


 ផាន់ វ៉ាន់ ហួង
- 05/08/2026
- 151
ក្នុងអំឡុងពេលដំណើរការម៉ាស៊ីនដេរថង់ អ្នកប្រើប្រាស់ជាញឹកញាប់ផ្តោតលើការកែសម្រួលភាពតានតឹងរបស់អំបោះ ការប្តូរកូនអំបោះ ឬការត្រួតពិនិត្យប្រព័ន្ធនាំអំបោះ នៅពេលមានបញ្ហាដាច់អំបោះ រំលងថ្នេរ និងថ្នេរមិនមានស្ថិរភាព។ ទោះជាយ៉ាងណា មូលហេតុមួយដែលងាយត្រូវបានមើលរំលង គឺម្ជុលបានបត់ មិនមុត ឬមានស្នាមមុតនៅតំបន់ចុងម្ជុល ចង្អូរម្ជុល និងភ្នែកម្ជុល។
ម្ជុលនៅតែអាចចាក់ឆ្លងកាត់មាត់ថង់ និងបង្កើតថ្នេរបានក្នុងរយៈពេលជាក់លាក់មួយ ប៉ុន្តែផ្ទៃម្ជុលលែងស្ថិតក្នុងសភាពបច្ចេកទេសដើមទៀតហើយ។ នៅពេលនោះ អំបោះត្រូវបានកកិត កោស ឬបង្ខំឱ្យរំកិលខុសទីតាំងជាបន្តបន្ទាប់ក្នុងរាល់វដ្តដេរ។ លទ្ធផលគឺអំបោះបែកសរសៃ ក្តៅ បាត់បង់ភាពរឹងមាំ និងដាច់ខុសប្រក្រតី ទោះបីការកំណត់ភាពតានតឹងរបស់អំបោះមិនបានផ្លាស់ប្តូរក៏ដោយ។
ការរកឃើញសភាពខូចរបស់ម្ជុលឱ្យបានឆាប់ មិនត្រឹមតែជួយកាត់បន្ថយការដាច់អំបោះប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងកាត់បន្ថយការរំលងថ្នេរ ការបាក់ម្ជុល ការខូច hook ឬ looper និងការចុះខ្សោយនៃថ្នេរនៅមាត់ថង់ផងដែរ។
Table of Contents [Hide]
1. ហេតុអ្វីបានជាម្ជុលតូចមួយអាចធ្វើឱ្យអំបោះខូច?
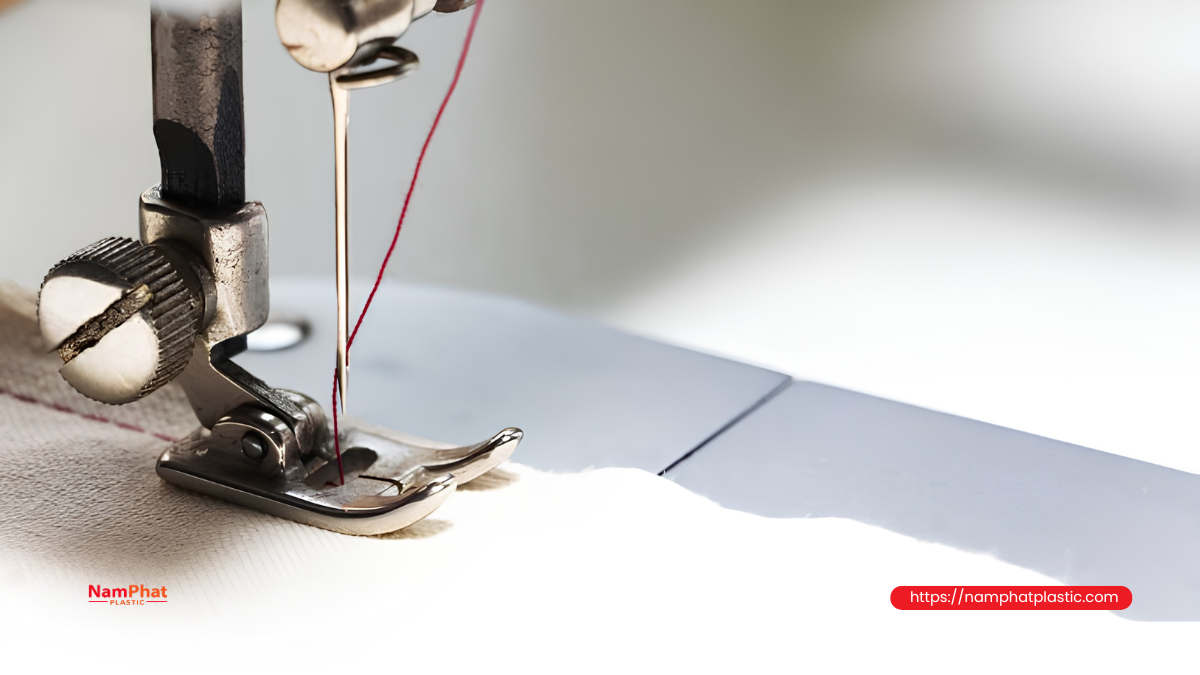
ក្នុងម៉ាស៊ីនដេរថង់ ម្ជុលត្រូវអនុវត្តមុខងារជាច្រើនក្នុងពេលតែមួយ៖
-
នាំអំបោះឆ្លងកាត់ស្រទាប់សម្ភារៈ។
-
បង្កើតរង្វង់អំបោះឱ្យ hook ឬ looper ចាប់។
-
រក្សាអំបោះឱ្យស្ថិតនៅត្រឹមត្រូវក្នុងចង្អូរម្ជុលនៅពេលចាក់ឆ្លងកាត់សម្ភារៈ។
-
កាត់បន្ថយការកកិតនៅភ្នែកម្ជុលពេញមួយចលនាចុះ និងឡើង។
-
សម្របសម្រួលយ៉ាងត្រឹមត្រូវជាមួយ hook, looper និងផ្លាកម្ជុល។
នៅពេលម្ជុលនៅសភាពល្អ ផ្ទៃចុងម្ជុល ចង្អូរម្ជុល និងភ្នែកម្ជុលមានភាពរលោងគួរសម។ អំបោះត្រូវបានគាំទ្រដោយចង្អូរ ហើយផ្លាស់ទីតាមភ្នែកម្ជុលដោយមិនមានការកោសខ្លាំង។
នៅពេលម្ជុលបត់ មិនមុត ឬមានស្នាមមុត អំបោះអាចត្រូវខូចតាមយន្តការសំខាន់ 3 យ៉ាង។
អំបោះត្រូវបានកាត់ ឬកោស
ស្នាមមុតនៅភ្នែកម្ជុល ឬចង្អូរម្ជុលអាចដើរតួដូចគែមមុតតូចមួយ។ រាល់ពេលអំបោះរអិលឆ្លងកាត់ វាអាចកោសយកសរសៃ ឬ filament មួយចំនួនចេញ។ បន្ទាប់ពីវដ្តជាច្រើន ផ្ទៃកាត់ដែលអាចទទួលកម្លាំងរបស់អំបោះថយចុះបន្តិចម្តងៗ ហើយចុងក្រោយអំបោះដាច់។
អំបោះត្រូវបានសង្កត់ និងទទួលការកកិតខ្លាំងពេក
ម្ជុលមិនមុតមិនអាចចាក់ឆ្លងកាត់សម្ភារៈបានស្អាតទេ។ វាត្រូវសង្កត់ រុញ និងបង្ហាប់ស្រទាប់មាត់ថង់។ កម្លាំងទប់នៃការចាក់ម្ជុលកើនឡើង ធ្វើឱ្យសីតុណ្ហភាពម្ជុលកើន និងធ្វើឱ្យអំបោះត្រូវសង្កត់ខ្លាំងទៅលើគែមភ្នែកម្ជុល។
អំបោះដំណើរការតាមផ្លូវខុស
ម្ជុលបត់ធ្វើឱ្យចុងម្ជុលរំកិលចេញពីកណ្តាលរន្ធផ្លាកម្ជុល និងពីទីតាំងដែលត្រូវសម្របសម្រួលជាមួយ hook។ អំបោះអាចត្រូវទាញទៅជិតជញ្ជាំងរន្ធម្ជុល ប៉ះផ្លាកម្ជុល ឬត្រូវ hook ចាប់មិនបានទៀងទាត់។
ការខូចខាតទាំង 3 ប្រភេទនេះអាចកើតឡើងដាច់ដោយឡែក ឬកើតឡើងជាមួយគ្នានៅលើម្ជុលតែមួយ។
2. សញ្ញាដែលបង្ហាញថាម្ជុលម៉ាស៊ីនដេរថង់បត់
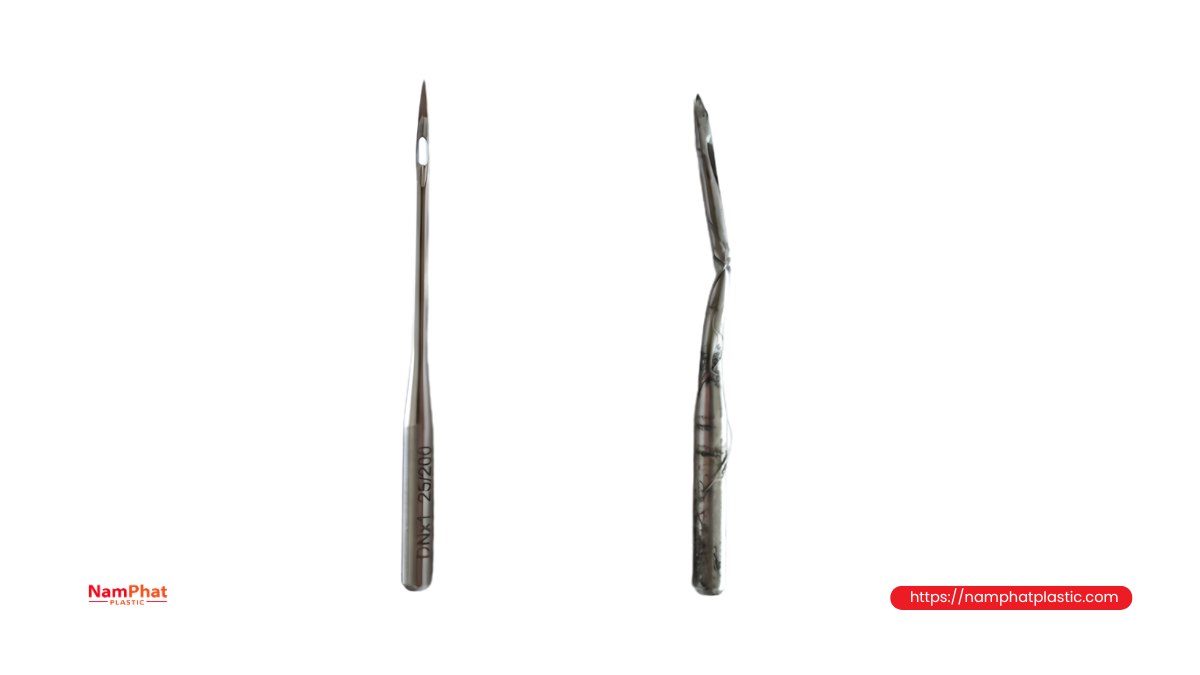
ម្ជុលបត់មិនមែនតែងតែបត់ច្បាស់រហូតអាចមើលឃើញដោយភ្នែកទទេនោះទេ។ ក្នុងករណីជាច្រើន ការបត់តិចតួចក៏អាចគ្រប់គ្រាន់ក្នុងការផ្លាស់ប្តូរទីតាំងចុងម្ជុលនៅពេលម៉ាស៊ីនដំណើរការល្បឿនខ្ពស់។
2.1. ចុងម្ជុលមិនចុះតាមកណ្តាលរន្ធផ្លាកម្ជុល
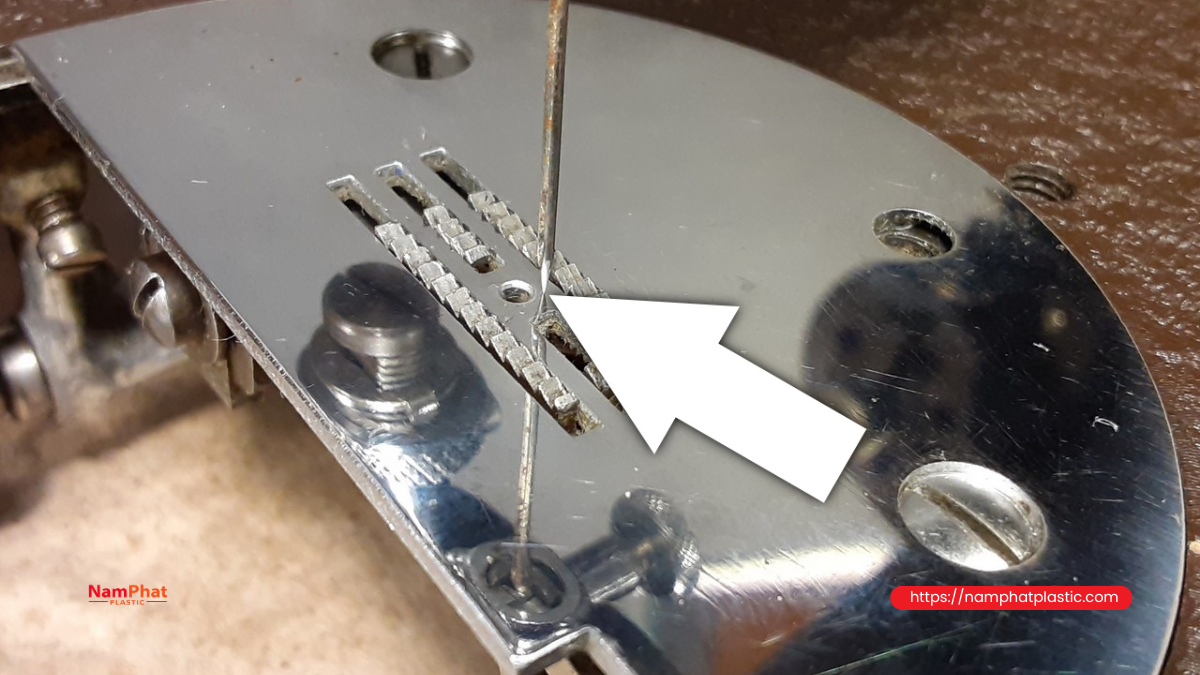
នៅពេលបង្វិល pulley ដោយដៃ អ្នកប្រើប្រាស់អាចឃើញចុងម្ជុលចុះជិតម្ខាងនៃរន្ធផ្លាកម្ជុល ជំនួសឱ្យចុះជិតកណ្តាល។
ប្រសិនបើការលំអៀងកាន់តែច្រើន ម្ជុលអាច៖
-
ប៉ះស្រាលៗនឹងជញ្ជាំងរន្ធ។
-
កកិតនឹងផ្លាកម្ជុល។
-
ប៉ះ hook ឬ looper។
-
បង្កើតសំឡេង “ចុច” ឬ “កាក់” តាមវដ្ត។
-
បន្សល់ស្នាមកោសភ្លឺនៅលើផ្លាកម្ជុល។
នេះជាសញ្ញាសំខាន់មួយនៃម្ជុលបត់ ឬម្ជុលដែលដំឡើងខុសទិស។
2.2. អំបោះបែកសរសៃតាមវដ្តដដែលៗ
ម្ជុលបត់ជាញឹកញាប់ធ្វើឱ្យអំបោះកកិតនៅទីតាំងដដែលៗ។ ដូច្នេះ ការបែកសរសៃអំបោះអាចកើតឡើងតាមលំនាំដដែលៗ៖
-
ម៉ាស៊ីនដំណើរការបានមួយចម្ងាយ មុនពេលអំបោះចាប់ផ្តើមបែកសរសៃ។
-
ផ្នែកអំបោះជិតម្ជុលមានសរសៃតូចៗលេចចេញ។
-
អំបោះដាច់បន្ទាប់ពីចំនួនថ្នេរមានលក្ខណៈប្រហាក់ប្រហែលគ្នា។
-
ប្តូរកូនអំបោះថ្មី ប៉ុន្តែបញ្ហានៅតែកើតឡើង។
ប្រសិនបើអំបោះខូចតាមវដ្តទៀងទាត់ គួរត្រួតពិនិត្យផ្លូវចលនារបស់ម្ជុល ជំនួសឱ្យការគ្រាន់តែបង្កើន ឬបន្ថយភាពតានតឹងរបស់អំបោះ។
2.3. ខ្សែរន្ធម្ជុលនៅលើមាត់ថង់មានភាពលំអៀង
ម្ជុលបត់អាចធ្វើឱ្យទីតាំងចាក់ឆ្លងកាត់សម្ភារៈមិនទៀងទាត់។ នៅពេលពិនិត្យថ្នេរ អាចឃើញ៖
-
រន្ធម្ជុលលំអៀងទៅម្ខាង។
-
ចម្ងាយរវាងថ្នេរ និងគែមថង់ប្រែប្រួល។
-
រន្ធម្ជុលខ្លះធំជាងធម្មតា។
-
អំបោះមានទំនោរទាញទៅម្ខាង។
-
ភាពមិនស្មើគ្នារវាងផ្នែកទាំងពីរនៃថ្នេរ។
នៅលើថង់ PP ត្បាញច្រើនស្រទាប់ ឬមាត់ថង់ដែលមានស្រទាប់ខាងក្នុង PE ភាពលំអៀងអាចមើលឃើញច្បាស់ជាងមុន ដោយសារកម្លាំងទប់របស់សម្ភារៈមិនស្មើគ្នា។
2.4. ម៉ាស៊ីនចាប់ផ្តើមរំលងថ្នេរដោយចៃដន្យ
Hook ត្រូវឆ្លងកាត់ជិតម្ជុលខ្លាំងនៅពេលវេលាដែលបានកំណត់យ៉ាងច្បាស់។ នៅពេលម្ជុលបត់ ទីតាំងរង្វង់អំបោះផ្លាស់ប្តូរ ធ្វើឱ្យ hook មិនអាចចាប់រង្វង់បានក្នុងវដ្តខ្លះ។
រោគសញ្ញាអាចរួមមាន៖
-
ម៉ាស៊ីនដេរធម្មតា ប៉ុន្តែពេលខ្លះបាត់មួយថ្នេរ។
-
ការរំលងថ្នេរកើនឡើងនៅល្បឿនខ្ពស់។
-
ដំណើរការយឺតមានបញ្ហាតិច ប៉ុន្តែពេលបង្កើនល្បឿនបញ្ហាកើតឡើងវិញ។
-
បន្ទាប់ពីប្តូរម្ជុលថ្មី បញ្ហាថយចុះយ៉ាងច្បាស់។
មិនមែនរាល់បញ្ហារំលងថ្នេរទាំងអស់សុទ្ធតែបណ្តាលពីម្ជុលបត់ទេ ប៉ុន្តែគួរត្រួតពិនិត្យម្ជុលជាមុន ព្រោះការប្តូរម្ជុលមានភាពងាយស្រួល និងចំណាយទាប។
2.5. មានស្នាមប៉ះទង្គិចនៅលើចុងម្ជុល
ម្ជុលបត់អាចមានសញ្ញាបន្ថែមដូចជា៖
-
ផ្នែកមួយនៃចុងម្ជុលមានសភាពរលោង ឬភ្លឺដោយសារការពាក់។
-
តួម្ជុលមានស្នាមកោសតាមបណ្តោយ។
-
ចុងម្ជុលមានស្នាមបាក់តូចៗ។
-
គែមរន្ធម្ជុលខូចទ្រង់ទ្រាយ។
-
ផ្លាកម្ជុលមានស្នាមប៉ះទង្គិចដែលត្រូវគ្នា។
នៅពេលរកឃើញស្នាមប៉ះទង្គិច មិនគួរគ្រាន់តែប្តូរម្ជុលហើយបន្តដំណើរការទេ។ ត្រូវពិនិត្យការតម្រឹមរបស់ផ្លាកម្ជុល ទីតាំង hook និងប្រព័ន្ធកាន់ម្ជុលផងដែរ។
3. សញ្ញាដែលបង្ហាញថាម្ជុលមិនមុត
ម្ជុលមិនមុត គឺជាស្ថានភាពដែលចុងម្ជុលបាត់បង់ភាពមុត ឬខូចទ្រង់ទ្រាយ បន្ទាប់ពីចាក់ឆ្លងកាត់សម្ភារៈរយៈពេលយូរ។ បញ្ហានេះជារឿងដែលជួបញឹកញាប់នៅពេលដេរថង់ PP ត្បាញ ថង់ក្រដាសច្រើនស្រទាប់ មាត់ថង់មានស្រទាប់ស្រោប ឬសម្ភារៈដែលមានធូលីរឹង។
3.1. ម្ជុលចាក់ឆ្លងកាត់សម្ភារៈដោយមានភាពធ្ងន់ជាងធម្មតា
នៅពេលចុងម្ជុលនៅល្អ ម្ជុលអាចបំបែក ឬចាក់ឆ្លងកាត់សម្ភារៈដោយមានកម្លាំងទប់មិនខ្លាំង។ នៅពេលម្ជុលមិនមុត ចុងម្ជុលមានទំនោរសង្កត់សម្ភារៈចុះមុនពេលចាក់ឆ្លងកាត់។
អ្នកប្រើប្រាស់អាចសង្កេតឃើញ៖
-
ម៉ាស៊ីនញ័រខ្លាំងជាងមុន។
-
សំឡេងចាក់សម្ភារៈធ្ងន់ និងទាបជាងមុន។
-
ម៉ូទ័រទទួលបន្ទុកខ្ពស់នៅពេលដេរផ្នែកមាត់ថង់ក្រាស់។
-
ល្បឿនម៉ាស៊ីនថយចុះបន្តិចនៅពេលឆ្លងកាត់ស្រទាប់ច្រើន។
-
ម្ជុលក្តៅលឿនជាងមុន។
នៅលើម៉ាស៊ីនដេរដៃ អ្នកប្រើប្រាស់ក៏អាចមានអារម្មណ៍ថាម៉ាស៊ីនកន្ត្រាក់ ឬពិបាកគ្រប់គ្រងជាងមុននៅពេលឆ្លងកាត់ផ្នែកបត់។
3.2. រន្ធម្ជុលលើថង់ធំពេក ជ្រីវ ឬខូចទ្រង់ទ្រាយ
ម្ជុលមិនមុតមិនបង្កើតរន្ធចាក់ដែលស្អាតទេ ប៉ុន្តែរុញសរសៃសម្ភារៈទៅសងខាង។ ដូច្នេះ តំបន់ជុំវិញរន្ធម្ជុលអាច៖
-
ជ្រីវ។
-
ត្រូវទាញឱ្យលាត។
-
មានស្នាមពណ៌សលើ PP ត្បាញ។
-
បែកសរសៃត្បាញ។
-
បង្កើតរន្ធធំជាងទំហំតួម្ជុល។
-
ធ្វើឱ្យស្រទាប់ខ្សែភាពយន្ត PE ត្រូវទាញ និងខូចទ្រង់ទ្រាយ។
សម្រាប់មាត់ថង់ច្រើនស្រទាប់ រន្ធម្ជុលធំពេកអាចធ្វើឱ្យសមត្ថភាពទប់ថ្នេរថយចុះ និងធ្វើឱ្យថ្នេរងាយរហែកនៅពេលថង់មានបន្ទុក។
3.3. អំបោះក្តៅ ទន់ ឬបាត់បង់ភាពតឹងរឹង
កម្លាំងទប់ខ្ពស់នៅពេលចាក់សម្ភារៈធ្វើឱ្យសីតុណ្ហភាពម្ជុលកើនឡើង។ កំដៅត្រូវបានផ្ទេរទៅអំបោះនៅតំបន់ភ្នែកម្ជុល ជាពិសេសនៅពេលម៉ាស៊ីនដំណើរការបន្តក្នុងល្បឿនខ្ពស់។
សញ្ញាដែលជួបញឹកញាប់រួមមាន៖
-
អំបោះជិតម្ជុលក្តៅជាងធម្មតា។
-
អំបោះទន់ ឬរាបស្មើ។
-
ផ្ទៃអំបោះបាត់បង់សភាពធម្មតា។
-
អំបោះចាប់ផ្តើមបែកសរសៃ។
-
អំបោះដាច់បន្ទាប់ពីម៉ាស៊ីនដំណើរការបន្តមួយរយៈ។
-
ម៉ាស៊ីនអាចដំណើរការឡើងវិញបន្ទាប់ពីឈប់សម្រាកពីរបីនាទី ប៉ុន្តែបញ្ហាកើតឡើងវិញ។
ស្ថានភាព “ម៉ាស៊ីនដំណើរការល្អនៅដំបូង ប៉ុន្តែចាប់ផ្តើមដាច់អំបោះបន្ទាប់ពីដំណើរការមួយរយៈ” ជាញឹកញាប់ពាក់ព័ន្ធនឹងការប្រមូលកំដៅនៅម្ជុល។ ទោះជាយ៉ាងណា គួរត្រួតពិនិត្យសារធាតុរំអិល/ស្រទាប់បញ្ចប់លើអំបោះ ភាពតានតឹង និងភាពរលោងរបស់ប្រព័ន្ធនាំអំបោះផងដែរ។
3.4. មានធូលីសរសៃ ឬកម្ទេចសម្ភារៈកកកុញជុំវិញម្ជុល
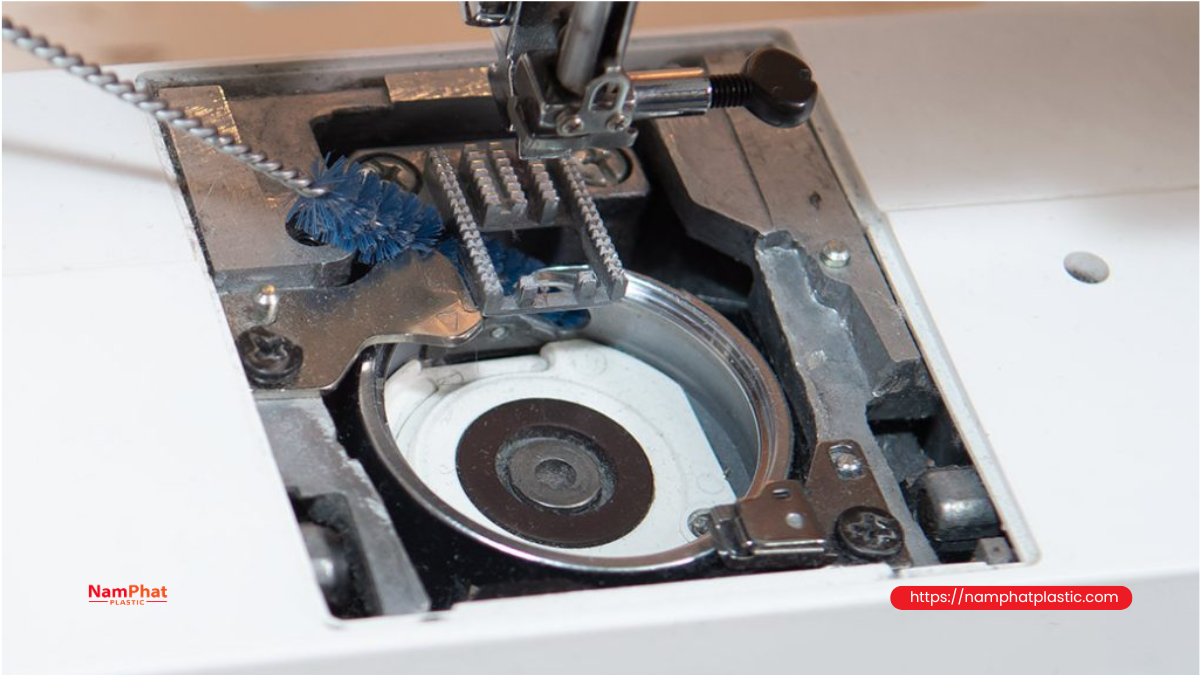
ម្ជុលមិនមុតធ្វើឱ្យដំណើរការចាក់សម្ភារៈមានភាពរដុបជាងមុន។ បន្ទាប់ពីដំណើរការមួយរយៈ តំបន់ផ្លាកម្ជុល និងជើងចុចអាចមាន៖
-
ធូលីសរសៃ PP។
-
សរសៃក្រដាស។
-
កម្ទេចប្លាស្ទិកតូចៗ។
-
សរសៃអំបោះ។
-
សំណល់កកជុំវិញរន្ធផ្លាកម្ជុល។
ប្រសិនបើធូលីកើនឡើងលឿនជាងធម្មតា គួរត្រួតពិនិត្យចុងម្ជុល ទំហំម្ជុល និងចំនួនស្រទាប់មាត់ថង់។
3.5. ភាពតានតឹងរបស់ថ្នេរមិនមានស្ថិរភាព
នៅពេលម្ជុលចាក់សម្ភារៈមិនស្មើគ្នា ទំហំរង្វង់អំបោះក៏អាចប្រែប្រួលផងដែរ។ ថ្នេរអាចបង្ហាញ៖
-
ថ្នេរខ្លះតឹង ខ្លះរលុង។
-
ផ្នែកខាងលើស្អាត ប៉ុន្តែផ្នែកខាងក្រោមមិនស្មើ។
-
ចំណុចចាក់សោរថ្នេរផ្លាស់ទី។
-
អំបោះត្រូវទាញខ្លាំងនៅផ្នែកសម្ភារៈក្រាស់។
-
ម៉ាស៊ីនងាយរំលងថ្នេរនៅតំបន់បត់។
ក្នុងករណីនេះ ការកែតែភាពតានតឹងអំបោះអាចធ្វើឱ្យបញ្ហាកាន់តែធ្ងន់ ប្រសិនបើមូលហេតុពិតគឺម្ជុលមិនមុត។
4. សញ្ញាដែលបង្ហាញថាស្នាមមុតលើម្ជុលកំពុងកោស និងកាត់អំបោះ
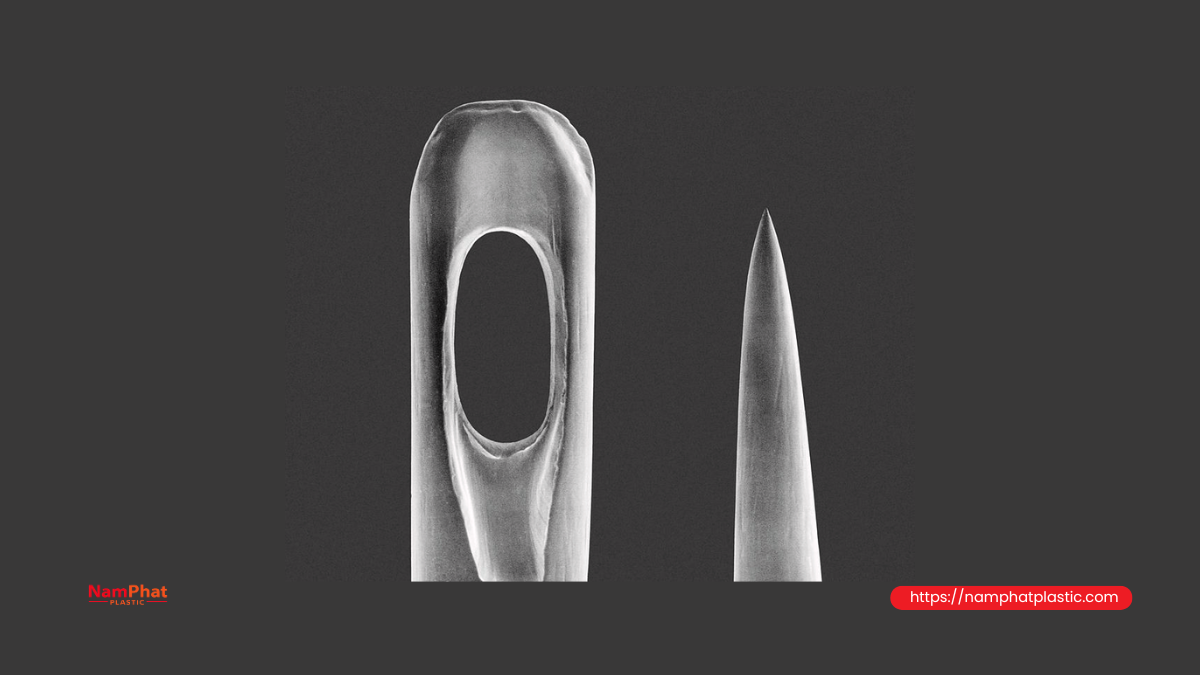
ស្នាមមុត គឺជាគែមដែកតូចៗដែលមុត ឬរដុប ដែលកើតឡើងលើផ្ទៃម្ជុល។ ស្នាមមុតអាចស្ថិតនៅ៖
-
គែមភ្នែកម្ជុល។
-
ខាងក្នុងភ្នែកម្ជុល។
-
ចង្អូរបណ្តោយរបស់ម្ជុល។
-
ចុងម្ជុល។
-
តំបន់ផ្លាស់ប្តូររវាងភ្នែកម្ជុល និងតួម្ជុល។
-
ផ្នែកម្ជុលដែលធ្លាប់ប៉ះផ្លាកម្ជុល ឬ hook។
ស្នាមមុតអាចតូចខ្លាំងរហូតមិនអាចមើលឃើញដោយភ្នែកទទេ ប៉ុន្តែអាចធ្វើឱ្យអំបោះខូចលឿនជាងម្ជុលមិនមុតទៅទៀត។
4.1. អំបោះចាប់ផ្តើមបែកសរសៃនៅជិតភ្នែកម្ជុល
សញ្ញាដែលឃើញច្បាស់បំផុត គឺផ្នែកអំបោះភ្លាមៗនៅខាងលើម្ជុលមានសរសៃលេចចេញដូចជាច្រាសតូចមួយ។
សម្រាប់អំបោះមានសរសៃច្រើន ឬអំបោះបង្វិល អាចសង្កេតឃើញ៖
-
សរសៃមួយចំនួនដាច់មុន។
-
សរសៃខាងក្រៅបែកចេញពីរចនាសម្ព័ន្ធអំបោះបង្វិល។
-
អំបោះបាត់បង់រាងមូល ហើយក្លាយជារាប។
-
ផ្ទៃអំបោះមានស្នាមកោសជាបន្តបន្ទាប់។
-
ចុងអំបោះដាច់មិនស្អាត និងមានសរសៃបែក។
ប្រសិនបើចុងអំបោះដែលដាច់មានសរសៃបែកច្រើន គួរត្រួតពិនិត្យការកកិត និងស្នាមមុត។ ប្រសិនបើចុងអំបោះដាច់ស្អាតដូចត្រូវបានកាត់ គួរត្រួតពិនិត្យគែមមុតនៅផ្លាកម្ជុល hook ឬឧបករណ៍កាត់អំបោះ។
4.2. អំបោះដាច់នៅជិតម្ជុល ទោះបីភាពតានតឹងមិនខ្ពស់ក៏ដោយ
នៅពេលអំបោះដាច់ជាបន្តបន្ទាប់នៅចម្ងាយខ្លីជិតម្ជុល ខណៈដែល៖
-
កូនអំបោះបញ្ចេញអំបោះបានធម្មតា។
-
ប្រព័ន្ធតានតឹងមិនជាប់។
-
ចិញ្ចៀននាំអំបោះមិនមានគែមមុត។
-
អំបោះមិនជាប់គាំង។
-
បានបន្ថយភាពតានតឹងរួចហើយ ប៉ុន្តែបញ្ហានៅតែមាន។
មូលហេតុអាចស្ថិតនៅភ្នែកម្ជុល ឬចង្អូរម្ជុល។
ការបន្ថយភាពតានតឹងអំបោះពេលខ្លះគ្រាន់តែពន្យារពេលការដាច់ប៉ុណ្ណោះ មិនអាចលុបបំបាត់ស្នាមមុតដែលកំពុងកោសអំបោះបានទេ។
4.3. ពេលស៊កអំបោះដោយដៃ មានអារម្មណ៍ថាអំបោះជាប់
បន្ទាប់ពីដោះម្ជុល និងសម្អាតឱ្យស្អាត អាចយកអំបោះថ្មីមួយដុំស៊កតាមភ្នែកម្ជុល ហើយទាញថ្នមៗតាមមុំផ្សេងៗ។
ម្ជុលអាចមានស្នាមមុត ប្រសិនបើ៖
-
អំបោះជាប់នៅទិសជាក់លាក់មួយ។
-
ពេលទាញត្រឡប់ មានអារម្មណ៍រដុប។
-
ផ្ទៃអំបោះត្រូវកោសបន្ទាប់ពីទាញឆ្លងកាត់ពីរបីដង។
-
សរសៃតូចៗត្រូវជាប់នៅគែមភ្នែកម្ជុល។
មិនគួរទាញខ្លាំងពេកទេ ព្រោះអាចធ្វើឱ្យកំណត់ទីតាំងស្នាមមុតពិបាក ឬធ្វើឱ្យលទ្ធផលត្រួតពិនិត្យច្រឡំដោយសារកម្លាំងទាញ។
4.4. សរសៃអំបោះកកកុញនៅម្ខាងនៃភ្នែកម្ជុល
ប្រសិនបើស្នាមមុតស្ថិតនៅគែមមួយនៃភ្នែកម្ជុល សរសៃអំបោះជាញឹកញាប់នឹងកកកុញនៅផ្នែកនោះ។ នេះជាសញ្ញាដែលមានប្រយោជន៍នៅពេលពិនិត្យដោយកែវពង្រីក។
ការកកកុញសរសៃស្មើគ្នាទាំងពីរខាងអាចពាក់ព័ន្ធនឹងភ្នែកម្ជុលតូចពេកសម្រាប់អំបោះ ឬភាពតានតឹងអំបោះខ្ពស់ពេក។
4.5. បន្ទាប់ពីប្តូរម្ជុលថ្មី ម៉ាស៊ីនដំណើរការធម្មតាភ្លាមៗ
នេះជាការសាកល្បងជាក់ស្តែងដែលលឿនបំផុត។ ប្រសិនបើបន្ទាប់ពីប្តូរម្ជុលថ្មីដែលត្រឹមត្រូវ៖
-
អំបោះលែងបែកសរសៃ។
-
ចំនួនការដាច់ថយចុះខ្លាំង។
-
ម៉ាស៊ីនលែងរំលងថ្នេរ។
-
ថ្នេរមានស្ថិរភាពជាងមុន។
-
សីតុណ្ហភាពម្ជុលថយចុះ។
-
ម៉ាស៊ីនដំណើរការរលូនជាងមុន។
អាចកំណត់បានថាម្ជុលចាស់ជាមូលហេតុសំខាន់មួយ។
ទោះជាយ៉ាងណា ប្រសិនបើម្ជុលថ្មីក៏បង្កើតស្នាមមុតឡើងវិញក្នុងរយៈពេលខ្លី គួរត្រួតពិនិត្យការប៉ះទង្គិចផ្នែកមេកានិចរបស់ម៉ាស៊ីន ជំនួសឱ្យការប្តូរម្ជុលជាបន្តបន្ទាប់។
5. បែងចែកបញ្ហាម្ជុលពីបញ្ហាអំបោះ និងភាពតានតឹង
រោគសញ្ញាជាច្រើននៃម្ជុលខូចមានលក្ខណៈស្រដៀងនឹងបញ្ហាគុណភាពអំបោះ ឬការកំណត់ម៉ាស៊ីន។ តារាងខាងក្រោមអាចប្រើសម្រាប់យោង៖
| រោគសញ្ញា | លទ្ធភាពបណ្តាលពីម្ជុល | លទ្ធភាពបណ្តាលពីភាពតានតឹង ឬផ្លូវអំបោះ |
| អំបោះបែកសរសៃជុំវិញភ្នែកម្ជុល | ខ្ពស់ណាស់ | មធ្យម |
| អំបោះដាច់បន្ទាប់ពីចំនួនថ្នេរប្រហាក់ប្រហែលគ្នា | ខ្ពស់ | មធ្យម |
| បញ្ហាបាត់ភ្លាមៗបន្ទាប់ពីប្តូរម្ជុល | ខ្ពស់ណាស់ | ទាប |
| អំបោះដាច់នៅទីតាំងផ្សេងៗគ្នាជាច្រើន | មធ្យម | ខ្ពស់ |
| អំបោះកន្ត្រាក់នៅពេលកូនអំបោះបញ្ចេញមិនស្មើ | ទាប | ខ្ពស់ណាស់ |
| ម៉ាស៊ីនរំលងថ្នេរ ហើយចុងម្ជុលលំអៀងពីកណ្តាល | ខ្ពស់ណាស់ | ទាប |
| ម្ជុលក្តៅឡើងបន្តិចម្តងៗនៅពេលដំណើរការបន្ត | ខ្ពស់ | ខ្ពស់ |
| អំបោះដាច់មុនពេលទៅដល់ម្ជុល | ទាប | ខ្ពស់ណាស់ |
| រន្ធម្ជុលលើថង់ធំ និងជ្រីវ | ខ្ពស់ | ទាប |
| មានសំឡេងម្ជុលប៉ះដែក | ខ្ពស់ណាស់ | ទាបណាស់ |
| សរសៃអំបោះកកកុញនៅគែមមួយនៃភ្នែកម្ជុល | ខ្ពស់ណាស់ | ទាប |
| បន្ថយភាពតានតឹងហើយអំបោះនៅតែត្រូវកោស | ខ្ពស់ | មធ្យម |
ការធ្វើរោគវិនិច្ឆ័យគួរផ្អែកលើសញ្ញាជាច្រើនរួមគ្នា មិនគួរសន្និដ្ឋានតាមរោគសញ្ញាតែមួយឡើយ។
6. វិធីត្រួតពិនិត្យម្ជុលដែលបត់ មិនមុត ឬមានស្នាមមុត
ជំហានទី 1: បញ្ឈប់ម៉ាស៊ីន និងធ្វើការដោយសុវត្ថិភាព
មុនពេលប៉ះតំបន់ម្ជុល៖
-
ផ្តាច់ចរន្តអគ្គិសនី។
-
រង់ចាំរហូតដល់ផ្នែកទាំងអស់ឈប់ដំណើរការទាំងស្រុង។
-
ទុកឱ្យម្ជុលត្រជាក់ ប្រសិនបើម៉ាស៊ីនទើបដំណើរការបន្ត។
-
ចំណាំទីតាំងដំឡើងម្ជុលមុនពេលដោះ។
-
មិនត្រូវត្រួតពិនិត្យដោយដាក់ដៃជិតម្ជុលនៅពេលម៉ូទ័រនៅដំណើរការ។
ជំហានទី 2: សង្កេតម្ជុលនៅពេលវានៅលើម៉ាស៊ីន
បង្វិល pulley ដោយដៃ និងសង្កេតចលនារបស់ម្ជុល។
ត្រួតពិនិត្យ៖
-
ម្ជុលចុះតាមកណ្តាលរន្ធផ្លាកម្ជុលឬអត់។
-
ចម្ងាយរវាងម្ជុល និង hook មានការប្រែប្រួលខុសប្រក្រតីឬអត់។
-
ម្ជុលប៉ះផ្នែកដែកណាមួយឬអត់។
-
តួម្ជុលរំកិលទៅសងខាងនៅពេលចុះឬអត់។
-
ម្ជុលត្រូវបានដាក់មិនដល់ទីតាំង ឬបែរទិសខុសឬអត់។
ជំហានទី 3: ដោះម្ជុល និងពិនិត្យការបត់
ដាក់ម្ជុលលើផ្ទៃរាបស្មើ ស្អាត និងរឹងគ្រប់គ្រាន់។ រំកិលម្ជុលថ្នមៗ ហើយសង្កេត៖
-
តួម្ជុលរំកិលឡើងចុះឬអត់។
-
ចុងម្ជុលមានគន្លងលំអៀងឬអត់។
-
ចន្លោះរវាងតួម្ជុល និងផ្ទៃរាបស្មើមានការប្រែប្រួលឬអត់។
អាចដាក់ម្ជុលចាស់ក្បែរម្ជុលថ្មីប្រភេទដូចគ្នា ដើម្បីប្រៀបធៀបដោយផ្ទាល់។
សូមចំណាំថា ម្ជុលមួយចំនួនមានរចនាសម្ព័ន្ធតួ ឬចង្អូរដែលមិនស៊ីមេទ្រីទាំងស្រុង។ ដូច្នេះ ការរំកិលម្ជុលលើផ្ទៃគឺគ្រាន់តែជាវិធីសម្រាប់ស筛查បឋម ហើយគួររួមបញ្ចូលជាមួយការសង្កេតផ្លូវចលនារបស់ម្ជុលនៅលើម៉ាស៊ីន។
ជំហានទី 4: ពិនិត្យចុងម្ជុល
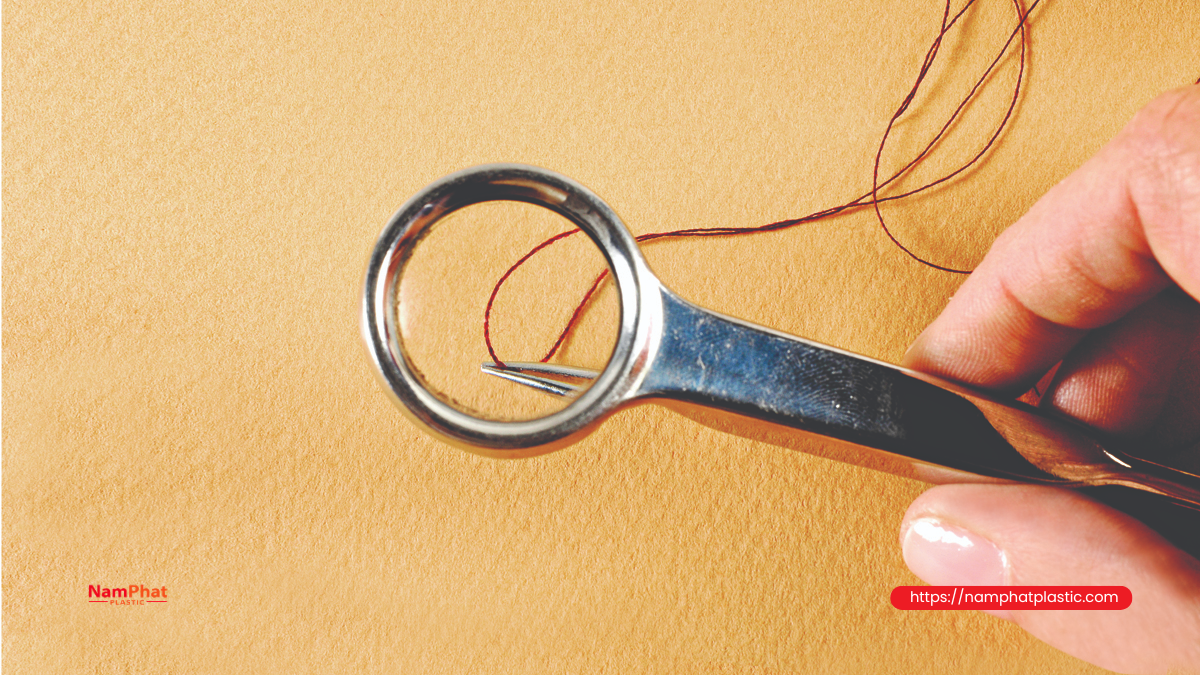
ប្រើកែវពង្រីក ឬកាមេរ៉ាទូរស័ព្ទដែលអាចពង្រីកបាន ដើម្បីពិនិត្យចុងម្ជុល។
សញ្ញានៃចុងម្ជុលខូចរួមមាន៖
-
ចុងម្ជុលរាប។
-
ចុងម្ជុលមិនស៊ីមេទ្រី។
-
មានស្នាមបាក់។
-
ផ្នែកមួយពាក់រលោង ឬភ្លឺ។
-
មានស្នាមប៉ះទង្គិច។
-
ចុងម្ជុលមានស្នាមជាប់ ឬខូចទ្រង់ទ្រាយ។
មិនគួរប្រើចុងម្រាមដៃតែមួយគត់ដើម្បីពិនិត្យទេ ព្រោះស្នាមមុតតូចអាចធ្វើឱ្យស្បែករបួស ហើយការស្ទាបដោយដៃមិនសូវមានភាពត្រឹមត្រូវ។
ជំហានទី 5: ពិនិត្យភ្នែកម្ជុល និងចង្អូរម្ជុល
សម្អាតប្រេង ធូលី និងសរសៃអំបោះឱ្យស្អាតមុនពេលពិនិត្យ។ បន្ទាប់មកពិនិត្យ៖
-
គែមភ្នែកម្ជុលស្មើគ្នាឬអត់។
-
ផ្ទៃខាងក្នុងមានស្នាមកោសឬអត់។
-
ចង្អូរម្ជុលមានចំណុចជ្រៅ ឬគែមមុតឬអត់។
-
មានសរសៃអំបោះជាប់នៅទីតាំងជាក់លាក់មួយឬអត់។
-
ភ្នែកម្ជុលខូចទ្រង់ទ្រាយបន្ទាប់ពីប៉ះទង្គិចឬអត់។
អាចស៊កអំបោះថ្មីមួយដុំតាមភ្នែកម្ជុល ហើយទាញថ្នមៗ ដើម្បីរកចំណុចដែលអំបោះជាប់។ គួរប្រើអំបោះប្រភេទដូចគ្នាដែលកំពុងប្រើលើម៉ាស៊ីន ដើម្បីឱ្យលទ្ធផលស្របនឹងស្ថានភាពជាក់ស្តែង។
ជំហានទី 6: ដំឡើងម្ជុលថ្មីសម្រាប់ប្រៀបធៀប
ប្រើម្ជុលថ្មីដែលមានប្រព័ន្ធ ទំហំ និងទិសដំឡើងត្រឹមត្រូវ។ បន្ទាប់ពីប្តូរម្ជុល៖
-
បង្វិលម៉ាស៊ីនដោយដៃពីរបីវដ្ត។
-
ធានាថាម្ជុលមិនប៉ះទង្គិច។
-
ដំណើរការម៉ាស៊ីនក្នុងល្បឿនទាប។
-
ពិនិត្យថ្នេរប្រហែល 10–20 ខ្សែ។
-
បង្កើនទៅល្បឿនផលិតកម្មបន្តិចម្តងៗ។
-
តាមដានការបែកសរសៃអំបោះ ការរំលងថ្នេរ និងសីតុណ្ហភាពម្ជុល។
ប្រសិនបើបញ្ហាបាត់ទៅ ម្ជុលចាស់គួរត្រូវបានបោះចោល និងសម្គាល់ ដើម្បីការពារការយកមកប្រើឡើងវិញ។
7. ហេតុអ្វីបានជាម្ជុលបត់ មិនមុត ឬបង្កើតស្នាមមុតយ៉ាងឆាប់?
ជ្រើសរើសម្ជុលតូចពេកសម្រាប់អំបោះ
នៅពេលភ្នែកម្ជុលតូចពេក៖
-
អំបោះត្រូវបានសង្កត់ខ្លាំងនៅពេលឆ្លងកាត់។
-
ការកកិតនៅភ្នែកម្ជុលកើនឡើង។
-
អំបោះងាយត្រូវកោស និងបែកសរសៃ។
-
កំដៅកើនឡើងលឿន។
-
ម្ជុលទទួលកម្លាំងបត់ខ្ពស់ជាងមុននៅពេលចាក់សម្ភារៈ។
ទំហំម្ជុលគួរត្រូវបានជ្រើសរើសស្របតាមទំហំអំបោះ រចនាសម្ព័ន្ធអំបោះ ចំនួនស្រទាប់មាត់ថង់ និងភាពរឹងរបស់សម្ភារៈ។
>>> មើលបន្ថែម៖ វិធីជ្រើសរើសទំហំម្ជុលតាមទំហំអំបោះ និងចំនួនស្រទាប់មាត់ថង់
ម្ជុលស្តើងពេកសម្រាប់កម្រាស់មាត់ថង់
មាត់ថង់អាចមានស្រទាប់ជាច្រើន៖
-
PP ត្បាញបត់គែម។
-
ស្រទាប់ខាងក្នុង PE។
-
បន្ទះក្រដាស។
-
ខ្សែភាពយន្តស្រោបច្រើនស្រទាប់។
-
ផ្នែកសម្ភារៈត្រួតស៊ីគ្នា។
ប្រសិនបើម្ជុលស្តើងពេក កម្លាំងចាក់ខ្ពស់អាចធ្វើឱ្យតួម្ជុលបត់ក្នុងរាល់វដ្ត។ បន្ទាប់ពីរយៈពេលខ្លី ម្ជុលអាចបត់ជាអចិន្ត្រៃយ៍ ឬប៉ះផ្លាកម្ជុល។
ដំឡើងម្ជុលខុសទិស ឬមិនបញ្ចូលដល់ទីតាំង
ការដំឡើងម្ជុលខុសធ្វើឱ្យទីតាំងចង្អូរម្ជុល និងតំបន់បង្កើតរង្វង់ផ្លាស់ប្តូរ។ កំហុសដែលជួបញឹកញាប់រួមមាន៖
-
មិនរុញម្ជុលឡើងដល់ទីតាំងកំណត់។
-
បង្វិលម្ជុលខុសមុំ។
-
វីសកាន់ម្ជុលរឹតមិនគ្រប់គ្រាន់។
-
មានធូលី ឬកម្ទេចដែកក្នុងកន្លែងកាន់ម្ជុល។
-
ប្រើប្រព័ន្ធម្ជុលខុសដែលមានប្រវែងខុសគ្នា។
កំហុសទាំងនេះអាចធ្វើឱ្យម្ជុលប៉ះ hook ទោះបីម្ជុលថ្មីទាំងស្រុងក៏ដោយ។
ផ្លាកម្ជុល ឬ hook ខុសការតម្រឹម
ប្រសិនបើយន្តការម៉ាស៊ីនខុសការតម្រឹម ម្ជុលថ្មីអាចត្រូវប៉ះទង្គិចយ៉ាងឆាប់ និងបង្កើតស្នាមមុត។
គួរយកចិត្តទុកដាក់ជាពិសេសនៅពេល៖
-
ម្ជុលថ្មីជាច្រើនដើមខូចជាបន្តបន្ទាប់។
-
ម្ជុលមានស្នាមកោសនៅផ្នែកដដែលរាល់ពេល។
-
មានស្នាមប៉ះទង្គិចថ្មីលើផ្លាកម្ជុល។
-
ម៉ាស៊ីនបង្កើតសំឡេងដែកតាមវដ្ត។
-
បញ្ហាកើតឡើងបន្ទាប់ពីជួសជុល ឬប្តូរគ្រឿងបន្លាស់។
មានវត្ថុរឹងបរទេសក្នុងសម្ភារៈ
មាត់ថង់អាចមាន៖
-
ខ្សែដែកសម្រាប់ចង។
-
ខ្សាច់។
-
បំណែកប្លាស្ទិករឹង។
-
សំណល់កាវ។
-
ចំណុចភ្ជាប់ក្រាស់។
-
ផ្នែកបត់គែមខុសប្រក្រតី។
នៅពេលម្ជុលប៉ះវត្ថុរឹង ចុងម្ជុលអាចបាក់ ឬបត់ភ្លាមៗ។
ប្រើម្ជុលយូរពេក
ទោះបីមិនមានការប៉ះទង្គិចក៏ដោយ ចុងម្ជុលនៅតែពាក់បន្តិចម្តងៗតាមចំនួនវដ្តចាក់សម្ភារៈ។ ការរង់ចាំរហូតដល់ម្ជុលបាក់ ឬម៉ាស៊ីនដាច់អំបោះជាបន្តបន្ទាប់ ទើបប្តូរ ជាញឹកញាប់បង្កការខាតបង់ធំជាងតម្លៃម្ជុលដែលប្តូរជាមុន។
8. ផលវិបាកនៃការបន្តប្រើម្ជុលដែលខូច
ធ្វើឱ្យភាពរឹងមាំជាក់ស្តែងរបស់អំបោះថយចុះ
អំបោះអាចមិនដាច់ភ្លាមៗនៅលើម៉ាស៊ីន ប៉ុន្តែអាចបាត់បង់សរសៃមួយផ្នែករួចហើយដោយសារការកោស។ នៅពេលថង់ត្រូវបានដាក់ផលិតផល ដឹកជញ្ជូន ឬទទួលការប៉ះទង្គិច ផ្នែកអំបោះដែលខ្សោយអាចដាច់នៅតំបន់ថ្នេរ។
ធ្វើឱ្យថ្នេរងាយបែក
ម្ជុលមិនមុតបង្កើតរន្ធធំ និងធ្វើឱ្យរចនាសម្ព័ន្ធមាត់ថង់ខូច។ នៅពេលទទួលកម្លាំងទាញ សម្ភារៈអាចរហែកជុំវិញរន្ធម្ជុល ជំនួសឱ្យអំបោះដាច់តែប៉ុណ្ណោះ។
បង្កើនពេលវេលាម៉ាស៊ីនឈប់
រាល់ការដាច់អំបោះត្រូវការសកម្មភាព៖
-
បញ្ឈប់ម៉ាស៊ីន។
-
ស៊កអំបោះឡើងវិញ។
-
ដកផ្នែកថ្នេរខូច។
-
ដេរជំនួស។
-
ពិនិត្យថង់។
-
បន្ថយល្បឿនដើម្បីតាមដាន។
ពេលវេលាផលិតកម្មដែលបាត់បង់សរុបអាចច្រើនជាងតម្លៃនៃការប្តូរម្ជុលជាមុនយ៉ាងច្រើន។
ធ្វើឱ្យ hook និងផ្លាកម្ជុលខូច
ម្ជុលបត់អាចប៉ះផ្នែកដែលត្រូវការភាពជាក់លាក់ខ្ពស់។ ប្រសិនបើបន្តដំណើរការ ម៉ាស៊ីនអាច៖
-
បាក់ចុង hook។
-
បង្កើតចង្អូរលើផ្លាកម្ជុល។
-
ធ្វើឱ្យពេលវេលាចាប់រង្វង់ខុស។
-
បាក់ម្ជុល និងធ្វើឱ្យបំណែកម្ជុលជាប់ក្នុងម៉ាស៊ីន។
-
បង្កើតស្នាមមុតនៅផ្នែកផ្សេងៗទៀត។
នៅពេលនោះ ការប្តូរម្ជុលថ្មីតែមួយមុខមិនគ្រប់គ្រាន់ដើម្បីដោះស្រាយបញ្ហាទេ។
9. វិធីដោះស្រាយនៅពេលសង្ស័យថាម្ជុលកំពុងធ្វើឱ្យអំបោះខូច
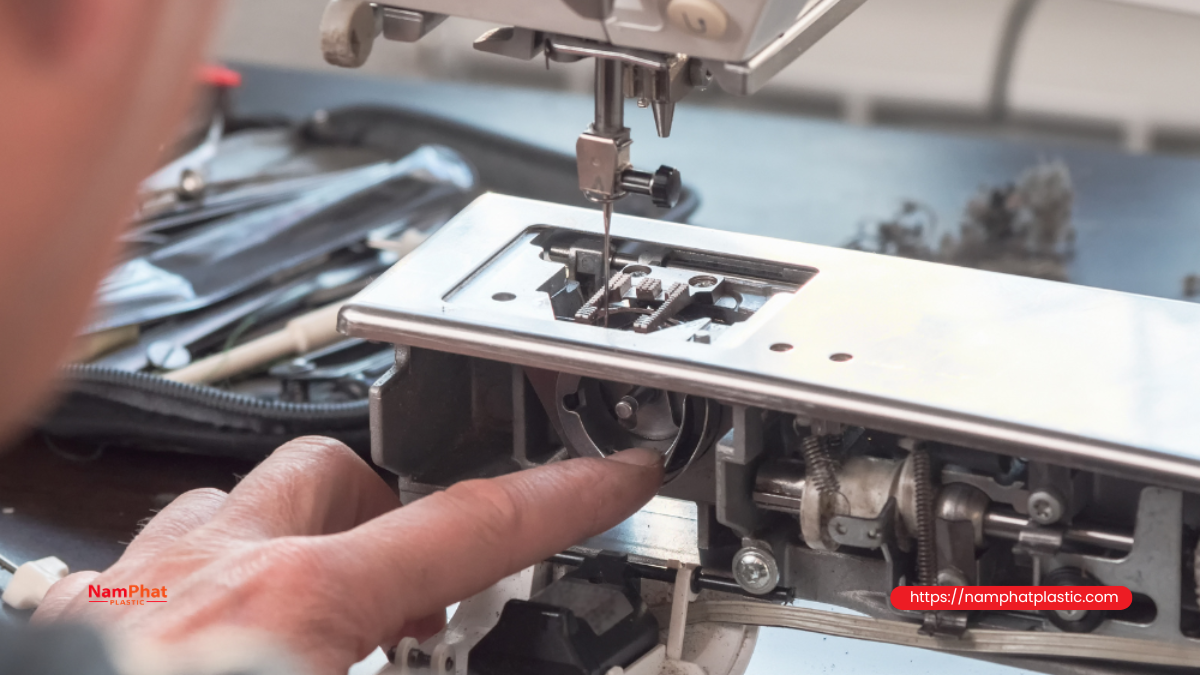
គួរអនុវត្តតាមលំដាប់ដូចខាងក្រោម៖
-
បញ្ឈប់ម៉ាស៊ីនភ្លាមៗនៅពេលរកឃើញអំបោះបែកសរសៃ ឬមានសំឡេងប៉ះទង្គិច។
-
កត់ត្រាទីតាំងដែលអំបោះត្រូវបានខូច។
-
ពិនិត្យផ្លូវចលនារបស់ម្ជុលដោយបង្វិល pulley។
-
ដោះម្ជុលចាស់ និងពិនិត្យចុងម្ជុល ភ្នែកម្ជុល និងតួម្ជុល។
-
ពិនិត្យផ្លាកម្ជុល hook និងប្រព័ន្ធនាំអំបោះជិតម្ជុល។
-
ដំឡើងម្ជុលថ្មីប្រភេទត្រឹមត្រូវ។
-
ស៊កអំបោះឡើងវិញតាមផ្លូវអំបោះត្រឹមត្រូវ។
-
កំណត់ភាពតានតឹងអំបោះត្រឡប់ទៅកម្រិតស្តង់ដារ។
-
ដំណើរការសាកល្បងក្នុងល្បឿនទាប។
-
ពិនិត្យថ្នេរទាំងផ្នែកខាងលើ និងខាងក្រោម។
-
បង្កើនល្បឿនបន្តិចម្តងៗ និងតាមដានសីតុណ្ហភាពម្ជុល។
-
កត់ត្រាមូលហេតុ ប្រសិនបើបញ្ហាកើតឡើងវិញ។
មិនគួរផ្លាស់ប្តូរប៉ារ៉ាម៉ែត្រច្រើនក្នុងពេលតែមួយទេ។ ប្រសិនបើប្តូរទាំងម្ជុល អំបោះ ភាពតានតឹង និង hook ក្នុងពេលតែមួយ នឹងពិបាកកំណត់មូលហេតុដើម។
10. តើគួរបូម ឬខាត់ម្ជុលដែលមានស្នាមមុតដែរឬទេ?
សម្រាប់ផលិតកម្មដែលត្រូវការស្ថិរភាព មិនគួរយកម្ជុលដែលមានស្នាមមុតមកប្រើឡើងវិញដោយការកិន ឬខាត់ដោយដៃទេ។
ការប្រើក្រដាសខាត់ ថ្មកិន ឬឧបករណ៍ខាត់អាច៖
-
ផ្លាស់ប្តូររូបរាងចុងម្ជុល។
-
ធ្វើឱ្យភ្នែកម្ជុលខូចទ្រង់ទ្រាយ។
-
បង្កើតស្នាមមុតតូចៗបន្ថែម។
-
ធ្វើឱ្យស្រទាប់ផ្ទៃម្ជុលខូច។
-
ធ្វើឱ្យម្ជុលបាត់តុល្យភាព។
-
ធ្វើឱ្យលទ្ធផលដេរមិនមានស្ថិរភាព។
ដំណោះស្រាយដែលមានសុវត្ថិភាព និងសន្សំសំចៃជាង គឺប្តូរម្ជុលថ្មី ហើយបន្ទាប់មកស្វែងរកមូលហេតុដែលធ្វើឱ្យម្ជុលប៉ះទង្គិច ឬពាក់ខុសប្រក្រតី។
11. វិធានការការពារកុំឱ្យម្ជុលធ្វើឱ្យអំបោះខូច
កំណត់ប្រភេទម្ជុលសម្រាប់ផលិតផលនីមួយៗ
លេខកូដផលិតផលនីមួយៗគួរមានសេចក្តីណែនាំផ្ទាល់ខ្លួនអំពី៖
-
ប្រព័ន្ធម្ជុល។
-
ទំហំម្ជុល។
-
ប្រភេទចុងម្ជុល។
-
ប្រភេទអំបោះ។
-
ចំនួនស្រទាប់មាត់ថង់។
-
ល្បឿនម៉ាស៊ីនដែលណែនាំ។
-
ភាពតានតឹងដំបូងរបស់អំបោះ។
មិនគួរប្រើទំហំម្ជុលតែមួយសម្រាប់ការកំណត់ថង់គ្រប់ប្រភេទ ដោយគ្រាន់តែម៉ាស៊ីននៅតែអាចបង្កើតថ្នេរបាន។
ពិនិត្យម្ជុលមុនរាល់វេនការងារ
ការត្រួតពិនិត្យរហ័សអាចរួមមាន៖
-
ម្ជុលត្រូវបានដំឡើងតាមទិសត្រឹមត្រូវឬអត់។
-
វីសកាន់ម្ជុលរឹតជាប់ឬអត់។
-
ចុងម្ជុលមានស្នាមបាក់ឬអត់។
-
តួម្ជុលបត់ឬអត់។
-
មានសរសៃអំបោះជាប់ក្នុងភ្នែកម្ជុលឬអត់។
-
ម្ជុលចុះតាមកណ្តាលផ្លាកម្ជុលឬអត់។
ការត្រួតពិនិត្យចំណាយពេលតិច ប៉ុន្តែអាចការពារការឈប់ម៉ាស៊ីនជាច្រើនដងក្នុងមួយវេន។
ប្តូរម្ជុលតាមផែនការកំណត់
មិនគួរអនុវត្តរយៈពេលប្តូរថេរដូចគ្នាសម្រាប់រោងចក្រទាំងអស់ទេ ព្រោះវាអាស្រ័យលើ៖
-
ល្បឿនម៉ាស៊ីន។
-
សម្ភារៈដែលដេរ។
-
ចំនួនស្រទាប់មាត់ថង់។
-
ចំនួនម៉ោងដំណើរការបន្ត។
-
គុណភាពម្ជុល។
-
កម្រិតធូលី និងសារធាតុកខ្វក់។
រោងចក្រអាចកំណត់វដ្តប្តូររបស់ខ្លួន ដោយកត់ត្រាចំនួនម៉ោងដំណើរការ ឬចំនួនថង់ដែលផលិតចាប់ពីពេលប្តូរម្ជុលថ្មី រហូតដល់ចាប់ផ្តើមមានកំហុស។
កុំដាក់ម្ជុលចាស់ជាមួយម្ជុលថ្មី
ម្ជុលដែលដោះចេញពីម៉ាស៊ីនដោយសង្ស័យថាខូច គួរ៖
-
បាក់ ឬសម្គាល់ឱ្យច្បាស់។
-
ដាក់ក្នុងធុងប្រមូលដាច់ដោយឡែក។
-
មិនត្រូវដាក់ត្រឡប់ទៅក្នុងប្រអប់ម្ជុលថ្មីទេ។
-
មិនត្រូវផ្ទេរទៅម៉ាស៊ីនផ្សេងដើម្បី “ប្រើបន្ត” ទេ។
-
កត់ត្រាប្រសិនបើមានការខូចខាតខុសប្រក្រតី។
ពិនិត្យម៉ាស៊ីន ប្រសិនបើម្ជុលថ្មីខូចយ៉ាងឆាប់
ប្រសិនបើម្ជុលថ្មីបត់ ឬមានស្នាមមុតបន្ទាប់ពីដំណើរការរយៈពេលខ្លី គួរត្រួតពិនិត្យ៖
-
ការតម្រឹមរវាងម្ជុល និងផ្លាកម្ជុល។
-
ទីតាំង hook ឬ looper។
-
ភាពរលុងរបស់ដងម្ជុល។
-
កន្លែងកាន់ម្ជុល។
-
វីសកាន់ម្ជុល។
-
ការញ័ររបស់ម៉ាស៊ីន។
-
ភាពសមស្របរវាងម្ជុល និងសម្ភារៈ។
-
ល្បឿនដំណើរការនៅផ្នែកមាត់ថង់ក្រាស់។
ការបន្តប្តូរម្ជុលតែមួយមុខមិនអាចដោះស្រាយមូលហេតុមេកានិចដើមបានទេ។
12. បញ្ជីត្រួតពិនិត្យរហ័សក្នុងរយៈពេល 5 នាទី
| ចំណុចត្រួតពិនិត្យ | បាន | មិនបាន |
| ប្រព័ន្ធម្ជុល និងទិសដំឡើងត្រឹមត្រូវ | ☐ | ☐ |
| ម្ជុលត្រូវបានបញ្ចូលដល់ទីតាំងត្រឹមត្រូវ | ☐ | ☐ |
| វីសកាន់ម្ជុលរឹងមាំ | ☐ | ☐ |
| តួម្ជុលមិនបត់ | ☐ | ☐ |
| ចុងម្ជុលមិនមិនមុត ឬបាក់ | ☐ | ☐ |
| មិនមានសរសៃអំបោះជាប់ក្នុងភ្នែកម្ជុល | ☐ | ☐ |
| ចង្អូរម្ជុលគ្មានស្នាមកោស | ☐ | ☐ |
| ម្ជុលចុះតាមកណ្តាលរន្ធផ្លាកម្ជុល | ☐ | ☐ |
| ម្ជុលមិនប៉ះ hook ឬ looper | ☐ | ☐ |
| អំបោះឆ្លងកាត់ភ្នែកម្ជុលបានរលូន មិនជាប់ | ☐ | ☐ |
| សាកល្បងដំណើរការមិនមានការបែកសរសៃអំបោះ | ☐ | ☐ |
| ថ្នេរមិនមានការរំលង | ☐ | ☐ |
ប្រសិនបើចំណុចសំខាន់ណាមួយមិនបាន ត្រូវមិនគួរឱ្យម៉ាស៊ីនត្រឡប់ទៅផលិតកម្មល្បឿនខ្ពស់ មុនពេលដោះស្រាយបញ្ហារួចរាល់ទេ។
សំណួរដែលសួរញឹកញាប់
1. តើម្ជុលអាចធ្វើឱ្យអំបោះខូចបានទេ ប្រសិនបើវានៅតែមើលទៅត្រង់?
បាន។ ម្ជុលអាចមានស្នាមមុតតូចខ្លាំងនៅភ្នែកម្ជុល ឬចុងម្ជុល ទោះបីតួម្ជុលនៅតែមើលទៅត្រង់ក៏ដោយ។ ដូច្នេះ ការត្រួតពិនិត្យដោយការពង្រីក និងការសាកល្បងស៊កអំបោះតាមភ្នែកម្ជុលមានប្រយោជន៍។
2. ហេតុអ្វីម៉ាស៊ីនដាច់អំបោះតែបន្ទាប់ពីដំណើរការមួយរយៈ?
មូលហេតុមួយអាចជាការប្រមូលកំដៅនៅម្ជុល។ ម្ជុលមិនមុត ទំហំម្ជុលមិនសមស្រប ភាពតានតឹងខ្ពស់ ល្បឿនខ្ពស់ ឬសារធាតុរំអិល/ស្រទាប់បញ្ចប់លើអំបោះមិនគ្រប់គ្រាន់ សុទ្ធតែអាចធ្វើឱ្យសីតុណ្ហភាពកើនឡើងតាមពេលវេលា។
3. តើម្ជុលបត់តែងតែបាក់ឬទេ?
មិនមែនទេ។ ម្ជុលអាចបត់បន្តិច ហើយនៅតែដំណើរការបានជាច្រើនម៉ោង ខណៈដែលបង្កឱ្យរំលងថ្នេរ កកិតអំបោះ និងថ្នេរមិនមានស្ថិរភាព។ ការបាក់ម្ជុលទំនងកើតឡើងនៅពេលការបត់កាន់តែខ្លាំង ឬម្ជុលប៉ះផ្លាកម្ជុល ឬ hook ខ្លាំង។
4. ប្រសិនបើប្តូរម្ជុលថ្មីហើយអំបោះនៅតែបែកសរសៃ តើត្រូវពិនិត្យអ្វីបន្ទាប់?
ត្រូវពិនិត្យ៖
-
រន្ធផ្លាកម្ជុល។
-
Hook ឬ looper។
-
ចិញ្ចៀននាំអំបោះ។
-
ប្រព័ន្ធតានតឹង។
-
ជើងចុច។
-
គែមឧបករណ៍កាត់អំបោះ។
-
ផ្លូវបញ្ចេញអំបោះពីកូនអំបោះ។
-
ភាពស្មើគ្នានៃសារធាតុរំអិល/ស្រទាប់បញ្ចប់លើអំបោះ។
គ្រឿងបន្លាស់ដែលធ្លាប់ត្រូវម្ជុលប៉ះអាចមានស្នាមមុត ហើយបន្តកាត់អំបោះ ទោះបីប្តូរម្ជុលថ្មីរួចក៏ដោយ។
5. តើគួរបន្ថយភាពតានតឹងអំបោះនៅពេលអំបោះបែកសរសៃជិតម្ជុលដែរឬទេ?
អាចបន្ថយបន្តិចសម្រាប់សាកល្បង ប៉ុន្តែមិនគួរចាត់ទុកថាជាដំណោះស្រាយសំខាន់ទេ។ ប្រសិនបើភ្នែកម្ជុលមានស្នាមមុត ការបន្ថយភាពតានតឹងមិនអាចលុបបំបាត់គែមមុតដែលកំពុងកោសអំបោះបានទេ។
6. តើពេលណាត្រូវបញ្ឈប់ម៉ាស៊ីនភ្លាមៗ?
គួរបញ្ឈប់ម៉ាស៊ីនភ្លាមៗនៅពេលមាន៖
-
សំឡេងម្ជុលប៉ះដែក។
-
ម្ជុលលំអៀងច្បាស់។
-
អំបោះបែកសរសៃយ៉ាងឆាប់។
-
ម្ជុលរំកិលទៅសងខាង។
-
រំលងថ្នេរជាបន្តបន្ទាប់។
-
រន្ធម្ជុលលើថង់រហែកធំ។
-
មានហានិភ័យថាម្ជុលនឹងបាក់។
សេចក្តីសន្និដ្ឋាន
ម្ជុលបត់ មិនមុត ឬមានស្នាមមុត គឺជាមូលហេតុដែលជួបញឹកញាប់ ប៉ុន្តែជាញឹកញាប់ត្រូវបានមើលរំលង នៅពេលម៉ាស៊ីនដេរថង់មានបញ្ហាដាច់អំបោះ បែកសរសៃអំបោះ និងរំលងថ្នេរ។ សញ្ញាសំខាន់ៗរួមមានផ្លូវចលនារបស់ម្ជុលលំអៀងពីកណ្តាល សំឡេងប៉ះទង្គិច អំបោះបែកសរសៃនៅជិតភ្នែកម្ជុល រន្ធចាក់ធំពេក ម្ជុលក្តៅលឿន និងបញ្ហាបាត់ទៅបន្ទាប់ពីប្តូរម្ជុលថ្មី។
នៅពេលរកឃើញភាពមិនប្រក្រតី គួរប្តូរម្ជុលមុនពេលធ្វើការកែសម្រួលធំៗលើភាពតានតឹងអំបោះ ឬយន្តការបង្កើតថ្នេរ។ ក្នុងពេលដំណាលគ្នា ត្រូវពិនិត្យផ្លាកម្ជុល hook looper និងប្រព័ន្ធនាំអំបោះ ដើម្បីធានាថាម្ជុលថ្មីនឹងមិនបន្តត្រូវបានប៉ះទង្គិច។
ការត្រួតពិនិត្យម្ជុលរយៈពេលខ្លីមុនរាល់វេនការងារ រួមជាមួយការជ្រើសរើសទំហំម្ជុលឱ្យត្រឹមត្រូវតាមទំហំអំបោះ និងចំនួនស្រទាប់មាត់ថង់ អាចជួយកាត់បន្ថយការដាច់អំបោះ បង្កើនស្ថិរភាពថ្នេរ និងកាត់បន្ថយពេលវេលាម៉ាស៊ីនឈប់ដោយមិនបានគ្រោងទុក។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


