


 ផាន់ វ៉ាន់ ហួង
- 30/07/2026
- 150
ការរំលងថ្នេរដោយចៃដន្យ គឺជាបញ្ហាមួយដែលពិបាកដោះស្រាយបំផុតនៅលើម៉ាស៊ីនដេរថង់ និងម៉ាស៊ីនដេរឧស្សាហកម្ម។ ម៉ាស៊ីនអាចដំណើរការធម្មតារយៈពេលយូរ បន្ទាប់មកស្រាប់តែរំលងមួយ ឬច្រើនថ្នេរ ហើយបន្តបង្កើតខ្សែថ្នេរដូចជាមិនមានបញ្ហាអ្វីកើតឡើង។
ខុសពីការរំលងថ្នេរជាប់ៗគ្នា ការរំលងដោយចៃដន្យជាទូទៅមិនកើតឡើងតាមចន្លោះពេលថេរទេ។ ដូច្នេះ អ្នកប្រើប្រាស់ពិបាកកំណត់មូលហេតុ ជាពិសេសនៅពេលពិនិត្យម៉ាស៊ីនក្នុងល្បឿនទាបមិនឃើញបញ្ហា ប៉ុន្តែនៅពេលចូលផលិតកម្មពិត ខ្សែថ្នេរនៅតែមានកន្លែងខ្វះថ្នេរ។
បញ្ហានេះអាចបណ្តាលមកពីម្ជុល អំបោះដេរ ផ្លូវដើរអំបោះ កម្លាំងតានតឹងអំបោះ ឡូបឺរ ធ្មេញចាប់សាច់ ក្បាលសង្កត់ថង់ ការញ័ររបស់ម៉ាស៊ីន ឬការផ្លាស់ប្តូររបស់សម្ភារៈ។ ដើម្បីដោះស្រាយឱ្យមានប្រសិទ្ធភាព អ្នកជួសជុលគួរតែត្រួតពិនិត្យតាមលំដាប់លំដោយត្រឹមត្រូវ ជំនួសឱ្យការកែសម្រួលពេលវេលារបស់ឡូបឺរភ្លាមៗ។
Table of Contents [Hide]
1. តើការរំលងថ្នេរដោយចៃដន្យនៅលើម៉ាស៊ីនដេរគឺជាអ្វី?
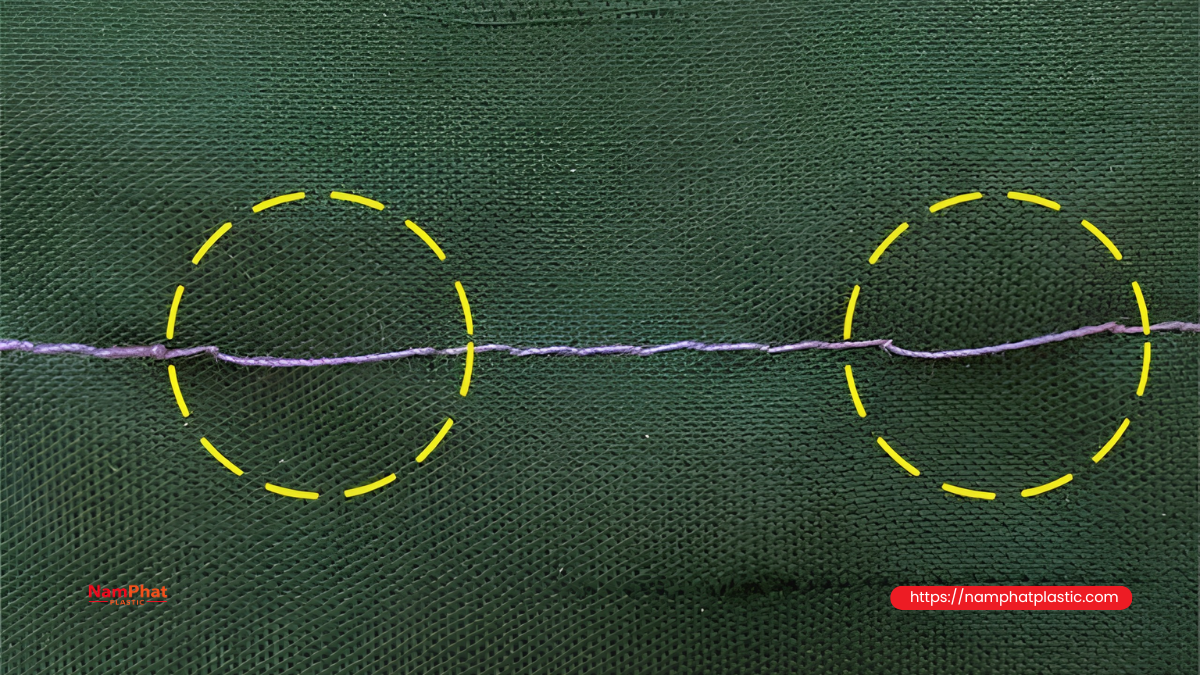
ការរំលងថ្នេរ គឺជាបាតុភូតដែលម្ជុលបានចាក់កាត់សម្ភារៈ ប៉ុន្តែអំបោះមិនអាចបង្កើតការភ្ជាប់ថ្នេរបានពេញលេញនៅចំណុចមួយ ឬច្រើន។ លើខ្សែថ្នេរ បញ្ហាអាចបង្ហាញជា៖
-
ផ្នែកមួយនៃអំបោះត្រូវបានទាញត្រង់ ប៉ុន្តែមិនបានបង្កើតថ្នេរដែលជាប់គ្នា។
-
ចម្ងាយរវាងថ្នេរពីរភ្លាមៗកាន់តែវែងខុសធម្មតា។
-
ផ្នែកខាងលើមើលទៅធម្មតា ប៉ុន្តែផ្នែកខាងក្រោមបាត់រង្វង់អំបោះ។
-
ខ្សែថ្នេរបើកនៅចំណុចមួយចំនួនដែលមិនមានទីតាំងថេរ។
-
ម៉ាស៊ីនបង្កើតខ្សែអំបោះធម្មតា ប៉ុន្តែរំលងថ្នេរនៅពេលចាប់ផ្តើមដេរចូលទៅក្នុងថង់។
-
ម៉ាស៊ីនដេរបានល្អនៅល្បឿនទាប ប៉ុន្តែរំលងថ្នេរនៅពេលបង្កើនល្បឿន។
តាមគោលការណ៍ បន្ទាប់ពីម្ជុលចុះក្រោម ហើយចាប់ផ្តើមឡើងវិញ អំបោះដែលឆ្លងកាត់ម្ជុលត្រូវបង្កើតជារង្វង់នៅខាងក្រោយម្ជុល។ ឡូបឺរត្រូវចូលទៅក្នុងរង្វង់នេះនៅទីតាំងត្រឹមត្រូវ ដើម្បីបង្កើតថ្នេរ។ ប្រសិនបើរង្វង់តូចពេក ផ្លាស់ទីចេញពីទីតាំង បង្កើតមិនស្ថិតស្ថេរ ឬឡូបឺរឆ្លងកាត់មិនត្រឹមត្រូវ ម៉ាស៊ីននឹងរំលងថ្នេរ។
Groz-Beckert ពិពណ៌នាថា ការរំលងថ្នេរកើតឡើងនៅពេលរង្វង់អំបោះត្រូវបានបង្កើតឡើង ប៉ុន្តែមិនត្រូវបាន hook ឬ looper ចាប់យក។ កត្តាដែលពាក់ព័ន្ធជាញឹកញាប់រួមមានការកំណត់ម៉ាស៊ីន រាងម្ជុល ម្ជុលកោង ស្ថេរភាពរបស់ម្ជុល កម្លាំងតានតឹងអំបោះ និងល្បឿនដេរ។
2. ហេតុអ្វីបានជាការរំលងថ្នេរដោយចៃដន្យពិបាកដោះស្រាយ?
បញ្ហាមេកានិចដែលមានលក្ខណៈថេរ ជាទូទៅបង្កើតរោគសញ្ញាដែលកើតឡើងម្តងហើយម្តងទៀត។ ឧទាហរណ៍ ប្រសិនបើពេលវេលារបស់ឡូបឺរខុសខ្លាំង ម៉ាស៊ីនអាចរំលងថ្នេរជាប់ៗ ឬរំលងតាមចន្លោះដែលអាចសម្គាល់បាន។
ផ្ទុយទៅវិញ ការរំលងថ្នេរដោយចៃដន្យជាញឹកញាប់កើតឡើងនៅពេលកត្តាជាច្រើនស្ថិតនៅជិតដែនកំណត់ប្រតិបត្តិការ។ ឧទាហរណ៍៖
-
ម្ជុលកោងបន្តិច ប៉ុន្តែមិនអាចមើលឃើញច្បាស់។
-
កម្លាំងតានតឹងអំបោះខ្ពស់បន្តិច។
-
អំបោះចេញពីបូប៊ីនពេលខ្លះស្រាល ពេលខ្លះធ្ងន់។
-
ថង់ផ្លាស់ទីល偏នៅពេលខ្លះ។
-
ម៉ាស៊ីនញ័រខ្លាំងនៅល្បឿនខ្ពស់។
-
ឡូបឺរពាក់ ប៉ុន្តែនៅតែអាចចាប់រង្វង់អំបោះភាគច្រើនបាន។
-
ធូលីអំបោះកកកុញ ធ្វើឱ្យកម្លាំងតានតឹងប្រែប្រួលមិនស្មើគ្នា។
កត្តានីមួយៗអាចមិនគ្រប់គ្រាន់ដើម្បីបង្កឱ្យរំលងថ្នេរ។ ប៉ុន្តែប្រសិនបើមានកត្តាពីរ ឬបីកើតឡើងក្នុងពេលតែមួយ រង្វង់អំបោះអាចបាត់បង់ស្ថេរភាព ហើយបង្កើតការរំលងថ្នេរដោយគ្មានលំនាំច្បាស់លាស់។
ដូច្នេះ ការបង្កើន ឬបន្ថយប៉ារ៉ាម៉ែត្រណាមួយខ្លាំងពេក អាចគ្រាន់តែផ្លាស់ប្តូររោគសញ្ញា ប៉ុន្តែមិនបានលុបបំបាត់មូលហេតុពិតប្រាកដឡើយ។
3. របៀបបែងចែកការរំលងថ្នេរដោយចៃដន្យ និងការរំលងថ្នេរតាមលំនាំ
មុនពេលរុះរើម៉ាស៊ីន ត្រូវកំណត់ជាមុនថាបញ្ហាស្ថិតក្នុងក្រុមណា។
ការរំលងថ្នេរដោយចៃដន្យ
លក្ខណៈដែលជួបញឹកញាប់៖
-
ទីតាំងរំលងថ្នេរផ្លាស់ប្តូររាល់ពេលដេរ។
-
ពេលខ្លះម៉ាស៊ីនដេរថង់ជាច្រើនដោយគ្មានបញ្ហា បន្ទាប់មកបញ្ហាកើតឡើងវិញ។
-
បញ្ហាកើនឡើងនៅពេលម៉ាស៊ីនដំណើរការលឿន។
-
បញ្ហាផ្លាស់ប្តូរនៅពេលប្តូរបូប៊ីនអំបោះ។
-
ការរំលងថ្នេរកើតឡើងច្រើននៅពេលដេរឆ្លងកាត់គែមបត់ ឬសម្ភារៈមិនរាបស្មើ។
-
នៅពេលបង្វិលម៉ាស៊ីនយឺតៗដោយដៃ មិនឃើញភាពមិនប្រក្រតីច្បាស់លាស់។
បញ្ហាក្រុមនេះជាញឹកញាប់ពាក់ព័ន្ធនឹងការបង្កើតរង្វង់អំបោះមិនស្ថិតស្ថេរ ផ្លូវដើរអំបោះ ការញ័រ ឬការល偏របស់ម្ជុល ការផ្លាស់ទីរបស់សម្ភារៈ និងការញ័រមេកានិច។
ការរំលងថ្នេរតាមលំនាំ
លក្ខណៈដែលជួបញឹកញាប់៖
-
រំលងមួយថ្នេររៀងរាល់ចំនួនថ្នេរជាក់លាក់។
-
បញ្ហាកើតឡើងនៅដំណាក់កាលដូចគ្នានៃការបង្វិលនីមួយៗ។
-
ម៉ាស៊ីនរំលងថ្នេរជាប់ៗគ្នា សូម្បីតែល្បឿនទាប។
-
ប្តូរម្ជុល និងដាក់អំបោះឡើងវិញ ក៏មិនមានការកែលម្អច្រើន។
-
ម្ជុលមានសញ្ញាប៉ះឡូបឺរ បន្ទះម្ជុល ឬឧបករណ៍ការពារម្ជុល។
ក្រុមបញ្ហានេះត្រូវផ្តោតលើការត្រួតពិនិត្យពេលវេលារវាងម្ជុល និងឡូបឺរ ភាពរលុងរបស់អ័ក្ស cam ប៊ូស៊ីង ដងម្ជុល និងផ្នែកបញ្ជូនចលនា។
4. មូលហេតុ 10 យ៉ាងដែលធ្វើឱ្យម៉ាស៊ីនរំលងថ្នេរដោយចៃដន្យ
4.1. ម្ជុលកោងបន្តិច មិនមុត ឬដំឡើងមិនត្រឹមត្រូវ
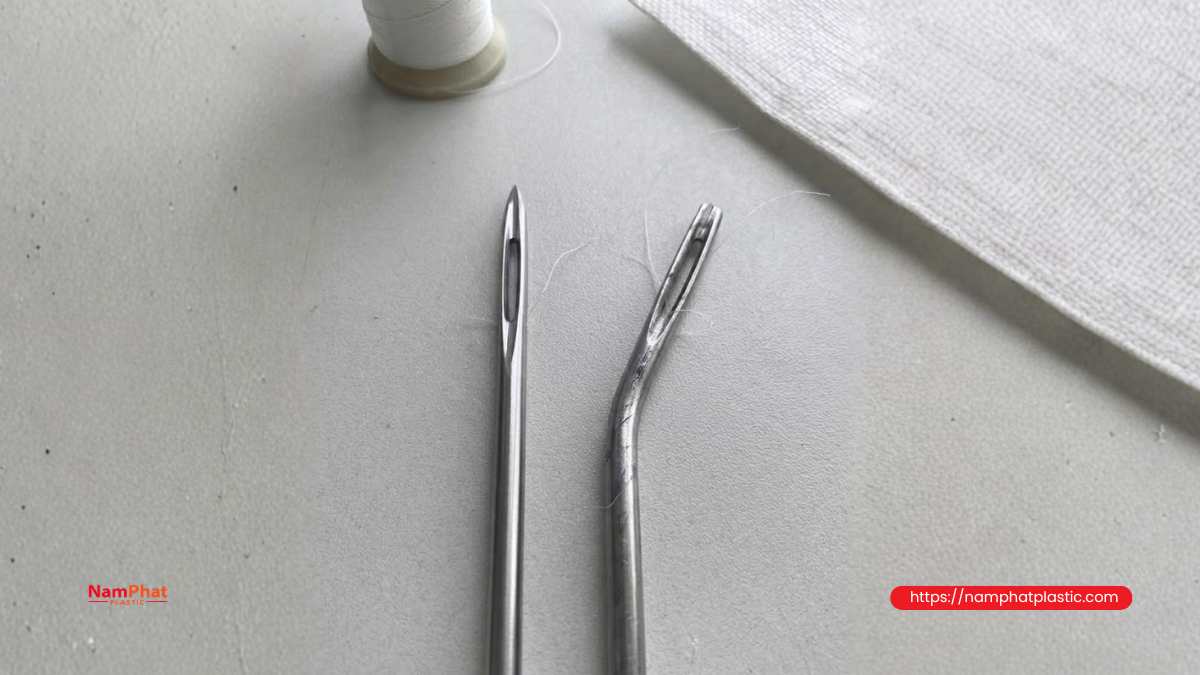
ម្ជុលគួរតែជាផ្នែកដែលត្រូវពិនិត្យមុនគេ ព្រោះវាជាមូលហេតុដែលជួបញឹកញាប់ ងាយដោះស្រាយ និងចំណាយតិច។
ម្ជុលមិនចាំបាច់កោងច្បាស់ដើម្បីបង្កឱ្យរំលងថ្នេរទេ។ ការល偏តិចតួចនៅលើដងម្ជុលអាចធ្វើឱ្យទីតាំងរង្វង់អំបោះផ្លាស់ប្តូរ នៅពេលម៉ាស៊ីនដំណើរការលឿន។ ដូច្នេះ ឡូបឺរអាចចាប់បានថ្នេរភាគច្រើន ប៉ុន្តែពេលខ្លះខកខានរង្វង់អំបោះ។
ករណីដែលជួបញឹកញាប់រួមមាន៖
-
ម្ជុលប្រើប្រាស់យូរពេក។
-
ចុងម្ជុលមិនមុតបន្ទាប់ពីដេរសម្ភារៈរឹង។
-
ម្ជុលធ្លាប់ប៉ះបន្ទះម្ជុល ឬឡូបឺរ។
-
ម្ជុលមិនត្រូវបានរុញឡើងដល់ទីតាំងត្រឹមត្រូវ។
-
វីសចាប់ម្ជុលមិនបានរឹតតឹងល្អ។
-
ផ្នែករាប ចង្អូរវែង ឬទិសដំឡើងម្ជុលខុស។
-
ប្រើប្រព័ន្ធម្ជុលមិនត្រូវនឹងម៉ាស៊ីន។
-
អង្កត់ផ្ចិតម្ជុលមិនសមនឹងអំបោះ និងសម្ភារៈ។
ម្ជុលតូចពេកអាចត្រូវបានរុញឱ្យល偏នៅពេលចាក់កាត់ថង់ក្រាស់ ដែលធ្វើឱ្យឡូបឺរមិនអាចចាប់រង្វង់អំបោះបានត្រឹមត្រូវ។ ឯកសារបច្ចេកទេសរបស់ក្រុមហ៊ុនផលិតម្ជុលក៏បង្ហាញថា ការល偏របស់ម្ជុលនៅពេលចាក់កាត់សម្ភារៈក្រាស់អាចបង្កើនហានិភ័យនៃការរំលងថ្នេរ។
វិធីដោះស្រាយ៖
ប្តូរម្ជុលថ្មីដែលមានប្រព័ន្ធ ទំហំ និងទិសដំឡើងត្រឹមត្រូវ។ កុំគ្រាន់តែមើលម្ជុលចាស់ដោយភ្នែក ហើយសន្និដ្ឋានថាវានៅតែប្រើបាន។ តម្លៃប្តូរម្ជុលទាបជាងពេលវេលាដែលត្រូវចំណាយក្នុងការរុះរើ និងកែសម្រួលប្រព័ន្ធឡូបឺរ។
បន្ទាប់ពីប្តូរ សូមបង្វិលកង់ម៉ាស៊ីនដោយដៃពីរបីជុំ ដើម្បីពិនិត្យថាម្ជុលប៉ះបន្ទះម្ជុល ក្បាលសង្កត់ ឬឡូបឺរឬអត់។
4.2. អំបោះមិនចេញពីបូប៊ីនបានស្មើគ្នា
ម៉ាស៊ីនអាចកំណត់បានត្រឹមត្រូវ ប៉ុន្តែនៅតែរំលងថ្នេរ ប្រសិនបើកម្លាំងទាញអំបោះប្រែប្រួលជាបន្តបន្ទាប់។
បូប៊ីនអំបោះខ្លះអាចមានបញ្ហាដូចជា៖
-
អំបោះធ្លាក់ចុះទៅបាតបូប៊ីន ហើយជាប់។
-
អំបោះរុំឆ្លង ឬរុំមិនស្មើ។
-
បូប៊ីនញ័រ ទ្រេត ឬវិលមិនធម្មតា។
-
អំបោះជាប់គែមបំពង់ក្រដាស។
-
មានចំណង ឬផ្នែកដែលមានកម្រាស់មិនស្មើ។
-
អង្កត់ផ្ចិតបូប៊ីនធំពេកសម្រាប់ឧបករណ៍កាន់។
-
បូប៊ីននៅជិតឧបករណ៍ណែនាំអំបោះពេក។
-
អំបោះមានសរសៃលេចចេញច្រើន បង្កើតធូលី និងជាប់ក្នុងរន្ធណែនាំ។
នៅពេលអំបោះជាប់ សូម្បីតែរយៈពេលខ្លី កម្លាំងតានតឹងនឹងកើនឡើងភ្លាមៗ។ រង្វង់អំបោះនៅខាងក្រោយម្ជុលនឹងតូចចុះ ហើយឡូបឺរអាចចាប់មិនបាន។ នៅពេលការជាប់ត្រូវបានដោះស្រាយ ម៉ាស៊ីនត្រឡប់ទៅដំណើរការធម្មតាវិញ ដូច្នេះបញ្ហាមើលទៅដូចជាកើតឡើងដោយចៃដន្យ។
វិធីពិនិត្យ៖
ទាញអំបោះដោយដៃពីបូប៊ីនឆ្លងកាត់ផ្លូវដើរអំបោះទាំងមូល។ កម្លាំងទាញគួរតែស្មើគ្នា ដោយមិនមានអារម្មណ៍ថារឹតភ្លាមៗ ស្រាលធ្ងន់ឆ្លាស់គ្នា ឬជាប់នៅចំណុចណាមួយ។
អាចសាកល្បងប្តូរទៅបូប៊ីនដែលដឹងថាដំណើរការល្អ។ ប្រសិនបើបញ្ហាថយចុះច្បាស់ ដោយមិនចាំបាច់កែសម្រួលម៉ាស៊ីន នោះគួរតែពិនិត្យបូប៊ីន ទីតាំងបូប៊ីន និងគុណភាពការរុំអំបោះ។
4.3. ដាក់អំបោះមិនត្រឹមត្រូវ ឬរំលងចំណុចណែនាំអំបោះ
ផ្លូវដើរអំបោះមិនមែនមានតួនាទីត្រឹមតែណែនាំអំបោះទេ។ វាក៏គ្រប់គ្រងការរំញ័ររបស់អំបោះ រក្សាស្ថេរភាពកម្លាំងតានតឹង និងជួយឱ្យរង្វង់អំបោះបង្កើតនៅពេលត្រឹមត្រូវ។
ម៉ាស៊ីនអាចនៅតែបង្កើតថ្នេរ ទោះបីដាក់អំបោះខុសនៅចំណុចមួយក៏ដោយ។ ប៉ុន្តែខ្សែថ្នេរនឹងមិនស្ថិតស្ថេរ និងងាយរំលងថ្នេរនៅពេល៖
-
បង្កើនល្បឿន។
-
ចាប់ផ្តើមដេរចូលសម្ភារៈ។
-
កម្រាស់ថង់ផ្លាស់ប្តូរ។
-
ម៉ាស៊ីនញ័រ។
-
បូប៊ីនជិតអស់។
បញ្ហាដែលជួបញឹកញាប់រួមមាន៖
-
រំលងចំណុចណែនាំអំបោះខាងលើ។
-
ដាក់អំបោះតាមទិសខុសតាមឧបករណ៍តានតឹង។
-
អំបោះមិនស្ថិតនៅចន្លោះឌីសតានតឹង។
-
អំបោះដាក់ខុសទីតាំងជុំវិញស្ព្រីងទាញអំបោះ។
-
ដាក់អំបោះខុសផ្នែករបស់ម្ជុល។
-
អំបោះកកិតនឹងសំបកម៉ាស៊ីន ឬគម្របការពារ។
-
អំបោះជាប់ក្រោមវីស ឬគែមមុត។
សេចក្តីណែនាំរបស់ Union Special សម្រាប់ម៉ាស៊ីនដេរបិទមាត់ថង់ ក៏តម្រូវឱ្យពិនិត្យកម្លាំងតានតឹង ការចេញអំបោះតាមចំណុចណែនាំ ការចេញអំបោះពីបូប៊ីន និងការដាក់អំបោះតាមគំនូសតាងរបស់ម៉ាស៊ីន នៅពេលមានការរំលងថ្នេរ។
វិធីដោះស្រាយ៖
ដកអំបោះចេញទាំងមូល ហើយដាក់អំបោះឡើងវិញតាំងពីដើម តាមគំនូសតាងសម្រាប់ម៉ូដែលម៉ាស៊ីនជាក់លាក់។ កុំគ្រាន់តែមើលផ្លូវអំបោះពីក្រៅ ហើយសន្និដ្ឋានថាវាត្រឹមត្រូវ។
4.4. កម្លាំងតានតឹងអំបោះខ្លាំងពេក ឬប្រែប្រួល
មនុស្សជាច្រើនគិតថា ការបង្កើនកម្លាំងតានតឹងនឹងធ្វើឱ្យថ្នេររឹងមាំជាងមុន។ ប៉ុន្តែកម្លាំងតានតឹងខ្លាំងពេកអាចធ្វើឱ្យរង្វង់អំបោះនៅខាងក្រោយម្ជុលតូចពេក។
នៅពេលរង្វង់តូច ទោះឡូបឺរល偏តិចតួចក៏អាចធ្វើឱ្យវាឆ្លងកាត់ដោយមិនចាប់អំបោះបាន។ បញ្ហាជាញឹកញាប់កើនឡើងនៅល្បឿនខ្ពស់ ឬនៅពេលអំបោះមានការបង្វិលខ្លាំង និងរឹង។
ផ្ទុយទៅវិញ កម្លាំងតានតឹងទាបពេកក៏មិនល្អដែរ។ អំបោះអាចញ័រ បង្កើតរង្វង់ធំពេក រួញជាប់គ្នា ឬមិនត្រូវបានទាញត្រឡប់នៅពេលត្រឹមត្រូវ។
សញ្ញានៃបញ្ហាកម្លាំងតានតឹង៖
-
ខ្សែថ្នេរតឹងនៅកន្លែងខ្លះ និងរលុងនៅកន្លែងខ្លះ។
-
អំបោះកន្ត្រាក់ខ្លាំងនៅឧបករណ៍ណែនាំ។
-
បូប៊ីនញ័រមិនធម្មតា។
-
នៅពេលបន្ថយល្បឿន បញ្ហាស្ទើរតែបាត់។
-
អំបោះក្តៅ ឬមានសរសៃលេចចេញលឿន។
-
ការរំលងថ្នេរជាញឹកញាប់កើតឡើងបន្ទាប់ពីម៉ាស៊ីនដំណើរការក្រោមភាពតានតឹងមួយរយៈ។
វិធីកែសម្រួល៖
សម្គាល់ទីតាំងដើមរបស់ឧបករណ៍តានតឹងមុនពេលកែសម្រួល។ បន្ទាប់មកកែបន្តិចម្តងៗ សាកល្បង និងកត់ត្រាលទ្ធផល។ កុំបង្វិលច្រើនជុំក្នុងពេលតែមួយ ព្រោះវានឹងបាត់បង់តម្លៃដើម និងធ្វើឱ្យពិបាកកំណត់ថាតើត្រូវកែទៅទិសណា។
4.5. ឡូបឺរពាក់ លុង ឬខុសទីតាំង
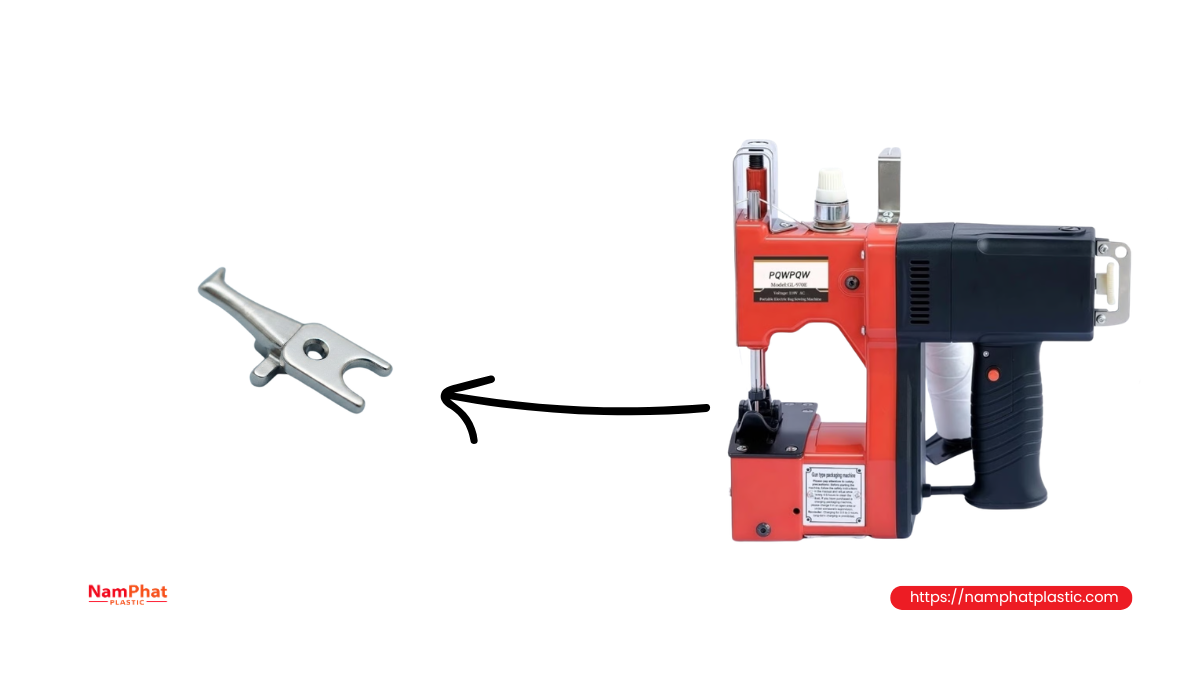
ឡូបឺរត្រូវឆ្លងកាត់រង្វង់អំបោះនៅទីតាំងត្រឹមត្រូវក្នុងរយៈពេលខ្លីបំផុត។ ប្រសិនបើចុងឡូបឺរពាក់ ឬយន្តការមានភាពរលុង ម៉ាស៊ីនអាចចាប់អំបោះបាននៅល្បឿនទាប ប៉ុន្តែរំលងថ្នេរនៅពេលផលិតកម្ម។
ត្រូវពិនិត្យ៖
-
ចុងឡូបឺរពាក់ឬអត់។
-
ឡូបឺរមានស្នាមឆ្កូត ឬស្នាមមុតឬអត់។
-
វីសចាប់ឡូបឺររលុងឬអត់។
-
អ័ក្សឡូបឺរមានភាពរលុងផ្ដេក ឬបញ្ឈរឬអត់។
-
ឡូបឺរឆ្លងកាត់ម្ជុលឆ្ងាយពេកឬអត់។
-
ឡូបឺរប៉ះម្ជុលក្នុងផ្នែកណាមួយនៃវដ្តឬអត់។
-
ពេលវេលាដែលឡូបឺរចូលទៅជិតម្ជុលត្រឹមត្រូវឬអត់។
សម្រាប់ម៉ាស៊ីនដេរបិទមាត់ថង់ Union Special បានរាយបញ្ជីឡូបឺររលុង ពាក់ ឬត្រូវការកែតម្រូវឡើងវិញ ជាមូលហេតុមួយដែលគួរតែពិនិត្យនៅពេលម៉ាស៊ីនរំលងថ្នេរ។
ចំណាំសំខាន់៖
កុំប្រើតម្លៃចន្លោះដូចគ្នាសម្រាប់ម៉ាស៊ីនគ្រប់ប្រភេទ។ ចន្លោះរវាងម្ជុល និងឡូបឺរ ព្រមទាំងទីតាំងដងម្ជុល អាស្រ័យលើម៉ូដែលម៉ាស៊ីន ប្រព័ន្ធម្ជុល និងប្រភេទថ្នេរ។ ការកែតម្រូវគួរតែធ្វើតាមឯកសារបច្ចេកទេសរបស់ម៉ាស៊ីន ឬដោយអ្នកជំនាញដែលមានបទពិសោធន៍។
4.6. ម្ជុលត្រូវបានរុញឱ្យល偏នៅពេលចាក់កាត់សម្ភារៈ
ម៉ាស៊ីនអាចដេរបានល្អនៅលើស្រទាប់តែមួយ ប៉ុន្តែរំលងថ្នេរនៅពេលដេរកាត់៖
-
គែមថង់ដែលបត់ច្រើនស្រទាប់។
-
តំបន់តភ្ជាប់ ឬតំបន់ជាន់គ្នា។
-
ថង់ PP ត្បាញដែលមានស្រទាប់ coating។
-
ថង់ក្រដាសច្រើនស្រទាប់។
-
សម្ភារៈដែលមានភាពរឹងមិនស្មើគ្នា។
-
ខ្សែដេរដែលនៅជិតគែមបត់ពេក។
នៅពេលម្ជុលចាក់កាត់ផ្នែកក្រាស់ កម្លាំងទប់កើនឡើង ហើយដងម្ជុលត្រូវបានរុញទៅម្ខាង។ ពេលនោះ រង្វង់អំបោះលែងស្ថិតនៅទីតាំងដែលឡូបឺរត្រូវបានកំណត់ឱ្យឆ្លងកាត់។
សញ្ញាសម្គាល់៖
-
ការរំលងថ្នេរផ្តុំជាច្រើននៅតំបន់គែមបត់។
-
ម៉ាស៊ីនមិនរំលងថ្នេរនៅពេលដំណើរការដោយគ្មានសម្ភារៈ។
-
បន្ថយល្បឿននៅតំបន់ក្រាស់ធ្វើឱ្យបញ្ហាថយចុះ។
-
ម្ជុលមានទំនោរកោងទៅទិសដូចគ្នាបន្ទាប់ពីប្រើប្រាស់មួយរយៈ។
-
បន្ទះម្ជុល ឬក្បាលសង្កត់មានស្នាមប៉ះម្ជុល។
វិធីដោះស្រាយ៖
-
ពិនិត្យទំហំម្ជុល។
-
ប្រើម្ជុលដែលមានស្ថេរភាពសមស្របនឹងសម្ភារៈ។
-
បន្ថយល្បឿននៅពេលឆ្លងកាត់ផ្នែកក្រាស់។
-
ពិនិត្យថាក្បាលសង្កត់អាចកាន់សម្ភារៈបានរឹងមាំគ្រប់គ្រាន់ឬអត់។
-
ពិនិត្យឧបករណ៍ការពារម្ជុល។
-
កុំឱ្យអ្នកប្រើប្រាស់ទាញ ឬបង្វិលថង់ភ្លាមៗ។
4.7. ធ្មេញចាប់សាច់ ក្បាលសង្កត់ថង់ ឬបន្ទះម្ជុលមានបញ្ហា
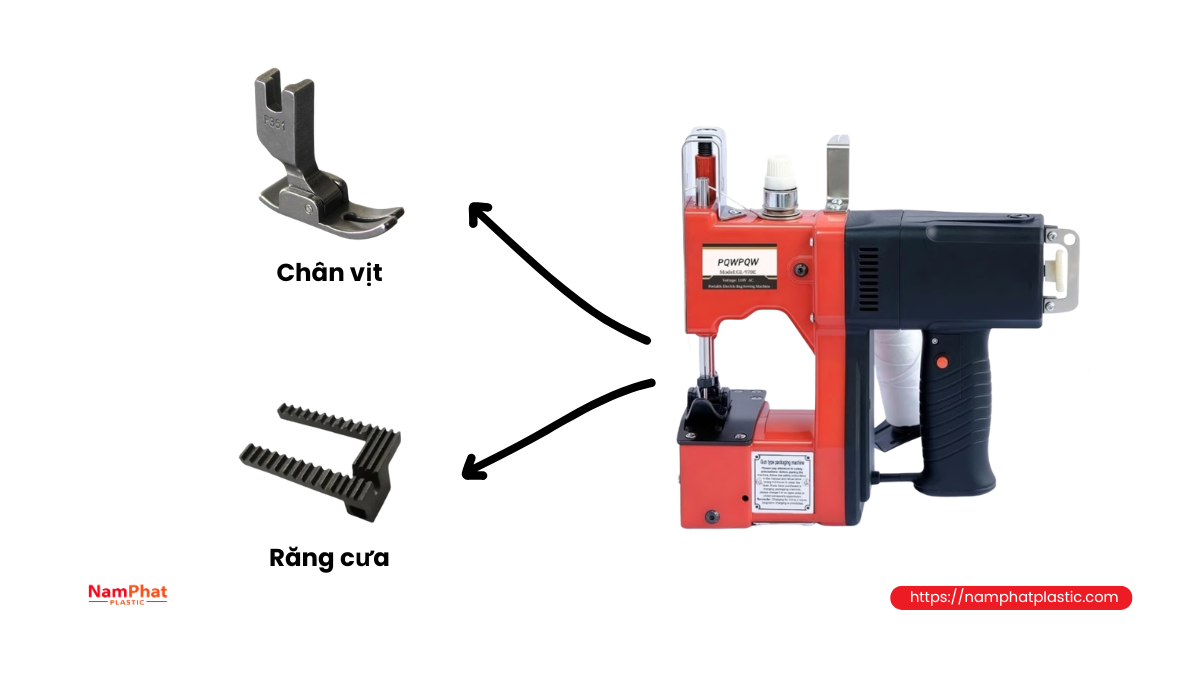
ដំណើរការបង្កើតថ្នេរត្រូវការឱ្យសម្ភារៈនៅស្ថិតស្ថេរមួយកម្រិត។ ប្រសិនបើថង់ឡើងតាមម្ជុល ឬរអិលទៅចំហៀងនៅពេលម្ជុលចាប់ផ្តើមឡើង រង្វង់អំបោះអាចខូចទម្រង់។
មូលហេតុដែលជួបញឹកញាប់៖
-
ធ្មេញចាប់សាច់ពាក់ ឬមានធូលីជាប់។
-
ធ្មេញចាប់សាច់នៅទាបពេក។
-
កម្លាំងសង្កត់របស់ក្បាលសង្កត់ស្រាលពេក។
-
កម្លាំងសង្កត់ខ្លាំងពេក ធ្វើឱ្យសម្ភារៈផ្លាស់ទីពិបាក។
-
រន្ធបន្ទះម្ជុលពាក់។
-
រន្ធម្ជុលធំពេកបើប្រៀបនឹងម្ជុល។
-
អ្នកប្រើប្រាស់ទាញថង់លឿនជាងយន្តការបញ្ចូនសម្ភារៈ។
-
ល្បឿន conveyor មិនស៊ីសង្វាក់ជាមួយម៉ាស៊ីន។
Union Special ណែនាំឱ្យពិនិត្យភាពមុតរបស់ធ្មេញចាប់សាច់ និងធ្មេញនៅលើបន្ទះម្ជុល សម្ពាធក្បាលសង្កត់ ល្បឿនបញ្ចូនថង់ និងការផ្លាស់ប្តូរសម្ភារៈ នៅពេលដោះស្រាយបញ្ហាខ្សែថ្នេរលើម៉ាស៊ីនដេរបិទមាត់ថង់។
វិធីពិនិត្យ៖
កាន់សម្ភារៈស្រាលៗដោយដៃម្ខាង ហើយដំណើរការម៉ាស៊ីន។ កុំទាញថង់ទៅមុខ។ សង្កេតថាថង់ញ័រ ឡើងតាមម្ជុល ឬរអិលទៅចំហៀងឬអត់។
4.8. ធូលីអំបោះ ប្រេងកខ្វក់ ឬស្នាមមុតតាមផ្លូវដើរអំបោះ
ម៉ាស៊ីនដេរថង់ជាញឹកញាប់ដំណើរការនៅក្នុងបរិយាកាសដែលមានធូលីច្រើនពីថង់ PP ត្បាញ ក្រដាស ម្សៅផលិតផល និងសរសៃអំបោះ។ ធូលីកកកុញអាចធ្វើឱ្យកម្លាំងតានតឹងប្រែប្រួល ឬរារាំងចលនារបស់ឡូបឺរ។
តំបន់ដែលគួរសម្អាតរួមមាន៖
-
ឌីសតានតឹងទាំងពីរ។
-
រន្ធណែនាំអំបោះ។
-
ចង្អូរម្ជុល និងរន្ធម្ជុល។
-
តំបន់ឡូបឺរ។
-
ធ្មេញចាប់សាច់។
-
រន្ធបន្ទះម្ជុល។
-
ក្បាលសង្កត់។
-
ឧបករណ៍កាត់ខ្សែអំបោះ។
-
តំបន់ដែលអំបោះរុំជុំវិញអ័ក្ស។
ក្រៅពីធូលី ស្នាមឆ្កូតតូចមួយនៅលើរន្ធណែនាំ បន្ទះម្ជុល ឬឡូបឺរ ក៏អាចធ្វើឱ្យអំបោះជាប់មួយភ្លែត។ នេះជាមូលហេតុធម្មតាដែលធ្វើឱ្យកម្លាំងតានតឹងប្រែប្រួល និងបង្កើតបញ្ហាដែលកើតឡើងមិនទៀងទាត់។
សេចក្តីណែនាំថែទាំរបស់ Union Special ណែនាំឱ្យសម្អាតធ្មេញចាប់សាច់ ឡូបឺរ និងរន្ធដេរនៅលើបន្ទះម្ជុល បន្ទាប់ពីរាល់វេន ឬនៅចុងថ្ងៃធ្វើការ។
4.9. ល្បឿនខ្ពស់ ម្ជុលក្តៅ និងការញ័ររបស់ម៉ាស៊ីន
នៅពេលបង្កើនល្បឿនម៉ាស៊ីន ដំណើរការបង្កើតរង្វង់អំបោះទាំងមូលកើតឡើងលឿនជាងមុន។ ភាពល偏តូចៗដែលម៉ាស៊ីនអាចទទួលយកបាននៅល្បឿនទាប អាចក្លាយជាមូលហេតុនៃការរំលងថ្នេរនៅល្បឿនផលិតកម្មខ្ពស់។
ការរំលងថ្នេរនៅល្បឿនខ្ពស់អាចពាក់ព័ន្ធនឹង៖
-
ម្ជុលញ័រ ឬល偏។
-
អំបោះមិនអាចឆ្លងកាត់ឧបករណ៍តានតឹងបានលឿនគ្រប់គ្រាន់។
-
បូប៊ីនញ័រខ្លាំង។
-
ឡូបឺរ ឬអ័ក្សមានភាពរលុង។
-
ម៉ាស៊ីនដំឡើងលើតុ ឬជើងទ្រដែលមិនរឹងមាំ។
-
រ៉ក ខ្សែក្រវាត់ ឬ bearing បង្កើតការញ័រ។
-
ម្ជុលក្តៅធ្វើឱ្យការកកិតរវាងអំបោះ និងសម្ភារៈកើនឡើង។
-
អ្នកប្រើប្រាស់បញ្ចូនថង់មិនស្មើគ្នា។
ការធ្វើតេស្តសាមញ្ញមួយគឺបន្ថយល្បឿនម៉ាស៊ីនប្រហែល 20–30% ហើយដេរជាបន្តបន្ទាប់លើសម្ភារៈដូចគ្នា។ ប្រសិនបើបញ្ហាថយចុះខ្លាំង កុំសន្និដ្ឋានភ្លាមៗថាម៉ូទ័រលឿនពេក។ លទ្ធផលនេះបង្ហាញថាប្រព័ន្ធបង្កើតថ្នេរខ្វះស្ថេរភាព ហើយត្រូវពិនិត្យម្ជុល កម្លាំងតានតឹង ភាពរលុង និងការញ័រ។
4.10. គុណភាព ឬទំហំអំបោះមិនសមស្រប
អំបោះដេរមិនអាចជំនួសការកំណត់ម៉ាស៊ីនត្រឹមត្រូវបានទេ ប៉ុន្តែលក្ខណៈរបស់អំបោះមានឥទ្ធិពលយ៉ាងច្បាស់លើសមត្ថភាពបង្កើតរង្វង់អំបោះដែលមានស្ថេរភាព។
កត្តាដែលគួរពិនិត្យរួមមាន៖
-
អង្កត់ផ្ចិតអំបោះមិនស្មើ។
-
អំបោះមានសរសៃលេចចេញច្រើន។
-
កម្រិតបង្វិលមិនស្ថិតស្ថេរ។
-
អំបោះរឹងពេក ឬមានផ្នែកសំប៉ែត។
-
មានចំណង ឬមុខតភ្ជាប់។
-
ផ្ទៃអំបោះមានការកកិតខ្ពស់។
-
អំបោះធំពេកសម្រាប់រន្ធម្ជុល។
-
អំបោះតូចពេក ឬទន់ពេកសម្រាប់ការកំណត់ម៉ាស៊ីន។
-
ការរុំអំបោះមិនស្មើ។
សម្រាប់អំបោះដេរថង់ PE ប្រភេទ 20/6, 20/8 ឬ 20/9 មិនគួរជ្រើសរើសតាមតែកម្លាំងទាញប៉ុណ្ណោះទេ។ គួរវាយតម្លៃបន្ថែមលើភាពស្មើគ្នា ភាពមានសរសៃលេចចេញ កម្រិតបង្វិល សមត្ថភាពចេញពីបូប៊ីន និងភាពសមស្របជាមួយម្ជុល។
ប្រសិនបើអំបោះឆ្លងកាត់រន្ធម្ជុលតឹងពេក ការកកិតនឹងកើនឡើង ហើយការផ្លាស់ទីរបស់អំបោះត្រូវបានរារាំង។ ប្រសិនបើអំបោះតូចពេក ឬទន់ពេក រង្វង់អំបោះអាចមិនស្ថិតស្ថេរនៅលើម៉ាស៊ីនមួយចំនួន។ ដូច្នេះ គួរចាត់ទុកម្ជុល អំបោះ និងសម្ភារៈជាប្រព័ន្ធតែមួយ មិនមែនជាកត្តាឯករាជ្យបីទេ។
5. តារាងវិនិច្ឆ័យបញ្ហាម៉ាស៊ីនតាមរោគសញ្ញា
| រោគសញ្ញា | មូលហេតុដែលគួរពិនិត្យមុន | វិធីដោះស្រាយដំបូង |
| រំលងថ្នេរមួយម្តងម្កាល | ម្ជុលកោងបន្តិច អំបោះចេញមិនស្មើ ធូលីក្នុងឧបករណ៍តានតឹង | ប្តូរម្ជុល ដាក់អំបោះឡើងវិញ និងសម្អាតម៉ាស៊ីន |
| រំលងថ្នេរតែនៅល្បឿនខ្ពស់ | រង្វង់អំបោះតូច ម៉ាស៊ីនញ័រ ឬឡូបឺររលុង | បន្ថយល្បឿន និងពិនិត្យកម្លាំងតានតឹង និងផ្នែកមេកានិច |
| រំលងថ្នេរនៅគែមបត់ | ម្ជុលល偏ដោយសារសម្ភារៈក្រាស់ | ពិនិត្យទំហំម្ជុល ក្បាលសង្កត់ និងល្បឿនដេរ |
| រំលងថ្នេរបន្ទាប់ពីប្តូរបូប៊ីន | ការរុំអំបោះមិនល្អ ឬអំបោះមិនសមស្រប | សាកល្បងបូប៊ីនចាស់ និងពិនិត្យការចេញអំបោះ |
| រំលងថ្នេរនៅដើមខ្សែដេរ | ខ្សែអំបោះមិនស្ថិតស្ថេរ ចុងអំបោះខ្លី ឬបញ្ចូនថង់មិនត្រឹមត្រូវ | បង្កើតខ្សែអំបោះជាមុន និងពិនិត្យការបញ្ចូនថង់ |
| រំលងថ្នេរនៅចុងខ្សែដេរ | កម្លាំងតានតឹង ផ្លូវដើរអំបោះ ឬយន្តការបង្កើតខ្សែអំបោះមានបញ្ហា | ពិនិត្យឧបករណ៍តានតឹង រន្ធណែនាំ និងឡូបឺរ |
| ដំណើរការល្អពេលត្រជាក់ ប៉ុន្តែចាប់ផ្តើមរំលងបន្ទាប់ពីដំណើរការយូរ | ម្ជុលក្តៅ ធូលីកកកុញ ការពង្រីកដោយកំដៅ ឬការរំអិលមិនគ្រប់ | បញ្ឈប់ម៉ាស៊ីន សម្អាត និងពិនិត្យការរំអិល |
| រំលងថ្នេររួមជាមួយការដាច់អំបោះ | ម្ជុលខុស អំបោះជាប់ ស្នាមមុត ឬកម្លាំងតានតឹងខ្ពស់ពេក | ពិនិត្យផ្លូវដើរអំបោះទាំងមូល និងរន្ធម្ជុល |
| រំលងថ្នេររួមជាមួយសំឡេងប៉ះខុសធម្មតា | ម្ជុលប៉ះឡូបឺរ បន្ទះម្ជុល ឬក្បាលសង្កត់ | បញ្ឈប់ម៉ាស៊ីន និងពិនិត្យការតម្រឹម |
| ប្តូរម្ជុលហើយនៅតែរំលង | ឡូបឺរពាក់ ពេលវេលាខុស ឬដងម្ជុល/អ័ក្សរលុង | ពិនិត្យផ្នែកមេកានិចលម្អិត |
6. នីតិវិធីដោះស្រាយការរំលងថ្នេរដោយចៃដន្យក្នុងរយៈពេល 15 នាទី
ដើម្បីជៀសវាងការចំណាយពេលយូរក្នុងការកែសម្រួលម៉ាស៊ីន អាចអនុវត្តតាមលំដាប់ខាងក្រោម។
ជំហានទី 1: ផ្តាច់ចរន្តអគ្គិសនី និងកត់ត្រាលក្ខខណ្ឌដែលបញ្ហាកើតឡើង
កត់ត្រា៖
-
ម៉ូដែលម៉ាស៊ីន។
-
ប្រភេទសម្ភារៈ។
-
ចំនួនស្រទាប់ថង់។
-
ប្រភេទអំបោះ។
-
លេខកូដ ឬទំហំម្ជុល។
-
ល្បឿនម៉ាស៊ីន។
-
បញ្ហាកើតឡើងនៅដើម កណ្តាល ឬចុងខ្សែដេរ។
-
បញ្ហាកើតឡើងនៅពេលម៉ាស៊ីនត្រជាក់ ឬបន្ទាប់ពីដំណើរការយូរ។
ព័ត៌មាននេះជួយជៀសវាងការកែសម្រួលដោយផ្អែកលើការស្មាន។
ជំហានទី 2: ប្តូរម្ជុល
ប្រើប្រព័ន្ធម្ជុល និងទិសដំឡើងត្រឹមត្រូវ។ រុញម្ជុលឡើងដល់ទីតាំងកំណត់ ហើយរឹតវីសចាប់ម្ជុលឱ្យជាប់។
ជំហាននេះគួរធ្វើមុនការកែសម្រួលកម្លាំងតានតឹងអំបោះ។
ជំហានទី 3: ដក និងដាក់អំបោះឡើងវិញតាមផ្លូវទាំងមូល
សម្អាតរន្ធណែនាំ និងឌីសតានតឹងមុនពេលដាក់អំបោះឡើងវិញ។ ត្រូវប្រាកដថាអំបោះស្ថិតនៅក្នុងឧបករណ៍តានតឹងត្រឹមត្រូវ និងឆ្លងកាត់ម្ជុលតាមទិសត្រឹមត្រូវ។
ជំហានទី 4: ពិនិត្យការចេញអំបោះពីបូប៊ីន
ទាញអំបោះមួយផ្នែកវែងដោយដៃ។ បូប៊ីនគួរបញ្ចេញអំបោះបានស្មើ ដោយមិនកន្ត្រាក់ មិនជាប់ និងមិនឱ្យអំបោះធ្លាក់ទៅបាតបូប៊ីន។
ជំហានទី 5: សម្អាតតំបន់បង្កើតថ្នេរ
សម្អាតឡូបឺរ ធ្មេញចាប់សាច់ បន្ទះម្ជុល និងក្បាលសង្កត់។ ពិនិត្យថាមានអំបោះសំណល់រុំជុំវិញអ័ក្សឬអត់។
ជំហានទី 6: សាកល្បងក្នុងល្បឿនទាប
ដេរលើសម្ភារៈពិតដែលកំពុងផលិត។ កុំសាកល្បងលើក្រណាត់ផ្សេង ព្រោះកម្រាស់ និងភាពរឹងរបស់វាអាចខុសពីថង់ពិត។
ជំហានទី 7: បង្កើនល្បឿនបន្តិចម្តងៗ
បង្កើនល្បឿនជាដំណាក់កាល ហើយសង្កេតពេលដែលបញ្ហាកើតឡើង។ ប្រសិនបើម៉ាស៊ីនរំលងថ្នេរតែនៅលើសល្បឿនជាក់លាក់មួយ គួរផ្តោតលើស្ថេរភាពម្ជុល កម្លាំងតានតឹង ការញ័រ និងភាពរលុងមេកានិច។
ជំហានទី 8: ពិនិត្យឡូបឺរ និងពេលវេលាបង្កើតថ្នេរ
ធ្វើជំហាននេះតែបន្ទាប់ពីការត្រួតពិនិត្យងាយៗមិនអាចដោះស្រាយបញ្ហាបាន។ បង្វិលម៉ាស៊ីនដោយដៃ ហើយសង្កេត៖
-
រង្វង់អំបោះដែលម្ជុលបង្កើតមានស្មើគ្នាឬអត់។
-
ឡូបឺរចូលកណ្តាលរង្វង់អំបោះឬអត់។
-
ម្ជុលត្រូវបានផ្នែកណាមួយរុញឱ្យល偏ឬអត់។
-
ឡូបឺរនៅឆ្ងាយពី ឬជិតម្ជុលពេកឬអត់។
-
វីសចាប់ឡូបឺរ និងផ្នែកពាក់ព័ន្ធរលុងឬអត់។
7. កំហុសដែលជួបញឹកញាប់នៅពេលជួសជុលម៉ាស៊ីនរំលងថ្នេរ
កែសម្រួលឡូបឺរភ្លាមៗនៅពេលឃើញបញ្ហា
នេះជាកំហុសមួយដែលជួបញឹកញាប់បំផុត។ ប្រសិនបើមូលហេតុពិតគឺម្ជុលកោង ឬអំបោះជាប់ ការកែឡូបឺរអាចធ្វើឱ្យការកំណត់ដែលពីមុនត្រឹមត្រូវខូច ហើយបង្កើតបញ្ហាថ្មី។
បង្កើនកម្លាំងតានតឹងខ្លាំងពេក
ខ្សែថ្នេរអាចមើលទៅតឹងជាងមុន ប៉ុន្តែរង្វង់អំបោះនៅខាងក្រោយម្ជុលនឹងតូចចុះ។ ម៉ាស៊ីនអាចរំលងតិចជាងមុនក្នុងលក្ខខណ្ឌមួយ ប៉ុន្តែរំលងកាន់តែច្រើនក្នុងលក្ខខណ្ឌផ្សេង។
សាកល្បងម៉ាស៊ីនតែដោយដៃ ឬល្បឿនទាប
ការរំលងថ្នេរដោយចៃដន្យជាញឹកញាប់កើតឡើងនៅល្បឿនផលិតកម្ម។ បន្ទាប់ពីជួសជុល ត្រូវសាកល្បងនៅល្បឿនប្រតិបត្តិការពិតផងដែរ។
ប្រើម្ជុលចាស់ដែលទើបដោះចេញ
ម្ជុលកោងបន្តិចអាចពិបាកមើលឃើញដោយភ្នែក។ នៅពេលវិនិច្ឆ័យបញ្ហា គួរប្រើម្ជុលថ្មីដើម្បីកាត់ចោលមូលហេតុពីម្ជុល ជំនួសឱ្យដោះហើយដាក់ម្ជុលចាស់វិញ។
ប្តូរប៉ារ៉ាម៉ែត្រច្រើនក្នុងពេលតែមួយ
ប្រសិនបើប្តូរម្ជុល កែឡូបឺរ កែតានតឹង និងប្តូរអំបោះក្នុងពេលតែមួយ អ្នកជួសជុលនឹងមិនដឹងថាកត្តាណាជាអ្នកធ្វើឱ្យបញ្ហាប្រសើរឡើង។ វាធ្វើឱ្យបញ្ហាងាយកើតឡើងវិញ ព្រោះមូលហេតុដើមមិនត្រូវបានកំណត់។
សាកល្បងតែផ្នែកខ្លីពេក
ការរំលងថ្នេរដោយចៃដន្យអាចមិនកើតឡើងក្នុងចម្ងាយពីរបីម៉ែត្រដំបូង។ ត្រូវដេរគំរូក្នុងចំនួនគ្រប់គ្រាន់ ដើម្បីវាយតម្លៃស្ថេរភាព។
8. ស្តង់ដារសាកល្បងបន្ទាប់ពីជួសជុល
រោងចក្រអាចកំណត់ស្តង់ដារត្រួតពិនិត្យផ្ទៃក្នុងដូចជា៖
-
សាកល្បងម៉ាស៊ីនក្នុងល្បឿនទាបលើគំរូយ៉ាងហោចណាស់ពីរ។
-
បន្តសាកល្បងនៅល្បឿនផលិតកម្មដោយប្រើសម្ភារៈពិត។
-
ពិនិត្យទាំងផ្នែកខាងលើ និងខាងក្រោមនៃខ្សែថ្នេរ។
-
សាកល្បងទាំងតំបន់ថង់មួយស្រទាប់ និងតំបន់ដែលបត់ច្រើនស្រទាប់។
-
ពិនិត្យដើម កណ្តាល និងចុងខ្សែដេរ ព្រមទាំងខ្សែអំបោះចុងក្រោយ។
-
ធ្វើតេស្តជាមួយថង់ជាច្រើន មិនមែនតែគំរូមួយ។
-
កត់ត្រាប្រភេទម្ជុល អំបោះ កម្លាំងតានតឹង និងល្បឿន បន្ទាប់ពីម៉ាស៊ីនដំណើរការបានតាមតម្រូវការ។
កុំសន្និដ្ឋានថាបញ្ហាត្រូវបានដោះស្រាយទាំងស្រុង ដោយគ្រាន់តែម៉ាស៊ីនដំណើរការបានពីរបីវិនាទីដោយមិនរំលងថ្នេរ។
9. វិធីកាត់បន្ថយការកើតឡើងវិញនៃបញ្ហារំលងថ្នេរ
កំណត់ស្តង់ដារម្ជុលសម្រាប់ផលិតផលនីមួយៗ
ក្រុមថង់នីមួយៗគួរមានលក្ខណៈកំណត់ច្បាស់លាស់អំពី៖
-
ប្រព័ន្ធម្ជុល។
-
ទំហំម្ជុល។
-
ប្រភេទម្ជុល។
-
ចន្លោះពេលប្តូរម្ជុល។
-
ទិសដំឡើងម្ជុល។
មិនគួរឱ្យកម្មករជ្រើសរើសម្ជុលតាមបទពិសោធន៍ផ្ទាល់ខ្លួនតែប៉ុណ្ណោះទេ។
ពិនិត្យអំបោះមុនដាក់ចូលម៉ាស៊ីន
អំបោះក្នុងមួយ lot គួរត្រូវបានពិនិត្យ៖
-
ភាពស្មើគ្នា។
-
ភាពមានសរសៃលេចចេញ។
-
មុខតភ្ជាប់។
-
ស្ថេរភាពពេលចេញពីបូប៊ីន។
-
សមត្ថភាពដំណើរការលើម៉ាស៊ីនពិត។
សម្អាតនៅចុងរាល់វេន
ធូលីអំបោះគួរត្រូវបានយកចេញពីឧបករណ៍តានតឹង រន្ធណែនាំ ធ្មេញចាប់សាច់ បន្ទះម្ជុល និងតំបន់ឡូបឺរ។ ការងារសាមញ្ញនេះអាចមានឥទ្ធិពលខ្លាំងលើស្ថេរភាពខ្សែថ្នេរ។
ពិនិត្យការញ័រជាប្រចាំ
ត្រូវតាមដាន៖
-
តុ ឬជើងទ្រម៉ាស៊ីន។
-
រ៉ក។
-
ខ្សែក្រវាត់។
-
Bearing។
-
អ័ក្សមេ។
-
ដងម្ជុល។
-
យន្តការឡូបឺរ។
ការញ័ររបស់ម៉ាស៊ីនមិនត្រឹមតែបង្កឱ្យរំលងថ្នេរទេ ប៉ុន្តែថែមទាំងអាចធ្វើឱ្យវីសរលុង ធ្វើឱ្យផ្នែកពាក់លឿន និងធ្វើឱ្យគុណភាពខ្សែថ្នេរផ្លាស់ប្តូរតាមពេលវេលា។
កត់ត្រាការកំណត់ម៉ាស៊ីនដែលដំណើរការមានស្ថេរភាព
បន្ទាប់ពីម៉ាស៊ីនដំណើរការបានល្អ គួរកត់ត្រា៖
-
ប្រភេទម្ជុល។
-
ប្រភេទអំបោះ។
-
ការកំណត់កម្លាំងតានតឹង ឬទីតាំងប៊ូតុងតានតឹង។
-
ប្រវែងថ្នេរ។
-
ល្បឿន។
-
ប្រភេទសម្ភារៈ។
-
កាលបរិច្ឆេទថែទាំចុងក្រោយ។
នៅពេលមានបញ្ហា អ្នកប្រើប្រាស់អាចប្រៀបធៀបស្ថានភាពបច្ចុប្បន្នជាមួយការកំណត់ដែលធ្លាប់ដំណើរការល្អ ជំនួសឱ្យការកែម៉ាស៊ីនតាមការសាកល្បងដោយគ្មានទិន្នន័យ។
10. ពេលណាគួរហៅអ្នកជួសជុលម៉ាស៊ីន?
គួរឈប់កែសម្រួលដោយខ្លួនឯង ហើយទាក់ទងអ្នកបច្ចេកទេស ប្រសិនបើមានសញ្ញាណាមួយខាងក្រោម៖
-
ម្ជុលប៉ះឡូបឺរ ឬបន្ទះម្ជុល។
-
ឡូបឺរមានភាពរលុងច្បាស់។
-
ម៉ាស៊ីនមានសំឡេងប៉ះខុសធម្មតា។
-
ដងម្ជុលរំកិលទៅចំហៀង។
-
ម៉ាស៊ីននៅតែរំលងថ្នេរ បន្ទាប់ពីប្តូរម្ជុល និងដាក់អំបោះឡើងវិញ។
-
ទីតាំងឡូបឺរផ្លាស់ប្តូរពីការបង្វិលមួយទៅមួយ។
-
ពេលវេលាម៉ាស៊ីនខុសបន្ទាប់ពីមានហេតុការណ៍ម្ជុលបាក់។
-
Cam អ័ក្ស ឬផ្នែកបញ្ជូនចលនារលុង។
-
ត្រូវការដោះ cam ឬផ្លាស់ប្តូរទីតាំងដងម្ជុល។
មុនពេលរុះរើ ឬកែសម្រួលយន្តការ ត្រូវផ្តាច់ចរន្តអគ្គិសនីទាំងស្រុង។ ការងារដែលពាក់ព័ន្ធនឹងផ្នែកអគ្គិសនី ឬយន្តការបញ្ជូនចលនា គួរធ្វើដោយអ្នកមានជំនាញ។
សំណួរដែលសួរញឹកញាប់អំពីការរំលងថ្នេរដោយចៃដន្យ
1. តើការប្តូរអំបោះថ្មីអាចបំបាត់ការរំលងថ្នេរបានទេ?
អាចបាន ប្រសិនបើមូលហេតុគឺការរុំអំបោះមិនស្មើ អំបោះមានសរសៃលេចចេញច្រើន ទំហំអំបោះមិនសមស្រប ឬកម្លាំងពេលចេញពីបូប៊ីនមិនស្ថិតស្ថេរ។ ប៉ុន្តែការប្តូរអំបោះមិនអាចកែម្ជុលកោង ឡូបឺរពាក់ ឬពេលវេលាម៉ាស៊ីនខុសបានទេ។
2. ហេតុអ្វីម៉ាស៊ីនដេរបានល្អនៅពេលបង្វិលដោយដៃ ប៉ុន្តែរំលងថ្នេរនៅល្បឿនខ្ពស់?
នៅពេលបង្វិលដោយដៃ ម្ជុល និងអំបោះផ្លាស់ទីយឺត ដូច្នេះរង្វង់អំបោះមានពេលច្រើនក្នុងការបង្កើត។ នៅល្បឿនខ្ពស់ ការញ័រ កម្លាំងតានតឹងថាមវន្ត និងការល偏របស់ម្ជុលកើនឡើង។ ជាញឹកញាប់ នេះជាសញ្ញាថាប្រព័ន្ធបង្កើតថ្នេរកំពុងដំណើរការជិតដែនកំណត់ស្ថេរភាពរបស់វា។
3. តើការរំលងថ្នេរតែងតែបណ្តាលមកពីឡូបឺរឬទេ?
ទេ។ ឡូបឺរគឺជាផ្នែកដែលមិនអាចចាប់រង្វង់អំបោះបាន ប៉ុន្តែមូលហេតុដែលធ្វើឱ្យវាខកខានរង្វង់អំបោះអាចមកពីម្ជុល អំបោះ ឧបករណ៍តានតឹង ក្បាលសង្កត់ សម្ភារៈ ឬវិធីប្រើប្រាស់ម៉ាស៊ីន។
4. តើម្ជុលកាន់តែធំ នឹងកាត់បន្ថយការរំលងថ្នេរជានិច្ចឬទេ?
មិនមែនគ្រប់ករណីទេ។ ម្ជុលធំជាទូទៅរឹងជាង ប៉ុន្តែវាក៏បង្កើតរន្ធម្ជុលធំជាង និងអាចធ្វើឱ្យសម្ភារៈខូច ឬមិនសមនឹងការកំណត់របស់ម៉ាស៊ីន។ គួរជ្រើសរើសម្ជុលតាមអំបោះ សម្ភារៈ និងការណែនាំរបស់ក្រុមហ៊ុនផលិតម៉ាស៊ីន។
5. តើអំបោះដេរថង់ PE 20/6, 20/8 និង 20/9 អាចប្រើម្ជុលទំហំដូចគ្នាបានទេ?
មិនគួរសន្មតថាអាចប្រើដូចគ្នាទេ។ ប្រភេទអំបោះទាំងនេះមានអង្កត់ផ្ចិត និងរចនាសម្ព័ន្ធខុសគ្នា។ រន្ធម្ជុលត្រូវធំគ្រប់គ្រាន់សម្រាប់ឱ្យអំបោះឆ្លងកាត់បានមានស្ថេរភាព ប៉ុន្តែមិនគួរធំពេកសម្រាប់សម្ភារៈ។ គួរសាកល្បងការរួមបញ្ចូលនេះលើម៉ាស៊ីន និងប្រភេទថង់ពិត មុនពេលកំណត់ជាស្តង់ដារ។
6. តើគួរបន្ថយល្បឿនម៉ាស៊ីនជាដំណោះស្រាយអចិន្ត្រៃយ៍ឬទេ?
ការបន្ថយល្បឿនអាចជួយរក្សាផលិតកម្មជាបណ្តោះអាសន្ន ប៉ុន្តែមិនមែនជាដំណោះស្រាយមូលហេតុដើមជានិច្ចទេ។ ប្រសិនបើម៉ាស៊ីនធ្លាប់ដំណើរការល្អនៅល្បឿនខ្ពស់ ប៉ុន្តែបច្ចុប្បន្នត្រូវបន្ថយល្បឿនទើបឈប់រំលងថ្នេរ គួរពិនិត្យម្ជុល ការញ័រ ការពាក់ និងផ្លូវដើរអំបោះ។
សេចក្តីសន្និដ្ឋាន
ការរំលងថ្នេរដោយចៃដន្យជាទូទៅមិនបណ្តាលមកពីការខូចផ្នែកមេកានិចតែមួយទេ។ វាច្រើនជាលទ្ធផលនៃការបាត់បង់ស្ថេរភាពក្នុងដំណើរការបង្កើតរង្វង់អំបោះ។ ម្ជុលកោងបន្តិច អំបោះចេញមិនស្មើ កម្លាំងតានតឹងប្រែប្រួល សម្ភារៈផ្លាស់ទី ឡូបឺរពាក់ ឬម៉ាស៊ីនញ័រ សុទ្ធតែអាចធ្វើឱ្យឡូបឺរខកខានចាប់អំបោះម្តងម្កាល។
លំដាប់ដោះស្រាយដែលមានប្រសិទ្ធភាពគួរចាប់ផ្តើមពីកត្តាសាមញ្ញ៖ ប្តូរម្ជុល ដាក់អំបោះឡើងវិញ ពិនិត្យបូប៊ីន សម្អាតម៉ាស៊ីន និងសាកល្បងនៅល្បឿនជាច្រើនកម្រិត។ បន្ទាប់ពីបានដកចេញនូវមូលហេតុទាំងនេះហើយ ទើបគួរពិនិត្យជ្រៅទៅលើចន្លោះម្ជុល–ឡូបឺរ ទីតាំងដងម្ជុល ពេលវេលាម៉ាស៊ីន និងភាពរលុងមេកានិច។
ការប្រើប្រាស់អំបោះដេរថង់ដែលមានស្ថេរភាព រួមជាមួយឧបករណ៍ដែលបានថែទាំត្រឹមត្រូវ អាចជួយកាត់បន្ថយការរំលងថ្នេរ កាត់បន្ថយការដាច់អំបោះ រក្សាភាពរឹងមាំនៃថ្នេរ និងកាត់បន្ថយពេលវេលាឈប់ម៉ាស៊ីនក្នុងផលិតកម្ម។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


