


 ផាន់ វ៉ាន់ ហួង
- 03/08/2026
- 145
នៅពេលវាយតម្លៃអំបោះដេរថង់ឧស្សាហកម្ម មនុស្សជាច្រើនផ្តោតតែលើកម្លាំងទាញផ្តាច់ ភាពយឺត ឬទំហំអំបោះប៉ុណ្ណោះ។ ទោះជាយ៉ាងណា បូប៊ីនអំបោះដែលមានកម្លាំងទាញផ្តាច់ខ្ពស់ ក៏អាច បង្កើតសរសៃរលុង, រំលងថ្នេរ ឬ ដាច់នៅជិតម្ជុល ប្រសិនបើលក្ខណៈនៃការកកិតរបស់វាមិនសមស្របនឹងផ្លូវអំបោះ និងការកំណត់រចនាសម្ព័ន្ធរបស់ម៉ាស៊ីន។
ក្នុងអំឡុងពេលដេរ អំបោះមិនបានរត់ត្រង់ពីបូប៊ីនទៅម្ជុលទេ។ វាត្រូវបានដកចេញពីកោន ហើយឆ្លងកាត់រង្វង់នាំអំបោះជាច្រើន ឧបករណ៍ទប់អំបោះ ចានតង់ស្យុង ដងទាញអំបោះ របារនាំអំបោះ និងចុងក្រោយឆ្លងកាត់ចង្អូរ និងរន្ធម្ជុល។ ចំណុចប៉ះនីមួយៗបង្កើតកម្លាំងទប់មួយផ្នែក។ ប្រសិនបើកម្លាំងទប់ទាំងនេះខ្ពស់ពេក ឬប្រែប្រួលមិនទៀងទាត់ តង់ស្យុងអំបោះក្នុងពេលដំណើរការអាចកើនឡើងភ្លាមៗ ហើយធ្វើឱ្យសមត្ថភាពដំណើរការរបស់ម៉ាស៊ីនថយចុះយ៉ាងខ្លាំង។
ដូច្នេះ សមត្ថភាពដំណើរការម៉ាស៊ីនមិនមែនគ្រាន់តែជាបញ្ហាថា “អំបោះមានភាពរឹងមាំគ្រប់គ្រាន់ឬអត់” ទេ ប៉ុន្តែជាសមត្ថភាពរបស់អំបោះក្នុងការឆ្លងកាត់ប្រព័ន្ធម៉ាស៊ីនទាំងមូលដោយមានតង់ស្យុងមានស្ថិរភាព ការពាក់តិច និងបង្កើតរង្វង់អំបោះបានត្រឹមត្រូវតាមពេលវេលា។ Coats ចាត់ទុកភាពរលូននៃផ្ទៃ ភាពធន់នឹងការពាក់ ភាពស្មើគ្នា និងសមត្ថភាពបង្កើតថ្នេរដែលមានស្ថិរភាព ជាធាតុសំខាន់នៃសមត្ថភាពដេរ។
Table of Contents [Hide]
1. តើការកកិតរវាងអំបោះ–ម្ជុល និងអំបោះ–ប្រព័ន្ធនាំអំបោះជាអ្វី?
1.1. ការកកិតរវាងអំបោះ–ម្ជុល
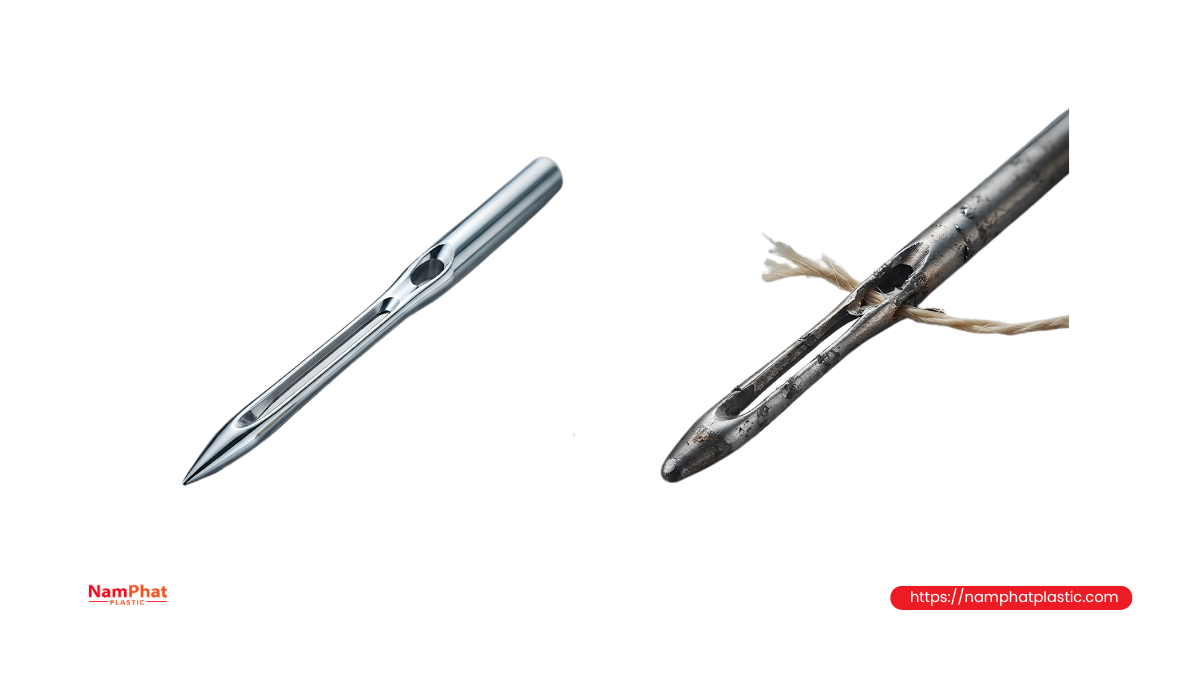
ការកកិតរវាងអំបោះ និងម្ជុលកើតឡើងជាចម្បងនៅតំបន់ពីរ៖
-
រន្ធម្ជុល ដែលអំបោះត្រូវប្តូរទិស និងរអិលជាប់នឹងគែមរន្ធជាបន្តបន្ទាប់។
-
ចង្អូរវែងរបស់ម្ជុល ដែលការពារអំបោះនៅពេលម្ជុលចាក់ឆ្លងកាត់សម្ភារៈ។
ចង្អូរវែងមានតួនាទីជាផ្លូវ “ការពារ” សម្រាប់អំបោះ។ ប្រសិនបើម្ជុលមានទំហំត្រឹមត្រូវ ផ្នែកធំនៃអំបោះនឹងស្ថិតនៅក្នុងចង្អូរនៅពេលម្ជុលចាក់ឆ្លងកាត់ថង់។ ប្រសិនបើម្ជុលតូចពេកសម្រាប់អំបោះ អំបោះនឹងមិនស្ថិតនៅក្នុងចង្អូរបានល្អទេ ហើយអាចត្រូវបានច្របាច់រវាងម្ជុល និងសម្ភារៈ ដែលធ្វើឱ្យការកកិតកើនឡើងយ៉ាងខ្លាំង។
រន្ធម្ជុលដែលតូចពេក មានគែមមុត សឹករិចរិល ឬមានសំណល់ប្លាស្ទិករលាយ ក៏អាចកោសផ្ទៃអំបោះជារៀងរាល់វដ្តដេរ។ Coats បានកត់សម្គាល់ថា ម្ជុលគឺជាតំបន់ដែលទទួលរងការកកិត និងកម្ដៅខ្ពស់នៅពេលចាក់ឆ្លងកាត់សម្ភារៈ។ ដូច្នេះ គួរតែពិនិត្យរន្ធ និងចង្អូរម្ជុលថាមានភាពរដុប ឬសំណល់សរសៃរលាយឬអត់។
គួរបែងចែកឱ្យច្បាស់ថា កម្ដៅរបស់ម្ជុលភាគច្រើនកើតឡើងពីការកកិតរវាងម្ជុល និងសម្ភារៈដែលកំពុងដេរ មិនមែនកើតពីអំបោះប៉ះម្ជុលតែមួយមុខទេ។ ទោះជាយ៉ាងណា នៅពេលម្ជុលក្តៅ អំបោះដែលឆ្លងកាត់រន្ធម្ជុលនឹងស្រូបកម្ដៅ ហើយនៅតែទទួលរងការកកិតមេកានិច។ ផលប៉ះពាល់ទាំងពីររួមគ្នាអាចធ្វើឱ្យអំបោះខ្សោយ បង្កសរសៃរលុង បើកស្រទាប់អំបោះ ឬរលាយនៅចំណុចណាមួយ។
1.2. ការកកិតរវាងអំបោះ–ប្រព័ន្ធនាំអំបោះ
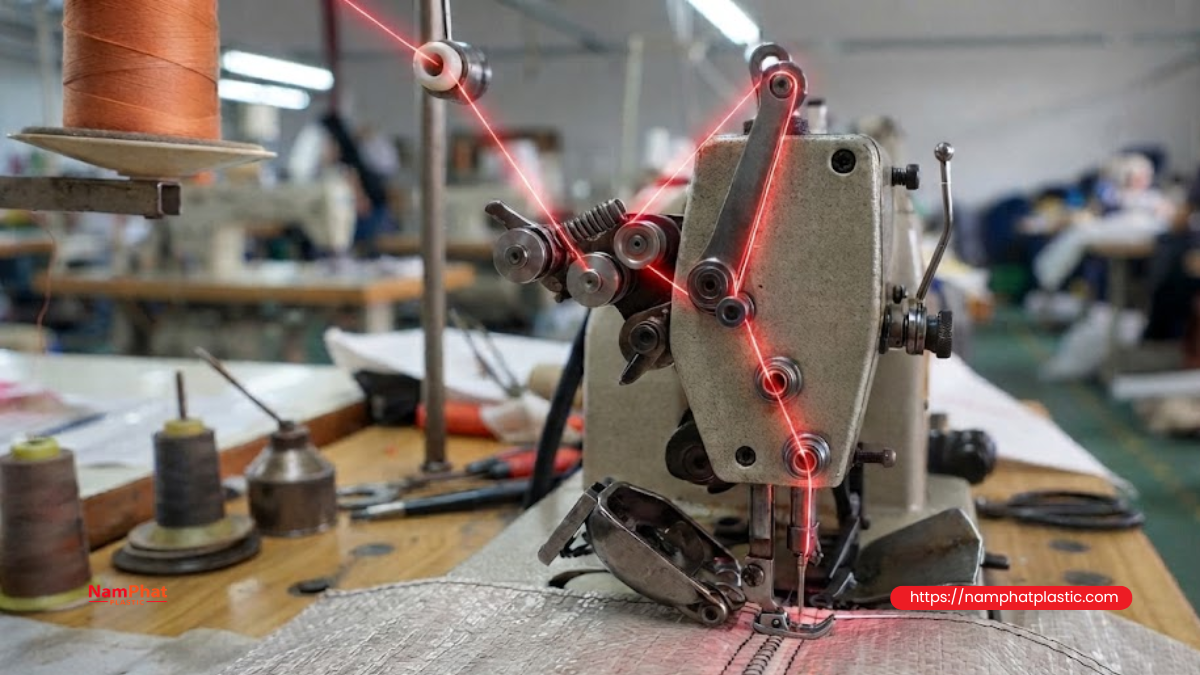
ការកកិតរវាងអំបោះ និងប្រព័ន្ធនាំអំបោះកើតឡើងតាមបណ្តោយផ្លូវអំបោះទាំងមូល មុនពេលអំបោះទៅដល់ម្ជុល រួមមាន៖
-
រង្វង់លើជើងដាក់អំបោះ។
-
របារនាំអំបោះខាងលើកោន។
-
ឧបករណ៍តង់ស្យុងជាមុន។
-
ចានតង់ស្យុងអំបោះ។
-
ស្ព្រីងគ្រប់គ្រងអំបោះ។
-
ដងទាញអំបោះ។
-
រង្វង់នាំអំបោះលើក្បាលម៉ាស៊ីន។
-
បំពង់ ទំពក់ ឬរង្វង់នាំអំបោះនៅជិតដងម្ជុល។
ឧបករណ៍នាំអំបោះមួយដែលមើលពីខាងក្រៅនៅតែរលោង អាចមានចង្អូរតូចមួយដែលកើតឡើងដោយសារអំបោះរត់ឆ្លងកាត់រយៈពេលយូរ។ គែមចង្អូរនេះអាចចាប់សរសៃ កោសអំបោះ ឬបង្កើតកម្លាំងទប់ខុសៗគ្នាតាមមុំទាញ។
ក្រៅពីភាពរដុបនៃផ្ទៃ ការកកិតក៏អាស្រ័យលើមុំដែលអំបោះបត់ជុំវិញឧបករណ៍នាំអំបោះផងដែរ។ អំបោះដែលត្រូវបត់ខ្លាំង ឬរុំជុំវិញផ្នែកណាមួយក្នុងមុំធំ នឹងបង្កើតតង់ស្យុងខ្ពស់ជាងនៅខាងក្រោយចំណុចនោះ។
2. ហេតុអ្វីចំណុចកកិតតូចៗជាច្រើនអាចបង្កើតតង់ស្យុងអំបោះខ្ពស់ខ្លាំង?
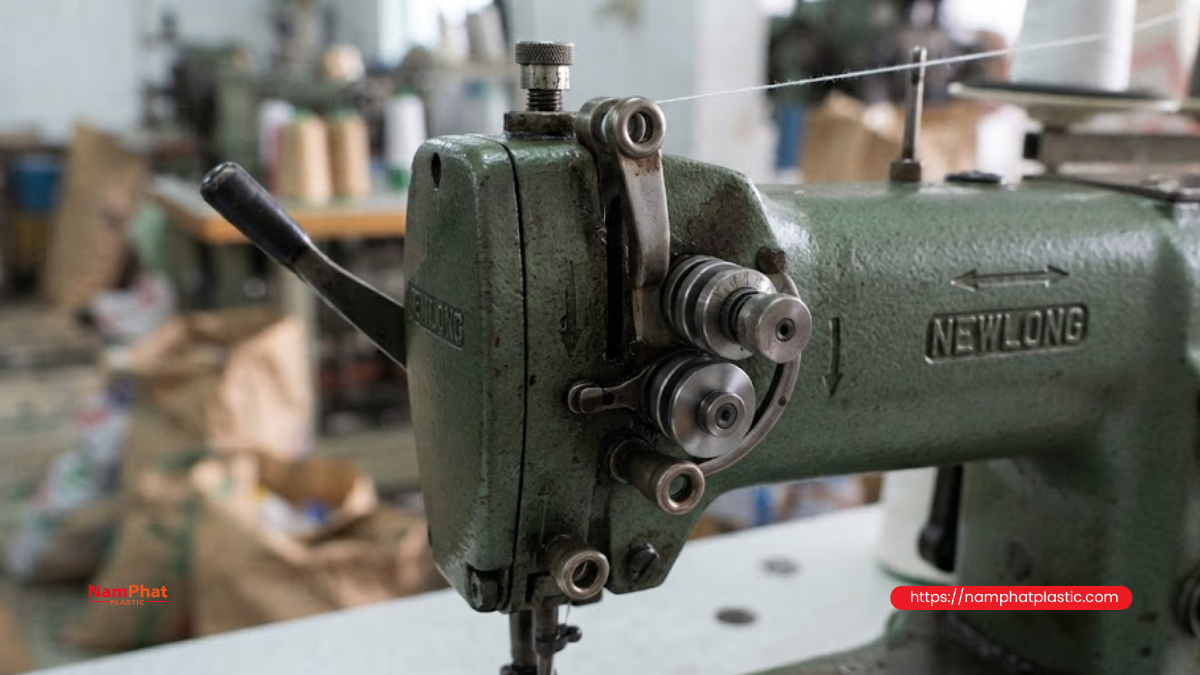
ទំនាក់ទំនងរវាងតង់ស្យុងមុន និងក្រោយផ្ទៃកោង អាចពិពណ៌នាបានប្រហែលតាមសមីការ capstan៖
T₂ = T₁ × e^(μθ)
ក្នុងនោះ៖
-
T₁ គឺតង់ស្យុងមុនចំណុចប៉ះ។
-
T₂ គឺតង់ស្យុងក្រោយចំណុចប៉ះ។
-
μ គឺមេគុណការកកិតរវាងអំបោះ និងផ្ទៃនាំអំបោះ។
-
θ គឺមុំរុំសរុប គិតជារ៉ាដ្យង់។
ចំណុចសំខាន់គឺ តង់ស្យុងមិនកើនឡើងត្រឹមតែតាមរបៀបបូកធម្មតាទេ ប៉ុន្តែអាចកើនឡើងយ៉ាងខ្លាំងនៅពេលមេគុណការកកិត ឬមុំរុំកើនឡើង។
ឧទាហរណ៍ រង្វង់នាំអំបោះដែលមានធូលីបន្តិចអាចធ្វើឱ្យតង់ស្យុងកើនឡើងតិចតួចប៉ុណ្ណោះ។ ប៉ុន្តែប្រសិនបើអំបោះត្រូវឆ្លងកាត់រង្វង់បី ឬបួនដោយខុសផ្លូវ រុំបន្ថែមជុំវិញសសរតង់ស្យុងមួយជុំ និងជួបរន្ធម្ជុលដែលតូចពេក កម្លាំងទប់សរុបអាចកើនឡើងយ៉ាងខ្លាំង។
ការសិក្សាអំពីតង់ស្យុងអំបោះក្នុងពេលដំណើរការនៅលើម៉ាស៊ីនដេរឧស្សាហកម្មបង្ហាញថា ទីតាំងរបស់ឧបករណ៍នាំអំបោះ និងបរិមាណអំបោះដែលត្រូវបានបញ្ចេញតាមឧបករណ៍តង់ស្យុង អាចធ្វើឱ្យកម្រិតកំពូលនៃតង់ស្យុងក្នុងមួយវដ្តដេរផ្លាស់ប្តូរយ៉ាងច្បាស់។ នេះជាមូលហេតុដែលម៉ាស៊ីនពីរដែលប្រើបូប៊ីនអំបោះដូចគ្នា អាចមានសមត្ថភាពដំណើរការខុសគ្នាទាំងស្រុង។
3. តើការកកិតប៉ះពាល់ដល់សមត្ថភាពដំណើរការម៉ាស៊ីនតាមយន្តការណាខ្លះ?
3.1. បង្កើនតង់ស្យុងអំបោះក្នុងពេលដំណើរការ
តង់ស្យុងអំបោះដែលកំណត់នៅចានតង់ស្យុង គឺគ្រាន់តែជាផ្នែកមួយនៃតង់ស្យុងជាក់ស្តែងប៉ុណ្ណោះ។ នៅពេលម៉ាស៊ីនដំណើរការ អំបោះក៏ទទួលរងឥទ្ធិពលពី៖
-
អាំងឺស្យា នៅពេលកោនដកអំបោះ។
-
ការកកិតនៅរង្វង់នាំអំបោះនីមួយៗ។
-
ចលនារបស់ដងទាញអំបោះ។
-
កម្លាំងទាញតាមសម្ភារៈ។
-
ការកកិតនៅរន្ធម្ជុល។
-
កម្លាំងរបស់ hook ឬ looper នៅពេលបង្កើតថ្នេរ។
ប្រសិនបើការកកិតនៅចំណុចណាមួយមិនមានស្ថិរភាព តង់ស្យុងនឹងមិនកើនឡើងស្មើៗគ្នាទេ ប៉ុន្តែអាចបង្កើតកំពូលតង់ស្យុងខ្លីៗ។ អំបោះដែលមានកម្លាំងទាញផ្តាច់ខ្ពស់គ្រប់គ្រាន់ ក៏អាចដាច់បាន ប្រសិនបើត្រូវទទួលរងកំពូលតង់ស្យុងបែបនេះរាប់ពាន់ដង។
ដូច្នេះ ក្នុងការផលិតជាក់ស្តែង ស្ថិរភាពនៃតង់ស្យុងអាចសំខាន់មិនចាញ់តម្លៃតង់ស្យុងមធ្យមឡើយ។
3.2. បង្កឱ្យមានសរសៃរលុង និងបំផ្លាញរចនាសម្ព័ន្ធអំបោះ
សម្រាប់អំបោះ polyester spun ដូចជាប្រភេទដែលគេហៅជាទូទៅថា PE 20/6, PE 20/8 ឬ PE 20/9 ផ្ទៃអំបោះមានសរសៃខ្លីជាច្រើន។ នៅពេលឆ្លងកាត់ផ្ទៃរដុប សរសៃទាំងនេះអាចត្រូវទាញឱ្យលេចចេញ បង្កើតជាសរសៃរលុង។
នៅពេលអំបោះមានសរសៃរលុង ការកកិតអាចកើនឡើងបន្ថែម ព្រោះផ្ទៃប៉ះកាន់តែធំ ហើយសរសៃអាចជាប់នឹងឧបករណ៍នាំអំបោះ។ វាបង្កើតជាវដ្ត៖
ការកកិតកើន → សរសៃរលុងកើន → កម្លាំងទប់កើន → អំបោះកាន់តែរលុង និងខ្សោយ។
ប្រសិនបើការបង្វិល ឬការភ្ជាប់រវាងស្រទាប់អំបោះមិនសមស្រប ស្រទាប់អំបោះអាចបើកនៅជុំវិញរន្ធម្ជុល។ ចុងអំបោះដែលដាច់អាចមានសភាពរលុង បែកចេញពីគ្នា ឬបែងចែកជាច្រើនសរសៃ។ A&E បានលើកឡើងថា ការបែកសរសៃនៅចុងអំបោះអាចទាក់ទងនឹងការថយចុះនៃការភ្ជាប់រវាងស្រទាប់អំបោះ ហើយពាក់ព័ន្ធនឹងរចនាសម្ព័ន្ធអំបោះ ការបង្វិល ភាពស្មើគ្នា ស្រទាប់បញ្ចប់ និងលក្ខណៈការកកិត។
3.3. បន្ថយទំហំរង្វង់អំបោះ
នៅពេលម្ជុលចុះ ហើយចាប់ផ្តើមឡើងវិញ រង្វង់អំបោះត្រូវបង្កើតនៅខាងក្រោយម្ជុល ដើម្បីឱ្យ hook ឬ looper អាចចូលទៅក្នុងរង្វង់នោះ។ ទំហំ និងពេលវេលាបង្កើតរង្វង់អាស្រ័យលើភាពយឺត ការបង្វិល ភាពរឹងដំបូង និងតង់ស្យុងអំបោះ។
ប្រសិនបើកម្លាំងទប់តាមផ្លូវអំបោះខ្ពស់ពេក អំបោះនឹងនៅតែតឹងនៅពេលម្ជុលចាប់ផ្តើមឡើង។ រង្វង់អាចមានទំហំតូចពេក កើតឡើងយឺត ឬមិនមានស្ថិរភាព។ Hook អាច៖
-
មិនអាចចាប់រង្វង់បាន បង្កឱ្យរំលងថ្នេរ។
-
ប៉ះអំបោះជំនួសឱ្យចូលក្នុងរង្វង់។
-
កោស ឬកាត់អំបោះ។
-
ចាប់រង្វង់មិនស្មើគ្នា បង្កើតថ្នេរតឹង–រលុងឆ្លាស់គ្នា។
ដូច្នេះ លក្ខណៈការកកិតដែលសមស្រប គឺជាលក្ខខណ្ឌសំខាន់មួយសម្រាប់បង្កើតរង្វង់ និងថ្នេរដែលមានស្ថិរភាព។
3.4. ធ្វើឱ្យម្ជុលក្តៅ និងបង្កការខូចខាតដោយកម្ដៅ
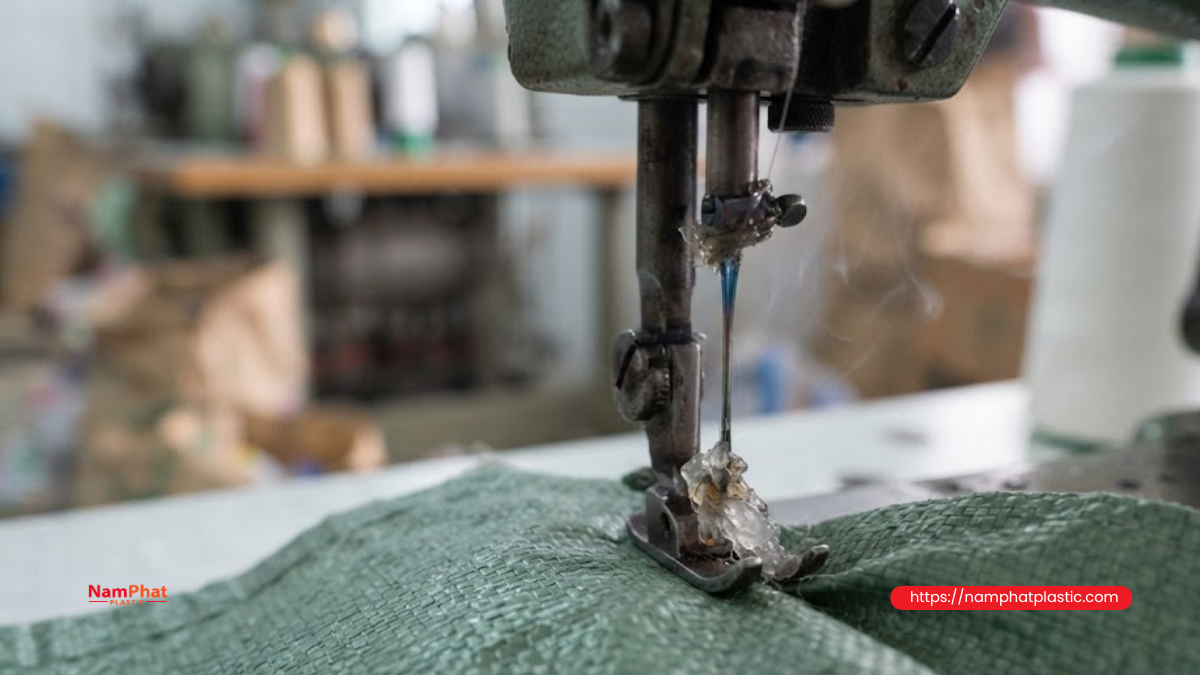
នៅល្បឿនខ្ពស់ ម្ជុលចាក់ឆ្លងកាត់សម្ភារៈរាប់ពាន់ដងក្នុងមួយនាទី។ ការកកិតរវាងម្ជុល និងសម្ភារៈត្រូវបានបម្លែងទៅជាកម្ដៅ។ អំបោះសំយោគដែលឆ្លងកាត់រន្ធម្ជុលក្តៅ អាចទន់ បាត់បង់កម្លាំង ឬរលាយ។
ការដាច់អំបោះដោយសារកម្ដៅអាចមានសញ្ញាមួយចំនួន៖
-
ម៉ាស៊ីនដំណើរការបានល្អ ប៉ុន្តែអំបោះដាច់នៅពេលឈប់ ឬចាប់ផ្តើមឡើងវិញ។
-
ចុងអំបោះមានចំណុចរឹង ឬភ្លឺ ដោយសារសម្ភារៈរលាយហើយកកវិញ។
-
រន្ធ ឬចង្អូរម្ជុលមានសំណល់ប្លាស្ទិក សារធាតុពណ៌ ឬសរសៃឆេះ។
-
ម៉ាស៊ីនដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែចាប់ផ្តើមដាច់នៅពេលបង្កើនល្បឿន។
A&E បានបញ្ជាក់ថា សារធាតុរំអិលលើអំបោះមានតួនាទីសំខាន់ពីរ៖ ជួយឱ្យអំបោះឆ្លងកាត់ឧបករណ៍នាំអំបោះដោយមានតង់ស្យុងស្មើគ្នា និងការពារអំបោះពីកម្ដៅម្ជុល។
3.5. ធ្វើឱ្យថ្នេរមិនស្មើគ្នា
ការកកិតដែលមិនមានស្ថិរភាពអាចធ្វើឱ្យបរិមាណអំបោះដែលផ្គត់ផ្គង់សម្រាប់ថ្នេរនីមួយៗប្រែប្រួល។ ផលវិបាករួមមាន៖
-
ថ្នេរតឹង និងរលុងឆ្លាស់គ្នា។
-
ថ្នេររួញ ឬជ្រួញ។
-
រង្វង់អំបោះនៅផ្នែកខាងក្រោមថង់មិនស្មើគ្នា។
-
អំបោះលេចខុសប្រក្រតីនៅផ្នែកម្ខាង។
-
បរិមាណអំបោះប្រើប្រាស់ក្នុងមួយថង់ប្រែប្រួល។
-
ថ្នេរងាយរបូត ឬបើកនៅពេលទទួលបន្ទុក។
ក្នុងករណីជាច្រើន អ្នកបើកម៉ាស៊ីនព្យាយាមដោះស្រាយដោយរឹតឧបករណ៍តង់ស្យុងបន្ថែម។ វាអាចធ្វើឱ្យថ្នេរមើលទៅតឹងជាងមុននៅល្បឿនទាប ប៉ុន្តែអាចបង្កើនកំពូលតង់ស្យុង និងធ្វើឱ្យអំបោះដាច់កាន់តែច្រើននៅល្បឿនផលិតកម្ម។
4. តើការកកិតកាន់តែទាបមានន័យថាកាន់តែល្អមែនទេ?
មិនមែនជានិច្ចទេ។
នៅរង្វង់នាំអំបោះទូទៅ គោលដៅគឺការកកិតទាប ផ្ទៃរលូន និងកម្លាំងទប់មានស្ថិរភាព។ ទោះជាយ៉ាងណា ម៉ាស៊ីននៅតែត្រូវការកម្លាំងទប់មួយកម្រិតដែលអាចគ្រប់គ្រងបាននៅចានតង់ស្យុង ដើម្បី៖
-
ទាញយកអំបោះលើស។
-
បង្កើតថ្នេរនៅទីតាំងត្រឹមត្រូវ។
-
កុំឱ្យរង្វង់អំបោះធំពេក។
-
បង្កើតថ្នេរដែលមានភាពតឹងគ្រប់គ្រាន់។
ដូច្នេះ មិនគួរបង្កើតការកកិតដោយចៃដន្យ ដោយរុំអំបោះជុំវិញរង្វង់នាំអំបោះច្រើនជុំ ឬរឹតចានតង់ស្យុងខ្លាំងពេកទេ។ កម្លាំងទប់គួរត្រូវបានបង្កើតដោយចេតនានៅឧបករណ៍តង់ស្យុង ខណៈចំណុចផ្សេងទៀតគួរកាត់បន្ថយកម្លាំងទប់ដែលមិនចាំបាច់ឱ្យបានច្រើនបំផុត។
អាចយល់យ៉ាងសាមញ្ញថា៖
ការកកិតនៅឧបករណ៍តង់ស្យុង គឺជាការកកិតដែលមានចេតនា; ការកកិតពីឧបករណ៍នាំអំបោះដែលសឹក រន្ធម្ជុលតូចពេក ឬផ្លូវអំបោះខុស គឺជាការកកិតដែលបង្កបញ្ហា។
5. កត្តារបស់អំបោះដែលកំណត់លក្ខណៈការកកិត
សម្ភារៈ និងរចនាសម្ព័ន្ធអំបោះ
អំបោះ spun, អំបោះ core-spun, អំបោះ filament រលូន និងអំបោះ multifilament ដែលបង្វិល មិនមានផ្ទៃប៉ះដូចគ្នាទេ។
-
អំបោះ spun មានសរសៃជាច្រើននៅលើផ្ទៃ និងមានការកាន់ល្អ ប៉ុន្តែងាយបង្កើតសរសៃរលុងនៅពេលប៉ះគែមមុត។
-
អំបោះ multifilament មានផ្ទៃរលូនជាង ប៉ុន្តែ filament តូចៗអាចត្រូវកាត់ ឬបែកនៅពេលឆ្លងកាត់ចំណុចមានស្នាមឆ្កូត។
-
អំបោះដែលមានស្រទាប់ bonding ជាទូទៅមានការភ្ជាប់ស្រទាប់ល្អជាង ប៉ុន្តែត្រូវការការលាបស្រទាប់ឱ្យស្មើគ្នា។
-
អំបោះដែលទន់ពេកអាចត្រូវច្របាច់នៅក្នុងចានតង់ស្យុង ខណៈអំបោះរឹងពេកអាចបង្កើតរង្វង់នៅម្ជុលបានពិបាក។
អង្កត់ផ្ចិតអំបោះ
អំបោះកាន់តែធំ ផ្ទៃប៉ះជាមួយរន្ធម្ជុល និងឧបករណ៍នាំអំបោះកាន់តែច្រើន។ ប្រសិនបើនៅតែប្រើម្ជុលដដែលនៅពេលប្តូរពី 20/6 ទៅ 20/9 ចន្លោះនៅរន្ធម្ជុលអាចមិនគ្រប់គ្រាន់ទៀត។
ក្នុងក្រុមអំបោះដែលផលិតពីវត្ថុធាតុដើម 20/1 ដូចគ្នា៖
-
20/6 ជាទូទៅតូច និងស្រាលជាង។
-
20/8 មានផ្ទៃកាត់ធំជាង។
-
20/9 ជាទូទៅធំបំផុតក្នុងចំណោមបីប្រភេទ។
ដូច្នេះ 20/9 មិនគួរត្រូវបានកំណត់ថាអាចប្រើការកំណត់ដូច 20/6 ដោយស្វ័យប្រវត្តិទេ។ ត្រូវពិនិត្យម្ជុល តង់ស្យុង ការបើកចានតង់ស្យុង និងផ្លូវអំបោះឡើងវិញ។
ការបង្វិល និងស្ថិរភាពនៃស្រទាប់អំបោះ
ការបង្វិលតិចពេកធ្វើឱ្យអំបោះងាយបើក និងបង្កសរសៃរលុង។ ការបង្វិលច្រើនពេកអាចធ្វើឱ្យអំបោះរឹង និងងាយបង្កើតការបង្វិលខ្លួនឯង។
ក្រៅពីចំនួនជុំបង្វិល ទិសបង្វិលក៏ត្រូវសមស្របនឹងចលនារបស់ប្រព័ន្ធបង្កើតថ្នេរ។ ប្រសិនបើចលនារបស់ម៉ាស៊ីនមានទំនោរធ្វើឱ្យអំបោះបាត់ការបង្វិល ស្រទាប់អំបោះអាចបើកបន្តិចម្តងៗមុនទៅដល់ម្ជុល ហើយការកកិតអាចកើនឡើងយ៉ាងឆាប់រហ័ស។
ភាពស្មើគ្នា
ផ្នែកអំបោះដែលក្រាស់ ចំណុចភ្ជាប់ កំណាត់ ឬមានភាពខុសគ្នានៃអង្កត់ផ្ចិត នឹងមិនឆ្លងកាត់រន្ធម្ជុលដោយមានកម្លាំងទប់ដូចគ្នាទេ។ ផ្នែកដែលក្រាស់ជាងមធ្យមអាចជាប់ ទោះបីផ្នែកផ្សេងទៀតដំណើរការធម្មតាក៏ដោយ។
នេះជាមូលហេតុដែលការដាច់អំបោះដោយចៃដន្យមិនគួរវាយតម្លៃតែតាមកម្លាំងទាញផ្តាច់មធ្យមទេ។ ត្រូវពិនិត្យផងដែរ៖
-
ភាពប្រែប្រួលនៃអង្កត់ផ្ចិត។
-
ចំណុចភ្ជាប់។
-
ផ្នែកដែលបង្វិលមិនស្មើ។
-
ភាពមិនស្មើគ្នានៃការបង្វិល។
-
ការចែកចាយសារធាតុបញ្ចប់។
ស្រទាប់បញ្ចប់ និងសារធាតុរំអិល
សារធាតុរំអិលជួយកាត់បន្ថយការកកិតក្នុងពេលដំណើរការ ការពារផ្ទៃអំបោះ និងផ្ទេរសារធាតុរំអិលមួយផ្នែកទៅម្ជុល។ ទោះជាយ៉ាងណា សារធាតុរំអិលតិចពេក ឬចែកចាយមិនស្មើ អាចធ្វើឱ្យតង់ស្យុងប្រែប្រួល។
ផ្ទុយទៅវិញ ការបន្ថែមប្រេងច្រើនពេកដោយដៃអាចបង្ក៖
-
ធូលីជាប់។
-
ចានតង់ស្យុងរអិល។
-
ស្នាមប្រេងលើថង់។
-
ការផ្លាស់ប្តូរកម្លាំងកាន់របស់ថ្នេរ។
-
សារធាតុបញ្ចប់ផ្លាស់ទីចូលទៅក្នុងថ្នេរ។
-
ភាពពិបាកក្នុងការរក្សាស្ថិរភាពរវាងបូប៊ីននីមួយៗ។
ការសិក្សាថ្មីៗក៏បង្ហាញថា បរិមាណសារធាតុរំអិលអាចប៉ះពាល់យ៉ាងច្បាស់ដល់សីតុណ្ហភាពម្ជុល និងលក្ខណៈមេកានិចដែលនៅសល់របស់អំបោះ។ ដូច្នេះ ការរំអិលគួរត្រូវបានធ្វើឱ្យសមស្រប មិនមែនគ្រាន់តែបន្ថែមឱ្យច្រើនឡើងទេ។
ការរុំកោន
កោនដែលរុំតឹងពេក ទន់ពេក មានស្មាខូចទ្រង់ទ្រាយ ឬស្រទាប់រុំមិនស្មើ អាចបង្កើតកម្លាំងដកអំបោះមិនមានស្ថិរភាព។
រង្វង់នាំអំបោះលើជើងដាក់អំបោះគួរត្រូវបានដាក់នៅជិតអ័ក្សកណ្តាលរបស់កោន។ ប្រសិនបើវាខុសកណ្តាល រង្វង់អំបោះដែលបង្កើតនៅពេលដកអំបោះអាចប៉ះគែមកោន ឬឧបករណ៍ទប់ បង្កឱ្យកម្លាំងទាញប្រែប្រួលជាវដ្ត។ A&E ណែនាំឱ្យដាក់រង្វង់នាំអំបោះនៅលើជើងដាក់អំបោះឱ្យត្រង់ពីលើកណ្តាលកោន ដើម្បីកាត់បន្ថយកម្លាំងទប់ពេលដកអំបោះ។
6. កត្តារបស់ម៉ាស៊ីនដែលធ្វើឱ្យការកកិតកើនឡើង
ឧបករណ៍នាំអំបោះសឹក ឬមានគែមមុត
បន្ទាប់ពីដំណើរការយូរ អំបោះអាចកិនបង្កើតចង្អូរលើរង្វង់ដែក។ ផ្នែកខាងក្រោមនៃចង្អូរអាចមើលទៅរលូន ប៉ុន្តែគែមចង្អូរអាចមុត ជាពិសេសនៅពេលអំបោះរត់ទៅម្ខាង។
ត្រូវពិនិត្យ៖
-
រង្វង់នាំអំបោះដំបូងលើជើងដាក់អំបោះ។
-
គែមរន្ធឧបករណ៍តង់ស្យុងជាមុន។
-
ចានតង់ស្យុងដែលមានស្នាមឆ្កូត ឬច្រេះ។
-
រន្ធនៅដងទាញអំបោះ។
-
ឧបករណ៍នាំអំបោះនៅជិតដងម្ជុល។
-
រង្វង់ចុងក្រោយមុនទៅម្ជុល។
-
រន្ធ និងចង្អូរម្ជុល។
-
ផ្ទៃម្ជុល Hook ឬ looper ប្រសិនបើអំបោះប៉ះ។
ធូលី និងសំណល់ក្នុងចានតង់ស្យុង
សរសៃអំបោះ ធូលីពីថង់ និងប្រេងអាចត្រូវបានបង្ហាប់ជាស្រទាប់រឹងនៅចន្លោះចានតង់ស្យុង។ នៅពេលអំបោះឆ្លងកាត់ សំណល់នេះអាចធ្វើឱ្យចានបើកបិទមិនស្មើគ្នា។
ម៉ាស៊ីនអាចមានស្ថានភាព៖
-
ដំណើរការរលុងនៅល្បឿនទាប។
-
តង់ស្យុងកើនភ្លាមៗនៅល្បឿនខ្ពស់។
-
ពេលទាញដោយដៃមានអារម្មណ៍ថាស្រាល ប៉ុន្តែពេលខ្លះមានអារម្មណ៍ថាជាប់។
ទីតាំងដងកំណត់តង់ស្យុងដូចគ្នា មិនធានាថានឹងទទួលបានតង់ស្យុងដូចគ្នារាល់ពេលដាក់អំបោះទេ។
ផ្លូវអំបោះខុស
កំហុសដែលជួបញឹកញាប់រួមមាន៖
-
ដាក់អំបោះខុសផ្នែកនៃរង្វង់។
-
រុំបន្ថែមជុំវិញសសរនាំអំបោះ។
-
រំលងរង្វង់មួយ ធ្វើឱ្យអំបោះញ័រខ្លាំង។
-
អំបោះប៉ះតួម៉ាស៊ីន ឬគម្រប។
-
កោននៅឆ្ងាយពីកណ្តាលរង្វង់។
-
អំបោះពីកោនពីរឆ្លងគ្នា។
-
អំបោះជាប់ក្រោមស្ព្រីង ឬចិញ្ចៀន។
ផ្លូវអំបោះខុសអាចធ្វើឱ្យតង់ស្យុងកើនឡើង ទោះបីមិនបានផ្លាស់ប្តូរដងកំណត់តង់ស្យុងក៏ដោយ។
ម្ជុលមិនសមស្រប
ម្ជុលត្រូវត្រឹមត្រូវក្នុងបីចំណុច៖
-
ប្រព័ន្ធម្ជុលត្រឹមត្រូវ។
-
ទំហំត្រឹមត្រូវ។
-
ប្រភេទចុងម្ជុលត្រឹមត្រូវ។
ម្ជុលតូចពេកធ្វើឱ្យអំបោះត្រូវបានច្របាច់ក្នុងរន្ធ ហើយមិនអាចស្ថិតក្នុងចង្អូរបានល្អ។ ម្ជុលធំពេកអាចកាត់បន្ថយការកកិតជាមួយអំបោះ ប៉ុន្តែអាចបង្កើតរន្ធដេរធំពេក និងធ្វើឱ្យសម្ភារៈថង់ខូច។
Coats ណែនាំការធ្វើតេស្តសាមញ្ញមួយ៖ ដាក់អំបោះតាមម្ជុលដែលដោះចេញពីម៉ាស៊ីន ហើយកាន់អំបោះឱ្យជិតបញ្ឈរ។ ប្រសិនបើម្ជុលតូចពេក វានឹងជាប់នៅខាងលើ។ ប្រសិនបើធំពេក វានឹងធ្លាក់ចុះលឿនពេក។ ម្ជុលដែលសមស្របនឹងរអិលចុះយឺតៗតាមអំបោះ។
ម្ជុលខូច
ម្ជុលអាចកោង សឹក មានសំណល់ ឬរន្ធខូច ទោះបីភ្នែកទទេមើលមិនឃើញក៏ដោយ។ ស្នាមឆ្កូតតូចមួយនៅក្នុងរន្ធម្ជុលអាចកោសអំបោះជាបន្តបន្ទាប់នៅល្បឿនខ្ពស់។
នៅពេលសង្ស័យថាមានការកកិតរវាងអំបោះ–ម្ជុល ការប្តូរម្ជុលថ្មីជាញឹកញាប់ជាវិធីសាកល្បឿនលឿន និងចំណាយតិចជាងការកែតម្រូវតង់ស្យុងជាបន្តបន្ទាប់។
ល្បឿនម៉ាស៊ីនខ្ពស់ពេក
នៅពេលបង្កើនល្បឿន៖
-
ល្បឿនរអិលរបស់អំបោះតាមឧបករណ៍នាំអំបោះកើនឡើង។
-
អាំងឺស្យាពេលដកអំបោះពីកោនកើនឡើង។
-
កំពូលតង់ស្យុងកាន់តែខ្ពស់ និងកើតឡើងក្នុងរយៈពេលខ្លី។
-
កម្ដៅម្ជុលកើនលឿនជាងមុន។
-
ពេលសម្រាប់បញ្ចេញកម្ដៅរវាងថ្នេរនីមួយៗថយចុះ។
ប្រព័ន្ធដែលដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែដាច់អំបោះនៅល្បឿនផលិតកម្ម អាចមានបញ្ហាការកកិតក្នុងពេលដំណើរការ ការដកអំបោះ ឬកម្ដៅម្ជុល ជាជាងបញ្ហាកម្លាំងទាញផ្តាច់របស់អំបោះមិនគ្រប់គ្រាន់។
7. សញ្ញាសម្គាល់ទីតាំងដែលមានការកកិតមិនប្រក្រតី
| បាតុភូត | ទីតាំងគួរសង្ស័យ | វិធីពិនិត្យ |
| អំបោះបែកសរសៃ និងបើកស្រទាប់នៅជិតម្ជុល | រន្ធម្ជុលតូចពេក ម្ជុលរដុប ឬទំហំម្ជុលមិនត្រឹមត្រូវ | ប្តូរម្ជុលថ្មី និងពិនិត្យភាពសមស្របរវាងម្ជុល–អំបោះ |
| ចុងអំបោះរាបដូចត្រូវបានកាត់ | គែមមុតនៅរង្វង់នាំអំបោះ ម្ជុល ផ្ទៃម្ជុល ឬ looper | ពិនិត្យតាមចំណុចនីមួយៗដោយសរសៃកប្បាសស្តើង |
| ចុងអំបោះមានចំណុចរឹង ឬភ្លឺ | កម្ដៅម្ជុល ឬសំណល់ប្លាស្ទិកក្នុងរន្ធម្ជុល | ពិនិត្យបន្ទាប់ពីដំណើរការល្បឿនខ្ពស់ |
| អំបោះមានសរសៃរលុងនៅទីតាំងថេរមួយ | រង្វង់នាំអំបោះសឹក ឬមានចង្អូរមុត | ទាញអំបោះយឺតៗតាមរង្វង់នីមួយៗ ដើម្បីរកចំណុចជាប់ |
| អំបោះដាច់នៅពេលម៉ាស៊ីនឈប់ | ម្ជុលក្តៅផ្ទេរកម្ដៅទៅអំបោះដែលនៅក្នុងរន្ធ | បន្ថយល្បឿន និងពិនិត្យការបញ្ចេញកម្ដៅ និងស្រទាប់បញ្ចប់អំបោះ |
| រំលងថ្នេរដោយចៃដន្យ ប៉ុន្តែអំបោះមិនដាច់ | តង់ស្យុងក្នុងពេលដំណើរការខ្ពស់ រង្វង់អំបោះតូច | បន្ថយតង់ស្យុង និងពិនិត្យផ្លូវអំបោះ |
| ដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែមានបញ្ហានៅល្បឿនខ្ពស់ | ការកកិតក្នុងពេលដំណើរការ ការដកអំបោះមិនស្មើ ឬកម្ដៅម្ជុល | បង្កើនល្បឿនជាដំណាក់កាល និងកត់ត្រាពេលចាប់ផ្តើមមានបញ្ហា |
| មានបញ្ហាតែម៉ាស៊ីនមួយ | ឧបករណ៍នាំអំបោះ ម្ជុល ឬការកំណត់ម៉ាស៊ីន | ប្តូរបូប៊ីនអំបោះដូចគ្នាទៅម៉ាស៊ីនល្អ និងម៉ាស៊ីនមានបញ្ហា |
| ម៉ាស៊ីនជាច្រើនមានបញ្ហាជាមួយអំបោះមួយឡូត៍ | ភាពស្មើគ្នា ការរំអិល ការបង្វិល ឬការរុំកោន | ប្រៀបធៀបជាមួយឡូត៍គំរូដែលដំណើរការល្អ |
A&E ណែនាំឱ្យបែងចែកបញ្ហារបស់អំបោះ និងបញ្ហារបស់ម៉ាស៊ីនតាមវិសាលភាពនៃបញ្ហា៖ ប្រសិនបើបញ្ហាកើតឡើងតែលើម៉ាស៊ីនមួយ ឬពីរ មូលហេតុជាញឹកញាប់ស្ថិតនៅម៉ាស៊ីន។ ប្រសិនបើពណ៌ ឬឡូត៍អំបោះមួយបង្កបញ្ហានៅលើម៉ាស៊ីនជាច្រើន គួរតែពិនិត្យអំបោះជាមុន។
8. វិធីពិនិត្យការកកិតនៅម៉ាស៊ីនក្នុងរយៈពេលប្រហែល 15 នាទី

ជំហានទី 1៖ ប្តូរទៅបូប៊ីនអំបោះដែលបានបញ្ជាក់ថាដំណើរការល្អ
រក្សាម៉ាស៊ីន និងការកំណត់ទាំងអស់ដដែល ហើយប្តូរតែកោន។ ប្រសិនបើបញ្ហាបាត់ ត្រូវពិនិត្យឡូត៍អំបោះ ការរុំកោន ឬស្រទាប់បញ្ចប់។ ប្រសិនបើបញ្ហានៅតែមាន ត្រូវផ្តោតលើម៉ាស៊ីន។
ជំហានទី 2៖ បិទចរន្តអគ្គិសនី និងពិនិត្យផ្លូវអំបោះទាំងមូល
កុំប្រើម្រាមដៃពិនិត្យនៅពេលម៉ាស៊ីនកំពុងដំណើរការ។ បន្ទាប់ពីបិទម៉ាស៊ីន ដោះអំបោះចេញ ហើយពិនិត្យរង្វង់នីមួយៗពីកោនទៅម្ជុល។
សង្កេត៖
-
ចង្អូរសឹក។
-
ច្រេះ។
-
សំណល់ប្រេង។
-
សរសៃអំបោះ។
-
គែមបាក់ ឬសឹក។
ពិនិត្យថាអំបោះមានការប៉ះផ្នែកណាមួយដែលមិនស្ថិតក្នុងផ្លូវនាំអំបោះដែលបានកំណត់ឬអត់។
ជំហានទី 3៖ ប្រើសរសៃកប្បាស ឬវត្ថុស្តើង ដើម្បីរកគែមមុត
បញ្ចូនសរសៃកប្បាសតូច អំបោះស្តើង ឬក្រណាត់ស្តើងតាមរង្វង់។ ប្រសិនបើសរសៃជាប់ នោះទីតាំងនោះអាចមានគែមមុត ទោះបីភ្នែកទទេមិនឃើញក៏ដោយ។
មិនគួរគ្រាន់តែយកក្រដាសខ្សាច់ខាត់ហើយបន្តប្រើឧបករណ៍ដែលមានចង្អូរសឹកជ្រៅទេ។ ការខាត់ឱ្យរលោងត្រឹមត្រូវ ឬប្តូរឧបករណ៍ ជាដំណោះស្រាយដែលមានស្ថិរភាពជាង។
ជំហានទី 4៖ ទាញអំបោះដោយដៃតាមផ្នែកនីមួយៗ
បែងចែកផ្លូវអំបោះជា៖
-
ពីកោនទៅរង្វង់លើជើងដាក់អំបោះ។
-
ពីរង្វង់ជើងដាក់អំបោះទៅឧបករណ៍តង់ស្យុងជាមុន។
-
ពីឧបករណ៍តង់ស្យុងជាមុនទៅចានតង់ស្យុង។
-
ពីចានតង់ស្យុងទៅដងទាញអំបោះ។
-
ពីដងទាញអំបោះទៅម្ជុល។
-
តាមរន្ធម្ជុល។
ទាញក្នុងល្បឿនស្មើគ្នា។ ចំណុចណាដែលមានអារម្មណ៍ថាជាប់ ញ័រ ឬមានកម្លាំងទប់មិនធម្មតា គួរត្រូវបានពិនិត្យដោយឡែក។
ជំហានទី 5៖ ពិនិត្យភាពសមស្របរវាងម្ជុល និងអំបោះ
ប្តូរទៅម្ជុលថ្មីដែលមានប្រព័ន្ធត្រឹមត្រូវ ហើយធ្វើតេស្តការរអិលរបស់ម្ជុលលើអំបោះ។ ពិនិត្យផងដែរថា អំបោះស្ថិតនៅក្នុងចង្អូរម្ជុលបានល្អឬអត់។
នៅពេលប្តូរពី 20/6 ទៅ 20/8 ឬ 20/9 ត្រូវធ្វើតេស្តនេះឡើងវិញ ជំនួសឱ្យគ្រាន់តែបង្កើនតង់ស្យុង។
ជំហានទី 6៖ សម្អាតឧបករណ៍តង់ស្យុង
បន្ធូរឧបករណ៍តង់ស្យុង ហើយសម្អាតសរសៃ និងធូលីនៅចន្លោះចាន។ ពិនិត្យ៖
-
ផ្ទៃចានរាបស្មើឬអត់។
-
ចានមានស្នាមឆ្កូតឬអត់។
-
ស្ព្រីងអាចបើកបិទដោយសេរីឬអត់។
-
អំបោះឆ្លងកាត់ចន្លោះចានបានត្រឹមត្រូវឬអត់។
ជំហានទី 7៖ កំណត់តង់ស្យុងពីទាបទៅខ្ពស់
កុំចាប់ផ្តើមដោយរឹតតង់ស្យុង។ បន្ថយតង់ស្យុងរហូតដល់ថ្នេររលុងបន្តិច បន្ទាប់មកបង្កើនបន្តិចម្តងៗរហូតដល់ថ្នេរមានស្ថិរភាព។
គោលការណ៍គឺប្រើតង់ស្យុងទាបបំផុតដែលនៅតែអាចបង្កើតថ្នេរមានស្ថិរភាព។ នេះក៏ជាវិធីដែល A&E ណែនាំនៅពេលកំណត់តង់ស្យុងអំបោះនៅម្ជុល។
ជំហានទី 8៖ បង្កើនល្បឿនជាដំណាក់កាល
អាចសាកល្បងតាមលំដាប់៖
-
ដំណើរការយឺត ដើម្បីសង្កេតការបង្កើតថ្នេរ។
-
ដំណើរការល្បឿនមធ្យមជាបន្តបន្ទាប់។
-
ដំណើរការជិតល្បឿនផលិតកម្ម។
-
ឈប់ម៉ាស៊ីនបន្ទាប់ពីដំណើរការយូរ ហើយពិនិត្យចុងអំបោះ ម្ជុល និងរន្ធម្ជុល។
វិធីនេះជួយបែងចែកបញ្ហាមេកានិចដែលកើតឡើងភ្លាមៗ និងបញ្ហាកម្ដៅដែលកើតឡើងបន្ទាប់ពីកម្ដៅកើនឡើង។
9. វិធីគ្រប់គ្រងការកកិតរបស់អំបោះនៅក្នុងរោងចក្រ
បង្កើតបូប៊ីនអំបោះគំរូ
ជ្រើសរើសបូប៊ីនដែលបានបញ្ជាក់ថាមាន៖
-
ម៉ាស៊ីនដំណើរការមានស្ថិរភាព។
-
អំបោះដាច់តិច។
-
រូបរាងថ្នេរល្អ។
-
សមស្របនឹងការកំណត់ម៉ាស៊ីនបច្ចុប្បន្ន។
បូប៊ីននេះអាចប្រើជាគំរូប្រៀបធៀបនៅពេលមានការតវ៉ា ឬពេលទទួលឡូត៍ផលិតកម្មថ្មី។
ត្រួតពិនិត្យចូលតាមឡូត៍
ក្រៅពីកម្លាំងទាញផ្តាច់ និងទម្ងន់បូប៊ីន គួរតាមដាន៖
-
លេខអំបោះ ឬភាពល្អិត។
-
អង្កត់ផ្ចិត។
-
ការបង្វិល និងទិសបង្វិល។
-
ភាពយឺត។
-
សរសៃរលុង។
-
ភាពស្មើនៃចំណុចភ្ជាប់។
-
លក្ខណៈដកអំបោះពីកោន។
-
លក្ខណៈការកកិត ឬកម្លាំងទាញតាមឧបករណ៍នាំអំបោះស្តង់ដារ។
-
បរិមាណ និងភាពស្មើគ្នានៃស្រទាប់បញ្ចប់។
មិនចាំបាច់វិនិយោគលើឧបករណ៍វាស់ការកកិតស្មុគស្មាញភ្លាមៗទេ។ រោងចក្រអាចបង្កើតឧបករណ៍សាកល្បងសាមញ្ញមួយដែលមានឧបករណ៍កាន់កោន រង្វង់ស្តង់ដារ ឧបករណ៍តង់ស្យុងថេរ និងឧបករណ៍វាស់កម្លាំង ដើម្បីប្រៀបធៀបឡូត៍ថ្មីជាមួយឡូត៍គំរូ។
វាស់កម្លាំងទាញ ជំនួសឱ្យកត់ត្រាតែទីតាំងដងតង់ស្យុង
ទីតាំងដងកំណត់ដូចគ្នាមិនធានាថានឹងទទួលបានតង់ស្យុងដូចគ្នាទេ ព្រោះចានតង់ស្យុងអាចកខ្វក់ ស្ព្រីងអាចខ្សោយ ឬផ្លូវអំបោះអាចផ្លាស់ប្តូរ។
ប្រសិនបើអាចធ្វើបាន គួរវាស់តង់ស្យុងអំបោះបន្ទាប់ពីឧបករណ៍តង់ស្យុងដោយប្រើឧបករណ៍វាស់ tension។ តម្លៃសំខាន់មិនមែនមានតែតង់ស្យុងមធ្យមទេ ប៉ុន្តែរួមទាំងកម្រិតប្រែប្រួលនៅពេលទាញជាបន្តបន្ទាប់ផងដែរ។
តាមដានសូចនាករនៃការដាច់អំបោះ
សូចនាករជាក់ស្តែងអាចរួមមាន៖
-
ចំនួនដាច់អំបោះក្នុង 1,000 ថង់។
-
ចំនួនដាច់ក្នុងមួយម៉ោងដំណើរការ។
-
ចំនួនដងដែលត្រូវដាក់អំបោះឡើងវិញក្នុងមួយវេន។
-
ល្បឿនម៉ាស៊ីនខ្ពស់បំផុតដែលអាចដំណើរការបានស្ថិរភាព។
-
អត្រារំលងថ្នេរ។
-
ពេលវេលាម៉ាស៊ីនឈប់ដោយសារអំបោះ។
-
ចំនួនម្ជុលដែលប្តូរក្នុងមួយវេន។
ការកត់ត្រាទាំងនេះជួយកំណត់ថា បញ្ហាកើនឡើងបន្ទាប់ពីប្តូរឡូត៍អំបោះ ប្រភេទម្ជុល ល្បឿនម៉ាស៊ីន ឬអ្នកផ្គត់ផ្គង់ឬអត់។
10. លំដាប់ដោះស្រាយនៅពេលម៉ាស៊ីនដាច់អំបោះជាបន្តបន្ទាប់
នៅពេលរកឃើញបញ្ហា គួរដោះស្រាយតាមលំដាប់៖
-
ពិនិត្យថាអំបោះត្រូវបានដាក់តាមផ្លូវត្រឹមត្រូវឬអត់។
-
សម្អាតចានតង់ស្យុង និងរង្វង់នាំអំបោះទាំងអស់។
-
ពិនិត្យគែមមុត ចង្អូរសឹក និងចំណុចដែលអំបោះប៉ះក្រៅផ្លូវដែលបានកំណត់។
-
ប្តូរម្ជុលថ្មីដែលមានប្រព័ន្ធ និងទំហំត្រឹមត្រូវ។
-
បន្ថយតង់ស្យុងទៅកម្រិតទាបបំផុតដែលត្រូវការ។
-
ពិនិត្យការដកអំបោះពីកោន និងទីតាំងជើងដាក់អំបោះ។
-
ប្រៀបធៀបជាមួយបូប៊ីនអំបោះគំរូ។
-
ពិនិត្យការបង្វិល ភាពស្មើគ្នា និងស្រទាប់បញ្ចប់របស់អំបោះ។
-
បង្កើនល្បឿនម៉ាស៊ីនជាបន្តបន្ទាប់។
-
ពិចារណាការធ្វើឱ្យម្ជុលត្រជាក់ ឬបន្ថយល្បឿនតែបន្ទាប់ពីបានដកចេញមូលហេតុមូលដ្ឋានផ្សេងៗរួច។
មិនគួរដោះស្រាយភ្លាមៗដោយបន្ថែមប្រេងលើបូប៊ីនអំបោះ ប្រើម្ជុលធំជាងច្រើនកម្រិត ឬរឹតតង់ស្យុងខ្លាំងពេកទេ។ វាអាចលាក់រោគសញ្ញាបានជាបណ្តោះអាសន្ន ប៉ុន្តែអាចបង្កបញ្ហាផ្សេងទៀតនៅលើថ្នេរ។
សំណួរដែលសួរញឹកញាប់
1. ហេតុអ្វីអំបោះដែលមានកម្លាំងទាញផ្តាច់ខ្ពស់ នៅតែអាចដាច់ជាបន្តបន្ទាប់នៅលើម៉ាស៊ីន?
កម្លាំងទាញផ្តាច់ជាទូទៅត្រូវបានវាស់ដោយទាញអំបោះថ្មីមួយផ្នែកក្នុងល្បឿនទាប។ នៅក្នុងម៉ាស៊ីនដេរជាក់ស្តែង អំបោះត្រូវទទួលរងការកកិត ការបត់ ការទាញភ្លាមៗ កម្ដៅ និងកំពូលតង់ស្យុងជាច្រើនក្នុងរយៈពេលខ្លី។
អំបោះដែលរឹងមាំ ប៉ុន្តែមានផ្ទៃមិនស្មើ ការរំអិលមិនល្អ ឬងាយបើកស្រទាប់ អាចដំណើរការមិនល្អជាងអំបោះដែលមានកម្លាំងទាញផ្តាច់ទាបជាង ប៉ុន្តែមានលក្ខណៈការកកិតមានស្ថិរភាព។
2. តើអំបោះដាច់នៅជិតម្ជុលមានន័យថាបញ្ហាមកពីម្ជុលជាក់ជាមែនទេ?
មិនមែនទេ។ ការខូចខាតអាចចាប់ផ្តើមពីរង្វង់នាំអំបោះខាងលើ ប៉ុន្តែអំបោះអាចដាច់នៅពេលទៅដល់តំបន់ម្ជុល ដែលមានតង់ស្យុង និងកម្ដៅខ្ពស់បំផុត។
ត្រូវពិនិត្យផ្លូវអំបោះទាំងមូល មិនមែនគ្រាន់តែប្តូរម្ជុលទេ។ ទោះជាយ៉ាងណា ម្ជុលថ្មីដែលមានទំហំត្រឹមត្រូវ គឺជាការសាកល្បងដំបូងមួយដែលគួរធ្វើ។
3. តើគួរប្រើម្ជុលធំជាង ដើម្បីកាត់បន្ថយការកកិតឬទេ?
អាចបង្កើនមួយកម្រិត ប្រសិនបើរន្ធម្ជុលបច្ចុប្បន្នតូចពេកសម្រាប់អំបោះ។ ប៉ុន្តែម្ជុលធំពេកនឹងបង្កើតរន្ធដេរធំ ដែលអាចធ្វើឱ្យសម្ភារៈថង់ខូច និងប៉ះពាល់ដល់រូបរាង ឬភាពរឹងមាំនៃថ្នេរ។
គោលដៅគឺជ្រើសរើសម្ជុលដែលមានទំហំគ្រប់គ្រាន់ឱ្យអំបោះឆ្លងកាត់រន្ធបានរលូន និងស្ថិតក្នុងចង្អូរបានល្អ មិនមែនជ្រើសម្ជុលធំបំផុតដែលអាចប្រើបានទេ។
4. តើគួរបន្ថែមប្រេងនៅពេលអំបោះមានសរសៃរលុងឬទេ?
មិនគួរបន្ថែមមុនពេលរកមូលហេតុទេ។ ប្រសិនបើអំបោះមានសរសៃរលុងដោយសាររង្វង់នាំអំបោះមានគែមមុត ឬរន្ធម្ជុលមានស្នាមឆ្កូត ការបន្ថែមប្រេងមិនអាចលុបគែមមុតនោះបានទេ។
ប្រេងបន្ថែមក៏អាចធ្វើឱ្យធូលីជាប់ ធ្វើឱ្យចានតង់ស្យុងរអិល និងបង្កស្នាមលើផលិតផល។ ការរំអិលអំបោះគួរត្រូវបានគ្រប់គ្រងតាំងពីដំណើរការបញ្ចប់អំបោះ។
5. តើការកកិត និងតង់ស្យុងអំបោះជារឿងតែមួយឬ?
មិនមែនទេ។
-
ការកកិតគឺជាកម្លាំងទប់ដែលកើតឡើងនៅពេលអំបោះរអិលលើផ្ទៃ។
-
តង់ស្យុងគឺជាកម្លាំងទាញដែលមាននៅក្នុងសរសៃអំបោះ។
ការកកិតនៅឧបករណ៍នាំអំបោះធ្វើឱ្យតង់ស្យុងកើនឡើង ឬប្រែប្រួល។ ឧបករណ៍តង់ស្យុងគឺជាកន្លែងដែលប្រើការកកិតដោយចេតនា ដើម្បីបង្កើតតង់ស្យុងដែលអាចគ្រប់គ្រងបាន។
6. តើការប្តូរពី PE 20/6 ទៅ PE 20/9 ត្រូវប្តូរម្ជុលដែរឬទេ?
មិនមែនជានិច្ចទេ ប៉ុន្តែគួរតែពិនិត្យ។ PE 20/9 ជាទូទៅមានផ្ទៃកាត់ធំជាង 20/6 ដូច្នេះរន្ធម្ជុលចាស់អាចក្លាយជាតូចពេក។
ត្រូវពិនិត្យចានតង់ស្យុង ឧបករណ៍នាំអំបោះ ការដកអំបោះពីកោន និងល្បឿនម៉ាស៊ីនផងដែរ។ មិនគួរគ្រាន់តែកែដងតង់ស្យុង ហើយបន្តផលិតកម្មទេ។
សេចក្តីសន្និដ្ឋាន
ការកកិតរវាងអំបោះ–ម្ជុល និងអំបោះ–ប្រព័ន្ធនាំអំបោះ គឺជាកត្តាសំខាន់មួយក្នុងការកំណត់សមត្ថភាពដំណើរការរបស់អំបោះដេរថង់ឧស្សាហកម្ម។ ការកកិតខ្ពស់ពេក ឬមិនមានស្ថិរភាព អាចបង្កើនតង់ស្យុងក្នុងពេលដំណើរការ បង្កសរសៃរលុង បើកស្រទាប់អំបោះ ធ្វើឱ្យម្ជុលក្តៅ រំលងថ្នេរ និងដាច់អំបោះ ទោះបីកម្លាំងទាញផ្តាច់ដំបូងរបស់អំបោះនៅតាមតម្រូវការក៏ដោយ។
ប្រព័ន្ធដេរដែលមានស្ថិរភាពត្រូវការលក្ខខណ្ឌបីយ៉ាងក្នុងពេលតែមួយ៖
-
អំបោះមានផ្ទៃ ការបង្វិល និងស្រទាប់បញ្ចប់មានភាពស្មើគ្នា។
-
ផ្លូវអំបោះស្អាត រលូន ត្រឹមត្រូវ និងគ្មានគែមមុត។
-
ម្ជុលមានប្រព័ន្ធ និងទំហំត្រឹមត្រូវសម្រាប់អង្កត់ផ្ចិតអំបោះ។
ដូច្នេះ នៅពេលម៉ាស៊ីនមានបញ្ហា មិនគួរសួរតែថា “អំបោះរឹងមាំគ្រប់គ្រាន់ឬទេ?” ប៉ុណ្ណោះទេ ប៉ុន្តែគួរសួរផងដែរថា៖
តើអំបោះត្រូវទទួលរងការកកិត និងតង់ស្យុងប្រែប្រួលប៉ុន្មាន មុនពេលវាចូលទៅក្នុងថ្នេរពិតប្រាកដ?
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


