


 ផាន់ វ៉ាន់ ហួង
- 29/07/2026
- 137
តើភាពរដុប និងសរសៃលេចចេញរបស់អំបោះដេរថង់ ប៉ះពាល់ដល់ដំណើរការម៉ាស៊ីនដេរយ៉ាងដូចម្តេច?
ក្នុងដំណើរការដេរបិទមាត់ថង់ អាជីវកម្មជាច្រើនតែងផ្តោតលើភាពរឹងមាំទាញ ទំហំអំបោះ ឬពណ៌ ប៉ុន្តែមិនសូវយកចិត្តទុកដាក់លើភាពរដុប និងសរសៃលេចចេញលើផ្ទៃអំបោះដេរ។ ជាក់ស្តែង នេះជាកត្តាមួយដែលអាចប៉ះពាល់ដោយផ្ទាល់ដល់ស្ថិរភាពម៉ាស៊ីន ភាពញឹកញាប់នៃការដាច់អំបោះ ការកកស្ទះធូលីអំបោះ និងគុណភាពថ្នេរ។
អំបោះមួយបូប៊ីនដែលមានភាពរឹងមាំទាញល្អ អាចនៅតែដំណើរការមិនស្ថិតស្ថេរ ប្រសិនបើផ្ទៃអំបោះមានសរសៃលេចចេញច្រើនពេក មានសរសៃវែង ឬមានរចនាសម្ព័ន្ធអំបោះមិនស្មើគ្នា។ ផ្ទុយទៅវិញ អំបោះដែលមានផ្ទៃតឹងណែន កម្រិតបង្វិលសមស្រប និងការកកិតដែលត្រូវបានគ្រប់គ្រង ជាទូទៅអាចឆ្លងកាត់ផ្លូវអំបោះ ប្រព័ន្ធកំណត់ភាពតឹង និងរន្ធម្ជុលបានរលូនជាង។
ទោះជាយ៉ាងណា គួរយល់ថា អំបោះដេរថង់ប្រភេទ spun ដែលផលិតពីសរសៃខ្លី មានសរសៃលេចចេញលើផ្ទៃក្នុងកម្រិតមួយជាលក្ខណៈធម្មតា។ បញ្ហាមិនមែនស្ថិតនៅលើការមាន ឬមិនមានសរសៃលេចចេញនោះទេ ប៉ុន្តែស្ថិតនៅលើកម្រិត ប្រវែងសរសៃ ភាពស្មើគ្នា និងទំនោរនៃការជ្រុះសរសៃនៅពេលដំណើរការលើម៉ាស៊ីន។
Table of Contents [Hide]
1. តើភាពរដុប និងសរសៃលេចចេញរបស់អំបោះដេរថង់ជាអ្វី?
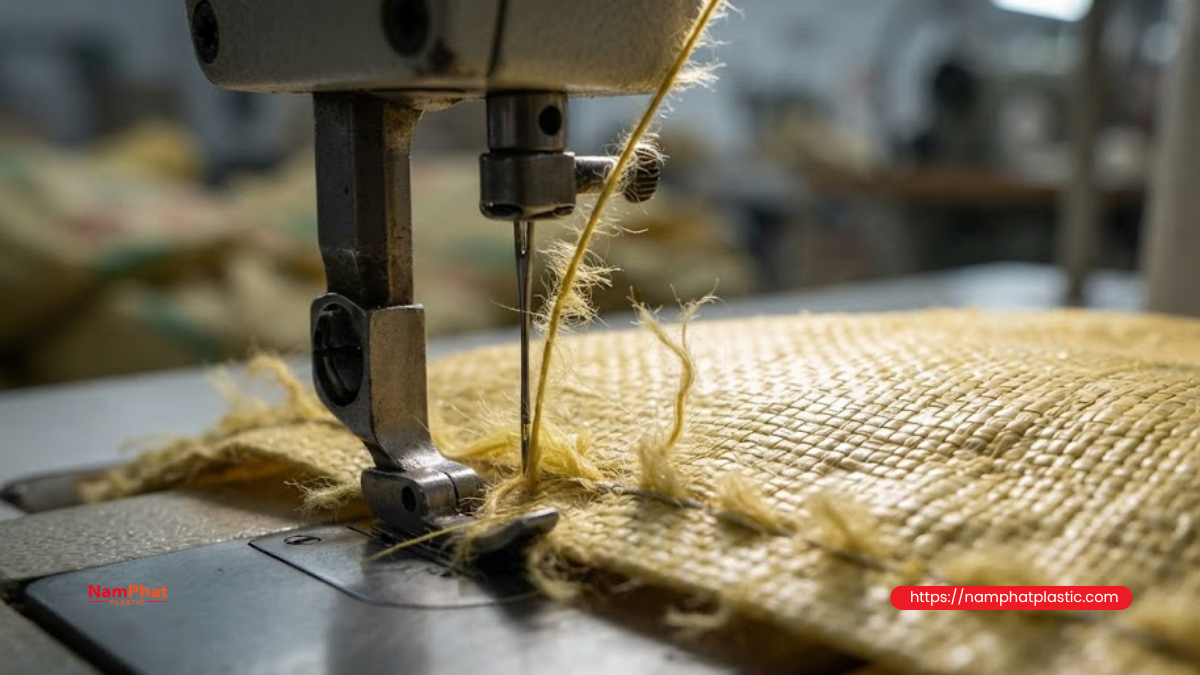
ភាពរដុប និងសរសៃលេចចេញ សំដៅលើកម្រិតដែលចុងសរសៃ ឬផ្នែកតូចៗនៃសរសៃលេចចេញពីតួអំបោះ។ នៅពេលមើលក្រោមពន្លឺ ឬលើផ្ទៃខាងក្រោយពណ៌ងងឹត អាចមើលឃើញស្រទាប់សរសៃតូចៗនៅជុំវិញផ្ទៃអំបោះ។
សម្រាប់អំបោះដែលផលិតពីសរសៃខ្លី ដូចជា អំបោះ spun PE ការមានសរសៃលេចចេញក្នុងកម្រិតតិច គឺជាលក្ខណៈធម្មតានៃរចនាសម្ព័ន្ធអំបោះ។ សរសៃទាំងនេះមិនមានន័យថាអំបោះមានគុណភាពអន់ជាចាំបាច់នោះទេ។
ភាពរដុបក្លាយជាបញ្ហា នៅពេលមានលក្ខខណ្ឌមួយ ឬច្រើនដូចខាងក្រោម៖
-
សរសៃមានប្រវែងវែង និងចែកចាយមិនស្មើគ្នា។
-
មានផ្នែកប៉ោង រដុប ឬមានដុំសរសៃច្រើន។
-
សរសៃជ្រុះនៅពេលយកដៃត្រដុសស្រាលៗ។
-
អំបោះបង្កើតធូលីយ៉ាងឆាប់រហ័សនៅពេលឆ្លងកាត់ប្រព័ន្ធកំណត់ភាពតឹង។
-
ភាពរដុបកើនឡើងពីដើមទៅកណ្តាល ឬចុងបូប៊ីន។
-
អំបោះមានសរសៃរដុបខ្លាំងនៅត្រង់រន្ធម្ជុល។
-
ផ្ទៃអំបោះរដុបខុសគ្នាយ៉ាងច្បាស់រវាងបូប៊ីនក្នុងបាច់ផលិតកម្មដូចគ្នា។
ការសិក្សាអំពីរចនាសម្ព័ន្ធអំបោះដេរបង្ហាញថា នៅពេលចំនួនរង្វិល ឬសរសៃលេចចេញពីផ្ទៃអំបោះមានច្រើនពេក ការកកិតលើផ្ទៃ និងភាពមិនស្មើគ្នាក៏មានទំនោរកើនឡើងដែរ។
2. ហេតុអ្វីម៉ាស៊ីនដេរថង់ងាយរងឥទ្ធិពលពីភាពរដុបរបស់អំបោះ?
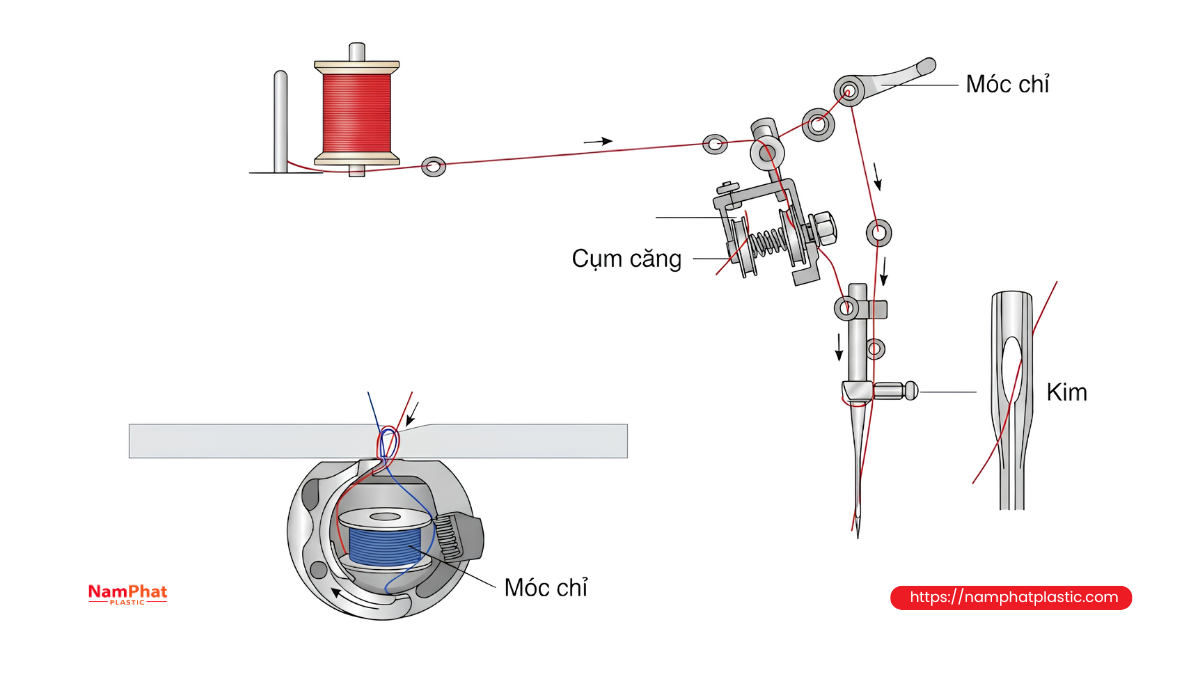
នៅក្នុងម៉ាស៊ីនដេរថង់ អំបោះមិនធ្វើដំណើរដោយផ្ទាល់ពីបូប៊ីនទៅកាន់ថ្នេរនោះទេ។ វាត្រូវឆ្លងកាត់ចំណុចជាច្រើន ដូចជា៖
-
ឧបករណ៍ណែនាំអំបោះ។
-
ឧបករណ៍កំណត់ភាពតឹងរបស់អំបោះ។
-
ស្ព្រីងកំណត់ភាពតឹង។
-
ដងទាញអំបោះ។
-
រន្ធម្ជុល។
-
ឧបករណ៍បង្កើតរង្វិលអំបោះ ឬ looper។
-
ផ្ទៃសម្ភារៈវេចខ្ចប់។
នៅគ្រប់ចំណុច អំបោះត្រូវទទួលរងការកកិត ភាពតឹង ការបត់ និងការផ្លាស់ប្តូរល្បឿន។ នៅពេលម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់ សកម្មភាពទាំងនេះកើតឡើងម្តងហើយម្តងទៀតក្នុងល្បឿនខ្ពស់។
ប្រសិនបើផ្ទៃអំបោះមានសរសៃវែងលេចចេញច្រើន ឬរចនាសម្ព័ន្ធរលុង ចុងសរសៃអាចជាប់នឹងឧបករណ៍ណែនាំអំបោះ ឌីសកំណត់ភាពតឹង គែមម្ជុល ឬផ្ទៃរដុបរបស់ថង់។ ជាលទ្ធផល កម្លាំងទប់នឹងប្រែប្រួល ធ្វើឱ្យភាពតឹងរបស់អំបោះឡើងចុះ និងងាយរងការខូចខាតនៅតំបន់ជាក់លាក់។
នេះជាមូលហេតុដែលបូប៊ីនមួយអាចទាញដោយដៃបានរលូន ប៉ុន្តែបង្កបញ្ហានៅពេលប្រើលើម៉ាស៊ីនដេរថង់ដែលមានល្បឿនខ្ពស់។
3. តើភាពរដុប និងសរសៃលេចចេញប៉ះពាល់ដល់ដំណើរការម៉ាស៊ីនយ៉ាងដូចម្តេច?
3.1. បង្កើនការកកិតតាមផ្លូវអំបោះ
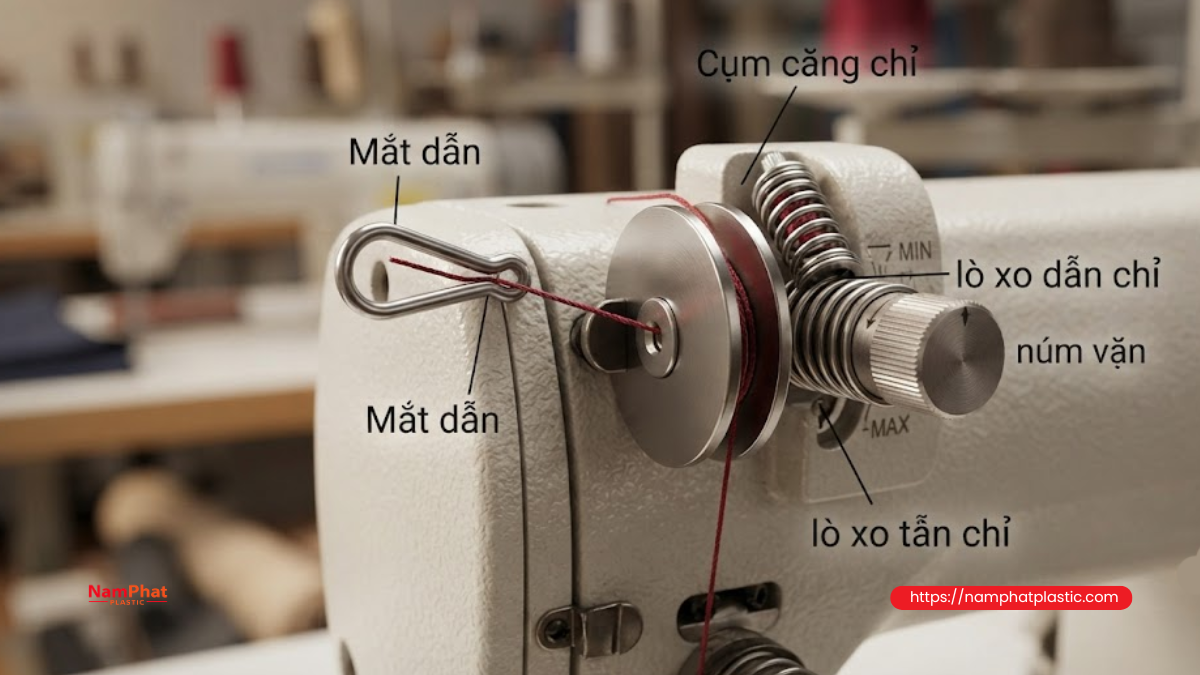
ផលប៉ះពាល់ដំបូងនៃភាពរដុបខ្លាំង គឺការកើនឡើងនៃផ្ទៃប៉ះរវាងអំបោះ និងផ្នែកផ្សេងៗរបស់ម៉ាស៊ីន។
ជំនួសឱ្យផ្ទៃអំបោះដែលមានរចនាសម្ព័ន្ធតឹងណែនឆ្លងកាត់ឧបករណ៍ណែនាំ និងឌីសកំណត់ភាពតឹង សរសៃដែលលេចចេញនឹងបន្តកកិតជាមួយផ្ទៃលោហៈ។ ដូច្នេះ ត្រូវការកម្លាំងកាន់តែច្រើនដើម្បីទាញអំបោះឆ្លងកាត់ម៉ាស៊ីន។
ផលវិបាកទូទៅរួមមាន៖
-
ការផ្គត់ផ្គង់អំបោះមិនស្មើគ្នា។
-
ភាពតឹងអំបោះប្រែប្រួលក្នុងថ្នេរតែមួយ។
-
ម៉ាស៊ីនដំណើរការធ្ងន់ជាងនៅពេលខ្លះ។
-
ផ្នែកខ្លះនៃថ្នេរតឹង ខណៈផ្នែកផ្សេងទៀតរលុង។
-
ប្រតិបត្តិករត្រូវកែតម្រូវប៊ូតុងកំណត់ភាពតឹងញឹកញាប់។
-
ម៉ាស៊ីនអាចដំណើរការមានស្ថិរភាពតែនៅល្បឿនទាប។
ការកកិតមិនអាស្រ័យលើភាពរដុបតែប៉ុណ្ណោះទេ។ វាក៏ទាក់ទងនឹងប្រភេទសរសៃ កម្រិតបង្វិល សារធាតុរំអិលសម្រាប់បញ្ចប់ផ្ទៃ ភាពរលូនរបស់ឧបករណ៍ណែនាំ និងស្ថានភាពម្ជុលផងដែរ។ ដូច្នេះ មិនគួរវាយតម្លៃគុណភាពអំបោះតាមរោគសញ្ញាតែមួយឡើយ។
3.2. បង្កើតធូលីអំបោះកាន់តែច្រើននៅក្នុងម៉ាស៊ីន
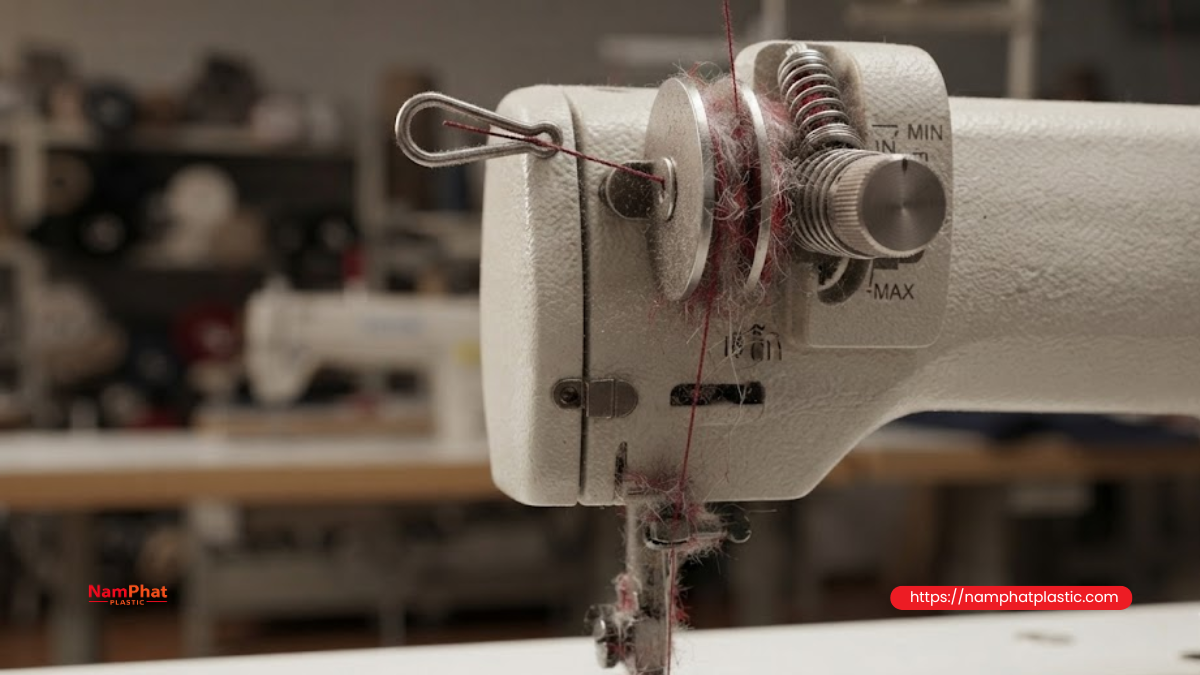
នៅពេលសរសៃដែលលេចចេញកកិតជាបន្តបន្ទាប់ជាមួយឌីសកំណត់ភាពតឹង ឧបករណ៍ណែនាំអំបោះ និងរន្ធម្ជុល សរសៃខ្លះអាចផ្តាច់ចេញពីតួអំបោះ។ សរសៃតូចៗទាំងនេះនឹងកកកុញជាធូលីនៅតំបន់ដែលមានការកកិតខ្ពស់។
ធូលីអំបោះជាទូទៅកកកុញនៅជុំវិញ៖
-
ចន្លោះរវាងឌីសកំណត់ភាពតឹង។
-
ឧបករណ៍ណែនាំអំបោះជិតម្ជុល។
-
ដងទាញអំបោះ។
-
តំបន់ជើងសង្កត់។
-
ផ្នែកបង្កើតរង្វិលអំបោះ។
-
ជុំវិញរន្ធម្ជុល និងបន្ទះម្ជុល។
នៅពេលធូលីកកកុញនៅក្នុងប្រព័ន្ធកំណត់ភាពតឹង សម្ពាធលើអំបោះអាចក្លាយជាមិនស្ថិតស្ថេរ។ ដំបូងម៉ាស៊ីនអាចដំណើរការធម្មតា ប៉ុន្តែក្រោយមកអាចកើតមានថ្នេររលុង ការទាញអំបោះមិនស្មើ ឬការដាច់អំបោះដោយមិនរំពឹងទុក។
ប្រសិនបើប្រតិបត្តិករគ្រាន់តែប្តូរបូប៊ីនថ្មី ដោយមិនសម្អាតធូលីដែលមានស្រាប់ វាក៏ពិបាកក្នុងការវាយតម្លៃគុណភាពបូប៊ីនថ្មីឱ្យបានត្រឹមត្រូវ។
3.3. ធ្វើឱ្យអំបោះមានសរសៃរដុប និងដាច់នៅត្រង់រន្ធម្ជុល
រន្ធម្ជុលជាចំណុចមួយដែលអំបោះទទួលរងការកកិតខ្លាំង។ អំបោះត្រូវឆ្លងកាត់រន្ធម្ជុលក្នុងល្បឿនខ្ពស់ ខណៈដែលទិសដៅរបស់វាប្រែប្រួលជាបន្តបន្ទាប់។
ប្រសិនបើអំបោះមានសរសៃវែងលេចចេញច្រើន សរសៃទាំងនេះអាចជាប់នឹងគែមរន្ធម្ជុល។ បន្ទាប់ពីវដ្តដំណើរការជាច្រើន ស្រទាប់សរសៃខាងក្រៅនឹងខូច តួអំបោះក្លាយជាស្តើង ហើយចុងក្រោយអំបោះអាចដាច់។
សញ្ញាទូទៅរួមមាន ផ្នែកអំបោះនៅជិតម្ជុល៖
-
ក្លាយជាសរសៃដូចជាច្រាស។
-
មានសរសៃស្តើងៗច្រើន។
-
បាត់បង់ការបង្វិល។
-
ស្តើងជាងធម្មតានៅតំបន់ជាក់លាក់។
-
ដាច់បន្ទាប់ពីដំណើរការជាបន្តបន្ទាប់អស់រយៈពេលពីរបីនាទី។
-
ដាច់កាន់តែញឹកញាប់នៅពេលបង្កើនល្បឿនម៉ាស៊ីន។
បញ្ហានឹងកាន់តែធ្ងន់ ប្រសិនបើម្ជុលចាស់ រន្ធម្ជុលមានគែមមុត ទំហំម្ជុលមិនសមស្រប ឬផ្ទៃសម្ភារៈថង់មានភាពរដុបខ្លាំង។
3.4. បង្កើនសីតុណ្ហភាពម្ជុល
នៅពេលការកកិតរវាងអំបោះ ម្ជុល និងសម្ភារៈកើនឡើង កំដៅក៏កើតឡើងកាន់តែច្រើននៅជុំវិញតំបន់ម្ជុល។ ជាមួយអំបោះសរសៃសំយោគ កំដៅ និងការកកិតខ្លាំងអាចធ្វើឱ្យសរសៃខាងក្រៅទន់ ខូចទ្រង់ទ្រាយ ឬមានភាពជាប់បន្តិច។
សញ្ញាដែលអាចសង្កេតឃើញរួមមាន៖
-
ចុងអំបោះដែលដាច់មានរាងរួញ ឬរឹង។
-
ផ្ទៃអំបោះនៅចំណុចកកិតមានភាពភ្លឺខុសធម្មតា។
-
អំបោះទន់ ឬជាប់នៅជុំវិញរន្ធម្ជុល។
-
ម៉ាស៊ីនដំណើរការធម្មតានៅល្បឿនទាប ប៉ុន្តែដាច់អំបោះនៅល្បឿនខ្ពស់។
-
ម្ជុលក្តៅខ្លាំងបន្ទាប់ពីដំណើរការជាបន្តបន្ទាប់។
សារធាតុរំអិល ឬសារធាតុបញ្ចប់ផ្ទៃដែលសមស្រប អាចជួយកាត់បន្ថយការកកិត ភាពតឹងថាមវន្ត និងការបង្កើតកំដៅក្នុងពេលដេរ។ ទោះជាយ៉ាងណា បរិមាណសារធាតុរំអិលត្រូវតែគ្រប់គ្រង។ ប្រសិនបើតិចពេក វាអាចមិនកាត់បន្ថយការកកិតបានគ្រប់គ្រាន់។ ប្រសិនបើច្រើនពេក វាអាចធ្វើឱ្យធូលីជាប់ បង្កការរអិលរបស់អំបោះ ឬធ្វើឱ្យសម្ភារៈវេចខ្ចប់កខ្វក់។
3.5. ធ្វើឱ្យភាពតឹងរបស់អំបោះប្រែប្រួល
អំបោះដែលមានផ្ទៃមិនស្មើគ្នា មិនអាចឆ្លងកាត់ប្រព័ន្ធកំណត់ភាពតឹងដោយមានកម្លាំងទប់ថេរបានទេ។
ផ្នែកដែលមានសរសៃលេចចេញតិចអាចឆ្លងកាត់បានងាយ ខណៈផ្នែកដែលមានសរសៃច្រើន ឬមានដុំសរសៃ អាចមានកម្លាំងទប់ខ្ពស់ជាង។ ការផ្លាស់ប្តូរនេះបង្កើតកំពូលភាពតឹងក្នុងរយៈពេលខ្លី។
ប្រតិបត្តិករអាចសង្កេតឃើញ៖
-
អំបោះទាញជាចង្វាក់មិនស្មើ។
-
បូប៊ីនញ័រ ឬវិលមិនស្មើ។
-
ផ្នែកខ្លះនៃថ្នេរតឹងជាង។
-
ថ្នេរ chain stitch នៅខាងក្រោយមិនស្មើ។
-
អំបោះត្រូវបានទាញចុះពីសម្ភារៈម្តងម្កាល។
-
អំបោះដាច់ដោយមិនទៀងទាត់។
ប្រសិនបើប្រតិបត្តិករកែភាពតឹងដោយយោងតាមផ្នែកដែលមានសរសៃច្រើន ផ្នែកធម្មតាអាចក្លាយជារលុងពេក។ ដូច្នេះ ការកែម៉ាស៊ីនអាចបន្ថយរោគសញ្ញា ប៉ុន្តែមិនអាចដោះស្រាយរចនាសម្ព័ន្ធអំបោះដែលមិនស្មើគ្នាពីដើមបានទេ។
3.6. ប៉ះពាល់ដល់ការបង្កើតមុតដេរ
ម៉ាស៊ីនដេរថង់ត្រូវការបង្កើតរង្វិលអំបោះដែលមានស្ថិរភាព ដើម្បីឱ្យ looper ឬផ្នែកបង្កើតរង្វិលអាចចាប់អំបោះបាន។ នៅពេលភាពតឹងប្រែប្រួលខ្លាំង ឬអំបោះមានសរសៃរដុបនៅត្រង់ម្ជុល រង្វិលអំបោះអាចបង្កើតមិនបានត្រឹមត្រូវ។
វាអាចបណ្តាលឱ្យ៖
-
រំលងមុតដេរ។
-
មុតដេរមិនស្មើ។
-
Chain stitch នៅខាងក្រោយរលុង។
-
ពិបាកចាប់ផ្តើមដេរ។
-
ថ្នេរអាចបើកងាយជាងនៅផ្នែកខ្លះ។
ទោះជាយ៉ាងណា ការរំលងមុតដេរមិនមែនបណ្តាលមកពីភាពរដុបរបស់អំបោះជានិច្ចទេ។ មូលហេតុផ្សេងទៀត ដូចជា ម្ជុលបត់ ការដំឡើងម្ជុលមិនត្រឹមត្រូវ ពេលវេលារបស់ looper មិនត្រឹមត្រូវ ជើងសង្កត់មិនសមស្រប ឬផ្នែកបង្កើតរង្វិលចាស់ ក៏ត្រូវពិនិត្យផងដែរ។
3.7. កាត់បន្ថយស្ថិរភាពនៃថ្នេរ
អំបោះដែលមានសរសៃរដុបខ្លាំងមុនពេលចូលទៅក្នុងថ្នេរ អាចបាត់បង់ផ្នែកមួយនៃភាពរឹងមាំដើមរួចទៅហើយ។ ទោះបីវាមិនដាច់ភ្លាមៗនៅលើម៉ាស៊ីនក៏ដោយ សមត្ថភាពទទួលបន្ទុករបស់ផ្នែកនោះអាចត្រូវបានកាត់បន្ថយ។
ថ្នេរដែលបានដេររួចអាចមានទំនោរ៖
-
មានភាពតឹងមិនស្មើ។
-
ដាច់នៅតំបន់ដែលខូច។
-
បើកនៅពេលថង់ទទួលការប៉ះទង្គិច។
-
មានភាពធន់ទាញថយចុះក្នុងពេលដឹកជញ្ជូន។
-
មានសរសៃច្រើនជាប់លើផ្ទៃថង់។
-
មានគុណភាពរូបរាងថយចុះ នៅពេលត្រូវការវេចខ្ចប់ស្អាត។
ការសិក្សាប្រៀបធៀបអំពីរចនាសម្ព័ន្ធអំបោះដេរបានរកឃើញថា អំបោះដែលមានភាពរដុប និងការកកិតទាបជាង អាចផ្តល់លទ្ធផលល្អជាងក្នុងភាពរឹងមាំទាញ និងសូចនាករមួយចំនួននៃដំណើរការថ្នេរ។ នេះបង្ហាញថា គុណភាពផ្ទៃគួរត្រូវបានពិចារណារួមជាមួយភាពរឹងមាំមេកានិចរបស់អំបោះ។
3.8. កាត់បន្ថយផលិតភាពនៃការដេរបិទថង់
ការចំណាយធំបំផុតនៃអំបោះដែលមានសរសៃរដុប មិនចាំបាច់ជាតម្លៃបូប៊ីនមួយទេ ប៉ុន្តែជាពេលវេលាដែលម៉ាស៊ីនត្រូវឈប់។
រាល់ពេលអំបោះដាច់ ប្រតិបត្តិករអាចត្រូវ៖
-
បញ្ឈប់ម៉ាស៊ីន ឬខ្សែបញ្ជូន។
-
ស្វែងរកកន្លែងដែលអំបោះដាច់។
-
ដាក់អំបោះចូលម៉ាស៊ីនឡើងវិញ។
-
ដេរបិទផ្នែកមាត់ថង់ដែលមិនទាន់បានបិទ។
-
ពិនិត្យថ្នេរឡើងវិញ។
-
សម្អាតម៉ាស៊ីន ប្រសិនបើការដំណើរការមិនស្ថិតស្ថេរនៅតែបន្ត។
ប្រសិនបើបញ្ហាកើតឡើងជាញឹកញាប់ក្នុងមួយវេនការងារ ផលិតភាពនៃការដេរបិទថង់អាចធ្លាក់ចុះយ៉ាងច្រើន។ ក្រៅពីពេលវេលាឈប់ម៉ាស៊ីន ក្រុមហ៊ុនអាចត្រូវដេរថង់ឡើងវិញ បង្កើតថ្នេរជាន់គ្នា ឬប្រឈមនឹងហានិភ័យផលិតផលលេចធ្លាយក្នុងពេលដឹកជញ្ជូន។
4. តើអំបោះដែលមានសរសៃលេចចេញតិច តែងតែល្អជាងឬ?
មិនគួរសន្និដ្ឋានថា ផ្ទៃអំបោះដែលរលោងជាង និងគ្មានសរសៃលេចចេញសោះ នឹងដំណើរការល្អជានិច្ចនោះទេ។
សម្រាប់អំបោះ spun ការមានសរសៃលេចចេញតិចតួចអាចជួយផ្តល់កម្រិតនៃការកាន់ជាប់មួយចំនួននៅក្នុងថ្នេរ។ អំបោះដែលរលោងខ្លាំងពេក ប៉ុន្តែមានកម្រិតបង្វិល ឬការបញ្ចប់ផ្ទៃមិនសមស្រប ក៏អាចបណ្តាលឱ្យរអិល ថ្នេរ chain stitch រលុង ឬពិបាកគ្រប់គ្រងភាពតឹង។
គោលដៅមិនគួរជាការលុបបំបាត់សរសៃលេចចេញទាំងស្រុងទេ ប៉ុន្តែគួរមាន៖
-
សរសៃខ្លី និងមានភាពស្មើគ្នា។
-
មិនមានសរសៃវែងលេចចេញច្រើនពេក។
-
មិនមានការជ្រុះសរសៃច្រើនក្នុងពេលម៉ាស៊ីនដំណើរការ។
-
តួអំបោះអាចរក្សារចនាសម្ព័ន្ធបានបន្ទាប់ពីការកកិត។
-
ការកកិតស្ថិតក្នុងកម្រិតសមស្រប។
-
គុណភាពមានស្ថិរភាពរវាងបូប៊ីន និងពេញមួយបូប៊ីន។
និយាយឱ្យខ្លី គឺ គួរគ្រប់គ្រងភាពរដុប មិនមែនចាំបាច់កាត់បន្ថយឱ្យដល់សូន្យទេ។
5. តើអ្វីបណ្តាលឱ្យអំបោះដេរថង់មានសរសៃលេចចេញច្រើន?
គុណភាពសរសៃដើមមិនស្មើគ្នា
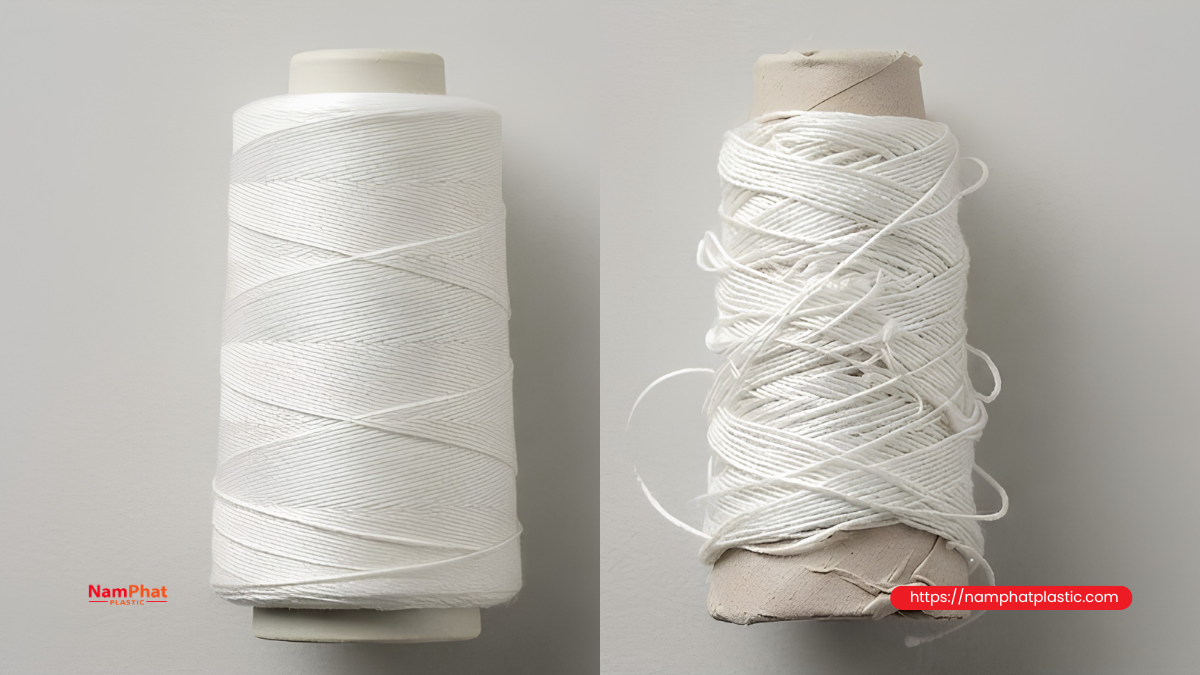
ប្រសិនបើអំបោះដើមមានចំណុចស្តើង និងក្រាស់មិនស្មើគ្នា មានសរសៃខ្លីច្រើន ឬការភ្ជាប់សរសៃមិនល្អ បន្ទាប់ពីការរួម និងបង្វិល អំបោះអាចមានសរសៃវែងលេចចេញ ផ្នែកប៉ោង ឬដុំសរសៃ។
កម្រិតបង្វិលទាបពេក
ការបង្វិលជួយចងសរសៃផ្សំឱ្យក្លាយជារចនាសម្ព័ន្ធតែមួយ។ នៅពេលកម្រិតបង្វិលទាបពេក ចុងសរសៃមិនត្រូវបានរក្សាទុកក្នុងតួអំបោះបានរឹងមាំ ហើយអាចលេចចេញងាយនៅពេលមានការកកិត។
ទោះជាយ៉ាងណា ការបង្វិលខ្លាំងពេកក៏មិនមែនជាដំណោះស្រាយល្អដែរ។ អំបោះដែលបង្វិលខ្លាំងអាចរឹង បង្កើតរង្វិល ឬពិបាកបង្កើតមុតដេរ។ ដូច្នេះ កម្រិតបង្វិលត្រូវរក្សាតុល្យភាពរវាងភាពរឹងមាំ ភាពទន់ និងដំណើរការលើម៉ាស៊ីន។
កម្រិតបង្វិលមិនស្ថិតស្ថេរ
ប្រសិនបើល្បឿន spindle ភាពតឹងចូល ឬការផ្គត់ផ្គង់សរសៃមិនស្ថិតស្ថេរ កម្រិតបង្វិលតាមបណ្តោយអំបោះអាចប្រែប្រួល។ ផ្នែកខ្លះនឹងតឹងណែន ខណៈផ្នែកផ្សេងទៀតរលុង និងមានសរសៃលេចចេញច្រើន។
ភាពតឹងមិនស្មើគ្នាក្នុងពេលរួម ឬបង្វិល
អំបោះផ្សំត្រូវបានបញ្ចូលដោយភាពតឹងដែលមានភាពស្មើគ្នា។ ប្រសិនបើអំបោះមួយរលុងជាងអំបោះផ្សេង វាអាចឡើងមកលើផ្ទៃ និងបង្កើតរង្វិល ឬផ្នែកប៉ោង។
ការកកិតក្នុងពេលរុំអំបោះ
ឧបករណ៍ណែនាំអំបោះចាស់ ភាពមុតនៅផ្ទៃប៉ះ ភាពតឹងរុំខ្លាំងពេក ឬការកកិតរវាងបូប៊ីន និងផ្នែកម៉ាស៊ីន អាចធ្វើឱ្យផ្ទៃអំបោះខូច មុនពេលទៅដល់អតិថិជន។
សារធាតុបញ្ចប់ផ្ទៃ ឬសារធាតុរំអិលមិនសមស្រប
សារធាតុបញ្ចប់ផ្ទៃជួយកាត់បន្ថយការកកិត កំណត់ការជ្រុះសរសៃ និងធ្វើឱ្យម៉ាស៊ីនដំណើរការល្អ។ ប្រសិនបើការចែកចាយសារធាតុរំអិលមិនស្មើគ្នា ផ្នែកមួយនៃបូប៊ីនអាចដំណើរការល្អ ខណៈផ្នែកមួយទៀតក្លាយជារដុបយ៉ាងឆាប់រហ័ស។
អំបោះត្រូវបានរុំតឹងពេក ឬមិនស្មើ
បូប៊ីនដែលរុំតឹងពេកអាចបង្ហាប់ ឬធ្វើឱ្យអំបោះខូចទ្រង់ទ្រាយ និងបណ្តាលឱ្យការផ្គត់ផ្គង់អំបោះមិនស្ថិតស្ថេរ។ បូប៊ីនដែលរុំរលុងពេកអាចរលំ រញ៉េរញ៉ៃ ឬទាញចេញជារង្វិលច្រើនក្នុងពេលតែមួយ។
ការរក្សាទុកមិនត្រឹមត្រូវ
អំបោះដែលរក្សាទុកជិតប្រភពកំដៅ ធូលី សារធាតុគីមី ឬបរិយាកាសដែលសំណើមប្រែប្រួលខ្លាំង អាចមានការផ្លាស់ប្តូរលក្ខណៈផ្ទៃ។ ការវេចខ្ចប់បូប៊ីនដែលរហែកក៏អាចអនុញ្ញាតឱ្យធូលីជាប់លើអំបោះ និងបង្កើនការកកិតក្នុងពេលប្រើប្រាស់។
ផ្នែកម៉ាស៊ីនដេរចាស់ ឬពាក់
ក្នុងករណីជាច្រើន អំបោះចាប់ផ្តើមមានសរសៃរដុបបន្ទាប់ពីឆ្លងកាត់ម៉ាស៊ីន។ មូលហេតុអាចរួមមាន៖
-
រន្ធម្ជុលមានគែមមុត។
-
ម្ជុលបត់ ឬពាក់។
-
ឧបករណ៍ណែនាំអំបោះមានស្នាមជ្រៅ។
-
ឌីសកំណត់ភាពតឹងមានកាកសំណល់។
-
Looper មានគែមមុត។
-
អំបោះកកិតជាមួយតួម៉ាស៊ីន។
-
ដាក់អំបោះតាមផ្លូវមិនត្រឹមត្រូវ។
ដូច្នេះ ត្រូវកំណត់ថា អំបោះមានសរសៃរដុបតាំងពីលើបូប៊ីន ឬទើបមានបន្ទាប់ពីឆ្លងកាត់ម៉ាស៊ីន មុនពេលកំណត់មូលហេតុចម្បង។
6. តើធ្វើដូចម្តេចដើម្បីដឹងថា សរសៃរដុបកើតពីបូប៊ីនអំបោះ ឬពីម៉ាស៊ីនដេរ?
អាចពិនិត្យនៅចំណុច ៤៖
ចំណុចទី១៖ អំបោះផ្ទាល់ពីបូប៊ីន
ទាញអំបោះប្រវែងប្រហែលមួយម៉ែត្រ ដែលមិនទាន់ឆ្លងកាត់ម៉ាស៊ីន ហើយពិនិត្យក្រោមពន្លឺ។ ប្រសិនបើមានសរសៃវែង ផ្នែកប៉ោង ឬដុំសរសៃច្រើនរួចហើយ មូលហេតុអាចទាក់ទងនឹងបូប៊ីន។
ចំណុចទី២៖ បន្ទាប់ពីប្រព័ន្ធកំណត់ភាពតឹង
ឱ្យអំបោះឆ្លងកាត់ឌីសកំណត់ភាពតឹង បន្ទាប់មកបញ្ឈប់ម៉ាស៊ីន និងពិនិត្យ។ ប្រសិនបើអំបោះចាប់ផ្តើមរដុបបន្ទាប់ពីចំណុចនេះ ត្រូវសម្អាត និងពិនិត្យផ្ទៃឌីសកំណត់ភាពតឹង។
ចំណុចទី៣៖ មុន និងក្រោយរន្ធម្ជុល
ប្រៀបធៀបផ្នែកអំបោះមុនម្ជុលជាមួយផ្នែកភ្លាមៗបន្ទាប់ពីឆ្លងកាត់រន្ធម្ជុល។ ប្រសិនបើអំបោះមានសរសៃរដុបតែបន្ទាប់ពីឆ្លងកាត់ម្ជុល ត្រូវប្តូរម្ជុលដែលមានទំហំសមស្រប និងពិនិត្យផ្លូវដាក់អំបោះ។
ចំណុចទី៤៖ បន្ទាប់ពីម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់
ដំណើរការម៉ាស៊ីនក្រោមលក្ខខណ្ឌកំណត់ ហើយសង្កេតបរិមាណធូលី។ ប្រសិនបើធូលីប្រមូលផ្តុំជុំវិញឧបករណ៍ណែនាំអំបោះជាក់លាក់មួយ ផ្នែកនោះអាចបង្កការកកិតខុសប្រក្រតី។
តារាងវិនិច្ឆ័យរហ័សសម្រាប់ភាពរដុបរបស់អំបោះដេរថង់
| រោគសញ្ញា | មូលហេតុដែលអាចកើតមាន | ទិសដៅពិនិត្យ |
|---|---|---|
| អំបោះមានសរសៃរដុបតាំងពីទាញចេញពីបូប៊ីន | វត្ថុធាតុដើម កម្រិតបង្វិល ឬដំណើរការរុំ | ប្រៀបធៀបជាមួយបូប៊ីនផ្សេងក្នុងបាច់ដូចគ្នា និងបាច់ផ្សេង |
| អំបោះរដុបបន្ទាប់ពីប្រព័ន្ធកំណត់ភាពតឹង | ឌីសកខ្វក់ សម្ពាធខ្លាំង ឬផ្ទៃមុត | សម្អាត បន្ថយភាពតឹង និងពិនិត្យផ្ទៃ |
| អំបោះក្លាយជាសរសៃដូចច្រាសនៅត្រង់ម្ជុល | ម្ជុលតូចពេក ម្ជុលចាស់ រន្ធម្ជុលមុត ឬល្បឿនខ្ពស់ | ប្តូរទំហំម្ជុលត្រឹមត្រូវ និងសាកល្បងល្បឿនដដែល |
| ម៉ាស៊ីនដំណើរការមួយរយៈមុនអំបោះដាច់ | ធូលីកកកុញ កំដៅម្ជុល ឬការកកិតកើនឡើង | សម្អាតម៉ាស៊ីន និងពិនិត្យម្ជុល និងសារធាតុបញ្ចប់ផ្ទៃ |
| ដើមបូប៊ីនដំណើរការល្អ ប៉ុន្តែកណ្តាលមានបញ្ហា | គុណភាពបូប៊ីនមិនស្មើ | យកសំណាកពីដើម កណ្តាល និងចុង |
| អំបោះមានសរសៃរដុបខ្លាំងពេលដេរថង់រដុប | សម្ភារៈថង់មានការកកិតខ្លាំង | ពិនិត្យទំហំអំបោះ ម្ជុល ភាពតឹង និងល្បឿន |
| បូប៊ីនញ័រ និងការផ្គត់ផ្គង់អំបោះមិនស្មើ | វិធីរុំ ឬទីតាំងបូប៊ីនមិនសមស្រប | ពិនិត្យជើងដាក់អំបោះ និងទិសដៅដោះអំបោះ |
| ធូលីក្លាយជាដុំជាប់ៗ | សារធាតុរំអិលច្រើនពេករួមជាមួយធូលីសរសៃ | ពិនិត្យភាពស្អាត និងបរិមាណសារធាតុរំអិល |
7. តើធ្វើដូចម្តេចដើម្បីពិនិត្យភាពរដុបរបស់អំបោះនៅរោងចក្រ?
ប្រសិនបើមិនមានឧបករណ៍វាស់វែងឯកទេស ក្រុមហ៊ុនអាចបង្កើតវិធីសាស្ត្រត្រួតពិនិត្យផ្ទៃក្នុង ដើម្បីប្រៀបធៀបអំបោះពីបាច់ផលិតកម្មផ្សេងៗ។
7.1. ប្រៀបធៀបលើផ្ទៃខាងក្រោយពណ៌ងងឹត
យកសំណាកអំបោះដែលមានប្រវែងដូចគ្នា ដាក់លើផ្ទៃខាងក្រោយពណ៌ខ្មៅ ហើយបំភ្លឺពន្លឺតាមផ្ទៃអំបោះ។ វាធ្វើឱ្យសរសៃលេចចេញងាយសង្កេតជាងមុន។
គួរយកសំណាកពី៖
-
ដើមបូប៊ីន។
-
កណ្តាលបូប៊ីន។
-
ជិតចុងបូប៊ីន។
-
បូប៊ីនជាច្រើនក្នុងបាច់ផលិតកម្មដូចគ្នា។
7.2. ដំណើរការសាកល្បងក្នុងរយៈពេលកំណត់
ប្រើម៉ាស៊ីនដូចគ្នា ប្រភេទថង់ដូចគ្នា ម្ជុលដូចគ្នា ល្បឿនដូចគ្នា និងការកំណត់ភាពតឹងដូចគ្នា។ បន្ទាប់ពីរយៈពេលកំណត់ ត្រូវកត់ត្រា៖
-
ចំនួនដងអំបោះដាច់។
-
ចំនួនដងដែលត្រូវកែភាពតឹង។
-
បរិមាណធូលីដែលកើតឡើង។
-
ស្ថានភាពអំបោះនៅត្រង់ម្ជុល។
-
ភាពស្មើគ្នានៃថ្នេរ។
-
សីតុណ្ហភាពម្ជុល ឬកម្រិតកំដៅប្រៀបធៀប។
-
សមត្ថភាពបង្កើនល្បឿនម៉ាស៊ីន។
ការសាកល្បងលើម៉ាស៊ីនជាក់ស្តែង ជាទូទៅមានប្រយោជន៍ជាងការតេស្តភាពរឹងមាំទាញដោយដៃតែមួយមុខ។
7.3. ពិនិត្យការជ្រុះសរសៃ
ឱ្យផ្នែកអំបោះមួយឆ្លងកាត់ឧបករណ៍ណែនាំអំបោះដែលស្អាត ដោយរក្សាភាពតឹងប្រហាក់ប្រហែលគ្នារវាងសំណាក។ សង្កេតបរិមាណសរសៃដែលនៅសល់លើឧបករណ៍ណែនាំបន្ទាប់ពីឆ្លងកាត់ចំនួនដងដូចគ្នា។
នេះគ្រាន់តែជាវិធីសាស្ត្រប្រៀបធៀបផ្ទៃក្នុង ហើយមិនអាចជំនួសការធ្វើតេស្តដោយឧបករណ៍ស្តង់ដារបានទេ។
7.4. ប្រើឧបករណ៍វាស់វែងឯកទេស
អ្នកផលិតអាចប្រើឧបករណ៍វាស់ភាពរដុបរបស់អំបោះ ដើម្បីកំណត់ចំនួនចុងសរសៃដែលលេចចេញពីតួអំបោះក្នុងប្រវែងកំណត់មួយ។ នៅពេលប្រើវិធីនេះ ត្រូវធ្វើឱ្យលក្ខខណ្ឌខាងក្រោមមានស្តង់ដារ៖
-
ប្រវែងសរសៃដែលត្រូវវាស់។
-
ប្រវែងសំណាក។
-
ល្បឿនធ្វើតេស្ត។
-
លក្ខខណ្ឌសីតុណ្ហភាព និងសំណើម។
-
ទីតាំងយកសំណាកលើបូប៊ីន។
មិនគួរយកតម្លៃកំណត់តែមួយទៅអនុវត្តលើអំបោះគ្រប់ប្រភេទទេ ព្រោះអំបោះ PE 20/6, 20/8 និង 20/9 មានរចនាសម្ព័ន្ធ អង្កត់ផ្ចិត និងគោលបំណងប្រើប្រាស់ខុសគ្នា។
8. តើត្រូវដោះស្រាយយ៉ាងដូចម្តេច នៅពេលអំបោះដេរថង់មានសរសៃរដុប និងដាច់ជាញឹកញាប់?
សម្អាតផ្លូវអំបោះទាំងមូល
យកធូលីចេញពីប្រព័ន្ធកំណត់ភាពតឹង ឧបករណ៍ណែនាំអំបោះ ជើងសង្កត់ និងផ្នែកបង្កើតរង្វិល។ បន្ទាប់ពីសម្អាត សាកល្បងបូប៊ីនដដែលម្តងទៀត។
ប្តូរម្ជុលដែលមានទំហំសមស្រប
កុំអាស្រ័យតែការមើលដោយភ្នែក ដើម្បីកំណត់ថាម្ជុលនៅអាចប្រើបានឬអត់។ ស្នាមឆ្កូតតូចមួយនៅខាងក្នុងរន្ធម្ជុលអាចធ្វើឱ្យអំបោះរដុបយ៉ាងឆាប់រហ័ស។
ម្ជុលគួរមានទំហំធំគ្រប់គ្រាន់ឱ្យអំបោះឆ្លងកាត់ដោយមិនត្រូវបានបង្ហាប់ខ្លាំង ប៉ុន្តែមិនគួរធំពេក ព្រោះវាអាចបង្កើតរន្ធដេរធំ ឬប៉ះពាល់ដល់ការបង្កើតថ្នេរ។
បន្ថយភាពតឹងរបស់អំបោះបន្តិចម្តងៗ
បន្ថយភាពតឹងបន្តិច ហើយតាមដានថ្នេរ។ កុំបន្ថយខ្លាំងពេកក្នុងពេលតែមួយ ព្រោះវាអាចធ្វើឱ្យមុតដេររលុង ឬថ្នេរងាយបើក។
ពិនិត្យផ្លូវដាក់អំបោះ
ត្រូវប្រាកដថាអំបោះឆ្លងកាត់តាមលំដាប់ឧបករណ៍ណែនាំត្រឹមត្រូវ និងមិនកកិតជាមួយតួម៉ាស៊ីន ជើងដាក់អំបោះ ឬផ្នែកដែលមិនចាំបាច់។
បន្ថយល្បឿនម៉ាស៊ីនដើម្បីស្វែងរកមូលហេតុ
ប្រសិនបើម៉ាស៊ីនដំណើរការមានស្ថិរភាពនៅល្បឿនទាប ប៉ុន្តែអំបោះរដុប និងដាច់នៅល្បឿនខ្ពស់ មូលហេតុអាចទាក់ទងនឹងការកកិត កំដៅម្ជុល ទំហំម្ជុល ឬភាពធន់នឹងការកកិតរបស់អំបោះ។
ការបន្ថយល្បឿនគួរប្រើជាជំហានសម្រាប់វិនិច្ឆ័យ ឬជាដំណោះស្រាយបណ្តោះអាសន្ន។ ដំណោះស្រាយរយៈពេលវែងគឺត្រូវកែតម្រូវអំបោះ ម្ជុល ភាពតឹង និងស្ថានភាពម៉ាស៊ីនរួមគ្នា។
សាកល្បងបូប៊ីនផ្សេងជាសំណាកប្រៀបធៀប
ការសាកល្បងគួរធ្វើតាមលំដាប់៖
-
បូប៊ីនផ្សេងពីបាច់ផលិតកម្មដូចគ្នា។
-
បូប៊ីនពីបាច់ផលិតកម្មផ្សេង។
-
បូប៊ីនដែលធ្លាប់ដំណើរការល្អលើម៉ាស៊ីន។
-
បូប៊ីនដែលសង្ស័យលើម៉ាស៊ីនដេរផ្សេងទៀត។
វិធីប្រៀបធៀបនេះជួយកុំឱ្យមានការផ្លាស់ប្តូរអថេរជាច្រើនក្នុងពេលតែមួយ ដោយមិនដឹងថាមូលហេតុពិតប្រាកដនៅទីណា។
9. តើអ្នកផលិតអំបោះត្រូវគ្រប់គ្រងកត្តាអ្វីខ្លះ?
ដើម្បីកាត់បន្ថយភាពរដុបខុសប្រក្រតី ការផលិតអំបោះដេរថង់គួរគ្រប់គ្រង៖
-
ភាពស្មើគ្នារបស់អំបោះដើម។
-
សមាមាត្រ និងចំនួនអំបោះដែលរួមគ្នា។
-
ភាពតឹងរបស់អំបោះនីមួយៗក្នុងពេលរួម។
-
កម្រិត និងទិសដៅបង្វិល។
-
ស្ថិរភាពល្បឿនម៉ាស៊ីនបង្វិល។
-
ស្ថានភាពឧបករណ៍ណែនាំ និងផ្នែកប៉ះ។
-
កម្រិតសារធាតុរំអិល ឬសារធាតុបញ្ចប់ផ្ទៃ។
-
ភាពតឹងពេលរុំ។
-
ភាពរឹង និងរាងបូប៊ីន។
-
គុណភាពនៅដើម កណ្តាល និងចុងបូប៊ីន។
-
ដំណើរការពិតប្រាកដលើម៉ាស៊ីន។
ការត្រួតពិនិត្យតែភាពរឹងមាំទាញ មិនគ្រប់គ្រាន់ទេ។ អំបោះដេរថង់ដែលមានគុណភាពត្រូវការការរួមបញ្ចូលសមស្របរវាងភាពរឹងមាំ ការពន្លូត ការបង្វិល ភាពស្មើគ្នានៃផ្ទៃ និងភាពធន់នឹងការកកិត។
10. ការជ្រើសរើសអំបោះដេរថង់តាមលក្ខខណ្ឌប្រើប្រាស់
ផលប៉ះពាល់នៃភាពរដុបក៏អាស្រ័យលើប្រភេទថង់ និងលក្ខខណ្ឌដំណើរការផងដែរ។
ថង់ PP ត្បាញ
ផ្ទៃថង់ PP ត្បាញអាចបង្កការកកិតខ្ពស់ ជាពិសេសនៅតំបន់គែមកាត់។ ដូច្នេះ អំបោះត្រូវមានភាពធន់នឹងការកកិតល្អ និងអាចរក្សារចនាសម្ព័ន្ធបានស្ថិរភាពនៅពេលឆ្លងកាត់ម្ជុល។
ថង់ក្រដាសច្រើនស្រទាប់
ថង់ក្រដាសអាចបង្កធូលី និងកម្លាំងទប់ខុសពីថង់ PP។ ដូច្នេះ គួរតាមដានបរិមាណធូលីក្រដាសដែលរួមជាមួយធូលីអំបោះនៅជុំវិញប្រព័ន្ធកំណត់ភាពតឹង។
ថង់មានស្រទាប់ PE ខាងក្នុង
នៅពេលដេរឆ្លងកាត់ស្រទាប់សម្ភារៈជាច្រើន កម្លាំងចាក់ម្ជុល និងការកកិតអាចកើនឡើង។ ទំហំម្ជុល ភាពតឹងអំបោះ និងប្រភេទអំបោះគួរត្រូវជ្រើសរើសតាមកម្រាស់សរុបរបស់សម្ភារៈ។
ម៉ាស៊ីនដេរថង់ល្បឿនខ្ពស់
កាលណាម៉ាស៊ីនដំណើរការលឿន តម្រូវការលើភាពស្មើគ្នារបស់អំបោះកាន់តែខ្ពស់។ ភាពខុសគ្នាតូចៗនៃភាពរដុប ឬការបង្វិល ដែលមិនសូវឃើញនៅល្បឿនទាប អាចបង្ហាញច្បាស់នៅពេលដំណើរការល្បឿនខ្ពស់ជាបន្តបន្ទាប់។
សេចក្តីសន្និដ្ឋាន
ភាពរដុប និងសរសៃលេចចេញរបស់អំបោះដេរថង់ ប៉ះពាល់ដោយផ្ទាល់ដល់ការកកិត ការបង្កើតធូលី ភាពតឹងអំបោះ សីតុណ្ហភាពម្ជុល និងស្ថិរភាពនៃការដំណើរការម៉ាស៊ីន។ ទោះជាយ៉ាងណា មិនគួរវាយតម្លៃគុណភាពអំបោះដោយមើលតែថាផ្ទៃមានសរសៃឬអត់នោះទេ។
ផលិតផលដែលសមស្របគួរមានសរសៃលើផ្ទៃដែលត្រូវបានគ្រប់គ្រង កម្រិតបង្វិលមានស្ថិរភាព ភាពធន់នឹងការកកិតល្អ និងគុណភាពមានស្ថិរភាពពេញមួយបូប៊ីន។ នៅពេលម៉ាស៊ីនមានបញ្ហាសរសៃរដុបខ្លាំង ឬអំបោះដាច់ញឹកញាប់ អាជីវកម្មគួរពិនិត្យគ្រប់ចំណុចតាមផ្លូវអំបោះ ប្រើសំណាកប្រៀបធៀប និងធ្វើតេស្តក្រោមលក្ខខណ្ឌដំណើរការដែលបានកំណត់។
សម្រាប់អំបោះ PE 20/6, 20/8 ឬ 20/9 សម្រាប់ដេរថង់ គួរជ្រើសរើសលក្ខណៈបច្ចេកទេសតាមប្រភេទថង់ កម្រាស់សម្ភារៈ ល្បឿនម៉ាស៊ីន និងតម្រូវការផ្ទុករបស់ថ្នេរ។ Nam Phat Plastic អាចគាំទ្រអតិថិជនក្នុងការប្រៀបធៀបលក្ខណៈបច្ចេកទេសអំបោះ និងធ្វើតេស្តសំណាក មុនពេលប្រើប្រាស់សម្រាប់ការបញ្ជាទិញក្នុងបរិមាណធំ។
សំណួរដែលសួរញឹកញាប់
1. តើផ្ទៃអំបោះមានសរសៃរដុប មានន័យថាអំបោះដេរថង់មានគុណភាពអន់ឬ?
មិនមែនទេ។ អំបោះ spun ជាទូទៅមានសរសៃលេចចេញលើផ្ទៃក្នុងកម្រិតមួយ។ អំបោះក្លាយជាប្រភពបញ្ហា នៅពេលសរសៃមានប្រវែងវែងពេក មិនស្មើ ងាយជ្រុះ ឬបង្កើតធូលីច្រើនក្នុងពេលម៉ាស៊ីនដំណើរការ។
2. ហេតុអ្វីអំបោះរឹងមាំនៅពេលទាញដោយដៃ ប៉ុន្តែដាច់ជាញឹកញាប់លើម៉ាស៊ីន?
ការធ្វើតេស្តភាពរឹងមាំទាញដោយដៃ មិនអាចបង្កើតឡើងវិញនូវការកកិត ការបត់ កំដៅ និងការប្រែប្រួលភាពតឹងជាបន្តបន្ទាប់នៅលើម៉ាស៊ីនបានទេ។ អំបោះអាចមានភាពរឹងមាំទាញល្អ ប៉ុន្តែមានភាពធន់នឹងការកកិតទាប ឬមានភាពរដុបលើផ្ទៃច្រើនពេក។
3. តើការបន្ថយភាពតឹងអំបោះអាចដោះស្រាយភាពរដុបខ្លាំងបានឬទេ?
ការបន្ថយភាពតឹងអាចជួយកាត់បន្ថយការកកិត និងកំណត់ការដាច់អំបោះ ប៉ុន្តែវាមិនអាចលុបបំបាត់ភាពរដុបដែលមានស្រាប់បានទេ។ ប្រសិនបើរចនាសម្ព័ន្ធអំបោះមិនស្មើ វាគ្រាន់តែជាវិធានការបណ្តោះអាសន្នប៉ុណ្ណោះ។
4. តើការប្រើម្ជុលធំជួយកាត់បន្ថយការរដុបរបស់អំបោះបានឬទេ?
រន្ធម្ជុលធំជាងអាចជួយឱ្យអំបោះឆ្លងកាត់បានងាយ ប៉ុន្តែទំហំម្ជុលត្រូវសមស្របនឹងសម្ភារៈថង់ និងទំហំអំបោះ។ ម្ជុលធំពេកអាចបង្កើតរន្ធដេរធំ ឬប៉ះពាល់ដល់គុណភាពថ្នេរ។
5. ហេតុអ្វីដើមបូប៊ីនដំណើរការល្អ ប៉ុន្តែកណ្តាលបូប៊ីនបង្កើតធូលីច្រើនជាង?
មូលហេតុអាចទាក់ទងនឹងបរិមាណសារធាតុរំអិល កម្រិតបង្វិល ភាពតឹងពេលរុំ ឬគុណភាពអំបោះដែលមិនស្មើគ្នាតាមបូប៊ីន។ គួរយកសំណាកពីទីតាំងជាច្រើន ជំនួសឱ្យការពិនិត្យតែស្រទាប់ខាងក្រៅ។
6. តើគួរបន្ថែមសារធាតុរំអិលដោយផ្ទាល់លើអំបោះ នៅពេលម៉ាស៊ីនដាច់អំបោះញឹកញាប់ឬទេ?
មិនគួរបន្ថែមសារធាតុរំអិលលើបូប៊ីនដោយចៃដន្យទេ។ សារធាតុរំអិលដែលមិនសមស្រប ឬមានបរិមាណច្រើនពេក អាចធ្វើឱ្យធូលីជាប់ បំពុលថង់ និងផ្លាស់ប្តូរភាពតឹងរបស់អំបោះ។ គួរកំណត់មូលហេតុជាមុនថាបញ្ហាទាក់ទងនឹងអំបោះ ម្ជុល ប្រព័ន្ធកំណត់ភាពតឹង ឬផ្លូវដាក់អំបោះ។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


