


 ផាន់ វ៉ាន់ ហួង
- 27/07/2026
- 131
នៅក្នុងខ្សែសង្វាក់វេចខ្ចប់ដូចគ្នា ម៉ាស៊ីនអាចដំណើរការដេរថង់ត្បាញ PP ធម្មតាបានយ៉ាងមានស្ថិរភាព ប៉ុន្តែបែរជាដាច់ខ្សែស្រឡាយជាបន្តបន្ទាប់ នៅពេលប្តូរទៅដេរថង់ស្រោប BOPP។ បាតុភូតនេះងាយធ្វើឱ្យអ្នកប្រតិបត្តិសន្និដ្ឋានថា គុណភាពខ្សែស្រឡាយមិនល្អ ឬខ្សែស្រឡាយមានភាពរឹងមាំទាប។
ជាក់ស្តែង មូលហេតុជាញឹកញាប់មិនមែនមកពីកត្តាតែមួយទេ។ ថង់ស្រោប BOPP ធ្វើឱ្យមានការផ្លាស់ប្តូរនៃភាពរអិលរបស់ផ្ទៃ ភាពរឹងរបស់មាត់ថង់ កម្រិតកកិតជាមួយម្ជុល សមត្ថភាពបញ្ចេញកម្ដៅ និងរបៀបដែលសម្ភារៈឆ្លងកាត់ជើងចុច។ នៅពេលរក្សាទុកប៉ារ៉ាម៉ែត្រចាស់ដដែល កម្លាំងដែលប៉ះពាល់លើខ្សែស្រឡាយអាចកើនឡើងភ្លាមៗ និងបណ្តាលឱ្យខ្សែស្រឡាយដាច់។
ដើម្បីដោះស្រាយប្រកបដោយប្រសិទ្ធភាព សហគ្រាសត្រូវកែសម្រួលកត្តា ៥ ក្រុមឱ្យស្របគ្នា៖
- ម្ជុល និងភាពសមស្របរវាងម្ជុលនិងទំហំខ្សែស្រឡាយ។
- ភាពតានតឹងរបស់ខ្សែស្រឡាយម្ជុល និងខ្សែស្រឡាយមុខចាប់ខ្សែ។
- ល្បឿនម៉ាស៊ីនដេរ និងល្បឿនខ្សែបញ្ជូន។
- ប្រវែងថ្នេរ សម្ពាធជើងចុច និងយន្តការទាញថង់។
- របៀបបត់មាត់ថង់ ទីតាំងថ្នេរ និងគុណភាពនៃថង់នីមួយៗក្នុងមួយបាច់។
Table of Contents [Hide]
1. តើថង់ស្រោប BOPP ខុសពីថង់ត្បាញ PP ធម្មតាយ៉ាងដូចម្តេច?
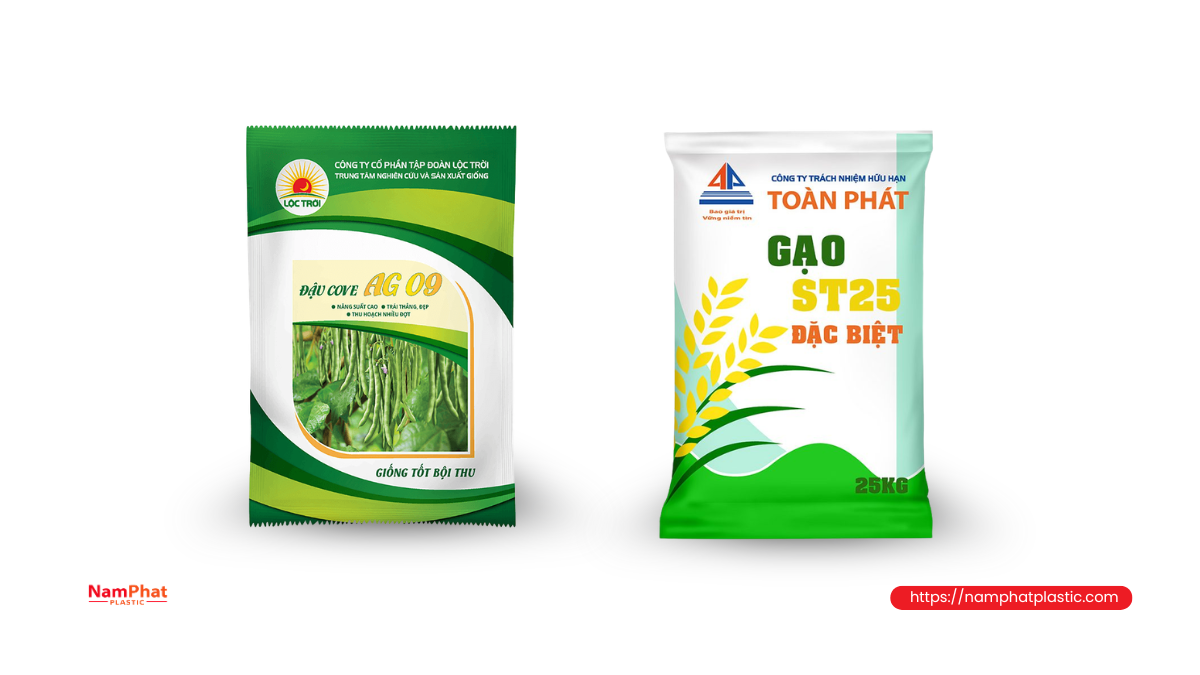
ថង់ត្បាញ PP ធម្មតាត្រូវបានផលិតពីខ្សែបន្ទះ polypropylene ដែលត្បាញចូលគ្នា។ ផ្ទៃសម្ភារៈនៅតែមានចន្លោះតូចៗរវាងខ្សែត្បាញ ដែលធ្វើឱ្យវាមានភាពបត់បែនល្អ និងងាយខូចទ្រង់ទ្រាយនៅពេលឆ្លងកាត់ផ្នែកជើងចុច។
ថង់ស្រោប BOPP ជាទូទៅមានក្រណាត់ PP ត្បាញដែលភ្ជាប់ជាមួយខ្សែភាពយន្ត BOPP បោះពុម្ពបញ្ច្រាស។ ស្រទាប់ខ្សែភាពយន្តធ្វើឱ្យថង់មានរូបភាពច្បាស់ ផ្ទៃស្អាត និងសមត្ថភាពការពារផលិតផលបានល្អជាងមុន។ ទោះជាយ៉ាងណា វាក៏ធ្វើឱ្យរចនាសម្ព័ន្ធថង់រឹង បិទជិត និងរអិលជាងថង់ PP ត្បាញដែលមិនមានស្រទាប់ស្រោប។
ភាពខុសគ្នានេះបង្កើតការផ្លាស់ប្តូរមួយចំនួនក្នុងដំណើរការដេរ៖
1.1. ផ្ទៃថង់រលោងជាងមុន
ស្រទាប់ BOPP ធ្វើឱ្យមេគុណកកិតរវាងថង់ ជើងចុច និងធ្មេញទាញមានការផ្លាស់ប្តូរ។ ថង់អាចរអិលលឿននៅចំណុចមួយ ប៉ុន្តែអាចត្រូវបានទប់នៅតំបន់បត់គែម ឬកន្លែងដែលមានស្រទាប់ជាច្រើន។
នៅពេលចលនារបស់ថង់មិនស្មើគ្នា ប្រវែងថ្នេរមានការប្រែប្រួល ហើយកម្លាំងទាញលើខ្សែស្រឡាយកើនឡើងតាមរាល់វដ្ត។ ខ្សែស្រឡាយអាចមិនដាច់ភ្លាមៗទេ ប៉ុន្តែអាចចាប់ផ្តើមមានសរសៃចេញ មុនពេលដាច់នៅតំបន់ម្ជុល ឬប្រព័ន្ធណែនាំខ្សែស្រឡាយ។
1.2. មាត់ថង់រឹងជាងមុន
មាត់ថង់ស្រោប BOPP មានទំនោរពិបាកបត់ជាងមុន ជាពិសេសនៅពេលបត់ជាពីរស្រទាប់ ហើយមានបន្ថែមបន្ទះក្រដាស បន្ទះងាយបើក ឬថង់ PE ខាងក្នុង។
ម្ជុលត្រូវចាក់កាត់សំណុំសម្ភារៈដែលក្រាស់ និងរឹងជាងមុន។ ប្រសិនបើម្ជុលតូចពេក ម្ជុលអាចលំអៀង។ ប្រសិនបើម្ជុលធំពេក រន្ធម្ជុលនៅលើខ្សែភាពយន្ត BOPP នឹងធំ ដែលអាចបន្ថយភាពរឹងមាំរបស់តំបន់ថ្នេរ និងប៉ះពាល់ដល់រូបរាងថង់។
1.3. សីតុណ្ហភាពនៅម្ជុលអាចកើនឡើងលឿនជាងមុន
នៅពេលដេរសម្ភារៈសំយោគក្នុងល្បឿនខ្ពស់ ការកកិតរវាងម្ជុល និងសម្ភារៈអាចធ្វើឱ្យសីតុណ្ហភាពម្ជុលកើនឡើងយ៉ាងច្រើន។ កម្ដៅខ្ពស់អាចធ្វើឱ្យផ្ទៃខ្សែស្រឡាយសំយោគទន់ មានសរសៃចេញ ឬខូច មុនពេលខ្សែស្រឡាយដាច់ទាំងស្រុង។
ខ្សែភាពយន្ត BOPP និងស្រទាប់ស្រោបក៏អាចបន្សល់សំណល់ជាប់លើម្ជុល ប្រសិនបើសីតុណ្ហភាពខ្ពស់ពេក។ សំណល់នេះធ្វើឱ្យចង្អូរម្ជុល និងរន្ធម្ជុលមិនរលូន ដែលធ្វើឱ្យការកកិតជាមួយខ្សែស្រឡាយកើនឡើងជាបន្តបន្ទាប់។
1.4. កម្រាស់មិនស្មើគ្នានៅលើថ្នេរតែមួយ
ថ្នេរមួយអាចឆ្លងកាត់ជាបន្តបន្ទាប់៖
- ផ្នែកតួថង់មួយស្រទាប់។
- ផ្នែកមាត់ដែលបត់ពីរស្រទាប់។
- គែមភ្ជាប់បណ្តោយរបស់តួថង់។
- ថង់ PE ខាងក្នុង។
- បន្ទះក្រដាស ឬបន្ទះងាយបើក។
- តំបន់ខ្សែភាពយន្តភ្ជាប់ដែលក្រាស់ជាងធម្មតា។
ម៉ាស៊ីនដេរដែលកែសម្រួលសម្រាប់ផ្នែកស្តើង អាចមានបន្ទុកកើនឡើងភ្លាមៗនៅពេលឆ្លងកាត់តំបន់ដែលមានស្រទាប់ជាន់គ្នា។ នេះជាមូលហេតុដែលខ្សែស្រឡាយជាញឹកញាប់ដាច់នៅត្រង់គែមភ្ជាប់ ឬចំណុចបត់ ខណៈផ្នែកផ្សេងទៀតនៅតែមានរូបរាងល្អ។
2. ហេតុអ្វីការរក្សាប៉ារ៉ាម៉ែត្រដេរដដែលដូចថង់ត្បាញ PP ងាយបណ្តាលឱ្យខ្សែស្រឡាយដាច់?
នៅពេលដេរថង់ PP ត្បាញដែលមិនមានស្រទាប់ស្រោប អ្នកប្រតិបត្តិអាចកំពុងប្រើ៖
- ភាពតានតឹងខ្សែស្រឡាយខ្ពស់។
- ល្បឿនម៉ាស៊ីនខ្ពស់។
- សម្ពាធជើងចុចខ្លាំង។
- ប្រវែងថ្នេរខ្លី។
- ម្ជុលតូច ដើម្បីកាត់បន្ថយរន្ធម្ជុល។
- ល្បឿនខ្សែបញ្ជូនខ្ពស់ជាងល្បឿនទាញរបស់ម៉ាស៊ីនដេរបន្តិច។
ការកំណត់ទាំងនេះអាចមិនបង្កបញ្ហាជាមួយថង់ទន់ និងមានការក្តាប់ល្អ។ ប៉ុន្តែនៅពេលយកទៅប្រើជាមួយថង់ស្រោប BOPP បន្ទុកសរុបលើខ្សែស្រឡាយកើនឡើងតាមទិសជាច្រើន៖
ភាពតានតឹងឋិតិវន្ត ពីឌីសតានតឹងខ្សែស្រឡាយ
- កម្លាំងកកិត នៅរន្ធម្ជុល និងប្រព័ន្ធណែនាំខ្សែស្រឡាយ
- កម្លាំងទាញឌីណាមិច ដោយសារចលនាថង់មិនស្មើគ្នា
- ឥទ្ធិពលកម្ដៅ នៅម្ជុល
- កម្លាំងទប់ នៅពេលម្ជុលចាក់កាត់តំបន់មានស្រទាប់ជាច្រើន។
ដូច្នេះ ខ្សែស្រឡាយដែលមានភាពរឹងមាំសមស្របក៏អាចដាច់នៅពេលដេរ។ ភាពរឹងមាំក្នុងការទាញដែលវាស់ដោយម៉ាស៊ីនតេស្ត មិនអាចបង្ហាញបានពេញលេញអំពីសមត្ថភាពទប់ទល់នឹងការកកិត កម្ដៅ និងបន្ទុកដដែលៗក្នុងល្បឿនខ្ពស់ទេ។
3. សញ្ញាដែលជួយកំណត់មូលហេតុពិតនៃការដាច់ខ្សែស្រឡាយ
មុនពេលកែសម្រួលម៉ាស៊ីន គួរពិនិត្យចុងខ្សែស្រឡាយនៅទីតាំងដែលទើបដាច់។ រូបរាងចុងខ្សែស្រឡាយផ្តល់ព័ត៌មានច្រើនជាងការមើលតែថ្នេរ។
| រោគសញ្ញាដែលសង្កេតឃើញ | មូលហេតុដែលមានប្រូបាបខ្ពស់ | ទិសដៅត្រួតពិនិត្យដំបូង |
| ថ្នេររអិលជាបន្តបន្ទាប់ពីចុងកាត់ | ចុងខ្សែខ្លីពេក ឬមិនបានចាក់សោចុង | បង្កើនប្រវែងថ្នេរខ្សែសង្វាក់មុនពេលកាត់ |
| ខ្សែស្រឡាយរអិលនៅពេលទាញទៅទិសមួយ | ទាញតាមទិសដែលធ្វើឱ្យថ្នេរខ្សែសង្វាក់រអិល | កែលម្អវិធីប្រតិបត្តិ និងចាក់សោចុងខ្សែ |
| ចុងខ្សែស្រឡាយមានសរសៃចេញបន្ទាប់ពីកាត់ | ឧបករណ៍កាត់សឹក ឬខ្សែស្រឡាយមានការកកិត | ពិនិត្យឧបករណ៍កាត់ ម្ជុល និងផ្លូវខ្សែស្រឡាយ |
| ផ្នែកខាងក្រោមមានរង្វង់ខ្សែធំ | ភាពតានតឹងខ្សែស្រឡាយម្ជុល ឬមុខចាប់ខ្សែទាបពេក | កែសម្រួលភាពតានតឹងជាបន្តបន្ទាប់ |
| ថង់ខ្លះរអិល ខ្លះមិនរអិល | ថ្នេរខក ឧបករណ៍កាត់មិនស្ថិរភាព ឬគែមថង់ញ័រ | ពិនិត្យម្ជុល មុខចាប់ខ្សែ ឧបករណ៍ចាប់សញ្ញា និងខ្សែបញ្ជូន |
| បញ្ហាកើនឡើងនៅល្បឿនខ្ពស់ | ពេលវេលាមុខចាប់ខ្សែខុស ម្ជុលក្តៅ ឬល្បឿនមិនសមកាលកម្ម | បន្ថយល្បឿនសម្រាប់ប្រៀបធៀប រួចពិនិត្យ timing |
| ថ្នេរចុងក្រោយវែងជាងថ្នេរផ្សេង | ថង់ត្រូវបានទាញចេញពីម៉ាស៊ីន ឬកាត់លឿនពេក | ពិនិត្យល្បឿនខ្សែបញ្ជូន និងពេលវេលាកាត់ |
| ខ្សែមានសញ្ញារលាយ ឬរឹង | សីតុណ្ហភាពម្ជុលខ្ពស់ | ពិនិត្យម្ជុល ល្បឿន និងការកកិត |
| ថ្នេរជ្រួញ ប៉ុន្តែនៅតែរអិល | ខ្សែតឹងពេក ឬភាពតានតឹងមិនមានតុល្យភាព | បន្ថយ និងធ្វើតុល្យភាពភាពតានតឹងឡើងវិញ |
| ប្រវែងចុងខ្សែប្រែប្រួល | ឧបករណ៍កាត់ ឬឧបករណ៍ចាប់សញ្ញាមិនស្ថិរភាព | ពិនិត្យយន្តការកាត់ និងទីតាំងឧបករណ៍ចាប់សញ្ញា |
ការបែងចែកឱ្យច្បាស់រវាងការដាច់ខ្សែស្រឡាយ និងការរអិលរបស់ថ្នេរខ្សែសង្វាក់មានសារៈសំខាន់ណាស់។ ប្រសិនបើខ្សែស្រឡាយនៅតែជាប់ល្អ ប៉ុន្តែថ្នេររអិលចេញពីចុងកាត់ ការបង្កើនទំហំខ្សែស្រឡាយ ឬប្តូរម្ជុល ជាទូទៅមិនអាចដោះស្រាយបញ្ហាបានទេ។
4. ការកែសម្រួលដែលត្រូវធ្វើនៅពេលប្តូរទៅដេរថង់ស្រោប BOPP
4.1. ប្តូរម្ជុលថ្មីមុនពេលកែសម្រួលប៉ារ៉ាម៉ែត្រផ្សេងទៀត
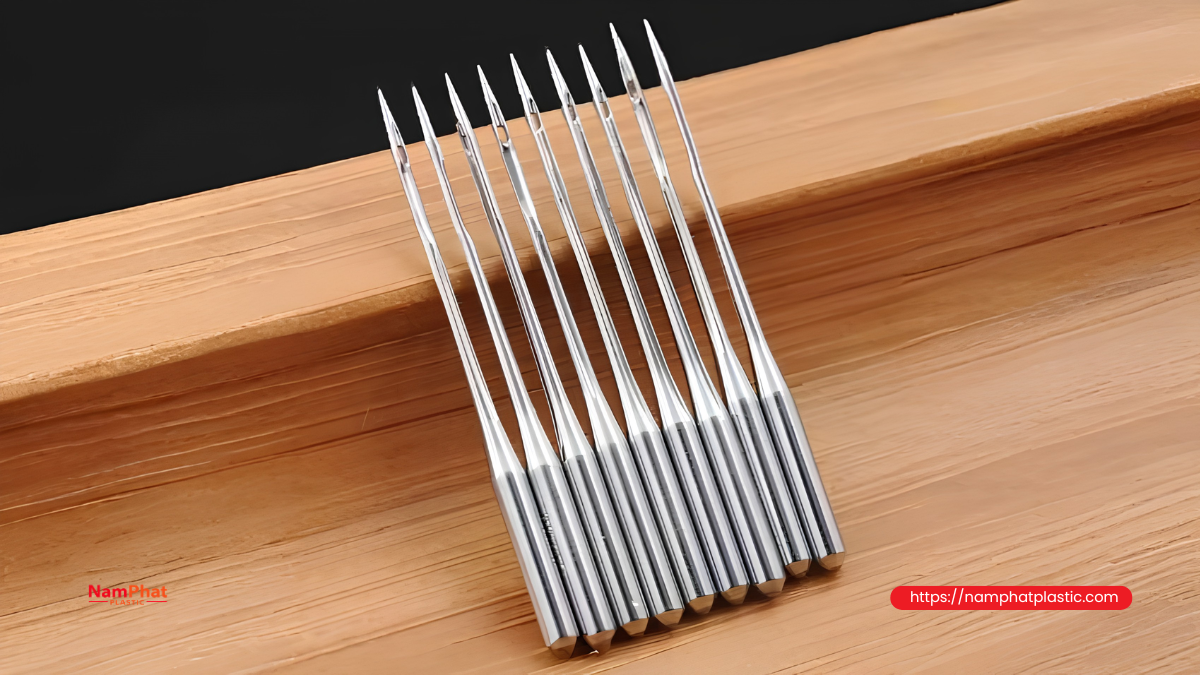
មិនគួរប្រើម្ជុលដែលបានដំណើរការយូរលើថង់ PP ត្បាញ ដើម្បីសាកល្បងថង់ BOPP ទេ។ ម្ជុលចាស់អាចមាន៖
- ចុងម្ជុលសឹក។
- ចង្អូរម្ជុលមានស្នាមឆ្កូត។
- ខូចទ្រង់ទ្រាយបន្តិច។
- មានស្នាមមុតជុំវិញរន្ធម្ជុល។
- មានសំណល់ជ័រ ឬប្រេងនិងធូលីជាប់។
- កោងបន្តិចដែលពិបាកមើលឃើញដោយភ្នែកទទេ។
ម្ជុលសឹក ឬខូច គឺជាមូលហេតុទូទៅមួយដែលធ្វើឱ្យខ្សែស្រឡាយមានសរសៃចេញ និងដាច់។ ប្រព័ន្ធម្ជុល ទំហំម្ជុល ប្រភេទចុងម្ជុល និងទំហំរន្ធម្ជុល ត្រូវសមស្របជាមួយម៉ាស៊ីន និងទំហំខ្សែស្រឡាយដែលប្រើ។
នៅពេលដំឡើងម្ជុលថ្មី ត្រូវពិនិត្យ៖
- ប្រើប្រព័ន្ធម្ជុលត្រឹមត្រូវតាមការណែនាំរបស់ក្រុមហ៊ុនផលិតម៉ាស៊ីន។
- ម្ជុលត្រូវបានរុញចូលក្នុងដងម្ជុលដល់ទីតាំងត្រឹមត្រូវ។
- ចង្អូរវែង និងផ្នែកខូចត្រូវបានដាក់តាមទិសត្រឹមត្រូវ។
- ម្ជុលមិនប៉ះមុខចាប់ខ្សែ បន្ទះម្ជុល ឬជើងចុច នៅពេលបង្វិលម៉ាស៊ីនដោយដៃ។
- រន្ធម្ជុលធំគ្រប់គ្រាន់ឱ្យខ្សែស្រឡាយឆ្លងកាត់ដោយមិនកកិតខ្លាំង។
តើគួរបង្កើនទំហំម្ជុលភ្លាមៗដែរឬទេ?
មិនគួរសន្មតថា ថង់ BOPP ក្រាស់ជាងមុនត្រូវការម្ជុលធំជាងគេនោះទេ។
ម្ជុលតូចពេកអាចបណ្តាលឱ្យ៖
- ខ្សែស្រឡាយកកិតខ្លាំងជាមួយរន្ធម្ជុល។
- ម្ជុលលំអៀងនៅពេលចាក់កាត់ស្រទាប់ជាច្រើន។
- ថ្នេរខក ឬប៉ះមុខចាប់ខ្សែ។
- ខ្សែស្រឡាយដាច់នៅតំបន់បត់គែម។
ផ្ទុយទៅវិញ ម្ជុលធំពេកអាច៖
- បង្កើតរន្ធធំនៅលើខ្សែភាពយន្ត BOPP។
- ធ្វើឱ្យថ្នេរមិនស្អាត។
- បង្កើនហានិភ័យរហែកតាមជួររន្ធម្ជុល។
- បន្ថយសមត្ថភាពទប់សំណើមនៅមាត់ថង់។
ដំណោះស្រាយសមស្របគឺសាកល្បងទំហំម្ជុលតាមលំដាប់ ដោយចាប់ផ្តើមពីទំហំដែលក្រុមហ៊ុនផលិតម៉ាស៊ីនណែនាំសម្រាប់ខ្សែស្រឡាយដែលកំពុងប្រើ។
4.2. ពិនិត្យភាពសមស្របរវាងទំហំម្ជុល និងអង្កត់ផ្ចិតខ្សែស្រឡាយ
ខ្សែស្រឡាយត្រូវឆ្លងកាត់រន្ធម្ជុលរាប់ពាន់ដងក្នុងមួយនាទី។ ប្រសិនបើខ្សែស្រឡាយក្រាស់ពេកសម្រាប់រន្ធម្ជុល ផ្ទៃខ្សែនឹងត្រូវបានចុច និងមានការកកិតខ្លាំងនៅរាល់វដ្ត។
សញ្ញាទូទៅគឺ ខ្សែស្រឡាយមានសរសៃចេញភ្លាមៗនៅផ្នែកខាងលើម្ជុល ខណៈខ្សែស្រឡាយនៅលើក្រឡុកនៅតែធម្មតា។ Schmetz ក៏បានបញ្ជាក់ថា ខ្សែស្រឡាយដែលក្រាស់ពេកសម្រាប់ទំហំម្ជុល អាចបង្កើនការកកិត និងនាំឱ្យខ្សែស្រឡាយដាច់។
វិធីសាកល្បងជាក់ស្តែងសាមញ្ញ៖
- ដាក់ខ្សែស្រឡាយថ្មីមួយដុំតាមរន្ធម្ជុលដែលមិនទាន់ដំឡើងលើម៉ាស៊ីន។
- ផ្អៀងម្ជុលឱ្យខ្សែស្រឡាយអាចរអិលដោយខ្លួនឯង។
- ទាញខ្សែស្រឡាយទៅមកដោយដៃ។
- សង្កេតថាខ្សែស្រឡាយត្រូវបានទប់ មានសរសៃចេញ ឬផ្លាស់ប្តូររូបរាងឬអត់។
ខ្សែស្រឡាយគួរឆ្លងកាត់រន្ធម្ជុលបានដោយសេរីក្នុងកម្រិតសមស្រប ប៉ុន្តែមិនគួរប្រើម្ជុលធំពេកគ្រាន់តែដើម្បីបង្កើតចន្លោះធំឡើយ។
4.3. បន្ថយល្បឿនម៉ាស៊ីនក្នុងដំណាក់កាលសាកល្បង
នៅពេលប្តូរសម្ភារៈ មិនគួរដំណើរការភ្លាមៗក្នុងល្បឿនផលិតកម្មចាស់ទេ។ ល្បឿនខ្ពស់បង្កើន៖
- ចំនួនដងដែលម្ជុលចាក់កាត់សម្ភារៈក្នុងមួយឯកតាពេល។
- ការកកិតរវាងម្ជុល និងថង់។
- ការប្រមូលផ្តុំកម្ដៅនៅម្ជុល។
- ភាពញឹកញាប់នៃការបត់ និងទាញខ្សែស្រឡាយ។
- ភាពធ្ងន់ធ្ងរនៅពេលថង់លំអៀង ឬត្រូវបានទប់។
ក្នុងការសាកល្បងដំបូង អាចបន្ថយល្បឿនម៉ាស៊ីនប្រហែល 15–25% ប្រៀបធៀបនឹងល្បឿនដែលប្រើសម្រាប់ថង់ PP ត្បាញ។ នេះជាជួរចាប់ផ្តើមសម្រាប់សង្កេត មិនមែនជាប៉ារ៉ាម៉ែត្រថេរសម្រាប់ម៉ាស៊ីនគ្រប់ប្រភេទទេ។
នៅពេលថ្នេរមានស្ថិរភាព អាចបង្កើនល្បឿនជាបន្តបន្ទាប់។ នៅរាល់កម្រិតល្បឿន គួរដេរជាបន្តបន្ទាប់ឱ្យបានយូរគ្រប់គ្រាន់ ដើម្បីវាយតម្លៃការកើនឡើងនៃកម្ដៅ ជំនួសឱ្យដេរសាកល្បងតែ 1–2 ថង់។
ម៉ាស៊ីនបិទមាត់ថង់ឧស្សាហកម្មមានល្បឿន និងជួរប្រវែងថ្នេរខុសគ្នាតាមម៉ូដែល។ ឧទាហរណ៍ ម៉ាស៊ីនបិទមាត់ថង់ Union Special មួយចំនួនអាចកែសម្រួលប្រវែងថ្នេរ និងល្បឿនអតិបរមាតាមសម្ភារៈ ប្រវែងថ្នេរ និងលក្ខខណ្ឌប្រតិបត្តិការ។
4.4. បន្ថយភាពតានតឹងខ្សែស្រឡាយម្ជុលជាបន្តបន្ទាប់តាមជំហានតូចៗ
ភាពតានតឹងខ្សែស្រឡាយដែលសមស្របសម្រាប់ថង់ PP ត្បាញ អាចខ្ពស់ពេកសម្រាប់ថង់ស្រោប BOPP។ នៅពេលថង់រឹង ឬផ្លាស់ទីមិនស្មើគ្នា ភាពតានតឹងខ្ពស់បង្កើតការកន្ត្រាក់ខ្លាំងលើខ្សែស្រឡាយនៅពេលបង្កើតថ្នេរ។
មិនគួរបង្វិលប៊ូតុងតានតឹងជាច្រើនជុំក្នុងពេលតែមួយទេ។ វិធីសមស្របជាងគឺ៖
- សម្គាល់ទីតាំងកំណត់ដើម។
- បន្ថយប្រហែល 1/8 ជុំម្តង។
- ដេរសាកល្បង 10–20 ថង់។
- សង្កេតទាំងផ្ទៃខាងលើ និងខាងក្រោមនៃថ្នេរ។
- បញ្ឈប់ការបន្ថយនៅពេលខ្សែស្រឡាយដំណើរការរលូន ប៉ុន្តែថ្នេរខ្សែសង្វាក់នៅតែរឹតបានស្ថិរភាព។
គោលដៅមិនមែនធ្វើឱ្យខ្សែស្រឡាយរលុងបំផុតទេ។ ខ្សែស្រឡាយរលុងពេកអាចបណ្តាលឱ្យ៖
- រង្វង់ខ្សែធំ។
- ថ្នេរខក។
- ថ្នេរខ្សែសង្វាក់មិនស្មើគ្នា។
- ថ្នេរងាយជាប់វត្ថុផ្សេង។
- ថ្នេររអិលបន្ទាប់ពីកាត់។
ភាពតានតឹងត្រឹមត្រូវគឺកម្រិតទាបបំផុតដែលនៅតែធានាថា ថ្នេរត្រូវបានបង្កើតយ៉ាងរឹងមាំ ស្មើគ្នា និងមិនមានរង្វង់ខ្សែខុសប្រក្រតី។
4.5. ធ្វើឱ្យមានតុល្យភាពឡើងវិញរវាងខ្សែស្រឡាយម្ជុល និងខ្សែស្រឡាយមុខចាប់ខ្សែ
នៅលើម៉ាស៊ីនដេរថង់ដែលប្រើថ្នេរខ្សែសង្វាក់ពីរខ្សែ ខ្សែស្រឡាយម្ជុល និងខ្សែស្រឡាយមុខចាប់ខ្សែត្រូវកែសម្រួលជាប្រព័ន្ធតែមួយ។ ការបន្ថយភាពតានតឹងតែខ្សែស្រឡាយម្ជុល ខណៈរក្សាខ្សែស្រឡាយមុខចាប់ខ្សែឱ្យតឹងពេក អាចធ្វើឱ្យទីតាំងភ្ជាប់ថ្នេរលំអៀង។
ម៉ាស៊ីនបិទមាត់ថង់ពីរខ្សែជាទូទៅប្រើថ្នេរខ្សែសង្វាក់ពីរប្រភេទ 401។ ថ្នេរនេះត្រូវបានបង្កើតឡើងតាមអន្តរកម្មរវាងខ្សែស្រឡាយម្ជុល និងខ្សែស្រឡាយមុខចាប់ខ្សែ ដូច្នេះភាពតានតឹងរបស់ខ្សែទាំងពីរត្រូវមានតុល្យភាពសមស្រប។
បន្ទាប់ពីកែសម្រួល ត្រូវពិនិត្យ៖
- ថ្នេរខ្សែសង្វាក់ស្មើគ្នាតាមបណ្តោយថ្នេរ។
- ខ្សែស្រឡាយមិនត្រូវបានទាញចូលជ្រៅក្នុងខ្សែភាពយន្ត។
- មិនមានរង្វង់ខ្សែធំពេកនៅខាងក្រោម។
- គែមថង់មិនជ្រួញ ឬរមួល។
- ថ្នេរមិនរអិលដោយខ្លួនឯងនៅពេលទាញចុងខ្សែស្រាលៗ។
4.6. កែសម្រួលប្រវែងថ្នេរ
ថ្នេរខ្លីពេកបង្កើតរន្ធម្ជុលជាច្រើននៅលើប្រវែងថ្នេរដូចគ្នា។ វាបង្កើតផលប៉ះពាល់ពីរយ៉ាង៖
- ម្ជុលចាក់កាត់សម្ភារៈច្រើនដងជាងមុន បង្កើនកម្ដៅ។
- រន្ធម្ជុលនៅជិតគ្នាពេក បង្កើតជាបន្ទាត់ខ្សោយស្រដៀងនឹងស្នាមធ្មេញនៅលើខ្សែភាពយន្ត។
សម្រាប់ថង់ស្រោប BOPP មិនគួរធ្វើថ្នេរឱ្យតូចពេកដោយគ្រាន់តែចង់ឱ្យថ្នេរមើលទៅរឹងមាំជាងមុនទេ។ ភាពរឹងមាំនៃថ្នេរមិនកើនឡើងតាមសមាមាត្រជាមួយចំនួនថ្នេរទេ។
វិធីសាកល្បងសមស្របគឺបង្កើនប្រវែងថ្នេរមួយកម្រិតពីការកំណត់បច្ចុប្បន្ន រួចវាយតម្លៃ៖
- ភាពបិទជិតរបស់មាត់ថង់។
- សមត្ថភាពទប់ទល់នឹងការទាញ។
- សមត្ថភាពទប់ទល់នឹងការធ្លាក់។
- កម្រិតរហែកជុំវិញរន្ធម្ជុល។
- បរិមាណខ្សែស្រឡាយដែលប្រើប្រាស់។
- រូបរាងថ្នេរ។
ម៉ាស៊ីនដេរថង់មួយចំនួនមានជួរកែសម្រួលប្រវែងថ្នេរប្រហែល 6.5–11 mm ប៉ុន្តែសហគ្រាសត្រូវជ្រើសរើសក្នុងជួរដែលក្រុមហ៊ុនផលិតម៉ាស៊ីនអនុញ្ញាត និងផ្អែកលើរចនាសម្ព័ន្ធថង់ជាក់ស្តែង។
មិនគួរប្រើប្រវែងថ្នេរថេរតែមួយសម្រាប់ថង់ BOPP គ្រប់ប្រភេទទេ។
4.7. កែសម្រួលសម្ពាធជើងចុចតាមស្ថានភាពជាក់ស្តែង
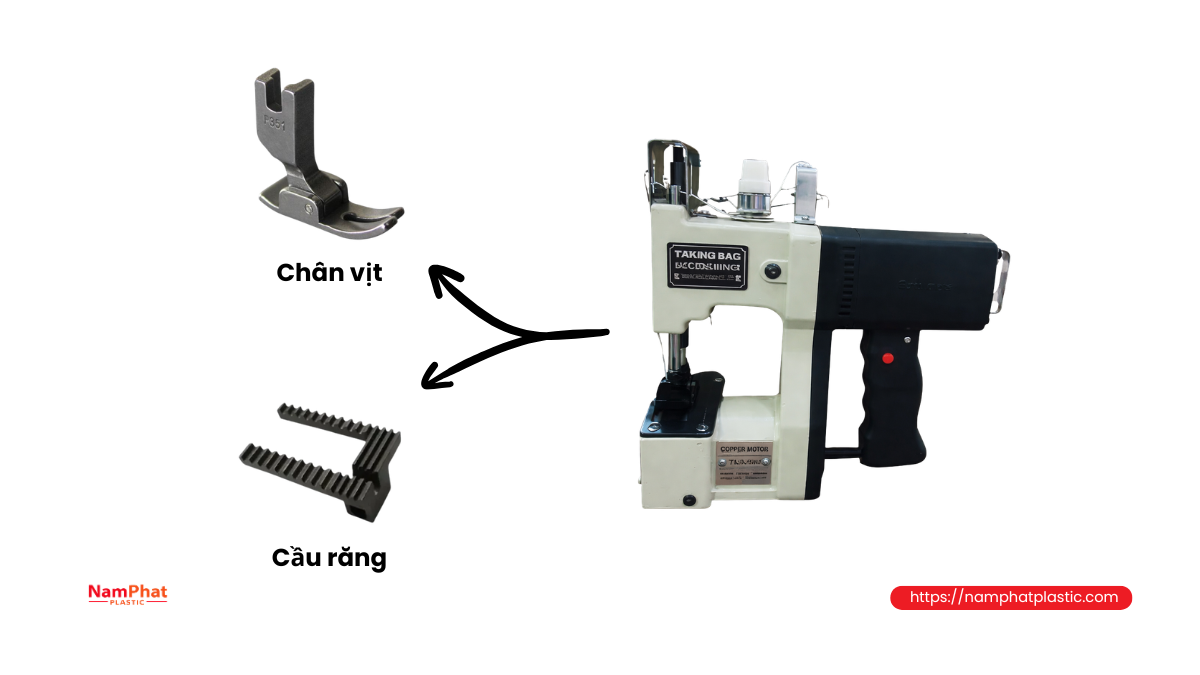
សម្ពាធជើងចុចខ្លាំងពេកអាច៖
- ទប់ខ្សែភាពយន្តជាប់នឹងធ្មេញទាញ។
- ធ្វើឱ្យថង់ផ្លាស់ទីពិបាកនៅតំបន់មានស្រទាប់ជាច្រើន។
- បង្កើនកម្លាំងទាញលើខ្សែស្រឡាយ។
- បន្សល់ស្នាមលើផ្ទៃបោះពុម្ព។
- ធ្វើឱ្យខ្សែភាពយន្តជ្រួញ ឬឆ្កូត។
ទោះជាយ៉ាងណា ការបន្ថយសម្ពាធច្រើនពេកក៏ធ្វើឱ្យថង់រអិល ប្រវែងថ្នេរមិនស្ថិរភាព និងថ្នេរលំអៀង។
អាចកែសម្រួលតាមពីរស្ថានភាព៖
ថង់ត្រូវបានទប់ ប្រវែងថ្នេរខ្លីនៅកន្លែងបត់គែម
គួរសាកល្បង៖
- បន្ថយសម្ពាធជើងចុចបន្តិច។
- ពិនិត្យកម្ពស់ធ្មេញទាញ។
- សម្អាតសំណល់ជាប់ក្រោមជើងចុច។
- ពិនិត្យថាគែមជើងចុចមានស្នាមមុត ឬឆ្កូតឬអត់។
- បន្ថយល្បឿននៅតំបន់ស្រទាប់ជាន់គ្នា។
ថង់រអិល ប្រវែងថ្នេរវែងខ្លីមិនទៀងទាត់
គួរសាកល្បង៖
- បង្កើនសម្ពាធជើងចុចបន្តិច។
- ពិនិត្យថាធ្មេញទាញសឹកឬអត់។
- ពិនិត្យថាជើងចុចប៉ះស្មើគ្នាឬអត់។
- រក្សាមាត់ថង់ឱ្យរាបស្មើមុនចូលម៉ាស៊ីន។
- ធ្វើសមកាលកម្មល្បឿនខ្សែបញ្ជូនឡើងវិញ។
រាល់ពេលគួរកែសម្រួលតិចៗ និងសម្គាល់ទីតាំងចាស់ ដើម្បីអាចត្រឡប់ទៅការកំណត់ដើមវិញនៅពេលចាំបាច់។
4.8. ពិនិត្យធ្មេញទាញ និងបន្ទះម្ជុល
ធ្មេញទាញដែលប្រើសម្រាប់ថង់ PP ត្បាញ អាចត្រូវបានកែឱ្យខ្ពស់ ឬមានធ្មេញមុតសមរម្យដើម្បីក្តាប់សម្ភារៈ។ នៅពេលដេរថង់ស្រោប BOPP ធ្មេញទាញខ្ពស់ពេកអាចឆ្កូត ចាក់ធ្លុះ ឬទាញឱ្យខ្សែភាពយន្តជ្រួញ។
ត្រូវពិនិត្យ៖
- ធ្មេញមានបាក់ ឬមុតខុសប្រក្រតីឬអត់។
- កម្ពស់ធ្មេញទាញស្មើគ្នាឬអត់។
- មានស្នាមមុតជុំវិញរន្ធបន្ទះម្ជុលឬអត់។
- ថង់ត្រូវបានទាញលំអៀងទៅម្ខាងឬអត់។
- ខ្សែភាពយន្តមានស្នាមធ្មេញជ្រៅពេកឬអត់។
អាចប្រើខ្សែស្រឡាយមួយដុំទាញស្រាលៗតាមគែមរន្ធបន្ទះម្ជុល ជើងចុច និងចំណុចណែនាំខ្សែ។ ប្រសិនបើខ្សែស្រឡាយជាប់ ឬមានសរសៃចេញ ទីតាំងនោះត្រូវខាត់ឱ្យរលោង ឬប្តូរថ្មី។
4.9. ធ្វើសមកាលកម្មល្បឿនម៉ាស៊ីនដេរជាមួយល្បឿនខ្សែបញ្ជូន
ខ្សែបញ្ជូនគឺជាមូលហេតុមួយដែលតែងតែត្រូវបានមើលរំលងនៅពេលខ្សែស្រឡាយដាច់ជាបន្តបន្ទាប់។
ប្រសិនបើខ្សែបញ្ជូនដំណើរការលឿនជាងល្បឿនទាញរបស់ម៉ាស៊ីនដេរ ថង់នឹងទាញថ្នេរដែលទើបបង្កើត។ កម្លាំងទាញនេះបញ្ជូនត្រឡប់ទៅម្ជុល និងយន្តការបង្កើតថ្នេរ។
ប្រសិនបើខ្សែបញ្ជូនដំណើរការយឺតជាង ថង់នឹងកកស្ទះនៅមុខជើងចុច បង្កើតផ្នត់ និងធ្វើឱ្យម្ជុលចាក់កាត់ចំនួនស្រទាប់មិនស្ថិរភាព។
ថង់ BOPP មានផ្ទៃរអិល ដូច្នេះការរអិលរវាងថង់ និងខ្សែបញ្ជូនអាចខុសពីថង់ PP ត្បាញយ៉ាងច្រើន។ ដូច្នេះ មិនគួររក្សាល្បឿនខ្សែបញ្ជូនដដែលដោយគ្រាន់តែផ្អែកលើទំហំថង់ដូចគ្នាទេ។
សញ្ញានៃការធ្វើសមកាលកម្មល្អរួមមាន៖
- ថង់ផ្លាស់ទីត្រង់ មិនត្រូវបានទាញតឹងនៅក្រោយជើងចុច។
- មិនមានផ្នែកណាមួយនៃថង់ធ្លាក់រលុងនៅមុខក្បាលម៉ាស៊ីន។
- ចន្លោះថ្នេរមានភាពស្មើគ្នា។
- ថ្នេរមិនលំអៀងនៅពេលថង់ចេញពីម៉ាស៊ីន។
- អ្នកប្រតិបត្តិមិនចាំបាច់ទាញ ឬទប់ថង់ដោយដៃ។
នៅក្នុងខ្សែសង្វាក់ស្វ័យប្រវត្តិ គួរកែសម្រួលល្បឿនដោយផ្អែកលើល្បឿនផ្គត់ផ្គង់ពិតប្រាកដរបស់ក្បាលម៉ាស៊ីន មិនមែនផ្អែកតែលើចំនួនជុំរបស់ម៉ូទ័រខ្សែបញ្ជូនទេ។
4.10. ពិនិត្យផ្លូវរបស់ខ្សែស្រឡាយពីក្រឡុកដល់ម្ជុល
នៅពេលប្តូរប្រភេទថង់ ការញ័រ និងបន្ទុករបស់ម៉ាស៊ីនអាចផ្លាស់ប្តូរ ដែលធ្វើឱ្យកំហុសតូចមួយនៅក្នុងផ្លូវខ្សែស្រឡាយបង្ហាញច្បាស់ជាងមុន។
ត្រូវពិនិត្យផ្លូវខ្សែស្រឡាយទាំងមូល៖
- ទ្រនាប់ក្រឡុកត្រង់ឬអត់។
- ខ្សែស្រឡាយចេញពីក្រឡុកបានស្មើគ្នាឬអត់។
- ក្រឡុកញ័រ ឬលោតឬអត់។
- ខ្សែស្រឡាយរុំជុំវិញទ្រនាប់ឬអត់។
- ចំណុចណែនាំខ្សែមានស្នាមឆ្កូតឬអត់។
- ឌីសតានតឹងមានធូលី ប្រេង ឬសំណល់ខ្សែឬអត់។
- ស្ព្រីងទាញខ្សែដំណើរការតាមចម្ងាយត្រឹមត្រូវឬអត់។
- ខ្សែស្រឡាយត្រូវបានដាក់តាមលំដាប់ត្រឹមត្រូវតាមគំនូសម៉ាស៊ីនឬអត់។
ក្រឡុកដែលដាក់មិនត្រង់អាចបង្កើតភាពតានតឹងប្រែប្រួល។ នៅពេលថង់ PP ត្បាញនៅទន់ ការប្រែប្រួលនេះអាចមិនគ្រប់គ្រាន់ដើម្បីធ្វើឱ្យខ្សែដាច់។ ប៉ុន្តែនៅពេលដេរសម្ភារៈ BOPP ដែលរឹងជាង កម្លាំងដែលបូកបញ្ចូលគ្នាអាចលើសសមត្ថភាពទប់បន្ទុករបស់ខ្សែស្រឡាយ។
4.11. ដោះស្រាយបញ្ហាម្ជុលក្តៅខ្លាំង
សញ្ញានៃម្ជុលក្តៅខ្លាំងរួមមាន៖
- ខ្សែស្រឡាយមានសរសៃចេញបន្ទាប់ពីម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់។
- ចុងខ្សែមានភាពភ្លឺ ឬរឹង។
- មានក្លិនជ័រក្តៅ។
- ម្ជុលមានសំណល់ថ្លា ឬពណ៌សជាប់។
- ម៉ាស៊ីនដំណើរការល្អនៅដំបូង ប៉ុន្តែការដាច់ខ្សែស្រឡាយកើនឡើងបន្តិចម្តងៗ។
- បន្ទាប់ពីឈប់ម៉ាស៊ីន ខ្សែស្រឡាយជាប់នឹងម្ជុល។
វិធានការគួរអនុវត្តតាមលំដាប់៖
- បន្ថយល្បឿនម៉ាស៊ីន។
- ប្តូរម្ជុលថ្មីដែលមានទំហំត្រឹមត្រូវ។
- ពិនិត្យភាពត្រង់ និងភាពរលោងរបស់ម្ជុល។
- កែសម្រួលភាពតានតឹងខ្សែស្រឡាយឱ្យសមស្រប។
- បង្កើនប្រវែងថ្នេរបន្តិច។
- សម្អាតសំណល់នៅលើម្ជុល និងបន្ទះម្ជុល។
- ពិនិត្យសម្ពាធជើងចុច។
- ពិនិត្យកម្រាស់តំបន់បត់មាត់។
- ពិចារណាប្រព័ន្ធបញ្ចុះកម្ដៅម្ជុល ប្រសិនបើម៉ាស៊ីនដំណើរការល្បឿនខ្ពស់ជាបន្តបន្ទាប់។
មិនគួរចាក់ប្រេងដោយចៃដន្យផ្ទាល់លើខ្សែស្រឡាយ ឬថង់ទេ។ ប្រេងដែលមិនសមស្របអាច៖
- ធ្វើឱ្យផ្ទៃបោះពុម្ពកខ្វក់។
- ប៉ះពាល់ដល់ការស្អិតរបស់ស្លាក។
- បង្កក្លិននៅលើថង់សម្រាប់អាហារ។
- ផ្លាស់ប្តូរភាពតានតឹងខ្សែស្រឡាយ។
- បង្កើតធូលីជាប់បន្ថែមនៅឌីសតានតឹង។
ត្រូវប្រើតែប្រេងរំអិល ឬប្រព័ន្ធបញ្ចុះកម្ដៅដែលក្រុមហ៊ុនផលិតម៉ាស៊ីន និងតម្រូវការផលិតផលអនុញ្ញាត។
4.12. ពិនិត្យពេលវេលាមុខចាប់ខ្សែ និងភាពត្រង់កណ្តាលរបស់ម្ជុល
ប្រសិនបើម៉ាស៊ីនបានបន្ថយភាពតានតឹង ប្តូរម្ជុល និងបន្ថយល្បឿនរួចហើយ ប៉ុន្តែខ្សែស្រឡាយនៅតែដាច់ ឬថ្នេរខក ត្រូវពិនិត្យយន្តការបង្កើតថ្នេរ។
ថង់ BOPP ដែលរឹងជាងអាចធ្វើឱ្យម្ជុលលំអៀងច្រើនជាងមុននៅពេលចាក់កាត់សម្ភារៈ។ ម៉ាស៊ីនដែលមានពេលវេលាមុខចាប់ខ្សែខុសបន្តិច អាចនៅតែដេរថង់ PP ត្បាញទន់បាន ប៉ុន្តែចាប់ផ្តើមមានថ្នេរខកនៅពេលប្តូរទៅសម្ភារៈរឹង។
ត្រូវពិនិត្យ៖
- ចម្ងាយរវាងមុខចាប់ខ្សែ និងម្ជុល។
- កម្ពស់ម្ជុលនៅពេលចាប់រង្វង់ខ្សែ។
- ម្ជុលកោងទៅរកមុខចាប់ខ្សែនៅពេលចាក់កាត់ថង់ឬអត់។
- ម្ជុលប៉ះមុខចាប់ខ្សែ ឬបន្ទះម្ជុលឬអត់។
- ដងម្ជុលមានការរលុងឬអត់។
- ប្រដាប់ទ្រនាប់ ដងតភ្ជាប់ និងយន្តការផ្គត់ផ្គង់មានការរលុងខ្លាំងឬអត់។
ការកែសម្រួលពេលវេលាមុខចាប់ខ្សែគួរធ្វើដោយជាងបច្ចេកទេសតាមឯកសាររបស់ម៉ូដែលម៉ាស៊ីននីមួយៗ។
4.13. កែសម្រួលរបៀបបត់មាត់ថង់
ករណីដាច់ខ្សែស្រឡាយជាច្រើនមិនកើតចេញពីម៉ាស៊ីនទេ ប៉ុន្តែមកពីរបៀបរៀបចំមាត់ថង់។
នៅពេលមាត់ថង់បត់មិនស្មើគ្នា ម្ជុលអាចត្រូវចាក់កាត់៖
- ពីរស្រទាប់នៅផ្នែកមួយ។
- បី ឬបួនស្រទាប់នៅកន្លែងភ្ជាប់។
- ថង់ខាងក្នុងដែលបត់ជាន់គ្នា។
- បន្ទះក្រដាសដែលលំអៀង។
- ផ្នត់នៃស្រទាប់ BOPP។
ការផ្លាស់ប្តូរកម្រាស់ភ្លាមៗធ្វើឱ្យកម្លាំងចាក់ម្ជុលកើនឡើង និងបង្កើតការកន្ត្រាក់លើខ្សែស្រឡាយ។
ដើម្បីកាត់បន្ថយបញ្ហា ត្រូវ៖
- ធ្វើឱ្យមាត់ថង់រាបស្មើមុនចូលម៉ាស៊ីន។
- កំណត់ទទឹងផ្នត់ឱ្យមានស្តង់ដារ។
- កុំឱ្យថង់ PE ខាងក្នុងប្រមូលផ្តុំជាដុំ។
- រៀបចំគែមភ្ជាប់បណ្តោយកុំឱ្យស្របនឹងទីតាំងដែលមានស្រទាប់ច្រើន ប្រសិនបើការរចនាអនុញ្ញាត។
- ប្រើឧបករណ៍ណែនាំសមស្រប។
- ពិនិត្យទំហំមាត់ថង់របស់បាច់នីមួយៗ។
4.14. កែសម្រួលទីតាំងថ្នេរ
ថ្នេរដែលនៅជិតគែមកាត់ពេកអាចធ្វើឱ្យខ្សែភាពយន្ត BOPP រហែកពីគែមចូលទៅរករន្ធម្ជុល។ ថ្នេរដែលឆ្ងាយពីគែមពេកធ្វើឱ្យផ្នែកមាត់ដែលនៅសល់ធំពេក ពិបាកវេចខ្ចប់ និងខាតសម្ភារៈ។
ទីតាំងថ្នេរត្រូវជ្រើសរើសដោយផ្អែកលើ៖
- ចំនួនស្រទាប់នៅមាត់ថង់។
- របៀបបត់មាត់។
- ទម្ងន់ផលិតផលដែលដាក់ក្នុងថង់។
- លក្ខណៈផលិតផលខាងក្នុង។
- តម្រូវការការពារធូលី និងសំណើម។
- វិធីដែលអ្នកប្រើប្រាស់បើកថង់។
- មាន ឬគ្មានបន្ទះងាយបើក។
មិនគួរវាយតម្លៃភាពរឹងមាំតែដោយការទាញកាត់ថ្នេរទេ។ ត្រូវសង្កេតថា ការរហែកចាប់ផ្តើមពីខ្សែស្រឡាយ រន្ធម្ជុល គែមខ្សែភាពយន្ត ឬតំបន់ខ្សែភាពយន្តភ្ជាប់។
5. លំដាប់នៃការកែសម្រួលដើម្បីជៀសវាងការខាតពេល
នៅពេលខ្សែស្រឡាយដាច់ មនុស្សជាច្រើនប្តូរខ្សែស្រឡាយ ប្តូរម្ជុល បន្ថយភាពតានតឹង និងបន្ថយល្បឿនក្នុងពេលតែមួយ។ វាអាចធ្វើឱ្យម៉ាស៊ីនដំណើរការបានជាបណ្តោះអាសន្ន ប៉ុន្តែមិនអាចកំណត់មូលហេតុពិតបានទេ។
គួរកែសម្រួលតាមលំដាប់ដូចខាងក្រោម៖
ជំហានទី 1: ពិនិត្យសម្ភារៈ
- ប្រភេទថង់ និងបាច់ផលិតកម្មត្រឹមត្រូវ។
- មាត់ថង់មិនមានបញ្ហាក្នុងការភ្ជាប់ស្រទាប់។
- ខ្សែស្រឡាយមិនសើម មានសរសៃចេញ ឬរួញ។
- ក្រឡុកខ្សែមានភាពរឹង និងការរមូរមានស្ថិរភាព។
ជំហានទី 2: ពិនិត្យផ្នែកមេកានិច
- ប្តូរម្ជុលថ្មី។
- ពិនិត្យស្នាមមុត។
- សម្អាតឌីសតានតឹង និងចំណុចណែនាំខ្សែ។
- ពិនិត្យជើងចុច និងធ្មេញទាញ។
- បង្វិលម៉ាស៊ីនដោយដៃ ដើម្បីរកការប៉ះទង្គិច។
ជំហានទី 3: បន្ថយល្បឿន
- ដំណើរការក្នុងល្បឿនទាប ដើម្បីកាត់បន្ថយកត្តាកម្ដៅ និងបន្ទុកឌីណាមិច។
ជំហានទី 4: កែសម្រួលភាពតានតឹង
- បន្ថយតាមជំហានតូចៗ និងធ្វើតុល្យភាពខ្សែស្រឡាយម្ជុលជាមួយខ្សែស្រឡាយមុខចាប់ខ្សែ។
ជំហានទី 5: កែសម្រួលប្រវែងថ្នេរ
- បង្កើនមួយកម្រិត ប្រសិនបើដង់ស៊ីតេរន្ធម្ជុលខ្ពស់ពេក ឬសីតុណ្ហភាពម្ជុលកើនលឿន។
ជំហានទី 6: កែសម្រួលជើងចុច និងការផ្គត់ផ្គង់
- សង្កេតការទប់ថង់ ការរអិលថង់ និងភាពស្មើគ្នារបស់ថ្នេរ។
ជំហានទី 7: ធ្វើសមកាលកម្មខ្សែបញ្ជូន
- លុបបំបាត់កម្លាំងទាញ ឬកម្លាំងប្រមូលផ្តុំដែលប៉ះពាល់លើថ្នេរ។
ជំហានទី 8: បង្កើនល្បឿនបន្តិចម្តងៗ
- បង្កើនមួយកម្រិតម្តង រួចដំណើរការជាបន្តបន្ទាប់ដើម្បីពិនិត្យកម្ដៅ។
វិធីនេះជួយឱ្យសហគ្រាសកំណត់បានថា ប៉ារ៉ាម៉ែត្រណាមានឥទ្ធិពលខ្លាំងជាងគេ និងបង្កើតការកំណត់ដាច់ដោយឡែកសម្រាប់ថង់នីមួយៗ។
6. តារាងណែនាំការកែសម្រួលរហ័ស
| រោគសញ្ញា | ការកែសម្រួលដែលត្រូវផ្តល់អាទិភាព | មិនគួរធ្វើភ្លាមៗ |
| ខ្សែស្រឡាយមានសរសៃចេញនៅម្ជុល | ប្តូរម្ជុល ពិនិត្យទំហំម្ជុល និងរន្ធម្ជុល បន្ថយភាពតានតឹង | បង្កើនទំហំខ្សែស្រឡាយ |
| ខ្សែមានសញ្ញារលាយ | បន្ថយល្បឿន បង្កើនប្រវែងថ្នេរបន្តិច សម្អាតម្ជុល | ចាក់ប្រេងលើខ្សែដោយចៃដន្យ |
| ដាច់នៅគែមភ្ជាប់ថង់ | ពិនិត្យកម្រាស់សម្ភារៈ ម្ជុលលំអៀង និងសម្ពាធជើងចុច | បន្ថយភាពតានតឹងទាំងអស់ខ្លាំងពេក |
| ដាច់បន្ទាប់ពីដំណើរការយូរ | ពិនិត្យសីតុណ្ហភាពម្ជុល និងសំណល់ខ្សែភាពយន្ត | ប្តូរក្រឡុកខ្សែតែប៉ុណ្ណោះ រួចបន្តដំណើរការ |
| ថង់រអិលក្រោមជើងចុច | បង្កើនសម្ពាធបន្តិច ពិនិត្យធ្មេញទាញ និងឧបករណ៍ណែនាំ | ទាញថង់ដោយដៃ |
| ថង់ត្រូវបានទប់ ប្រវែងថ្នេរខ្លី | បន្ថយសម្ពាធបន្តិច ពិនិត្យខ្សែបញ្ជូន និងតំបន់ស្រទាប់ជាន់ | បង្កើនល្បឿនដើម្បីបង្ខំថង់ឱ្យទៅមុខ |
| ថ្នេរខ្សែសង្វាក់រលុង | ធ្វើតុល្យភាពខ្សែទាំងពីរឡើងវិញ | រឹតខ្សែស្រឡាយម្ជុលតែម្ខាងខ្លាំង |
| ថ្នេររអិលបន្ទាប់ពីកាត់ | ពិនិត្យចុងខ្សែសង្វាក់ និងប្រតិបត្តិការបញ្ចប់ | ប្តូរទៅខ្សែស្រឡាយក្រាស់ជាង |
7. នីតិវិធីសាកល្បងថង់ BOPP មុនពេលផលិតជាបរិមាណច្រើន
កត់ត្រាប៉ារ៉ាម៉ែត្រដើម
បង្កើតសន្លឹកកំណត់ដែលរួមមាន៖
- ម៉ូដែលម៉ាស៊ីន។
- ប្រព័ន្ធម្ជុល និងទំហំម្ជុល។
- ប្រភេទខ្សែស្រឡាយ និងលេខកូដបាច់។
- ទីតាំងប៊ូតុងតានតឹងខ្សែ។
- ប្រវែងថ្នេរ។
- ល្បឿនម៉ាស៊ីន។
- ល្បឿនខ្សែបញ្ជូន។
- សម្ពាធជើងចុច។
- រចនាសម្ព័ន្ធមាត់ថង់។
- ចំនួនស្រទាប់សម្ភារៈនៅថ្នេរ។
មិនគួរពឹងផ្អែកទាំងស្រុងលើការចងចាំរបស់អ្នកប្រតិបត្តិទេ។
ផ្លាស់ប្តូរប៉ារ៉ាម៉ែត្រតែមួយក្នុងមួយលើក
ឧទាហរណ៍៖
- លើកទី 1៖ រក្សាអ្វីៗដដែល ហើយបន្ថយតែល្បឿន។
- លើកទី 2៖ រក្សាល្បឿនថ្មី ហើយបន្ថយភាពតានតឹង 1/8 ជុំ។
- លើកទី 3៖ រក្សាប៉ារ៉ាម៉ែត្រខាងលើ ហើយបង្កើនប្រវែងថ្នេរមួយកម្រិត។
- លើកទី 4៖ កែសម្រួលសម្ពាធជើងចុច។
ការផ្លាស់ប្តូរកត្តាតែមួយក្នុងមួយលើកជួយកំណត់មូលហេតុបានត្រឹមត្រូវ និងជៀសវាងការបង្កើតប៉ារ៉ាម៉ែត្រដែលពិបាកគ្រប់គ្រង។
ដំណើរការសាកល្បងជាបន្តបន្ទាប់ ជំនួសឱ្យដេរថង់ម្តងមួយៗ
កម្ដៅម្ជុលជាញឹកញាប់បង្ហាញច្បាស់បន្ទាប់ពីដំណើរការជាបន្តបន្ទាប់មួយរយៈ។ ដូច្នេះ ការដេរសាកល្បងតែប៉ុន្មានខ្សែខ្លីមិនគ្រប់គ្រាន់សម្រាប់សន្និដ្ឋានទេ។
គួរធ្វើតេស្តទាំងពីរប្រភេទ៖
- ដេរថង់ម្តងមួយ ដើម្បីសង្កេតសមត្ថភាពចាប់ផ្តើម និងកាត់ខ្សែ។
- ដេរជាបន្តបន្ទាប់ ដើម្បីវាយតម្លៃកម្ដៅ ស្ថិរភាព និងសមត្ថភាពដំណើរការក្នុងល្បឿនខ្ពស់។
ពិនិត្យបន្ទាប់ពីដាក់ផលិតផល
ថ្នេរដែលមើលទៅល្អនៅពេលថង់ទទេ មិនប្រាកដថាមានភាពរឹងមាំគ្រប់គ្រាន់បន្ទាប់ពីដាក់ផលិតផលទេ។ ត្រូវពិនិត្យ៖
- ភាពតានតឹងនៅមាត់ថង់បន្ទាប់ពីដាក់ផលិតផល។
- សមត្ថភាពទប់ទល់នឹងការលើក ទាញ និងដាក់ជង់។
- ភាពរឹងមាំបន្ទាប់ពីដឹកជញ្ជូន។
- សមត្ថភាពទប់ទល់នឹងការធ្លាក់តាមស្តង់ដារផ្ទៃក្នុង។
- កម្រិតធូលីលេចចេញតាមរន្ធម្ជុល។
- ស្ថានភាពរហែកខ្សែភាពយន្តជុំវិញថ្នេរ។
- ភាពងាយស្រួលក្នុងការបើកថង់របស់អតិថិជន។
បញ្ជាក់ដោយបាច់សាកល្បងដែលមានទំហំគ្រប់គ្រាន់
បន្ទាប់ពីរកឃើញប៉ារ៉ាម៉ែត្រសមស្រប គួរដំណើរការបញ្ជាក់យ៉ាងហោចណាស់ 100–200 ថង់ ឬបាច់មួយដែលមានទំហំគ្រប់គ្រាន់ដើម្បីឆ្លុះបញ្ចាំងលក្ខខណ្ឌផលិតកម្មជាក់ស្តែង។
លក្ខណៈវិនិច្ឆ័យទទួលយកអាចរួមមាន៖
- មិនមានការដាច់ខ្សែស្រឡាយខុសប្រក្រតី។
- មិនមានថ្នេរខក។
- ប្រវែងថ្នេរស្ថិរភាព។
- មិនមានការរហែកខ្សែភាពយន្ត BOPP។
- មិនធ្វើឱ្យរូបភាពបោះពុម្ពជ្រួញ។
- ចុងខ្សែសង្វាក់មានប្រវែងតាមកំណត់។
- ថ្នេរមិនរអិលដោយខ្លួនឯង។
- អត្រាថង់ខូចស្ថិតក្នុងដែនកំណត់ផ្ទៃក្នុង។
8. តើចាំបាច់ប្តូរប្រភេទខ្សែស្រឡាយនៅពេលប្តូរទៅថង់ BOPP ដែរឬទេ?
មិនមែនគ្រប់ករណីត្រូវប្តូរប្រភេទខ្សែស្រឡាយទេ។ ប្រសិនបើខ្សែស្រឡាយដែលកំពុងប្រើមាន៖
- អង្កត់ផ្ចិតស្មើគ្នាល្អ។
- កម្រិតបង្វិលមានស្ថិរភាព។
- ផ្ទៃមានសរសៃចេញតិច។
- ភាពរឹងមាំក្នុងការទាញសមស្រប។
- អាចដំណើរការតាមម្ជុលបានល្អ។
- ក្រឡុករមូរស្មើគ្នា។
- មានចំណុចភ្ជាប់តិច និងមិនសើម,
គួរបង្កើនប្រសិទ្ធភាពម៉ាស៊ីន និងដំណើរការជាមុនសិន។
គួរពិចារណាប្តូរលក្ខណៈខ្សែស្រឡាយនៅពេល៖
- ខ្សែស្រឡាយមានសរសៃចេញជាញឹកញាប់ ទោះបីម្ជុល និងប្រព័ន្ធណែនាំល្អក៏ដោយ។
- អង្កត់ផ្ចិតខ្សែមិនសមនឹងរន្ធម្ជុល។
- ខ្សែស្រឡាយមិនអាចទប់ល្បឿនដេរដែលត្រូវការបាន។
- ភាពរឹងមាំនៃចំណុចភ្ជាប់ទាប។
- គុណភាពខុសគ្នារវាងក្រឡុក។
- អតិថិជនត្រូវការភាពរឹងមាំនៃថ្នេខ្ពស់ជាងមុន។
- ខ្សែស្រឡាយបច្ចុប្បន្នមិនសមស្របនឹងប្រភេទថ្នេរ ឬប្រភេទម៉ាស៊ីន។
9. តើគួរប្រើខ្សែស្រឡាយក្រាស់ជាងមុនដើម្បីការពារការដាច់ដែរឬទេ?
មិនគួរសន្មតថាត្រូវប្តូរទៅខ្សែស្រឡាយក្រាស់ជាងមុនដោយស្វ័យប្រវត្តិទេ។
ខ្សែស្រឡាយក្រាស់អាចបង្កើនភាពរឹងមាំក្នុងការទាញតាមបន្ទុកកំណត់ ប៉ុន្តែក៏បង្កើនការកកិតតាម៖
- រន្ធម្ជុល។
- ឌីសតានតឹង។
- ចំណុចណែនាំខ្សែ។
- មុខចាប់ខ្សែបង្កើតថ្នេរ។
- ចង្អូរម្ជុល។
ប្រសិនបើម៉ាស៊ីន និងម្ជុលមិនត្រូវបានកែសម្រួលតាមនោះ ខ្សែស្រឡាយក្រាស់អាចដាច់ញឹកញាប់ជាងខ្សែចាស់។
ជម្រើសត្រឹមត្រូវត្រូវផ្អែកលើភាពសមស្របរវាងខ្សែស្រឡាយ ម្ជុល ប្រភេទថ្នេរ ល្បឿន និងរចនាសម្ព័ន្ធមាត់ថង់។
10. កំហុសដែលជួបញឹកញាប់នៅពេលដេរថង់ស្រោប BOPP
ផ្តោតតែលើការបន្ថយភាពតានតឹងខ្សែស្រឡាយ
ការបន្ថយភាពតានតឹងអាចកាត់បន្ថយការដាច់ខ្សែជាបណ្តោះអាសន្ន ប៉ុន្តែមិនអាចដោះស្រាយម្ជុលក្តៅ ស្នាមមុត ឬខ្សែបញ្ជូនទាញថង់បានទេ។
បង្កើនទំហំម្ជុលធំពេក
ម្ជុលធំអាចធ្វើឱ្យខ្សែឆ្លងកាត់បានងាយជាង ប៉ុន្តែអាចបង្កើតរន្ធធំនៅលើខ្សែភាពយន្ត និងបង្កើនការរហែកតាមជួររន្ធម្ជុល។
ទាញថង់ដោយដៃចេញពីម៉ាស៊ីន
សកម្មភាពនេះបង្កើនភាពតានតឹងលើថ្នេរដែលទើបបង្កើត ហើយអាចធ្វើឱ្យខ្សែដាច់ ឬថ្នេរខ្សែសង្វាក់រអិលបន្ទាប់ពីកាត់។
ដំណើរការល្បឿនខ្ពស់ភ្លាមៗ
ម៉ាស៊ីនអាចដេរបានល្អក្នុង 5–10 ថង់ដំបូង ប៉ុន្តែចាប់ផ្តើមដាច់ខ្សែនៅពេលកម្ដៅម្ជុលប្រមូលផ្តុំ។
ប្តូរខ្សែស្រឡាយជាបន្តបន្ទាប់ដោយមិនពិនិត្យម៉ាស៊ីន
ក្រឡុកថ្មីអាចដំណើរការល្អជាបណ្តោះអាសន្ន ប៉ុន្តែបញ្ហានឹងត្រឡប់មកវិញ ប្រសិនបើមូលហេតុពិតជាបន្ទះម្ជុលមានស្នាមឆ្កូត ម្ជុលក្តៅ ឬប្រព័ន្ធណែនាំខ្សែមានស្នាមមុត។
ប្រើប៉ារ៉ាម៉ែត្រដូចគ្នាសម្រាប់ថង់ BOPP គ្រប់ប្រភេទ
ថង់ស្រោបមួយផ្ទៃ ថង់ស្រោបពីរផ្ទៃ ថង់មានថង់ PE ខាងក្នុង ថង់បត់មាត់ និងថង់មានបន្ទះងាយបើក ត្រូវការប៉ារ៉ាម៉ែត្រខុសគ្នា។
11. តើប៉ារ៉ាម៉ែត្រណាខ្លះគួរគ្រប់គ្រងដោយឡែក?
សហគ្រាសគួរបង្កើតលេខកូដកំណត់សម្រាប់ក្រុមផលិតផលនីមួយៗ ដូចជា៖
- ថង់ PP ត្បាញមិនស្រោប។
- ថង់ PP ស្រោបមួយផ្ទៃ។
- ថង់ BOPP ស្រោបពីរផ្ទៃ។
- ថង់ BOPP មានថង់ PE ខាងក្នុង។
- ថង់មានបន្ទះក្រដាស។
- ថង់មានបន្ទះងាយបើក។
- ថង់បត់មាត់។
- ថង់មានស្រទាប់ជាច្រើននៅថ្នេរ។
លេខកូដនីមួយៗគួរកត់ត្រា៖
| ក្រុមប៉ារ៉ាម៉ែត្រ | ព័ត៌មានដែលត្រូវកត់ត្រា |
| សម្ភារៈ | ទម្ងន់តាមផ្ទៃ ចំនួនស្រទាប់ ប្រភេទស្រោប និងរបៀបមាត់ថង់ |
| ខ្សែស្រឡាយ | សម្ភារៈ លក្ខណៈបច្ចេកទេស ពណ៌ និងអ្នកផ្គត់ផ្គង់ |
| ម្ជុល | ប្រព័ន្ធម្ជុល ទំហំម្ជុល និងប្រភេទចុងម្ជុល |
| ថ្នេរ | ប្រភេទថ្នេរ ប្រវែងថ្នេរ និងទីតាំងថ្នេរ |
| ម៉ាស៊ីន | ល្បឿន ភាពតានតឹង និងសម្ពាធជើងចុច |
| ខ្សែសង្វាក់ផលិតកម្ម | ល្បឿនខ្សែបញ្ជូន និងទីតាំងឧបករណ៍ចាប់សញ្ញា |
| ការត្រួតពិនិត្យ | អត្រាដាច់ខ្សែ ថ្នេរខក ការរហែកខ្សែភាពយន្ត និងថ្នេររអិល |
ការរក្សាទុកប៉ារ៉ាម៉ែត្រជាប្រព័ន្ធជួយកាត់បន្ថយពេលវេលាប្តូរម៉ូដែលផលិតផល និងកាត់បន្ថយបញ្ហាដែលវេននីមួយៗកែសម្រួលម៉ាស៊ីនតាមវិធីខុសគ្នា។
សេចក្តីសន្និដ្ឋាន
នៅពេលប្តូរពីថង់ PP ត្បាញទៅថង់ស្រោប BOPP សហគ្រាសមិនគួរគ្រាន់តែប្តូរខ្សែស្រឡាយ ឬបន្ថយប៊ូតុងតានតឹងតាមការសន្មតទេ។ សម្ភារៈថ្មីធ្វើឱ្យមានការផ្លាស់ប្តូររួមគ្នានៃភាពរអិល ភាពរឹង ការកកិតនៅម្ជុល សមត្ថភាពផ្គត់ផ្គង់ និងបន្ទុកដែលប៉ះពាល់លើខ្សែស្រឡាយ។
លំដាប់ដោះស្រាយដែលមានប្រសិទ្ធភាពគឺ៖
- ពិនិត្យរចនាសម្ព័ន្ធជាក់ស្តែងរបស់មាត់ថង់។
- ប្តូរម្ជុលថ្មីដែលមានប្រព័ន្ធ និងទំហំត្រឹមត្រូវ។
- លុបស្នាមមុតនៅតាមផ្លូវខ្សែស្រឡាយ។
- បន្ថយល្បឿនក្នុងការសាកល្បង។
- បន្ថយ និងធ្វើតុល្យភាពភាពតានតឹងតាមជំហានតូចៗ។
- កែសម្រួលប្រវែងថ្នេរ។
- កែសម្រួលសម្ពាធជើងចុច និងធ្មេញទាញឡើងវិញ។
- ធ្វើសមកាលកម្មល្បឿនម៉ាស៊ីនដេរជាមួយខ្សែបញ្ជូន។
- គ្រប់គ្រងសីតុណ្ហភាពម្ជុល។
- ដំណើរការបញ្ជាក់លើបាច់ដែលមានទំហំគ្រប់គ្រាន់មុនពេលផលិតជាបរិមាណច្រើន។
ការកំណត់ប៉ារ៉ាម៉ែត្រដែលត្រឹមត្រូវមិនត្រឹមតែជួយកាត់បន្ថយការដាច់ខ្សែស្រឡាយប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងកាត់បន្ថយការរហែកខ្សែភាពយន្ត ថ្នេរខក ថ្នេរខ្សែសង្វាក់រអិល រូបភាពបោះពុម្ពជ្រួញ និងការឈប់ខ្សែសង្វាក់ផលិតកម្ម។ នេះជាកត្តាសំខាន់សម្រាប់រក្សាផលិតភាពឱ្យមានស្ថិរភាព នៅពេលសហគ្រាសពង្រីកពីថង់ PP ត្បាញធម្មតាទៅកាន់ផលិតផលថង់ BOPP ដែលមានតម្លៃខ្ពស់ជាង។
សំណួរដែលសួរញឹកញាប់
1. ហេតុអ្វីខ្សែស្រឡាយដេរដូចគ្នាដេរថង់ PP ត្បាញបានល្អ ប៉ុន្តែដាច់នៅពេលដេរថង់ BOPP?
ដោយសារសមត្ថភាពដំណើរការរបស់ខ្សែស្រឡាយអាស្រ័យលើប្រព័ន្ធទាំងមូល។ ថង់ BOPP រឹង និងរអិលជាងមុន ដែលអាចបង្កើនកម្ដៅម្ជុល កម្លាំងទប់ពេលចាក់កាត់សម្ភារៈ និងការប្រែប្រួលភាពតានតឹង។ ខ្សែស្រឡាយមិនចាំបាច់ខូចទេ ប៉ុន្តែលក្ខខណ្ឌដំណើរការបានផ្លាស់ប្តូរ។
2. តើគួរបន្ថយភាពតានតឹងខ្សែស្រឡាយប៉ុន្មាន?
មិនមានចំនួនជុំថេរសម្រាប់ម៉ាស៊ីនគ្រប់ប្រភេទទេ។ គួរបន្ថយប្រហែល 1/8 ជុំម្តង ដេរសាកល្បង និងពិនិត្យទាំងពីរផ្ទៃនៃថ្នេរ។ បញ្ឈប់ការកែសម្រួលនៅពេលខ្សែដំណើរការរលូន ខណៈថ្នេរខ្សែសង្វាក់នៅតែបង្កើតបានរឹងមាំ។
3. តើគួរបន្ថយល្បឿនម៉ាស៊ីនដេរថង់ BOPP ដែរឬទេ?
គួរបន្ថយល្បឿនក្នុងដំណាក់កាលសាកល្បង។ នៅពេលគ្រប់គ្រងកម្ដៅម្ជុល ភាពតានតឹង ការផ្គត់ផ្គង់ និងស្ថិរភាពថ្នេរបានហើយ អាចបង្កើនល្បឿនបន្តិចម្តងៗទៅកម្រិតសមស្របសម្រាប់ផលិតកម្ម។
4. ប្រសិនបើខ្សែដាច់នៅត្រង់គែមភ្ជាប់ថង់ តើគួរដោះស្រាយយ៉ាងដូចម្តេច?
ពិនិត្យចំនួនស្រទាប់សម្ភារៈ ការតម្រឹមម្ជុល ទំហំម្ជុល សម្ពាធជើងចុច និងសមត្ថភាពលើកជើងចុចនៅពេលឆ្លងកាត់តំបន់ក្រាស់។ ព្រមទាំងពិនិត្យថាខ្សែបញ្ជូនកំពុងទាញថង់នៅទីតាំងនោះឬអត់។
5. តើម្ជុលក្តៅអាចធ្វើឱ្យខ្សែស្រឡាយ PP ឬ PE ដាច់ដែរឬទេ?
អាច។ កម្ដៅខ្ពស់អាចធ្វើឱ្យផ្ទៃខ្សែស្រឡាយសំយោគទន់ មានសរសៃចេញ ឬបាត់បង់ភាពរឹងមាំ។ បញ្ហានេះជាញឹកញាប់កើតឡើងបន្ទាប់ពីម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់មួយរយៈ មិនចាំបាច់កើតភ្លាមៗនៅពេលចាប់ផ្តើមទេ។
6. តើថ្នេរខ្លីជាងមុនតែងតែធ្វើឱ្យថ្នេររឹងមាំជាងមុនដែរឬទេ?
មិនមែនទេ។ ថ្នេរខ្លីពេកបង្កើនចំនួនរន្ធម្ជុល បង្កើតកម្ដៅច្រើន និងអាចបង្កើតបន្ទាត់ងាយរហែកនៅលើខ្សែភាពយន្ត BOPP។ ប្រវែងថ្នេរត្រូវធ្វើឱ្យមានតុល្យភាពរវាងភាពរឹងមាំ ភាពបិទជិត បរិមាណខ្សែដែលប្រើ និងការការពារសម្ភារៈ។
7. តើថ្នេររអិលបន្ទាប់ពីកាត់មានន័យថាខ្សែស្រឡាយខ្សោយឬ?
មិនចាំបាច់ទេ។ ចំពោះថ្នេរខ្សែសង្វាក់ ចុងខ្សែខ្លីពេក ឬប្រតិបត្តិការកាត់/បញ្ចប់មិនត្រឹមត្រូវ អាចធ្វើឱ្យថ្នេររអិលដោយខ្លួនឯង។ ត្រូវពិនិត្យយន្តការកាត់ និងវិធីបញ្ចប់ថ្នេរ មុនពេលប្តូរខ្សែស្រឡាយ។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


