


 ផាន់ វ៉ាន់ ហួង
- 05/08/2026
- 157
ក្នុងអំឡុងពេលដេរបិទមាត់ថង់ មនុស្សជាច្រើនមានទំនោរជ្រើសរើសម្ជុលតាមគោលការណ៍សាមញ្ញមួយ៖ អំបោះកាន់តែធំ ត្រូវប្រើម្ជុលកាន់តែធំ ហើយមាត់ថង់កាន់តែមានស្រទាប់ច្រើន ក៏ត្រូវបង្កើនទំហំម្ជុលបន្ថែម។ ការគិតបែបនេះមិនមែនខុសទាំងស្រុងទេ ប៉ុន្តែមិនទាន់គ្រប់គ្រាន់ដើម្បីធានាឱ្យម៉ាស៊ីនដំណើរការបានស្ថិរភាពនោះទេ។
ទំហំម្ជុលដែលសមស្របត្រូវបំពេញតាមតម្រូវការ ៣ យ៉ាងក្នុងពេលតែមួយ៖
-
ភ្នែកម្ជុល និងចង្អូរម្ជុលត្រូវធំទូលាយគ្រប់គ្រាន់ ដើម្បីឱ្យអំបោះឆ្លងកាត់បានដោយមិនមានការកកិតខ្លាំងពេក។
-
តួម្ជុលត្រូវរឹងមាំគ្រប់គ្រាន់ ដើម្បីចាក់ឆ្លងកាត់កម្រាស់ទាំងមូលនៃមាត់ថង់ ដោយមិនបត់ ឬលំអៀង។
-
ម្ជុលមិនគួរធំពេករហូតបង្កើតរន្ធដេរធំ កាត់សរសៃត្បាញ PP ឬធ្វើឱ្យគែមថង់ខ្សោយ។
ដូច្នេះ គោលការណ៍ដែលសមស្របមិនមែនជាការប្រើម្ជុលធំបំផុតដែលម៉ាស៊ីនអាចដាក់បានទេ ប៉ុន្តែ៖
ជ្រើសរើសម្ជុលដែលតូចបំផុត ប៉ុន្តែអាចឱ្យអំបោះផ្លាស់ទីបានដោយសេរី និងចាក់ឆ្លងកាត់មាត់ថង់បានយ៉ាងមានស្ថិរភាពនៅល្បឿនផលិតកម្មជាក់ស្តែង។
Groz-Beckert ក៏ណែនាំថា ម្ជុលគួរតែ “ស្តើងតាមដែលអាចធ្វើទៅបាន ប៉ុន្តែក្រាស់តាមដែលចាំបាច់”។ នៅពេលម្ជុលតូចពេកបើប្រៀបធៀបនឹងអំបោះ ហានិភ័យនៃការដាច់អំបោះ និងការរំលងថ្នេរនឹងកើនឡើង។ ចំណែកឯម្ជុលធំពេក អាចបង្កើនការខូចខាតសម្ភារៈ។
Table of Contents [Hide]
1. ភាពខុសគ្នារវាងប្រព័ន្ធម្ជុល និងទំហំម្ជុលសម្រាប់ដេរថង់
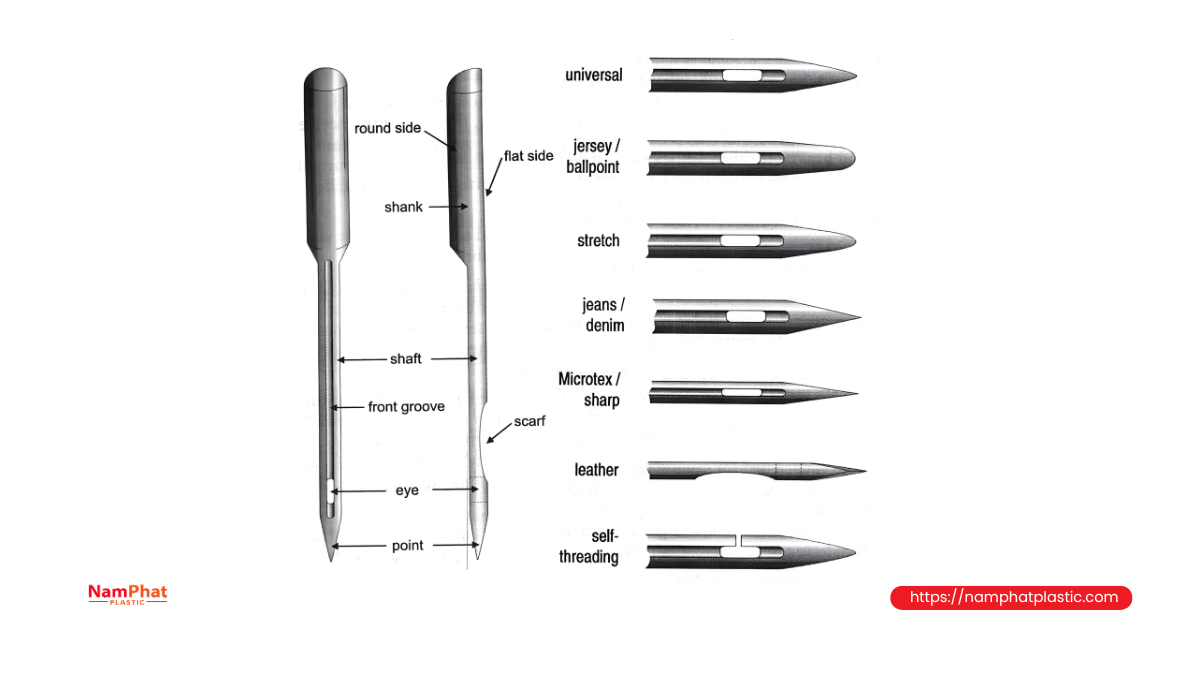
មុនពេលជ្រើសរើសអង្កត់ផ្ចិតម្ជុល ត្រូវបែងចែកឱ្យច្បាស់រវាងប្រព័ន្ធម្ជុល និងទំហំម្ជុល។ ទាំងពីរនេះជាប៉ារ៉ាម៉ែត្រផ្សេងគ្នា ប៉ុន្តែជាញឹកញាប់ត្រូវបានច្រឡំគ្នា។
1.1. តើប្រព័ន្ធម្ជុលជាអ្វី?
ប្រព័ន្ធម្ជុលកំណត់រចនាសម្ព័ន្ធទាំងមូលរបស់ម្ជុល រួមមាន៖
-
អង្កត់ផ្ចិត និងរូបរាងដងម្ជុល។
-
ប្រវែងពីដងម្ជុលដល់ភ្នែកម្ជុល។
-
ទីតាំងភ្នែកម្ជុល។
-
រូបរាងចង្អូរបណ្តោយ។
-
ទីតាំងផ្នែកលៀនសម្រាប់ hook ឬ looper ចាប់រង្វង់អំបោះ។
-
រូបរាងចុងម្ជុល។
-
វិធីដាក់ម្ជុលចូលក្នុងដងម្ជុល។
ប្រព័ន្ធម្ជុលមួយចំនួនដែលជួបញឹកញាប់លើម៉ាស៊ីនដេរថង់មាន៖
-
DNx1 ឬ DNx1-25។
-
144GS។
-
9848GF។
-
9853។
-
80800 ឬលេខកូដជាក់លាក់តាមម៉ូដែលម៉ាស៊ីន។
ម្ជុលពីរដែលមានទំហំដូចគ្នា ឧទាហរណ៍ទំហំ 200 ប៉ុន្តែជាប្រព័ន្ធម្ជុលផ្សេងគ្នា មិនមានន័យថាអាចប្រើជំនួសគ្នាបានទេ។ ប្រសិនបើប្រវែង ឬទីតាំងភ្នែកម្ជុលខុសគ្នា ទំនាក់ទំនងរវាងម្ជុល និង looper នឹងផ្លាស់ប្តូរ ហើយអាចបណ្តាលឱ្យរំលងថ្នេរ ម្ជុលប៉ះផ្នែកផ្សេង ឬម្ជុលបាក់។
យោងតាមឯកសាររបស់ Union Special លេខកូដប្រភេទម្ជុលបង្ហាញពីលក្ខណៈដូចជា ដងម្ជុល ចុងម្ជុល ប្រវែង ចង្អូរ និងស្រទាប់បញ្ចប់ ខណៈលេខកូដទំហំម្ជុលបង្ហាញពីអង្កត់ផ្ចិតអតិបរមារបស់ដងម្ជុល។
1.2. តើទំហំម្ជុលជាអ្វី?

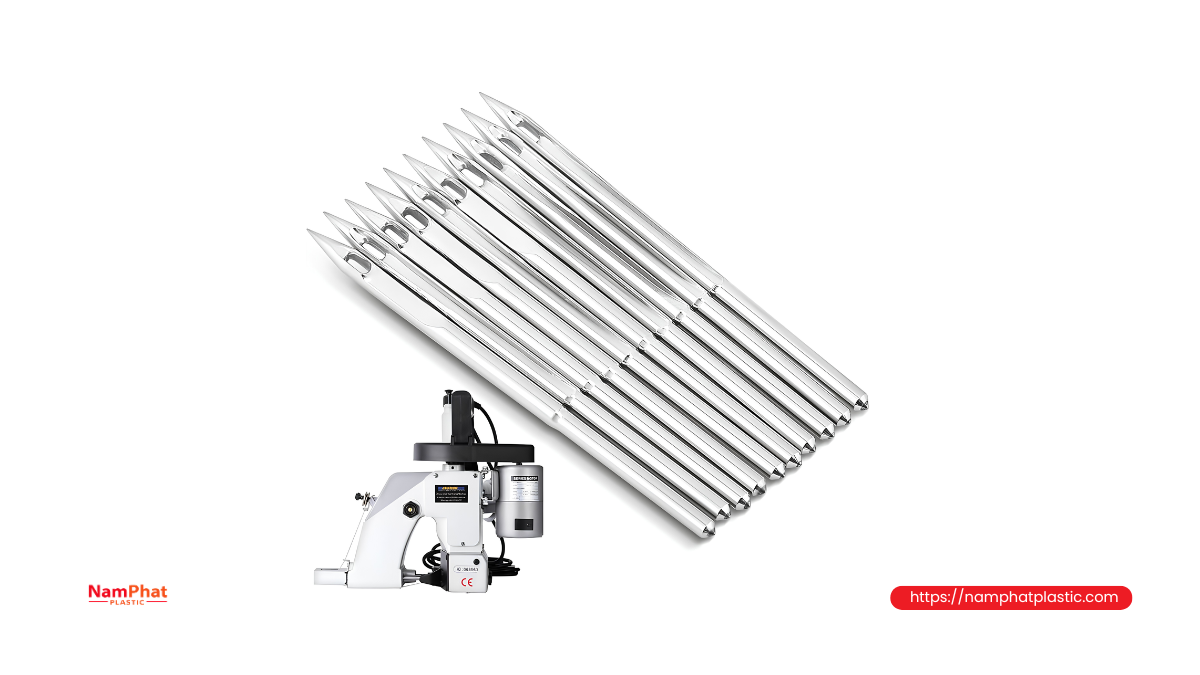
ទំហំម្ជុលសម្រាប់ម៉ាស៊ីនដេរថង់ឧស្សាហកម្មជាទូទៅត្រូវបានបង្ហាញដូចខាងក្រោម៖
| លេខកូដ | អង្កត់ផ្ចិតដងម្ជុលប្រហាក់ប្រហែល |
| 180/070 | 1.80 mm |
| 200/080 | 2.00 mm |
| 230/090 | 2.30 mm |
| 250/100 | 2.50 mm |
ក្នុងលេខកូដ 200/080៖
-
លេខ 200 បង្ហាញពីអង្កត់ផ្ចិតដងម្ជុលប្រហែល 2.00 mm តាមប្រព័ន្ធម៉ែត្រ។
-
លេខ 080 បង្ហាញពីអង្កត់ផ្ចិតស្មើប្រហែល 0.080 inch។
នៅពេលទំហំម្ជុលកើនឡើង ដងម្ជុលជាទូទៅរឹងមាំជាងមុន ហើយភ្នែកម្ជុល និងចង្អូរសម្រាប់អំបោះក៏ធំជាងមុនដែរ។ ប៉ុន្តែរន្ធដែលម្ជុលបង្កើតលើសម្ភារៈក៏ធំជាងមុនផងដែរ។
2. ហេតុអ្វីទំហំម្ជុលត្រូវសមស្របនឹងទំហំអំបោះ?
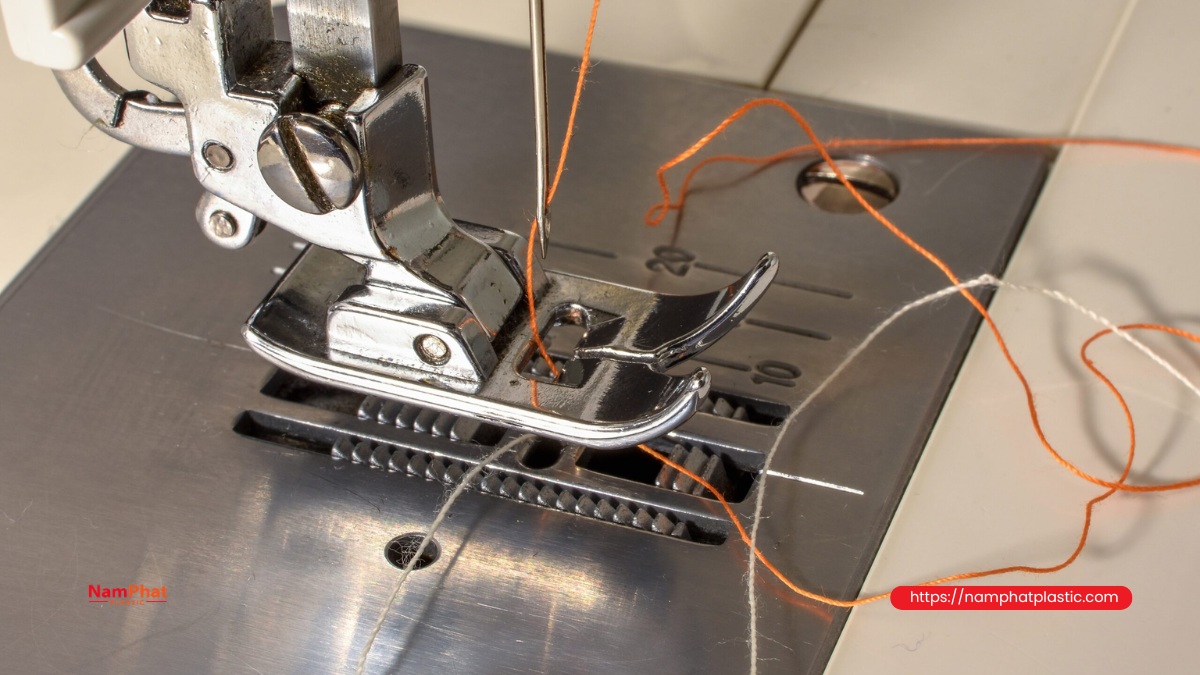
នៅពេលម៉ាស៊ីនដំណើរការ អំបោះមិនមែនគ្រាន់តែឆ្លងកាត់ភ្នែកម្ជុលម្តងប៉ុណ្ណោះទេ។ អំបោះផ្លាស់ទីជាបន្តបន្ទាប់ក្នុងភ្នែក និងចង្អូរម្ជុលនៅល្បឿនខ្ពស់ ព្រមទាំងទទួលរងភាពតានតឹង ការកកិត និងកំដៅដែលកើតឡើងនៅពេលចាក់ឆ្លងកាត់សម្ភារៈ។
ប្រសិនបើអំបោះធំពេកបើប្រៀបធៀបនឹងភ្នែកម្ជុល អាចកើតមានបញ្ហាដូចជា៖
-
អំបោះត្រូវបានសង្កត់ជាប់នឹងជញ្ជាំងភ្នែកម្ជុល។
-
ផ្ទៃអំបោះក្លាយជារួយ ឬសរសៃចាប់ផ្តើមបែក។
-
សារធាតុរំអិលបញ្ចប់លើអំបោះត្រូវបានកកិតចេញជាចំណុចៗ។
-
អំបោះក្តៅឡើងលឿននៅតំបន់ជិតម្ជុល។
-
រង្វង់អំបោះបង្កើតឡើងមិនមានស្ថិរភាព។
-
Looper ពិបាកចាប់រង្វង់អំបោះ។
-
អំបោះដាច់ញឹកញាប់នៅខាងលើ ឬខាងក្រោយភ្នែកម្ជុល។
ផ្ទុយទៅវិញ ប្រសិនបើម្ជុលធំពេកបើប្រៀបធៀបនឹងអំបោះ អំបោះអាចឆ្លងកាត់បានងាយ ប៉ុន្តែមិនមានន័យថាថ្នេរនឹងល្អជាងមុនទេ។ រន្ធម្ជុលធំអាចកាត់បន្ថយសមត្ថភាពរបស់សម្ភារៈក្នុងការកាន់អំបោះ និងអាចបង្ក៖
-
រន្ធដេរមើលឃើញច្បាស់។
-
គែមថង់ត្រូវបានចោះជាជួរតាមបន្ទាត់ដេរ។
-
សរសៃត្បាញ PP បែក ឬត្រូវបានកាត់។
-
ថង់ក្រដាសរហែកជុំវិញរន្ធម្ជុល។
-
ម្សៅ ឬសម្ភារៈល្អិតៗអាចហូរចេញតាមថ្នេរ។
-
ថ្នេររលុង ទោះបីភាពតានតឹងអំបោះមិនទាបក៏ដោយ។
ដូច្នេះ ត្រូវជ្រើសរើសសមាមាត្រដែលសមស្របរវាងអង្កត់ផ្ចិតអំបោះ ភ្នែកម្ជុល និងចង្អូរម្ជុល។
3. ហេតុអ្វីមិនគួរជ្រើសម្ជុលតាមតែ 20/6, 20/8 ឬ 20/9
សម្រាប់អំបោះដេរថង់ PE អំបោះ 20/6, 20/8 និង 20/9 ជាទូទៅមានទំហំកើនឡើងតាមលំដាប់៖
-
PE 20/6៖ តូច និងស្រាលជាង។
-
PE 20/8៖ ទំហំមធ្យម។
-
PE 20/9៖ ធំ និងធ្ងន់ជាង។
ទោះជាយ៉ាងណា អំបោះពីររមូរដែលសុទ្ធតែមានស្លាក 20/9 មិនប្រាកដថាមានអង្កត់ផ្ចិតពិតដូចគ្នាទេ។ ផ្នែកកាត់របស់អំបោះក៏អាស្រ័យលើ៖
-
ទំហំអំបោះតែមួយដែលប្រើជាវត្ថុធាតុដើម។
-
ចំនួនស្រទាប់អំបោះដែលបង្រួមចូលគ្នាជាក់ស្តែង។
-
កម្រិតបង្វិល។
-
ទិសបង្វិល និងចំនួនជុំបង្វិល។
-
កម្រិតបង្រួមរបស់បណ្តុំសរសៃ។
-
ប្រភេទវត្ថុធាតុដើម។
-
បរិមាណសារធាតុរំអិលបញ្ចប់។
-
ភាពមានរោមលើផ្ទៃ។
-
ភាពស្មើគ្នារវាងផ្នែកផ្សេងៗនៃអំបោះ។
អំបោះដែលបង្វិលតឹងអាចមានអង្កត់ផ្ចិតខាងក្រៅតូច ប៉ុន្តែរឹង។ អំបោះដែលបង្វិលតិចអាចមើលទៅធំ ទន់ និងងាយបែករាបនៅពេលឆ្លងកាត់ភ្នែកម្ជុល។ ដូច្នេះ តារាងជ្រើសម្ជុលសម្រាប់ 20/6–20/9 គួរប្រើជាចំណុចចាប់ផ្តើមប៉ុណ្ណោះ ហើយបន្ទាប់មកត្រូវធ្វើតេស្តជាមួយឡូតអំបោះពិត និងរចនាសម្ព័ន្ធមាត់ថង់ពិតប្រាកដ។
4. របៀបកំណត់ចំនួនស្រទាប់មាត់ថង់ជាក់ស្តែង
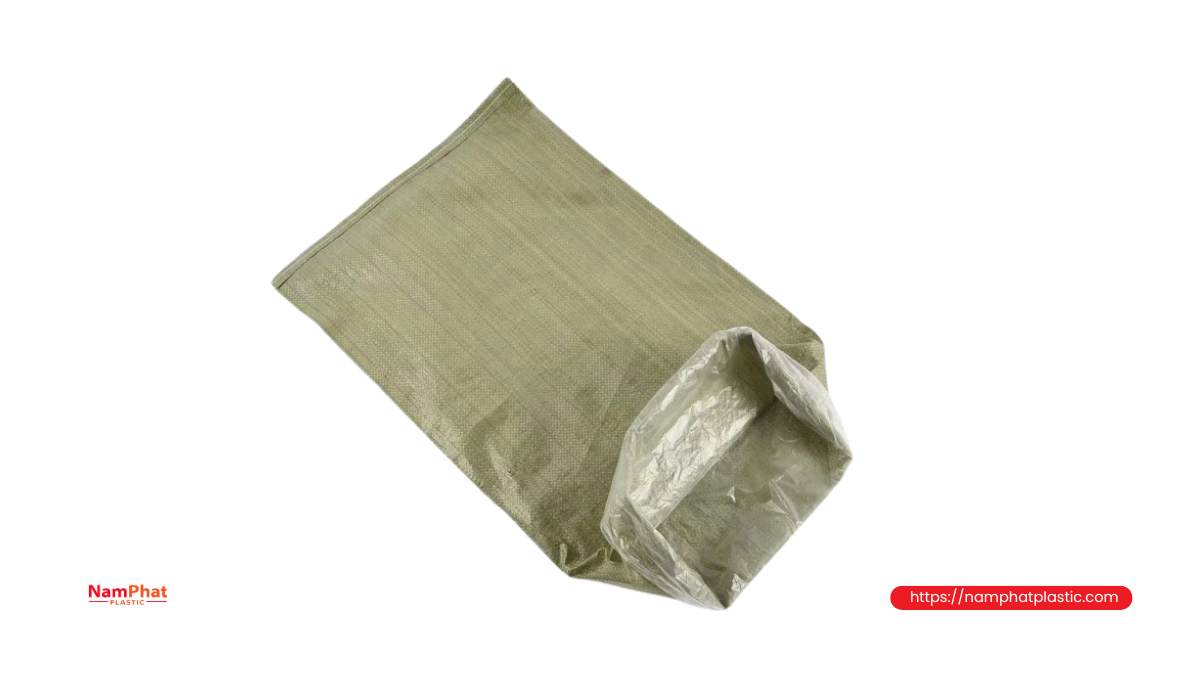
“ចំនួនស្រទាប់មាត់ថង់” គួរយល់ថាជាចំនួនស្រទាប់សម្ភារៈសរុបដែលម្ជុលចាក់ឆ្លងកាត់ជាក់ស្តែងនៅតំបន់ដេរ មិនមែនចំនួនប្រភេទសម្ភារៈដែលប្រើសម្រាប់ផលិតថង់ទេ។
រចនាសម្ព័ន្ធដែលជួបញឹកញាប់
| រចនាសម្ព័ន្ធមាត់ថង់ | ចំនួនស្រទាប់ប្រើសម្រាប់យោង |
| មាត់ថង់មិនបត់ ដេរឆ្លងកាត់ផ្នែកទាំងពីររបស់ថង់ | 2 ស្រទាប់ |
| មាត់ថង់បត់ម្តងមុនពេលដេរ | ប្រហែល 4 ស្រទាប់ |
| ថង់មានស្រទាប់ PE ខាងក្នុង | បូកស្រទាប់ liner នៅតំបន់ដេរ |
| មាត់ថង់បត់ និងមានក្រដាស ឬកាសែត crepe | 4 ស្រទាប់ថង់ បូកស្រទាប់កាសែត |
| ថង់ស្រទាប់ច្រើន ឬថង់ក្រដាសស្រទាប់ច្រើន | រាប់ស្រទាប់ទាំងអស់ដែលម្ជុលចាក់ឆ្លងកាត់ |
| តំបន់ភ្ជាប់គែម ត្រួតគែម ឬផ្នត់ជាក់លាក់ | អាចក្រាស់ជាងផ្នែកផ្សេងយ៉ាងច្រើន |
មាត់ថង់ពីរដែលមាន 4 ស្រទាប់ មិនប្រាកដថាត្រូវការទំហំម្ជុលដូចគ្នាទេ។ PP ត្បាញរលុង 4 ស្រទាប់ ខុសពី PP ស្រោបហ្វីល 4 ស្រទាប់ ថង់ក្រដាសបង្ហាប់តឹង ឬការរួមបញ្ចូល PP–PE–ក្រដាស។
ដូច្នេះ ក្រៅពីចំនួនស្រទាប់ គួរពិនិត្យបន្ថែម៖
-
កម្រាស់សរុបបន្ទាប់ពីសង្កត់ស្រាល។
-
ភាពរឹងនៃការរួមបញ្ចូលសម្ភារៈ។
-
ដង់ស៊ីតេការត្បាញ។
-
មានស្រទាប់ហ្វីលស្រោបឬអត់។
-
មានកាវ ធូលី ឬភាគល្អិតវត្ថុធាតុដើមជាប់នៅតំបន់ដេរឬអត់។
-
មានផ្នត់ត្រួត ឬខ្សែផ្សារនៅក្នុងតំបន់ដេរឬអត់។
5. តារាងជ្រើសរើសទំហំម្ជុលតាមអំបោះ PE និងចំនួនស្រទាប់មាត់ថង់
តារាងខាងក្រោមជាជួរចាប់ផ្តើមសម្រាប់ការអនុវត្ត ដែលសមស្របសម្រាប់បង្កើតគំរូសាកល្បងជាមួយអំបោះ PE 20/6, 20/8 និង 20/9។ វាមិនមែនជាលក្ខណៈបច្ចេកទេសបង្ខំសម្រាប់ម៉ាស៊ីនគ្រប់ប្រភេទទេ។ ត្រូវប្រើតែទំហំម្ជុលដែលស្ថិតក្នុងប្រព័ន្ធម្ជុលត្រឹមត្រូវ និងស្ថិតក្នុងជួរដែលក្រុមហ៊ុនផលិតម៉ាស៊ីនអនុញ្ញាត។
| រចនាសម្ព័ន្ធមាត់ថង់ | អំបោះ PE 20/6 | អំបោះ PE 20/8 | អំបោះ PE 20/9 |
| PP ត្បាញស្តើងប្រហែល 2 ស្រទាប់ មិនបត់ | NM 180–200 | NM 200 | NM 200–230 |
| PP ស្រោបហ្វីល 2 ស្រទាប់ ឬសម្ភារៈមានភាពរឹងមធ្យម | NM 200 | NM 200–230 | NM 230 |
| ប្រហែល 3–4 ស្រទាប់មានប្រសិទ្ធភាព | NM 200 | NM 200–230 | NM 230 |
| ប្រហែល 5–6 ស្រទាប់ មានមាត់បត់ ឬស្រទាប់ liner | NM 200–230 | NM 230 | NM 230–250 |
| លើស 6 ស្រទាប់ ឬការរួមបញ្ចូលក្រាស់ និងរឹងខ្លាំង | ត្រូវវាយតម្លៃភាពសមស្របរបស់អំបោះឡើងវិញ | NM 230–250 | NM 250 និងពិនិត្យកម្រិតម៉ាស៊ីន |
របៀបប្រើតារាង
ចាប់ផ្តើមជានិច្ចពីទំហំតូចជាងនៅក្នុងជួរដែលបានណែនាំ។ បង្កើនមួយកម្រិតតែពេលមានភស្តុតាងច្បាស់ថាម្ជុលបច្ចុប្បន្នតូចពេក ដូចជា៖
-
អំបោះមិនអាចផ្លាស់ទីដោយសេរីក្នុងភ្នែកម្ជុល។
-
អំបោះមានរោមភ្លាមៗបន្ទាប់ពីឆ្លងកាត់ភ្នែកម្ជុល។
-
ម្ជុលបត់ ឬលំអៀងច្បាស់នៅពេលចាក់ឆ្លងកាត់មាត់ថង់។
-
ម៉ាស៊ីនរំលងថ្នេរជាចម្បងនៅកន្លែងក្រាស់។
-
អំបោះដាច់នៅជិតម្ជុល ទោះម្ជុលគ្មានស្នាមមុត និងភាពតានតឹងសមស្រប។
-
ម្ជុលក្តៅឡើងលឿនខុសប្រក្រតីនៅពេលបង្កើនល្បឿនម៉ាស៊ីន។
តារាងនេះត្រូវបានរៀបចំដោយផ្អែកលើគោលការណ៍ជ្រើសរើសទំហំម្ជុលតាមទំហំអំបោះ និងទំហំម្ជុល 200/080, 230/090 និង 250/100 ដែលមាននៅលើម៉ាស៊ីនដេរថង់ Union Special មួយចំនួន។ ក្រុមហ៊ុនផលិតក៏តម្រូវឱ្យអំបោះឆ្លងកាត់ភ្នែកម្ជុលដោយសេរី ដើម្បីបង្កើតថ្នេរបានត្រឹមត្រូវ។
6. ឧទាហរណ៍ជ្រើសរើសម្ជុលសម្រាប់ករណីផ្សេងៗ
ករណីទី 1៖ អំបោះ PE 20/6 ដេរថង់ PP ត្បាញ 2 ស្រទាប់
នេះជារចនាសម្ព័ន្ធដែលមិនសូវធ្ងន់។ អាចចាប់ផ្តើមជាមួយម្ជុល NM 180 ឬ NM 200 អាស្រ័យលើប្រព័ន្ធម្ជុលរបស់ម៉ាស៊ីន។
ប្រសិនបើម៉ាស៊ីនដៃត្រូវបានក្រុមហ៊ុនផលិតកំណត់ឱ្យប្រើម្ជុល 200/080 គួរប្រើតាមលក្ខណៈនេះ ជំនួសឱ្យការព្យាយាមដាក់ម្ជុល NM 180 ពីប្រព័ន្ធផ្សេង។ ឧទាហរណ៍ ម៉ាស៊ីន Union Special 4500 ប្រើម្ជុល DNx1-25-200/080 ហើយតាមឯកសារម៉ាស៊ីន អាចដេរសម្ភារៈដែលមានកម្រាស់អតិបរមាប្រហែល 6.5 mm។
បន្ទាប់ពីសាកល្បង ប្រសិនបើអំបោះឆ្លងកាត់ភ្នែកម្ជុលបានងាយ មិនមានរោម រន្ធម្ជុលមិនធំពេក និងថ្នេរមានស្ថិរភាព មិនចាំបាច់បង្កើនទំហំម្ជុលទេ។
ករណីទី 2៖ អំបោះ PE 20/8 ដេរមាត់ថង់បត់ម្តង
នៅពេលមាត់ថង់ត្រូវបានបត់ ចំនួនស្រទាប់នៅតំបន់ដេរអាចកើនពី 2 ទៅប្រហែល 4 ស្រទាប់។ សម្រាប់ PE 20/8 អាច៖
-
ចាប់ផ្តើមដោយ NM 200។
-
សាកល្បងនៅល្បឿនទាប។
-
បង្កើនទៅល្បឿនផលិតកម្ម។
-
ពិនិត្យការលំអៀងរបស់ម្ជុល ការរំលងថ្នេរ និងសភាពមានរោមរបស់អំបោះ។
-
ប្តូរទៅ NM 230 ប្រសិនបើ NM 200 មិនមានស្ថិរភាពគ្រប់គ្រាន់។
មិនគួរបង្កើនទៅ NM 250 ភ្លាមៗទេ ប្រសិនបើ NM 230 ដំណើរការល្អរួចហើយ ព្រោះម្ជុលធំជាងអាចបង្កើតរន្ធដេរធំដោយមិនចាំបាច់។
ករណីទី 3៖ អំបោះ PE 20/9 ដេរថង់ស្រោបហ្វីលដែលមាន liner
PE 20/9 មានផ្នែកកាត់ធំជាង ហើយជាទូទៅត្រូវការភ្នែកម្ជុលធំជាង។ ប្រសិនបើមាត់ថង់មានស្រទាប់ PE ខាងក្នុង ផ្នែកបត់ ឬកាសែតក្រដាស នោះការរួមបញ្ចូលសម្ភារៈនឹងមានទាំងកម្រាស់ និងភាពរឹងមិនស្មើគ្នា។
ទំហំចាប់ផ្តើមដែលសមស្របជាទូទៅស្ថិតនៅចន្លោះ NM 230–250 ដោយមានលក្ខខណ្ឌថាម៉ាស៊ីនអនុញ្ញាតឱ្យប្រើទំហំទាំងនេះ។ ត្រូវពិនិត្យជាពិសេសនៅ៖
-
តំបន់ដែល liner បត់ត្រួត។
-
ចំណុចប្រសព្វជាមួយខ្សែផ្សារ។
-
គែមហ្វីលស្រោបដែលរឹង។
-
កន្លែងកាសែតក្រដាសត្រួតគ្នា។
-
ដើម និងចុងបន្ទាត់ដេរ។
ប្រសិនបើម៉ាស៊ីនរំលងថ្នេរតែនៅចំណុចក្រាស់បំផុត មូលហេតុអាចជាម្ជុលត្រូវបានរុញឱ្យលំអៀង មិនមែនជាបញ្ហាភាពតានតឹងអំបោះតែមួយមុខទេ។
7. ម៉ាស៊ីននីមួយៗមានជួរទំហំម្ជុលខុសៗគ្នា
មិនអាចយកតារាងទំហំម្ជុលរបស់ម៉ាស៊ីនមួយទៅប្រើផ្ទាល់ជាមួយម៉ាស៊ីនដេរថង់គ្រប់ប្រភេទបានទេ។
ឧទាហរណ៍៖
-
ម៉ាស៊ីនដេរថង់ដៃ Union Special 4500 ប្រើម្ជុល DNx1-25-200/080 ក្នុងការកំណត់ស្តង់ដារ។
-
ម៉ាស៊ីន Union Special 56100 មួយចំនួនប្រើប្រព័ន្ធម្ជុល 144GS និងមានទំហំ 200/080, 230/090 និង 250/100។
-
ម៉ាស៊ីនដេរថង់ថេរដែលមានកម្លាំងខ្ពស់មួយចំនួនប្រើម្ជុលស្តង់ដារ 250/100 និងអាចដំណើរការជាមួយការរួមបញ្ចូលសម្ភារៈក្រាស់ជាង។
នេះបង្ហាញថា ទំហំម្ជុលមិនអាស្រ័យតែលើអំបោះ និងមាត់ថង់ទេ ប៉ុន្តែអាស្រ័យលើ៖
-
ចម្ងាយចលនារបស់ដងម្ជុល។
-
កម្លាំងម៉ាស៊ីន។
-
រចនាសម្ព័ន្ធជើងចុច និងធ្មេញបញ្ជូន។
-
ចន្លោះរវាងម្ជុល និង looper។
-
ប្រព័ន្ធបញ្ជូនសម្ភារៈ។
-
ល្បឿនប្រតិបត្តិការ។
-
ភាពរឹងរបស់ដងម្ជុល។
-
លទ្ធភាពប្រើទំហំម្ជុលដែលត្រូវការនៅក្នុងប្រព័ន្ធម្ជុលត្រឹមត្រូវ។
ម៉ាស៊ីន Union Special 56100 មានទំហំម្ជុល 200/080, 230/090 និង 250/100 ហើយឯកសាររបស់ក្រុមហ៊ុនកំណត់ថា ការជ្រើសទំហំសមស្របត្រូវផ្អែកលើទំហំអំបោះ និងអំបោះត្រូវឆ្លងកាត់ភ្នែកម្ជុលដោយសេរី។
8. ពិនិត្យរហ័សភាពសមស្របរវាងអំបោះ និងភ្នែកម្ជុល
អាចធ្វើតេស្តសាមញ្ញមួយមុនពេលដាក់ម្ជុលចូលក្នុងម៉ាស៊ីន។
វិធីធ្វើតេស្ត
-
ប្រើម្ជុលថ្មីដែលស្ថិតក្នុងប្រព័ន្ធម្ជុលត្រឹមត្រូវ។
-
បញ្ចូលអំបោះដែលត្រូវពិនិត្យតាមភ្នែកម្ជុល។
-
កាន់ចុងអំបោះទាំងពីរ ឱ្យបង្កើតជាបន្ទាត់ទ្រេតប្រហែល 45 ដឺក្រេ។
-
ទុកឱ្យម្ជុលរអិលតាមអំបោះដោយប្រើទម្ងន់របស់ម្ជុលខ្លួនឯង។
-
សង្កេតចលនារបស់ម្ជុល។
ការវាយតម្លៃលទ្ធផល
-
ប្រសិនបើម្ជុលមិនរអិល ឬជាប់ញឹកញាប់៖ ភ្នែកម្ជុលអាចតូចពេក អំបោះអាចមានរោមច្រើន ឬភ្នែកម្ជុលមានស្នាមមុត។
-
ប្រសិនបើម្ជុលរអិល ប៉ុន្តែញ័រ ឬកន្ត្រាក់ជាដំណាក់កាល៖ ទំហំអំបោះអាចមិនស្មើ ឬមានចំណងតូចៗ និងរោមលើផ្ទៃ។
-
ប្រសិនបើម្ជុលរអិលបានស្រាល និងបន្តជាប់គ្នា៖ សមាមាត្ររវាងអំបោះ និងភ្នែកម្ជុលមានលទ្ធភាពសមស្រប។
-
ប្រសិនបើម្ជុលរអិលបានល្អ ប៉ុន្តែម៉ាស៊ីននៅតែរំលងថ្នេរ៖ ត្រូវពិនិត្យទិសដាក់ម្ជុល timing ចន្លោះម្ជុល–looper ភាពតានតឹងអំបោះ និងការលំអៀងរបស់ម្ជុលពេលចាក់សម្ភារៈ។
SCHMETZ ណែនាំថា នៅពេលទំហំម្ជុល និងទំហំអំបោះសមស្រប ម្ជុលអាចរអិលតាមផ្នែកអំបោះដែលទ្រេត ដោយប្រើទម្ងន់របស់វា។ ទោះជាយ៉ាងណា ការធ្វើតេស្តនេះវាយតម្លៃតែទំនាក់ទំនងរវាងអំបោះ និងភ្នែកម្ជុលប៉ុណ្ណោះ មិនអាចវាយតម្លៃសមត្ថភាពចាក់ឆ្លងកាត់សម្ភារៈពិតបានទេ។
9. សញ្ញាដែលបង្ហាញថាម្ជុលតូចពេក
ម្ជុលត្រូវបានចាត់ទុកថាតូចពេក នៅពេលវាមិនផ្តល់កន្លែងគ្រប់គ្រាន់សម្រាប់អំបោះ ឬមិនមានភាពរឹងគ្រប់គ្រាន់ដើម្បីចាក់ឆ្លងកាត់ការរួមបញ្ចូលសម្ភារៈ។
សញ្ញាដែលជួបញឹកញាប់មាន៖
អំបោះមានរោមនៅជិតភ្នែកម្ជុល
ផ្ទៃអំបោះមានការកកិតខ្លាំងជាមួយគែមភ្នែកម្ជុល ឬមិនស្ថិតបានត្រឹមត្រូវក្នុងចង្អូរបណ្តោយ។ បន្ទាប់ពីដំណើរការរយៈពេលខ្លី អំបោះនឹងមានរោម រាប ឬសរសៃបែកចេញពីគ្នា។
អំបោះដាច់នៅពេលបង្កើនល្បឿន
ម៉ាស៊ីនអាចដំណើរការបាននៅល្បឿនទាប ប៉ុន្តែអំបោះដាច់នៅល្បឿនផលិតកម្ម។ មូលហេតុគឺចំនួនដងកកិត និងកំដៅដែលប្រមូលផ្តុំកើនឡើងយ៉ាងលឿន។
រំលងថ្នេរនៅផ្នែកក្រាស់
ម្ជុលស្តើងអាចលំអៀងនៅពេលចាក់ឆ្លងកាត់ផ្នែកបត់ត្រួត។ រង្វង់អំបោះបង្កើតនៅទីតាំងខុស ដូច្នេះ looper មិនអាចចាប់បាន។
ម្ជុលមានសំឡេងប៉ះ ឬបាក់ញឹកញាប់
ម្ជុលអាចត្រូវបានរុញទៅចំហៀង ហើយប៉ះផ្លាកម្ជុល ធ្មេញបញ្ជូន ឬ looper។ មិនគួរបន្តបង្កើនភាពតានតឹងអំបោះដើម្បីដោះស្រាយបញ្ហានេះទេ។
អំបោះពិបាកឆ្លងកាត់ភ្នែកម្ជុល
ទោះអាចបញ្ចូលអំបោះបានក៏ដោយ អំបោះនៅតែអាចត្រូវបានសង្កត់ជាប់នឹងជញ្ជាំងភ្នែក។ នេះជាសញ្ញាច្បាស់ថាគួរពិនិត្យទំហំម្ជុលធំជាង ឬគុណភាពអំបោះ។
10. សញ្ញាដែលបង្ហាញថាម្ជុលធំពេក
ម្ជុលធំមិនមានន័យថាថ្នេររឹងមាំជាងមុនដោយស្វ័យប្រវត្តិទេ។ សញ្ញាខាងក្រោមបង្ហាញថាគួរសាកល្បងបន្ថយទំហំម្ជុល៖
-
រន្ធដេរធំ និងមើលឃើញច្បាស់។
-
សរសៃត្បាញ PP ជុំវិញបន្ទាត់ដេរបែក ឬដាច់។
-
ថង់រហែកតាមជួររន្ធនៅពេលធ្វើតេស្តទាញ។
-
ហ្វីលស្រោបបែកជុំវិញរន្ធម្ជុល។
-
ម្សៅល្អិតអាចហូរចេញតាមថ្នេរ។
-
មាត់ថង់ជ្រួញ ឬខូចទ្រង់ទ្រាយ។
-
ថ្នេរមើលទៅរលុង ទោះភាពតានតឹងអំបោះគ្រប់គ្រាន់។
-
សំឡេងចាក់ឆ្លងកាត់សម្ភារៈខ្លាំងខុសប្រក្រតី។
-
ម្ជុលរុញសម្ភារៈចុះទៅក្នុងរន្ធផ្លាកម្ជុល ជំនួសឱ្យការចាក់ឆ្លងកាត់បានស្អាត។
ម្ជុលស្តើងជាងជាទូទៅបង្កើតកម្លាំងចាក់តិចជាង និងកាត់បន្ថយការផ្លាស់ទី ឬការខូចខាតរចនាសម្ព័ន្ធសម្ភារៈ។ ដូច្នេះ គួរបង្កើនទំហំម្ជុលតែពេលទំហំបច្ចុប្បន្នមិនអាចឱ្យអំបោះឆ្លងកាត់បានត្រឹមត្រូវ ឬម្ជុលមិនមានស្ថិរភាពគ្រប់គ្រាន់។
11. ដំណើរការជ្រើសរើសទំហំម្ជុលនៅរោងចក្រ
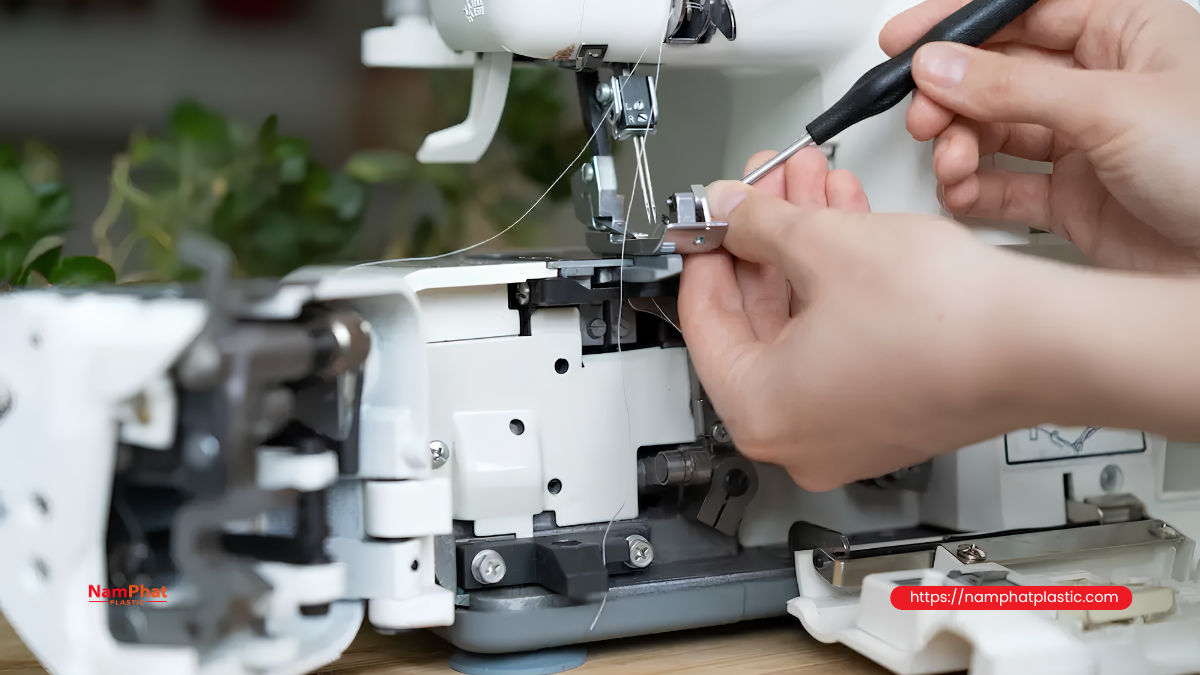
ដើម្បីជៀសវាងការវាយតម្លៃតាមអារម្មណ៍ រោងចក្រអាចអនុវត្តដំណើរការដូចខាងក្រោម។
ជំហានទី 1៖ បញ្ជាក់ប្រព័ន្ធម្ជុលឱ្យត្រឹមត្រូវ
ពិនិត្យ៖
-
ម៉ូដែលម៉ាស៊ីន។
-
សេចក្តីណែនាំរបស់ក្រុមហ៊ុនផលិត។
-
លេខកូដលើកញ្ចប់ម្ជុលចាស់។
-
ប្រវែងម្ជុល។
-
ប្រភេទដងម្ជុល និងទីតាំងភ្នែក។
-
ទិសចង្អូរបណ្តោយ និងផ្នែកលៀនរបស់ម្ជុល។
កុំប្រើម្ជុលដោយគ្រាន់តែឃើញថាមានអង្កត់ផ្ចិតដូចគ្នា។
ជំហានទី 2៖ រៀបចំគំរូមាត់ថង់ពិត
គំរូសាកល្បងត្រូវដូចលក្ខខណ្ឌផលិតកម្មក្នុងចំណុច៖
-
ប្រភេទថង់។
-
ចំនួនស្រទាប់។
-
របៀបបត់មាត់។
-
Liner។
-
ក្រដាស ឬកាសែត crepe។
-
សំណើម និងភាពរឹងរបស់សម្ភារៈ។
-
តំបន់ភ្ជាប់គែម ឬខ្សែផ្សារ។
ការធ្វើតេស្តលើ PP តែមួយសន្លឹក មិនអាចតំណាងឱ្យការរួមបញ្ចូលមាត់ថង់ពិតបានទេ។
ជំហានទី 3៖ ជ្រើសទំហំតូចបំផុតក្នុងជួរដែលរំពឹងទុក
ឧទាហរណ៍ សម្រាប់ PE 20/8 និងមាត់ថង់ 4 ស្រទាប់ អាចចាប់ផ្តើមដោយ NM 200 ជំនួស NM 230 ឬ NM 250។
ជំហានទី 4៖ ពិនិត្យការឆ្លងកាត់ភ្នែកម្ជុល
ធ្វើតេស្តរអិលម្ជុលលើអំបោះ ហើយពិនិត្យផងដែរ៖
-
អំបោះមានការរាបឬអត់។
-
មានផ្នែកក្រាស់ខុសប្រក្រតីឬអត់។
-
ភ្នែកម្ជុលមានគែមមុត ឬស្នាមឆ្កូតឬអត់។
-
អំបោះស្ថិតបានត្រឹមត្រូវក្នុងចង្អូរបណ្តោយឬអត់។
ជំហានទី 5៖ ដំណើរការម៉ាស៊ីននៅល្បឿនទាប
សង្កេត៖
-
ចលនារបស់ម្ជុល។
-
ការលំអៀងនៅពេលចាក់ផ្នែកក្រាស់។
-
សមត្ថភាពរបស់ looper ក្នុងការចាប់រង្វង់អំបោះ។
-
រូបរាងខ្សែថ្នេរ។
-
សំឡេងម៉ាស៊ីន។
ជំហានទី 6៖ ដំណើរការនៅល្បឿនផលិតកម្មជាក់ស្តែង
ការរួមបញ្ចូលម្ជុល–អំបោះអាចដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែបង្កបញ្ហានៅពេលដំណើរការជាបន្តបន្ទាប់។ ដូច្នេះ ត្រូវធ្វើតេស្តក្នុងលក្ខខណ្ឌជិតស្និទ្ធនឹងផលិតកម្ម៖
-
ល្បឿនម៉ាស៊ីនពិត។
-
រយៈពេលដំណើរការគ្រប់គ្រាន់ឱ្យកំដៅកើតឡើង។
-
ភាពតានតឹងអំបោះដែលកំពុងប្រើ។
-
ប្រតិបត្តិករ និងវិធីបញ្ចូលថង់តាមធម្មតា។
ជំហានទី 7៖ ពិនិត្យផលិតផលបន្ទាប់ពីដេរ
យ៉ាងហោចណាស់ ត្រូវវាយតម្លៃចំណុចខាងក្រោម៖
| ចំណុច | លក្ខណៈវិនិច្ឆ័យ |
| ផ្ទៃអំបោះ | មិនមានរោម រាប រលាយ ឬសរសៃបែក |
| រន្ធម្ជុល | មិនធំពេក និងមិនទាញឱ្យសរសៃត្បាញរហែក |
| ថ្នេរ | មិនរំលងថ្នេរ និងប្រវែងថ្នេរមានភាពស្មើគ្នា |
| ខ្សែថ្នេរ | រង្វង់ចាក់សោមានស្ថិរភាព និងមិនរលុងពេក |
| មាត់ថង់ | មិនជ្រួញ រហែក ឬស្រទាប់លំអៀង |
| ម្ជុល | មិនបត់ មិនទ្រុឌទ្រោម និងគ្មានស្នាមប៉ះ |
| សីតុណ្ហភាព | មិនកើនឡើងខុសប្រក្រតីនៅពេលដំណើរការបន្ត |
ជំហានទី 8៖ ផ្លាស់ប្តូរតែប៉ារ៉ាម៉ែត្រមួយក្នុងមួយលើក
នៅពេលប្តូរពី NM 200 ទៅ NM 230 គួររក្សាប៉ារ៉ាម៉ែត្រផ្សេងទៀតឱ្យដដែលក្នុងការធ្វើតេស្តដំបូង។ ប្រសិនបើប្តូរម្ជុល បង្កើនភាពតានតឹង ប្តូរប្រវែងថ្នេរ និងកែជើងចុចក្នុងពេលតែមួយ នឹងពិបាកកំណត់ថាកត្តាណាធ្វើឱ្យលទ្ធផលល្អ ឬអាក្រក់។
12. កុំប្រើទំហំម្ជុលដើម្បីលាក់បាំងបញ្ហាការកែតម្រូវម៉ាស៊ីន
បញ្ហាមួយចំនួនត្រូវបានដោះស្រាយជាញឹកញាប់ដោយការបង្កើនទំហំម្ជុល ទោះបីមូលហេតុពិតស្ថិតនៅផ្នែកផ្សេងក៏ដោយ។
12.1. ម៉ាស៊ីនរំលងថ្នេរ
ក្រៅពីទំហំម្ជុល ត្រូវពិនិត្យ៖
-
ម្ជុលមិនបានដាក់ចូលដល់ទីតាំងកំណត់។
-
ទិសផ្នែកលៀនរបស់ម្ជុល។
-
ចន្លោះម្ជុល–looper។
-
Timing រវាងម្ជុល និង looper។
-
ម្ជុលបត់។
-
សម្ពាធជើងចុច។
-
ភាពតានតឹងអំបោះ។
-
ផ្លូវអំបោះមិនត្រឹមត្រូវ។
-
រង្វង់អំបោះតូចពេកដោយសារការកកិត។
12.2. អំបោះដាច់នៅជិតម្ជុល
អាចបណ្តាលមកពី៖
-
ភ្នែកម្ជុលមានស្នាមមុត។
-
ម្ជុលដាក់មិនត្រង់។
-
ម្ជុលក្តៅខ្លាំង។
-
ភាពតានតឹងអំបោះខ្ពស់ពេក។
-
ប្រព័ន្ធនាំអំបោះមានគែមមុត។
-
អំបោះមានចំណង ឬចំណុចក្រាស់។
-
សារធាតុរំអិលបញ្ចប់មិនស្មើគ្នា។
-
ម្ជុលប៉ះផ្លាកម្ជុល ឬ looper។
12.3. ម្ជុលបាក់
ក្រៅពីម្ជុលតូចពេក មូលហេតុអាចមាន៖
-
អ្នកប្រតិបត្តិការទាញ ឬរុញថង់។
-
ចលនាធ្មេញបញ្ជូនមិនស្មើ។
-
ជើងចុចកាន់សម្ភារៈមិនមានស្ថិរភាព។
-
ម្ជុលប៉ះ looper។
-
ដងម្ជុលមានភាពរលុង។
-
ម្ជុលរឹតមិនជាប់។
-
មានវត្ថុរឹងនៅក្នុងមាត់ថង់។
ការបង្កើនទំហំម្ជុលអាចធ្វើឱ្យបញ្ហាថយចុះជាបណ្តោះអាសន្ន ប៉ុន្តែមិនអាចលុបបំបាត់មូលហេតុដើមបានទេ។
13. កំហុសដែលជួបញឹកញាប់នៅពេលជ្រើសម្ជុលដេរថង់
ប្រើម្ជុលទំហំតែមួយសម្រាប់អំបោះគ្រប់ប្រភេទ
ម្ជុលដែលដំណើរការល្អជាមួយ PE 20/6 មិនប្រាកដថាសមស្របនឹង PE 20/9 ទេ។ នៅពេលប្តូរទំហំអំបោះ ត្រូវពិនិត្យភ្នែកម្ជុល ភាពតានតឹង និងការបង្កើតរង្វង់អំបោះឡើងវិញ។
រាប់តែចំនួនស្រទាប់ដោយមិនគិតពីភាពរឹង
PP ត្បាញទន់ 4 ស្រទាប់អាចងាយចាក់ជាងសម្ភារៈស្រោបក្រាស់ និងបង្ហាប់តឹង 2 ស្រទាប់។
គិតថាម្ជុលកាន់តែធំ កាន់តែមិនងាយបាក់
ម្ជុលធំជាទូទៅរឹងជាង ប៉ុន្តែវាក៏បង្កើតកម្លាំងចាក់ និងរន្ធម្ជុលធំជាងដែរ។ ប្រសិនបើម្ជុលបាក់ដោយសារ timing ខុស ឬអ្នកប្រតិបត្តិការទាញថង់ ការបង្កើនទំហំម្ជុលមិនមែនជាដំណោះស្រាយត្រឹមត្រូវទេ។
ដាក់ម្ជុលទំហំត្រឹមត្រូវ ប៉ុន្តែប្រើខុសប្រព័ន្ធម្ជុល
នេះជាកំហុសដែលមានហានិភ័យ ព្រោះអាចធ្វើឱ្យម្ជុលប៉ះ looper ភ្លាមៗនៅពេលម៉ាស៊ីនចាប់ផ្តើម។
បន្តប្រើម្ជុលដែលទ្រុឌទ្រោម
ម្ជុលទ្រុឌទ្រោមបង្កើនកម្លាំងចាក់ បង្កើតកំដៅ និងរុញសរសៃត្បាញឱ្យលំអៀង។ អ្នកប្រតិបត្តិការអាចយល់ច្រឡំថាត្រូវការម្ជុលធំជាង។
ជ្រើសម្ជុលលើគំរូថង់ទទេ ប៉ុន្តែមិនពិនិត្យនៅពេលថង់មានទំនិញ
នៅពេលថង់មានវត្ថុធាតុ មាត់ថង់អាចតឹង ស្រទាប់អាចលំអៀង ឬមានធូលីជាប់។ លក្ខខណ្ឌដេរអាចខុសគ្នាយ៉ាងច្រើនពីគំរូថង់រាបនៅលើតុ។
14. តារាងដោះស្រាយរហ័សតាមរោគសញ្ញា
| រោគសញ្ញា | មូលហេតុដែលអាចពាក់ព័ន្ធនឹងម្ជុល | ទិសដៅពិនិត្យ |
| អំបោះពិបាកឆ្លងកាត់ភ្នែកម្ជុល | ម្ជុលតូចពេក | សាកល្បងម្ជុលធំជាងមួយកម្រិតក្នុងប្រព័ន្ធត្រឹមត្រូវ |
| អំបោះមានរោមបន្ទាប់ពីភ្នែកម្ជុល | ភ្នែកម្ជុលតូច ស្នាមមុត ឬចង្អូរមិនសមស្រប | ប្តូរម្ជុលថ្មី និងពិនិត្យទំហំត្រឹមត្រូវ |
| រំលងថ្នេរនៅផ្នែកបត់ | ម្ជុលលំអៀង ឬភាពរឹងមិនគ្រប់ | សាកល្បងបង្កើនមួយកម្រិត និងពិនិត្យ timing |
| រំលងថ្នេរតាមបន្ទាត់ទាំងមូល | មិនប្រាកដថាបណ្តាលពីទំហំម្ជុល | ពិនិត្យការដាក់ម្ជុល looper និងភាពតានតឹង |
| រន្ធម្ជុលធំពេក | ម្ជុលធំពេក ឬចុងម្ជុលមិនសម | បន្ថយទំហំម្ជុល |
| ថង់រហែកតាមជួររន្ធ | ម្ជុលធំ ឬចុងម្ជុលធ្វើឱ្យសម្ភារៈខូច | បន្ថយទំហំម្ជុល និងពិនិត្យប្រភេទចុងម្ជុល |
| ម្ជុលក្តៅ និងអំបោះដាច់នៅល្បឿនលឿន | ការកកិតខ្លាំង ឬទំហំម្ជុលមិនសម | ពិនិត្យភ្នែកម្ជុល ភាពតានតឹង និងល្បឿន |
| ម្ជុលបត់ញឹកញាប់ | ម្ជុលតូច សម្ភារៈក្រាស់ពេក ឬការបញ្ជូនមិនត្រឹមត្រូវ | ពិនិត្យទំហំម្ជុល និងប្រព័ន្ធបញ្ជូន |
| ថ្នេររលុង | មិនប្រាកដថាបណ្តាលពីម្ជុល | ពិនិត្យភាពតានតឹងអំបោះ looper និងប្រវែងថ្នេរ |
សេចក្តីសន្និដ្ឋាន
ការជ្រើសរើសទំហំម្ជុលសម្រាប់ដេរថង់ដែលមានប្រសិទ្ធភាព គួរចាប់ផ្តើមពីប្រព័ន្ធម្ជុលត្រឹមត្រូវ បន្ទាប់មកទើបពិនិត្យទំហំអំបោះ និងចំនួនស្រទាប់មាត់ថង់។
អាចសង្ខេបតាមគោលការណ៍ដូចខាងក្រោម៖
-
អំបោះ PE 20/6 ជាទូទៅចាប់ផ្តើមជាមួយម្ជុល NM 180–200។
-
អំបោះ PE 20/8 ជាទូទៅចាប់ផ្តើមជាមួយម្ជុល NM 200–230។
-
អំបោះ PE 20/9 ជាទូទៅចាប់ផ្តើមជាមួយម្ជុល NM 230 ហើយបង្កើនទៅ NM 250 តែនៅពេលសម្ភារៈក្រាស់ រឹង និងម៉ាស៊ីនអនុញ្ញាត។
-
មាត់ថង់កាន់តែមានស្រទាប់ច្រើន ឬកាន់តែរឹង តម្រូវឱ្យម្ជុលមានស្ថិរភាពកាន់តែខ្ពស់។
-
កុំប្រើម្ជុលធំជាងកម្រិតដែលចាំបាច់។
-
លទ្ធផលចុងក្រោយត្រូវបញ្ជាក់តាមការធ្វើតេស្តនៅល្បឿនផលិតកម្មជាក់ស្តែង។
ទំហំម្ជុលត្រឹមត្រូវមិនត្រឹមជួយកាត់បន្ថយការដាច់អំបោះ និងការរំលងថ្នេរប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងការពាររចនាសម្ព័ន្ធមាត់ថង់ កាត់បន្ថយការបាក់ម្ជុល ធ្វើឱ្យថ្នេរមានស្ថិរភាព និងកាត់បន្ថយពេលវេលាម៉ាស៊ីនឈប់។
សំណួរដែលសួរញឹកញាប់
1. តើអំបោះ PE 20/9 ត្រូវតែប្រើម្ជុល 250/100 មែនទេ?
មិនមែនទេ។ ក្នុងករណីជាច្រើន PE 20/9 អាចដំណើរការបានល្អជាមួយម្ជុល 230/090។ ម្ជុល 250/100 គួរសាកល្បងតែនៅពេលអំបោះមិនអាចឆ្លងកាត់ភ្នែកម្ជុលបានមានស្ថិរភាព មាត់ថង់ក្រាស់ពេក ម្ជុល 230 បត់ ឬលំអៀង ឬក្រុមហ៊ុនផលិតម៉ាស៊ីនណែនាំទំហំនេះ។
2. តើអំបោះ PE 20/6 អាចប្រើជាមួយម្ជុល 230/090 បានទេ?
អាចដាក់បានលើម៉ាស៊ីនមួយចំនួន ប៉ុន្តែម្ជុល 230 ជាទូទៅធំជាងកម្រិតដែលត្រូវការសម្រាប់ PE 20/6 និងថង់ស្តើង។ វាអាចបង្កើតរន្ធម្ជុលធំ ធ្វើឱ្យសរសៃត្បាញខូច និងបន្ថយភាពស្អាតរបស់ថ្នេរ។
3. តើមាត់ថង់កាន់តែមានស្រទាប់ច្រើន តែងតែត្រូវបង្កើនទំហំម្ជុលមែនទេ?
មិនមែនគ្រប់ករណីទេ។ ប្រសិនបើស្រទាប់សម្ភារៈទន់ ត្បាញរលុង និងម្ជុលបច្ចុប្បន្នមិនលំអៀង អាចរក្សាទំហំដដែលបាន។ ត្រូវពិចារណាលើកម្រាស់សរុប ភាពរឹង និងលទ្ធផលសាកល្បង។
4. តើអាចដាក់ម្ជុល 230 ជំនួសម្ជុល 200 លើម៉ាស៊ីនដេរថង់ដៃបានទេ?
បានតែប្រសិនបើប្រព័ន្ធម្ជុលត្រូវគ្នា និងឯកសាររបស់ម៉ាស៊ីនអនុញ្ញាត។ មិនគួរប្តូរតាមចិត្តទេ ព្រោះម្ជុលធំអាចប៉ះពាល់ដល់ចន្លោះជាមួយ looper ផ្លាកម្ជុល និងផ្នែកដែលមានចលនា។
5. តើម្ជុលធំធ្វើឱ្យថ្នេររឹងមាំជាងមុនមែនទេ?
មិនមែនដោយផ្ទាល់ទេ។ ភាពរឹងមាំនៃថ្នេរអាស្រ័យលើកម្លាំងអំបោះ ដង់ស៊ីតេថ្នេរ ភាពតានតឹង រចនាសម្ព័ន្ធថ្នេរ និងភាពរឹងមាំរបស់សម្ភារៈជុំវិញរន្ធម្ជុល។ ម្ជុលធំពេកអាចធ្វើឱ្យមាត់ថង់ខ្សោយ ដោយសារបង្កើតជួររន្ធធំពេក។
6. នៅពេលអំបោះដាច់នៅជិតម្ជុល តើគួរបង្កើនទំហំម្ជុលភ្លាមៗទេ?
គួរពិនិត្យភ្នែកម្ជុល ស្នាមមុត ទិសដាក់ម្ជុល ភាពតានតឹង កំដៅម្ជុល និងប្រព័ន្ធនាំអំបោះជាមុន។ គួរបង្កើនទំហំម្ជុលតែនៅពេលបញ្ជាក់ថាអំបោះត្រូវបានសង្កត់ ឬមានការកកិតខ្លាំងពេកនៅក្នុងភ្នែកម្ជុល។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


