


 ផាន់ វ៉ាន់ ហួង
- 06/08/2026
- 139
ក្នុងអំឡុងពេលដំណើរការម៉ាស៊ីនដេរមាត់ថង់ មានករណីដែលម៉ាស៊ីនដំណើរការយ៉ាងមានស្ថិរភាពនៅកណ្តាលថ្នេរ ប៉ុន្តែអំបោះតែងតែដាច់ភ្លាមៗនៅពេលចាប់ផ្តើមបញ្ចូលថង់ ឬនៅពេលបញ្ចប់ថ្នេរ។ កំហុសប្រភេទនេះងាយធ្វើឱ្យយល់ច្រឡំ ព្រោះអ្នកដំណើរការតែងគិតថាគុណភាពអំបោះមិនមានស្ថិរភាព។
ជាក់ស្តែង ប្រសិនបើអំបោះដាច់តែនៅដើម ឬចុងថង់ មូលហេតុជាច្រើនមិនបានមកពីអំបោះតែមួយមុខទេ។ បញ្ហាអាចបណ្តាលមកពីការផ្លាស់ប្តូរភាពតានតឹងភ្លាមៗ ប្រវែងចុងអំបោះមិនសមស្រប កាំបិតកាត់អំបោះមិនមុត ម្ជុលមានស្នាមមុត ការកំណត់ពេលវេលារបស់ Hook មិនត្រឹមត្រូវ ឬការទាញថង់ចេញលឿនពេក។
ដើម្បីដោះស្រាយឱ្យបានត្រឹមត្រូវ ត្រូវកំណត់ឱ្យច្បាស់ថា អំបោះដាច់នៅពេលណា ទីតាំងដាច់ស្ថិតនៅត្រង់ណា និងចុងអំបោះក្រោយពេលដាច់មានរូបរាងយ៉ាងដូចម្តេច។ ការបង្កើនភាពតានតឹង ឬប្តូរអំបោះជាបន្តបន្ទាប់ដោយមិនពិនិត្យប្រព័ន្ធម៉ាស៊ីន អាចធ្វើឱ្យបញ្ហាកាន់តែធ្ងន់។
Table of Contents [Hide]
1. ហេតុអ្វីដើម និងចុងថ្នេរជាទីតាំងងាយដាច់អំបោះ?
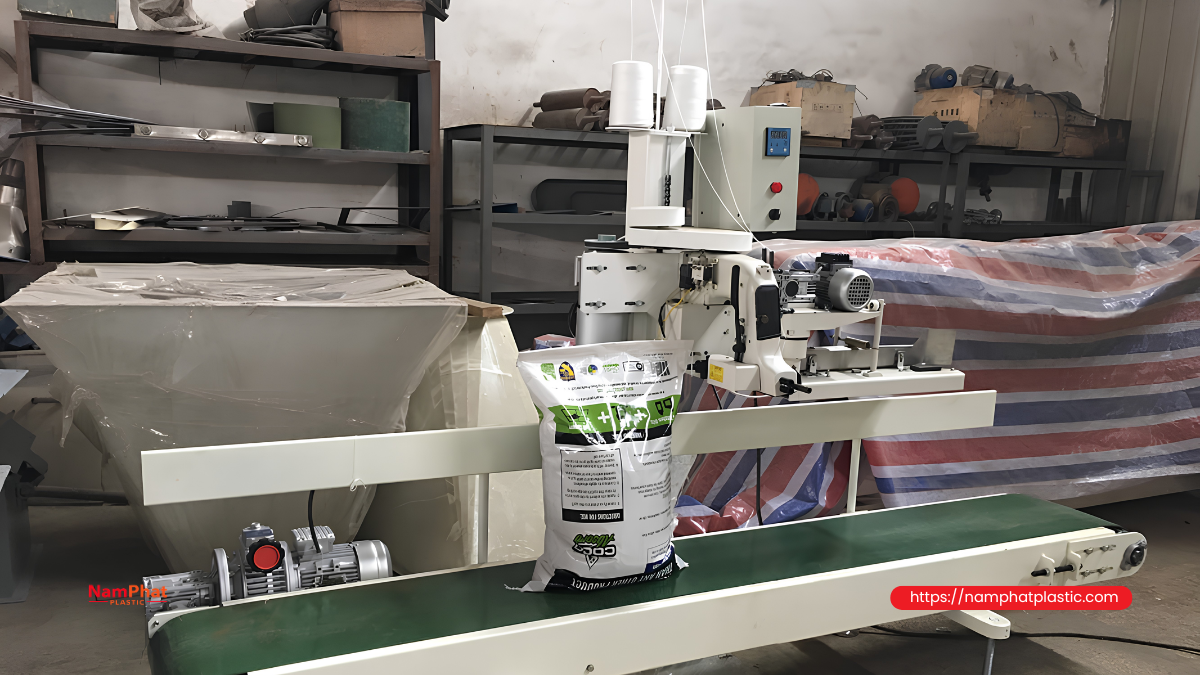
នៅពេលម៉ាស៊ីនដំណើរការយ៉ាងមានស្ថិរភាពនៅកណ្តាលថ្នេរ ផ្នែកដូចជា ម្ជុល Hook ប្រព័ន្ធទាញអំបោះ ប្រព័ន្ធនាំអំបោះ និងកូនអំបោះ បានឈានដល់ស្ថានភាពចលនាដែលមានស្ថិរភាពជាងមុន។ ដូច្នេះ ភាពតានតឹងរបស់អំបោះមានការប្រែប្រួលតិចជាង។
ផ្ទុយទៅវិញ នៅពេលចាប់ផ្តើម ឬបញ្ចប់ថង់ ប្រព័ន្ធត្រូវផ្លាស់ប្តូរស្ថានភាព៖
-
ពីស្ថានភាពឈប់ទៅការបង្កើនល្បឿន។
-
ពីការរត់ថេរទៅការបន្ថយល្បឿន ឬឈប់ភ្លាមៗ។
-
ពីការបង្កើតខ្សែសង្វាក់ដោយសេរីទៅការដេរឆ្លងកាត់ស្រទាប់មាត់ថង់ជាច្រើន។
-
ពីការបង្កើតថ្នេរទៅការទាញខ្សែសង្វាក់ និងកាត់អំបោះ។
-
ពីស្ថានភាពគ្មានបន្ទុកទៅស្ថានភាពដែលទទួលបន្ទុកពីសម្ភារៈ។
ការផ្លាស់ប្តូរទាំងនេះអាចបង្កើតកំពូលភាពតានតឹងក្នុងរយៈពេលខ្លី ប៉ុន្តែខ្លាំងគ្រប់គ្រាន់ដើម្បីធ្វើឱ្យអំបោះដាច់។ ដូច្នេះ អំបោះប្រភេទដូចគ្នាអាចដំណើរការបានល្អរាប់ពាន់មុំនៅកណ្តាលថ្នេរ ប៉ុន្តែអាចដាច់នៅប៉ុន្មានមុំដំបូង ឬប៉ុន្មានមុំចុងក្រោយ។
2. ត្រូវបែងចែកកំហុស ៤ ប្រភេទឱ្យបានច្បាស់
មុនពេលកែសម្រួលម៉ាស៊ីន ត្រូវបែងចែកឱ្យច្បាស់នូវបាតុភូត ៤ ប្រភេទខាងក្រោម៖
2.1. អំបោះដាច់ភ្លាមៗនៅពេលម៉ាស៊ីនចាប់ផ្តើមបង្វិល
ម៉ាស៊ីនទើបចាប់ផ្តើម មិនទាន់បញ្ចូលមាត់ថង់ ប៉ុន្តែអំបោះបានដាច់ ឬមិនអាចបង្កើតខ្សែសង្វាក់បាន។
មូលហេតុជាទូទៅរួមមាន៖
-
ចុងអំបោះខ្លីពេក។
-
អំបោះរអិលចេញពីភ្នែកម្ជុល។
-
ភាពតានតឹងនៅពេលចាប់ផ្តើមខ្ពស់ពេក។
-
អំបោះជាប់នៅប្រព័ន្ធនាំអំបោះ ឬកូនអំបោះ។
-
ម្ជុល ផ្ទៃម្ជុល ឬ Hook មានស្នាមមុត។
-
ប្រព័ន្ធបង្កើតថ្នេរមិនអាចចាប់រង្វង់អំបោះបាន។
2.2. អំបោះដាច់នៅពេលគែមថង់ទើបចូលទៅកាន់ជើងចុច
ម៉ាស៊ីនអាចបង្កើតខ្សែសង្វាក់បានធម្មតា ប៉ុន្តែអំបោះដាច់ភ្លាមៗនៅពេលមាត់ថង់ប៉ះម្ជុល។
មូលហេតុជាទូទៅរួមមាន៖
-
មាត់ថង់ក្រាស់ពេក ឬបត់មិនស្មើ។
-
ម្ជុលបត់នៅពេលចាក់កាត់គែមថង់។
-
អ្នកដំណើរការរុញថង់ខ្លាំងពេក។
-
សម្ពាធជើងចុចខ្ពស់ពេក។
-
ទំហំម្ជុលមិនសមស្របនឹងទំហំអំបោះ។
-
ម្ជុលប៉ះផ្ទៃម្ជុល ឬ Hook នៅពេលទទួលបន្ទុក។
2.3. អំបោះដាច់នៅពេលគែមថង់ទើបចេញពីជើងចុច
ថ្នេរនៅលើតួថង់នៅតែធម្មតា ប៉ុន្តែអំបោះដាច់នៅមុំនៃថ្នេរចុងក្រោយ។
មូលហេតុជាទូទៅរួមមាន៖
-
អ្នកដំណើរការទាញថង់ចេញលឿនពេក។
-
ម៉ាស៊ីនឈប់មុនពេលបង្កើតខ្សែសង្វាក់ចុងក្រោយបានគ្រប់គ្រាន់។
-
ភាពតានតឹងមិនថយចុះទាន់ពេលនៅពេលសម្ភារៈចេញពីជើងចុច។
-
អំបោះជាប់រវាងគែមថង់ ជើងចុច និងផ្ទៃម្ជុល។
-
ម្ជុលនៅតែស្ថិតក្នុងសម្ភារៈ ប៉ុន្តែថង់ត្រូវបានទាញចេញ។
2.4. អំបោះដាច់នៅពេលឧបករណ៍កាត់អំបោះដំណើរការ
ថ្នេរ និងខ្សែសង្វាក់ចុងក្រោយបានបង្កើតរួច ប៉ុន្តែនៅពេលកាត់ អំបោះត្រូវបានធ្វើឱ្យរុះ កិន ទាញ ឬដាច់នៅជិតភ្នែកម្ជុល។
មូលហេតុអាចរួមមាន៖
-
កាំបិតកាត់អំបោះមិនមុត។
-
ចន្លោះកាំបិតមិនត្រឹមត្រូវ។
-
កាំបិតសង្កត់ និងកិនអំបោះជំនួសឱ្យការកាត់ឱ្យដាច់ស្អាត។
-
ឧបករណ៍កាន់អំបោះចាប់ខ្លាំងពេក។
-
ពេលវេលាកាត់មិនត្រឹមត្រូវ។
-
ផ្នែកខ្សែសង្វាក់ចុងក្រោយខ្លីពេក។
ការបែងចែកបាតុភូតបានត្រឹមត្រូវ អាចកាត់បន្ថយពេលវេលាស្វែងរកកំហុសបានយ៉ាងច្រើន។
3. មូលហេតុដែលធ្វើឱ្យអំបោះដាច់នៅពេលចាប់ផ្តើមថង់
3.1. ចុងអំបោះ ឬផ្នែកខ្សែសង្វាក់ដំបូងខ្លីពេក
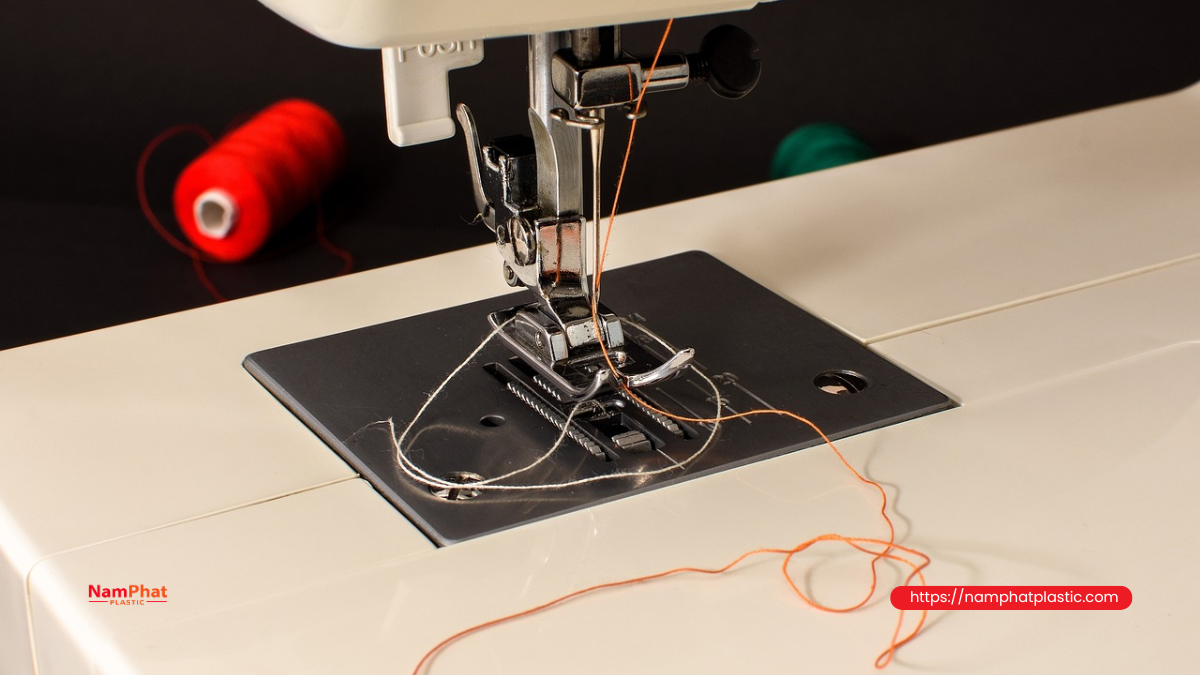
នេះជាមូលហេតុមួយដែលជួបញឹកញាប់។ នៅពេលម៉ាស៊ីនចាប់ផ្តើមបង្កើតថ្នេរ ម្ជុល និង Hook ត្រូវការអំបោះប្រវែងគ្រប់គ្រាន់ដើម្បីបង្កើតរង្វង់អំបោះដំបូង។
ប្រសិនបើចុងអំបោះខ្លីពេក កម្លាំងទាញរបស់ប្រព័ន្ធបង្កើតថ្នេរអាចធ្វើឱ្យអំបោះរអិលចេញពីភ្នែកម្ជុល ឬទាញអំបោះដែលនៅសល់ចូលទៅក្នុងយន្តការ Hook។ អ្នកដំណើរការអាចមើលឃើញដូចជាអំបោះដាច់ ប៉ុន្តែជាក់ស្តែងអំបោះអាចគ្រាន់តែរអិលចេញ។
ត្រូវពិនិត្យ៖
-
បន្ទាប់ពីកាត់ តើនៅសល់ចុងអំបោះប្រវែងគ្រប់គ្រាន់ឬទេ។
-
តើម៉ាស៊ីនអាចបង្កើតខ្សែសង្វាក់មុនពេលបញ្ចូលថង់ឬទេ។
-
តើឧបករណ៍កាន់អំបោះចាប់អំបោះជិតពេកឬទេ។
-
តើអំបោះត្រូវបានទាញថយក្រោយតាមភ្នែកម្ជុលនៅពេលចាប់ផ្តើមឬទេ។
អាចចាប់ផ្តើមសាកល្បងដោយប្រើខ្សែសង្វាក់ ឬចុងអំបោះប្រហែល 8–12 សង់ទីម៉ែត្រ ហើយបន្ទាប់មកកែតម្រូវតាមរចនាសម្ព័ន្ធជាក់លាក់របស់ម៉ាស៊ីននីមួយៗ។ មិនគួរប្រើប្រវែងថេរតែមួយសម្រាប់ម៉ាស៊ីនដេរថង់គ្រប់ប្រភេទទេ។
3.2. ភាពតានតឹងកើនឡើងភ្លាមៗនៅពេលចាប់ផ្តើម
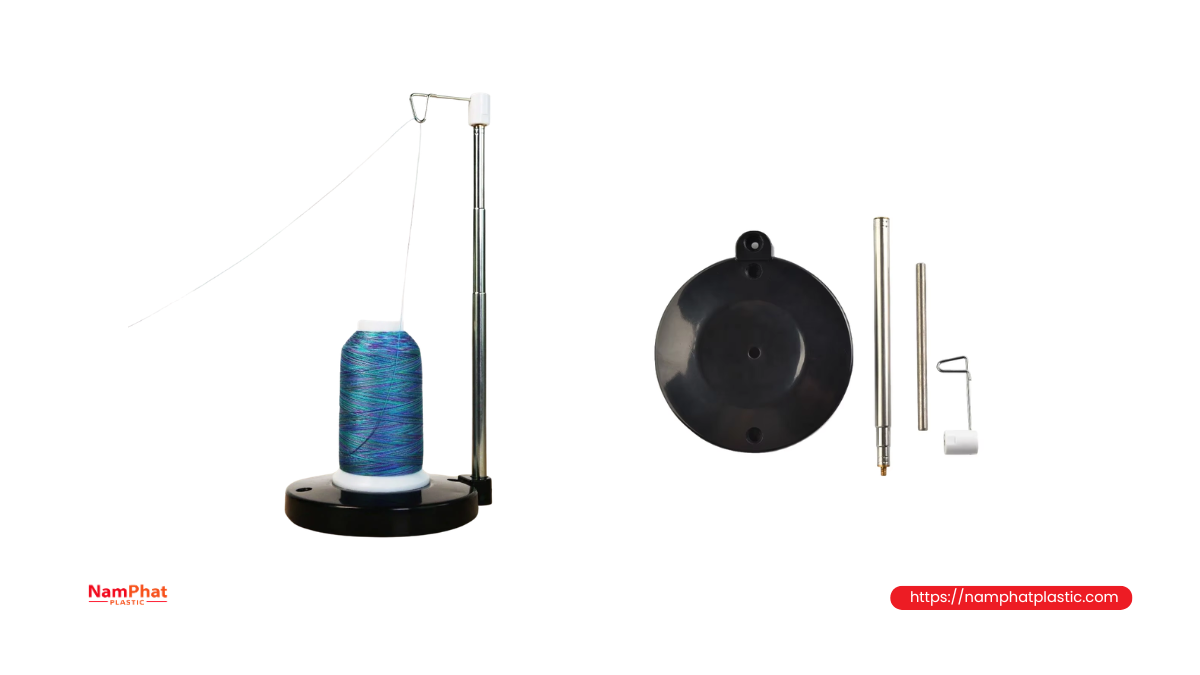
កូនអំបោះដែលកំពុងឈប់មានអាំងឺត្យា។ នៅពេលម៉ាស៊ីនបង្កើនល្បឿនលឿន ប្រព័ន្ធទាញអំបោះត្រូវទាញអំបោះចេញពីកូនស្ទើរតែភ្លាមៗ។ ប្រសិនបើអំបោះចេញមិនស្មើ ភាពតានតឹងអាចកើនឡើងខ្លាំងក្នុងប៉ុន្មានជុំដំបូង។
បាតុភូតនេះងាយកើតឡើងនៅពេល៖
-
កូនអំបោះរុំតឹងពេក។
-
ស្រទាប់អំបោះលើកូនមានការស្រុត ឬសង្កត់គ្នា។
-
កូនអំបោះដាក់ខុសទិសដកអំបោះ។
-
អំបោះកកិតនឹងគែមស្នូល ឬជើងទ្រកូន។
-
ផ្លូវអំបោះមានមុំបត់ច្រើនពេក។
-
ស្ព្រីងតានតឹងអំបោះត្រូវបានរឹតខ្លាំងពេក។
-
អំបោះរុំមួយជុំជុំវិញដងនាំ។
-
ម៉ាស៊ីនបង្កើនល្បឿនលឿនពេកភ្លាមៗនៅពេលចុចឈ្នាន់។
ប្រសិនបើម៉ាស៊ីនតែងតែដាច់អំបោះនៅពេលចាប់ផ្តើមលើកដំបូង ប៉ុន្តែបន្ទាប់ពីទាញអំបោះចេញជាមុនមួយផ្នែកហើយ ម៉ាស៊ីនដំណើរការធម្មតា គួរតែពិនិត្យជាមុនអំពីការចេញអំបោះពីកូន។
3.3. អំបោះជាប់នៅចំណុចមួយតាមផ្លូវអំបោះ
ចំណុចជាប់តូចមួយអាចមិនធ្វើឱ្យអំបោះដាច់នៅពេលទាញដោយដៃយឺតៗ។ ប៉ុន្តែនៅពេលម៉ាស៊ីនបង្កើនល្បឿន ចំណុចជាប់នោះអាចបង្កើតកម្លាំងទាញយ៉ាងខ្លាំង។
ទីតាំងត្រូវពិនិត្យរួមមាន៖
-
គែមស្នូលកូនអំបោះ។
-
ដងនាំអំបោះដំបូង។
-
រន្ធនាំអំបោះសេរ៉ាមិច។
-
ឌីសតានតឹងអំបោះ។
-
ស្ព្រីងបំពេញភាពតានតឹង។
-
រង្វង់នាំជិតម្ជុល។
-
ភ្នែកម្ជុល។
-
ផ្ទៃ Hook និងផ្ទៃម្ជុល។
ប្រើក្រណាត់ទន់ ឬសំឡីស្តើងជូតលើផ្ទៃលោហៈ។ ប្រសិនបើសរសៃសំឡីជាប់ នោះទីតាំងនោះអាចមានស្នាមមុត ឬគែមមុត។
3.4. ម្ជុលមិនអាចចាប់រង្វង់អំបោះដំបូងបាន
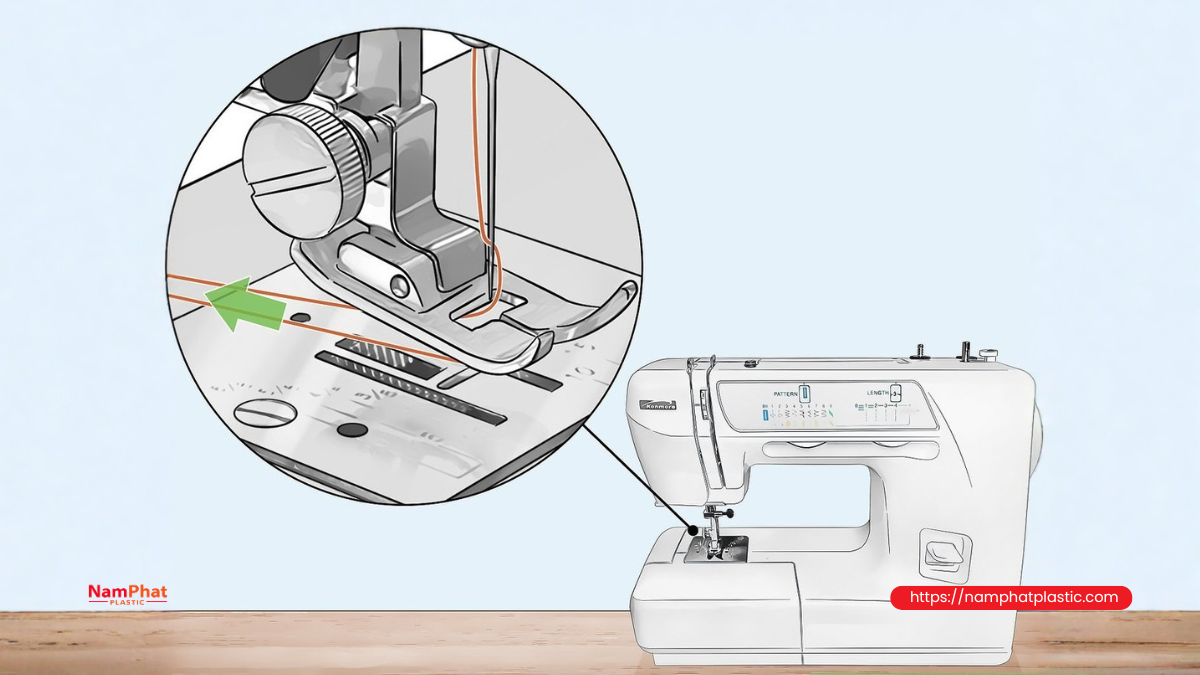
ម៉ាស៊ីនដេរថង់ជាច្រើនប្រើយន្តការថ្នេរខ្សែសង្វាក់។ ដើម្បីបង្កើតថ្នេរ Hook ត្រូវចូលទៅក្នុងរង្វង់អំបោះដែលបង្កើតនៅខាងក្រោយម្ជុលតាមពេលវេលាត្រឹមត្រូវ។
ប្រសិនបើពេលវេលារវាងម្ជុល និង Hook មិនត្រឹមត្រូវ ម៉ាស៊ីនអាច៖
-
មិនអាចបង្កើតខ្សែសង្វាក់។
-
រំលងថ្នេរនៅប៉ុន្មានមុំដំបូង។
-
ទាញរង្វង់អំបោះរហូតដល់ដាច់។
-
ធ្វើឱ្យអំបោះរុំជុំវិញ Hook។
-
ដំណើរការបាននៅល្បឿនទាប ប៉ុន្តែមានកំហុសនៅពេលបង្កើនល្បឿន។
មូលហេតុអាចមកពី Hook ខុសទីតាំង ម្ជុលបញ្ចូលមិនដល់កំណត់ ម្ជុលដាក់ខុសទិស ម្ជុលបត់ ឬចន្លោះរវាង Hook និងម្ជុលធំពេក។
3.5. មាត់ថង់ចូលលឿន និងខ្លាំងពេក
នៅពេលគែមថង់ប៉ះជើងចុច បន្ទុកលើម្ជុលកើនឡើងភ្លាមៗ។ ប្រសិនបើអ្នកដំណើរការរុញខ្លាំង ទាញទៅចំហៀង ឬលើកគែមថង់មិនត្រឹមត្រូវ ម្ជុលអាចបត់ទៅម្ខាង។
នៅពេលនោះ អំបោះអាច៖
-
ត្រូវបានច្របាច់រវាងម្ជុល និងសម្ភារៈ។
-
កកិតខ្លាំងនឹងភ្នែកម្ជុល។
-
ត្រូវ Hook ទាញពីទីតាំងមិនត្រឹមត្រូវ។
-
ជាប់រវាងម្ជុល និងផ្ទៃម្ជុល។
-
ដាច់នៅក្នុងមួយ ឬពីរមុំដំបូង។
ជាពិសេស មាត់ថង់ដែលមានផ្នត់ធំ ស្រទាប់ច្រើន ឬគែមកាត់មិនស្មើ អាចបង្កើតបន្ទុកចាក់ម្ជុលខុសគ្នាខ្លាំងនៅតាមទីតាំងនីមួយៗ។
4. មូលហេតុដែលធ្វើឱ្យអំបោះដាច់នៅពេលបញ្ចប់ថង់
4.1. ទាញថង់ចេញនៅពេលម្ជុលនៅមិនទាន់ចេញពីសម្ភារៈ
នេះជាកំហុសប្រតិបត្តិការដែលជួបញឹកញាប់។ នៅពេលម៉ាស៊ីនមិនទាន់បញ្ចប់មុំចុងក្រោយ ហើយអ្នកដំណើរការទាញថង់ទៅចំហៀង ឬទៅមុខ ម្ជុល និងអំបោះត្រូវទទួលទាំងកម្លាំងពីម៉ាស៊ីន និងកម្លាំងទាញពីថង់។
ប្រសិនបើម្ជុលនៅតែចាក់ក្នុងមាត់ថង់ ការទាញអាច៖
-
ធ្វើឱ្យម្ជុលបត់។
-
កាត់អំបោះនៅភ្នែកម្ជុល។
-
ទាញអំបោះចេញពី Hook។
-
ធ្វើឱ្យមុំចុងក្រោយតឹងខ្លាំងពេក។
-
បង្កើតស្នាមមុតលើម្ជុល ឬផ្ទៃម្ជុល។
-
ធ្វើឱ្យអំបោះដាច់ជិតថ្នេរ។
អ្នកដំណើរការគួររង់ចាំឱ្យម៉ាស៊ីននាំគែមថង់ចេញពីក្រោមជើងចុចទាំងស្រុងសិន មុនពេលទាញខ្សែសង្វាក់ចុងក្រោយទៅកាន់កាំបិតកាត់។
4.2. មិនបានបង្កើតផ្នែកខ្សែសង្វាក់ចុងក្រោយឱ្យវែងគ្រប់គ្រាន់
បន្ទាប់ពីគែមថង់ឆ្លងកាត់ម្ជុល ម៉ាស៊ីនគួរបន្តដំណើរការមួយរយៈខ្លី ដើម្បីបង្កើតខ្សែសង្វាក់ដោយសេរី។ ខ្សែសង្វាក់នេះជួយឱ្យមុំចុងក្រោយមានស្ថិរភាព និងបង្កើតចម្ងាយសុវត្ថិភាពមុនពេលកាត់។
ប្រសិនបើម៉ាស៊ីនឈប់ភ្លាមៗនៅពេលគែមថង់ចេញពីម្ជុល៖
-
មុំចុងក្រោយអាចមិនទាន់មានស្ថិរភាព។
-
អំបោះនៅតែស្ថិតក្រោមភាពតានតឹងខ្ពស់។
-
កាំបិតកាត់ដំណើរការជិតគែមថង់ពេក។
-
អំបោះងាយត្រូវទាញចេញ ឬដាច់ជិតថ្នេរ។
-
ខ្សែសង្វាក់ចុងក្រោយខ្លីពេក ធ្វើឱ្យថ្នេរងាយរបូត។
ដូច្នេះ មិនគួរដោះស្រាយដោយគ្រាន់តែបង្កើនភាពតានតឹងទេ។ ត្រូវពិនិត្យរយៈពេលដែលម៉ាស៊ីនបន្តដំណើរការបន្ទាប់ពីគែមថង់ចេញពីជើងចុច។
4.3. ម៉ាស៊ីនបន្ថយល្បឿន ឬឈប់ភ្លាមៗពេក
នៅពេលម៉ាស៊ីនឈប់ កូនអំបោះ និងផ្នែកផ្សេងៗតាមផ្លូវអំបោះ មិនចាំបាច់ឈប់នៅពេលតែមួយទេ។ ប្រសិនបើការបន្ថយល្បឿនលឿនពេក អំបោះអាចទទួលរងការកើនឡើងនៃភាពតានតឹងក្នុងរយៈពេលខ្លី។
បាតុភូតនេះអាចកើតឡើងនៅពេល៖
-
ម៉ូទ័រ ឬឧបករណ៍បញ្ជាត្រូវបានកំណត់ពេលឈប់ខ្លីពេក។
-
ប្រព័ន្ធហ្វ្រាំងដំណើរការខ្លាំងពេក។
-
ស្ព្រីងបំពេញភាពតានតឹងបាត់បង់ប្រសិទ្ធភាព។
-
កូនអំបោះនៅតែបង្វិលបន្ទាប់ពីម៉ាស៊ីនឈប់។
-
អំបោះរលុង រួចត្រូវបានទាញថយក្រោយ។
-
ឌីសតានតឹងបិទលឿនពេក។
ប្រសិនបើអំបោះតែងតែដាច់នៅពេលលែងឈ្នាន់ ឬកុងតាក់ ត្រូវពិនិត្យចលនាបន្ថយល្បឿន ជំនួសឱ្យផ្តោតតែលើម្ជុល។
4.4. ឧបករណ៍កាត់អំបោះមិនមុត ឬស្ថិតនៅទីតាំងមិនត្រឹមត្រូវ
កាំបិតកាត់ដែលល្អត្រូវបំបែកអំបោះបានលឿន និងស្អាត។ នៅពេលកាំបិតមិនមុត វាមិនកាត់ភ្លាមៗទេ ប៉ុន្តែបែរជាសង្កត់ ទាញ និងកិនសរសៃ។ កម្លាំងទាញនេះអាចបញ្ជូនត្រឡប់ទៅភ្នែកម្ជុល និងយន្តការ Hook។
សញ្ញាដែលបង្ហាញថាឧបករណ៍កាត់មានបញ្ហា៖
-
ចុងអំបោះបែកសំប៉ែត។
-
ចុងអំបោះរុះ ប៉ុន្តែមិនមានសញ្ញារលាយដោយកំដៅ។
-
ត្រូវទាញខ្លាំងទើបអំបោះដាច់។
-
កាំបិតកាត់បានខ្លះ មិនបានខ្លះ។
-
ខ្សែសង្វាក់ត្រូវបានទាញឱ្យវែងមុនពេលដាច់។
-
អំបោះតែងតែដាច់ជិតម្ជុលបន្ទាប់ពីកាត់។
-
គែមកាត់មិនស្អាត និងមានសរសៃតូចៗជាច្រើនរបូតចេញ។
មិនគួរបង្កើនសម្ពាធកាំបិតជាបន្តបន្ទាប់ ដើម្បីប៉ះប៉ូវកាំបិតមិនមុតទេ។ សម្ពាធខ្លាំងពេកអាចធ្វើឱ្យដងកាំបិតពាក់ លំអៀង និងធ្វើឱ្យអំបោះត្រូវបានកិនកាន់តែខ្លាំង។
4.5. ឧបករណ៍កាន់អំបោះចាប់អំបោះខ្លាំងពេក
ម៉ាស៊ីនមួយចំនួនមានឧបករណ៍កាន់អំបោះដែលដំណើរការជាមួយកាំបិតកាត់។ ប្រសិនបើកម្លាំងកាន់ខ្ពស់ពេក ឬឧបករណ៍កាន់បិទមុនពេលកំណត់ អំបោះត្រូវបានចាប់ថេរ ខណៈម្ជុល Hook ឬប្រព័ន្ធទាញអំបោះនៅតែផ្លាស់ទី។
នេះធ្វើឱ្យភាពតានតឹងកើនឡើងភ្លាមៗ ហើយអំបោះអាចដាច់នៅ៖
-
ភ្នែកម្ជុល។
-
ឌីសតានតឹង។
-
ចំណុចកាន់អំបោះ។
-
ចំណុចប៉ះជាមួយ Hook។
-
ផ្នែកខ្សែសង្វាក់ចុងក្រោយ។
ត្រូវពិនិត្យការសម្របសម្រួលរវាងការបង្កើតខ្សែសង្វាក់ ការកាន់អំបោះ និងការកាត់អំបោះ។ ប្រតិបត្តិការទាំងបីត្រូវកើតឡើងតាមលំដាប់ពេលវេលាត្រឹមត្រូវ។
5. ម្ជុល និងភ្នែកម្ជុលអាចបង្កកំហុសទាំងនៅដើម និងចុងថង់
ម្ជុលដែលនៅតែអាចចាក់កាត់សម្ភារៈបាន មិនមានន័យថាម្ជុលនៅល្អទេ។ ម្ជុលបត់បន្តិច ភ្នែកម្ជុលពាក់ ឬមានស្នាមមុតតូចៗ ក៏អាចធ្វើឱ្យអំបោះដាច់បាន។
នៅពេលម៉ាស៊ីនដំណើរការស្មើៗ អំបោះអាចឆ្លងកាត់ចំណុចខូចនោះបានជាបណ្តោះអាសន្ន។ ប៉ុន្តែនៅពេលភាពតានតឹងកើនឡើងនៅដើម ឬចុងថង់ អំបោះត្រូវបានចុចខ្លាំងជាងមុនទៅលើចំណុចខូច ហើយដាច់។
គួរប្តូរម្ជុលនៅពេលមានសញ្ញាណាមួយ៖
-
ចុងអំបោះដែលដាច់មានសភាពរុះ។
-
អំបោះតែងតែដាច់ជិតភ្នែកម្ជុល។
-
ម្ជុលមានសំឡេងប៉ះលោហៈ។
-
ខ្សែថ្នេរមិនត្រង់។
-
ម្ជុលក្តៅខុសធម្មតា។
-
ម្ជុលធ្លាប់ប៉ះជើងចុច ឬផ្ទៃម្ជុល។
-
អំបោះដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែដាច់នៅល្បឿនខ្ពស់។
-
ភ្នែកម្ជុលមានស្នាមកោស ឬមិនរលោងទៀត។
ក្រៅពីគុណភាពម្ជុល ត្រូវពិនិត្យភាពសមស្របរវាងទំហំម្ជុល និងទំហំអំបោះ។ ភ្នែកម្ជុលតូចពេកធ្វើឱ្យអំបោះត្រូវបានចុច បង្កើនការកកិត និងរារាំងការផ្លាស់ទីរបស់អំបោះ។ ភ្នែកម្ជុលធំពេកវិញអាចធ្វើឱ្យការបង្កើតរង្វង់អំបោះមិនស្ថិរភាព ជាពិសេសនៅពេលដេរសម្ភារៈស្តើង។
6. សីតុណ្ហភាពម្ជុលជាទូទៅបង្កឱ្យដាច់អំបោះនៅចុងថង់ច្រើនជាងដើមថង់
ប្រសិនបើម៉ាស៊ីនទើបចាប់ផ្តើមពីស្ថានភាពត្រជាក់ ហើយអំបោះដាច់នៅមុំដំបូង សីតុណ្ហភាពម្ជុលជាទូទៅមិនមែនជាមូលហេតុសំខាន់ទេ។ ប៉ុន្តែប្រសិនបើម៉ាស៊ីនដំណើរការបន្តបន្ទាប់ជាច្រើនថង់ ហើយអំបោះចាប់ផ្តើមដាច់នៅចុងថ្នេរ គួរពិនិត្យសីតុណ្ហភាពម្ជុល។
បន្ទាប់ពីដំណើរការដេរយូរ ម្ជុលអាចក្តៅឡើងដោយសារការកកិតជាមួយ៖
-
ស្រទាប់មាត់ថង់ជាច្រើន។
-
ស្រទាប់ PP ស្រោប។
-
សម្ភារៈរឹង ឬមានធូលី។
-
អំបោះឆ្លងកាត់ភ្នែកម្ជុលក្នុងល្បឿនខ្ពស់។
-
ម្ជុលមិនមុត ឬទំហំមិនសមស្រប។
នៅពេលអំបោះសំយោគប៉ះតំបន់ម្ជុលដែលក្តៅពេក ផ្ទៃអំបោះអាចទន់ រួញ ខូចទ្រង់ទ្រាយ ឬរលាយនៅចំណុចមួយ។ នៅពេលម៉ាស៊ីនឈប់នៅចុងថង់ អំបោះអាចនៅប៉ះជាមួយម្ជុលក្តៅយូរគ្រប់គ្រាន់ដើម្បីដាច់។
ចុងអំបោះដែលខូចដោយកំដៅជាទូទៅមានលក្ខណៈ៖
-
រួញជាកំណត់តូច។
-
ផ្ទៃភ្លឺ។
-
សរសៃជាប់គ្នា។
-
រឹង ឬមានសភាពដូចរលាយ។
-
ការដាច់កើនឡើងបន្ទាប់ពីម៉ាស៊ីនដំណើរការបន្ត។
វិធានការដោះស្រាយរួមមាន កាត់បន្ថយកំដៅ ពិនិត្យទំហំម្ជុល ប្តូរម្ជុល សម្អាតតំបន់ដេរ បន្ថយល្បឿនសម្រាប់សាកល្បង និងពិនិត្យឡើងវិញនូវសារធាតុរំអិល/ស្រទាប់បញ្ចប់របស់អំបោះ។
7. គុណភាពកូនអំបោះមិនស្មើគ្នាក៏អាចធ្វើឱ្យកំហុសប្រមូលផ្តុំនៅដើមថង់
ប្រសិនបើកូនអំបោះមានចំណុចក្រាស់ ចំណង កន្លែងភ្ជាប់ ឬផ្នែកបង្វិលមិនស្មើ កំហុសទាំងនេះអាចបង្កឱ្យដាច់តែនៅពេលឆ្លងកាត់ទីតាំងដែលមានភាពតានតឹងខ្ពស់។
ដើម និងចុងថ្នេរគឺជាពេលដែលភាពតានតឹងមានការប្រែប្រួលខ្លាំង។ ដូច្នេះ ចំណុចខូចដូចគ្នាអាចឆ្លងកាត់បាននៅពេលម៉ាស៊ីនដំណើរការយឺត ប៉ុន្តែដាច់ភ្លាមៗនៅពេលម៉ាស៊ីនបង្កើនល្បឿន ឬកាត់ខ្សែសង្វាក់។
ត្រូវពិនិត្យ៖
-
តើអំបោះមានចំណង ឬកន្លែងភ្ជាប់ឬទេ។
-
តើទំហំអំបោះមានការប្រែប្រួលតាមប្រវែងឬទេ។
-
តើកូនអំបោះមានតំបន់រុំតឹងពេក ឬរលុងពេកឬទេ។
-
តើអំបោះមានសរសៃរុះខុសធម្មតាឬទេ។
-
តើកម្រិតបង្វិលមានស្ថិរភាពឬទេ។
-
តើសារធាតុបញ្ចប់/រំអិលត្រូវបានចែកចាយស្មើគ្នាឬទេ។
-
តើកូនអំបោះត្រូវបានបុក សើម ឬស្នូលខូចទ្រង់ទ្រាយឬទេ។
ទោះជាយ៉ាងណា មិនគួរសន្និដ្ឋានថាកំហុសមកពីអំបោះដោយផ្អែកលើការដាច់តែម្តងទេ។ គួរប្តូរឆ្លាស់គ្នារវាងកូនអំបោះ ម៉ាស៊ីន និងម្ជុល ដើម្បីកំណត់ប្រភពពិតប្រាកដ។
8. ពិនិត្យចុងអំបោះដែលដាច់ដើម្បីសន្និដ្ឋានមូលហេតុ
រូបរាងចុងអំបោះក្រោយពេលដាច់ផ្តល់ព័ត៌មានសំខាន់សម្រាប់វិភាគ។
ចុងអំបោះរុះដូចជាច្រាស
អាចពាក់ព័ន្ធនឹង៖
-
ការកកិតនៅភ្នែកម្ជុល។
-
ម្ជុលមានស្នាមមុត។
-
រង្វង់នាំអំបោះមានស្នាមកោស។
-
អំបោះកកិតនឹងគែមមុត។
-
Hook ឬផ្ទៃម្ជុលខូច។
-
ភាពតានតឹងខ្ពស់ក្នុងរយៈពេលខ្លី។
ចុងអំបោះត្រូវបានកាត់រាប
ត្រូវពិនិត្យ៖
-
អំបោះជាប់រវាងផ្នែកលោហៈពីរ។
-
ម្ជុលប៉ះផ្ទៃម្ជុល។
-
កាំបិតកាត់ដំណើរការនៅទីតាំងខុស។
-
ជើងចុច ឬផ្ទៃម្ជុលមានគែមមុត។
-
អំបោះត្រូវបានកាត់ដោយគែមសម្ភារៈរឹង។
ចុងអំបោះត្រូវបានចុចសំប៉ែត ឬកិន
អាចបណ្តាលមកពី៖
-
កាំបិតកាត់មិនមុត។
-
ឧបករណ៍កាន់អំបោះចាប់ខ្លាំងពេក។
-
ឌីសតានតឹងសង្កត់មិនស្មើ។
-
អំបោះត្រូវបានកិនរវាងផ្នែកម៉ាស៊ីន។
ចុងអំបោះរឹង ឬភ្លឺ
នេះជាសញ្ញាដែលគួរពិនិត្យកំដៅ៖
-
ម្ជុលក្តៅពេក។
-
ការកកិតនៅភ្នែកម្ជុលខ្ពស់ពេក។
-
អំបោះរអិល និងក្តៅនៅចំណុចមួយតាមផ្លូវ។
-
សម្ភារៈស្រោបបង្កើតការកកិតខ្ពស់។
មិនឃើញស្នាមដាច់ច្បាស់ អំបោះគ្រាន់តែរអិលចេញ
ជាទូទៅបណ្តាលមកពី៖
-
ចុងអំបោះខ្លីពេក។
-
Hook មិនចាប់រង្វង់អំបោះ។
-
ដាក់អំបោះខុសផ្លូវ។
-
ភាពតានតឹងដំបូងមិនគ្រប់គ្រាន់។
-
ដាក់ម្ជុលខុសទិស។
-
ឧបករណ៍កាន់អំបោះបញ្ចេញខុសពេលវេលា។
9. តារាងវិភាគរហ័សនៅរោងចក្រ
| បាតុភូតដែលសង្កេតឃើញ | មូលហេតុដែលត្រូវពិនិត្យជាមុន | វិធីសាកល្បងរហ័ស | ទិសដៅដោះស្រាយ |
| អំបោះដាច់ភ្លាមៗពេលបើកម៉ាស៊ីន | ភាពតានតឹងពេលចាប់ផ្តើម អំបោះជាប់លើកូន | ទាញអំបោះចេញជាមុន រួចដំណើរការម្តងទៀត | ពិនិត្យកូន និងផ្លូវអំបោះ |
| អំបោះរអិលចេញពីភ្នែកម្ជុល | ចុងអំបោះខ្លីពេក | បង្កើនប្រវែងចុងអំបោះ | កែឧបករណ៍កាន់ និងកាំបិតកាត់ |
| ដាច់ពេលគែមថង់ទើបចូលម្ជុល | មាត់ថង់ក្រាស់ ម្ជុលបត់ ឬរុញខ្លាំង | សាកល្បងដេរលើគំរូរាប | ប្តូរម្ជុល កែជើងចុច |
| ដាច់ពេលថង់ទើបចេញពីជើងចុច | ទាញថង់លឿនពេក | ទុកឱ្យម៉ាស៊ីនបង្កើតខ្សែសង្វាក់បន្ថែម រួចយកថង់ចេញ | ធ្វើស្តង់ដារការប្រតិបត្តិការ |
| ដាច់ត្រង់ពេលកាត់អំបោះ | កាំបិតមិនមុត ឬឧបករណ៍កាន់ចាប់ខ្លាំង | ប្រើកន្ត្រៃកាត់ជាបណ្តោះអាសន្នដើម្បីប្រៀបធៀប | មុត ប្តូរ ឬកែសម្រួលកាំបិត |
| ចុងអំបោះរុះ | ស្នាមមុត ឬការកកិតខ្ពស់ | ប្តូរម្ជុល និងពិនិត្យផ្លូវអំបោះទាំងមូល | លុបចំណុចមុត ប្តូរផ្នែកពាក់ |
| ចុងអំបោះរលាយ | ម្ជុលក្តៅពេក | បន្ថយល្បឿន និងសាកល្បងម្ជុលថ្មី | កាត់បន្ថយកំដៅ ពិនិត្យទំហំម្ជុល |
| ដំណើរការល្អនៅល្បឿនយឺត ប៉ុន្តែដាច់នៅល្បឿនលឿន | Timing ភាពតានតឹង ឬការចេញអំបោះមិនស្មើ | បង្កើនល្បឿនបន្តិចម្តងៗ | កែ Timing ភាពតានតឹង និងជើងទ្រកូន |
| ដាច់បន្ទាប់ពីដេរជាច្រើនថង់ | ម្ជុលក្តៅ ឬធូលីកកកុញ | ឈប់ម៉ាស៊ីនឱ្យត្រជាក់ រួចដំណើរការម្តងទៀត | សម្អាតម៉ាស៊ីន និងគ្រប់គ្រងកំដៅ |
| ដាច់ចៃដន្យនៅលើម៉ាស៊ីនជាច្រើន | គុណភាពកូន ឬឡូតអំបោះ | ប្តូរទៅកូនអំបោះសម្រាប់ប្រៀបធៀប | ពិនិត្យ និងប្តូរឡូតប្រសិនបើចាំបាច់ |
10. ដំណើរការត្រួតពិនិត្យកំហុសក្នុងរយៈពេល ១០ នាទី
ជំហានទី 1៖ កំណត់ថាអំបោះដាច់ ឬរអិលចេញ
មិនគួរប្រើវិធីដោះស្រាយដូចគ្នាសម្រាប់បាតុភូតទាំងពីរទេ។ ប្រសិនបើអំបោះគ្រាន់តែរអិលចេញពីម្ជុល ការបង្កើនភាពតានតឹងអាចធ្វើឱ្យបញ្ហាកាន់តែធ្ងន់។
ជំហានទី 2៖ កត់ត្រាពេលវេលាដែលអំបោះដាច់
កំណត់ថាវាកើតឡើង៖
-
មុនពេលថង់ចូល។
-
នៅពេលគែមថង់ទើបចូល។
-
នៅកណ្តាលថង់។
-
នៅពេលគែមថង់ចេញ។
-
នៅពេលម៉ាស៊ីនឈប់។
-
នៅពេលឧបករណ៍កាត់ដំណើរការ។
ជំហានទី 3៖ ពិនិត្យចុងអំបោះ
ពិនិត្យសភាពរុះ ចុចសំប៉ែត កាត់រាប ឬរលាយ។ អាចប្រើកែវពង្រីកតូច ប្រសិនបើរោងចក្រតែងតែជួបបញ្ហាអំបោះ។
ជំហានទី 4៖ ប្តូរទៅម្ជុលថ្មីដែលមានលក្ខណៈត្រឹមត្រូវ
នេះជាវិធីសាកល្បងលឿន ចំណាយតិច និងអាចកាត់បន្ថយមូលហេតុជាច្រើន។ ម្ជុលថ្មីត្រូវដាក់តាមទិសត្រឹមត្រូវ និងបញ្ចូលឱ្យដល់ទីតាំងកំណត់។
ជំហានទី 5៖ ពិនិត្យផ្លូវអំបោះ
ទាញអំបោះដោយដៃតាមចំណុចនីមួយៗ។ កម្លាំងទាញគួរតែមានស្ថិរភាពប្រហាក់ប្រហែលគ្នា ដោយមិនមានចំណុចជាប់ ឬកកិតខុសធម្មតា។
ជំហានទី 6៖ ឱ្យម៉ាស៊ីនបង្កើតខ្សែសង្វាក់ដោយគ្មានថង់
ប្រសិនបើម៉ាស៊ីនមិនអាចបង្កើតខ្សែសង្វាក់មានស្ថិរភាពដោយគ្មានសម្ភារៈ មិនគួរបន្តកែសម្រួលលើថង់ទេ។ ត្រូវពិនិត្យម្ជុល Hook និង Timing ជាមុន។
ជំហានទី 7៖ ដេរសាកល្បងលើគំរូមាត់ថង់រាប
ប្រើគំរូថង់ដែលមិនមានផ្នត់ធំ។ ប្រសិនបើគំរូរាបដំណើរការល្អ ប៉ុន្តែថង់ពិតដាច់ អាចបញ្ជាក់ថាមូលហេតុទាក់ទងនឹងទម្រង់មាត់ថង់ ឬការប្រតិបត្តិរបស់អ្នកដំណើរការ។
ជំហានទី 8៖ បិទឧបករណ៍កាត់ជាបណ្តោះអាសន្ន
ឱ្យម៉ាស៊ីនបង្កើតខ្សែសង្វាក់វែងជាងមុន ហើយប្រើកន្ត្រៃកាត់ដោយដៃ។ ប្រសិនបើការដាច់បាត់ទៅ ត្រូវផ្តោតលើកាំបិត និងឧបករណ៍កាន់អំបោះ។
ជំហានទី 9៖ ប្តូរទៅកូនអំបោះសម្រាប់ប្រៀបធៀប
ប្រើកូនអំបោះដែលបានបញ្ជាក់រួចថាដំណើរការល្អលើម៉ាស៊ីនផ្សេង។ មិនគួរប្តូរម្ជុល អំបោះ និងការកំណត់ម៉ាស៊ីនក្នុងពេលតែមួយទេ ព្រោះនឹងពិបាកកំណត់ថាកត្តាណាធ្វើឱ្យលទ្ធផលផ្លាស់ប្តូរ។
ជំហានទី 10៖ បង្កើនល្បឿនបន្តិចម្តងៗ
បន្ទាប់ពីម៉ាស៊ីនដំណើរការល្អនៅល្បឿនទាប បង្កើនល្បឿនបន្តិចម្តងៗ។ ប្រសិនបើកំហុសកើតឡើងនៅកម្រិតល្បឿនជាក់លាក់មួយ ត្រូវពិនិត្យការប្រែប្រួលភាពតានតឹង ការចេញអំបោះ Timing និងសីតុណ្ហភាពម្ជុល។
11. មិនគួរដោះស្រាយដោយបង្កើនភាពតានតឹងភ្លាមៗ
នៅពេលជួបការរំលងថ្នេរ ខ្សែសង្វាក់មិនស្អាត ឬមុំចុងក្រោយរលុង អ្នកដំណើរការជាច្រើនមានទំនោររឹតឌីសតានតឹង។ ប៉ុន្តែការបង្កើនភាពតានតឹងអាចធ្វើឱ្យ៖
-
អំបោះដាច់ច្រើនជាងមុននៅពេលចាប់ផ្តើម។
-
ម្ជុលក្តៅលឿនជាងមុន។
-
ថ្នេររួញ។
-
គែមថង់ត្រូវបានទាញរួញ។
-
ភ្នែកម្ជុលពាក់លឿន។
-
កាំបិតកាត់ទទួលបន្ទុកខ្ពស់ជាងមុន។
-
មុំចុងក្រោយតឹងខ្លាំងពេក។
ភាពតានតឹងគួរតែមានត្រឹមកម្រិតដែលអាចបង្កើតថ្នេរមានស្ថិរភាព និងមានតុល្យភាពលើសម្ភារៈ។ ប្រសិនបើត្រូវការភាពតានតឹងខ្ពស់ខ្លាំងដើម្បីបង្កើតថ្នេរ ត្រូវពិនិត្យម្ជុល Hook Timing និងផ្លូវអំបោះឡើងវិញ។
12. ធ្វើឱ្យស្តង់ដារនីតិវិធីសម្រាប់កម្មករដំណើរការ
ដើម្បីកាត់បន្ថយការដាច់អំបោះនៅដើម និងចុងថង់ គួរធ្វើឱ្យវដ្តប្រតិបត្តិការមានស្តង់ដារ៖
-
ពិនិត្យថាម៉ាស៊ីនអាចបង្កើតខ្សែសង្វាក់មានស្ថិរភាព។
-
បញ្ចូលមាត់ថង់តាមទិសត្រង់ មិនរុញទៅចំហៀង។
-
មិនទាញ ឬទប់ថង់នៅពេលម្ជុលកំពុងចាក់សម្ភារៈ។
-
រក្សាគែមបត់នៃមាត់ថង់ឱ្យមានភាពស្មើប្រហាក់ប្រហែល។
-
នៅពេលគែមថង់ចេញពីជើងចុច បន្តឱ្យម៉ាស៊ីនបង្កើតខ្សែសង្វាក់ក្នុងប្រវែងសមស្រប។
-
ទាញខ្សែសង្វាក់ទៅកាន់កាំបិតតែបន្ទាប់ពីម្ជុលចេញពីសម្ភារៈ។
-
មិនគួរទាញថង់ខ្លាំងដើម្បីជំនួសការកាត់។
-
នៅពេលអំបោះដាច់ ត្រូវរក្សាចុងអំបោះទុកឱ្យអ្នកបច្ចេកទេសពិនិត្យ។
ការបណ្តុះបណ្តាលកម្មករដោយផ្អែកលើសកម្មភាពជាក់លាក់ ជាទូទៅមានប្រសិទ្ធភាពជាងការប្រាប់តែទូទៅថា “ត្រូវដំណើរការម៉ាស៊ីនដោយប្រុងប្រយ័ត្ន”។
13. ចំណុចថែទាំដែលត្រូវត្រួតពិនិត្យជាប្រចាំ
រាល់វេនផលិតកម្ម
-
សម្អាតធូលីជុំវិញម្ជុល ជើងចុច និងផ្ទៃម្ជុល។
-
ពិនិត្យផ្នែកខ្សែសង្វាក់ដំបូង។
-
ពិនិត្យការចេញអំបោះពីកូន។
-
ស្តាប់សំឡេងប៉ះលោហៈពីម្ជុល។
-
ពិនិត្យថាកាំបិតកាត់អំបោះកាត់បានស្អាតឬទេ។
រាល់ថ្ងៃ
-
ពិនិត្យរង្វង់នាំអំបោះ។
-
ពិនិត្យម្ជុលបត់ មិនមុត ឬមានស្នាមកោស។
-
សម្អាតឌីសតានតឹង។
-
ពិនិត្យ Hook មានធូលី ឬសំណល់អំបោះឬទេ។
-
កត់ត្រាចំនួនដាច់អំបោះតាមម៉ាស៊ីននីមួយៗ។
រាល់សប្តាហ៍
-
ពិនិត្យភាពរលុងរបស់ឧបករណ៍កាន់ម្ជុល និងជើងចុច។
-
ពិនិត្យទីតាំងទំនាក់ទំនងរវាងម្ជុល និង Hook។
-
ពិនិត្យស្ព្រីងតានតឹង និងប្រព័ន្ធទាញអំបោះ។
-
ពិនិត្យកាំបិត ឧបករណ៍កាន់ និងចលនាកាត់។
-
ពិនិត្យទីតាំងដែលអាចបង្កើតស្នាមមុត។
14. កត់ត្រាកំហុសតាមម៉ាស៊ីន វេន និងឡូតអំបោះ
ប្រសិនបើរោងចក្រកត់ត្រាតែទូទៅថា “អំបោះតែងតែដាច់” នោះនឹងពិបាកកំណត់មូលហេតុពិត។ គួរមានតារាងតាមដានដែលរួមមាន៖
-
លេខម៉ាស៊ីន។
-
វេនផលិតកម្ម។
-
អ្នកដំណើរការ។
-
ប្រភេទថង់។
-
ចំនួនស្រទាប់មាត់ថង់។
-
ប្រភេទ និងទំហំម្ជុល។
-
លេខឡូតអំបោះ។
-
ពេលវេលាដែលអំបោះដាច់។
-
រូបរាងចុងអំបោះ។
-
វិធានការដែលបានអនុវត្ត។
-
លទ្ធផលបន្ទាប់ពីកែសម្រួល។
បន្ទាប់ពីប្រមូលទិន្នន័យមួយរយៈ អាចរកឃើញលំនាំដូចជា៖
-
ម៉ាស៊ីនមួយតែងតែដាច់នៅពេលកាត់។
-
កម្មករម្នាក់តែងតែទាញថង់លឿនពេក។
-
ថង់ប្រភេទមួយធ្វើឱ្យម្ជុលក្តៅលឿន។
-
ឡូតអំបោះមួយមានចំណុចក្រាស់ខុសប្រក្រតីច្រើន។
-
ទំហំម្ជុលមួយមិនសមស្របសម្រាប់ការកំណត់ 20/8 ឬ 20/9។
-
ការដាច់កើនឡើងបន្ទាប់ពីដំណើរការជាបន្តបន្ទាប់ក្នុងរយៈពេលជាក់លាក់មួយ។
សំណួរដែលសួរញឹកញាប់
1. ហេតុអ្វីម៉ាស៊ីនដាច់អំបោះតែនៅថង់ទីមួយបន្ទាប់ពីប្តូរកូនអំបោះ?
អាចបណ្តាលមកពីអំបោះមិនទាន់ត្រូវបានដាក់តាមផ្លូវទាំងមូលត្រឹមត្រូវ ចុងអំបោះខ្លីពេក ការចេញអំបោះមិនស្ថិរភាព ឬអំបោះជាប់នៅគែមស្នូលកូន។ គួរទាញអំបោះដោយដៃ និងឱ្យម៉ាស៊ីនបង្កើតខ្សែសង្វាក់មុនពេលបញ្ចូលថង់។
2. ហេតុអ្វីកូនអំបោះដូចគ្នាដំណើរការល្អលើម៉ាស៊ីនមួយ ប៉ុន្តែដាច់លើម៉ាស៊ីនមួយទៀត?
ម៉ាស៊ីននីមួយៗអាចមានស្ថានភាពម្ជុល Hook ប្រព័ន្ធនាំអំបោះ ភាពតានតឹង និងកាំបិតកាត់ខុសគ្នា។ ម៉ាស៊ីនដែលមានស្នាមមុតតូច ឬ Timing មិនត្រឹមត្រូវ អាចធ្វើឱ្យអំបោះដាច់ ខណៈអំបោះដដែលដំណើរការធម្មតាលើម៉ាស៊ីនផ្សេង។
3. អំបោះដាច់នៅចុងថង់មានន័យថាអំបោះខ្សោយឬ?
មិនអាចសន្និដ្ឋានថាអំបោះខ្សោយដោយផ្អែកលើទីតាំងដាច់តែមួយទេ។ ការដាច់នៅចុងថង់ជាញឹកញាប់ពាក់ព័ន្ធនឹងការប្រតិបត្តិរបស់អ្នកដំណើរការ ប្រវែងខ្សែសង្វាក់ចុងក្រោយ កាំបិត ឧបករណ៍កាន់អំបោះ និងសីតុណ្ហភាពម្ជុល។
4. តើគួរបន្ថយភាពតានតឹងទាំងមូលនៅពេលអំបោះដាច់នៅដើមថង់ឬ?
គួរបន្ថយតែបន្តិចម្តងៗ ហើយតាមដានរូបរាងថ្នេរ។ ការបន្ថយខ្លាំងពេកអាចបង្កឱ្យរំលងថ្នេរ ខ្សែសង្វាក់រលុង ឬថ្នេរងាយរបូត។
5. ហេតុអ្វីប្តូរម្ជុលថ្មីហើយម៉ាស៊ីនដំណើរការល្អ ប៉ុន្តែមួយរយៈក្រោយបញ្ហាកើតឡើងវិញ?
ម្ជុលអាចបត់ជាបន្តបន្ទាប់ដោយសារការទាញថង់ ប៉ះផ្ទៃម្ជុល ចាក់កាត់ផ្នត់ក្រាស់ពេក ឬប្រើទំហំម្ជុលមិនសមស្រប។ ត្រូវដោះស្រាយមូលហេតុដែលធ្វើឱ្យម្ជុលខូច មិនមែនគ្រាន់តែប្តូរម្ជុលជាបន្តបន្ទាប់ទេ។
6. តើធ្វើដូចម្តេចដើម្បីបែងចែកការដាច់ដោយសារកំដៅ និងការដាច់ដោយសារគែមមុត?
ចុងអំបោះដែលខូចដោយកំដៅជាទូទៅរួញ ភ្លឺ ឬរឹង។ អំបោះដែលត្រូវបានកាត់ដោយគែមមុត ជាទូទៅមានចុងរាប ឬរុះនៅចំណុចមួយ ហើយមិនមានសញ្ញារលាយទេ។
សេចក្តីសន្និដ្ឋាន
នៅពេលអំបោះតែងតែដាច់នៅដើម ឬចុងថង់ ប៉ុន្តែដំណើរការបានមានស្ថិរភាពនៅកណ្តាលថ្នេរ គួរផ្តោតលើស្ថានភាពផ្លាស់ប្តូររបស់ម៉ាស៊ីន ជំនួសឱ្យវាយតម្លៃតែភាពរឹងមាំរបស់អំបោះ។
នៅដើមថង់ មូលហេតុដែលត្រូវផ្តោតជាមុនរួមមាន ចុងអំបោះខ្លីពេក ភាពតានតឹងកើនឡើងភ្លាមៗ ការចេញអំបោះពីកូនមិនស្មើ ម្ជុលមិនអាចចាប់រង្វង់អំបោះ និងមាត់ថង់ចូលលឿនពេក។
នៅចុងថង់ ត្រូវពិនិត្យការប្រតិបត្តិរបស់អ្នកដំណើរការ ប្រវែងខ្សែសង្វាក់ចុងក្រោយ របៀបម៉ាស៊ីនបន្ថយល្បឿន និងឈប់ កាំបិតកាត់ ឧបករណ៍កាន់អំបោះ និងសីតុណ្ហភាពម្ជុលបន្ទាប់ពីដំណើរការជាបន្តបន្ទាប់។
វិធីដែលមានប្រសិទ្ធភាពបំផុតគឺកំណត់ឱ្យច្បាស់ថាអំបោះដាច់នៅពេលណា ពិនិត្យចុងអំបោះ ប្តូរទៅម្ជុលសម្រាប់ប្រៀបធៀប ពិនិត្យផ្លូវអំបោះ និងបែងចែកឥទ្ធិពលរបស់កាំបិតកាត់ដោយឡែក។ នៅពេលរោងចក្រធ្វើឱ្យដំណើរការវិភាគនេះមានស្តង់ដារ ពេលវេលាម៉ាស៊ីនឈប់នឹងថយចុះ ថ្នេរមានស្ថិរភាពជាងមុន ហើយការវាយតម្លៃគុណភាពអំបោះក៏មានភាពត្រឹមត្រូវជាងមុន។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


