


 ផាន់ វ៉ាន់ ហួង
- 05/08/2026
- 149
នៅពេលម៉ាស៊ីនដេរថង់មានបញ្ហាដាច់អំបោះជាបន្តបន្ទាប់ ខ្សែថ្នេរម្តងតឹង ម្តងរលុង ឬត្រូវកែសម្រួលកម្លាំងតានតឹងជាច្រើនដងក្នុងមួយវេនការងារ អ្នកប្រតិបត្តិការតែងសង្ស័យពីគុណភាពអំបោះ ម្ជុល ឬឧបករណ៍តានតឹងអំបោះ។ ទោះជាយ៉ាងណា មូលហេតុមួយដែលងាយត្រូវបានមើលរំលង គឺ ផ្លូវអំបោះវែងពេក ដាក់ខុសទីតាំង ឬមានមុំបត់ធំពេក។
ភាពតានតឹងដែលអំបោះទទួលនៅតំបន់ម្ជុល មិនត្រូវបានកំណត់ដោយឌីសតានតឹងពីរប៉ុណ្ណោះទេ។ វាជាលទ្ធផលរួមនៃដំណើរការដកអំបោះចេញពីកូនអំបោះ ការឆ្លងកាត់រង្វង់នាំអំបោះនីមួយៗ ស្ព្រីង ដងទាញអំបោះ ឧបករណ៍តានតឹង ភ្នែកម្ជុល និងតំបន់បង្កើតថ្នេរ។ ការសិក្សាអំពីម៉ាស៊ីនដេរឧស្សាហកម្មបង្ហាញថា ក្នុងមួយវដ្តដេរ អំបោះត្រូវទទួលឥទ្ធិពលជាបន្តបន្ទាប់ពីប្រព័ន្ធនាំអំបោះ ឌីសតានតឹង ស្ព្រីងតានតឹង ដងទាញអំបោះ ភ្នែកម្ជុល និងសម្ភារៈដែលកំពុងដេរ។ ដូច្នេះ ការខុសតែចំណុចមួយនៅលើផ្លូវអំបោះ ក៏អាចធ្វើឱ្យភាពតានតឹងជាក់ស្តែងនៅម្ជុលប្រែប្រួលយ៉ាងច្រើនបានដែរ។
ចំណុចសំខាន់គឺ៖ ផ្លូវអំបោះវែង មិនមែនមានន័យថាភាពតានតឹងមធ្យមនឹងកើនឡើងខ្លាំងជានិច្ចទេ។ ប្រសិនបើអំបោះដំណើរការស្ទើរតែត្រង់ មិនកកិតលើផ្ទៃ និងមិនមានចំណុចប៉ះបន្ថែម ឥទ្ធិពលអាចមានតិច។ បញ្ហាកើតឡើងនៅពេលផ្លូវអំបោះវែងភ្ជាប់ជាមួយរង្វង់នាំអំបោះជាច្រើន មុំប្តូរទិសធំ ផ្នែកអំបោះទំនេរវែងពេក ឬប្រព័ន្ធនាំអំបោះមិនស្ថិតនៅអ័ក្សតែមួយ។
Table of Contents [Hide]
1. តើផ្លូវអំបោះលើម៉ាស៊ីនដេរថង់មានផ្នែកអ្វីខ្លះ?
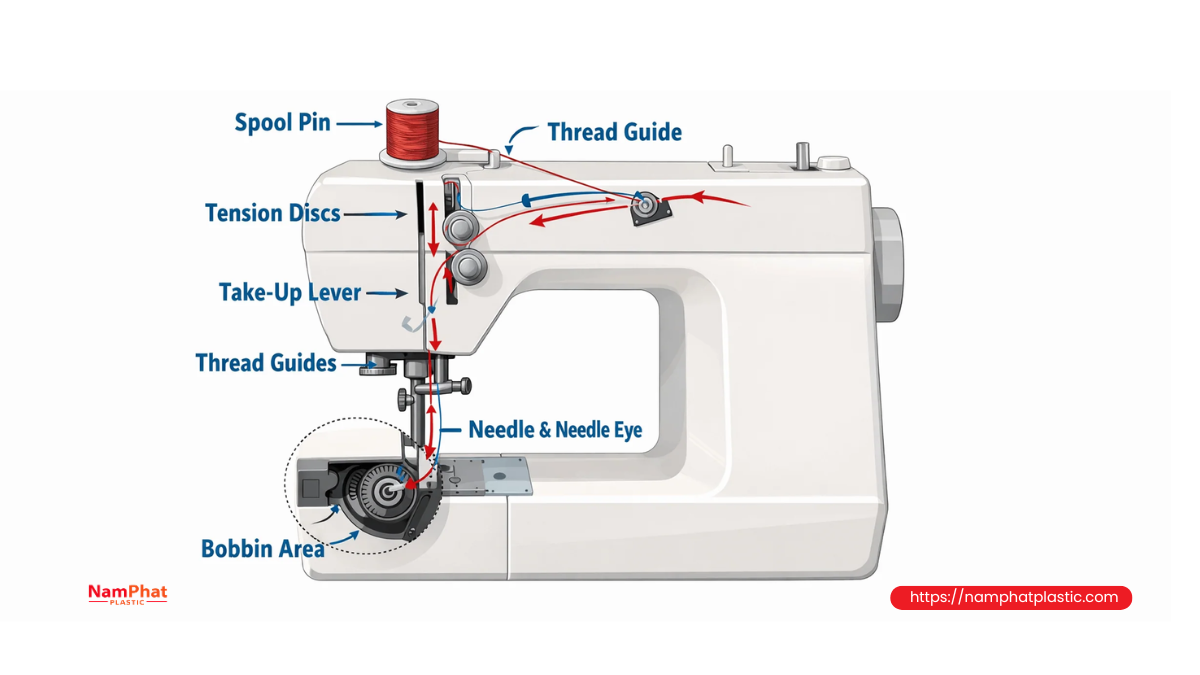
អាស្រ័យលើរចនាសម្ព័ន្ធម៉ាស៊ីនមួយម្ជុល ពីរម្ជុល មួយអំបោះ ឬពីរអំបោះ ផ្លូវដំណើរការជាក់លាក់អាចខុសគ្នា។ ទោះជាយ៉ាងណា ផ្លូវអំបោះធម្មតារបស់ម៉ាស៊ីនដេរថង់រួមមាន៖
- កូនអំបោះ ឬកោណអំបោះ។
- ឧបករណ៍ទ្រកូនអំបោះ។
- រង្វង់នាំអំបោះដំបូងនៅខាងលើកូនអំបោះ។
- ដង និងរង្វង់នាំអំបោះកណ្ដាល។
- ឌីសតានតឹង។
- ស្ព្រីងគ្រប់គ្រងអំបោះ។
- ដងទាញអំបោះ ឬយន្តការផ្គត់ផ្គង់–ទាញអំបោះ។
- រង្វង់នាំអំបោះនៅជិតដងម្ជុល។
- ភ្នែកម្ជុល។
- ផ្លូវអំបោះដោយឡែកសម្រាប់អំបោះ hook/looper ក្នុងម៉ាស៊ីនពីរអំបោះ។
ផ្នែកនីមួយៗមានមុខងារជាក់លាក់។ រង្វង់នាំអំបោះខ្លះជួយរក្សាស្ថិរភាពការដកអំបោះចេញពីកូនអំបោះ ខ្លះកំណត់ទិសត្រឹមត្រូវមុនអំបោះចូលឧបករណ៍តានតឹង ហើយផ្នែកខ្លះធ្វើការរួមជាមួយចលនារបស់ម្ជុល និង hook ដើម្បីផ្គត់ផ្គង់បរិមាណអំបោះត្រឹមត្រូវនៅពេលនីមួយៗ។
ដូច្នេះ មិនគួរដករង្វង់នាំអំបោះចេញ ឬផ្លាស់ប្តូរផ្លូវអំបោះដោយខ្លួនឯង គ្រាន់តែដោយសារមើលទៅថាផ្លូវបច្ចុប្បន្ន “វង់ពេក” ទេ។ ឯកសារបច្ចេកទេសរបស់ Union Special តម្រូវឱ្យអំបោះត្រូវបានដាក់តាមឧបករណ៍តានតឹង និងរង្វង់នាំអំបោះត្រឹមត្រូវ។ ការដាក់អំបោះខុសអាចបណ្តាលឱ្យថ្នេរខូចទ្រង់ទ្រាយ។
2. ហេតុអ្វីមុំដឹកនាំអំបោះធ្វើឱ្យភាពតានតឹងប្រែប្រួល?
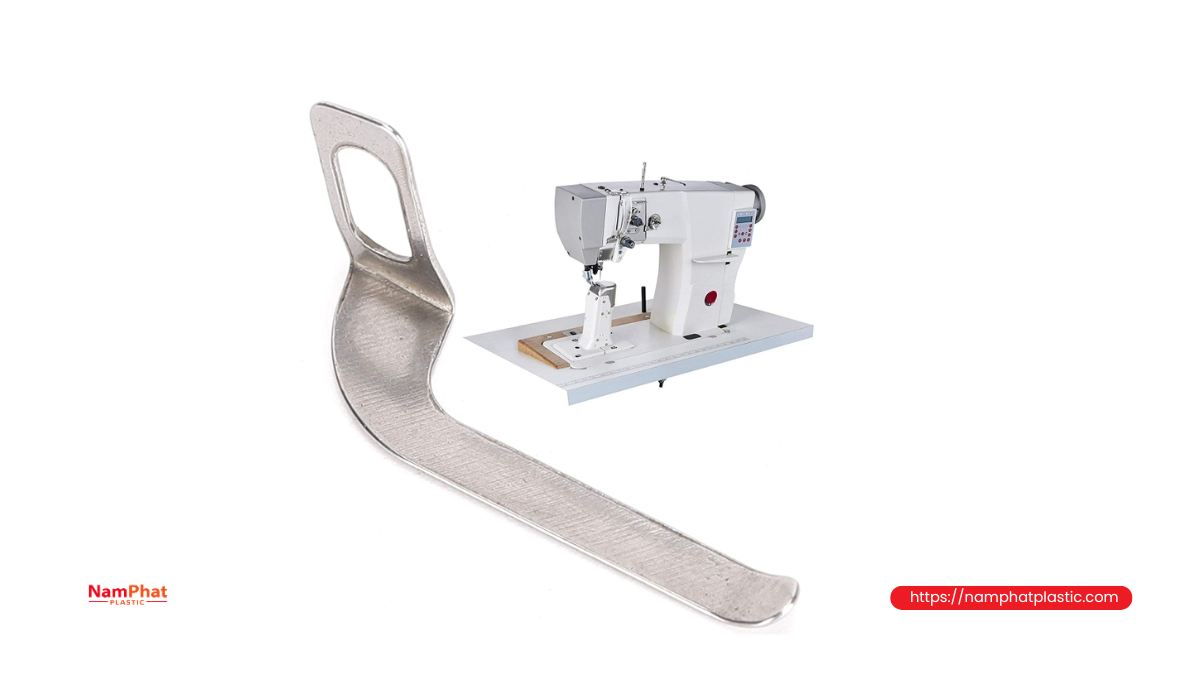
នៅពេលអំបោះប្តូរទិសជុំវិញរង្វង់នាំអំបោះ វាបង្កើតកម្លាំងសង្កត់លើផ្ទៃប៉ះ។ ការកកិតដែលកើតឡើងនៅទីនេះប្រឆាំងនឹងចលនារបស់អំបោះ ធ្វើឱ្យកម្លាំងទាញនៅផ្នែកចេញខុសពីភាពតានតឹងនៅផ្នែកចូល។
ទំនាក់ទំនងនេះអាចពិពណ៌នាប្រហាក់ប្រហែលដោយសមីការកកិតខ្សែព័ទ្ធ៖
- T₂ = T₁ × e^(μθ)
ដែល៖
- T₁ គឺភាពតានតឹងមុនចំណុចប៉ះ។
- T₂ គឺភាពតានតឹងបន្ទាប់ពីចំណុចប៉ះ។
- μ គឺមេគុណកកិតរវាងអំបោះ និងផ្ទៃប្រព័ន្ធនាំ។
- θ គឺមុំដែលអំបោះព័ទ្ធជុំវិញផ្ទៃប៉ះ ស្មើជារ៉ាដ្យង់។
សមីការនេះបង្ហាញថា ភាពតានតឹងមិនកើនឡើងតាមបន្ទាត់ត្រង់ធម្មតាទេ ប៉ុន្តែអាស្រ័យទាំងលើការកកិត និងមុំប៉ះ។ មុំប្តូរទិសកាន់តែធំ ហើយអំបោះព័ទ្ធជុំវិញឧបករណ៍នាំកាន់តែច្រើន ភាពខុសគ្នានៃភាពតានតឹងមុន និងក្រោយចំណុចប៉ះកាន់តែខ្ពស់។
ជាក់ស្តែង ប្រសិនបើអំបោះគ្រាន់តែរអិលស្រាលៗតាមកណ្តាលរង្វង់សេរ៉ាមិចរលោង កម្លាំងទប់មានស្ថិរភាព។ ប៉ុន្តែប្រសិនបើរង្វង់នាំមិនត្រឹមត្រូវធ្វើឱ្យអំបោះសង្កត់លើគែម មុំប៉ះ និងសម្ពាធតំបន់នឹងកើនឡើង។ ពេលនោះភាពតានតឹងអាចកើនឡើងភ្លាមៗ ទោះបីអ្នកប្រតិបត្តិការមិនបានកែប៊ូតុងតានតឹងក៏ដោយ។
3. តើផ្លូវអំបោះវែងពេកប៉ះពាល់ដល់ភាពតានតឹងយ៉ាងដូចម្តេច?
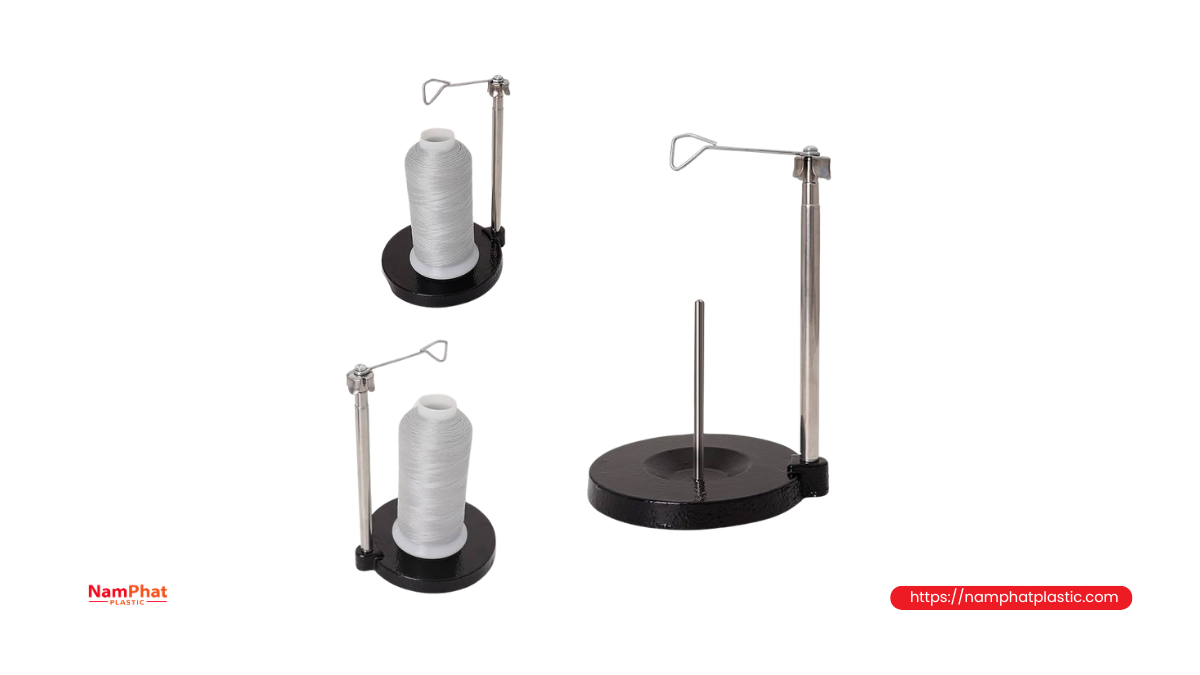
3.1. បង្កើនចំនួនចំណុចដែលកើតការកកិត
ផ្លូវកាន់តែវែង ជាទូទៅត្រូវការរង្វង់នាំអំបោះកណ្ដាលកាន់តែច្រើន។ ចំណុចប៉ះបន្ថែមនីមួយៗបន្ថែមកម្លាំងទប់មួយផ្នែក។ ប្រសិនបើរង្វង់នាំទាំងអស់ស្អាត រលោង និងតម្រឹមត្រឹមត្រូវ ការកើនឡើងអាចតិច។ ប៉ុន្តែរង្វង់សេរ៉ាមិចដែលពាក់ មានធូលី ឬមានស្នាមឆ្កូតតែមួយ អាចក្លាយជាចំណុចបង្កភាពតានតឹងខុសប្រក្រតី។
កម្លាំងទប់សរុបរបស់ផ្លូវអំបោះមិនអាស្រ័យលើរង្វង់តែមួយទេ ប៉ុន្តែជាលទ្ធផលប្រមូលផ្តុំពីចំណុចប៉ះជាច្រើន។ ដូច្នេះ ការបន្ធូរប៊ូតុងតានតឹងអាចមិនដោះស្រាយបញ្ហា ព្រោះភាពតានតឹងនៅឌីសតានតឹងថយចុះ ប៉ុន្តែអំបោះនៅតែអាចត្រូវបានទប់ដោយរង្វង់នាំអំបោះមួយនៅមុខ ឬក្រោយឧបករណ៍តានតឹង។
3.2. បង្កើតផ្នែកអំបោះទំនេរដែលងាយញ័រ និងបង្កើត “បាល់អំបោះ”
នៅពេលចម្ងាយពីកូនអំបោះទៅរង្វង់នាំដំបូង ឬរវាងរង្វង់នាំពីរវែងពេក អំបោះអាចញ័រទៅចំហៀងពេលម៉ាស៊ីនដំណើរការ។ នៅល្បឿនទាប បាតុភូតនេះអាចមើលមិនសូវឃើញ។ នៅពេលល្បឿនកើន ផ្នែកអំបោះទំនេរអាចបង្កើតជារង្វង់វិល ឬ “បាល់អំបោះ” ជុំវិញកូនអំបោះ។
ទំហំបាល់អំបោះប្រែប្រួលជាបន្តបន្ទាប់តាម៖
- ល្បឿនដកអំបោះ។
- អង្កត់ផ្ចិតកូនអំបោះដែលនៅសល់។
- ភាពរឹងរបស់អំបោះ។
- ភាពស្មើគ្នានៃការរុំអំបោះ។
- ចម្ងាយពីកូនអំបោះទៅរង្វង់នាំដំបូង។
- ទិសដាក់កូនអំបោះធៀបនឹងរង្វង់នាំ។
នៅពេលបាល់អំបោះពង្រីក កម្លាំងទាញអាចថយចុះក្នុងរយៈពេលខ្លី។ នៅពេលវារួញ ឬប៉ះតួកូនអំបោះ ភាពតានតឹងអាចកើនឡើងភ្លាមៗ។ លទ្ធផលគឺភាពតានតឹងមិនស្ថិតស្ថេរតាមវដ្តនីមួយៗ ហើយបង្កឱ្យថ្នេរម្តងតឹង ម្តងរលុង។
3.3. បង្កើនលទ្ធភាពអំបោះជាប់នឹងឧបករណ៍នៅជុំវិញ
ផ្លូវអំបោះវែងជាញឹកញាប់ឆ្លងកាត់តំបន់ជាច្រើនលើស៊ុមម៉ាស៊ីន។ ប្រសិនបើរៀបចំមិនល្អ អំបោះអាចប៉ះ៖
- ដងទ្រកូនអំបោះ។
- ជ្រុងស៊ុមម៉ាស៊ីន។
- ខ្សែភ្លើង ឬបំពង់ខ្យល់។
- គែមគម្រប។
- កូនអំបោះដែលនៅជិត។
- អំបោះសល់ពីទីតាំងផ្សេង។
ចំណុចប៉ះទាំងនេះអាចមិនកើតឡើងជាបន្តបន្ទាប់ទេ។ ម៉ាស៊ីនអាចដំណើរការធម្មតារយៈពេលជាច្រើននាទី ហើយបន្ទាប់មកដាច់អំបោះភ្លាមៗ ដែលធ្វើឱ្យពិបាកកំណត់មូលហេតុ។
3.4. បង្កើនភាពយឺតយ៉ាវក្នុងដំណើរការផ្គត់ផ្គង់ និងទាញអំបោះ
អំបោះសំយោគមានកម្រិតការលាតសន្ធឹងមួយចំនួន។ ផ្លូវអំបោះវែងដំណើរការដូចជាផ្នែកផ្ទុកថាមពលយឺត៖ នៅពេលដងទាញអំបោះទាញឡើង ចលនាមួយផ្នែកត្រូវបានប្រើដើម្បីទាញផ្នែកអំបោះវែងឱ្យតឹង មុនពេលកម្លាំងត្រូវបានបញ្ជូនពេញលេញទៅតំបន់ម្ជុល។
នៅពេលដងទាញអំបោះចុះ ថាមពលដែលបានរក្សាទុកអាចបញ្ចេញវិញ ហើយបង្កើតអំបោះលើសជាបណ្តោះអាសន្ន។ បាតុភូតនេះធ្វើឱ្យប្រព័ន្ធឆ្លើយតបយឺតជាងមុន ជាពិសេសនៅពេល៖
- ម៉ាស៊ីនដំណើរការល្បឿនខ្ពស់។
- អំបោះមានការលាតសន្ធឹងខ្ពស់។
- ភាពតានតឹងត្រូវបានកំណត់ទាប។
- ផ្លូវអំបោះមានផ្នែកវែងជាច្រើនដែលមិនបានគ្រប់គ្រង។
- ដងទាញអំបោះ ឬស្ព្រីងគ្រប់គ្រងអំបោះត្រូវបានកែសម្រួលមិនត្រឹមត្រូវ។
ផលវិបាកមិនចាំបាច់ជាភាពតានតឹងមធ្យមខ្ពស់ពេកទេ ប៉ុន្តែជាញឹកញាប់គឺ ទំហំការប្រែប្រួលភាពតានតឹងកាន់តែធំ។
3.5. ធ្វើឱ្យភាពតានតឹងរវាងអំបោះនីមួយៗខុសគ្នា
នៅលើម៉ាស៊ីនពីរម្ជុល ឬម៉ាស៊ីនដែលប្រើផ្លូវអំបោះច្រើន ប្រសិនបើកូនអំបោះមួយដាក់ជិតម៉ាស៊ីនជាងមួយទៀត អំបោះទាំងពីរនឹងទទួលលក្ខខណ្ឌកកិត និងការញ័រខុសគ្នា។
ទោះបីប៊ូតុងតានតឹងទាំងពីរត្រូវបានកែសម្រួលចំនួនជុំដូចគ្នា ក៏ភាពតានតឹងជាក់ស្តែងនៅម្ជុលទាំងពីរអាចខុសគ្នា។ ថ្នេរមួយអាចតឹងជាង ខណៈអំបោះម្ខាងទៀតអាចបង្កើតរង្វង់ធំ ឬងាយរំលងថ្នេរជាង។
ដូច្នេះ សម្រាប់ម៉ាស៊ីនដែលមានផ្លូវអំបោះច្រើន គួររៀបចំឱ្យ៖
- ប្រវែងផ្លូវអំបោះប្រហាក់ប្រហែលគ្នា។
- ចំនួនចំណុចនាំអំបោះប្រហាក់ប្រហែលគ្នា។
- មុំប្តូរទិសប្រហាក់ប្រហែលគ្នា។
- ប្រើផ្ទៃប៉ះប្រភេទដូចគ្នា។
- មានលក្ខខណ្ឌដកអំបោះចេញពីកូនអំបោះប្រហាក់ប្រហែលគ្នា។
4. តើមុំដឹកនាំអំបោះខុសអាចបង្កបញ្ហាអ្វីខ្លះ?
4.1. អំបោះកកិតនឹងគែមរង្វង់នាំអំបោះ
រង្វង់នាំអំបោះជាទូទៅត្រូវបានរចនាឡើងឱ្យអំបោះឆ្លងកាត់ជិតកណ្តាល។ នៅពេលរង្វង់នាំត្រូវបានបង្វិល កោង ឬតម្រឹមមិនត្រឹមត្រូវ អំបោះអាចរត់ជិតជញ្ជាំងម្ខាងនៃរង្វង់។
នៅគែមប៉ះ សម្ពាធត្រូវបានប្រមូលផ្តុំលើផ្ទៃតូច បណ្តាលឱ្យ៖
- ការកកិតកើនឡើង។
- ផ្ទៃអំបោះក្តៅឡើង។
- សរសៃត្រូវបានកកិត ឬ filament មួយចំនួនដាច់។
- កើតធូលីសរសៃ។
- កើតចង្អូរពាក់លើប្រព័ន្ធនាំអំបោះ។
- ដាច់អំបោះដោយចៃដន្យ។
ជាមួយអំបោះ PP ឬ PE ប្រភេទ filament អំបោះអាចមិនដាច់ភ្លាមៗទេ។ Filament ខាងក្រៅមួយចំនួនអាចត្រូវបានឆ្កូតជាមុន ធ្វើឱ្យផ្ទៃអំបោះ xù ឬបាត់បង់សមត្ថភាពទទួលបន្ទុក។ បន្ទាប់មកអំបោះអាចដាច់នៅភ្នែកម្ជុល ឬនៅពេលថ្នេរត្រូវបានរឹត។
4.2. អំបោះចូលឌីសតានតឹងតាមមុំទ្រេត
ឌីសតានតឹងដំណើរការល្អបំផុតនៅពេលអំបោះចូលតំបន់ធ្វើការត្រឹមត្រូវ និងត្រូវបានច្របាច់ស្មើគ្នារវាងផ្ទៃឌីសទាំងពីរ។ ប្រសិនបើអំបោះចូលតាមមុំទ្រេត វាអាច៖
- ប៉ះតែផ្នែកមួយនៃផ្ទៃឌីស។
- រត់ជិតអ័ក្ស ឬគែមឌីស។
- មិនស្ថិតពេញលេញរវាងឌីសទាំងពីរ។
- ត្រូវច្របាច់មិនស្មើគ្នានៅពេលម៉ាស៊ីនញ័រ។
- រអិលចេញពីឧបករណ៍តានតឹង។
ពេលនោះ ការបង្វិលប៊ូតុងតានតឹងតិចតួចអាចធ្វើឱ្យភាពតានតឹងប្រែប្រួលខ្លាំងពេក ឬស្ទើរមិនប្រែប្រួល។ អ្នកប្រតិបត្តិការអាចមានអារម្មណ៍ថាឧបករណ៍តានតឹង “មិនស៊ីការកែ” ខណៈមូលហេតុពិតគឺទិសដៅអំបោះមុនចូលឌីស។
4.3. អំបោះទាញស្ព្រីង ឬដងទាញអំបោះទៅចំហៀង
ស្ព្រីងគ្រប់គ្រងអំបោះ និងដងទាញអំបោះត្រូវបានរចនាឡើងឱ្យទទួលកម្លាំងតាមទិសដែលបានកំណត់។ ប្រសិនបើអំបោះទាញទៅចំហៀង ផ្នែកទាំងនេះអាចកកិតទៅចំហៀង ឆ្លើយតបយឺត ឬមិនត្រឡប់ទៅទីតាំងមានស្ថិរភាព។
ផលវិបាកដែលជួបញឹកញាប់៖
- រង្វង់អំបោះនៅម្ជុលតូចពេក។
- Hook ចាប់រង្វង់អំបោះបានពិបាក។
- រំលងថ្នេរដោយចៃដន្យ។
- អំបោះត្រូវបានទាញខ្លាំងនៅចុងវដ្ត។
- ថ្នេរម្តងតឹង ម្តងរលុង។
- ស្ព្រីងគ្រប់គ្រងអំបោះពាក់លឿន។
4.4. អំបោះចូលភ្នែកម្ជុលតាមទិសមិនត្រឹមត្រូវ
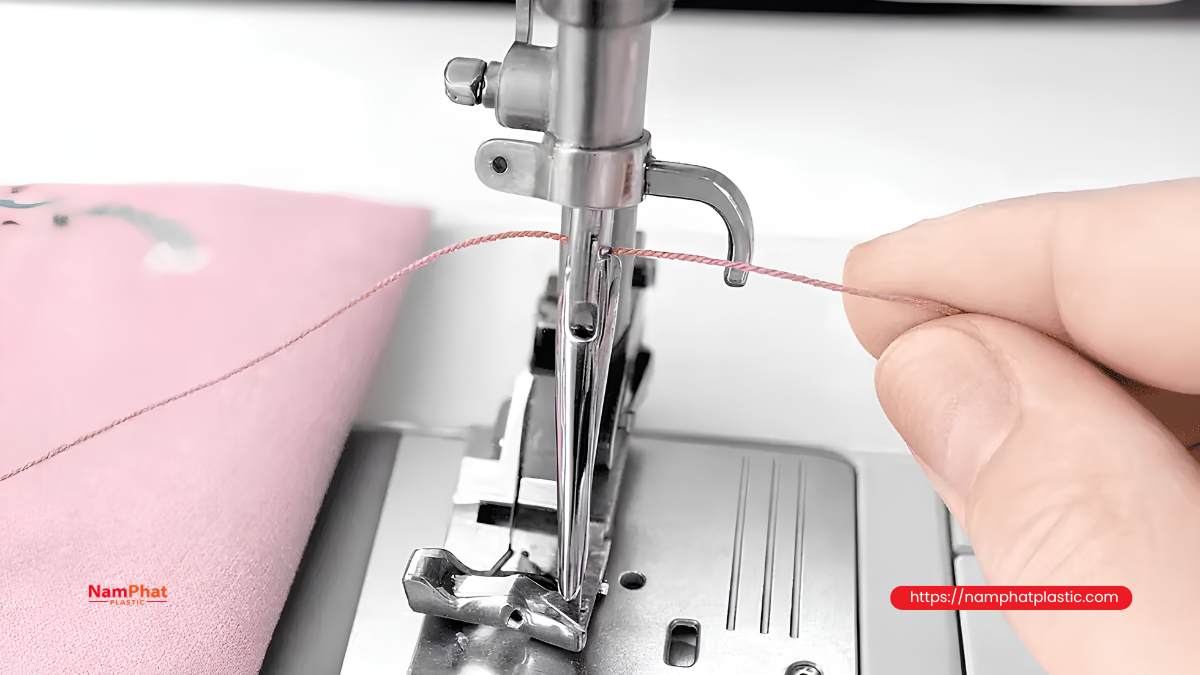
រង្វង់នាំអំបោះចុងក្រោយមានមុខងារនាំអំបោះចូលភ្នែកម្ជុលតាមទិសត្រឹមត្រូវ។ ប្រសិនបើរង្វង់ចុងក្រោយនេះមិនតម្រឹម អំបោះអាចត្រូវបានទាញទៅម្ខាងនៃភ្នែកម្ជុល។
ពេលម៉ាស៊ីនដំណើរការ អំបោះនឹងកកិតជាបន្តបន្ទាប់លើគែមម្ខាងនៃភ្នែកម្ជុល ជំនួសឱ្យការបែងចែកការប៉ះស្មើគ្នា។ វាអាចបណ្តាលឱ្យ៖
- អំបោះក្តៅឡើងលឿន។
- ផ្ទៃអំបោះត្រូវបានឆ្កូត។
- Filament បែកចេញពីគ្នា។
- ដាច់អំបោះនៅជិតម្ជុល។
- ការបង្កើតរង្វង់អំបោះមិនស្ថិតស្ថេរ។
ក្នុងករណីនេះ ការប្តូរម្ជុលថ្មីអាចធ្វើឱ្យម៉ាស៊ីនដំណើរការល្អជាបណ្តោះអាសន្ន។ ប៉ុន្តែ ប្រសិនបើទិសដៅប្រព័ន្ធនាំអំបោះមិនត្រូវបានកែ ម្ជុលថ្មីនឹងបន្តទទួលបន្ទុកមិនស្មើ ហើយបញ្ហានឹងកើតឡើងវិញ។
5. តើផ្លូវអំបោះខុសប៉ះពាល់ដល់ថ្នេរថង់យ៉ាងដូចម្តេច?
សម្រាប់ថ្នេរ chain stitch ពីរអំបោះ ម្ជុល និង hook ត្រូវទទួលបរិមាណអំបោះត្រឹមត្រូវនៅពេលត្រឹមត្រូវ។ ឯកសាររបស់ Union Special បង្ហាញថា ភាពតានតឹងអំបោះម្ជុលគួរតែស្រាលគ្រប់គ្រាន់ ដើម្បីរក្សារង្វង់អំបោះសមស្របនៅម្ជុល ហើយបរិមាណអំបោះដែលយន្តការគ្រប់គ្រងផ្គត់ផ្គង់គួរតែគ្រប់គ្រាន់សម្រាប់បង្កើតរង្វង់អំបោះដែលត្រូវការ។ នេះបង្ហាញថា គុណភាពថ្នេរមិនអាស្រ័យតែលើតម្លៃភាពតានតឹងទេ ប៉ុន្តែអាស្រ័យលើសមត្ថភាពផ្គត់ផ្គង់ និងទាញអំបោះតាមពេលវេលាត្រឹមត្រូវផងដែរ។
នៅពេលផ្លូវអំបោះវែងពេក ឬមានមុំខុស អាចកើតមានបាតុភូតមួយ ឬច្រើនដូចខាងក្រោម៖
ថ្នេរតឹងពេក
អំបោះទទួលការកកិតកើនឡើងមុនពេលទៅដល់ម្ជុល ធ្វើឱ្យថ្នេរត្រូវបានរឹតខ្លាំងជាងការរំពឹងទុក។ មាត់ថង់អាចជ្រួញ រួញ ឬត្រូវបានកាត់នៅចំណុចម្ជុលចាក់។
ក្រុមហ៊ុនផលិតម៉ាស៊ីនដេរថង់ក៏បានកត់សម្គាល់ថា ភាពតានតឹងអំបោះសមស្រប និងមិនខ្ពស់ពេកជួយកាត់បន្ថយហានិភ័យដាច់អំបោះ ខណៈភាពតានតឹងខ្ពស់ពេកអាចធ្វើឱ្យសម្ភារៈនៅជុំវិញថ្នេរខូចខាត។
ថ្នេររលុងពេក
ប្រសិនបើផ្លូវអំបោះវែងបង្កើតការញ័រ ឬកូនអំបោះបញ្ចេញអំបោះជាដំណាក់កាល នៅពេលខ្លះម៉ាស៊ីនអាចទទួលអំបោះលើស។ អំបោះអាចបង្កើតរង្វង់ធំ ធ្វើឱ្យថ្នេររលុង ខ្សែ chain មិនស្មើ ឬងាយរបូតនៅពេលទាញ។
ថ្នេរម្តងតឹង ម្តងរលុង
នេះជាសញ្ញាធម្មតានៃភាពតានតឹងឌីណាមិចមិនស្ថិតស្ថេរ។ ការបន្ធូរ ឬរឹតប៊ូតុងតានតឹងអាចផ្លាស់ប្តូរកម្រិតមធ្យម ប៉ុន្តែមិនអាចលុបការប្រែប្រួលបានទេ។
រំលងថ្នេរដោយចៃដន្យ
នៅពេលភាពតានតឹងកើនឡើងភ្លាមៗ រង្វង់អំបោះខាងក្រោយម្ជុលអាចតូចពេកសម្រាប់ hook ចាប់។ ការរំលងថ្នេរអាចកើតឡើងមិនទៀងទាត់ ជាពិសេសពេលម៉ាស៊ីនបង្កើនល្បឿន ឬកូនអំបោះជិតអស់។
ដាច់អំបោះនៅទីតាំងមិនថេរ
ប្រសិនបើអំបោះត្រូវបានកកិតនៅរង្វង់នាំមួយ ចំណុចខ្សោយអាចផ្លាស់ទីទៅម្ជុលមុនពេលដាច់។ ដូច្នេះ ទីតាំងដែលរកឃើញអំបោះដាច់ មិនចាំបាច់ជាទីតាំងដែលបង្កការខូចខាតដើមទេ។
6. សញ្ញាសម្គាល់ថាផ្លូវអំបោះកំពុងមានបញ្ហា
| បាតុភូតដែលសង្កេតឃើញ | មូលហេតុពាក់ព័ន្ធនឹងផ្លូវអំបោះ |
|---|---|
| ម៉ាស៊ីនដំណើរការធម្មតានៅល្បឿនទាប ប៉ុន្តែដាច់អំបោះពេលបង្កើនល្បឿន | ផ្នែកអំបោះទំនេរវែងពេក ការញ័រខ្លាំង ឬមុំប្រព័ន្ធនាំបង្កើតកម្លាំងទប់ខ្ពស់ |
| អំបោះ xù នៅម្ខាង | អំបោះកំពុងសង្កត់លើគែមរង្វង់នាំ ឬម្ខាងនៃភ្នែកម្ជុល |
| កូនអំបោះថ្មីដំណើរការល្អ ប៉ុន្តែជិតអស់តែងដាច់ | មុំដកអំបោះ និងទម្រង់បាល់អំបោះប្រែប្រួលតាមអង្កត់ផ្ចិតកូនអំបោះ |
| ត្រូវបន្ធូរប៊ូតុងតានតឹងច្រើន ទើបម៉ាស៊ីនដំណើរការ | មានកម្លាំងទប់កើតឡើងក្រៅឌីសតានតឹង |
| ថ្នេរម្តងតឹង ម្តងរលុងជាបន្តបន្ទាប់ | ភាពតានតឹងប្រែប្រួលដោយសារបាល់អំបោះ ឬផ្នែកអំបោះវែងញ័រ |
| ថ្នេរពីរលើម៉ាស៊ីនពីរម្ជុលមិនស្មើគ្នា | ប្រវែងផ្លូវ ឬចំនួនចំណុចនាំអំបោះរបស់អំបោះទាំងពីរខុសគ្នា |
| អំបោះលោតចេញពីឌីសតានតឹងជាញឹកញាប់ | អំបោះចូលឧបករណ៍តានតឹងតាមមុំទ្រេត |
| មានធូលីអំបោះជុំវិញរង្វង់សេរ៉ាមិចមួយ | រង្វង់នាំមានស្នាមឆ្កូត ចង្អូរពាក់ ឬមុំប៉ះធំពេក |
| ប្តូរឡូតអំបោះហើយនៅតែដាច់នៅម៉ាស៊ីនដដែល | អាចមានបញ្ហានៅផ្លូវអំបោះ ឧបករណ៍តានតឹង ឬម្ជុល ជាងបញ្ហាអំបោះ |
| ម៉ាស៊ីនមានស្ថិរភាពតែបន្ទាប់ពីបន្ថយល្បឿន | ប្រព័ន្ធផ្លូវអំបោះមិនអាចគ្រប់គ្រងភាពតានតឹងឌីណាមិចបានល្អ |
7. តើផ្លូវអំបោះបែបណាដែលចាត់ទុកថាសមស្រប?
មិនមានប្រវែងអតិបរមាមួយដែលអាចអនុវត្តបានចំពោះម៉ាស៊ីនគ្រប់ប្រភេទទេ។ ទំហំកូនអំបោះ ល្បឿនម៉ាស៊ីន រចនាសម្ព័ន្ធអំបោះ និងការរចនាឧបករណ៍តានតឹងខុសគ្នា។ ការរៀបចំសមស្របគួរផ្តល់អាទិភាពដល់គោលការណ៍៖
ផ្លូវខ្លី ប៉ុន្តែត្រូវមានមុខងារ
ប្រើផ្លូវខ្លីបំផុតដែលអនុញ្ញាតដោយគំនូសណែនាំរបស់ក្រុមហ៊ុនផលិត ដោយមិនបង្កើតរង្វង់ ឬផ្លូវវាងដែលមិនចាំបាច់។ ប៉ុន្តែមិនត្រូវដករង្វង់នាំអំបោះដែលមានមុខងារគ្រប់គ្រងបាល់អំបោះ បង្កើតមុំចូលឌីសតានតឹង ឬសម្របសម្រួលជាមួយដងទាញអំបោះដោយចៃដន្យទេ។
ការប្តូរទិសត្រូវទន់ភ្លន់
ជៀសវាងការបត់អំបោះខ្លាំងភ្លាមៗតាមរង្វង់តូច។ នៅពេលត្រូវការប្តូរទិសធំ គួរប្រើការរៀបចំប្រព័ន្ធនាំដែលសមស្រប ដើម្បីបែងចែកការប្តូរទិសទៅជាមុំតូចៗជាងមុន ប្រសិនបើសមស្របនឹងការរចនាម៉ាស៊ីន។
អំបោះត្រូវរត់កណ្តាលរង្វង់នាំ
សង្កេតម៉ាស៊ីនទាំងនៅល្បឿនទាប និងល្បឿនផលិតកម្ម។ អំបោះមិនគួរសង្កត់ជាបន្តបន្ទាប់លើម្ខាងនៃរង្វង់នាំទេ។
កូនអំបោះ និងរង្វង់នាំដំបូងត្រូវតម្រឹមសមរម្យ
ប្រសិនបើកូនអំបោះដកចេញពីផ្នែកខាងលើនៃកោណ រង្វង់នាំដំបូងគួរដាក់ឱ្យអំបោះចេញបានស្ថិរភាព ដោយមិនរុំជុំវិញតួកូនអំបោះ និងមិនទាញទៅម្ខាងខ្លាំង។
ផ្នែកអំបោះទំនេរមិនគួរវែងពេក
ចម្ងាយធំពេករវាងចំណុចគ្រប់គ្រងធ្វើឱ្យការញ័រ និងការប្រែប្រួលកើនឡើង។ ប្រសិនបើត្រូវដាក់កូនអំបោះឆ្ងាយពីម៉ាស៊ីន គួរប្រើប្រព័ន្ធនាំសមស្រប ជំនួសឱ្យទុកអំបោះឱ្យលាតសន្ធឹងឆ្លងកាត់ចម្ងាយវែងដោយគ្មានការគ្រប់គ្រង។
ផ្លូវអំបោះច្រើនត្រូវមានលក្ខណៈប្រហាក់ប្រហែលគ្នា
លើម៉ាស៊ីនច្រើនម្ជុល ឬច្រើន hook/looper ផ្លូវអំបោះគួរមានប្រវែង ចំនួនចំណុចប៉ះ និងមុំប្តូរទិសប្រហាក់ប្រហែលគ្នា។
8. ដំណើរការត្រួតពិនិត្យផ្លូវអំបោះនៅរោងចក្រ
ជំហានទី 1៖ ផ្តាច់ប្រភពថាមពលមុនពេលត្រួតពិនិត្យ
បិទកុងតាក់មេ ហើយរង់ចាំរហូតម៉ាស៊ីនឈប់ទាំងស្រុង មុនពេលដាក់អំបោះ ដោះម្ជុល ឬត្រួតពិនិត្យប្រព័ន្ធនាំ។ ឯកសារប្រតិបត្តិការម៉ាស៊ីនឧស្សាហកម្មតម្រូវឱ្យផ្តាច់ប្រភពថាមពលនៅពេលដាក់អំបោះ និងថែទាំ។
ជំហានទី 2៖ ប្រៀបធៀបជាមួយគំនូសដាក់អំបោះ
កុំផ្អែកតែលើទម្លាប់របស់កម្មករ។ ថតរូប ឬបោះពុម្ពគំនូសដាក់អំបោះត្រឹមត្រូវសម្រាប់ម៉ូដែលម៉ាស៊ីន ហើយដាក់នៅកន្លែងប្រតិបត្តិការ។
ត្រួតពិនិត្យតាមលំដាប់ពីកូនអំបោះទៅម្ជុល ជំនួសឱ្យត្រួតពិនិត្យពីម្ជុលត្រឡប់ក្រោយ ដែលអាចធ្វើឱ្យរំលងរង្វង់នាំដំបូង។
ជំហានទី 3៖ ទាញអំបោះដោយដៃ
ទាញអំបោះយឺតៗ និងស្មើៗ។ សង្កេតថាកម្លាំងទាញ៖
- កើនឡើងយ៉ាងរលូន។
- មានការកន្ត្រាក់នៅចំណុចណាមួយ។
- ធ្ងន់ឡើងភ្លាមៗនៅទីតាំងណាមួយ។
- មានសំឡេងកកិត ឬសូររញ្ជួយ។
- ប្រែប្រួលនៅពេលផ្លាស់ទីអំបោះទៅចំហៀងបន្តិច។
ប្រសិនបើកម្លាំងទាញប្រែប្រួលខ្លាំងនៅពេលផ្លាស់ទីអំបោះទៅចំហៀង ប្រព័ន្ធនាំអាចតម្រឹមមិនត្រឹមត្រូវ ឬពាក់មិនស្មើ។
ជំហានទី 4៖ ត្រួតពិនិត្យរង្វង់នាំនីមួយៗ
ប្រើពន្លឺបាញ់ពីមុំ ដើម្បីរក៖
- ចង្អូរពាក់។
- ស្នាមប្រេះ។
- កន្លែងបាក់។
- ស្នាមមុតលោហៈ។
- ធូលីអំបោះកកជាដុំ។
- ប្រេងស្ងួត ឬកខ្វក់។
អាចប្រើអំបោះទន់ ឬកប្បាសល្អិតឱ្យប៉ះលើផ្ទៃថ្នមៗ។ ប្រសិនបើសម្ភារៈជាប់ គួរសម្អាត វាយតម្លៃ ឬប្តូររង្វង់នាំ។
កុំប្រើក្រដាសខាត់រឹងខាត់ផ្ទាល់លើរង្វង់សេរ៉ាមិច ព្រោះអាចបង្កើតផ្ទៃរដុប និងធ្វើឱ្យអំបោះខូចលឿនជាងមុន។
ជំហានទី 5៖ សង្កេតនៅល្បឿនទាប
ឱ្យម៉ាស៊ីនដំណើរការយឺត ហើយសង្កេត៖
- ទម្រង់បាល់អំបោះ។
- ទីតាំងអំបោះនៅក្នុងរង្វង់នាំនីមួយៗ។
- ចលនារបស់ស្ព្រីងគ្រប់គ្រងអំបោះ។
- ចលនារបស់ដងទាញអំបោះ។
- ការញ័ររបស់ផ្នែកអំបោះទំនេរ។
- តើអំបោះប៉ះស៊ុម ឬកូនអំបោះជិតខាងឬទេ។
ជំហានទី 6៖ ត្រួតពិនិត្យនៅល្បឿនផលិតកម្ម
ផ្លូវអំបោះអាចមានស្ថិរភាពពេលបង្វិលម៉ាស៊ីនដោយដៃ ប៉ុន្តែអាចមិនស្ថិតស្ថេរនៅល្បឿនខ្ពស់។ បន្ទាប់ពីធានាតំបន់ធ្វើការឱ្យមានសុវត្ថិភាព ត្រូវសាកល្បងនៅល្បឿនផលិតកម្មពិតប្រាកដ។
កុំវាយតម្លៃត្រឹមប៉ុន្មានថ្នេរដំបូង។ គួរដំណើរការឱ្យយូរគ្រប់គ្រាន់ ដើម្បីឱ្យម៉ាស៊ីនឈានដល់សីតុណ្ហភាពការងារ និងកូនអំបោះដកអំបោះចេញជាបន្តបន្ទាប់។
ជំហានទី 7៖ វាស់ភាពតានតឹង ប្រសិនបើមានឧបករណ៍
ប្រសិនបើរោងចក្រមានឧបករណ៍វាស់ភាពតានតឹងអំបោះ គួរវាស់នៅ៖
- ក្រោយរង្វង់នាំដំបូង។
- មុនឌីសតានតឹង។
- ក្រោយឌីសតានតឹង។
- ជិតម្ជុល។
គោលបំណងមិនមែនគ្រាន់តែវាស់ភាពតានតឹងមធ្យមទេ ប៉ុន្តែតាមដានការប្រែប្រួលផងដែរ។ ម៉ាស៊ីនអាចមានភាពតានតឹងមធ្យមសមស្រប ប៉ុន្តែនៅតែអាចដាច់អំបោះ ឬរំលងថ្នេរ ប្រសិនបើការប្រែប្រួលខ្លាំងពេក។
9. លំដាប់កែសម្រួលដើម្បីជៀសវាងការកែខុសមូលហេតុ
នៅពេលសង្ស័យថាមានបញ្ហាផ្លូវអំបោះ គួរដោះស្រាយតាមលំដាប់៖
- ដាក់អំបោះឡើងវិញតាមគំនូសរបស់ក្រុមហ៊ុនផលិត។
- កំណត់ទីតាំងកូនអំបោះ និងឧបករណ៍ទ្រឡើងវិញ។
- តម្រឹមរង្វង់នាំ ដើម្បីឱ្យអំបោះរត់កណ្តាល។
- លុបចំណុចប៉ះដែលមិនស្ថិតក្នុងផ្លូវដែលបានរចនា។
- សម្អាតប្រព័ន្ធនាំ និងឌីសតានតឹង។
- ប្តូររង្វង់នាំដែលប្រេះ ពាក់ មានចង្អូរ ឬមានស្នាមមុត។
- ពិនិត្យម្ជុល ភ្នែកម្ជុល និងទិសដាក់ម្ជុល។
- ពិនិត្យស្ព្រីង និងដងទាញអំបោះ។
- កែប៊ូតុងតានតឹងតែបន្ទាប់ពីផ្លូវអំបោះទាំងមូលត្រឹមត្រូវ។
- សាកល្បងឡើងវិញនៅល្បឿនទាប មធ្យម និងល្បឿនផលិតកម្ម។
ការកែប៊ូតុងតានតឹងតាំងពីដំបូងអាចលាក់មូលហេតុពិត។ ឧទាហរណ៍ ប្រសិនបើរង្វង់នាំមួយកំពុងបង្កើតកម្លាំងទប់ខ្ពស់ អ្នកប្រតិបត្តិការអាចបន្ធូរឧបករណ៍តានតឹងដើម្បីប៉ះប៉ូវ។ នៅពេលរង្វង់ត្រូវបានសម្អាត ឬអំបោះចេញពីគែមកកិតភ្លាមៗ កម្លាំងទប់សរុបនឹងថយចុះ ហើយថ្នេរអាចក្លាយជារលុងពេក។
10. តើគួរដករង្វង់នាំអំបោះខ្លះចេញ ដើម្បីកាត់បន្ថយភាពតានតឹងឬទេ?
គួរដករង្វង់នាំចេញតែពេលបញ្ជាក់បានច្បាស់ថា វាជាផ្នែកដែលបានបន្ថែមដោយមិនចាំបាច់ ហើយការដកចេញមិនធ្វើឱ្យគោលការណ៍ដំណើរការរបស់ម៉ាស៊ីនប្រែប្រួល។
រង្វង់នាំដើមរបស់ម៉ាស៊ីនអាចមានមុខងារជាច្រើន៖
- គ្រប់គ្រងបាល់អំបោះ។
- កំណត់ទិសអំបោះចូលឌីសតានតឹង។
- រក្សាអំបោះមិនឱ្យធ្លាក់ចេញពីស្ព្រីង។
- គ្រប់គ្រងបរិមាណអំបោះដែលផ្គត់ផ្គង់។
- បង្កើតទំហំរង្វង់អំបោះត្រឹមត្រូវ។
- បំបែកអំបោះម្ជុល និងអំបោះ hook/looper។
- ការពារអំបោះមិនឱ្យឆ្លងគ្នា។
ឯកសារដោះស្រាយបញ្ហារបស់ Union Special បង្ហាញថា ការដាច់អំបោះអាចកើតឡើងនៅពេលអំបោះឆ្លងគ្នា ខណៈថ្នេរខុសទ្រង់ទ្រាយអាចកើតឡើងនៅពេលអំបោះមិនឆ្លងកាត់ឧបករណ៍តានតឹង ឬរង្វង់នាំត្រឹមត្រូវ។ ដូច្នេះ ការកាត់ផ្លូវអំបោះអាចកាត់បន្ថយការកកិតនៅចំណុចមួយ ប៉ុន្តែបង្កបញ្ហាការបង្កើតថ្នេរនៅដំណាក់កាលបន្ទាប់។
11. តើអាចប្រើប្រេងបន្ថែម ដើម្បីដោះស្រាយផ្លូវអំបោះខុសឬទេ?
សារធាតុរំអិលដែលមាននៅលើអំបោះជួយគ្រប់គ្រងមេគុណកកិត និងជួយឱ្យអំបោះងាយដំណើរការលើម៉ាស៊ីន។ ការសិក្សាពិសោធន៍បង្ហាញថា ប្រភេទ និងបរិមាណសារធាតុរំអិលអាចមានឥទ្ធិពលយ៉ាងសំខាន់លើភាពតានតឹងអំបោះនៅម្ជុល។ នៅពេលមេគុណកកិតថយចុះ ភាពតានតឹងអំបោះក៏អាចថយចុះដែរ។
ទោះជាយ៉ាងណា ការបន្ថែមប្រេងមិនមែនជាដំណោះស្រាយសម្រាប់រង្វង់នាំដែលតម្រឹមមិនត្រឹមត្រូវ ចង្អូរពាក់ ឬស្នាមមុតទេ។ ប្រេងអាចធ្វើឱ្យម៉ាស៊ីនដំណើរការល្អជាបណ្តោះអាសន្ន ប៉ុន្តែអាច៖
- ផ្លាស់ប្តូរស្ថិរភាពថ្នេរ។
- ធ្វើឱ្យធូលីជាប់លើប្រព័ន្ធនាំ និងឌីសតានតឹង។
- បង្កការរអិលមិនស្មើគ្នា។
- ធ្វើឱ្យថង់កខ្វក់។
- លាក់បញ្ហាមេកានិច។
គួរកែសម្រួលធរណីមាត្រផ្លូវអំបោះ និងផ្ទៃប៉ះជាមុន បន្ទាប់មកទើបវាយតម្លៃកម្រិតសារធាតុរំអិលលើអំបោះឡើងវិញ។
12. គំរូសាកល្បងបន្ទាប់ពីកែសម្រួលផ្លូវអំបោះ
រោងចក្រអាចអនុវត្តការសាកល្បងផ្ទៃក្នុងដូចខាងក្រោម៖
ការរៀបចំ
- ប្រើអំបោះពីឡូតដូចគ្នា។
- ប្រើម្ជុលប្រភេទដូចគ្នា។
- ប្រើរចនាសម្ព័ន្ធ និងចំនួនស្រទាប់មាត់ថង់ដូចគ្នា។
- កត់ត្រាទីតាំងប៊ូតុងតានតឹងដើម។
- សម្អាតម៉ាស៊ីនមុនពេលសាកល្បង។
បីដំណាក់កាលសាកល្បង
- ដំណើរការយឺត ដើម្បីសង្កេតចលនាអំបោះ និងការបង្កើតរង្វង់។
- ដំណើរការនៅល្បឿនប្រតិបត្តិការធម្មតា។
- ដំណើរការជាបន្តបន្ទាប់យូរគ្រប់គ្រាន់ ដើម្បីរកបញ្ហាដោយសារកំដៅ និងការប្រែប្រួល។
អ្វីដែលត្រូវកត់ត្រា
- ចំនួនដងដាច់អំបោះ។
- ទីតាំងដែលអំបោះ xù ឬខូចខាត។
- កម្រិតតឹង–រលុងរបស់ថ្នេរ។
- ការរំលងថ្នេរ។
- ការជ្រួញ ឬរហែកមាត់ថង់។
- ទម្រង់បាល់អំបោះ។
- ភាពខុសគ្នារវាងកូនអំបោះពេញ និងជិតអស់។
- សីតុណ្ហភាពប្រៀបធៀបរបស់ម្ជុល និងអំបោះ។
- ភាពតានតឹងមធ្យម និងកម្រិតប្រែប្រួល ប្រសិនបើមានឧបករណ៍វាស់។
មិនគួរសន្និដ្ឋានត្រឹមតែពីថង់មួយ ឬពីរទេ។ បញ្ហាផ្លូវអំបោះជាញឹកញាប់កើតឡើងមិនទៀងទាត់ ហើយបង្ហាញច្បាស់ជាងនៅពេលម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់។
សំណួរដែលសួរញឹកញាប់
1. តើផ្លូវអំបោះកាន់តែវែងមានន័យថាភាពតានតឹងកាន់តែខ្ពស់ជានិច្ចឬទេ?
មិនមែនទេ។ ផ្នែកត្រង់ដែលគ្មានចំណុចប៉ះបន្ថែម អាចបង្កើនតែភាពយឺតយ៉ាវក្នុងការឆ្លើយតប និងការញ័រ។ ភាពតានតឹងកើនឡើងច្បាស់ជាង នៅពេលផ្លូវវែងបន្ថែមរង្វង់នាំ មុំព័ទ្ធ ចំណុចកកិត ឬផ្នែកដែលញ័រដោយគ្មានការគ្រប់គ្រង។
2. តើការបន្ធូរប៊ូតុងតានតឹងអាចដោះស្រាយផ្លូវអំបោះខុសបានទេ?
វាអាចធ្វើឱ្យម៉ាស៊ីនដំណើរការល្អជាបណ្តោះអាសន្ន ប៉ុន្តែមិនដោះស្រាយមូលហេតុដើមទេ។ នៅពេលកម្លាំងទប់ក្រៅឧបករណ៍តានតឹងប្រែប្រួល ថ្នេរអាចនៅតែម្តងតឹង ម្តងរលុង ឬដាច់អំបោះដោយមិនទៀងទាត់។
3. ហេតុអ្វីម៉ាស៊ីនតែងដាច់អំបោះនៅពេលកូនអំបោះជិតអស់?
នៅពេលអង្កត់ផ្ចិតកូនអំបោះថយចុះ ទិសដកអំបោះ និងទម្រង់បាល់អំបោះប្រែប្រួល។ ប្រសិនបើរង្វង់នាំដំបូងដាក់មិនសមស្រប អំបោះអាចកកិតនឹងចុងកោណ ឬស្នូល ឬទទួលកម្លាំងទាញខ្លាំងជាងមុន។
4. តើរង្វង់នាំកាន់តែច្រើនធ្វើឱ្យអំបោះកាន់តែមានស្ថិរភាពឬទេ?
មិនមែនទេ។ រង្វង់នាំនីមួយៗត្រូវមានមុខងារច្បាស់លាស់។ រង្វង់ដែលមិនចាំបាច់បន្ថែមការកកិត និងបង្កឱកាសបន្ថែមសម្រាប់ការពាក់ កខ្វក់ ឬការតម្រឹមខុស។
5. ហេតុអ្វីប្តូរអំបោះថ្មីហើយនៅតែមិនបញ្ឈប់ការដាច់?
ប្រសិនបើមូលហេតុស្ថិតនៅរង្វង់នាំ ឌីសតានតឹង ម្ជុល ឬទិសដៅអំបោះ ការប្តូរឡូតអំបោះគ្រាន់តែផ្លាស់ប្តូរកម្រិតបញ្ហា ប៉ុន្តែមិនលុបបំបាត់បញ្ហាមេកានិចទេ។
6. តើគួរកែភាពតានតឹងដាច់ដោយឡែកសម្រាប់កូនអំបោះនីមួយៗឬទេ?
អាចត្រូវកែបន្តិច ប្រសិនបើរចនាសម្ព័ន្ធអំបោះ ឬឡូតខុសគ្នា។ ប៉ុន្តែ ប្រសិនបើប្រើអំបោះប្រភេទដូចគ្នា ហើយរាល់ពេលប្តូរកូនអំបោះត្រូវកែច្រើន គួរត្រួតពិនិត្យឧបករណ៍ទ្រកូនអំបោះ មុំដកអំបោះ និងផ្លូវអំបោះទាំងមូល។
សេចក្តីសន្និដ្ឋាន
ផ្លូវអំបោះវែងពេក ឬមានមុំខុស អាចបង្កើនការកកិត បង្កើតការប្រែប្រួលភាពតានតឹង បង្កបន្ទុកមិនស្មើលើប្រព័ន្ធនាំអំបោះ និងធ្វើឱ្យដំណើរការផ្គត់ផ្គង់អំបោះមិនស៊ីសង្វាក់ជាមួយការបង្កើតថ្នេរ។ ផលវិបាកមិនមែនគ្រាន់តែជា “តឹង” ឬ “រលុង” ទេ ប៉ុន្តែជាភាពតានតឹងដែលប្រែប្រួលជាបន្តបន្ទាប់តាមល្បឿនម៉ាស៊ីន អង្កត់ផ្ចិតកូនអំបោះ និងទីតាំងដែលអំបោះញ័រ។
នៅពេលម៉ាស៊ីនដេរថង់ដាច់អំបោះ ឬមានថ្នេរមិនស្ថិតស្ថេរ មិនគួរផ្តោតតែលើការបង្វិលប៊ូតុងតានតឹងទេ។ គួរត្រួតពិនិត្យផ្លូវទាំងមូលពីកូនអំបោះដល់ម្ជុល ដោយធានាថាអំបោះដើរតាមគំនូសត្រឹមត្រូវ ឆ្លងកាត់កណ្តាលរង្វង់នាំ មិនត្រូវបត់ជាមុំធំពេក និងមិនមានផ្នែកទំនេរវែងដែលញ័រខ្លាំង។
ផ្លូវអំបោះដែលរៀបចំត្រឹមត្រូវជួយឱ្យឧបករណ៍តានតឹងដំណើរការបានត្រឹមត្រូវជាងមុន កាត់បន្ថយការដាច់អំបោះ កាត់បន្ថយការរំលងថ្នេរ និងរក្សាគុណភាពថ្នេរឱ្យមានស្ថិរភាពពេញមួយវេនផលិតកម្ម។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


