


 ផាន់ វ៉ាន់ ហួង
- 03/08/2026
- 161
អំបោះដេរពីររមៀលអាចមានវត្ថុធាតុដើម លក្ខណៈបច្ចេកទេស អង្កត់ផ្ចិត និងកម្លាំងទាញដាច់ដូចគ្នា ប៉ុន្តែអាចផ្តល់លទ្ធផលដំណើរការលើម៉ាស៊ីនខុសគ្នាទាំងស្រុង។ រមៀលមួយអាចដំណើរការបានស្ថិរភាព និងបង្កើតថ្នេរបានស្មើគ្នា ខណៈរមៀលមួយទៀតអាចរួញសរសៃយ៉ាងឆាប់រហ័ស បែកសរសៃ រំលងថ្នេរ ឬដាច់នៅជិតម្ជុល។
មូលហេតុពេលខ្លះមិនមែនមកពីភាពរឹងមាំរបស់អំបោះទេ ប៉ុន្តែអាចមកពីទិសបង្វិលចុងក្រោយរបស់អំបោះមិនសមស្របនឹងយន្តការបង្កើតថ្នេររបស់ម៉ាស៊ីន។
ដូច្នេះ ការបង្វិល S និង Z មិនមែនគ្រាន់តែជាប៉ារ៉ាម៉ែត្ររបស់អ្នកផលិតអំបោះទេ។ វាក៏ជាកត្តាដែលប៉ះពាល់ដោយផ្ទាល់ដល់ការបង្កើតរង្វង់អំបោះ ស្ថិរភាពនៃភាពតានតឹង កម្រិតរួញសរសៃ និងប្រសិទ្ធភាពប្រតិបត្តិការរបស់ម៉ាស៊ីនដេរថង់ឧស្សាហកម្ម។
គោលការណ៍ដែលគួរចងចាំ៖ ម៉ាស៊ីនដេរឧស្សាហកម្មម្ជុលមួយដែលប្រើប្រាស់ទូទៅភាគច្រើន ត្រូវបានរចនាឡើងសម្រាប់ដំណើរការជាមួយអំបោះដែលមានទិសបង្វិលចុងក្រោយ Z។ ទោះជាយ៉ាងណា ម៉ាស៊ីនម្ជុលពីរ ម៉ាស៊ីនដែលមានយន្តការម៉ុកស៊ីមេទ្រី ឬម៉ាស៊ីនឯកទេស អាចត្រូវការទិសបង្វិលខុសគ្នាសម្រាប់ទីតាំងអំបោះនីមួយៗ។
Table of Contents [Hide]
1. តើការបង្វិល S និងការបង្វិល Z ជាអ្វី?
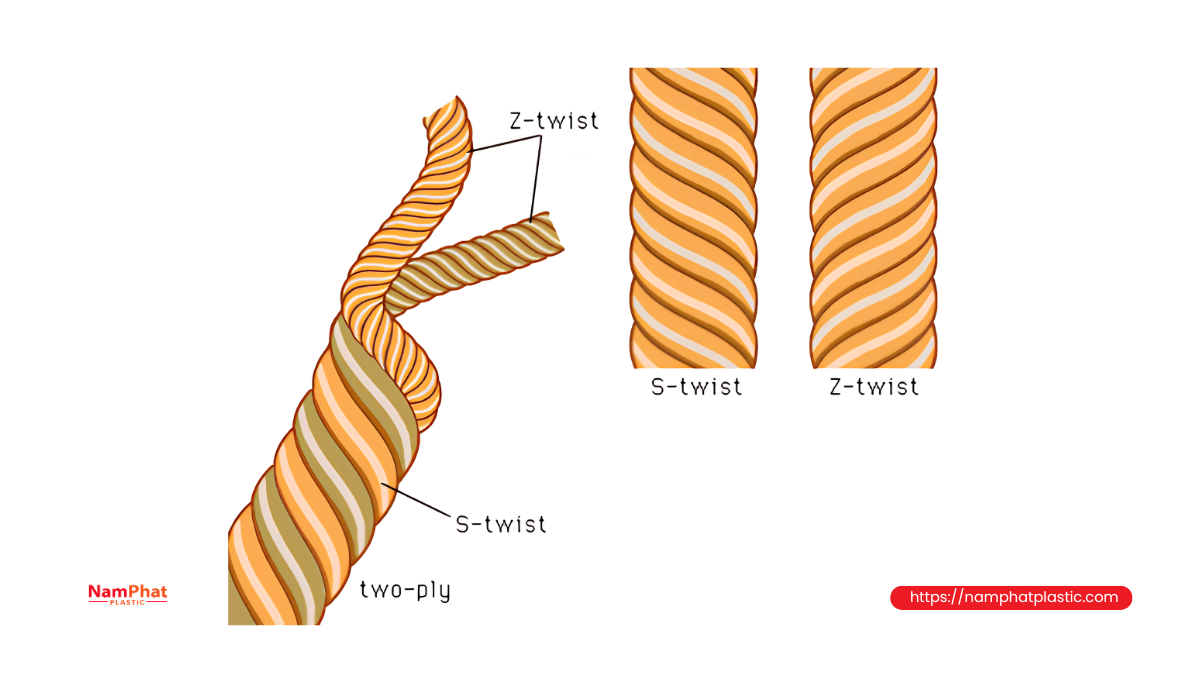
ទិសបង្វិលបង្ហាញពីទិសនៃបន្ទាត់បង្វិលដែលរត់តាមខ្លួនអំបោះ។ តាមប្រព័ន្ធសញ្ញាអន្តរជាតិ ទិសបង្វិលត្រូវបានតំណាងដោយអក្សរ S ឬ Z។ ISO 2 គឺជាស្តង់ដារដែលប្រើសម្រាប់កំណត់វិធីសម្គាល់ទិសបង្វិលរបស់សរសៃ និងផលិតផលពាក់ព័ន្ធ។
វិធីសម្គាល់មានលក្ខណៈងាយស្រួល៖
-
ប្រសិនបើបន្ទាត់ទ្រេតលើខ្លួនអំបោះមានទិសដូចខ្សែកណ្តាលរបស់អក្សរ S នោះគឺការបង្វិល S។
-
ប្រសិនបើបន្ទាត់ទ្រេតមានទិសដូចខ្សែទ្រេតរបស់អក្សរ Z នោះគឺការបង្វិល Z។
Coats ក៏ប្រើវិធីសម្គាល់នេះដែរ ហើយបញ្ជាក់ថា ការបង្វិល S ពេលខ្លះត្រូវបានហៅថា “right twist” ខណៈការបង្វិល Z ពេលខ្លះត្រូវបានហៅថា “left twist”។ ទោះជាយ៉ាងណា ពាក្យ left twist និង right twist អាចបង្កការភាន់ច្រឡំ ព្រោះវាអាស្រ័យលើទិសដែលអ្នកសង្កេត។ ក្នុងឯកសារបច្ចេកទេស ការបញ្ជាទិញ និងកំណត់ត្រាត្រួតពិនិត្យគុណភាព គួរសរសេរ S ឬ Z ដោយផ្ទាល់ ជំនួសឱ្យសរសេរត្រឹម “ឆ្វេង” ឬ “ស្តាំ”។
2. ត្រូវបែងចែកការបង្វិលសរសៃតែមួយ និងការបង្វិលចុងក្រោយ
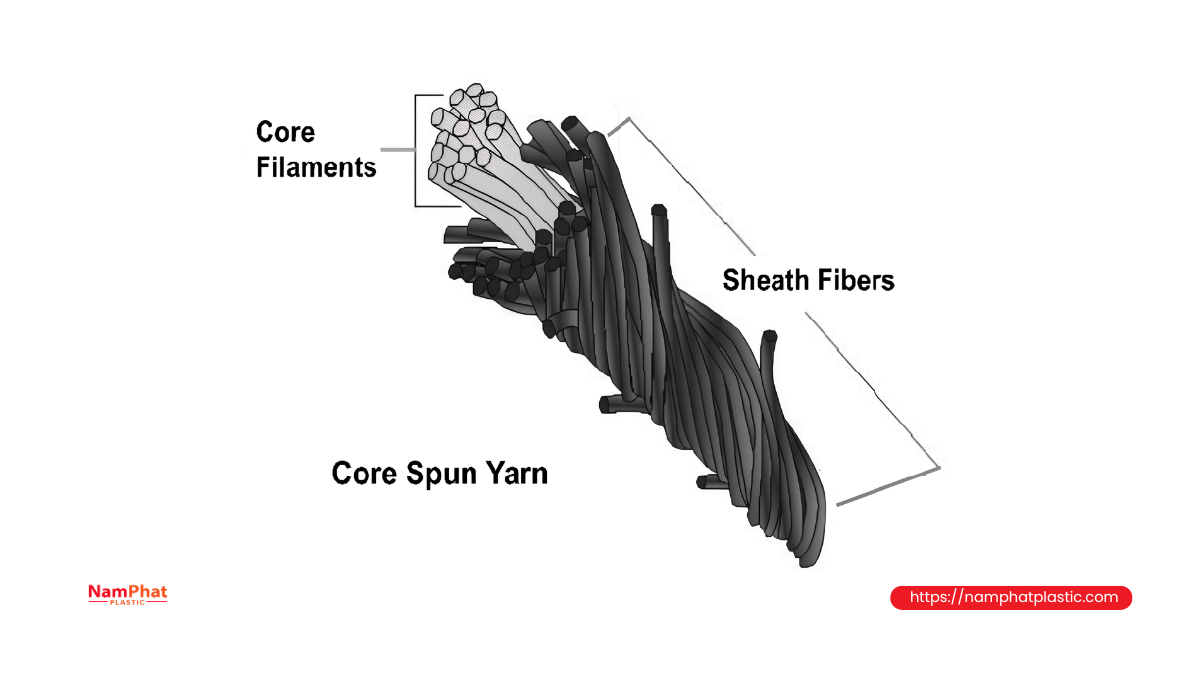
អំបោះដេរដែលមានសរសៃច្រើន ជាទូទៅឆ្លងកាត់ការបង្វិលយ៉ាងហោចណាស់ពីរកម្រិត៖
-
ការបង្វិលសម្រាប់បង្កើតសរសៃតែមួយ។
-
ការបង្វិលសម្រាប់ច្របាច់សរសៃតែមួយចូលគ្នា ដើម្បីបង្កើតអំបោះសម្រេច។
ក្នុងរចនាសម្ព័ន្ធអំបោះដេរទូទៅ សរសៃតែមួយជាញឹកញាប់ត្រូវបានបង្វិលតាមទិស S។ បន្ទាប់មក សរសៃតែមួយពីរ បី ឬច្រើន ត្រូវបានច្របាច់ និងបង្វិលតាមទិសផ្ទុយ ដែលជាទូទៅគឺ Z ដើម្បីបង្កើតអំបោះដេរដែលមានតុល្យភាពល្អជាងមុន។
ដូច្នេះ នៅពេលនិយាយថារមៀល អំបោះ PE 20/6, 20/8 ឬ 20/9 មានការបង្វិល S ឬ Z ត្រូវកំណត់ទិសបង្វិលខាងក្រៅបំផុតរបស់អំបោះសម្រេច មិនមែនទិសបង្វិលខាងក្នុងរបស់សរសៃ PE 20/1 នីមួយៗទេ។
ចំណុចនេះមានសារៈសំខាន់ជាពិសេសសម្រាប់អ្នកផលិតអំបោះដេរថង់ឧស្សាហកម្ម។ ម៉ាស៊ីនដេរប៉ះ និងមានឥទ្ធិពលដោយផ្ទាល់លើរចនាសម្ព័ន្ធអំបោះដែលបានច្របាច់ចុងក្រោយ ដូច្នេះទិសបង្វិលចុងក្រោយជាអ្នកកំណត់ថា អំបោះមានទំនោរ៖
-
រឹតតឹងបន្ថែមនៅពេលដេរ។
-
រក្សារចនាសម្ព័ន្ធដើម។
-
ឬរលុងការបង្វិល និងបែកចេញជាសរសៃ។
3. ហេតុអ្វីរចនាសម្ព័ន្ធម៉ាស៊ីនប៉ះពាល់ដល់ការជ្រើសរើសទិសបង្វិល?
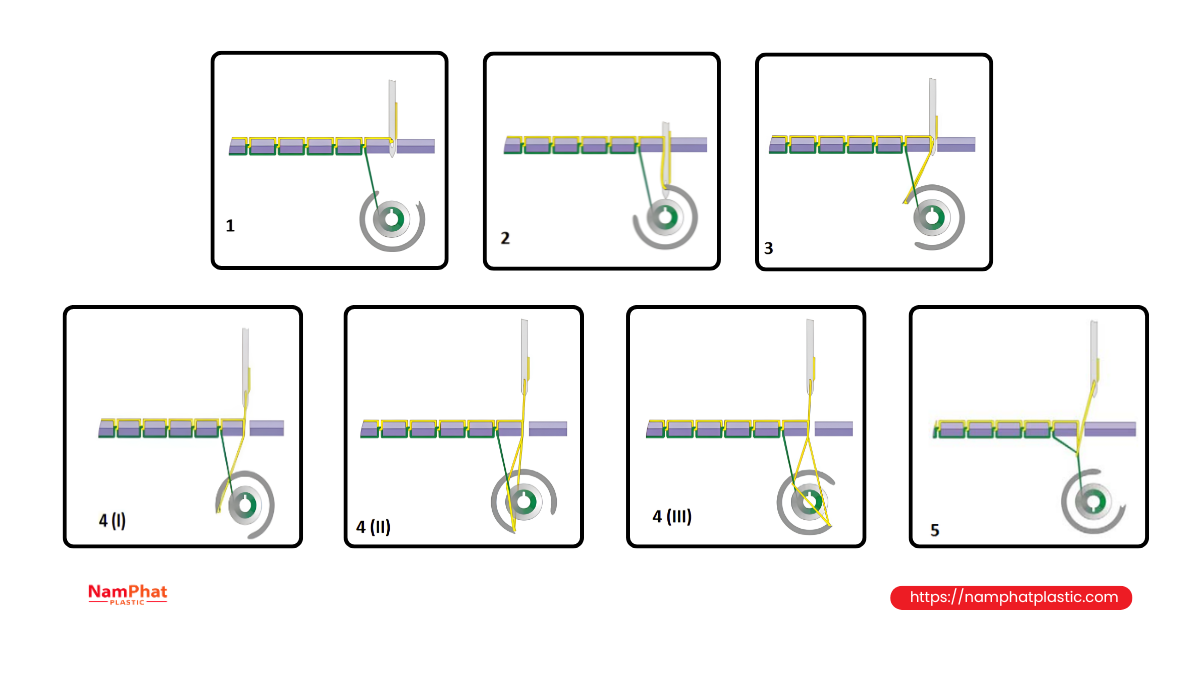
ក្នុងរាល់វដ្តនៃការបង្កើតថ្នេរ អំបោះម្ជុលត្រូវឆ្លងកាត់ប្រព័ន្ធតានតឹង រង្វង់នាំអំបោះ ដងទាញអំបោះ ភ្នែកម្ជុល និងសម្ភារៈ។ នៅពេលម្ជុលចាប់ផ្តើមឡើង រង្វង់អំបោះមួយត្រូវបានបង្កើតនៅខាងក្រោយ ឬចំហៀងម្ជុល។ Hook, rotary hook ឬ looper នឹងចូលទៅក្នុងរង្វង់នេះ ដើម្បីបង្កើតការភ្ជាប់ថ្នេរ។
ចលនារបស់ផ្នែកចាប់រង្វង់បង្កើតកម្លាំងបង្វិលតូចមួយលើអំបោះ។ សកម្មភាពនេះកើតឡើងជាបន្តបន្ទាប់ក្នុងល្បឿនខ្ពស់។
ប្រសិនបើទិសសកម្មភាពរបស់ម៉ាស៊ីនមានទំនោររឹតសរសៃឱ្យជាប់គ្នា អំបោះនឹងរក្សារចនាសម្ព័ន្ធបានស្ថិរភាព។ ប្រសិនបើម៉ាស៊ីនធ្វើសកម្មភាពក្នុងទិសផ្ទុយ សរសៃអំបោះអាចបើកចេញបន្តិចម្តងៗ បង្កឱ្យផ្ទៃរួញសរសៃ និងធ្វើឱ្យរង្វង់អំបោះមិនស្ថិរភាព។
A&E បញ្ជាក់ថា អំបោះដេរឧស្សាហកម្មភាគច្រើនមានការបង្វិលចុងក្រោយ Z ព្រោះយន្តការបង្កើតថ្នេរភាគច្រើនចូលទៅក្នុងរង្វង់អំបោះម្ជុលពីខាងស្តាំ។ ក្នុងរចនាសម្ព័ន្ធនេះ ការបង្វិល Z ជួយកាត់បន្ថយការបើកចេញរបស់សរសៃអំបោះនៅពេលដេរ។
ដូច្នេះ ការជ្រើសរើស S ឬ Z គួរផ្អែកលើធរណីមាត្រនៃការបង្កើតថ្នេរ មិនគួរមើលតែ៖
-
ទិសបង្វិលរបស់ម៉ូទ័រ។
-
ទិសបង្វិលរបស់ pulley។
-
ទិសដែលថង់ផ្លាស់ទី។
-
ទីតាំងរមៀលអំបោះ។
-
ម៉ាស៊ីនដំណើរការពីស្តាំទៅឆ្វេង ឬពីឆ្វេងទៅស្តាំ។
កត្តាទាំងនេះអាចពាក់ព័ន្ធនឹងរចនាសម្ព័ន្ធទូទៅរបស់ម៉ាស៊ីន ប៉ុន្តែមិនគ្រប់គ្រាន់សម្រាប់កំណត់ទិសបង្វិលដែលសមស្របទេ។
4. ការជ្រើសរើសទិសបង្វិលសម្រាប់ម៉ាស៊ីនដេរម្ជុលមួយដែលប្រើប្រាស់ទូទៅ
សម្រាប់ម៉ាស៊ីនដេរម្ជុលមួយដែលមានយន្តការបង្កើតថ្នេស្តង់ដារ អំបោះបង្វិល Z ជាទូទៅគឺជាជម្រើសដំបូងដែលសមស្របបំផុត។
ក្រុមនេះរួមមានម៉ាស៊ីនជាច្រើនប្រភេទ៖
-
ម៉ាស៊ីនដេរម្ជុលមួយ lockstitch។
-
ម៉ាស៊ីនដេរម្ជុលមួយ chainstitch។
-
ម៉ាស៊ីនដេរបិទមាត់ថង់ប្រភេទកាន់ដោយដៃ។
-
ម៉ាស៊ីនដេរថង់ឧស្សាហកម្មថេរ។
-
ម៉ាស៊ីនដែលប្រើម្ជុលមួយជាមួយ hook ខាងក្រោមមួយ។
មូលហេតុគឺម៉ាស៊ីនភាគច្រើនក្នុងក្រុមនេះប្រើយន្តការចាប់រង្វង់ដែលមានទិសសមស្របជាមួយអំបោះបង្វិល Z។ នៅពេលប្រើទិសត្រឹមត្រូវ អំបោះមានទំនោររក្សាសរសៃឱ្យជាប់គ្នា ជំនួសឱ្យបើកចេញ។
សម្រាប់ម៉ាស៊ីនដេរថង់ chainstitch ពីរអំបោះប្រភេទ 401 ឯកសារបច្ចេកទេសរបស់ Union Special បញ្ជាក់ថា ករណីអំបោះបង្វិលជុំវិញម្ជុលអាចដោះស្រាយបានដោយប្រើ “left twist thread”។ តាមពាក្យបច្ចេកទេសដែល Coats និង A&E ប្រើ “left twist” ត្រូវនឹងការបង្វិល Z។
អនុសាសន៍សម្រាប់ម៉ាស៊ីនដេរថង់ម្ជុលមួយ
សម្រាប់ម៉ាស៊ីនដេរថង់ម្ជុលមួយដែលប្រើអំបោះ PE 20/6, PE 20/8 ឬ PE 20/9 គួរចាប់ផ្តើមសាកល្បងដោយ៖
-
អំបោះដែលមានការបង្វិលចុងក្រោយ Z។
-
កម្រិតបង្វិលដែលគ្រប់គ្រងបានស្មើគ្នារវាងឡូត។
-
អំបោះដែលមានតុល្យភាពកម្លាំងបង្វិលល្អ។
-
ផ្ទៃអំបោះមានស្រទាប់បញ្ចប់សមស្របនឹងល្បឿនម៉ាស៊ីន។
-
រមៀលអំបោះមានការបញ្ចេញអំបោះស្ថិរភាព មិនមានការដួលរង្វង់ ឬទាញកន្ត្រាក់។
បន្ទាប់មកទើបកែសម្រួលភាពតានតឹងអំបោះ ម្ជុល ទីតាំងឧបករណ៍នាំអំបោះ និងពេលវេលារបស់ hook ក្នុងការចាប់រង្វង់។
5. តើម៉ាស៊ីនដេរម្ជុលពីរតែងតែប្រើរមៀល S មួយ និង Z មួយមែនទេ?
មិនមែនម៉ាស៊ីនម្ជុលពីរទាំងអស់មានតម្រូវការដូចគ្នាទេ។
ម៉ាស៊ីនដេរម្ជុលពីរប្រភេទ lockstitch មួយចំនួនមាន hook ពីរដែលរៀបចំជាស៊ីមេទ្រី។ ក្នុងករណីនេះ អំបោះម្ជុលពីរអាចទទួលឥទ្ធិពលកម្លាំងបង្វិលក្នុងទិសខុសគ្នា។
ក្នុងសៀវភៅណែនាំប្រើប្រាស់របស់ម៉ាស៊ីនម្ជុលពីរ Juki LU2-4400 និង LU2-4420 អ្នកផលិតណែនាំ៖
-
ម្ជុលខាងឆ្វេង នៅពេលមើលពីខាងមុខម៉ាស៊ីន៖ ប្រើអំបោះបង្វិល S។
-
ម្ជុលខាងស្តាំ៖ ប្រើអំបោះបង្វិល Z។
-
នៅពេលមិនអាចបែងចែក ឬរៀបចំអំបោះពីរប្រភេទដោយឡែក អាចប្រើអំបោះ Z សម្រាប់ម្ជុលទាំងពីរ។
-
សម្រាប់អំបោះ bobbin ឯកសារអនុញ្ញាតឱ្យប្រើទាំង S និង Z។
នេះបង្ហាញថា មិនអាចអនុវត្តច្បាប់ “ម៉ាស៊ីនម្ជុលពីរត្រូវតែប្រើ S មួយ និង Z មួយ” ចំពោះម៉ាស៊ីនទាំងអស់បានទេ។
ត្រូវពិនិត្យថាម៉ាស៊ីនស្ថិតក្នុងរចនាសម្ព័ន្ធណា៖
-
Hook ពីរបង្វិលស៊ីមេទ្រី។
-
Hook ពីរបង្វិលក្នុងទិសដូចគ្នា។
-
ម្ជុលពីរប្រើផ្នែកចាប់រង្វង់រួមគ្នាមួយ។
-
ម្ជុលពីរមាន hook ដាច់ដោយឡែក។
-
ម៉ាស៊ីន lockstitch ឬ chainstitch។
-
ថ្នេរពីរដាច់ដោយឡែក ឬអំបោះទាំងពីរចូលរួមក្នុងរចនាសម្ព័ន្ធថ្នេរតែមួយ។
ជាពិសេស ការណែនាំឱ្យប្រើ S សម្រាប់ម្ជុលឆ្វេង និង Z សម្រាប់ម្ជុលស្តាំរបស់ Juki គឺសម្រាប់រចនាសម្ព័ន្ធម៉ាស៊ីនជាក់លាក់។ មិនគួរយកទៅអនុវត្តដោយស្វ័យប្រវត្តិចំពោះម៉ាស៊ីនដេរថង់ម្ជុលពីរ ឬម៉ាស៊ីនបង្កើតថ្នេរ 401 ទាំងអស់ទេ។
6. តារាងជ្រើសរើសទិសបង្វិលតាមរចនាសម្ព័ន្ធម៉ាស៊ីន
| រចនាសម្ព័ន្ធម៉ាស៊ីន | ទិសបង្វិលដែលគួរសាកល្បងជាមុន | ចំណាំ |
| ម៉ាស៊ីនម្ជុលមួយស្តង់ដារ | Z | សមស្របសម្រាប់យន្តការចាប់រង្វង់ភាគច្រើនដែលចូលពីខាងស្តាំ |
| ម៉ាស៊ីនដេរថង់ម្ជុលមួយ chainstitch | Z | គួរត្រួតពិនិត្យជាចម្បងនៅទីតាំងអំបោះម្ជុល |
| ម៉ាស៊ីនដេរថង់ពីរអំបោះ | Z សម្រាប់អំបោះម្ជុលជាមុន | អំបោះ looper គួរវាយតម្លៃដោយឡែកតាមសៀវភៅណែនាំម៉ាស៊ីន |
| ម៉ាស៊ីនម្ជុលពីរមាន hook ពីរស៊ីមេទ្រី | S ខាងឆ្វេង, Z ខាងស្តាំ ប្រសិនបើឯកសារកំណត់ | ទីតាំងត្រូវកំណត់នៅពេលមើលពីខាងមុខម៉ាស៊ីន |
| ម៉ាស៊ីនម្ជុលពីរមានធរណីមាត្រ hook ដូចគ្នា | អាចប្រើ Z ទាំងពីរ | មិនគួរសន្និដ្ឋានតាមចំនួនម្ជុលតែប៉ុណ្ណោះ |
| ម៉ាស៊ីន overlock ឬមាន looper ច្រើន | តាមទីតាំងអំបោះនីមួយៗ | អំបោះម្ជុល looper ខាងលើ និង looper ខាងក្រោមមានផ្លូវខុសគ្នា |
| អំបោះ bobbin របស់ម៉ាស៊ីន lockstitch | ម៉ាស៊ីនខ្លះអាចប្រើទាំង S ឬ Z | អំបោះម្ជុលជាទូទៅមានភាពងាយរងឥទ្ធិពលពីទិសបង្វិលជាង |
| ម៉ាស៊ីនឯកទេស ឬម៉ាស៊ីនដែលបានកែប្រែ | តាមឯកសារ និងការសាកល្បងជាក់ស្តែង | ត្រូវត្រួតពិនិត្យឡើងវិញបន្ទាប់ពីប្តូរ hook, rotary hook ឬកែរចនាសម្ព័ន្ធ |
តារាងខាងលើគួរត្រូវបានចាត់ទុកជាមូលដ្ឋានសម្រាប់ការជ្រើសរើសដំបូង។ នៅពេលមានព័ត៌មានច្បាស់លាស់ សេចក្តីណែនាំផ្លូវការរបស់អ្នកផលិតម៉ាស៊ីនតែងតែមានអាទិភាព។
7. មិនគួរជ្រើសរើសទិសបង្វិលអំបោះដោយផ្អែកតែលើប្រភេទថ្នេរទេ
ការដឹងថាម៉ាស៊ីនប្រើថ្នេរ 101, 301 ឬ 401 គឺចាំបាច់ ប៉ុន្តែមិនទាន់គ្រប់គ្រាន់ទេ។ ម៉ាស៊ីនពីរដែលបង្កើតថ្នេរប្រភេទដូចគ្នា ក៏អាចខុសគ្នាចំពោះ៖
-
ទិសដែល hook ចូលទៅក្នុងរង្វង់អំបោះ។
-
ទីតាំងចង្អូរបណ្ដោយរបស់ម្ជុល។
-
ទិសដែលអំបោះឆ្លងកាត់ភ្នែកម្ជុល។
-
ចលនារបស់ដងទាញអំបោះ។
-
ទំហំរង្វង់អំបោះ។
-
ទីតាំងឧបករណ៍ការពារម្ជុល។
-
ទិសបង្វិល និងរូបរាងរបស់ hook។
ដូច្នេះ ដំណើរការជ្រើសរើសត្រឹមត្រូវគួរធ្វើតាមលំដាប់៖
ម៉ូដែលម៉ាស៊ីន → ប្រភេទថ្នេរ → ចំនួនម្ជុល → ប្រភេទ hook → ទិសចាប់រង្វង់ → ទីតាំងអំបោះនីមួយៗ → ការសាកល្បងជាក់ស្តែង។
8. វិធីកំណត់ទិសបង្វិលដែលសមស្រប នៅពេលគ្មានឯកសារម៉ាស៊ីន
ជាក់ស្តែង រោងចក្រជាច្រើនកំពុងប្រើម៉ាស៊ីនចាស់ ម៉ាស៊ីនដែលបានប្តូរក្បាលដេរ ឬឧបករណ៍ដែលលែងមានឯកសារបច្ចេកទេស។ ក្នុងករណីនេះ អាចកំណត់ទិសដែលសមស្របតាមដំណើរការត្រួតពិនិត្យនៅរោងចក្រ។
ជំហានទី 1៖ កំណត់ទិសបង្វិលត្រឹមត្រូវរបស់អំបោះសម្រេច
យកអំបោះប្រវែងប្រហែល 20–30 សង់ទីម៉ែត្រ កាន់ឱ្យត្រង់ក្រោមពន្លឺល្អ ហើយសង្កេតបន្ទាត់ទ្រេតខាងក្រៅបំផុត។
មិនគួរគ្រាន់តែដោះអំបោះពីរបីជុំដោយដៃ ហើយសន្និដ្ឋានភ្លាមៗទេ ព្រោះ៖
-
អំបោះអាចមានកម្លាំងបង្វិលសល់។
-
សរសៃខាងក្នុងអាចមានទិសផ្ទុយពីការបង្វិលចុងក្រោយ។
-
ការរួញសរសៃអាចធ្វើឱ្យពិបាកមើលទិសបង្វិល។
-
ការកាន់ចុងទាំងពីរអាចធ្វើឱ្យអំបោះបង្វិលបន្ថែមដោយអចេតនា។
សម្រាប់ការត្រួតពិនិត្យផ្លូវការ អាចប្រើឧបករណ៍វាស់ការបង្វិល និងវិធីរាប់ដោយផ្ទាល់។ ISO 2061 និង ASTM D1423/D1423M សុទ្ធតែមានការកំណត់អំពីការវាស់បរិមាណបង្វិល និងទិសបង្វិលរបស់សរសៃតែមួយ សរសៃច្របាច់ ឬខ្សែអំបោះ។
ជំហានទី 2៖ សង្កេតយន្តការចាប់រង្វង់នៅល្បឿនទាប
ផ្តាច់ចរន្តអគ្គិសនី បង្វិល handwheel តាមទិសដំណើរការត្រឹមត្រូវ ហើយសង្កេត៖
-
ម្ជុលចុះដល់ចំណុចទាបបំផុត។
-
ម្ជុលចាប់ផ្តើមឡើង។
-
រង្វង់អំបោះលេចឡើង។
-
ចុង hook ឬ rotary hook ចូលទៅក្នុងរង្វង់ពីខាងណា។
-
រង្វង់អំបោះត្រូវបានទាញទៅទិសណា។
គោលបំណងមិនមែនគ្រាន់តែកំណត់ថា hook បង្វិលតាមទ្រនិចនាឡិកា ឬផ្ទុយទេ ប៉ុន្តែត្រូវមើលទិសដែល hook និងរង្វង់អំបោះម្ជុលមានអន្តរកម្មជាមួយគ្នា។
ជំហានទី 3៖ សាកល្បងគំរូអំបោះពីរដែលមានលក្ខណៈបច្ចេកទេសស្រដៀងគ្នា
រៀបចំរមៀលពីរ៖
-
វត្ថុធាតុដើមដូចគ្នា។
-
ចំនួនសរសៃច្របាច់ដូចគ្នា។
-
ភាពម៉ត់ដូចគ្នា។
-
កម្រិតបង្វិលប្រហាក់ប្រហែលគ្នា។
-
ប្រភេទប្រេង ឬស្រទាប់បញ្ចប់ដូចគ្នា។
-
ខុសគ្នាតែទិសបង្វិល S និង Z។
មិនគួរប្រៀបធៀបរមៀលពីរដែលខុសគ្នាទាំងវត្ថុធាតុដើម កម្រិតបង្វិល និងសារធាតុរំអិលក្នុងពេលតែមួយទេ ព្រោះនឹងមិនអាចកំណត់បានថាកត្តាណាបង្កឱ្យមានភាពខុសគ្នា។
ជំហានទី 4៖ ដំណើរការនៅល្បឿនផលិតកម្មជាក់ស្តែង
អំបោះមួយអាចដំណើរការល្អនៅពេលបង្វិលដោយដៃ ឬដេរក្នុងល្បឿនទាប ប៉ុន្តែអាចមានបញ្ហានៅពេលម៉ាស៊ីនដល់ល្បឿនផលិតកម្ម។ ដូច្នេះ គំរូនីមួយៗគួរត្រូវបានដំណើរការយូរគ្រប់គ្រាន់ ដើម្បីវាយតម្លៃ៖
-
ចំនួនដងដាច់អំបោះ។
-
ចំនួនដងរំលងថ្នេរ។
-
កម្រិតរួញសរសៃនៅខាងក្រោយភ្នែកម្ជុល។
-
ស្ថិរភាពខ្សែថ្នេរនៅពេលចេញពីថង់។
-
ការប្រែប្រួលភាពតានតឹង។
-
រូបរាងចុងអំបោះបន្ទាប់ពីដាច់។
-
សីតុណ្ហភាពម្ជុល និងស្ថានភាពរលាយលើផ្ទៃ។
-
ឥរិយាបថនៃការបើកថ្នេរ សម្រាប់ថ្នេរដែលត្រូវការបើកយ៉ាងឆាប់រហ័ស។
ជំហានទី 5៖ កំណត់ប៉ារ៉ាម៉ែត្រតាមម៉ូដែលម៉ាស៊ីននីមួយៗ
បន្ទាប់ពីជ្រើសរើសទិសដែលសមស្រប គួរបញ្ចូលព័ត៌មានទៅក្នុងស្តង់ដារប្រតិបត្តិការ៖
| ចំណុច | ព័ត៌មានដែលត្រូវកត់ត្រា |
| ម៉ូដែលម៉ាស៊ីន | លេខកូដម៉ាស៊ីន និងលេខក្បាលដេរ |
| ប្រភេទថ្នេរ | អំបោះមួយ អំបោះពីរ chainstitch ឬ lockstitch |
| ទីតាំងអំបោះ | ម្ជុលឆ្វេង ម្ជុលស្តាំ looper ខាងលើ looper ខាងក្រោម ឬអំបោះ bobbin |
| លក្ខណៈអំបោះ | PE 20/6, PE 20/8, PE 20/9 ឬលក្ខណៈផ្សេង |
| ទិសបង្វិលចុងក្រោយ | S ឬ Z |
| កម្រិតបង្វិល | ជុំ/ម៉ែត្រ និងចន្លោះអនុញ្ញាត |
| ម្ជុលប្រើប្រាស់ | ប្រព័ន្ធម្ជុល និងទំហំ |
| ល្បឿនសាកល្បង | ល្បឿនប្រតិបត្តិការជាក់ស្តែង |
| លទ្ធផល | ដាច់អំបោះ រំលងថ្នេរ រួញសរសៃ និងគុណភាពថ្នេរ |
វិធីគ្រប់គ្រងនេះមានប្រសិទ្ធភាពជាងការកត់ត្រាទូទៅថា “ម៉ាស៊ីននេះប្រើអំបោះ PE 20/9”។
9. សញ្ញាដែលបង្ហាញថា អំបោះអាចកំពុងដំណើរការដោយទិសបង្វិលខុស
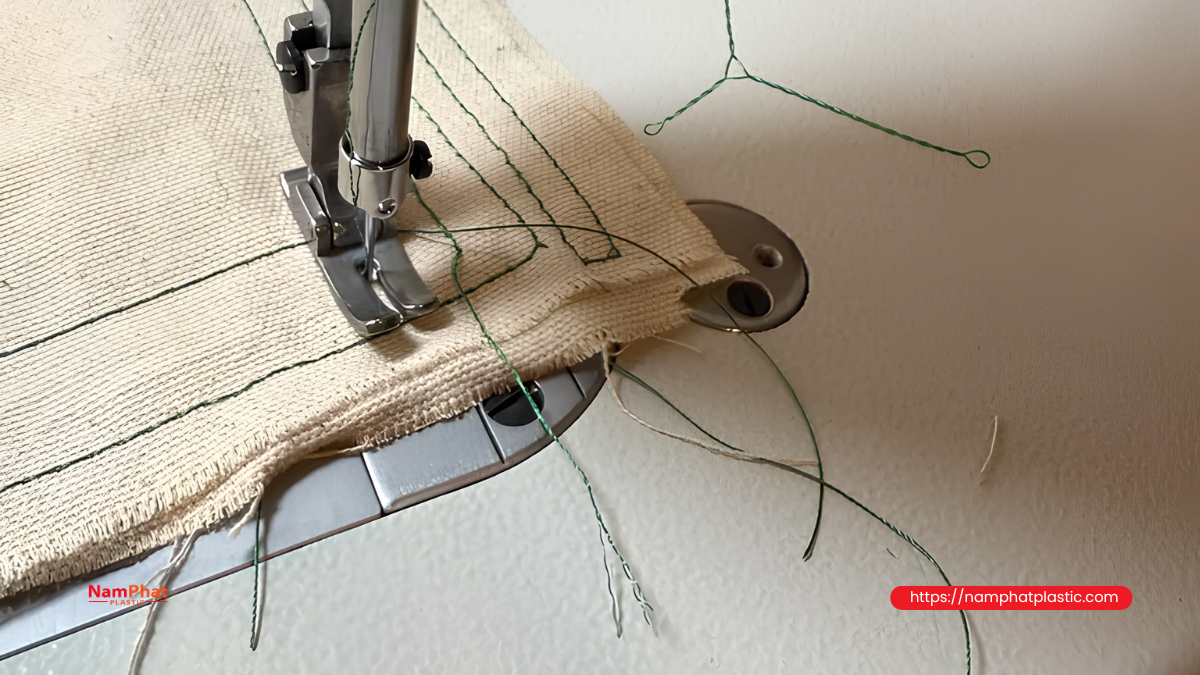
9.1. សរសៃអំបោះបើកចេញភ្លាមៗនៅខាងលើភ្នែកម្ជុល
នេះជាសញ្ញាដែលឃើញជាញឹកញាប់។ ខ្លួនអំបោះនៅតែមានសភាពធម្មតានៅពេលឆ្លងកាត់ប្រព័ន្ធតានតឹង ប៉ុន្តែចាប់ផ្តើមបែកជាសាខាច្រើន បន្ទាប់ពីឆ្លងកាត់ឧបករណ៍នាំអំបោះចុងក្រោយ ឬភ្នែកម្ជុល។
9.2. ចុងអំបោះដែលដាច់មានរាងដូចច្រាសវែង
ប្រសិនបើចុងដាច់មានសរសៃវែងៗជាច្រើន ហើយសរសៃត្រូវបានទាញបំបែកជំនួសឱ្យផ្ទៃដាច់ស្អាត គួរត្រួតពិនិត្យទិសបង្វិល រួមជាមួយមូលហេតុផ្សេងដូចជា គែមមុតនៅភ្នែកម្ជុល hook មានស្នាមខូច ឬភាពតានតឹងខ្ពស់ពេក។
9.3. អំបោះបង្វិលជុំវិញដងម្ជុល
ឯកសារ Union Special រាយការណ៍ថា អំបោះបង្វិលជុំវិញម្ជុលអាចជាមូលហេតុនៃការរំលងថ្នេរ ហើយណែនាំឱ្យប្រើទិសបង្វិលដែលសមស្រប ព្រមទាំងរក្សារង្វង់អំបោះឱ្យតូច និងភាពតានតឹងអំបោះម្ជុលនៅកម្រិតទាបបំផុតដែលចាំបាច់។
9.4. ម៉ាស៊ីនរំលងថ្នេរដោយចៃដន្យនៅពេលបង្កើនល្បឿន
នៅពេលសរសៃអំបោះបើកចេញ រង្វង់អំបោះនៅខាងក្រោយម្ជុលមិនអាចរក្សារូបរាងបានស្ថិរភាពទៀតទេ។ Hook អាចចាប់រង្វង់បាននៅល្បឿនទាប ប៉ុន្តែអាចខកខាននៅពេលល្បឿនកើនឡើង។
9.5. ភាពតានតឹងអំបោះផ្លាស់ប្តូរ ទោះបីប៊ូតុងកំណត់មិនផ្លាស់ទី
អំបោះដែលសរសៃបែកចេញមានអង្កត់ផ្ចិតភ្លាមៗមិនស្មើគ្នា។ នៅពេលឆ្លងកាត់ឌីសតានតឹង វាបង្កើតកម្លាំងទប់ប្រែប្រួល ធ្វើឱ្យថ្នេរមួយចំណុចតឹង និងចំណុចមួយទៀតរលុង។
9.6. អំបោះបង្កើតធូលីសរសៃច្រើននៅជុំវិញឧបករណ៍នាំអំបោះ និងម្ជុល
ការកកិតមិនត្រឹមតែធ្វើឱ្យផ្ទៃពាក់ប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងធ្វើឱ្យសរសៃអំបោះបើកចេញជាបន្តបន្ទាប់។ បន្ទាប់ពីរយៈពេលមួយ ធូលីសរសៃនឹងកកកុញនៅជុំវិញឌីសតានតឹង ឧបករណ៍នាំអំបោះចុងក្រោយ និងភ្នែកម្ជុល។
9.7. មិនគួរចាត់ទុកបញ្ហារួញសរសៃ ឬដាច់អំបោះទាំងអស់ថាបណ្តាលមកពីទិសបង្វិលទេ
ទិសបង្វិលខុសគឺគ្រាន់តែជាមូលហេតុមួយក្នុងចំណោមមូលហេតុជាច្រើន។ រោគសញ្ញាស្រដៀងគ្នាអាចបណ្តាលមកពី៖
-
ម្ជុលតូចពេកសម្រាប់អង្កត់ផ្ចិតអំបោះ។
-
ភ្នែកម្ជុលមានគែមមុត ឬពាក់។
-
ចុង hook មានស្នាមមុត។
-
ខ្សែអំបោះត្រូវបានបញ្ចូលខុសផ្លូវ។
-
ភាពតានតឹងខ្ពស់ពេក។
-
ម្ជុលក្តៅធ្វើឱ្យសរសៃសិប្បនិម្មិតទន់ ឬរលាយ។
-
ពេលវេលារវាង hook និងម្ជុលមិនត្រឹមត្រូវ។
-
អំបោះមានកម្រិតបង្វិលទាបពេក។
-
អំបោះមានកម្រិតបង្វិលខ្ពស់ពេក និងមានកម្លាំងបង្វិលសល់ខ្ពស់។
-
សារធាតុរំអិលសម្រាប់ស្រទាប់បញ្ចប់មិនសមស្រប។
-
ការបញ្ចេញអំបោះពីរមៀលមិនស្មើគ្នា។
Coats បញ្ជាក់ថា អំបោះដែលមានកម្រិតបង្វិលទាបពេកអាចរលុង រួញសរសៃ និងដាច់។ ផ្ទុយទៅវិញ កម្រិតបង្វិលខ្ពស់ពេកអាចធ្វើឱ្យអំបោះមានកម្លាំងបង្វិលខ្ពស់ បង្កើត knot ឬរង្វង់ ឬលោតចេញពីរមៀល។
ដូច្នេះ នៅពេលដោះស្រាយបញ្ហា ត្រូវបែងចែកគំនិតពីរឱ្យច្បាស់៖
-
ទិសបង្វិល៖ S ឬ Z។
-
កម្រិតបង្វិល៖ ចំនួនជុំក្នុងមួយម៉ែត្រ។
ទិសបង្វិលអាចត្រឹមត្រូវ ប៉ុន្តែកម្រិតបង្វិលនៅតែមិនសមស្រប។
10. ការអនុវត្តចំពោះអំបោះ PE 20/6, PE 20/8 និង PE 20/9
ក្នុងសញ្ញា 20/6, 20/8 ឬ 20/9 លេខនៅខាងក្រោយសញ្ញា slash ជាទូទៅបង្ហាញពីចំនួនសរសៃតែមួយដែលត្រូវបានច្របាច់បញ្ចូលគ្នា។ វាមិនបង្ហាញពីចំនួនជុំក្នុងមួយម៉ែត្ររបស់អំបោះទេ។
ដូច្នេះ៖
-
PE 20/9 មិនមានន័យថាមានកម្រិតបង្វិលខ្ពស់ជាង PE 20/6 ដោយស្វ័យប្រវត្តិទេ។
-
ការបង្កើនចំនួនសរសៃមិនមានន័យថាធន់នឹងការរលុងការបង្វិលកាន់តែខ្ពស់ទេ។
-
អំបោះដែលមានសរសៃច្រើន ប៉ុន្តែការច្របាច់មិនគ្រប់គ្រាន់ ក៏អាចបែកសរសៃនៅពេលឆ្លងកាត់ម្ជុលបាន។
-
លក្ខណៈបច្ចេកទេសនីមួយៗត្រូវមានកម្រិតបង្វិលផ្ទាល់ខ្លួន ដោយផ្អែកលើអង្កត់ផ្ចិត ភាពទន់ និងតម្រូវការដំណើរការម៉ាស៊ីន។
សម្រាប់ម៉ាស៊ីនដេរថង់ម្ជុលមួយស្តង់ដារភាគច្រើន អ្នកផលិតអាចកំណត់ Z ជាទិសបង្វិលចុងក្រោយស្តង់ដារដំបូង។ ទោះជាយ៉ាងណា កម្រិតបង្វិលជាក់លាក់របស់ PE 20/6, 20/8 និង 20/9 គួរត្រូវបានសាកល្បងដោយឡែកពីគ្នា។ មិនគួរប្រើល្បឿន spindle ដូចគ្នាសម្រាប់ផលិតផលទាំងបី ហើយសន្មតថាវាមានលក្ខណៈសម្បត្តិស្មើគ្នាទេ។
11. លក្ខណៈបច្ចេកទេសដែលគួរមានក្នុងស្តង់ដារអំបោះដេរថង់ឧស្សាហកម្ម
តារាងលក្ខណៈបច្ចេកទេសពេញលេញគួរមាន៖
-
វត្ថុធាតុដើមសរសៃ។
-
លក្ខណៈសរសៃតែមួយ។
-
ចំនួនសរសៃដែលច្របាច់។
-
ទិសបង្វិលចុងក្រោយ S ឬ Z។
-
កម្រិតបង្វិលមធ្យម គិតជាជុំ/ម៉ែត្រ។
-
កម្រិតអត់ឱននៃការបង្វិល។
-
ភាពមិនស្មើគ្នារវាងទីតាំងនៅលើរមៀល។
-
កម្លាំងទាញដាច់។
-
ភាពលាតសន្ធឹងពេលដាច់។
-
ទម្ងន់រមៀល ឬប្រវែងអំបោះ។
-
បរិមាណប្រេងសម្រាប់ស្រទាប់បញ្ចប់។
-
លទ្ធផលដំណើរការលើម៉ាស៊ីនជាគំរូ។
-
ម៉ូដែលម៉ាស៊ីន និងទំហំម្ជុលដែលបានសាកល្បង។
ការសរសេរត្រឹម “PE 20/9, រមៀល 1 kg” មិនគ្រប់គ្រាន់សម្រាប់ព្យាករណ៍សមត្ថភាពដំណើរការលើម៉ាស៊ីនទេ។
12. ហេតុអ្វីមិនគួរលាយរមៀល S និង Z ក្នុងការដឹកជញ្ជូនដូចគ្នា?
រមៀលពីរដែលមានទិសបង្វិលផ្ទុយគ្នា អាចបង្កើតបទពិសោធន៍ប្រើប្រាស់ខុសគ្នានៅលើម៉ាស៊ីនដូចគ្នា។ ប្រសិនបើលាយបញ្ចូលគ្នាក្នុងការដឹកជញ្ជូនតែមួយ អតិថិជនអាចជួបបញ្ហា៖
-
រមៀលដំបូងដំណើរការបានស្ថិរភាព។
-
រមៀលបន្ទាប់រួញសរសៃ ឬរំលងថ្នេរ។
-
បន្ទាប់ពីកែម៉ាស៊ីនសម្រាប់រមៀលដែលមានបញ្ហា រមៀលផ្សេងទៀតវិញមានភាពតានតឹងខ្លាំងពេក។
-
គុណភាពថ្នេរផ្លាស់ប្តូររវាងវេនផលិតកម្ម។
បញ្ហានេះងាយត្រូវបានយល់ច្រឡំថា ភាពរឹងមាំរបស់អំបោះមិនស្មើគ្នា ខណៈមូលហេតុពិតអាចជាការលាយទិសបង្វិល។
អ្នកផលិតគួរគ្រប់គ្រងដោយ៖
-
កំណត់ទិសបង្វិលតែមួយសម្រាប់លេខកូដផលិតផលនីមួយៗ។
-
បែងចែកម៉ាស៊ីនបង្វិល S និងម៉ាស៊ីនបង្វិល Z ដាច់ដោយឡែក។
-
សម្គាល់ទិសបង្វិលនៅទីតាំងប្រតិបត្តិការ។
-
កត់ត្រា S ឬ Z នៅលើឯកសារតាមដានឡូត។
-
ត្រួតពិនិត្យឡើងវិញបន្ទាប់ពីប្តូរខ្សែពាន ម៉ូទ័រ ឬភ្ជាប់ខ្សែភ្លើងឡើងវិញ។
-
មិនគួរដាក់ផលិតផលចូលឃ្លាំង មុនពេលបញ្ជាក់ទិសបង្វិលចុងក្រោយ។
-
បិទស្លាកទិសបង្វិលលើវេចខ្ចប់ ឬ COA នៅពេលអតិថិជនស្នើសុំ។
13. តើទិសបញ្ចេញអំបោះពីរមៀលអាចផ្លាស់ប្តូរទិសបង្វិលដែរឬទេ?
ទិសបង្វិលរចនាសម្ព័ន្ធរបស់អំបោះមិនផ្លាស់ប្តូរដោយសារតែដាក់រមៀលឈរ ឬផ្ដេកទេ។ ទោះជាយ៉ាងណា វិធីបញ្ចេញអំបោះអាចបន្ថែមការបង្វិលបណ្តោះអាសន្នមួយចំនួនទៅផ្នែកអំបោះដែលកំពុងដំណើរការ។
នៅពេលអំបោះត្រូវបានទាញចេញពីចុងរមៀល រាល់ជុំអំបោះដែលចាកចេញពីរមៀលអាចបន្ថែម ឬកាត់បន្ថយការបង្វិលដែលមើលឃើញ។ ឥទ្ធិពលនេះកាន់តែច្បាស់នៅពេល៖
-
ចម្ងាយពីរមៀលទៅឧបករណ៍នាំអំបោះដំបូងខ្លីពេក។
-
រមៀលធំ ប៉ុន្តែចំណុចបញ្ចេញអំបោះទាប។
-
អំបោះមានកម្លាំងបង្វិលសល់ខ្ពស់។
-
អំបោះបញ្ចេញជារបៀបកន្ត្រាក់។
-
មាត់រមៀលជាប់ ឬបញ្ចេញជុំអំបោះ។
-
ល្បឿនម៉ាស៊ីនផ្លាស់ប្តូរជាបន្តបន្ទាប់។
ដូច្នេះ នៅពេលសាកល្បង S និង Z ត្រូវរក្សាទីតាំងរមៀល ទិសដាក់រមៀល និងផ្លូវអំបោះឱ្យដូចគ្នា។ ប្រសិនបើប្តូរវិធីបញ្ចេញរមៀលក្នុងពេលតែមួយ លទ្ធផលសាកល្បងនឹងមិនមានភាពជឿជាក់គ្រប់គ្រាន់ទេ។
14. ដំណើរការត្រួតពិនិត្យរហ័សនៅរោងចក្រផលិតអំបោះដេរថង់
សម្រាប់លេខកូដផលិតផល PE 20/6, 20/8 ឬ 20/9 នីមួយៗ អាចអនុវត្តដំណើរការដូចខាងក្រោម៖
-
គំរូ A៖ ការបង្វិលចុងក្រោយ Z។
-
គំរូ B៖ ការបង្វិលចុងក្រោយ S។
គំរូទាំងពីរគួរមានកម្រិតបង្វិល វត្ថុធាតុដើម ប្រេង និងទម្ងន់រមៀលប្រហាក់ប្រហែលគ្នា។
ដំណើរការគំរូមួយបន្ទាប់មួយលើម៉ាស៊ីនដូចគ្នា ប្រើម្ជុលដូចគ្នា ប្រភេទថង់ដូចគ្នា និងល្បឿនដូចគ្នា។ កត់ត្រាលទ្ធផលលើថង់ 100 ឬក្នុងរយៈពេលផលិតកម្មកំណត់មួយ៖
| លក្ខណៈវាយតម្លៃ | គំរូ S | គំរូ Z |
| ចំនួនដងដាច់អំបោះ | ||
| ចំនួនដងរំលងថ្នេរ | ||
| ចំនួនដងត្រូវបញ្ចូលអំបោះឡើងវិញ | ||
| កម្រិតរួញសរសៃនៅភ្នែកម្ជុល | ||
| ភាពស្មើគ្នានៃខ្សែថ្នេរ | ||
| ការប្រែប្រួលភាពតានតឹងអំបោះ | ||
| រូបរាងថ្នេរ | ||
| មតិយោបល់របស់អ្នកប្រតិបត្តិការ |
ទិសបង្វិលដែលសមស្រប មិនចាំបាច់ជាគំរូដែលមានកម្លាំងទាញដាច់ក្នុងមន្ទីរពិសោធន៍ខ្ពស់ជាងទេ។ គំរូដែលល្អជាងគឺគំរូដែលរក្សារចនាសម្ព័ន្ធបានល្អ និងធ្វើឱ្យម៉ាស៊ីនឈប់តិចជាងនៅក្រោមលក្ខខណ្ឌប្រតិបត្តិការជាក់ស្តែង។
15. ការយល់ឃើញមិនត្រឹមត្រូវអំពីការបង្វិល S និង Z
“អំបោះមានសរសៃកាន់តែច្រើន នឹងកាន់តែពិបាករលុងការបង្វិល”
មិនមែនតែងតែត្រឹមត្រូវទេ។ អំបោះដែលមានសរសៃច្រើនអាចមានសមត្ថភាពទទួលបន្ទុកខ្ពស់ជាង ប៉ុន្តែប្រសិនបើទិសបង្វិលមិនសមស្រប ឬការបង្វិលច្របាច់ទាបពេក សរសៃក៏អាចបើកចេញនៅពេលឆ្លងកាត់ម្ជុលបានដែរ។
“ម៉ាស៊ីនបង្វិលតាមទិសមួយប្រើ Z ហើយម៉ាស៊ីនបង្វិលតាមទិសផ្ទុយប្រើ S”
នេះជាការសន្និដ្ឋានដែលសាមញ្ញពេក។ ត្រូវសង្កេតទិសដែល hook ចូលទៅក្នុងរង្វង់អំបោះ មិនមែនមើលតែទិសបង្វិលរបស់ម៉ូទ័រ ឬ handwheel ទេ។
“ម៉ាស៊ីនម្ជុលពីរតែងតែត្រូវការ S មួយ និង Z មួយ”
វាត្រឹមត្រូវសម្រាប់តែរចនាសម្ព័ន្ធមួយចំនួនដែលមាន hook ពីរ ឬផ្លូវអំបោះស៊ីមេទ្រីពីរ។ ឯកសារ Juki ណែនាំ S សម្រាប់ម្ជុលឆ្វេង និង Z សម្រាប់ម្ជុលស្តាំនៅម៉ូដែលជាក់លាក់ ប៉ុន្តែក៏អនុញ្ញាតឱ្យប្រើ Z សម្រាប់ម្ជុលទាំងពីរ នៅពេលមិនអាចបែងចែកអំបោះពីរប្រភេទ។
“ការបង្កើនភាពតានតឹងអំបោះអាចដោះស្រាយទិសបង្វិលខុស”
ការបង្កើនភាពតានតឹងអាចធ្វើឱ្យរង្វង់អំបោះតូចជាងមុន និងកាត់បន្ថយការរំលងថ្នេរជាបណ្តោះអាសន្ន ប៉ុន្តែវាក៏បង្កើនការកកិតនៅម្ជុលផងដែរ។ វាមិនមែនជាដំណោះស្រាយប្រកបដោយចីរភាពទេ ប្រសិនបើសរសៃអំបោះកំពុងត្រូវបានដោះបង្វិលជាបន្តបន្ទាប់។
“អំបោះ bobbin និងអំបោះម្ជុលត្រូវតែមានទិសបង្វិលដូចគ្នា”
មិនចាំបាច់តែងតែដូចគ្នាទេ។ ក្នុងសេចក្តីណែនាំ Juki ដែលបានលើកឡើងខាងលើ អាចប្រើទាំង S និង Z សម្រាប់អំបោះ bobbin ខណៈអំបោះម្ជុលត្រូវបានណែនាំតាមទីតាំងជាក់លាក់។
សំណួរដែលសួរញឹកញាប់
1. តើការបង្វិល Z គឺជាស្តង់ដារសម្រាប់អំបោះដេរថង់ឧស្សាហកម្មមែនទេ?
ការបង្វិល Z គឺជាជម្រើសដែលប្រើប្រាស់ទូទៅ និងជាទូទៅសមស្របសម្រាប់ម៉ាស៊ីនដេរថង់ម្ជុលមួយស្តង់ដារ។ ទោះជាយ៉ាងណា គួរបញ្ជាក់តាមឯកសាររបស់ក្បាលដេរ ឬតាមការសាកល្បងជាក់ស្តែង ជាពិសេសសម្រាប់ម៉ាស៊ីនម្ជុលពីរ និងម៉ាស៊ីនដែលបានកែប្រែ។
2. តើអាចសម្គាល់ទិសបង្វិលដោយឱ្យអំបោះបង្វិលត្រឡប់ដោយខ្លួនឯងបានទេ?
វិធីនេះមានតម្លៃត្រឹមជាការយោងប៉ុណ្ណោះ។ អំបោះអាចមានកម្លាំងបង្វិលសល់ ឬមានកម្រិតបង្វិលច្រើនជាន់។ ការសង្កេតបន្ទាត់ទ្រេតខាងក្រៅបំផុត ឬវាស់ដោយឧបករណ៍ត្រួតពិនិត្យការបង្វិលមានភាពជឿជាក់ជាង។
3. ប្រសិនបើអំបោះដំណើរការបាន ប៉ុន្តែរួញសរសៃជាញឹកញាប់នៅជិតម្ជុល តើអាចបណ្តាលពីទិសបង្វិលខុសដែរឬទេ?
អាច ប៉ុន្តែមិនទាន់គ្រប់គ្រាន់សម្រាប់សន្និដ្ឋានទេ។ ត្រូវត្រួតពិនិត្យទំហំម្ជុល ស្នាមមុត ភាពតានតឹង សីតុណ្ហភាពម្ជុល ផ្លូវអំបោះ និងគុណភាពស្រទាប់បញ្ចប់ផងដែរ។
4. តើម៉ាស៊ីនដេរថង់ពីរអំបោះត្រូវការទិសបង្វិលពីរផ្សេងគ្នាមែនទេ?
មិនចាំបាច់ទេ។ អំបោះម្ជុល និងអំបោះ looper មានផ្លូវខុសគ្នា ប៉ុន្តែតម្រូវការជាក់លាក់អាស្រ័យលើការរចនារបស់ម៉ាស៊ីន។ មិនគួរយកច្បាប់របស់ម៉ាស៊ីនម្ជុលពីរ lockstitch ទៅអនុវត្តដោយស្វ័យប្រវត្តិលើម៉ាស៊ីនដេរថង់ chainstitch ទេ។
5. តើគួរសរសេរទិសបង្វិលនៅលើការផ្តល់តម្លៃយ៉ាងដូចម្តេច?
អាចសរសេរ៖
-
PE 20/9 – final twist Z – twist level according to the agreed technical standard.
សម្រាប់អតិថិជនដែលប្រើម៉ាស៊ីនពិសេស គួរបន្ថែមម៉ូដែលម៉ាស៊ីន ទីតាំងប្រើប្រាស់ និងគំរូដែលបានអនុម័ត។
សេចក្តីសន្និដ្ឋាន
ការជ្រើសរើសរវាងការបង្វិល S និង Z មិនគួរផ្អែកលើទម្លាប់ ឬឈ្មោះទូទៅរបស់ម៉ាស៊ីនទេ។ កត្តាសំខាន់គឺរបៀបដែល hook, rotary hook ឬ looper មានអន្តរកម្មជាមួយរង្វង់អំបោះនៅទីតាំងនីមួយៗ។
ក្នុងការផលិតជាក់ស្តែង៖
-
ម៉ាស៊ីនម្ជុលមួយស្តង់ដារជាទូទៅផ្តល់អាទិភាពដល់អំបោះបង្វិល Z។
-
ម៉ាស៊ីនដេរថង់ម្ជុលមួយជាទូទៅគួរចាប់ផ្តើមសាកល្បងជាមួយអំបោះ Z។
-
ម៉ាស៊ីនម្ជុលពីរស៊ីមេទ្រីមួយចំនួនអាចត្រូវការ S សម្រាប់ម្ជុលឆ្វេង និង Z សម្រាប់ម្ជុលស្តាំ។
-
មិនគួរយកច្បាប់របស់ម៉ូដែលម៉ាស៊ីនមួយទៅអនុវត្តលើម៉ាស៊ីនម្ជុលពីរទាំងអស់ទេ។
-
ទិសបង្វិលត្រូវត្រួតពិនិត្យរួមជាមួយកម្រិតបង្វិល កម្លាំងទាញដាច់ ភាពលាតសន្ធឹង ប្រេងស្រទាប់បញ្ចប់ និងស្ថិរភាពរបស់រមៀលអំបោះ។
សម្រាប់អំបោះ PE 20/6, 20/8 និង 20/9 ការគ្រប់គ្រងទិសបង្វិលចុងក្រោយឱ្យបានត្រឹមត្រូវជួយកាត់បន្ថយការបែកសរសៃ ការរួញសរសៃ ការរំលងថ្នេរ និងការដាច់អំបោះនៅជិតម្ជុល។ វាជាប៉ារ៉ាម៉ែត្រតូចមួយនៅលើសន្លឹកបច្ចេកទេស ប៉ុន្តែអាចបង្កើតភាពខុសគ្នាយ៉ាងខ្លាំងចំពោះចំនួនដងម៉ាស៊ីនឈប់ និងផលិតភាពក្នុងការវេចខ្ចប់ថង់។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


