


 Phan Văn Hoàng
- 20/10/2026
- 6
Dây chuyền sản xuất túi PE từ hạt nhựa gồm hai phần chính: tạo màng bằng công nghệ đùn thổi và chuyển cuộn màng thành túi bằng cắt, hàn, gấp hoặc đục quai. Máy in, thiết bị chia cuộn và hệ thống tái chế được bổ sung theo sản phẩm. Một máy thổi màng riêng lẻ chưa tạo thành dây chuyền túi hoàn chỉnh.
Với túi LDPE/LLDPE mềm, túi HDPE mỏng, túi rác cuộn hay túi đóng gói công nghiệp, câu hỏi đầu tiên không phải “máy chạy bao nhiêu kg/giờ?”, mà là “cần làm loại túi nào, đạt tiêu chí gì?”. Bài viết giúp người phụ trách sản xuất, kỹ thuật và mua hàng xác định cấu hình, điểm kiểm soát chất lượng và điều kiện nghiệm thu.
Table of Contents [Hide]
1. Chốt quy cách túi trước khi chọn máy
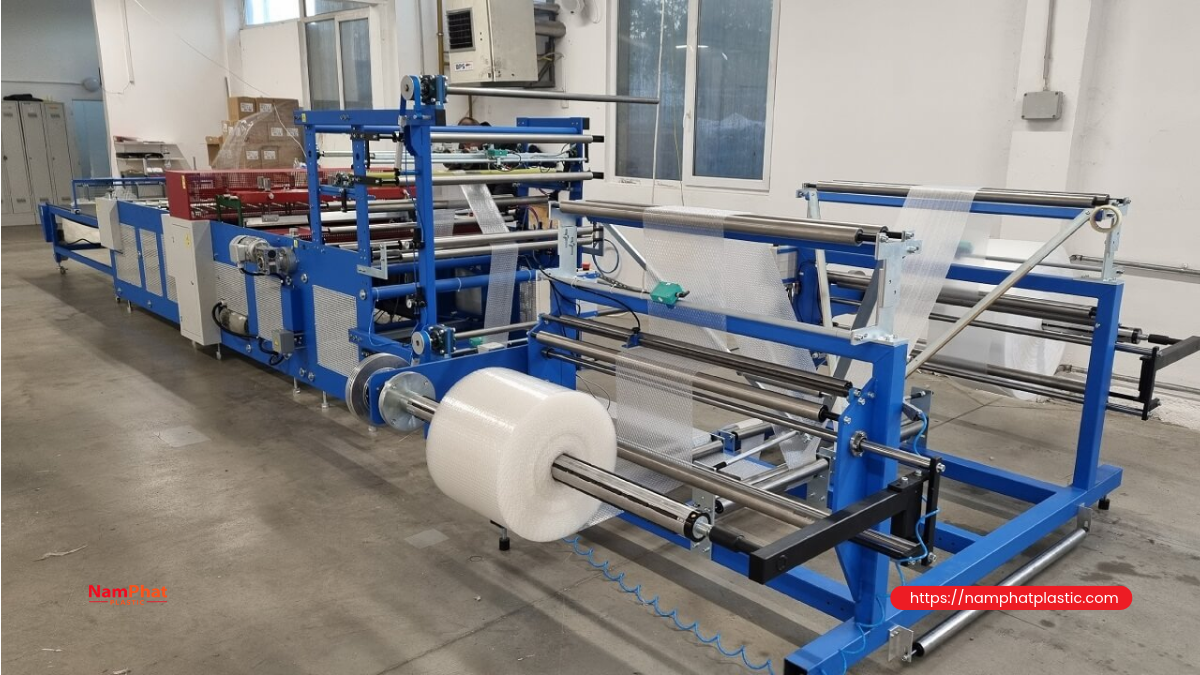
Một bản yêu cầu kỹ thuật nên ghi rõ khổ túi, chiều dài, độ dày một thành, dung sai, kiểu đáy, miệng túi, yêu cầu in và cách đóng gói. Với túi có hông, cần bản vẽ cách đo phần xếp hông; với túi cuộn, cần số túi/cuộn, đường kính cuộn và có lõi hay không.
Đừng bỏ qua điều kiện sử dụng: chứa hàng khô hay ẩm, tải trọng, cạnh sắc, thao tác đóng gói và thời gian lưu kho. Túi có cùng kích thước vẫn có thể cần vật liệu và kết cấu đường hàn khác nhau. Trang túi nhựa PE theo yêu cầu phù hợp cho người cần xác định quy cách thành phẩm trước khi trao đổi sâu về công nghệ.
LDPE, LLDPE và HDPE ảnh hưởng gì đến dây chuyền?
- LDPE: thường được chọn khi cần màng mềm và khả năng gia công thuận lợi. Độ bền nóng chảy hỗ trợ ổn định bóng màng; độ trong vẫn phụ thuộc cấp hạt, phụ gia và làm nguội.
- LLDPE: được sử dụng để đáp ứng yêu cầu độ dai, chống đâm thủng hoặc giảm chiều dày khi đã thử nghiệm. Phối LDPE/LLDPE giúp cân bằng tính năng với khả năng chạy máy; không có tỷ lệ phối chung cho mọi túi.
- HDPE: phù hợp nhiều ứng dụng màng mỏng cần độ cứng. Cấu hình đầu khuôn, làm nguội và dẫn bóng phải phù hợp với chế độ thổi HDPE, thay vì chỉ đổi hạt trên một bộ thông số LDPE.
Cần chọn đúng cấp nhựa dùng cho màng, xem chỉ số chảy, tỷ trọng và gói phụ gia. LyondellBasell cũng phân loại vật liệu thổi màng theo ứng dụng cuối và cấu trúc đơn lớp hoặc đồng đùn. Tham khảo thêm cách lựa chọn LDPE và LLDPE cho túi trùm pallet.
2. Sơ đồ quy trình từ hạt nhựa đến túi thành phẩm
Kiểm tra hạt → định lượng, phối trộn → đùn nóng chảy → thổi bóng và làm nguội → kéo, ép phẳng → xử lý bề mặt nếu cần → thu cuộn → in/gấp/chia màng theo cấu hình → hàn, cắt hoặc tạo đường xé → đếm, đóng gói → kiểm tra xuất xưởng.
Thứ tự một số công đoạn có thể thay đổi. Xếp hông có thể tích hợp trên tháp thổi hoặc thực hiện khi chuyển đổi; in có thể nối trực tiếp hoặc chạy trên máy riêng. Doanh nghiệp mua cuộn màng ngoài có thể chỉ đầu tư phần làm túi, nhưng phải quản lý chất lượng cuộn đầu vào.
Thổi màng khác đùn màng phẳng thế nào?
Đùn thổi đưa nhựa qua khuôn vòng, tạo ống màng rồi thổi khí để mở rộng thành bóng. Sau làm nguội và ép phẳng, ống màng thuận lợi cho túi hàn đáy. Đùn màng phẳng dùng khuôn khe và cụm lô làm lạnh để tạo màng dạng tấm; muốn làm túi phải chọn cách gấp và hàn phù hợp.
Hai công nghệ đều có thể tạo màng PE nhưng không thay thế nhau chỉ bằng đổi đầu khuôn. Cần đối chiếu hình thức màng đầu ra, yêu cầu cơ lý và công đoạn chuyển đổi. Không nên chọn dây chuyền màng phẳng chỉ vì thấy thông số tốc độ cao hơn trên catalogue.
3. Danh mục thiết bị: phần nào cần, phần nào tùy chọn?
| Nhóm thiết bị | Chức năng | Tiêu chí lựa chọn |
|---|---|---|
| Cấp liệu, cân và trộn | Đưa hạt, màu, phụ gia vào máy đùn đúng lượng | Số thành phần, độ ổn định cấp liệu, vệ sinh khi đổi màu; định lượng khối lượng là lựa chọn nâng cấp |
| Máy đùn, lọc và khuôn vòng | Nấu chảy, đồng nhất và phân phối nhựa thành ống | Cấp nhựa, áp suất cho phép, khổ và độ dày mục tiêu, chất lượng nguyên liệu |
| Vòng gió, tháp và cụm kéo | Làm nguội, ổn định bóng, kéo và ép phẳng | Chiều cao nhà xưởng, ổn định chiều rộng, độ đồng đều màng |
| Thu cuộn và dẫn biên | Tạo cuộn dùng được ở công đoạn sau | Khổ, lõi, đường kính, khối lượng cuộn và kiểm soát lực căng |
| Corona, máy in | Chuẩn bị bề mặt và in thông tin | Chỉ cần khi sản phẩm yêu cầu; kiểm tra tương thích màng–mực |
| Gấp, chia cuộn, hàn cắt | Tạo kiểu túi, kích thước và đường hàn | Hàn đáy/hàn cạnh, xếp hông, quai, đường xé, dạng cuộn hoặc túi rời |
| Phụ trợ, QC, thu hồi phế | Cấp điện, làm mát, khí nén, kiểm nghiệm và quản lý phế | Tính theo cấu hình thực; máy tái chế tại chỗ không phải điều kiện bắt buộc |
Cấp liệu và phối trộn
Hệ thống cơ bản cần cân, thiết bị trộn và phương án cấp hạt ổn định. Bộ hút liệu giảm thao tác vận chuyển; cân định lượng khối lượng giúp quản lý tỷ lệ phối và truy xuất mẻ. Giải pháp định lượng cho đùn màng của Maguire cho thấy cấp liệu, điều khiển đùn và quản lý phế có thể được tích hợp.
PE không mặc nhiên cần sấy như nhựa hút ẩm mạnh. Tuy nhiên, nước bám trên hạt tái sinh, ngưng tụ hoặc nguyên liệu bảo quản kém vẫn phải được xử lý theo hướng dẫn vật liệu. Cần phân biệt loại bỏ ẩm bề mặt với yêu cầu sấy của từng công thức.
Máy đùn, bộ lọc và đầu khuôn
Trục vít và xy lanh phải đáp ứng dải vật liệu dự kiến. Bộ lọc giữ tạp rắn; áp suất trước lọc là chỉ báo cần theo dõi, đặc biệt khi dùng nhựa tái sinh. Lọc tinh hơn không phải lúc nào cũng tốt nếu làm tăng áp suất vượt khả năng thiết bị.
Đầu khuôn phân phối dòng nhựa quanh chu vi. Độ ổn định nhiệt, độ sạch và tình trạng cơ khí ảnh hưởng đến sọc màng, điểm dày mỏng. Khi đặt máy, nên yêu cầu chạy thử đúng cấp hạt, khổ và độ dày dự kiến thay vì chỉ xem máy hoạt động với nguyên liệu thuận lợi nhất.
Làm nguội, tháp kéo và thu cuộn
Vòng gió làm nguội phía ngoài bóng; hệ thống làm nguội bên trong bóng, nếu có, hỗ trợ tăng khả năng trao đổi nhiệt. Khung ổn định, bộ ép phẳng và lô kéo cần phối hợp để hạn chế rung bóng, nhăn và lệch khổ.
Cuộn đẹp không chỉ là cuộn chặt. Lực căng quá lớn có thể gây biến dạng; quá nhỏ dễ sạt lớp. Cần thử cuộn trên máy in hoặc máy làm túi thực tế. Kiểm soát chiều dày tự động, cụm kéo dao động và thay cuộn tự động là các lựa chọn nâng cấp, không phải mọi xưởng đều cần ngay.
4. Đơn lớp hay đồng đùn ABA, ABC?
Màng đơn lớp có thể chứa nhiều loại hạt đã phối trộn. Đồng đùn tạo nhiều lớp riêng trong cùng màng: ABA thường dùng cùng vật liệu cho hai lớp ngoài và một dòng khác cho lớp giữa; ABC cho phép quản lý ba lớp khác nhau. Số lớp không đồng nghĩa với số máy đùn trong mọi cấu hình.
Đồng đùn hữu ích khi cần phân bổ chức năng bề mặt, màu hoặc thành phần theo lớp. Tuy nhiên, đầu tư, vệ sinh đổi màu và kiểm soát tỷ lệ lớp phức tạp hơn. Trang máy thổi ABA của POLYSTAR và VAREX II của W&H minh họa tính đa dạng cấu hình. Không nên suy ra mọi túi rác đều phải dùng ABA hoặc nhiều lớp luôn bền hơn.
5. Chọn máy làm túi theo kiểu thành phẩm
Túi miệng bằng, túi hàn đáy và túi đóng gói
Với màng ống, máy hàn đáy tạo đường hàn ngang và cắt theo chiều dài. Với màng gấp, có thể dùng cấu hình hàn cạnh. Túi in cần mắt đọc dấu in và điều khiển kéo màng phù hợp để vị trí cắt không trôi theo từng chu kỳ.
Thông số cần kiểm tra gồm khổ hữu dụng, chiều dài túi, tổng chiều dày tại vùng hàn, khả năng chạy màng trơn và màng in. Túi lớn như túi trùm pallet PE còn đòi hỏi hành trình kéo, gấp và thao tác xếp túi tương ứng.
Túi rác đáy sao, túi cuộn và đường xé
Túi đáy sao cần cách gấp màng và hàn phù hợp; hình dạng đáy không tự bảo đảm chống rò. Túi rác cuộn cần cụm tạo đường xé, đếm túi và cuốn lại, có lõi hoặc không lõi. Khoảng cách từ đường xé đến đường hàn phải ổn định để xé tách túi mà không làm hỏng đáy túi kế tiếp.
Danh mục máy túi cuộn Hemingstone phân biệt các cấu hình đáy sao, hàn đáy, xếp hông và đục đường xé. Khi chạy thử, cần đánh giá cả độ kín, lực xé tách và độ ổn định cuộn; chỉ đếm túi/phút chưa đủ.
Túi quai xách và túi dây rút
Túi quai đục cần bộ đột và thu gom phế; túi quai dạng áo cần bộ khuôn cắt tương ứng. Túi dây rút cần thêm bước gấp miệng, đưa dây, hàn và tạo vị trí rút dây. Không nên coi đây là phụ kiện có thể lắp cho bất kỳ máy hàn cắt nào.
6. Khi nào cần corona, in và chia cuộn?
Màng PE có năng lượng bề mặt thấp nên khả năng bám mực cần được xử lý và kiểm tra. Corona là một lựa chọn phổ biến cho màng cần in. Vetaphone lưu ý hiệu quả xử lý suy giảm theo thời gian và chịu ảnh hưởng của phụ gia, bảo quản; vì vậy cần kiểm tra trước khi in, không chỉ lúc vừa thổi màng.
Máy in flexo hoặc công nghệ in khác được chọn theo chất lượng hình ảnh, số màu, khổ và sản lượng. Chia cuộn chỉ cần khi phải đổi khổ, tách nhiều làn hoặc chuẩn bị cuộn phù hợp máy sau. Cần thống nhất mặt in, chiều tháo cuộn, vị trí dấu in và lực căng giữa các công đoạn.
7. Kiểm soát chất lượng và xử lý lỗi
Đặt tiêu chí nghiệm thu từ đầu: độ dày một thành và độ lệch, kích thước, khối lượng túi, ngoại quan, độ bền màng, độ bền đường hàn, độ kín và thao tác sử dụng. Lấy mẫu theo thời gian và nhiều vị trí trên khổ; một mẫu giữa cuộn không đại diện toàn lô.
Các phép thử có thể gồm kéo theo chiều máy và chiều ngang, va đập đầu rơi, xé lan, thử tải và thử kín phù hợp sản phẩm. ASTM liệt kê D882 cho kéo, D1709 cho va đập đầu rơi và D1922 cho xé lan trong tài liệu thử nghiệm màng nhựa. Cần thống nhất phiên bản, điều kiện mẫu và giới hạn chấp nhận; tên tiêu chuẩn không tự tạo ra ngưỡng đạt.
| Hiện tượng | Nhóm nguyên nhân cần kiểm tra | Cách khoanh vùng |
|---|---|---|
| Màng dày mỏng, bóng dao động | Cấp liệu, khuôn, gió làm nguội, lực kéo | Đối chiếu biểu đồ chiều dày với áp suất, tốc độ và thay đổi môi trường |
| Gel, chấm đen, lỗ nhỏ | Tạp chất, nhựa lưu lâu, phân tán kém | Kiểm tra lô nguyên liệu, áp suất lọc và lịch vệ sinh |
| Miệng túi khó mở, cuộn dính | Làm nguội, lực cuốn, phụ gia chống dính | So mẫu sau lưu kho; kiểm tra nhiệt và điều kiện cuốn |
| Đáy yếu hoặc cháy mép | Nhiệt, thời gian, áp lực hàn, nếp gấp | Thử riêng vùng phẳng và vùng nhiều lớp; kiểm tra thanh hàn |
| Xé cuộn làm rách túi | Đường xé, vị trí hàn, lực căng | Đo khoảng cách và thử tách nhiều túi liên tiếp |
| Mực bong, lệch hình | Bề mặt, mực, sấy, dẫn màng | Kiểm tra bám mực và đăng ký in theo từng công đoạn |
Chỉ thay đổi từng nhóm yếu tố có kiểm soát và ghi kết quả. Không tăng nhiệt liên tục để chữa mọi lỗi đường hàn: vấn đề có thể nằm ở độ dày, nếp gấp hoặc mặt hàn bẩn. Thông số phải theo cấp nhựa, thiết kế máy và mẫu thử đã xác nhận.
8. Điện, làm mát, khí nén và an toàn
Lập danh mục tải điện của máy đùn, gia nhiệt, quạt, máy in, máy túi và phụ trợ. Công suất lắp đặt khác điện năng tiêu thụ thực tế. Kiểm tra điện cấp, nối đất, bảo vệ điện và tải khởi động cùng đơn vị thiết kế đủ năng lực.
Nước tuần hoàn hoặc chiller được chọn theo tải nhiệt và điều kiện môi trường; không phải dây chuyền nào cũng dùng cùng một kiểu làm mát. Máy nén khí cần đáp ứng lưu lượng, áp suất và chất lượng khí của các cơ cấu khí nén. Bố trí lối vận chuyển cuộn, sàn thao tác tháp và khu vực nguyên liệu ngay từ bản vẽ mặt bằng.
Rủi ro chính gồm bề mặt nóng, nhựa nóng chảy có áp suất, lô cuốn kẹp người, dao cắt, điện cao áp corona và làm việc trên cao. Cần che chắn, liên động, cô lập nguồn năng lượng khi bảo trì, hút khí tại nguồn và kiểm soát cháy khi in dùng dung môi. Tham khảo hướng dẫn an toàn máy ngành nhựa của HSE; việc áp dụng phải phù hợp yêu cầu tại nơi vận hành.
9. Nhựa tái sinh và thu hồi phế: đánh giá theo mục đích dùng
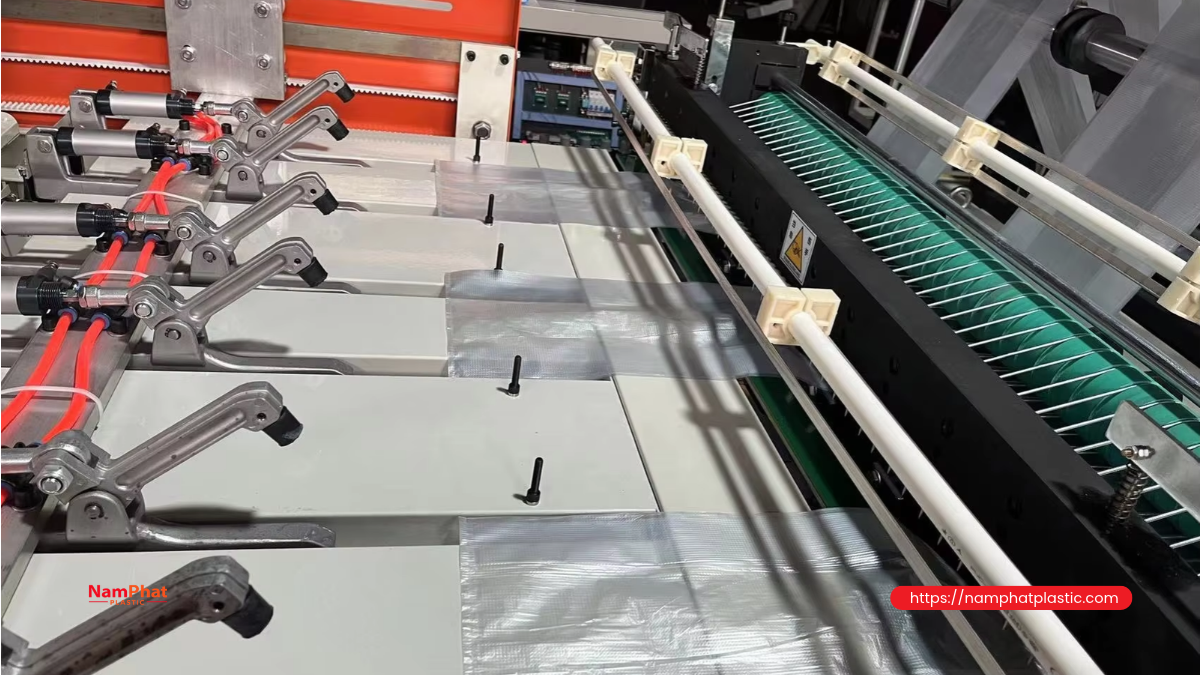
Phế sạch cùng công thức trong xưởng khác nhựa thu gom sau sử dụng. Cần phân loại nguồn, màu, độ ẩm, mức nhiễm bẩn và lịch sử gia công. Máy băm hoặc tạo hạt có lọc, thoát khí hỗ trợ chuẩn bị vật liệu; cấu hình tái chế hai cấp của POLYSTAR cho thấy nguyên liệu in nhiều hoặc đã rửa có thể cần xử lý khác phế sạch.
Không lấy tỷ lệ tái sinh làm tiêu chí duy nhất. Phải thử độ bền, mùi, ngoại quan, khả năng hàn và biến động giữa các lô. Với tiếp xúc thực phẩm, không mặc định lớp giữa tái sinh được phép chỉ vì có lớp ngoài nguyên sinh. Hướng dẫn FDA về nhựa tái chế nêu nguy cơ tạp chất tồn dư di chuyển vào thực phẩm; đây là tài liệu tham khảo, không phải xác nhận tuân thủ cho thị trường Việt Nam hay từng sản phẩm.
10. Tính công suất và ngân sách đầu tư
Đưa các máy về cùng đơn vị trước khi cân bằng dây chuyền. Nếu một túi nặng m gram và tốc độ thực tế là n túi/phút, lượng màng cần chuyển đổi xấp xỉ m × n × 60 / 1.000 kg/giờ. Tính thêm phần cắt bỏ, đột quai và phế chuyển đổi, tránh cộng hao hụt hai lần.
Với túi phẳng hai thành, chưa có hông hoặc quai, khối lượng lý thuyết là 2 × rộng × dài × dày một thành × tỷ trọng, dùng mét và kg/m³ để ra kg. Túi có nếp gấp hoặc chi tiết bổ sung phải tính theo diện tích màng thực; cân mẫu là cách kiểm tra quan trọng.
Công suất cần thiết còn phụ thuộc giờ chạy hữu ích, thời gian đổi đơn, bảo trì và tỷ lệ đạt. Yêu cầu nhà cung cấp nghiệm thu bằng kg thành phẩm đạt/giờ tại quy cách đã chọn. Tốc độ cơ khí tối đa, kg màng/giờ và túi/phút không thể so trực tiếp.
Ngân sách cần gồm máy chính, phụ trợ, vận chuyển, lắp đặt, điện–nước, khuôn/dao, QC, đào tạo, phụ tùng và vốn lưu động. Đánh giá thêm điện năng trên kg đạt, phế khởi động, thời gian đổi màu và dịch vụ kỹ thuật. Một báo giá rẻ hơn chưa chắc có chi phí sản xuất thấp hơn.
Câu hỏi thường gặp
Một máy có thể làm cả túi LDPE và HDPE không?
Có cấu hình hỗ trợ nhiều loại PE, nhưng phải kiểm tra dải khổ, độ dày, đầu khuôn, làm nguội và kết quả chạy thử từng vật liệu. Không mặc định năng suất giống nhau.
Túi rác có bắt buộc dùng màng ba lớp?
Không. Đơn lớp hoặc đồng đùn đều cần đáp ứng yêu cầu tải, độ kín và tính kinh tế. Chọn nhiều lớp khi lợi ích phân bổ vật liệu theo lớp được chứng minh.
Có thể bắt đầu chỉ bằng máy cắt hàn?
Có, nếu mua được cuộn màng ổn định. Cần kiểm soát khổ, độ dày, lực tháo cuộn, mặt in và khả năng hàn; nếu làm túi cuộn phải có thêm chức năng tương ứng.
Nên yêu cầu nhà cung cấp chạy thử những gì?
Chạy đúng mẫu khó và mẫu bán chủ lực, đo sản lượng đạt, phế, điện năng, chất lượng túi và thời gian đổi đơn. Lưu mẫu nghiệm thu cùng điều kiện thử để đối chiếu khi lắp đặt.
Trao đổi quy cách túi PE với Nam Phát Plastic
Dây chuyền phù hợp bắt đầu từ một quy cách có thể đo và kiểm nghiệm. Nếu cần túi cho đóng gói hàng hóa, hãy gửi kích thước, độ dày dự kiến, mẫu hàng chứa, yêu cầu in và sản lượng đến Nam Phát Plastic để trao đổi lựa chọn sản phẩm. Mẫu túi thực tế và điều kiện sử dụng sẽ giúp việc tư vấn sát nhu cầu hơn.
- 0 Bình luận


