


 Phan Văn Hoàng
- 21/10/2026
- 4
NAM PHÁT PLASTIC • KIẾN THỨC CÔNG NGHIỆP
Máy ép phun nhựa tạo hình sản phẩm bằng cách đưa nhựa nóng chảy vào khuôn, giữ áp và làm nguội trước khi lấy sản phẩm ra. Công nghệ này được ứng dụng cho chậu, xô, ghế, hộp, linh kiện và pallet, với vật liệu như PP, PE, ABS hoặc nhựa kỹ thuật phù hợp từng yêu cầu.
Tuy nhiên, cùng là sản phẩm nhựa nhưng một hộp thành mỏng và một pallet chịu tải đặt ra bài toán rất khác nhau. Chọn máy chỉ theo “bao nhiêu tấn” hoặc “ép được bao nhiêu gam” dễ bỏ sót tốc độ phun, kích thước khuôn và năng lực làm mát. Cách đánh giá hiệu quả hơn là đi từ sản phẩm → vật liệu → khuôn → máy → chi phí trên sản phẩm đạt.
Table of Contents [Hide]
1. Máy ép phun nhựa hoạt động như thế nào?
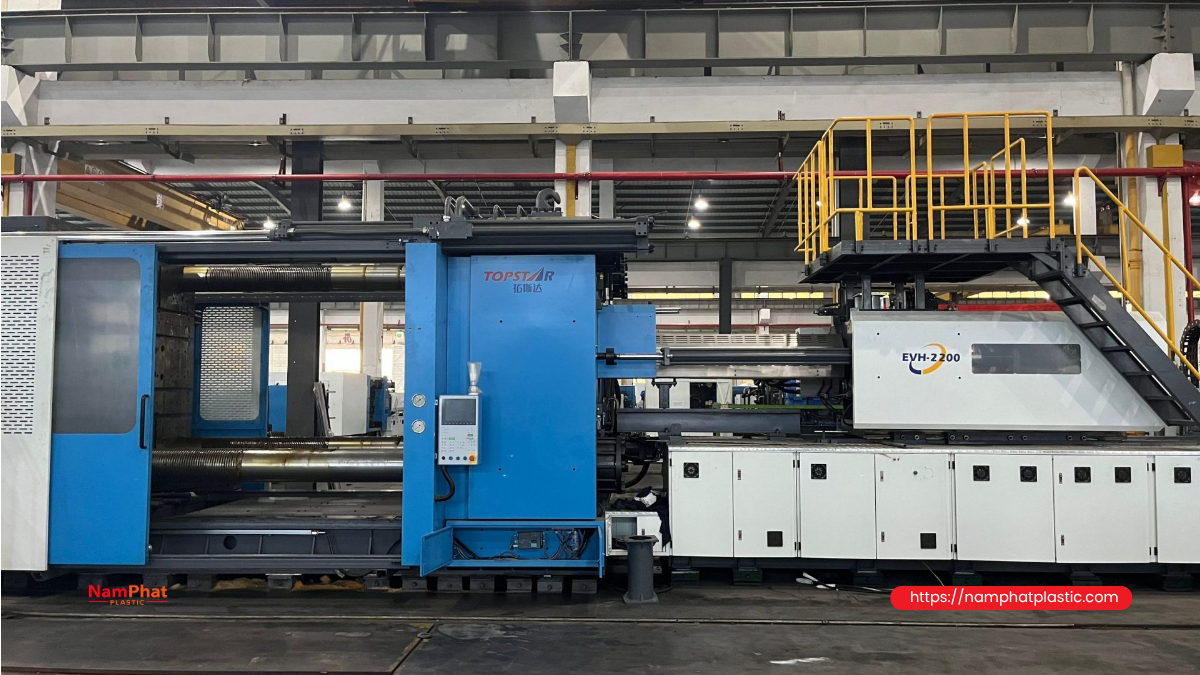
Một hệ thống ép phun nhựa nhiệt dẻo thường gồm cụm hóa dẻo và phun, cụm kẹp khuôn, bộ điều khiển, khuôn cùng thiết bị phụ trợ. Trục vít quay để vận chuyển và hóa dẻo nguyên liệu; khi phun, trục vít tiến về phía trước, đẩy lượng nhựa đã chuẩn bị vào khuôn.
- Đóng và kẹp khuôn: Hai nửa khuôn được giữ kín để chống lực mở khuôn do áp suất nhựa.
- Điền đầy: Nhựa đi qua đầu phun, hệ thống dẫn nhựa và cổng phun vào lòng khuôn.
- Giữ áp: Bù thêm vật liệu cho phần co thể tích trong khoảng thời gian cổng phun còn truyền áp hiệu quả.
- Làm nguội: Sản phẩm đạt độ cứng đủ để tháo khuôn mà không biến dạng quá mức. Quá trình lấy nhựa cho chu kỳ sau thường có thể diễn ra trong giai đoạn này.
- Mở khuôn và lấy sản phẩm: Hệ thống đẩy hoặc robot lấy sản phẩm, sau đó máy bắt đầu chu kỳ mới.
Khi phân tích chu kỳ, cần chú ý các công đoạn có thể chồng lấp. Không cộng hai lần thời gian hóa dẻo nếu công đoạn này đã hoàn thành trong lúc làm nguội. Ngược lại, nếu hóa dẻo chưa xong khi sản phẩm đã sẵn sàng lấy ra, cụm phun trở thành điểm giới hạn năng suất.
2. Chọn vật liệu PP, PE, ABS theo yêu cầu sản phẩm
Tên polymer mới là bước phân loại đầu tiên. Hai mã PP có thể khác nhau đáng kể về độ chảy, độ cứng, khả năng chịu va đập và ứng dụng. Tương tự, “PE” không đồng nghĩa mọi loại đều phù hợp làm pallet hoặc hộp cứng. Cần xác định đúng cấp vật liệu dành cho ép phun.
| Vật liệu | Ứng dụng có thể cân nhắc | Điểm cần xác nhận |
|---|---|---|
| PP | Chậu, xô, ghế, hộp, nắp, một số pallet | Cân bằng độ cứng và va đập; độ chảy; biến dạng dài hạn; yêu cầu bản lề nếu có |
| HDPE | Xô, thùng, chi tiết cần độ dai, pallet phù hợp thiết kế | Độ cứng, co ngót, độ bền nứt ứng suất và điều kiện tiếp xúc hóa chất |
| LDPE/LLDPE | Chi tiết mềm, nắp hoặc bộ phận cần độ linh hoạt khi dùng đúng mã | Không mặc định thay thế HDPE trong sản phẩm chịu tải hoặc cần độ cứng cao |
| ABS | Vỏ thiết bị, hộp kỹ thuật, chi tiết cần bề mặt đẹp và độ cứng | Độ ẩm, ổn định nhiệt, yêu cầu ngoài trời, khả năng kháng hóa chất theo ứng dụng |
| PA, POM, PC, PBT, phối trộn hoặc nhựa gia cường | Linh kiện có yêu cầu riêng về nhiệt, ma sát, cơ tính hoặc kích thước | Thiết kế khuôn, sấy, khả năng chịu mài mòn của cụm phun và dữ liệu kỹ thuật từng mã |
Đừng dùng chỉ số chảy để kết luận toàn bộ chất lượng
MFR/MFI giúp sàng lọc khả năng gia công nhưng phải đọc kèm nhiệt độ và tải trọng thử. Không so trực tiếp hai giá trị đo trong điều kiện khác nhau. Hộp thành mỏng có thể cần vật liệu dễ điền đầy; ghế và pallet lại phải cân đối độ chảy với khả năng chịu tải, va đập và độ bền sử dụng. Giá hạt thấp chưa chắc cho chi phí thành phẩm thấp nếu phải tăng khối lượng hoặc tỷ lệ loại bỏ.
Co ngót và sấy phải theo từng mã nhựa
PP và PE là nhựa bán kết tinh; mức co ngót phụ thuộc vật liệu, hình học, điều kiện làm nguội và giữ áp. Không nên lấy một tỷ lệ co chung để gia công mọi khuôn. Tài liệu Mold Shrinkage của LyondellBasell lưu ý dữ liệu trên mẫu thử đơn giản chỉ có giá trị so sánh, không thay thế việc xác định co ngót cho khuôn thực tế.
PP/PE nguyên sinh thông thường không cần sấy hút ẩm như nhiều nhựa kỹ thuật, nhưng hạt bị đọng sương, nguyên liệu nghiền, chất độn và phụ gia vẫn cần được kiểm tra. ABS thường cần sấy theo hướng dẫn nhà cung cấp. Chẳng hạn, INEOS Styrolution công bố riêng hướng dẫn cho Terluran GP-22; không nên biến thông số của mã này thành công thức cho mọi ABS.
Với hộp tiếp xúc thực phẩm, cần hồ sơ phù hợp đúng cấp nhựa, màu, phụ gia và điều kiện sử dụng dự kiến. Việc vật liệu mang tên PP hoặc PE không tự chứng minh thành phẩm phù hợp tiếp xúc thực phẩm.
3. Mỗi nhóm sản phẩm cần ưu tiên thông số nào?
| Sản phẩm | Trọng tâm chọn máy và khuôn | Chất lượng cần kiểm chứng |
|---|---|---|
| Chậu, xô | Diện tích chiếu, chiều sâu khuôn, hành trình lấy sản phẩm, độ đều thành | Miệng tròn đều, đáy ổn định, độ kín, độ bền quai và vị trí gắn quai |
| Ghế | Khuôn lớn, đường chảy dài, phân bố gân, làm nguội đồng đều | Độ ổn định chân, chịu tải và va đập theo điều kiện thử xác định |
| Hộp thành mỏng | Lưu lượng phun, đáp ứng tăng tốc, cân bằng lòng khuôn, lấy hàng nhanh | Điền đầy, khối lượng ổn định, độ kín nắp, khả năng xếp chồng |
| Linh kiện | Độ lặp lại lượng phun, điều khiển nhiệt, định vị và dung sai lắp ghép | Kích thước sau ổn định, độ bền vùng đường hàn, chức năng thực tế |
| Pallet | Lực kẹp, thể tích phun, khối lượng khuôn, không gian mở và robot | Tải tĩnh, tải động, tải trên kệ, độ võng và độ bền va đập |
Hộp thành mỏng là ví dụ điển hình cho việc “đủ lượng phun” chưa đồng nghĩa “ép được hiệu quả”. Nhựa cần điền đầy trước khi dòng chảy bị đông cứng quá mức. Giải pháp ép thành mỏng của ENGEL nhấn mạnh tính năng động của cụm phun và khả năng hóa dẻo cho ứng dụng này.
Ngược lại, với pallet, yêu cầu mua hàng phải nói rõ tải nào, đặt trên nền hay trên kệ, nhiệt độ sử dụng và thời gian chịu tải. Một con số “chịu tải” không có điều kiện thử không đủ để quyết định vật liệu, thiết kế hoặc máy. Với ghế, không thể thay thử nghiệm sản phẩm hoàn chỉnh bằng việc đọc riêng độ bền kéo của hạt nhựa. Pallet có thể được ép nguyên khối hoặc tạo từ các phần lắp ghép; khi tính lượng phun, phải dùng khối lượng của phần thực sự ép trong một chu kỳ, không mặc định lấy khối lượng pallet hoàn chỉnh.
4. Tính lực kẹp: Diện tích chiếu quan trọng hơn khối lượng
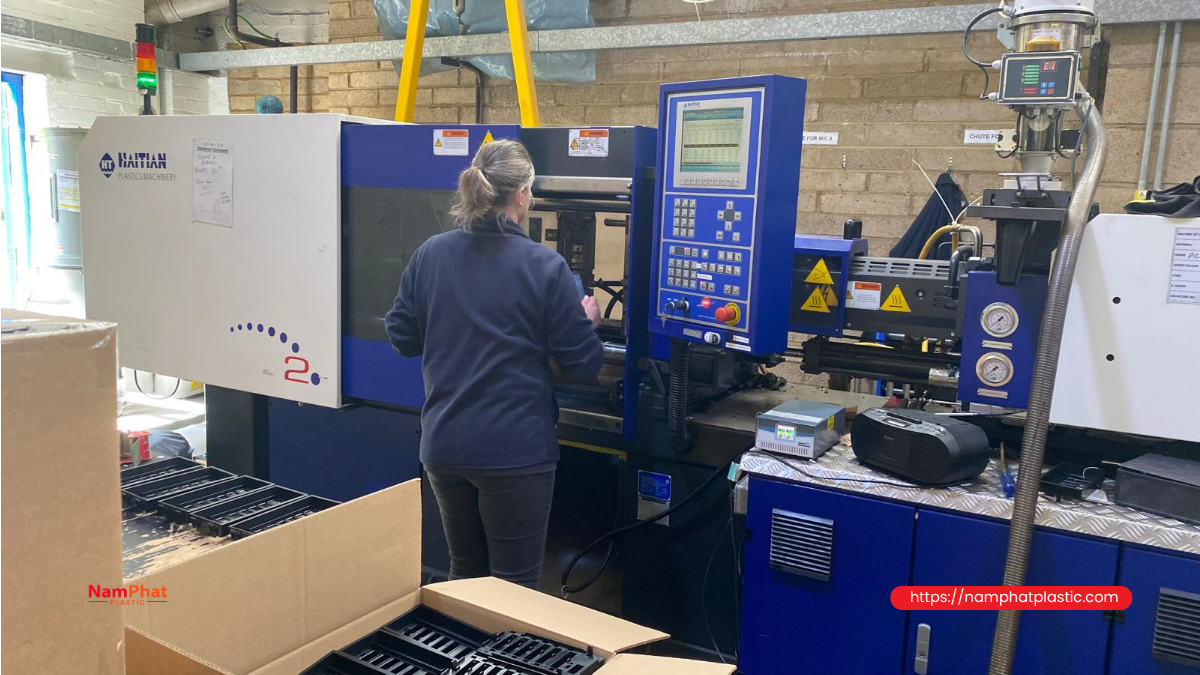
Lực kẹp giữ hai nửa khuôn kín. Áp suất phun đưa nhựa qua đường dẫn vào lòng khuôn. Hai đại lượng này có chức năng và đơn vị khác nhau: lực kẹp thường ghi bằng kN hoặc tấn lực; áp suất phun thường ghi bằng bar hoặc MPa.
Để ước tính sơ bộ, xét diện tích chiếu của toàn bộ lòng khuôn và phần hệ thống dẫn nhựa tạo lực mở theo phương kẹp. Áp suất dùng trong phép tính là áp suất tương đương trong lòng khuôn ở tình huống tải xét đến, không phải mặc định áp suất phun cực đại ghi trên catalogue.
F (kN) = A (cm²) × P (MPa) × 0,1
Trong đó 1 MPa = 1 N/mm²; 1 cm² = 100 mm²; 1 tấn lực hệ mét ≈ 9,80665 kN.
Ví dụ giả định: Tổng diện tích chiếu là 600 cm², áp suất lòng khuôn tương đương giả định 35 MPa. Lực mở ước tính là 600 × 35 × 0,1 = 2.100 kN, tương đương khoảng 214 tấn lực. Nếu nhóm kỹ thuật chọn hệ số dự phòng minh họa 1,15, yêu cầu sơ bộ thành 2.415 kN, khoảng 246 tấn lực.
Ví dụ này không có nghĩa mọi sản phẩm diện tích 600 cm² đều dùng máy 250 tấn. Áp suất thực tế còn phụ thuộc độ dày, đường chảy, vị trí cổng phun, vật liệu và chế độ điền đầy. Máy đáp ứng phép tính vẫn phải qua kiểm tra khuôn, cụm phun và thử nghiệm. Nguồn tham khảo về cách dùng diện tích chiếu và giới hạn ước lượng: hướng dẫn lực kẹp của Kruger Industries.
5. Kiểm tra lượng phun, trục vít và khả năng lắp khuôn
Không đọc “gam PS” thành gam của mọi loại nhựa
Catalogue có thể công bố thể tích phun bằng cm³ và khối lượng phun quy đổi theo PS. Không được dùng nguyên con số gam PS làm năng lực phun PP, PE hoặc ABS. Cần xác định tổng lượng vật liệu cho tất cả sản phẩm mỗi chu kỳ cộng cuống và kênh dẫn nguội, rồi đối chiếu thể tích hữu dụng, mật độ nóng chảy và hướng dẫn quy đổi của hãng.
Đối với hệ thống kênh nóng, không cộng toàn bộ nhựa nằm trong manifold như phần bị đẩy ra mỗi chu kỳ. Tuy nhiên, lượng nhựa lưu trong hệ thống vẫn liên quan đến thời gian lưu, đổi màu và nguy cơ phân hủy. Bảng thông số ARBURG minh họa rõ việc công bố riêng thể tích hành trình, gam PS, lưu lượng và áp suất phun.
Cụm phun quá nhỏ có thể thiếu lượng nhựa hoặc không hóa dẻo kịp; cụm quá lớn cho sản phẩm quá nhẹ có thể làm vật liệu lưu lâu. Tài liệu thiết bị ép phun của Covestro nêu rủi ro thời gian lưu khi hành trình định lượng quá nhỏ. Vì vậy, không nên coi “mua máy thật lớn để dự phòng” là phương án luôn an toàn.
Đọc bộ thông số, không đọc một cột
- Đường kính trục vít: Ảnh hưởng thể tích theo hành trình; đổi đường kính có thể làm thay đổi áp suất phun khả dụng.
- Lưu lượng phun, cm³/s: Hữu ích khi so nhu cầu điền đầy. Tốc độ trục vít tiến, mm/s, chỉ so được khi biết đường kính vít.
- Áp suất phun và giữ áp: Kiểm tra giới hạn vận hành liên tục, không chỉ giá trị cực đại. Áp suất phun tối đa và lưu lượng phun tối đa có thể không đạt đồng thời; cần kiểm tra đường bao làm việc của đúng cấu hình.
- Năng lực hóa dẻo: Cần đối chiếu đúng vật liệu và điều kiện công bố; số kg/h theo PS không tự chuyển thành năng suất PP.
- Vật liệu trục vít và xy lanh: Đánh giá khi dùng nhựa gia cường, chất độn hoặc hợp chất có yêu cầu chống mài mòn, ăn mòn.
Khuôn phải lắp được và lấy sản phẩm ra được
Hồ sơ đối chiếu cần có khoảng cách giữa các thanh giằng nếu máy có thanh giằng, kích thước bàn khuôn, chiều dày khuôn tối thiểu và tối đa, hành trình mở, khoảng mở tối đa, tải trọng khuôn cho phép và hành trình đẩy. Bổ sung vị trí lỗ bắt, vòng định tâm, tương thích đầu phun, cơ cấu rút lõi và giao tiếp robot.
Với xô sâu hoặc ghế lớn, khuôn nằm vừa bàn máy nhưng sản phẩm vẫn có thể không đủ khoảng trống để thoát ra. Do đó, bản vẽ bố trí phải xét cả sản phẩm, tay gắp và đường di chuyển, không chỉ đường bao khuôn khi đóng.
6. Máy thủy lực, điện hay hybrid: So theo bài toán thực tế
| Kiểu truyền động | Điểm đáng cân nhắc | Cần xác minh trước khi chọn |
|---|---|---|
| Thủy lực, kể cả servo thủy lực | Nhiều cấu hình; thuận tiện với các chức năng dùng thủy lực tùy thiết kế | Điện năng trong chu kỳ thực, quản lý dầu và nhiệt, độ lặp lại, bảo trì |
| Điện | Điều khiển trục trực tiếp, phù hợp yêu cầu lặp lại và chuyển động nhanh ở cấu hình đáp ứng | Giới hạn phun và giữ áp, tải khuôn, thiết bị phụ cho rút lõi, chi phí vòng đời |
| Hybrid | Kết hợp trục điện và thủy lực để đáp ứng nhu cầu cụ thể | Trục nào dùng điện, trục nào dùng thủy lực; khả năng chuyển động đồng thời |
Không nên khẳng định máy điện luôn tiết kiệm một tỷ lệ cố định, hoặc hybrid luôn nhanh hơn mọi máy thủy lực. Cấu hình cụ thể và chu kỳ sản phẩm quyết định kết quả. ARBURG mô tả hybrid là sự phối hợp các trục điện và thủy lực; đây không phải tên gọi cho một cấu hình duy nhất.
Khi thử máy, nên ghi điện năng trên một sản phẩm đạt và nêu rõ phạm vi đo: riêng máy hay cả chiller, máy sấy, robot. So sánh ở cùng khuôn, vật liệu, chất lượng và điều kiện vận hành sẽ hữu ích hơn so công suất động cơ lắp đặt.
7. Khuôn và thiết bị phụ trợ quyết định độ ổn định
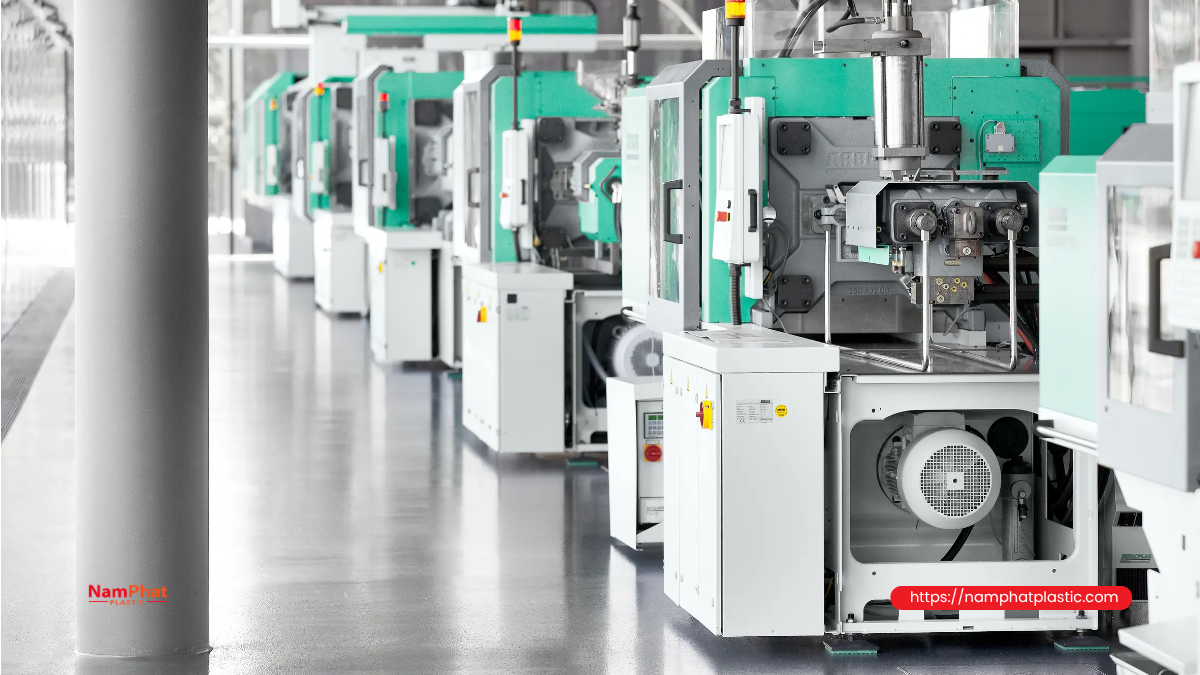
Một máy tốt không bù được mọi nhược điểm thiết kế. Cổng phun cần phù hợp vị trí điền đầy, dấu cổng cho phép và đường hàn; các lòng khuôn phải được cân bằng. Hệ thống thoát khí cần được thiết kế và bảo dưỡng để hạn chế khí bị giữ lại. Không tự ý sửa rãnh thoát khí theo một kích thước chung cho mọi nhựa.
Làm mát cần kiểm soát cả nhiệt độ và lưu lượng từng nhánh. Chiller đủ công suất danh nghĩa chưa đảm bảo khuôn trao đổi nhiệt tốt nếu kênh bị nghẹt hoặc phân phối không đều. Nên theo dõi chênh nhiệt và tình trạng dòng chảy để phân biệt lỗi nguồn lạnh với lỗi trong khuôn.
- Cấp liệu và định lượng: Hạn chế trộn sai mã, sai tỷ lệ màu hoặc dao động vật liệu.
- Máy sấy: Chọn công nghệ phù hợp loại nhựa; đánh giá độ ẩm đạt được thay vì chỉ nhìn nhiệt độ hiển thị.
- Bộ điều nhiệt khuôn: Duy trì điều kiện nhiệt phù hợp, không đồng nghĩa luôn làm khuôn lạnh nhất có thể.
- Robot và băng tải: Phối hợp với chu kỳ, hạn chế biến dạng khi gắp và tránh chờ ở công đoạn xếp hàng.
- Máy nghiền: Quản lý kích thước hạt, bụi, tạp nhiễm và truy xuất nguồn phế trước khi cân nhắc tái sử dụng.
Nhựa nghiền sạch trong nhà máy cũng không tự động tương đương hạt nguyên sinh. Tỷ lệ dùng lại phải được xác nhận qua yêu cầu khách hàng, chức năng sản phẩm và hồ sơ vật liệu. Với sản phẩm nhạy cảm, việc tái sử dụng cần đánh giá riêng, không dựa vào một tỷ lệ mặc định.
8. Kiểm soát lỗi bằng bằng chứng, không chỉnh máy theo cảm giác
Khi xuất hiện lỗi, trước hết giữ mẫu và xác định lỗi ở mọi lòng khuôn hay chỉ một vị trí, xuất hiện liên tục hay sau đổi lô. Sau đó đối chiếu nguyên liệu, dữ liệu chu kỳ và tình trạng khuôn. Bảng dưới là hướng khoanh vùng, không phải lệnh tăng hoặc giảm thông số áp dụng trực tiếp.
| Biểu hiện | Nhóm nguyên nhân cần xem xét | Bằng chứng nên thu thập |
|---|---|---|
| Thiếu nhựa | Khả năng điền đầy, cấp liệu, cổng phun, khí bị giữ | Vị trí thiếu, khối lượng, đường áp suất và thời gian điền đầy |
| Ba via | Mặt phân khuôn, tải kẹp, áp suất lòng khuôn, mòn khuôn | Vị trí ba via, tình trạng bề mặt, tính lặp lại theo chu kỳ |
| Lõm hoặc rỗng | Vùng tích tụ vật liệu, bù co, truyền áp qua cổng | Mặt cắt, chiều dày cục bộ, khối lượng sau giữ áp |
| Cong vênh | Co không đều, làm mát, định hướng dòng chảy, tháo khuôn | Kích thước theo thời gian, nhiệt khuôn, hướng biến dạng |
| Vệt bạc hoặc cháy | Ẩm, khí, phân hủy hoặc lịch sử nhiệt | Độ ẩm, lô vật liệu, vị trí lỗi, thời gian lưu |
| Đường hàn yếu | Dòng chảy gặp nhau, điều kiện kết hợp, thiết kế và vật liệu | Vị trí đường hàn, phép thử cơ tính hoặc chức năng |
Có thể dùng bộ hướng dẫn lỗi ép phun của BASF làm tài liệu tra cứu ban đầu. Kết luận cần dựa trên kiểm tra tại dây chuyền và thử nghiệm có kiểm soát. Thay nhiều yếu tố cùng lúc khiến khó xác định nguyên nhân thực sự.
Kế hoạch chất lượng nên bao gồm mẫu đầu ca, mẫu sau đổi lô hoặc thay khuôn, tiêu chí ngoại quan và kích thước quan trọng. Với linh kiện lắp ghép, thống nhất thời điểm đo sau ép và điều kiện ổn định mẫu. Một sản phẩm vừa ra khuôn đạt kích thước chưa chứng minh nó ổn định khi đưa vào lắp ráp.
9. Tính năng suất và giá thành trên sản phẩm đạt
Năng suất lý thuyết mỗi giờ = 3.600 × số sản phẩm mỗi chu kỳ ÷ thời gian chu kỳ, tính bằng giây. Khi lập kế hoạch, phải trừ thời gian dừng, tổn thất tốc độ và phế phẩm nhưng tránh tính trùng các khoản đã nằm trong số liệu thực đo.
Ví dụ giả định: Khuôn hai lòng, chu kỳ 30 giây cho 240 sản phẩm/giờ lý thuyết. Nếu tỷ lệ thời gian chạy hữu ích là 85% và tỷ lệ đạt là 98%, sản lượng đạt dự kiến là 240 × 0,85 × 0,98 ≈ 200 sản phẩm/giờ. Phép tính giả sử chu kỳ thực khi chạy vẫn là 30 giây.
Giá thành cần phân bổ nguyên liệu thực tiêu hao, điện và tiện ích, nhân công, khấu hao, bảo trì, khuôn, kiểm tra và đóng gói theo sản lượng đạt. Đừng lấy số lòng khuôn nhân với năng suất rồi bỏ qua lòng bị khóa hoặc sản phẩm loại.
Tăng số lòng có thể tăng sản lượng nhưng cũng làm lớn khuôn, tăng yêu cầu lượng phun và khó cân bằng hơn. Rút ngắn thời gian làm nguội chỉ có giá trị khi sản phẩm vẫn đạt sau ổn định. Nếu robot hoặc công đoạn đóng gói đang chậm hơn máy, đầu tư tốc độ phun cao hơn chưa chắc tăng hàng xuất kho.
10. Hồ sơ cần chuẩn bị trước khi hỏi cấu hình máy
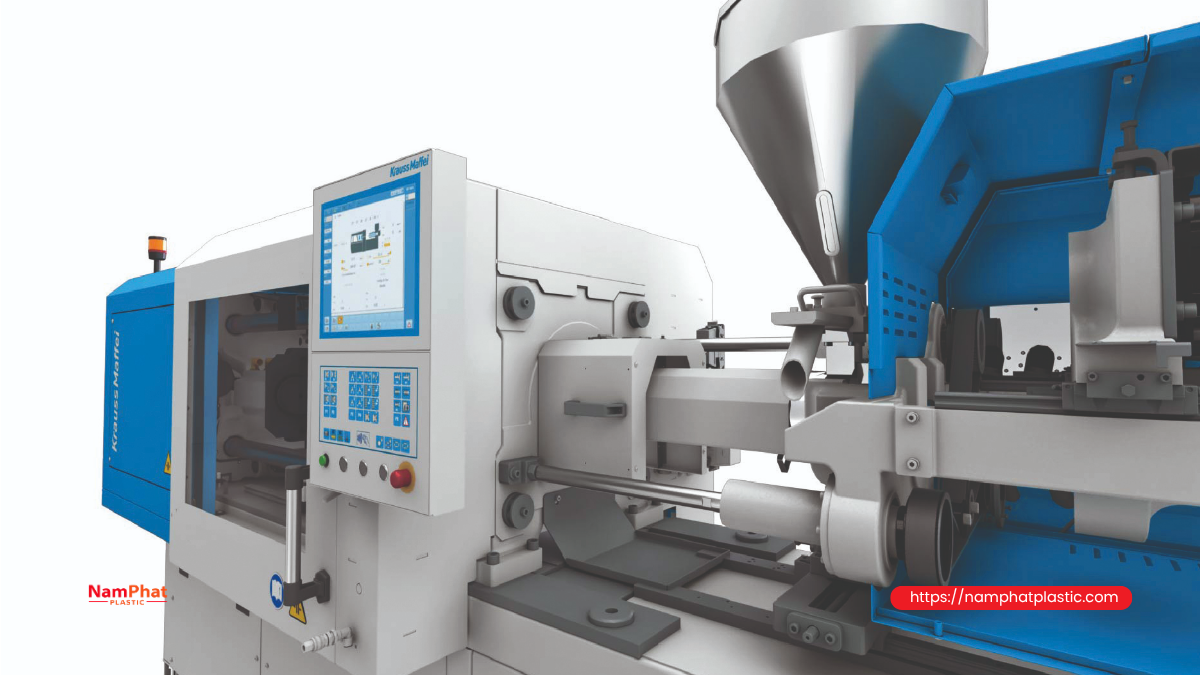
- Bản vẽ hoặc mẫu sản phẩm, kích thước, khối lượng mục tiêu và vùng dung sai quan trọng.
- Mã nhựa dự kiến, màu, phụ gia, yêu cầu dùng nhựa tái sinh nếu có.
- Sản lượng theo tháng, số ca, quy mô lô và tần suất đổi màu.
- Bản vẽ khuôn, số lòng, kích thước, khối lượng và cơ cấu đặc biệt.
- Tiêu chí nghiệm thu về ngoại quan, kích thước, chức năng, chu kỳ và tỷ lệ đạt.
- Điện, nước, khí nén, nền móng, không gian, thiết bị nâng và phương án bảo trì.
Nên yêu cầu thử nghiệm trên sản phẩm đại diện và lưu điều kiện thử. Một mẫu đẹp trong vài chu kỳ chưa đủ đánh giá sản xuất ổn định. Khi so báo giá, tách rõ máy, khuôn, phụ trợ, robot, lắp đặt, đào tạo, bảo hành và vật tư dự phòng để tránh so các phạm vi không tương đương.
11. An toàn khi vận hành máy ép phun nhựa
Không tháo, vô hiệu hóa hoặc đi vòng qua cửa bảo vệ và liên động an toàn. Khi bảo dưỡng hoặc xử lý trong vùng nguy hiểm, phải tuân thủ quy trình cô lập năng lượng, khóa và gắn thẻ của cơ sở cùng hướng dẫn nhà sản xuất. Mở cửa an toàn không thay thế toàn bộ quy trình cô lập năng lượng.
Cần kiểm soát bề mặt nóng, nhựa nóng chảy, áp suất tích trữ và chuyển động robot. Nhân sự phải được đào tạo, có phương tiện bảo hộ phù hợp và hệ thống thông gió theo vật liệu sử dụng. Tham khảo hướng dẫn an toàn máy ép phun ngang của OSHA; đây là nguồn kỹ thuật tham khảo, không thay thế yêu cầu pháp luật và quy trình an toàn áp dụng tại nhà máy.
Câu hỏi thường gặp về máy ép phun nhựa
1. Một máy có thể ép cả PP, PE và ABS không?
Có thể, nếu cấu hình máy, cụm hóa dẻo, khoảng nhiệt và thiết bị phụ trợ đáp ứng từng vật liệu. Tuy nhiên, cần quy trình chuyển vật liệu, làm sạch và sấy phù hợp. Dùng chung máy không có nghĩa dùng chung khuôn hoặc sao chép toàn bộ thông số.
2. Máy ép chậu, xô và ghế cần lực kẹp bao nhiêu tấn?
Không thể kết luận từ tên sản phẩm. Cần diện tích chiếu, số lòng, áp suất lòng khuôn dự kiến và thiết kế dòng chảy. Sau ước tính lực kẹp còn phải kiểm tra lượng phun, kích thước khuôn và hành trình lấy sản phẩm. Khối lượng thành phẩm chỉ giải quyết một phần bài toán.
3. Vì sao máy đủ lượng phun vẫn không ép tốt hộp thành mỏng?
Máy có thể thiếu lưu lượng hoặc khả năng tăng tốc cần thiết trong thời gian điền đầy. Khuôn, thoát khí và mã nhựa cũng có thể giới hạn dòng chảy. Cần xem đồng thời cụm phun và thiết kế sản phẩm, không chỉ tăng áp suất cực đại.
4. Có thể dùng nhựa tái sinh để ép pallet không?
Có thể xem xét khi vật liệu và thành phẩm được đánh giá phù hợp. Phải kiểm soát tạp nhiễm, độ chảy, độ bền và độ ổn định giữa các lô. Tải trên kệ, nhiệt độ và thời gian chịu tải cần được thử riêng; không suy ra từ việc pallet nhìn chắc hoặc nặng.
5. Nên ưu tiên máy giá thấp hay máy tiết kiệm điện?
Nên so tổng chi phí trên sản phẩm đạt trong thời gian sử dụng dự kiến. Máy có giá mua cao hơn chỉ hợp lý nếu lợi ích về năng suất, điện, chất lượng hoặc bảo trì bù được chênh lệch. Cần dữ liệu thử và giả định vận hành minh bạch, thay vì một tỷ lệ tiết kiệm quảng cáo.
Kết luận: Chọn máy từ tiêu chuẩn thành phẩm
Máy ép phun nhựa phù hợp là máy tạo ra sản phẩm đúng yêu cầu với chi phí và độ ổn định chấp nhận được. Với chậu, xô, ghế, hộp, linh kiện hay pallet, hãy bắt đầu từ vật liệu và điều kiện sử dụng, sau đó xác nhận khuôn, lực kẹp, lượng phun, tốc độ và thiết bị phụ trợ bằng dữ liệu.
Bạn có thể tham khảo thêm kiến thức ngành nhựa tại Nam Phát Plastic. Nếu cần giải pháp bao gói, bảo vệ hàng sau sản xuất, hãy xem danh mục túi PE và bao bì PE và trao đổi quy cách, kích thước, mục đích sử dụng với Nam Phát. Nội dung bài viết là kiến thức về công nghệ ép phun, không phải thông báo Nam Phát cung cấp máy ép phun hoặc gia công các sản phẩm ép phun nêu trên.
- 0 Bình luận


