


 Phan Văn Hoàng
- 21/10/2026
- 2
Dây chuyền sản xuất mút xốp EPE dạng tấm/cuộn biến nhựa polyethylene thành vật liệu đệm nhẹ bằng quá trình đùn tạo xốp vật lý. Chất lượng không chỉ phụ thuộc máy đùn: định lượng nguyên liệu, phân tán tác nhân tạo xốp, làm mát dòng nhựa, tạo hình, lực kéo, cuốn và ổn định sau đùn đều quyết định sản phẩm có giữ đúng độ dày, độ đàn hồi và kích thước khi đến khách hàng hay không.
Với doanh nghiệp bao bì, câu hỏi quan trọng là dây chuyền có tạo ra sản lượng đạt chuẩn tại đúng quy cách cần bán, thay vì chỉ đạt công suất lớn nhất trên catalogue. Bài viết này phân tích thiết bị, điểm kiểm soát và cách lập yêu cầu đầu tư; không phải hướng dẫn vận hành hệ thống khí hoặc công thức sản xuất.
Table of Contents [Hide]
1. EPE dạng tấm/cuộn là gì? Xác định đúng công nghệ trước khi chọn máy
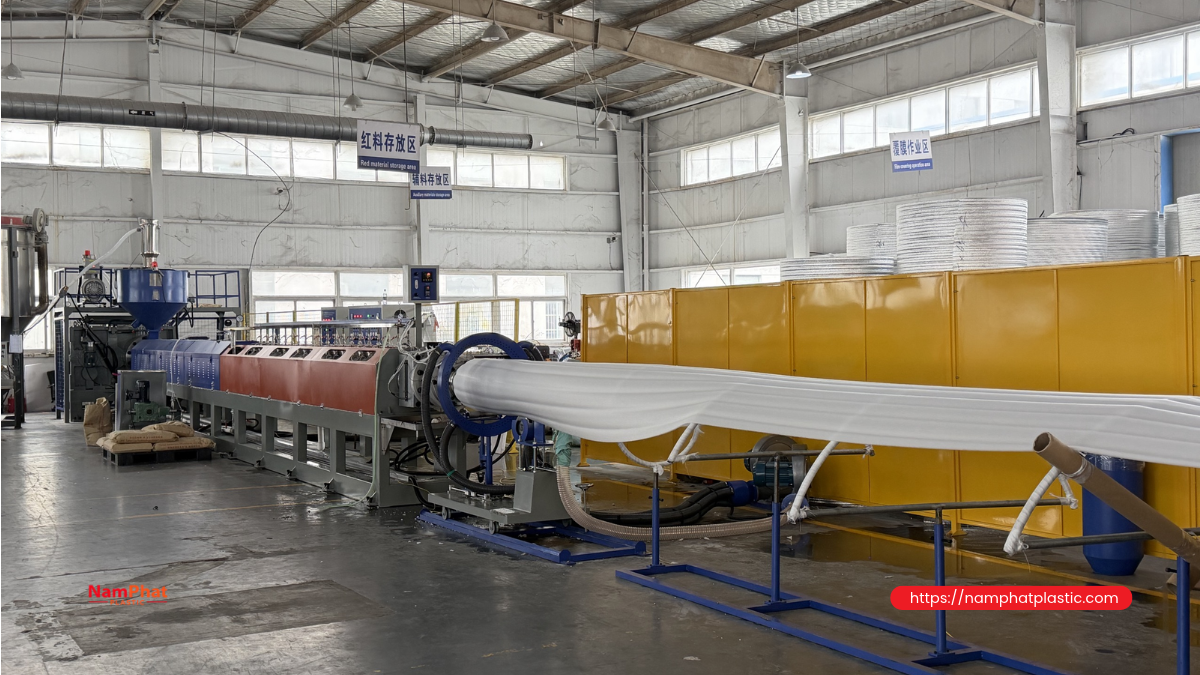
Phạm vi bài viết là mút PE không liên kết ngang, thường dựa trên LDPE, được đùn và giãn nở thành cấu trúc ô kín rồi cuốn liên tục hoặc cắt tấm. Tên thương mại EPE đôi khi được dùng rộng cho nhiều sản phẩm polyethylene giãn nở; vì vậy, hồ sơ mua máy phải ghi rõ non-crosslinked extruded PE foam sheet/roll, không chỉ ghi “máy làm xốp”.
| Nhóm vật liệu | Đặc điểm tuyến công nghệ | Điểm cần tránh nhầm |
|---|---|---|
| EPE tấm/cuộn trong bài | Nhựa PE nóng chảy, tạo xốp vật lý, đùn liên tục | Không phải công nghệ nở hạt rồi ép khuôn |
| EPS hạt | Hạt polystyrene có khả năng giãn nở, tiền nở và tạo hình | Nguyên liệu, thiết bị và cấu trúc khác EPE cuộn |
| XPE/IXPE | PE được liên kết ngang bằng hóa học hoặc chiếu xạ tùy loại | Không thay thế trực tiếp bằng máy đùn EPE thông thường |
| PU và EVA foam | Hệ polymer và phương pháp tạo xốp tùy sản phẩm | Không dùng chung thông số hay kết luận tái chế |
EPE có thể phục vụ lớp ngăn chống cọ xát, đệm chèn và gia công bao bì định hình. Tuy nhiên, độ dày hoặc cảm giác mềm chưa đủ chứng minh khả năng chống sốc. Hàng nặng, cạnh sắc và hàng nhạy tĩnh điện cần bộ tiêu chí riêng. Khả năng chống ẩm của vật liệu cũng không đồng nghĩa bao bì hoàn chỉnh kín nước.
2. Nguyên liệu và tạo xốp vật lý: điều gì quyết định cấu trúc ô?
LDPE cần phù hợp với đùn xốp, không chỉ đúng tên nhựa
Nhựa phải đủ khả năng chảy để gia công nhưng vẫn giữ được thành ô trong giai đoạn giãn nở. Chỉ số chảy không mô tả toàn bộ độ bền nóng chảy, phân bố phân tử hay khả năng ổn định ô. Ví dụ, Dow mô tả LDPE 450E theo sự cân bằng giữa độ bền nóng chảy và khả năng kéo giãn cho đùn foam. Đây là ví dụ về logic chọn grade, không phải chỉ định mọi dây chuyền phải dùng grade này.
Nhà máy cần quản lý mã nhựa, lô, chứng từ kỹ thuật, phụ gia có sẵn và lịch sử phối liệu. Khi đổi nhà cung cấp, phải đánh giá lại ngoại quan, tỷ trọng, cơ tính và độ ổn định sau lưu kho. Không mặc định hai loại hạt có cùng chỉ số chảy sẽ cho cùng tốc độ, tỷ lệ phế hoặc chất lượng.
Vai trò của phụ gia và tác nhân tạo xốp
Phụ gia tạo mầm hỗ trợ hình thành ô; nhóm điều chỉnh ổn định kích thước hỗ trợ cân bằng quá trình trao đổi khí; màu và phụ gia chức năng phải tương thích với hệ nhựa. Chất độn hoặc tạp chất không kiểm soát có thể làm thay đổi khối lượng, bề mặt và độ bền thành ô. Các nhóm này có chức năng khác nhau, không nên gộp thành “bột nở”.
Trong tạo xốp vật lý, tác nhân được định lượng vào nhựa nóng chảy và phân tán trong điều kiện thiết bị thiết kế. Khi dòng vật liệu ra khỏi khuôn, thay đổi áp suất thúc đẩy tạo mầm và phát triển ô. Một số hệ EPE thương mại dùng hydrocarbon như butane; lựa chọn khí phải do OEM và đơn vị thiết kế an toàn xác nhận. Không được tự đổi sang khí khác chỉ vì giá thấp hơn. Foamtech Korea công bố nguyên lý thiết bị PE foam cùng các nhóm nguyên liệu liên quan, nhưng thông số riêng của hãng không phải công thức áp dụng chung.
3. Sơ đồ dây chuyền và chức năng từng cụm
Trình tự tổng quát: tiếp nhận và định lượng nguyên liệu → hóa dẻo → cấp, trộn tác nhân tạo xốp → điều hòa nhiệt dòng nhựa → khuôn và giãn nở → làm mát, định hình → kéo, xẻ, cắt biên → cuốn hoặc cắt tấm → ổn định, kiểm tra → gia công và xuất hàng. Vị trí lọc, trộn và làm mát cụ thể phải theo thiết kế OEM.
| Cụm thiết bị | Nhiệm vụ | Nội dung cần nghiệm thu |
|---|---|---|
| Cấp liệu, cân và phối trộn | Duy trì thành phần và lưu lượng ổn định | Độ lặp lại cân, nhận diện lô, chống cấp sai |
| Máy đùn | Hóa dẻo, vận chuyển và đồng nhất nhựa | Sản lượng đạt chuẩn, độ ổn định, khả năng đổi quy cách |
| Cụm định lượng tác nhân | Cấp tác nhân theo thiết kế quá trình | Đo lường, độ kín, liên động và hồ sơ an toàn |
| Trộn và làm mát dòng nhựa | Đồng đều nhiệt và phân bố tác nhân trước khuôn | Khả năng điều khiển khi đổi tải và điều kiện môi trường |
| Khuôn, định hình, làm mát | Tạo tiết diện và ổn định cấu trúc ô | Độ đều ngang khổ, bề mặt, khả năng bảo trì |
| Kéo, xẻ và cuốn | Tạo khổ hữu dụng và quy cách cuộn | Lực căng, chiều dài, mép cắt, độ ổn định cuộn |
| Khu ổn định và gia công | Quản lý bán thành phẩm trước ghép/cắt | Thông gió, truy xuất, tiêu chí chuyển công đoạn |
Máy một cấp và hệ tandem khác nhau thế nào?
Máy một cấp tích hợp các nhiệm vụ chính trong một hệ đùn được thiết kế riêng. Hệ tandem bố trí các máy đùn nối tiếp, giúp phân chia nhiệm vụ hóa dẻo, phối trộn và làm mát. Tandem không đồng nghĩa trục vít đôi: số máy nối tiếp và số trục vít trong từng máy là hai cách phân loại khác nhau.
Pacific Industry công bố thiết bị EPE một máy đùn và cấu hình tandem. Điều này cho thấy không có một cấu hình duy nhất cho mọi sản phẩm. Khi so sánh, nên yêu cầu chạy thử cùng grade nhựa, khổ, độ dày, tỷ trọng và dung sai. Năng lực làm mát, ổn định ở tải thấp, thời gian chuyển đơn hàng và mặt bằng có thể quan trọng hơn tên cấu hình.
Làm mát trước khuôn khác làm nguội sau khuôn
Trước khuôn, mục tiêu là đưa dòng nhựa chứa tác nhân về trạng thái thích hợp cho giãn nở, đồng thời giữ tính đồng nhất. Sau khuôn, mục tiêu là hỗ trợ thành ô và kích thước ổn định. Thiếu năng lực điều hòa nhiệt có thể giới hạn sản lượng dù động cơ còn dư công suất. Đây là lý do hồ sơ kỹ thuật phải xét cả hệ nước làm mát, trao đổi nhiệt và tải nhiệt thực tế.
Promix mô tả các mô-đun định lượng, đồng nhất và làm mát trong đùn xốp vật lý. Nguyên tắc phân chia chức năng có ích khi đánh giá dây chuyền; không được suy từ hệ microcell CO2/N2 của hãng rằng một máy EPE hydrocarbon có thể đổi khí mà không thiết kế lại.
4. Từ khuôn đến cuộn: kiểm soát độ dày và lực căng
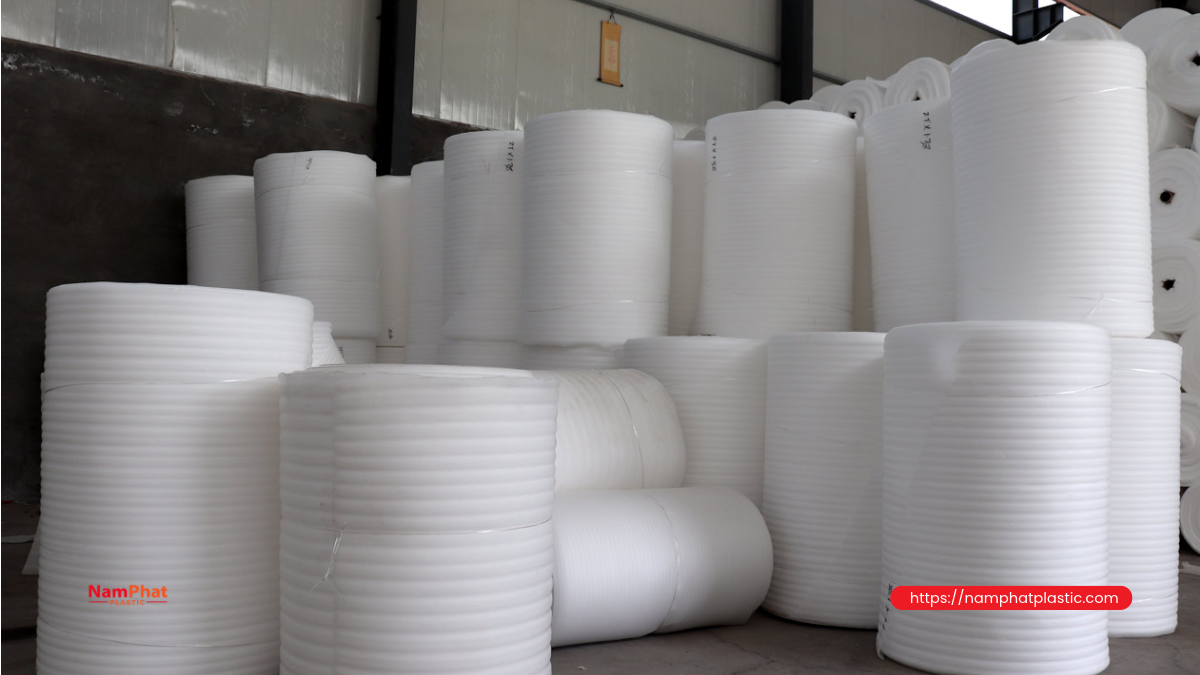
Ở tuyến dùng khuôn vòng, vật liệu có thể tạo dạng ống xốp, được định hình rồi xẻ mở thành tấm. Hệ khuôn phẳng tạo hình theo cách khác; lựa chọn phụ thuộc dải sản phẩm. Tài liệu sáng chế về PE foam mô tả các dạng khuôn và bước xẻ ống thành tấm. Đây là căn cứ về phương án công nghệ, không phải tiêu chuẩn vận hành.
Độ dày cuối cùng là kết quả đồng thời của lưu lượng khối lượng, mức giãn nở, khổ và tốc độ kéo. Tăng tốc kéo có thể làm tấm mỏng đi nhưng cũng thay đổi định hướng và ứng suất; không thể xem tốc độ là nút chỉnh độc lập. Đo độ dày tại nhiều vị trí ngang khổ giúp phân biệt sai lệch cục bộ với dao động toàn tuyến.
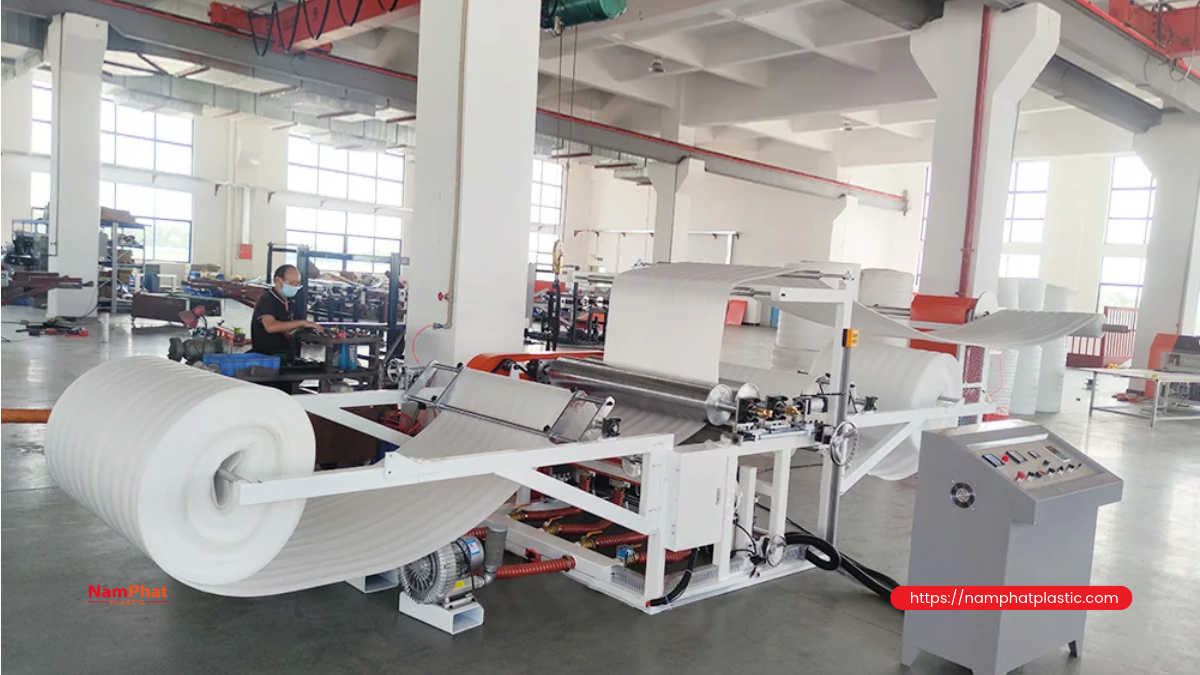
Cụm kéo phải hạn chế ép bẹp ô hoặc trượt làm sai chiều dài. Cắt biên tạo mép sạch nhưng đồng thời làm giảm sản lượng hữu dụng. Cuốn quá chặt có thể gây nén, nhăn và khác biệt giữa lớp trong với lớp ngoài; cuốn quá lỏng làm cuộn xô lệch. Mẫu kiểm tra nên lấy cả đầu, giữa và cuối cuộn sau điều kiện ổn định đã thống nhất.
5. Ổn định sau đùn và an toàn khí: không coi là thời gian chờ thừa
Sau khi ra máy, foam tiếp tục trao đổi khí với môi trường và có thể thay đổi kích thước. Thời gian ổn định phụ thuộc hệ nhựa, tác nhân, cấu trúc ô, chiều dày, cách cuốn và điều kiện kho. Không có số giờ chung bảo đảm mọi cuộn đều sẵn sàng ghép, đóng kín hoặc vận chuyển.
Doanh nghiệp nên xây dựng tiêu chí giải phóng lô: kích thước và khối lượng theo dõi ổn định, trạng thái vật liệu phù hợp công đoạn sau, đồng thời đáp ứng kiểm soát khí tồn dư và an toàn do đơn vị chuyên môn xác lập. Mùi nhẹ hoặc không ngửi thấy mùi không chứng minh nồng độ khí an toàn; đánh giá cảm quan không thay thế đo lường.
Hydrocarbon dễ cháy có thể phát sinh nguy cơ ở khu cấp khí, máy, cuộn mới, kho ổn định và nơi gia công nhiệt. Hồ sơ NIOSH về butane là tài liệu tham khảo sức khỏe nghề nghiệp, không thay cho đánh giá tại nhà máy. Hệ thống cần được OEM và kỹ sư đủ năng lực thiết kế, kiểm định và nghiệm thu theo yêu cầu áp dụng.
- Xác định vùng nguy hiểm, vị trí có thể tích tụ khí và phương án hút, cấp bù không khí phù hợp.
- Trang bị phát hiện rò rỉ, cảnh báo, liên động dừng an toàn và kiểm chứng chức năng theo thiết kế.
- Kiểm soát nguồn lửa, bề mặt nóng, công việc hàn cắt và phóng tĩnh điện; lựa chọn thiết bị điện phù hợp.
- Quản lý nối đất, liên kết đẳng thế, vệ sinh phế và phương án ứng phó sự cố; không vô hiệu hóa bảo vệ để giữ sản lượng.
HSE hướng dẫn kiểm soát cháy đối với nhựa xốp, gồm nguồn gây cháy, tĩnh điện và lưu trữ. Đây là nguồn tham khảo kỹ thuật quốc tế, không phải kết luận về tuân thủ pháp luật Việt Nam. Bài viết không cung cấp áp suất, nhiệt độ, nồng độ cấp khí hoặc trình tự xử lý sự cố để người đọc tự vận hành.
6. Tấm dày, ghép nhiệt và vật liệu nhiều lớp
Độ dày đùn trực tiếp phụ thuộc thiết kế máy, khuôn, tỷ trọng và khả năng làm mát. Không nên tuyên bố mọi tấm EPE dày đều do ghép, hoặc mọi dây chuyền cuộn đều đùn được tấm dày. Foamtech Korea công bố riêng các dòng sheet và board; phạm vi công bố của từng model không được chuyển thành năng lực của nhà máy khác.
Ghép nhiệt nhiều lớp là một hướng tạo chiều dày hoặc cấu trúc phù hợp gia công. Chất lượng liên kết phải được kiểm tra cùng chiều dày thực, độ phẳng, biến dạng do ép và khả năng tách lớp. Một tấm ghép có tổng chiều dày danh nghĩa đúng vẫn có thể không đạt nếu bề mặt liên kết yếu hoặc vùng tiếp xúc bị nén quá mức.
Khi ghép màng PE, giấy, màng kim loại hoặc lớp có keo, cần xác định mục đích: bảo vệ bề mặt, tăng độ bền hay tạo chức năng khác. Các lớp bổ sung thay đổi cơ tính, khả năng trao đổi khí và tuyến tái chế. Không áp dụng tự động tiêu chí xuất hàng của foam đơn lớp cho cấu trúc ghép kín. Công đoạn nhiệt chỉ thực hiện khi bán thành phẩm được giải phóng theo quy trình an toàn đã thẩm định.
7. Bộ thông số chất lượng cần chốt với khách hàng
Đặt mua “mút dày, nhẹ, đàn hồi tốt” rất khó nghiệm thu. Cần chuyển mô tả thành đặc tính có phương pháp đo, điều kiện mẫu, dung sai và vị trí lấy mẫu. Khối lượng riêng của hạt nhựa khác tỷ trọng biểu kiến của foam: không dùng số liệu trên datasheet LDPE để thay cho phép đo thành phẩm.
| Chỉ tiêu | Cách quy định hữu ích | Ý nghĩa thực tế |
|---|---|---|
| Tỷ trọng biểu kiến | kg/m³; mẫu có kích thước và điều kiện ổn định xác định | Kiểm soát lượng vật liệu trên thể tích, không thay toàn bộ phép thử đệm |
| Độ dày, khổ, chiều dài | mm, m; quy định lực ép khi đo độ dày và dung sai | Tránh tranh chấp do foam bị nén khi đo hoặc cuốn |
| Cấu trúc ô, bề mặt | Tiêu chí ô thô, lỗ rỗng, sọc, hạt cứng và mẫu giới hạn | Liên quan độ đồng đều và nguy cơ làm xước hàng |
| Nén và hồi phục | Mức biến dạng/tải, thời gian giữ, thời gian hồi phục, nhiệt độ | Phân biệt đàn hồi tức thời với biến dạng dư |
| Kéo, xé | Phương pháp thử và hướng dọc/ngang máy | Đánh giá khả năng gia công và chịu lực có hướng |
| Mùi, độ sạch, ổn định kích thước | Điều kiện lưu mẫu, thời điểm đánh giá, tiêu chí chấp nhận | Phù hợp bề mặt sản phẩm và thời gian lưu kho |
| Ghép và chức năng điện | Thử liên kết; thử điện trở theo yêu cầu ứng dụng | Không suy luận từ màu hoặc tên thương mại |
Đối với chống sốc, nên thử cả hệ bao bì với sản phẩm hoặc vật thay thế được thống nhất: diện tích chịu tải, vị trí đệm, khoảng trống và điều kiện vận chuyển đều ảnh hưởng. Giảm tỷ trọng có thể tiết kiệm nhựa nhưng không được làm mất khả năng bảo vệ. Với bề mặt sơn, kính hoặc chi tiết bóng, cần thử tương thích tiếp xúc, cọ xát và lưu kho.
“Chống tĩnh điện” không đồng nghĩa dẫn điện
PE thông thường có tính cách điện. Xử lý bề mặt hoặc phụ gia chống tĩnh điện không tự biến vật liệu thành foam dẫn điện có đặc tính bền vững trong toàn khối. Một số cơ chế phụ thuộc độ ẩm, thời gian hoặc tình trạng bề mặt. Tài liệu tính chất điện của Zotefoams giải thích sự khác nhau giữa các cơ chế; không được lấy kết quả của foam liên kết ngang của hãng để chứng nhận EPE khác.
Màu hồng, đen hoặc nhãn “antistatic” không đủ để cam kết bảo vệ linh kiện. Cần báo cáo thử đúng loại điện trở, điều kiện độ ẩm, thời gian lưu và tiêu chí của khách hàng; khi cần, đánh giá thêm khả năng phát sinh điện tích và che chắn của toàn hệ bao bì.
8. Tính công suất: kg/h không thể so trực tiếp với m/min
Đối với tấm đồng đều sau ổn định, khối lượng thành phẩm được ước tính bằng quan hệ hình học sau:
Q = 60 × v × W × t × ρ
Trong đó Q là kg/h, v là m/min, W là tổng khổ hữu dụng tính bằng m, t là chiều dày tính bằng m, ρ là tỷ trọng biểu kiến tính bằng kg/m³. Nếu t nhập bằng mm: Q = 0,06 × v × W × t(mm) × ρ. Với nhiều băng khác chiều dày hoặc tỷ trọng, tính từng băng rồi cộng; không dùng một giá trị trung bình thiếu căn cứ.
Ví dụ hoàn toàn giả định: tấm rộng 1,2 m, dày 2 mm, tỷ trọng 25 kg/m³ chạy 30 m/min sẽ tương ứng Q = 0,06 × 30 × 1,2 × 2 × 25 = 108 kg/h thành phẩm hữu dụng. Khối lượng trên diện tích là 0,002 × 25 = 0,05 kg/m², tức 50 g/m². Đây là phép tính minh họa, không phải công suất hoặc quy cách cam kết của Nam Phát.
Nếu giữ nguyên khổ, tỷ trọng và tốc độ mà tăng gấp đôi chiều dày, nhu cầu khối lượng cũng tăng gấp đôi. Nếu máy không tăng được lưu lượng đạt chuẩn, tốc độ phải giảm hoặc cấu hình phải đổi. Công thức chỉ cho quan hệ cân bằng khối lượng, không chứng minh máy đáp ứng nhiệt, hình học hoặc độ ổn định ô.
Cần phân biệt lưu lượng nhựa cấp, khối lượng foam trên tuyến và khối lượng bán được sau cắt biên, phế khởi động, đổi mã, kiểm tra. Khi tính kế hoạch ca, phải tính thời gian chạy hữu ích và tỷ lệ hàng đạt; không nhân công suất tối đa với toàn bộ số giờ ca rồi xem đó là sản lượng giao hàng. Cân bằng vật liệu cũng phải tách khí thoát ra và các dòng hoàn lưu để tránh đếm hai lần.
9. Lỗi thường gặp và cách khoanh vùng bằng dữ liệu
Bảng dưới đây là hướng kiểm tra, không phải kết luận nguyên nhân duy nhất hay hướng dẫn tự chỉnh hệ khí. Khi có dấu hiệu rò rỉ, cảnh báo hoặc liên động, ưu tiên quy trình an toàn của nhà máy trước mọi mục tiêu chất lượng.
| Biểu hiện | Nhóm nguyên nhân cần xác minh | Dữ liệu nên đối chiếu |
|---|---|---|
| Dày mỏng không đều ngang khổ | Phân bố dòng, khuôn, làm mát và định hình | Bản đồ độ dày, vị trí lỗi, lịch vệ sinh/bảo trì |
| Dao động theo chiều dài | Cấp liệu, lưu lượng, kéo hoặc điều khiển nhiệt | Đồ thị quá trình đồng bộ với thời điểm lấy mẫu |
| Ô thô, rỗ hoặc vùng xẹp | Phân tán, trạng thái dòng nhựa, nguyên liệu | Ảnh mặt cắt, tỷ trọng, lô nhựa và lịch thay đổi |
| Co kích thước sau lưu kho | Ổn định khí, cấu trúc ô, điều kiện cuốn/lưu | Kích thước theo thời gian, vị trí trong cuộn |
| Nhăn, cuộn lệch, ép bẹp | Lực căng, căn chỉnh, áp lực tiếp xúc | Mẫu từng lớp cuộn, độ trượt và dữ liệu cuốn |
| Mùi lạ, chấm đen, hạt cứng | Nhiễm bẩn, tồn lưu, suy giảm nhiệt hoặc phụ gia | Mẫu nguyên liệu, lịch vệ sinh, truy xuất phế hồi lưu |
| Tách lớp sau ghép | Điều kiện bề mặt, trạng thái foam, quá trình liên kết | Vị trí phá hủy, độ phẳng, lô trước và sau ghép |
Cách làm hiệu quả là giữ mẫu đối chứng, ghi nhận thay đổi theo lô và kiểm chứng giả thuyết có kiểm soát trong phạm vi OEM cho phép. Đổi đồng thời nhiều yếu tố làm mất khả năng xác định nguyên nhân. Một lô đạt ngay sau máy vẫn cần đánh giá sau ổn định nếu lỗi phát sinh muộn.
10. Tái chế và chi phí đầu tư: đánh giá toàn hệ thống
EPE không liên kết ngang có khả năng đưa vào tuyến tái chế nhiệt cơ phù hợp, nhưng không phải mọi phế EPE đều được thu gom hay tái sử dụng như nhau. Phế sạch một nguồn khác với hàng sau sử dụng dính dầu, keo, giấy hoặc màng khác. Ghép đa vật liệu, phụ gia chức năng, mùi và suy giảm sau gia công có thể hạn chế đầu ra.
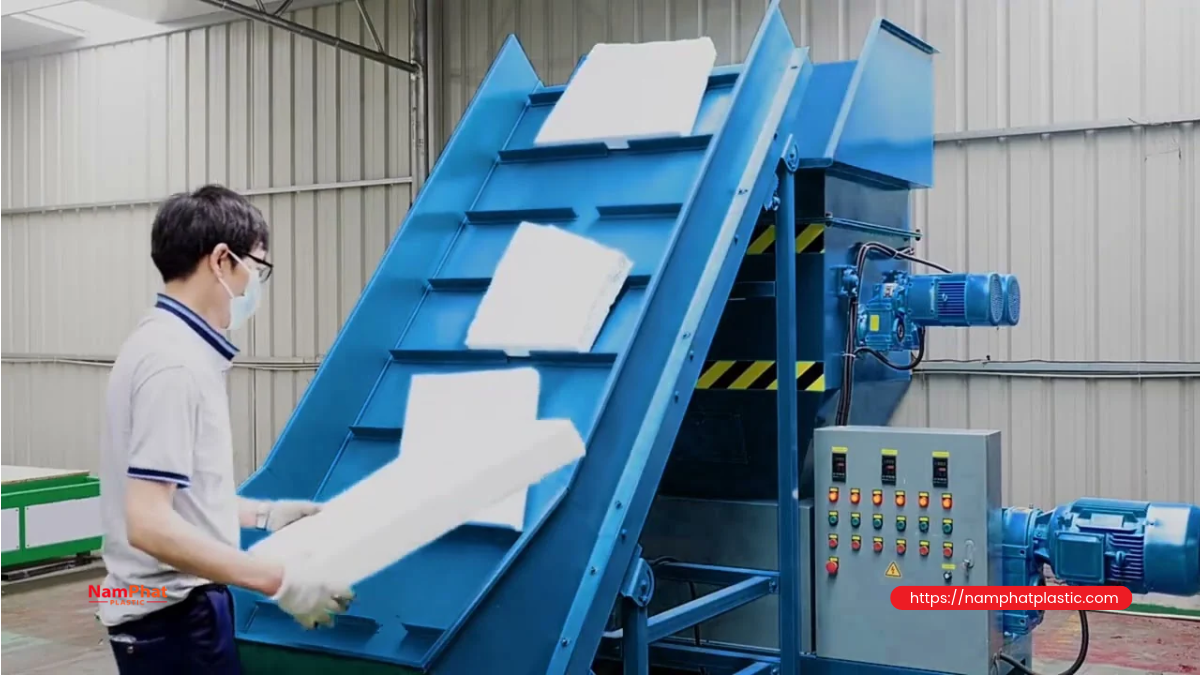
Phế cần phân loại, quản lý khí tồn dư và xử lý bằng thiết bị được thiết kế phù hợp; việc thu gọn, tạo hạt và đưa lại vào phối liệu phải qua đánh giá chất lượng và an toàn. Không công bố “tái chế 100%” hoặc tỷ lệ nhựa tái sinh cố định khi chưa xác định tuyến tiếp nhận, tiêu chuẩn thành phẩm và kết quả thử. Thu hồi được vật liệu không đồng nghĩa không phát sinh hao hụt hay dùng lại được cho mọi ứng dụng.
Ngân sách phải bao gồm máy chính và phần thường bị bỏ sót: hệ khí, làm mát, điện, thông gió, phòng cháy, mặt bằng ổn định, thiết bị đo, cuốn/cắt, gia công, quản lý phế, đào tạo và phụ tùng. Không có mức giá dây chuyền đáng tin cậy chỉ từ tên “máy EPE” vì phạm vi cung cấp có thể khác rất lớn.
Khi so báo giá, yêu cầu cùng ma trận sản phẩm và cùng điều kiện nghiệm thu. Chi phí đơn vị nên tính trên kg hoặc m² hàng đạt bán được, gồm nhựa, phụ gia, tác nhân, điện, lao động, bảo trì, hao hụt, tồn kho và vận chuyển. Foam nhẹ nhưng chiếm thể tích lớn nên kho và logistics có thể là nút thắt ngay cả khi máy còn dư công suất.
11. Checklist trước khi duyệt mua dây chuyền EPE
- Chốt danh mục: tấm/cuộn, khổ hữu dụng, độ dày, tỷ trọng, cấu trúc đơn lớp hoặc ghép.
- Chốt mục đích: ngăn xước, đệm chịu tải, gia công định hình hay yêu cầu điện chuyên biệt.
- Yêu cầu mẫu và chạy thử trên nguyên liệu dự kiến; đo sau điều kiện ổn định thống nhất.
- Ghi công suất bảo đảm theo từng quy cách, chất lượng, phế và phạm vi tiện ích.
- Rà soát thiết kế khí, thông gió, liên động, phòng cháy và thẩm quyền nghiệm thu.
- Chốt tài liệu bàn giao, đào tạo, bảo trì, phụ tùng và trách nhiệm khi không đạt nghiệm thu.
Từ góc độ lựa chọn bao bì công nghiệp, nên bắt đầu bằng đặc tính hàng cần bảo vệ rồi mới quyết định vật liệu và công nghệ. Bạn có thể tham khảo nhóm bao bì PE của Nam Phát Plastic khi xây dựng phương án đóng gói tổng thể. Nội dung kiến thức này không phải tuyên bố Nam Phát bán máy hoặc sở hữu dây chuyền EPE.
12. Câu hỏi thường gặp
Dây chuyền EPE có dùng để sản xuất xốp EPS hạt không?
Không nên coi là cùng một dây chuyền. EPE tấm/cuộn trong bài là PE đùn tạo xốp liên tục, còn EPS hạt có nguyên liệu và tuyến tạo hình khác. Cần ghi rõ vật liệu, cấu trúc và dạng sản phẩm trong yêu cầu kỹ thuật.
Có phải hệ tandem luôn tốt hơn máy một cấp?
Không. Cấu hình phù hợp phụ thuộc danh mục sản phẩm, năng lực làm mát, độ ổn định, mặt bằng và hiệu quả hàng đạt. Chạy thử theo cùng bộ quy cách có giá trị hơn so sánh tên cấu hình hoặc công suất cực đại.
Tấm EPE dày bắt buộc phải ghép nhiều lớp?
Không bắt buộc. Có thiết bị đùn trực tiếp tấm hoặc board dày, nhưng giới hạn phụ thuộc model và điều kiện sản phẩm. Ghép nhiều lớp là phương án khác, cần kiểm soát liên kết, độ phẳng và biến dạng.
EPE ra máy có thể đóng kín và xuất hàng ngay không?
Không thể kết luận chung. Cần đáp ứng tiêu chí ổn định kích thước, khí tồn dư, an toàn và yêu cầu gia công tiếp theo. Thời gian chờ cố định hoặc đánh giá bằng mùi không thay thế quy trình giải phóng lô đã thẩm định.
EPE màu hồng có chắc chắn bảo vệ linh kiện điện tử không?
Không. Màu chỉ là nhận diện. Cần xác minh tính năng điện bằng phương pháp thử và điều kiện sử dụng phù hợp; chống tĩnh điện, tiêu tán điện tích và dẫn điện không phải các khái niệm đồng nhất.
Kết luận: Một dây chuyền EPE hiệu quả phải đồng bộ chất lượng foam, sản lượng hữu dụng và an toàn từ cấp nguyên liệu đến kho ổn định. Hồ sơ đầu tư càng xác định rõ sản phẩm, phương pháp kiểm tra và điều kiện nghiệm thu, doanh nghiệp càng tránh được mua máy đủ công suất danh nghĩa nhưng không tạo ra hàng đúng nhu cầu.
- 0 Bình luận


