


 Phan Văn Hoàng
- 20/10/2026
- 3
Dây chuyền sản xuất màng PE quấn pallet biến hạt nhựa thành màng stretch có khả năng kéo giãn, bám lớp và giữ kiện hàng. Một hệ thống hoàn chỉnh gồm cấp liệu, định lượng, đùn nhựa, tạo màng, làm nguội, đo độ dày, cắt biên và cuốn cuộn; công đoạn chia cuộn hoặc kéo giãn trước được bổ sung theo sản phẩm đầu ra.
Bài viết đi theo dòng vật liệu trong nhà máy, tập trung vào công nghệ và điểm kiểm soát chất lượng. Với nhu cầu lựa chọn vật tư đóng gói, Anh/Chị có thể xem riêng sản phẩm màng quấn pallet Nam Phát.
Table of Contents [Hide]
1. Xác định đúng sản phẩm trước khi chọn dây chuyền
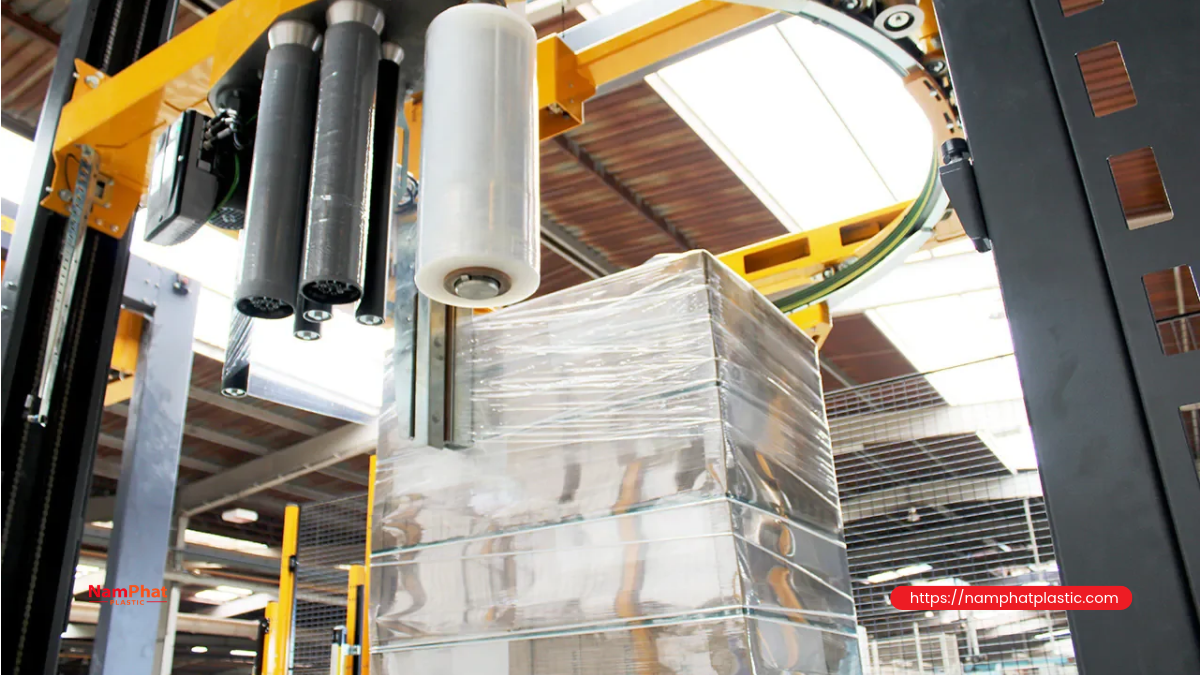
Stretch film giữ hàng bằng lực hình thành khi màng được kéo giãn và quấn quanh tải. Màng co nhiệt, hay shrink film, cần nhiệt để co bao bọc sản phẩm. Hai loại có thể cùng dùng nhựa PE nhưng khác mục tiêu thiết kế; không thể lấy cấu hình sản xuất màng co làm mặc định cho màng quấn pallet.
Cũng cần phân biệt cuộn stretch với màng chụp pallet dạng ống và túi nhựa PE. Cùng tên vật liệu PE không có nghĩa các sản phẩm dùng chung thiết kế khuôn và công đoạn hoàn thiện.
Đầu ra cần được xác định từ đầu:
- Màng quấn tay: chú trọng lực kéo thuận tiện, khả năng bám lớp, khối lượng cuộn và độ ổn định khi tháo màng.
- Màng quấn máy: cần chạy ổn định theo tốc độ, cơ cấu kéo giãn và mức lực quấn của thiết bị sử dụng.
- Màng pre-stretch: đã được kéo giãn trước trong quá trình chuyển đổi sản phẩm, sau đó cuốn lại; cần kiểm soát phần giãn còn lại và chất lượng mép.
“Màng dùng cho máy có bộ pre-stretch” khác với “cuộn màng đã pre-stretch”. Nhầm hai khái niệm này dễ dẫn tới chọn sai máy và chỉ tiêu nghiệm thu. ExxonMobil phân tách các ứng dụng hand-wrap, machine-wrap và power prestretch, cho thấy yêu cầu vật liệu cần gắn với phương thức sử dụng.
2. Hai công nghệ tạo màng: cast extrusion và blown film
Đùn màng phẳng: làm nguội trên trục lạnh
Ở công nghệ cast, nhựa nóng chảy đi qua khuôn phẳng, tạo màn nhựa rồi tiếp xúc với trục lạnh. Cụm hút chân không hoặc giải pháp ép khí (như air knife) phù hợp giúp màng tiếp xúc ổn định với trục. Sau khi làm nguội, màng đi qua đo chiều dày, cắt biên và cuốn.
Cấu hình này thuận lợi cho kiểm soát bề mặt, chiều dày và sản xuất cuộn liên tục. SML có các dòng stretch cast; W&H giới thiệu FILMEX II Stretch trong danh mục thiết bị sản xuất màng; Colines có ALLrollEX dành cho stretch cast. Chất lượng cuối cùng vẫn phụ thuộc cấu trúc, nguyên liệu và vận hành.
Đùn thổi: tạo bong bóng qua khuôn vòng
Ở công nghệ blown, nhựa đi qua khuôn vòng, được thổi thành bong bóng, làm nguội bằng khí, kéo lên cụm kéo và ép xẹp trước khi xẻ, cuốn. Các cụm đặc trưng gồm vòng gió, khung ổn định bong bóng, tháp kéo, bộ ép xẹp và hệ cuốn phù hợp màng có độ bám.
Khác biệt về hướng kéo và làm nguội tạo ra sự khác nhau về tính chất màng. Không nên kết luận mọi màng thổi đều dai hơn hoặc mọi màng cast đều tốt hơn. Cần thử cùng mục đích sử dụng, độ dày và điều kiện kéo. Reifenhäuser mô tả hệ đùn thổi theo cấu hình mô-đun; ứng dụng cụ thể phải được nhà cung cấp xác nhận.
Phần thiết bị dưới đây lấy dây chuyền cast đa lớp làm cấu hình tham chiếu. Với phương án blown, cụm khuôn phẳng và trục lạnh được thay bằng hệ tạo, làm nguội và kéo bong bóng.
3. Nguyên liệu và cấu trúc lớp quyết định điều gì?
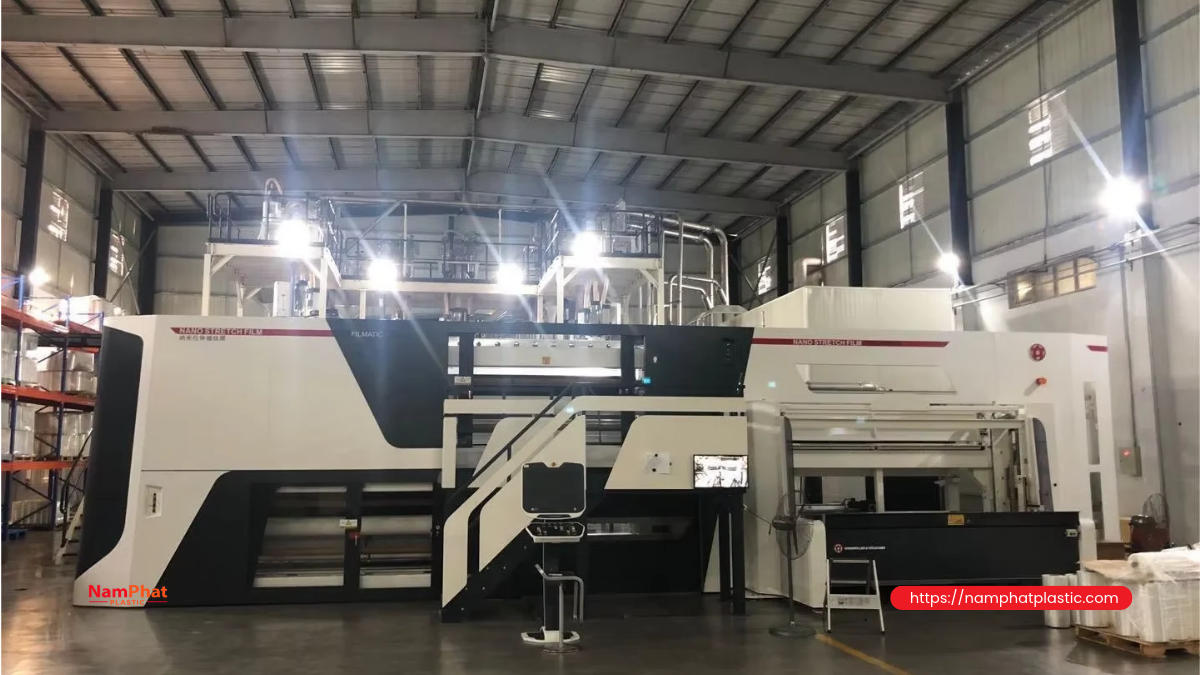
Vai trò của LLDPE, mLLDPE và LDPE
LLDPE là nhóm nguyên liệu quan trọng cho stretch film nhờ sự cân bằng giữa khả năng kéo giãn và độ dai. Các cấp mLLDPE, tức LLDPE dùng hệ xúc tác metallocene, có thể hỗ trợ thiết kế màng mỏng, kháng đâm thủng và hiệu năng kéo giãn; kết quả phụ thuộc đúng mã nhựa và cấu trúc.
LDPE có thể tham gia phối liệu để điều chỉnh khả năng gia công và đặc tính dòng nóng chảy. Không có tỷ lệ LLDPE/mLLDPE/LDPE dùng chung cho mọi máy. Khi thay mã nhựa, cần xem chỉ số chảy, khối lượng riêng, phụ gia có sẵn và dữ liệu gia công, rồi xác nhận bằng chạy thử. Tài liệu DOWLEX 2107GC là ví dụ một cấp LLDPE có ứng dụng cast stretch, đồng thời công bố riêng trạng thái slip và cling.
Cling, slip và thiết kế bề mặt
Cling là khả năng bám giữa các lớp màng tiếp xúc. Đặc tính này có thể được tạo bằng lựa chọn nhựa và phụ gia bám dính, trong đó có hệ dựa trên PIB. Một số phụ gia cần thời gian di chuyển ra bề mặt, nên kết quả ngay sau sản xuất có thể khác sau lưu kho. Polytechs giới thiệu các masterbatch cling dựa trên PIB và APP.
Màng có thể được thiết kế bám một mặt hoặc hai mặt. Với màng một mặt bám, phải quản lý đúng mặt trong, mặt ngoài và chiều cuốn. Phụ gia slip giúp giảm ma sát trong cấu hình phù hợp nhưng có thể ảnh hưởng độ bám; không nên thêm chỉ để tháo cuộn dễ hơn mà chưa kiểm tra tương tác và sự di chuyển phụ gia.
Đa lớp để phân bổ chức năng
Đồng đùn cho phép phân chia vai trò giữa lớp bề mặt và lớp bên trong: bám lớp, đặc tính tháo cuộn, độ dai hoặc tiếp nhận phần biên hồi lưu đã kiểm soát. Số lớp không bằng số máy đùn, vì một dòng nhựa có thể được chia thành nhiều lớp.
Nhiều lớp hơn không tự động tạo màng tốt hơn. Hồ sơ thiết kế cần nêu chức năng từng lớp, độ ổn định phân phối và kết quả thử. Phế biên sạch nội bộ cũng phải được phân biệt với nhựa tái sinh sau tiêu dùng; hai nguồn có mức rủi ro nhiễm bẩn và biến động khác nhau.
4. Dây chuyền sản xuất màng PE cần những máy móc nào?
“Cốt lõi” dưới đây chỉ chức năng cần có của dây chuyền cast hoàn chỉnh; nhiều chức năng có thể tích hợp trong cùng máy. Phạm vi cung cấp phải được ghi rõ trong báo giá và hồ sơ nghiệm thu.
| Cụm thiết bị | Vai trò chính | Mức cần thiết |
|---|---|---|
| Kho/phễu nguyên liệu, máy hút cấp liệu, lọc bụi | Cấp nhựa đúng nguồn, hạn chế lẫn tạp và gián đoạn | Cốt lõi; mức tự động hóa tùy quy mô |
| Bộ định lượng trọng lượng và phối trộn | Kiểm soát lượng nhựa, phụ gia và tỷ lệ theo từng máy đùn | Cốt lõi trong cấu hình tham chiếu cần độ lặp lại cao |
| Máy đùn, gia nhiệt, truyền động, cảm biến | Nóng chảy, đồng nhất và cấp dòng nhựa ổn định | Cốt lõi; số máy theo cấu trúc |
| Lọc nhựa, bộ thay lưới; bơm nóng chảy | Kiểm soát tạp và dòng nóng chảy | Lọc là cốt lõi; bơm theo thiết kế |
| Feedblock và khuôn phẳng | Ghép dòng lớp và phân phối nhựa theo bề rộng | Cốt lõi cho cấu hình đồng đùn tham chiếu |
| Trục lạnh, điều nhiệt nước, hút chân không/ép khí, giữ mép | Làm nguội, ổn định tiếp xúc màng với trục | Cốt lõi; giải pháp tiếp xúc theo hãng máy |
| Hệ đo chiều dày và điều khiển | Theo dõi phân bố độ dày, hỗ trợ hiệu chỉnh | Kiểm tra là bắt buộc; đo online rất nên có |
| Dao cắt biên, hút biên, nghiền hoặc tái tạo hạt | Loại mép không đạt, thu hồi vật liệu sạch | Cắt/thu biên cần có; tái chế inline hoặc offline |
| Lô dẫn, cảm biến lực căng, bộ cuốn và thay cuộn | Cuốn ổn định, kiểm soát hình dạng và độ chặt | Cốt lõi |
| Máy xẻ và cuốn lại | Chuyển cuộn mẹ thành quy cách bán hàng | Cần nếu đầu ra là jumbo; có thể bỏ khi cuốn trực tiếp |
| Lõi giấy, máy cắt lõi, bộ cấp lõi | Chuẩn bị lõi đúng kích thước và độ bền | Lõi cần cho sản phẩm có lõi; có thể mua lõi cắt sẵn |
| Cụm pre-stretch và cuốn lại chuyên dụng | Kéo giãn trước, ổn định và hoàn thiện cuộn | Tùy chọn theo sản phẩm |
| Điện, nước làm mát, khí nén, thông gió, nâng hạ | Duy trì vận hành và thao tác an toàn | Cốt lõi theo yêu cầu lắp đặt |
| Thiết bị QC, cân và truy xuất lô | Kiểm tra màng, khối lượng và nhận diện sản phẩm | Cốt lõi; phép thử chuyên sâu có thể thuê ngoài |
Tài liệu dây chuyền stretch wrap của SML minh họa sự kết hợp định lượng, máy đùn, feedblock, khuôn, trục lạnh, đo chiều dày và thu hồi biên. Đây là ví dụ thiết bị, không phải cấu hình máy của Nam Phát.
Những hạng mục dễ bị bỏ sót
Chiller hoặc hệ nước giải nhiệt phải được chọn theo tải nhiệt thực tế. Cần tính cả bơm, lọc, đường ống và chất lượng nước. Khí nén phải đáp ứng các cơ cấu dùng khí; hệ điện cần tính đồng thời truyền động, gia nhiệt và thiết bị phụ trợ.
Không mặc định nhựa PE nào cũng cần sấy như nhựa hút ẩm. Việc làm khô hoặc điều hòa nguyên liệu phụ thuộc tình trạng lưu kho, ngưng tụ, thành phần phối trộn và hướng dẫn nhà cung cấp. Cũng cần bố trí chỗ tháo khuôn, thay lưới, vận chuyển cuộn và bảo trì, thay vì chỉ đo diện tích đặt thân máy.
5. Quy trình từ hạt nhựa đến cuộn thành phẩm
- Tiếp nhận và phê duyệt nguyên liệu. Đối chiếu mã nhựa, lô, chứng từ chất lượng và tình trạng bao; tách nguyên liệu chưa được duyệt.
- Định lượng, phối trộn. Kiểm tra cân định lượng, mã công thức và đường cấp liệu để tránh nạp nhầm phụ gia hoặc nhầm lớp.
- Đùn và lọc. Theo dõi nhiệt độ, áp suất, tải động cơ và độ ổn định dòng nhựa theo cửa sổ vận hành đã thẩm định.
- Ghép lớp, tạo màng và làm nguội. Kiểm soát phân phối nhựa, tiếp xúc với trục và bề mặt màng.
- Đo chiều dày, cắt biên và thu hồi. Theo dõi cả chiều ngang lẫn biến động theo thời gian; biên bẩn phải được tách riêng.
- Cuốn, chia cuộn hoặc pre-stretch. Chọn đúng đường đi của sản phẩm, chiều bám và thông số cuốn đã xác nhận.
- Ổn định, kiểm tra và đóng gói. Lưu thời điểm sản xuất, điều kiện lưu mẫu và kết quả QC trước khi xuất lô.
Thông số chạy máy phải theo loại nhựa, cấu trúc, thiết kế khuôn và hướng dẫn nhà chế tạo. Một bộ nhiệt độ hay tốc độ lấy từ dây chuyền khác không phải công thức chuyển giao an toàn.
6. Cuốn trực tiếp, cuộn jumbo và kéo giãn trước
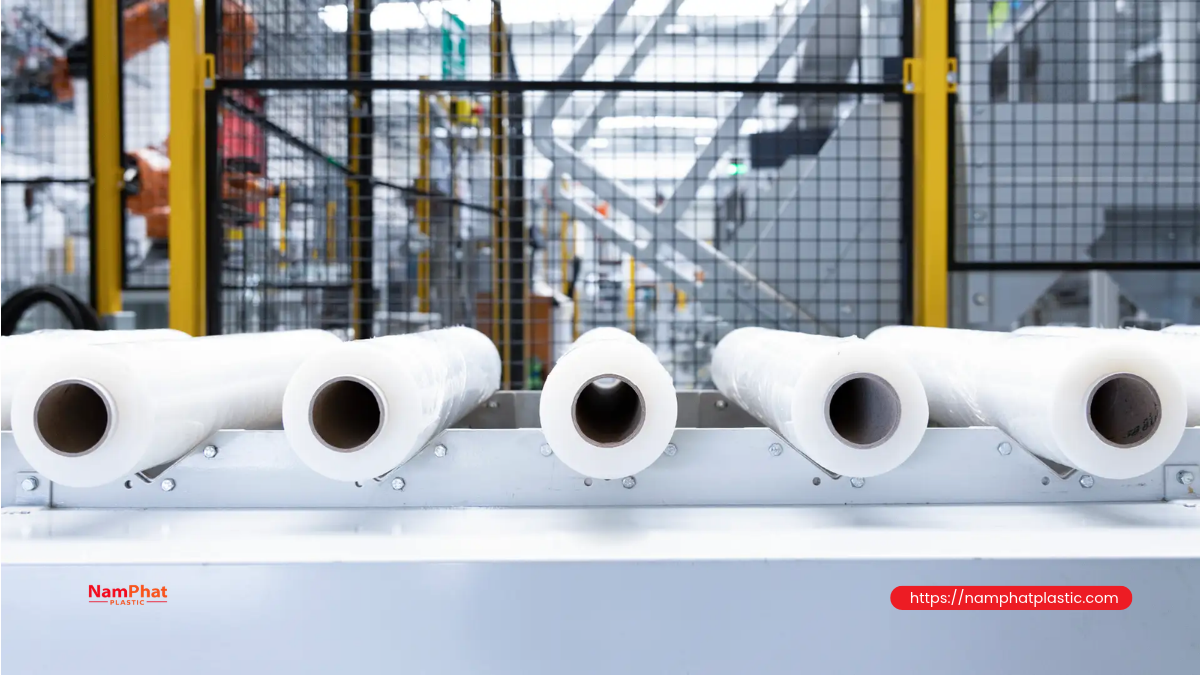
Cuốn trực tiếp thành phẩm có thể giảm một công đoạn chuyển đổi nếu bộ cuốn đáp ứng đủ khổ, lõi và khối lượng. Cuộn jumbo tạo bán thành phẩm cho máy xẻ/cuốn lại, linh hoạt hơn khi nhiều đơn hàng cần quy cách khác nhau nhưng phát sinh thêm thao tác và kiểm soát hao hụt.
Khả năng ra cuộn tay, cuộn máy hay jumbo là tính năng của bộ cuốn cụ thể. Danh mục bộ cuốn SML thể hiện các khác biệt này. Không nên mặc định mọi dây chuyền đều cần một máy chia cuộn riêng.
Với pre-stretch, cụm lô chênh tốc kéo màng trước khi cuốn lại; phải kiểm soát co hẹp khổ, mép, lực căng và khả năng tháo cuộn. Có giải pháp tích hợp và giải pháp ngoài dây chuyền. Phương án được chọn cần phù hợp sản lượng, khả năng đổi mã và chất lượng thực tế, không chỉ tốc độ cơ khí.
7. Kiểm soát chất lượng: đo đúng chỉ tiêu
Độ giãn đứt khác mức pre-stretch sử dụng
Độ giãn đứt là kết quả thử mẫu đến khi phá hủy. Mức kéo giãn làm việc phải còn khả năng chịu góc cạnh, tăng tốc và dao động khi quấn. Vì vậy, không dùng trực tiếp phần trăm giãn đứt để cài đặt bộ kéo giãn.
Với quy ước độ tăng chiều dài, tỷ lệ kéo giãn (%) = (chiều dài sau kéo − chiều dài ban đầu) / chiều dài ban đầu × 100. Ví dụ minh họa: 1 m thành 3 m tương ứng tăng 200%, không phải 300%. Khi trao đổi thông số, cần thống nhất quy ước với hãng máy.
Bộ kiểm tra cần liên kết mẫu màng với pallet
- Chiều dày: ghi giá trị trung bình, phân bố ngang khổ và điểm mỏng bất thường; máy đo online cần đối chiếu phép đo lấy mẫu.
- Kéo và xé: ghi hướng máy MD, hướng ngang TD, tốc độ thử và điều kiện mẫu.
- Đâm thủng: đánh giá bằng phép thử phù hợp như ASTM D5748; chỉ nhìn lực cực đại có thể bỏ qua khả năng biến dạng và năng lượng phá hủy.
- Cling: kiểm tra đúng cặp mặt, tuổi mẫu và trạng thái kéo; ASTM D5458 mô tả phép đo bám bóc giữa các lớp màng.
- Co hồi và duy trì ứng suất: theo dõi sau kéo; ASTM D5459 là phương pháp tham chiếu cho nhóm tính chất này.
Holding force (lực giữ của màng sau kéo) cần được định nghĩa rõ trong phép đo và thời điểm đo. Containment force (lực siết giữ tải) trên pallet còn chịu ảnh hưởng của lực quấn, số lớp, độ chồng mí và hình dạng kiện. Mẫu màng tốt trong phòng thử chưa đủ để kết luận pallet ổn định. Nên kiểm tra sau quấn, sau thời gian chờ phù hợp và trong thử nghiệm vận chuyển đại diện.
Hồ sơ QC phải ghi phiên bản phương pháp, điều kiện thử và tiêu chí chấp nhận đã thống nhất. Việc dẫn tên ASTM trong tài liệu không tự chứng minh một sản phẩm đã được thử hoặc đạt tiêu chuẩn.
8. Tính khối lượng màng thực, tách riêng lõi giấy
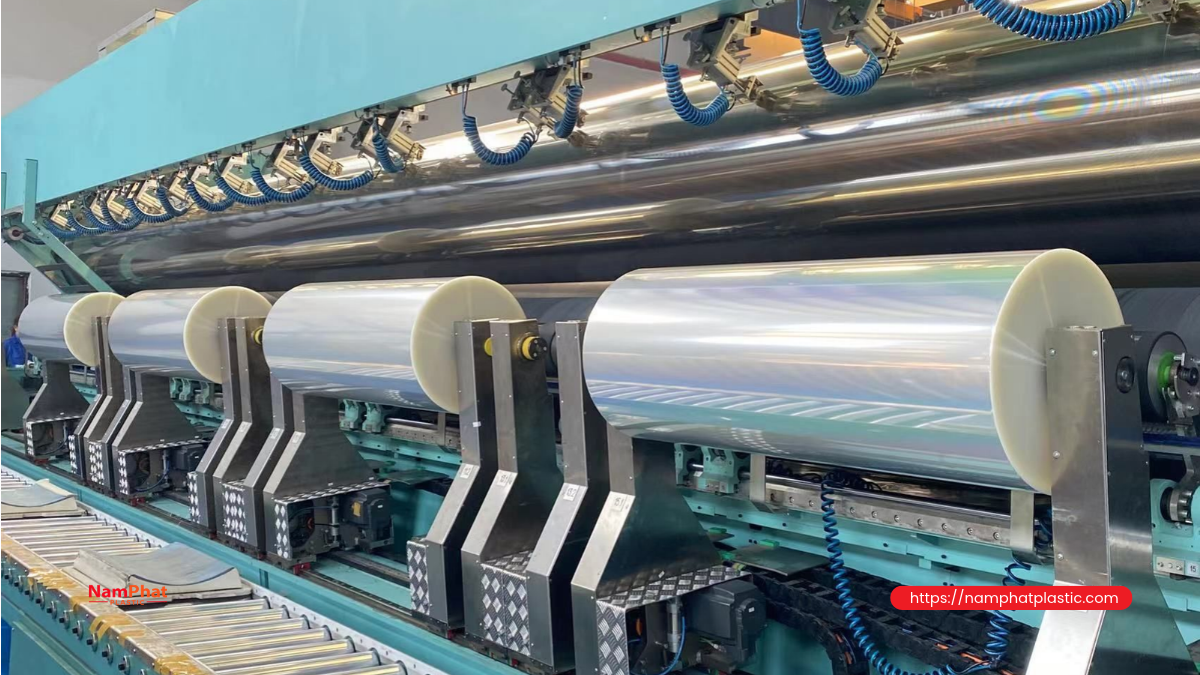
Khối lượng màng tịnh = khối lượng cuộn − khối lượng lõi − phụ kiện đi kèm được cân chung. Ví dụ minh họa: cuộn nặng 3,00 kg với lõi 0,50 kg, không có phụ kiện, chứa 2,50 kg màng. Hai cuộn cùng tổng khối lượng có thể có lượng màng khác nhau.
Để kiểm tra chéo theo kích thước: khối lượng màng (kg) ≈ chiều rộng (m) × chiều dài (m) × chiều dày trung bình (µm) × khối lượng riêng (kg/m³) × 10−6. Phải dùng khối lượng riêng phù hợp phối liệu, không lấy một giá trị mặc định cho mọi màng.
Công thức là phép ước tính; sai lệch độ dày, co giãn khi đo chiều dài và cấu trúc vật liệu đều ảnh hưởng kết quả. Cân kiểm chứng và quản lý khối lượng lõi theo lô giúp tránh nhầm lượng nhựa thực giao cho khách.
9. Lỗi thường gặp và hướng kiểm tra
| Hiện tượng | Nhóm nguyên nhân cần kiểm tra |
|---|---|
| Sọc dày mỏng, cuộn nổi gờ | Phân phối khuôn, dòng nhựa, tiếp xúc trục, dữ liệu đo và lực cuốn |
| Gel, chấm đen, lỗ nhỏ | Tạp nguyên liệu, vật liệu lưu lâu, vệ sinh đường nhựa, lọc và nguồn biên hồi lưu |
| Đứt khi kéo, rách từ mép | Mép dao, điểm mỏng, gel, cấu trúc và mức kéo trên máy sử dụng |
| Bám yếu hoặc bám quá mức | Mã phụ gia, tỷ lệ cấp, tuổi màng, mặt bám, điều kiện lưu kho và tương tác slip |
| Nhăn, lệch tầng, cuộn quá chặt | Căn lô, lực căng, áp lực cuốn, lõi và nhiệt độ màng trước cuốn |
Đây là các hướng khoanh vùng, không phải chẩn đoán chắc chắn. Nên đối chiếu thời điểm xuất hiện lỗi với thay lô nhựa, thay lưới, dao hoặc chế độ cuốn. Thay đổi có kiểm soát và lưu mẫu giúp xác định nguyên nhân tốt hơn việc chỉnh đồng thời nhiều thông số.
10. An toàn và nghiệm thu dây chuyền
Khuôn và nhựa nóng gây bỏng; đường nhựa có thể còn áp suất; lô kéo, dao và bộ cuốn có nguy cơ kẹp cuốn. Việc vệ sinh, gỡ kẹt hoặc thay dụng cụ phải theo quy trình cô lập năng lượng, xác nhận trạng thái an toàn và hướng dẫn của nhà chế tạo. Không đưa tay sửa mép khi máy đang chạy.
Hồ sơ nghiệm thu nên bao gồm sản phẩm mục tiêu, chất lượng cuộn, tỷ lệ hàng đạt, hao hụt, tiêu thụ điện và khả năng đổi mã trong điều kiện thử đã thỏa thuận. Công suất quảng cáo không thay thế kết quả chạy với nguyên liệu và quy cách thực tế. Kiểm tra cả che chắn, liên động, dừng khẩn, thông gió, nâng hạ và đào tạo.
Câu hỏi thường gặp
Dây chuyền nhiều lớp có luôn tốt hơn không?
Không. Cần đánh giá chức năng lớp, chất lượng phân phối, vật liệu và khả năng chạy thực tế. Số lớp chỉ là một đặc điểm cấu hình.
Có bắt buộc mua máy chia cuộn không?
Không nếu bộ cuốn chính tạo được đúng cuộn thành phẩm. Nếu sản xuất jumbo để chuyển đổi nhiều quy cách, cần máy xẻ/cuốn lại phù hợp.
Biên màng có đưa lại vào sản xuất được không?
Có thể với biên sạch, đúng nguồn và tỷ lệ đã thẩm định. Phải kiểm soát tạp, lịch sử nhiệt và ảnh hưởng đến tính năng màng; không coi mọi phế màng là tương đương.
Tại sao kiểm tra độ bám sau lưu kho?
Vì một số hệ phụ gia có độ bám phát triển theo thời gian. Cần quy định tuổi mẫu và điều kiện lưu để so sánh các lô công bằng.
Nam Phát có thể tư vấn quy cách màng theo nhu cầu không?
Anh/Chị có thể gửi khổ cuộn, khối lượng màng tịnh, thông tin máy quấn và hình ảnh pallet qua trang màng quấn pallet Nam Phát. Thông tin đầu vào rõ giúp trao đổi đúng yêu cầu vật tư và cách thử mẫu.
- 0 Bình luận


