


 Phan Văn Hoàng
- 20/10/2026
- 4
Dây chuyền sản xuất bao PP dệt từ hạt nhựa gồm ba khối chính: đùn kéo sợi băng PP, dệt thành vải và chuyển đổi vải thành bao. Tráng phủ, ghép màng BOPP, in, lồng túi PE hoặc tạo đáy vuông là những công đoạn bổ sung theo kết cấu sản phẩm, không phải cấu hình bắt buộc cho mọi nhà máy.
Để chọn đúng thiết bị, cần bắt đầu từ loại hàng đóng gói, quy cách bao và tiêu chí nghiệm thu. Một máy kéo sợi có công suất lớn không bảo đảm cả dây chuyền tạo ra nhiều bao đạt chuẩn nếu khâu dệt, in hoặc cắt may trở thành điểm nghẽn.
Table of Contents [Hide]
1. Xác định loại bao trước khi chọn cấu hình
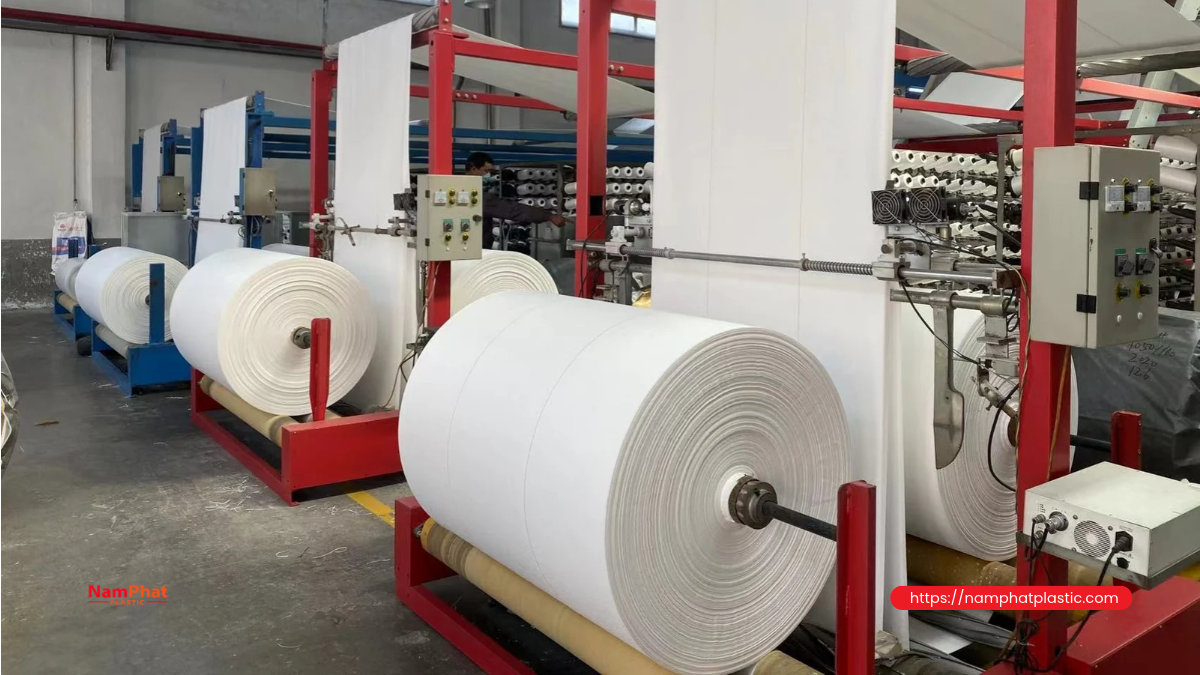
Bản yêu cầu kỹ thuật nên có kích thước, tải chứa, định lượng vải, kiểu đáy, miệng bao, yêu cầu in và điều kiện lưu kho. Với hàng bột, cần xem xét lọt bụi và thoát khí khi nạp; với hàng hút ẩm, cần đánh giá toàn bộ kết cấu bảo vệ, không chỉ lớp tráng.
| Loại thành phẩm | Cấu hình cần chú ý | Điểm phải kiểm chứng |
|---|---|---|
| Bao PP dệt thường, đáy may | Đùn kéo sợi, dệt, cắt và may; in nếu cần | Độ bền vải, đường may, khả năng giữ hàng |
| Bao tráng hoặc ghép BOPP | Thêm tráng ghép, xử lý bề mặt và in theo kết cấu | Bám dính, khối lượng lớp phủ, lệch hình, nhăn |
| Bao lồng túi PE | Thêm cấp, lồng và cố định túi lót | Kích thước túi lót, độ kín và khả năng nạp hàng |
| Bao van, đáy vuông | Thiết bị tạo van, gấp đáy và đóng đáy chuyên dụng | Tương thích vòi nạp, độ bền đáy và thoát khí |
Bài các loại bao PP dệt cung cấp thông tin nền về sản phẩm. Nội dung dưới đây tập trung vào thiết bị, phối hợp công đoạn và kiểm soát đầu ra, thay vì xem mọi loại bao là cùng một quy trình.
2. Nguyên liệu và sự khác nhau giữa sợi băng với sợi multifilament
Nguyên liệu nền thường là PP cấp dùng cho raffia/tape. Cần đối chiếu tài liệu kỹ thuật về khả năng gia công và tính chất phù hợp, không chọn chỉ theo tên “hạt PP”. Hạt màu, chất độn, phụ gia ổn định hoặc nguyên liệu tái sinh phải được kiểm soát theo mục đích sử dụng.
Nhà cung cấp nhựa LyondellBasell mô tả công nghệ raffia theo hướng tạo màng, xẻ thành dải, gia nhiệt và kéo thành băng. Băng dẹt này là vật liệu tạo sợi dọc và sợi ngang của vải bao, không phải bó nhiều filament mảnh như sợi PP multifilament.
Dây chuyền multifilament của Lohia thuộc nhóm kéo sợi riêng. Vì vậy, không nên lấy máy sản xuất sợi multifilament hoặc máy se chỉ làm thiết bị thay thế máy kéo sợi băng. Chỉ may đáy bao cũng là vật tư riêng, có thể mua theo quy cách phù hợp mà không phải tích hợp dây chuyền sản xuất chỉ.
Hồ sơ đầu vào cần ghi mã hạt, lô, chứng từ chất lượng và công dụng cho phép. Tăng chất độn hay nhựa tái sinh có thể thay đổi khả năng kéo, độ bền và ngoại quan; không có tỷ lệ phối chung cho mọi bao. Với bao tiếp xúc thực phẩm, phải đánh giá cả nhựa, phụ gia, mực, lớp ghép và điều kiện sử dụng, không mặc định “PP nguyên sinh” đồng nghĩa thành phẩm đã phù hợp.
3. Sơ đồ dây chuyền và thiết bị cốt lõi
Kiểm tra nguyên liệu → định lượng, phối trộn → đùn tạo màng → làm nguội, xẻ băng → gia nhiệt, kéo giãn, ổn định nhiệt → cuốn ống → dệt, thu cuộn vải → tráng/ghép/in nếu cần → cắt, tạo hình và đóng đáy → kiểm tra, đếm, đóng kiện.
Thứ tự in và ghép phụ thuộc sản phẩm. Bao in trực tiếp trên vải khác bao dùng màng BOPP đã in trước khi ghép. Doanh nghiệp có thể mua sợi băng, cuộn vải hoặc màng in ngoài để chỉ đầu tư một phần quy trình, nhưng phải bổ sung tiêu chuẩn nghiệm thu bán thành phẩm.
| Nhóm thiết bị | Vai trò | Mức độ cần thiết |
|---|---|---|
| Cân, trộn, cấp liệu; máy đùn, lọc, khuôn | Chuẩn bị và tạo dòng nhựa thành màng | Cốt lõi khi sản xuất từ hạt |
| Làm nguội, xẻ, kéo, ổn định nhiệt, cuốn ống | Tạo băng có quy cách và khả năng dệt ổn định | Cốt lõi của khâu tạo sợi băng |
| Giàn cấp sợi, máy dệt, thu cuộn | Tạo vải đúng khổ và mật độ | Cốt lõi nếu tự dệt |
| Cắt, gấp, may hoặc đóng đáy | Chuyển vải thành bao | Chọn theo kiểu bao, không dùng chung mặc định |
| Tráng ghép, in, lồng túi, tạo van | Bổ sung chức năng và hình thức | Tùy chọn theo đơn hàng |
| Phụ trợ, QC và quản lý phế | Duy trì vận hành, đo kiểm và truy xuất | Cần có; máy tái chế tại chỗ không bắt buộc |
4. Khâu đùn kéo sợi băng PP vận hành thế nào?
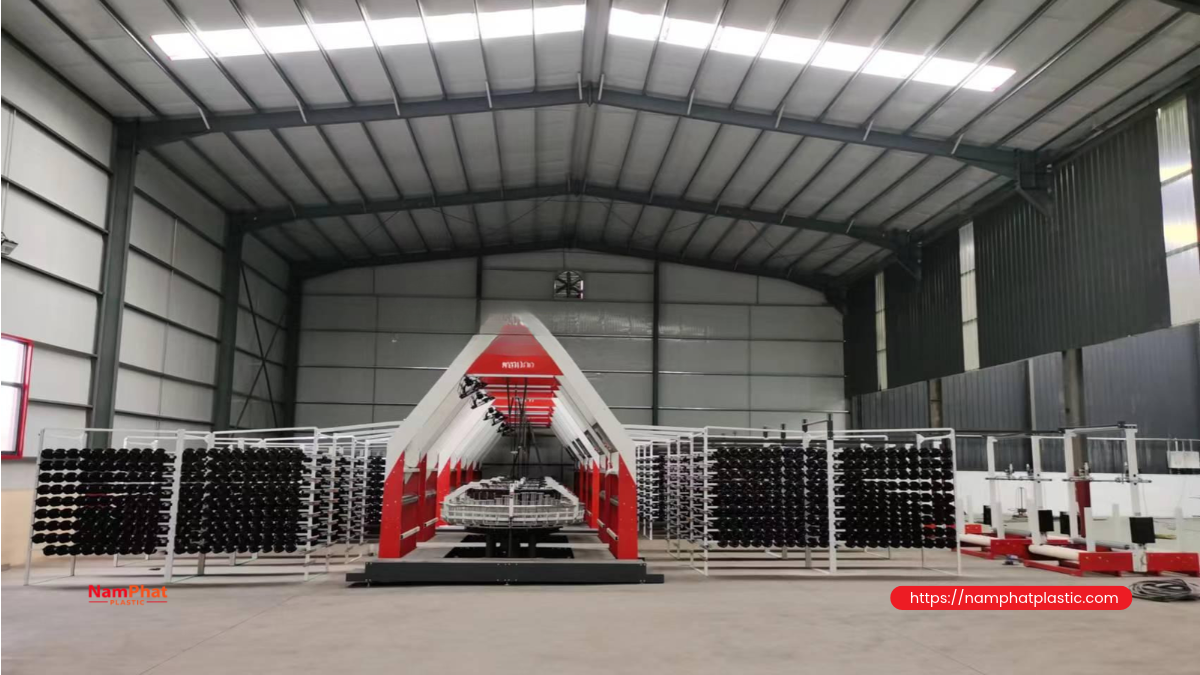
Đùn màng và làm nguội
Với cấu hình khuôn phẳng, nhựa được nấu chảy, lọc rồi phân phối thành màng. Cụm làm nguội giúp định hình trước khi xẻ. Chất lượng màng ban đầu ảnh hưởng trực tiếp đến độ đồng đều của băng: sọc dày mỏng hoặc tạp chất có thể trở thành vị trí yếu sau kéo.
Cần theo dõi cấp liệu, nhiệt độ thực tế, áp suất và độ sạch bộ lọc. Không tự tăng nhiệt để xử lý mọi hiện tượng đứt băng; nguyên nhân còn có thể nằm ở vật liệu, dao xẻ hoặc hệ thống kéo.
Xẻ, kéo giãn và ổn định nhiệt
Dao xẻ chia màng thành dải; vùng gia nhiệt và các cụm lô có tốc độ phối hợp tạo quá trình kéo giãn. Sau đó, ổn định nhiệt và thư giãn có kiểm soát giúp quản lý co rút. Tài liệu Lorex của Lohia phân biệt cụm giữ băng với cụm kéo và ổn định nhiệt, đồng thời nêu rõ cấu hình thay đổi theo model.
Chiều rộng dao xẻ không đồng nhất với chiều rộng băng cuối cùng. Khi đặt máy, cần yêu cầu dải băng đầu ra, độ bền, độ giãn và độ co rút đạt được trên vật liệu đã thống nhất; không chỉ hỏi tốc độ cơ khí tối đa.
Cuốn ống và khả năng cấp sợi
Máy cuốn phải tạo ống phù hợp giàn cấp sợi hoặc thoi dệt. Lực cuốn, hình dạng và độ ổn định tháo băng quan trọng không kém khối lượng mỗi ống. Cuộn bị sạt lớp, chồng mép hoặc có băng xoắn dễ làm tăng dừng máy dệt.
Nên thử ống trên máy dệt thực tế và theo dõi từ đầu đến cuối cuộn. Danh mục thiết bị Lohia tách riêng nhóm cuốn băng, dệt và kéo sợi multifilament, giúp tránh nhầm chức năng khi lập danh sách đầu tư.
5. Dệt vải PP: chọn khổ và mật độ, không chỉ số thoi
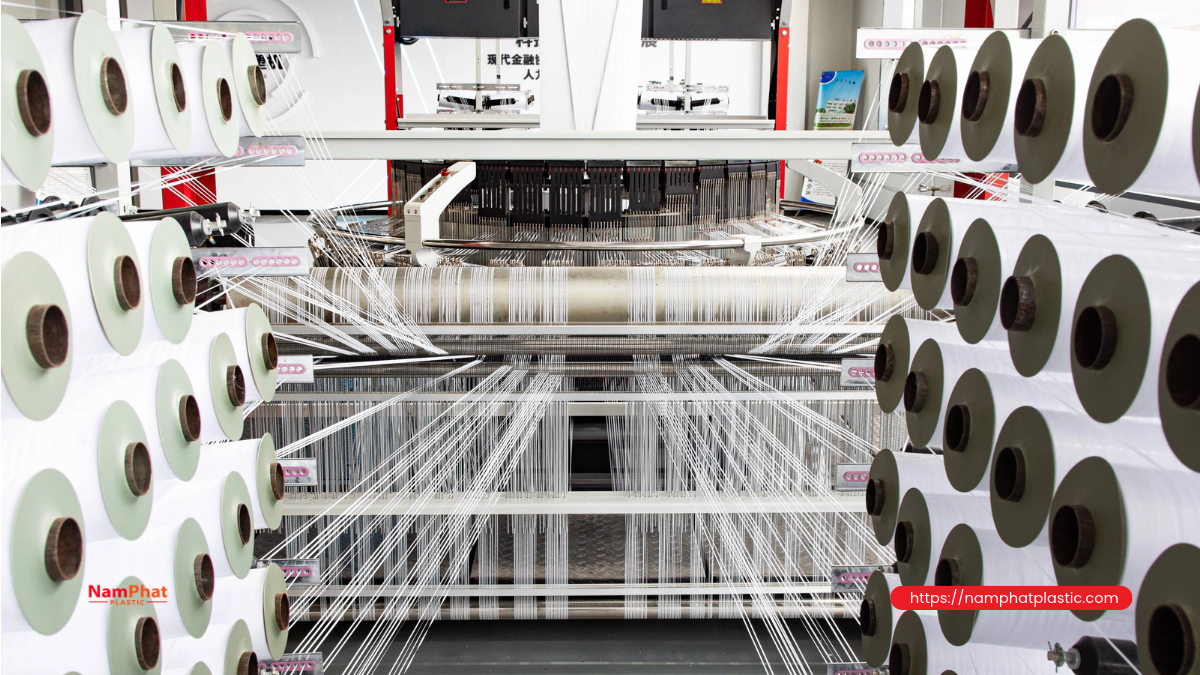
Máy dệt tròn đan sợi dọc với sợi ngang để tạo vải ống. Khổ vải phải phù hợp bao thành phẩm sau các bước tráng, gấp và cắt. Cần thống nhất rõ “khổ ống ép phẳng” hay “khổ vải mở”, tránh dùng cùng một con số cho hai cách đo.
Khi so sánh máy, nên xem khổ làm việc, khả năng xử lý băng dự kiến, mật độ dệt, hệ thống phát hiện đứt sợi và chất lượng cuộn vải. Lohia phân biệt nhiều nhóm máy dệt tròn theo kết cấu và ứng dụng; máy dệt lưới thoáng không phải mặc nhiên tương đương máy làm vải bao thông thường.
Cùng định lượng g/m², hai cuộn vẫn có thể khác độ bền nếu cách phân bố sợi dọc/ngang, độ bền băng hoặc mức tổn thương khi dệt khác nhau. Kiểm tra cả hai hướng vải và ghi vị trí lỗi theo chiều dài cuộn để công đoạn sau loại bỏ có căn cứ.
6. Tráng phủ, ghép BOPP và in: khi nào cần?
Tráng phủ đưa lớp polymer lên vải; ghép bổ sung một vật liệu khác, chẳng hạn màng BOPP đã in. Máy phải đáp ứng loại nền, khổ, cấu trúc một hoặc hai mặt và độ bám dính yêu cầu. Dòng tráng ghép của Lohia có cấu hình cho vải PP/HDPE, màng BOPP và giấy, nhưng khả năng cụ thể phải xác nhận trong báo giá.
Lớp tráng giúp hạn chế lọt bụi và ảnh hưởng của ẩm qua thân vải. Tuy nhiên, lỗ kim, đường may, miệng bao và lỗ thoát khí vẫn ảnh hưởng đến tính năng toàn bao. Không nên quảng cáo “chống nước tuyệt đối” chỉ vì vải đã tráng.
In flexo trực tiếp và ghép màng in sẵn có yêu cầu khác nhau về hình ảnh, đăng ký màu, dẫn biên và lực căng. Thống nhất mặt in, chiều tháo cuộn, dấu cắt và vị trí hình ảnh trước khi giao bán thành phẩm. Kiểm tra bám mực, lem, cọ xát và mùi theo yêu cầu sản phẩm.
Không nhất thiết phải đầu tư cả dây chuyền sản xuất màng BOPP để làm bao ghép BOPP. Có thể mua màng đã được kiểm soát chất lượng; tương tự, túi lót PE có thể mua ngoài nếu đáp ứng quy cách và hồ sơ cần thiết.
7. Cắt, may và các phương án đóng đáy
Với bao đáy may, máy kéo vải theo chiều dài, cắt, gấp mép, may rồi xếp bao. Chiều dài cắt phải tính phần gấp đáy, xử lý miệng và biến đổi kích thước sau gia công, không lấy bằng chiều dài hữu dụng một cách máy móc.
Starlinger multiKON servo là ví dụ dây chuyền chuyển đổi vải ống thành bao cắt may, với các lựa chọn theo vải tráng, không tráng hoặc có túi lót.
Cần chọn chỉ, kim và kiểu mũi theo kết cấu bao và máy. Chỉ bền kéo cao chưa đủ nếu cấp chỉ không ổn định hoặc kim làm tổn thương vải. Tham khảo nhóm chỉ may bao công nghiệp khi xây dựng yêu cầu vật tư và chạy thử.
Bao van, đáy vuông là cấu hình riêng
Bao van đáy vuông cần tạo hình, đặt van và đóng đáy chuyên dụng. W&H mô tả công nghệ CONVERTEX dùng khí nóng để tạo đáy cho bao PP dệt. Không thể xem máy này là máy cắt may thường chỉ gắn thêm một phụ kiện. Bao van cũng không mặc nhiên đều dùng cùng phương pháp đóng đáy.
8. Kiểm soát chất lượng từ băng đến bao
Thiết lập tiêu chí theo sản phẩm và phương pháp thử đã thỏa thuận. Mỗi kết quả cần gắn với lô vật liệu, máy, thời điểm lấy mẫu và điều kiện đo. Không dùng một mẫu đẹp để đại diện toàn bộ ca sản xuất.
| Công đoạn | Chỉ tiêu nên kiểm tra | Điểm cần thống nhất |
|---|---|---|
| Sợi băng | Chiều rộng, độ mảnh, lực đứt, độ giãn, co rút | Đơn vị, chiều dài mẫu, điều kiện thử và độ biến động |
| Vải dệt | Khổ, g/m², mật độ dọc/ngang, kéo hai hướng, lỗi dệt | Đo một lớp vải; vị trí và số mẫu |
| Tráng, ghép, in | Khối lượng lớp phủ, bám dính, lỗ, nhăn, màu và dấu cắt | Phân biệt định lượng vải nền với định lượng kết cấu hoàn chỉnh |
| Bao thành phẩm | Kích thước, khối lượng, đường may, độ bền đáy, thử sử dụng | Tải thử, cách nạp, điều kiện thả rơi, rò bụi hoặc kín theo ứng dụng |
Đừng nhầm denier với chiều rộng băng
Denier là khối lượng tính bằng gam của 9.000 m sợi; tex là gam trên 1.000 m. Do đó, denier = 9 × tex. Hai băng cùng chiều rộng vẫn có thể khác độ mảnh nếu chiều dày hoặc thành phần khác nhau. Lực đứt tính bằng N cũng khác độ bền riêng tính theo đơn vị độ mảnh.
Tính định lượng và khối lượng đúng diện tích
Định lượng (g/m²) = khối lượng mẫu (g) ÷ diện tích một lớp mẫu (m²). Nếu cân mẫu vải ống còn hai lớp, phải tính đủ diện tích hai lớp hoặc tách một lớp để đo. Đây là sai lệch đơn giản nhưng có thể làm kết quả gấp đôi.
Với vải ống phẳng không xếp hông, khối lượng thân vải lý thuyết gần bằng 2 × khổ ép phẳng × chiều dài cắt × định lượng, trong đó kích thước tính bằng mét. Chưa tính lớp phủ, túi lót, chỉ hoặc phụ kiện; bao xếp hông phải dùng chu vi thực. Phép tính này hỗ trợ đối chiếu vật tư, không thay thế cân và thử bao thực tế.
Ví dụ giả định: khổ ép phẳng 0,50 m, chiều dài cắt 0,90 m và định lượng 70 g/m² cho khối lượng vải nền 2 × 0,50 × 0,90 × 70 = 63 g/bao. Đây chỉ là minh họa phép tính, không phải quy cách khuyến nghị hay mức tải bảo đảm.
9. Lỗi thường gặp và hướng khoanh vùng
| Hiện tượng | Nhóm nguyên nhân cần xem | Cách kiểm tra ban đầu |
|---|---|---|
| Băng đứt, tưa hoặc không đều | Nguyên liệu, lọc, dao xẻ, gia nhiệt, kéo | So các vị trí trên khổ và đối chiếu thời điểm đổi lô |
| Vải thiếu sợi, sọc, khổ trôi | Cấp băng, lực căng, phát hiện đứt, kéo vải | Gắn lỗi với máy dệt và cuộn sợi liên quan |
| Cuộn vải nhăn hoặc sạt lớp | Dẫn biên, độ đồng đều vải, lực cuốn | Kiểm tra cuộn khi tháo trên máy sau |
| Lớp ghép bong, có bọt | Bề mặt, vật liệu ghép, nhiệt, ép và lực căng | Thử bám dính từng vị trí; đối chiếu hồ sơ ca |
| Bao sai chiều dài, lệch hình | Dấu in, cấp vải, trượt kéo, co rút | Đo chuỗi bao liên tiếp thay vì một bao |
| Đáy bục, bỏ mũi, lọt hàng | Vải, chỉ, kim, mép gấp, kiểu đóng đáy | Phân biệt đứt chỉ, rách vải và tuột mũi |
Đây là danh sách kiểm tra, không phải kết luận nguyên nhân. Chỉ thay đổi từng nhóm yếu tố trong phạm vi được nhà sản xuất cho phép, ghi kết quả và xác nhận lại chất lượng sau điều chỉnh.
10. Cân bằng công suất và nghiệm thu dây chuyền
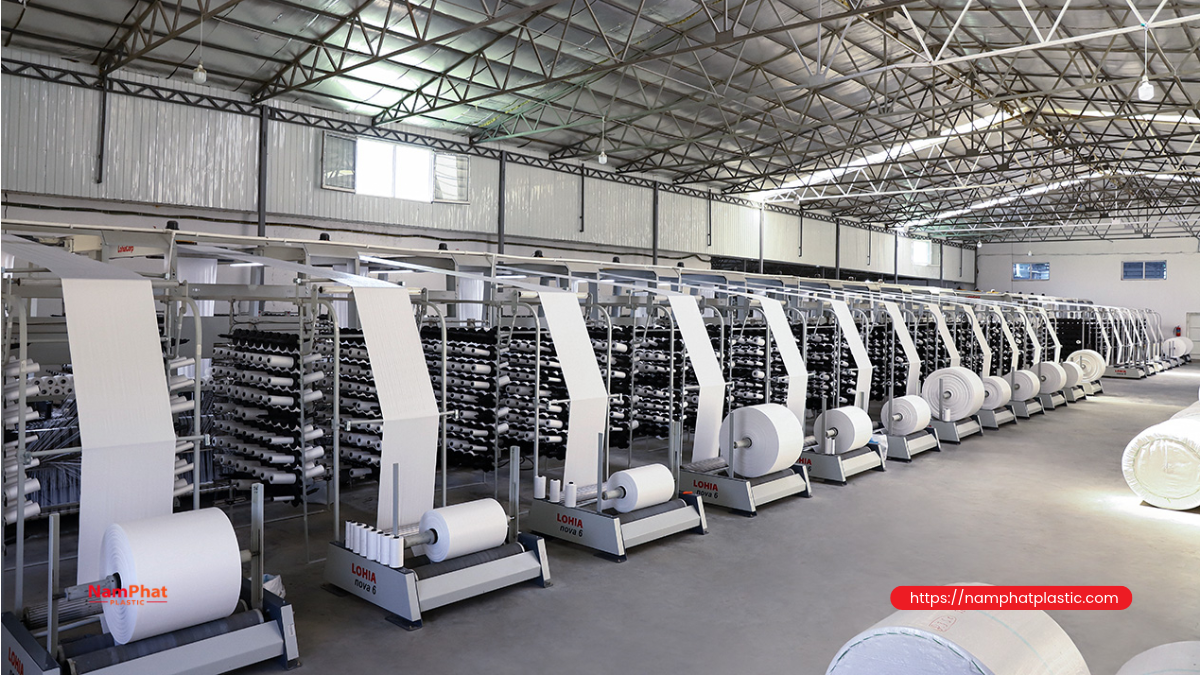
Các máy dùng đơn vị khác nhau: kéo băng thường tính kg/giờ, dệt tính chiều dài vải hoặc số lượt đưa sợi ngang/phút (picks/min), chuyển đổi tính bao/phút. Phải quy về cùng một sản phẩm đạt chuẩn trước khi so sánh.
Sản lượng lý thuyết (bao/giờ) = lượng vải cấp cho chuyển đổi (kg/giờ) ÷ lượng vải dùng cho một bao (kg). Sau đó mới tính ảnh hưởng phế, dừng máy, đổi quy cách và thời gian làm việc thực tế. Không chia công suất nhựa đầu vào cho khối lượng bao đã gồm lớp ghép và túi lót.
Số máy dệt cần dựa trên nhu cầu vải và sản lượng đạt của từng máy ở đúng khổ, mật độ dự kiến. Bố trí tồn bán thành phẩm hợp lý để khâu in, ghép hoặc đổi đơn không làm toàn hệ thống chờ nhau.
- Chốt mẫu nghiệm thu: vật liệu, kết cấu, bản vẽ, dung sai, phương pháp và giới hạn chất lượng.
- Chạy đủ điều kiện: kiểm tra mã hàng chính, đổi cuộn, đổi quy cách và vận hành ổn định, không chỉ chạy trình diễn ngắn.
- Đo đầu ra thực: số bao đạt, phế, dừng máy, điện và vật tư trên cùng khoảng đo.
- Kiểm tra liên công đoạn: ống sợi dệt được, cuộn vải ghép được, bao hoàn thiện dùng được trên hệ thống đóng hàng dự kiến.
- Bàn giao vận hành: tài liệu, đào tạo, bảo vệ an toàn, phụ tùng và phạm vi bảo hành.
Chi phí đầu tư còn gồm nhà xưởng, điện, làm mát, khí nén nếu cần, hút khí, nâng chuyển, thiết bị QC và vốn tồn kho. Nên so tổng chi phí trên bao đạt yêu cầu, thay vì chỉ so giá máy hoặc thông số lớn nhất trong catalogue.
11. An toàn và quản lý phế liệu
Vùng lô kéo, bộ cuốn, dao cắt, kim may và cụm truyền động cần che chắn phù hợp. Cô lập nguồn năng lượng trước khi gỡ kẹt hoặc bảo dưỡng; không vô hiệu hóa liên động. Hướng dẫn an toàn dây chuyền đùn của HSE là tài liệu tham khảo nhận diện nguy cơ, không thay thế đánh giá và yêu cầu áp dụng tại nhà máy.
Kiểm soát bề mặt nóng, khói gia công, bụi, tiếng ồn và nâng chuyển cuộn nặng. Nếu in dùng dung môi, cần phương án thông gió và phòng cháy tương ứng. Phế sạch tại chỗ phải tách khỏi phế lẫn mực, dầu hoặc tạp chất; khả năng đưa trở lại sản xuất cần được xác nhận theo chất lượng và công dụng bao.
12. Câu hỏi thường gặp
Một máy có làm được toàn bộ bao PP dệt không?
Không theo cấu hình sản xuất từ hạt thông thường. Cần phối hợp tạo băng, dệt và chuyển đổi; một cụm cắt may tự động vẫn cần cuộn vải đầu vào.
Có bắt buộc phải tráng màng không?
Không. Bao không tráng phù hợp một số ứng dụng. Quyết định tráng, ghép hoặc lồng túi dựa vào loại hàng, yêu cầu giữ bụi, ẩm và cách đóng kín.
Bao càng nặng có càng bền không?
Không thể kết luận chỉ từ khối lượng. Cần xem chất lượng băng, cấu trúc dệt, mức tổn thương khi gia công và độ bền đường đóng đáy.
Có cần tự sản xuất chỉ may bao?
Không. Có thể mua chỉ phù hợp máy và kết cấu bao. Hãy thử độ ổn định cấp chỉ, mũi may và độ bền đường may trên sản phẩm thực.
Có thể dùng dây chuyền này làm bao jumbo không?
Một số thiết bị có dải ứng dụng liên quan, nhưng không thể mặc định cả dây chuyền tương thích. Bao jumbo/FIBC cần thiết kế, vật liệu, gia công và hệ thống thử nghiệm riêng.
Từ hiểu dây chuyền đến đặt đúng quy cách bao
Một dây chuyền phù hợp phải tạo được bao đúng yêu cầu sử dụng một cách ổn định, không chỉ vận hành nhanh. Nếu đang xác định cấu trúc sản phẩm, hãy tham khảo thông tin bao PP dệt tại Nam Phát Plastic và chuẩn bị loại hàng, tải chứa, kích thước, yêu cầu in, lớp lót cùng điều kiện vận chuyển.
Gửi mẫu hoặc bản quy cách để trao đổi nhu cầu bao bì và vật tư may bao phù hợp. Bài viết là hướng dẫn công nghệ chung, không phải chào bán máy hay xác nhận Nam Phát đang vận hành toàn bộ thiết bị nêu trên.
- 0 Bình luận


