


 ផាន់ វ៉ាន់ ហួង
- 10/08/2026
- 127
ក្នុងអំឡុងពេលប្រើប្រាស់អំបោះដេរថង់ កោណអំបោះខ្លះអាចមានបាតុភូតដែលរង្វង់អំបោះខាងក្រៅរអិលចេញពីទីតាំងដើម ស្រទាប់អំបោះបែកឬរំកិល ឬផ្នែកអំបោះរលុងធ្លាក់ចុះទៅខាងក្រោម ហើយរុំជុំវិញបាតកោណ។
ដំបូង បញ្ហាអាចមានត្រឹមតែរង្វង់អំបោះមួយលេចចេញពីគែមកោណ។ ប៉ុន្តែនៅពេលម៉ាស៊ីនបន្តដំណើរការ រង្វង់នេះអាចទាញស្រទាប់អំបោះខាងក្រោយមកជាមួយ។ ប្រសិនបើអំបោះដែលរលុងប៉ះនឹងដងទ្រកោណ បាតកោណ ឬគែមលោហៈ វាអាចត្រូវបានជាប់ ហើយបង្កើតជាដុំអំបោះរញ៉េរញ៉ៃយ៉ាងឆាប់រហ័ស។
អ្វីដែលគួរឱ្យកត់សម្គាល់គឺ បញ្ហានេះមិនចាំបាច់កើតចេញពីអំបោះផ្ទាល់ទេ។ មូលហេតុអាចមកពីរបៀបរុំអំបោះ ភាពតឹងនៃស្រទាប់អំបោះ ស្ថានភាពស្នូលកោណ ស្ថានភាពកោណបន្ទាប់ពីដឹកជញ្ជូន ល្បឿនដកអំបោះ ឬការរៀបចំផ្លូវអំបោះនៅលើម៉ាស៊ីន។
ដូច្នេះ នៅពេលរកឃើញអំបោះរអិល ឬរុំជុំវិញបាតកោណ មិនគួរបង្កើនភាពតានតឹងរបស់អំបោះ ឬប្តូរកោណទាំងមូលភ្លាមៗទេ។ ត្រូវកំណត់ចំណុចដែលបញ្ហាចាប់ផ្តើមជាមុន ដើម្បីដឹងថាបញ្ហាមកពីកោណ ម៉ាស៊ីន ឬលក្ខខណ្ឌប្រតិបត្តិការ។
Table of Contents [Hide]
1. តើការរអិលរង្វង់អំបោះ ការបែកស្រទាប់ និងការរុំជុំវិញបាតកោណជាអ្វី?
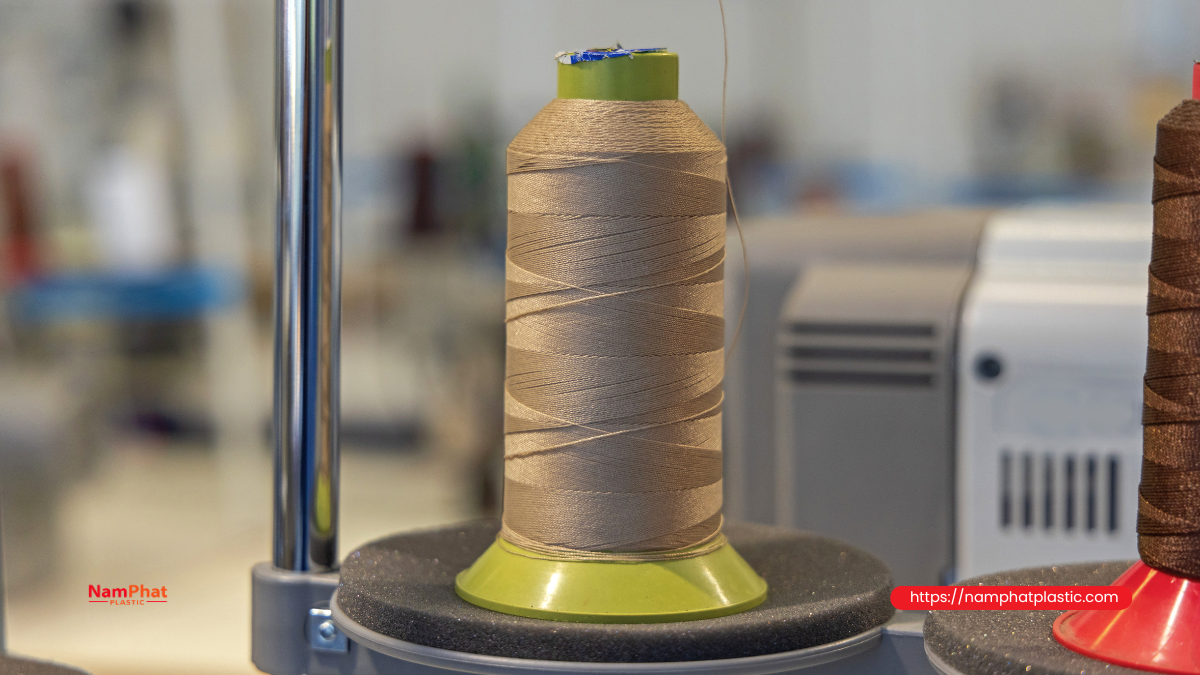
បាតុភូតទាំងបីនេះមានទំនាក់ទំនងគ្នា ប៉ុន្តែមិនដូចគ្នាទាំងស្រុងទេ។ ក្នុងការផលិតជាក់ស្តែង បញ្ហាតូចមួយនៅលើកោណអាចវិវត្តទៅជាបញ្ហាធ្ងន់ធ្ងរជាងមុន ប្រសិនបើមិនរកឃើញទាន់ពេល។
ការរអិលរង្វង់អំបោះ
ការរអិលរង្វង់អំបោះ គឺជាស្ថានភាពដែលរង្វង់អំបោះមួយ ឬច្រើននៅលើផ្ទៃកោណរអិលចេញពីទីតាំងដើម។
ជាទូទៅ រង្វង់អំបោះត្រូវបានរៀបចំឱ្យមានស្ថិរភាព ហើយត្រូវបានដកចេញម្តងមួយៗនៅពេលកោណវិល។ ប្រសិនបើរង្វង់មួយរលុង វាអាចលេចចេញពីគែម ឬរអិលចុះក្រោម។
ក្នុងករណីស្រាល រង្វង់អំបោះអាចត្រឡប់ទៅស្ថានភាពមានស្ថិរភាពវិញដោយខ្លួនឯង។ ប៉ុន្តែប្រសិនបើម៉ាស៊ីនបន្តទាញអំបោះក្នុងល្បឿនខ្ពស់ រង្វង់ដែលរលុងអាចទាញរង្វង់ខាងក្រោយមកជាមួយ។
ការបែកស្រទាប់
ការបែកស្រទាប់កើតឡើងនៅពេលផ្នែកអំបោះដែលមានទំហំធំជាងមុនត្រូវបានរំកិលចេញពីទីតាំង។ ជំនួសឱ្យរង្វង់អំបោះត្រូវបានដកចេញម្តងមួយៗ រង្វង់ជាច្រើនដែលនៅជាប់គ្នាត្រូវបានទាញចេញជាមួយគ្នា។
កោណដែលមានស្រទាប់បែក មិនមានផ្ទៃស្មើដូចដើមទៀតទេ។ អាចមានតំបន់លិច តំបន់ប៉ោង ឬផ្នែកមួយនៃស្រទាប់អំបោះរំកិលទៅម្ខាង។
ប្រសិនបើបន្តដំណើរការ ផ្នែកដែលបែកស្រទាប់អាចរលុងជាដុំធំ ហើយធ្វើឱ្យការផ្គត់ផ្គង់អំបោះមិនមានស្ថិរភាព។
អំបោះរុំជុំវិញបាតកោណ
ការរុំជុំវិញបាតកោណជាញឹកញាប់ជាដំណាក់កាលបន្ទាប់ពីអំបោះរអិល ឬបែកស្រទាប់។
នៅពេលរង្វង់អំបោះរអិលចុះក្រោម វាអាចជាប់នៅ៖
-
ចន្លោះរវាងដងទ្រកោណ និងជើងទ្រ។
-
គែមលោហៈ។
-
ផ្នែកលេចធ្លោនៅបាតកោណ។
-
គ្រឿងបន្លាស់នៅលើផ្លូវដកអំបោះ។
-
តំបន់ប៉ះគ្នារវាងកោណ និងដងទ្រ។
កោណនៅតែបន្តវិល ខណៈដែលរង្វង់អំបោះត្រូវបានទប់ជាប់។ រាល់ការវិលមួយជុំ នឹងទាញអំបោះបន្ថែមចូលទៅកាន់ចំណុចជាប់ ហើយបង្កើតជាដុំអំបោះរញ៉េរញ៉ៃ។
2. មូលហេតុដែលធ្វើឱ្យអំបោះរអិលចេញពីកោណ
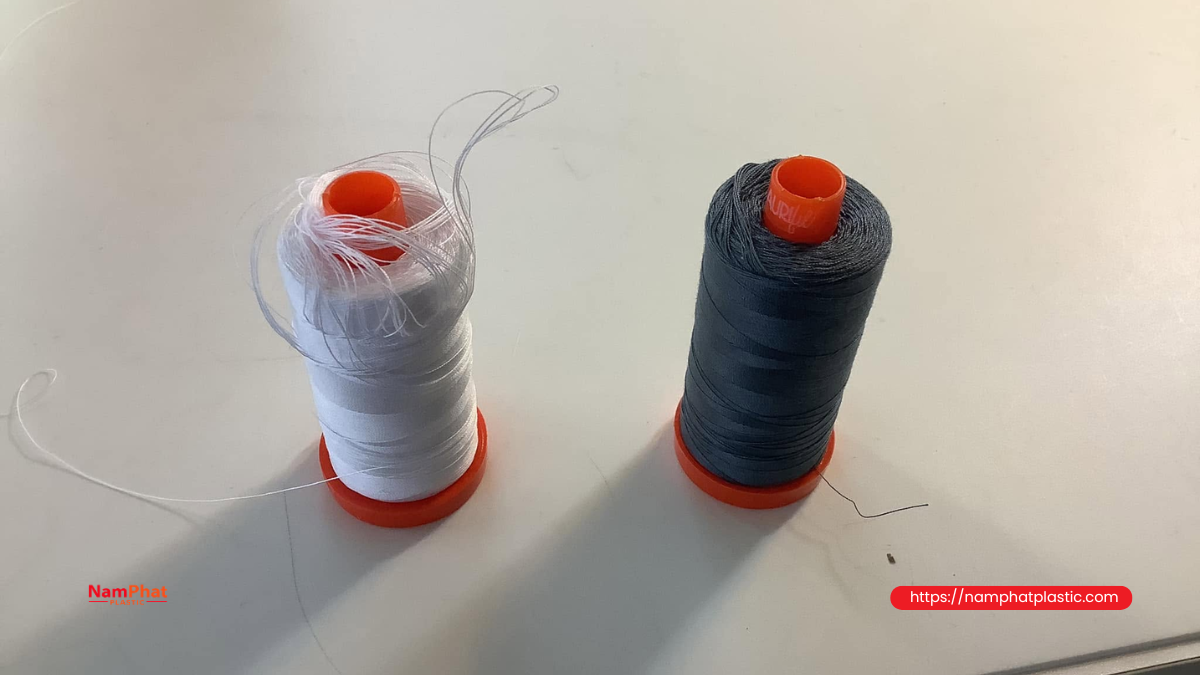
ការរអិលរង្វង់ជាញឹកញាប់ជាសញ្ញាដំបូងដែលបង្ហាញថារចនាសម្ព័ន្ធកោណ ឬលក្ខខណ្ឌដកអំបោះមិនមានស្ថិរភាព។
2.1. ស្រទាប់អំបោះខាងក្រៅរុំរលុងពេក
នៅពេលបង្កើតកោណ រង្វង់អំបោះត្រូវការភាពស្ថិរភាពគ្រប់គ្រាន់ ដើម្បីរក្សាទីតាំងក្នុងអំឡុងពេលដឹកជញ្ជូន និងប្រើប្រាស់។
ប្រសិនបើស្រទាប់ខាងក្រៅរុំរលុងពេក កម្លាំងទប់រវាងរង្វង់អំបោះនឹងទាប។ នៅពេលម៉ាស៊ីនទាញអំបោះក្នុងល្បឿនខ្ពស់ រង្វង់មួយអាចត្រូវបានទាញចេញពីទីតាំង មុនពេលរង្វង់បន្ទាប់ត្រូវបានដកចេញ។
បាតុភូតនេះងាយកើតឡើងជាងនៅលើកោណដែលមានអង្កត់ផ្ចិតធំ ឬនៅពេលម៉ាស៊ីនដំណើរការក្នុងល្បឿនខ្ពស់។
ប្រសិនបើកោណជាច្រើនដែលមានប្រភេទដូចគ្នាមានបញ្ហាដូចគ្នា គួរត្រួតពិនិត្យដំណើរការរុំអំបោះឡើងវិញ ជំនួសឱ្យការកែតម្រូវម៉ាស៊ីនតែប៉ុណ្ណោះ។
2.2. គែមកោណមិនអាចទប់រង្វង់អំបោះបានល្អ
គែមកោណមានតួនាទីរក្សាស្រទាប់អំបោះឱ្យនៅទីតាំងត្រឹមត្រូវ។ ប្រសិនបើគែមរំកិល ទ្រេត ឬមានទម្រង់មិនស្មើ រង្វង់អំបោះអាចរអិលចេញបានងាយ។
សូម្បីតែអំបោះមួយផ្នែកតូចដែលលេចចេញពីគែមកោណ ក៏អាចក្លាយជាចំណុចទាញសម្រាប់រង្វង់អំបោះខាងក្រោយ។
នៅពេលពិនិត្យ គួរយកចិត្តទុកដាក់លើ៖
-
តើគែមកោណស្មើឬអត់។
-
តើមានរង្វង់អំបោះណាលេចចេញឬអត់។
-
តើគែមទាំងពីរមានកម្ពស់ខុសគ្នាច្រើនឬអត់។
-
តើស្រទាប់ខាងក្រៅរំកិលទៅម្ខាងឬអត់។
2.3. ល្បឿនដកអំបោះខ្ពស់ពេក
ល្បឿនម៉ាស៊ីនមានឥទ្ធិពលផ្ទាល់ទៅលើល្បឿនដែលអំបោះត្រូវបានទាញចេញពីកោណ។
នៅពេលម៉ាស៊ីនបង្កើនល្បឿន បរិមាណអំបោះដែលត្រូវបានទាញចេញក្នុងមួយវិនាទីក៏កើនឡើងដែរ។ ប្រសិនបើស្រទាប់ខាងក្រៅរលុងបន្តិចរួចហើយ កម្លាំងទាញនេះអាចធ្វើឱ្យរង្វង់អំបោះរលុង។
នេះជាមូលហេតុដែលកោណមួយអាចដំណើរការល្អនៅល្បឿនទាប ប៉ុន្តែចាប់ផ្តើមរអិលនៅពេលម៉ាស៊ីនឈានដល់ល្បឿនផលិតកម្ម។
ការសាកល្បងសាមញ្ញគឺបន្ថយល្បឿន ហើយសង្កេត៖
-
តើកោណនៅតែរអិលឬអត់។
-
តើរង្វង់អំបោះចាប់ផ្តើមរលុងនៅល្បឿនប៉ុន្មាន។
-
តើបញ្ហាកើតឡើងភ្លាមៗពេលបង្កើនល្បឿន ឬបន្ទាប់ពីដំណើរការមួយរយៈ។
-
តើភាពតានតឹងរបស់អំបោះប្រែប្រួលនៅពេលដូចគ្នាឬអត់។
2.4. កោណវិលដោយរអាក់រអួល ឬមិនត្រង់កណ្ដាល
ប្រសិនបើដងទ្រកោណមានភាពរលុង កោណមិនត្រង់កណ្ដាល ឬវិលមិនរលូន កម្លាំងទាញលើអំបោះនឹងប្រែប្រួលជាបន្តបន្ទាប់។
រាល់ពេលកោណរំកិលទៅម្ខាង រង្វង់អំបោះនៅគែមក៏ទទួលកម្លាំងទៅម្ខាងតាមនោះដែរ។ បន្ទាប់ពីវិលជាច្រើនជុំ ស្រទាប់ខ្លះអាចត្រូវបានរុញចេញពីទីតាំងដើម។
ប្រសិនបើកោណមានសញ្ញាវិលរំញ័រ គួរត្រួតពិនិត្យដងទ្រ និងស្នូល មុននឹងកែតម្រូវភាពតានតឹងរបស់អំបោះ។
3. ហេតុអ្វីអំបោះបែកស្រទាប់ ឬរលុងជាផ្នែកៗ?
ការបែកស្រទាប់ជាទូទៅធ្ងន់ធ្ងរជាងការរអិលតែពីរបីរង្វង់ ព្រោះផ្ទៃធំមួយនៃកោណបានបាត់បង់រចនាសម្ព័ន្ធដើម។
3.1. ភាពតានតឹងពេលរុំមិនស្មើគ្នា
កោណមួយអាចមើលទៅល្អពីខាងក្រៅ ប៉ុន្តែភាពតឹងរវាងស្រទាប់ខាងក្នុងអាចមិនស្មើគ្នាទាំងស្រុង។
ប្រសិនបើតំបន់មួយរុំតឹង ខណៈតំបន់មួយទៀតរលុងជាង ផ្នែកដែលរលុងនឹងងាយត្រូវបានទាញចេញនៅពេលកោណចាប់ផ្តើមដកអំបោះ។
ប្រសិនបើបញ្ហាកើតឡើងនៅទីតាំងដដែលៗលើកោណជាច្រើន គួរត្រួតពិនិត្យដំណើរការបង្កើតកោណ ជាពិសេសល្បឿនរុំ និងការគ្រប់គ្រងភាពតានតឹង។
3.2. អំបោះចែកចាយមិនស្មើគ្នាលើស្នូល
អំបោះគួរត្រូវបានចែកចាយឱ្យស្មើគ្នាទៅតាមទទឹងស្នូល។
ប្រសិនបើអំបោះកកកុញច្រើននៅតំបន់មួយ ផ្ទៃកោណនឹងមានតំបន់ខ្ពស់ និងទាបខុសគ្នា។ នៅពេលដកអំបោះ កម្លាំងដែលប៉ះលើតំបន់នីមួយៗនឹងមិនស្មើគ្នាទៀតទេ។
តំបន់ដែលក្រាស់អាចទប់អំបោះបានល្អ ខណៈតំបន់ស្តើង ឬស្រទាប់ដែលរំកិលអាចរលុងបានងាយជាង។
3.3. ស្នូលកោណបាក់ ឬមិនត្រង់កណ្ដាល
ស្នូលជាផ្នែកដែលកំណត់ទម្រង់របស់កោណទាំងមូល។ ប្រសិនបើស្នូលបាក់ ឬមិនស្របកណ្ដាល ស្រទាប់អំបោះខាងក្រៅក៏អាចខូចទ្រង់ទ្រាយតាមដែរ។
នៅពេលវិល ផ្នែកដែលមិនស្មើកណ្ដាលនឹងបង្កើតចលនារំញ័រ។ ដូច្នេះអំបោះមិនត្រូវបានទាញតាមទិសដែលមានស្ថិរភាពទេ ប៉ុន្តែផ្លាស់ប្តូរមុំទាញជាបន្តបន្ទាប់។
ប្រសិនបើស្នូលមានសញ្ញា៖
-
បាក់ ឬខូចទ្រង់ទ្រាយ។
-
ប្រេះ។
-
ខូចទ្រង់ទ្រាយនៅចុងទាំងពីរ។
-
មិនអាចភ្ជាប់ជាប់នឹងដងទ្របានល្អ។
-
វិលមិនត្រង់កណ្ដាល។
គួរដាក់កោណនោះដាច់ដោយឡែកដើម្បីពិនិត្យ មុនពេលបន្តផលិតកម្ម។
3.4. កោណខូចទ្រង់ទ្រាយក្នុងអំឡុងពេលដឹកជញ្ជូន
កោណដែលត្រូវបានបង្កើតបានល្អក៏អាចខូចទ្រង់ទ្រាយបន្ទាប់ពីវេចខ្ចប់បានដែរ។
ការដាក់ជង់ខ្ពស់ពេក ការរងសម្ពាធយូរ ឬការប៉ះទង្គិចខ្លាំងអាចធ្វើឱ្យគែមកោណរំកិល។ ស្រទាប់អំបោះខ្លះអាចរំកិល ប៉ុន្តែមិនទាន់រលុងភ្លាមៗទេ។
នៅពេលកោណត្រូវបានដាក់លើម៉ាស៊ីន និងវិលក្នុងល្បឿនខ្ពស់ តំបន់ដែលខូចទ្រង់ទ្រាយអាចចាប់ផ្តើមបែកស្រទាប់។
ដូច្នេះ ការពិនិត្យកោណបន្ទាប់ពីទទួលចូលឃ្លាំង ឬមុនដាក់ចូលផលិតកម្ម គឺជាជំហានសាមញ្ញ ប៉ុន្តែមានប្រយោជន៍ខ្លាំង។
4. ហេតុអ្វីអំបោះរុំជុំវិញបាតកោណ?
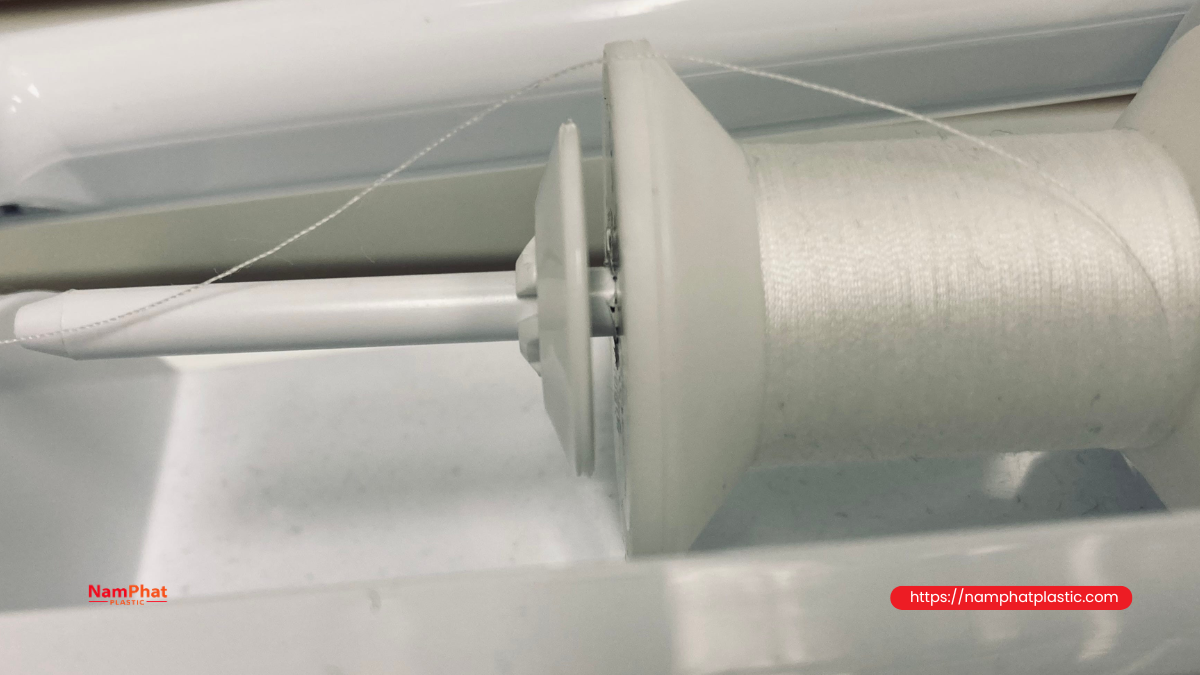
នៅពេលអំបោះចាប់ផ្តើមរអិលចុះទៅខាងក្រោមកោណ តំបន់បាតកោណគួរត្រូវបានពិនិត្យភ្លាមៗ។
ចំណុចជាប់តូចមួយក៏អាចធ្វើឱ្យរង្វង់អំបោះរលុងក្លាយជាដុំអំបោះរុំតឹងបានដែរ។
4.1. បាតកោណមានគែមមុត ឬស្នាមមុត
អំបោះផ្លាស់ទីជាបន្តបន្ទាប់ជុំវិញតំបន់បាតកោណ។ ប្រសិនបើផ្ទៃលោហៈមានគែមមុត ស្នាមមុត ឬជ្រុងលេចធ្លោ រង្វង់អំបោះអាចជាប់បាន។
បន្ទាប់មក កោណបន្តវិល ហើយទាញអំបោះបន្ថែមចូលទៅកាន់ទីតាំងនោះ។
សញ្ញាដែលងាយសង្កេតគឺ អំបោះតែងតែរុំនៅចំណុចដដែល។ ប្រសិនបើដកអំបោះចេញ ហើយដំណើរការម្តងទៀត ប៉ុន្តែបញ្ហានៅតែកើតឡើងនៅទីតាំងដដែល គួរត្រួតពិនិត្យផ្ទៃបាតកោណដោយផ្ទាល់។
4.2. មានចន្លោះរវាងដងទ្រកោណ និងជើងទ្រ
ចន្លោះតូចមួយរវាងគ្រឿងបន្លាស់ក៏អាចក្លាយជាកន្លែងដែលរង្វង់អំបោះរអិលចូលទៅជាប់បានដែរ។
ដំបូងមានតែរង្វង់មួយជាប់ក្នុងចន្លោះ។ នៅពេលកោណវិល រង្វង់នេះត្រូវបានទាញឱ្យតឹង ហើយក្លាយជាចំណុចទប់សម្រាប់រង្វង់បន្ទាប់ៗ។
នៅពេលអំបោះកកកុញគ្រប់គ្រាន់ ដុំអំបោះនឹងរឹតតឹងជុំវិញដងទ្រ ហើយកម្លាំងទប់នឹងកើនឡើងយ៉ាងឆាប់រហ័ស។
4.3. កោណមិនត្រង់ជាមួយដងទ្រកោណ
កោណដែលមិនដាក់ត្រង់លើដងទ្រ នឹងបង្កើតទិសដកអំបោះដែលមិនមានស្ថិរភាព។
នៅពេលវិល កោណអាចរំកិលទៅម្ខាង ហើយត្រឡប់មកវិញ។ ដូច្នេះអំបោះត្រូវបានទាញក្នុងមុំខុសគ្នាជាបន្តបន្ទាប់ ដែលបង្កើនឱកាសឱ្យរង្វង់អំបោះរអិលទៅគែម។
ប្រសិនបើបញ្ហាតែងកើតនៅផ្នែកដដែលនៃកោណ គួរត្រួតពិនិត្យ៖
-
ភាពស្របកណ្ដាលរបស់កោណ។
-
ភាពត្រង់របស់ដងទ្រ។
-
ទីតាំងដាក់កោណ។
-
ភាពរឹងមាំនៃប្រព័ន្ធទប់។
-
ចន្លោះរវាងកោណ និងបាតកោណ។
5. តើត្រូវពិនិត្យអ្វីខ្លះលើកោណអំបោះមុនដាក់ចូលម៉ាស៊ីន?
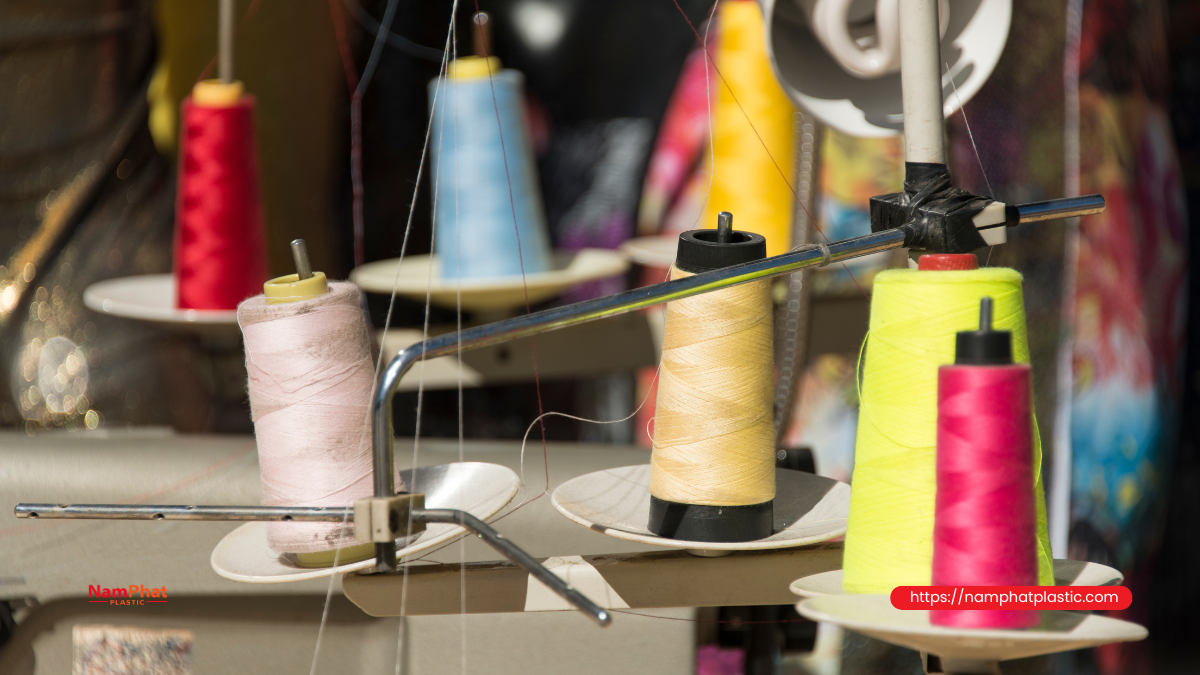
មិនគួរពិនិត្យតែទម្ងន់កោណថាត្រឹមត្រូវឬអត់ទេ។ ទម្រង់ និងភាពមានស្ថិរភាពរបស់កោណក៏មានឥទ្ធិពលផ្ទាល់លើសមត្ថភាពដកអំបោះដែរ។
ពិនិត្យទម្រង់ទូទៅ
កោណដែលមានស្ថិរភាពគួរមានទម្រង់ស្មើប្រហាក់ប្រហែលគ្នា មិនមានស្នាមលិច ប៉ោង ឬគែមរំកិលខ្លាំង។
ប្រសិនបើឃើញរង្វង់អំបោះលេចចេញមុនពេលដាក់កោណចូលម៉ាស៊ីន គួរដោះស្រាយភ្លាមៗ ជំនួសឱ្យរង់ចាំរហូតដល់ម៉ាស៊ីនដំណើរការក្នុងល្បឿនខ្ពស់។
ពិនិត្យស្នូលកោណ
ស្នូលត្រូវមានភាពរឹងមាំ មិនប្រេះ មិនបាក់ និងសមស្របជាមួយដងទ្រ។
ស្នូលដែលខូចទ្រង់ទ្រាយអាចធ្វើឱ្យកោណវិលមិនត្រង់កណ្ដាល។ ដូច្នេះ កម្លាំងទាញលើអំបោះនឹងប្រែប្រួលតាមរាល់ការវិលមួយជុំ។
ពិនិត្យគែមកោណ
គែមកោណជាតំបន់ងាយស្រួលសម្រាប់រកឃើញបញ្ហា។
គួរពិនិត្យថា៖
-
ស្រទាប់អំបោះស្ថិតនៅស្មើគ្នាឬអត់។
-
មានរង្វង់អំបោះលេចចេញពីគែមឬអត់។
-
គែមមួយខ្ពស់ជាងមួយទៀតខ្លាំងឬអត់។
-
មានផ្នែកអំបោះបែកជាដុំឬអត់។
ប្រសិនបើរកឃើញភាពមិនប្រក្រតី គួរដាក់សញ្ញាលើកោណដើម្បីតាមដាន។
6. តើទិសដកអំបោះ និងវិធីដាក់កោណមានឥទ្ធិពលដែរឬទេ?
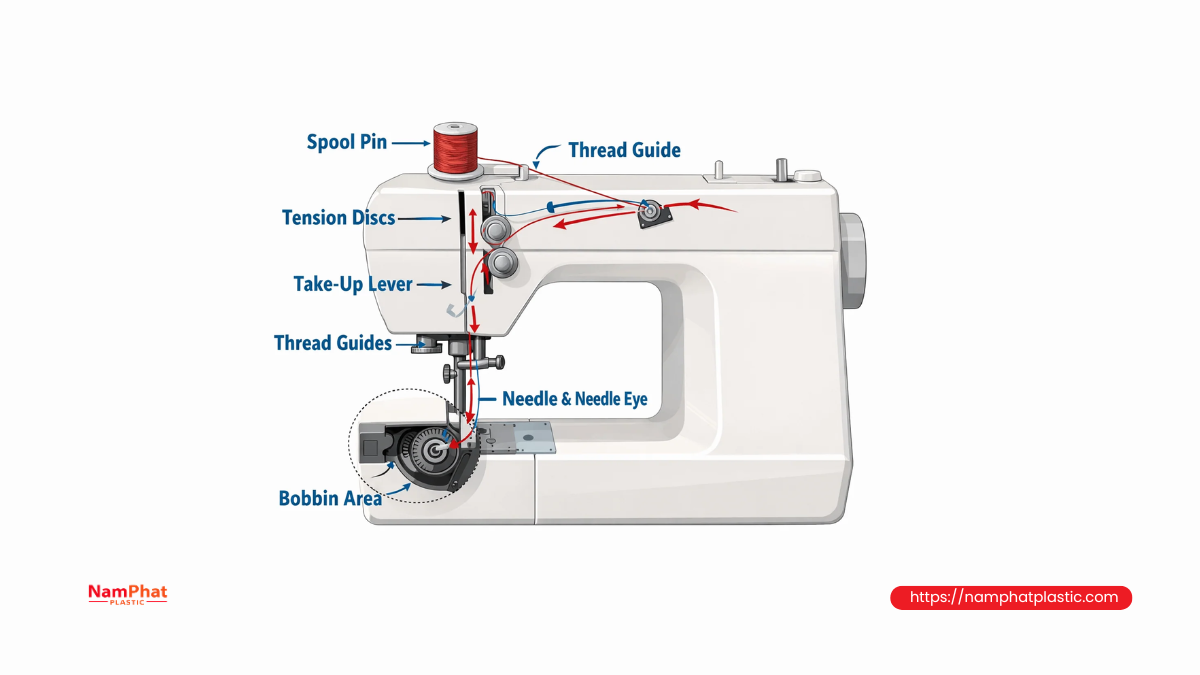
មាន។ កោណពីរដែលមានប្រភេទដូចគ្នា អាចមានសមត្ថភាពដកអំបោះខុសគ្នា អាស្រ័យលើរបៀបដាក់ និងលក្ខខណ្ឌប្រតិបត្តិការ។
អំបោះគួរចេញពីកោណតាមទិសដែលមានស្ថិរភាព ហើយចូលទៅក្នុងប្រព័ន្ធនាំអំបោះដំបូង ដោយមិនប្តូរទិសខ្លាំងពេក។
ទិសដកអំបោះពីកោណមិនត្រង់
ប្រសិនបើទិសចេញរបស់អំបោះមិនស្របនឹងទីតាំងប្រព័ន្ធនាំអំបោះដំបូង អំបោះនឹងត្រូវបានទាញទៅម្ខាងជាបន្តបន្ទាប់។
កម្លាំងទាញទៅម្ខាងនេះអាចធ្វើឱ្យរង្វង់ខាងក្រៅទទួលកម្លាំងមិនស្មើគ្នា និងបង្កើនឱកាសរអិល។
នៅពេលដាក់កោណ គួរត្រួតពិនិត្យផ្លូវអំបោះមុនដំណើរការក្នុងល្បឿនខ្ពស់។
ចម្ងាយពីកោណទៅប្រព័ន្ធនាំអំបោះវែងពេក
ចម្ងាយវែងផ្តល់កន្លែងច្រើនសម្រាប់រង្វង់អំបោះដែលកំពុងដកឱ្យប៉ោង និងរំញ័រ។
ប្រសិនបើស្រទាប់ខាងក្រៅរបស់កោណរលុងបន្តិច រង្វង់អំបោះធំអាចប៉ះគ្រឿងបន្លាស់ជុំវិញ ហើយធ្វើឱ្យអំបោះរអិលចេញពីកោណបន្ថែម។
ផ្លូវអំបោះមានការប្តូរទិសច្រើនពេក
បន្ទាប់ពីចេញពីកោណ អំបោះជាទូទៅត្រូវឆ្លងកាត់ប្រព័ន្ធនាំអំបោះ និងឌីសតានតឹងជាច្រើន។
ប្រសិនបើផ្លូវមានមុំបត់ច្រើនពេក ការកកិតនឹងកើនឡើង។ អំបោះអាចត្រូវបានទាញជារបៀបរអាក់រអួល ហើយកម្លាំងនេះអាចបញ្ជូនត្រឡប់ទៅកោណ។
ដូច្នេះ ផ្លូវអំបោះគួរត្រូវបានរៀបចំឱ្យមាន៖
-
ចំណុចប្តូរទិសដែលមិនចាំបាច់តិចបំផុត។
-
គ្មានគែមមុត។
-
គ្មានចន្លោះដែលអំបោះអាចជាប់។
-
មិនបង្ខំអំបោះឱ្យប៉ះផ្ទៃលោហៈ។
-
រក្សាទិសដកអំបោះឱ្យមានស្ថិរភាពប្រហាក់ប្រហែល។
7. តើអំបោះរអិលប៉ះពាល់ដល់ភាពតានតឹងរបស់អំបោះយ៉ាងដូចម្តេច?
បញ្ហាដែលចាប់ផ្តើមពីកោណអំបោះ អាចបង្កើតរោគសញ្ញាជាច្រើននៅតំបន់ម្ជុល។
នៅពេលរង្វង់អំបោះរលុង បរិមាណអំបោះច្រើនអាចត្រូវបានទាញចេញពីកោណក្នុងរយៈពេលខ្លី។ បន្ទាប់មក ប្រសិនបើអំបោះរលុងត្រូវបានជាប់ កម្លាំងទប់នឹងកើនឡើង។
ដូច្នេះ អំបោះនឹងផ្លាស់ប្តូរម្តងហើយម្តងទៀតពីស្ថានភាពរលុងទៅស្ថានភាពតឹង។
វាអាចបណ្តាលឱ្យ៖
-
ភាពតានតឹងអំបោះប្រែប្រួល ទោះបីមិនបានប្តូរការកំណត់ក៏ដោយ។
-
ថ្នេរម្តងតឹង ម្តងរលុង។
-
ខ្សែថ្នេរមិនស្មើគ្នា។
-
អំបោះដាច់នៅពេលម៉ាស៊ីនបង្កើនល្បឿន។
-
រំលងថ្នេរ ឬបង្កើតរង្វង់អំបោះមិនមានស្ថិរភាព។
ដូច្នេះ នៅពេលម៉ាស៊ីនមានបញ្ហាភាពតានតឹងមិនប្រក្រតី មិនគួរពិនិត្យតែឌីសតានតឹងទេ។ គួរពិនិត្យទាំងកោណ និងផ្លូវដកអំបោះផងដែរ។
8. មើលទម្រង់បញ្ហាដើម្បីសន្និដ្ឋានមូលហេតុ
ទម្រង់នៃអំបោះដែលរលុង ឬរញ៉េរញ៉ៃ អាចផ្តល់ព័ត៌មានមានប្រយោជន៍ជាច្រើនដល់អ្នកបច្ចេកទេស។
រង្វង់អំបោះមួយរអិលក្លាយជារង្វង់ធំ
ជាទូទៅ គួរពិនិត្យស្រទាប់ខាងក្រៅ គែមកោណ និងល្បឿនដកអំបោះ។
ប្រសិនបើរង្វង់អំបោះលេចឡើងភ្លាមៗពេលម៉ាស៊ីនបង្កើនល្បឿន គួរផ្តោតលើសមត្ថភាពរបស់កោណក្នុងការទប់ស្រទាប់ខាងក្រៅ។
ផ្នែកមួយនៃកោណបែកស្រទាប់
អាចទាក់ទងនឹងភាពតានតឹងពេលរុំមិនស្មើគ្នា ការចែកចាយអំបោះលើស្នូលមិនស្មើ ឬការខូចទ្រង់ទ្រាយក្នុងពេលដឹកជញ្ជូន។
គួរប្រៀបធៀបជាមួយកោណផ្សេងទៀតក្នុងឡូតដូចគ្នា ដើម្បីមើលថាបញ្ហាកើតនៅទីតាំងដូចគ្នាឬអត់។
អំបោះកកកុញរុំនៅផ្នែកម្ខាងនៃបាតកោណ
គួរពិនិត្យទិសដកអំបោះ ភាពស្របកណ្ដាលរបស់ដងទ្រ និងចំណុចជាប់នៅតំបន់នោះ។
ប្រសិនបើអំបោះតែងតែរុំទៅម្ខាង នោះអាចមានកម្លាំងទាញមិនត្រង់ ឬមានផ្នែកថេរមួយកំពុងទប់អំបោះ។
អំបោះរុំជាច្រើនជុំយ៉ាងតឹង
ជាទូទៅ វាបង្ហាញថាអំបោះបានជាប់នៅចំណុចថេរមួយ ខណៈកោណនៅតែបន្តវិល។
មិនគួរទាញអំបោះរញ៉េរញ៉ៃដោយកម្លាំងខ្លាំងនៅពេលម៉ាស៊ីនកំពុងដំណើរការទេ។ ត្រូវបញ្ឈប់ម៉ាស៊ីន ហើយកំណត់ចំណុចដែលទប់អំបោះជាមុន។
9. តារាងវិនិច្ឆ័យបញ្ហារហ័សនៅរោងចក្រ
| បាតុភូត | មូលហេតុអាទិភាព | វិធីសាកល្បងរហ័ស | វិធីដោះស្រាយ |
| រង្វង់អំបោះមួយរអិលចេញពីគែមកោណ | ស្រទាប់ខាងក្រៅរុំរលុង | ដំណើរការក្នុងល្បឿនទាប | ពិនិត្យភាពតឹងនៃស្រទាប់ |
| រង្វង់ជាច្រើនរអិលជាបន្តបន្ទាប់ | កោណមិនមានស្ថិរភាព ល្បឿនខ្ពស់ | បន្ថយល្បឿន | ពិនិត្យកោណ និងលក្ខខណ្ឌដកអំបោះ |
| ផ្នែកមួយនៃកោណបែកស្រទាប់ | ភាពតានតឹងពេលរុំមិនស្មើ | ប្តូរកោណក្នុងឡូតដូចគ្នា | ពិនិត្យដំណើរការបង្កើតកោណ |
| កោណរំញ័រពេលវិល | ស្នូល ឬដងទ្រមិនត្រង់ | វិលសាកដោយដៃ | កែតម្រូវ ឬប្តូរស្នូល |
| អំបោះរអិលចុះទៅបាតកោណ | គែមកោណមិនមានស្ថិរភាព | សង្កេតពេលបង្កើនល្បឿន | ពិនិត្យទម្រង់កោណ |
| អំបោះរុំនៅចំណុចតែមួយ | មានចំណុចជាប់ថេរ | ពិនិត្យបាតកោណ | លុបស្នាមមុត ឬចន្លោះដែលអំបោះអាចជាប់ |
| អំបោះរុំជាច្រើនជុំយ៉ាងតឹង | រង្វង់អំបោះជាប់នឹងដងទ្រ | បញ្ឈប់ម៉ាស៊ីន និងពិនិត្យ | ដកអំបោះរញ៉េរញ៉ៃ និងដោះស្រាយចំណុចជាប់ |
| អំបោះដាច់បន្ទាប់ពីរអិលរង្វង់ | ភាពតានតឹងកើនឡើងភ្លាមៗ | តាមដានផ្លូវអំបោះ | ពិនិត្យប្រព័ន្ធដកអំបោះ |
| អំបោះបែកស្រទាប់តែនៅល្បឿនខ្ពស់ | លក្ខខណ្ឌដកអំបោះមិនសមស្រប | ដំណើរការយឺត រួចបង្កើនបន្តិចម្តងៗ | កែតម្រូវល្បឿន និងទីតាំងកោណ |
| កោណជាច្រើនក្នុងឡូតដូចគ្នាមានបញ្ហា | បញ្ហាពីដំណើរការបង្កើតកោណ | ប្រើឡូតប្រៀបធៀប | ពិនិត្យឡូតផលិតកម្មឡើងវិញ |
10. ដំណើរការពិនិត្យបញ្ហាក្នុងរយៈពេល 10 នាទី
នៅពេលមានបញ្ហា មិនគួរប្តូរកោណអំបោះ ម្ជុល ភាពតានតឹង និងល្បឿនម៉ាស៊ីនក្នុងពេលតែមួយទេ។ វាអាចធ្វើឱ្យបញ្ហាបាត់ ប៉ុន្តែមិនអាចកំណត់មូលហេតុពិតប្រាកដបាន។
ជំហានទី 1: កំណត់ប្រភេទបញ្ហា
ដំបូងត្រូវកំណត់ថាអំបោះកំពុង៖
-
រអិលតែពីរបីរង្វង់។
-
បែកជាស្រទាប់។
-
រលុងជាដុំ។
-
រអិលចុះទៅផ្នែកខាងក្រោមកោណ។
-
រុំជុំវិញបាតកោណ។
-
ឬដាច់បន្ទាប់ពីកោណជាប់។
ជំហានទី 2: កត់ត្រាស្ថានភាពកោណ
សង្កេត និងថតរូបកោណមុនដកអំបោះរញ៉េរញ៉ៃចេញ។
គួរកត់ត្រាទីតាំងដែលចាប់ផ្តើមបែកស្រទាប់ ទិសដែលអំបោះរអិល និងផ្នែកណានៃកោណដែលរងផលប៉ះពាល់។
ជំហានទី 3: ពិនិត្យស្នូល និងដងទ្រ
ដកកោណចេញ ហើយវិលសាកដោយដៃ។
ប្រសិនបើកោណរំញ័រ ឬវិលមិនត្រង់កណ្ដាល ត្រូវដោះស្រាយបញ្ហាមេកានិចជាមុន។
ជំហានទី 4: ពិនិត្យបាតកោណ
ប្រើដៃ ឬក្រណាត់ទន់មួយដុំ ដើម្បីពិនិត្យផ្ទៃដែលអាចប៉ះអំបោះ។
ប្រសិនបើក្រណាត់ត្រូវបានជាប់នៅចំណុចណាមួយ ទីតាំងនោះអាចមានស្នាមមុត ឬគែមមុត។
ជំហានទី 5: ដំណើរការក្នុងល្បឿនទាប
បន្ទាប់ពីពិនិត្យផ្នែកមេកានិចរួច ឱ្យម៉ាស៊ីនដំណើរការក្នុងល្បឿនទាប។
ប្រសិនបើកោណនៅមានស្ថិរភាព បង្កើនល្បឿនបន្តិចម្តងៗ ហើយសង្កេតពេលបញ្ហាចាប់ផ្តើមកើតឡើង។
ជំហានទី 6: ប្តូរទៅកោណប្រៀបធៀប
ប្រើកោណប្រភេទដូចគ្នាមួយទៀត ដែលបានបញ្ជាក់ថាដំណើរការល្អ។
ប្រសិនបើកោណប្រៀបធៀបដំណើរការធម្មតានៅលើម៉ាស៊ីនដដែល បញ្ហាអាចស្ថិតនៅកោណដើម។
ប្រសិនបើកោណប្រៀបធៀបក៏មានបញ្ហាដែរ ត្រូវបន្តពិនិត្យដងទ្រ បាតកោណ ទិសដកអំបោះ និងផ្លូវអំបោះ។
ជំហានទី 7: តាមដានភាពតានតឹងអំបោះ
បន្ទាប់ពីដោះស្រាយបញ្ហា ត្រូវសង្កេតផ្លូវអំបោះទាំងមូលពីកោណទៅភ្នែកម្ជុល។
ប្រសិនបើអំបោះនៅតែរអាក់រអួល ឬភាពតានតឹងមិនស្មើគ្នា បញ្ហាអាចមិនទាន់ត្រូវបានដោះស្រាយទាំងស្រុង។
ជំហានទី 8: កត់ត្រាលទ្ធផល
គួរកត់ត្រា៖
-
លេខកូដកោណ។
-
លេខឡូតអំបោះ។
-
លេខកូដម៉ាស៊ីន។
-
ល្បឿនដំណើរការ។
-
ប្រភេទបញ្ហា។
-
ទីតាំងដែលបញ្ហាចាប់ផ្តើម។
-
មូលហេតុដែលបានកំណត់។
-
វិធានការដោះស្រាយ។
ព័ត៌មាននេះមានប្រយោជន៍ខ្លាំង ប្រសិនបើបញ្ហាកើតឡើងម្តងទៀត។
11. វិធីកាត់បន្ថយការរអិលរង្វង់ និងការបែកស្រទាប់ក្នុងផលិតកម្ម
ការដោះស្រាយបន្ទាប់ពីបញ្ហាកើតឡើង គ្រាន់តែដោះស្រាយបញ្ហានៅពេលនោះប៉ុណ្ណោះ។ ដើម្បីកាត់បន្ថយបញ្ហារយៈពេលវែង ត្រូវគ្រប់គ្រងចាប់ពីការទទួលទំនិញ ការរក្សាទុក រហូតដល់ការដាក់កោណចូលម៉ាស៊ីន។
មុនពេលផលិត គួរត្រួតពិនិត្យ៖
-
ទម្រង់ទូទៅរបស់កោណ។
-
ភាពមានស្ថិរភាពនៃគែមទាំងពីរ។
-
ស្ថានភាពស្នូល។
-
រង្វង់អំបោះដែលលេចចេញ។
-
កោណមានស្នាមបាក់ដោយសារការដឹកជញ្ជូនឬអត់។
-
កោណរំញ័រនៅពេលវិលសាកដោយដៃឬអត់។
កោណដែលមានភាពមិនប្រក្រតីគួរត្រូវបានដាក់សញ្ញា និងបែងចែកដាច់ដោយឡែក។
លើសពីនេះ មិនគួរដាក់កោណថ្មីចូលដំណើរការភ្លាមៗក្នុងល្បឿនផលិតកម្មខ្ពស់ទេ។ ការសាកល្បងក្នុងល្បឿនទាបជួយរកឃើញកោណដែលមានស្រទាប់ខាងក្រៅមិនមានស្ថិរភាព។
ប្រសិនបើកោណឆ្លងកាត់ការសាកល្បងក្នុងល្បឿនទាបដោយមិនមានការរអិលរង្វង់ អាចបង្កើនល្បឿនបន្តិចម្តងៗរហូតដល់កម្រិតផលិតកម្មដែលត្រូវការ។
12. តើគួរបង្កើនភាពតានតឹងអំបោះដើម្បីដោះស្រាយការរអិលរង្វង់ដែរឬទេ?
មិនគួរចាត់ទុកការបង្កើនភាពតានតឹងអំបោះជាដំណោះស្រាយចម្បងទេ។
ភាពតានតឹងត្រូវបានកែតម្រូវនៅប្រព័ន្ធផ្គត់ផ្គង់អំបោះ ខណៈមូលហេតុនៃការរអិលរង្វង់អាចស្ថិតនៅរចនាសម្ព័ន្ធកោណ ស្នូល ដងទ្រ ឬចំណុចជាប់ជុំវិញបាតកោណ។
ប្រសិនបើបង្កើនភាពតានតឹងខ្លាំងពេក អំបោះអាចមានការកកិតខ្ពស់ជាងមុននៅប្រព័ន្ធនាំអំបោះ និងភ្នែកម្ជុល។ នៅពេលម៉ាស៊ីនដំណើរការលឿន វាអាចបណ្តាលឱ្យអំបោះដាច់កាន់តែច្រើន។
ដូច្នេះ លំដាប់ពិនិត្យគួរតែជា៖
កោណ → ស្នូល → ដងទ្រ → បាតកោណ → ទិសដកអំបោះ → ផ្លូវអំបោះ → ល្បឿន → ភាពតានតឹងអំបោះ។
បន្ទាប់ពីកត្តាមូលដ្ឋានមានស្ថិរភាពហើយ ទើបគួរកែតម្រូវភាពតានតឹងអំបោះ ដើម្បីបង្កើនគុណភាពថ្នេរ។
13. តើពេលណាគួរដកកោណអំបោះចេញពីផលិតកម្ម?
មិនមែនគ្រប់ករណីដែលរអិលតែពីរបីរង្វង់ត្រូវបោះចោលកោណទេ។ ប៉ុន្តែមានករណីខ្លះដែលគួរបែងចែកកោណដាច់ដោយឡែក ដើម្បីជៀសវាងការរំខានដល់ខ្សែផលិតកម្ម។
គួរដាក់កោណចូលតំបន់ត្រួតពិនិត្យនៅពេល៖
-
ស្រទាប់អំបោះបែកជាបន្តបន្ទាប់ពេលដំណើរការ។
-
រង្វង់អំបោះរអិលចុះទៅបាតកោណជាបន្តបន្ទាប់។
-
ស្នូលបាក់ ឬមិនត្រង់យ៉ាងច្បាស់។
-
គែមកោណខូចទ្រង់ទ្រាយ។
-
អំបោះរុំជុំវិញបាតកោណជាច្រើនដង ទោះបីបានពិនិត្យម៉ាស៊ីនរួចក៏ដោយ។
-
កោណជាច្រើនក្នុងឡូតដូចគ្នាមានបញ្ហាដូចគ្នា។
កោណដែលដំណើរការមានស្ថិរភាពតែនៅល្បឿនទាប ប៉ុន្តែមិនអាចឆ្លើយតបនឹងល្បឿនផលិតកម្មដែលត្រូវការ ក៏គួរត្រូវបានវាយតម្លៃដាច់ដោយឡែកផងដែរ។
ការបែងចែកកោណដែលសង្ស័យ ជួយជៀសវាងការច្រឡំរវាងបញ្ហាវត្ថុធាតុ និងបញ្ហាពីម៉ាស៊ីន។
សំណួរដែលសួរញឹកញាប់
1. ហេតុអ្វីកោណអំបោះថ្មីក៏នៅតែរអិលរង្វង់?
កោណថ្មីក៏អាចរអិលរង្វង់បាន ប្រសិនបើភាពតឹងពេលរុំមិនស្មើ ស្រទាប់ខាងក្រៅរលុងពេក គែមកោណមិនមានស្ថិរភាព ឬកោណខូចទ្រង់ទ្រាយក្នុងពេលដឹកជញ្ជូន។ ដូច្នេះ មិនគួរសន្មតថាកោណថ្មីតែងតែដកអំបោះបានល្អនោះទេ។
2. តើការបែកស្រទាប់មានន័យថាគុណភាពអំបោះមិនល្អមែនទេ?
មិនចាំបាច់ទេ។ ការបែកស្រទាប់ជាញឹកញាប់ទាក់ទងនឹងរបៀបរុំអំបោះ ភាពតានតឹងពេលរុំ ស្នូល និងទម្រង់កោណ។
វិធីពិនិត្យសាមញ្ញគឺប្តូរទៅកោណប្រៀបធៀបប្រភេទដូចគ្នា ដោយរក្សាលក្ខខណ្ឌម៉ាស៊ីនដដែល។
3. ហេតុអ្វីអំបោះមិនបែកស្រទាប់នៅល្បឿនទាប ប៉ុន្តែបែកនៅល្បឿនខ្ពស់?
នៅពេលល្បឿនកើនឡើង បរិមាណអំបោះដែលត្រូវបានទាញចេញពីកោណក្នុងមួយវិនាទីក៏កើនឡើងដែរ។
ស្រទាប់ដែលរលុងបន្តិចនឹងទទួលកម្លាំងទាញខ្ពស់ជាងមុន ហើយងាយរលុង។ ប្រសិនបើបញ្ហាកើតតែនៅល្បឿនខ្ពស់ គួរពិនិត្យសមត្ថភាពទប់ស្រទាប់របស់កោណ មុននឹងកែតម្រូវភាពតានតឹងអំបោះ។
4. ហេតុអ្វីអំបោះតែងតែរុំទៅម្ខាងនៃបាតកោណ?
អាចដោយសារទិសដកអំបោះមិនត្រង់ ឬមានចំណុចជាប់ថេរមួយនៅផ្នែកនោះ។ ក៏គួរពិនិត្យភាពស្របកណ្ដាលរបស់កោណ និងដងទ្រផងដែរ។ ប្រសិនបើកោណរំញ័រ កម្លាំងទាញទៅម្ខាងអាចកើនឡើងនៅរាល់ការវិលមួយជុំ។
5. តើអាចកាត់ផ្នែកអំបោះដែលបែកស្រទាប់ចេញ ហើយបន្តប្រើកោណបានទេ?
ប្រសិនបើផ្នែកដែលបែកមានទំហំតូច រចនាសម្ព័ន្ធកោណនៅមានស្ថិរភាព ហើយអំបោះមិនបន្តរលុង អាចដោះស្រាយតាមនីតិវិធីផ្ទៃក្នុងរបស់រោងចក្រ។ ប៉ុន្តែប្រសិនបើអំបោះនៅតែរអិល ឬរុំជុំវិញបាតកោណយ៉ាងឆាប់រហ័ស គួរឈប់ប្រើ និងស្វែងរកមូលហេតុ។
6. តើអំបោះរុំជុំវិញបាតកោណមានន័យថាបាតកោណខូចជានិច្ចមែនទេ?
មិនមែនទេ។ បាតកោណអាចគ្រាន់តែជាចំណុចដែលអំបោះជាប់នៅចុងក្រោយ ខណៈមូលហេតុដំបូងអាចជារង្វង់អំបោះដែលបានរអិលចេញពីកោណ។
ដូច្នេះ ត្រូវពិនិត្យទាំងរចនាសម្ព័ន្ធកោណ និងចំណុចជាប់នៅបាតកោណ។
7. តើអាចប្រើល្បឿនទាបជាដំណោះស្រាយរយៈពេលវែងបានទេ?
ការបន្ថយល្បឿនអាចជួយកាត់បន្ថយបញ្ហា ប៉ុន្តែមិនគួរចាត់ទុកជាដំណោះស្រាយរយៈពេលវែងទេ ប្រសិនបើផលិតកម្មត្រូវការល្បឿនខ្ពស់ជាងនេះ។
ប្រសិនបើកោណដំណើរការបានល្អតែនៅល្បឿនទាប គួរកំណត់ដែនកំណត់ប្រតិបត្តិការជាក់ស្តែងរបស់កោណ ឬដោះស្រាយមូលហេតុដែលធ្វើឱ្យស្រទាប់អំបោះរលុង។
8. តើធ្វើដូចម្តេចដើម្បីបែងចែករវាងបញ្ហាពីកោណ និងបញ្ហាពីម៉ាស៊ីន?
វិធីសាមញ្ញបំផុតគឺប្តូរទៅកោណប្រៀបធៀបនៅលើម៉ាស៊ីនដដែល ហើយរក្សាលក្ខខណ្ឌផ្សេងទៀតឱ្យដដែល។
ប្រសិនបើបញ្ហាបាត់ទៅ គួរពិនិត្យកោណដើម។ ប្រសិនបើបញ្ហានៅតែកើតឡើង ត្រូវបន្តពិនិត្យដងទ្រ បាតកោណ ទិសដកអំបោះ និងផ្លូវអំបោះ។
សេចក្តីសន្និដ្ឋាន
ការរអិលរង្វង់អំបោះ ការបែកស្រទាប់ និងការរុំជុំវិញបាតកោណ ជាទូទៅជាលទ្ធផលនៃការរួមបញ្ចូលគ្នារវាងរចនាសម្ព័ន្ធកោណ លក្ខខណ្ឌដកអំបោះ និងការរៀបចំប្រព័ន្ធផ្គត់ផ្គង់អំបោះ។
រង្វង់អំបោះដែលរលុងអាចជាសញ្ញាដំបូងនៃបញ្ហានៅស្រទាប់ខាងក្រៅ គែមកោណ ឬស្នូល។ នៅពេលរង្វង់រអិលចុះក្រោម ចន្លោះ គែមមុត ឬផ្នែកលេចធ្លោនៅបាតកោណអាចទប់អំបោះ។ នៅពេលកោណបន្តវិល អំបោះកាន់តែច្រើនត្រូវបានទាញចូលទៅកាន់ចំណុចជាប់ បង្កើតជាដុំអំបោះរញ៉េរញ៉ៃ និងធ្វើឱ្យភាពតានតឹងកើនឡើងភ្លាមៗ។
ដូច្នេះ នៅពេលជួបបញ្ហានេះ មិនគួរគ្រាន់តែបង្កើនភាពតានតឹងអំបោះ ឬប្តូរកោណភ្លាមៗទេ។ ត្រូវពិនិត្យតាមលំដាប់ចាប់ពីទម្រង់កោណ ស្នូល ដងទ្រ បាតកោណ ទិសដកអំបោះ ផ្លូវអំបោះ ល្បឿនម៉ាស៊ីន និងកោណប្រៀបធៀប។
នៅពេលរោងចក្រកត់ត្រាបញ្ហាតាមលេខកូដកោណ លេខឡូត និងម៉ាស៊ីន ការកំណត់មូលហេតុដើមនឹងកាន់តែលឿន។ ការគ្រប់គ្រងគុណភាពកោណឱ្យបានល្អតាំងពីដំបូង ក៏ជួយកាត់បន្ថយការដាច់អំបោះ អំបោះរញ៉េរញ៉ៃ ការប្តូរកោណកណ្តាលផលិតកម្ម និងពេលវេលាម៉ាស៊ីនឈប់ក្នុងអំឡុងពេលដេរថង់ផងដែរ។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


