


 ផាន់ វ៉ាន់ ហួង
- 07/08/2026
- 255
ក្នុងអំឡុងពេលដំណើរការម៉ាស៊ីនដេរថង់ អ្នកប្រើប្រាស់ជាច្រើនធ្លាប់សង្កេតឃើញថា អំបោះមិនដើរត្រង់ពីកោណចូលទៅក្នុងប្រព័ន្ធនាំអំបោះទេ ប៉ុន្តែបង្កើតជារង្វង់ធំៗដែលវិលជាបន្តបន្ទាប់ជុំវិញកោណអំបោះ។ បាតុភូតនេះហៅថា ការប៉ោងអំបោះ (ballooning) ហើយកើតមាននៅក្នុងប្រព័ន្ធផ្គត់ផ្គង់អំបោះភាគច្រើន នៅពេលម៉ាស៊ីនដំណើរការក្នុងល្បឿនខ្ពស់។
ក្នុងលក្ខខណ្ឌធម្មតា ការប៉ោងអំបោះគឺជាបាតុភូតរូបវិទ្យាធម្មជាតិ ហើយមិនប៉ះពាល់ដល់ដំណើរការដេរទេ។ ប៉ុន្តែ ប្រសិនបើរង្វង់ balloon ធំពេក ញ័រខ្លាំង ឬផ្លាស់ប្តូរទំហំជាបន្តបន្ទាប់ ភាពតានតឹងរបស់អំបោះនឹងមិនមានស្ថិរភាព។ វាអាចបណ្តាលឱ្យមានបញ្ហាជាច្រើន ដូចជា ការដាច់អំបោះ ការរំលងថ្នេរ ថ្នេរមិនស្មើ ឬធ្វើឱ្យអាយុកាលរបស់ផ្នែកនាំអំបោះខ្លីลง។
មនុស្សមួយចំនួនយល់ថា ការប៉ោងអំបោះកើតឡើងតែពេលគុណភាពអំបោះមិនល្អ។ ជាក់ស្តែង ទំហំ និងស្ថិរភាពរបស់ balloon ក៏អាស្រ័យលើល្បឿនម៉ាស៊ីន ការរៀបចំជើងទ្រកូនអំបោះ ផ្លូវអំបោះ ភាពតានតឹងដំបូង និងលក្ខណៈរបស់អំបោះនីមួយៗផងដែរ។ ដូច្នេះ ដើម្បីគ្រប់គ្រងបាតុភូតនេះឱ្យបានល្អ ត្រូវវាយតម្លៃប្រព័ន្ធផ្គត់ផ្គង់អំបោះទាំងមូល មិនមែនផ្តោតតែលើកោណអំបោះប៉ុណ្ណោះទេ។
ក្នុងអត្ថបទនេះ យើងនឹងស្វែងយល់អំពីយន្តការបង្កើត ballooning កត្តាដែលធ្វើឱ្យបាតុភូតនេះកាន់តែធ្ងន់ធ្ងរ និងវិធីគ្រប់គ្រងប្រកបដោយប្រសិទ្ធភាពក្នុងផលិតកម្ម។
Table of Contents [Hide]
1. តើការប៉ោងអំបោះពេលដកចេញពីកោណគឺជាអ្វី?
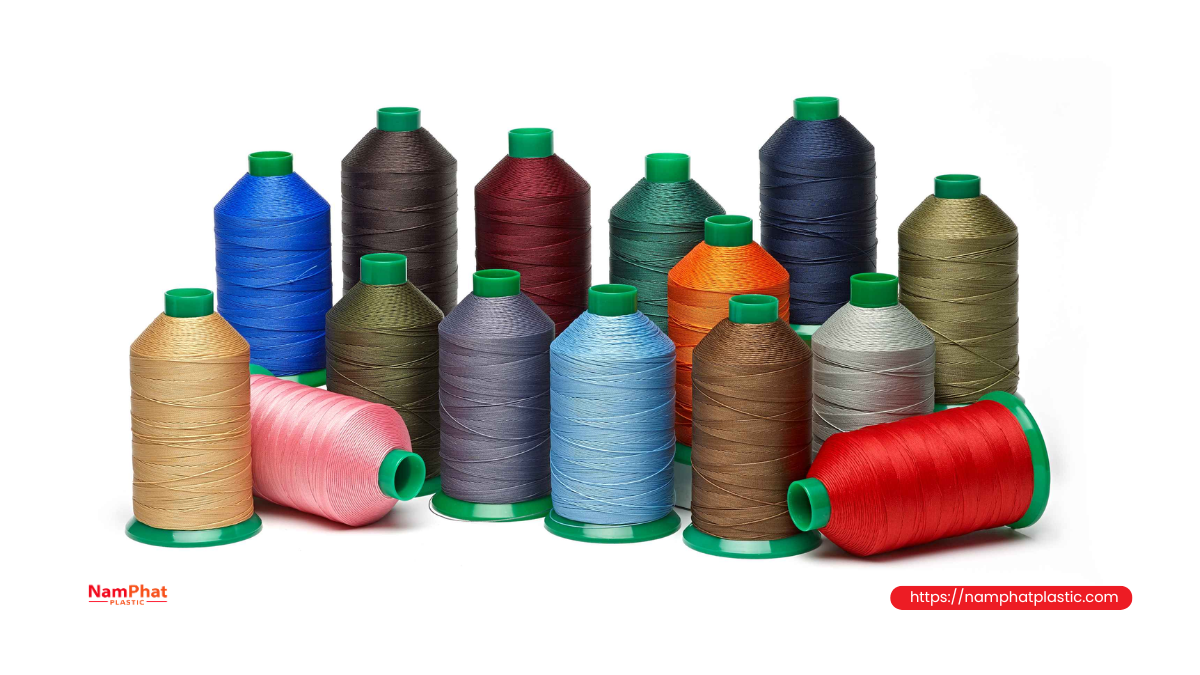
ការប៉ោងអំបោះ (ballooning) គឺជាបាតុភូតដែលអំបោះបង្កើតជាខ្សែកោង ឬរង្វង់ជាច្រើនជុំវិញកោណ នៅពេលត្រូវបានទាញចេញក្នុងល្បឿនខ្ពស់។ រង្វង់វិលនេះកើតឡើងដោយសារកម្លាំងចលករចេញពីមជ្ឈមណ្ឌល រួមជាមួយកម្លាំងទាញពីប្រព័ន្ធនាំអំបោះ។
ក្នុងលក្ខខណ្ឌធម្មតា balloon មានទំហំមានស្ថិរភាព ហើយមិនប៉ះពាល់ដល់ដំណើរការដេរទេ។ អំបោះត្រូវបានផ្គត់ផ្គង់ទៅម៉ាស៊ីនយ៉ាងស្មើ ភាពតានតឹងមានការប្រែប្រួលតិច ហើយថ្នេរត្រូវបានបង្កើតជាបន្តបន្ទាប់។
ផ្ទុយទៅវិញ ប្រសិនបើ balloon ធំពេក ឬផ្លាស់ប្តូររូបរាងជាបន្តបន្ទាប់ ភាពតានតឹងរបស់អំបោះនឹងប្រែប្រួលតាមរាល់ការវិល។ ពេលនោះ ម៉ាស៊ីនអាចមានបញ្ហាដូចជា អំបោះដាច់ រំលងថ្នេរ ឬថ្នេរមិនស្មើ។
ចំណុចសំខាន់គឺ ballooning មិនមែនជាកំហុសទេ។ វាជាបាតុភូតរូបវិទ្យាធម្មជាតិ។ វាក្លាយជាបញ្ហាផលិតកម្មនៅពេល balloon លើសពីសមត្ថភាពគ្រប់គ្រងរបស់ប្រព័ន្ធផ្គត់ផ្គង់អំបោះប៉ុណ្ណោះ។
2. ហេតុអ្វីបានជាការប៉ោងអំបោះកើតឡើង?
ការប៉ោងអំបោះកើតឡើងនៅពេលអំបោះត្រូវបានទាញចេញពីកោណក្នុងល្បឿនខ្ពស់។ ក្នុងដំណើរការនេះ អំបោះទទួលឥទ្ធិពលពីកម្លាំងទាញ កម្លាំងចលករចេញពីមជ្ឈមណ្ឌល និងការកកិតតាមផ្លូវអំបោះ។ ប្រសិនបើកត្តាទាំងនេះមានតុល្យភាព balloon នឹងមានស្ថិរភាព និងមិនប៉ះពាល់ដល់ការដេរ។
ផ្ទុយទៅវិញ ប្រសិនបើលក្ខខណ្ឌណាមួយផ្លាស់ប្តូរ ទំហំ និងគន្លងរបស់ balloon ក៏ផ្លាស់ប្តូរតាម។ នេះជាមូលហេតុដែលធ្វើឱ្យភាពតានតឹងអំបោះប្រែប្រួល និងបង្កើតបញ្ហាជាច្រើនក្នុងផលិតកម្ម។
2.1. ល្បឿនម៉ាស៊ីនខ្ពស់ពេក
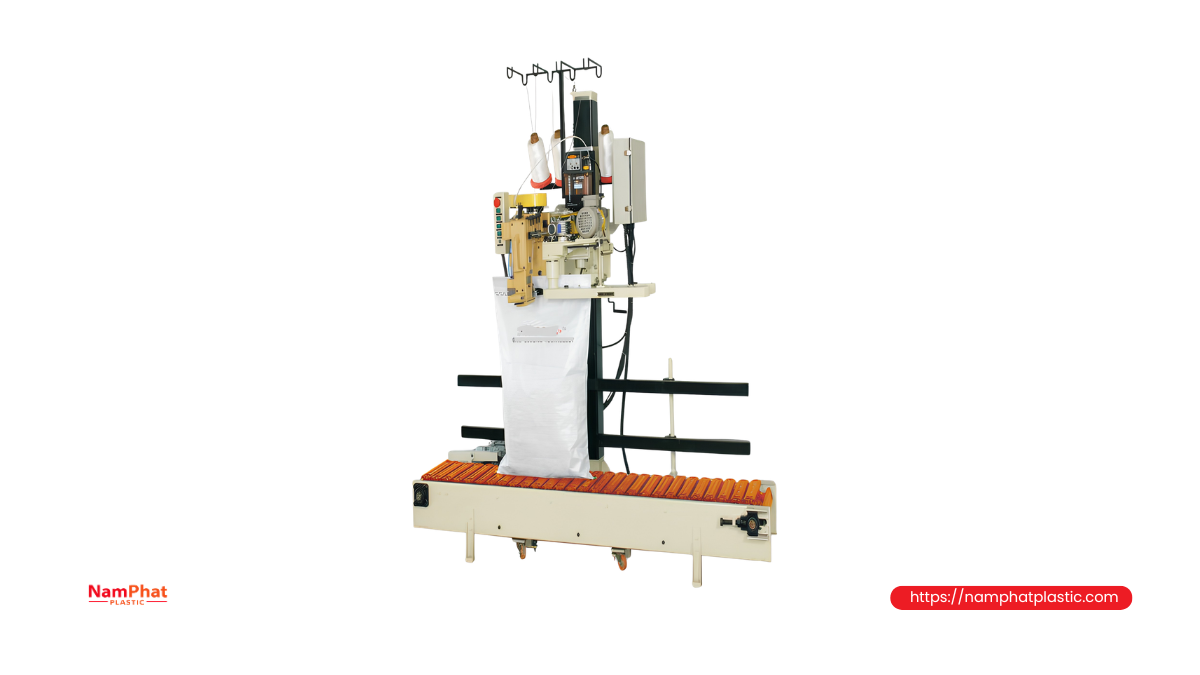
ល្បឿនដេរកាន់តែខ្ពស់ ល្បឿនដកអំបោះក៏កាន់តែខ្ពស់។ ដូច្នេះ កម្លាំងចលករចេញពីមជ្ឈមណ្ឌលដែលធ្វើលើអំបោះនឹងកើនឡើង ហើយធ្វើឱ្យ balloon ពង្រីកធំឡើង។
ប្រសិនបើល្បឿនលើសពីសមត្ថភាពគ្រប់គ្រងរបស់ប្រព័ន្ធផ្គត់ផ្គង់អំបោះ balloon អាចញ័រខ្លាំង ឬប៉ះផ្នែកនៅជុំវិញ។ រាល់ការប៉ះទង្គិចអាចធ្វើឱ្យភាពតានតឹងអំបោះផ្លាស់ប្តូរក្នុងរយៈពេលខ្លីខ្លាំង ហើយប៉ះពាល់ដល់ស្ថិរភាពថ្នេរ។
នេះជាមូលហេតុដែលម៉ាស៊ីនជាច្រើនអាចដំណើរការល្អក្នុងល្បឿនមធ្យម ប៉ុន្តែចាប់ផ្តើមមានអំបោះដាច់ ឬរំលងថ្នេរ នៅពេលបង្កើនទៅល្បឿនអតិបរមា។
2.2. ផ្លូវអំបោះ និងទីតាំងកោណមិនសមស្រប
ចម្ងាយរវាងកោណអំបោះ និងរង្វង់នាំអំបោះដំបូង មានឥទ្ធិពលដោយផ្ទាល់លើទំហំ balloon។
ប្រសិនបើចម្ងាយឆ្ងាយពេក balloon មានកន្លែងច្រើនសម្រាប់ពង្រីក ហើយងាយញ័រជាងមុន។ ផ្ទុយទៅវិញ ប្រសិនបើផ្លូវអំបោះប្តូរទិសខ្លាំងពេក ឬរៀបចំមិនសមស្រប អំបោះនឹងទទួលការកកិតបន្ថែម មុនពេលចូលទៅក្នុងប្រព័ន្ធតានតឹង។
លើសពីនេះ ជើងទ្រកូនអំបោះដែលដំឡើងមិនត្រឹមត្រូវ អាចធ្វើឱ្យ balloon រំកិលទៅម្ខាង និងបង្កើនហានិភ័យប៉ះនឹងតួម៉ាស៊ីន។
2.3. លក្ខណៈកោណអំបោះ និងភាពតានតឹងដំបូង
កោណអំបោះមិនមែនគ្រប់កោណបង្កើត balloon ដូចគ្នាទេ។ អង្កត់ផ្ចិតកោណ ភាពរឹងរបស់អំបោះ របៀបរុំអំបោះ និងភាពស្មើនៃស្រទាប់អំបោះដែលបានរុំ សុទ្ធតែមានឥទ្ធិពលលើដំណើរការដកអំបោះ។
លើសពីនេះ ភាពតានតឹងដំបូងក៏ត្រូវកំណត់ឱ្យសមស្រប។ ប្រសិនបើភាពតានតឹងទាបពេក balloon មានទំនោរពង្រីក និងញ័រខ្លាំងជាងមុន។ ប្រសិនបើភាពតានតឹងខ្ពស់ពេក balloon អាចតូចចុះ ប៉ុន្តែការកកិតតាមផ្លូវអំបោះនឹងកើនឡើង ដែលធ្វើឱ្យអំបោះពាក់លឿន និងបង្កើនហានិភ័យដាច់។
3. តើការប៉ោងអំបោះប៉ះពាល់ដល់ដំណើរការដេរយ៉ាងដូចម្តេច?
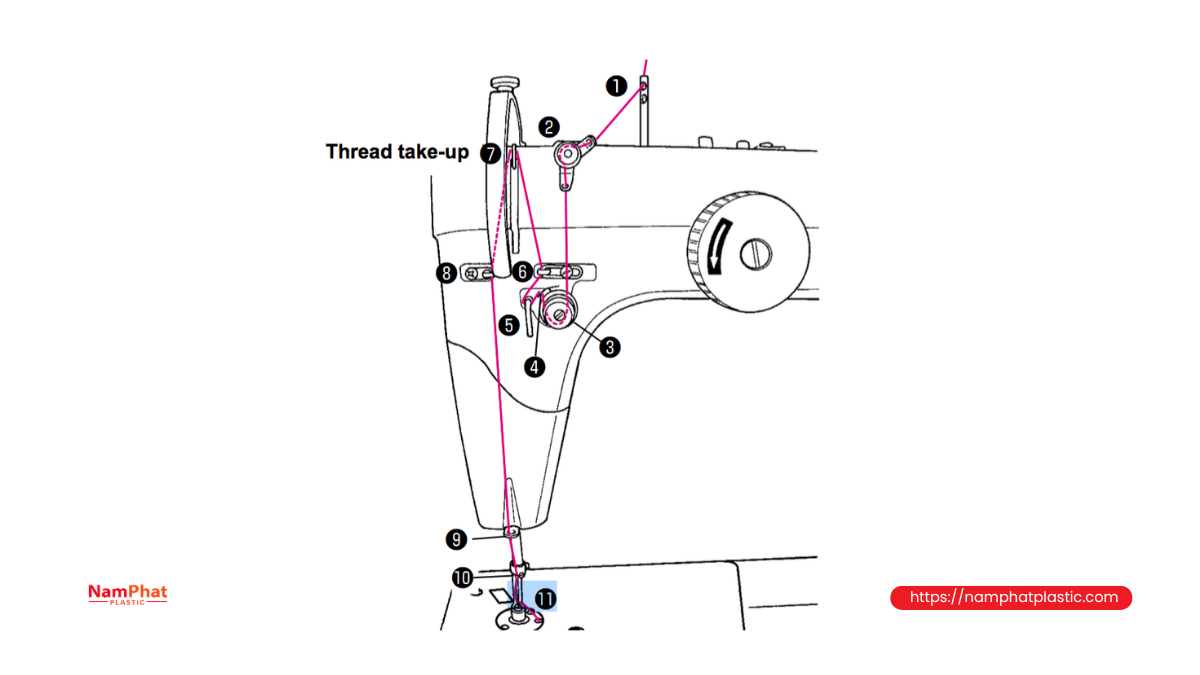
ការប៉ោងអំបោះគឺជាបាតុភូតធម្មតានៅពេលអំបោះត្រូវបានទាញចេញពីកោណ។ ប៉ុន្តែ ប្រសិនបើ balloon ធំពេក ឬចលនាមិនមានស្ថិរភាព ភាពតានតឹងអំបោះនឹងផ្លាស់ប្តូរជាបន្តបន្ទាប់។ វាអាចប៉ះពាល់ដោយផ្ទាល់ដល់គុណភាពថ្នេរ និងស្ថិរភាពម៉ាស៊ីន។
ក្នុងករណីជាច្រើន អ្នកប្រើប្រាស់សម្គាល់តែអំបោះដាច់ ឬរំលងថ្នេរ ដោយមិនបានដឹងថា មូលហេតុអាចចាប់ផ្តើមពីដំណើរការផ្គត់ផ្គង់អំបោះ។
3.1. ភាពតានតឹងរបស់អំបោះមិនមានស្ថិរភាព
នៅពេល balloon ផ្លាស់ប្តូរទំហំជាបន្តបន្ទាប់ ប្រវែងអំបោះរវាងកោណ និងរង្វង់នាំអំបោះក៏ផ្លាស់ប្តូរតាម។ វាធ្វើឱ្យកម្លាំងទាញលើអំបោះកើនឡើង និងថយចុះ ជំនួសឱ្យការរក្សាស្ថិរភាព។
ប្រសិនបើការប្រែប្រួលនេះកើតឡើងជាបន្តបន្ទាប់ ឧបករណ៍តានតឹងអាចមិនអាចសម្របបានទាន់ពេល។ ម៉ាស៊ីនអាចនៅតែដំណើរការ ប៉ុន្តែថ្នេរនឹងមិនស្មើដូចមុនទៀតទេ។
នេះក៏ជាមូលហេតុដែលអ្នកបច្ចេកទេសជាច្រើនកែសម្រួលភាពតានតឹងជាច្រើនដង ប៉ុន្តែមិនអាចដោះស្រាយបញ្ហាបានទាំងស្រុង។
3.2. បង្កើនហានិភ័យនៃការដាច់អំបោះ និងរំលងថ្នេរ
នៅពេល balloon ញ័រខ្លាំង ឬប៉ះជើងទ្រកូនអំបោះ អំបោះនឹងទទួលកម្លាំងបន្ថែមក្នុងរយៈពេលខ្លី។ ប្រសិនបើរួមជាមួយម្ជុលដែលពាក់ រង្វង់នាំអំបោះមានគែមមុត ឬភាពតានតឹងខ្ពស់ពេក ហានិភ័យនៃការដាច់អំបោះនឹងកើនឡើងយ៉ាងច្រើន។
ក្រៅពីការដាច់អំបោះ ការផ្គត់ផ្គង់អំបោះទៅម្ជុលមិនមានស្ថិរភាព ក៏អាចធ្វើឱ្យរង្វង់អំបោះនៅខាងក្រោយម្ជុលបង្កើតមិនស្មើ។ Hook អាចចាប់រង្វង់អំបោះមិនបានត្រឹមត្រូវ បណ្តាលឱ្យរំលងថ្នេរ ឬថ្នេរមិនបន្តគ្នា។
បញ្ហាទាំងនេះជាទូទៅកើតញឹកញាប់ជាងនៅពេលម៉ាស៊ីនដំណើរការក្នុងល្បឿនខ្ពស់ ឬប្រើកោណអំបោះដែលមានអង្កត់ផ្ចិតធំ។
3.3. កាត់បន្ថយអាយុកាលប្រព័ន្ធនាំអំបោះ
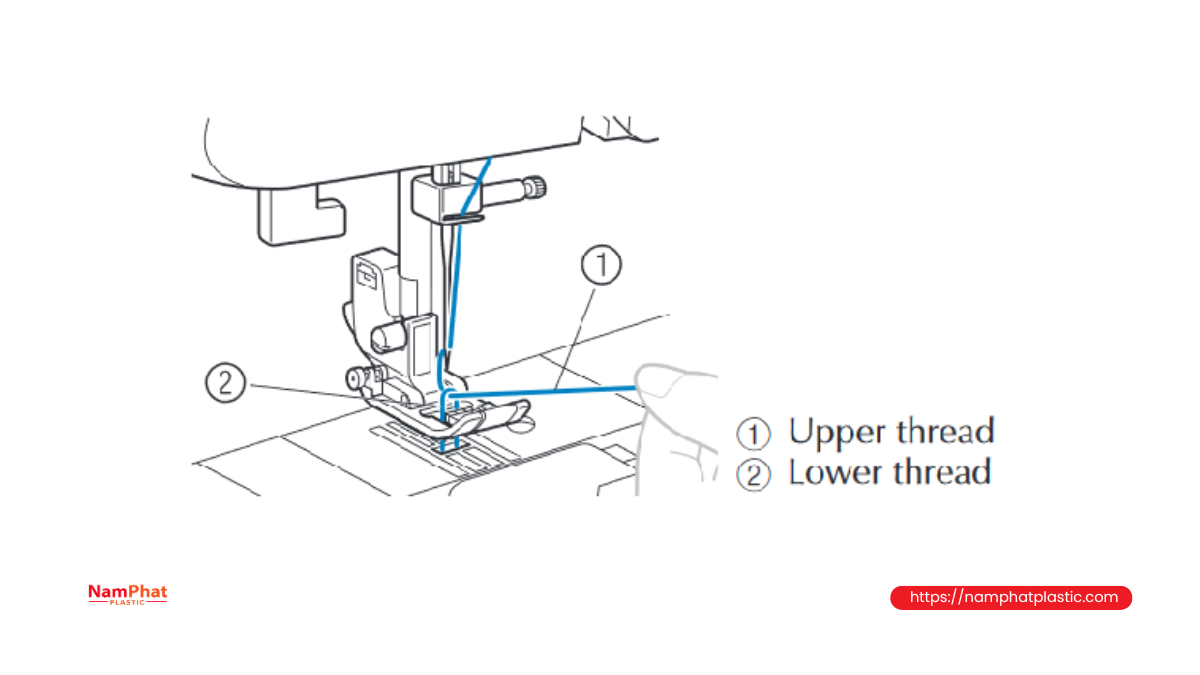
ការញ័រខ្លាំងរបស់ balloon ធ្វើឱ្យអំបោះផ្លាស់ប្តូរទិសដៅជាបន្តបន្ទាប់ និងបង្កើនការកកិតជាមួយផ្នែកផ្សេងៗតាមផ្លូវអំបោះ។
តាមពេលវេលា រង្វង់នាំអំបោះ ឌីសតានតឹង និងផ្នែកផ្សេងទៀតដែលប៉ះជាមួយអំបោះ នឹងពាក់លឿនជាងធម្មតា។ ធូលីសរសៃក៏កកកុញច្រើនជាងមុន ដែលបង្កើនការកកិត និងធ្វើឱ្យការប៉ោងអំបោះកាន់តែពិបាកគ្រប់គ្រង។
ប្រសិនបើមិនសម្អាត និងថែទាំជាប្រចាំ ផ្នែកទាំងនេះអាចក្លាយជាមូលហេតុនៃបញ្ហាផ្សេងទៀត ដូចជា អំបោះរលួយ ការដាច់អំបោះ ឬភាពតានតឹងមិនមានស្ថិរភាព។
4. វិធីសម្គាល់ការប៉ោងអំបោះខុសប្រក្រតី
មិនមែនគ្រប់ balloon ទាំងអស់ត្រូវការកែសម្រួលទេ។ ក្នុងករណីជាច្រើន balloon អាចមានវត្តមាន ប៉ុន្តែម៉ាស៊ីននៅតែដំណើរការមានស្ថិរភាព និងគុណភាពថ្នេរនៅតែបានតាមតម្រូវការ។
ចំណុចសំខាន់គឺត្រូវសម្គាល់ថា ពេលណាការប៉ោងអំបោះបានលើសពីស្ថានភាពធម្មតា ដើម្បីអាចចាត់វិធានការដោះស្រាយបានសមស្រប។
4.1. សង្កេតរូបរាងរបស់ balloon
Balloon ដែលមានស្ថិរភាពជាទូទៅមានទំហំប្រហាក់ប្រហែលគ្នា និងផ្លាស់ទីតាមគន្លងដែលកើតឡើងដដែលៗជុំវិញកោណអំបោះ។ ក្នុងអំឡុងពេលដេរ រូបរាង balloon ផ្លាស់ប្តូរតិច ហើយមិនប៉ះផ្នែកនៅជុំវិញទេ។
ផ្ទុយទៅវិញ balloon ខុសប្រក្រតីអាចមានសញ្ញាដូចជា៖
-
រង្វង់ balloon ធំពេក។
-
ទំហំផ្លាស់ប្តូរជាបន្តបន្ទាប់។
-
Balloon ញ័រខ្លាំងនៅពេលម៉ាស៊ីនបង្កើនល្បឿន។
-
Balloon ប៉ះជើងទ្រកូនអំបោះ ឬតួម៉ាស៊ីន។
-
មាន balloon ច្រើនរង្វង់កើតឡើងក្នុងពេលតែមួយ។
ប្រសិនបើបាតុភូតទាំងនេះកើតឡើងញឹកញាប់ គួរត្រួតពិនិត្យប្រព័ន្ធផ្គត់ផ្គង់អំបោះ ជំនួសឱ្យការកែសម្រួលភាពតានតឹងតែប៉ុណ្ណោះ។
4.2. តាមដានគុណភាពថ្នេរ
គុណភាពថ្នេរគឺជាសញ្ញាមួយដែលបង្ហាញស្ថានភាព ballooning បានច្បាស់។
ប្រសិនបើ balloon ញ័រខ្លាំង ថ្នេរអាចមានបញ្ហាដូចជា៖
-
ម្ជុលដេរមិនស្មើ។
-
ថ្នេរខ្សែសង្វាក់ពេលខ្លះតឹង ពេលខ្លះរលុង។
-
មានការរំលងថ្នេរម្តងម្កាល។
-
អំបោះដាច់ដោយគ្មានលំនាំច្បាស់លាស់។
-
អំបោះរលួយ ឬពាក់ខុសប្រក្រតី។
ប្រសិនបើបញ្ហាទាំងនេះកើតឡើងតែនៅល្បឿនខ្ពស់ ប៉ុន្តែបាត់ទៅវិញនៅពេលបន្ថយល្បឿន មូលហេតុអាចទាក់ទងនឹង ballooning ឬដំណើរការផ្គត់ផ្គង់អំបោះ។
4.3. ប្រៀបធៀបរវាងម៉ាស៊ីន ឬកោណអំបោះផ្សេងៗ
នៅពេលម៉ាស៊ីនជាច្រើនប្រើអំបោះប្រភេទដូចគ្នា ប៉ុន្តែមានតែម៉ាស៊ីនមួយដែលបង្កើត balloon ធំខុសប្រក្រតី គួរផ្តល់អាទិភាពដល់ការត្រួតពិនិត្យការកំណត់របស់ម៉ាស៊ីននោះ។
ផ្ទុយទៅវិញ ប្រសិនបើបាតុភូតនេះកើតឡើងតែជាមួយកោណអំបោះជាក់លាក់មួយ គួរត្រួតពិនិត្យរបៀបរុំអំបោះ ភាពស្មើរបស់កោណ និងការខូចទ្រង់ទ្រាយក្នុងពេលរក្សាទុក។
ការផ្លាស់ប្តូរកត្តាម្តងមួយៗ ដូចជា កោណអំបោះ ទីតាំងជើងទ្រ ឬល្បឿនម៉ាស៊ីន នឹងជួយកំណត់មូលហេតុបានលឿនជាងការកែសម្រួលប៉ារ៉ាម៉ែត្រជាច្រើនក្នុងពេលតែមួយ។
5. តារាងវិនិច្ឆ័យរហ័សសម្រាប់ការប៉ោងអំបោះនៅរោងចក្រ
ការសង្កេត ballooning ដោយផ្ទាល់ រួមជាមួយការតាមដានគុណភាពថ្នេរ នឹងជួយឱ្យអ្នកបច្ចេកទេសកំណត់តំបន់មូលហេតុបានលឿន។ ជំនួសឱ្យការកែសម្រួលប៉ារ៉ាម៉ែត្រជាច្រើនក្នុងពេលតែមួយ គួរត្រួតពិនិត្យកត្តានីមួយៗតាមកម្រិតឥទ្ធិពល ដើម្បីកាត់បន្ថយពេលម៉ាស៊ីនឈប់។
| បាតុភូតដែលសង្កេតឃើញ | មូលហេតុដែលគួរត្រួតពិនិត្យមុន | វិធីពិនិត្យរហ័ស | វិធីដោះស្រាយ |
| Balloon ធំពេក | ល្បឿនម៉ាស៊ីនខ្ពស់ ចម្ងាយពីកោណទៅរង្វង់នាំអំបោះឆ្ងាយពេក | បន្ថយល្បឿន ហើយសង្កេតម្តងទៀត | កែសម្រួលល្បឿន ឬទីតាំងកោណអំបោះ |
| Balloon ញ័រខ្លាំង | ផ្លូវអំបោះមិនសមស្រប ភាពតានតឹងដំបូងទាបពេក | ពិនិត្យផ្លូវអំបោះ និងប្រព័ន្ធតានតឹង | កែផ្លូវអំបោះ និងកែសម្រួលភាពតានតឹង |
| Balloon ប៉ះជើងទ្រកូនអំបោះ | ជើងទ្រកូនអំបោះដាក់មិនត្រឹមត្រូវ | សង្កេតគន្លង balloon ពេលម៉ាស៊ីនដំណើរការ | ផ្លាស់ទីជើងទ្រ ឬរង្វង់នាំអំបោះដំបូង |
| ថ្នេរពេលខ្លះតឹង ពេលខ្លះរលុង | ភាពតានតឹងប្រែប្រួលដោយសារ balloon មិនមានស្ថិរភាព | ប្រៀបធៀបពេលដំណើរការយឺត និងលឿន | ពិនិត្យប្រព័ន្ធផ្គត់ផ្គង់អំបោះ |
| អំបោះដាច់ពេលបង្កើនល្បឿន | Balloon ធំពេក ឬការកកិតតាមផ្លូវអំបោះកើនឡើង | បន្ថយល្បឿនសម្រាប់សាកល្បង | ពិនិត្យរង្វង់នាំអំបោះ ម្ជុល និងផ្លូវអំបោះ |
| អំបោះរញ៉េរញ៉ៃពេលដកចេញ | អំបោះរុំមិនស្មើ ឬកោណខូចទ្រង់ទ្រាយ | ប្តូរកោណអំបោះសម្រាប់ប្រៀបធៀប | ដកកោណដែលមានបញ្ហាចេញ |
6. នីតិវិធីពិនិត្យការប៉ោងអំបោះក្នុងរយៈពេល 10 នាទី
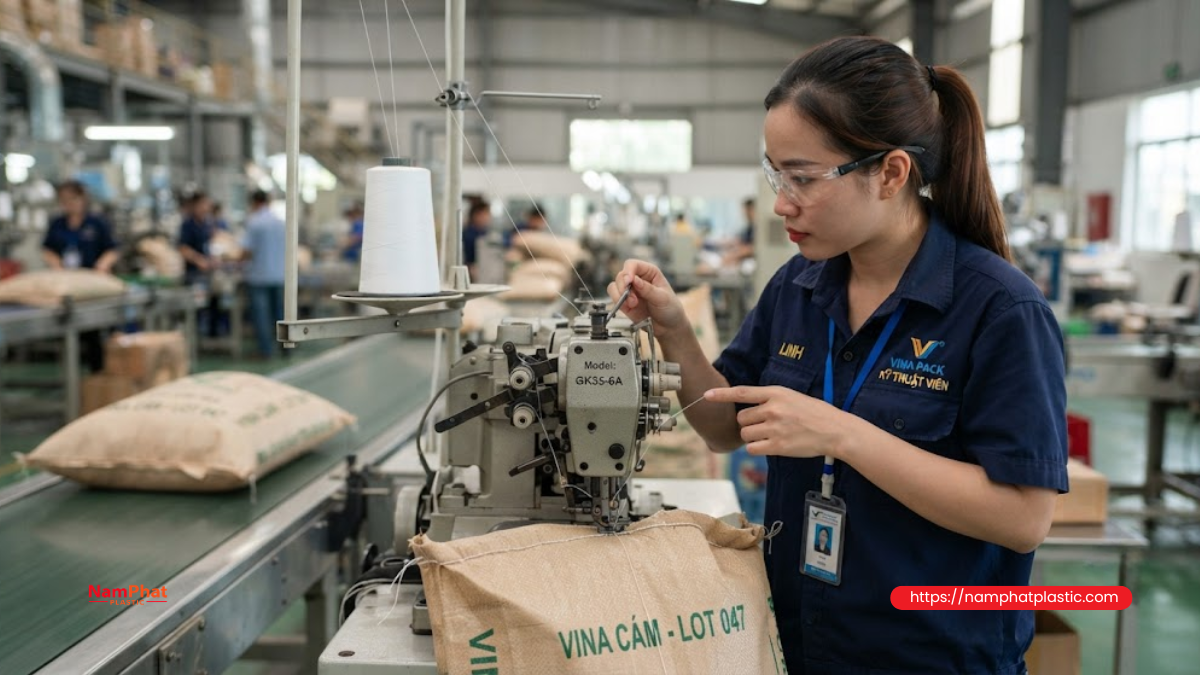
មិនមែនគ្រប់ករណីដែល balloon ធំត្រូវការកែសម្រួលភ្លាមៗទេ។ មុនពេលកែភាពតានតឹង ឬប្តូរកោណអំបោះ គួរធ្វើការត្រួតពិនិត្យតាមជំហានខាងក្រោម ដើម្បីកំណត់មូលហេតុឱ្យបានត្រឹមត្រូវ។
ជំហានទី 1. សង្កេត balloon នៅពេលម៉ាស៊ីនដំណើរការ
ចាប់ផ្តើមម៉ាស៊ីនក្នុងល្បឿនធម្មតា ហើយសង្កេតរង្វង់ balloon ដោយផ្ទាល់។
ប្រសិនបើ balloon មានទំហំស្ថិរភាព ផ្លាស់ទីរលូន និងមិនប៉ះផ្នែកនៅជុំវិញទេ បាតុភូតនេះជាទូទៅមិនមែនជាមូលហេតុនៃបញ្ហាទេ។
ផ្ទុយទៅវិញ ប្រសិនបើ balloon ផ្លាស់ប្តូររូបរាងជាបន្តបន្ទាប់ ឬញ័រខ្លាំងនៅពេលម៉ាស៊ីនបង្កើនល្បឿន គួរបន្តពិនិត្យកត្តាផ្សេងទៀត។
ជំហានទី 2. ពិនិត្យទីតាំងកោណ និងផ្លូវអំបោះ
សង្កេតចម្ងាយពីកោណអំបោះទៅរង្វង់នាំអំបោះដំបូង។
ក្នុងពេលតែមួយ ពិនិត្យផ្លូវអំបោះទាំងមូល ដើម្បីធានាថា៖
-
អំបោះមិនត្រូវបានបង្វិល។
-
មិនកកិតជាមួយគែមដែក។
-
មិនប្តូរទិសខ្លាំងពេក។
-
រង្វង់នាំអំបោះនៅតែរលូន និងគ្មានគែមមុត។
ក្នុងករណីជាច្រើន ការកែទីតាំងរង្វង់នាំអំបោះដំបូងអាចធ្វើឱ្យ balloon មានស្ថិរភាពជាងមុន។
ជំហានទី 3. ពិនិត្យភាពតានតឹងអំបោះ និងល្បឿនម៉ាស៊ីន
បន្ថយល្បឿនម៉ាស៊ីនប្រហែល 20–30% ហើយសង្កេត balloon ម្តងទៀត។
ប្រសិនបើបាតុភូតនេះថយចុះយ៉ាងច្បាស់ មូលហេតុទំនងជាទាក់ទងនឹងល្បឿនម៉ាស៊ីន ឬភាពតានតឹងអំបោះ។
កុំរឹតភាពតានតឹងខ្លាំងពេកតាំងពីដំបូង។ គួរកែសម្រួលបន្តិចម្តងៗ ហើយតាមដានការផ្លាស់ប្តូររបស់ balloon និងគុណភាពថ្នេរ បន្ទាប់ពីការកែសម្រួលនីមួយៗ។
ជំហានទី 4. សាកល្បងដោយប្រើកោណអំបោះផ្សេង
ប្រសិនបើប្រព័ន្ធម៉ាស៊ីនត្រូវបានពិនិត្យរួច ប៉ុន្តែ balloon នៅតែញ័រខុសប្រក្រតី គួរប្តូរទៅប្រើកោណអំបោះដែលបានបញ្ជាក់ថាដំណើរការមានស្ថិរភាពលើម៉ាស៊ីនផ្សេង។
ការប្តូរកោណសម្រាប់ប្រៀបធៀបជួយកំណត់បានលឿនថា មូលហេតុមកពីម៉ាស៊ីន ឬមកពីកោណអំបោះផ្ទាល់។
កុំប្តូរកោណអំបោះ ម្ជុល និងភាពតានតឹងក្នុងពេលតែមួយ ព្រោះនឹងពិបាកកំណត់ថាកត្តាណាមួយជាមូលហេតុនៃភាពខុសគ្នា។
ជំហានទី 5. វាយតម្លៃឡើងវិញបន្ទាប់ពីកែសម្រួល
បន្ទាប់ពីការកែសម្រួលនីមួយៗ ត្រូវឱ្យម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់ពីរបីនាទី ក្នុងល្បឿនផលិតកម្មពិតប្រាកដ។
ក្រៅពីសង្កេត balloon គួរត្រួតពិនិត្យបន្ថែម៖
-
ស្ថិរភាពថ្នេរ។
-
ការដាច់អំបោះ ឬរំលងថ្នេរ។
-
ការញ័ររបស់ប្រព័ន្ធផ្គត់ផ្គង់អំបោះ។
-
សំឡេងប៉ះទង្គិចខុសប្រក្រតីនៅជុំវិញតំបន់កោណអំបោះ។
តែពេល balloon និងគុណភាពថ្នេរទាំងពីរមានស្ថិរភាព ទើបគួរដាក់ម៉ាស៊ីនត្រឡប់ទៅផលិតកម្មវិញ។
7. ចំណុចគួរយកចិត្តទុកដាក់ដើម្បីកាត់បន្ថយការប៉ោងអំបោះ
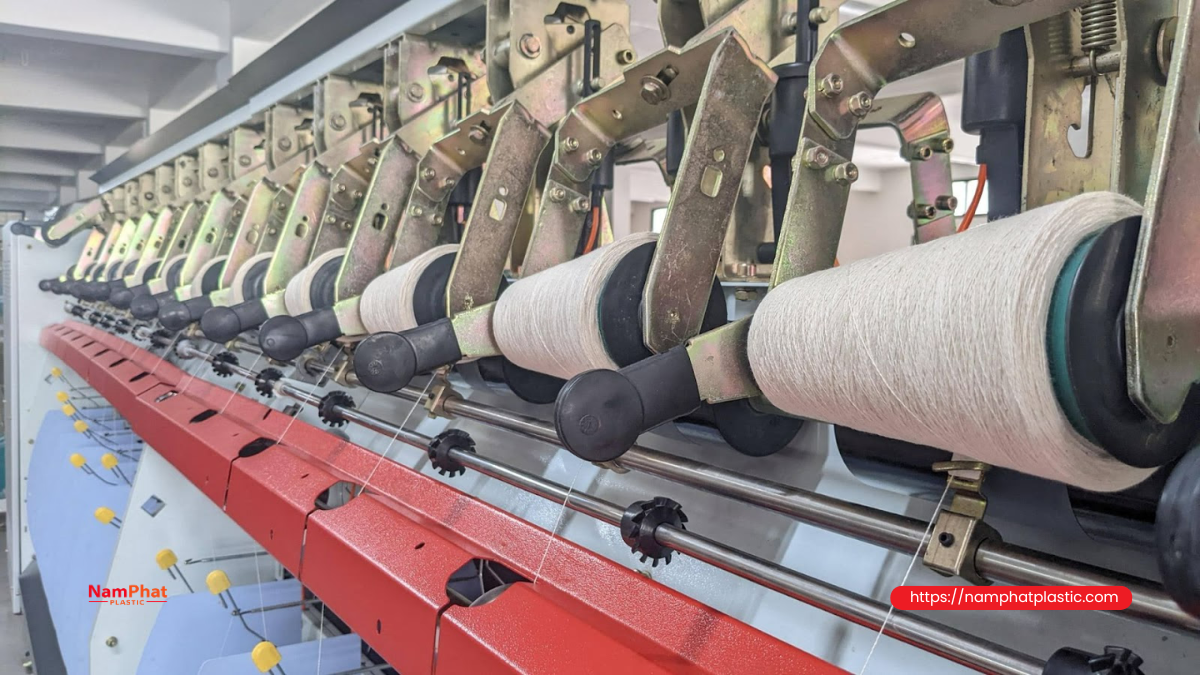
ការប៉ោងអំបោះមិនអាចលុបបំបាត់បានទាំងស្រុងទេ នៅពេលម៉ាស៊ីនដំណើរការក្នុងល្បឿនខ្ពស់។ គោលដៅរបស់អ្នកប្រើប្រាស់គឺរក្សា balloon ឱ្យមានស្ថិរភាព ដើម្បីកុំឱ្យប៉ះពាល់ដល់ភាពតានតឹងអំបោះ និងគុណភាពថ្នេរ។
ដើម្បីសម្រេចបាននេះ ត្រូវគ្រប់គ្រងប្រព័ន្ធផ្គត់ផ្គង់អំបោះទាំងមូល ជំនួសឱ្យការកែសម្រួលប៉ារ៉ាម៉ែត្រតែមួយ។
7.1. កុំបង្កើនភាពតានតឹងអំបោះដើម្បីកាត់បន្ថយ balloon
នៅពេលឃើញ balloon ធំពេក មនុស្សជាច្រើនមានទំនោររឹតឧបករណ៍តានតឹង។ វាអាចធ្វើឱ្យ balloon តូចចុះ ប៉ុន្តែមិនបានដោះស្រាយមូលហេតុដើមទេ។
ប្រសិនបើភាពតានតឹងខ្ពស់ពេក អំបោះនឹងទទួលការកកិតកាន់តែខ្លាំងតាមផ្លូវអំបោះ និងនៅរន្ធម្ជុល។ វាអាចធ្វើឱ្យអំបោះពាក់លឿន បង្កើនកំដៅម្ជុល និងបង្កើនហានិភ័យដាច់អំបោះនៅពេលម៉ាស៊ីនដំណើរការល្បឿនខ្ពស់។
ភាពតានតឹងអំបោះគួរត្រូវបានកែសម្រួលត្រឹមកម្រិតដែលចាំបាច់សម្រាប់បង្កើតថ្នេរមានស្ថិរភាពប៉ុណ្ណោះ មិនគួរប្រើវាជាវិធីសម្រាប់បង្ខំឱ្យ balloon តូចចុះទេ។
7.2. រៀបចំប្រព័ន្ធផ្គត់ផ្គង់អំបោះឱ្យសមស្រប
ទីតាំងកោណអំបោះ និងរង្វង់នាំអំបោះដំបូងមានឥទ្ធិពលដោយផ្ទាល់លើទំហំ balloon។
នៅពេលដំឡើងម៉ាស៊ីន ត្រូវធានាថាកោណអំបោះមានកន្លែងគ្រប់គ្រាន់សម្រាប់ដកអំបោះ ប៉ុន្តែមិនដាក់ឆ្ងាយពេកពីប្រព័ន្ធនាំអំបោះ។ ផ្លូវអំបោះគួរតែត្រង់តាមដែលអាចធ្វើទៅបាន និងកាត់បន្ថយចំណុចប្តូរទិសខ្លាំង។
ប្រសិនបើប្រើម៉ាស៊ីនប្រភេទដូចគ្នាច្រើនគ្រឿងក្នុងរោងចក្រ គួររៀបចំស្តង់ដារដូចគ្នាសម្រាប់ជើងទ្រកូនអំបោះ និងផ្លូវនាំអំបោះ ដើម្បីកាត់បន្ថយភាពខុសគ្នារវាងម៉ាស៊ីន។
7.3. ពិនិត្យកោណអំបោះមុនពេលដាក់ចូលផលិតកម្ម
មិនមែនគ្រប់បញ្ហា ballooning សុទ្ធតែកើតពីម៉ាស៊ីនទេ។ កោណអំបោះដែលរុំមិនស្មើ ខូចទ្រង់ទ្រាយ ឬរក្សាទុកមិនត្រឹមត្រូវ ក៏អាចធ្វើឱ្យ balloon ញ័រខុសប្រក្រតីបានដែរ។
មុនពេលដាក់កោណអំបោះចូលម៉ាស៊ីន គួរត្រួតពិនិត្យ៖
-
តើកោណមានស្នាមបុក ឬស្នូលប្រេះឬទេ។
-
តើស្រទាប់អំបោះរុំស្មើគ្នាឬទេ។
-
តើអំបោះរញ៉េរញ៉ៃ ឬរលុងនៅលើផ្ទៃកោណឬទេ។
-
តើកោណត្រូវបានប៉ះពាល់ដោយសំណើម ឬធូលីក្នុងពេលរក្សាទុកឬទេ។
ការដកកោណដែលមិនបានតាមតម្រូវការចេញតាំងពីដំបូង អាចជួយកាត់បន្ថយបញ្ហាក្នុងដំណើរការដេរបានយ៉ាងច្រើន។
សំណួរដែលសួរញឹកញាប់
1. តើការប៉ោងអំបោះជាសញ្ញានៃគុណភាពអំបោះមិនល្អឬទេ?
ទេ។ ការប៉ោងអំបោះគឺជាបាតុភូតរូបវិទ្យាធម្មជាតិដែលកើតឡើងនៅពេលអំបោះត្រូវបានទាញចេញពីកោណក្នុងល្បឿនខ្ពស់។ វាក្លាយជាបញ្ហានៅពេល balloon ញ័រខ្លាំងពេក ឬមិនមានស្ថិរភាពរហូតប៉ះពាល់ដល់ដំណើរការដេរ។
2. តើ balloon càng ធំ មានន័យថាអំបោះងាយដាច់ជាងមុនឬទេ?
មិនមែនជានិច្ចទេ។ Balloon ធំនឹងក្លាយជាបញ្ហា នៅពេលវាធ្វើឱ្យភាពតានតឹងអំបោះផ្លាស់ប្តូរជាបន្តបន្ទាប់ ឬប៉ះផ្នែកម៉ាស៊ីន។ ម៉ាស៊ីនជាច្រើននៅតែអាចដំណើរការមានស្ថិរភាព ទោះបី balloon មានទំហំធំគួរសមក៏ដោយ។
3. តើគួរបន្ថយល្បឿនម៉ាស៊ីនដើម្បីកាត់បន្ថយការប៉ោងអំបោះឬទេ?
ការបន្ថយល្បឿនអាចជួយឱ្យ balloon មានស្ថិរភាពជាងមុន ហើយជាវិធីមានប្រសិទ្ធភាពសម្រាប់ស្វែងរកមូលហេតុ។ ប៉ុន្តែវាគ្រាន់តែជាវិធានការបណ្តោះអាសន្ន។ ប្រសិនបើ balloon នៅតែខុសប្រក្រតីនៅល្បឿនផលិតកម្ម ត្រូវពិនិត្យឡើងវិញនូវផ្លូវអំបោះ ទីតាំងកោណ និងប្រព័ន្ធផ្គត់ផ្គង់អំបោះ។
4. តើពេលណាគួរប្តូរកោណអំបោះ?
គួរប្តូរកោណនៅពេលរកឃើញថាកោណខូចទ្រង់ទ្រាយ រុំមិនស្មើ បណ្តាលឱ្យអំបោះរញ៉េរញ៉ៃញឹកញាប់ ឬនៅតែបង្កើត balloon មិនមានស្ថិរភាព បន្ទាប់ពីបានដកចេញមូលហេតុផ្សេងៗនៅលើម៉ាស៊ីន។
សេចក្តីសន្និដ្ឋាន
ការប៉ោងអំបោះគឺជាបាតុភូតទូទៅដែលកើតឡើងនៅពេលអំបោះត្រូវបានទាញចេញពីកោណក្នុងល្បឿនខ្ពស់ ហើយមិនគួរចាត់ទុកភ្លាមៗថាជាកំហុសរបស់ម៉ាស៊ីន ឬអំបោះទេ។ ក្នុងលក្ខខណ្ឌធម្មតា balloon ដែលមានស្ថិរភាពមិនប៉ះពាល់ដល់ដំណើរការដេរទេ។
បញ្ហាកើតឡើងនៅពេលទំហំ ឬចលនារបស់ balloon លើសពីសមត្ថភាពគ្រប់គ្រងរបស់ប្រព័ន្ធផ្គត់ផ្គង់អំបោះ។ នៅពេលនោះ ភាពតានតឹងអំបោះអាចប្រែប្រួលជាបន្តបន្ទាប់ បង្កើនហានិភ័យនៃការដាច់អំបោះ រំលងថ្នេរ និងគុណភាពថ្នេរមិនល្អ។
ដើម្បីគ្រប់គ្រងបាតុភូតនេះឱ្យមានប្រសិទ្ធភាព ត្រូវវាយតម្លៃរួមគ្នានូវល្បឿនម៉ាស៊ីន ទីតាំងកោណ ផ្លូវអំបោះ ភាពតានតឹង និងគុណភាពកោណ។ ការអនុវត្តនីតិវិធីពិនិត្យត្រឹមត្រូវ និងការថែទាំជាប្រចាំ នឹងជួយឱ្យប្រព័ន្ធផ្គត់ផ្គង់អំបោះដំណើរការមានស្ថិរភាព កាត់បន្ថយពេលម៉ាស៊ីនឈប់ និងរក្សាគុណភាពថ្នេរឱ្យបានស្មើគ្នាពេញមួយដំណើរការផលិតកម្ម។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


