


 ផាន់ វ៉ាន់ ហួង
- 20/10/2026
- 7
ខ្សែសង្វាក់ផលិតថង់ PE ចាប់ពីគ្រាប់ជ័រ មានពីរផ្នែកសំខាន់ៗ៖ ការផលិតហ្វីលដោយបច្ចេកវិទ្យាអ៊ិចស្ត្រូដផ្លុំ (blown-film extrusion) និងការបម្លែងរមូរហ្វីលទៅជាថង់ ដោយកាត់ ផ្សារ បត់ ឬចោះដៃកាន់។ ម៉ាស៊ីនបោះពុម្ព ឧបករណ៍បែងចែករមូរ និងប្រព័ន្ធកែច្នៃឡើងវិញ ត្រូវបានបន្ថែមតាមប្រភេទផលិតផល។ ម៉ាស៊ីនផ្លុំហ្វីលតែមួយ មិនមែនជាខ្សែសង្វាក់ផលិតថង់ពេញលេញទេ។
សម្រាប់ថង់ LDPE/LLDPE ទន់ ថង់ HDPE ស្តើង ថង់សំរាមជារមូរ ឬថង់វេចខ្ចប់ឧស្សាហកម្ម សំណួរដំបូងមិនមែនជា «ម៉ាស៊ីនដំណើរការបានប៉ុន្មាន kg/ម៉ោង?» ទេ ប៉ុន្តែជា «ត្រូវផលិតថង់ប្រភេទណា ហើយត្រូវបំពេញលក្ខណៈវិនិច្ឆ័យអ្វីខ្លះ?»។ អត្ថបទនេះជួយអ្នកទទួលខុសត្រូវផ្នែកផលិតកម្ម បច្ចេកទេស និងការទិញ កំណត់រចនាសម្ព័ន្ធ ចំណុចត្រួតពិនិត្យគុណភាព និងលក្ខខណ្ឌទទួលយកខ្សែសង្វាក់ផលិត។
Table of Contents [Hide]
1. កំណត់លក្ខណៈបច្ចេកទេសរបស់ថង់ មុនជ្រើសរើសម៉ាស៊ីន
ឯកសារតម្រូវការបច្ចេកទេសគួរបញ្ជាក់ឱ្យច្បាស់អំពីទទឹងថង់ បណ្ដោយ កម្រាស់ជញ្ជាំងមួយជាន់ កម្រិតលម្អៀងដែលអនុញ្ញាត រចនាបាត មាត់ថង់ តម្រូវការបោះពុម្ព និងរបៀបវេចខ្ចប់។ សម្រាប់ថង់មានផ្នត់ចំហៀង ត្រូវមានគំនូរបង្ហាញរបៀបវាស់ផ្នែកផ្នត់នោះ។ សម្រាប់ថង់ជារមូរ ត្រូវកំណត់ចំនួនថង់ក្នុងមួយរមូរ អង្កត់ផ្ចិតរមូរ និងថាតើមានស្នូលឬអត់។
កុំមើលរំលងលក្ខខណ្ឌប្រើប្រាស់៖ ដាក់ទំនិញស្ងួតឬសើម ទម្ងន់ផ្ទុក គែមមុត វិធីវេចខ្ចប់ និងរយៈពេលរក្សាទុកក្នុងឃ្លាំង។ ថង់ដែលមានទំហំដូចគ្នា ក៏អាចត្រូវការវត្ថុធាតុ និងរចនាសម្ព័ន្ធស្នាមផ្សារខុសគ្នាដែរ។ ទំព័រ ថង់ប្លាស្ទិក PE តាមតម្រូវការ សមស្របសម្រាប់អ្នកដែលត្រូវកំណត់លក្ខណៈផលិតផលសម្រេច មុនពិភាក្សាលម្អិតអំពីបច្ចេកវិទ្យា។
តើ LDPE, LLDPE និង HDPE មានឥទ្ធិពលអ្វីលើខ្សែសង្វាក់ផលិត?
- LDPE៖ ជាទូទៅត្រូវបានជ្រើសរើសនៅពេលត្រូវការហ្វីលទន់ និងភាពងាយស្រួលក្នុងការកែច្នៃ។ កម្លាំងទប់ទ្រង់របស់ជ័ររលាយ (melt strength) ជួយឱ្យពពុះហ្វីលមានស្ថិរភាព។ ភាពថ្លានៅតែអាស្រ័យលើប្រភេទគ្រាប់ជ័រ សារធាតុបន្ថែម និងការធ្វើឱ្យត្រជាក់។
- LLDPE៖ ត្រូវបានប្រើដើម្បីបំពេញតម្រូវការភាពស្វិត ភាពធន់នឹងការចោះធ្លុះ ឬការកាត់បន្ថយកម្រាស់ បន្ទាប់ពីបានធ្វើតេស្តបញ្ជាក់។ ការលាយ LDPE/LLDPE ជួយឱ្យលក្ខណៈប្រើប្រាស់ និងភាពងាយដំណើរការម៉ាស៊ីនមានតុល្យភាព។ មិនមានសមាមាត្រលាយតែមួយដែលសមស្របសម្រាប់ថង់គ្រប់ប្រភេទទេ។
- HDPE៖ សមស្របសម្រាប់ការប្រើប្រាស់ហ្វីលស្តើងជាច្រើនដែលត្រូវការភាពរឹង។ រចនាសម្ព័ន្ធក្បាលពុម្ព ប្រព័ន្ធធ្វើឱ្យត្រជាក់ និងប្រព័ន្ធតម្រង់ពពុះហ្វីល ត្រូវសមស្របនឹងរបៀបផ្លុំ HDPE មិនមែនគ្រាន់តែប្ដូរគ្រាប់ជ័រ ខណៈនៅប្រើសំណុំប៉ារ៉ាម៉ែត្រ LDPE ដដែលនោះទេ។
ត្រូវជ្រើសរើសប្រភេទជ័រសម្រាប់ផលិតហ្វីលឱ្យត្រឹមត្រូវ ដោយពិនិត្យសន្ទស្សន៍លំហូររលាយ ដង់ស៊ីតេ និងសមាសធាតុសារធាតុបន្ថែម។ LyondellBasell ក៏ចាត់ថ្នាក់វត្ថុធាតុសម្រាប់ផ្លុំហ្វីលតាមការប្រើប្រាស់ចុងក្រោយ និងរចនាសម្ព័ន្ធមួយស្រទាប់ ឬរួមអ៊ិចស្ត្រូដផងដែរ។ អាចអានបន្ថែមអំពីរបៀបជ្រើសរើស LDPE និង LLDPE សម្រាប់ថង់គ្របប៉ាឡែត។
2. លំដាប់ដំណើរការពីគ្រាប់ជ័រទៅជាថង់សម្រេច
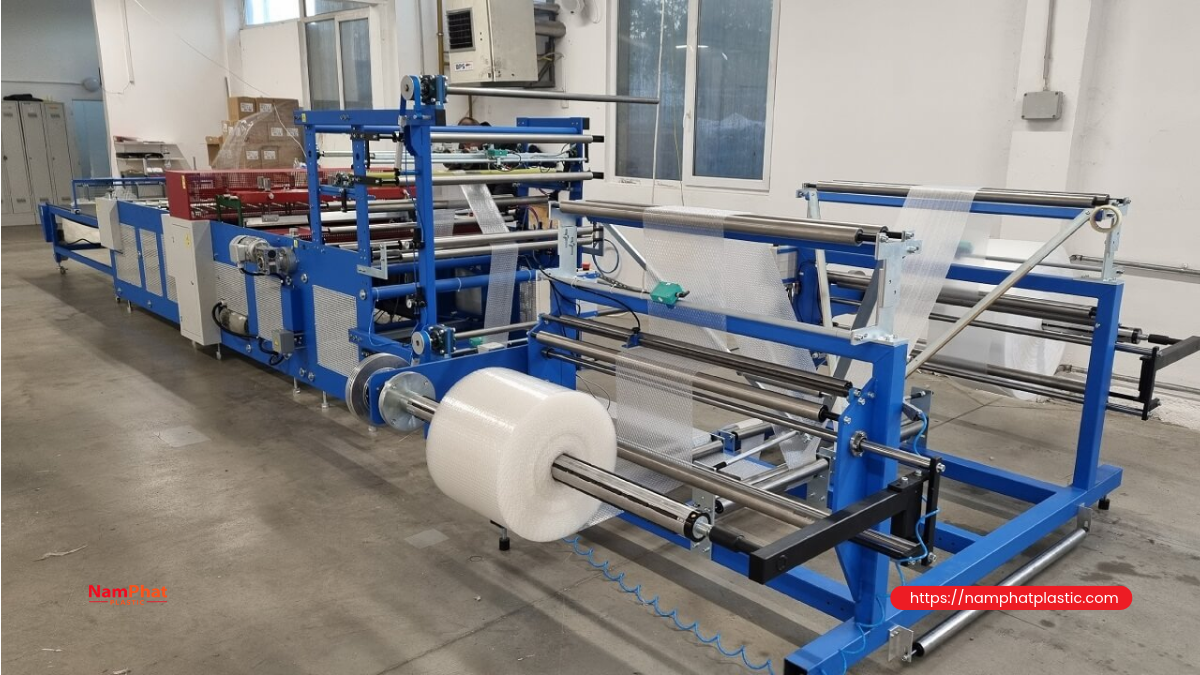
ត្រួតពិនិត្យគ្រាប់ជ័រ → កំណត់បរិមាណ និងលាយ → អ៊ិចស្ត្រូដជ័ររលាយ → ផ្លុំជាពពុះ និងធ្វើឱ្យត្រជាក់ → ទាញ និងសង្កត់ឱ្យសំប៉ែត → ព្យាបាលផ្ទៃបើចាំបាច់ → មូរជារមូរ → បោះពុម្ព/បត់/បែងចែកហ្វីលតាមរចនាសម្ព័ន្ធខ្សែសង្វាក់ → ផ្សារកម្ដៅ កាត់ ឬបង្កើតខ្សែចោះសម្រាប់ហែក → រាប់ និងវេចខ្ចប់ → ត្រួតពិនិត្យមុនចេញពីរោងចក្រ។
លំដាប់នៃដំណាក់កាលខ្លះអាចផ្លាស់ប្ដូរបាន។ ការបង្កើតផ្នត់ចំហៀងអាចបញ្ចូលនៅលើប៉មផ្លុំហ្វីល ឬធ្វើនៅដំណាក់កាលបម្លែងជាផលិតផល។ ការបោះពុម្ពអាចភ្ជាប់ផ្ទាល់ក្នុងខ្សែសង្វាក់ ឬដំណើរការលើម៉ាស៊ីនដាច់ដោយឡែក។ សហគ្រាសដែលទិញរមូរហ្វីលពីខាងក្រៅ អាចវិនិយោគតែផ្នែកផលិតថង់ ប៉ុន្តែត្រូវគ្រប់គ្រងគុណភាពរមូរហ្វីលចូល។
តើការផ្លុំហ្វីលខុសពីការអ៊ិចស្ត្រូដហ្វីលរាបយ៉ាងដូចម្ដេច?
ការអ៊ិចស្ត្រូដផ្លុំ បញ្ជូនជ័រឆ្លងកាត់ពុម្ពរង្វង់ បង្កើតជាបំពង់ហ្វីល រួចផ្លុំខ្យល់ឱ្យពង្រីកជាពពុះ។ ក្រោយធ្វើឱ្យត្រជាក់ និងសង្កត់ឱ្យសំប៉ែត បំពង់ហ្វីលនេះងាយស្រួលយកទៅផលិតថង់ផ្សារបាត។ ការអ៊ិចស្ត្រូដហ្វីលរាបប្រើពុម្ពរន្ធស្ដើងវែង និងក្រុមរ៉ូឡូត្រជាក់ ដើម្បីបង្កើតហ្វីលជាសន្លឹក។ បើចង់ផលិតជាថង់ ត្រូវជ្រើសរើសវិធីបត់ និងផ្សារឱ្យសមស្រប។
បច្ចេកវិទ្យាទាំងពីរអាចផលិតហ្វីល PE បាន ប៉ុន្តែមិនអាចប្ដូរជំនួសគ្នាដោយគ្រាន់តែប្ដូរក្បាលពុម្ពទេ។ ត្រូវប្រៀបធៀបទម្រង់ហ្វីលចេញ តម្រូវការលក្ខណៈមេកានិច និងរូបវន្ត ព្រមទាំងដំណាក់កាលបម្លែងបន្ទាប់។ មិនគួរជ្រើសរើសខ្សែសង្វាក់ហ្វីលរាប គ្រាន់តែដោយសារឃើញល្បឿនក្នុងកាតាឡុកខ្ពស់ជាងនោះទេ។
3. បញ្ជីឧបករណ៍៖ ផ្នែកណាចាំបាច់ និងផ្នែកណាជាជម្រើសបន្ថែម?
| ក្រុមឧបករណ៍ | មុខងារ | លក្ខណៈវិនិច្ឆ័យជ្រើសរើស |
|---|---|---|
| បញ្ចូលវត្ថុធាតុ ថ្លឹង និងលាយ | បញ្ចូលគ្រាប់ជ័រ ពណ៌ និងសារធាតុបន្ថែមទៅក្នុងម៉ាស៊ីនអ៊ិចស្ត្រូដតាមបរិមាណត្រឹមត្រូវ | ចំនួនសមាសធាតុ ស្ថិរភាពការបញ្ចូលវត្ថុធាតុ និងការសម្អាតពេលប្ដូរពណ៌។ ការកំណត់បរិមាណតាមទម្ងន់ជាជម្រើសដំឡើងបន្ថែម |
| ម៉ាស៊ីនអ៊ិចស្ត្រូដ តម្រង និងពុម្ពរង្វង់ | រំលាយ ធ្វើឱ្យជ័រស្មើសាច់ និងចែកចាយជ័រជាបំពង់ | ប្រភេទជ័រ សម្ពាធដែលអនុញ្ញាត ទទឹងនិងកម្រាស់គោលដៅ និងគុណភាពវត្ថុធាតុដើម |
| រង្វង់ខ្យល់ ប៉ម និងក្រុមទាញហ្វីល | ធ្វើឱ្យត្រជាក់ រក្សាពពុះឱ្យមានស្ថិរភាព ទាញ និងសង្កត់ឱ្យសំប៉ែត | កម្ពស់រោងចក្រ ស្ថិរភាពទទឹង និងភាពស្មើគ្នារបស់ហ្វីល |
| ម៉ាស៊ីនមូរ និងប្រព័ន្ធតម្រង់គែម | បង្កើតរមូរដែលអាចប្រើនៅដំណាក់កាលបន្ទាប់បាន | ទទឹង ស្នូល អង្កត់ផ្ចិត ទម្ងន់រមូរ និងការគ្រប់គ្រងកម្លាំងតានតឹង |
| Corona និងម៉ាស៊ីនបោះពុម្ព | រៀបចំផ្ទៃហ្វីល និងបោះពុម្ពព័ត៌មាន | ចាំបាច់តែពេលផលិតផលតម្រូវ។ ត្រូវពិនិត្យភាពស៊ីគ្នារវាងហ្វីល និងទឹកថ្នាំ |
| បត់ បែងចែករមូរ និងផ្សារកាត់ | បង្កើតរចនាបែបថង់ ទំហំ និងស្នាមផ្សារ | ផ្សារបាត/ផ្សារចំហៀង ផ្នត់ចំហៀង ដៃកាន់ ខ្សែចោះសម្រាប់ហែក និងទម្រង់ជារមូរឬថង់ដាច់ៗ |
| ប្រព័ន្ធជំនួយ QC និងការប្រមូលសំណល់ប្រើឡើងវិញ | ផ្គត់ផ្គង់អគ្គិសនី ភាពត្រជាក់ ខ្យល់បង្ហាប់ ធ្វើតេស្ត និងគ្រប់គ្រងសំណល់ | គណនាតាមរចនាសម្ព័ន្ធជាក់ស្ដែង។ ម៉ាស៊ីនកែច្នៃឡើងវិញនៅនឹងកន្លែងមិនមែនជាលក្ខខណ្ឌចាំបាច់ទេ |
ការបញ្ចូលវត្ថុធាតុ និងការលាយ
ប្រព័ន្ធមូលដ្ឋានត្រូវការជញ្ជីង ឧបករណ៍លាយ និងវិធីបញ្ចូលគ្រាប់ជ័រដែលមានស្ថិរភាព។ ឧបករណ៍បូមគ្រាប់ជ័រជួយកាត់បន្ថយការលើកដឹកជញ្ជូនដោយដៃ។ ប្រព័ន្ធកំណត់បរិមាណតាមទម្ងន់ (gravimetric dosing) ជួយគ្រប់គ្រងសមាមាត្រលាយ និងតាមដានប្រភពតាមបាច់ផលិត។ ដំណោះស្រាយ កំណត់បរិមាណសម្រាប់ការអ៊ិចស្ត្រូដហ្វីលរបស់ Maguire បង្ហាញថា ការបញ្ចូលវត្ថុធាតុ ការគ្រប់គ្រងការអ៊ិចស្ត្រូដ និងការគ្រប់គ្រងសំណល់ អាចរួមបញ្ចូលគ្នាបាន។
PE មិនត្រូវការសម្ងួតជានិច្ចដូចជ័រដែលស្រូបសំណើមខ្លាំងទេ។ ទោះជាយ៉ាងណា ទឹកដែលជាប់លើគ្រាប់ជ័រកែច្នៃឡើងវិញ កំណកញើសទឹក ឬសំណើមពីការរក្សាទុកវត្ថុធាតុមិនល្អ នៅតែត្រូវដោះស្រាយតាមការណែនាំរបស់វត្ថុធាតុនោះ។ ត្រូវបែងចែកឱ្យច្បាស់រវាងការយកសំណើមលើផ្ទៃចេញ និងតម្រូវការសម្ងួតរបស់រូបមន្តនីមួយៗ។
ម៉ាស៊ីនអ៊ិចស្ត្រូដ តម្រង និងក្បាលពុម្ព
វីសអ៊ិចស្ត្រូដ និងស៊ីឡាំងត្រូវសមស្របនឹងជួរវត្ថុធាតុដែលគ្រោងប្រើ។ តម្រងចាប់ទុកកាករឹង ហើយសម្ពាធនៅមុខតម្រងជាសូចនាករដែលត្រូវតាមដាន ជាពិសេសពេលប្រើជ័រកែច្នៃឡើងវិញ។ តម្រងកាន់តែល្អិតមិនមែនតែងតែល្អជាងទេ ប្រសិនបើវាបង្កើនសម្ពាធលើសសមត្ថភាពឧបករណ៍។
ក្បាលពុម្ពចែកចាយលំហូរជ័រជុំវិញបរិមាត្រ។ ស្ថិរភាពសីតុណ្ហភាព ភាពស្អាត និងស្ថានភាពមេកានិច មានឥទ្ធិពលលើស្នាមឆ្នូត និងតំបន់ក្រាស់ស្តើងរបស់ហ្វីល។ ពេលបញ្ជាទិញម៉ាស៊ីន គួរស្នើឱ្យសាកល្បងដំណើរការជាមួយប្រភេទគ្រាប់ជ័រ ទទឹង និងកម្រាស់ដែលគ្រោងផលិតពិតប្រាកដ ជាជាងមើលតែម៉ាស៊ីនដំណើរការជាមួយវត្ថុធាតុដែលងាយស្រួលបំផុត។
ការធ្វើឱ្យត្រជាក់ ប៉មទាញ និងការមូរ
រង្វង់ខ្យល់ធ្វើឱ្យផ្ទៃខាងក្រៅពពុះហ្វីលត្រជាក់។ ប្រព័ន្ធធ្វើឱ្យត្រជាក់ខាងក្នុងពពុះ ប្រសិនបើមាន ជួយបង្កើនសមត្ថភាពផ្ទេរកម្ដៅ។ ស៊ុមរក្សាលំនឹង ឧបករណ៍សង្កត់ឱ្យសំប៉ែត និងរ៉ូឡូទាញ ត្រូវដំណើរការសម្របគ្នា ដើម្បីកាត់បន្ថយការញ័រពពុះ ស្នាមជ្រួញ និងការលម្អៀងទទឹង។
រមូរល្អមិនមែនគ្រាន់តែជារមូរតឹងទេ។ កម្លាំងតានតឹងខ្លាំងពេកអាចធ្វើឱ្យខូចទ្រង់ទ្រាយ ខណៈកម្លាំងតិចពេកអាចធ្វើឱ្យស្រទាប់រមូររអិលចេញពីជួរ។ ត្រូវសាកល្បងរមូរនោះលើម៉ាស៊ីនបោះពុម្ព ឬម៉ាស៊ីនផលិតថង់ដែលប្រើជាក់ស្ដែង។ ប្រព័ន្ធគ្រប់គ្រងកម្រាស់ស្វ័យប្រវត្តិ ក្រុមទាញដែលបង្វិលរំកិល និងការប្តូររមូរស្វ័យប្រវត្តិ ជាជម្រើសដំឡើងបន្ថែម មិនមែនជាតម្រូវការបន្ទាន់សម្រាប់រោងចក្រគ្រប់កន្លែងទេ។
4. ហ្វីលមួយស្រទាប់ ឬរួមអ៊ិចស្ត្រូដ ABA, ABC?
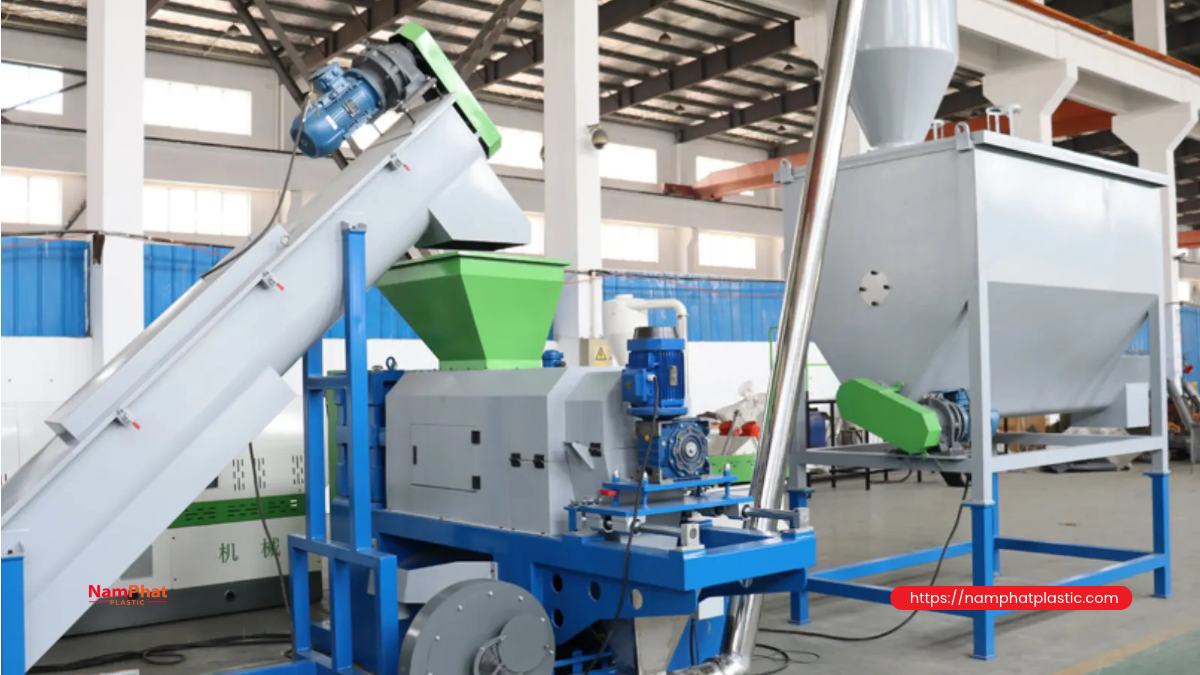
ហ្វីលមួយស្រទាប់អាចមានគ្រាប់ជ័រច្រើនប្រភេទដែលបានលាយបញ្ចូលគ្នា។ ការរួមអ៊ិចស្ត្រូដបង្កើតស្រទាប់ដាច់ដោយឡែកក្នុងហ្វីលតែមួយ៖ ABA ជាទូទៅប្រើវត្ថុធាតុដូចគ្នាសម្រាប់ស្រទាប់ខាងក្រៅទាំងពីរ និងលំហូរវត្ថុធាតុផ្សេងសម្រាប់ស្រទាប់កណ្ដាល; ABC អនុញ្ញាតឱ្យគ្រប់គ្រងវត្ថុធាតុបីប្រភេទខុសគ្នា។ ចំនួនស្រទាប់មិនស្មើនឹងចំនួនម៉ាស៊ីនអ៊ិចស្ត្រូដនៅក្នុងរចនាសម្ព័ន្ធគ្រប់ប្រភេទទេ។
ការរួមអ៊ិចស្ត្រូដមានប្រយោជន៍នៅពេលត្រូវបែងចែកមុខងារផ្ទៃ ពណ៌ ឬសមាសធាតុតាមស្រទាប់។ ទោះជាយ៉ាងណា ការវិនិយោគ ការសម្អាតពេលប្តូរពណ៌ និងការគ្រប់គ្រងសមាមាត្រស្រទាប់កាន់តែស្មុគស្មាញ។ ទំព័រ ម៉ាស៊ីនផ្លុំហ្វីល ABA របស់ POLYSTAR និង VAREX II របស់ W&H បង្ហាញភាពចម្រុះនៃរចនាសម្ព័ន្ធ។ មិនគួរសន្និដ្ឋានថាថង់សំរាមគ្រប់ប្រភេទត្រូវប្រើ ABA ឬថាស្រទាប់កាន់តែច្រើនមានន័យថារឹងមាំជាងជានិច្ចទេ។
5. ជ្រើសរើសម៉ាស៊ីនផលិតថង់តាមប្រភេទផលិតផលសម្រេច
ថង់មាត់រាប ថង់ផ្សារបាត និងថង់វេចខ្ចប់
សម្រាប់ហ្វីលរាងបំពង់ ម៉ាស៊ីនផ្សារបាតបង្កើតស្នាមផ្សារផ្ដេក និងកាត់តាមបណ្ដោយ។ សម្រាប់ហ្វីលបត់ អាចប្រើរចនាសម្ព័ន្ធផ្សារចំហៀង។ ថង់បោះពុម្ពត្រូវការឧបករណ៍ចាប់សញ្ញាសញ្ញាចុះបញ្ជី និងការគ្រប់គ្រងការទាញហ្វីលឱ្យសមស្រប ដើម្បីកុំឱ្យទីតាំងកាត់ផ្លាស់ប្តូរពីវដ្តមួយទៅវដ្តមួយ។
ប៉ារ៉ាម៉ែត្រដែលត្រូវត្រួតពិនិត្យរួមមានទទឹងប្រើប្រាស់បាន បណ្ដោយថង់ កម្រាស់សរុបនៅតំបន់ផ្សារ និងសមត្ថភាពដំណើរការហ្វីលគ្មានបោះពុម្ព និងហ្វីលបោះពុម្ព។ ថង់ធំដូចជា ថង់គ្របប៉ាឡែត PE ក៏ត្រូវការចម្ងាយទាញ ការបត់ និងវិធីរៀបចំថង់សមស្របដែរ។
ថង់សំរាមបាតផ្កាយ ថង់ជារមូរ និងខ្សែចោះសម្រាប់ហែក
ថង់បាតផ្កាយត្រូវការវិធីបត់ហ្វីល និងផ្សារឱ្យសមស្រប; រូបរាងបាតតែមួយមិនធានាថាមិនលេចធ្លាយទេ។ ថង់សំរាមជារមូរត្រូវការក្រុមបង្កើតខ្សែចោះ រាប់ថង់ និងមូរឡើងវិញ ដោយអាចមានស្នូលឬគ្មានស្នូល។ ចម្ងាយពីខ្សែចោះទៅស្នាមផ្សារត្រូវមានស្ថិរភាព ដើម្បីអាចហែកថង់ចេញដោយមិនធ្វើឱ្យបាតថង់បន្ទាប់ខូច។
បញ្ជីម៉ាស៊ីនថង់ជារមូររបស់ Hemingstone បែងចែករចនាសម្ព័ន្ធបាតផ្កាយ ផ្សារបាត បង្កើតផ្នត់ចំហៀង និងចោះខ្សែហែក។ ពេលសាកល្បង ត្រូវវាយតម្លៃទាំងភាពជិត កម្លាំងហែក និងស្ថិរភាពរមូរ; ការរាប់ថង់ក្នុងមួយនាទីតែមួយមិនគ្រប់គ្រាន់ទេ។
ថង់មានដៃកាន់ និងថង់ខ្សែចង
ថង់ចោះដៃកាន់ត្រូវការក្រុមចោះ និងប្រមូលសំណល់; ថង់ដៃកាន់រាងអាវត្រូវការពុម្ពកាត់ដែលត្រូវនឹងរូបរាង។ ថង់ខ្សែចងត្រូវការជំហានបន្ថែម ដូចជាបត់មាត់ បញ្ចូលខ្សែ ផ្សារ និងបង្កើតទីតាំងទាញខ្សែ។ មិនគួរចាត់ទុកវាជាគ្រឿងបន្ថែមដែលអាចដាក់លើម៉ាស៊ីនផ្សារកាត់ណាមួយក៏បានទេ។
6. តើពេលណាត្រូវការ corona ការបោះពុម្ព និងការបែងចែករមូរ?
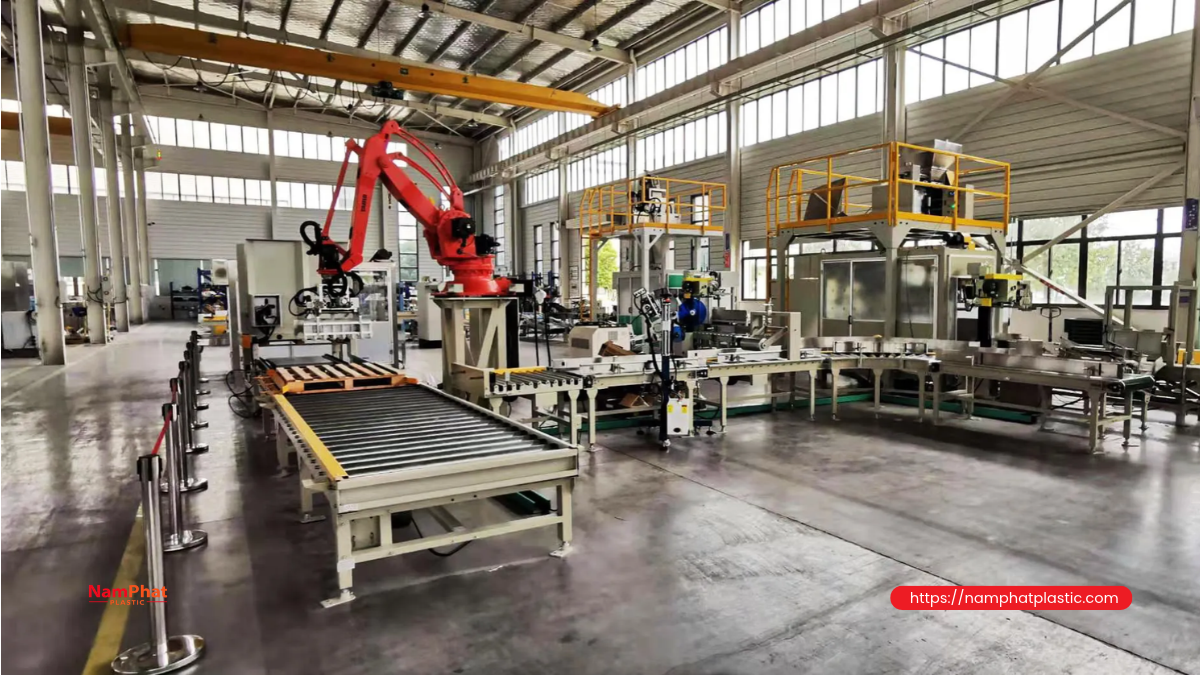
ហ្វីល PE មានថាមពលផ្ទៃទាប ដូច្នេះការជាប់របស់ទឹកថ្នាំត្រូវការការព្យាបាល និងការផ្ទៀងផ្ទាត់សមស្រប។ Corona ជាជម្រើសដែលប្រើទូទៅសម្រាប់ហ្វីលដែលត្រូវបោះពុម្ព។ Vetaphone កត់សម្គាល់ថាប្រសិទ្ធភាពនៃការព្យាបាលថយចុះតាមពេលវេលា និងរងឥទ្ធិពលពីសារធាតុបន្ថែម និងការរក្សាទុក។ ដូច្នេះ ត្រូវត្រួតពិនិត្យមុនបោះពុម្ព មិនមែនតែពេលទើបផ្លុំហ្វីលរួចទេ។
ជ្រើសរើសម៉ាស៊ីនបោះពុម្ព flexo ឬបច្ចេកវិទ្យាផ្សេង តាមគុណភាពរូបភាព ចំនួនពណ៌ ទទឹង និងបរិមាណផលិត។ ការបែងចែក និងមូរឡើងវិញត្រូវការតែនៅពេលត្រូវប្តូរទទឹង បំបែកជាច្រើនជួរ ឬរៀបចំរមូរឱ្យសមនឹងម៉ាស៊ីនបន្ទាប់។ ត្រូវឯកភាពលើផ្នែកបោះពុម្ព ទិសស្រាយរមូរ ទីតាំងសញ្ញាបោះពុម្ព និងកម្លាំងតានតឹងរវាងដំណាក់កាលនីមួយៗ។
7. ការត្រួតពិនិត្យគុណភាព និងការដោះស្រាយកំហុស
កំណត់លក្ខខណ្ឌទទួលយកតាំងពីដំបូង៖ កម្រាស់ជញ្ជាំងមួយជាន់ និងភាពលម្អៀង ទំហំ ទម្ងន់ថង់ រូបរាងខាងក្រៅ កម្លាំងហ្វីល កម្លាំងស្នាមផ្សារ ភាពជិត និងការប្រើប្រាស់។ យកសំណាកតាមពេលវេលា និងទីតាំងច្រើនតាមទទឹង; សំណាកមួយនៅកណ្ដាលរមូរមិនអាចតំណាងឱ្យបាច់ទាំងមូលបានទេ។
ការធ្វើតេស្តអាចរួមមានការទាញតាមទិសម៉ាស៊ីន និងទិសទទឹង ការប៉ះទង្គិចដោយគ្រាប់ធ្លាក់ ការរហែករាលដាល ការសាកល្បងផ្ទុក និងការធ្វើតេស្តភាពជិតតាមផលិតផល។ ASTM រាយបញ្ជី D882 សម្រាប់តេស្តទាញ D1709 សម្រាប់ការប៉ះទង្គិចដោយគ្រាប់ធ្លាក់ និង D1922 សម្រាប់ការរហែករាលដាល ក្នុង ឯកសារធ្វើតេស្តហ្វីលប្លាស្ទិក។ ត្រូវឯកភាពលើកំណែវិធីសាស្ត្រ លក្ខខណ្ឌសំណាក និងដែនកំណត់ទទួលយក; ការយោងឈ្មោះស្តង់ដារមិនបង្កើតកម្រិតជាប់ដោយស្វ័យប្រវត្តិទេ។
| បាតុភូត | ក្រុមមូលហេតុដែលត្រូវពិនិត្យ | វិធីកំណត់តំបន់មូលហេតុ |
|---|---|---|
| កម្រាស់ហ្វីលក្រាស់ស្តើងមិនស្មើ និងពពុះមិនស្ថិរភាព | ការបញ្ចូលវត្ថុធាតុ ពុម្ព ខ្យល់ធ្វើឱ្យត្រជាក់ និងកម្លាំងទាញ | ប្រៀបធៀបប្រវត្តិទិន្នន័យកម្រាស់ជាមួយសម្ពាធ ល្បឿន និងការប្រែប្រួលបរិស្ថាន |
| Gel ចំណុចខ្មៅ និងរន្ធតូចៗ | ភាពកខ្វក់ ពេលវេលាស្នាក់នៅរបស់ជ័រយូរពេក និងការបែកចែកមិនល្អ | ពិនិត្យឡូត៍វត្ថុធាតុ សម្ពាធតម្រង និងប្រវត្តិសម្អាត |
| មាត់ថង់បើកពិបាក ឬស្រទាប់រមូរជាប់គ្នា | ការធ្វើឱ្យត្រជាក់ កម្លាំងមូរ និងសារធាតុបន្ថែមប្រឆាំងការជាប់ | ប្រៀបធៀបសំណាកក្រោយរក្សាទុក; ពិនិត្យសីតុណ្ហភាព និងលក្ខខណ្ឌមូរ |
| ស្នាមផ្សារបាតខ្សោយ ឬគែមឆេះ | សីតុណ្ហភាពផ្សារ ពេលរក្សាកម្ដៅ សម្ពាធ និងផ្នត់ | ធ្វើតេស្តតំបន់រាប និងតំបន់ច្រើនស្រទាប់ដោយឡែក; ពិនិត្យរបារផ្សារ |
| ថង់រហែកពេលហែកចេញពីរមូរ | ខ្សែចោះ ទីតាំងស្នាមផ្សារ និងកម្លាំងតានតឹង | វាស់ចម្ងាយ និងសាកល្បងហែកថង់ជាប់គ្នាច្រើន |
| ទឹកថ្នាំរបក ឬរូបភាពបោះពុម្ពខុសទីតាំង | ផ្ទៃ ទឹកថ្នាំ ការសម្ងួត និងការនាំហ្វីល | ពិនិត្យការជាប់ទឹកថ្នាំ និងការចុះតម្រឹមរូបភាពនៅដំណាក់កាលនីមួយៗ |
កែប្រែកត្តានីមួយៗជាក្រុម ដោយមានការគ្រប់គ្រង និងកត់ត្រាលទ្ធផល។ កុំបន្តបង្កើនសីតុណ្ហភាពដើម្បីដោះស្រាយកំហុសស្នាមផ្សារគ្រប់ប្រភេទ៖ បញ្ហាអាចមកពីកម្រាស់ ផ្នត់ ឬភាពកខ្វក់លើផ្ទៃផ្សារ។ ប៉ារ៉ាម៉ែត្រត្រូវសមស្របនឹងប្រភេទជ័រ រចនាម៉ាស៊ីន និងសំណាកសាកល្បងដែលបានបញ្ជាក់។
8. អគ្គិសនី ការធ្វើឱ្យត្រជាក់ ខ្យល់បង្ហាប់ និងសុវត្ថិភាព
រៀបចំបញ្ជីបន្ទុកអគ្គិសនីសម្រាប់ម៉ាស៊ីនអ៊ិចស្ត្រូដ ឧបករណ៍កម្ដៅ កង្ហារ ម៉ាស៊ីនបោះពុម្ព ម៉ាស៊ីនផលិតថង់ និងឧបករណ៍ជំនួយ។ ថាមពលដំឡើងខុសពីការប្រើប្រាស់អគ្គិសនីជាក់ស្ដែង។ ត្រូវពិនិត្យប្រភពផ្គត់ផ្គង់ ការតភ្ជាប់ដី ប្រព័ន្ធការពារអគ្គិសនី និងបន្ទុកពេលចាប់ផ្តើម ជាមួយអ្នករចនាដែលមានសមត្ថភាពគ្រប់គ្រាន់។
ជ្រើសរើសទឹកចរាចរឡើងវិញ ឬ chiller តាមបន្ទុកកម្ដៅ និងលក្ខខណ្ឌបរិស្ថាន; ខ្សែសង្វាក់នីមួយៗមិនចាំបាច់ប្រើប្រព័ន្ធត្រជាក់ដូចគ្នាទេ។ ម៉ាស៊ីនបង្ហាប់ខ្យល់ត្រូវបំពេញតម្រូវការលំហូរ សម្ពាធ និងគុណភាពខ្យល់របស់ឧបករណ៍ខ្យល់។ រៀបចំផ្លូវដឹកជញ្ជូនរមូរ វេទិកាធ្វើការលើប៉ម និងតំបន់វត្ថុធាតុដើមនៅក្នុងប្លង់ដំបូង។
គ្រោះថ្នាក់សំខាន់ៗរួមមានផ្ទៃក្តៅ ប្លាស្ទិករលាយក្រោមសម្ពាធ ចំណុចគាបរបស់រ៉ូឡូ កាំបិតកាត់ ឧបករណ៍ corona តង់ស្យុងខ្ពស់ និងការធ្វើការនៅកម្ពស់។ ត្រូវមានគម្របការពារ ប្រព័ន្ធ interlock ការផ្តាច់ប្រភពថាមពលពេលថែទាំ ប្រព័ន្ធបឺតខ្យល់នៅប្រភព និងវិធានការការពារអគ្គិភ័យសម្រាប់ការបោះពុម្ពប្រើសារធាតុរំលាយ។ អាចយោង ការណែនាំសុវត្ថិភាពម៉ាស៊ីនប្លាស្ទិករបស់ HSE; ការអនុវត្តត្រូវសមស្របនឹងតម្រូវការនៅកន្លែងប្រតិបត្តិការ។
9. ជ័រកែច្នៃឡើងវិញ និងការប្រមូលសំណល់៖ វាយតម្លៃតាមគោលបំណងប្រើប្រាស់
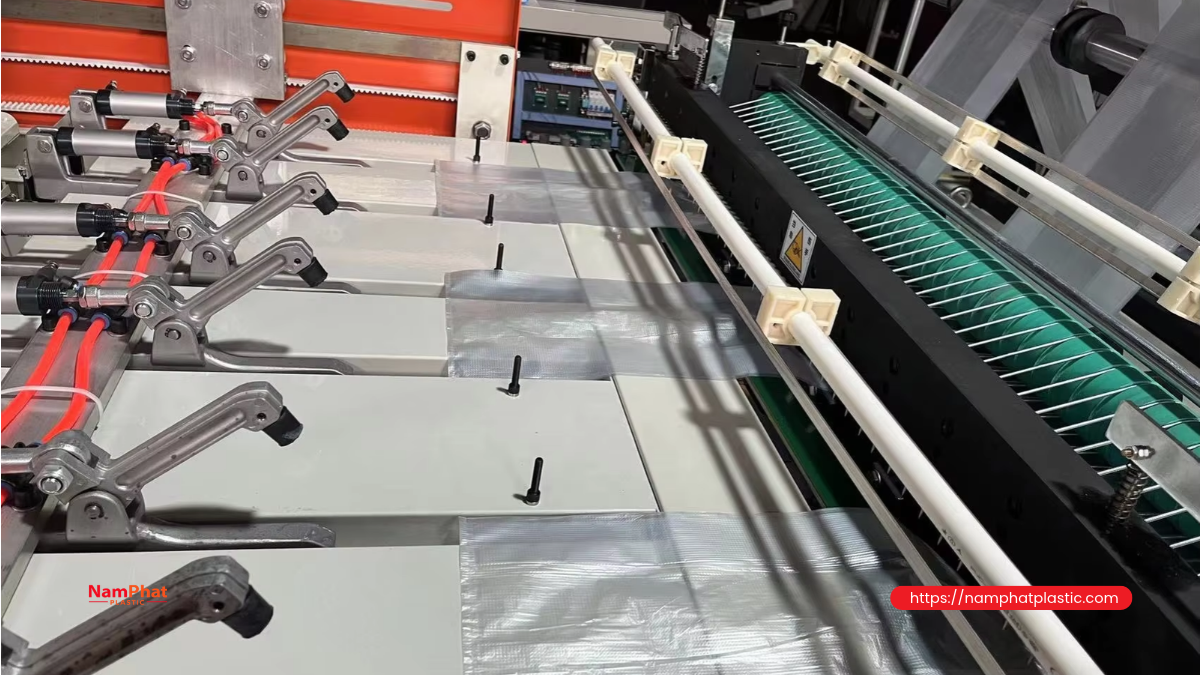
សំណល់ស្អាតក្នុងរោងចក្រដែលមានរូបមន្តដូចគ្នា ខុសពីវត្ថុធាតុដែលប្រមូលក្រោយប្រើប្រាស់។ ត្រូវចាត់ថ្នាក់ប្រភព ពណ៌ សំណើម កម្រិតកខ្វក់ និងប្រវត្តិកែច្នៃ។ ម៉ាស៊ីនកិន ឬម៉ាស៊ីនបង្កើតគ្រាប់ដែលមានតម្រង និងប្រព័ន្ធបញ្ចេញឧស្ម័ន ជួយរៀបចំវត្ថុធាតុ។ រចនាសម្ព័ន្ធកែច្នៃពីរដំណាក់កាលរបស់ POLYSTAR បង្ហាញថាវត្ថុធាតុដែលមានទឹកថ្នាំច្រើន ឬបានលាង អាចត្រូវការដំណើរការខុសពីសំណល់ស្អាត។
កុំយកភាគរយជ័រកែច្នៃជាលក្ខណៈវិនិច្ឆ័យតែមួយ។ ត្រូវធ្វើតេស្តកម្លាំង ក្លិន រូបរាង សមត្ថភាពផ្សារ និងភាពប្រែប្រួលរវាងឡូត៍។ សម្រាប់ការប៉ះពាល់អាហារ កុំសន្មតថាស្រទាប់កណ្ដាលប្រើជ័រកែច្នៃត្រូវបានអនុញ្ញាត ដោយសារតែស្រទាប់ខាងក្រៅប្រើជ័រថ្មី។ ការណែនាំរបស់ FDA អំពីប្លាស្ទិកកែច្នៃឡើងវិញ រំលឹកពីហានិភ័យដែលសារធាតុកខ្វក់នៅសល់អាចផ្លាស់ទីចូលទៅក្នុងអាហារ។ នេះជាឯកសារយោង មិនមែនជាការបញ្ជាក់អនុលោមភាពសម្រាប់ទីផ្សារវៀតណាម ឬផលិតផលណាមួយឡើយ។
10. គណនាសមត្ថភាពផលិត និងថវិកាវិនិយោគ
បម្លែងសមត្ថភាពម៉ាស៊ីនទៅជាឯកតាដូចគ្នា មុនធ្វើតុល្យភាពខ្សែសង្វាក់។ ប្រសិនបើថង់មួយមានទម្ងន់ m ក្រាម និងល្បឿនជាក់ស្ដែង n ថង់ក្នុងមួយនាទី បរិមាណហ្វីលដែលត្រូវបម្លែងប្រហាក់ប្រហែលជា m × n × 60 / 1,000 kg/ម៉ោង។ គិតបន្ថែមផ្នែកកាត់ចោល ការចោះដៃកាន់ និងសំណល់ពេលបម្លែង ដោយជៀសវាងរាប់ការខាតបង់ពីរដង។
សម្រាប់ថង់រាបពីរស្រទាប់ ដែលគ្មានផ្នត់ចំហៀង ឬដៃកាន់ ទម្ងន់តាមទ្រឹស្តីគឺ 2 × ទទឹង × បណ្ដោយ × កម្រាស់ជញ្ជាំងមួយជាន់ × ដង់ស៊ីតេ ដោយប្រើម៉ែត្រ និង kg/m³ ដើម្បីទទួលបានគីឡូក្រាម។ ថង់ដែលមានផ្នត់ ឬផ្នែកបន្ថែម ត្រូវគណនាតាមផ្ទៃហ្វីលជាក់ស្ដែង; ការថ្លឹងសំណាកគឺជាការត្រួតពិនិត្យផ្ទៀងផ្ទាត់ដ៏សំខាន់។
សមត្ថភាពដែលត្រូវការក៏អាស្រ័យលើម៉ោងដំណើរការមានប្រសិទ្ធភាព ពេលប្តូរការបញ្ជាទិញ ការថែទាំ និងសមាមាត្រផលិតផលដែលបំពេញលក្ខណៈវិនិច្ឆ័យ។ ស្នើឱ្យអ្នកផ្គត់ផ្គង់បង្ហាញការទទួលយកតាម kg ផលិតផលសម្រេចដែលបានតាមស្តង់ដារក្នុងមួយម៉ោង នៅលក្ខណៈបច្ចេកទេសដែលបានជ្រើសរើស។ ល្បឿនមេកានិចអតិបរមា kg ហ្វីលក្នុងមួយម៉ោង និងចំនួនថង់ក្នុងមួយនាទី មិនអាចប្រៀបធៀបដោយផ្ទាល់បានទេ។
ថវិកាគួររួមមានម៉ាស៊ីនសំខាន់ ឧបករណ៍ជំនួយ ការដឹកជញ្ជូន ការដំឡើង ប្រព័ន្ធអគ្គិសនីនិងទឹក ពុម្ព/កាំបិត ឧបករណ៍ QC ការបណ្តុះបណ្តាល គ្រឿងបន្លាស់ និងទុនបង្វិល។ វាយតម្លៃបន្ថែមលើថាមពលក្នុងមួយគីឡូក្រាមផលិតផលដែលបានតាមស្តង់ដារ សំណល់ពេលចាប់ផ្តើម ពេលប្តូរពណ៌ និងសេវាបច្ចេកទេស។ សម្រង់តម្លៃទាបជាង មិនចាំបាច់មានន័យថាថ្លៃដើមផលិតកម្មទាបជាងទេ។
សំណួរដែលសួរញឹកញាប់
តើម៉ាស៊ីនមួយអាចផលិតថង់ LDPE និង HDPE ទាំងពីរបានទេ?
រចនាសម្ព័ន្ធមួយចំនួនអាចគាំទ្រជ័រ PE ច្រើនប្រភេទ ប៉ុន្តែត្រូវពិនិត្យជួរទទឹង កម្រាស់ ក្បាលពុម្ព ប្រព័ន្ធធ្វើឱ្យត្រជាក់ និងលទ្ធផលសាកល្បងសម្រាប់វត្ថុធាតុនីមួយៗ។ កុំសន្មតថាល្បឿនផលិតដូចគ្នាទេ។
តើថង់សំរាមត្រូវប្រើហ្វីលបីស្រទាប់មែនទេ?
មិនចាំបាច់ទេ។ ហ្វីលមួយស្រទាប់ ឬរួមអ៊ិចស្ត្រូដ ត្រូវបំពេញតម្រូវការបន្ទុក ភាពជិត និងសេដ្ឋកិច្ច។ ជ្រើសរើសស្រទាប់ច្រើន នៅពេលអត្ថប្រយោជន៍នៃការបែងចែកវត្ថុធាតុតាមស្រទាប់ត្រូវបានបញ្ជាក់ដោយភស្តុតាង។
តើអាចចាប់ផ្តើមផលិតដោយប្រើតែម៉ាស៊ីនផ្សារកាត់បានទេ?
បាន ប្រសិនបើអាចទិញរមូរហ្វីលដែលមានស្ថិរភាព។ ត្រូវគ្រប់គ្រងទទឹង កម្រាស់ កម្លាំងស្រាយរមូរ ផ្នែកបោះពុម្ព និងសមត្ថភាពផ្សារ។ ប្រសិនបើផលិតថង់ជារមូរ ត្រូវមានមុខងារបន្ថែមដែលត្រូវគ្នា។
តើគួរស្នើឱ្យអ្នកផ្គត់ផ្គង់សាកល្បងអ្វីខ្លះ?
ដំណើរការផលិតផលដែលពិបាក និងផលិតផលសំខាន់ដែលលក់ច្រើន ដោយវាស់បរិមាណផលិតផលបានតាមស្តង់ដារ សំណល់ ថាមពល គុណភាពថង់ និងពេលប្តូរការបញ្ជាទិញ។ រក្សាទុកសំណាកទទួលយក និងលក្ខខណ្ឌសាកល្បង ដើម្បីប្រៀបធៀបក្រោយដំឡើង។
ពិភាក្សាអំពីលក្ខណៈថង់ PE ជាមួយ Nam Phát Plastic
ខ្សែសង្វាក់ផលិតដែលសមស្របចាប់ផ្តើមពីលក្ខណៈបច្ចេកទេសដែលអាចវាស់វែង និងធ្វើតេស្តបាន។ ប្រសិនបើត្រូវការថង់សម្រាប់វេចខ្ចប់ទំនិញ សូមផ្ញើទំហំ កម្រាស់ដែលរំពឹងទុក សំណាកទំនិញត្រូវវេចខ្ចប់ តម្រូវការបោះពុម្ព និងបរិមាណផលិតទៅ Nam Phát Plastic ដើម្បីពិភាក្សាអំពីជម្រើសផលិតផល។ សំណាកថង់ជាក់ស្ដែង និងលក្ខខណ្ឌប្រើប្រាស់ នឹងជួយឱ្យការប្រឹក្សាកាន់តែស្របតាមតម្រូវការ។
- 0 មតិយោបល់


