


 ផាន់ វ៉ាន់ ហួង
- 25/07/2026
- 154
ក្នុងខ្សែសង្វាក់វេចខ្ចប់ដោយស្វ័យប្រវត្តិ ឬពាក់កណ្តាលស្វ័យប្រវត្តិ ម៉ាស៊ីនដេរថង់ និងខ្សែបញ្ជូនត្រូវដំណើរការជាប្រព័ន្ធតែមួយ។ ប្រសិនបើខ្សែបញ្ជូនដំណើរការលឿន ឬយឺតជាងល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរបន្តិចបន្តួច ក៏អាចបណ្តាលឱ្យមាត់ថង់ត្រូវបានទាញតឹង មានស្នាមជ្រួញ ថ្នេររអិល ខកថ្នេរ ឬរហែកនៅត្រង់កន្លែងដែលម្ជុលចាក់ចូល។
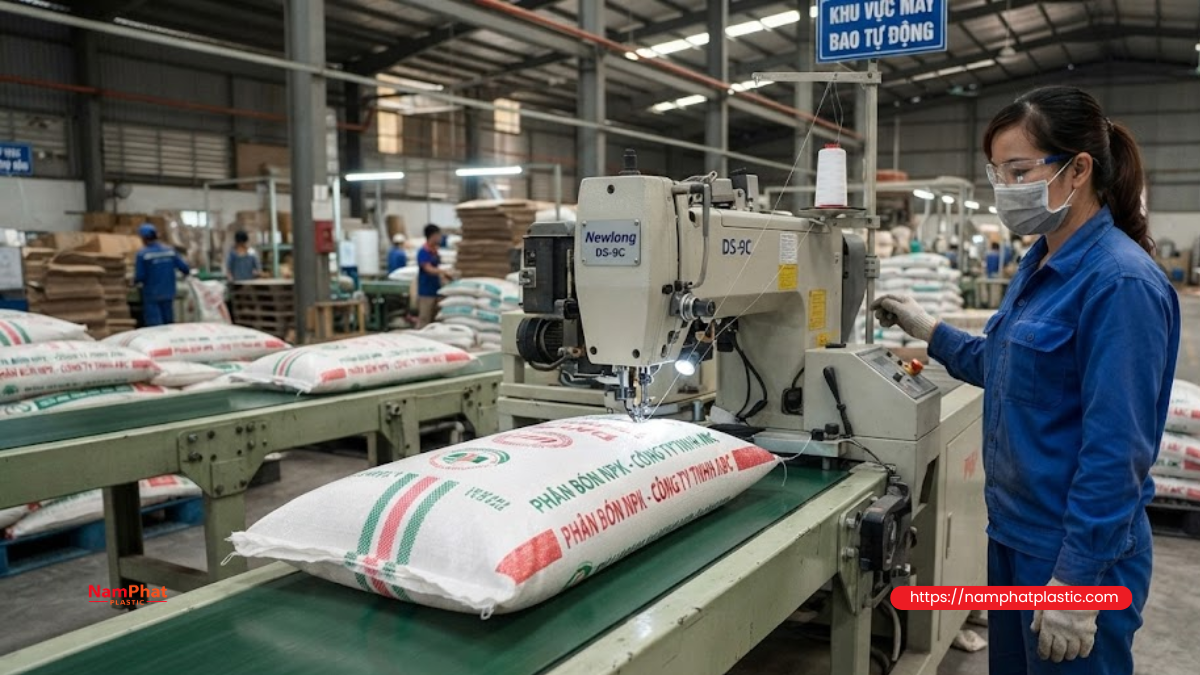
ដូច្នេះ ការធ្វើសមកាលកម្មល្បឿនម៉ាស៊ីនដេរថង់ជាមួយខ្សែបញ្ជូន មិនមែនគ្រាន់តែកំណត់អាំងវឺទ័រទាំងពីរឱ្យមានប្រេកង់ដូចគ្នានោះទេ។ អ្នកប្រតិបត្តិត្រូវផ្អែកលើល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់ ប្រវែងថ្នេរ ល្បឿនអ័ក្សម៉ាស៊ីន អង្កត់ផ្ចិតរ៉ូឡា សមាមាត្របញ្ជូន និងការរអិលរបស់ខ្សែបញ្ជូន។
អត្ថបទខាងក្រោមបង្ហាញពីគោលការណ៍ រូបមន្តគណនា សញ្ញាសម្គាល់ និងដំណើរការកែតម្រូវជាក់ស្តែង ដើម្បីជួយកាត់បន្ថយការរហែកថ្នេរ នៅពេលដំណើរការខ្សែសង្វាក់ដេរមាត់ថង់។
Table of Contents [Hide]
1. ហេតុអ្វីបានជាល្បឿនម៉ាស៊ីនដេរថង់ និងខ្សែបញ្ជូនត្រូវធ្វើសមកាលកម្ម?
នៅពេលថង់ឆ្លងកាត់ក្បាលម៉ាស៊ីនដេរ ថង់កំពុងទទួលកម្លាំងពីយន្តការពីរក្នុងពេលតែមួយ៖
- ប្រព័ន្ធធ្មេញបញ្ជូន និងជើងសង្កត់របស់ម៉ាស៊ីនដេរ ទាញមាត់ថង់ឱ្យឆ្លងកាត់ម្ជុល។
- ខ្សែបញ្ជូននៅខាងក្រោមរុញតួថង់ទាំងមូលទៅមុខ។
ប្រសិនបើយន្តការទាំងពីរមានល្បឿនខុសគ្នា នឹងកើតមានកម្លាំងទាញទាក់ទងគ្នានៅតំបន់ដែលថ្នេរកំពុងត្រូវបានបង្កើត។
1.1. ករណីខ្សែបញ្ជូនដំណើរការលឿនជាងម៉ាស៊ីនដេរ
ខ្សែបញ្ជូនទាញតួថង់ទៅមុខ ខណៈដែលជើងសង្កត់ និងធ្មេញបញ្ជូនមិនទាន់អាចផ្គត់ផ្គង់មាត់ថង់បានទាន់ពេល។ មាត់ថង់ត្រូវបានទាញតឹងទៅខាងក្រោយ ដែលអាចបណ្តាលឱ្យ៖
- រន្ធម្ជុលត្រូវបានពង្រីក។
- សរសៃត្បាញ PP ជុំវិញរន្ធម្ជុលត្រូវបានបំបែក ឬរហែក។
- ថ្នេរត្រូវបានទាញតឹងខ្លាំង។
- មាត់ថង់រហែកតាមបណ្តោយជួររន្ធម្ជុល។
- ខ្សែស្រឡាយដេរងាយដាច់ដោយសារកម្លាំងទាញកើនឡើងភ្លាមៗ។
- ម្ជុលត្រូវបានបត់ទៅខាងក្រោយ។
- ថ្នេរនៅចុងថង់ងាយរបូត។
កំហុសនេះជាទូទៅបង្ហាញច្បាស់ជាងនៅពេលដេរថង់ដែលផ្ទុកទំនិញមានទម្ងន់ធ្ងន់។ ទម្ងន់ថង់បង្កើននិចលភាព និងធ្វើឱ្យកម្លាំងទាញពីខ្សែបញ្ជូនបញ្ជូនដោយផ្ទាល់ទៅកាន់ថ្នេរដែលទើបតែបង្កើត។
1.2. ករណីខ្សែបញ្ជូនដំណើរការយឺតជាងម៉ាស៊ីនដេរ
ម៉ាស៊ីនដេរទាញមាត់ថង់ទៅមុខលឿនជាងតួថង់ខាងក្រោម។ ថង់មិនអាចផ្លាស់ទីតាមបានទាន់ពេល ដូច្នេះវាត្រូវបានបូរជុំគ្នានៅមុខជើងសង្កត់។
រោគសញ្ញាដែលជួបញឹកញាប់រួមមាន៖
- មាត់ថង់មានស្នាមជ្រួញ ឬបត់ជាចំណុចៗ។
- ថ្នេរមិនត្រង់។
- ប្រវែងថ្នេរមិនថេរ។
- ខ្សែស្រឡាយរលុង ឬបង្កើតជារង្វង់ធំ។
- ម៉ាស៊ីនខកថ្នេរ។
- ថង់បង្វិលទៅចំហៀងនៅពេលឆ្លងកាត់ក្បាលដេរ។
- ម្ជុលចាក់ចូលតំបន់ថង់ដែលបត់ បណ្តាលឱ្យមានរន្ធ ឬរហែកជាក់លាក់។
- ថង់ជាប់នៅប្រព័ន្ធណែនាំ ឬកាំបិតកាត់ខ្សែស្រឡាយ។
ដូច្នេះ ខ្សែបញ្ជូនដែលដំណើរការលឿន ឬយឺត សុទ្ធតែអាចបណ្តាលឱ្យរហែកបាន។ ភាពខុសគ្នាស្ថិតនៅក្នុងយន្តការ៖ ករណីមួយទាញថ្នេរឱ្យតឹង ខណៈករណីមួយទៀតធ្វើឱ្យសម្ភារៈបូរជុំគ្នា និងបង្កើតស្នាមបត់។
2. មិនគួរធ្វើសមកាលកម្មដោយផ្អែកលើប្រេកង់អាំងវឺទ័រតែមួយមុខ
កំហុសដែលជួបញឹកញាប់គឺកំណត់អាំងវឺទ័ររបស់ម៉ាស៊ីនដេរ និងអាំងវឺទ័ររបស់ខ្សែបញ្ជូនឱ្យមានកម្រិតដូចគ្នា ដូចជា 30 Hz, 40 Hz ឬ 50 Hz ហើយគិតថាឧបករណ៍ទាំងពីរដំណើរការក្នុងល្បឿនដូចគ្នា។
ជាក់ស្តែង ប្រេកង់ដូចគ្នាមិនមានន័យថាល្បឿនលីនេអ៊ែរដូចគ្នាទេ ព្រោះប្រព័ន្ធនីមួយៗអាចខុសគ្នាត្រង់៖
- ល្បឿនបង្វិលកំណត់របស់ម៉ូទ័រ។
- សមាមាត្របញ្ជូនរបស់ប្រអប់លេខ។
- អង្កត់ផ្ចិត pulley។
- អង្កត់ផ្ចិតរ៉ូឡាបើកបរ។
- ភាពតឹងរបស់ខ្សែក្រវាត់។
- ការរអិលលើផ្ទៃខ្សែបញ្ជូន។
- ទម្ងន់ថង់។
- យន្តការបញ្ជូននៅខាងក្នុងម៉ាស៊ីនដេរ។
- ប្រវែងថ្នេរដែលបានកំណត់។
អ្វីដែលត្រូវធ្វើសមកាលកម្មមិនមែនជាចំនួន Hz នៅលើអេក្រង់ទេ ប៉ុន្តែជា ល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់នៅតំបន់ម្ជុលដេរ។
3. ល្បឿន ៣ ប្រភេទដែលត្រូវគ្រប់គ្រងក្នុងខ្សែសង្វាក់ដេរថង់
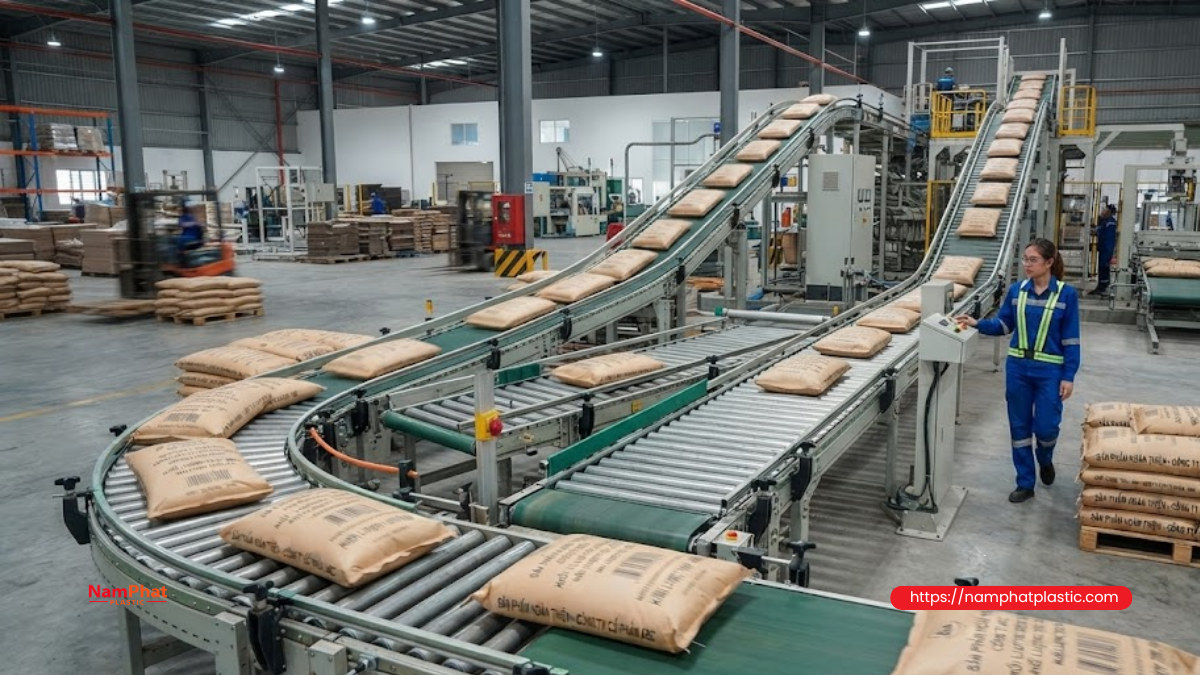
ដើម្បីកែតម្រូវឱ្យបានត្រឹមត្រូវ ត្រូវបែងចែកបរិមាណល្បឿន ៣ ប្រភេទផ្សេងគ្នា។
3.1. ល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរ
នេះគឺជាល្បឿនដែលធ្មេញបញ្ជូន និងជើងសង្កត់នាំមាត់ថង់ឆ្លងកាត់ម្ជុល។ ល្បឿននេះអាស្រ័យលើ៖
- ចំនួនថ្នេរក្នុងមួយនាទី។
- ប្រវែងថ្នេរនីមួយៗ។
- ស្ថានភាពធ្មេញបញ្ជូន។
- កម្លាំងសង្កត់របស់ជើងសង្កត់។
- កម្រិតរអិលរវាងធ្មេញបញ្ជូន និងសម្ភារៈ។
- កម្រាស់មាត់ថង់។
3.2. ល្បឿនលីនេអ៊ែររបស់ខ្សែបញ្ជូន
នេះគឺជាចម្ងាយដែលខ្សែបញ្ជូនផ្លាស់ទីក្នុងមួយនាទី ហើយជាទូទៅគណនាជាម៉ែត្រ/នាទី។
ល្បឿនខ្សែបញ្ជូនអាស្រ័យលើ៖
- ល្បឿនបង្វិលរបស់រ៉ូឡាបើកបរ។
- អង្កត់ផ្ចិតរ៉ូឡា។
- សមាមាត្របញ្ជូន។
- ប្រេកង់អាំងវឺទ័រ។
- ការរអិលរវាងថង់ និងផ្ទៃខ្សែបញ្ជូន។
- ទម្ងន់ថង់។
3.3. ល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់
ល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់អាចមិនស្មើនឹងល្បឿនរបស់ខ្សែបញ្ជូនទាំងស្រុងទេ។ ថង់ដែលមានទម្ងន់ធ្ងន់ បាតមិនរាបស្មើ ឬផ្ទៃខ្សែបញ្ជូនរលោងពេក អាចធ្វើឱ្យថង់រអិល។
ដូច្នេះ នៅពេលទទួលយកប្រព័ន្ធ ត្រូវវាស់ល្បឿនផ្លាស់ទីរបស់ថង់ផ្ទាល់ មិនមែនវាស់តែល្បឿនផ្ទៃខ្សែបញ្ជូនទេ។
4. រូបមន្តគណនាល្បឿនផ្គត់ផ្គង់តាមទ្រឹស្តីរបស់ម៉ាស៊ីនដេរថង់
នៅពេលការបង្វិលមួយជុំរបស់ម៉ាស៊ីនស្មើនឹងថ្នេរមួយ អាចប៉ាន់ស្មានល្បឿនផ្គត់ផ្គង់តាមទ្រឹស្តីដោយប្រើរូបមន្ត៖
- Vម៉ាស៊ីន = N × L ÷ 1.000
ក្នុងនោះ៖
- Vម៉ាស៊ីន៖ ល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរ ឯកតា m/min។
- N៖ ចំនួនថ្នេរក្នុងមួយនាទី។
- L៖ ប្រវែងថ្នេរមួយ ឯកតា mm/ថ្នេរ។
ឧទាហរណ៍
ម៉ាស៊ីនដំណើរការនៅល្បឿន 1.600 ថ្នេរ/នាទី ហើយប្រវែងថ្នេរត្រូវបានកំណត់នៅ 8 mm។
ល្បឿនផ្គត់ផ្គង់តាមទ្រឹស្តី៖
- Vម៉ាស៊ីន = 1.600 × 8 ÷ 1.000 = 12,8 m/min
ដូច្នេះ ខ្សែបញ្ជូនគួរត្រូវបានកំណត់ដំបូងនៅជិតកម្រិត 12,8 m/min ហើយបន្ទាប់មកកែតម្រូវបន្ថែមដោយផ្អែកលើល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់។
ចំណាំអំពីរូបមន្ត
លទ្ធផលខាងលើគ្រាន់តែជាតម្លៃយោងដំបូងប៉ុណ្ណោះ។ ល្បឿនជាក់ស្តែងអាចទាបជាងនេះដោយសារ៖
- ធ្មេញបញ្ជូនសឹក។
- ជើងសង្កត់មិនមានកម្លាំងគ្រប់គ្រាន់។
- មាត់ថង់រលោងពេក។
- ថង់មានច្រើនស្រទាប់ ឬមានស្នាមបត់។
- យន្តការផ្គត់ផ្គង់មានភាពរលុង។
- ខ្សែក្រវាត់របស់ម៉ាស៊ីនរអិល។
- ប្រវែងថ្នេរជាក់ស្តែងខុសពីតម្លៃនៅលើប៊ូតុងកំណត់។
ដូច្នេះ បន្ទាប់ពីគណនា នៅតែត្រូវដំណើរការសាកល្បង និងវាស់ដោយផ្ទាល់។
5. រូបមន្តគណនាល្បឿនលីនេអ៊ែររបស់ខ្សែបញ្ជូន
នៅពេលដឹងអង្កត់ផ្ចិតរ៉ូឡាបើកបរ និងចំនួនជុំរបស់រ៉ូឡា អាចគណនាល្បឿនខ្សែបញ្ជូនដោយប្រើរូបមន្ត៖
- Vខ្សែបញ្ជូន = π × D × n ÷ 1.000
ក្នុងនោះ៖
- Vខ្សែបញ្ជូន៖ ល្បឿនខ្សែបញ្ជូន ឯកតា m/min។
- D៖ អង្កត់ផ្ចិតរ៉ូឡាបើកបរ ឯកតា mm។
- n៖ ចំនួនជុំរបស់រ៉ូឡាក្នុងមួយនាទី។
- π៖ ប្រើតម្លៃប្រហាក់ប្រហែល 3,14។
ឧទាហរណ៍
រ៉ូឡាបើកបរមានអង្កត់ផ្ចិត 100 mm និងបង្វិលក្នុងល្បឿន 40 ជុំ/នាទី។
- Vខ្សែបញ្ជូន = 3,14 × 100 × 40 ÷ 1.000 = 12,56 m/min
ប្រសិនបើល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរគឺ 12,8 m/min ភាពខុសគ្នាដំបូងគឺមិនធំទេ។ ទោះជាយ៉ាងណា នៅតែត្រូវពិនិត្យការរអិលរបស់ថង់នៅពេលមានបន្ទុក។
ករណីប្រើប្រអប់បន្ថយល្បឿន
ប្រសិនបើដឹងល្បឿនម៉ូទ័រ និងសមាមាត្របញ្ជូន អាចគណនាល្បឿនរ៉ូឡាដូចខាងក្រោម៖
- ចំនួនជុំរបស់រ៉ូឡា = ចំនួនជុំរបស់ម៉ូទ័រ ÷ សមាមាត្របញ្ជូន
ឧទាហរណ៍ ម៉ូទ័របង្វិល 1.400 ជុំ/នាទី ហើយប្រអប់បន្ថយល្បឿនមានសមាមាត្រ 1:35៖
- ចំនួនជុំរបស់រ៉ូឡា = 1.400 ÷ 35 = 40 ជុំ/នាទី
6. វិធីគណនាភាគរយខុសគ្នារវាងខ្សែបញ្ជូន និងម៉ាស៊ីនដេរ
ភាគរយខុសគ្នានៃល្បឿនអាចគណនាដោយរូបមន្ត៖
- ភាគរយខុសគ្នា (%) = (Vខ្សែបញ្ជូន − Vម៉ាស៊ីន) ÷ Vម៉ាស៊ីន × 100
ប្រសិនបើលទ្ធផលជាលេខវិជ្ជមាន មានន័យថាខ្សែបញ្ជូនដំណើរការលឿនជាងម៉ាស៊ីនដេរ។ ប្រសិនបើលទ្ធផលជាលេខអវិជ្ជមាន មានន័យថាខ្សែបញ្ជូនដំណើរការយឺតជាងម៉ាស៊ីនដេរ។
នៅក្នុងការប្រតិបត្តិជាក់ស្តែង មិនគួរព្យាយាមកំណត់តម្លៃទាំងពីរឱ្យស្មើគ្នាដាច់ខាតតាមទ្រឹស្តីទេ។ គោលដៅគឺធ្វើឱ្យថង់ឆ្លងកាត់តំបន់ដេរដោយមិនត្រូវបានទាញតឹង ឬបូរជុំគ្នា។
បន្ទាប់ពីកំណត់ឱ្យនៅជិតគ្នា អ្នកប្រតិបត្តិគួរកែតម្រូវបន្តិចម្តងៗ និងសង្កេតចលនារបស់ថង់។
7. សញ្ញាសម្គាល់ថាខ្សែបញ្ជូនកំពុងដំណើរការលឿន ឬយឺត
| រោគសញ្ញាដែលអាចសង្កេតឃើញ | មូលហេតុដែលអាចកើតមាន | ទិសដៅកែតម្រូវដំបូង |
| មាត់ថង់ត្រូវបានទាញតឹងទៅខាងក្រោយ | ខ្សែបញ្ជូនលឿនជាងម៉ាស៊ីនដេរ | បន្ថយល្បឿនខ្សែបញ្ជូនបន្តិច |
| រន្ធម្ជុលត្រូវបានពង្រីកតាមទិសដំណើរការ | ខ្សែបញ្ជូនទាញតួថង់ខ្លាំងពេក | បន្ថយខ្សែបញ្ជូន និងពិនិត្យជើងសង្កត់ |
| ថង់រហែកភ្លាមៗក្រោយជើងសង្កត់ | ភាពខុសគ្នានៃល្បឿន ឬខ្សែស្រឡាយតឹងពេក | បន្ថយកម្លាំងទាញ និងពិនិត្យភាពតានតឹងខ្សែស្រឡាយ |
| ថង់បូរជុំគ្នានៅមុខក្បាលដេរ | ខ្សែបញ្ជូនយឺតជាងម៉ាស៊ីនដេរ | បង្កើនល្បឿនខ្សែបញ្ជូនបន្តិច |
| ថ្នេរមានស្នាមជ្រួញ | ថង់មិនត្រូវបានទាញចេញទាន់ពេល | បង្កើនខ្សែបញ្ជូន និងពិនិត្យប្រព័ន្ធណែនាំ |
| ប្រវែងថ្នេរវែងខ្លះខ្លីខ្លះ | ថង់រអិល ឬល្បឿនប្រែប្រួល | ពិនិត្យខ្សែបញ្ជូន និងយន្តការផ្គត់ផ្គង់ |
| ម្ជុលបត់ទៅខាងក្រោយ | ថង់ត្រូវបានខ្សែបញ្ជូនទាញខ្លាំង | បន្ថយខ្សែបញ្ជូន និងពិនិត្យភាពត្រង់កណ្តាល |
| ម្ជុលបត់ទៅខាងមុខ | មាត់ថង់ត្រូវបានបូរជុំគ្នា | បង្កើនខ្សែបញ្ជូន ឬបន្ថយល្បឿនម៉ាស៊ីន |
| ផ្នែកដើមថង់ត្រង់ ប៉ុន្តែចុងថង់រអិល | ថង់បង្វិលលើខ្សែ ឬប្រព័ន្ធណែនាំមិនថេរ | កែតម្រូវបន្ទះណែនាំ និងកណ្តាលខ្សែបញ្ជូន |
| ខ្សែស្រឡាយដាច់តែពេលដេរថង់ធ្ងន់ | បន្ទុកទាញលើថ្នេរខ្ពស់ពេក | ធ្វើសមកាលកម្មល្បឿន និងបន្ថែមប្រព័ន្ធទ្រទ្រង់ |
8. នីតិវិធីធ្វើសមកាលកម្មល្បឿនម៉ាស៊ីនដេរថង់ជាមួយខ្សែបញ្ជូន
ជំហានទី 1៖ ពិនិត្យប្រព័ន្ធមេកានិចជាមុនសិន មុនពេលកែតម្រូវល្បឿន
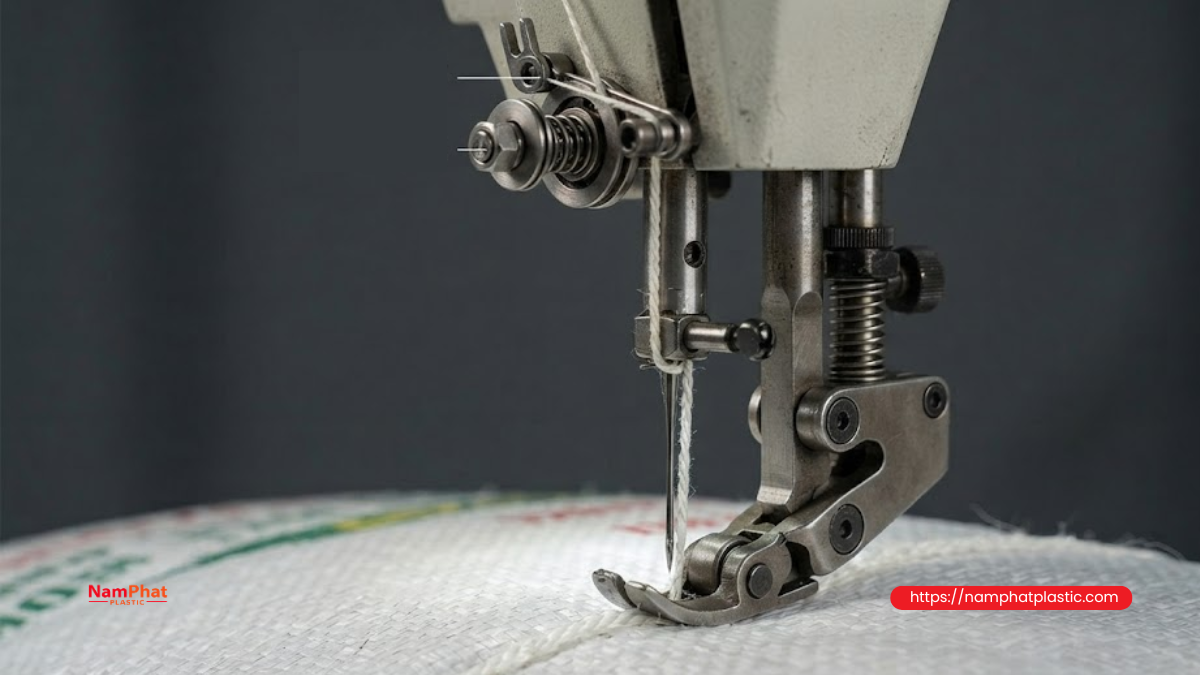
ត្រូវពិនិត្យចំណុចខាងក្រោម៖
- ខ្សែបញ្ជូនស្ថិតនៅកណ្តាលត្រឹមត្រូវឬអត់។
- គែមខ្សែបញ្ជូន និងរ៉ូឡាត្រូវបានតម្រឹមត្រឹមត្រូវឬអត់។
- ផ្ទៃខ្សែបញ្ជូនរអិលពេក ឬសឹកខ្លាំងឬអត់។
- ខ្សែក្រវាត់បញ្ជូនមានការរអិលឬអត់។
- ប្រអប់លេខមានសំឡេងខុសប្រក្រតីឬអត់។
- រ៉ូឡាជាប់ ឬ bearing មានចន្លោះរលុងឬអត់។
- ធ្មេញបញ្ជូនរបស់ម៉ាស៊ីនដេរសឹកឬអត់។
- កម្លាំងសង្កត់របស់ជើងសង្កត់ស្មើគ្នាឬអត់។
- ម្ជុលកោង សឹក ឬប្រើប្រភេទមិនត្រឹមត្រូវឬអត់។
- ប្រព័ន្ធណែនាំមានការកកិតជាមួយថង់ឬអត់។
- កម្ពស់ក្បាលម៉ាស៊ីនដេរសមស្របនឹងថង់ឬអត់។
មិនគួរប្រើអាំងវឺទ័រដើម្បីបិទបាំងបញ្ហាមេកានិចទេ។ ប្រសិនបើខ្សែបញ្ជូនដំណើរការមិនរលូន ឬធ្មេញបញ្ជូនមានចលនាមិនថេរ ទោះបីល្បឿនមធ្យមត្រូវគ្នាក៏ដោយ ក៏អាចនៅតែបណ្តាលឱ្យថ្នេររហែកជាប្រចាំតាមវដ្ត។
ជំហានទី 2៖ កំណត់ប៉ារ៉ាម៉ែត្រម៉ាស៊ីនដេរឱ្យថេរ
ក្នុងពេលធ្វើសមកាលកម្ម ត្រូវរក្សាប៉ារ៉ាម៉ែត្រខាងក្រោមឱ្យនៅថេរ៖
- ល្បឿនដេរ។
- ប្រវែងថ្នេរ។
- កម្លាំងសង្កត់របស់ជើងសង្កត់។
- ភាពតានតឹងរបស់ខ្សែស្រឡាយខាងលើ និងខាងក្រោម។
- ប្រភេទម្ជុល។
- ប្រភេទខ្សែស្រឡាយ។
- ចំនួនស្រទាប់នៅមាត់ថង់។
មិនគួរកែតម្រូវប៉ារ៉ាម៉ែត្រច្រើនក្នុងពេលតែមួយទេ ព្រោះនឹងពិបាកកំណត់ថាតើការផ្លាស់ប្តូរណាមួយជាមូលហេតុដែលធ្វើឱ្យបញ្ហាប្រសើរឡើង ឬកាន់តែធ្ងន់។
ជំហានទី 3៖ គណនាល្បឿនយោង
ឧទាហរណ៍ ម៉ាស៊ីនដេរដំណើរការនៅ 1.500 ថ្នេរ/នាទី ហើយប្រវែងថ្នេរ 8 mm៖
- 1.500 × 8 ÷ 1.000 = 12 m/min
តម្លៃ 12 m/min គឺជាល្បឿនយោងសម្រាប់កំណត់ខ្សែបញ្ជូនដំបូង។
ជំហានទី 4៖ វាស់ល្បឿនខ្សែបញ្ជូនជាក់ស្តែង
អាចប្រើវិធីសាស្ត្រចម្បង ៣៖
1. សម្គាល់លើខ្សែបញ្ជូន
ដំណើរការខ្សែបញ្ជូនក្នុងរយៈពេលកំណត់ ហើយវាស់ចម្ងាយដែលវាផ្លាស់ទី។
រូបមន្ត៖
- ល្បឿន = ចម្ងាយ ÷ ពេលវេលា
ឧទាហរណ៍ ខ្សែបញ្ជូនផ្លាស់ទីបាន 6 m ក្នុងរយៈពេល 30 វិនាទី៖
- 6 ÷ 30 × 60 = 12 m/min
គួរវាស់ម្តងច្រើនដង ដើម្បីពិនិត្យថាល្បឿនមានស្ថេរភាពឬអត់។
2. ប្រើឧបករណ៍វាស់ល្បឿន
វាស់ចំនួនជុំរបស់រ៉ូឡាបើកបរ ហើយបម្លែងទៅជាល្បឿនលីនេអ៊ែរ។
3. វាស់ដោយផ្ទាល់លើថង់
សម្គាល់ចំណុចពីរដែលមានចម្ងាយ 2 m នៅលើស៊ុមខ្សែបញ្ជូន បន្ទាប់មកវាស់ពេលវេលាដែលថង់ត្រូវការដើម្បីផ្លាស់ទីពីចំណុចទីមួយទៅចំណុចទីពីរ។
វិធីនេះឆ្លុះបញ្ចាំងបានល្អជាងអំពីល្បឿនជាក់ស្តែងនៅពេលមានបន្ទុក និងការរអិលរបស់ថង់។
ជំហានទី 5៖ កំណត់ខ្សែបញ្ជូនឱ្យនៅជិតល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរ
កំណត់ល្បឿនខ្សែបញ្ជូនឱ្យនៅជិតល្បឿនដែលបានគណនា បន្ទាប់មកដំណើរការជាមួយថង់ពិតប្រាកដ។
មិនគួរប្រើតែថង់ទទេ ឬថង់ដែលមានទម្ងន់ស្រាល ដើម្បីកំណត់ប៉ារ៉ាម៉ែត្រសម្រាប់ខ្សែផលិតកម្មដែលត្រូវដំណើរការជាមួយថង់ធ្ងន់ទេ។ ទម្ងន់បន្ទុកអាចផ្លាស់ប្តូរកម្លាំងទាញ និងការរអិលយ៉ាងខ្លាំង។
ជំហានទី 6៖ សង្កេតថង់នៅមុន និងក្រោយជើងសង្កត់
អាចគូសបន្ទាត់ខ្លីមួយដែលត្រង់នៅលើមាត់ថង់ ដើម្បីងាយសង្កេតចលនា។
ត្រូវពិនិត្យ៖
- តើសញ្ញាសម្គាល់ត្រូវបានទាញឱ្យវែងឬអត់។
- តើមាត់ថង់ធ្លាក់ ឬបូរជុំគ្នាឬអត់។
- តើថង់កន្ត្រាក់នៅពេលម្ជុលចាក់ចូលឬអត់។
- តើថង់បង្វិលចេញពីកណ្តាលឬអត់។
- តើថ្នេរដែលទើបបង្កើតត្រូវបានទាញតឹងឬអត់។
ការសង្កេតតំបន់នេះអាចជួយរកឃើញកម្លាំងទាញដែលខុសគ្នារវាងម៉ាស៊ីនដេរ និងខ្សែបញ្ជូន។
ជំហានទី 7៖ កែតម្រូវជាដំណាក់កាលតូចៗ
ប្រសិនបើមាត់ថង់ត្រូវបានទាញតឹង៖
- បន្ថយល្បឿនខ្សែបញ្ជូនបន្តិច។
ប្រសិនបើថង់បូរជុំគ្នាមុនចូលក្បាលដេរ៖
- បង្កើនល្បឿនខ្សែបញ្ជូនបន្តិច។
រាល់ពេលកែតម្រូវ គួរផ្លាស់ប្តូរតម្លៃតិចៗ ហើយដំណើរការថង់ជាច្រើនសន្លឹក ដើម្បីសង្កេតលទ្ធផល មិនគួរផ្លាស់ប្តូរល្បឿនខ្លាំងក្នុងពេលតែមួយទេ។
ជំហានទី 8៖ ពិនិត្យនៅពេលបង្កើន និងបន្ថយល្បឿន
ខ្សែផលិតកម្មជាច្រើនអាចដំណើរការបានល្អនៅពេលល្បឿនថេរ ប៉ុន្តែបែរជាមានថ្នេររហែកនៅពេល៖
- ចាប់ផ្តើមម៉ាស៊ីន។
- បញ្ឈប់ម៉ាស៊ីន។
- ផ្លាស់ប្តូរល្បឿន។
- ថង់ចូលដល់ឧបករណ៍ចាប់សញ្ញា។
- កាំបិតកាត់ខ្សែស្រឡាយដំណើរការ។
- ចន្លោះរវាងថង់ខ្លីពេក។
មូលហេតុជាញឹកញាប់គឺពេលវេលាបង្កើន និងបន្ថយល្បឿនរបស់ឧបករណ៍ទាំងពីរមិនដូចគ្នា។
ដូច្នេះត្រូវពិនិត្យ និងធ្វើសមកាលកម្ម៖
- ពេលវេលាបង្កើនល្បឿន។
- ពេលវេលាបន្ថយល្បឿន។
- សញ្ញាចាប់ផ្តើម និងបញ្ឈប់។
- ពេលចាប់ផ្តើមដេរ។
- ពេលដំណើរការកាំបិតកាត់ខ្សែស្រឡាយ។
ជំហានទី 9៖ សាកល្បងក្រោមលក្ខខណ្ឌបន្ទុកជាច្រើន
យ៉ាងហោចណាស់គួរសាកល្បងជាមួយ៖
- ថង់ទទេ។
- ថង់មានបន្ទុកធម្មតា។
- ថង់មានបន្ទុកអតិបរមា។
- ថង់ដែលមានកម្រាស់ខ្ពស់បំផុត។
- ថង់ដែលមានផ្ទៃរអិលបំផុត។
- មាត់ថង់ដែលមានច្រើនស្រទាប់ និងត្រូវបានបត់។
- ថង់ដំបូងៗនៅពេលម៉ាស៊ីនចាប់ផ្តើមពីសីតុណ្ហភាពត្រជាក់។
- ដំណើរការបន្តនៅពេលម៉ាស៊ីនក្តៅ។
គួរទទួលយកលទ្ធផលតែបន្ទាប់ពីប្រព័ន្ធដំណើរការមានស្ថេរភាពក្រោមលក្ខខណ្ឌផលិតកម្មពិតប្រាកដ។
ជំហានទី 10៖ កត់ត្រាប៉ារ៉ាម៉ែត្រតាមលេខកូដផលិតផលនីមួយៗ
សម្រាប់ SKU នីមួយៗ គួរកត់ត្រា៖
- ប្រភេទថង់។
- ទំហំថង់។
- ទម្ងន់បំពេញ។
- ចំនួនស្រទាប់នៅមាត់ថង់។
- ប្រភេទខ្សែស្រឡាយ។
- ប្រភេទម្ជុល។
- ប្រវែងថ្នេរ។
- ល្បឿនដេរ។
- ប្រេកង់អាំងវឺទ័ររបស់ខ្សែបញ្ជូន។
- ល្បឿនខ្សែបញ្ជូនដែលបានវាស់ជាក់ស្តែង។
- ពេលវេលាបង្កើន និងបន្ថយល្បឿន។
- លទ្ធផលត្រួតពិនិត្យថ្នេរ។
ការកត់ត្រាជា recipe ប្រតិបត្តិការសម្រាប់ SKU នីមួយៗជួយកាត់បន្ថយភាពខុសគ្នារវាងវេនផលិតកម្ម និងធ្វើឱ្យការកំណត់ម៉ាស៊ីនឡើងវិញមានភាពស្ថេរភាព។
9. គួរជ្រើសម៉ាស៊ីនដេរ ឬខ្សែបញ្ជូនជាឧបករណ៍គ្រប់គ្រងល្បឿនចម្បង?
ការជ្រើសរើសអាស្រ័យលើរចនាសម្ព័ន្ធរបស់ខ្សែផលិតកម្ម។
ម៉ាស៊ីនដេរជាឧបករណ៍មេ៖
- ល្បឿនដេរត្រូវបានកំណត់ ឬកែតម្រូវក្នុងជួរតូច។
- ខ្សែបញ្ជូនត្រូវបានបន្ថែមទៅម៉ាស៊ីនដេរដែលមានស្រាប់។
- មានប្រភេទថង់មិនច្រើន។
- ខ្សែបញ្ជូនធ្វើសមកាលកម្មតាមល្បឿនផ្គត់ផ្គង់ជាក់ស្តែងរបស់ម៉ាស៊ីនដេរ។
ខ្សែបញ្ជូនជាឧបករណ៍មេ៖
- សមត្ថភាពផលិតរបស់ខ្សែសង្វាក់ត្រូវបានកំណត់ដោយល្បឿនដឹកជញ្ជូនថង់។
- ល្បឿនម៉ូទ័រដេរត្រូវបានគ្រប់គ្រងតាមល្បឿន។
- មានឧបករណ៍ចាប់សញ្ញាថង់។
- មាន PLC ឬប្រព័ន្ធគ្រប់គ្រងកណ្តាល។
- ល្បឿនម៉ាស៊ីនដេរអាចផ្លាស់ប្តូរតាមសមាមាត្រជាមួយល្បឿនខ្សែបញ្ជូន។
ប្រើសញ្ញាល្បឿនរួម៖
អាចប្រើសញ្ញាល្បឿនពីឧបករណ៍មេ ដើម្បីបញ្ជាទៅកាន់ម៉ូទ័រទាំងពីរ ដោយកំណត់មេគុណសមាមាត្រសម្រាប់ម៉ូទ័រនីមួយៗ និងមានប៊ូតុងសម្រាប់កែតម្រូវតិចតួច។
ប៉ារ៉ាម៉ែត្រសំខាន់ៗគួរត្រូវបានចាក់សោ ដើម្បីជៀសវាងការផ្លាស់ប្តូរខុសគ្នាពីមួយវេនផលិតកម្មទៅមួយវេនទៀត។
ប្រើ encoder៖
Encoder មានប្រយោជន៍ជាពិសេសនៅពេល៖
- ខ្សែផលិតកម្មដំណើរការល្បឿនខ្ពស់។
- មាន SKU ច្រើន។
- ត្រូវការថ្នេរដែលមានស្ថេរភាពខ្ពស់។
- ត្រូវការត្រួតពិនិត្យការរអិលរបស់ខ្សែបញ្ជូន។
- ត្រូវរកឃើញការធ្លាក់ចុះនៃល្បឿនរ៉ូឡានៅពេលមានបន្ទុក។
- ម៉ូទ័រមិនអាចឈានដល់ល្បឿនដែលបានកំណត់។
- ល្បឿនខុសគ្នានៅពេលបង្កើនល្បឿន។
PLC អាចប្រើទិន្នន័យពី encoder ដើម្បីកែតម្រូវប្រព័ន្ធ ឬបញ្ឈប់ខ្សែផលិតកម្ម ប្រសិនបើភាពខុសគ្នាលើសពីកម្រិតដែលបានកំណត់។
10. ធ្វើសមកាលកម្មលំដាប់ចាប់ផ្តើម និងបញ្ឈប់ម៉ាស៊ីន
ក្រៅពីការរក្សាល្បឿនឱ្យស្របគ្នានៅពេលដំណើរការថេរ លំដាប់ចាប់ផ្តើម និងបញ្ឈប់ក៏មានឥទ្ធិពលដោយផ្ទាល់លើគុណភាពថ្នេរផងដែរ។
នៅពេលចាប់ផ្តើម៖
ម៉ាស៊ីនដេរគួរតែឈានដល់ល្បឿនដែលមានស្ថេរភាព មុនពេល ឬនៅពេលមាត់ថង់ចូលដល់ម្ជុល។ ប្រសិនបើខ្សែបញ្ជូនចាប់ផ្តើមទាញថង់ទៅមុខ ខណៈម៉ាស៊ីនដេរមិនទាន់ឈានដល់ល្បឿនកំណត់ អាចបណ្តាលឱ្យ៖
- ថង់ត្រូវបានទាញចេញពីជើងសង្កត់។
- ថ្នេរដំបូងខក។
- រន្ធម្ជុលដំបូងរហែក។
- ថ្នេរខ្សែសង្វាក់ដំបូងមិនមានស្ថេរភាព។
ឧបករណ៍ចាប់សញ្ញាដែលដាក់មុនក្បាលដេរអាចប្រើសម្រាប់ផ្តល់សញ្ញាឱ្យម៉ាស៊ីនចាប់ផ្តើមដេរមុនពេលមាត់ថង់មកដល់ម្ជុល។
នៅចុងថ្នេរ៖
មិនគួរបញ្ឈប់ការដេរភ្លាមៗនៅពេលគែមចុងក្រោយរបស់ថង់ទើបចេញពីម្ជុលទេ។ ត្រូវទុកប្រវែងខ្សែសង្វាក់គ្រប់គ្រាន់មុនពេលកាត់ខ្សែស្រឡាយ។
ប្រសិនបើខ្សែបញ្ជូនទាញថង់លឿនពេកនៅចុងថ្នេរ អាចបណ្តាលឱ្យ៖
- ថ្នេរចុងក្រោយរបូត។
- ថ្នេរមិនត្រូវបានចាក់សោល្អ។
- ខ្សែស្រឡាយដាច់នៅគែមថង់។
- ជ្រុងថង់រហែក។
នៅពេលបញ្ឈប់ជាបន្ទាន់៖
ប្រសិនបើក្បាលដេរឈប់ ប៉ុន្តែខ្សែបញ្ជូននៅតែបន្តដំណើរការ ថ្នេរអាចរហែកភ្លាមៗ។
ដូច្នេះប្រព័ន្ធគួរមានការភ្ជាប់សុវត្ថិភាពរវាងឧបករណ៍៖
- ម៉ាស៊ីនដេរមានបញ្ហា → ខ្សែបញ្ជូនត្រូវឈប់។
- ខ្សែបញ្ជូនមានបញ្ហា → ម៉ាស៊ីនដេរត្រូវឈប់ផ្គត់ផ្គង់ថង់។
- បើបើកឧបករណ៍ការពារ → ប្រព័ន្ធទាំងមូលត្រូវឈប់។
- ថង់ជាប់ → រារាំងមិនឱ្យថង់បន្ទាប់ចូលក្នុងខ្សែផលិតកម្ម។
11. កត្តាដែលអាចធ្វើឱ្យថ្នេររហែក ទោះបីល្បឿនត្រូវបានធ្វើសមកាលកម្មហើយក៏ដោយ
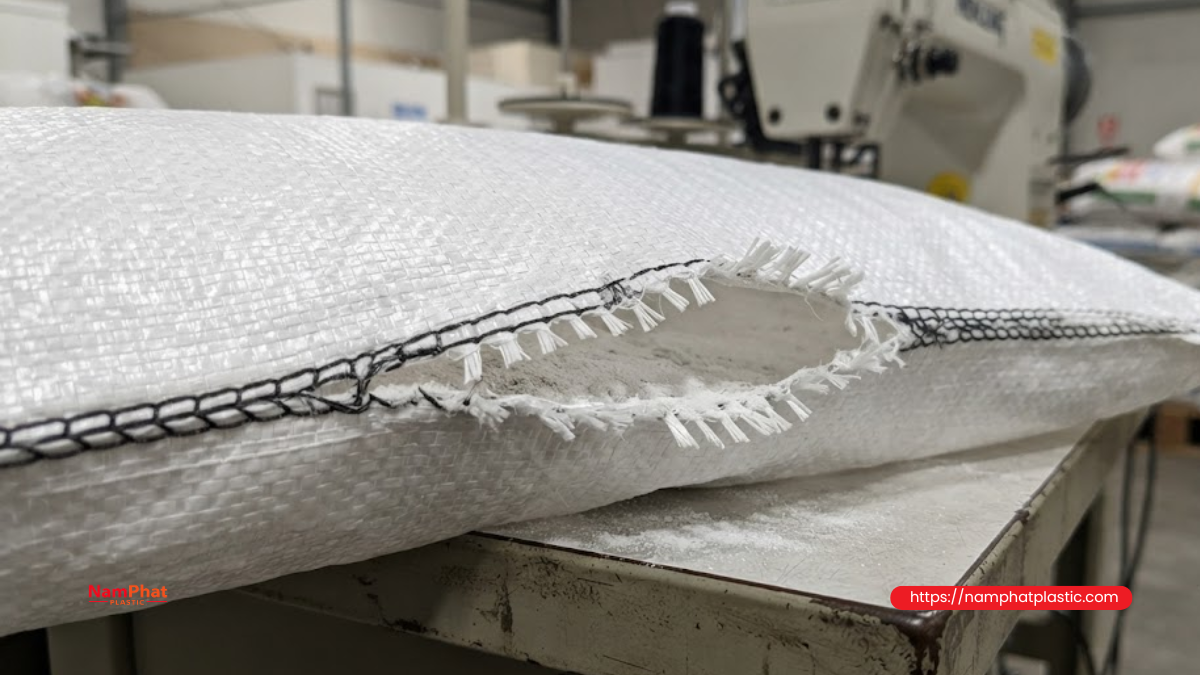
ការធ្វើសមកាលកម្មល្បឿនត្រឹមត្រូវមិនមានន័យថាថ្នេរនឹងមិនរហែកជាដាច់ខាតទេ។ កត្តាផ្សេងៗទៀតក៏អាចបង្កឱ្យមានការខូចខាតបានដែរ។
ថ្នេរដាក់ជិតគែមពេក
ប្រសិនបើថ្នេរនៅជិតគែមថង់ពេក បរិមាណសម្ភារៈដែលអាចទប់រន្ធម្ជុលនឹងមិនគ្រប់គ្រាន់។ រន្ធម្ជុលអាចបង្កើតជាបន្ទាត់ខ្សោយមួយដែលងាយរហែក។
ចម្ងាយពីថ្នេរទៅគែមគួរកំណត់ដោយផ្អែកលើ៖
- ប្រភេទសម្ភារៈ។
- ដង់ស៊ីតេការត្បាញ។
- បន្ទុក។
- របៀបបត់មាត់ថង់។
- តម្រូវការរបស់អតិថិជន។
ប្រវែងថ្នេរខ្លីពេក
ប្រសិនបើថ្នេរខ្លីពេក នឹងមានរន្ធម្ជុលច្រើននៅលើផ្ទៃតូចមួយ។ សម្រាប់ថង់ PP ត្បាញ វាអាចបង្កើតជាបន្ទាត់រហែកដែលមានលក្ខណៈដូចធ្មេញរណារ។
ការមានចំនួនថ្នេរច្រើនមិនមានន័យថាថ្នេររឹងមាំជាងជានិច្ចទេ។ ត្រូវធ្វើឱ្យមានតុល្យភាពរវាង៖
- កម្លាំងកាន់របស់ខ្សែស្រឡាយ។
- ការខូចខាតសម្ភារៈដោយម្ជុល។
- បរិមាណខ្សែស្រឡាយដែលប្រើប្រាស់។
- ល្បឿនដេរ។
- ភាពងាយស្រួលក្នុងការបើកមាត់ថង់។
ភាពតានតឹងរបស់ខ្សែស្រឡាយខ្ពស់ពេក
ថ្នេរដែលមានភាពតានតឹងខ្ពស់អាចមើលទៅស្អាត និងតឹងល្អ ប៉ុន្តែនៅពេលមានបន្ទុក ខ្សែស្រឡាយអាចកាត់ចូលទៅក្នុងរន្ធម្ជុល និងសម្ភារៈថង់។
ភាពតានតឹងគួរតែមានកម្រិតគ្រប់គ្រាន់សម្រាប់បង្កើតថ្នេរខ្សែសង្វាក់ដែលមានស្ថេរភាព ប៉ុន្តែមិនគួររលុងពេក ឬតឹងពេកទេ។
ប្រើម្ជុលមិនត្រឹមត្រូវ
ម្ជុលធំពេកអាចបង្កើតរន្ធធំពេក។ ម្ជុលតូចពេកអាចក្តៅ កោង ឬធ្វើឱ្យការបង្កើតរង្វិលខ្សែស្រឡាយមិនមានស្ថេរភាព។
ម្ជុលដែលសឹក ឬមានស្នាមមុតអាច៖
- រុញសរសៃសម្ភារៈ។
- កោសសម្ភារៈ PP។
- ធ្វើឱ្យសរសៃជុំវិញរន្ធរួញរា។
- បង្កើនកម្លាំងដែលត្រូវការសម្រាប់ចាក់ម្ជុល។
- ធ្វើឱ្យខ្សែស្រឡាយក្តៅជាងធម្មតា។
កម្លាំងសង្កត់របស់ជើងសង្កត់មិនត្រឹមត្រូវ
ប្រសិនបើកម្លាំងសង្កត់ស្រាលពេក មាត់ថង់អាចរអិល។ ប្រសិនបើសង្កត់ខ្លាំងពេក ការកកិតនឹងកើនឡើង។
ប្រសិនបើកម្លាំងសង្កត់ខាងឆ្វេង និងខាងស្តាំមិនស្មើគ្នា មាត់ថង់អាចបង្វិល ហើយបង្កើតថ្នេរទ្រេត ឬបន្ទុកលើថ្នេរមិនស្មើគ្នា។
ខ្សែបញ្ជូនមិនអាចទ្រទម្ងន់ថង់បានគ្រប់គ្រាន់
ថង់ដែលមានទម្ងន់ធ្ងន់ត្រូវការផ្ទៃទ្រទ្រង់ និងប្រព័ន្ធណែនាំដែលសមស្រប។ មិនគួរឱ្យថ្នេរ ឬជើងសង្កត់ទទួលកម្លាំងទាញពីតួថង់ទាំងមូលទេ។
នៅតំបន់ផ្ទេររវាងខ្សែបញ្ជូនពីរត្រូវកាត់បន្ថយចន្លោះ ដើម្បីជៀសវាងការធ្លាក់ចុះរបស់ថង់ដែលអាចទាញមាត់ថង់ឱ្យរហែក។
ប្រព័ន្ធណែនាំបង្កើតការកកិតខ្លាំងពេក
បន្ទះណែនាំអាចកាន់មាត់ថង់ ខណៈតួថង់ខាងក្រោមបន្តផ្លាស់ទី។ ស្ថានភាពនេះអាចបង្កើតរោគសញ្ញាដូចគ្នានឹងករណីខ្សែបញ្ជូនលឿនពេក។
ត្រូវពិនិត្យ៖
- ចន្លោះរវាងបន្ទះណែនាំ។
- គែមមុត ឬស្នាមមុត។
- ទីតាំងបត់មាត់ថង់។
- ភាពរាបស្មើរបស់មាត់ថង់។
- ធូលី និងសរសៃសម្ភារៈដែលកកកុញនៅលើប្រព័ន្ធណែនាំ។
12. វិធីកែតម្រូវតាមប្រភេទថង់នីមួយៗ
12.1. ថង់ PP ត្បាញ
PP ត្បាញត្រូវបានបង្កើតឡើងពីខ្សែប្លាស្ទិកដែលត្បាញឆ្លងកាត់គ្នា។ នៅពេលម្ជុលចាក់ចូល វាអាចបំបែក ឬកាត់សរសៃត្បាញបាន។
ចំណុចដែលត្រូវយកចិត្តទុកដាក់៖
- មិនត្រូវឱ្យខ្សែបញ្ជូនទាញជួររន្ធម្ជុលឱ្យវែងឡើយ។
- ជៀសវាងដង់ស៊ីតេថ្នេរខ្ពស់ពេក។
- ម្ជុលមិនគួរធំពេក។
- ចម្ងាយពីថ្នេរទៅគែមត្រូវរក្សាឱ្យថេរ។
- ជៀសវាងថ្នេរទ្រេតធៀបនឹងទិសត្បាញ។
- មាត់ថង់ត្រូវបត់បានស្មើគ្នា។
12.2. ថង់ក្រដាសច្រើនស្រទាប់
ក្រដាសមានភាពបត់បែនតិចជាងសម្ភារៈប្លាស្ទិក ហើយងាយរហែកនៅពេលទទួលកម្លាំងទាញភ្លាមៗ។
ដូច្នេះគួរ៖
- ធ្វើឱ្យការបង្កើន និងបន្ថយល្បឿនមានភាពរលូន។
- មិនគួរកំណត់ពេលបង្កើនល្បឿនខ្លីពេក។
- ជៀសវាងម្ជុលធំពេក។
- ជៀសវាងប្រវែងថ្នេរខ្លីពេក។
- មិនគួរឱ្យមាត់ថង់សើម។
- ពិនិត្យការរំញ័ររបស់ខ្សែបញ្ជូន។
- ជៀសវាងបន្ទះណែនាំដែលមានគែមមុត។
12.3. ថង់មានស្រទាប់ខាងក្នុង PE
ស្រទាប់ PE អាចរអិលដោយឯករាជ្យពីស្រទាប់ខាងក្រៅ។ ប្រសិនបើមាត់ថង់មិនរាបស្មើ ស្រទាប់ PE អាចបូរជុំគ្នា ឬផ្លាស់ទីចេញពីទីតាំង។
ត្រូវពិនិត្យ៖
- ម្ជុលចាប់បានគ្រប់ស្រទាប់ឬអត់។
- ស្រទាប់ PE ត្រូវបានទាញចេញពីថង់ឬអត់។
- ប្រព័ន្ធណែនាំអាចកាន់គ្រប់ស្រទាប់បានស្មើគ្នាឬអត់។
- ភាពតានតឹងរបស់ខ្សែស្រឡាយខ្លាំងពេករហូតកាត់ចូលស្រទាប់ PE ឬអត់។
12.4. ថង់ផ្ទុកទំនិញមានទម្ងន់ធ្ងន់
ទោះបីល្បឿនត្រូវបានធ្វើសមកាលកម្មត្រឹមត្រូវក៏ដោយ ក៏ថង់អាចរហែកដោយសារនិចលភាពនៅពេលបង្កើន ឬបន្ថយល្បឿន។
គួរ៖
- បង្កើនផ្ទៃទ្រទ្រង់។
- កាត់បន្ថយចន្លោះរវាងខ្សែបញ្ជូន។
- បន្ថយល្បឿនបង្កើន និងបន្ថយ។
- រក្សាថង់ឱ្យនៅកណ្តាលខ្សែបញ្ជូន។
- ជៀសវាងការប៉ះទង្គិចជាមួយឧបករណ៍បញ្ឈប់នៅផ្នែកខាងក្រោយ។
13. កំហុសដែលជួបញឹកញាប់នៅពេលកែតម្រូវខ្សែសង្វាក់ដេរថង់
- កែភាពតានតឹងខ្សែស្រឡាយ ដើម្បីលាក់បញ្ហាល្បឿន៖ វាអាចធ្វើឱ្យថ្នេរមើលទៅប្រសើរឡើងក្នុងរយៈពេលខ្លី ប៉ុន្តែអាចបង្កើនហានិភ័យនៃការរហែក។ គួរពិនិត្យចលនារបស់ថង់ជាមុន។
- សាកល្បងតែថង់ទទេ៖ នៅពេលមានបន្ទុក ការរអិល និងកម្លាំងទាញអាចផ្លាស់ប្តូរយ៉ាងខ្លាំង។ ដូច្នេះការទទួលយកប្រព័ន្ធគួរធ្វើជាមួយបន្ទុកជាក់ស្តែង។
- ផ្លាស់ប្តូរប៉ារ៉ាម៉ែត្រច្រើនក្នុងពេលតែមួយ៖ នឹងធ្វើឱ្យពិបាកកំណត់មូលហេតុពិតប្រាកដ។ គួរផ្លាស់ប្តូរម្តងមួយប៉ារ៉ាម៉ែត្រ។
- ធ្វើសមកាលកម្មតាម Hz៖ ការកំណត់ 40 Hz ដូចគ្នាមិនមានន័យថាល្បឿនលីនេអ៊ែរដូចគ្នាទេ ព្រោះប្រអប់លេខ និងអង្កត់ផ្ចិតរ៉ូឡាអាចខុសគ្នា។ ត្រូវវាស់ល្បឿនលីនេអ៊ែរ។
- មិនយកចិត្តទុកដាក់ចំពោះការរអិលរបស់ថង់៖ អាចបណ្តាលមកពីធូលី បាតថង់រអិល ថង់មានទម្ងន់ស្រាល ខ្សែបញ្ជូនមានជម្រាល រំញ័រ ឬបន្ទុកមិនស្មើគ្នា។
- មិនពិនិត្យការធ្វើសមកាលកម្មនៅពេលបង្កើនល្បឿន៖ ខ្សែផលិតកម្មអាចមានស្ថេរភាពនៅល្បឿនកំណត់ ប៉ុន្តែថ្នេររហែកនៅពេលចាប់ផ្តើម ព្រោះឧបករណ៍មួយឈានដល់ល្បឿនមុនឧបករណ៍មួយទៀត។
14. នីតិវិធីត្រួតពិនិត្យរហ័សនៅរោងចក្រ
បន្ទាប់ពីផ្លាស់ប្តូរប្រភេទថង់ ប្រភេទខ្សែស្រឡាយ ឬជួសជុលម៉ាស៊ីន គួរត្រួតពិនិត្យតាមលំដាប់៖
- ពិនិត្យម្ជុល ជើងសង្កត់ ធ្មេញបញ្ជូន និងប្រព័ន្ធណែនាំ។
- កំណត់ប្រវែងថ្នេរ។
- កំណត់ល្បឿនម៉ាស៊ីនដេរ។
- គណនាល្បឿនផ្គត់ផ្គង់យោង។
- វាស់ល្បឿនខ្សែបញ្ជូនជាក់ស្តែង។
- កំណត់ល្បឿនទាំងពីរឱ្យនៅជិតគ្នា។
- សាកល្បងថង់ទទេ ដើម្បីពិនិត្យទិសដៅ និងការណែនាំ។
- សាកល្បងជាមួយបន្ទុកជាក់ស្តែង។
- សង្កេតមាត់ថង់មុន និងក្រោយជើងសង្កត់។
- កែតម្រូវខ្សែបញ្ជូនជាដំណាក់កាលតូចៗ។
- ពិនិត្យថ្នេរនៅដើម កណ្តាល និងចុងថង់។
- ដំណើរការបន្តជាមួយថង់ជាច្រើនសន្លឹក។
- ធ្វើតេស្តទាញ និងតេស្តធ្លាក់តាមស្តង់ដារផ្ទៃក្នុង។
- កត់ត្រាប៉ារ៉ាម៉ែត្រទាំងអស់បន្ទាប់ពីទទួលយកលទ្ធផល។
15. លក្ខណៈវិនិច្ឆ័យទទួលយកបន្ទាប់ពីធ្វើសមកាលកម្ម
ប្រព័ន្ធអាចចាត់ទុកថាមានស្ថេរភាព នៅពេលមានលក្ខខណ្ឌដូចខាងក្រោម៖
- ថង់ផ្លាស់ទីត្រង់តាមក្បាលម៉ាស៊ីនដេរ។
- មាត់ថង់មិនត្រូវបានទាញតឹង។
- មិនមានការបូរជុំគ្នានៅមុខជើងសង្កត់។
- ប្រវែងថ្នេរមានភាពស្មើគ្នា។
- ថ្នេរមិនមានស្នាមជ្រួញ។
- រន្ធម្ជុលមិនត្រូវបានពង្រីក។
- មិនមានថ្នេរខក។
- មិនមានការដាច់ខ្សែស្រឡាយខុសប្រក្រតី។
- ម្ជុលមិនបត់។
- ថ្នេរនៅដើម និងចុងមានស្ថេរភាព។
- មិនមានកំហុសជាបន្តបន្ទាប់នៅពេលចាប់ផ្តើម និងបញ្ឈប់។
- សមត្ថភាពទប់មាត់ថង់បំពេញតាមតម្រូវការបន្ទាប់ពីការធ្វើតេស្តបន្ទុក។
មិនគួរត្រួតពិនិត្យតែរូបរាងខាងក្រៅនៃថ្នេរទេ។ ថ្នេរដែលមើលទៅត្រង់ និងស្អាត អាចនៅតែមានភាពតានតឹងខាងក្នុង ហើយអាចរហែកនៅពេលដឹកជញ្ជូន។
16. តារាងដោះស្រាយបញ្ហាតាមរោគសញ្ញា
| រោគសញ្ញា | អ្វីដែលត្រូវពិនិត្យជាមុន | វិធានការដោះស្រាយ |
| រហែកតាមបណ្តោយជួររន្ធម្ជុល | ល្បឿនខ្សែបញ្ជូន និងភាពតានតឹងខ្សែស្រឡាយ | បន្ថយកម្លាំងទាញ និងបន្ថយភាពតានតឹងឱ្យសមស្រប |
| ថង់បូរជុំគ្នានៅមុខជើងសង្កត់ | តើខ្សែបញ្ជូនដំណើរការយឺតឬអត់ | បង្កើនល្បឿនខ្សែបញ្ជូនបន្តិច |
| ថង់ត្រូវបានទាញចេញពីជើងសង្កត់ | ខ្សែបញ្ជូនលឿនពេក ឬជើងសង្កត់មានកម្លាំងមិនគ្រប់ | បន្ថយខ្សែបញ្ជូន និងបង្កើនកម្លាំងសង្កត់ឱ្យសមស្រប |
| ថ្នេរមិនស្មើគ្នា | ថង់រអិល ឬធ្មេញបញ្ជូនសឹក | ពិនិត្យផ្ទៃខ្សែបញ្ជូន និងធ្មេញបញ្ជូន |
| ខ្សែស្រឡាយដាច់នៅចុងថង់ | លំដាប់កាត់ខ្សែស្រឡាយ និងល្បឿនទាញ | បង្កើនប្រវែងខ្សែសង្វាក់ និងកែពេលវេលាកាត់ |
| ខ្សែស្រឡាយដាច់នៅពេលដេរថង់ធ្ងន់ | បន្ទុកត្រូវបានបញ្ជូនទៅកាន់ក្បាលដេរ | បន្ថែមប្រព័ន្ធទ្រទ្រង់ថង់ និងបន្ថយការបង្កើនល្បឿន |
| ថ្នេរទ្រេត | ប្រព័ន្ធណែនាំ និងទីតាំងក្បាលដេរ | កែតម្រឹមកណ្តាលខ្សែបញ្ជូន និងបន្ទះណែនាំ |
| បញ្ហាកើតឡើងតែពេលចាប់ផ្តើម | ពេលវេលាបង្កើនល្បឿនមិនស៊ីគ្នា | កំណត់ពេលវេលាបង្កើនល្បឿនឡើងវិញ |
| បញ្ហាកើតឡើងដដែលៗតាមវដ្ត | រ៉ូឡា ខ្សែក្រវាត់ ឬប្រអប់លេខមានចលនាមិនស្មើ | ពិនិត្យប្រព័ន្ធបញ្ជូនថាមពល |
| ថង់មិនរហែកនៅពេលដេរ ប៉ុន្តែរហែកនៅពេលដឹកជញ្ជូន | ថ្នេរតឹងពេក ឬនៅជិតគែមពេក | បន្ថយភាពតានតឹងខ្សែស្រឡាយ និងកែទីតាំងថ្នេរ |
សេចក្តីសន្និដ្ឋាន
ដើម្បីជៀសវាងការរហែកថ្នេរ ម៉ាស៊ីនដេរថង់ និងខ្សែបញ្ជូនគួរត្រូវបានធ្វើសមកាលកម្មដោយផ្អែកលើ ល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់ មិនមែនផ្អែកតែលើ Hz ឬចំនួនជុំដែលបង្ហាញលើឧបករណ៍ទេ។
ដំណើរការដែលមានប្រសិទ្ធភាពគួរចាប់ផ្តើមពីការត្រួតពិនិត្យប្រព័ន្ធមេកានិច កំណត់ប្រវែងថ្នេរឱ្យថេរ គណនាល្បឿនយោង វាស់ល្បឿនខ្សែបញ្ជូនជាក់ស្តែង សាកល្បងជាមួយថង់មានបន្ទុក និងកែតម្រូវជាជំហានតូចៗ។
ជាមួយគ្នានេះ ត្រូវគ្រប់គ្រងលំដាប់ចាប់ផ្តើម និងបញ្ឈប់ម៉ាស៊ីន កម្លាំងសង្កត់របស់ជើងសង្កត់ ភាពតានតឹងខ្សែស្រឡាយ ប្រព័ន្ធណែនាំ និងការទ្រទ្រង់ថង់។
ការកត់ត្រាប៉ារ៉ាម៉ែត្រតាម SKU នីមួយៗ នឹងជួយធ្វើឱ្យខ្សែផលិតកម្មមានស្ថេរភាព កាត់បន្ថយពេលវេលាកំណត់ម៉ាស៊ីន កាត់បន្ថយកំហុស និងពន្យារអាយុកាលរបស់ម្ជុល ខ្សែស្រឡាយ និងក្បាលម៉ាស៊ីនដេរ។
សំណួរដែលគេសួរញឹកញាប់
1. តើខ្សែបញ្ជូនគួរដំណើរការលឿនជាង ឬយឺតជាងម៉ាស៊ីនដេរថង់?
គោលការណ៍គឺល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់ថង់លើខ្សែបញ្ជូនគួរតែនៅជិតល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរ។
មិនគួរចេតនាឱ្យខ្សែបញ្ជូនលឿនជាង ដើម្បីធ្វើឱ្យថ្នេរត្រង់ទេ ព្រោះវាអាចធ្វើឱ្យរន្ធម្ជុលវែង និងបណ្តាលឱ្យមាត់ថង់រហែក។
ក្នុងករណីខ្លះ អាចត្រូវការកែតម្រូវបន្តិច ដោយសារការរអិល ប៉ុន្តែការកែតម្រូវគួរផ្អែកលើចលនាជាក់ស្តែងរបស់ថង់ និងលទ្ធផលតេស្តបន្ទុក។
2. ហេតុអ្វីបានជាកំណត់អាំងវឺទ័រទាំងពីរនៅប្រេកង់ដូចគ្នា ប៉ុន្តែថង់នៅតែរហែក?
ព្រោះល្បឿនទិន្នផលពិតប្រាកដអាស្រ័យលើ៖
-
ល្បឿនម៉ូទ័រ។
-
ប្រអប់លេខ។
-
pulley។
-
អង្កត់ផ្ចិតរ៉ូឡា។
-
ប្រព័ន្ធបញ្ជូន។
ដូច្នេះ ប្រេកង់ដូចគ្នា មិនមានន័យថាល្បឿនលីនេអ៊ែរដូចគ្នាទេ។
3. ប្រសិនបើម៉ាស៊ីនដេរមានល្បឿនថេរ តើត្រូវកែតម្រូវយ៉ាងដូចម្តេច?
ត្រូវវាស់ ឬគណនាល្បឿនផ្គត់ផ្គង់របស់ម៉ាស៊ីនដេរជាមុន បន្ទាប់មកកែតម្រូវខ្សែបញ្ជូនឱ្យស្របតាមល្បឿននោះ។
ក្នុងករណីនេះ ម៉ាស៊ីនដេរគឺជាឧបករណ៍មេ ហើយខ្សែបញ្ជូនជាឧបករណ៍ដែលត្រូវធ្វើសមកាលកម្មតាម។
4. តើគួរប្រើអាំងវឺទ័រសម្រាប់ខ្សែបញ្ជូនដេរថង់ឬទេ?
អាំងវឺទ័រជួយកែតម្រូវល្បឿន គ្រប់គ្រងការបង្កើន និងបន្ថយល្បឿន និងរក្សាទុក recipe សម្រាប់ផលិតផលផ្សេងៗ។
វាសមស្របជាពិសេសសម្រាប់ខ្សែផលិតកម្មដែលត្រូវដំណើរការថង់មានទំហំ ឬទម្ងន់បន្ទុកខុសៗគ្នា។
5. តើពេលណាគួរដំឡើង encoder?
គួរពិចារណាប្រើ encoder នៅពេលខ្សែផលិតកម្មមាន៖
-
ល្បឿនខ្ពស់។
-
ការផ្លាស់ប្តូរបន្ទុកច្រើន។
-
ប្រភេទថង់ច្រើន។
-
តម្រូវការកំហុសទាប។
Encoder អាចផ្តល់ព័ត៌មានត្រឡប់អំពីល្បឿនជាក់ស្តែងបានល្អជាងការពឹងផ្អែកលើប្រេកង់តែមួយ។
6. តើធ្វើដូចម្តេចដើម្បីបែងចែកកំហុសល្បឿនពីកំហុសភាពតានតឹងខ្សែស្រឡាយ?
ប្រសិនបើមាត់ថង់ត្រូវបានទាញតឹង ឬបូរជុំគ្នានៅពេលឆ្លងកាត់ក្បាលដេរ បញ្ហាអាចពាក់ព័ន្ធនឹងល្បឿន ឬប្រព័ន្ធណែនាំ។
ប្រសិនបើថង់ផ្លាស់ទីមានស្ថេរភាព ប៉ុន្តែថ្នេរមានស្នាមជ្រួញ ឬខ្សែស្រឡាយកាត់ចូលសម្ភារៈ គួរពិនិត្យភាពតានតឹងខ្សែស្រឡាយ។
ករណីទាំងពីរអាចកើតឡើងក្នុងពេលតែមួយបាន។
7. ហេតុអ្វីបានជាមានតែថង់ធ្ងន់ទេដែលរហែកថ្នេរ?
ថង់ធ្ងន់មាននិចលភាពខ្ពស់ជាង ហើយបញ្ជូនកម្លាំងទាញកាន់តែច្រើនទៅកាន់តំបន់ថ្នេរ។
ដូច្នេះគួរពិនិត្យ៖
-
ប្រព័ន្ធទ្រទ្រង់ថង់។
-
ចន្លោះរវាងខ្សែបញ្ជូន។
-
ពេលវេលាបង្កើន និងបន្ថយល្បឿន។
-
កម្លាំងទាញដែលកើតឡើងនៅពេលផ្លាស់ប្តូរល្បឿន។
តំណភ្ជាប់អត្ថបទពាក់ព័ន្ធ
- 0 មតិយោបល់


