


 ផាន់ វ៉ាន់ ហួង
- 31/07/2026
- 119
ក្នុងឧស្សាហកម្មផលិតវេចខ្ចប់ សហគ្រាសជាច្រើនតែងសួរថា៖ តើអំបោះ PE 20/9 អាចជំនួសដោយអំបោះ PP 900D, 1000D ឬ 1200D បានឬទេ?
ការហៅឈ្មោះទាំងពីរនេះសុទ្ធតែពាក់ព័ន្ធនឹងទំហំអំបោះ ប៉ុន្តែវាប្រើប្រព័ន្ធបង្ហាញខុសគ្នា។ អំបោះ PE 20/9 ជាទូទៅត្រូវបានហៅតាមចំនួនអំបោះទោល និងចំនួនអំបោះដែលយកមកបង្វិលចូលគ្នា ខណៈអំបោះ PP filament ជាទូទៅត្រូវបានបង្ហាញជាឯកតា denier។
ដូច្នេះ មិនអាចមើលតែលេខ “20/9” និង “900D–1200D” ហើយសន្និដ្ឋានថាប្រភេទណាធំជាង រឹងមាំជាង ឬអាចជំនួសគ្នាដោយផ្ទាល់បានទេ។
តាមទ្រឹស្តី PE 20/9 មានភាពល្អិតសរុបប្រហែល 2,400D ដែលធំជាងអំបោះ PP 900D–1200D យ៉ាងច្រើន ប្រសិនបើកម្រិត denier ទាំងនេះត្រូវបានគណនាសម្រាប់អំបោះសម្រេចមួយស្រទាប់។ ទោះជាយ៉ាងណា ប្រសិនបើផលិតផល PP គឺ 1200D/2 មានន័យថាមានអំបោះ 1200D ចំនួនពីរខ្សែបង្វិលចូលគ្នា នោះភាពល្អិតសរុបតាមទ្រឹស្តីនឹងប្រហែល 2,400D ហើយជិតនឹង PE 20/9។
ទោះបីជាយ៉ាងនេះក៏ដោយ “denier ជិតគ្នា” មិនមានន័យថាអំបោះទាំងពីរអាចជំនួសគ្នា 1:1 លើម៉ាស៊ីនដេរថង់បានទេ។
ចម្លើយខ្លី
មិនគួរបម្លែង PE 20/9 ទៅជា PP 900D, 1000D ឬ 1200D ដោយផ្ទាល់ ដោយផ្អែកតែលើឈ្មោះផលិតផលនោះទេ។
អាចសង្ខេបបានដូចខាងក្រោម៖
-
PE 20/9 តាមទ្រឹស្តីស្មើប្រហែល 266 tex ឬ 2,390–2,400D។
-
PP 900D សម្រេចមួយស្រទាប់ ស្មើប្រហែល 100 tex។
-
PP 1000D សម្រេចមួយស្រទាប់ ស្មើប្រហែល 111 tex។
-
PP 1200D សម្រេចមួយស្រទាប់ ស្មើប្រហែល 133 tex។
-
PP 1200D/2 មានភាពល្អិតសរុបតាមទ្រឹស្តីប្រហែល 267 tex ឬ 2,400D ដែលជិត PE 20/9 បំផុតតាមទម្ងន់ក្នុងមួយឯកតាប្រវែង។
-
ដើម្បីជំនួសក្នុងការប្រើប្រាស់ជាក់ស្តែង ត្រូវពិនិត្យកម្លាំងបែក ការពន្លូត រចនាសម្ព័ន្ធអំបោះ កម្រិតបង្វិល ផ្ទៃអំបោះ និងសមត្ថភាពបង្កើតរង្វង់អំបោះលើម៉ាស៊ីន។
1. តើសញ្ញា PE 20/9 មានន័យដូចម្តេច?
ក្នុងការហៅឈ្មោះទូទៅនៃអំបោះដេរថង់ប្រភេទ spun លេខ 20/9 ជាទូទៅមានន័យថា៖
-
“20” គឺជាចំនួនសរសៃរបស់អំបោះទោលដើម ដែលជាទូទៅត្រូវបានភ្ជាប់ជាមួយប្រព័ន្ធរាប់ Ne។
-
“9” គឺជាចំនួនខ្សែអំបោះទោលដែលយកមកបញ្ចូល និងបង្វិលជាមួយគ្នា ដើម្បីបង្កើតជាអំបោះសម្រេច។
ដូច្នេះ PE 20/9 ជាទូទៅត្រូវបានផលិតពីអំបោះ PE 20/1 ចំនួន 9 ខ្សែ។
ប្រព័ន្ធ Ne គឺជាប្រព័ន្ធរាប់អំបោះតាមទម្ងន់ថេរ។ Ne បង្ហាញចំនួនប្រវែងអំបោះ 840 yard ដែលមានក្នុងសម្ភារៈទម្ងន់មួយ pound។ ក្នុងប្រព័ន្ធនេះ លេខ Ne កាន់តែធំ អំបោះកាន់តែល្អិត។ ផ្ទុយទៅវិញ tex និង denier គឺជាប្រព័ន្ធបង្ហាញទម្ងន់ក្នុងប្រវែងថេរ ដូច្នេះលេខកាន់តែធំ អំបោះកាន់តែធ្ងន់ និងក្រាស់។
នៅពេលយកខ្សែអំបោះជាច្រើនមកបង្វិលជាមួយគ្នា ចំនួនសរុបក្នុងប្រព័ន្ធរាប់ដោយប្រយោលត្រូវបានគណនាដោយយកចំនួនសរសៃរបស់អំបោះទោលចែកនឹងចំនួនខ្សែ៖
-
Ne របស់អំបោះសម្រេច = 20 ÷ 9 ≈ 2.22 Ne
ទោះជាយ៉ាងណា ត្រូវកត់សម្គាល់ថា នៅលើទីផ្សារ “20/9” ពេលខ្លះត្រូវបានប្រើជាកូដពាណិជ្ជកម្ម។ ដូច្នេះ មុនពេលធ្វើការបម្លែងត្រឹមត្រូវ ត្រូវបញ្ជាក់ថាលេខ 20 ពិតជាសំដៅលើ Ne 20 ឬគ្រាន់តែជាឈ្មោះដែលក្រុមហ៊ុនផលិតកំណត់ដោយខ្លួនឯង។
2. តើសញ្ញា PP 900D–1200D មានន័យដូចម្តេច?
អក្សរ “D” គឺជាអក្សរកាត់របស់ denier។ Denier បង្ហាញទម្ងន់ជាក្រាមនៃអំបោះប្រវែង 9,000 ម៉ែត្រ។
ឧទាហរណ៍៖
-
អំបោះ PP 900D ប្រវែង 9,000 ម៉ែត្រ មានទម្ងន់តាមទ្រឹស្តី 900 ក្រាម។
-
អំបោះ PP 1000D ប្រវែង 9,000 ម៉ែត្រ មានទម្ងន់តាមទ្រឹស្តី 1,000 ក្រាម។
-
អំបោះ PP 1200D ប្រវែង 9,000 ម៉ែត្រ មានទម្ងន់តាមទ្រឹស្តី 1,200 ក្រាម។
តាមប្រព័ន្ធ denier៖
-
លេខ D កាន់តែធំ ទម្ងន់ក្នុងមួយម៉ែត្រកាន់តែខ្ពស់។
-
ប្រសិនបើប្រើសម្ភារៈ និងរចនាសម្ព័ន្ធដូចគ្នា អំបោះដែលមាន denier ធំជាទូទៅមានផ្ទៃកាត់ និងកម្លាំងបែកខ្ពស់ជាង។
-
Denier បង្ហាញតែភាពល្អិតតាមបណ្តោយ មិនអាចបង្ហាញដោយផ្ទាល់ពីកម្លាំង បរិមាណសរសៃលេចចេញ ភាពរអិល ឬសមត្ថភាពដំណើរការលើម៉ាស៊ីនបានទេ។
ចំណុចសំខាន់មួយគឺត្រូវកំណត់ថា លេខ 900D–1200D កំពុងពិពណ៌នា៖
-
Denier សរុបរបស់អំបោះសម្រេច ឬ
-
Denier របស់ខ្សែអំបោះនីមួយៗមុនពេលបង្វិល។
ឧទាហរណ៍ PP 1200D/2 មិនមែនជាអំបោះ 1200D ទេ។ តាមទ្រឹស្តី ខ្សែ 1200D ចំនួនពីរដែលបង្វិលជាមួយគ្នា នឹងបង្កើតអំបោះដែលមានភាពល្អិតសរុបប្រហែល 2400D មុនពេលគិតពីការរួញខ្លីដោយសារដំណើរការបង្វិល។
3. ការបម្លែង PE 20/9 ទៅជា tex និង denier
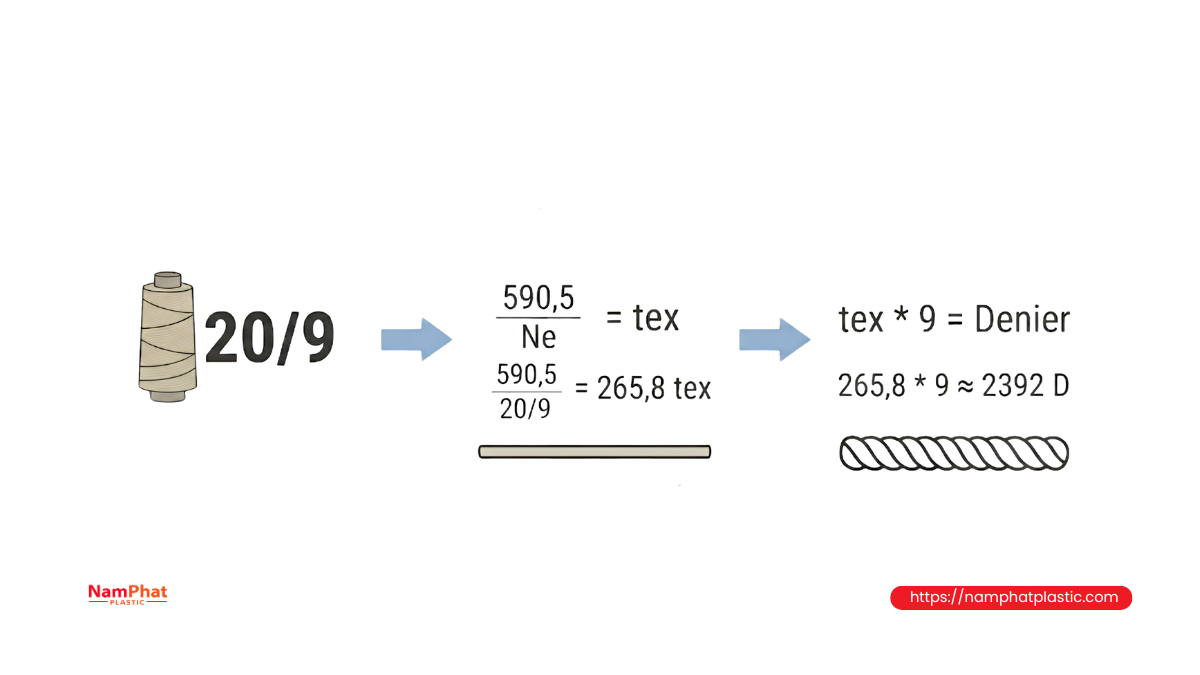
ដើម្បីប្រៀបធៀបប្រព័ន្ធទាំងពីរ គួរបម្លែងផលិតផលទាំងពីរទៅជាឯកតាកណ្តាលដូចគ្នា គឺ tex។
Tex គឺជាទម្ងន់ជាក្រាមរបស់អំបោះប្រវែង 1,000 ម៉ែត្រ។ រូបមន្តបម្លែងតាមប្រព័ន្ធរាប់អំបោះគឺ៖
-
Tex = 590.54 ÷ Ne
-
Denier = Tex × 9
-
Tex = Denier ÷ 9
រូបមន្តទាំងនេះសមស្របសម្រាប់តារាងបម្លែងប្រព័ន្ធរាប់អំបោះដែល Coats បានបោះពុម្ពផ្សាយ។
ជំហានទី 1៖ គណនា tex របស់ខ្សែ PE 20/1
-
Tex របស់ PE 20/1 = 590.54 ÷ 20 ≈ 29.53 tex
ជំហានទី 2៖ គណនា tex សរុបរបស់ខ្សែ 9
-
Tex របស់ PE 20/9 = 29.53 × 9 ≈ 265.8 tex
ជំហានទី 3៖ បម្លែងទៅជា denier
-
Denier តាមទ្រឹស្តី = 265.8 × 9 ≈ 2,392D
អាចបង្គត់ និងចាត់ទុក PE 20/9 ជាអំបោះដែលមានភាពល្អិតតាមបណ្តោយប្រហែល 2,400D។
លទ្ធផលនេះគ្រាន់តែជាតម្លៃតាមទ្រឹស្តី។ Tex ជាក់ស្តែងអាចខ្ពស់ ឬទាបជាងនេះ ដោយសារតែ៖
-
អំបោះដើមមិនមាន Ne 20 ពិតប្រាកដទាំងស្រុង។
-
ភាពខុសគ្នានៃទម្ងន់រវាង lot នៃវត្ថុធាតុដើម។
-
ការរួញខ្លីបន្ទាប់ពីការបង្វិល។
-
ចំនួនជុំបង្វិលក្នុងមួយម៉ែត្រ។
-
បរិមាណប្រេង ឬសារធាតុបញ្ចប់។
-
កំហុសក្នុងដំណើរការបញ្ចូល និងរុំអំបោះ។
ដូច្នេះ វិធីដែលគួរឱ្យទុកចិត្តបំផុតគឺយកអំបោះប្រវែងដែលបានកំណត់មកថ្លឹងទម្ងន់ ហើយគណនា tex ជាក់ស្តែង។
4. តារាងប្រៀបធៀប PE 20/9 ជាមួយ PP 900D–1200D
តារាងខាងក្រោមប្រើតម្លៃតាមទ្រឹស្តី ហើយមិនទាន់គិតពីការរួញដោយសារការបង្វិលទេ។
| ប្រភេទអំបោះ | Denier សរុបតាមទ្រឹស្តី | Tex តាមទ្រឹស្តី | ប្រៀបធៀបនឹង PE 20/9 |
| PE 20/9 | ប្រហែល 2,392D | ប្រហែល 265.8 tex | ចំណុចសម្រាប់ប្រៀបធៀប |
| PP 900D/1 | 900D | 100 tex | PE 20/9 ធ្ងន់ជាងប្រហែល 2.66 ដង |
| PP 1000D/1 | 1000D | 111.1 tex | PE 20/9 ធ្ងន់ជាងប្រហែល 2.39 ដង |
| PP 1200D/1 | 1200D | 133.3 tex | PE 20/9 ធ្ងន់ជាងជិត 2 ដង |
| PP 900D/2 | 1800D | 200 tex | នៅតែល្អិតជាង PE 20/9 |
| PP 1000D/2 | 2000D | 222.2 tex | ជិតគ្នា ប៉ុន្តែនៅតែស្រាលជាង |
| PP 1200D/2 | 2400D | 266.7 tex | ជិតស្មើបំផុតតាម tex |
| PP 900D/3 | 2700D | 300 tex | ធ្ងន់ជាង PE 20/9 ប្រហែល 13% |
ពីតារាងនេះអាចឃើញថា៖
-
PP 900D–1200D មួយស្រទាប់ មិនស្មើ PE 20/9 ទេ។
-
PP 1200D/2 ជិត PE 20/9 បំផុតតាមភាពល្អិតតាមបណ្តោយ។
-
PP 900D/3 ក៏ស្ថិតក្នុងតំបន់ដែលអាចប្រៀបធៀបបាន ប៉ុន្តែធំជាង PE 20/9។
-
PP 1000D/2 ល្អិតជាង PE 20/9 ប្រហែល 16–17% តាម tex។
ទោះជាយ៉ាងណា នេះគ្រាន់តែជាការបម្លែងទម្ងន់ក្នុងមួយប្រវែងប៉ុណ្ណោះ មិនមែនជាការបម្លែងមុខងារប្រើប្រាស់ពេញលេញទេ។
5. ហេតុអ្វីបានជាទោះបីស្ថិតនៅជិត 2,400D ក៏មិនអាចជំនួសគ្នាដោយផ្ទាល់?
សន្មតថា PP 1200D/2 មាន denier សរុបជិត PE 20/9 អំបោះទាំងពីរនៅតែអាចបង្កើតលទ្ធផលដេរខុសគ្នាយ៉ាងច្រើន។
5.1. ភាពខុសគ្នានៃរចនាសម្ព័ន្ធអំបោះ
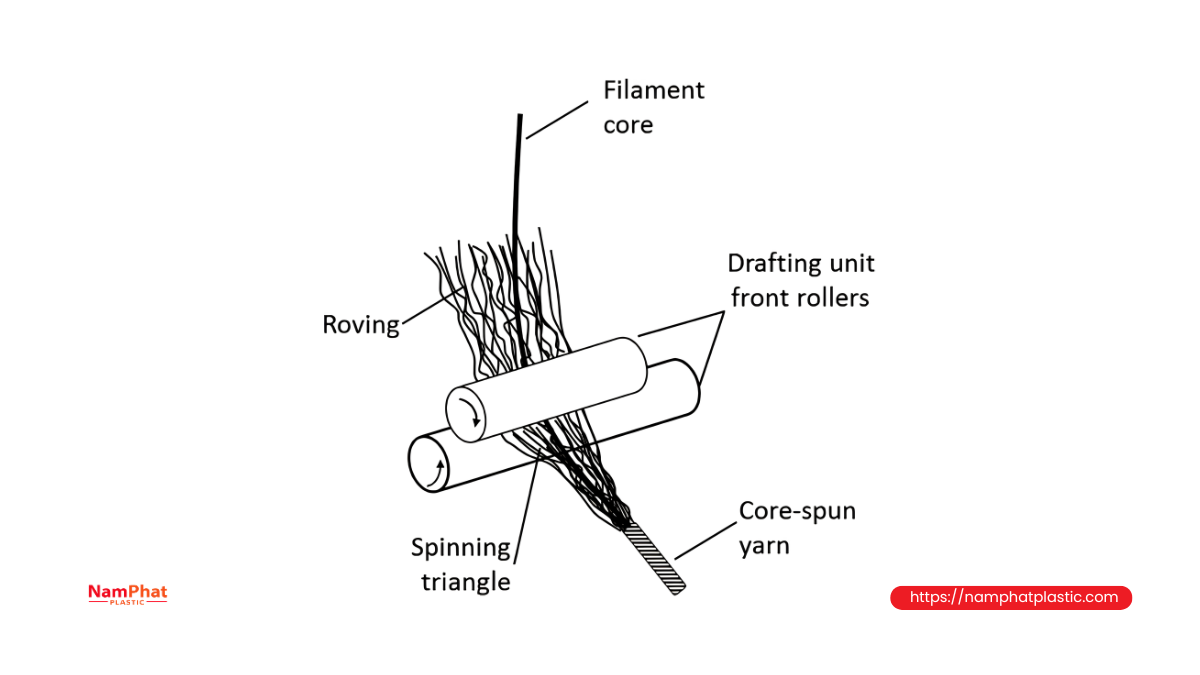
PE 20/9 ជាទូទៅជាប្រភេទ spun ដែលបង្កើតពីសរសៃខ្លីជាច្រើន។ ផ្ទៃអំបោះមានសរសៃលេចចេញមួយកម្រិត ខ្លួនអំបោះមានភាពទន់ និងអាចបង្រួមនៅពេលឆ្លងកាត់ភ្នែកម្ជុល ឬស្ថិតនៅក្នុងថ្នេរ។
PP multifilament ត្រូវបានបង្កើតពី filament បន្តជាប់ជាច្រើន។ អំបោះជាទូទៅមានភាពស្មើគ្នាជាងតាមបណ្តោយ និងមានរចនាសម្ព័ន្ធផ្ទៃខុសពីអំបោះ spun។
សម្រាប់សម្ភារៈ និងទំហំដូចគ្នា អំបោះ filament ជាទូទៅអាចមានកម្លាំងរឹងមាំខ្ពស់ជាងអំបោះ spun។ Coats ក៏បានបញ្ជាក់ថា រចនាសម្ព័ន្ធ filament និង spun មានភាពខុសគ្នាសំខាន់ក្នុងកម្លាំង និងលក្ខណៈប្រើប្រាស់។
ដូច្នេះ អំបោះពីរដែលមាន tex ដូចគ្នា មិនមានន័យថាមាន៖
-
អង្កត់ផ្ចិតដូចគ្នា។
-
ភាពទន់ដូចគ្នា។
-
សមត្ថភាពគ្របដណ្តប់ថ្នេរដូចគ្នា។
-
ភាពជាប់លើផ្ទៃថង់ដូចគ្នា។
-
សមត្ថភាពបង្កើត knot និងចាក់សោមុតដូចគ្នា។
5.2. Denier មិនមែនជាអង្កត់ផ្ចិតទេ
Denier និង tex វាស់ទម្ងន់ក្នុងមួយប្រវែង មិនមែនវាស់អង្កត់ផ្ចិតជាក់ស្តែងទេ។
អំបោះពីរដែលមាន 266 tex ដូចគ្នា អាចមានអង្កត់ផ្ចិតខុសគ្នា ដោយសារតែ៖
-
ដង់ស៊ីតេរបស់សម្ភារៈខុសគ្នា។
-
កម្រិតបង្រួមនៃបណ្តុំសរសៃខុសគ្នា។
-
ចំនួន filament ឬសរសៃដែលបង្កើតអំបោះខុសគ្នា។
-
កម្រិតបង្វិលខុសគ្នា។
-
ផ្ទៃមានសរសៃលេចចេញ ឬរលោងខុសគ្នា។
-
រូបរាងផ្ទៃកាត់របស់ filament ខុសគ្នា។
ដូច្នេះ មិនគួរប្រើឧបករណ៍វាស់អង្កត់ផ្ចិតធម្មតា ហើយសន្និដ្ឋានថាអំបោះទាំងពីរស្មើគ្នាទេ។ សម្រាប់អំបោះទន់ និងមានសរសៃលេចចេញ លទ្ធផលវាស់ក៏អាស្រ័យលើកម្លាំងសង្កត់របស់ឧបករណ៍ផងដែរ។
5.3. កម្លាំងបែកមិនអាស្រ័យតែលើទំហំទេ
ក្នុងក្រុមសម្ភារៈ និងរចនាសម្ព័ន្ធស្រដៀងគ្នា អំបោះធំជាងជាទូទៅមានកម្លាំងបែកខ្ពស់ជាង។ ប៉ុន្តែនៅពេលប្រៀបធៀប PE spun ជាមួយ PP multifilament ត្រូវបែងចែក៖
-
Breaking force៖ កម្លាំងដែលធ្វើឱ្យអំបោះបែក ជាទូទៅគិតជា N, cN ឬ kgf។
-
Tenacity៖ កម្លាំងរឹងមាំដែលបានធ្វើឱ្យសមាមាត្រតាមភាពល្អិតតាមបណ្តោយ ជាទូទៅបង្ហាញជា cN/tex។
ASTM D2256 កំណត់កម្លាំងបែក ការពន្លូត និង tenacity ជាប៉ារ៉ាម៉ែត្រមូលដ្ឋានសម្រាប់វាយតម្លៃអំបោះ។ ស្តង់ដារនេះក៏បង្ហាញថា ដើម្បីប្រៀបធៀបអំបោះដែលមានទំហំខុសគ្នា គួរបម្លែងកម្លាំងបែកទៅជា tenacity ជាជាងមើលតែកម្លាំងបែកដាច់ខាត។
ឧទាហរណ៍ អំបោះ PP 1200D អាចល្អិតជាង PE 20/9 ប៉ុន្តែនៅតែអាចមានកម្លាំងបែកខ្ពស់ ប្រសិនបើ filament មាន tenacity ល្អ។ ផ្ទុយទៅវិញ កម្លាំងបែកខ្ពស់មិនប្រាកដថាអំបោះអាចដំណើរការលើម៉ាស៊ីនបានស្ថិរភាពទេ ប្រសិនបើអំបោះរឹងពេក រអិលខ្លាំង បង្វិលមិនស្មើ ឬពិបាកបង្កើតរង្វង់អំបោះ។
5.4. ការពន្លូតមានឥទ្ធិពលដោយផ្ទាល់លើការបង្កើតមុតដេរ
នៅក្នុងម៉ាស៊ីនដេរថង់ អំបោះត្រូវទទួលការទាញ ការបត់ ការកកិត និងការផ្លាស់ប្តូរល្បឿនជាបន្តបន្ទាប់។ ការពន្លូតរបស់អំបោះមានឥទ្ធិពលលើទំហំរង្វង់អំបោះដែលបង្កើតនៅក្រោមម្ជុល។
អំបោះដែលពន្លូតខ្លាំងពេកក្រោមកម្លាំងតានតឹង នឹងធ្វើឱ្យរង្វង់អំបោះតូចลง ដែលអាចធ្វើឱ្យ hook ឬផ្នែកចាប់រង្វង់ពិបាកចាប់អំបោះ ហើយអាចបណ្តាលឱ្យរំលងមុត។ ផ្ទុយទៅវិញ អំបោះដែលមានការពន្លូតទាបជាងជាទូទៅអាចបង្កើតរង្វង់ធំជាង ប៉ុន្តែប្រសិនបើរឹងពេក ក៏អាចបង្កបញ្ហាផ្សេងទៀតក្នុងការកែតម្រូវកម្លាំងតានតឹង។
Coats ចាត់ទុកការពន្លូតជាកត្តាសំខាន់សម្រាប់ការបង្កើតរង្វង់ ការចាប់រង្វង់ និងភាពរឹងមាំនៃថ្នេរ។ អំបោះពីរដែលមានកម្លាំងបែកជិតគ្នា ក៏អាចដំណើរការខុសគ្នា ប្រសិនបើខ្សែកោងកម្លាំង–ការពន្លូតខុសគ្នា។
5.5. ការកកិត និងសារធាតុរំអិលមានភាពខុសគ្នា
អំបោះដេរមិនត្រឹមតែត្រូវការភាពរឹងមាំទេ ប៉ុន្តែត្រូវឆ្លងកាត់ផ្នែកជាច្រើននៃម៉ាស៊ីន៖
-
ឧបករណ៍ណែនាំអំបោះ។
-
ឧបករណ៍កំណត់តង់ស្យុង។
-
ភ្នែកណែនាំ។
-
ភ្នែកម្ជុល។
-
សម្ភារៈថង់។
-
ផ្នែកបង្កើតរង្វង់អំបោះ។
អំបោះ PE spun មានផ្ទៃដែលមានសរសៃលេចចេញ ខណៈ PP multifilament អាចរលោងជាង។ នៅពេលប្តូរពី PE ទៅ PP ដោយរក្សាការកំណត់ម៉ាស៊ីនដដែល អាចកើតមាន៖
-
កម្លាំងតានតឹងជាក់ស្តែងផ្លាស់ប្តូរ។
-
អំបោះរអិលតាមចានតានតឹងលឿនជាងមុន។
-
Knot របស់អំបោះផ្លាស់ចេញពីទីតាំងដែលចង់បាន។
-
ថ្នេររលុង ឬតឹងពេក។
-
ចុងអំបោះងាយរអិលចេញ។
-
រង្វង់អំបោះមិនស្ថិរភាព។
-
កើនឡើងនូវការរំលងមុតដោយចៃដន្យ។
ភាពស្មើគ្នា ភាពរលោងនៃផ្ទៃ សមត្ថភាពធន់នឹងការកកិត និងគុណភាពនៃការបញ្ចប់អំបោះ គឺជាកត្តាសំខាន់សម្រាប់សមត្ថភាពដេរ មិនមែនតែទំហំអំបោះប៉ុណ្ណោះទេ។
5.6. ទិសបង្វិល និងតុល្យភាពនៃការបង្វិល
អំបោះពីរដែលមាន tex ដូចគ្នា ប៉ុន្តែមានទិសបង្វិល ឬចំនួនជុំបង្វិលក្នុងមួយម៉ែត្រខុសគ្នា អាចមានប្រតិកម្មខុសគ្នានៅពេលដំណើរការលើម៉ាស៊ីន។
អំបោះដែលបង្វិលតិចពេក អាចងាយបែកជាខ្សែតូចៗ មានសរសៃលេចចេញ និងងាយពាក់។ អំបោះដែលបង្វិលច្រើនពេក អាចងាយបង្កើតការបង្វិលបញ្ច្រាស ការចង knot ឬរុំនៅក្នុងផ្លូវអំបោះ។
Coats បានបញ្ជាក់ថា កម្រិតបង្វិលមិនសមស្របអាចបណ្តាលឱ្យមានសរសៃលេចចេញ ការដាច់ ការបង្វិលជារង្វង់ និងការចង knot។ ដូច្នេះ តុល្យភាពនៃការបង្វិលគឺជាផ្នែកសំខាន់មួយនៃអំបោះដេរ។
6. តើ PP 1200D/2 អាចប្រើជំនួស PE 20/9 បានឬទេ?
បើពិនិត្យតែភាពល្អិតតាមបណ្តោយ៖
-
PE 20/9 តាមទ្រឹស្តី៖ ប្រហែល 265.8 tex។
-
PP 1200D/2 តាមទ្រឹស្តី៖ ប្រហែល 266.7 tex។
តម្លៃទាំងពីរនេះជិតគ្នាខ្លាំង។
ដូច្នេះ PP 1200D/2 គឺជាជម្រើសដែលជិត PE 20/9 បំផុតតាមទម្ងន់ក្នុងមួយប្រវែង ក្នុងចំណោមការកំណត់រចនាសម្ព័ន្ធដែលជួបញឹកញាប់។
ប៉ុន្តែដើម្បីប្រើជំនួស ត្រូវបំពេញលក្ខខណ្ឌបន្ថែម៖
-
កម្លាំងបែករបស់ PP ត្រូវបំពេញតម្រូវការរបស់ថ្នេរ។
-
ការពន្លូតត្រូវសមស្របជាមួយយន្តការបង្កើតរង្វង់របស់ម៉ាស៊ីន។
-
ទិសបង្វិលត្រូវត្រូវគ្នា។
-
អំបោះមិនត្រូវបែកជា filament ឬសរសៃនៅពេលឆ្លងកាត់ម្ជុល។
-
ភាពរលោងត្រូវគ្រប់គ្រងដោយសារធាតុបញ្ចប់សមស្រប។
-
អង្កត់ផ្ចិតបង្ហាញមិនត្រូវធំពេកសម្រាប់ម្ជុល។
-
ថ្នេរត្រូវឆ្លងកាត់ការធ្វើតេស្តទាញ ការទាញកន្ត្រាក់ និងការធ្វើតេស្តទម្លាក់ថង់។
-
ម៉ាស៊ីនត្រូវដំណើរការបានស្ថិរភាពនៅល្បឿនផលិតកម្មពិតប្រាកដ មិនមែនត្រឹមតែដំណើរការយឺតពេលសាកល្បងទេ។
ដូច្នេះ អាចចាត់ទុក PP 1200D/2 ជាបេក្ខភាពសម្រាប់សាកល្បងជំនួស ប៉ុន្តែមិនគួរចាត់ទុកថាជាផលិតផលស្មើគ្នាដាច់ខាត មុនពេលធ្វើការសាកល្បង។
7. តើ PP 900D ឬ 1000D អាចរឹងមាំស្មើ PE 20/9 បានឬទេ?
វាអាចកើតមានក្នុងករណីខ្លះ ប៉ុន្តែមិនអាចសន្និដ្ឋានតាម denier តែមួយបានទេ។
ប្រសិនបើ PP 900D ឬ 1000D ជា filament ដែលមាន tenacity ខ្ពស់ កម្លាំងបែករបស់វាអាចល្អ ទោះបីមានភាពល្អិតតាមបណ្តោយទាបជាង PE 20/9 ក៏ដោយ។ ប៉ុន្តែថ្នេរចុងក្រោយនៅតែអាស្រ័យលើ៖
-
ចំនួនខ្សែអំបោះដែលទទួលកម្លាំង។
-
ប្រភេទមុតដេរ។
-
ដង់ស៊ីតេមុតដេរ។
-
ប្រវែងមុតដេរ។
-
កម្រិតតឹងរបស់អំបោះ។
-
ភាពរឹងមាំរបស់សម្ភារៈថង់ជុំវិញរន្ធម្ជុល។
-
ទីតាំង knot។
-
សមត្ថភាពទទួលបន្ទុកថាមវន្ត។
-
កម្រិតរំញ័រ និងការប៉ះទង្គិចនៅពេលដឹកជញ្ជូន។
អំបោះដែលមានកម្លាំងបែកខ្ពស់ ប៉ុន្តែស្តើងពេក អាចធ្វើឱ្យកម្លាំងត្រូវបានប្រមូលផ្តុំនៅលើផ្ទៃតូច ហើយបណ្តាលឱ្យសម្ភារៈថង់ត្រូវបានកាត់ ឬរហែកជុំវិញរន្ធម្ជុល។ ផ្ទុយទៅវិញ អំបោះក្រាស់ពេកអាចត្រូវការម្ជុលធំជាងមុន បង្កើតរន្ធម្ជុលធំ និងធ្វើឱ្យភាពរឹងមាំនៅតំបន់គែមថ្នេរថយចុះ។
ដូច្នេះ ត្រូវវាយតម្លៃភាពរឹងមាំរបស់ថ្នេរទាំងមូល មិនមែនវាស់តែកម្លាំងបែករបស់អំបោះក្នុងបូប៊ីនទេ។
8. ប្រៀបធៀបប្រវែងក្នុងមួយគីឡូក្រាម
ការបម្លែងទៅ tex ក៏ជួយប៉ាន់ស្មានប្រវែងអំបោះក្នុងមួយគីឡូក្រាមផងដែរ។
រូបមន្តតាមទ្រឹស្តី៖
-
ប្រវែង, m/kg = 1,000,000 ÷ tex
| ប្រភេទអំបោះ | Tex តាមទ្រឹស្តី | ប្រវែងតាមទ្រឹស្តី |
| PE 20/9 | 265.8 tex | ប្រហែល 3,760 m/kg |
| PP 900D/1 | 100 tex | ប្រហែល 10,000 m/kg |
| PP 1000D/1 | 111.1 tex | ប្រហែល 9,000 m/kg |
| PP 1200D/1 | 133.3 tex | ប្រហែល 7,500 m/kg |
| PP 900D/2 | 200 tex | ប្រហែល 5,000 m/kg |
| PP 1000D/2 | 222.2 tex | ប្រហែល 4,500 m/kg |
| PP 1200D/2 | 266.7 tex | ប្រហែល 3,750 m/kg |
| PP 900D/3 | 300 tex | ប្រហែល 3,330 m/kg |
អាចឃើញថា PP 1200D/2 និង PE 20/9 មិនត្រឹមតែជិតគ្នាតាម tex ទេ ប៉ុន្តែថែមទាំងជិតគ្នាតាមប្រវែងតាមទ្រឹស្តីក្នុងមួយគីឡូក្រាមផងដែរ។
ទោះជាយ៉ាងណា ប្រវែងជាក់ស្តែងអាចទាបជាងនេះ ដោយសារការបង្វិល ការរួញ និងសារធាតុបញ្ចប់។ នៅពេលពិនិត្យ គួរវាស់ប្រវែងជាក់ស្តែងនៃអំបោះក្នុងបូប៊ីន ឬថ្លឹងអំបោះដែលមានប្រវែងកំណត់។
9. មិនគួរប្រៀបធៀបតែតម្លៃលក់ក្នុងមួយគីឡូក្រាម
អំបោះពីរប្រភេទដែលមានតម្លៃដូចគ្នាក្នុងមួយគីឡូក្រាម មិនមានន័យថាមានថ្លៃដេរដូចគ្នាទេ។
ថ្លៃដើមជាក់ស្តែងគួរគណនាតាម៖
-
ថ្លៃអំបោះក្នុងមួយថង់ = បរិមាណអំបោះប្រើក្នុងមួយថង់ × តម្លៃអំបោះក្នុងមួយម៉ែត្រ
ក្នុងនោះ៖
-
តម្លៃអំបោះក្នុងមួយម៉ែត្រ = តម្លៃក្នុងមួយគីឡូក្រាម ÷ ចំនួនម៉ែត្រជាក់ស្តែងក្នុងមួយគីឡូក្រាម
ក្រៅពីថ្លៃអំបោះ ត្រូវគិតបន្ថែម៖
-
ថ្លៃដើមពីការឈប់ម៉ាស៊ីនដោយសារអំបោះដាច់។
-
ពេលវេលាចង ឬបញ្ចូលអំបោះឡើងវិញ។
-
ចំនួនថង់ដែលត្រូវជួសជុលថ្នេរ។
-
សំណល់ដោយសាររំលងមុត។
-
ការតវ៉ាពីអតិថិជនដោយសារមាត់ថង់របើក។
-
ថ្លៃប្តូរម្ជុល ឬកែសម្រួលម៉ាស៊ីន។
-
ការថយចុះនៃផលិតភាពនៅពេលត្រូវបន្ថយល្បឿន។
ផលិតផល PP ដែលមានតម្លៃក្នុងមួយគីឡូក្រាមខ្ពស់ជាង ប៉ុន្តែដំណើរការលឿន ដាច់តិច និងផ្តល់ប្រវែងប្រើប្រាស់បានច្រើនជាង អាចបង្កើតថ្លៃដេរសរុបទាបជាង។ ផ្ទុយទៅវិញ អំបោះថោក ប៉ុន្តែមិនស្ថិរភាព អាចធ្វើឱ្យថ្លៃផលិតកម្មសរុបកើនឡើង។
10. ប៉ារ៉ាម៉ែត្រដែលត្រូវស្នើសុំមុនពេលបម្លែង
នៅពេលអ្នកផ្គត់ផ្គង់ស្នើឱ្យជំនួស PE 20/9 ដោយអំបោះ PP សហគ្រាសគួរស្នើសុំទិន្នន័យយ៉ាងហោចណាស់ដូចខាងក្រោម។
ភាពល្អិតជាក់ស្តែង
គួរបង្ហាញជាឯកតា tex ឬ denier សរុបរបស់អំបោះសម្រេច។
មិនគួរសរសេរតែ “PP 1200D” ប្រសិនបើមិនទាន់ដឹងថាវាជា 1200D/1, 1200D/2 ឬអំបោះសម្រេចដែលមាន denier សរុប 1200D។
រចនាសម្ព័ន្ធអំបោះ
ត្រូវបញ្ជាក់ឱ្យច្បាស់៖
-
Spun ឬ multifilament។
-
ចំនួនខ្សែដែលបញ្ចូលគ្នា។
-
ចំនួន filament។
-
មានការបង្វិល ឬគ្មាន។
-
ទិសបង្វិល S ឬ Z។
-
ចំនួនជុំបង្វិលក្នុងមួយម៉ែត្រ។
-
កម្លាំងបែកមធ្យម និងកម្លាំងបែកអប្បបរមា។
មិនគួរទទួលយកតម្លៃមធ្យមតែមួយទេ។ Lot មួយដែលមានតម្លៃមធ្យមល្អ ប៉ុន្តែមានការប្រែប្រួលខ្លាំង ក៏អាចបណ្តាលឱ្យអំបោះដាច់ដោយចៃដន្យលើម៉ាស៊ីនបាន។
Tenacity
Tenacity ជួយប្រៀបធៀបគុណភាពអំបោះនៅពេលគំរូមាន tex ខុសគ្នា។
រូបមន្ត៖
-
Tenacity = កម្លាំងបែក ÷ Tex
ការពន្លូតនៅពេលបែក
ក្រៅពីការពន្លូតនៅពេលបែក សម្រាប់ការបញ្ជាទិញដែលមានតម្រូវការខ្ពស់ គួរវាយតម្លៃការពន្លូតនៅកម្លាំងការងារដែលជិតនឹងកម្លាំងតានតឹងជាក់ស្តែងលើម៉ាស៊ីន។
ភាពស្មើគ្នា និងចំណុចខូច
ត្រូវពិនិត្យ៖
-
ផ្នែកក្រាស់។
-
ផ្នែកស្តើង។
-
ចំណុចតភ្ជាប់។
-
កន្លែងបញ្ចូលខ្សែខ្វះ។
-
រង្វង់បង្វិល។
-
Filament បែកចេញ។
-
ផ្ទៃមានសរសៃលេចចេញខុសធម្មតា។
-
សារធាតុបញ្ចប់មិនស្មើគ្នា។
ISO 2062 និង ASTM D2256 គឺជាវិធីសាស្ត្រដែលត្រូវបានប្រើជាទូទៅសម្រាប់វាយតម្លៃកម្លាំងបែក និងការពន្លូតរបស់អំបោះដែលយកចេញពីបូប៊ីន។
11. ដំណើរការសាកល្បងជំនួស PE 20/9 ដោយ PP
ជំហានទី 1៖ រក្សាទុកគំរូ PE 20/9 ដែលកំពុងដំណើរការបានល្អ
នេះជាគំរូសម្រាប់ប្រៀបធៀប។ ត្រូវកត់ត្រា៖
-
លេខ lot។
-
ទម្ងន់បូប៊ីន។
-
Tex ជាក់ស្តែង។
-
កម្លាំងបែក។
-
ការពន្លូត។
-
ប្រភេទម្ជុល។
-
កម្លាំងតានតឹងអំបោះ។
-
ល្បឿនម៉ាស៊ីន។
-
អត្រាអំបោះដាច់។
-
អត្រារំលងមុត។
ជំហានទី 2៖ វាស់អំបោះ PP មុនពេលដាក់លើម៉ាស៊ីន
មិនគួរពឹងផ្អែកលើស្លាកផលិតផលតែមួយទេ។ យ៉ាងហោចណាស់ត្រូវពិនិត្យ៖
-
Tex ជាក់ស្តែង។
-
កម្លាំងបែក។
-
ការពន្លូត។
-
ការបង្វិល។
-
អង្កត់ផ្ចិតបង្ហាញ។
-
សរសៃលេចចេញ ឬ filament បែកចេញ។
ជំហានទី 3៖ សាកល្បងនៅល្បឿនទាប
សង្កេត៖
-
អំបោះឆ្លងកាត់ឧបករណ៍តានតឹងបានស្មើគ្នាឬទេ។
-
រង្វង់អំបោះបង្កើតបានស្មើគ្នាឬទេ។
-
អំបោះញ័រ ឬរុំនៅក្នុងផ្លូវអំបោះឬទេ។
-
មុតមានភាពរលុង តឹង ឬរំលងមុតឬទេ។
-
ទីតាំងចាក់សោមុតត្រឹមត្រូវឬទេ។
ជំហានទី 4៖ កែតម្រូវម្ជុល និងកម្លាំងតានតឹង
មិនគួររក្សាការកំណត់ PE 20/9 ទាំងអស់ដដែល ហើយសន្និដ្ឋានថា PP មិនសមស្របទេ។
អាចត្រូវកែតម្រូវ៖
-
ទំហំម្ជុល។
-
ស្ថានភាពចុងម្ជុល។
-
កម្លាំងតានតឹងអំបោះម្ជុល។
-
កម្លាំងតានតឹងអំបោះ hook។
-
ផ្លូវណែនាំអំបោះ។
-
ទីតាំង hook សម្រាប់ចាប់រង្វង់។
-
ប្រវែងមុត។
-
ល្បឿនម៉ាស៊ីន។
ជំហានទី 5៖ សាកល្បងនៅល្បឿនផលិតកម្ម
អំបោះជាច្រើនប្រភេទអាចដំណើរការល្អនៅពេលម៉ាស៊ីនវិលយឺត ប៉ុន្តែចាប់ផ្តើមដាច់ ឬរំលងមុតនៅពេលបង្កើនល្បឿន។
គួរដំណើរការជាបន្តបន្ទាប់យូរគ្រប់គ្រាន់ ដើម្បីសង្កេត៖
-
ចំនួនដងដែលអំបោះដាច់ក្នុងរយៈពេលជាក់លាក់។
-
ចំនួនថង់ដែលរំលងមុត។
-
កម្តៅនៅម្ជុល។
-
ការពាក់របស់អំបោះ។
-
កម្រិត filament បែកចេញ។
-
ការប្រែប្រួលនៃកម្លាំងតានតឹងនៅពេលបូប៊ីនជិតអស់។
ជំហានទី 6៖ សាកល្បងលើផលិតផលជាក់ស្តែង
គួរសាកល្បងយ៉ាងហោចណាស់មួយ lot ចន្លោះ 100–300 ថង់ ហើយធ្វើ៖
-
ពិនិត្យរូបរាងខាងក្រៅនៃថ្នេរ។
-
ទាញកន្ត្រាក់មាត់ថង់។
-
ធ្វើតេស្តទម្ងន់ថេរ។
-
ធ្វើតេស្តទម្លាក់នៅទម្ងន់ជាក់ស្តែង។
-
ពិនិត្យបន្ទាប់ពីដឹកជញ្ជូន ឬក្លែងធ្វើការរំញ័រ។
-
តាមដានការរអិលចេញរបស់ចុងអំបោះ។
គួរផ្លាស់ប្តូរទៅផលិតកម្មទ្រង់ទ្រាយធំ តែនៅពេលផលិតផលថ្មីឆ្លងកាត់ទាំងតម្រូវការដំណើរការលើម៉ាស៊ីន និងតម្រូវការភាពរឹងមាំនៃថ្នេរទាំងពីរ។
12. កំហុសដែលជួបញឹកញាប់ពេលបម្លែង
សន្មតថា PP 1200D ស្មើ PE 20/9
PP 1200D មួយស្រទាប់មានប្រហែល 133 tex ខណៈ PE 20/9 មានជិត 266 tex។ ប្រភេទទាំងពីរខុសគ្នាជិតពីរដងតាមទម្ងន់ក្នុងមួយប្រវែង។
មិនសួរចំនួនខ្សែរបស់អំបោះ PP
PP 1200D/1 និង PP 1200D/2 គឺជាផលិតផលពីរដែលខុសគ្នាខ្លាំង។ ប្រសិនបើស្លាកសរសេរតែ 1200D ដោយគ្មានរចនាសម្ព័ន្ធ ទិន្នន័យមិនទាន់គ្រប់គ្រាន់សម្រាប់ការបម្លែងទេ។
ប្រៀបធៀបតែកម្លាំងបែក
កម្លាំងបែកមិនអាចបង្ហាញពេញលេញពីសមត្ថភាពបង្កើតរង្វង់ កម្រិតស្ថិរភាពនៃកម្លាំងតានតឹង និងសមត្ថភាពធន់នឹងការកកិតនៅពេលដេរទេ។
សន្មតថា tex ដូចគ្នាមានន័យថាអង្កត់ផ្ចិតដូចគ្នា
អំបោះ spun និង multifilament មានរចនាសម្ព័ន្ធផ្ទៃ កម្រិតបង្រួម និងដង់ស៊ីតេបណ្តុំសរសៃខុសគ្នា។ Tex ដូចគ្នាមិនមានន័យថាអង្កត់ផ្ចិតបង្ហាញដូចគ្នាទេ។
សាកល្បងលើម៉ាស៊ីនតែប៉ុន្មាននាទី ហើយសន្និដ្ឋាន
បញ្ហាដូចជា អំបោះដាច់ដោយចៃដន្យ រំលងមុត ឬ filament បែកចេញ ជាញឹកញាប់កើតឡើងនៅពេលដំណើរការជាបន្តបន្ទាប់ ល្បឿនខ្ពស់ ឬនៅពេលអង្កត់ផ្ចិតបូប៊ីនផ្លាស់ប្តូរ។
មិនសាកល្បងថ្នេរលើថង់ដែលមានបន្ទុក
ការដំណើរការឆ្លងកាត់ម៉ាស៊ីនបានល្អមិនទាន់គ្រប់គ្រាន់ទេ។ គោលដៅចុងក្រោយគឺថ្នេរមិនរបើក មិនរហែកគែម និងអាចទទួលបន្ទុកក្នុងការវេចខ្ចប់ ការលើកដាក់ និងការដឹកជញ្ជូន។
13. តារាងសង្ខេបលទ្ធភាពជំនួស
| ជម្រើស | លទ្ធភាពជំនួស PE 20/9 ដោយផ្ទាល់ | ការពិពណ៌នា |
| PP 900D/1 | ទាបណាស់ | ល្អិតជាង PE 20/9 ប្រហែល 2.66 ដង |
| PP 1000D/1 | ទាបណាស់ | ល្អិតជាងយ៉ាងច្រើន |
| PP 1200D/1 | ទាប | មាន tex ប្រហែលពាក់កណ្តាល PE 20/9 |
| PP 900D/2 | មធ្យមទាប | ជិតជាង ប៉ុន្តែនៅតែស្រាលជាងប្រហែល 25% |
| PP 1000D/2 | មធ្យម | អាចសាកល្បង ប្រសិនបើកម្លាំងបែកសមស្រប |
| PP 1200D/2 | ខ្ពស់បំផុតតាមទំហំ | ជិត PE 20/9 តាម tex ប៉ុន្តែត្រូវសាកល្បងលើម៉ាស៊ីន |
| PP 900D/3 | អាចសាកល្បង | ធំជាងបន្តិច ហើយអាចត្រូវការម្ជុល និងកម្លាំងតានតឹងខុសគ្នា |
សេចក្តីសន្និដ្ឋាន
អំបោះ PE 20/9 និងអំបោះ PP 900D–1200D មិនអាចបម្លែងដោយផ្ទាល់បានទេ ដោយគ្រាន់តែមើលឈ្មោះផលិតផល។
ប្រសិនបើលេខ 20/9 ត្រូវបានបង្កើតពីអំបោះដើម Ne 20 នោះ PE 20/9 មានភាពល្អិតតាមទ្រឹស្តីប្រហែល៖
-
265.8 tex
-
2,392D
-
បង្គត់ប្រហែល 2,400D
ដូច្នេះ៖
-
PP 900D–1200D មួយស្រទាប់ល្អិតជាង PE 20/9 យ៉ាងច្រើន។
-
PP 1200D/2 ជិតស្មើបំផុតតាមភាពល្អិតតាមបណ្តោយ។
-
PP 1000D/2 និង PP 900D/3 ក៏អាចយកមកសាកល្បងបាន អាស្រ័យលើតម្រូវការថ្នេរ។
-
Tex ដូចគ្នាមិនមានន័យថាកម្លាំងបែក អង្កត់ផ្ចិត ការពន្លូត ឬសមត្ថភាពដំណើរការលើម៉ាស៊ីនដូចគ្នាទេ។
ដើម្បីសម្រេចថាអាចជំនួសបានឬទេ ត្រូវវាយតម្លៃរួមគ្នាលើ tex ជាក់ស្តែង កម្លាំងបែក tenacity ការពន្លូត ការបង្វិល ការកកិត សមត្ថភាពបង្កើតរង្វង់ និងភាពរឹងមាំនៃថ្នេរលើថង់ដែលមានបន្ទុក។
សហគ្រាសមិនគួរសួរតែថា “PE 20/9 ស្មើប៉ុន្មាន D?” ទេ ប៉ុន្តែគួរសួរឱ្យពេញលេញជាងនេះថា៖
-
តើអំបោះ PP ប្រភេទណាដែលមាន tex សរុប កម្លាំងបែក ការពន្លូត និងសមត្ថភាពដំណើរការលើម៉ាស៊ីនជិតបំផុតនឹង PE 20/9 ដែលកំពុងប្រើ?
នេះទើបជាវិធីបម្លែងដែលមានប្រយោជន៍សម្រាប់ផលិតកម្មជាក់ស្តែង។
សំណួរដែលសួរញឹកញាប់
1. តើ PE 20/9 គឺជាអំបោះ 2400D ឬ?
ប្រសិនបើអំបោះដើមពិតជាមាន Ne 20 ហើយផលិតផលមាន 9 ខ្សែ ភាពល្អិតតាមទ្រឹស្តីស្ថិតនៅប្រហែល 2,392D ហើយអាចបង្គត់ជិត 2,400D។ Tex ជាក់ស្តែងនៅតែត្រូវបញ្ជាក់តាមវិធីវាស់ប្រវែង និងថ្លឹងទម្ងន់។
2. តើ PP 1200D អាចជំនួស PE 20/9 បានឬទេ?
PP 1200D មួយស្រទាប់ល្អិតជាង PE 20/9 ជិតពីរដង ដូច្នេះមិនមែនជាជម្រើសស្មើគ្នាដោយផ្ទាល់ទេ។ PP 1200D/2 ទើបជារចនាសម្ព័ន្ធដែលជិត PE 20/9 តាម denier សរុប។
3. តើ PP 1200D/2 ប្រាកដជាអាចជំនួស PE 20/9 បានឬទេ?
មិនប្រាកដទេ។ អំបោះទាំងពីរជិតគ្នាតាម tex ប៉ុន្តែខុសគ្នាតាមសម្ភារៈ រចនាសម្ព័ន្ធ ផ្ទៃអំបោះ ការពន្លូត និងការកកិត។ ត្រូវសាកល្បងលើម៉ាស៊ីន និងពិនិត្យភាពរឹងមាំនៃថ្នេរ។
4. តើអំបោះដែលមាន denier ខ្ពស់ជាង តែងតែរឹងមាំជាងឬ?
មិនមែនទេ។ Denier គ្រាន់តែបង្ហាញទម្ងន់ក្នុងមួយប្រវែង។ ភាពរឹងមាំនៅអាស្រ័យលើសម្ភារៈ គុណភាព filament កម្រិតតម្រង់ទិសម៉ូលេគុល ការបង្វិល ចំណុចខូច និងដំណើរការបញ្ចប់។
5. តើគួរប្រើ breaking force ឬ tenacity ដើម្បីប្រៀបធៀប?
គួរប្រើទាំងពីរ។ Breaking force បង្ហាញកម្លាំងបែកជាក់ស្តែងរបស់អំបោះ ខណៈ tenacity ជួយប្រៀបធៀបភាពរឹងមាំតាមសមាមាត្ររវាងអំបោះដែលមានទំហំខុសគ្នា។
6. តើគួរត្រួតពិនិត្យប៉ារ៉ាម៉ែត្រណាមុនគេនៅពេលប្តូរអំបោះ?
គួរត្រួតពិនិត្យ tex ជាក់ស្តែងសរុប រចនាសម្ព័ន្ធចំនួនខ្សែ កម្លាំងបែក ការពន្លូត និងទិសបង្វិលជាមុន។ បន្ទាប់មកទើបធ្វើការសាកល្បងលើម៉ាស៊ីន និងសាកល្បងភាពរឹងមាំនៃថ្នេរលើថង់ដែលមានបន្ទុក។
Nam Phát Plastic ផ្គត់ផ្គង់អំបោះដេរថង់ PE ប្រភេទ spun និងអំបោះ PP multifilament សម្រាប់តម្រូវការផ្សេងៗក្នុងការបិទមាត់ថង់ឧស្សាហកម្ម។ ដើម្បីជ្រើសរើសបានត្រឹមត្រូវ អតិថិជនគួរផ្តល់គំរូអំបោះដែលកំពុងប្រើ ប្រភេទម៉ាស៊ីនដេរ សម្ភារៈថង់ ទម្ងន់វេចខ្ចប់ និងល្បឿនដំណើរការជាក់ស្តែង។
ការប្រៀបធៀបគំរូ និងការសាកល្បងដោយផ្ទាល់លើម៉ាស៊ីន នឹងជួយកំណត់ប្រភេទអំបោះបានត្រឹមត្រូវ កាត់បន្ថយការដាច់អំបោះ ការរំលងមុត និងហានិភ័យនៃថ្នេររបើកក្នុងពេលដឹកជញ្ជូន។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


