


 Phan Văn Hoàng
- 21/10/2026
- 6
Dây chuyền sản xuất xốp EPS thông dụng biến hạt polystyrene có chứa chất tạo nở thành khối xốp hoặc sản phẩm định hình qua các công đoạn: tiền nở, ổn định hạt, nạp khuôn, gia nhiệt bằng hơi, làm nguội và hoàn thiện. Muốn đánh giá một dây chuyền, cần nhìn đồng thời năng suất thành phẩm đạt chuẩn, chất lượng hơi, dung tích silo và khả năng kiểm soát an toàn, thay vì chỉ nhìn công suất máy tiền nở.
Bài viết tập trung vào nhà máy gia công hạt EPS có khả năng nở mua sẵn. Đây không phải dây chuyền trùng hợp styrene để sản xuất nhựa nguyên sinh, cũng không phải hướng dẫn vận hành thiết bị áp lực. Các thông số vận hành cụ thể phải theo tài liệu của nhà sản xuất hạt, nhà chế tạo máy và thiết kế an toàn của cơ sở.
1. Xác định đúng công nghệ trước khi chọn thiết bị
Ở đầu vào, EPS thường được hiểu là expandable polystyrene: hạt polystyrene có khả năng nở. Sau gia công, thành phẩm là expanded polystyrene: polystyrene đã nở thành cấu trúc xốp. Hơi nước cung cấp nhiệt để hạt mềm và chất tạo nở phát huy tác dụng; các hạt tiếp tục liên kết trong khuôn. Kurtz mô tả nguyên lý tiền nở và ổn định hạt.
| Vật liệu, sản phẩm | Tuyến công nghệ thường gặp | Điểm cần phân biệt khi đặt máy |
|---|---|---|
| EPS dạng khối, tấm hoặc chi tiết định hình | Tiền nở hạt, ổn định, đúc khuôn; khối được cắt tiếp | Cần quản lý hạt, silo và khuôn; không lấy máy đùn tấm làm thiết bị trung tâm |
| EPE dạng cuộn, tấm mềm dùng đóng gói | Đùn tạo xốp từ polyethylene, làm nguội, thu cuộn hoặc gia công tiếp | Khác polymer và tuyến thiết bị; không dùng bộ thông số EPS |
| XPS dạng tấm cứng | Đùn polystyrene tạo xốp liên tục rồi định hình, cắt tấm | Khác cơ chế tạo hình với EPS đúc từ hạt |
Bảng nói về các tuyến phổ biến, không khẳng định mọi EPE đều là xốp đùn dạng cuộn: thị trường còn có công nghệ xốp hạt polyethylene. Tương tự, công nghệ đùn có thể được dùng ở thượng nguồn để sản xuất hạt EPS, nhưng không phải tuyến gia công hạt mua sẵn đang xét. Sulzer mô tả hạt EPS từ công nghệ đùn; ASTM C578 phân biệt tấm polystyrene đúc EPS và đùn XPS.
2. Sơ đồ dây chuyền: một phần đầu vào, hai hướng tạo hình
Tuyến cơ bản gồm: tiếp nhận hạt nguyên liệu → cân cấp liệu → tiền nở → làm khô, làm nguội phù hợp cấu hình → ổn định trong silo → vận chuyển và nạp khuôn → tạo hình → làm nguội, tháo khuôn → ổn định thành phẩm → hoàn thiện, kiểm tra và đóng gói.
Sau silo, dòng vật liệu chia thành hai hướng. Đúc khối tạo phôi lớn để cắt tấm, chèn hàng hoặc biên dạng. Đúc định hình tạo thùng, khay, góc chèn hoặc chi tiết theo lòng khuôn. Hai hướng có thể dùng chung một phần hạ tầng, nhưng không mặc nhiên dùng chung mọi cấp hạt, công thức đã thẩm định hay điều kiện nghiệm thu. Epro trình bày tuyến tiền nở, silo và hai hướng gia công.
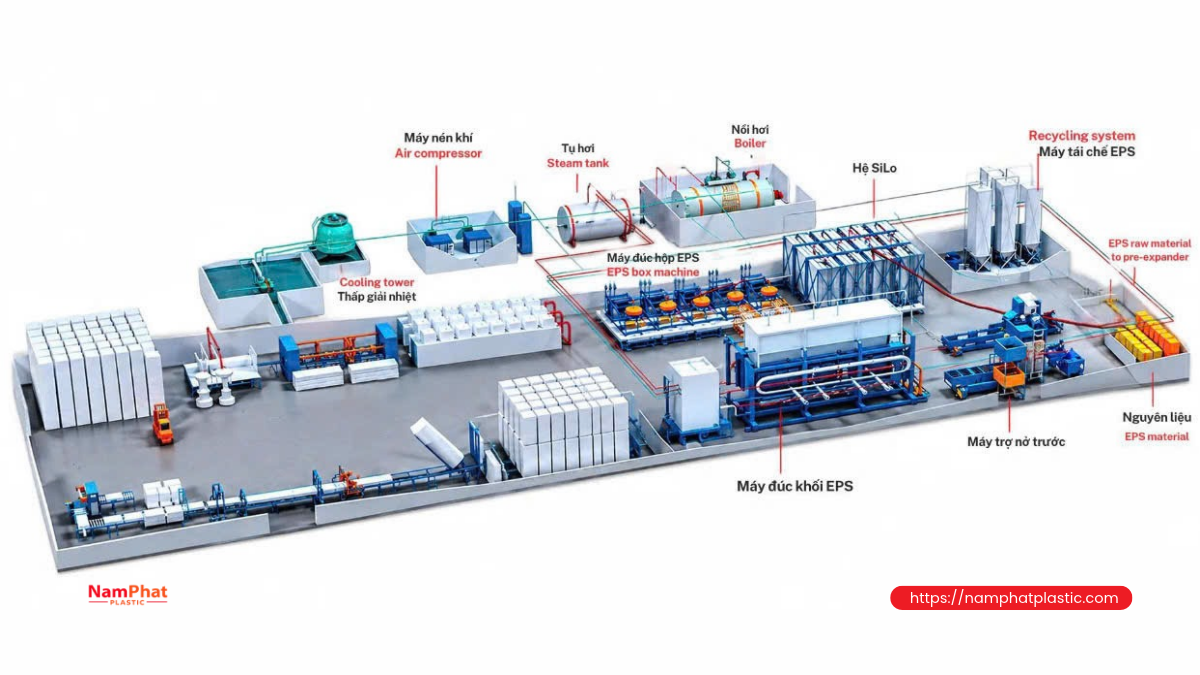
| Cụm thiết bị | Nhiệm vụ | Dữ liệu cần yêu cầu |
|---|---|---|
| Máy tiền nở và cân định lượng | Tạo hạt nở có khối lượng thể tích rời phù hợp | Năng suất theo cấp hạt, mật độ, chế độ chạy; sai lệch cân |
| Giường tầng sôi nếu có, silo, đường chuyển hạt | Ổn định và cung cấp hạt đúng lô | Dung tích hữu dụng, khả năng truy xuất, chống trộn lẫn |
| Máy đúc khối hoặc định hình | Liên kết hạt trong khuôn | Sản lượng đạt chuẩn theo sản phẩm thử, khuôn và hệ phụ trợ |
| Làm nguội, chân không, tháo khuôn | Giảm nhiệt và hỗ trợ sản phẩm giữ hình | Tải nhiệt, điều kiện nước, thời gian chu kỳ thực tế |
| Cắt, hoàn thiện, thu hồi phế sạch | Đạt kích thước giao hàng, phân loại vật liệu | Dung sai, tổn hao, công suất hút khí, kiểm soát bụi |
3. Tiền nở: kiểm soát mật độ ngay từ đầu
Hạt được cân vào máy tiền nở liên tục hoặc theo mẻ. Nhiệt làm hạt tăng thể tích, giảm khối lượng thể tích rời. Hệ thống cân và đo thể tích hỗ trợ kiểm soát đầu ra, nhưng kết quả còn phụ thuộc cấp hạt, tình trạng bảo quản, độ ổn định nguồn hơi và độ lặp lại của thiết bị.
Cần phân biệt khối lượng thể tích rời của hạt tiền nở với khối lượng riêng biểu kiến của sản phẩm đúc. Hạt rời có khoảng trống giữa các hạt; sau nạp khuôn, nở tiếp và liên kết, trạng thái vật liệu khác đi. Vì vậy không dùng một phép cân cốc hạt để thay thế kiểm tra mật độ của thành phẩm.
Với cấu hình có giường tầng sôi, dòng không khí hỗ trợ làm nguội, giảm ẩm bề mặt và ổn định hạt trước khi chuyển silo. Không phải mọi dây chuyền đều có một máy sấy độc lập, cũng không nên hiểu làm khô bề mặt là đã hoàn tất ổn định bên trong hạt. Mô tả này phù hợp với cấu hình tiền nở của Kurtz; cấu hình cụ thể cần đối chiếu hồ sơ máy.
Khi nghiệm thu, nên lấy mẫu nhiều mẻ liên tiếp thay vì chỉ đo một mẻ đẹp. Ghi rõ mã hạt, lô nguyên liệu, thời điểm, dụng cụ và cách lấy mẫu. Mật độ dao động sẽ gây biến động khối lượng chi tiết, khó ổn định chu kỳ khuôn và làm sai dự báo tiêu hao nguyên liệu.
4. Silo ổn định hạt không chỉ là kho đệm
Sau tiền nở, trạng thái khí và áp suất bên trong tế bào tiếp tục cân bằng với môi trường. Hạt cần được điều hòa trước khi nạp khuôn. Thời gian phù hợp phụ thuộc cấp nguyên liệu, mật độ, điều kiện môi trường và yêu cầu sản phẩm; không có một số giờ duy nhất áp dụng cho mọi EPS. Tài liệu Styropor P 26 của BASF cũng gắn thời gian ổn định với mật độ và điều kiện xung quanh.
Silo cần phân lô rõ ràng: tên vật liệu, cấp hạt, mật độ mục tiêu, thời điểm tiền nở và trạng thái được phép cấp khuôn. Trộn lẫn hạt vừa nở với hạt đã ổn định khiến chỉ báo tồn kho vẫn đúng về thể tích nhưng không phản ánh được khả năng sản xuất. Màu hạt cũng không đủ để nhận diện chính xác cấp nhựa.
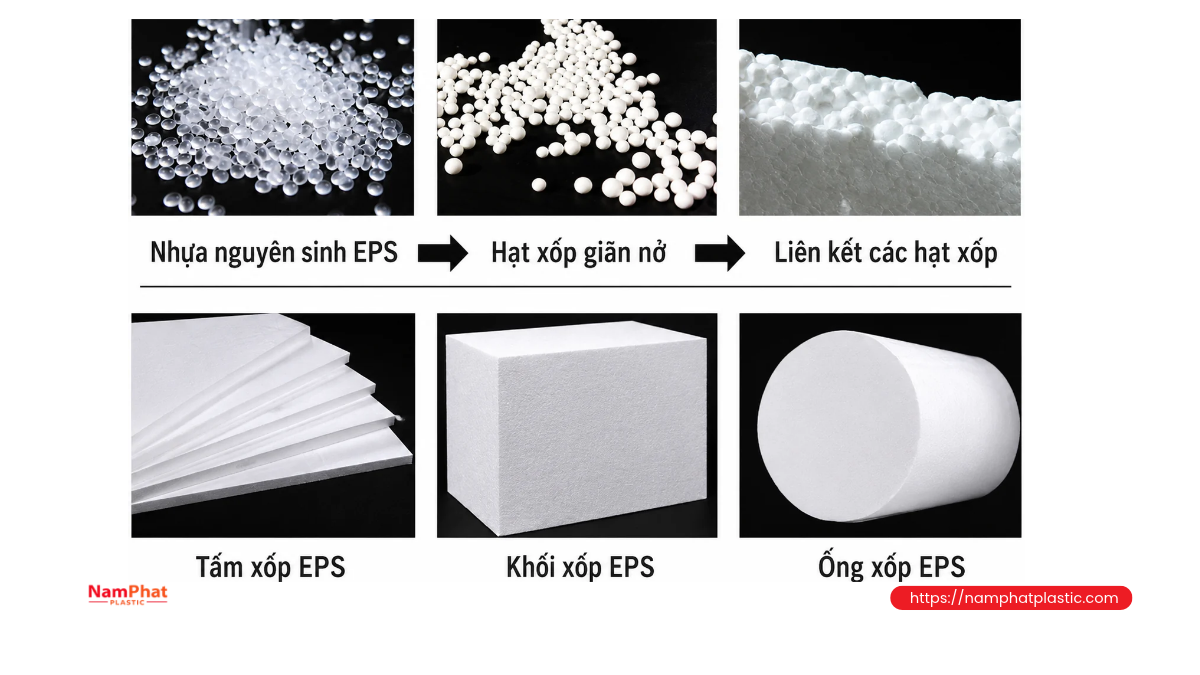
Về bố trí, cần tính dung tích hữu dụng thay vì dung tích hình học. Phải dành khả năng luân phiên silo, chuyển đổi sản phẩm, vệ sinh và duy trì nguồn cấp khi một lô chưa đủ điều kiện. Không tăng tồn kho trong phòng kín để bù thiếu silo thông thoáng; phát thải chất tạo nở vẫn cần được quản lý.
5. Vận chuyển hạt và nạp khuôn ảnh hưởng trực tiếp đến sản phẩm
Đường chuyển hạt, van phân phối và bộ nạp phải đưa đúng vật liệu đến đúng máy mà không gây phân tầng quá mức, tích tụ bụi hoặc nhầm lô. Với sản phẩm thành mỏng, góc nhỏ hay vùng khuất, khả năng điền đầy phải được kiểm tra ngay khi thiết kế khuôn, không chờ đến lúc chạy hàng loạt.
Khối lượng chi tiết dao động, vùng thiếu hạt hoặc lỗ rỗng có thể liên quan đến cấp liệu và thông khí khuôn, chứ không chỉ do thiếu nhiệt. Khi điều tra lỗi, nên kiểm tra thứ tự: vật liệu đúng chưa, hạt đã được duyệt chưa, đường cấp có ổn định không, khuôn có sạch và thông thoáng không. Không tự tăng hơi để che lấp lỗi nạp.
Hệ thống nạp cần đồng bộ với chu kỳ máy. Một máy đúc nhanh hơn nhưng phải chờ hạt sẽ không tăng sản lượng thực. Các tùy chọn máy PRO FOAMER của Kurtz cho thấy bộ nạp, trạm phối liệu và chân không là những phần của cấu hình, không phải chi tiết phụ có thể bỏ qua.
6. Đúc khối và đúc định hình khác nhau ở đâu?
Trong tuyến dùng hơi truyền thống, khuôn giữ hạt ở hình dạng mong muốn, hơi cung cấp nhiệt để hạt nở thêm và liên kết. Sau đó nhiệt và hơi dư được loại bỏ theo thiết kế làm nguội. Đánh giá liên kết hạt phải xét cả vùng lõi, không chỉ lớp ngoài có bề mặt đẹp. VIRO mô tả vai trò của khuôn khối và hệ làm nguội.
| Tiêu chí | Đúc khối | Đúc định hình |
|---|---|---|
| Đầu ra sau khuôn | Khối lớn cần ổn định và cắt | Chi tiết gần hình dạng sử dụng cuối |
| Tính linh hoạt | Thay quy cách tấm bằng phương án cắt trong giới hạn khối | Phụ thuộc lòng khuôn, cơ cấu tháo và bộ nạp |
| Điểm kiểm soát | Đồng đều mật độ, liên kết lõi, cong vênh, co sau đúc | Điền đầy, thành mỏng, kích thước lắp ghép, dấu tháo khuôn |
| Tổn hao và tồn kho | Có biên cắt, tồn khối và lịch cắt | Có chi phí khuôn, đổi khuôn và tồn chi tiết theo mã |
Chân không có thể hỗ trợ lấy hơi và nhiệt khỏi khối, nhưng phải được lựa chọn cùng hệ trao đổi nhiệt, đường ống và điều kiện nước hoặc giải nhiệt. Không thể kết luận mọi máy có chân không đều cho cùng độ ẩm hay chu kỳ. Epro mô tả một phương án chân không làm nguội khô, cho thấy cấu hình phụ trợ có nhiều lựa chọn.
Sản phẩm chỉ được tháo khi đáp ứng điều kiện của máy và quy trình đã thẩm định. Tháo quá sớm để rút ngắn chu kỳ có thể làm hỏng hình dạng hoặc tăng lỗi phát hiện ở công đoạn sau. Ngoài công nghệ hơi, thị trường có công nghệ liên kết bằng sóng điện từ; không áp các yêu cầu phụ trợ của tuyến hơi cho mọi máy EPS. Kurtz WAVE FOAMER là một ví dụ công nghệ khác.
7. Ổn định sau đúc, cắt dây nhiệt và hoàn thiện
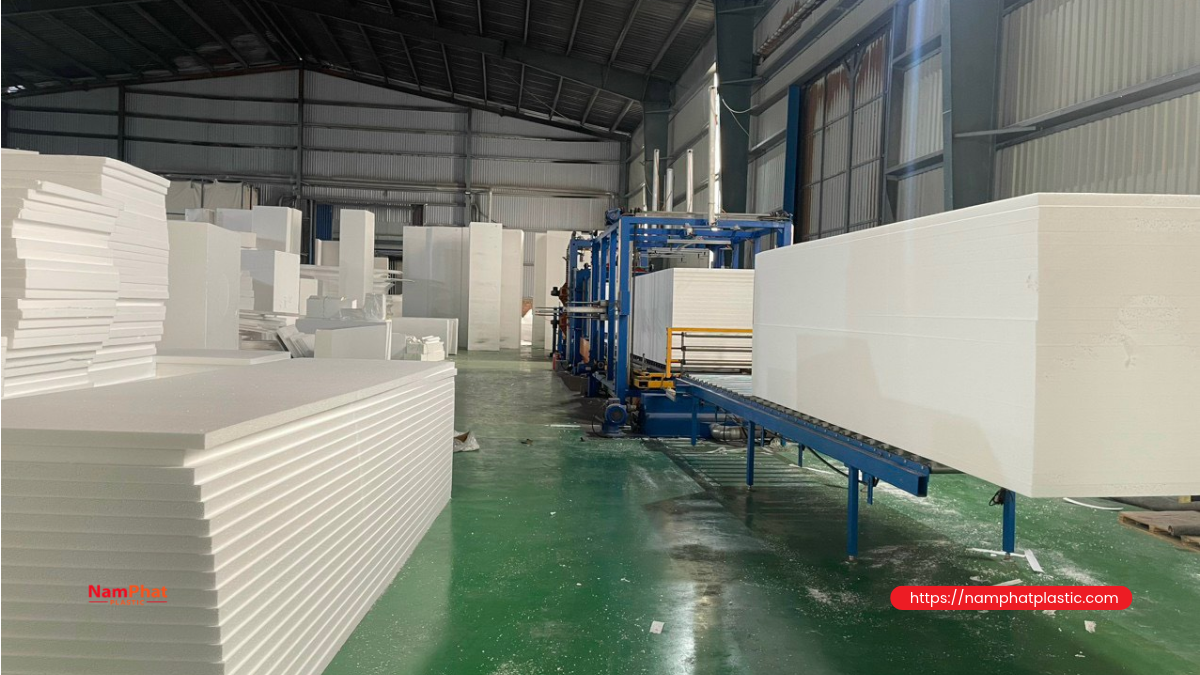
Khối vừa tháo khuôn chưa nên được coi là đã sẵn sàng giao hàng. Nhiệt, độ ẩm và trạng thái vật liệu cần được ổn định theo tiêu chí sản phẩm. Cần đo kích thước ở các thời điểm quy định để hiểu xu hướng thay đổi, rồi xác lập thời điểm cắt và đóng gói phù hợp với cấp hạt, khối và điều kiện xưởng.
Cắt dây nhiệt tạo tấm hoặc biên dạng từ khối. Chất lượng cắt phụ thuộc độ ổn định của khối, độ căng và vị trí dây, chuyển động máy, cách kê giữ và tình trạng thiết bị. Quy trình phải kiểm tra chiều dày tại nhiều vị trí, độ vuông, độ phẳng, bề mặt và hao hụt biên cắt. Tăng tốc cắt nhưng tạo mặt gợn hoặc sai chiều dày có thể làm giảm sản lượng bán được.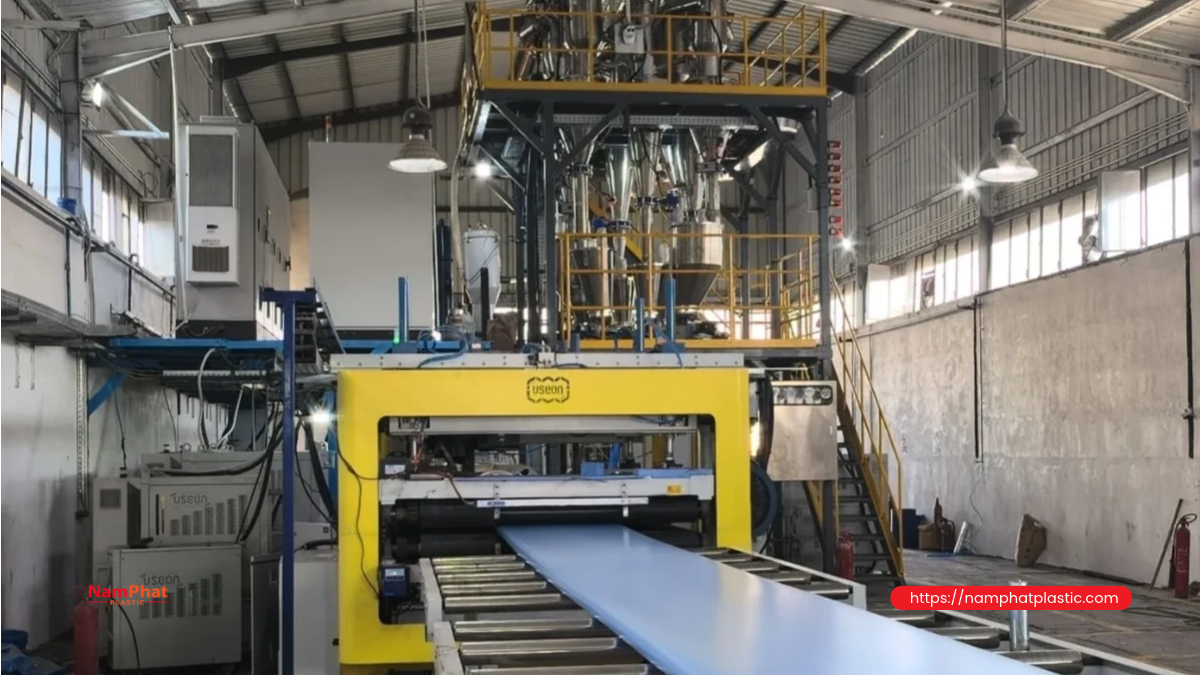
Vùng cắt cần hút khí phù hợp và kiểm soát tiếp xúc với dây nóng. BASF lưu ý hơi phát sinh khi cắt dây nóng cần được hút, vì ngoài pentane còn có lượng nhỏ styrene. Đây là lý do không thể thay hút khí bằng việc chỉ yêu cầu công nhân đeo khẩu trang thông thường. Nguồn: hướng dẫn an toàn Styropor P 26.
8. Hệ phụ trợ quyết định máy có đạt công suất hay không
Mua đủ máy chính nhưng thiếu năng lực hạ tầng là nguyên nhân khiến dự án chạy dưới kỳ vọng. Hồ sơ thiết kế cần xét nhu cầu tức thời khi nhiều máy cùng chu kỳ, không chỉ tổng tiêu thụ trung bình trong một ca. Những nội dung sau là danh mục cần thẩm tra kỹ thuật, không phải cấu hình bắt buộc cho mọi cơ sở.
| Hệ thống | Nội dung cần kiểm tra | Ảnh hưởng nếu thiếu hoặc không ổn định |
|---|---|---|
| Nồi hơi và phân phối hơi | Chất lượng hơi, tải đỉnh, bảo ôn, thoát nước ngưng, kiểm định | Chu kỳ biến động, gia nhiệt không đồng đều, tổn thất nhiệt |
| Nước và giải nhiệt | Chất lượng, nhiệt độ đầu vào, tuần hoàn, xử lý cáu cặn | Khả năng làm nguội giảm, thời gian chờ tăng |
| Khí nén | Nhu cầu bộ nạp và cơ cấu chấp hành, rò rỉ, chất lượng khí | Nạp hạt thất thường, dừng máy, tăng điện năng |
| Chân không | Tải hơi, độ kín, bộ trao đổi nhiệt, lịch vệ sinh | Loại nhiệt không ổn định, kéo dài chu kỳ |
| Nước ngưng và nước cấp | Khả năng thu hồi phù hợp chất lượng, bơm và xử lý nước | Mất nhiệt, tăng nước bổ sung và chi phí vận hành |
| Thông gió và phòng cháy | Đánh giá pentane, nguồn phát lửa, vùng tích tụ, bảo vệ kỹ thuật | Rủi ro cháy nổ, không thể vận hành an toàn |
Yêu cầu nhà cung cấp thể hiện ranh giới cung cấp: hạng mục nào nằm trong báo giá máy, hạng mục nào thuộc nhà xưởng. Phải xác định trách nhiệm cho đồng hồ đo, đường ống kết nối, chạy thử tích hợp và đào tạo. Một cam kết chu kỳ chỉ có ý nghĩa khi điều kiện cấp hơi, nước và khí đi kèm được nêu rõ.
9. Kiểm soát chất lượng: mật độ đúng chưa đủ
Hai mẫu có cùng mật độ vẫn có thể khác độ bền vì khác mức liên kết hạt, phân bố vật liệu, độ ẩm hoặc lịch sử gia công. Cần chọn phép thử theo ứng dụng. Với tấm cách nhiệt, có thể tham chiếu bộ tiêu chí của ASTM C578, nhưng chỉ được tuyên bố phù hợp khi có đánh giá đúng tiêu chuẩn và phạm vi áp dụng.
| Đặc tính | Cách tổ chức kiểm tra | Quyết định liên quan |
|---|---|---|
| Mật độ và khối lượng | Lấy mẫu đại diện, ghi vị trí và trạng thái điều hòa | Ổn định nguyên liệu, so sánh các lô |
| Liên kết hạt và độ đồng đều | Quan sát mặt cắt, vùng lõi; phối hợp phép thử cơ học phù hợp | Phát hiện vùng yếu dù bề mặt ngoài đạt |
| Nén, uốn hoặc khả năng bảo vệ hàng | Dùng phương pháp và điều kiện thử đã thống nhất | Đánh giá theo tải và ứng dụng thực |
| Độ ẩm, kích thước, độ ổn định | Quy định thời điểm cân đo, điều hòa và dụng cụ | Thời điểm cắt, đóng gói, nghiệm thu |
| Cách nhiệt hoặc yêu cầu đặc thù | Thử đúng cấu hình sản phẩm, tiêu chuẩn và điều kiện sử dụng | Không suy diễn từ màu hạt hoặc mật độ |
Hồ sơ lô nên nối được nguyên liệu, silo, máy, khuôn, ca sản xuất và kết quả thử. Với hàng chèn bảo vệ, thử rơi hoặc thử vận chuyển phải xét cả sản phẩm được bảo vệ, thùng ngoài và cách đóng gói. Với tiếp xúc thực phẩm, cần hồ sơ phù hợp cho đúng cấp nguyên liệu và thành phẩm, mục đích tiếp xúc, nhiệt độ và thời gian sử dụng; không suy ra an toàn thực phẩm từ tên EPS.
10. Tính năng suất: kg/h, m³/h và tỷ lệ đạt phải đi cùng nhau
Công suất theo kg/h mô tả dòng khối lượng; m³/h mô tả dòng thể tích. Hai chỉ số liên hệ qua mật độ, nhưng chỉ có ý nghĩa khi cùng cơ sở đo. Đừng chia lượng hạt nguyên liệu đầu vào cho mật độ thành phẩm rồi gọi đó là sản lượng giao hàng mà chưa xét biến động khối lượng, phế, biên cắt và hàng loại.
Ví dụ giả định để lập kế hoạch, không phải cam kết công suất: nếu một công đoạn tạo được 300 kg/h xốp ở trạng thái đo đã thống nhất, mật độ biểu kiến 20 kg/m³, thể tích tương ứng là 300 ÷ 20 = 15 m³/h. Nếu chỉ 90% thể tích đó trở thành hàng đạt sau cắt và kiểm tra, đầu ra đạt là 13,5 m³/h. Tỷ lệ 90% chỉ là giả thiết minh họa.
Giả sử cùng sản phẩm, máy khuôn đạt 12 m³/h, khu cắt đạt 10 m³/h, còn kế hoạch hạt và silo cấp được 15 m³/h, thì giới hạn tức thời nằm ở khu cắt: tối đa 10 m³/h trước các dừng máy và tổn thất khác. Nâng máy tiền nở lên mức cao hơn không tự tháo nút thắt này.
Với hàng định hình, nên quản lý thêm chi tiết/giờ: số lòng khuôn × chu kỳ hoàn thành/giờ × tỷ lệ đạt, rồi xét thời gian sẵn sàng thực tế. Khi báo cáo đã dùng sản lượng đạt thực đo trong cả ca, không nhân giảm thêm một tỷ lệ hiệu suất chứa cùng các tổn thất, vì sẽ tính trùng.
Dung tích silo sơ bộ có thể xem theo lưu lượng hạt nở cần cấp nhân thời gian điều hòa đã xác nhận, sau đó cộng nhu cầu phân lô và dự phòng vận hành. Đây chỉ là khung tính; thiết kế cuối phải xét mật độ hạt rời, mức nạp hữu dụng và lịch sản phẩm, không lấy mật độ tấm thay thế tùy tiện.
11. Chi phí, năng lượng và các nút thắt thường bị bỏ sót
Nên so sánh năng lượng trên một đơn vị hàng đạt và cùng nhóm sản phẩm, chẳng hạn kWh/m³ đạt, lượng nhiên liệu hoặc hơi trên m³ đạt. Chỉ số trên mỗi chu kỳ dễ gây hiểu nhầm khi thể tích, số lòng khuôn hoặc tỷ lệ lỗi khác nhau. Cần đo cả giai đoạn khởi động, đổi mã và vận hành ổn định.
Các hướng cải thiện nên bắt đầu từ dữ liệu: sửa rò rỉ khí, kiểm tra bẫy hơi, bảo ôn, vệ sinh trao đổi nhiệt, ổn định cấp liệu, giảm chờ khuôn và tổ chức lịch cắt. Không cắt giảm thời gian làm nguội hoặc điều hòa ngoài vùng đã thẩm định chỉ để đạt chỉ tiêu sản lượng.
Về đầu tư, tổng chi phí còn gồm khuôn, nồi hơi, xử lý nước, thông gió, phòng cháy, điện, diện tích ổn định khối, phòng kiểm tra, nhân lực và phụ tùng. So sánh báo giá phải dùng cùng phạm vi. Các tuyên bố tiết kiệm của hãng máy chỉ là cơ sở đặt câu hỏi thử nghiệm, không thay thế số đo trên sản phẩm và hạ tầng của dự án.
12. EPS trắng, graphite, chậm cháy và vật liệu nghiền hồi
EPS trắng và EPS chứa graphite có thể phục vụ các mục tiêu khác nhau. Graphite được dùng trong một số cấp EPS để cải thiện hiệu quả cách nhiệt; đây là đặc tính của cấp vật liệu và thành phẩm xác định, không phải bảo đảm chung cho mọi hạt màu xám. BASF giải thích thành phần Neopor.
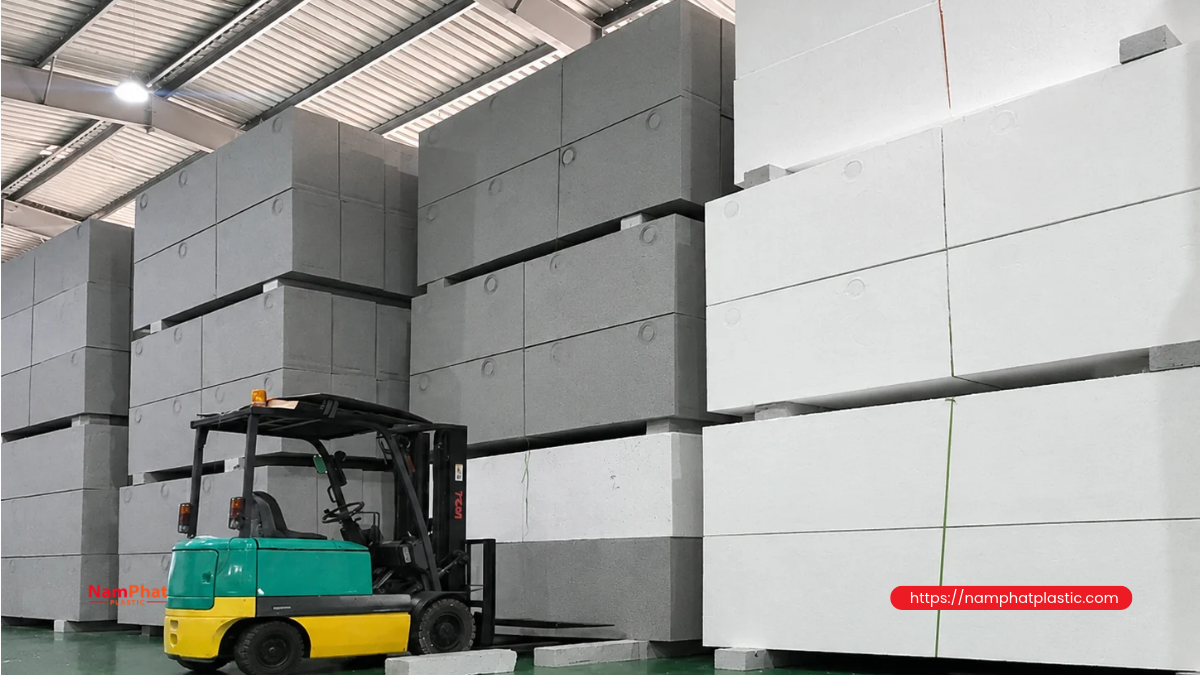
Cấp có phụ gia chậm cháy không có nghĩa sản phẩm không cháy, chịu lửa vô hạn hoặc được tự động chấp thuận cho mọi công trình. Phải kiểm tra cấp nguyên liệu, tiêu chuẩn thử, cấu tạo sử dụng và hồ sơ của sản phẩm hoàn chỉnh. Danh mục EPS của BASF phân biệt các cấp theo ứng dụng, kích cỡ hạt và đặc tính; không nên thay cấp chỉ vì cùng tên polymer.
Phế EPS sạch trong xưởng có thể được nghiền, tách bụi và xem xét phối lại khi công nghệ, sản phẩm và yêu cầu khách hàng cho phép. Không có tỷ lệ hồi chung cho mọi khuôn và mọi ứng dụng. Cần thẩm định độ sạch, kích thước, mật độ, nguy cơ phân tầng, độ bền và truy xuất. Phế sau sử dụng có thêm vấn đề nhiễm bẩn và thu gom, khác phế nội bộ sạch.
Khả năng thu hồi vật liệu không đồng nghĩa mọi sản phẩm EPS đều được tái chế thực tế. Kết quả phụ thuộc hệ thống phân loại, đơn vị tiếp nhận, logistics và chất lượng dòng phế. Không nên dùng tuyên bố “tái chế hoàn toàn” để bỏ qua tổn thất và điều kiện địa phương.
13. An toàn pentane, hơi nóng và thiết bị chuyển động
Hạt EPS có thể giải phóng pentane trong lưu kho và gia công. Hơi dễ cháy có thể tích tụ ở nơi thông gió kém, kể cả khu vực nhận hàng và lưu thành phẩm mới. HSE hướng dẫn riêng về nguy cơ cháy nổ pentane trong EPS; đánh giá rủi ro phải bao phủ toàn tuyến, không chỉ máy tiền nở.
Thiết kế cần do người có năng lực thực hiện: thông gió thích hợp, kiểm soát nguồn phát lửa, tĩnh điện và nối đất theo đánh giá, lựa chọn thiết bị điện phù hợp vùng nguy hiểm, cùng giải pháp phát hiện và phòng cháy cần thiết. Không coi mở cửa xưởng hoặc lắp quạt dân dụng là bằng chứng đã kiểm soát nguy cơ. SDS Sunpor EPS nêu yêu cầu phòng ngừa tích tụ pentane và phóng tĩnh điện.
Đồng thời phải quản lý thiết bị áp lực, bề mặt nóng, điểm kẹp của khuôn, chuyển động máy cắt, nâng hạ khối và cô lập năng lượng khi bảo trì. Che chắn, liên động, hút khí và quy trình an toàn là lớp kiểm soát chính; phương tiện bảo vệ cá nhân bổ sung theo đánh giá công việc. Bài viết không cung cấp áp suất hơi, nhiệt độ dây hoặc ngưỡng khí để người đọc tự đặt máy.
14. Checklist trước khi duyệt một dây chuyền EPS
- Chốt sản phẩm, bản vẽ, mật độ, dung sai và tiêu chí thử theo ứng dụng.
- Xác nhận cấp hạt, hồ sơ kỹ thuật và SDS; phân biệt vật liệu trắng, graphite, chậm cháy và vật liệu hồi.
- Yêu cầu chạy thử trên mẫu đại diện, không chỉ xem tốc độ chạy không tải.
- Đo sản lượng đạt trong khoảng vận hành đủ phản ánh đổi mã, chờ và kiểm tra.
- Kiểm tra cân bằng tiền nở, silo, khuôn, làm nguội, ổn định và cắt.
- Thống nhất phạm vi phụ trợ, an toàn, kiểm định, đào tạo và phụ tùng.
- Lập kế hoạch kiểm soát thay đổi khi đổi cấp hạt, khuôn hoặc tỷ lệ vật liệu hồi.
Góc nhìn hữu ích cho người mua bao bì là hỏi sản phẩm có bảo vệ hàng, giữ kích thước và đáp ứng điều kiện sử dụng hay không, thay vì chỉ hỏi “xốp bao nhiêu ký”. Bạn có thể xem thêm danh mục và kiến thức đóng gói tại Nam Phát Plastic. Nội dung này là tài liệu tham khảo kỹ thuật, không phải tuyên bố Nam Phát sản xuất EPS hoặc cung cấp dây chuyền EPS.
Câu hỏi thường gặp về dây chuyền sản xuất xốp EPS
1. Dây chuyền EPS có dùng máy đùn làm máy chính không?
Tuyến gia công hạt EPS mua sẵn thường dùng máy tiền nở và máy đúc khuôn. Máy đùn thuộc những tuyến khác, chẳng hạn sản xuất hạt EPS ở thượng nguồn hoặc đùn xốp XPS; không được đồng nhất các tuyến này.
2. Có thể bỏ silo và đưa hạt vừa tiền nở vào khuôn ngay không?
Không nên bỏ bước ổn định theo suy đoán. Khả năng đưa hạt vào khuôn phải được xác nhận theo cấp hạt, mật độ và công nghệ. Silo còn giúp phân lô và cân bằng sản xuất, nhưng phải được thiết kế cùng yêu cầu thông gió an toàn.
3. Mật độ càng cao thì sản phẩm càng tốt phải không?
Không có kết luận chung. Phải đánh giá độ bền, mức liên kết hạt, kích thước và yêu cầu sử dụng. Tăng mật độ có thể tăng vật liệu mà vẫn không khắc phục lỗi nạp khuôn hoặc liên kết kém.
4. Có thể dùng một tỷ lệ phế nghiền cho tất cả sản phẩm không?
Không. Tỷ lệ được phép cần xác nhận bằng thử nghiệm và yêu cầu khách hàng, bao gồm nguồn phế, độ sạch, phân bố hạt và tính năng cuối. Ứng dụng có yêu cầu đặc thù cần xem xét riêng.
5. Làm sao biết công suất báo giá có thực tế?
Yêu cầu ghi cấp hạt, sản phẩm, mật độ, khuôn, điều kiện phụ trợ, thời gian đo và tỷ lệ đạt. Đối chiếu sản lượng toàn tuyến sau hoàn thiện, không chỉ kg/h của máy tiền nở hoặc chu kỳ nhanh nhất của một máy khuôn.
- 0 Bình luận


