


 Phan Văn Hoàng
- 21/10/2026
- 9
Dây chuyền sản xuất túi zipper cần được chọn từ cấu trúc túi, không chỉ từ tốc độ máy. Túi PE có rãnh khóa đùn liền với màng khác đáng kể túi màng ghép được hàn thêm băng zipper. Một bên phải ổn định đồng thời thân màng và biên dạng khóa; bên kia phải làm chủ độ tương thích vật liệu, lực căng và vùng hàn. Nếu xác định sai ngay từ yêu cầu sản phẩm, doanh nghiệp có thể mua đủ máy nhưng vẫn thiếu công đoạn quyết định chất lượng.
Bài viết này tiếp cận dây chuyền theo các quyết định đầu tư và kiểm soát sản xuất: mua cuộn màng hay tự đùn, mua zipper hay sản xuất riêng, làm túi phẳng hay túi đứng, kiểm tra mối hàn hay kiểm tra toàn bộ bao bì. Các cấu hình dưới đây là nguyên tắc kỹ thuật để lập yêu cầu và chạy thử, không phải thông số thiết bị hoặc cam kết năng lực của Nam Phát.
1. Ba cấu hình thường bị gọi chung là dây chuyền túi zipper
Khóa nhấn đóng gồm hai biên dạng ăn khớp. Với tuyến đùn liền, thân màng và rãnh khóa được tạo trong cùng hệ thống đầu khuôn chuyên dụng. Với tuyến gắn khóa, zipper được đùn thành cuộn riêng rồi hàn vào lớp hàn của màng. Túi slider có thêm con trượt và cơ cấu giữ đầu khóa; không thể xem đó là tùy chọn chỉ cần thay cuộn zipper trên mọi máy. Nhà sản xuất Hudson-Sharp phân biệt các lựa chọn khóa inline và slider trong nền tảng máy túi của họ.
| Cấu hình | Đầu vào và thiết bị chính | Điểm phải chứng minh khi chạy thử |
|---|---|---|
| PE liền khóa | Hạt nhựa; máy đùn, khuôn màng có biên dạng khóa, làm nguội, kéo và cuộn, máy cắt hàn. | Khóa ăn khớp ổn định cùng độ dày màng; cuộn không bị ép biến dạng tại dải khóa. |
| Màng gắn zipper riêng | Cuộn màng, cuộn zipper; xả cuộn, dẫn biên, cấp khóa, hàn khóa, tạo túi và cắt. | Bám dính cánh khóa, độ phẳng quanh khóa, kín tại giao điểm khóa với đường hàn cạnh. |
| Tự làm cả màng và zipper | Các tuyến đùn riêng, cộng in hoặc ghép khi cần, chia cuộn và máy tạo túi phù hợp. | Cân bằng năng lực các công đoạn; truy xuất lô; chất lượng trung gian trước khi đưa sang bước sau. |
Đùn liền là một kiến trúc có thật, nhưng không phải mọi máy thổi PE đều làm được. Bingcheng mô tả khuôn tạo đồng thời thân màng và rãnh khóa. Khi chào giá, phải yêu cầu nhà cung cấp chỉ rõ phần nào đùn liền, phần nào gắn bổ sung và sản phẩm mẫu nào chứng minh cấu hình đó.
2. Chốt quy cách túi trước khi chốt máy
Bản yêu cầu nên có mẫu thực, bản vẽ kích thước, vị trí zipper, mép chừa để cầm mở, chiều rộng đường hàn, hướng in và hướng cuộn. Ghi rõ chiều dày là một lớp hay tổng hai thành túi. Với túi đứng, cần kích thước đáy xếp, cách đo khi mở đáy và khoảng không dành cho nạp sản phẩm. Túi nhìn giống nhau khi rỗng có thể khác hẳn về thể tích sử dụng và khả năng chạy trên máy đóng gói.
Túi phẳng thường ít công đoạn tạo hình hơn. Túi đứng bổ sung tạo hoặc cấp đáy, căn chỉnh phần xếp và hàn các vùng chồng lớp. Không mặc định mọi máy ba biên đều nâng cấp được thành máy túi đứng: kiểm tra không gian lắp mô-đun, hệ điều khiển, hành trình, khuôn hàn và hệ thống kéo. Nền tảng 750-SUP là ví dụ máy được thiết kế cho cả túi đứng và túi ba biên; khả năng đó vẫn phụ thuộc cấu hình cụ thể.
3. Tuyến PE liền khóa vận hành như thế nào?
Tạo màng và biên dạng khóa
Nguyên liệu được kiểm soát theo mã nhựa, lô, tình trạng nhiễm bẩn và hướng dẫn xử lý của nhà cung cấp. Cụm cấp liệu đưa nhựa vào trục vít; gia nhiệt và chuyển động cơ học tạo dòng nóng chảy. Bộ lọc, đầu khuôn và hệ thống đo áp suất phải tương thích với thiết kế máy. Không áp dụng một công thức nhiệt hoặc một chế độ sấy cho mọi loại PE, chất màu và phụ gia.
Phần rãnh khóa dày và có hình học phức tạp hơn thân màng, nên phản ứng với kéo giãn và làm nguội khác nhau. Thay đổi lưu lượng, điều kiện làm nguội hoặc tốc độ kéo có thể làm thay đổi đồng thời chiều dày màng, hình dạng khóa và lực đóng mở. Vì vậy, chỉ cân khối lượng cuộn hoặc đo màng tại vị trí xa khóa chưa đủ để nghiệm thu.
Kéo, ghép khóa, cuộn và cắt hàn
Sau khi ổn định hình dạng, tuyến máy dẫn màng qua cụm kéo và căn chỉnh, ghép hai rãnh theo thiết kế rồi cuộn hoặc chuyển sang gia công túi. Kiểm soát lực ép và lực căng giúp hạn chế kéo lệch, nhăn và biến dạng dải khóa. Cuộn có vùng dày tích lũy tại zipper cần được đánh giá bằng cách xả cuộn thực tế, không chỉ nhìn bề mặt bên ngoài.
Máy cắt hàn xử lý đường biên và đầu khóa theo kết cấu sản phẩm. Vùng giao nhau giữa zipper và đường hàn là điểm đặc biệt: cần xử lý được phần nhựa dày nhưng không làm thủng phần màng mỏng cạnh đó. Mẫu đạt ở giữa túi không chứng minh hai đầu khóa cũng đạt. Lấy mẫu riêng tại các vị trí giao nhau và sau những lần dừng, khởi động lại.
4. Tuyến gắn zipper vào màng mua ngoài hoặc màng ghép
Sản xuất băng zipper riêng là một công đoạn độc lập
Một tuyến băng khóa thường gồm cấp nhựa, đùn qua khuôn biên dạng, định hình và làm nguội phù hợp, kéo ổn định, kiểm tra ăn khớp rồi thu cuộn. Đầu khóa và cánh hàn có nhiệm vụ khác nhau: biên dạng quyết định cảm giác đóng mở; cánh hàn tạo liên kết với bao bì. Khi mua zipper, cần mã sản phẩm và tài liệu lớp hàn, không chỉ tên nhựa PE hoặc PP. Grofit công bố các biên dạng dạng cánh và dạng dây, minh họa vì sao hình dạng khóa phải phù hợp hệ cấp và hàn.
Trình tự chuyển đổi thành túi
Quy trình điển hình gồm xả màng, dẫn biên, điều hòa lực căng, gấp hoặc ghép các băng màng, cấp zipper, hàn cánh khóa, làm nguội, xử lý đầu khóa, hàn thân và đáy, đột hình nếu có, cắt và thu túi. Thứ tự cụ thể phụ thuộc thiết kế máy và hướng đưa khóa. Bộ in, máy ghép và phòng lưu màng sau ghép không tự động nằm trong phạm vi của một máy tạo túi.
Màng in hoặc ghép mua ngoài giúp giảm phạm vi đầu tư nhưng không loại bỏ yêu cầu kiểm soát đầu vào. Phải thống nhất cấu trúc lớp, mặt hàn, độ cuộn, vị trí dấu in và điều kiện sử dụng. Với màng ghép dùng keo, chỉ chuyển đổi khi nhà cung cấp xác nhận đạt điều kiện giải phóng theo hệ keo và hồ sơ lô. Không dùng một thời gian chờ chung cho mọi cấu trúc.
5. Hàn khóa: phải kiểm soát cả liên kết và khả năng đóng mở
Khóa bám chắc vào thành túi chưa đủ nếu rãnh bị méo hoặc không đóng kín. Cửa sổ hàn cần cân bằng nhiệt độ bề mặt, thời gian tiếp xúc, áp lực, hình dạng thanh hàn và làm nguội. Cánh khóa phải tương thích với lớp hàn của màng; lớp ngoài chịu nhiệt không cho biết lớp tiếp xúc có hàn được hay không. ELPLAST công bố nhiều loại zipper hàn với các vật liệu khác nhau, nhưng lựa chọn thực tế vẫn cần thử đúng cặp vật liệu.
Vùng hàn zipper, vùng ép đầu khóa và đường hàn đáy không nhất thiết dùng chung điều kiện. Khi tăng tốc, thời gian tiếp xúc thay đổi; tăng nhiệt để bù có thể làm nhăn màng hoặc biến dạng khóa. Totani giải thích việc làm nguội cưỡng bức tại cụm hàn zipper để hạn chế co và quá nhiệt. Đây là lý do cần đánh giá chất lượng sau khi cụm máy ổn định nhiệt và sau giai đoạn chạy liên tục.
6. Lực căng, dẫn biên và đăng ký vị trí in
Lực căng ổn định không đồng nghĩa lực căng càng cao càng tốt. Màng và băng khóa có độ giãn khác nhau; nếu kéo zipper quá căng, túi có thể cong sau cắt dù trên máy trông phẳng. Cần kiểm soát các vùng xả cuộn, cấp màng, cấp khóa và kéo ra tương thích với nhau. Con lăn dancer hoặc cảm biến lực được lựa chọn theo kiến trúc máy, không phải gắn thêm là tự sửa được mọi lỗi.
Dẫn biên điều chỉnh vị trí ngang của băng màng, còn đăng ký dấu in điều chỉnh vị trí cắt hoặc hàn theo bước in. Hai chức năng không thay thế nhau. Kiểm tra chất lượng dấu, độ tương phản, độ trượt trên lô kéo và sai lệch bước khi đổi cuộn. Totani mô tả dancer chuyển dòng màng liên tục thành cấp gián đoạn và cảm biến vị trí in trước khi cắt. Cần chạy thử cả lúc tăng tốc, giảm tốc và nối cuộn.
7. Kế hoạch QC: phân biệt bền hàn, bền khóa và độ kín
Một chỉ tiêu kéo đứt không đại diện cho toàn bộ túi. Hồ sơ thử phải ghi vị trí lấy mẫu, hướng kéo, chiều rộng mẫu, điều hòa mẫu, thiết bị và dạng phá hủy. Khi kết quả thay đổi, cần biết vật liệu bị rách, cánh khóa bong, lớp ghép tách hay biên dạng tự mở. Chỉ so sánh số liệu thu được bằng cùng phương pháp và điều kiện.
| Hạng mục | Cách đánh giá cần thống nhất | Giới hạn cần nhớ |
|---|---|---|
| Mối hàn thân và cánh khóa | Thử lực tách với mẫu và gá phù hợp; ghi cả lực và dạng phá hủy. | Bền hàn cao không tự chứng minh không rò rỉ. |
| Lực mở khóa | Đo theo hướng mở của người dùng và, khi cần, hướng chịu tải từ trong túi. | Hai hướng có thể khác; không thay bằng phép thử bóc cánh khóa. |
| Chu kỳ đóng mở | Thống nhất số chu kỳ, cách đóng, tải chứa và điều kiện thử theo ứng dụng. | Kiểm tra lại lực mở, hư hỏng và độ kín sau chu kỳ; không tự đặt một số lần dùng chung. |
| Rò rỉ toàn túi | Chọn phương pháp phù hợp kết cấu, vùng hàn và trạng thái đóng của zipper. | Phép thử phát hiện rò lớn không chứng minh tính kín tuyệt đối hoặc hạn dùng. |
| Hình học và sử dụng | Đo kích thước, vị trí khóa, lệch in; thử nạp, mở miệng và đứng đáy khi cần. | Túi rỗng đạt chưa bảo đảm chạy tốt trên máy chiết hoặc khi vận chuyển. |
ASTM F88/F88M đề cập đo độ bền mối hàn vật liệu bao bì mềm; ASTM F2096 đề cập phát hiện rò lớn bằng áp suất bên trong và quan sát bọt. Cần phòng thử nghiệm xác định tính phù hợp và áp dụng đầy đủ phương pháp; bài viết không thay thế tiêu chuẩn hoặc công bố sản phẩm đạt chuẩn.
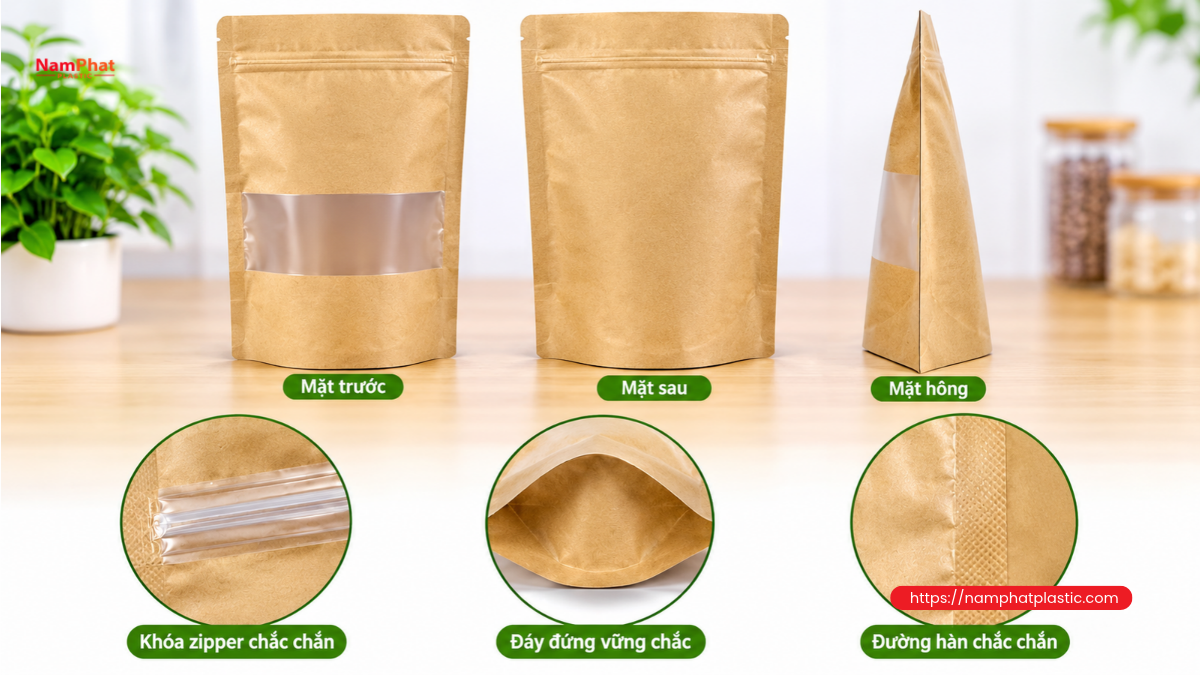
Đối với hàng thực phẩm, việc sử dụng PE, có zipper hoặc vượt thử rò không tự tạo ra bảo đảm tiếp xúc thực phẩm. Cần hồ sơ cho vật liệu và bao bì hoàn chỉnh theo thị trường, thực phẩm và điều kiện sử dụng dự kiến. Các yêu cầu đông lạnh, gia nhiệt, kháng bột hoặc chất lỏng phải được xác nhận riêng, không suy từ mẫu túi đựng hàng khô.
8. Bảng chẩn đoán lỗi theo dấu hiệu
| Hiện tượng | Nhóm nguyên nhân cần kiểm tra | Bước xác minh trước khi chỉnh máy |
|---|---|---|
| Khóa khó đóng hoặc bật lại | Biên dạng sai, bụi trong rãnh, kéo giãn hoặc biến dạng do nhiệt. | So mẫu zipper đầu vào với mẫu sau hàn; phân biệt lỗi cuộn khóa và lỗi gia công. |
| Bong cánh khóa | Lớp hàn không tương thích, bề mặt bẩn, tiếp xúc hoặc cửa sổ hàn chưa phù hợp. | Xác nhận mặt hàn và dạng phá hủy; kiểm tra phân bố tiếp xúc trước khi tăng nhiệt. |
| Rò tại hai đầu zipper | Chuyển tiếp chiều dày, ép đầu khóa chưa đủ hoặc màng mỏng bị hỏng. | Định vị đường rò; đối chiếu vết hàn, độ phẳng và tình trạng dụng cụ. |
| Túi cong, nhăn quanh khóa | Chênh lực căng, co nhiệt, làm nguội chưa ổn định. | So mẫu trước hàn, sau hàn và sau cắt; kiểm tra cấp khóa độc lập. |
| Cắt lệch hình in | Dấu in khó đọc, trượt kéo, bước in thay đổi hoặc điều khiển chưa đồng bộ. | Kiểm tra dấu và bước cuộn thực; tách lỗi đăng ký khỏi lỗi dẫn biên. |
Khi xử lý lỗi, cách ly lô nghi ngờ, giữ mẫu trước và sau thay đổi, ghi điều kiện máy rồi điều chỉnh từng nhóm biến. Không tăng nhiệt, áp lực và tốc độ cùng lúc rồi kết luận đã tìm được nguyên nhân. Những kiểm tra cần tiếp cận dao, lô kéo hoặc thanh hàn phải thực hiện theo quy trình an toàn được phê duyệt.
9. Hạ tầng và nghiệm thu: tính theo túi đạt, không theo tốc độ danh nghĩa
Yêu cầu nhà cung cấp lập bảng nhu cầu điện, tải đỉnh, nối đất, khí nén, nước làm mát, thoát nhiệt, thông gió và không gian bảo trì cho đúng cấu hình. Với in hoặc ghép có dung môi, cần đánh giá riêng nguy cơ cháy, hơi dung môi và hệ xử lý phù hợp. Không lấy công suất động cơ chính làm tổng nhu cầu điện, cũng không lấy lưu lượng nước của một cụm làm nhu cầu toàn tuyến.
Che chắn điểm cuốn, liên động, dừng khẩn và cô lập năng lượng phải được kiểm tra trước chạy thử. Hướng dẫn an toàn máy nhựa của OSHA nhấn mạnh bảo vệ tại điểm kẹp cuốn, bộ phận chuyển động và nguồn nhiệt. Đây là tài liệu tham khảo an toàn, không thay thế yêu cầu địa phương và đánh giá rủi ro tại nhà máy. Không bỏ qua liên động để duy trì sản lượng.
Nghiệm thu tại nhà cung cấp và tại nhà máy nên dùng đúng màng, zipper, kích thước và kiểu túi dự kiến. Thống nhất thời lượng chạy, kế hoạch lấy mẫu, tiêu chí phế phẩm, thay cuộn và đổi mã. Tốc độ danh nghĩa chỉ có ý nghĩa khi kèm điều kiện. Totani lưu ý năng lực thực tế phụ thuộc vật liệu và điều kiện chạy. Đánh giá cả sản lượng túi đạt trong thời gian sản xuất đã thống nhất, vật tư tiêu hao, thời gian dừng và năng lượng trên đầu ra đạt.
10. Mua bán thành phẩm hay đầu tư từ hạt nhựa?
Mua màng và zipper phù hợp khi doanh nghiệp muốn tập trung tạo túi, thử thị trường hoặc có nhiều cấu trúc sản phẩm. Tự đùn cho phép chủ động hơn nhưng đòi hỏi năng lực công nghệ, kiểm nghiệm, bảo trì, quản lý tồn kho và xử lý phế. Tự đùn màng không đồng nghĩa đã có công nghệ zipper; tự đùn zipper cũng không thay cho in, ghép và tạo túi.
Khi so sánh đầu tư, lập cùng một phạm vi cung cấp: máy chính, mô-đun, khuôn, thiết bị phụ trợ, vận chuyển, lắp đặt, đào tạo, phụ tùng và mẫu nghiệm thu. Tính chi phí trên túi đạt với tỷ lệ phế, thời gian đổi mã và nguồn cung thực tế, thay vì chỉ chia giá máy cho công suất quảng cáo. Với nhu cầu bao bì gửi Nam Phát, hãy chuẩn bị mẫu hoặc bản vẽ, vật liệu dự kiến, công dụng, lượng đặt và yêu cầu kiểm tra để trao đổi phạm vi cung ứng thực tế. Bài viết không xác nhận Nam Phát bán máy hoặc cung cấp mọi cấu hình nêu trên.
11. Câu hỏi thường gặp
Máy thổi túi PE thông thường có làm được túi zipper liền khóa không?
Không thể mặc định. Cần đầu khuôn và các cụm tạo hình, làm nguội, dẫn hướng, ghép khóa phù hợp. Phải kiểm tra khả năng chuyển đổi của máy hiện có bằng đánh giá kỹ thuật và mẫu chạy, không chỉ bằng việc nhựa đầu vào đều là PE.
Có thể dùng cùng một zipper cho màng PE và màng ghép không?
Có thể với một số sản phẩm được thiết kế phù hợp, nhưng phải đối chiếu cánh khóa với lớp hàn thực tế. Tên gọi màng ghép không xác định khả năng hàn. Cần thử bám dính, biến dạng và đóng mở sau khi gia công.
Túi zipper có mặc nhiên kín nước hoặc kín khí không?
Không. Độ kín phụ thuộc biên dạng, đầu khóa, đường hàn, vật liệu và cách người dùng đóng túi. Yêu cầu chứa chất lỏng, bảo quản đặc biệt hoặc hạn dùng cần được kiểm chứng riêng trên bao bì hoàn chỉnh.
Có cần tự sản xuất zipper ngay khi đầu tư máy tạo túi không?
Không nhất thiết. Mua băng khóa đã được xác nhận tương thích có thể giảm phạm vi vận hành ban đầu. Quyết định tự đùn cần dựa vào cơ cấu sản phẩm, nhu cầu ổn định, năng lực kỹ thuật và tổng chi phí thực tế.
Thông số nào quan trọng nhất khi nhận báo giá dây chuyền?
Quan trọng nhất là khả năng làm đúng mẫu túi trong điều kiện đã thống nhất. Báo giá cần mô tả đầu vào, cấu hình, chất lượng đầu ra, cách nghiệm thu và phạm vi phụ trợ; con số túi mỗi phút đứng riêng không đủ để quyết định.
- 0 Bình luận


