


 Phan Văn Hoàng
- 21/10/2026
- 7
Dây chuyền sản xuất tấm xốp XPS là hệ thống đùn tạo bọt liên tục từ polystyrene, kết hợp cấp liệu, hóa dẻo, định lượng chất tạo bọt, làm mát dòng nhựa, tạo hình và hoàn thiện tấm. Điểm khó không chỉ là làm nhựa nở: dây chuyền phải duy trì cấu trúc ô xốp, chiều dày và tính chất sử dụng ổn định trong suốt ca sản xuất.
Khi đánh giá công nghệ hoặc nguồn tấm cách nhiệt, chỉ nhìn công suất máy và tỷ trọng là chưa đủ. Cần nối được ba nhóm dữ liệu: nguyên liệu và cấu hình thiết bị; độ ổn định của quá trình; kết quả thử trên thành phẩm đã được điều hòa phù hợp. Bài viết phân tích theo cách tiếp cận đó, không cung cấp công thức phối khí hay thông số vận hành thay cho tài liệu của nhà chế tạo.
1. XPS là gì và khác EPS, EPE ở đâu?
XPS là viết tắt của extruded polystyrene, tức xốp polystyrene tạo thành bằng quá trình đùn. Nhựa nền được nóng chảy, phối hợp với hệ tạo bọt rồi đi qua đầu khuôn. Khi điều kiện áp suất thay đổi tại cửa ra, các ô khí hình thành và phát triển; dòng vật liệu được định hình thành tấm. Kết cấu ô kín là đặc trưng quan trọng, nhưng không có nghĩa mọi tấm XPS đều có cùng độ bền, mức hút nước hoặc khả năng cách nhiệt.
EPS cũng thuộc họ polystyrene, nhưng tuyến gia công tấm thông dụng sử dụng hạt có khả năng giãn nở: tiền nở bằng hơi nước, ổn định, đúc khối hoặc đúc hình rồi cắt. Đây không phải cùng quy trình với đùn tấm XPS. Quy trình đúc hạt được mô tả trực tiếp bởi Knauf Industries.
| Tiêu chí | XPS | EPS | EPE dạng cuộn/tấm mềm |
|---|---|---|---|
| Nhựa nền | Polystyrene (PS) | Polystyrene dạng hạt giãn nở | Polyethylene, thường là LDPE |
| Tuyến tạo hình điển hình | Đùn tạo bọt liên tục, định hình tấm | Tiền nở, ổn định hạt, đúc, cắt khối | Đùn tạo bọt, thu cuộn hoặc gia công tấm |
| Đặc điểm cần chú ý | Tấm cứng; ô xốp có thể có tính định hướng | Có cấu trúc hạt đã liên kết | Mềm, phù hợp nhiều nhu cầu đệm và bảo vệ bề mặt |
| Không nên suy luận | Tỷ trọng quyết định toàn bộ cấp chịu tải | Mọi loại EPS đều kém mọi loại XPS | Có thể thay trực tiếp XPS chịu tải bằng cùng chiều dày |
Trong bài này, EPE chỉ nhóm xốp PE mềm thường gặp trong đóng gói, không bao quát mọi công nghệ xốp hạt polyethylene. Tài liệu Sealed Air về xốp bảo vệ bề mặt là ví dụ cho nhóm cuộn và tấm LDPE. Việc chọn vật liệu phải dựa trên chức năng thực tế, không dựa vào tên gọi chung “mút xốp”.
2. Sơ đồ công nghệ: nhìn toàn tuyến thay vì riêng máy đùn
Trình tự khái quát gồm: tiếp nhận và cấp liệu → hóa dẻo PS → định lượng, phân tán hệ phụ gia và chất tạo bọt → đồng nhất, làm mát dòng nhựa → đầu khuôn, giãn nở → định hình và kéo tấm → cắt, gia công cạnh hoặc bề mặt → ổn định, kiểm tra → đóng gói. Phế biên có thể đi vào tuyến thu hồi riêng sau khi được phân loại.
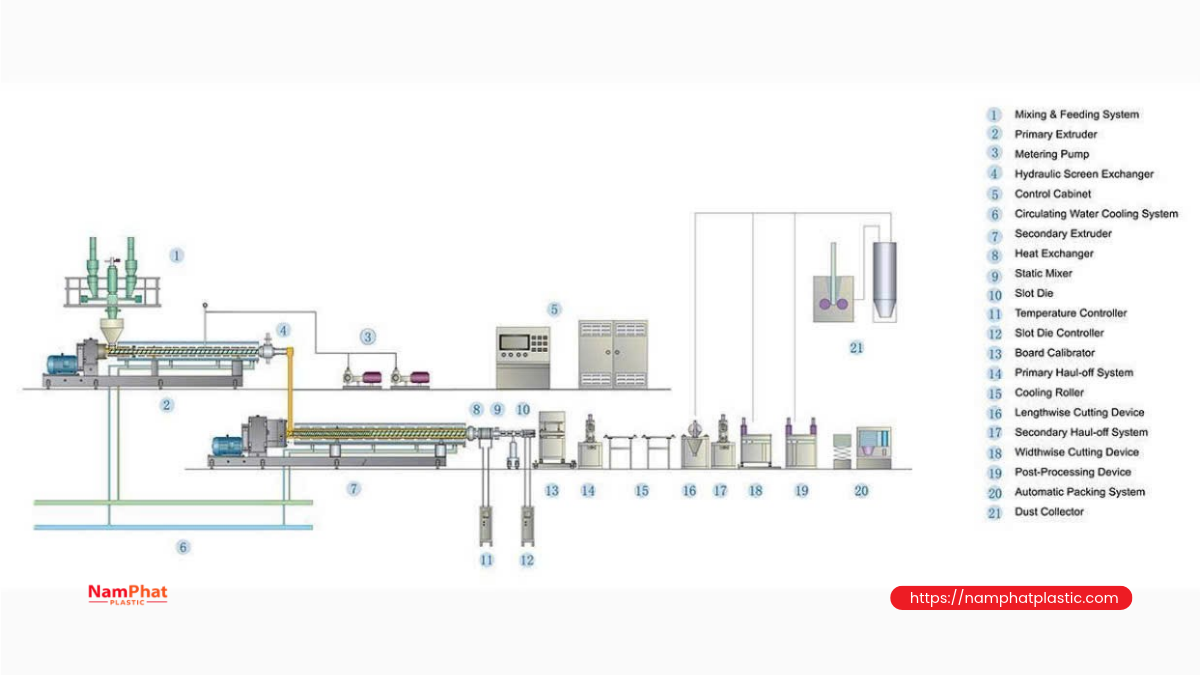
Các khâu có quan hệ ràng buộc. Máy đùn tạo ra nhiều vật liệu hơn nhưng thiết bị làm mát không đáp ứng có thể làm giảm độ ổn định của bọt. Tăng tốc kéo để theo kịp sản lượng lại có thể thay đổi chiều dày hoặc mức kéo giãn. Nếu khu vực ổn định và đóng gói quá nhỏ, sản lượng bán được vẫn bị giới hạn dù động cơ còn dự phòng.
| Cụm chức năng | Nhiệm vụ chính | Dữ liệu cần kiểm soát |
|---|---|---|
| Cấp liệu và phối trộn | Đưa đúng loại và lượng nguyên liệu | Mã lô, cân định lượng, độ ổn định dòng cấp |
| Đùn và trộn | Hóa dẻo, phân bố thành phần trong nhựa | Xu hướng tải máy, trạng thái dòng nhựa, cảnh báo |
| Hệ chất tạo bọt | Cấp có kiểm soát, phối hợp liên động an toàn | Tính tương thích, hiệu chuẩn, trạng thái liên động |
| Làm mát và đầu khuôn | Chuẩn bị điều kiện hình thành cấu trúc xốp | Độ đồng đều nhiệt và ổn định phân phối dòng |
| Định hình, kéo, cắt | Ổn định kích thước và quy cách | Chiều dày theo bề rộng, độ phẳng, sai số cắt |
| Ổn định và kiểm nghiệm | Xác nhận chất lượng trước xuất hàng | Tuổi mẫu, điều kiện lưu, phép thử, truy xuất |
3. Máy đùn đơn hay hệ tandem: chọn theo nhiệm vụ
Không có quy tắc rằng mọi dây chuyền XPS đều bắt buộc cùng số trục vít. Có cấu hình dùng một máy đùn kết hợp cụm trộn và trao đổi nhiệt phù hợp; có hệ tandem gồm các cấp nối tiếp để phân chia nhiệm vụ hóa dẻo, trộn và làm mát. “Tandem” mô tả sự bố trí nối tiếp, không đồng nghĩa với “hai trục vít” trong một xi lanh.
Ở một số hệ, máy đùn trục vít đôi đảm nhiệm trộn và hóa dẻo, sau đó máy đơn hoặc bộ trao đổi nhiệt đảm nhiệm điều hòa dòng nhựa. Cấu hình thực tế phụ thuộc thiết kế, nguyên liệu và dải sản phẩm. KraussMaffei giới thiệu hệ ZE/KE và Schaumtandex cho tấm XPS; đây là ví dụ công nghệ, không phải cấu hình bắt buộc cho mọi nhà máy.
Khi so sánh phương án, nên yêu cầu chạy thử đại diện cho tấm mỏng, tấm dày và cấp sản phẩm khó nhất trong kế hoạch. Một điểm công suất đẹp chưa chứng minh cả dải vận hành. Hồ sơ nghiệm thu cần xác định rõ nguyên liệu thử, tỷ lệ hàng đạt, thời gian chạy ổn định và những thiết bị phụ trợ đã được tính trong ranh giới dây chuyền.
4. Nguyên liệu và chất tạo bọt quyết định cửa sổ gia công
Nhựa PS, phụ gia và vật liệu thu hồi
Nhựa nền phải phù hợp yêu cầu độ nhớt, độ bền nóng chảy và độ ổn định gia công. Cùng gọi là PS nhưng các grade không tự động thay thế được nhau. Phiếu dữ liệu kỹ thuật, lịch sử nguồn cung và thử nghiệm trên cấu hình thực tế quan trọng hơn việc chỉ so sánh giá theo kilogram.
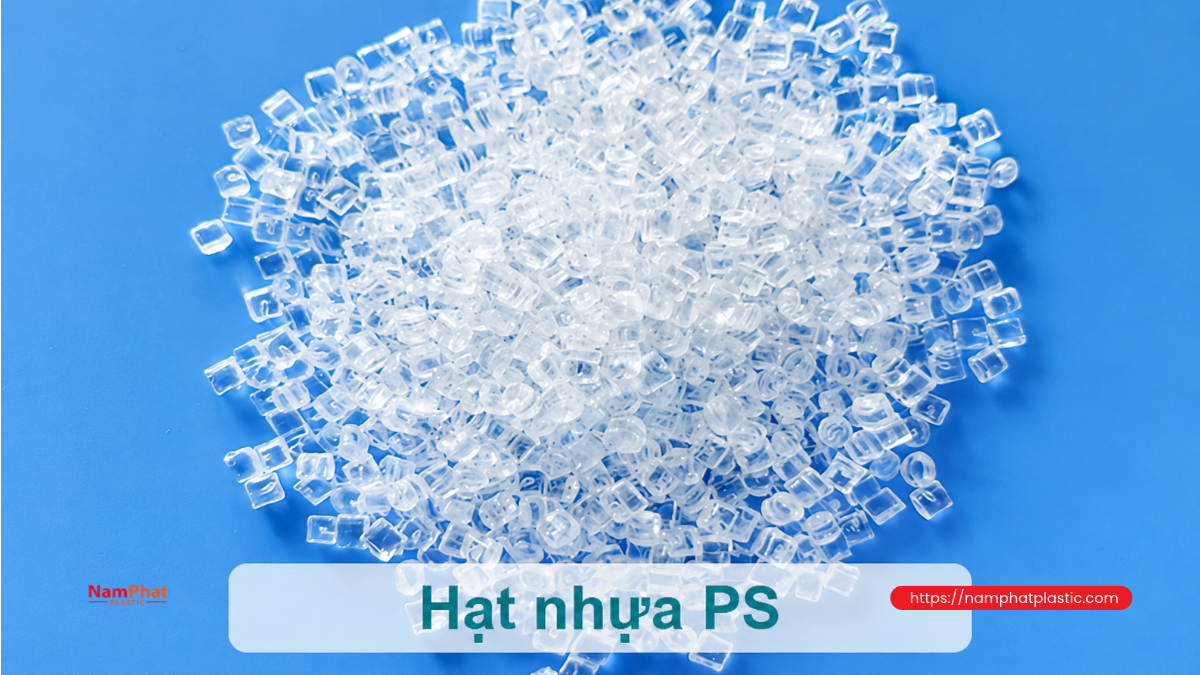
Chất tạo mầm hỗ trợ hình thành ô xốp; chất màu và các phụ gia chức năng có thể ảnh hưởng phân tán, bề mặt và đáp ứng cơ học. Phụ gia chậm cháy phải được lựa chọn theo hệ vật liệu, quy định áp dụng và yêu cầu thử của sản phẩm. Không nên suy từ màu tấm, tên phụ gia hoặc một lời cam kết thương mại ra cấp phản ứng với lửa.
Với nhựa tái sử dụng, cần tách rõ phế biên sạch cùng sản phẩm với phế ngoài chưa rõ lịch sử. Tạp chất, độ biến động độ nhớt, dư lượng phụ gia và số lần gia nhiệt có thể làm thay đổi quá trình. Quy định tiếp nhận phải đi cùng giới hạn đã được thử nghiệm; không có một tỷ lệ pha lại phù hợp cho mọi cấp XPS.
Không coi chất tạo bọt là lựa chọn “cắm vào là chạy”
Các hệ tạo bọt đã thay đổi theo yêu cầu môi trường, tính năng và thị trường. CO₂, các hệ có HFO hoặc thành phần khác có thể xuất hiện trong thiết kế thương mại, nhưng tính phù hợp phụ thuộc toàn bộ tổ hợp và quy định tại nơi sản xuất, bán hàng. Thay hệ tạo bọt có thể kéo theo thay đổi thiết bị định lượng, vật liệu làm kín, thiết kế chống cháy nổ, tính chất tấm và hồ sơ chứng minh.
EPA phân loại riêng ứng dụng XPS boardstock/billet và cập nhật các chất thay thế. Danh mục Hoa Kỳ này giúp tham khảo xu hướng, không phải giấy phép áp dụng tại Việt Nam. Cần kiểm tra cả quy định hiện hành và các hạn chế mới liên quan, thay vì dùng một bảng chất tạo bọt cũ như hướng dẫn mua hàng.
Bài viết không nêu tỷ lệ phối khí, áp suất nạp hoặc nhiệt độ thiết lập. Những thông số đó phải thuộc hồ sơ công nghệ đã thẩm định, SDS của từng hóa chất và quy trình an toàn của thiết bị cụ thể.
5. Từ dòng nhựa nóng chảy đến ô xốp ổn định
Định lượng, trộn và làm mát
Định lượng ổn định giúp giảm dao động thành phần theo thời gian. Tuy nhiên, đủ tổng lượng chưa có nghĩa phân bố đã đồng đều. Phụ gia cần được phân tán thích hợp, chất tạo bọt cần được đưa vào dòng nhựa bằng hệ thống được thiết kế cho nhiệm vụ đó. Biến động cấp liệu hoặc trạng thái nóng chảy có thể xuất hiện thành dải lỗi trên tấm sau một khoảng trễ.
Làm mát dòng nhựa trước khuôn không đơn thuần là hạ nhiệt càng nhiều càng tốt. Mục tiêu là đạt trạng thái lưu biến thích hợp và đồng đều để các ô khí phát triển rồi được giữ ổn định. Chênh lệch điều kiện giữa tâm dòng và vùng sát thành có thể làm vật liệu nở không đồng nhất. Sulzer mô tả vai trò trộn xuyên tiết diện trong trao đổi nhiệt nhựa nóng chảy, một nguyên lý hữu ích khi đánh giá cụm làm mát.
Giãn nở tại khuôn và hình thái ô xốp
Khi ra khuôn, sự hình thành mầm, phát triển ô và ổn định thành ô diễn ra đồng thời với thay đổi hình dạng dòng vật liệu. Nếu thành ô không giữ được cấu trúc, có thể xuất hiện liên thông ô, vùng rỗng lớn hoặc xẹp cục bộ. Nếu phân bố dòng không đều, sai khác có thể xuất hiện từ mép vào giữa tấm.
Ảnh mặt cắt cho phép quan sát kích thước và mức đồng đều của ô, nhưng một ảnh đẹp không thay thế phép đo. Cần lấy mẫu tại nhiều vị trí theo bề rộng, theo chiều dày và theo thời gian. Ô bị kéo dài theo hướng gia công có thể tạo tính bất đẳng hướng; vì vậy hướng lấy mẫu phải được ghi khi so sánh tính chất.
6. Định hình, kéo tấm và hoàn thiện sau đùn
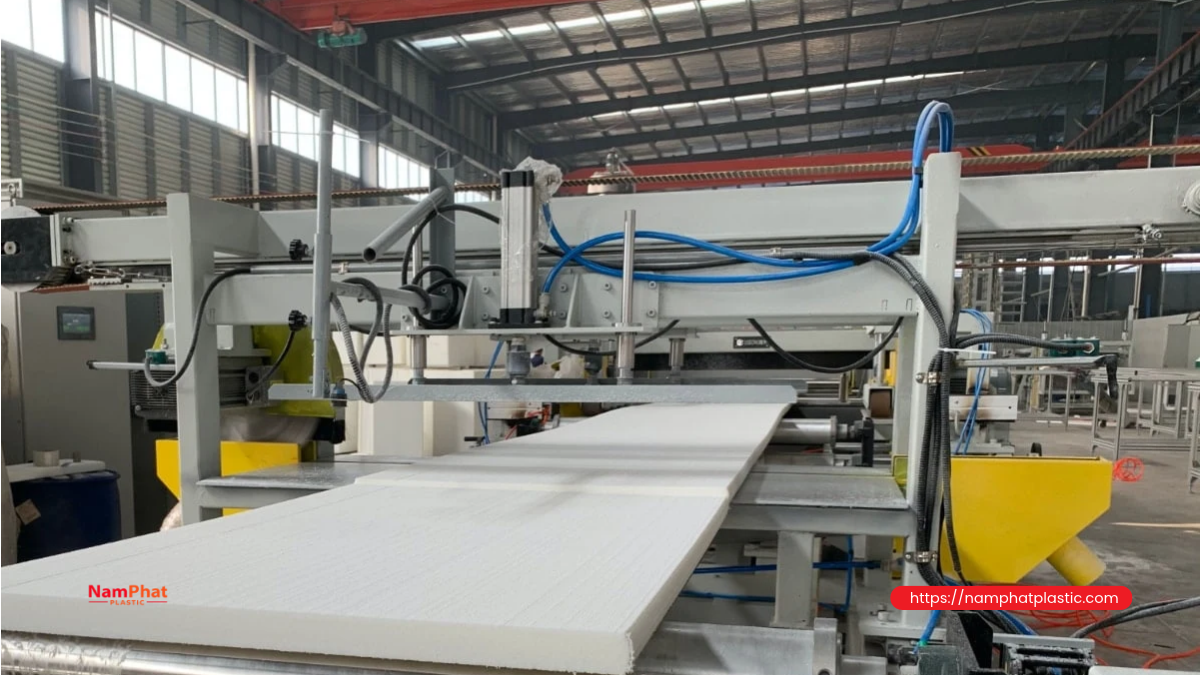
Cụm định hình hoặc hiệu chuẩn giúp kiểm soát hình học khi bọt tiếp tục ổn định. Cụm kéo cần đồng bộ với dòng vật liệu, tránh xem tốc độ kéo như công cụ duy nhất để sửa mọi sai lệch. Các điểm tiếp xúc cũng phải được kiểm tra để phân biệt vết do thiết bị với khuyết tật đã có từ đầu khuôn.
Sau đó tấm được cắt chiều dài, sửa bề rộng và gia công cạnh theo quy cách. Cạnh thẳng, cạnh bậc hoặc dạng ghép khác phục vụ yêu cầu lắp đặt khác nhau. Gia công bề mặt như tạo nhám hoặc tạo rãnh cần được xác định trong đặc tính sản phẩm; việc loại bỏ lớp bề mặt có thể làm thay đổi điều kiện thử và tương tác với keo, lớp phủ hoặc nước.
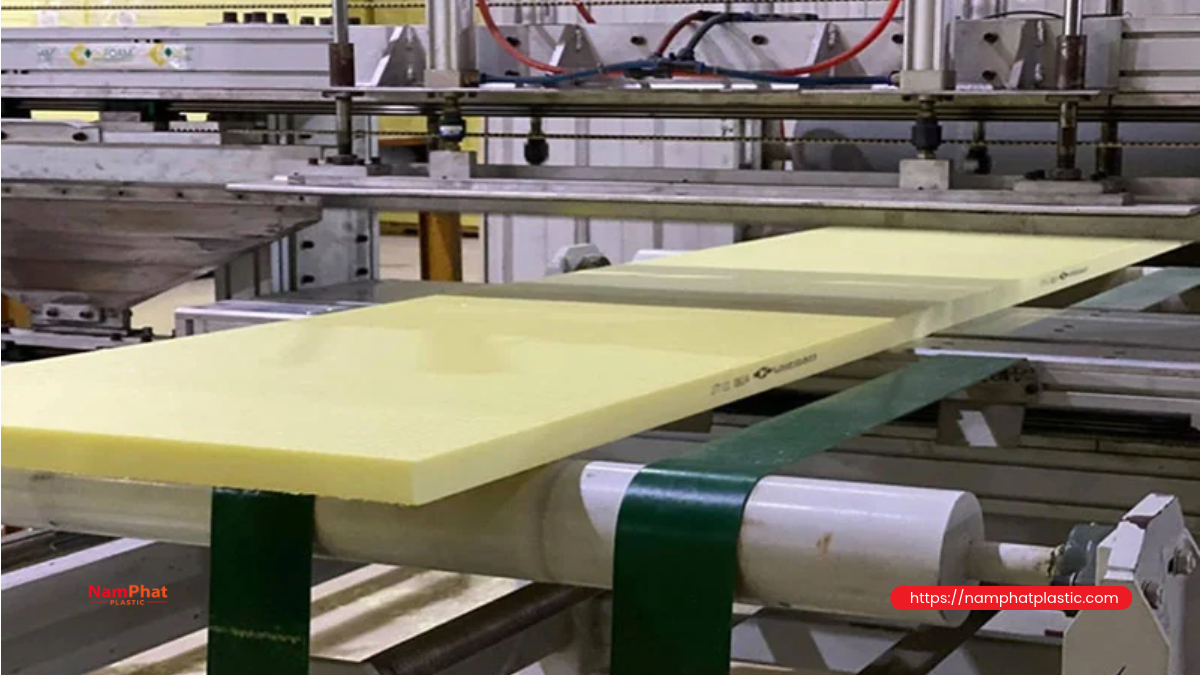
Thời gian ổn định không nên mặc định là một con số dùng cho mọi công thức. Trao đổi khí và thay đổi ứng suất dư có thể ảnh hưởng kích thước cũng như tính chất nhiệt. Kế hoạch kiểm tra cần quy định khi nào được cắt chuẩn, đóng bó, lấy mẫu và xuất hàng. Điều kiện lưu thông khí, xếp chồng và tải ép khi đóng gói cũng phải phù hợp.
Truy xuất nên nối mã lô thành phẩm với nguyên liệu, ca sản xuất, đoạn chạy, mẫu lưu và kết quả thử. Khi một lô có vấn đề, dữ liệu này giúp khoanh vùng thay vì phải nghi ngờ toàn bộ sản lượng của nhiều ngày.
7. Kiểm soát chất lượng: tỷ trọng chỉ là một chỉ tiêu
Tỷ trọng tấm xốp là khối lượng trên thể tích biểu kiến, không phải khối lượng riêng của nhựa PS đặc. Hai tấm cùng tỷ trọng vẫn có thể khác về cấu trúc ô, phân bố vật liệu, tình trạng bề mặt và mức ổn định. Vì thế cần bộ chỉ tiêu gắn với ứng dụng, không mua bán chỉ bằng một con số kg/m³.
| Chỉ tiêu | Cần ghi cùng kết quả | Sai lầm cần tránh |
|---|---|---|
| Dẫn nhiệt λ, W/(m·K) | Nhiệt độ trung bình phép thử, tuổi/điều hòa mẫu, chiều dày, hướng truyền nhiệt | So giá trị mới sản xuất với giá trị đã lão hóa |
| Ứng suất/cường độ nén, kPa | Phương pháp, mức biến dạng, hướng tải, tình trạng bề mặt mẫu | Dùng trực tiếp làm tải thiết kế dài hạn |
| Từ biến nén | Tải, thời gian, điều kiện thử, cách ngoại suy và giới hạn áp dụng | Thay thế bằng một phép nén nhanh |
| Hút nước và truyền hơi | Phương pháp tiếp xúc nước, thời gian, đơn vị, chiều dày | Đồng nhất ít hút nước với chống thấm tuyệt đối |
| Ổn định kích thước | Điều kiện nhiệt/ẩm và khoảng thời gian đánh giá | Chỉ đo kích thước ngay sau cắt |
| Phản ứng với lửa | Hệ phân loại, cấu hình thử, bề mặt và phạm vi báo cáo | Gọi tấm có phụ gia chậm cháy là không cháy |
Đọc đúng dữ liệu cách nhiệt
Về nguyên lý, nhiệt trở của lớp vật liệu đồng nhất được tính gần đúng R = d/λ, với d tính bằng mét. Nhưng giá trị λ cần đại diện cho điều kiện đánh giá, không phải bất kỳ con số nào trên tờ quảng cáo. Các khe nối, liên kết và cầu nhiệt của cấu tạo hoàn chỉnh còn ảnh hưởng hiệu quả sử dụng.
Owens Corning công bố điều kiện nhiệt độ và lão hóa khi trình bày nhiệt trở. Ví dụ đó cho thấy vì sao cần so sánh trên cùng cơ sở. Không nên lấy dữ liệu của một nhãn hàng làm thông số mặc định cho tất cả XPS hoặc cho sản phẩm Nam Phát.
Nén ngắn hạn không phải khả năng chịu tải lâu dài
Ứng suất ở một mức biến dạng quy định mô tả đáp ứng trong phép thử cụ thể. Sàn, mái hoặc lớp dưới nền còn liên quan tải kéo dài, biến dạng cho phép, phân bố tải và nhiệt độ làm việc. Tài liệu dữ liệu kỹ thuật Styrodur của BASF tách riêng chỉ tiêu nén và tải dài hạn, minh họa sự khác biệt cần giữ khi lập yêu cầu.
Hút nước thấp và chậm cháy đều có giới hạn
Hút nước dạng lỏng, khuếch tán hơi và nguy cơ ngưng tụ là các vấn đề khác nhau. Cần xem cả hệ mái hoặc tường, mối nối, lớp chống thấm và khả năng thoát ẩm. Tấm XPS không tự động thay thế màng chống thấm hay thiết kế kiểm soát hơi nước.
Tương tự, cấp phản ứng với lửa không đồng nghĩa với giới hạn chịu lửa của cấu kiện. XPS vẫn là vật liệu polymer cần được sử dụng trong cấu tạo được đánh giá phù hợp. Không quảng cáo “chống cháy tuyệt đối”, không tự chuyển đổi giữa các hệ phân loại, và không áp kết quả của tấm có lớp bảo vệ cho tấm trần.
8. Chuẩn hóa yêu cầu thử và hồ sơ nghiệm thu
Trang chính thức ASTM C578 hiện hiển thị C578-23 ở trạng thái active tại thời điểm tra cứu. Tiêu chuẩn đề cập nhóm tính chất và kích thước của tấm polystyrene cách nhiệt; không phải cứ gọi XPS là tự động đáp ứng. Khi viện dẫn phải ghi phiên bản, loại sản phẩm, phạm vi và bằng chứng thử tương ứng.
Với đơn hàng sử dụng hệ tiêu chuẩn khác, cần thống nhất phương pháp và phiên bản ngay trong yêu cầu kỹ thuật. Không ghép tùy ý các giá trị “tốt nhất” từ những phép thử khác nhau thành một bộ thông số. Phòng thử nghiệm cần nhận đúng quy cách, tình trạng bề mặt và điều kiện mẫu đại diện cho sản phẩm giao.
- Hồ sơ đầu vào: mã nhựa, phụ gia, SDS và truy xuất lô.
- Hồ sơ quá trình: dữ liệu xu hướng, cảnh báo và thay đổi đã phê duyệt.
- Hồ sơ thành phẩm: kích thước, tỷ trọng, tính năng được yêu cầu và điều kiện thử.
- Hồ sơ giao hàng: mã lô, quy cách đóng gói, hướng dẫn lưu trữ và phạm vi sử dụng.
9. Cách tính công suất XPS từ kg/h sang m³/h và m/phút
Ví dụ dưới đây chỉ minh họa cân bằng khối lượng, không phải thông số của một máy hay cam kết thương mại. Giả sử lưu lượng khối lượng tương đương của tấm trước loại phế là 480 kg/h, tỷ lệ khối lượng thành phẩm đạt là 90%, tỷ trọng biểu kiến thành phẩm 32 kg/m³. Tấm thành phẩm rộng 1,2 m, dày 50 mm, tức 0,05 m.
| Bước tính | Công thức | Kết quả |
|---|---|---|
| Khối lượng hàng đạt | 480 × 0,90 | 432 kg/h |
| Thể tích hàng đạt | 432 ÷ 32 | 13,5 m³/h |
| Diện tích tiết diện tấm | 1,2 × 0,05 | 0,06 m² |
| Chiều dài tương đương | 13,5 ÷ 0,06 | 225 m/h |
| Tốc độ tương đương hàng đạt | 225 ÷ 60 | 3,75 m/phút |
Con số 3,75 m/phút là tốc độ tương đương quy về hàng đạt, không nhất thiết là tốc độ đặt cho cụm kéo. Nếu tổn thất nằm ở phế biên hoặc cắt bỏ đoạn lỗi, tốc độ thực của dải tấm có thể khác. Cũng không được lấy nguyên lưu lượng nhựa hạt cấp vào làm khối lượng thành phẩm khi chưa xác lập ranh giới cân bằng và phần chất bay hơi.
Nếu tỷ lệ đạt 90% mới chỉ tính trong lúc máy chạy ổn định, kế hoạch sản lượng tháng còn phải tính thời gian khởi động, đổi quy cách, vệ sinh, bảo trì và dừng máy. Ngược lại, nếu tỷ lệ đã bao gồm những tổn thất đó thì không trừ lần thứ hai. Mỗi chỉ số cần có định nghĩa rõ trước khi đưa vào mô hình chi phí.
10. Chẩn đoán lỗi: dùng dấu hiệu để đặt giả thuyết
Một biểu hiện có thể đến từ nhiều nguyên nhân. Bảng sau hỗ trợ lập kế hoạch kiểm tra, không phải lệnh điều chỉnh máy. Trước tiên phải xác nhận thiết bị đo, vị trí lấy mẫu và thời điểm xuất hiện lỗi; mọi thay đổi công nghệ chỉ thực hiện trong phạm vi được phê duyệt.
| Biểu hiện | Nhóm yếu tố cần xem xét | Cách kiểm chứng ưu tiên |
|---|---|---|
| Chiều dày lệch theo bề rộng | Phân phối dòng, trạng thái nhiệt, định hình, căn chỉnh | Lập bản đồ đo ngang tấm và kiểm tra tính lặp lại |
| Tỷ trọng dao động dọc tấm | Cấp liệu, định lượng, trạng thái dòng, tốc độ kéo | Đối chiếu mẫu theo thời gian với dữ liệu xu hướng |
| Ô lớn, rỗng cục bộ | Phân tán, tạp chất, độ ổn định bọt | So mặt cắt nhiều vị trí và truy xuất lô nguyên liệu |
| Cong vênh sau lưu kho | Làm nguội không đều, ứng suất dư, ổn định và xếp chồng | So hình học tại các mốc tuổi mẫu cùng điều kiện |
| Vết sọc hoặc xước bề mặt | Khuôn, điểm tiếp xúc, bụi hoặc dụng cụ gia công | Theo dõi vị trí phát sinh dọc tuyến khi bảo đảm an toàn |
| Nén hoặc dẫn nhiệt không đạt | Cấu trúc ô, nguyên liệu, tuổi mẫu, phương pháp thử | Thử lại có kiểm soát và đối chiếu cả bộ thông số |
Không nên sửa đồng thời nhiều biến vì sẽ mất khả năng nhận diện nguyên nhân. Đánh giá một thay đổi phải tính độ trễ qua toàn dây chuyền và thời gian ổn định của mẫu. Việc tháo khuôn, tiếp cận bộ phận nóng hoặc can thiệp hệ khí phải do người được đào tạo thực hiện theo quy trình cô lập năng lượng.
11. Điện, làm mát, thông gió và an toàn nhà xưởng
Yêu cầu hạ tầng cần bao gồm điện cho toàn tuyến, hệ làm mát, khí nén nếu có, hút bụi gia công, thông gió và không gian ổn định thành phẩm. Chỉ lấy công suất động cơ đùn để tính điện năng trên một mét khối sẽ bỏ sót nhiều phụ tải. Chỉ số hữu ích hơn là điện năng đo trong một ranh giới xác định trên lượng hàng đạt.
Đánh giá rủi ro cần xét loại chất tạo bọt, khả năng rò rỉ, tích tụ khí, nguồn gây cháy và tình huống mất điện hoặc mất làm mát. Hệ phát hiện khí phải phù hợp với hóa chất và được hiệu chuẩn; thông gió, liên động dừng an toàn, phân vùng thiết bị và phương án chữa cháy cần do đơn vị chuyên môn thiết kế. Khí không cháy vẫn có thể tạo rủi ro thiếu oxy.
HSE lưu ý nguy cơ cháy và khói độc của vật liệu nhựa xốp. Trong thực hành, cần kiểm soát nguồn mồi, phế liệu, bụi và khối lượng tồn trong khu vực làm việc. Không thử cháy thủ công bên cạnh dây chuyền để thay cho báo cáo thử nghiệm.
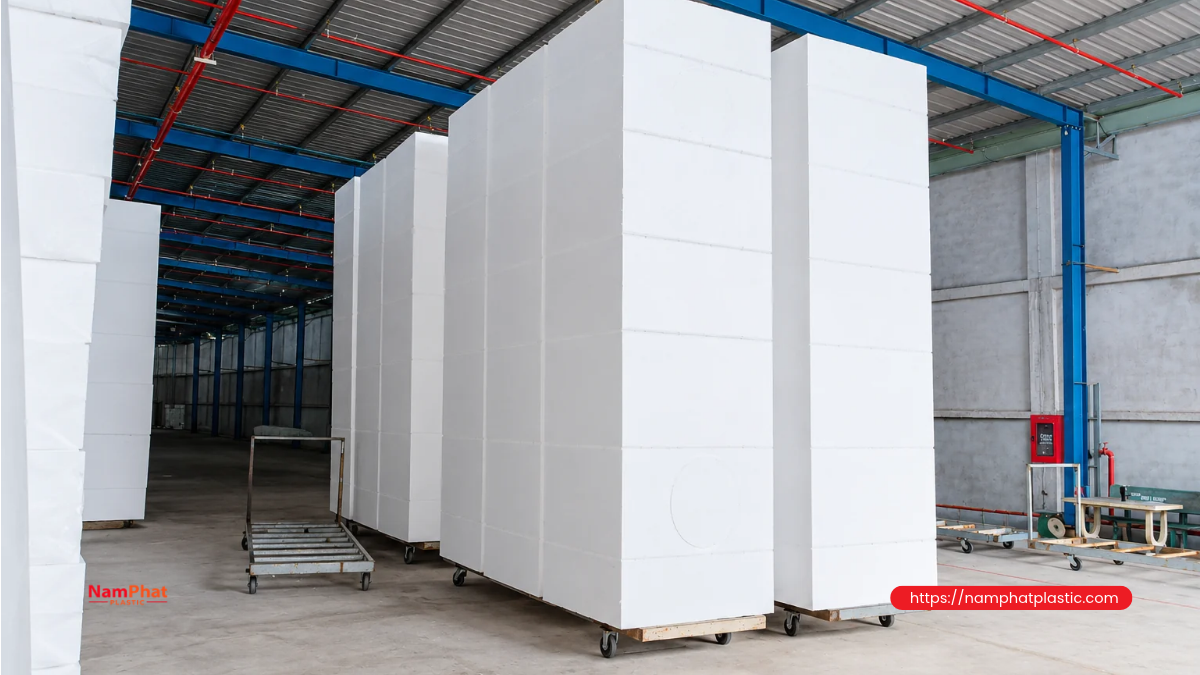
Kho nguyên liệu, khu ổn định tấm mới, máy nghiền và kho thành phẩm phải được xem như các phần của cùng hệ thống an toàn. Bảo vệ cơ khí tại cụm kéo/cắt, quy trình khóa và treo thẻ, đường thoát nạn và huấn luyện ứng phó không được thay thế bằng một vài cảm biến hoặc biển cảnh báo.
12. Thu hồi phế và đánh giá hiệu quả đầu tư
Phế biên sạch có thể được phân loại, giảm thể tích, tái tạo hạt hoặc đưa về tuyến phù hợp tùy thiết kế. Khả năng tái chế về mặt vật liệu không đồng nghĩa mọi phế đều đủ điều kiện quay lại sản phẩm ban đầu. Cần kiểm soát bụi, tạp chất, khí còn lưu, lịch sử phụ gia và tính chất sau tái gia công.
Khi tính hiệu quả, nên dùng chi phí trên m³ hàng đạt cùng cấp tính năng, không chỉ chi phí trên kg nhựa. Dây chuyền rẻ hơn nhưng tỷ lệ phế cao, tiêu hao lớn hoặc cần nhiều diện tích ổn định có thể tạo tổng chi phí cao hơn. Không có báo giá phổ quát nếu chưa xác định dải kích thước, sản lượng, hệ tạo bọt, thiết bị phụ trợ và điều kiện nghiệm thu.
Yêu cầu chào phương án nên nêu rõ: nhóm sản phẩm mục tiêu; tính năng phải chứng minh; khổ và chiều dày; sản lượng hàng đạt; phương thức thu hồi phế; giới hạn hạ tầng; đào tạo, phụ tùng và bảo trì. Đây cũng là cơ sở để phân biệt cam kết trong hợp đồng với thông số quảng bá.
13. Câu hỏi thường gặp về dây chuyền sản xuất tấm xốp XPS
Máy sản xuất EPS có chuyển sang làm tấm XPS được không?
Không thể coi đây là đổi một loại hạt rồi chạy lại. Tuyến EPS đúc hạt và tuyến XPS đùn tấm có nguyên lý cùng cụm thiết bị khác nhau. Mọi khả năng tận dụng hạ tầng phải được khảo sát riêng.
Tấm XPS có tỷ trọng cao hơn luôn cách nhiệt tốt hơn không?
Không. Tính chất nhiệt còn phụ thuộc cấu trúc ô, thành phần khí, tuổi mẫu và điều kiện thử. Cần so λ hoặc nhiệt trở trên cùng cơ sở thay vì xếp hạng bằng tỷ trọng.
Có thể dùng số nén trên datasheet làm tải sử dụng liên tục không?
Không nên. Phải phân biệt nén ngắn hạn với từ biến và tải thiết kế dài hạn. Cấu tạo ứng dụng, hệ số thiết kế và dữ liệu thích hợp cần được người có chuyên môn đánh giá.
Tấm có phụ gia chậm cháy có phải vật liệu không cháy không?
Không. Chỉ được công bố đúng cấp thử và phạm vi báo cáo. Khả năng chịu lửa của một hệ tường hoặc mái không thể suy ra từ riêng một tấm XPS.
Cần thông tin gì trước khi hỏi cấu hình hoặc chi phí dây chuyền?
Chuẩn bị dải kích thước, cấp tính năng, sản lượng hàng đạt, thị trường sử dụng, hạ tầng, yêu cầu an toàn và phạm vi thiết bị. Thiếu các dữ liệu này, so sánh giá có thể là so các gói hoàn toàn khác nhau.
Kết luận: đánh giá bằng chất lượng hàng đạt
Một dây chuyền XPS phù hợp phải biến nguyên liệu thành tấm đúng hình học, ổn định cấu trúc và đáp ứng yêu cầu sử dụng đã xác định. Trọng tâm là phối hợp đùn, làm mát, định hình, ổn định và kiểm nghiệm; công suất danh nghĩa chỉ là một phần của bức tranh.
Nội dung này thuộc thư viện kiến thức công nghiệp nhựa của Nam Phát Plastic, không phải tuyên bố Nam Phát sản xuất XPS hoặc cung cấp dây chuyền XPS. Nếu nhu cầu của bạn là đóng gói và bảo vệ hàng hóa, hãy tham khảo nhóm bao bì PE của Nam Phát và cung cấp kích thước, tải hàng, điều kiện vận chuyển để trao đổi đúng phạm vi sản phẩm.
Nguồn kỹ thuật được liên kết tại từng phần. Nội dung mang tính giải thích và lập yêu cầu; không thay thế thiết kế công nghệ, thiết kế an toàn, hồ sơ tiêu chuẩn hoặc hướng dẫn vận hành của nhà chế tạo.
- 0 Bình luận


