


 Phan Văn Hoàng
- 21/10/2026
- 22
Dây chuyền sản xuất ống hút nhựa kết hợp cấp hạt, đùn tạo ống, làm nguội, kéo và cắt; tùy sản phẩm sẽ thêm tạo nếp gấp, lắp ống lồng hoặc đóng gói. Khi lựa chọn, cần xác định số ống đạt chuẩn sau đóng gói, không chỉ công suất máy đùn. Một dây chuyền chạy nhanh nhưng sai chiều dày, nhiều ba via hoặc nghẽn máy bọc vẫn khó đáp ứng đơn hàng.
Bài viết dành cho nhà máy và người mua thiết bị cần lập yêu cầu kỹ thuật. Các bảng là hướng dẫn lựa chọn, không phải thông số cam kết của Nam Phát. PP là một phương án vật liệu; PLA hoặc PHA chỉ được đưa vào cấu hình khi nhà cung cấp hạt và nhà chế tạo máy xác nhận phù hợp, có kết quả chạy thử.
1. Chốt quy cách ống hút trước khi chọn máy
Bắt đầu bằng mẫu và bản vẽ có dung sai. Cùng đường kính ngoài nhưng khác chiều dày có thể tạo ra khác biệt lớn về độ cứng, khối lượng, khả năng gấp và tốc độ đóng gói. Với đồ uống có hạt hoặc yêu cầu xuyên màng nắp, cần thử chức năng bằng đúng cốc, nắp và đồ uống dự kiến.
| Thông tin đầu vào | Nội dung cần xác nhận | Ảnh hưởng tới cấu hình |
|---|---|---|
| Hình học | Đường kính ngoài D, chiều dày t, chiều dài L, dung sai và độ ôvan | Khuôn, dẫn hướng, kéo, dao cắt và bộ cấp liệu |
| Đầu ống | Cắt vuông hay vát; yêu cầu về mép cắt | Kiểu dao, thu gom mảnh cắt và hướng cấp |
| Kiểu sản phẩm | Ống thẳng, có đoạn gấp, chữ U hoặc ống lồng | Thiết bị tạo hình và kiểm tra bổ sung |
| Màu sắc | Một màu, sọc màu; mẫu màu chấp nhận | Định lượng và máy đùn phụ khi cần |
| Bao gói | Bọc từng chiếc, đếm theo túi hoặc dải liên tục | Máy bọc, cảm biến, in và đóng thùng |
Đừng ghi đơn giản “máy làm được mọi loại ống hút”. Hãy yêu cầu danh mục mã hàng, bộ thay đổi quy cách đi kèm và thời gian đổi mã được kiểm chứng. Với ống dùng cùng máy dán lên hộp đồ uống, bước dải bao gói và hướng đầu ống là điều kiện giao diện, không chỉ là lựa chọn thẩm mỹ.
2. Chuỗi công đoạn từ hạt nhựa đến ống thành phẩm
Cấp hạt và định lượng
Hạt nền, masterbatch và phụ gia được quản lý theo mã và lô. Bộ định lượng cần phù hợp mức tiêu thụ nhỏ của dòng màu; kiểm tra bằng cân thực tế thay vì chỉ đọc phần trăm trên màn hình. Phễu, đường cấp và dụng cụ phải sạch, tránh lẫn màu hoặc vật liệu. Việc sấy phụ thuộc hướng dẫn của đúng grade hạt và điều kiện bảo quản.
Đùn một màu và đồng đùn nhiều màu
Trục vít làm nóng chảy và đưa nhựa qua khuôn tạo ống rỗng. Dòng chính tạo thân ống; dòng phụ có thể tạo sọc theo thiết kế khuôn. Nhiều màu không đồng nghĩa nhiều lớp chức năng. Tài liệu OEM mô tả cấu hình máy đùn, làm nguội, kéo và cắt, cùng các phương án màu khác nhau; cấu hình cụ thể phải được xác nhận theo sản phẩm. Tham khảo máy đùn PP của ANBO và dây chuyền ba màu của TECHNO.
Làm nguội, kéo và cắt
Ống ra khuôn được làm nguội và ổn định hình dạng trước khi chịu lực kéo. Cần kiểm soát tình trạng nước, tuần hoàn và dẫn hướng; thiết bị định hình hoặc chân không chỉ có khi cấu hình yêu cầu. Kéo quá mạnh khi ống còn mềm có thể làm méo tiết diện. Dao cắt phải đồng bộ với chuyển động ống, còn thu gom cần tránh đè bẹp hoặc làm xước thành phẩm.
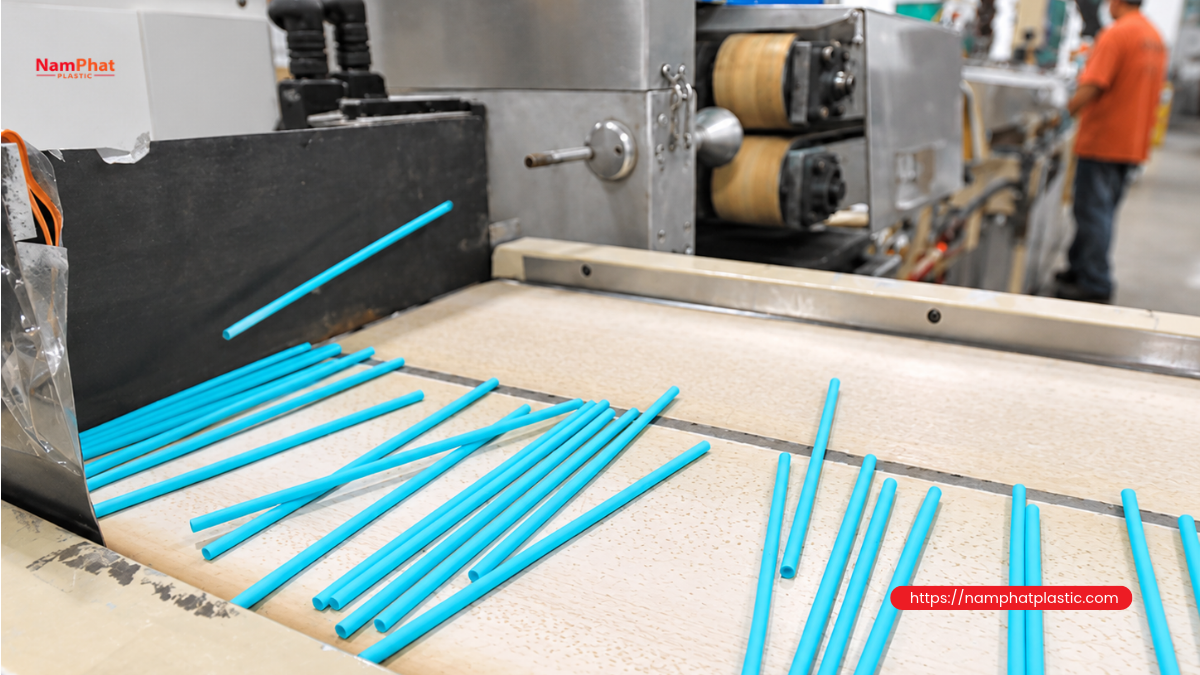
Không sao chép nhiệt độ, tốc độ vít hay nhiệt nước từ một loại hạt sang loại khác. Cửa sổ vận hành phải được xây dựng qua tài liệu vật liệu, hướng dẫn máy và thử nghiệm có ghi nhận. Khi đổi màu hoặc đổi vật liệu, cần quy trình làm sạch, phân loại sản phẩm chuyển tiếp và xác nhận lô mới trước khi nhập hàng đạt.
3. PP, PLA và PHA: chọn theo grade, không theo tên gọi chung
| Nhóm vật liệu | Điểm cần đánh giá | Bằng chứng trước khi đặt máy |
|---|---|---|
| PP | Độ cứng, độ bền đoạn gấp, tính gia công và hệ màu | Grade xác định, tài liệu kỹ thuật và mẫu chạy đạt |
| PLA hoặc blend PLA | Ẩm, lịch sử nhiệt, độ giòn, điều kiện sử dụng đồ uống | Hướng dẫn sấy và gia công đúng grade; thử cắt, gấp và lưu kho |
| PHA hoặc blend PHA | Công thức thương mại, ổn định khi đùn, làm nguội và tạo hình | Xác nhận tương thích bằng văn bản và chạy thử toàn tuyến |
Hướng dẫn kết tinh và sấy Ingeo của NatureWorks cho thấy kiểm soát ẩm là vấn đề quan trọng đối với vật liệu này. Đây là tài liệu về xử lý vật liệu, không phải công thức vận hành ống hút; không lấy thông số trong đó làm mặc định cho mọi PLA.
Jumbo Steel có cấu hình máy ống hút PHA, nhưng sự tồn tại của một model không chứng minh mọi máy PP đều chuyển sang PHA bằng cách đổi nhiệt. Cần kiểm tra cả cấp liệu, sấy, vít, khuôn, làm nguội, kéo, cắt và khâu tạo hình.
Không tự gắn nhãn “compostable”, “phân hủy trong tự nhiên” hoặc “an toàn thực phẩm” chỉ từ tên nhựa. Hồ sơ phải phù hợp thành phẩm, phụ gia, màu, điều kiện sử dụng và thị trường đích. Chứng nhận của hạt không tự động bao phủ ống đã pha màu và bao gói. Bài này không xác nhận tính pháp lý hoặc chứng nhận của sản phẩm cụ thể.
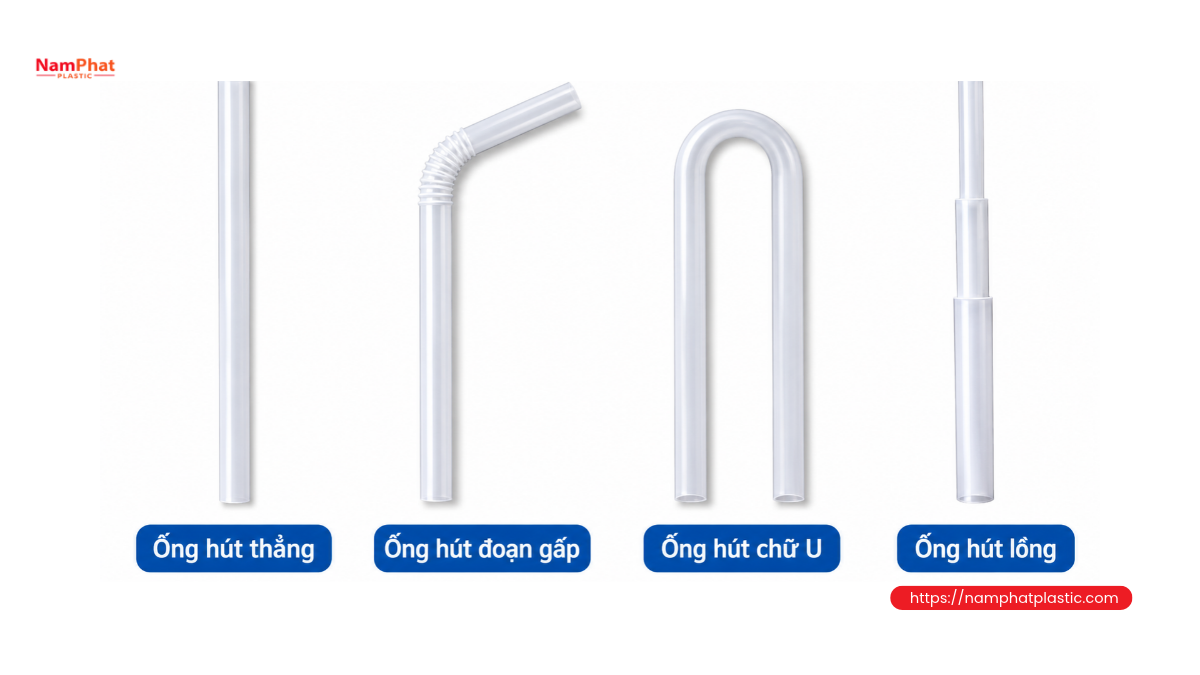
4. Ống thẳng, đoạn gấp, chữ U và ống lồng khác nhau ở đâu?
Ống thẳng có thể chuyển từ khâu cắt sang kiểm tra và đóng gói. Ống hút có đoạn gấp cần thêm công đoạn tạo các nếp dạng ống xếp trên phôi ống. Cần đánh giá vị trí đoạn gấp, khả năng giữ góc và lưu thông khi uốn, thay vì chỉ kiểm tra ngoại quan. Catalogue thiết bị ống hút mô tả máy tạo đoạn gấp riêng sau máy đùn.
Ống chữ U dùng khâu gấp và đóng gói phù hợp phôi có khả năng uốn. JY033 của Jieyang là ví dụ thiết bị cho dạng này. Phải xác nhận bước bao, kích thước gói và khả năng cấp cho máy gắn ống, không mặc định tương thích mọi hệ hộp đồ uống.
Ống lồng gồm phần trong và phần ngoài có kích thước lắp ghép. JY069 của Jieyang minh họa nhóm máy tạo và bọc ống lồng. Ngoài chiều dài thu gọn và kéo dài, cần kiểm tra lực kéo, chặn tuột, độ kín của mối lồng và khả năng cấp ổn định. Đây không phải tính năng mặc định của máy làm ống thẳng.
5. Kiểm soát đường kính, chiều dày và độ lệch tâm
Đường kính ngoài đạt chưa đủ để kết luận ống tốt. Cần đo nhiều vị trí quanh tiết diện và dọc chiều dài. Dụng cụ tiếp xúc có thể làm bẹp ống mỏng, vì vậy phải thống nhất phương pháp đo, lực đo và điều kiện ổn định mẫu. Khối lượng một nhóm ống hữu ích để theo dõi xu hướng, nhưng không thay thế kiểm tra chiều dày cục bộ.
- Đường kính trong danh nghĩa: d = D − 2t, với D, d và t cùng đơn vị.
- Độ ôvan theo cách biểu diễn đơn giản: D lớn nhất − D nhỏ nhất trên cùng tiết diện.
- Có thể theo dõi độ không đều thành bằng E = (t lớn nhất − t nhỏ nhất)/(t lớn nhất + t nhỏ nhất) × 100%. Đây là chỉ số quy ước cần thống nhất, không phải giới hạn chấp nhận chung.
Ví dụ, t lớn nhất = 0.16 mm và t nhỏ nhất = 0.14 mm cho E ≈ 6.67%. Con số này chỉ minh họa phép tính. Dung sai phải theo yêu cầu khách hàng và thử chức năng. Thành mỏng cục bộ có thể gây yếu ở nếp gấp dù khối lượng trung bình vẫn đạt; tăng toàn bộ chiều dày để che lỗi lệch tâm làm tăng tiêu hao mà không giải quyết nguyên nhân.
6. Tính sản lượng: phân biệt kg/giờ, mét/phút và chiếc/phút
Với ống tròn đều, thể tích nhựa một chiếc được ước tính từ tiết diện vành khăn. Ví dụ dưới đây chỉ dùng để lập cân bằng vật liệu, không phải thông số máy hay đơn hàng thực tế. Giả sử D = 6.0 mm, t = 0.15 mm, L = 200 mm và khối lượng riêng ρ = 0.90 g/cm³.
| Bước | Phép tính minh họa | Kết quả |
|---|---|---|
| Đường kính trong | d = 6.0 − 2 × 0.15 | 5.70 mm |
| Tiết diện nhựa | A = π × (D² − d²)/4 | ≈ 2.7567 mm² |
| Thể tích một ống | V = A × L/1000 | ≈ 0.5513 cm³ |
| Khối lượng một ống | m = V × ρ | ≈ 0.4962 g |
| Đầu ra lý thuyết tại 30 kg/giờ | N = 30 × 1000/(60 × m) | ≈ 1008 chiếc/phút |
Nếu một làn chạy 120 m/phút, chiều dài cắt 0.200 m thì giới hạn hình học là 600 chiếc/phút, chưa tính hao hụt và giới hạn dao. Lưu lượng nhựa tương ứng chỉ khoảng 17.86 kg/giờ. Vì vậy không thể đồng thời lấy 30 kg/giờ và 120 m/phút làm sản lượng của đúng mẫu này trên một làn.
Giả sử khâu đóng gói chỉ xử lý 500 chiếc/phút, thời gian chạy hữu ích bằng 90% ca và tỷ lệ đạt lần đầu 98%, sản lượng tốt quy đổi là 500 × 0.90 × 0.98 = 441 chiếc/phút, tương đương 26,460 chiếc/giờ lịch. Hai tỷ lệ là giả định riêng, không phải cam kết. Nếu số liệu đầu vào đã bao gồm dừng máy hoặc phế phẩm thì không nhân trừ lần nữa.
7. Đóng gói phải được cân bằng ngay từ đầu
Bọc từng chiếc phù hợp khi cần hạn chế tiếp xúc trước sử dụng. Đếm theo túi phục vụ quy cách phân phối khác. Có thể bọc riêng rồi gom túi, nhưng cần tính thêm cấp liệu, khoảng đệm và điểm kiểm tra. Máy bọc đơn của ANBO sử dụng giấy hoặc BOPP theo cấu hình; máy đóng nhiều ống có cơ cấu đếm và gom nhóm.
Vật liệu bao phải phù hợp cơ chế ghép hoặc hàn của máy. Không phải mọi giấy hay mọi màng BOPP đều thay thế nhau. Cần chạy mẫu đúng cuộn bao, kiểm tra vị trí cắt theo dấu in, độ kín đường ghép, dễ mở và nguy cơ đầu ống xuyên thủng. Túi đẹp bên ngoài chưa chứng minh bên trong sạch hoặc đủ số lượng.
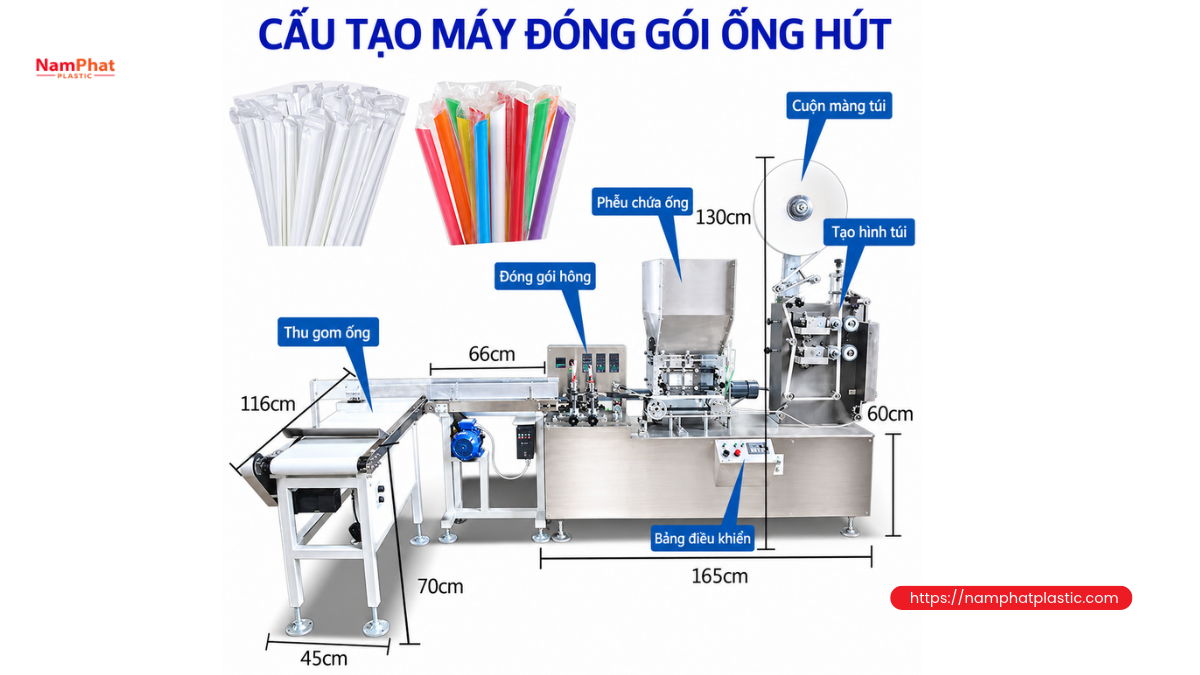
Khi nối trực tiếp các máy, hãy thống nhất tín hiệu dừng, báo hết bao, kẹt cấp, mức đầy vùng đệm và cách tách hàng lỗi. Vùng đệm giúp giảm ảnh hưởng của gián đoạn ngắn, nhưng không chữa được chênh lệch công suất kéo dài. Lưu kho bán thành phẩm phải có che phủ, nhận diện lô và nguyên tắc xuất trước phù hợp.
8. Kiểm tra chất lượng và xử lý lỗi có hệ thống
| Hiện tượng | Nhóm nguyên nhân cần kiểm tra | Hướng xử lý và xác nhận |
|---|---|---|
| Đường kính dao động | Cấp liệu, dòng nhựa, lực kéo, làm nguội | Đối chiếu xu hướng theo thời gian; thay từng yếu tố trong giới hạn cho phép |
| Thành không đều, ống ôvan | Định tâm khuôn, dẫn hướng, ép kéo khi còn mềm | Đo tiết diện trước và sau kéo; bảo trì và căn chỉnh theo quy trình |
| Ba via, đầu dập | Dao mòn, đỡ ống, đồng bộ cắt, độ cứng phôi | Dừng an toàn để kiểm tra; thử lại mép cắt và thu gom mảnh vụn |
| Nếp gấp nứt hoặc xẹp | Vật liệu, thành mỏng cục bộ, dụng cụ tạo nếp | Thử gấp và lưu thông; xác nhận lại cửa sổ tạo hình |
| Chấm đen, mùi bất thường | Nhiễm bẩn, tồn lưu nhựa, lịch sử nhiệt | Cách ly lô, truy nguồn; làm sạch và xác nhận trước khi chạy tiếp |
| Túi thiếu ống, hở ghép | Cấp trùng/thiếu, cảm biến, dấu in, bao không phù hợp | Kiểm tra đếm độc lập và đường ghép; thử cơ chế loại lỗi |
Kế hoạch kiểm tra nên bao phủ nguyên liệu đầu vào, đầu ca, sau đổi mã, trong ca và thành phẩm đóng gói. Ghi đường kính, chiều dày, chiều dài, khối lượng, mép cắt, độ sạch, khả năng gấp và số lượng trong bao. Cỡ mẫu, tần suất, giới hạn và tiêu chí cách ly phải được thống nhất với khách hàng, không chọn tùy tiện sau khi có lỗi.
Bề mặt sạch nhìn thấy không đồng nghĩa đáp ứng mọi yêu cầu tiếp xúc thực phẩm. Cần quản lý nguồn hạt, màu, phụ gia, nước tiếp xúc, dụng cụ và vật liệu bao; hồ sơ thử nghiệm phải đúng sản phẩm và điều kiện sử dụng. Không gọi bọc đơn là “tiệt trùng” khi chưa có quy trình được thẩm định. Lô không phù hợp phải tách riêng, không trộn vào hàng đạt để làm đẹp tỷ lệ.
9. Tiện ích, an toàn và nghiệm thu dây chuyền
Danh mục tiện ích cần nêu điện áp, tần số, công suất lắp đặt và tải thực đo; nước làm nguội và năng lực giải nhiệt; khí nén nếu dùng; thông gió, diện tích và lối bảo trì. Không dùng riêng công suất động cơ đùn để ước tính điện toàn tuyến. Chi phí trên mỗi nghìn ống đạt còn gồm bao gói, nhân công, phế phẩm, phụ tùng và thời gian đổi mã.
Máy có vùng nóng, bộ phận quay, điểm kẹp và dao cắt. Chỉ người được đào tạo mới vận hành; duy trì che chắn và liên động. Khi vệ sinh, đổi dao, gỡ kẹt hoặc bảo trì, thực hiện cô lập năng lượng theo quy trình máy và cơ sở. Không thò tay vào bộ kéo hoặc dao đang chạy. Việc xả nhựa nóng cần khu vực kiểm soát, bảo hộ phù hợp và thông gió theo hồ sơ an toàn vật liệu.
- Trước chạy thử: duyệt bản vẽ, grade hạt, mẫu màu, cuộn bao và tiêu chí đạt.
- Chạy tại xưởng nhà cung cấp: đo sản phẩm và đầu ra tốt trên mã đại diện, kể cả mã khó.
- Thử toàn tuyến: ghi dừng máy, phế phẩm, lỗi bao và hiệu quả loại lỗi trong thời gian đã thỏa thuận.
- Thử đổi mã và tình huống dừng: xác nhận quy trình khởi động lại, không chỉ tốc độ ổn định.
- Nghiệm thu tại nhà máy: kiểm tra tiện ích thực tế, bàn giao tài liệu, phụ tùng, đào tạo và mẫu lưu.
Một video ngắn không đủ chứng minh năng suất bền vững. Biên bản nên ghi điều kiện thử, người đo, dụng cụ, số liệu gốc và tiêu chí đạt. Khi yêu cầu PLA/PHA hoặc dạng ống đặc biệt, đưa đúng vật liệu và hình thức đóng gói vào phạm vi nghiệm thu, tránh xác nhận bằng một mẫu PP dễ chạy hơn.
10. Thông tin cần gửi khi trao đổi với Nam Phát
Để việc trao đổi có cơ sở, hãy chuẩn bị mẫu ống và bao, bản vẽ D–t–L, loại đầu cắt, kiểu gấp, số màu, grade hạt dự kiến, số lượng đạt yêu cầu mỗi ca và điều kiện nhà xưởng. Nêu rõ sản phẩm ưu tiên và sản phẩm dự kiến mở rộng. Phạm vi cung cấp, năng lực, chứng từ, dịch vụ và tiến độ chỉ nên chốt bằng đề xuất được xác nhận cho từng dự án.
Bài viết là tài liệu tham khảo kỹ thuật; không xác nhận Nam Phát sản xuất hoặc cung cấp máy làm ống hút, hay đáp ứng mọi vật liệu và cấu hình nêu trên. Phạm vi hỗ trợ thực tế cần được xác nhận riêng.
Khi so sánh báo giá, đặt các nhà cung cấp trên cùng một bộ quy cách và điều kiện nghiệm thu. Một phương án có thêm thiết bị kiểm tra hoặc đóng gói phù hợp có thể giảm công đoạn thủ công; một máy đùn lớn hơn chưa chắc giảm giá thành nếu nút thắt vẫn nằm ở tạo nếp hoặc bọc đơn.
11. Câu hỏi thường gặp
Máy đùn ống hút có tự làm được ống gấp không?
Không mặc định. Máy đùn tạo phôi ống; đoạn nếp gấp thường cần thiết bị riêng, được chọn theo đường kính, vật liệu và vị trí gấp. Phải kiểm tra chức năng sau tạo hình.
Có thể đổi từ PP sang PLA hoặc PHA chỉ bằng thay hạt?
Không nên giả định. Cần xác nhận tương thích vật liệu và máy, hướng dẫn sấy, cửa sổ gia công và khả năng chạy các khâu sau đùn. Chạy thử bằng đúng grade trước khi cam kết sản lượng.
Nên dùng kg/giờ hay chiếc/phút để chọn dây chuyền?
Cần cả hai, kèm kích thước và khối lượng ống. Quy đổi về số ống đạt sau đóng gói trên một giờ hoặc một ca sẽ giúp so sánh đầy đủ hơn.
Ống bọc riêng có tự động đạt yêu cầu tiếp xúc thực phẩm?
Không. Bọc riêng giúp hạn chế tiếp xúc nhưng không thay thế kiểm soát vật liệu, vệ sinh sản xuất, hồ sơ thử nghiệm và truy xuất lô phù hợp mục đích sử dụng.
Yếu tố nào làm thay đổi chi phí đầu tư nhiều nhất?
Danh mục quy cách, vật liệu, số màu, sản lượng tốt, tạo hình bổ sung, mức tự động hóa và kiểu đóng gói đều ảnh hưởng. Cần so sánh tổng phạm vi và chi phí vận hành, không chỉ giá máy đùn.
- 0 Bình luận


