


 Phan Văn Hoàng
- 21/10/2026
- 2
Dây chuyền sản xuất mút PU không chỉ là máy trộn hóa chất rồi đổ thành một khối xốp. Với mút polyurethane mềm dùng trong nệm, ghế và các chi tiết đệm, chất lượng phụ thuộc vào cả chuỗi: chọn hệ nguyên liệu, định lượng, phân phối hỗn hợp, kiểm soát quá trình nở, dưỡng ổn định, cắt và kiểm nghiệm. Máy có lưu lượng lớn chưa chắc tạo ra nhiều sản phẩm đạt yêu cầu nếu khu dưỡng hoặc bộ phận cắt trở thành điểm nghẽn.
Bài viết tập trung vào mút PU mềm dạng khối (flexible slabstock foam), đồng thời phân biệt sản xuất theo mẻ, mút đúc khuôn, PU cứng và mút tái liên kết. Đây là tài liệu tham khảo để xây dựng yêu cầu kỹ thuật và trao đổi với nhà cung cấp thiết bị, không phải công thức phối trộn hay hướng dẫn vận hành hóa chất.
1. Xác định đúng loại mút trước khi chọn dây chuyền
Từ “mút PU” thường được dùng cho nhiều sản phẩm rất khác nhau. Một nhà máy làm tấm mút cho nệm không có cùng cấu hình thiết bị với nhà máy đúc đệm ghế theo hình dạng, càng không thể mặc nhiên dùng máy đó để làm tấm cách nhiệt PU cứng. Điểm chung về tên polymer không có nghĩa là nguyên liệu, khuôn, phương pháp tạo hình và tiêu chuẩn nghiệm thu có thể thay thế cho nhau.
| Nhóm sản phẩm | Đường công nghệ chính | Điểm cần xác định khi đầu tư |
|---|---|---|
| Mút mềm slabstock liên tục | Định lượng và rót lên băng tải; nở thành khối dài, cắt khối và dưỡng | Sản lượng ổn định, mặt bằng tuyến, tỷ lệ đổi mã và hiệu suất cắt |
| Mút mềm slabstock theo mẻ | Chuẩn bị từng mẻ, rót vào hộp hoặc khu vực tạo khối phù hợp | Kích thước từng khối, chu kỳ mẻ, nhân lực và biến động giữa các mẻ |
| Mút mềm đúc khuôn | Định lượng vào khuôn định hình, phản ứng và tháo khuôn theo chu kỳ | Số bộ khuôn, hình học chi tiết, chu kỳ và tính đồng đều từng lòng khuôn |
| PU cứng cách nhiệt | Hệ hóa chất và thiết bị tạo sản phẩm cứng chuyên dụng | Yêu cầu cách nhiệt, ổn định kích thước, lớp phủ và ứng dụng cụ thể |
| Mút tái liên kết, thường gọi rebond | Phân loại mút vụn, phối chất kết dính và tạo khối bằng thiết bị phù hợp | Nguồn phế liệu, độ sạch, chất kết dính và chất lượng liên kết |
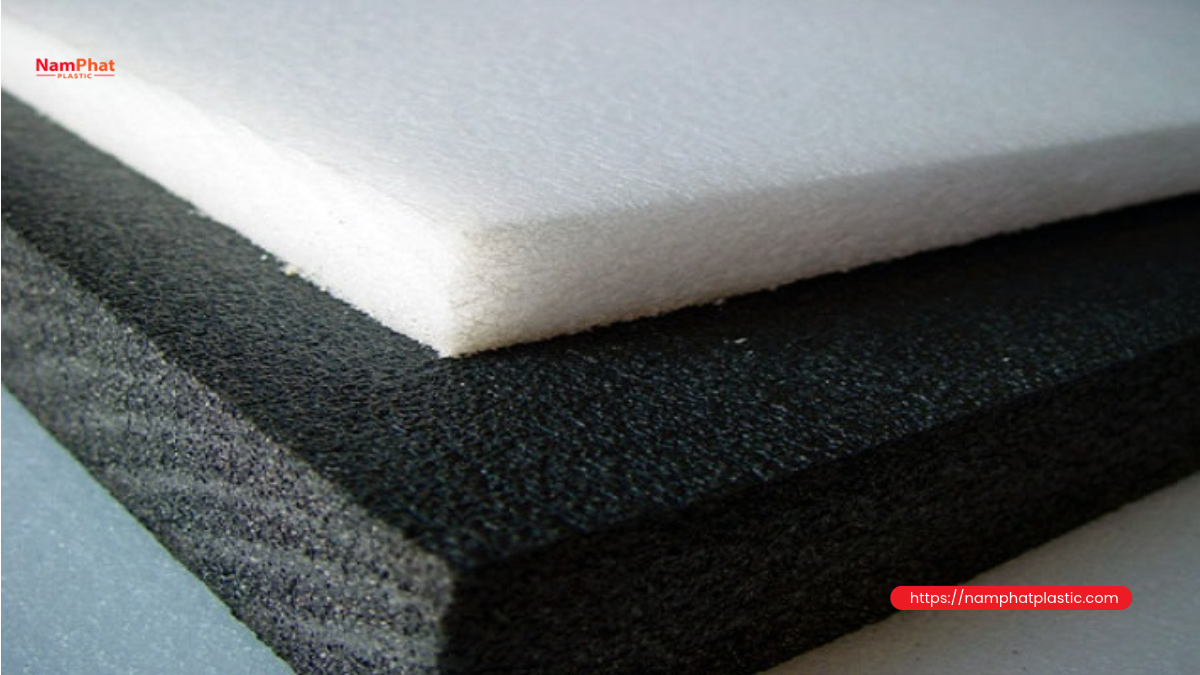
Danh mục của Hennecke về hệ thống slabstock phân biệt máy liên tục, gián đoạn và phòng thử nghiệm. Đây là cơ sở hữu ích để đặt câu hỏi đúng về quy mô; không nên suy ra rằng mọi công nghệ đều phù hợp với mọi doanh nghiệp.
2. Mút PU hình thành như thế nào?
Polyol, isocyanate và cấu trúc tế bào
Trong hệ PU thông dụng, polyol phản ứng với isocyanate để tạo mạng polymer. Các thành phần khác của hệ nguyên liệu hỗ trợ kiểm soát tốc độ phản ứng, ổn định tế bào và đặc tính thành phẩm. TDI hoặc MDI có thể xuất hiện tùy hệ; không thể thay thế chỉ dựa vào tên nhóm hóa chất. Nhà cung cấp nguyên liệu phải xác nhận tính tương thích của toàn bộ hệ và phạm vi ứng dụng.
Ở hệ tạo bọt bằng nước, phản ứng liên quan giữa nước và isocyanate sinh ra CO₂, giúp hỗn hợp giãn nở. Điều này khác với cách mô tả đơn giản “nhựa được nung chảy rồi bơm khí” thường gặp ở một số vật liệu xốp nhiệt dẻo. Các hệ PU có thể sử dụng giải pháp tạo bọt khác hoặc kết hợp; không nên khẳng định mọi mút PU dùng cùng tác nhân. Tài liệu lịch sử của EPA về tạo bọt polyurethane mềm giải thích vai trò của CO₂ tạo ra trong phản ứng, nhưng không phải công thức để áp dụng trực tiếp cho nhà máy hiện nay.
Hình thái tế bào quyết định cách không khí đi qua và cách mút biến dạng. Kích thước tế bào, mức độ liên thông, thành tế bào và tính đồng đều theo tiết diện đều quan trọng. Không thể đánh giá cấu trúc bên trong chỉ từ màu sắc hoặc cảm giác bóp tay. Với sản phẩm yêu cầu thông khí, cần kiểm tra lưu lượng khí theo phương pháp đã thống nhất thay vì chỉ gọi chung là “mút thoáng”.
Tỷ trọng không đồng nghĩa với độ cứng
Tỷ trọng được biểu diễn bằng khối lượng trên thể tích, thường là kg/m³. Độ cứng cảm nhận cần một phép thử lực ấn lõm, ví dụ IFD, với hình học mẫu và điều kiện thử xác định. Hai loại mút cùng tỷ trọng có thể có độ cứng khác nhau; mút có tỷ trọng cao cũng không nhất thiết cứng hơn. PFA mô tả các tính chất của mút mềm và nhấn mạnh sự khác biệt này.
Vì vậy, yêu cầu “mút 30 kg/m³ thật cứng” chưa đủ để nghiệm thu. Hồ sơ nên tách tỷ trọng, lực ấn lõm, độ dày, dung sai và phương pháp thử. Nếu có chất độn, cần thống nhất cách diễn giải tỷ trọng và không dùng riêng con số này để khẳng định độ bền. Mức đàn hồi, độ lún dư và khả năng chịu nén lặp lại phải được đánh giá riêng theo nhu cầu sử dụng.
3. Cấu hình dây chuyền sản xuất mút PU mềm
| Cụm thiết bị | Vai trò | Hạng mục cần kiểm chứng |
|---|---|---|
| Tiếp nhận và lưu trữ nguyên liệu | Giữ đúng nhận diện, chất lượng và điều kiện bảo quản | SDS, mã lô, hạn dùng, vật liệu bồn và đường ống tương thích |
| Cấp liệu và định lượng | Đưa từng dòng nguyên liệu đến đầu trộn | Bơm chuyên dụng, khoảng lưu lượng làm việc, hiệu chuẩn và độ lặp lại |
| Điều hòa nguyên liệu | Duy trì điều kiện phù hợp với hệ hóa chất | Đo lường nhiệt độ, tuần hoàn nếu được thiết kế, cảnh báo lệch điều kiện |
| Đầu trộn và phân phối | Trộn, rót và phân bố hỗn hợp lên vùng tạo khối | Khả năng trộn ở lưu lượng thấp và cao; quy trình vệ sinh được phê duyệt |
| Băng tải hoặc hộp tạo khối | Dẫn hướng hình học và quá trình nở | Kích thước hữu ích, vật liệu lót, cơ cấu điều chỉnh và thu gom tràn |
| Cắt khối, vận chuyển, khu dưỡng | Tách khối và giữ sản phẩm đến khi đủ điều kiện xử lý tiếp | Sức chứa, nhận diện lô, quản lý nhiệt và phương án cháy |
| Cắt ngang, đứng hoặc biên dạng | Tạo tấm, phôi và chi tiết đúng kích thước | Dung sai, chất lượng mặt cắt, tổn thất và an toàn dao |
| Kiểm nghiệm và đóng gói | Xác nhận đạt chuẩn trước khi xuất hàng | Thiết bị đo, mẫu lưu, báo cáo lô và bảo vệ sản phẩm |
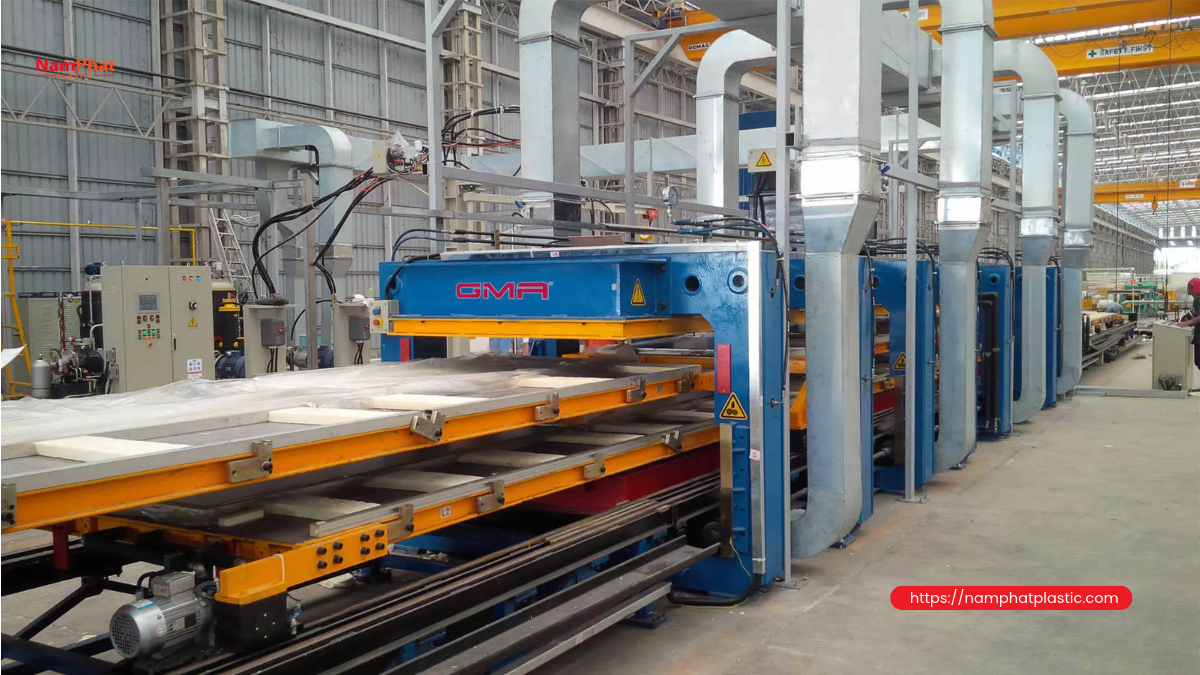
Khả năng định lượng cần được chứng minh tại điều kiện làm việc thực tế, không chỉ bằng độ chính xác ghi trong catalogue. Độ nhớt và trạng thái nguyên liệu, mức bồn, tình trạng lọc, đường ống và cơ cấu bơm có thể tác động đến độ ổn định. Hồ sơ nghiệm thu nên yêu cầu thử lặp lại ở các mức sản lượng dự kiến và kiểm tra dữ liệu thực tế so với giá trị cài đặt.
Hệ điều khiển cần quản lý phiên bản công thức đã được phê duyệt, phân quyền thay đổi và ghi lại các sự kiện quan trọng. Giá trị hiển thị trên màn hình không tự chứng minh nguyên liệu đã được cấp đúng. Cần đối chiếu bằng phương pháp hiệu chuẩn phù hợp, lịch kiểm tra và tiêu chí dừng khi sai lệch vượt giới hạn do đội kỹ thuật xác lập.
4. Quy trình sản xuất: kiểm soát theo từng điểm bàn giao
Bước 1: Tiếp nhận, cách ly và xác nhận nguyên liệu
Mỗi lô được đối chiếu nhãn, chứng từ chất lượng và SDS hiện hành. Bao bì bất thường, nguyên liệu không rõ danh tính hoặc nghi nhiễm ẩm phải được cách ly để đánh giá. Kho cần tách các dòng không tương thích, kiểm soát việc đấu nối và có phương án ứng phó sự cố theo hóa chất thực tế. Không dùng chung thiết bị chuyển nguyên liệu khi chưa đánh giá nguy cơ nhiễm chéo.
Bước 2: Chuẩn bị hệ cấp liệu và kiểm tra định lượng
Trước khi chạy, người được đào tạo xác nhận tình trạng bơm, cảm biến, van và liên động; điều kiện nguyên liệu phải nằm trong phạm vi được nhà cung cấp phê duyệt. Việc hiệu chuẩn cần có hồ sơ và dụng cụ phù hợp. Không bù một lỗi cơ khí bằng cách tự ý sửa tỷ lệ hóa chất, vì cách xử lý đó có thể che giấu nguyên nhân và làm thay đổi sản phẩm.
Bước 3: Trộn, rót và theo dõi nở
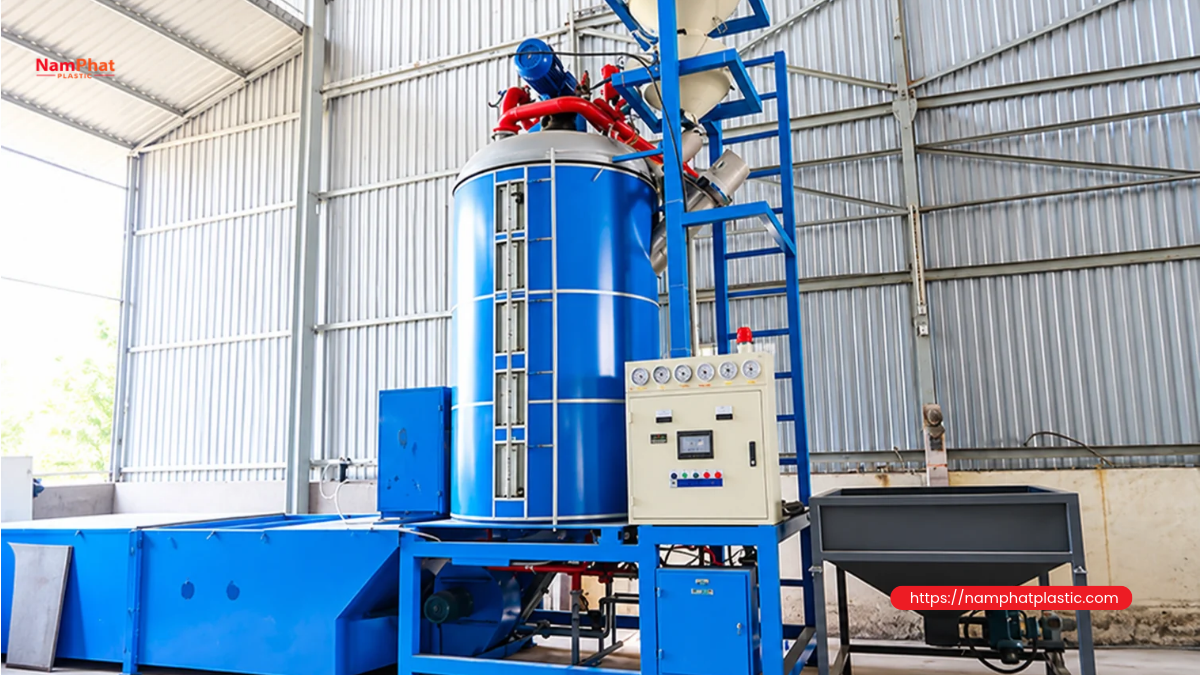
Hỗn hợp được đưa đến vùng tạo hình bằng cấu hình đầu trộn và rót phù hợp. Với hệ liên tục, cần phối hợp phân phối hỗn hợp, chuyển động băng tải và hình học vùng nở. Với hệ theo mẻ, tính nhất quán của chu kỳ và điều kiện giữa các mẻ quan trọng hơn tốc độ chạy băng. Các dấu hiệu như bề mặt không đều, xẹp cục bộ hoặc lỗ lớn phải được ghi nhận cùng thời điểm và mã nguyên liệu.
Bước 4: Cắt khối và dưỡng ổn định
Khối vừa hình thành chưa mặc nhiên sẵn sàng để cắt tấm, ép đóng gói hoặc xếp chồng. Phản ứng sinh nhiệt và trạng thái bên trong cần được quản lý bằng quy trình do chuyên gia xác lập. HSE lưu ý nguy cơ nhiệt trong sản xuất PU và cháy vật liệu xốp. Thời gian dưỡng không có một con số chung cho mọi hệ hóa chất, kích thước khối và điều kiện nhà xưởng.
Khu dưỡng cần đủ sức chứa để không buộc người vận hành chuyển khối sớm nhằm giải phóng chỗ. Mã khối phải theo được từ lúc rót đến kho, kèm trạng thái chờ, đạt hoặc cách ly. Việc chuyển sang cắt cần dựa trên tiêu chí đã được xác nhận, không chỉ dựa vào bề mặt có vẻ nguội hay việc hết một khoảng thời gian định sẵn.
Bước 5: Cắt, phân loại và xuất hàng
Sau khi đủ điều kiện, khối được cắt bỏ phần biên cần thiết và chia theo sơ đồ cắt. Dao, độ căng phù hợp, bàn đỡ và cách gá ảnh hưởng đến độ phẳng, vết xé và chiều dày. Phôi không đạt cần được tách riêng, không tự động hòa vào hàng đạt hoặc phế liệu tái sử dụng. Trước đóng gói phải kiểm tra nhãn, kích thước, số lượng, điều kiện bảo quản và khả năng hồi phục nếu có nén kiện.
5. Chọn liên tục hay theo mẻ?
Quyết định nên xuất phát từ cơ cấu đơn hàng, không phải quan niệm “liên tục luôn hiện đại hơn”. Nếu nhu cầu phân tán thành nhiều mã nhỏ, chi phí chuyển đổi và lượng đầu-cuối không đạt có thể quan trọng hơn năng suất danh định. Ngược lại, khi chạy cùng sản phẩm đủ dài, một hệ liên tục được cân bằng tốt có thể giảm thao tác lặp lại và ổn định dòng sản xuất.
| Tiêu chí | Liên tục | Theo mẻ |
|---|---|---|
| Cơ cấu đơn hàng | Thích hợp để đánh giá khi có các đợt chạy đủ lớn | Đáng xem xét với lô nhỏ, nhiều thay đổi |
| Biến động chất lượng | Theo dõi dọc chiều chạy và lúc chuyển mã | Theo dõi giữa các mẻ và các vị trí trong khối |
| Mặt bằng | Cần bố trí tuyến tạo khối, vận chuyển và dưỡng phù hợp | Cần bố trí khu tạo khối và luồng di chuyển từng mẻ |
| Đánh giá kinh tế | Tính thời gian chạy thực, tổn thất khởi động và đổi mã | Tính toàn bộ chu kỳ, nhân công và tỷ lệ cắt bỏ |
| Nghiệm thu | Chạy ổn định, chuyển mã và chất lượng theo chiều dài | Độ lặp lại qua nhiều mẻ đại diện |
Mút đúc khuôn cần một bài toán riêng. Theo tổng quan thiết bị Hennecke, hệ đúc có thể tổ chức bằng trạm cố định, bàn xoay hoặc tuyến chuyển khuôn. Khi đó năng suất phụ thuộc số khuôn, chu kỳ, thao tác tháo sản phẩm và tỷ lệ đạt từng chi tiết. Không nên lấy m³/giờ của slabstock để so trực tiếp với số đệm ghế/giờ.
6. Tính công suất đúng: kg/giờ, m³/giờ và sản lượng bán được
Trước tiên phải hỏi con số kg/giờ là tổng hóa chất định lượng, khối lượng mút sau dưỡng hay hàng bán được. Ba đại lượng này không đồng nhất. Phản ứng tạo khí, phần bay hơi nếu có, biên cắt và hàng loại làm thay đổi cân bằng vật liệu. Khi chưa có dữ liệu thử máy, cần tách giả định ra khỏi năng lực được bảo đảm trong hợp đồng.
Ví dụ giả định, không phải thông số máy Nam Phát: khối lượng mút đã dưỡng được xác nhận là 600 kg/giờ, tỷ trọng trung bình 30 kg/m³. Thể tích khối tương ứng là 600 ÷ 30 = 20 m³/giờ. Nếu hiệu suất thể tích sau cắt và loại bỏ lỗi là 85%, thể tích bán được là 17 m³/giờ. Đây là phép tính từ khối lượng mút, không phải lấy trực tiếp lưu lượng hóa chất đầu vào.
Với tấm dày 50 mm, tức 0,05 m, 17 m³ tương đương 340 m² tấm mỗi giờ nếu toàn bộ thể tích đạt được chuyển thành đúng chiều dày đó. Một tấm 2 m × 1 m × 0,05 m có thể tích 0,1 m³; kết quả lý thuyết là 170 tấm/giờ. Số thực tế còn phụ thuộc kích thước khối, sơ đồ cắt, dung sai, năng lực máy cắt và quy cách đóng gói.
Không tính lặp tổn thất: nếu 85% đã bao gồm biên, lỗi và hao hụt cắt, không trừ lại cùng các khoản đó. Khi cần phân tích sâu, tách từng công đoạn với một cơ sở thống nhất, chẳng hạn tỷ lệ đạt sau dưỡng rồi tỷ lệ thu hồi khi cắt. Mục đích là nhìn thấy nơi mất vật liệu, không tạo một tỷ lệ tổng đẹp nhưng không thể kiểm chứng.
7. Bộ chỉ tiêu chất lượng để nghiệm thu mút
| Chỉ tiêu | Câu hỏi cần trả lời | Lưu ý khi so sánh |
|---|---|---|
| Tỷ trọng | Khối lượng trên thể tích có nằm trong yêu cầu? | Vị trí lấy mẫu, lớp da và chất độn có thể ảnh hưởng diễn giải |
| Lực ấn lõm, độ cứng | Mút đáp ứng cảm giác và mức nâng đỡ mong muốn? | Phải thống nhất phép thử, chiều dày và mức biến dạng |
| Độ lún dư sau nén | Sau tác động quy định, chiều dày hồi phục ra sao? | Không so số liệu khác điều kiện thử |
| Độ nảy, hồi phục | Đặc tính đàn hồi phù hợp loại nệm hoặc đệm? | Mút đàn hồi chậm không được đánh giá giống mọi mút thông thường |
| Thông khí | Cấu trúc cho khí đi qua theo mức yêu cầu? | Nêu phương pháp, kích thước mẫu và đơn vị |
| Kéo đứt, giãn dài, xé | Phôi chịu gia công và sử dụng ở mức nào? | Hướng và vị trí lấy mẫu phải nhất quán |
| Kích thước, ngoại quan, mùi | Tấm đúng quy cách, không có lỗi vượt giới hạn? | Mùi không thay thế thử phát thải hoặc đánh giá hóa chất |
| Lão hóa, nén lặp | Tính chất thay đổi thế nào sau tác động thử? | Kết quả phòng thử không tự suy ra số năm sử dụng |
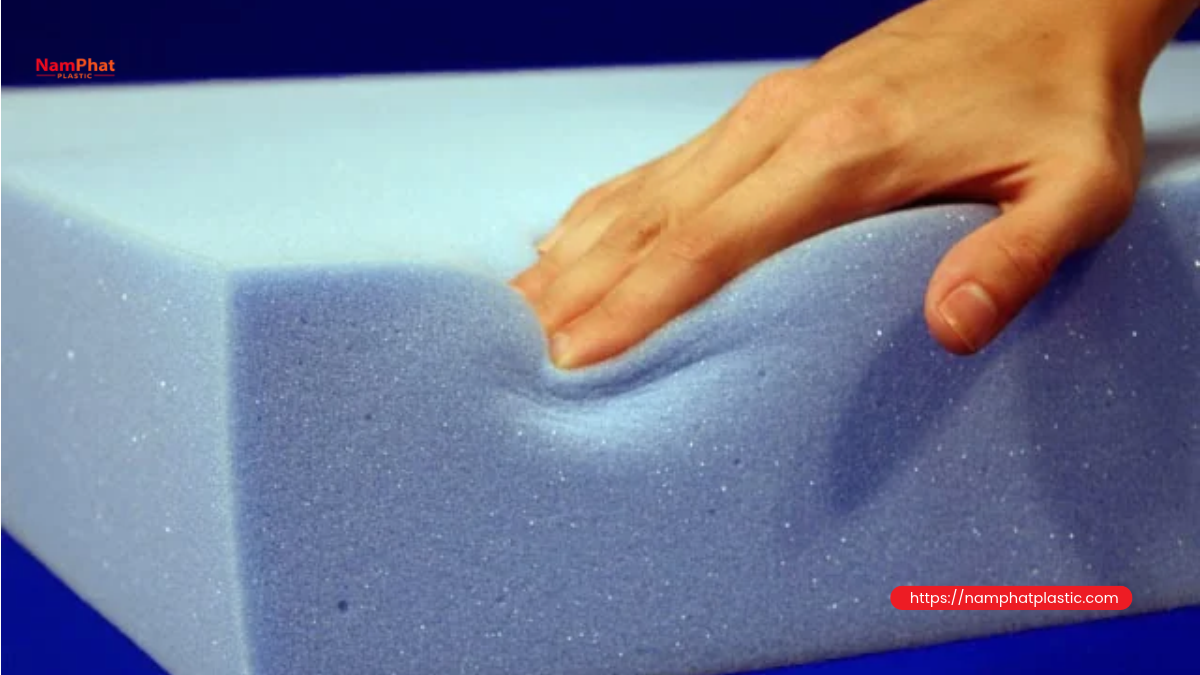
ASTM D3574 là nhóm phương pháp thử dành cho mút polyurethane mềm dạng khối, liên kết và đúc. Việc viện dẫn tên tiêu chuẩn không có nghĩa sản phẩm đã được chứng nhận. Hồ sơ mua bán phải xác định phương pháp áp dụng, phiên bản, điều kiện mẫu và ngưỡng chấp nhận; kết quả chỉ phản ánh điều kiện thử tương ứng.
Kế hoạch lấy mẫu nên bao phủ vị trí giữa và vùng biên phù hợp, chiều cao khối, đầu-cuối đợt chạy hoặc các mẻ đại diện. Cần để mẫu ổn định và điều hòa theo phương pháp đã chọn. Nếu mỗi bên đo vào một thời điểm khác nhau hoặc dùng độ dày khác nhau, tranh chấp có thể xuất phát từ cách thử thay vì chất lượng vật liệu.
8. Lỗi thường gặp: chẩn đoán bằng bằng chứng
| Hiện tượng | Nhóm nguyên nhân cần điều tra | Cách kiểm tra phù hợp |
|---|---|---|
| Tỷ trọng hoặc độ cứng biến động | Định lượng, nguyên liệu, điều kiện quá trình hoặc lấy mẫu | Đối chiếu mã lô, hiệu chuẩn, lịch sử chạy và phương pháp đo |
| Xẹp, nứt hoặc lỗ lớn | Mất cân bằng phản ứng, phân phối, nhiễm bẩn hoặc bất ổn tạo khối | Cách ly, ghi vị trí lỗi và trao đổi với nhà cung cấp hệ hóa chất |
| Biến màu hoặc nóng bất thường | Điều kiện phản ứng và quản lý nhiệt cần được đánh giá | Ưu tiên quy trình an toàn, không tiếp tục xử lý như hàng bình thường |
| Tấm sai chiều dày, mặt xé | Trạng thái khối, dao, dẫn hướng hoặc gá đỡ | Kiểm tra điều kiện cắt và đo theo nhiều vị trí |
| Mùi hoặc phát thải không đạt | Hệ nguyên liệu, dưỡng, nhiễm bẩn hoặc đóng gói | Thử theo yêu cầu ứng dụng; không che mùi để nghiệm thu |
Một triệu chứng có thể xuất phát từ nhiều nguyên nhân. Cách điều tra hiệu quả là giữ mẫu, dữ liệu và lịch sử thay đổi, rồi kiểm chứng từng giả thuyết trong phạm vi được phê duyệt. Tự tăng phụ gia hoặc thay tỷ lệ để “chữa nhanh” mà không có chuyên gia xác nhận vừa làm mất dấu nguyên nhân, vừa có thể tăng rủi ro.
9. An toàn là một phần của thiết kế, không phải phụ kiện
OSHA cảnh báo các tác động sức khỏe của isocyanate, bao gồm vấn đề hô hấp, hen nghề nghiệp và kích ứng da, mắt. NIOSH cũng ghi nhận nguy cơ gây mẫn cảm hô hấp của isocyanate, kể cả dạng polyisocyanate. Việc đánh giá cần xét cả hít phải và tiếp xúc da, đặc biệt khi tiếp nhận nguyên liệu, bảo trì, vệ sinh hoặc xử lý sự cố. Không được coi một chiếc khẩu trang thông thường là giải pháp đủ cho công đoạn này.
Nhà máy cần chuyên gia đánh giá phơi nhiễm, thiết kế thu gom và thông gió tại nguồn, lựa chọn bảo hộ phù hợp hóa chất, đào tạo và tổ chức ứng cứu. Nếu cần phương tiện bảo vệ hô hấp, lựa chọn và chương trình sử dụng phải dựa trên đánh giá chuyên môn. SDS của từng nguyên liệu và hướng dẫn nhà cung cấp là đầu vào bắt buộc; bài viết không thay thế đánh giá an toàn tại hiện trường.
Mút PU cũng là tải trọng cháy đáng kể. Khu phản ứng, dưỡng, gia công và kho phải được xem xét như một hệ thống về phát hiện, báo động, ngăn cháy và chữa cháy. Quản lý nguồn nhiệt, công việc nóng, phế liệu tích tụ và luồng thoát nạn cần được đưa vào thiết kế. PFA có hướng dẫn về xử lý và lưu trữ mút mềm; việc áp dụng cụ thể vẫn phải phù hợp đánh giá kỹ thuật và quy định địa phương.
“Có chất chống cháy” không có nghĩa “không cháy”. Mọi tuyên bố về tính cháy cần gắn với phép thử, mẫu và phạm vi sử dụng đã được xác nhận. Tương tự, không nên tự nhận mút phù hợp tiếp xúc thực phẩm, y tế hoặc không phát thải chỉ vì không có mùi. Các ứng dụng này đòi hỏi bằng chứng riêng, không suy ra từ tên PU hoặc từ thiết bị tạo mút.
10. Phế liệu, mút rebond và hiệu quả đầu tư
Vụn mút sạch sau cắt có thể là đầu vào cho một quy trình tái liên kết phù hợp. Tuy nhiên, sản xuất rebond không đơn giản là nghiền rồi ép mọi loại phế liệu chung với nhau. Cần quản lý nguồn gốc, dị vật, độ sạch, chất kết dính, điều kiện tạo liên kết và tính chất sản phẩm. Nếu chất kết dính còn thành phần phản ứng, nguy cơ hóa chất vẫn phải được đánh giá; vật liệu tái chế không mặc nhiên vô hại.
Không đưa phế liệu không rõ lịch sử trở lại sản phẩm chỉ để giảm giá thành. Có thể xem xét phân luồng theo nguồn phát sinh, tình trạng và hướng sử dụng đã phê duyệt. Việc tái chế không thay thế kiểm soát tỷ lệ đạt ngay từ đầu. Mỗi phương án cần tính thêm vận chuyển nội bộ, nhân công, không gian lưu kho và kiểm nghiệm.
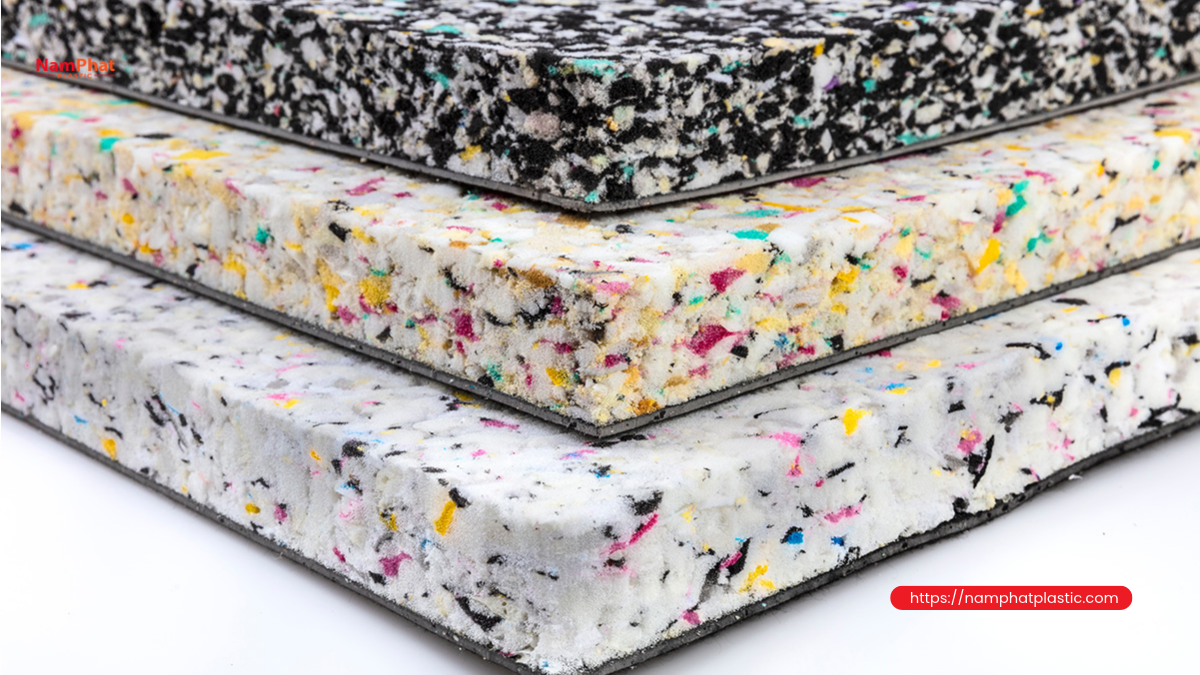
Chi phí sở hữu dây chuyền phải bao gồm nguyên liệu trên mỗi đơn vị hàng đạt, năng lượng phụ trợ, bảo trì, nhân lực, thông gió, phòng cháy, kiểm nghiệm, khu dưỡng và vốn tồn kho. Giá mua máy thấp không bù được việc phải giữ quá nhiều khối chờ cắt hoặc loại bỏ nhiều hàng sau dưỡng. Nên yêu cầu nhà cung cấp trình bày ranh giới cung cấp rõ ràng và những hạng mục chủ đầu tư phải tự thực hiện.
11. Hồ sơ yêu cầu báo giá nên có gì?
Gửi nhà cung cấp ma trận sản phẩm gồm ứng dụng, tỷ trọng, độ cứng theo phép thử, kích thước tấm, dung sai, cơ cấu lô và sản lượng bán được. Kèm sơ đồ mặt bằng, hạ tầng hiện có và yêu cầu truy xuất. Các yêu cầu này giúp báo giá phản ánh đúng dự án thay vì chỉ là một danh sách máy tạo mút.
Trong nghiệm thu, nên có sản phẩm đại diện, chạy lặp lại, kiểm tra chuyển mã và báo cáo tỷ lệ đạt. Thỏa thuận trước ai cung cấp nguyên liệu, ai đo mẫu, cách giải quyết kết quả khác nhau và phạm vi đào tạo. Với chỉ tiêu phụ thuộc mạnh vào hệ hóa chất, cần sự tham gia của cả nhà cung cấp nguyên liệu và nhà chế tạo máy.
Nam Phát Plastic chia sẻ nội dung này như tài liệu kiến thức ngành vật liệu và sản xuất. Bài viết không khẳng định Nam Phát đang bán dây chuyền PU hoặc trực tiếp sản xuất mút PU. Khi trao đổi nhu cầu thương mại, cần xác nhận riêng danh mục sản phẩm và năng lực cung ứng thực tế.
12. Câu hỏi thường gặp
Dây chuyền mút PU có dùng để làm mút EPE hoặc XPS không?
Không thể xem là dùng chung. Slabstock PU mềm hình thành bằng hệ phản ứng; EPE và XPS thuộc các công nghệ xốp nhiệt dẻo khác về vật liệu và thiết bị. Cần đánh giá theo đúng sản phẩm, không chỉ theo từ “mút” hay “xốp”.
Mút tỷ trọng cao có chắc chắn cứng hơn không?
Không. Tỷ trọng và lực ấn lõm là hai chỉ tiêu riêng. Để so sánh, cần cùng phương pháp, kích thước và điều kiện thử; cảm giác bóp tay không đủ làm tiêu chí nghiệm thu.
Có thể cắt và đóng gói ngay khi khối vừa nở xong không?
Không nên mặc định như vậy. Khối phải đáp ứng quy trình dưỡng và tiêu chí an toàn đã được xác lập cho hệ nguyên liệu, kích thước và điều kiện nhà xưởng. Bề mặt ổn định không chứng minh phần lõi đã sẵn sàng.
Công suất kg/giờ có quy đổi trực tiếp thành số tấm không?
Chỉ khi biết đó là khối lượng mút ở trạng thái nào, tỷ trọng, tỷ lệ đạt, kích thước tấm và hao hụt cắt. Lưu lượng hóa chất đầu vào không được đồng nhất với khối lượng thành phẩm.
Mút rebond có thay được mọi loại mút nguyên sinh không?
Không. Cấu trúc liên kết từ mảnh mút và chất kết dính tạo đặc tính khác. Phải kiểm nghiệm theo ứng dụng, kiểm soát nguồn phế liệu và không suy ra chất lượng hay an toàn chỉ từ chữ “tái chế”.
Kết luận: mua năng lực sản xuất hàng đạt, không chỉ mua lưu lượng máy
Một phương án đầu tư tốt phải nối được yêu cầu sản phẩm với hệ nguyên liệu, thiết bị, khu dưỡng, cắt và kiểm nghiệm. Ba câu hỏi quan trọng là: cần loại mút nào, mỗi giờ tạo được bao nhiêu hàng đạt, và bằng chứng nào xác nhận chất lượng cùng điều kiện vận hành an toàn. Khi các câu hỏi này rõ ràng, việc so sánh dây chuyền sản xuất mút PU sẽ thực chất hơn nhiều so với chỉ nhìn giá máy và công suất quảng cáo.
- 0 Bình luận


