


 Phan Văn Hoàng
- 21/10/2026
- 4
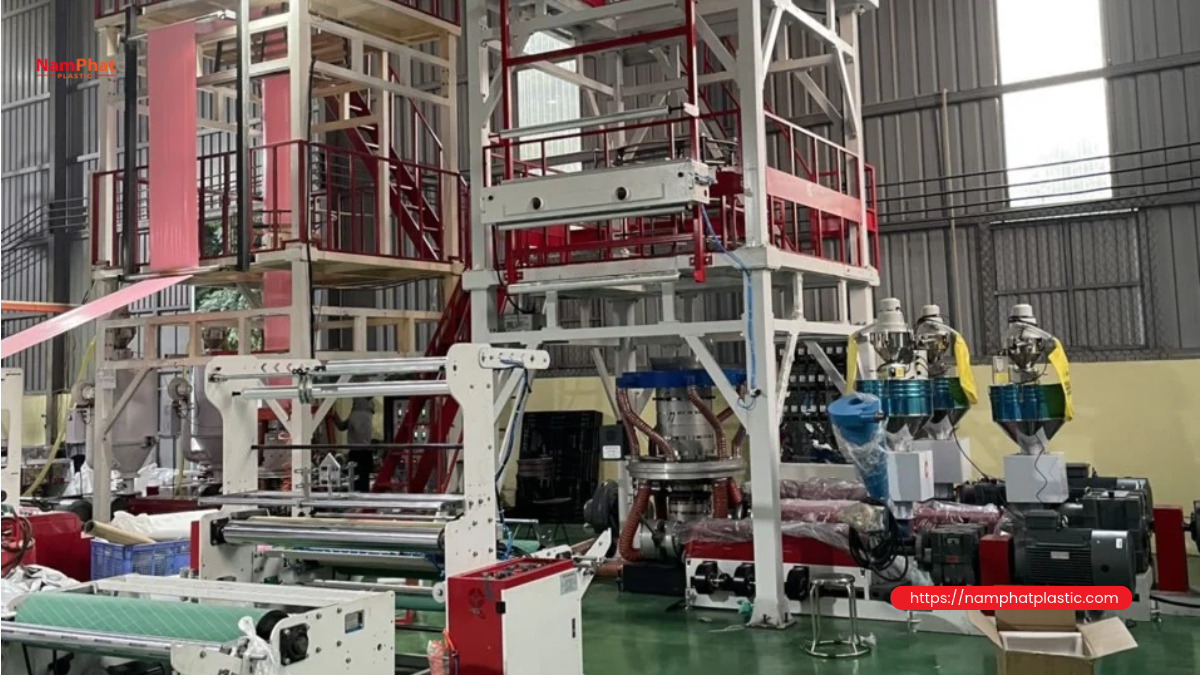
Dây chuyền sản xuất bao trùm pallet thường gồm phối liệu, đùn thổi màng ống khổ lớn, xếp hông, cuộn và cắt hàn. Tuy nhiên, mua máy theo chiều rộng tối đa hoặc tốc độ quảng cáo dễ dẫn đến sai cấu hình: bao vừa đủ rộng nhưng không mở được, đường hàn yếu tại nếp gấp, hoặc máy cắt hàn chờ màng dù máy đùn vẫn chạy.
Cách tiếp cận phù hợp là chốt loại bao, bản vẽ kích thước, điều kiện sử dụng và sản lượng đạt chất lượng trước khi chọn thiết bị. Bài viết tập trung vào bao PE trùm hàng, bao xếp hông, bao dạng hộp và shrink hood; stretch hood được đối chiếu để tránh nhầm công nghệ. Đây là hướng dẫn kỹ thuật lựa chọn, không phải công bố cấu hình hay công suất máy của Nam Phát.
1. Phân biệt sản phẩm trước khi lập dây chuyền
| Sản phẩm | Cơ chế sử dụng | Yêu cầu quyết định |
|---|---|---|
| Bao trùm PE thông thường | Chụp lên kiện hàng, thường kín đầu và mở đáy | Độ vừa, khả năng mở bao, chống thủng và chất lượng đường hàn |
| Bao xếp hông hoặc bao dạng hộp | Mở thành thể tích phù hợp với kiện hàng; cũng có thể làm túi lót | Quy ước hông, hình học góc, cấu trúc hàn và chiều dài hữu dụng |
| Shrink hood | Trùm màng rồi gia nhiệt để màng co ôm tải | Độ co theo hai hướng, lực co, đường hàn và tương thích bộ co |
| Stretch hood | Kéo giãn màng ống bằng cơ cấu máy rồi thả cho màng co hồi | Độ giãn làm việc, hồi phục đàn hồi, lực giữ và độ bền tại góc |
| Màng stretch quấn pallet | Quấn nhiều vòng màng dạng dải quanh tải | Đặc tính kéo giãn và phương án quấn; không phải bao trùm tạo sẵn |
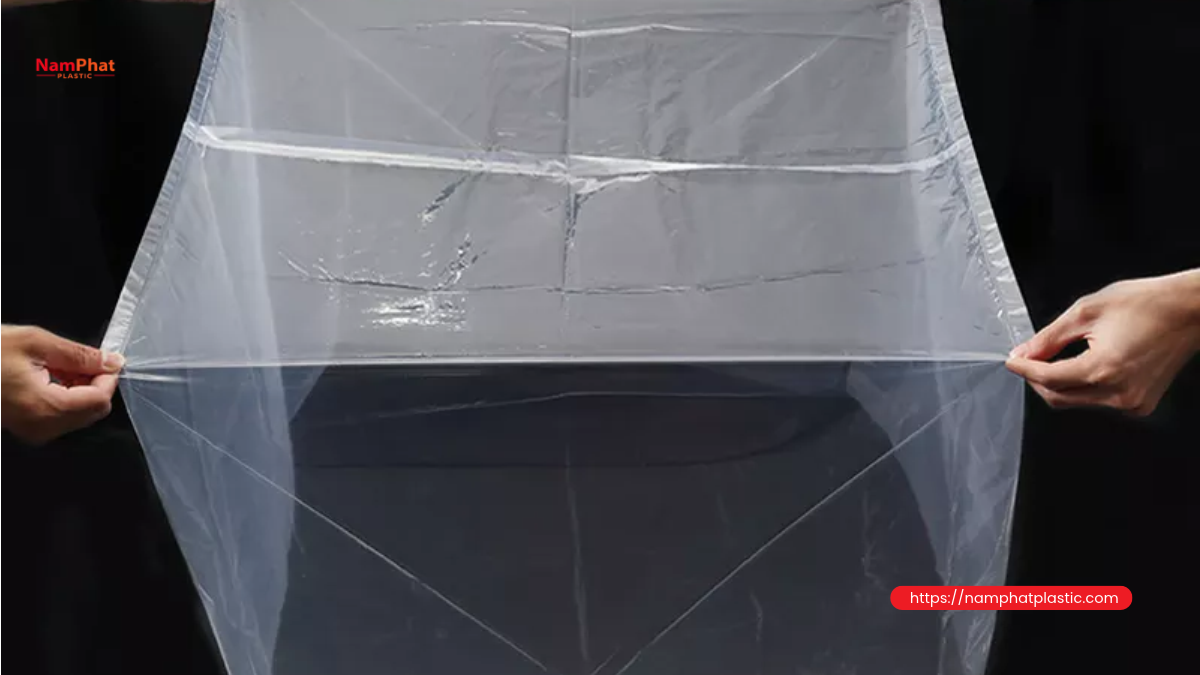
Bao trùm lỏng chủ yếu bảo vệ bề mặt, không tự chứng minh khả năng giữ ổn định tải. Theo LyondellBasell về stretch hood, màng ống được kéo giãn và lực căng sau khi thả tạo lực giữ. Còn hệ thống shrink hood của MSK kết hợp bộ trùm với công đoạn co nhiệt. Hai cơ chế này không thể hoán đổi chỉ bằng cách tăng độ dày màng.
Máy sản xuất bao thuộc nhà máy bao bì; máy trùm và co bao thuộc công đoạn đóng pallet của khách hàng. Một số máy đóng gói nhận cuộn màng ống rồi tự cắt hàn đầu, nên không cần mua bao rời. Xác định giao diện này ngay từ đầu giúp tránh đầu tư trùng công đoạn.
2. Chốt bản vẽ quy cách, không chỉ ghi “rộng × dài”
Đo kích thước ngoài lớn nhất của kiện hàng đã xếp xong, gồm phần nhô, nẹp góc và lớp phủ trên. Tách chiều cao hàng khỏi chiều cao có tính pallet; chỉ rõ mép bao cần dừng ở đâu. Bao chụp thủ công cần độ dư để thao tác; shrink hood cần phần dư và phần neo phù hợp quy trình co; stretch hood phải được tính theo cửa sổ kéo giãn của hệ màng và máy.
Với quy ước trong bài: W là chiều rộng mặt bao khi mở, D là chiều sâu khi mở, L là chiều dài cắt. Với ống lý tưởng có tiết diện chữ nhật, chu vi bằng 2 × (W + D); khổ dẹt khi trải hết hông bằng W + D. Nếu hai hông được gấp đối xứng, độ ăn vào của mỗi nếp là D/2. Đây là quy ước hình học, không phải cách ghi quy cách thống nhất của mọi nhà cung cấp.
Một báo giá có thể ghi “hông” là toàn bộ chiều sâu, báo giá khác lại ghi phần gấp một bên. Vì vậy cần bản vẽ trạng thái gấp và trạng thái mở, cùng mẫu đã duyệt. Khổ cuộn sau xếp hông, khổ trải hết và bề rộng hàn hữu ích phải được khai báo riêng. Không suy luận rằng một khổ máy cố định phù hợp với mọi pallet tiêu chuẩn.
Chiều dài cắt cũng không đồng nghĩa chiều cao bao phủ. Phần tạo đỉnh, đường hàn, cấu trúc góc và phần thừa dưới chân tiêu tốn chiều dài. Bao đáy vuông hoặc hàn góc cần bản triển khai riêng; không áp dụng máy móc công thức của bao hàn ngang đơn giản.
3. Các công đoạn và điểm giao nhận chất lượng
| Công đoạn | Thiết bị hoặc chức năng | Điểm cần nghiệm thu |
|---|---|---|
| Chuẩn bị nguyên liệu | Cấp liệu, cân phối, kiểm soát tạp chất | Truy xuất lô, độ ổn định phối liệu, sạch và phù hợp mục đích dùng |
| Đùn thổi màng | Máy đùn, lọc nóng chảy, khuôn vòng, làm mát, kéo màng | Khổ ống, phân bố độ dày, ngoại quan và cơ tính |
| Xếp hông và cuộn | Cơ cấu gấp hông, dẫn màng, kiểm soát lực căng, cuộn | Nếp gấp cân, cuộn không nhăn hoặc dính lớp, mép cuộn ổn định |
| Chuyển đổi thành bao | Tháo cuộn, cấp chiều dài, hàn, làm nguội, cắt hoặc đục răng xé | Đúng chiều dài, đường hàn liên tục, mở bao được, răng xé đúng vị trí |
| Hoàn thiện | Gấp xếp, đếm hoặc cuộn bao, kiểm tra, đóng gói | Đúng số lượng, chiều tháo bao, nhãn lô và bảo vệ khi vận chuyển |
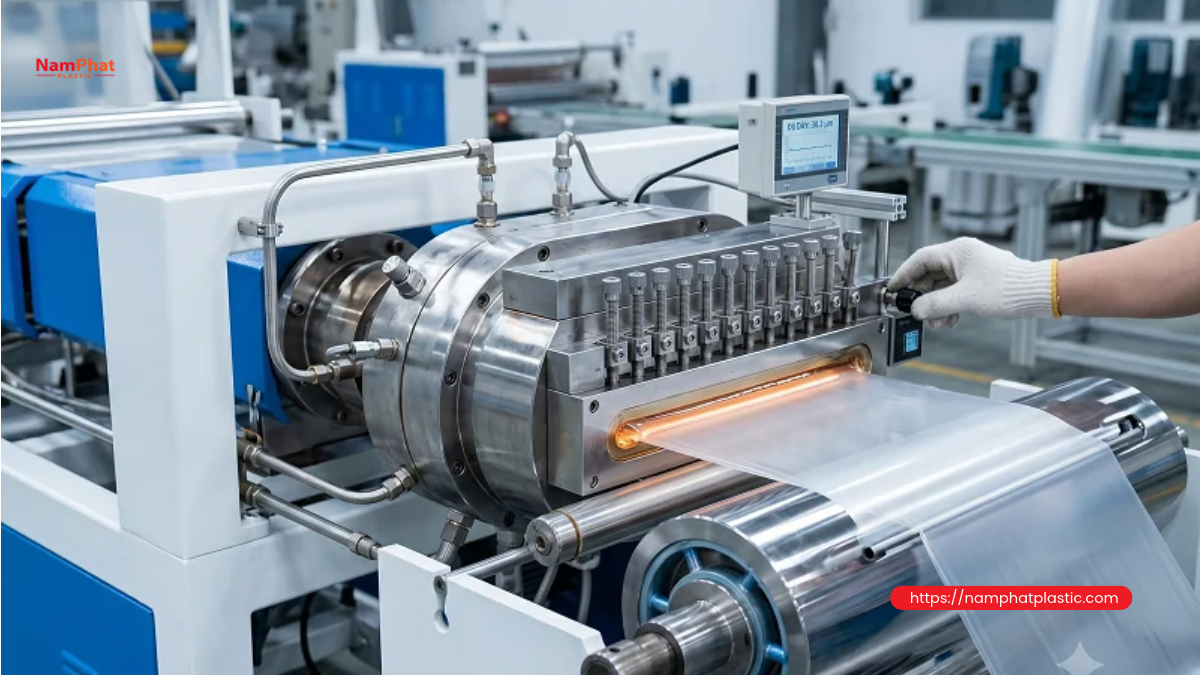
Khổ lớn làm tăng yêu cầu ổn định bóng màng, kiểm soát độ dày và dẫn màng. Tài liệu VAREX II của W&H cho thấy máy thổi màng được cấu hình theo ứng dụng và có tùy chọn xếp hông. Điều đó không có nghĩa mọi dây chuyền thổi màng đều sẵn khả năng làm mọi loại bao pallet.
Độ dày cục bộ thấp tại vùng góc có thể gây rách dù khối lượng bình quân đạt. Cuộn đẹp bên ngoài cũng chưa bảo đảm tháo cuộn tốt: cần thử lực mở, độ dính lớp và hành vi cuộn sau thời gian lưu kho đã thỏa thuận. Nếu có in, bổ sung xử lý bề mặt, kiểm soát mực và đăng ký cắt theo dấu in; không mặc định mọi đơn hàng đều cần công đoạn này.
4. Chọn cấu hình theo danh mục sản phẩm
Màng đơn lớp hay đồng đùn nhiều lớp
Màng đơn lớp có thể phù hợp khi yêu cầu chức năng tương đối đơn giản. Đồng đùn cho phép bố trí các chức năng theo lớp, chẳng hạn bề mặt dễ hàn và lõi tạo cơ tính. Số lớp nhiều hơn không tự động làm bao tốt hơn: cần xét phân bố độ dày, độ tương hợp nguyên liệu, độ ổn định từng dòng đùn và khả năng kiểm tra.
LDPE, LLDPE và các cấp nhựa phối hợp phải được chọn theo khả năng gia công, độ dai, khả năng hàn và chức năng cuối. Với shrink hood, đặc tính định hướng và co nhiệt cần được thiết kế từ công đoạn tạo màng. Với stretch hood, cần cấu trúc chuyên dụng đáp ứng độ giãn và hồi phục, không chỉ một loại PE “mềm hơn”.
Cắt hàn bao rời, bao cuộn hay chỉ giao màng ống
Bao rời cần cơ cấu lấy, gấp và xếp phù hợp khổ lớn. Bao cuộn cần kiểm soát vị trí răng xé, số bao, chiều cuộn, đường kính và lõi. Màng ống giao cho máy trùm tự động cần đáp ứng thêm khả năng mở ống, ma sát, độ ổn định tháo cuộn và bản vẽ cuộn của máy nhận.
Tại vùng xếp hông, thanh hàn gặp số lớp chồng khác với giữa mặt bao. Vì vậy phải đánh giá độ đồng đều truyền nhiệt, áp lực, thời gian tiếp xúc và làm nguội bằng mẫu thực. Bao dạng hộp hoặc hàn góc có thể cần trạm tạo hình và hàn chuyên biệt. PLAS ALLIANCE giới thiệu cấu hình bao pallet và bao lót với phương án hàn đáy lớn; đây là ví dụ cấu hình, không phải chỉ định máy duy nhất.
Đùn và cắt hàn tách rời thường thuận lợi cho đổi mã và dùng chung cuộn. Ghép liên tục có thể giảm thao tác trung gian nhưng phải xử lý chênh lệch tốc độ, tích trữ màng và dừng máy. Chọn dựa trên cơ cấu đơn hàng thực tế, không chỉ chiều dài dây chuyền.
5. Tính năng suất bằng khối lượng bao và nút thắt
Ví dụ sau chỉ minh họa cách tính, không phải quy cách thương mại, cam kết máy hay hướng dẫn cài đặt. Giả sử bao ống xếp hông có W = 1.25 m, D = 1.05 m, L = 2.00 m, độ dày một lớp t = 80 µm và khối lượng riêng quy ước ρ = 920 kg/m³. Bỏ qua phần cắt bỏ, khối lượng lý thuyết là:
m = 2 × (W + D) × L × t × ρ = 0.67712 kg/bao.
Cần đổi 80 µm thành 0.000080 m. Công thức dùng chu vi toàn ống nên không nhân đôi thêm vì thấy màng có hai mặt. Khối lượng riêng phải thay bằng giá trị phù hợp phối liệu thực tế; kiểm tra lại bằng cân mẫu và diện tích triển khai nếu bao có cấu trúc khác.
| Dữ liệu minh họa | Phép tính | Kết quả |
|---|---|---|
| Đùn cung cấp màng đạt 180 kg/h | 180 ÷ 0.67712 | Khoảng 266 bao/h tương đương |
| Cắt hàn một làn, 6 bao/phút; thời gian chạy 85%; tỷ lệ đạt 97% | 6 × 60 × 0.85 × 0.97 | Khoảng 297 bao đạt/h |
| Toàn tuyến với giả định trên | min(180 ÷ 0.67712; 6 × 60 × 0.85) × 0.97 | Khoảng 258 bao đạt/h, chưa phải sản lượng bảo đảm |
Ở đây 180 kg/h đã là lượng màng đạt, nên không trừ lại phế của công đoạn đùn. Tuy nhiên, tỷ lệ đạt 97% của công đoạn cắt hàn vẫn phải áp dụng cho lượng màng đi vào chuyển đổi. Các dữ liệu phải cùng cơ sở thời gian; phép tính minh họa bỏ qua tổn thất chuyển giao khác. Với bao dài 2.00 m, tốc độ 6 bao/phút tương ứng cấp màng trung bình 12 m/phút; chuyển động cấp ngắt quãng có vận tốc đỉnh khác. Vì thế không quy đổi trực tiếp tốc độ kéo tối đa của máy thành số bao đạt.
Khi lập kế hoạch ca, tính riêng thay cuộn, thay khổ, vệ sinh, khởi động, kiểm tra và đóng gói. So sánh điện theo kWh/kg thành phẩm đạt hoặc kWh/bao đạt, không lấy tổng công suất lắp đặt nhân toàn bộ giờ ca làm mức tiêu thụ chắc chắn.
6. Nguyên liệu tái sinh và phụ gia phải đi cùng tiêu chí thử
Có thể xem xét nhựa tái sinh khi nguồn và yêu cầu ứng dụng cho phép, nhưng phải kiểm soát tạp chất, biến động dòng chảy, mùi, màu và hạt gel. Tỷ lệ sử dụng không thể quyết định chỉ bằng mức giảm giá nguyên liệu. Khi thay nguồn hoặc thay tỷ lệ, cần xác nhận lại độ thủng, đường hàn và chức năng co hoặc hồi phục nếu có.
Phụ gia trượt, chống dính lớp, màu, ổn định UV hoặc chống tĩnh điện cần mục tiêu đo được. Quá dễ trượt có thể làm bao khó giữ vị trí; quá dính lại cản mở bao. Không suy luận tính năng chống UV từ màu đen, hoặc khả năng dùng với thực phẩm từ tên PE. Những yêu cầu này cần hồ sơ vật liệu và xác nhận riêng theo ứng dụng.
7. Kế hoạch kiểm tra từ màng đến pallet thực
| Nhóm kiểm tra | Nội dung | Cách dùng kết quả |
|---|---|---|
| Kích thước và độ dày | Khổ, hông, chiều dài, bản đồ độ dày và khối lượng | Kiểm soát cả vùng mỏng cục bộ, không chỉ trung bình |
| Cơ tính màng | Kéo theo MD/TD, va đập và thử góc nhọn phù hợp | So sánh trên cùng điều kiện mẫu và phương pháp |
| Đường hàn | Vị trí giữa mặt, chuyển tiếp hông, góc; lực và dạng phá hủy | Tìm vị trí yếu và độ ổn định giữa các lô |
| Chức năng sử dụng | Mở bao, trùm, co nhiệt hoặc kéo giãn, giữ tải và tháo bao | Xác nhận với pallet và thiết bị khách hàng thực tế |
Các phương pháp tham khảo gồm ASTM D882 về tính chất kéo của màng, ASTM D1709 về va đập bằng phi tiêu rơi, ASTM F88/F88M về độ bền đường hàn và ASTM D2732 về co nhiệt tuyến tính tự do. Phải thống nhất phiên bản và điều kiện thử; tên phương pháp không phải chứng nhận sản phẩm đạt một mức chất lượng mặc định.
Độ co tự do không thay cho lực co khi bị cản, và độ giãn khi đứt không phải độ giãn làm việc an toàn của stretch hood. Thử vận chuyển cần xét cả tải, cách xếp, pallet, neo màng và tuyến logistics. Bao kín phía trên nhưng mở đáy cũng không bảo đảm kín nước hoặc kiểm soát ngưng tụ trong mọi điều kiện.
8. Lỗi thường gặp và hướng khoanh vùng
| Hiện tượng | Nhóm nguyên nhân cần kiểm tra | Hướng xác minh |
|---|---|---|
| Rách tại góc khi trùm | Thiếu độ dư, góc sắc, vùng màng mỏng, gel | Đo kiện và bao; đánh dấu vị trí rách; đối chiếu bản đồ độ dày |
| Bung hàn ở hông | Nếp gấp lệch, nhiễm bẩn, chồng lớp, hàn hoặc nguội chưa phù hợp | Lấy mẫu từng vùng hàn và đánh giá dạng phá hủy |
| Khó mở bao | Dính lớp, tĩnh điện, áp cuộn, vật liệu hoặc điều kiện lưu kho | So sánh cuộn mới và cuộn lưu; thử đúng cơ cấu mở của khách |
| Co lệch hoặc kéo rách sau co | Phân bố nhiệt, hình học bao, độ co hai hướng, cạnh tải | Kiểm tra cả màng và hệ co, không chỉ tăng nhiệt |
| Cuộn lệch hoặc chiều dài dao động | Lực căng, trượt cấp màng, dẫn biên, encoder | Đối chiếu chiều dài khi màng thư giãn và lịch sử vận hành |
Khoanh vùng theo lô và thời điểm phát sinh trước khi thay nhiều yếu tố cùng lúc. Thay đổi phải trong giới hạn đã được nhà cung cấp vật liệu và OEM xác nhận; không dùng một nhiệt độ, áp lực hoặc tốc độ cố định cho mọi màng.
9. Hạ tầng, an toàn và nghiệm thu đầu tư
Hồ sơ bố trí cần thể hiện chiều cao tháp, tải sàn, không gian nâng cuộn, lối bảo trì, điện, nước làm mát, khí nén và thông gió theo yêu cầu OEM. Tách đường xe nâng khỏi vị trí người thao tác. Với công đoạn co nhiệt tại nơi sử dụng, đánh giá thêm nguồn nhiệt, khí thải, nguy cơ cháy và độ nhạy nhiệt của hàng.
Che chắn điểm kẹp, dao và thanh hàn; kiểm tra liên động và dừng khẩn theo kế hoạch an toàn của cơ sở. Cô lập năng lượng trước bảo trì hoặc gỡ kẹt theo quy trình được phê duyệt. Không vô hiệu hóa bảo vệ để chạy thử nhanh hơn; xử lý khuôn nóng và hệ nóng chảy chỉ bởi người được đào tạo.
FAT và SAT nên dùng các mã hàng đại diện: khổ rộng, bao dài, màng mỏng và cấu trúc khó hàn. Ghi rõ sản lượng đạt liên tục, phế phẩm, thời gian đổi mã, sai số quy cách và chất lượng cuộn hoặc bao. Yêu cầu danh mục phụ tùng, đào tạo, bảo trì và điều kiện bảo hành bằng văn bản; tránh nghiệm thu chỉ bằng video chạy không tải.
10. Thông tin nên chuẩn bị khi trao đổi quy cách bao
Gửi kích thước kiện hoàn chỉnh, ảnh góc và đỉnh, kiểu bao, phương pháp trùm, yêu cầu lưu kho, lượng dùng và hình thức giao bao. Nếu dùng máy tự động, kèm bản vẽ cuộn cùng thông số giao diện mà nhà chế tạo cho phép chia sẻ. Mẫu đang dùng và mô tả lỗi thường hữu ích hơn yêu cầu chung “bao dày, thật chắc”.
Nam Phát có trang túi trùm pallet PE theo quy cách để doanh nghiệp tham khảo khi trao đổi nhu cầu bao phủ. Khi cần giữ ổn định tải, cần đánh giá thêm phương án cố định phù hợp. Những yêu cầu về bao co, stretch hood, hồ sơ chuyên biệt hoặc tính năng đặc biệt phải được xác nhận riêng trước khi đặt hàng.
Câu hỏi thường gặp
1. Máy làm túi PE thông thường có làm được bao pallet không?
Có thể nếu đáp ứng khổ thực, chiều dài, khả năng hàn qua vùng xếp hông, tải cuộn và cách lấy bao. Tên “máy túi PE” hoặc công suất động cơ không đủ để kết luận; cần chạy mẫu đúng cấu trúc.
2. Bao xếp hông có phải bao đáy vuông không?
Không nhất thiết. Xếp hông tạo chiều sâu khi mở, còn hình học đáy hoặc đỉnh phụ thuộc thiết kế hàn. Muốn dạng hộp rõ góc phải xác nhận bản vẽ và các trạm tạo hình tương ứng.
3. Có thể dùng bao trùm thường thay shrink hood hoặc stretch hood không?
Không nên thay khi chưa thử chức năng. Bao thường không mặc định có độ co nhiệt, lực co hồi hoặc độ bền cần thiết để giữ tải theo hệ đóng gói đó.
4. Vì sao cùng kg/h nhưng số bao mỗi giờ khác nhau?
Khối lượng mỗi bao thay đổi theo chu vi, chiều dài, độ dày và khối lượng riêng. Số bao đạt còn bị giới hạn bởi hàn, cấp màng, gấp xếp, đổi mã và tỷ lệ phế.
5. Có cần bao dày nhất để bảo vệ tốt nhất không?
Không. Cần cấu trúc phù hợp, độ dày đồng đều, đường hàn tốt và độ vừa đúng. Tăng độ dày có thể tăng chi phí và thay đổi yêu cầu hàn hoặc co, trong khi không xử lý được góc sắc hay lỗi thiết kế.
- 0 Bình luận


