


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 7
ការជ្រើសរើសខ្សែផលិតកម្មថង់ហ្ស៊ីបត្រូវចាប់ផ្ដើមពីរចនាសម្ព័ន្ធថង់ មិនមែនពីល្បឿនម៉ាស៊ីនតែមួយមុខទេ។ ថង់ PE ដែលផ្លូវហ្ស៊ីបត្រូវបានបញ្ចេញរូបរាងជាមួយហ្វីល ខុសគ្នាច្រើនពីថង់ហ្វីលផ្សំច្រើនស្រទាប់ដែលបិទភ្ជាប់បន្ទះហ្ស៊ីបដាច់ដោយឡែក។ ខ្សែទីមួយត្រូវរក្សាស្ថិរភាពទាំងតួហ្វីល និងទម្រង់គន្លឹះបិទក្នុងពេលតែមួយ។ ខ្សែទីពីរត្រូវគ្រប់គ្រងភាពត្រូវគ្នារបស់សម្ភារៈ កម្លាំងតាន និងតំបន់បិទកម្ដៅ។ ប្រសិនបើកំណត់តម្រូវការផលិតផលខុស អាជីវកម្មអាចទិញម៉ាស៊ីនបានច្រើន ប៉ុន្តែនៅតែខ្វះដំណាក់កាលដែលកំណត់គុណភាព។
អត្ថបទនេះពន្យល់ខ្សែផលិតកម្មតាមសេចក្ដីសម្រេចវិនិយោគ និងការគ្រប់គ្រងផលិតកម្ម៖ ទិញហ្វីលជារមូរ ឬផលិតដោយខ្លួនឯង ទិញហ្ស៊ីប ឬផលិតដាច់ដោយឡែក ផលិតថង់រាប ឬថង់ឈរ និងត្រួតពិនិត្យតែស្នាមបិទ ឬសំបកវេចខ្ចប់ទាំងមូល។ ការរៀបចំខាងក្រោមជាគោលការណ៍បច្ចេកទេសសម្រាប់រៀបចំតម្រូវការ និងសាកល្បងផលិត មិនមែនជាលក្ខណៈបច្ចេកទេសម៉ាស៊ីន ឬការអះអាងសមត្ថភាពរបស់ Nam Phát ទេ។
1. ការរៀបចំបីប្រភេទដែលគេតែងហៅរួមថា ខ្សែផលិតកម្មថង់ហ្ស៊ីប
ហ្ស៊ីបប្រភេទចុចបិទមានទម្រង់ពីរដែលខ្ទាស់ចូលគ្នា។ ក្នុងការបញ្ចេញហ្វីលជាមួយហ្ស៊ីបតែមួយ តួហ្វីល និងផ្លូវហ្ស៊ីបត្រូវបានបង្កើតក្នុងប្រព័ន្ធក្បាលពុម្ពឯកទេសតែមួយ។ សម្រាប់ខ្សែបិទភ្ជាប់ហ្ស៊ីប គេផលិតហ្ស៊ីបជារមូរដាច់ដោយឡែក រួចបិទវាទៅស្រទាប់ដែលអាចបិទកម្ដៅបានរបស់ហ្វីល។ ថង់ប្រភេទ slider មានក្បាលរុញ និងផ្នែកទប់នៅចុងហ្ស៊ីបបន្ថែម។ មិនអាចសន្មតថាគ្រាន់តែប្ដូររមូរហ្ស៊ីបលើម៉ាស៊ីនណាមួយ នឹងផលិតថង់ប្រភេទនេះបានទេ។ Hudson-Sharp បែងចែកជម្រើសគន្លឹះ inline និង slider នៅក្នុងប្រព័ន្ធម៉ាស៊ីនផលិតថង់របស់ខ្លួន។
| ការរៀបចំ | ធាតុចូល និងឧបករណ៍សំខាន់ | អ្វីដែលត្រូវបញ្ជាក់ក្នុងការសាកល្បង |
|---|---|---|
| ហ្វីល PE មានហ្ស៊ីបបញ្ចេញរួមគ្នា | គ្រាប់ជ័រ ម៉ាស៊ីនបញ្ចេញជ័រ ក្បាលពុម្ពហ្វីលមានទម្រង់ហ្ស៊ីប ប្រព័ន្ធត្រជាក់ ទាញ និងរុំរមូរ ព្រមទាំងម៉ាស៊ីនបិទនិងកាត់។ | ការខ្ទាស់ចូលគ្នាមានស្ថិរភាពរួមនឹងកម្រាស់ហ្វីល ហើយរមូរមិនសង្កត់ធ្វើឱ្យផ្លូវហ្ស៊ីបខូចទ្រង់ទ្រាយ។ |
| ហ្វីលដែលបិទភ្ជាប់ហ្ស៊ីបដាច់ដោយឡែក | រមូរហ្វីល និងរមូរហ្ស៊ីប ប្រព័ន្ធបន្ធូររមូរ តម្រង់គែម បញ្ចូលហ្ស៊ីប បិទហ្ស៊ីប បង្កើតថង់ និងកាត់។ | ភាពជាប់របស់ស្លាបហ្ស៊ីប ភាពរាបជុំវិញគន្លឹះ និងភាពជិតនៅចំណុចប្រសព្វហ្ស៊ីបជាមួយស្នាមបិទចំហៀង។ |
| ផលិតទាំងហ្វីល និងហ្ស៊ីបដោយខ្លួនឯង | ខ្សែបញ្ចេញជ័រដាច់ដោយឡែក បន្ថែមការបោះពុម្ព ឬការផ្សំស្រទាប់តាមតម្រូវការ ការកាត់បែងរមូរ និងម៉ាស៊ីនបង្កើតថង់សមស្រប។ | សមត្ថភាពដំណាក់កាលនីមួយៗមានតុល្យភាព អាចតាមដានឡូត៍ និងត្រួតពិនិត្យផលិតផលពាក់កណ្ដាលសម្រេចមុនចូលជំហានបន្ទាប់។ |
ការបញ្ចេញហ្វីលនិងហ្ស៊ីបរួមគ្នាជាបច្ចេកវិទ្យាដែលមានពិត ប៉ុន្តែមិនមែនម៉ាស៊ីនផ្លុំហ្វីល PE ធម្មតាទាំងអស់អាចធ្វើបានទេ។ Bingcheng ពិពណ៌នាក្បាលពុម្ពដែលបង្កើតតួហ្វីល និងផ្លូវហ្ស៊ីបក្នុងពេលតែមួយ។ ក្នុងសំណើតម្លៃ ត្រូវឱ្យអ្នកផ្គត់ផ្គង់បញ្ជាក់ថាផ្នែកណាបញ្ចេញរួមគ្នា ផ្នែកណាភ្ជាប់បន្ថែម និងសំណាកណាបញ្ជាក់ការរៀបចំដែលបានស្នើ។
2. កំណត់លក្ខណៈថង់មុនកំណត់លក្ខណៈម៉ាស៊ីន
ឯកសារតម្រូវការគួរមានសំណាកពិត គំនូរបញ្ជាក់ទំហំ ទីតាំងហ្ស៊ីប គែមសម្រាប់កាន់បើក ទទឹងស្នាមបិទ ទិសបោះពុម្ព និងទិសរុំរមូរ។ ត្រូវបញ្ជាក់ថាកម្រាស់សំដៅលើមួយស្រទាប់ ឬផលបូកជញ្ជាំងថង់ទាំងពីរ។ សម្រាប់ថង់ឈរ ត្រូវមានទំហំបាតបត់ វិធីវាស់ពេលបើកបាត និងទំហំទំនេរសម្រាប់បញ្ចូលផលិតផល។ ថង់ដែលមើលទៅដូចគ្នាពេលទទេ អាចមានចំណុះប្រើប្រាស់ និងភាពត្រូវគ្នាជាមួយម៉ាស៊ីនវេចខ្ចប់ខុសគ្នាខ្លាំង។
ថង់រាបជាទូទៅត្រូវការដំណាក់កាលបង្កើតរូបរាងតិចជាង។ ថង់ឈរត្រូវបន្ថែមការបង្កើត ឬបញ្ចូលបាត ការតម្រង់ផ្នែកបត់ និងការបិទតំបន់ដែលមានស្រទាប់ត្រួតគ្នា។ កុំសន្មតថាម៉ាស៊ីនបិទបីជ្រុងទាំងអស់អាចកែប្រែទៅជាម៉ាស៊ីនថង់ឈរបាន។ ត្រូវពិនិត្យកន្លែងដាក់ម៉ូឌុល ប្រព័ន្ធបញ្ជា ចម្ងាយចលនា ពុម្ពបិទ និងប្រព័ន្ធទាញ។ ប្រព័ន្ធ 750-SUP ជាឧទាហរណ៍ដែលរចនាសម្រាប់ទាំងថង់ឈរ និងថង់បិទបីជ្រុង ប៉ុន្តែសមត្ថភាពនេះនៅតែអាស្រ័យលើការរៀបចំជាក់លាក់។
3. តើខ្សែ PE ដែលបញ្ចេញហ្ស៊ីបរួមគ្នាដំណើរការយ៉ាងដូចម្ដេច?
ការបង្កើតហ្វីល និងទម្រង់គន្លឹះបិទ
វត្ថុធាតុដើមត្រូវបានគ្រប់គ្រងតាមលេខកូដជ័រ ឡូត៍ ស្ថានភាពកខ្វក់ និងការណែនាំប្រើប្រាស់របស់អ្នកផ្គត់ផ្គង់។ ឧបករណ៍បញ្ចូលវត្ថុធាតុនាំជ័រចូលវីស។ កម្ដៅ និងចលនាមេកានិចបង្កើតលំហូរជ័ររលាយ។ តម្រង ក្បាលពុម្ព និងឧបករណ៍វាស់សម្ពាធត្រូវសមស្របនឹងរចនាម៉ាស៊ីន។ មិនត្រូវប្រើរូបមន្តសីតុណ្ហភាព ឬរបៀបសម្ងួតតែមួយសម្រាប់ PE គ្រប់ប្រភេទ សារធាតុពណ៌ និងសារធាតុបន្ថែមទាំងអស់ទេ។
តំបន់ផ្លូវហ្ស៊ីបក្រាស់ និងមានរូបរាងស្មុគស្មាញជាងតួហ្វីល ដូច្នេះប្រតិកម្មចំពោះការទាញនិងការធ្វើឱ្យត្រជាក់ក៏ខុសគ្នា។ ការប្ដូរបរិមាណលំហូរ លក្ខខណ្ឌធ្វើឱ្យត្រជាក់ ឬល្បឿនទាញ អាចប្ដូរកម្រាស់ហ្វីល រូបរាងហ្ស៊ីប និងកម្លាំងបើកបិទក្នុងពេលតែមួយ។ ដូច្នេះ ការថ្លឹងទម្ងន់រមូរ ឬវាស់កម្រាស់ហ្វីលនៅឆ្ងាយពីហ្ស៊ីបតែមួយមុខ មិនគ្រប់គ្រាន់សម្រាប់ទទួលយកម៉ាស៊ីនទេ។
ការទាញ ខ្ទាស់ហ្ស៊ីប រុំរមូរ បិទ និងកាត់
បន្ទាប់ពីរូបរាងមានស្ថិរភាព ខ្សែនាំហ្វីលឆ្លងកាត់ប្រព័ន្ធទាញ និងតម្រង់ ខ្ទាស់ផ្លូវទាំងពីរតាមការរចនា រួចរុំរមូរ ឬបញ្ជូនទៅផលិតថង់។ ការគ្រប់គ្រងសម្ពាធរបស់រ៉ូឡូ និងកម្លាំងតានជួយកាត់បន្ថយការទាញឆៀង ស្នាមជ្រួញ និងការខូចទម្រង់ហ្ស៊ីប។ រមូរដែលមានកម្រាស់កើននៅតំបន់ហ្ស៊ីបត្រូវវាយតម្លៃដោយបន្ធូររមូរសាកល្បងពិត មិនមែនមើលតែផ្ទៃខាងក្រៅទេ។
ម៉ាស៊ីនបិទនិងកាត់ដំណើរការគែមថង់ និងចុងហ្ស៊ីបតាមរចនាសម្ព័ន្ធផលិតផល។ ចំណុចប្រសព្វរវាងហ្ស៊ីប និងស្នាមបិទចំហៀងត្រូវយកចិត្តទុកដាក់ពិសេស៖ ត្រូវដំណើរការផ្នែកជ័រក្រាស់បាន ដោយមិនធ្វើឱ្យហ្វីលស្ដើងនៅក្បែរខូច។ សំណាកនៅកណ្ដាលថង់ដែលជាប់តេស្ត មិនបញ្ជាក់ថាចុងហ្ស៊ីបទាំងពីរជាប់ដែរ។ ត្រូវយកសំណាកនៅចំណុចប្រសព្វដាច់ដោយឡែក និងនៅក្រោយការឈប់និងចាប់ផ្ដើមម៉ាស៊ីនឡើងវិញ។
4. ខ្សែបិទភ្ជាប់ហ្ស៊ីបទៅហ្វីលទិញពីក្រៅ ឬហ្វីលផ្សំច្រើនស្រទាប់
ការផលិតបន្ទះហ្ស៊ីបដាច់ដោយឡែកជាដំណាក់កាលឯករាជ្យ
ខ្សែផលិតហ្ស៊ីបជាទូទៅរួមមានការបញ្ចូលជ័រ ការបញ្ចេញតាមពុម្ពទម្រង់ ការកំណត់រូបរាងនិងធ្វើឱ្យត្រជាក់សមស្រប ការទាញមានស្ថិរភាព ការត្រួតពិនិត្យការខ្ទាស់ និងការរុំរមូរ។ ទម្រង់គន្លឹះ និងស្លាបសម្រាប់បិទមានមុខងារផ្សេងគ្នា៖ ទម្រង់កំណត់អារម្មណ៍ពេលបើកបិទ ឯស្លាបបង្កើតភាពជាប់ជាមួយសំបកវេចខ្ចប់។ ពេលទិញហ្ស៊ីប ត្រូវស្នើលេខកូដផលិតផល និងព័ត៌មានស្រទាប់បិទ មិនមែនតែឈ្មោះ PE ឬ PP ទេ។ Grofit បង្ហាញទម្រង់មានស្លាប និងទម្រង់ខ្សែ ដែលបញ្ជាក់ថារូបរាងហ្ស៊ីបត្រូវសមនឹងប្រព័ន្ធបញ្ចូលនិងបិទ។
លំដាប់កែច្នៃទៅជាថង់
លំដាប់ធម្មតារួមមានបន្ធូររមូរហ្វីល តម្រង់គែម គ្រប់គ្រងកម្លាំងតាន បត់ឬផ្គុំបន្ទះហ្វីល បញ្ចូលហ្ស៊ីប បិទស្លាបហ្ស៊ីប ធ្វើឱ្យត្រជាក់ ដំណើរការចុងហ្ស៊ីប បិទតួនិងបាត ចោះរូបរាងបើមាន កាត់ និងប្រមូលថង់។ លំដាប់ជាក់លាក់អាស្រ័យលើរចនាម៉ាស៊ីន និងទិសបញ្ចូលហ្ស៊ីប។ ម៉ាស៊ីនបោះពុម្ព ម៉ាស៊ីនផ្សំស្រទាប់ និងកន្លែងរក្សាទុកហ្វីលក្រោយផ្សំ មិនត្រូវបានរាប់បញ្ចូលដោយស្វ័យប្រវត្តិក្នុងវិសាលភាពម៉ាស៊ីនបង្កើតថង់ទេ។
ការទិញហ្វីលបោះពុម្ព ឬហ្វីលផ្សំស្រាប់អាចកាត់បន្ថយវិសាលភាពវិនិយោគ ប៉ុន្តែមិនលុបបំបាត់ការត្រួតពិនិត្យធាតុចូលទេ។ ត្រូវឯកភាពរចនាសម្ព័ន្ធស្រទាប់ ផ្ទៃសម្រាប់បិទ គុណភាពរុំរមូរ ទីតាំងសញ្ញាបោះពុម្ព និងលក្ខខណ្ឌប្រើប្រាស់។ សម្រាប់ហ្វីលផ្សំដោយកាវ ត្រូវកែច្នៃបន្ទាប់ពីអ្នកផ្គត់ផ្គង់បញ្ជាក់ថាឡូត៍នោះបានបំពេញលក្ខខណ្ឌអនុញ្ញាតឱ្យប្រើតាមប្រព័ន្ធកាវ និងកំណត់ត្រាឡូត៍។ កុំប្រើរយៈពេលរង់ចាំតែមួយសម្រាប់រចនាសម្ព័ន្ធទាំងអស់។
5. ការបិទហ្ស៊ីបត្រូវរក្សាទាំងភាពជាប់ និងសមត្ថភាពបើកបិទឡើងវិញ
ហ្ស៊ីបជាប់រឹងមាំលើជញ្ជាំងថង់មិនគ្រប់គ្រាន់ទេ ប្រសិនបើផ្លូវហ្ស៊ីបខូចទម្រង់ ឬបិទមិនជិត។ ជួរលក្ខខណ្ឌបិទត្រូវមានតុល្យភាពរវាងសីតុណ្ហភាពផ្ទៃ ពេលប៉ះ សម្ពាធ រូបរាងដែកបិទ និងការធ្វើឱ្យត្រជាក់។ ស្លាបហ្ស៊ីបត្រូវស៊ីគ្នានឹងស្រទាប់បិទរបស់ហ្វីល។ ស្រទាប់ខាងក្រៅធន់កម្ដៅមិនបញ្ជាក់ថាផ្ទៃប៉ះគ្នាអាចបិទជាប់បានទេ។ ELPLAST ផ្ដល់ហ្ស៊ីបច្រើនប្រភេទដែលអាចបិទជាមួយសម្ភារៈខុសគ្នា ប៉ុន្តែត្រូវសាកល្បងគូសម្ភារៈដែលប្រើពិត។
តំបន់បិទស្លាបហ្ស៊ីប តំបន់សង្កត់ចុងហ្ស៊ីប និងស្នាមបិទបាត មិនចាំបាច់ប្រើលក្ខខណ្ឌដូចគ្នាទេ។ ពេលបង្កើនល្បឿន ពេលប៉ះនឹងផ្លាស់ប្ដូរ។ ការបង្កើនកម្ដៅដើម្បីប៉ះប៉ូវអាចធ្វើឱ្យហ្វីលជ្រួញ ឬហ្ស៊ីបខូចទម្រង់។ Totani ពន្យល់ការធ្វើឱ្យត្រជាក់ដោយបង្ខំនៅឧបករណ៍បិទហ្ស៊ីប ដើម្បីកាត់បន្ថយការរួញ និងកម្ដៅលើស។ ដូច្នេះត្រូវវាយតម្លៃគុណភាពក្រោយសីតុណ្ហភាពម៉ាស៊ីនមានស្ថិរភាព និងក្នុងអំឡុងដំណើរការបន្ត។
6. កម្លាំងតាន ការតម្រង់គែម និងការតម្រឹមទីតាំងបោះពុម្ព
កម្លាំងតានមានស្ថិរភាពមិនមានន័យថាកម្លាំងតានកាន់តែខ្ពស់កាន់តែល្អទេ។ ហ្វីល និងបន្ទះហ្ស៊ីបមានលក្ខណៈលាតខុសគ្នា។ ប្រសិនបើទាញហ្ស៊ីបតឹងពេក ថង់អាចកោងក្រោយកាត់ ទោះបីពេលនៅលើម៉ាស៊ីនមើលទៅរាបក៏ដោយ។ តំបន់បន្ធូររមូរ បញ្ចូលហ្វីល បញ្ចូលហ្ស៊ីប និងទាញចេញត្រូវធ្វើការស៊ីគ្នា។ រ៉ូឡូ dancer ឬឧបករណ៍វាស់កម្លាំងត្រូវជ្រើសតាមស្ថាបត្យកម្មម៉ាស៊ីន មិនមែនបន្ថែមវាហើយនឹងជួសជុលកំហុសគ្រប់យ៉ាងដោយស្វ័យប្រវត្តិទេ។
ការតម្រង់គែមគ្រប់គ្រងទីតាំងបន្ទះហ្វីលតាមទទឹង ខណៈការតម្រឹមសញ្ញាបោះពុម្ពគ្រប់គ្រងទីតាំងកាត់ ឬបិទធៀបនឹងជំហានរូបពុម្ព។ មុខងារទាំងពីរមិនអាចជំនួសគ្នាបានទេ។ ត្រូវពិនិត្យគុណភាពសញ្ញា ភាពខុសពណ៌ ការរអិលលើរ៉ូឡូទាញ និងការប្រែប្រួលជំហានពុម្ពពេលប្ដូររមូរ។ Totani ពិពណ៌នា dancer ដែលបម្លែងលំហូរហ្វីលបន្តទៅជាការបញ្ចូលជាចន្លោះ និងការរកទីតាំងពុម្ពមុនកាត់។ ត្រូវសាកល្បងទាំងពេលបង្កើនល្បឿន បន្ថយល្បឿន និងតភ្ជាប់រមូរ។
7. ផែនការ QC៖ បែងចែកកម្លាំងស្នាមបិទ សមត្ថភាពហ្ស៊ីប និងភាពជិត
លទ្ធផលតេស្តទាញតែមួយមិនតំណាងឱ្យថង់ទាំងមូលទេ។ កំណត់ត្រាតេស្តត្រូវបញ្ជាក់ទីតាំងយកសំណាក ទិសទាញ ទទឹងសំណាក លក្ខខណ្ឌរៀបចំសំណាក ឧបករណ៍ និងរបៀបខូច។ ពេលលទ្ធផលផ្លាស់ប្ដូរ ត្រូវដឹងថាហ្វីលរហែក ស្លាបហ្ស៊ីបរបើក ស្រទាប់ហ្វីលបែកចេញពីគ្នា ឬទម្រង់ហ្ស៊ីបរបូត។ ប្រៀបធៀបតែទិន្នន័យដែលបានមកពីវិធី និងលក្ខខណ្ឌដូចគ្នា។
| ធាតុត្រួតពិនិត្យ | វិធីវាយតម្លៃដែលត្រូវឯកភាព | ដែនកំណត់ដែលត្រូវចងចាំ |
|---|---|---|
| ស្នាមបិទតួ និងស្លាបហ្ស៊ីប | តេស្តកម្លាំងបំបែកដោយសំណាកនិងឧបករណ៍ចាប់សមស្រប ហើយកត់ត្រាទាំងកម្លាំង និងរបៀបខូច។ | កម្លាំងស្នាមបិទខ្ពស់មិនបញ្ជាក់ដោយខ្លួនឯងថាគ្មានការលេចធ្លាយទេ។ |
| កម្លាំងបើកហ្ស៊ីប | វាស់តាមទិសបើករបស់អ្នកប្រើ និងតាមទិសទទួលបន្ទុកពីខាងក្នុងថង់ បើចាំបាច់។ | ទិសទាំងពីរអាចផ្ដល់លទ្ធផលខុសគ្នា ហើយតេស្តបកស្លាបហ្ស៊ីបមិនអាចជំនួសបានទេ។ |
| វដ្តបើកបិទ | ឯកភាពចំនួនវដ្ត របៀបបិទ បន្ទុកផលិតផល និងលក្ខខណ្ឌតេស្តតាមការប្រើប្រាស់។ | ពិនិត្យកម្លាំងបើក ការខូច និងការលេចធ្លាយឡើងវិញក្រោយវដ្ត ហើយកុំកំណត់ចំនួនដងសកលដោយខ្លួនឯង។ |
| ការលេចធ្លាយថង់ទាំងមូល | ជ្រើសវិធីដែលសមនឹងរចនាសម្ព័ន្ធ តំបន់ស្នាមបិទ និងស្ថានភាពបិទហ្ស៊ីប។ | តេស្តរកការលេចធ្លាយធំមិនបញ្ជាក់ភាពជិតដាច់ខាត ឬអាយុកាលរក្សាទុកទេ។ |
| រូបរាង និងការប្រើប្រាស់ | វាស់ទំហំ ទីតាំងហ្ស៊ីប និងការតម្រឹមពុម្ព សាកល្បងបញ្ចូលផលិតផល បើកមាត់ និងសមត្ថភាពឈរបើចាំបាច់។ | ថង់ទទេដែលជាប់តេស្តមិនធានាថាដំណើរការល្អលើម៉ាស៊ីនបំពេញ ឬក្នុងពេលដឹកជញ្ជូនទេ។ |
ASTM F88/F88M ពាក់ព័ន្ធការវាស់កម្លាំងស្នាមបិទនៃសម្ភារៈវេចខ្ចប់ទន់។ ASTM F2096 ពាក់ព័ន្ធការរកការលេចធ្លាយធំដោយប្រើសម្ពាធខាងក្នុង និងការសង្កេតពពុះ។ មន្ទីរពិសោធន៍ត្រូវកំណត់ភាពសមស្រប និងអនុវត្តវិធីពេញលេញ។ អត្ថបទនេះមិនជំនួសស្តង់ដារ ឬប្រកាសថាផលិតផលអនុលោមតាមស្តង់ដារទេ។
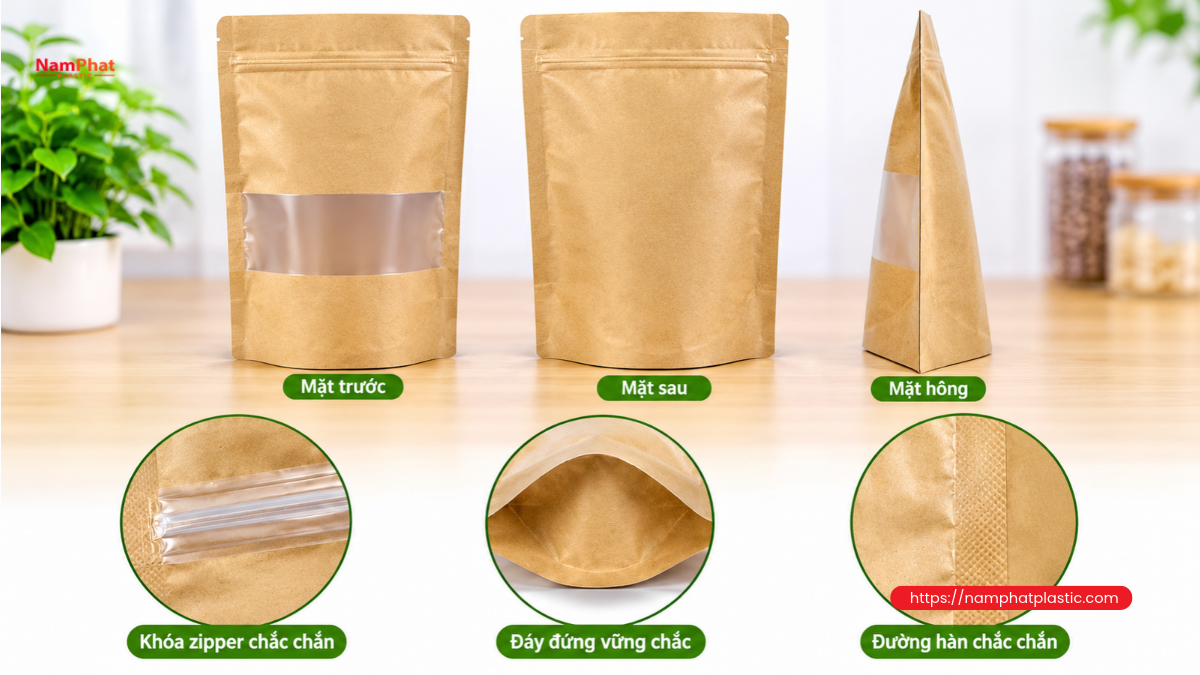
សម្រាប់ផលិតផលម្ហូបអាហារ ការប្រើ PE ការមានហ្ស៊ីប ឬការជាប់តេស្តលេចធ្លាយ មិនបង្កើតការធានាថាសមស្របសម្រាប់ប៉ះអាហារដោយស្វ័យប្រវត្តិទេ។ ត្រូវមានឯកសារសម្រាប់សម្ភារៈ និងសំបកវេចខ្ចប់ពេញលេញតាមទីផ្សារ ប្រភេទអាហារ និងលក្ខខណ្ឌប្រើប្រាស់ដែលបានគ្រោង។ តម្រូវការកកត្រជាក់ កម្ដៅ ការទប់ម្សៅ ឬការផ្ទុករាវ ត្រូវបញ្ជាក់ដាច់ដោយឡែក មិនអាចសន្និដ្ឋានពីសំណាកថង់ដាក់ទំនិញស្ងួតបានទេ។
8. តារាងវិនិច្ឆ័យបញ្ហាតាមរោគសញ្ញា
| រោគសញ្ញា | ក្រុមមូលហេតុត្រូវពិនិត្យ | ជំហានផ្ទៀងផ្ទាត់មុនកែម៉ាស៊ីន |
|---|---|---|
| ហ្ស៊ីបពិបាកបិទ ឬរបើកឡើងវិញ | ទម្រង់មិនត្រឹមត្រូវ ធូលីក្នុងផ្លូវហ្ស៊ីប ការលាត ឬខូចទម្រង់ដោយកម្ដៅ។ | ប្រៀបធៀបហ្ស៊ីបចូលជាមួយសំណាកក្រោយបិទ ដើម្បីបែងចែកបញ្ហារមូរហ្ស៊ីប និងបញ្ហាកែច្នៃ។ |
| ស្លាបហ្ស៊ីបរបើកចេញ | ស្រទាប់បិទមិនស៊ីគ្នា ផ្ទៃកខ្វក់ ការប៉ះមិនគ្រប់ ឬលក្ខខណ្ឌបិទមិនសម។ | បញ្ជាក់ផ្ទៃបិទ និងរបៀបខូច ពិនិត្យការចែកចាយការប៉ះមុនបង្កើនកម្ដៅ។ |
| លេចធ្លាយនៅចុងហ្ស៊ីបទាំងពីរ | ការផ្លាស់ប្ដូរកម្រាស់ ការសង្កត់ចុងហ្ស៊ីបមិនគ្រប់ ឬហ្វីលស្ដើងខូច។ | រកទីតាំងផ្លូវលេចធ្លាយ ប្រៀបធៀបស្នាមបិទ ភាពរាប និងស្ថានភាពឧបករណ៍។ |
| ថង់កោង ឬជ្រួញជុំវិញហ្ស៊ីប | កម្លាំងតានខុសគ្នា ការរួញដោយកម្ដៅ ឬការធ្វើឱ្យត្រជាក់មិនមានស្ថិរភាព។ | ប្រៀបធៀបសំណាកមុនបិទ ក្រោយបិទ និងក្រោយកាត់ ហើយពិនិត្យប្រព័ន្ធបញ្ចូលហ្ស៊ីបដាច់ដោយឡែក។ |
| ទីតាំងកាត់ខុសពីរូបពុម្ព | សញ្ញាពុម្ពពិបាកអាន ការរអិលពេលទាញ ជំហានពុម្ពប្រែប្រួល ឬប្រព័ន្ធបញ្ជាមិនស៊ីគ្នា។ | ពិនិត្យសញ្ញា និងជំហានរមូរពិត បែងចែកកំហុសតម្រឹមពុម្ពពីកំហុសតម្រង់គែម។ |
ពេលដោះស្រាយបញ្ហា ត្រូវញែកឡូត៍ដែលសង្ស័យ ទុកសំណាកមុននិងក្រោយការកែប្រែ កត់ត្រាលក្ខខណ្ឌម៉ាស៊ីន រួចកែក្រុមអថេរមួយក្នុងមួយលើក។ កុំបង្កើនកម្ដៅ សម្ពាធ និងល្បឿនក្នុងពេលតែមួយ រួចសន្និដ្ឋានថាបានរកមូលហេតុឃើញ។ ការត្រួតពិនិត្យដែលត្រូវចូលជិតកាំបិត រ៉ូឡូទាញ ឬដែកបិទកម្ដៅ ត្រូវអនុវត្តតាមនីតិវិធីសុវត្ថិភាពដែលបានអនុម័ត។
9. ប្រព័ន្ធជំនួយ និងការទទួលយក៖ វាយតម្លៃតាមថង់ដែលជាប់គុណភាព មិនមែនល្បឿនក្នុងកាតាឡុក
ត្រូវឱ្យអ្នកផ្គត់ផ្គង់រៀបចំបញ្ជីតម្រូវការអគ្គិសនី បន្ទុកកំពូល ការតភ្ជាប់ដី ខ្យល់បង្ហាប់ ទឹកត្រជាក់ ការបញ្ចេញកម្ដៅ ខ្យល់ចេញចូល និងកន្លែងថែទាំសម្រាប់ការរៀបចំពិត។ សម្រាប់ការបោះពុម្ព ឬផ្សំស្រទាប់ប្រើសារធាតុរំលាយ ត្រូវវាយតម្លៃដាច់ដោយឡែកលើហានិភ័យអគ្គិភ័យ ចំហាយសារធាតុរំលាយ និងប្រព័ន្ធព្យាបាលសមស្រប។ កុំយកថាមពលម៉ូទ័រចម្បងធ្វើជាតម្រូវការអគ្គិសនីសរុប ហើយកុំយកលំហូរទឹករបស់ម៉ូឌុលមួយធ្វើជាតម្រូវការទាំងខ្សែ។
ត្រូវពិនិត្យរបាំងការពារចំណុចកៀប ប្រព័ន្ធ interlock ប៊ូតុងឈប់បន្ទាន់ និងការផ្ដាច់ថាមពលមុនសាកល្បង។ ការណែនាំសុវត្ថិភាពម៉ាស៊ីនប្លាស្ទិករបស់ OSHA សង្កត់ធ្ងន់លើការការពារចំណុចកៀប ផ្នែកចលនា និងកម្ដៅ។ នេះជាឯកសារយោងសុវត្ថិភាព មិនជំនួសតម្រូវការក្នុងតំបន់ និងការវាយតម្លៃហានិភ័យនៅរោងចក្រទេ។ កុំរំលងប្រព័ន្ធ interlock ដើម្បីរក្សាផលិតកម្ម។
ការទទួលយកនៅរោងចក្រអ្នកផ្គត់ផ្គង់ និងនៅរោងចក្រផលិតគួរប្រើហ្វីល ហ្ស៊ីប ទំហំ និងប្រភេទថង់ដែលគ្រោងប្រើពិត។ ត្រូវឯកភាពរយៈពេលដំណើរការ ផែនការយកសំណាក លក្ខណៈវិនិច្ឆ័យផលិតផលខូច ការប្ដូររមូរ និងការប្ដូរម៉ូដែលផលិតផល។ ល្បឿនក្នុងកាតាឡុកមានន័យតែពេលមានលក្ខខណ្ឌភ្ជាប់។ Totani បញ្ជាក់ថាសមត្ថភាពពិតអាស្រ័យលើសម្ភារៈ និងលក្ខខណ្ឌដំណើរការ។ ត្រូវវាយតម្លៃចំនួនថង់ជាប់គុណភាពក្នុងពេលផលិតដែលបានឯកភាព សម្ភារៈប្រើប្រាស់ ពេលឈប់ និងថាមពលក្នុងមួយឯកតាផលិតផលជាប់គុណភាព។
10. ទិញផលិតផលពាក់កណ្ដាលសម្រេច ឬវិនិយោគចាប់ពីគ្រាប់ជ័រ?
ការទិញហ្វីល និងហ្ស៊ីបសមស្របនឹងអាជីវកម្មដែលចង់ផ្ដោតលើការបង្កើតថង់ សាកល្បងទីផ្សារ ឬមានរចនាសម្ព័ន្ធផលិតផលច្រើន។ ការបញ្ចេញជ័រដោយខ្លួនឯងផ្ដល់ការគ្រប់គ្រងច្រើនជាង ប៉ុន្តែទាមទារជំនាញបច្ចេកវិទ្យា ការធ្វើតេស្ត ការថែទាំ ការគ្រប់គ្រងស្តុក និងសំណល់។ ការផលិតហ្វីលដោយខ្លួនឯងមិនមានន័យថាមានបច្ចេកវិទ្យាហ្ស៊ីបទេ។ ការផលិតហ្ស៊ីបដោយខ្លួនឯងក៏មិនជំនួសការបោះពុម្ព ផ្សំស្រទាប់ និងបង្កើតថង់ដែរ។
ពេលប្រៀបធៀបការវិនិយោគ ត្រូវកំណត់វិសាលភាពផ្គត់ផ្គង់ដូចគ្នា៖ ម៉ាស៊ីនចម្បង ម៉ូឌុល ពុម្ព ឧបករណ៍ជំនួយ ការដឹកជញ្ជូន ដំឡើង បណ្ដុះបណ្ដាល គ្រឿងបន្លាស់ និងសំណាកទទួលយក។ គណនាចំណាយក្នុងមួយថង់ជាប់គុណភាពដោយគិតអត្រាខូច ពេលប្ដូរម៉ូដែល និងប្រភពផ្គត់ផ្គង់ពិត ជំនួសការចែកតម្លៃម៉ាស៊ីននឹងសមត្ថភាពផ្សាយពាណិជ្ជកម្ម។ សម្រាប់សំណួរអំពីសំបកវេចខ្ចប់ទៅ Nam Phát សូមរៀបចំសំណាក ឬគំនូរ សម្ភារៈគ្រោងប្រើ គោលបំណងប្រើប្រាស់ បរិមាណបញ្ជាទិញ និងតម្រូវការតេស្ត ដើម្បីពិភាក្សាវិសាលភាពផ្គត់ផ្គង់ពិត។ អត្ថបទនេះមិនបញ្ជាក់ថា Nam Phát លក់ម៉ាស៊ីន ឬផ្គត់ផ្គង់គ្រប់ការរៀបចំដែលបានពិពណ៌នាទេ។
11. សំណួរដែលគេសួរញឹកញាប់
តើម៉ាស៊ីនផ្លុំហ្វីល PE ធម្មតាអាចផលិតថង់ដែលហ្ស៊ីបបញ្ចេញរួមគ្នាបានទេ?
មិនអាចសន្មតដោយស្វ័យប្រវត្តិបានទេ។ ត្រូវមានក្បាលពុម្ព និងឧបករណ៍បង្កើតរូបរាង ធ្វើឱ្យត្រជាក់ តម្រង់ និងខ្ទាស់ហ្ស៊ីបដែលសមស្រប។ ត្រូវវាយតម្លៃសមត្ថភាពកែប្រែម៉ាស៊ីនដែលមានតាមការពិនិត្យវិស្វកម្ម និងសំណាកផលិត មិនមែនតែដោយសារវត្ថុធាតុចូលសុទ្ធតែជា PE ទេ។
តើអាចប្រើហ្ស៊ីបតែមួយសម្រាប់ហ្វីល PE និងហ្វីលផ្សំច្រើនស្រទាប់បានទេ?
អាចបានសម្រាប់ផលិតផលខ្លះដែលរចនាសមស្រប ប៉ុន្តែត្រូវផ្ទៀងផ្ទាត់ស្លាបហ្ស៊ីបជាមួយស្រទាប់បិទពិត។ ឈ្មោះហ្វីលផ្សំច្រើនស្រទាប់មិនកំណត់សមត្ថភាពបិទទេ។ ត្រូវសាកល្បងភាពជាប់ ការខូចទម្រង់ និងការបើកបិទក្រោយកែច្នៃ។
តើថង់ហ្ស៊ីបជិតទឹក ឬជិតខ្យល់ដោយស្វ័យប្រវត្តិដែរឬទេ?
ទេ។ ភាពជិតអាស្រ័យលើទម្រង់ ចុងហ្ស៊ីប ស្នាមបិទ សម្ភារៈ និងរបៀបអ្នកប្រើបិទថង់។ តម្រូវការផ្ទុករាវ ការរក្សាទុកពិសេស ឬអាយុកាលផលិតផល ត្រូវផ្ទៀងផ្ទាត់ដាច់ដោយឡែកលើសំបកវេចខ្ចប់ពេញលេញ។
តើត្រូវផលិតហ្ស៊ីបដោយខ្លួនឯងភ្លាមៗពេលវិនិយោគម៉ាស៊ីនថង់ឬទេ?
មិនចាំបាច់ទេ។ ការទិញបន្ទះហ្ស៊ីបដែលបានបញ្ជាក់ភាពត្រូវគ្នាអាចកាត់បន្ថយវិសាលភាពប្រតិបត្តិការដំបូង។ សេចក្ដីសម្រេចផលិតដោយខ្លួនឯងត្រូវផ្អែកលើក្រុមផលិតផល តម្រូវការមានស្ថិរភាព សមត្ថភាពបច្ចេកទេស និងចំណាយសរុបពិត។
តើលក្ខណៈណាសំខាន់បំផុតពេលទទួលសំណើតម្លៃខ្សែផលិតកម្ម?
សំខាន់បំផុតគឺសមត្ថភាពផលិតសំណាកថង់ដែលបានឯកភាពក្រោមលក្ខខណ្ឌដែលបានកំណត់។ សំណើតម្លៃត្រូវពិពណ៌នាធាតុចូល ការរៀបចំ គុណភាពផលិតផលចេញ វិធីទទួលយក និងវិសាលភាពឧបករណ៍ជំនួយ។ តួលេខថង់ក្នុងមួយនាទីតែមួយមុខមិនគ្រប់គ្រាន់សម្រាប់សម្រេចចិត្តទេ។
- 0 មតិយោបល់


