


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 9
ខ្សែសង្វាក់ផលិតបន្ទះស្នោ XPS គឺជាប្រព័ន្ធច្របាច់បញ្ចេញស្នោ polystyrene ជាបន្តបន្ទាប់ ដែលរួមមានការបញ្ចូលវត្ថុធាតុ ការធ្វើឱ្យជ័ររលាយ ការវាស់បញ្ចូលសារធាតុបង្កើតស្នោ ការធ្វើឱ្យលំហូរជ័រត្រជាក់ ការកំណត់រាង និងការកែច្នៃបញ្ចប់បន្ទះ។ បញ្ហាបច្ចេកទេសមិនមែនគ្រាន់តែធ្វើឱ្យជ័ររីកមាឌទេ៖ ខ្សែសង្វាក់ត្រូវរក្សារចនាសម្ព័ន្ធកោសិកាស្នោ កម្រាស់ និងលក្ខណៈប្រើប្រាស់ឱ្យមានស្ថិរភាពពេញមួយវេនផលិតកម្ម។
នៅពេលវាយតម្លៃបច្ចេកវិទ្យា ឬអ្នកផ្គត់ផ្គង់បន្ទះអ៊ីសូឡង់ ការពិនិត្យតែសមត្ថភាពម៉ាស៊ីន និងដង់ស៊ីតេមិនគ្រប់គ្រាន់ទេ។ ត្រូវភ្ជាប់ទិន្នន័យបីក្រុម៖ វត្ថុធាតុ និងការរៀបចំឧបករណ៍; ស្ថិរភាពដំណើរការ; និងលទ្ធផលសាកល្បងផលិតផលសម្រេចដែលបានរក្សាទុកក្នុងលក្ខខណ្ឌសមស្របមុនសាកល្បង។ អត្ថបទនេះវិភាគតាមវិធីសាស្ត្រនោះ ដោយមិនផ្តល់រូបមន្តលាយឧស្ម័ន ឬការកំណត់ប្រតិបត្តិការដែលអាចជំនួសឯកសាររបស់អ្នកផលិតម៉ាស៊ីនឡើយ។
1. តើ XPS ជាអ្វី ហើយខុសពី EPS និង EPE ដូចម្តេច?
XPS ជាអក្សរកាត់នៃ extruded polystyrene មានន័យថាស្នោ polystyrene ដែលបង្កើតដោយដំណើរការច្របាច់បញ្ចេញ។ ជ័រមូលដ្ឋានត្រូវបានរំលាយ រួមបញ្ចូលជាមួយប្រព័ន្ធបង្កើតស្នោ ហើយឆ្លងកាត់ក្បាលពុម្ព។ នៅពេលលក្ខខណ្ឌសម្ពាធផ្លាស់ប្តូរត្រង់ច្រកចេញ កោសិកាឧស្ម័នកើតឡើង និងរីកធំ ខណៈវត្ថុធាតុត្រូវបានកំណត់រាងជាបន្ទះ។ រចនាសម្ព័ន្ធកោសិកាបិទគឺជាលក្ខណៈសំខាន់ ប៉ុន្តែមិនមានន័យថាបន្ទះ XPS ទាំងអស់មានកម្លាំង មាត្រដ្ឋានស្រូបទឹក ឬសមត្ថភាពអ៊ីសូឡង់ដូចគ្នាទេ។
EPS ក៏ជាសមាជិកនៃក្រុម polystyrene ដែរ ប៉ុន្តែដំណើរការផលិតបន្ទះទូទៅប្រើគ្រាប់ដែលអាចរីកមាឌ៖ បំប៉ោងជាមុនដោយចំហាយទឹក ទុកឱ្យមានស្ថិរភាព ចាក់ពុម្ពជាដុំ ឬជារូបរាង ហើយកាត់។ វាមិនមែនជាដំណើរការដូចការច្របាច់បន្ទះ XPS ទេ។ Knauf Industries ពិពណ៌នាដោយផ្ទាល់អំពីការចាក់ពុម្ពគ្រាប់ EPS។
| លក្ខណៈប្រៀបធៀប | XPS | EPS | EPE ទន់ជារមូរ/បន្ទះ |
|---|---|---|---|
| ជ័រមូលដ្ឋាន | Polystyrene (PS) | គ្រាប់ polystyrene ដែលអាចរីកមាឌ | Polyethylene ជាទូទៅជា LDPE |
| ដំណើរការកំណត់រាងទូទៅ | ច្របាច់ស្នោជាបន្តបន្ទាប់ និងកំណត់រាងបន្ទះ | បំប៉ោងជាមុន ទុកគ្រាប់ឱ្យមានស្ថិរភាព ចាក់ពុម្ព និងកាត់ដុំ | ច្របាច់ស្នោ ប្រមូលជារមូរ ឬកែច្នៃជាបន្ទះ |
| លក្ខណៈត្រូវយកចិត្តទុកដាក់ | បន្ទះរឹង; កោសិកាអាចមានការតម្រង់ទិស | មានរចនាសម្ព័ន្ធគ្រាប់ដែលបានភ្ជាប់គ្នា | ទន់ សមស្របសម្រាប់ការទ្រទ្រង់ទប់ការប៉ះទង្គិច និងការពារផ្ទៃជាច្រើនប្រភេទ |
| មិនគួរសន្និដ្ឋានថា | ដង់ស៊ីតេកំណត់ចំណាត់ថ្នាក់ទ្រាំបន្ទុកទាំងមូល | EPS គ្រប់ប្រភេទអន់ជាង XPS គ្រប់ប្រភេទ | កម្រាស់ដូចគ្នាអាចជំនួស XPS ទ្រាំបន្ទុកដោយផ្ទាល់ |
ក្នុងអត្ថបទនេះ EPE សំដៅលើស្នោ PE ទន់ដែលជួបញឹកញាប់ក្នុងការវេចខ្ចប់ មិនមែនគ្របដណ្តប់បច្ចេកវិទ្យាស្នោគ្រាប់ polyethylene ទាំងអស់ទេ។ ឯកសាររបស់ Sealed Air អំពីស្នោការពារផ្ទៃ ជាឧទាហរណ៍សម្រាប់រមូរ និងបន្ទះ LDPE។ ការជ្រើសរើសវត្ថុធាតុត្រូវផ្អែកលើមុខងារពិតប្រាកដ មិនមែនឈ្មោះទូទៅថា «ស្នោ» ទេ។
2. លំដាប់បច្ចេកវិទ្យា៖ ពិនិត្យខ្សែសង្វាក់ទាំងមូល មិនមែនតែម៉ាស៊ីនច្របាច់
លំដាប់សង្ខេបរួមមាន៖ ទទួល និងបញ្ចូលវត្ថុធាតុ → ធ្វើឱ្យ PS រលាយ → វាស់បញ្ចូល និងបំបែកចែកចាយសារធាតុបន្ថែម និងសារធាតុបង្កើតស្នោ → ធ្វើឱ្យល្បាយស្មើគ្នា និងត្រជាក់ → ក្បាលពុម្ព និងការរីកមាឌ → កំណត់រាង និងទាញបន្ទះ → កាត់ និងកែច្នៃគែម ឬផ្ទៃ → ទុកឱ្យមានស្ថិរភាព និងត្រួតពិនិត្យ → វេចខ្ចប់។ សំណល់គែមអាចចូលទៅខ្សែប្រមូលយកមកប្រើឡើងវិញដាច់ដោយឡែក បន្ទាប់ពីបែងចែកប្រភេទ។
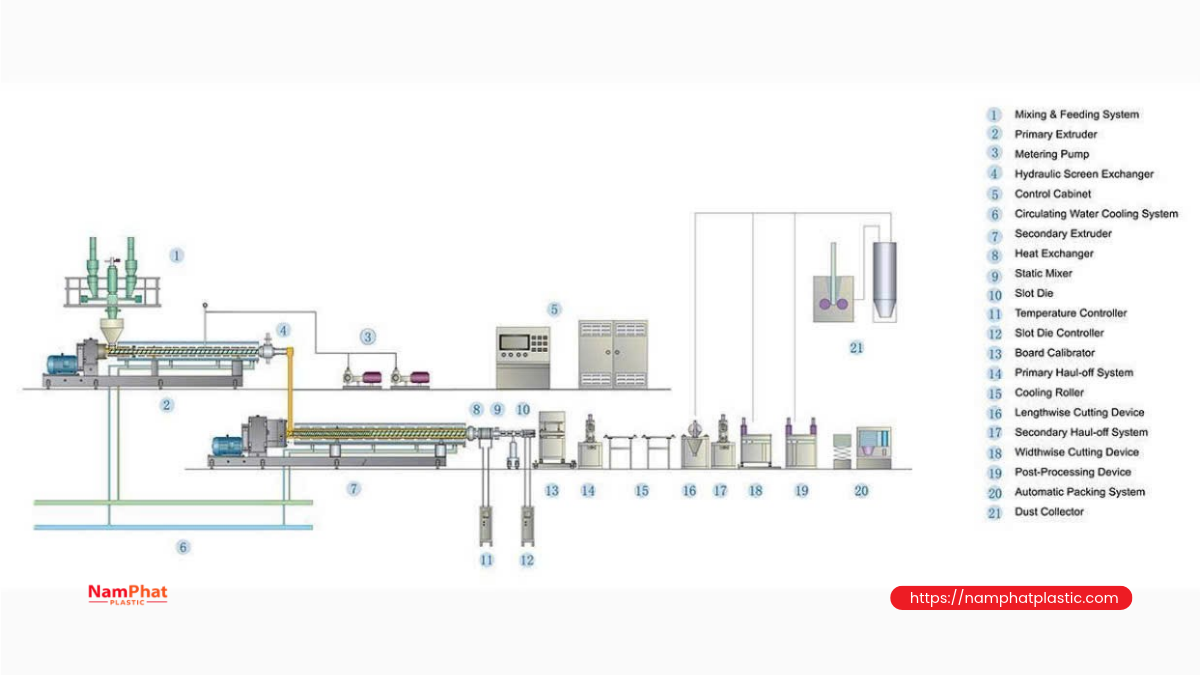
ដំណាក់កាលទាំងនេះមានការរឹតត្បិតគ្នាទៅវិញទៅមក។ បើម៉ាស៊ីនច្របាច់បញ្ចេញវត្ថុធាតុច្រើនជាងសមត្ថភាពធ្វើឱ្យត្រជាក់ ស្ថិរភាពស្នោអាចធ្លាក់ចុះ។ ការបង្កើនល្បឿនទាញឱ្យតាមទាន់បរិមាណផលិតអាចផ្លាស់ប្តូរកម្រាស់ ឬកម្រិតលាតសន្ធឹង។ បើតំបន់ទុកឱ្យមានស្ថិរភាព និងវេចខ្ចប់តូចពេក បរិមាណដែលអាចលក់បាននៅតែមានកម្រិត ទោះម៉ូទ័រមានសមត្ថភាពបម្រុងក៏ដោយ។
| ផ្នែកមុខងារ | ភារកិច្ចសំខាន់ | ទិន្នន័យត្រូវគ្រប់គ្រង |
|---|---|---|
| បញ្ចូលវត្ថុធាតុ និងលាយ | ផ្គត់ផ្គង់ប្រភេទ និងបរិមាណត្រឹមត្រូវ | លេខឡូត៍ ជញ្ជីងវាស់ និងស្ថិរភាពលំហូរបញ្ចូល |
| ច្របាច់ និងលាយ | រំលាយ និងចែកចាយសមាសធាតុក្នុងជ័រ | និន្នាការបន្ទុកម៉ាស៊ីន ស្ថានភាពជ័ររលាយ និងការព្រមាន |
| ប្រព័ន្ធសារធាតុបង្កើតស្នោ | ផ្គត់ផ្គង់ដោយគ្រប់គ្រង និងភ្ជាប់ប្រព័ន្ធសុវត្ថិភាព | ភាពឆបគ្នា ការក្រិតតម្រូវ និងស្ថានភាពប្រព័ន្ធ interlock |
| ធ្វើឱ្យត្រជាក់ និងក្បាលពុម្ព | រៀបចំលក្ខខណ្ឌសម្រាប់បង្កើតរចនាសម្ព័ន្ធស្នោ | ភាពស្មើគ្នានៃសីតុណ្ហភាព និងស្ថិរភាពការចែកចាយលំហូរ |
| កំណត់រាង ទាញ និងកាត់ | គ្រប់គ្រងរូបរាង និងខ្នាត | កម្រាស់តាមទទឹង ភាពរាបស្មើ និងកំហុសកាត់ |
| ទុកឱ្យមានស្ថិរភាព និងសាកល្បង | បញ្ជាក់គុណភាពមុនដឹកចេញ | អាយុសំណាក លក្ខខណ្ឌរក្សាទុក ការសាកល្បង និងការតាមដានប្រភព |
3. ម៉ាស៊ីនច្របាច់មួយ ឬប្រព័ន្ធ tandem៖ ជ្រើសរើសតាមភារកិច្ច
មិនមានវិធានថាខ្សែ XPS ទាំងអស់ត្រូវមានចំនួនវីសដូចគ្នាទេ។ មានការរៀបចំដែលប្រើម៉ាស៊ីនច្របាច់មួយជាមួយឧបករណ៍លាយ និងផ្លាស់ប្តូរកម្ដៅសមស្រប ហើយមានប្រព័ន្ធ tandem ដែលភ្ជាប់ដំណាក់កាលបន្តគ្នាដើម្បីបែងចែកភារកិច្ចរំលាយ លាយ និងធ្វើឱ្យត្រជាក់។ «Tandem» ពិពណ៌នាឧបករណ៍ដែលភ្ជាប់ជាបន្តគ្នា មិនមានន័យថា «វីសពីរ» ក្នុងស៊ីឡាំងតែមួយទេ។
ក្នុងប្រព័ន្ធខ្លះ ម៉ាស៊ីនវីសភ្លោះទទួលបន្ទុកលាយ និងរំលាយ បន្ទាប់មកម៉ាស៊ីនវីសមួយ ឬឧបករណ៍ផ្លាស់ប្តូរកម្ដៅកែសម្រួលស្ថានភាពជ័ររលាយ។ ការរៀបចំពិតប្រាកដអាស្រ័យលើការរចនា វត្ថុធាតុ និងជួរផលិតផល។ KraussMaffei បង្ហាញប្រព័ន្ធ ZE/KE និង Schaumtandex សម្រាប់បន្ទះ XPS។ នេះជាឧទាហរណ៍បច្ចេកវិទ្យា មិនមែនជាការរៀបចំចាំបាច់សម្រាប់រោងចក្រទាំងអស់ទេ។
ពេលប្រៀបធៀបជម្រើស គួរស្នើសុំការរត់សាកល្បងតំណាងឱ្យបន្ទះស្តើង បន្ទះក្រាស់ និងប្រភេទដែលពិបាកបំផុតក្នុងផែនការ។ លទ្ធផលសមត្ថភាពល្អនៅចំណុចមួយមិនបញ្ជាក់ជួរប្រតិបត្តិការទាំងមូលទេ។ ឯកសារទទួលស្គាល់ម៉ាស៊ីនត្រូវកំណត់វត្ថុធាតុសាកល្បង អត្រាផលិតផលស្របលក្ខខណ្ឌ រយៈពេលដំណើរការមានស្ថិរភាព និងឧបករណ៍ជំនួយដែលស្ថិតក្នុងព្រំដែនខ្សែសង្វាក់ឱ្យច្បាស់។
4. វត្ថុធាតុ និងសារធាតុបង្កើតស្នោកំណត់ជួរលក្ខខណ្ឌកែច្នៃ
ជ័រ PS សារធាតុបន្ថែម និងវត្ថុធាតុប្រមូលប្រើឡើងវិញ
ជ័រមូលដ្ឋានត្រូវសមស្របនឹងតម្រូវការភាពខាប់ កម្លាំងទប់ទ្រង់នៅសភាពរលាយ និងស្ថិរភាពកែច្នៃ។ ជ័រដែលហៅថា PS ដូចគ្នាមិនអាចជំនួសគ្នាដោយស្វ័យប្រវត្តិទេ។ សន្លឹកទិន្នន័យបច្ចេកទេស ប្រវត្តិផ្គត់ផ្គង់ និងការសាកល្បងលើការរៀបចំឧបករណ៍ពិតប្រាកដសំខាន់ជាងការប្រៀបធៀបតែតម្លៃក្នុងមួយគីឡូក្រាម។
សារធាតុបង្កើតស្នូលជួយឱ្យកោសិកាស្នោកើតឡើង។ សារធាតុពណ៌ និងសារធាតុបន្ថែមមុខងារអាចប៉ះពាល់ដល់ការចែកចាយ ផ្ទៃ និងលក្ខណៈមេកានិច។ សារធាតុពន្យារការឆេះត្រូវជ្រើសរើសតាមប្រព័ន្ធវត្ថុធាតុ បទប្បញ្ញត្តិដែលអនុវត្ត និងតម្រូវការសាកល្បងផលិតផល។ មិនគួរសន្និដ្ឋានចំណាត់ថ្នាក់ប្រតិកម្មចំពោះភ្លើងពីពណ៌បន្ទះ ឈ្មោះសារធាតុបន្ថែម ឬការសន្យាពាណិជ្ជកម្មមួយឡើយ។
សម្រាប់ជ័រប្រើឡើងវិញ ត្រូវបែងចែកសំណល់គែមស្អាតពីផលិតផលដូចគ្នា ចេញពីសំណល់ខាងក្រៅដែលមិនដឹងប្រវត្តិ។ វត្ថុបំពុល ភាពប្រែប្រួលនៃភាពខាប់ សារធាតុបន្ថែមនៅសល់ និងចំនួនដងកម្ដៅអាចផ្លាស់ប្តូរដំណើរការ។ លក្ខខណ្ឌទទួលយកត្រូវភ្ជាប់ជាមួយដែនកំណត់ដែលបានសាកល្បង; មិនមានអត្រាលាយត្រឡប់តែមួយសមស្របសម្រាប់ XPS គ្រប់ថ្នាក់ទេ។
សារធាតុបង្កើតស្នោមិនមែនជាជម្រើសដែលប្ដូរហើយប្រើបានភ្លាមៗ
ប្រព័ន្ធបង្កើតស្នោបានវិវត្តតាមតម្រូវការបរិស្ថាន លក្ខណៈផលិតផល និងទីផ្សារ។ CO₂ ប្រព័ន្ធដែលមាន HFO ឬសមាសធាតុផ្សេងទៀតអាចមានក្នុងការរចនាពាណិជ្ជកម្ម ប៉ុន្តែភាពសមស្របអាស្រ័យលើល្បាយទាំងមូល និងបទប្បញ្ញត្តិនៅទីកន្លែងផលិត និងលក់។ ការប្ដូរប្រព័ន្ធបង្កើតស្នោអាចទាមទារប្ដូរឧបករណ៍វាស់បញ្ចូល សម្ភារៈស៊ីល ការរចនាការពារអគ្គិភ័យ/ផ្ទុះ លក្ខណៈបន្ទះ និងឯកសារបញ្ជាក់។
EPA បែងចែកកម្មវិធី XPS boardstock/billet ដាច់ដោយឡែក និងធ្វើបច្ចុប្បន្នភាពបញ្ជីសារធាតុជំនួស។ បញ្ជីរបស់សហរដ្ឋអាមេរិកនេះជួយស្វែងយល់និន្នាការ ប៉ុន្តែមិនមែនជាការអនុញ្ញាតឱ្យអនុវត្តនៅវៀតណាមទេ។ ត្រូវពិនិត្យបទប្បញ្ញត្តិបច្ចុប្បន្ន និងការរឹតត្បិតថ្មីពាក់ព័ន្ធ ជំនួសឱ្យការយកតារាងសារធាតុបង្កើតស្នោចាស់មកណែនាំការទិញ។
អត្ថបទនេះមិនផ្តល់សមាមាត្រលាយឧស្ម័ន សម្ពាធបញ្ចូល ឬសីតុណ្ហភាពកំណត់ឡើយ។ ព័ត៌មានទាំងនោះត្រូវស្ថិតក្នុងឯកសារដំណើរការដែលបានវាយតម្លៃ សន្លឹក SDS របស់សារធាតុនីមួយៗ និងនីតិវិធីសុវត្ថិភាពឧបករណ៍ជាក់លាក់។
5. ពីជ័ររលាយទៅជាកោសិកាស្នោមានស្ថិរភាព
ការវាស់បញ្ចូល ការលាយ និងការធ្វើឱ្យត្រជាក់
ការវាស់បញ្ចូលមានស្ថិរភាពជួយកាត់បន្ថយការប្រែប្រួលសមាសធាតុតាមពេលវេលា។ ប៉ុន្តែបរិមាណសរុបត្រឹមត្រូវមិនមានន័យថាការចែកចាយស្មើគ្នាទេ។ សារធាតុបន្ថែមត្រូវបំបែកចែកចាយឱ្យសមស្រប ហើយសារធាតុបង្កើតស្នោត្រូវចូលទៅជ័ររលាយតាមប្រព័ន្ធដែលរចនាសម្រាប់ភារកិច្ចនោះ។ ការប្រែប្រួលបញ្ចូលវត្ថុធាតុ ឬស្ថានភាពរលាយអាចបង្ហាញជាខ្សែតំបន់ខូចលើបន្ទះបន្ទាប់ពីមានពេលយឺតមួយ។
ការធ្វើឱ្យជ័រត្រជាក់មុនក្បាលពុម្ពមិនមែនគ្រាន់តែបន្ថយសីតុណ្ហភាពឱ្យច្រើនបំផុតទេ។ គោលដៅគឺស្ថានភាពលំហូរមានភាពខាប់សមស្រប និងស្មើគ្នា ដើម្បីឱ្យកោសិកាឧស្ម័នរីកលូតលាស់ហើយរក្សាស្ថិរភាព។ លក្ខខណ្ឌខុសគ្នារវាងកណ្ដាលលំហូរ និងជិតជញ្ជាំងអាចធ្វើឱ្យស្នោរីកមិនស្មើ។ Sulzer ពិពណ៌នាតួនាទីនៃការលាយឆ្លងកាត់មុខកាត់ក្នុងការផ្លាស់ប្តូរកម្ដៅជ័ររលាយ ដែលជាគោលការណ៍មានប្រយោជន៍សម្រាប់វាយតម្លៃឧបករណ៍ត្រជាក់។
ការរីកមាឌត្រង់ក្បាលពុម្ព និងទម្រង់កោសិកា
នៅច្រកចេញក្បាលពុម្ព ការបង្កើតស្នូល ការរីកធំនៃកោសិកា និងការធ្វើឱ្យជញ្ជាំងកោសិកាមានស្ថិរភាពកើតឡើងស្របពេលរូបរាងវត្ថុធាតុផ្លាស់ប្តូរ។ បើជញ្ជាំងកោសិកាមិនអាចរក្សារចនាសម្ព័ន្ធបាន អាចកើតកោសិកាភ្ជាប់បើកទៅគ្នា ប្រហោងធំ ឬការស្រុតក្នុងតំបន់។ បើការចែកចាយលំហូរមិនស្មើ ភាពខុសគ្នាអាចកើតពីគែមទៅកណ្ដាលបន្ទះ។
រូបភាពមុខកាត់អាចបង្ហាញទំហំ និងភាពស្មើគ្នានៃកោសិកា ប៉ុន្តែរូបភាពស្អាតមួយមិនអាចជំនួសការវាស់បានទេ។ ត្រូវយកសំណាកនៅទីតាំងជាច្រើនតាមទទឹង តាមកម្រាស់ និងតាមពេលវេលា។ កោសិកាដែលលាតសន្ធឹងតាមទិសកែច្នៃអាចធ្វើឱ្យលក្ខណៈប្រែប្រួលតាមទិស; ដូច្នេះត្រូវកត់ត្រាទិសយកសំណាកពេលប្រៀបធៀបលក្ខណៈ។
6. កំណត់រាង ទាញបន្ទះ និងកែច្នៃបញ្ចប់ក្រោយច្របាច់
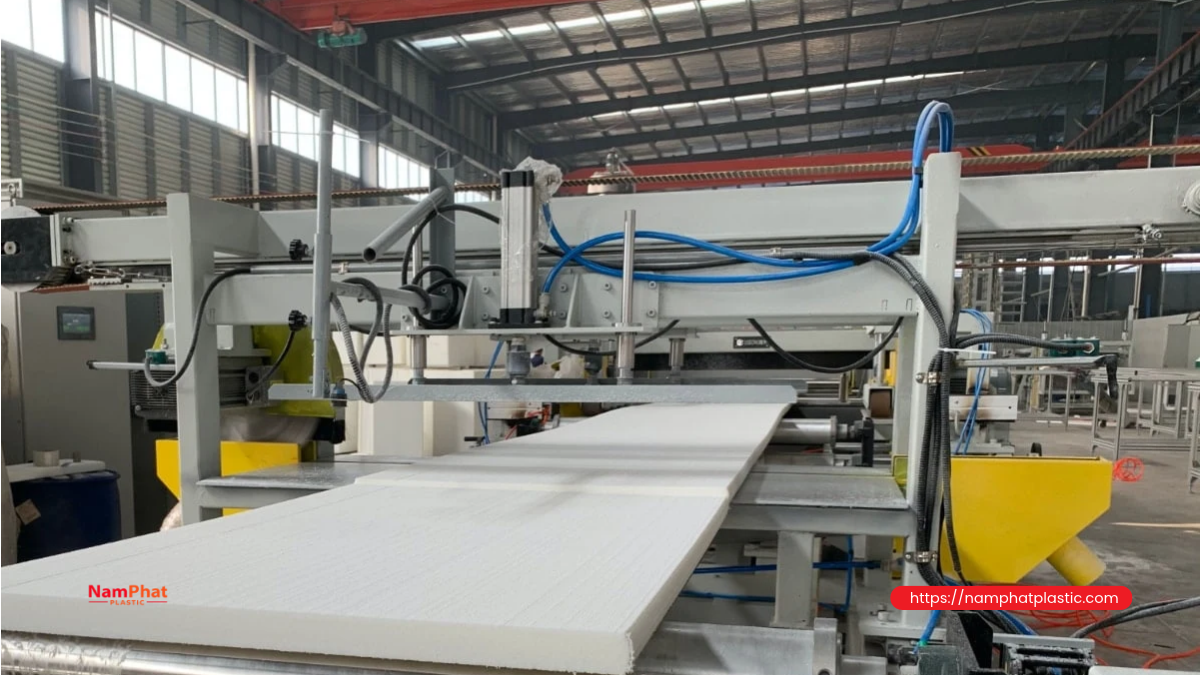
ឧបករណ៍កំណត់រាង ឬក្រិតខ្នាតជួយគ្រប់គ្រងធរណីមាត្រខណៈស្នោបន្តមានស្ថិរភាព។ ឧបករណ៍ទាញត្រូវសម្របជាមួយលំហូរវត្ថុធាតុ ហើយមិនគួរយកល្បឿនទាញជាមធ្យោបាយតែមួយដោះស្រាយគ្រប់គម្លាតទេ។ ចំណុចប៉ះក៏ត្រូវត្រួតពិនិត្យ ដើម្បីបែងចែកស្នាមពីឧបករណ៍ និងកំហូចដែលមានរួចពីក្បាលពុម្ព។
បន្ទាប់មកបន្ទះត្រូវកាត់ប្រវែង កែទទឹង និងកែច្នៃគែមតាមខ្នាត។ គែមត្រង់ គែមជាន់ ឬទម្រង់តភ្ជាប់ផ្សេងៗបម្រើតម្រូវការដំឡើងខុសគ្នា។ ការធ្វើផ្ទៃរដុប ឬចង្អូរត្រូវកំណត់ក្នុងលក្ខណៈផលិតផល; ការយកស្រទាប់ស្បែកផ្ទៃចេញអាចផ្លាស់ប្តូរលក្ខខណ្ឌសាកល្បង និងទំនាក់ទំនងជាមួយកាវ ថ្នាំកូត ឬទឹក។
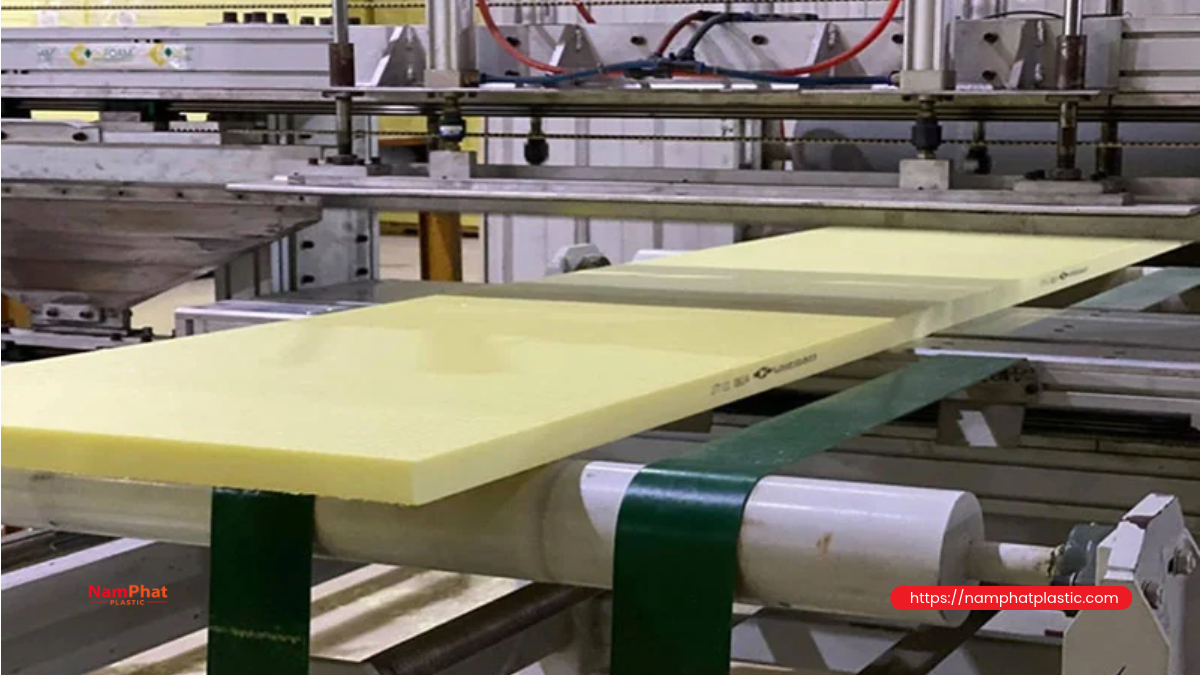
រយៈពេលរក្សាទុកឱ្យមានស្ថិរភាពមិនគួរជាលេខលំនាំដើមតែមួយសម្រាប់គ្រប់រូបមន្តទេ។ ការផ្លាស់ប្តូរឧស្ម័ន និងស្ត្រេសនៅសល់អាចប៉ះពាល់ទំហំ និងលក្ខណៈកម្ដៅ។ ផែនការត្រួតពិនិត្យត្រូវកំណត់ពេលអាចកាត់ខ្នាតចុងក្រោយ ចងជាបាច់ យកសំណាក និងដឹកចេញ។ លក្ខខណ្ឌខ្យល់ចេញចូល ការដាក់ជង់ និងបន្ទុកចុចពេលវេចខ្ចប់ក៏ត្រូវសមស្របដែរ។
ការតាមដានប្រភពគួរភ្ជាប់លេខឡូត៍ផលិតផលសម្រេចទៅវត្ថុធាតុ វេនផលិតកម្ម ផ្នែកដំណើរការ សំណាករក្សាទុក និងលទ្ធផលសាកល្បង។ នៅពេលមានបញ្ហាក្នុងឡូត៍មួយ ទិន្នន័យនេះជួយកំណត់ដែនផលិតផលដែលពាក់ព័ន្ធ ជំនួសឱ្យការសង្ស័យលើផលិតកម្មជាច្រើនថ្ងៃ។
7. គ្រប់គ្រងគុណភាព៖ ដង់ស៊ីតេគ្រាន់តែជាសូចនាករមួយ
ដង់ស៊ីតេបន្ទះស្នោគឺម៉ាសចែកនឹងមាឌជាក់ស្ដែងរបស់បន្ទះ មិនមែនដង់ស៊ីតេជ័រ PS រឹងទេ។ បន្ទះពីរដែលមានដង់ស៊ីតេដូចគ្នានៅតែអាចខុសគ្នាផ្នែករចនាសម្ព័ន្ធកោសិកា ការចែកចាយវត្ថុធាតុ ស្ថានភាពផ្ទៃ និងកម្រិតស្ថិរភាព។ ដូច្នេះត្រូវមានសំណុំសូចនាករតាមកម្មវិធីប្រើប្រាស់ មិនមែនទិញលក់តែតាមលេខ kg/m³ មួយទេ។
| លក្ខណៈ | ព័ត៌មានត្រូវកត់ត្រាជាមួយលទ្ធផល | កំហុសត្រូវជៀសវាង |
|---|---|---|
| មេគុណចម្លងកម្ដៅ λ, W/(m·K) | សីតុណ្ហភាពមធ្យមសាកល្បង អាយុ/លក្ខខណ្ឌសំណាក កម្រាស់ និងទិសលំហូរកម្ដៅ | ប្រៀបធៀបតម្លៃផលិតថ្មីជាមួយតម្លៃក្រោយ aging |
| ស្ត្រេស/កម្លាំងសង្កត់, kPa | វិធីសាស្ត្រ កម្រិតបម្រែបម្រួលរាង ទិសបន្ទុក និងផ្ទៃសំណាក | ប្រើផ្ទាល់ជាបន្ទុករចនារយៈពេលវែង |
| ការខូចទ្រង់ទ្រាយបន្តិចម្ដងក្រោមបន្ទុកសង្កត់ (creep) | បន្ទុក រយៈពេល លក្ខខណ្ឌសាកល្បង វិធីប៉ាន់ពង្រីកលទ្ធផល និងដែនអនុវត្ត | ជំនួសដោយការសង្កត់រយៈពេលខ្លីមួយ |
| ការស្រូបទឹក និងការឆ្លងចំហាយទឹក | វិធីប៉ះទឹក រយៈពេល ឯកតា និងកម្រាស់ | ចាត់ការស្រូបទឹកទាបថាជាការជ្រាបទឹកមិនបានទាំងស្រុង |
| ស្ថិរភាពទំហំ | លក្ខខណ្ឌកម្ដៅ/សំណើម និងរយៈពេលវាយតម្លៃ | វាស់តែភ្លាមៗក្រោយកាត់ |
| ប្រតិកម្មចំពោះភ្លើង | ប្រព័ន្ធចំណាត់ថ្នាក់ ការរៀបចំសាកល្បង ផ្ទៃ និងវិសាលភាពរបាយការណ៍ | ហៅបន្ទះដែលមានសារធាតុពន្យារការឆេះថាមិនឆេះ |
អានទិន្នន័យអ៊ីសូឡង់កម្ដៅឱ្យត្រឹមត្រូវ
តាមគោលការណ៍ ភាពធន់កម្ដៅរបស់ស្រទាប់វត្ថុធាតុស្មើគ្នាអាចគណនាប្រហែលជា R = d/λ ដោយ d គិតជាម៉ែត្រ។ ប៉ុន្តែ λ ត្រូវតំណាងឱ្យលក្ខខណ្ឌវាយតម្លៃ មិនមែនលេខណាមួយក្នុងការផ្សាយពាណិជ្ជកម្មទេ។ សន្លាក់ តំណភ្ជាប់ និងស្ពានកម្ដៅក្នុងសំណង់ពេញលេញក៏ប៉ះពាល់ប្រសិទ្ធភាពប្រើប្រាស់។
Owens Corning បញ្ជាក់លក្ខខណ្ឌសីតុណ្ហភាព និង aging ពេលបង្ហាញភាពធន់កម្ដៅ។ ឧទាហរណ៍នេះបង្ហាញថាហេតុអ្វីត្រូវប្រៀបធៀបលើមូលដ្ឋានដូចគ្នា។ មិនគួរយកទិន្នន័យម៉ាកមួយធ្វើជាលក្ខណៈលំនាំដើមសម្រាប់ XPS ទាំងអស់ ឬផលិតផល Nam Phát ទេ។
ការសង្កត់រយៈពេលខ្លីមិនមែនជាសមត្ថភាពទ្រាំបន្ទុករយៈពេលវែង
ស្ត្រេសនៅកម្រិតបម្រែបម្រួលរាងដែលកំណត់មួយពិពណ៌នាការឆ្លើយតបក្នុងការសាកល្បងជាក់លាក់។ កម្រាល ដំបូល ឬស្រទាប់ក្រោមគ្រឹះនៅតែទាក់ទងនឹងបន្ទុកជាប់យូរ បម្រែបម្រួលរាងដែលអនុញ្ញាត ការចែកចាយបន្ទុក និងសីតុណ្ហភាពប្រើប្រាស់។ ទិន្នន័យបច្ចេកទេស Styrodur របស់ BASF បែងចែកលក្ខណៈសង្កត់ និងបន្ទុករយៈពេលវែងដាច់ដោយឡែក ដើម្បីបង្ហាញភាពខុសគ្នាដែលត្រូវរក្សានៅពេលរៀបចំតម្រូវការ។
ការស្រូបទឹកទាប និងការពន្យារការឆេះសុទ្ធតែមានដែនកំណត់
ការស្រូបទឹករាវ ការសាយភាយចំហាយ និងហានិភ័យកំណជាញើសជាបញ្ហាផ្សេងគ្នា។ ត្រូវពិនិត្យប្រព័ន្ធដំបូល ឬជញ្ជាំងទាំងមូល សន្លាក់ ស្រទាប់ការពារទឹក និងសមត្ថភាពបញ្ចេញសំណើម។ បន្ទះ XPS មិនជំនួសភ្នាសការពារទឹក ឬការរចនាគ្រប់គ្រងចំហាយដោយស្វ័យប្រវត្តិទេ។
ដូចគ្នានេះ ចំណាត់ថ្នាក់ប្រតិកម្មចំពោះភ្លើងមិនស្មើនឹងកម្រិតទ្រាំភ្លើងរបស់សមាសភាគសំណង់ទេ។ XPS នៅតែជាវត្ថុធាតុ polymer ដែលត្រូវប្រើក្នុងការរៀបចំសំណង់បានវាយតម្លៃសមស្រប។ កុំផ្សព្វផ្សាយថា «ការពារភ្លើងទាំងស្រុង» កុំបម្លែងចំណាត់ថ្នាក់រវាងប្រព័ន្ធដោយគ្មានមូលដ្ឋាន និងកុំយកលទ្ធផលបន្ទះមានស្រទាប់ការពារទៅប្រើសម្រាប់បន្ទះទទេ។
8. កំណត់តម្រូវការសាកល្បង និងឯកសារទទួលយកឱ្យមានស្តង់ដារ
ទំព័រផ្លូវការ ASTM C578 បង្ហាញ C578-23 ជាស្ថានភាព active នៅពេលពិនិត្យ។ ស្តង់ដារនេះពិភាក្សាក្រុមលក្ខណៈ និងទំហំបន្ទះ polystyrene សម្រាប់អ៊ីសូឡង់; ការហៅផលិតផលថា XPS មិនបញ្ជាក់ថាវាស្របតាមស្តង់ដារដោយស្វ័យប្រវត្តិទេ។ ពេលយោងត្រូវបញ្ជាក់កំណែ ប្រភេទផលិតផល វិសាលភាព និងភស្តុតាងសាកល្បងដែលត្រូវគ្នា។
សម្រាប់ការបញ្ជាទិញប្រើប្រព័ន្ធស្តង់ដារផ្សេង ត្រូវឯកភាពលើវិធីសាស្ត្រ និងកំណែតាំងពីក្នុងតម្រូវការបច្ចេកទេស។ កុំយកតម្លៃ «ល្អបំផុត» ពីការសាកល្បងខុសគ្នាមកបញ្ចូលជាសំណុំលក្ខណៈតែមួយតាមចិត្ត។ មន្ទីរពិសោធន៍ត្រូវទទួលសំណាកមានខ្នាត ផ្ទៃ និងលក្ខខណ្ឌតំណាងឱ្យផលិតផលដឹកជូន។
- ឯកសារវត្ថុធាតុចូល៖ លេខសម្គាល់ជ័រ សារធាតុបន្ថែម SDS និងការតាមដានឡូត៍។
- ឯកសារដំណើរការ៖ ទិន្នន័យនិន្នាការ ការព្រមាន និងការផ្លាស់ប្តូរបានអនុម័ត។
- ឯកសារផលិតផលសម្រេច៖ ទំហំ ដង់ស៊ីតេ លក្ខណៈត្រូវការ និងលក្ខខណ្ឌសាកល្បង។
- ឯកសារដឹកជូន៖ លេខឡូត៍ ខ្នាតវេចខ្ចប់ ការណែនាំរក្សាទុក និងដែនប្រើប្រាស់។
9. គណនាបរិមាណផលិត XPS ពី kg/h ទៅ m³/h និង m/min
ឧទាហរណ៍ខាងក្រោមគ្រាន់តែបង្ហាញសមតុល្យម៉ាស មិនមែនលក្ខណៈម៉ាស៊ីន ឬការសន្យាពាណិជ្ជកម្មទេ។ សន្មតថាលំហូរម៉ាសសមមូលរបស់បន្ទះមុនដកសំណល់មាន 480 kg/h អត្រាម៉ាសផលិតផលសម្រេចស្របលក្ខខណ្ឌ 90% និងដង់ស៊ីតេជាក់ស្ដែងរបស់ផលិតផល 32 kg/m³។ បន្ទះសម្រេចមានទទឹង 1.2 m និងកម្រាស់ 50 mm ឬ 0.05 m។
| ជំហានគណនា | រូបមន្ត | លទ្ធផល |
|---|---|---|
| ម៉ាសផលិតផលស្របលក្ខខណ្ឌ | 480 × 0.90 | 432 kg/h |
| មាឌផលិតផលស្របលក្ខខណ្ឌ | 432 ÷ 32 | 13.5 m³/h |
| ផ្ទៃក្រឡាមុខកាត់បន្ទះ | 1.2 × 0.05 | 0.06 m² |
| ប្រវែងសមមូល | 13.5 ÷ 0.06 | 225 m/h |
| ល្បឿនសមមូលផលិតផលស្របលក្ខខណ្ឌ | 225 ÷ 60 | 3.75 m/min |
លេខ 3.75 m/min ជាល្បឿនសមមូលគិតលើផលិតផលស្របលក្ខខណ្ឌ មិនចាំបាច់ជាល្បឿនកំណត់លើឧបករណ៍ទាញទេ។ បើការបាត់បង់មកពីសំណល់គែម ឬផ្នែកកាត់ចោលដែលខូច ល្បឿនពិតរបស់បន្ទះបន្តអាចខុស។ ក៏មិនត្រូវយកលំហូរគ្រាប់ជ័រចូលជាម៉ាសផលិតផលសម្រេចដោយផ្ទាល់ដែរ បើមិនទាន់កំណត់ព្រំដែនសមតុល្យ និងគិតពីសារធាតុហួត។
បើអត្រា 90% គិតតែក្នុងពេលម៉ាស៊ីនដំណើរការមានស្ថិរភាព ផែនការបរិមាណប្រចាំខែត្រូវគិតពេលចាប់ផ្តើម ប្ដូរខ្នាត សម្អាត ថែទាំ និងឈប់ម៉ាស៊ីនបន្ថែម។ ផ្ទុយទៅវិញ បើអត្រានោះរួមបញ្ចូលការបាត់បង់ទាំងនេះហើយ មិនត្រូវដកជាលើកទីពីរទេ។ សូចនាករនីមួយៗត្រូវមាននិយមន័យច្បាស់មុនបញ្ចូលក្នុងគំរូចំណាយ។
10. វិនិច្ឆ័យកំហូច៖ ប្រើសញ្ញាដើម្បីបង្កើតសម្មតិកម្ម
រោគសញ្ញាមួយអាចមានមូលហេតុច្រើន។ តារាងខាងក្រោមជួយរៀបចំផែនការត្រួតពិនិត្យ មិនមែនបញ្ជាឱ្យកែម៉ាស៊ីនទេ។ ដំបូងត្រូវបញ្ជាក់ឧបករណ៍វាស់ ទីតាំងសំណាក និងពេលកំហូចកើតឡើង; ការកែបច្ចេកវិទ្យាទាំងអស់ត្រូវស្ថិតក្នុងដែនបានអនុម័ត។
| រោគសញ្ញា | ក្រុមកត្តាត្រូវពិនិត្យ | ការបញ្ជាក់អាទិភាព |
|---|---|---|
| កម្រាស់ខុសតាមទទឹង | ការចែកចាយលំហូរ ស្ថានភាពកម្ដៅ កំណត់រាង និងការតម្រឹម | ធ្វើផែនទីវាស់ទទឹង និងពិនិត្យភាពកើតឡើងដដែល |
| ដង់ស៊ីតេប្រែប្រួលតាមបណ្ដោយ | ការបញ្ចូលវត្ថុធាតុ ការវាស់បញ្ចូល ស្ថានភាពជ័រ និងល្បឿនទាញ | ប្រៀបធៀបសំណាកតាមពេលជាមួយនិន្នាការទិន្នន័យ |
| កោសិកាធំ ឬប្រហោងក្នុងតំបន់ | ការចែកចាយ វត្ថុបំពុល និងស្ថិរភាពស្នោ | ប្រៀបធៀបមុខកាត់ច្រើនទីតាំង និងតាមដានឡូត៍វត្ថុធាតុ |
| កោងក្រោយរក្សាទុក | ត្រជាក់មិនស្មើ ស្ត្រេសនៅសល់ ការធ្វើឱ្យមានស្ថិរភាព និងដាក់ជង់ | ប្រៀបធៀបរាងនៅអាយុសំណាកខុសគ្នាក្នុងលក្ខខណ្ឌដូចគ្នា |
| ស្នាមឆ្នូត ឬកោសលើផ្ទៃ | ពុម្ព ចំណុចប៉ះ ធូលី ឬឧបករណ៍កែច្នៃ | តាមដានទីតាំងកើតស្នាមតាមខ្សែដោយរក្សាសុវត្ថិភាព |
| លទ្ធផលសង្កត់ ឬចម្លងកម្ដៅមិនស្របលក្ខខណ្ឌ | រចនាសម្ព័ន្ធកោសិកា វត្ថុធាតុ អាយុសំណាក និងវិធីសាកល្បង | សាកល្បងឡើងវិញដោយគ្រប់គ្រង និងប្រៀបធៀបសំណុំលក្ខណៈទាំងមូល |
មិនគួរកែអថេរច្រើនព្រមគ្នា ព្រោះនឹងបាត់សមត្ថភាពសម្គាល់មូលហេតុ។ ការវាយតម្លៃការផ្លាស់ប្តូរត្រូវគិតពេលយឺតក្នុងការឆ្លងខ្សែទាំងមូល និងពេលសំណាកមានស្ថិរភាព។ ការដោះពុម្ព ចូលជិតផ្នែកក្តៅ ឬធ្វើការលើប្រព័ន្ធឧស្ម័នត្រូវអនុវត្តដោយអ្នកបានបណ្តុះបណ្តាល តាមនីតិវិធីផ្ដាច់ និងដាច់ដោយឡែកប្រភពថាមពល។
11. អគ្គិសនី ប្រព័ន្ធត្រជាក់ ខ្យល់ចេញចូល និងសុវត្ថិភាពរោងចក្រ
តម្រូវការហេដ្ឋារចនាសម្ព័ន្ធត្រូវរួមបញ្ចូលអគ្គិសនីសម្រាប់ខ្សែទាំងមូល ប្រព័ន្ធត្រជាក់ ខ្យល់សម្ពាធបើមាន ការបឺតធូលីកែច្នៃ ខ្យល់ចេញចូល និងកន្លែងទុកផលិតផលឱ្យមានស្ថិរភាព។ ការយកតែកម្លាំងម៉ូទ័រច្របាច់មកគណនាថាមពលក្នុងមួយម៉ែត្រគូបនឹងខកខានបន្ទុកជំនួយជាច្រើន។ សូចនាករមានប្រយោជន៍ជាងគឺថាមពលវាស់ក្នុងព្រំដែនកំណត់ ចែកនឹងបរិមាណផលិតផលស្របលក្ខខណ្ឌ។
ការវាយតម្លៃហានិភ័យត្រូវពិនិត្យប្រភេទសារធាតុបង្កើតស្នោ លទ្ធភាពលេចធ្លាយ ការប្រមូលផ្តុំឧស្ម័ន ប្រភពបញ្ឆេះ និងស្ថានភាពដាច់ភ្លើង ឬបាត់ប្រព័ន្ធត្រជាក់។ ឧបករណ៍រកឧស្ម័នត្រូវសមនឹងសារធាតុ និងបានក្រិតតម្រូវ; ខ្យល់ចេញចូល interlock បញ្ឈប់ដោយសុវត្ថិភាព ការបែងចែកតំបន់ឧបករណ៍ និងការការពារអគ្គិភ័យត្រូវរចនាដោយអ្នកជំនាញ។ ឧស្ម័នមិនឆេះនៅតែអាចបង្កហានិភ័យខ្វះអុកស៊ីសែន។
HSE ព្រមានអំពីហានិភ័យអគ្គិភ័យ និងផ្សែងពុលពីប្លាស្ទិកស្នោ។ ក្នុងការអនុវត្ត ត្រូវគ្រប់គ្រងប្រភពបញ្ឆេះ សំណល់ ធូលី និងបរិមាណស្តុកក្នុងតំបន់ធ្វើការ។ មិនត្រូវសាកល្បងដុតដោយដៃក្បែរខ្សែផលិតដើម្បីជំនួសរបាយការណ៍សាកល្បងទេ។
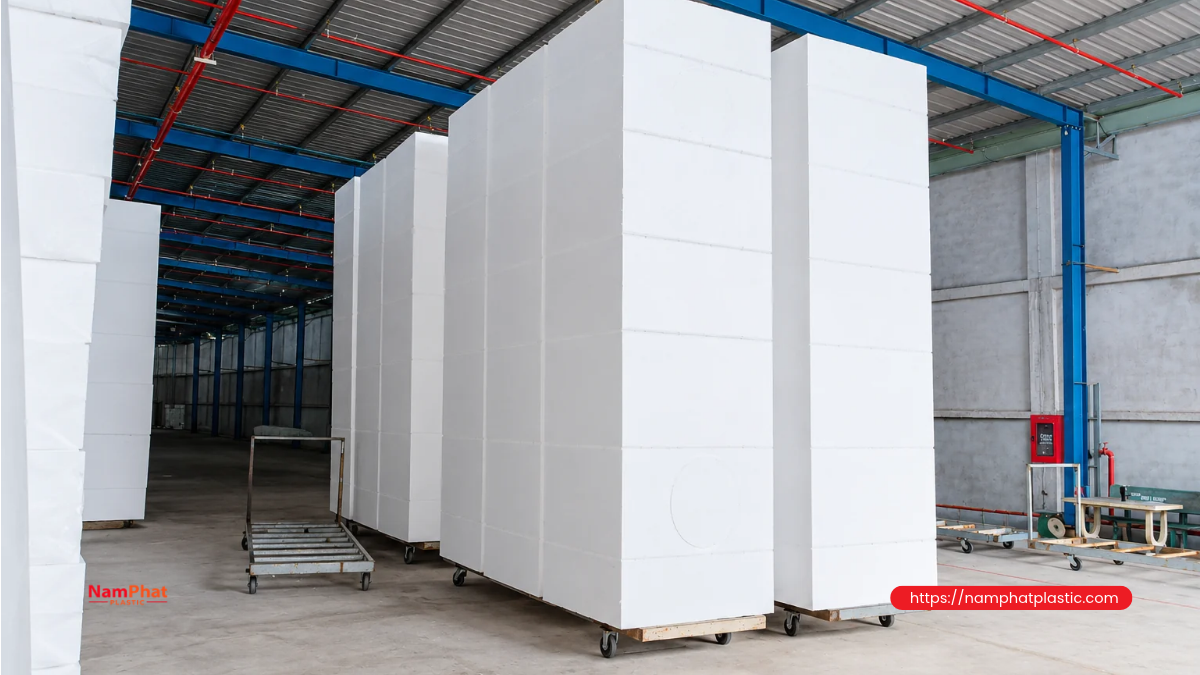
ឃ្លាំងវត្ថុធាតុ តំបន់ទុកបន្ទះថ្មីឱ្យមានស្ថិរភាព ម៉ាស៊ីនកិន និងឃ្លាំងផលិតផលសម្រេចត្រូវចាត់ជាផ្នែកនៃប្រព័ន្ធសុវត្ថិភាពតែមួយ។ របាំងការពារមេកានិចនៅឧបករណ៍ទាញ/កាត់ នីតិវិធីចាក់សោ និងដាក់ស្លាក ផ្លូវគេចខ្លួន និងការបណ្តុះបណ្តាលឆ្លើយតបអាសន្ន មិនអាចជំនួសដោយសិនស័រ ឬផ្លាកព្រមានពីរបីបានទេ។
12. ប្រមូលសំណល់ប្រើឡើងវិញ និងវាយតម្លៃប្រសិទ្ធភាពវិនិយោគ
សំណល់គែមស្អាតអាចបែងចែកប្រភេទ បង្រួមមាឌ ធ្វើជាគ្រាប់ឡើងវិញ ឬបញ្ជូនទៅខ្សែសមស្របតាមការរចនា។ សមត្ថភាពកែច្នៃឡើងវិញផ្នែកវត្ថុធាតុមិនមានន័យថាសំណល់ទាំងអស់សមស្របសម្រាប់ផលិតផលដើមទេ។ ត្រូវគ្រប់គ្រងធូលី វត្ថុបំពុល ឧស្ម័ននៅសល់ ប្រវត្តិសារធាតុបន្ថែម និងលក្ខណៈក្រោយកែច្នៃឡើងវិញ។
ពេលគណនាប្រសិទ្ធភាព គួរប្រើចំណាយក្នុងមួយ m³ នៃផលិតផលស្របលក្ខខណ្ឌដែលមានថ្នាក់លក្ខណៈដូចគ្នា មិនមែនតែចំណាយក្នុងមួយ kg ជ័រទេ។ ខ្សែតម្លៃទាបជាង ប៉ុន្តែមានសំណល់ច្រើន ប្រើប្រាស់ថាមពលច្រើន ឬត្រូវការទីធ្លាធំសម្រាប់ស្ថិរភាព អាចមានចំណាយសរុបខ្ពស់ជាង។ មិនមានតម្លៃសកលសមស្របទេ បើមិនទាន់កំណត់ទំហំ បរិមាណ ប្រព័ន្ធបង្កើតស្នោ ឧបករណ៍ជំនួយ និងលក្ខខណ្ឌទទួលយក។
សំណើសុំជម្រើសបច្ចេកទេសគួរបញ្ជាក់ក្រុមផលិតផលគោលដៅ លក្ខណៈត្រូវបង្ហាញ ជួរទទឹង/កម្រាស់ បរិមាណផលិតផលស្របលក្ខខណ្ឌ វិធីប្រមូលសំណល់ ដែនកំណត់ហេដ្ឋារចនាសម្ព័ន្ធ ការបណ្តុះបណ្តាល គ្រឿងបន្លាស់ និងការថែទាំ។ វាក៏ជាមូលដ្ឋានបែងចែកការសន្យាក្នុងកិច្ចសន្យាពីលេខផ្សព្វផ្សាយ។
13. សំណួរញឹកញាប់អំពីខ្សែសង្វាក់ផលិតបន្ទះស្នោ XPS
តើម៉ាស៊ីនផលិត EPS អាចប្ដូរទៅផលិតបន្ទះ XPS បានទេ?
មិនអាចចាត់ទុកថាគ្រាន់តែប្ដូរគ្រាប់ជ័រហើយចាប់ផ្តើមឡើងវិញទេ។ ខ្សែចាក់ពុម្ពគ្រាប់ EPS និងខ្សែច្របាច់បន្ទះ XPS មានគោលការណ៍ និងឧបករណ៍ខុសគ្នា។ លទ្ធភាពប្រើហេដ្ឋារចនាសម្ព័ន្ធឡើងវិញត្រូវសិក្សាដាច់ដោយឡែក។
តើ XPS មានដង់ស៊ីតេខ្ពស់ជាងតែងតែអ៊ីសូឡង់ល្អជាងទេ?
ទេ។ លក្ខណៈកម្ដៅក៏អាស្រ័យលើរចនាសម្ព័ន្ធកោសិកា ឧស្ម័នក្នុងកោសិកា អាយុសំណាក និងលក្ខខណ្ឌសាកល្បង។ ត្រូវប្រៀបធៀប λ ឬភាពធន់កម្ដៅលើមូលដ្ឋានដូចគ្នា ជំនួសឱ្យចាត់ថ្នាក់តាមដង់ស៊ីតេ។
តើតម្លៃសង្កត់ក្នុង datasheet អាចប្រើជាបន្ទុកជាប់ជាបន្តបានទេ?
មិនគួរប្រើបែបនោះដោយគ្មានការវាយតម្លៃទេ។ ត្រូវបែងចែកការសង្កត់រយៈពេលខ្លីពី creep និងបន្ទុករចនារយៈពេលវែង។ ការរៀបចំសំណង់ មេគុណរចនា និងទិន្នន័យសមស្របត្រូវវាយតម្លៃដោយអ្នកមានជំនាញ។
តើបន្ទះមានសារធាតុពន្យារការឆេះជាវត្ថុធាតុមិនឆេះមែនទេ?
ទេ។ អាចប្រកាសតែចំណាត់ថ្នាក់បានសាកល្បង និងវិសាលភាពរបាយការណ៍ប៉ុណ្ណោះ។ ភាពទ្រាំភ្លើងនៃជញ្ជាំង ឬដំបូលមិនអាចសន្និដ្ឋានពីបន្ទះ XPS តែមួយទេ។
ត្រូវមានព័ត៌មានអ្វីមុនសួរអំពីការរៀបចំ ឬតម្លៃខ្សែផលិត?
រៀបចំជួរទំហំ ថ្នាក់លក្ខណៈ បរិមាណផលិតផលស្របលក្ខខណ្ឌ ទីផ្សារប្រើប្រាស់ ហេដ្ឋារចនាសម្ព័ន្ធ តម្រូវការសុវត្ថិភាព និងវិសាលភាពឧបករណ៍។ បើខ្វះទិន្នន័យទាំងនេះ ការប្រៀបធៀបតម្លៃអាចជាការប្រៀបធៀបកញ្ចប់ដែលខុសគ្នាទាំងស្រុង។
សេចក្ដីសន្និដ្ឋាន៖ វាយតម្លៃតាមគុណភាពផលិតផលស្របលក្ខខណ្ឌ
ខ្សែ XPS សមស្របត្រូវបម្លែងវត្ថុធាតុទៅជាបន្ទះមានធរណីមាត្រត្រឹមត្រូវ រចនាសម្ព័ន្ធមានស្ថិរភាព និងបំពេញតម្រូវការប្រើប្រាស់ដែលកំណត់។ ចំណុចស្នូលគឺការសម្របរវាងច្របាច់ ធ្វើឱ្យត្រជាក់ កំណត់រាង ទុកឱ្យមានស្ថិរភាព និងសាកល្បង; សមត្ថភាពនាមករណ៍គ្រាន់តែជាផ្នែកមួយ។
អត្ថបទនេះស្ថិតក្នុងបណ្ណាល័យចំណេះដឹងឧស្សាហកម្មប្លាស្ទិករបស់ Nam Phát Plastic មិនមែនជាការអះអាងថា Nam Phát ផលិត XPS ឬផ្គត់ផ្គង់ខ្សែផលិត XPS ទេ។ បើតម្រូវការរបស់អ្នកជាការវេចខ្ចប់ និងការពារទំនិញ សូមពិនិត្យ ក្រុមវេចខ្ចប់ PE របស់ Nam Phát ហើយផ្តល់ទំហំ បន្ទុកទំនិញ និងលក្ខខណ្ឌដឹកជញ្ជូន ដើម្បីពិភាក្សាតាមវិសាលភាពផលិតផលត្រឹមត្រូវ។
ប្រភពបច្ចេកទេសត្រូវបានភ្ជាប់នៅផ្នែកពាក់ព័ន្ធ។ ខ្លឹមសារនេះសម្រាប់ពន្យល់ និងរៀបចំតម្រូវការ មិនជំនួសការរចនាដំណើរការ ការរចនាសុវត្ថិភាព ឯកសារស្តង់ដារ ឬការណែនាំប្រតិបត្តិការរបស់អ្នកផលិតម៉ាស៊ីនឡើយ។
- 0 មតិយោបល់


