


 ផាន់ វ៉ាន់ ហួង
- 10/08/2026
- 135
សម្រាប់ខ្សែសង្វាក់វេចខ្ចប់ជី ការជ្រើសរើសអំបោះដេរតែងតែត្រូវបានមើលឃើញយ៉ាងសាមញ្ញថា៖ ថង់កាន់តែធ្ងន់ គួរប្រើអំបោះកាន់តែធំ។
ជាក់ស្តែង វាមិនមែនតែងតែដូច្នោះទេ។
កូនអំបោះដែលមានកម្លាំងបាក់ខ្ពស់ ប៉ុន្តែមានអង្កត់ផ្ចិតធំពេក ផ្ទៃមានសរសៃចេញច្រើន កម្រិតបង្វិលមិនស្ថិរភាព ឬមិនសមស្របនឹងម្ជុល ក៏អាចធ្វើឱ្យម៉ាស៊ីនដាច់អំបោះជាបន្តបន្ទាប់ រំលងថ្នេរ ឬបង្កើតថ្នេរដែលមានគុណភាពមិនល្អ។
ផ្ទុយទៅវិញ អំបោះដែលមានទំហំគ្រប់គ្រាន់ ប៉ុន្តែមាន៖
-
អង្កត់ផ្ចិតមានស្ថិរភាព;
-
កម្រិតបង្វិលស្មើគ្នា;
-
សរសៃចេញតិច;
-
ស្រទាប់បញ្ចប់សមស្រប;
-
អំបោះចេញពីកូនអំបោះបានស្មើគ្នា;
-
ចំណុចភ្ជាប់តិច;
-
សមស្របជាមួយម្ជុល និងប្រព័ន្ធតានតឹងអំបោះ;
ជាទូទៅអាចផ្តល់នូវដំណើរការម៉ាស៊ីនដែលមានស្ថិរភាពជាង។
ក្រុមហ៊ុនផលិតម៉ាស៊ីនដេរមាត់ថង់ដូចជា Newlong រចនាម៉ាស៊ីនឱ្យអាចដំណើរការជាមួយសម្ភារៈជាច្រើនប្រភេទ រួមមានក្រដាស kraft, ក្រណាត់ PP/PE ត្បាញ, jute និង cotton។ នេះបង្ហាញថា មិនអាចជ្រើសរើសអំបោះដោយផ្អែកតែលើផលិតផលដែលមាននៅក្នុងថង់នោះទេ ប៉ុន្តែត្រូវពិនិត្យទាំង រចនាសម្ព័ន្ធជាក់ស្តែងរបស់មាត់ថង់ និងការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនដេរ ផងដែរ។
សម្រាប់អំបោះដេរថង់ប្រភេទ 20/6, 20/8 និង 20/9 អាចយល់តាមគោលការណ៍ជាក់ស្តែងដូចខាងក្រោម៖
-
20/6៖ សមស្របនៅពេលត្រូវការអំបោះតូចជាង និងដំណើរការស្រាលជាង។
-
20/8៖ ជាជម្រើសមានតុល្យភាពរវាងទំហំអំបោះ និងសមត្ថភាពដំណើរការរបស់ម៉ាស៊ីន ហើយជាញឹកញាប់សមស្របសម្រាប់ចាប់ផ្តើមសាកល្បង។
-
20/9៖ ប្រើនៅពេលត្រូវការបង្កើនផ្ទៃកាត់របស់អំបោះ និងសមត្ថភាពទ្រាំទ្រកម្លាំងរបស់ថ្នេរ ប៉ុន្តែត្រូវពិនិត្យម្ជុល ភាពតានតឹង និងសមត្ថភាពចាក់កាត់តាមមាត់ថង់ឡើងវិញ។
មិនមានលក្ខណៈបច្ចេកទេសណាមួយដែលសមស្របជាដាច់ខាតសម្រាប់រោងចក្រផលិតជីគ្រប់ប្រភេទនោះទេ។
Table of Contents [Hide]
1. ហេតុអ្វីត្រូវជ្រើសរើសអំបោះដេរថង់ជីយ៉ាងប្រុងប្រយ័ត្ន?
បន្ទាប់ពីថង់ជីត្រូវបានដេរ វាមិនមែនស្ថិតនៅស្ងៀមក្នុងឃ្លាំងតែប៉ុណ្ណោះទេ។
វាអាចឆ្លងកាត់ដំណាក់កាលជាច្រើន៖
-
វេចខ្ចប់ → ខ្សែបញ្ជូន → រៀបលើ pallet → លើកដាក់ → ដឹកជញ្ជូន → ផ្ទេរទំនិញ → ឃ្លាំងអ្នកចែកចាយ → ដឹកជូនអ្នកប្រើប្រាស់ចុងក្រោយ។
ក្នុងដំណើរការទាំងនេះ មាត់ថង់ត្រូវទទួលរងការញ័រ ការទាញ ការប៉ះទង្គិច និងការខូចទ្រង់ទ្រាយជាបន្តបន្ទាប់។
ដូច្នេះ ភារកិច្ចរបស់អំបោះដេរមិនមែនគ្រាន់តែ “ដេរមាត់ថង់បាន” នោះទេ។
ថ្នេរត្រូវបំពេញតម្រូវការចំនួនបីក្នុងពេលតែមួយ៖
ទីមួយ៖ មានកម្លាំងគ្រប់គ្រាន់
អំបោះមិនគួរដាច់ងាយពេកនៅពេលថង់ត្រូវបានទាញ ឬញ័រក្នុងពេលដឹកជញ្ជូន។
ទីពីរ៖ ដំណើរការម៉ាស៊ីនមានស្ថិរភាព
នេះជាកត្តាដែលតែងតែត្រូវបានមើលរំលង។
អំបោះដែលមានកម្លាំងបាក់ខ្ពស់ ប៉ុន្តែដាច់រៀងរាល់ពីរបីដប់ថង់ ក៏អាចធ្វើឱ្យផលិតភាពជាក់ស្តែងទាបជាងអំបោះដែលមានកម្លាំងបាក់មធ្យម ប៉ុន្តែអាចដំណើរការបន្តបាន។
Coats ក៏បានបញ្ជាក់ថា នៅពេលជ្រើសរើសអំបោះដេរ ត្រូវពិនិត្យសមត្ថភាពទ្រាំទ្រការកកិត និងកំដៅដែលកើតឡើងក្នុងពេលដេរ មិនមែនពិនិត្យតែកម្លាំងរបស់សរសៃនោះទេ។
ទីបី៖ មិនធ្វើឱ្យសម្ភារៈថង់ខូច
នៅពេលបង្កើនទំហំអំបោះ អ្នកប្រើប្រាស់ក្នុងរោងចក្រអាចត្រូវបង្កើនទំហំម្ជុល។
ម្ជុលធំជាងបង្កើតរន្ធចាក់ធំជាង។
ប្រសិនបើរចនាសម្ព័ន្ធ PP ត្បាញ ឬស្រទាប់ខ្សែភាពយន្តនៅតំបន់មាត់ថង់មានកម្រាស់ស្តើង ការបង្កើនអំបោះ និងម្ជុលខ្លាំងពេកអាចធ្វើឱ្យតំបន់ថ្នេរមានរន្ធច្រើនជាងចាំបាច់។
ដូច្នេះ៖
អំបោះដែលធំបំផុត មិនមែនមានន័យថាបង្កើតថ្នេរល្អបំផុតនោះទេ។
គោលដៅដែលសមស្របជាង គឺជ្រើសរើសអំបោះដែលតូចបំផុត ប៉ុន្តែនៅតែបំពេញតម្រូវការកម្លាំងថ្នេរ និងអាចដំណើរការលើម៉ាស៊ីនបានមានស្ថិរភាព។
2. តើថង់ជី 25 kg និង 50 kg ចាំបាច់ត្រូវប្រើអំបោះខុសគ្នាឬទេ?
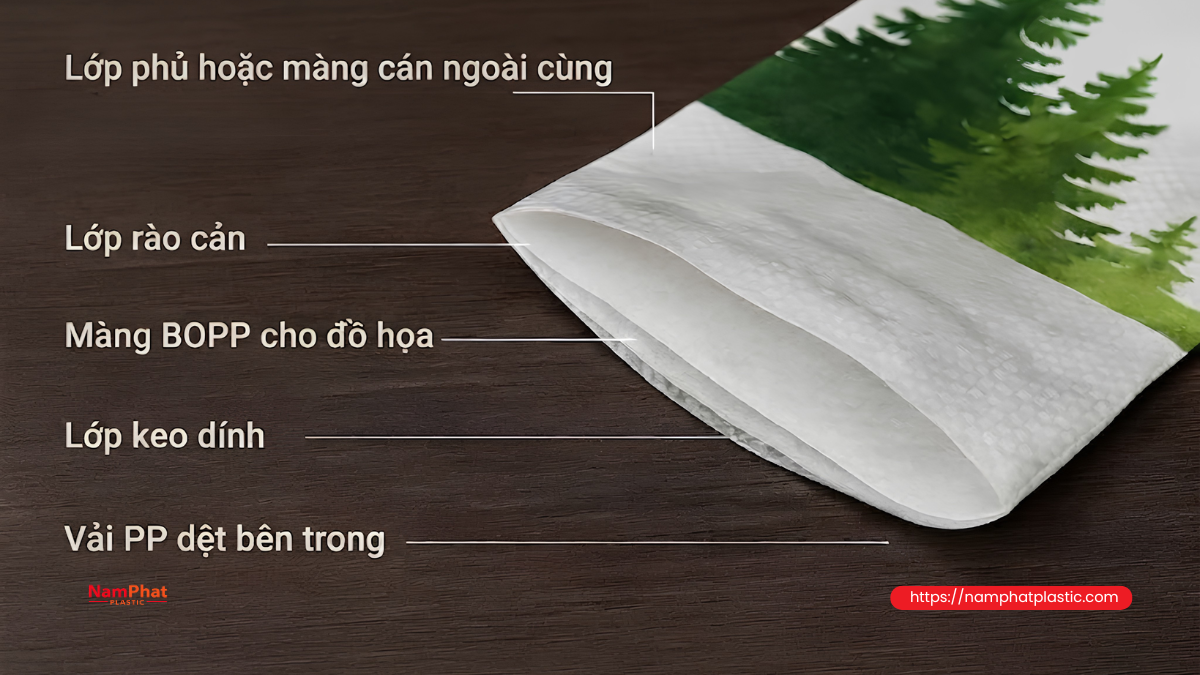
មិនគួរយកទម្ងន់ជីក្នុងថង់ធ្វើជាលក្ខខណ្ឌតែមួយនោះទេ។
ឧទាហរណ៍ ថង់ទម្ងន់ 50 kg ដូចគ្នា អាចជា៖
-
ថង់ PP ត្បាញធម្មតា;
-
ថង់ PP ត្បាញស្រោប;
-
ថង់ BOPP;
-
ថង់មានស្រទាប់ PE ខាងក្នុង;
-
មាត់ថង់បត់មួយស្រទាប់;
-
មាត់ថង់បត់ពីរស្រទាប់;
-
ថង់ប្រើខ្សែក្រដាសបន្ថែម;
-
មាត់ថង់ដែលមានកម្រាស់ ឬរចនាសម្ព័ន្ធខុសគ្នា។
ថង់ទាំងពីរមានទម្ងន់ 50 kg ដូចគ្នា ប៉ុន្តែ កម្រាស់ជាក់ស្តែងដែលម្ជុលត្រូវចាក់កាត់អាចខុសគ្នាទាំងស្រុង។
ដូច្នេះ នៅពេលជ្រើស អំបោះដេរថង់ សម្រាប់ថង់ជី យ៉ាងហោចណាស់គួរពិនិត្យ៖
| កត្តា | អ្វីដែលត្រូវពិនិត្យ |
| ទម្ងន់វេចខ្ចប់ | 10 kg, 25 kg, 40 kg, 50 kg… |
| សម្ភារៈថង់ | PP ត្បាញ, PP ស្រោប, BOPP, kraft… |
| ស្រទាប់ខាងក្នុង | មាន ឬគ្មាន |
| ចំនួនស្រទាប់មាត់ថង់ | មួយស្រទាប់ បត់ពីរ ឬច្រើនស្រទាប់ |
| ប្រភេទម៉ាស៊ីន | កាន់ដៃ ថេរ ឬស្វ័យប្រវត្តិ |
| ប្រភេទម្ជុល | ទំហំ និងស្ថានភាពម្ជុល |
| ល្បឿនម៉ាស៊ីន | ទាប មធ្យម ឬដំណើរការបន្ត |
| ប្រវែងមួយថ្នេរ | ខ្លី ឬវែង |
| វិធីដឹកជញ្ជូន | Pallet លើកដោយដៃ ធុង container… |
នេះជាព័ត៌មានមូលដ្ឋានដែលត្រូវការសម្រាប់ចាប់ផ្តើមជ្រើសរើសអំបោះ។
3. តើអំបោះ 20/6 សមស្របសម្រាប់ដេរថង់ជីឬទេ?
វាអាចសមស្របសម្រាប់ការកំណត់រចនាសម្ព័ន្ធមួយចំនួន។
20/6 មានផ្ទៃកាត់តូចជាង 20/8 និង 20/9 ប្រសិនបើវត្ថុធាតុ និងរចនាសម្ព័ន្ធសរសៃផ្សេងទៀតមានលក្ខណៈស្មើគ្នា។
អត្ថប្រយោជន៍ដែលជាទូទៅអាចឃើញពីការប្រើអំបោះតូចជាងមានដូចជា៖
-
ងាយឆ្លងកាត់ប្រព័ន្ធនាំអំបោះ;
-
ការកកិតអាចទាបជាង;
-
ងាយដំណើរការលើម៉ាស៊ីនមួយចំនួនដែលងាយប្រតិកម្មជាមួយអំបោះធំ;
-
មិនចាំបាច់បង្កើនទំហំម្ជុលខ្លាំងពេក;
-
ថ្នេរមើលទៅស្អាតជាង។
20/6 អាចយកមកសាកល្បងនៅពេល៖
-
ថង់មានទម្ងន់មធ្យម ឬស្រាល;
-
សម្ភារៈមាត់ថង់មិនក្រាស់ពេក;
-
ថ្នេរមិនទទួលកម្លាំងខ្ពស់ពេក;
-
ម៉ាស៊ីនកាន់ដៃពិបាកដំណើរការជាមួយអំបោះធំ;
-
រោងចក្រចង់កាត់បន្ថយការប្រើប្រាស់អំបោះ។
ទោះជាយ៉ាងណា មិនគួរសម្រេចចិត្តដោយផ្អែកតែលើតម្លៃក្នុងមួយ kg នោះទេ។
ប្រសិនបើអំបោះតូចត្រូវការដេរច្រើនថ្នេរ ដាច់ញឹកញាប់ ឬមិនឆ្លងកាត់តម្រូវការដឹកជញ្ជូន នោះការសន្សំសម្ភារៈក៏លែងមានន័យច្រើនដែរ។
4. អំបោះ 20/8 – ជាជម្រើសមានតុល្យភាពសម្រាប់ការវេចខ្ចប់ជាច្រើន
ប្រសិនបើមិនទាន់មានទិន្នន័យសាកល្បង 20/8 គឺជាលក្ខណៈបច្ចេកទេសមួយដែលគួរយកមកធ្វើជាចំណុចសាកល្បងដំបូងសម្រាប់ថង់ PP ត្បាញជាច្រើនប្រភេទ។
មូលហេតុមិនមែនដោយសារ 20/8 តែងតែល្អបំផុតទេ ប៉ុន្តែវាស្ថិតនៅចន្លោះ 20/6 និង 20/9៖
-
20/6 ← 20/8 → 20/9
ដូច្នេះវាងាយស្រួលវាយតម្លៃទៅទាំងពីរទិស។
ប្រសិនបើ 20/8 ដំណើរការស្រាលល្អ ប៉ុន្តែកម្លាំងថ្នេរនៅមិនទាន់គ្រប់គ្រាន់៖
→ សាកល្បង 20/9។
ប្រសិនបើ 20/8 មានកម្លាំងលើសតម្រូវការ ប៉ុន្តែម៉ាស៊ីននៅតែដំណើរការធ្ងន់ ការកកិតខ្ពស់ ឬត្រូវការកាត់បន្ថយការប្រើប្រាស់អំបោះ៖
→ សាកល្បង 20/6។
វិធីនេះមានប្រសិទ្ធភាពជាងការជ្រើសរើសលក្ខណៈបច្ចេកទេសធំបំផុតតាំងពីដំបូង។
20/8 គួរត្រូវបានពិចារណាសម្រាប់ការសាកល្បងដំបូងនៅពេល៖
-
ថង់ PP ត្បាញមានរចនាសម្ព័ន្ធមធ្យម;
-
វេចខ្ចប់ជី 25–50 kg ប៉ុន្តែមាត់ថង់មិនក្រាស់ពេក;
-
ត្រូវការតុល្យភាពរវាងសមត្ថភាពដំណើរការរបស់ម៉ាស៊ីន និងកម្លាំងថ្នេរ;
-
រោងចក្រប្រើថង់ជាច្រើនប្រភេទ;
-
ត្រូវការលក្ខណៈអំបោះដែលអាចប្រើបានបត់បែន។
បន្ទាប់ពីសាកល្បង ទើបសម្រេចថាតើរក្សា 20/8 ឬប្តូរទៅ 20/6 ឬ 20/9។
5. តើពេលណាគួរប្រើអំបោះ 20/9 សម្រាប់ថង់ជី?
20/9 មានបរិមាណសរសៃផ្សំធំជាង 20/8 ប្រសិនបើប្រើប្រភេទសរសៃដើមដូចគ្នា។
វាធ្វើឱ្យអំបោះសម្រេចមានទំហំធំជាង។
20/9 គួរត្រូវបានសាកល្បងនៅពេល៖
-
មាត់ថង់ក្រាស់;
-
ថង់ត្រូវបត់ជាច្រើនស្រទាប់;
-
ថ្នេរត្រូវទ្រាំកម្លាំងខ្ពស់;
-
ថង់តែងតែត្រូវបានលើកដាក់ខ្លាំង;
-
ត្រូវការកម្លាំងថ្នេខ្ពស់;
-
បានសាកល្បង 20/8 ប៉ុន្តែបម្រុងសុវត្ថិភាពនៅមិនទាន់គ្រប់គ្រាន់។
ទោះជាយ៉ាងណា កំហុសដែលជួបញឹកញាប់គឺ៖
-
20/8 ដាច់ → ប្តូរទៅ 20/9 ភ្លាមៗ។
វាមិនប្រាកដថាដោះស្រាយមូលហេតុពិតប្រាកដនោះទេ។
ប្រសិនបើ 20/8 ដាច់ដោយសារ៖
-
ម្ជុលមានស្នាមមុត;
-
រន្ធម្ជុលមិនសមស្រប;
-
ប្រព័ន្ធនាំអំបោះមានគែមមុត;
-
ភាពតានតឹងខ្ពស់ពេក;
-
មុំផ្លូវនាំអំបោះមិនត្រឹមត្រូវ;
-
អំបោះកកិតនឹងគែមកូនអំបោះ;
-
ផ្លូវអំបោះវែងពេក;
-
ចំណុចភ្ជាប់ក្នុងកូនអំបោះធំពេក;
នោះការប្តូរទៅ 20/9 អាចគ្រាន់តែលាក់បញ្ហាបានជាបណ្តោះអាសន្នប៉ុណ្ណោះ។
6. ប្រៀបធៀបរហ័សអំបោះ 20/6, 20/8 និង 20/9 នៅពេលដេរថង់ជី
| លក្ខណៈវិនិច្ឆ័យ | 20/6 | 20/8 | 20/9 |
| ទំហំប្រៀបធៀប | តូច | មធ្យម | ធំ |
| សមត្ថភាពឆ្លងកាត់ម្ជុល | ងាយជាង | មធ្យម | ត្រូវពិនិត្យប្រុងប្រយ័ត្នជាង |
| ការកកិតដែលអាចកើតមាន | ទាបជាង | មធ្យម | អាចខ្ពស់ជាង |
| ប្រវែងអំបោះក្នុងទម្ងន់ដូចគ្នា | ម៉ែត្រច្រើនជាង | មធ្យម | ម៉ែត្រតិចជាង |
| កម្លាំងដែលអាចទទួលបាន | ទាបជាង | ល្អ | ខ្ពស់ជាង |
| ថង់ស្រាល | ល្អ | ល្អ | អាចលើសតម្រូវការ |
| ថង់មធ្យម | ត្រូវសាកល្បង | គួរសាកល្បងខ្លាំង | ត្រូវសាកល្បង |
| ថង់ក្រាស់/ច្រើនស្រទាប់ | អាចមិនគ្រប់ | អាចសមស្រប | គួរសាកល្បង |
| ម៉ាស៊ីនដែលងាយប្រតិកម្មនឹងអំបោះធំ | មានអត្ថប្រយោជន៍ | មធ្យម | ត្រូវពិនិត្យ |
ចំណាំ៖ តារាងខាងលើបង្ហាញតែទិសដៅទូទៅ នៅពេលវត្ថុធាតុដើម កម្រិតបង្វិល គុណភាពផលិត និងរចនាសម្ព័ន្ធអំបោះមានលក្ខណៈស្មើគ្នា។ មិនអាចសន្និដ្ឋានគុណភាពកូនអំបោះបានតែពីលេខ 20/6, 20/8 ឬ 20/9 នោះទេ។
7. អ្វីដែលសំខាន់ជាង 20/8 ឬ 20/9៖ ភាពស្មើគ្នារបស់អំបោះ
ក្នុងការផលិតជាក់ស្តែង កូនអំបោះដែលមានគុណភាពមិនល្អ មិនចាំបាច់មានបញ្ហាជាបន្តបន្ទាប់ទេ។
វាអាចដំណើរការ៖
-
500 ម៉ែត្រធម្មតា → ជួបផ្នែកមានសរសៃចេញ → បន្តដំណើរការ → ជួបចំណុចក្រាស់ → ដាច់ → ភ្ជាប់អំបោះឡើងវិញ → បន្តដំណើរការ។
ប្រភេទកំហុសដែលកើតឡើងដោយចៃដន្យនេះធ្វើឱ្យរោងចក្រពិបាកគ្រប់គ្រង។
ដូច្នេះ នៅពេលទិញអំបោះដេរថង់ជីក្នុងបរិមាណច្រើន គួរយកចិត្តទុកដាក់លើភាពមានស្ថិរភាពពីដើមដល់ចុងកូនអំបោះ។
កត្តាដែលត្រូវពិនិត្យរួមមាន៖
តើអង្កត់ផ្ចិតអំបោះមានស្ថិរភាពឬទេ?
អង្កត់ផ្ចិតប្រែប្រួលអាចធ្វើឱ្យភាពតានតឹងប្រែប្រួលនៅពេលអំបោះឆ្លងកាត់ប្រព័ន្ធនាំអំបោះ។
តើកម្រិតបង្វិលមានស្ថិរភាពឬទេ?
ការបង្វិលទាបពេកអាចធ្វើឱ្យសរសៃផ្សំងាយបែកចេញពីគ្នា។
ការបង្វិលខ្ពស់ពេកអាចធ្វើឱ្យអំបោះរឹង និងបង្កើនទំនោរបង្វិលត្រឡប់ ឬបង្កើតជារង្វង់។
តើផ្ទៃអំបោះមានសរសៃចេញច្រើនឬទេ?
សរសៃចេញបង្កើនការកកិតនៅ៖
-
រង្វង់នាំអំបោះ;
-
ប្រព័ន្ធតានតឹង;
-
រន្ធម្ជុល។
នៅពេលម៉ាស៊ីនដំណើរការល្បឿនខ្ពស់ ការកកិតនេះកើតឡើងជាបន្តបន្ទាប់។
តើកម្រិតសារធាតុរំអិលបញ្ចប់មានស្មើគ្នាឬទេ?
ផ្ទៃអំបោះត្រូវគ្រប់គ្រងឱ្យសមស្រប ដើម្បីឱ្យវាឆ្លងកាត់ប្រព័ន្ធនាំអំបោះ និងតំបន់ម្ជុលបានមានស្ថិរភាព។
ក្នុងវិស័យអំបោះដេរឧស្សាហកម្ម ក្រុមហ៊ុនផលិតអំបោះធំៗក៏បានសង្កត់ធ្ងន់លើតួនាទីរបស់រចនាសម្ព័ន្ធអំបោះ កម្លាំង ភាពធន់នឹងការកកិត និងស្រទាប់បញ្ចប់ចំពោះសមត្ថភាពដំណើរការលើម៉ាស៊ីនផងដែរ។
8. អំបោះដែលមានសរសៃចេញតិចសំខាន់ជាងដែលមនុស្សជាច្រើនគិត
នៅល្បឿនទាប ផ្នែកអំបោះដែលមានសរសៃចេញបន្តិចអាចនៅតែឆ្លងកាត់ម្ជុលបាន។
ប៉ុន្តែនៅពេលម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់ ផ្នែកនោះត្រូវឆ្លងកាត់ទីតាំងជាច្រើន៖
-
កូនអំបោះ → រង្វង់នាំអំបោះ → ប្រព័ន្ធតានតឹង → ដងទាញអំបោះ → រង្វង់នាំអំបោះចុងក្រោយ → ម្ជុល។
ទីតាំងនីមួយៗបង្កើតការកកិត។
ប្រសិនបើផ្ទៃអំបោះមិនមានស្ថិរភាព បាតុភូតអាចកើនឡើងជាបន្តបន្ទាប់៖
-
សរសៃចេញបន្តិច → សរសៃបែកចេញ → ការកកិតកើនឡើង → កំដៅ → សរសៃខ្សោយ → ដាច់នៅជិតម្ជុល។
ដូច្នេះ ប្រសិនបើកម្មកររាយការណ៍ថា “អំបោះតែងតែដាច់នៅជិតម្ជុល”
មិនគួរសន្និដ្ឋានភ្លាមៗថាអំបោះខ្សោយនោះទេ។
គួរពិនិត្យបន្ថែម៖
-
រន្ធម្ជុល;
-
ចង្អូរម្ជុល;
-
ស្នាមមុត;
-
ប្រព័ន្ធនាំអំបោះ;
-
ភាពតានតឹង;
-
ផ្លូវអំបោះ;
-
ភាពត្រង់របស់ម្ជុល;
-
ស្ថានភាពសរសៃចេញរបស់អំបោះមុនពេលទៅដល់ម្ជុល។
9. ម៉ាស៊ីនដេរថង់កាន់ដៃ និងម៉ាស៊ីនដេរថេរអាចត្រូវការលក្ខណៈអំបោះខុសគ្នា
នេះជាកត្តាសំខាន់មួយសម្រាប់រោងចក្រផលិតជី។
9.1. ម៉ាស៊ីនដេរថង់កាន់ដៃ
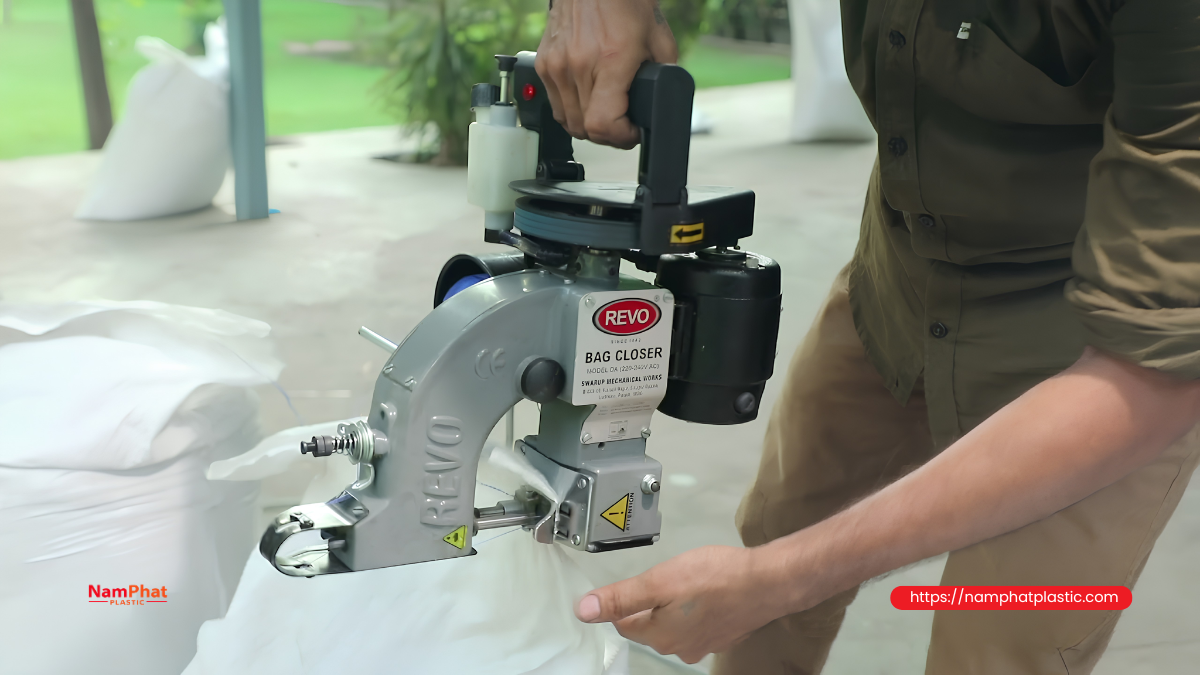
អ្នកប្រើប្រាស់កាន់ម៉ាស៊ីនដោយផ្ទាល់។
មុំម៉ាស៊ីន ល្បឿនផ្លាស់ទី និងភាពតានតឹងរបស់មាត់ថង់អាចខុសគ្នាតាមកម្មករនីមួយៗ។
សម្រាប់ម៉ាស៊ីនប្រភេទនេះ គួរយកចិត្តទុកដាក់លើ៖
-
កូនអំបោះត្រូវចេញបានស្រាល;
-
ទំហំកូនអំបោះត្រូវសមស្រប;
-
អំបោះមិនត្រូវជាប់នឹងគែម;
-
កាត់បន្ថយការបង្វិលជារង្វង់;
-
មិនគួរប្រើអំបោះធំពេក ប្រសិនបើម៉ាស៊ីន និងម្ជុលមិនសមស្រប។
9.2. ម៉ាស៊ីនថេរ ឬខ្សែសង្វាក់ស្វ័យប្រវត្តិ
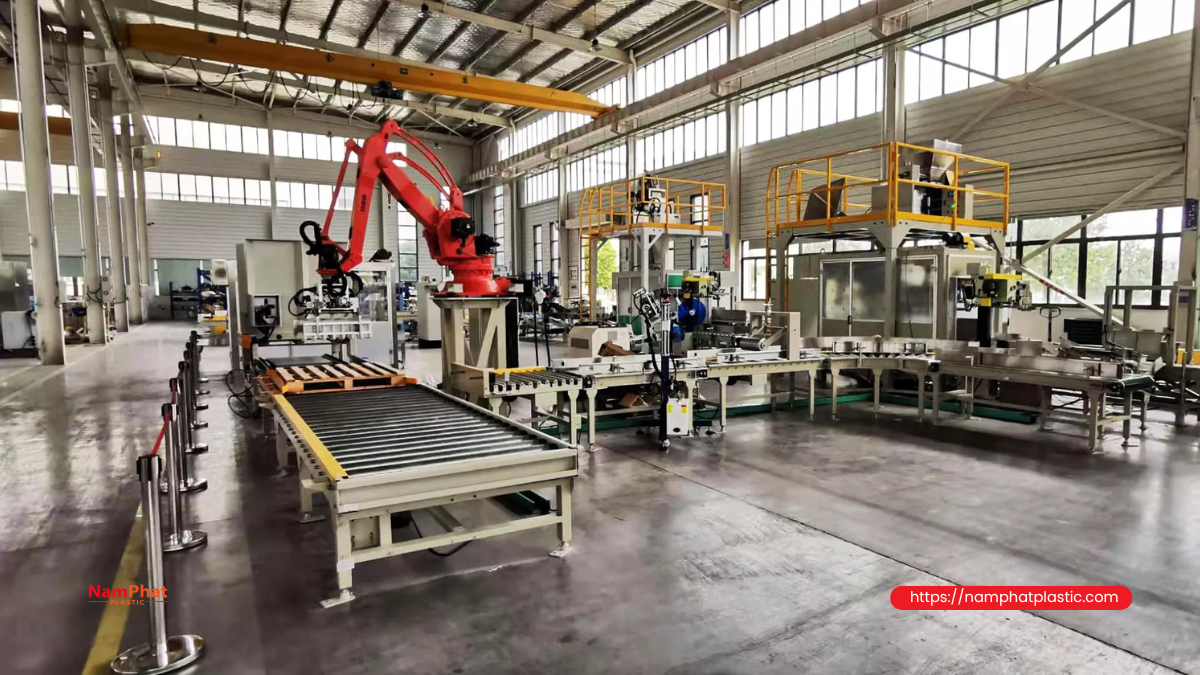
ម៉ាស៊ីនប្រភេទនេះជាទូទៅផ្តោតលើផលិតភាពជាបន្តបន្ទាប់។
ក្បាលម៉ាស៊ីនបិទមាត់ថង់ឧស្សាហកម្មមួយចំនួនដំណើរការក្នុងល្បឿនខ្ពស់ណាស់។ ឧទាហរណ៍ Newlong បញ្ជាក់ថា ក្បាលម៉ាស៊ីនបិទមាត់ថង់មួយចំនួនរបស់ខ្លួនអាចមានល្បឿនដល់ 2,700 rpm។
នៅក្នុងបរិយាកាសនេះ ភាពខុសគ្នាតូចៗរបស់អំបោះកាន់តែមានសារៈសំខាន់។
ឧទាហរណ៍៖
-
ផ្នែកក្រាស់ខុសប្រក្រតី;
-
ចំណុចភ្ជាប់;
-
ផ្នែកដែលមានស្រទាប់បញ្ចប់មិនគ្រប់;
-
ផ្នែកដែលមានការបង្វិលមិនស្មើគ្នា;
អាចធ្វើឱ្យម៉ាស៊ីនដែលកំពុងដំណើរការធម្មតាត្រូវឈប់។
ដូច្នេះ ខ្សែសង្វាក់ស្វ័យប្រវត្តិគួរផ្តល់អាទិភាពដល់ភាពស្មើគ្នា និងសមត្ថភាពដំណើរការរបស់ម៉ាស៊ីន មិនមែនតែកម្លាំងបាក់នោះទេ។
10. មិនគួរជ្រើសអំបោះជាមុន ហើយទើបជ្រើសម្ជុលនៅពេលក្រោយ
អំបោះ និងម្ជុលធ្វើការជាគូ។
ប្រសិនបើអំបោះធំពេកសម្រាប់រន្ធម្ជុល៖
-
ការកកិតកើនឡើង;
-
អំបោះត្រូវបានបង្ហាប់;
-
ផ្ទៃអំបោះអាចមានសរសៃចេញ;
-
កំដៅនៅតំបន់ម្ជុលកើនឡើង;
-
ងាយដាច់អំបោះ។
ផ្ទុយទៅវិញ ប្រសិនបើម្ជុលធំពេក៖
-
រន្ធដែលចាក់លើថង់ធំជាង;
-
តំបន់ PP ត្បាញជុំវិញថ្នេរខូចខាតកាន់តែច្រើន;
-
ថ្នេរអាចមើលទៅមិនស្អាត;
-
សម្រាប់រចនាសម្ព័ន្ធថង់មួយចំនួន ហានិភ័យរហែកជុំវិញរន្ធម្ជុលអាចកើនឡើង។
ដូច្នេះ នៅពេលប្តូរ៖
-
20/6 → 20/8 → 20/9
គួរពិនិត្យជាមួយគ្នា៖
-
អំបោះ → ម្ជុល → ភាពតានតឹង → ប្រវែងថ្នេរ → ប្រព័ន្ធនាំអំបោះ។
មិនគួរប្តូរកូនអំបោះតែប៉ុណ្ណោះ ហើយរក្សាការកំណត់ម៉ាស៊ីនទាំងមូលដដែលនោះទេ។
11. តើត្រូវយកចិត្តទុកដាក់អ្វីខ្លះ ប្រសិនបើថង់ជីមានស្រទាប់ PE ខាងក្នុង?
ថង់ PP ត្បាញជាច្រើនមានស្រទាប់ខាងក្នុងបន្ថែម ដើម្បីបង្កើនការការពារផលិតផល។
នៅពេលដេរមាត់ថង់ ស្រទាប់ខាងក្នុងអាច៖
-
ជ្រួញ;
-
បត់មិនស្មើ;
-
ប្រមូលផ្តុំជាច្រើនស្រទាប់;
-
ធ្វើឱ្យកម្រាស់នៅទីតាំងនីមួយៗខុសគ្នា។
វាធ្វើឱ្យបន្ទុកលើម្ជុល និងអំបោះប្រែប្រួលតាមផ្នែកនីមួយៗនៃថ្នេរ។
ដូច្នេះ មុនពេលសន្និដ្ឋានថាអំបោះដេរមិនមានស្ថិរភាព គួរបើកថង់ដែលមានបញ្ហាមួយចំនួន ហើយពិនិត្យ៖
-
តើការដាច់អំបោះកើតឡើងច្រើននៅទីតាំងដែលស្រទាប់ខាងក្នុងត្រូវបានបត់ច្រើនដងឬទេ?
ប្រសិនបើមាន មូលហេតុអាចស្ថិតនៅក្នុងរចនាសម្ព័ន្ធមាត់ថង់ និងប្រតិបត្តិការបញ្ជូនថង់ មិនមែននៅកូនអំបោះផ្ទាល់នោះទេ។
12. កុំវាយតម្លៃអំបោះដេរថង់ជីដោយកម្លាំងទាញដោយដៃតែប៉ុណ្ណោះ
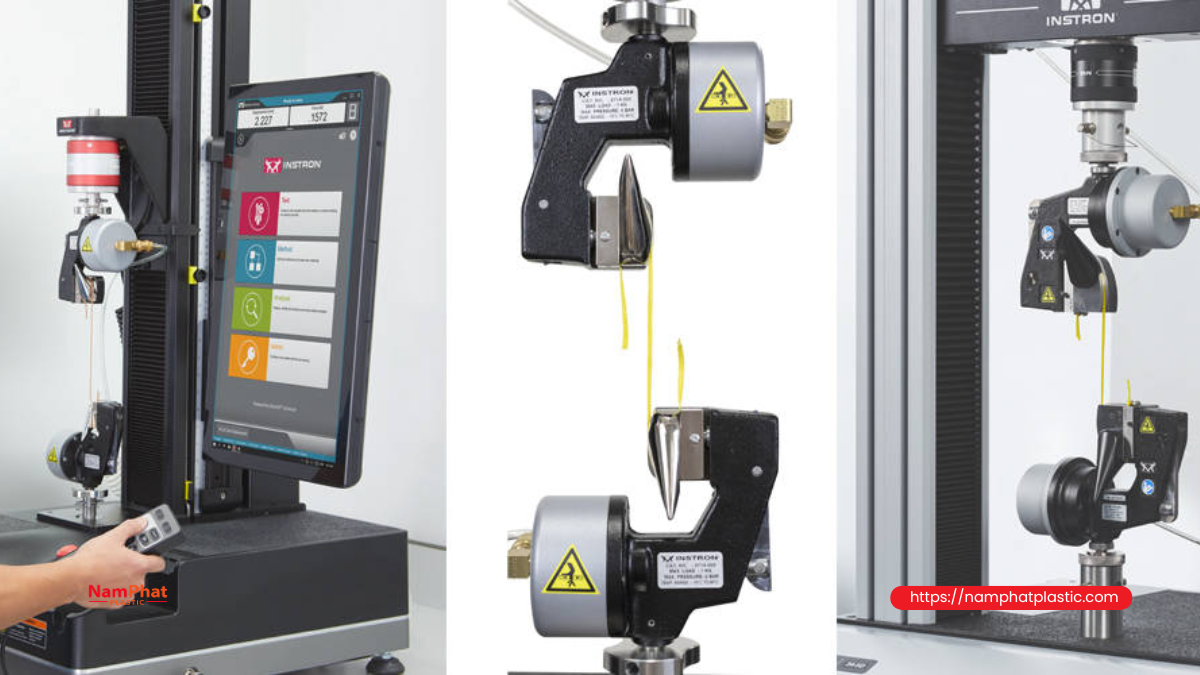
វិធីសាកល្បងដែលជួបញឹកញាប់គឺ៖
-
យកអំបោះពីរប្រភេទ → ទាញដោយដៃ → ប្រភេទណាពិបាកដាច់ជាង គេចាត់ទុកថាល្អជាង។
វិធីនេះមានតម្លៃសម្រាប់យោងតិចតួចប៉ុណ្ណោះ។
នៅក្នុងម៉ាស៊ីនដេរ អំបោះមិនទទួលតែកម្លាំងទាញថេរមួយទេ។
វាត្រូវ៖
-
បង្កើនល្បឿន;
-
បន្ថយល្បឿន;
-
ប្តូរទិស;
-
ទទួលការកកិត;
-
បត់;
-
ឆ្លងកាត់រន្ធម្ជុល;
-
បង្កើតជារង្វង់;
-
រឹតបន្តឹងទៅជាថ្នេរ។
ដូច្នេះ អំបោះពីរប្រភេទដែលមានកម្លាំងបាក់ប្រហាក់ប្រហែលគ្នា ក៏អាចមានសមត្ថភាពដំណើរការលើម៉ាស៊ីនខុសគ្នាខ្លាំងបានដែរ។
ឯកសារបច្ចេកទេសរបស់ Coats ក៏បែងចែករវាងលក្ខណៈកម្លាំងរបស់អំបោះ និងសមត្ថភាពដំណើរការដេរបានល្អ រួមទាំងភាពធន់នឹងការកកិត និងបន្ទុកដែលកើតឡើងក្នុងពេលដេរ។
13. របៀបសាកល្បង 20/6, 20/8 និង 20/9 នៅរោងចក្រផលិតជី
វិធីល្អបំផុតមិនមែនជាការជជែកថាប្រភេទណាល្អជាងទេ។
គួរឱ្យអំបោះទាំងបីដំណើរការក្រោមលក្ខខណ្ឌផលិតកម្មដូចគ្នា។
ជំហានទី 1៖ កត់ត្រាលក្ខខណ្ឌដំបូង
មុនសាកល្បង គួរកត់ត្រា៖
-
ប្រភេទថង់;
-
ទម្ងន់វេចខ្ចប់;
-
ចំនួនស្រទាប់មាត់ថង់;
-
ម៉ូដែលម៉ាស៊ីន;
-
ប្រភេទម្ជុល;
-
ទំហំម្ជុល;
-
ប្រវែងថ្នេរ;
-
ល្បឿនម៉ាស៊ីន;
-
ភាពតានតឹងបច្ចុប្បន្ន។
ប្រសិនបើមិនកត់ត្រាកត្តាទាំងនេះ លទ្ធផលសាកល្បងពេលក្រោយនឹងពិបាកប្រៀបធៀប។
ជំហានទី 2៖ ពិនិត្យម៉ាស៊ីនជាមុន
ប្តូរម្ជុល ប្រសិនបើម្ជុលត្រូវបានប្រើប្រាស់យូរ ឬសង្ស័យថាខូច។
ពិនិត្យផ្លូវអំបោះទាំងមូលដោយភ្នែក និងដោយដៃ។
ជាពិសេសត្រូវយកចិត្តទុកដាក់លើ៖
-
គែមមុត;
-
ចង្អូរពាក់;
-
ស្នាមមុត;
-
រង្វង់នាំអំបោះមិនត្រង់;
-
ប្រព័ន្ធតានតឹងកខ្វក់។
មិនគួរយកម៉ាស៊ីនដែលមានបញ្ហារួចហើយមកវាយតម្លៃគុណភាពអំបោះនោះទេ។
ជំហានទី 3៖ ដំណើរការអំបោះនីមួយៗ
អាចសាកល្បងតាមលំដាប់៖
-
20/6 → 20/8 → 20/9
ឬចាប់ផ្តើមពី 20/8 ហើយបង្កើន ឬបន្ថយតាមលទ្ធផល។
លក្ខណៈបច្ចេកទេសនីមួយៗគួរដំណើរការជាមួយចំនួនថង់គ្រប់គ្រាន់ ដើម្បីឱ្យកំហុសចៃដន្យអាចបង្ហាញឡើង ប្រសិនបើមាន។
មិនគួរដេរ 2–3 ថង់ហើយសន្និដ្ឋាននោះទេ។
ជំហានទី 4៖ កត់ត្រាចំនួនដងម៉ាស៊ីនឈប់
នេះជាសូចនាករសំខាន់មួយ។
ឧទាហរណ៍៖
| លក្ខណៈ | ចំនួនថង់សាកល្បង | ដាច់អំបោះ | អំបោះមានសរសៃចេញ | រំលងថ្នេរ | ម៉ាស៊ីនឈប់ |
| PE 20/6 | 100 | ||||
| PE 20/8 | 100 | ||||
| PE 20/9 | 100 |
បន្ទាប់ពីសាកល្បង នឹងអាចឃើញថាលក្ខណៈណាសមស្របជាមួយការប្រើប្រាស់ជាក់ស្តែង។
14. បន្តពិនិត្យថ្នេរបន្ទាប់ពីវេចខ្ចប់ថង់
អំបោះដែលដំណើរការល្អលើម៉ាស៊ីន ប៉ុន្តែបង្កើតថ្នេរដែលមិនមានកម្លាំងគ្រប់គ្រាន់ ក៏មិនទាន់អាចចាត់ទុកថាបានតាមតម្រូវការដែរ។
បន្ទាប់ពីដេរ គួរពិនិត្យ៖
ទាញមាត់ថង់
សង្កេតថាថ្នេរមានប្រតិកម្មយ៉ាងដូចម្តេចនៅពេលទទួលកម្លាំង។
បត់ និងចុចតំបន់ថ្នេរ
ពិនិត្យថាអំបោះរអិល ឬរលុងឬទេ។
ពិនិត្យចម្ងាយរវាងថ្នេរ
ថ្នេរដែលឆ្ងាយពេកអាចធ្វើឱ្យការបិទថង់មិនមានស្ថិរភាព។
ថ្នេរដែលជិតពេកបង្កើតរន្ធច្រើនពេកនៅលើមាត់ថង់។
ពិនិត្យបន្ទាប់ពីដឹកជញ្ជូន
នេះជាជំហានដែលមានតម្លៃបំផុត។
ថង់ដែលមើលទៅល្អភ្លាមៗបន្ទាប់ពីដេរ អាចបង្ហាញបញ្ហាបន្ទាប់ពី៖
-
រៀបលើ pallet;
-
ប្រើ forklift;
-
រងការញ័រពីរថយន្ត;
-
លើកដាក់;
-
ជង់ជាច្រើនស្រទាប់។
ដូច្នេះ គំរូចុងក្រោយគួរត្រូវបានវាយតម្លៃក្រោមលក្ខខណ្ឌដែលជិតស្និទ្ធបំផុតនឹងការដឹកជញ្ជូនជាក់ស្តែង។
15. តើអំបោះ 20/9 ប្រាកដជាល្អជាង 20/8 ឬទេ?
មិនមែនទេ។
ប្រសិនបើវត្ថុធាតុដើម និងរចនាសម្ព័ន្ធដូចគ្នា 20/9 មានផ្ទៃកាត់ធំជាង និងអាចមានសមត្ថភាពទទួលបន្ទុកខ្ពស់ជាង។
ប៉ុន្តែប្រសិទ្ធភាពផលិតកម្មក៏អាស្រ័យលើ៖
-
ភាពស្មើគ្នា;
-
កម្រិតបង្វិល;
-
សរសៃចេញ;
-
សារធាតុរំអិលបញ្ចប់;
-
ម្ជុល;
-
ភាពតានតឹង;
-
ម៉ាស៊ីន;
-
វិធីរុំកូនអំបោះ។
មានករណីដែល៖
-
20/9 មានកម្លាំងខ្ពស់ជាង ប៉ុន្តែម៉ាស៊ីនដំណើរការធ្ងន់ជាង។
ខណៈពេល៖
-
20/8 មានកម្លាំងគ្រប់គ្រាន់ និងអាចដំណើរការបន្តបានល្អជាង។
ក្នុងករណីនេះ 20/8 គឺជាជម្រើសដែលមានប្រសិទ្ធភាពសេដ្ឋកិច្ចជាង។
16. តម្លៃអំបោះក្នុងមួយ kg មិនបង្ហាញពីថ្លៃដេរក្នុងមួយថង់ទេ
សន្មតថា៖
-
អំបោះ A ថោកជាង;
-
ប៉ុន្តែដាច់ញឹកញាប់;
-
កម្មករត្រូវភ្ជាប់ឡើងវិញ;
-
រាល់ពេលម៉ាស៊ីនឈប់ត្រូវចំណាយពេល;
-
ថង់មួយចំនួនត្រូវដេរឡើងវិញ។
ខណៈអំបោះ B ថ្លៃជាងបន្តិច ប៉ុន្តែអាចឱ្យម៉ាស៊ីនដំណើរការបន្តបាន។
ប្រសិនបើប្រៀបធៀបតែ៖
-
តម្លៃក្នុងមួយ kg
A មើលទៅថោកជាង។
ប៉ុន្តែបើគណនា៖
-
ថ្លៃអំបោះ + ពេលម៉ាស៊ីនឈប់ + កម្លាំងពលកម្ម + ថង់ដែលត្រូវជួសជុល + ការបាត់បង់ផលិតភាព
B អាចមានតម្លៃសរុបទាបជាង។
ដូច្នេះ សម្រាប់រោងចក្រដែលដំណើរការជាបន្តបន្ទាប់ គួរផ្តោតលើ៖
-
ថ្លៃដើមសម្រាប់បិទថង់បានពេញលេញ 1,000 ថង់
ជំនួសឱ្យការសួរតែ៖
-
“អំបោះមួយ kg តម្លៃប៉ុន្មាន?”
17. តើកូនអំបោះល្អសម្រាប់រោងចក្រផលិតជីគួរមានលក្ខណៈអ្វីខ្លះ?
នៅពេលវាយតម្លៃអ្នកផ្គត់ផ្គង់អំបោះដេរថង់ អាចប្រើបញ្ជីត្រួតពិនិត្យខាងក្រោម៖
លក្ខណៈបច្ចេកទេសមានស្ថិរភាព
កូនអំបោះមួយ និងកូនបន្ទាប់មិនគួរខុសគ្នាខ្លាំងពេក។
អំបោះមានសរសៃចេញតិច
ត្រូវសង្កេតពេញដំណើរការ មិនមែនតែផ្នែកដើមកូនអំបោះទេ។
កម្រិតបង្វិលស្មើគ្នា
មិនគួរមានផ្នែកដែលរលុងខុសប្រក្រតី។
ចំណុចក្រាស់តិច
ចំណុចក្រាស់អាចពិបាកឆ្លងកាត់រន្ធម្ជុល។
ចំណុចភ្ជាប់មានកំណត់
សំខាន់ជាពិសេសសម្រាប់ម៉ាស៊ីនស្វ័យប្រវត្តិ។
អំបោះចេញពីកូនអំបោះបានស្មើគ្នា
កូនអំបោះមិនគួរបាក់រាង រួញជាប់ ឬចេញអំបោះជាកន្ត្រាក់។
ស្នូលសមស្រប
អង្កត់ផ្ចិតខាងក្នុង ប្រវែង និងទម្រង់ស្នូលត្រូវសមនឹងឧបករណ៍កាន់។
ផ្ទៃអំបោះមានស្ថិរភាព
មិនគួរមានផ្នែកស្ងួតពេក ឬរអិលពេក។
មានកម្លាំងថ្នេរគ្រប់គ្រាន់
វាយតម្លៃដោយប្រើគំរូថង់ជាក់ស្តែង។
ដំណើរការមានស្ថិរភាពលើកូនអំបោះជាច្រើន
នេះជាការសាកល្បងសំខាន់បំផុត មុនពេលទិញក្នុងបរិមាណច្រើន។
18. កំហុសដែលជួបញឹកញាប់នៅពេលជ្រើសអំបោះដេរថង់ជី
ជ្រើសលក្ខណៈបច្ចេកទេសធំបំផុតដើម្បី “ឱ្យរឹងជាង”
វាអាចនាំឱ្យបង្កើនទំហំម្ជុល និងការកកិតដោយមិនចាំបាច់។
គិតតែកម្លាំងបាក់
មើលរំលងសមត្ថភាពដំណើរការលើម៉ាស៊ីន។
ឃើញដាច់អំបោះ ហើយប្តូរទៅអំបោះធំ
ខណៈមូលហេតុពិតអាចស្ថិតនៅម្ជុល។
ប្រើលក្ខណៈអំបោះមួយសម្រាប់ម៉ាស៊ីនទាំងអស់
ម៉ាស៊ីនកាន់ដៃ និងម៉ាស៊ីនថេរអាចត្រូវការការកំណត់ខុសគ្នា។
មិនពិនិត្យកូនអំបោះ
កូនអំបោះដែលរុំមិនល្អអាចធ្វើឱ្យភាពតានតឹងប្រែប្រួល ទោះបីអំបោះផ្ទាល់បំពេញតម្រូវការក៏ដោយ។
មិនកត់ត្រាប៉ារ៉ាម៉ែត្រសាកល្បង
នៅពេលមានបញ្ហា នឹងមិនដឹងថាមុននេះបានកែតម្រូវអ្វីខ្លះ។
19. ការណែនាំរហ័សសម្រាប់ជ្រើសអំបោះដេរថង់ជី
អាចប្រើគោលការណ៍ខាងក្រោមជាចំណុចចាប់ផ្តើម៖
ថង់ស្រាល រចនាសម្ព័ន្ធមាត់ថង់ស្តើង
→ សាកល្បង 20/6
ថង់ PP ត្បាញធម្មតា កម្រាស់មធ្យម
→ ចាប់ផ្តើមសាកល្បងជាមួយ 20/8
ថង់ក្រាស់ ច្រើនស្រទាប់ ឬត្រូវការកម្លាំងថ្នេខ្ពស់ជាង
→ សាកល្បង 20/9
បន្ទាប់មកកែតម្រូវដោយផ្អែកលើលទ្ធផលដំណើរការជាក់ស្តែងរបស់ម៉ាស៊ីន។
មិនគួរចាត់ទុកនេះជាតារាងស្តង់ដារដែលត្រូវអនុវត្តជាចាំបាច់នោះទេ។
20. ប្រសិនបើ 20/8 ដំណើរការល្អ តើចាំបាច់ប្តូរទៅ 20/9 ឬទេ?
ជាទូទៅ មិនចាំបាច់ទេ ប្រសិនបើគ្រាន់តែចង់ “មានសុវត្ថិភាពជាងមុន”។
ប្រសិនបើ 20/8៖
-
មិនដាច់;
-
មិនមានសរសៃចេញ;
-
មិនរំលងថ្នេរ;
-
បង្កើតថ្នេរដែលមានគុណភាពតាមតម្រូវការ;
-
ឆ្លងកាត់ការធ្វើតេស្តដឹកជញ្ជូន;
នោះការប្តូរទៅអំបោះធំជាងមិនប្រាកដថាបង្កើតតម្លៃបន្ថែមនោះទេ។
ក្នុងការផលិតឧស្សាហកម្ម ដំណោះស្រាយល្អជាទូទៅគឺ៖
-
កម្លាំងគ្រប់គ្រាន់ + ដំណើរការងាយ + ស្ថិរភាព + តម្លៃសមស្រប
មិនមែន៖
-
កាន់តែធំ កាន់តែល្អ។
21. តើករណីណាគួរសាកល្បងប្តូរពី 20/8 ទៅ 20/9?
អាចពិចារណាបាន ប្រសិនបើបានពិនិត្យម៉ាស៊ីនរួច ប៉ុន្តែនៅតែមាន៖
-
ខ្សែអំបោះដំណើរការជិតដល់កម្រិតកម្លាំងអតិបរមាពេក;
-
កម្លាំងថ្នេរមិនគ្រប់;
-
ថង់តែងតែទទួលការលើកដាក់ខ្លាំង;
-
មាត់ថង់មានច្រើនស្រទាប់;
-
តម្រូវការអតិថិជនខ្ពស់ជាងមុន;
-
ការធ្វើតេស្តដឹកជញ្ជូនបង្ហាញថា 20/8 មិនមានបម្រុងសុវត្ថិភាពគ្រប់គ្រាន់។
នៅពេលប្តូរទៅ 20/9 ត្រូវពិនិត្យម្ជុល និងភាពតានតឹងឡើងវិញ។
22. តើករណីណាអាចបន្ថយពី 20/9 មក 20/8?
ផ្ទុយទៅវិញ ប្រសិនបើកំពុងប្រើ 20/9 ប៉ុន្តែ៖
-
កម្លាំងលើសតម្រូវការច្រើន;
-
ម៉ាស៊ីនដំណើរការធ្ងន់;
-
ការកកិតអំបោះខ្ពស់;
-
ត្រូវប្រើម្ជុលធំ;
-
ការប្រើប្រាស់អំបោះខ្ពស់;
-
ថ្លៃដើមថ្នេរមិនទាន់មានប្រសិទ្ធភាព;
អាចសាកល្បង 20/8។
បន្ទាប់មកធ្វើការធ្វើតេស្តថ្នេរ និងការដឹកជញ្ជូនឡើងវិញចាប់ពីដំបូង។
ប្រសិនបើ 20/8 នៅតែបំពេញតម្រូវការ នេះអាចជាដំណោះស្រាយដែលមានប្រសិទ្ធភាពសេដ្ឋកិច្ចជាង។
23. អំបោះ spun polyester និង multifilament ខុសគ្នាយ៉ាងដូចម្តេចនៅពេលវេចខ្ចប់?
ក្រៅពីលក្ខណៈ 20/6, 20/8 និង 20/9 ក្រុមហ៊ុនក៏អាចជួបរចនាសម្ព័ន្ធអំបោះផ្សេងៗដូចជា spun polyester ឬ filament/multifilament។
គំនិតទាំងពីរនេះមិនគួរចាត់ទុកថាដូចគ្នានោះទេ។
23.1. អំបោះ spun
វាត្រូវបានបង្កើតពីសរសៃខ្លីជាច្រើន ដែលត្រូវបានបង្វិលជាសរសៃអំបោះ រួចច្របាច់ និងបង្វិល។
ផ្ទៃរបស់វាមានលក្ខណៈពិសេសរបស់សរសៃខ្លី។
23.2. អំបោះ filament/multifilament
វាត្រូវបានបង្កើតពី filament បន្តជាប់គ្នា។
រចនាសម្ព័ន្ធផ្ទៃ បរិមាណសរសៃចេញ និងលក្ខណៈមេកានិចរបស់វាខុសពីអំបោះ spun។
វិស័យអំបោះដេរឧស្សាហកម្មប្រើរចនាសម្ព័ន្ធអំបោះជាច្រើនដូចជា staple spun polyester, corespun polyester និង continuous filament អាស្រ័យលើការប្រើប្រាស់។ Coats ក៏បែងចែករចនាសម្ព័ន្ធទាំងនេះដោយឡែកពីគ្នា ព្រោះវាមានលក្ខណៈកម្លាំង និងសមត្ថភាពដេរខុសគ្នា។
ដូច្នេះ មិនគួរប្រៀបធៀបសាមញ្ញ៖
-
20/9 ជាមួយ 900D
ដោយផ្អែកតែលើអារម្មណ៍ថាទំហំអំបោះធំឬតូច។
គួរបម្លែងទៅប្រព័ន្ធ Tex/Denier ហើយសំខាន់ជាងនេះ គឺត្រូវសាកល្បងលើម៉ាស៊ីនដូចគ្នា។
24. តើដំណើរការជ្រើសអំបោះដេរថង់ជីគួរធ្វើដូចម្តេច?
ដំណើរការជាក់ស្តែងអាចសង្ខេបជា៖
ជំហានទី 1៖ កំណត់ប្រភេទថង់។
ជំហានទី 2៖ កំណត់ចំនួនស្រទាប់ជាក់ស្តែងនៅតំបន់ដេរ។
ជំហានទី 3៖ កំណត់ម៉ាស៊ីន និងម្ជុល។
ជំហានទី 4៖ ប្រើ 20/8 ជាគំរូកណ្តាល ប្រសិនបើមិនទាន់មានទិន្នន័យ។
ជំហានទី 5៖ ដំណើរការសាកល្បង។
-
ប្រសិនបើកម្លាំងថ្នេរមិនគ្រប់៖ 20/8 → 20/9
-
ប្រសិនបើកម្លាំងលើសតម្រូវការ និងត្រូវការធ្វើឱ្យមានប្រសិទ្ធភាព៖ 20/8 → 20/6
ជំហានទី 6៖ ពិនិត្យថ្នេរ។
ជំហានទី 7៖ ពិនិត្យសមត្ថភាពក្រោយដឹកជញ្ជូន។
ជំហានទី 8៖ ដំណើរការកូនអំបោះជាច្រើន ដើម្បីវាយតម្លៃភាពស្មើគ្នារវាងឡូតផលិត។
វិធីជ្រើសរើសនេះមានមូលដ្ឋានច្បាស់លាស់ជាងការទាញគំរូអំបោះដោយដៃសាមញ្ញ។
សំណួរដែលសួរញឹកញាប់អំពីអំបោះដេរថង់ជី
1. តើថង់ជី 50 kg គួរប្រើអំបោះ 20/8 ឬ 20/9?
មិនអាចសម្រេចដោយផ្អែកតែលើទម្ងន់ 50 kg នោះទេ។
ប្រសិនបើមាត់ថង់ PP ត្បាញមានកម្រាស់មធ្យម អាចចាប់ផ្តើមសាកល្បង 20/8។ ប្រសិនបើថ្នេរមិនបំពេញតម្រូវការ ឬរចនាសម្ព័ន្ធមាត់ថង់ក្រាស់ និងមានច្រើនស្រទាប់ អាចបន្តសាកល្បង 20/9។
2. តើអំបោះ 20/9 ដាច់តិចជាង 20/8 ឬទេ?
មិនប្រាកដទេ។
20/9 មានទំហំធំជាង ប៉ុន្តែការដាច់អំបោះក៏អាស្រ័យលើកម្រិតបង្វិល ផ្ទៃអំបោះ សារធាតុរំអិលបញ្ចប់ ម្ជុល ភាពតានតឹង និងផ្លូវអំបោះផងដែរ។
3. ហេតុអ្វីអំបោះតែងតែដាច់នៅជិតម្ជុល?
មូលហេតុទូទៅដែលត្រូវពិនិត្យរួមមាន៖
-
ម្ជុលមិនមុត;
-
ម្ជុលបត់;
-
ស្នាមមុតជុំវិញរន្ធម្ជុល;
-
អំបោះធំពេកសម្រាប់ម្ជុល;
-
ភាពតានតឹងខ្ពស់;
-
ប្រព័ន្ធនាំអំបោះមានគែមមុត;
-
អំបោះមានសរសៃចេញមុនពេលទៅដល់ម្ជុល។
មិនគួរបង្កើនទំហំអំបោះភ្លាមៗនោះទេ។
4. តើថង់ PP ត្បាញសម្រាប់ជីគួរប្រើអំបោះធំបំផុតដែលអាចប្រើបានឬទេ?
មិនគួរទេ។
អំបោះធំពេកអាចត្រូវការម្ជុលធំ និងបង្កើនការកកិត។
គោលដៅគឺជ្រើសរើសលក្ខណៈអំបោះដែលមានកម្លាំងគ្រប់គ្រាន់ និងនៅតែអាចដំណើរការលើម៉ាស៊ីនបានមានស្ថិរភាព។
5. នៅពេលប្តូរអ្នកផ្គត់ផ្គង់អំបោះ តើត្រូវកែតម្រូវម៉ាស៊ីនឡើងវិញឬទេ?
គួរតែពិនិត្យ។
ទោះបីផលិតផលពីរត្រូវបានសរសេរថា 20/8 ដូចគ្នា កម្រិតបង្វិល អង្កត់ផ្ចិតជាក់ស្តែង ផ្ទៃអំបោះ សារធាតុរំអិលបញ្ចប់ និងវិធីរុំកូនអំបោះក៏អាចខុសគ្នា។
ដូច្នេះ ភាពតានតឹងដែលល្អបំផុតក៏មិនប្រាកដថាដូចគ្នាដែរ។
សេចក្តីសន្និដ្ឋាន៖ តើអំបោះដេរថង់ជីប្រភេទណាល្អបំផុត?
មិនមានចម្លើយតែមួយថា ថង់ជីគ្រប់ប្រភេទត្រូវប្រើ 20/6, 20/8 ឬ 20/9 នោះទេ។
វិធីជ្រើសរើសដែលសមស្របជាងគឺ៖
-
20/6 – សាកល្បងនៅពេលត្រូវការអំបោះតូច ដំណើរការស្រាល និងរចនាសម្ព័ន្ធថង់មិនធ្ងន់ពេក។
-
20/8 – ជាជម្រើសកណ្តាលដែលគួរចាប់ផ្តើមសាកល្បងសម្រាប់ថង់ PP ត្បាញជាច្រើនប្រភេទ។
-
20/9 – សាកល្បងនៅពេលមាត់ថង់ក្រាស់ មានច្រើនស្រទាប់ ឬត្រូវការកម្លាំងថ្នេខ្ពស់ជាង។
ប៉ុន្តែ លក្ខណៈអំបោះគឺគ្រាន់តែជាផ្នែកមួយនៃបញ្ហាទាំងមូល។
ស្ថិរភាពរបស់ថ្នេរអាស្រ័យលើ៖
-
គុណភាពអំបោះ + ម្ជុល + ភាពតានតឹង + ផ្លូវអំបោះ + ម៉ាស៊ីន + រចនាសម្ព័ន្ធមាត់ថង់ + លក្ខខណ្ឌដឹកជញ្ជូន។
អំបោះដេរថង់ ដែលល្អមិនមែនជាអំបោះដែលពិបាកទាញឱ្យដាច់ដោយដៃបំផុតនោះទេ។
អំបោះល្អគឺអំបោះដែល៖
-
មានកម្លាំងគ្រប់គ្រាន់ មានសរសៃចេញតិច រចនាសម្ព័ន្ធស្មើគ្នា មានចំណុចភ្ជាប់តិច ចេញពីកូនអំបោះមានស្ថិរភាព និងអាចដំណើរការបន្តលើម៉ាស៊ីនដោយមានអត្រាម៉ាស៊ីនឈប់ទាប។
នេះក៏ជាលក្ខណៈវិនិច្ឆ័យសំខាន់ជាងសម្រាប់ជ្រើសរើសអំបោះសម្រាប់ខ្សែសង្វាក់វេចខ្ចប់ជីឧស្សាហកម្ម។
ការប្រឹក្សាជ្រើសរើសអំបោះដេរថង់ជី
នៅពេលជ្រើសរើសអំបោះដេរថង់សម្រាប់ខ្សែសង្វាក់ផលិតកម្មជាក់លាក់ ក្រុមហ៊ុនគួរផ្តល់ព័ត៌មានដល់ក្រុមហ៊ុនផលិត ឬអ្នកផ្គត់ផ្គង់ដូចជា៖
-
ប្រភេទថង់ដែលកំពុងប្រើ;
-
ទម្ងន់វេចខ្ចប់;
-
រូបភាពមាត់ថង់;
-
ម៉ូដែលម៉ាស៊ីនដេរថង់;
-
ប្រភេទអំបោះបច្ចុប្បន្ន;
-
លក្ខណៈម្ជុល;
-
កំហុសបច្ចុប្បន្ន ប្រសិនបើមាន។
ដោយមានព័ត៌មានទាំងនេះ Nam Phat Plastic អាចជួយកំណត់ថាតើ 20/6, 20/8 ឬ 20/9 គួរត្រូវបានសាកល្បងលើម៉ាស៊ីនជាក់ស្តែង មុនពេលសម្រេចប្រើក្នុងបរិមាណច្រើន។
ការសាកល្បងត្រឹមត្រូវជួយជៀសវាងស្ថានភាពពីរដែលជួបញឹកញាប់៖ ជ្រើសអំបោះតូចពេកធ្វើឱ្យកម្លាំងថ្នេរមិនគ្រប់ ឬជ្រើសអំបោះធំពេកធ្វើឱ្យការកកិតកើនឡើង និងបង្កការលំបាកដែលមិនចាំបាច់ដល់ម៉ាស៊ីនដេរថង់។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


