


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 1
ខ្សែសង្វាក់ផលិតពពុះ PU មិនមែនមានត្រឹមម៉ាស៊ីនលាយសារធាតុគីមី រួចចាក់ឱ្យក្លាយជាប្លុកពពុះមួយនោះទេ។ សម្រាប់ពពុះ polyurethane ទន់ដែលប្រើក្នុងពូក កៅអី និងគ្រឿងទ្រនាប់ គុណភាពពឹងផ្អែកលើខ្សែដំណើរការទាំងមូល៖ ការជ្រើសរើសប្រព័ន្ធវត្ថុធាតុដើម ការកំណត់បរិមាណ ការចែកចាយល្បាយ ការគ្រប់គ្រងការរីកពពុះ ការទុកឱ្យប្រតិកម្មបន្តរហូតមានស្ថិរភាព ការកាត់ និងការធ្វើតេស្ត។ ម៉ាស៊ីនដែលមានអត្រាលំហូរខ្ពស់ មិនប្រាកដថាផលិតបានទំនិញស្របតាមតម្រូវការច្រើនឡើយ ប្រសិនបើតំបន់ទុកពពុះឱ្យមានស្ថិរភាព ឬផ្នែកកាត់ ក្លាយជាចំណុចរាំងស្ទះនៃផលិតកម្ម។
អត្ថបទនេះផ្តោតលើ ពពុះ PU ទន់ជាប្លុក (flexible slabstock foam) ហើយក៏បែងចែកភាពខុសគ្នារវាងការផលិតជាបាច់ ពពុះចាក់ពុម្ព PU រឹង និងពពុះភ្ជាប់ឡើងវិញ។ វាជាឯកសារយោងសម្រាប់រៀបចំតម្រូវការបច្ចេកទេស និងពិភាក្សាជាមួយអ្នកផ្គត់ផ្គង់ឧបករណ៍ មិនមែនជារូបមន្តលាយ ឬសេចក្តីណែនាំសម្រាប់ប្រតិបត្តិការជាមួយសារធាតុគីមីទេ។
1. កំណត់ប្រភេទពពុះឱ្យបានត្រឹមត្រូវ មុនជ្រើសរើសខ្សែសង្វាក់ផលិត
ពាក្យ «ពពុះ PU» តែងត្រូវបានប្រើសំដៅលើផលិតផលជាច្រើនដែលខុសគ្នាយ៉ាងខ្លាំង។ រោងចក្រផលិតសន្លឹកពពុះសម្រាប់ពូក មិនមានរចនាសម្ព័ន្ធឧបករណ៍ដូចរោងចក្រចាក់ពុម្ពទ្រនាប់កៅអីតាមរូបរាងទេ ហើយក៏មិនអាចសន្មតថាម៉ាស៊ីននោះអាចយកទៅផលិតសន្លឹកអ៊ីសូឡង់កម្ដៅ PU រឹងបានដែរ។ ការមានឈ្មោះ polymer ដូចគ្នា មិនមានន័យថាវត្ថុធាតុដើម ពុម្ព វិធីបង្កើតរូបរាង និងលក្ខខណ្ឌត្រួតពិនិត្យទទួលយកអាចប្រើជំនួសគ្នាបានទេ។
| ក្រុមផលិតផល | ដំណើរការបច្ចេកវិទ្យាសំខាន់ | ចំណុចត្រូវកំណត់ពេលវិនិយោគ |
|---|---|---|
| ពពុះទន់ slabstock ផលិតបន្ត | កំណត់បរិមាណ និងចាក់លើខ្សែក្រវាត់ដឹកជញ្ជូន ឱ្យរីកជាប្លុកវែង រួចកាត់ប្លុក និងទុកឱ្យមានស្ថិរភាព | បរិមាណផលិតមានស្ថិរភាព ប្លង់ទីតាំងខ្សែផលិត ភាពញឹកញាប់នៃការប្តូរប្រភេទផលិតផល និងប្រសិទ្ធភាពកាត់ |
| ពពុះទន់ slabstock ផលិតជាបាច់ | រៀបចំមួយបាច់ម្តង រួចចាក់ចូលប្រអប់ ឬតំបន់បង្កើតប្លុកដែលសមស្រប | ទំហំប្លុកនីមួយៗ វដ្តផលិតមួយបាច់ កម្លាំងពលកម្ម និងភាពប្រែប្រួលរវាងបាច់ |
| ពពុះទន់ចាក់ពុម្ព | កំណត់បរិមាណចូលពុម្ពបង្កើតរូបរាង ឱ្យប្រតិកម្មកើតឡើង ហើយដោះចេញតាមវដ្ត | ចំនួនសំណុំពុម្ព រូបរាងធរណីមាត្រនៃគ្រឿងបន្លាស់ វដ្ត និងភាពស្មើគ្នារបស់ប្រហោងពុម្ពនីមួយៗ |
| PU រឹងសម្រាប់អ៊ីសូឡង់កម្ដៅ | ប្រព័ន្ធសារធាតុគីមី និងឧបករណ៍ឯកទេសសម្រាប់បង្កើតផលិតផលរឹង | តម្រូវការអ៊ីសូឡង់កម្ដៅ ស្ថិរភាពវិមាត្រ ស្រទាប់ស្រោប និងការប្រើប្រាស់ជាក់លាក់ |
| ពពុះភ្ជាប់ឡើងវិញ ដែលជាទូទៅហៅថា rebond | បែងចែកប្រភេទកម្ទេចពពុះ លាយសារធាតុស្អិត និងបង្កើតជាប្លុកដោយឧបករណ៍សមស្រប | ប្រភពសំណល់ ភាពស្អាត សារធាតុស្អិត និងគុណភាពនៃការភ្ជាប់ |
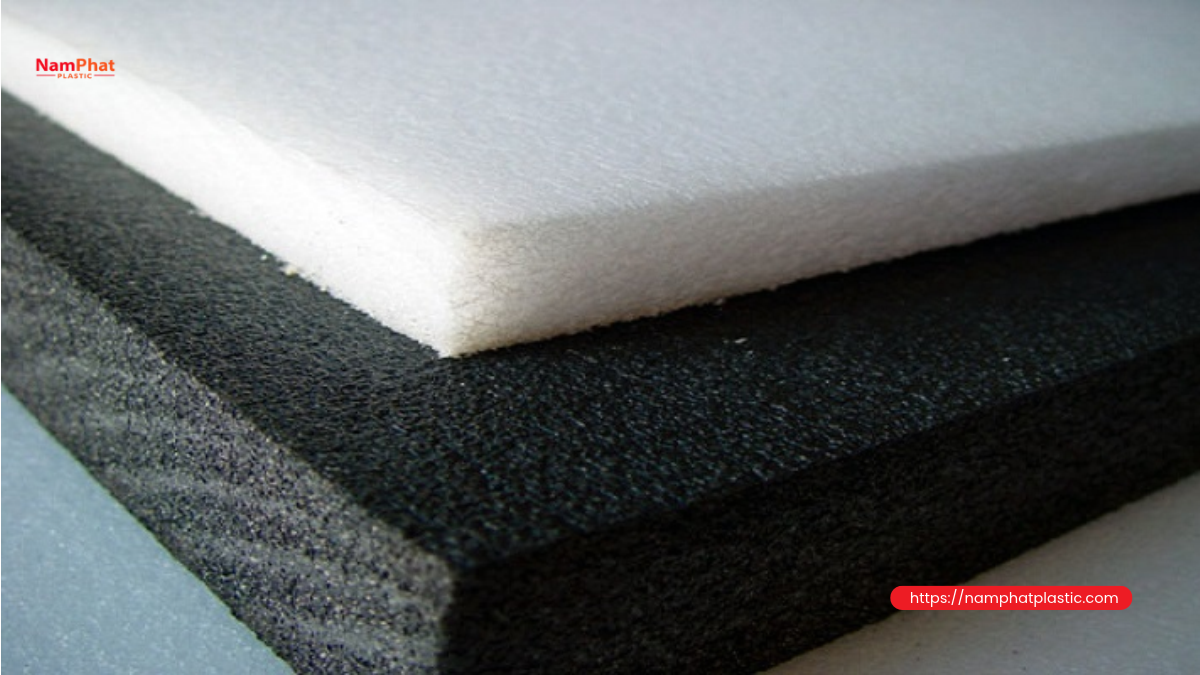
បញ្ជីផលិតផលរបស់ Hennecke ស្តីពីប្រព័ន្ធ slabstock បែងចែកម៉ាស៊ីនជាប្រភេទផលិតបន្ត ផលិតមិនបន្ត និងសម្រាប់មន្ទីរពិសោធន៍។ នេះជាមូលដ្ឋានមានប្រយោជន៍សម្រាប់សួរសំណួរឱ្យត្រូវនឹងទំហំផលិតកម្ម ហើយមិនគួរសន្និដ្ឋានថាបច្ចេកវិទ្យាទាំងអស់សមស្របសម្រាប់អាជីវកម្មគ្រប់ប្រភេទឡើយ។
2. តើពពុះ PU កើតឡើងយ៉ាងដូចម្តេច?
Polyol, isocyanate និងរចនាសម្ព័ន្ធកោសិកាពពុះ
នៅក្នុងប្រព័ន្ធ PU ទូទៅ polyol ធ្វើប្រតិកម្មជាមួយ isocyanate ដើម្បីបង្កើតបណ្ដាញ polymer។ សមាសធាតុផ្សេងៗទៀតក្នុងប្រព័ន្ធវត្ថុធាតុដើម ជួយគ្រប់គ្រងល្បឿនប្រតិកម្ម រក្សាស្ថិរភាពកោសិកាពពុះ និងកំណត់លក្ខណៈសម្បត្តិនៃផលិតផលសម្រេច។ TDI ឬ MDI អាចមានវត្តមានអាស្រ័យលើប្រព័ន្ធ ហើយមិនអាចប្រើជំនួសគ្នាដោយផ្អែកត្រឹមឈ្មោះក្រុមសារធាតុគីមីបានទេ។ អ្នកផ្គត់ផ្គង់វត្ថុធាតុដើមត្រូវបញ្ជាក់ភាពឆបគ្នានៃប្រព័ន្ធទាំងមូល និងវិសាលភាពនៃការប្រើប្រាស់។
ក្នុងប្រព័ន្ធបង្កើតពពុះដោយទឹក ប្រតិកម្មពាក់ព័ន្ធរវាងទឹក និង isocyanate បង្កើត CO₂ ដែលជួយឱ្យល្បាយរីកមាឌ។ វាខុសពីការពណ៌នាសាមញ្ញថា «ប្លាស្ទិកត្រូវបានកម្ដៅឱ្យរលាយ រួចបញ្ចូលឧស្ម័ន» ដែលតែងជួបប្រទះក្នុងសម្ភារៈពពុះ thermoplastic មួយចំនួន។ ប្រព័ន្ធ PU អាចប្រើវិធីបង្កើតពពុះផ្សេង ឬប្រើបញ្ចូលគ្នា ដូច្នេះមិនគួរអះអាងថាពពុះ PU ទាំងអស់ប្រើភ្នាក់ងារបង្កើតពពុះដូចគ្នាឡើយ។ ឯកសារចាស់របស់ EPA ស្តីពីការបង្កើតពពុះ polyurethane ទន់ ពន្យល់ពីតួនាទីរបស់ CO₂ ដែលកើតឡើងក្នុងប្រតិកម្ម ប៉ុន្តែមិនមែនជារូបមន្តសម្រាប់យកទៅអនុវត្តផ្ទាល់ក្នុងរោងចក្របច្ចុប្បន្នទេ។
ទម្រង់កោសិកាពពុះកំណត់ពីរបៀបដែលខ្យល់ឆ្លងកាត់ និងរបៀបដែលពពុះប្រែរូបរាងក្រោមកម្លាំង។ ទំហំកោសិកា កម្រិតតភ្ជាប់រវាងកោសិកា ជញ្ជាំងកោសិកា និងភាពស្មើគ្នាតាមផ្ទៃកាត់ សុទ្ធតែមានសារៈសំខាន់។ មិនអាចវាយតម្លៃរចនាសម្ព័ន្ធខាងក្នុងដោយមើលតែពណ៌ ឬអារម្មណ៍ពេលច្របាច់ដោយដៃបានទេ។ សម្រាប់ផលិតផលដែលត្រូវការខ្យល់ចេញចូល គួរធ្វើតេស្តលំហូរខ្យល់តាមវិធីដែលបានព្រមព្រៀង ជាជាងគ្រាន់តែហៅទូទៅថា «ពពុះដែលមានខ្យល់ចេញចូលល្អ»។
ដង់ស៊ីតេមិនស្មើនឹងភាពរឹងទេ
ដង់ស៊ីតេបង្ហាញជាម៉ាសក្នុងមួយឯកតាមាឌ ជាទូទៅប្រើ kg/m³។ ភាពរឹងដែលមានអារម្មណ៍ពេលប៉ះ ត្រូវការតេស្តកម្លាំងសង្កត់ឱ្យលិច ដូចជា IFD ជាមួយរូបរាងធរណីមាត្ររបស់សំណាក និងលក្ខខណ្ឌតេស្តដែលបានកំណត់។ ពពុះពីរប្រភេទដែលមានដង់ស៊ីតេដូចគ្នា អាចមានភាពរឹងខុសគ្នា ហើយពពុះដង់ស៊ីតេខ្ពស់ក៏មិនចាំបាច់រឹងជាងដែរ។ PFA ពណ៌នាអំពីលក្ខណៈសម្បត្តិពពុះទន់ និងសង្កត់ធ្ងន់លើភាពខុសគ្នានេះ។
ដូច្នេះ តម្រូវការថា «ពពុះ 30 kg/m³ ដែលរឹងខ្លាំង» នៅមិនទាន់គ្រប់គ្រាន់សម្រាប់ត្រួតពិនិត្យទទួលយកទេ។ ឯកសារបច្ចេកទេសគួរបែងចែកដង់ស៊ីតេ កម្លាំងសង្កត់ឱ្យលិច កម្រាស់ កម្រិតលម្អៀងដែលអនុញ្ញាត និងវិធីតេស្តឱ្យដាច់ពីគ្នា។ ប្រសិនបើមានសារធាតុបំពេញ ត្រូវព្រមព្រៀងពីរបៀបបកស្រាយដង់ស៊ីតេ ហើយមិនត្រូវប្រើតែលេខនេះដើម្បីអះអាងពីភាពធន់ទេ។ កម្រិតបត់បែនស្តាររូបរាង ការលិចសល់ក្រោយសង្កត់ និងសមត្ថភាពធន់នឹងការសង្កត់ដដែលៗ ត្រូវវាយតម្លៃដោយឡែកតាមតម្រូវការប្រើប្រាស់។
3. រចនាសម្ព័ន្ធខ្សែសង្វាក់ផលិតពពុះ PU ទន់
| ក្រុមឧបករណ៍ | តួនាទី | ចំណុចត្រូវផ្ទៀងផ្ទាត់ |
|---|---|---|
| ការទទួល និងស្តុកវត្ថុធាតុដើម | រក្សាអត្តសញ្ញាណ គុណភាព និងលក្ខខណ្ឌស្តុកឱ្យត្រឹមត្រូវ | SDS លេខកូដឡូត៍ កាលបរិច្ឆេទផុតកំណត់ និងភាពឆបគ្នានៃសម្ភារៈធុងនិងបំពង់ |
| ការផ្គត់ផ្គង់ និងកំណត់បរិមាណវត្ថុធាតុដើម | បញ្ជូនវត្ថុធាតុដើមតាមបណ្ដាញនីមួយៗទៅក្បាលលាយ | បូមឯកទេស ជួរអត្រាលំហូរប្រតិបត្តិការ ការក្រិតតម្រូវ និងភាពអាចធ្វើឡើងវិញបានស្មើគ្នា |
| ការកែសម្រួលលក្ខខណ្ឌវត្ថុធាតុដើម | រក្សាលក្ខខណ្ឌឱ្យសមស្របនឹងប្រព័ន្ធសារធាតុគីមី | ការវាស់សីតុណ្ហភាព ការបង្វិលលំហូរឡើងវិញប្រសិនបើមានក្នុងការរចនា និងការជូនដំណឹងពេលលក្ខខណ្ឌលម្អៀង |
| ក្បាលលាយ និងប្រព័ន្ធចែកចាយ | លាយ ចាក់ និងចែកចាយល្បាយលើតំបន់បង្កើតប្លុក | សមត្ថភាពលាយនៅអត្រាលំហូរទាប និងខ្ពស់ ព្រមទាំងនីតិវិធីសម្អាតដែលបានអនុម័ត |
| ខ្សែក្រវាត់ដឹកជញ្ជូន ឬប្រអប់បង្កើតប្លុក | កំណត់ទិសដៅរូបរាង និងដំណើរការរីកពពុះ | វិមាត្រដែលអាចប្រើបាន សម្ភារៈក្រាល យន្តការកែតម្រូវ និងការប្រមូលសារធាតុដែលហៀរ |
| ការកាត់ប្លុក ដឹកជញ្ជូន និងតំបន់ទុកឱ្យមានស្ថិរភាព | បំបែកប្លុក និងរក្សាផលិតផលរហូតសមស្របសម្រាប់ដំណើរការបន្ទាប់ | សមត្ថភាពផ្ទុក ការសម្គាល់ឡូត៍ ការគ្រប់គ្រងកម្ដៅ និងផែនការសុវត្ថិភាពអគ្គិភ័យ |
| ការកាត់ផ្ដេក បញ្ឈរ ឬតាមទម្រង់ | បង្កើតសន្លឹក បំណែកត្រៀមកែច្នៃ និងគ្រឿងបន្លាស់តាមវិមាត្រត្រឹមត្រូវ | កម្រិតលម្អៀងដែលអនុញ្ញាត គុណភាពផ្ទៃកាត់ ការបាត់បង់សម្ភារៈ និងសុវត្ថិភាពកាំបិត |
| ការធ្វើតេស្ត និងវេចខ្ចប់ | បញ្ជាក់ថាស្របតាមលក្ខខណ្ឌ មុនបញ្ជូនទំនិញ | ឧបករណ៍វាស់ សំណាករក្សាទុក របាយការណ៍ឡូត៍ និងការការពារផលិតផល |
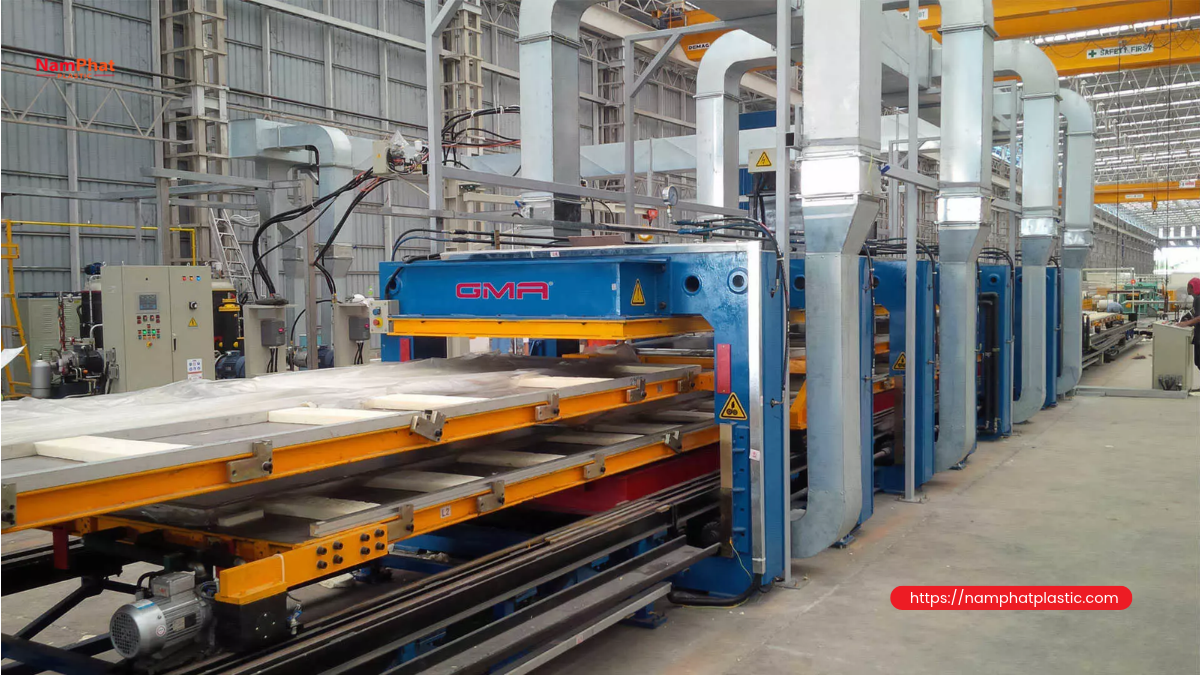
សមត្ថភាពកំណត់បរិមាណត្រូវបង្ហាញភស្តុតាងនៅក្រោមលក្ខខណ្ឌប្រតិបត្តិការជាក់ស្តែង មិនមែនត្រឹមតែតម្លៃភាពត្រឹមត្រូវដែលសរសេរក្នុងកាតាឡុកទេ។ ភាពស្អិតខាប់ និងស្ថានភាពវត្ថុធាតុដើម កម្រិតសារធាតុក្នុងធុង ស្ថានភាពតម្រង បំពង់ និងយន្តការបូម អាចប៉ះពាល់ដល់ស្ថិរភាព។ ឯកសារត្រួតពិនិត្យទទួលយកគួរតម្រូវឱ្យធ្វើតេស្តដដែលៗនៅកម្រិតផលិតកម្មដែលបានគ្រោង និងផ្ទៀងផ្ទាត់ទិន្នន័យជាក់ស្តែងជាមួយតម្លៃកំណត់។
ប្រព័ន្ធបញ្ជាត្រូវគ្រប់គ្រងកំណែរូបមន្តដែលបានអនុម័ត កំណត់សិទ្ធិកែប្រែ និងកត់ត្រាព្រឹត្តិការណ៍សំខាន់ៗ។ តម្លៃដែលបង្ហាញលើអេក្រង់ មិនអាចបញ្ជាក់ដោយខ្លួនឯងថាវត្ថុធាតុដើមត្រូវបានផ្គត់ផ្គង់ត្រឹមត្រូវទេ។ ត្រូវផ្ទៀងផ្ទាត់ដោយវិធីក្រិតតម្រូវសមស្រប កាលវិភាគត្រួតពិនិត្យ និងលក្ខខណ្ឌបញ្ឈប់នៅពេលភាពលម្អៀងលើសដែនកំណត់ដែលក្រុមបច្ចេកទេសបានកំណត់។
4. ដំណើរការផលិត៖ គ្រប់គ្រងតាមចំណុចប្រគល់បន្តនីមួយៗ
ជំហានទី 1៖ ទទួល ដាក់ដាច់ដោយឡែក និងបញ្ជាក់វត្ថុធាតុដើម
ឡូត៍នីមួយៗត្រូវផ្ទៀងផ្ទាត់ស្លាក ឯកសារគុណភាព និង SDS បច្ចុប្បន្ន។ វេចខ្ចប់មានភាពមិនប្រក្រតី វត្ថុធាតុដើមមិនស្គាល់អត្តសញ្ញាណច្បាស់ ឬសង្ស័យថាមានសំណើមចូល ត្រូវដាក់ដាច់ដោយឡែកដើម្បីវាយតម្លៃ។ ឃ្លាំងត្រូវបំបែកវត្ថុធាតុដើមដែលមិនឆបគ្នា គ្រប់គ្រងការតភ្ជាប់បណ្ដាញ និងមានផែនការឆ្លើយតបឧបទ្ទវហេតុស្របតាមសារធាតុគីមីដែលប្រើជាក់ស្តែង។ មិនត្រូវប្រើឧបករណ៍ផ្ទេរវត្ថុធាតុដើមរួមគ្នា នៅពេលមិនទាន់វាយតម្លៃហានិភ័យនៃការឆ្លងកខ្វក់ឡើយ។
ជំហានទី 2៖ រៀបចំប្រព័ន្ធផ្គត់ផ្គង់ និងត្រួតពិនិត្យការកំណត់បរិមាណ
មុនដំណើរការ អ្នកដែលបានទទួលការបណ្តុះបណ្តាលត្រូវបញ្ជាក់ស្ថានភាពបូម ឧបករណ៍ចាប់សញ្ញា សន្ទះ និងប្រព័ន្ធចាក់សោសុវត្ថិភាពប្រទាក់គ្នា។ លក្ខខណ្ឌវត្ថុធាតុដើមត្រូវស្ថិតក្នុងជួរដែលអ្នកផ្គត់ផ្គង់បានអនុម័ត។ ការក្រិតតម្រូវត្រូវមានកំណត់ត្រា និងឧបករណ៍សមស្រប។ មិនត្រូវប៉ះប៉ូវកំហុសមេកានិចដោយកែសមាមាត្រសារធាតុគីមីតាមចិត្តទេ ព្រោះវិធីនេះអាចលាក់បាំងមូលហេតុ និងធ្វើឱ្យផលិតផលប្រែប្រួល។
ជំហានទី 3៖ លាយ ចាក់ និងតាមដានការរីកពពុះ
ល្បាយត្រូវបានបញ្ជូនទៅតំបន់បង្កើតរូបរាងតាមការរៀបចំក្បាលលាយ និងប្រព័ន្ធចាក់ដែលសមស្រប។ សម្រាប់ប្រព័ន្ធបន្ត ត្រូវសម្របសម្រួលការចែកចាយល្បាយ ចលនាខ្សែក្រវាត់ដឹកជញ្ជូន និងរូបរាងធរណីមាត្រនៃតំបន់រីកពពុះ។ សម្រាប់ប្រព័ន្ធជាបាច់ ភាពស្របគ្នានៃវដ្ត និងលក្ខខណ្ឌរវាងបាច់ មានសារៈសំខាន់ជាងល្បឿនខ្សែក្រវាត់។ សញ្ញាដូចជាផ្ទៃមិនស្មើ ការស្រុតនៅតំបន់ខ្លះ ឬរន្ធធំ ត្រូវកត់ត្រារួមជាមួយពេលវេលា និងលេខកូដវត្ថុធាតុដើម។
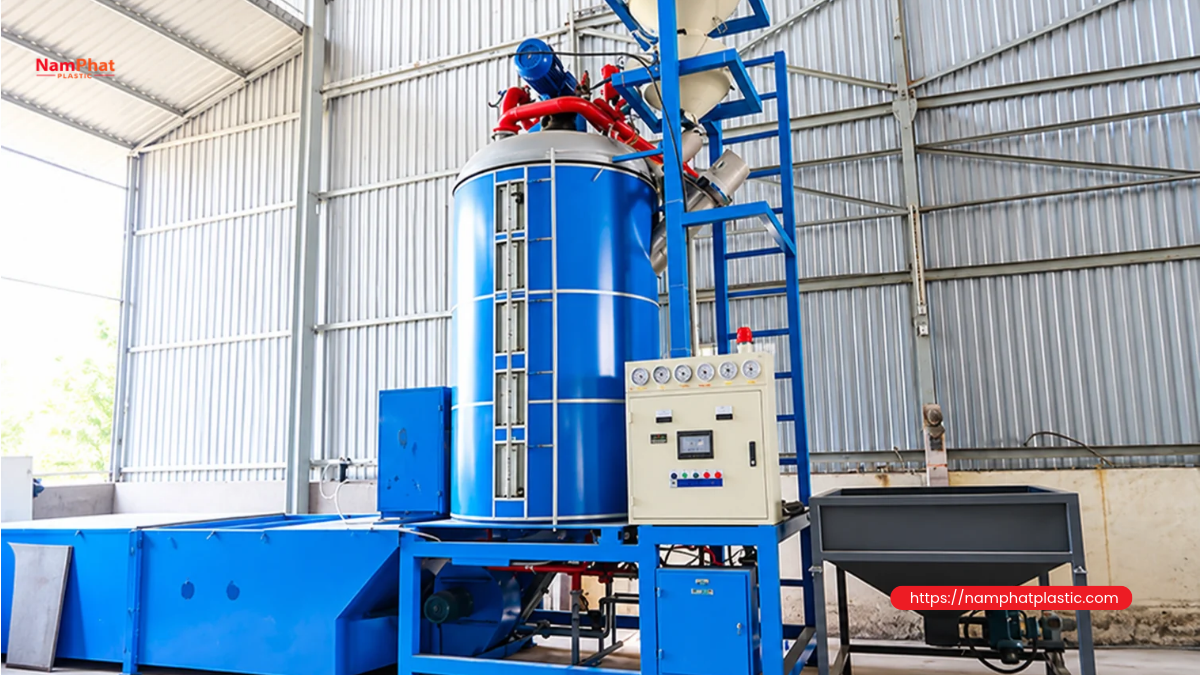
ជំហានទី 4៖ កាត់ប្លុក និងទុកឱ្យមានស្ថិរភាព
ប្លុកដែលទើបកើតឡើង មិនមានន័យថារួចរាល់ភ្លាមៗសម្រាប់កាត់ជាសន្លឹក បង្ហាប់វេចខ្ចប់ ឬដាក់ជង់ឡើយ។ ប្រតិកម្មបញ្ចេញកម្ដៅ និងស្ថានភាពខាងក្នុងត្រូវគ្រប់គ្រងតាមនីតិវិធីដែលអ្នកជំនាញបានកំណត់។ HSE កត់សម្គាល់ហានិភ័យកម្ដៅក្នុងការផលិត PU និងអគ្គិភ័យនៃសម្ភារៈពពុះ។ រយៈពេលទុកឱ្យមានស្ថិរភាពមិនមានតួលេខតែមួយដែលអាចប្រើរួមសម្រាប់គ្រប់ប្រព័ន្ធគីមី ទំហំប្លុក និងលក្ខខណ្ឌរោងចក្រទេ។
តំបន់ទុកពពុះឱ្យមានស្ថិរភាពត្រូវមានសមត្ថភាពផ្ទុកគ្រប់គ្រាន់ ដើម្បីកុំឱ្យអ្នកប្រតិបត្តិការត្រូវបង្ខំចិត្តផ្លាស់ទីប្លុកមុនពេលកំណត់សម្រាប់បង្កើនកន្លែងទំនេរ។ លេខកូដប្លុកត្រូវអាចតាមដានបានពីពេលចាក់រហូតដល់ឃ្លាំង ដោយភ្ជាប់ស្ថានភាពរង់ចាំ ឆ្លងកាត់ការត្រួតពិនិត្យ ឬដាក់ដាច់ដោយឡែក។ ការបញ្ជូនទៅកាត់ត្រូវផ្អែកលើលក្ខខណ្ឌដែលបានផ្ទៀងផ្ទាត់ មិនមែនគ្រាន់តែផ្ទៃមើលទៅត្រជាក់ ឬបានផុតរយៈពេលកំណត់មួយទេ។
ជំហានទី 5៖ កាត់ បែងចែកថ្នាក់ និងបញ្ជូនទំនិញ
ក្រោយបំពេញលក្ខខណ្ឌគ្រប់គ្រាន់ ប្លុកត្រូវកាត់ចេញផ្នែកគែមដែលចាំបាច់ និងបែងចែកតាមប្លង់កាត់។ កាំបិត កម្លាំងតានតឹងសមស្រប តុទ្រ និងវិធីចាប់ទប់ ប៉ះពាល់ដល់ភាពរាបស្មើ ស្នាមរហែក និងកម្រាស់។ បំណែកដែលមិនស្របតាមតម្រូវការត្រូវដាក់ដោយឡែក មិនត្រូវលាយបញ្ចូលដោយស្វ័យប្រវត្តិទៅក្នុងទំនិញដែលបានស្តង់ដារ ឬសំណល់សម្រាប់ប្រើឡើងវិញទេ។ មុនវេចខ្ចប់ ត្រូវត្រួតពិនិត្យស្លាក វិមាត្រ ចំនួន លក្ខខណ្ឌស្តុក និងសមត្ថភាពស្តាររូបរាង ប្រសិនបើវេចខ្ចប់ដោយការបង្ហាប់។
5. តើគួរជ្រើសរើសការផលិតបន្ត ឬជាបាច់?
ការសម្រេចចិត្តគួរចាប់ផ្តើមពីរចនាសម្ព័ន្ធបញ្ជាទិញ មិនមែនពីការយល់ថា «ការផលិតបន្តតែងទំនើបជាង» នោះទេ។ ប្រសិនបើតម្រូវការបែងចែកជាប្រភេទផលិតផលតូចៗជាច្រើន ថ្លៃប្តូរផលិតផល និងបរិមាណទំនិញមិនស្របតាមតម្រូវការនៅដើមនិងចុងវគ្គ អាចសំខាន់ជាងផលិតភាពដែលបានប្រកាស។ ផ្ទុយទៅវិញ នៅពេលផលិតប្រភេទដូចគ្នាក្នុងរយៈពេលវែងគ្រប់គ្រាន់ ប្រព័ន្ធបន្តដែលមានតុល្យភាពល្អអាចកាត់បន្ថយប្រតិបត្តិការដដែលៗ និងធ្វើឱ្យលំហូរផលិតកម្មមានស្ថិរភាព។
| លក្ខណៈវិនិច្ឆ័យ | ផលិតបន្ត | ផលិតជាបាច់ |
|---|---|---|
| រចនាសម្ព័ន្ធបញ្ជាទិញ | សមស្របសម្រាប់យកមកវាយតម្លៃ នៅពេលមានវគ្គផលិតធំគ្រប់គ្រាន់ | គួរពិចារណាសម្រាប់ឡូត៍តូច និងមានការផ្លាស់ប្តូរច្រើន |
| ភាពប្រែប្រួលគុណភាព | តាមដានតាមបណ្ដោយវគ្គផលិត និងពេលប្តូរប្រភេទផលិតផល | តាមដានរវាងបាច់ និងតាមទីតាំងផ្សេងៗក្នុងប្លុក |
| ប្លង់ទីតាំង | ត្រូវរៀបចំខ្សែបង្កើតប្លុក ការដឹកជញ្ជូន និងតំបន់ទុកឱ្យមានស្ថិរភាពឱ្យសមស្រប | ត្រូវរៀបចំតំបន់បង្កើតប្លុក និងផ្លូវផ្លាស់ទីសម្រាប់បាច់នីមួយៗ |
| ការវាយតម្លៃសេដ្ឋកិច្ច | គណនាពេលវេលាដំណើរការជាក់ស្តែង ការបាត់បង់ពេលចាប់ផ្តើម និងពេលប្តូរផលិតផល | គណនាវដ្តទាំងមូល កម្លាំងពលកម្ម និងអត្រាកាត់ចោល |
| ការត្រួតពិនិត្យទទួលយក | ការដំណើរការមានស្ថិរភាព ការប្តូរផលិតផល និងគុណភាពតាមបណ្ដោយ | ភាពអាចផលិតឡើងវិញបានស្មើគ្នាតាមបាច់តំណាងជាច្រើន |
ពពុះចាក់ពុម្ពត្រូវការការវិភាគដោយឡែក។ តាម ទិដ្ឋភាពទូទៅនៃឧបករណ៍ Hennecke ប្រព័ន្ធចាក់ពុម្ពអាចរៀបចំជាស្ថានីយថេរ តុបង្វិល ឬខ្សែដឹកពុម្ព។ ក្នុងករណីនេះ ផលិតភាពពឹងផ្អែកលើចំនួនពុម្ព វដ្ត ប្រតិបត្តិការដោះផលិតផល និងអត្រាឆ្លងកាត់ការត្រួតពិនិត្យរបស់គ្រឿងបន្លាស់នីមួយៗ។ មិនគួរយក m³/ម៉ោង របស់ slabstock ទៅប្រៀបធៀបផ្ទាល់ជាមួយចំនួនទ្រនាប់កៅអីក្នុងមួយម៉ោងឡើយ។
6. គណនាសមត្ថភាពផលិតឱ្យត្រឹមត្រូវ៖ kg/ម៉ោង, m³/ម៉ោង និងបរិមាណដែលអាចលក់បាន
ជាដំបូង ត្រូវសួរថាតួលេខ kg/ម៉ោង សំដៅលើម៉ាសសរុបនៃសារធាតុគីមីដែលបានកំណត់បរិមាណ ម៉ាសពពុះក្រោយទុកឱ្យមានស្ថិរភាព ឬម៉ាសទំនិញដែលអាចលក់បាន។ បរិមាណទាំងបីនេះមិនដូចគ្នាទេ។ ប្រតិកម្មបង្កើតឧស្ម័ន ផ្នែកដែលហួតប្រសិនបើមាន គែមដែលកាត់ចោល និងទំនិញខូច ធ្វើឱ្យតុល្យភាពសម្ភារៈប្រែប្រួល។ នៅពេលមិនទាន់មានទិន្នន័យសាកល្បងម៉ាស៊ីន ត្រូវបែងចែកសម្មតិកម្មឱ្យដាច់ពីសមត្ថភាពដែលមានការធានាក្នុងកិច្ចសន្យា។
ឧទាហរណ៍សន្មត មិនមែនជាលក្ខណៈបច្ចេកទេសម៉ាស៊ីនរបស់ Nam Phát ទេ៖ ម៉ាសពពុះដែលបានទុកឱ្យមានស្ថិរភាព ត្រូវបានបញ្ជាក់ថាមាន 600 kg/ម៉ោង និងដង់ស៊ីតេមធ្យម 30 kg/m³។ មាឌប្លុកដែលត្រូវគ្នាគឺ 600 ÷ 30 = 20 m³/ម៉ោង។ ប្រសិនបើអត្រាប្រមូលបានតាមមាឌក្រោយកាត់ និងដកផ្នែកខូចចេញស្មើ 85% នោះមាឌដែលអាចលក់បានគឺ 17 m³/ម៉ោង។ នេះជាការគណនាពីម៉ាសពពុះ មិនមែនយកអត្រាលំហូរសារធាតុគីមីចូលមកប្រើផ្ទាល់ទេ។
សម្រាប់សន្លឹកកម្រាស់ 50 mm ដែលស្មើនឹង 0,05 m មាឌ 17 m³ ស្មើនឹងផ្ទៃសន្លឹក 340 m² ក្នុងមួយម៉ោង ប្រសិនបើមាឌស្របតាមតម្រូវការទាំងមូលត្រូវបានកាត់ជាកម្រាស់នោះពិតប្រាកដ។ សន្លឹកមួយទំហំ 2 m × 1 m × 0,05 m មានមាឌ 0,1 m³ ដូច្នេះលទ្ធផលតាមទ្រឹស្តីគឺ 170 សន្លឹក/ម៉ោង។ ចំនួនជាក់ស្តែងនៅតែពឹងផ្អែកលើទំហំប្លុក ប្លង់កាត់ កម្រិតលម្អៀងដែលអនុញ្ញាត សមត្ថភាពម៉ាស៊ីនកាត់ និងលក្ខណៈវេចខ្ចប់។
កុំគណនាការបាត់បង់ដដែលពីរដង៖ ប្រសិនបើ 85% បានរួមបញ្ចូលគែម ផ្នែកខូច និងការបាត់បង់ពេលកាត់រួចហើយ មិនត្រូវដកចំណែកដដែលៗនោះម្តងទៀតទេ។ នៅពេលត្រូវការវិភាគស៊ីជម្រៅ គួរបែងចែកដំណាក់កាលនីមួយៗដោយប្រើមូលដ្ឋានស្របគ្នា ឧទាហរណ៍ អត្រាឆ្លងកាត់ក្រោយទុកឱ្យមានស្ថិរភាព បន្ទាប់មកអត្រាប្រមូលបានពេលកាត់។ គោលបំណងគឺមើលឃើញចំណុចដែលបាត់បង់សម្ភារៈ មិនមែនបង្កើតអត្រាសរុបដែលមើលទៅល្អ ប៉ុន្តែមិនអាចផ្ទៀងផ្ទាត់បានទេ។
7. សំណុំសូចនាករគុណភាពសម្រាប់ត្រួតពិនិត្យទទួលយកពពុះ
| សូចនាករ | សំណួរដែលត្រូវឆ្លើយ | ចំណុចត្រូវប្រុងប្រយ័ត្នពេលប្រៀបធៀប |
|---|---|---|
| ដង់ស៊ីតេ | តើម៉ាសក្នុងមួយឯកតាមាឌស្ថិតក្នុងតម្រូវការឬទេ? | ទីតាំងយកសំណាក ស្រទាប់ស្បែកខាងក្រៅ និងសារធាតុបំពេញ អាចប៉ះពាល់ដល់ការបកស្រាយ |
| កម្លាំងសង្កត់ឱ្យលិច និងភាពរឹង | តើពពុះផ្តល់អារម្មណ៍ និងកម្រិតទ្រទ្រង់តាមការចង់បានឬទេ? | ត្រូវឯកភាពលើវិធីតេស្ត កម្រាស់ និងកម្រិតប្រែរូបរាងក្រោមកម្លាំង |
| ការលិចសល់ក្រោយសង្កត់ | ក្រោយរងសកម្មភាពដែលបានកំណត់ តើកម្រាស់ស្តារឡើងវិញយ៉ាងដូចម្តេច? | កុំប្រៀបធៀបទិន្នន័យពីលក្ខខណ្ឌតេស្តខុសគ្នា |
| ភាពលោតត្រឡប់ និងការស្តាររូបរាង | តើលក្ខណៈបត់បែនស្តាររូបរាងសមស្របនឹងប្រភេទពូក ឬទ្រនាប់ឬទេ? | ពពុះដែលស្តាររូបរាងយឺត មិនគួរត្រូវបានវាយតម្លៃដូចពពុះធម្មតាគ្រប់ប្រភេទឡើយ |
| ការឆ្លងកាត់ខ្យល់ | តើរចនាសម្ព័ន្ធអនុញ្ញាតឱ្យខ្យល់ឆ្លងកាត់តាមកម្រិតដែលត្រូវការឬទេ? | បញ្ជាក់វិធីតេស្ត ទំហំសំណាក និងឯកតា |
| កម្លាំងទាញដល់ដាច់ ការលាតសន្ធឹង និងភាពធន់នឹងការហែក | តើបំណែកពពុះអាចទ្រាំនឹងការកែច្នៃ និងការប្រើប្រាស់កម្រិតណា? | ទិស និងទីតាំងយកសំណាកត្រូវស្របគ្នា |
| វិមាត្រ រូបរាងខាងក្រៅ និងក្លិន | តើសន្លឹកត្រូវតាមលក្ខណៈកំណត់ និងគ្មានកំហុសលើសដែនកំណត់ឬទេ? | ការវាយតម្លៃក្លិនមិនអាចជំនួសតេស្តការបញ្ចេញសារធាតុ ឬការវាយតម្លៃសារធាតុគីមីបានទេ |
| ការចុះគុណភាពតាមអាយុ និងការសង្កត់ដដែលៗ | តើលក្ខណៈសម្បត្តិប្រែប្រួលយ៉ាងដូចម្តេចក្រោយរងលក្ខខណ្ឌតេស្ត? | លទ្ធផលមន្ទីរពិសោធន៍មិនអាចបម្លែងដោយផ្ទាល់ទៅជាចំនួនឆ្នាំប្រើប្រាស់បានទេ |
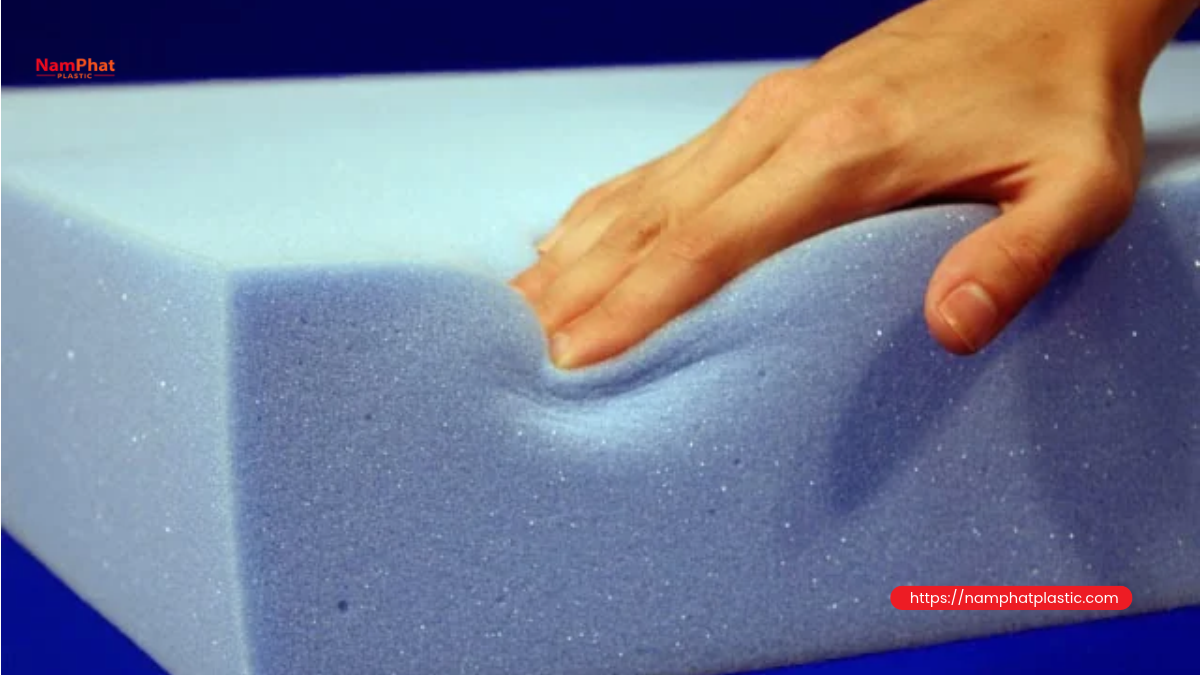
ASTM D3574 ជាក្រុមវិធីសាស្ត្រតេស្តសម្រាប់ពពុះ polyurethane ទន់ជាប្លុក ពពុះភ្ជាប់ និងពពុះចាក់ពុម្ព។ ការយោងឈ្មោះស្តង់ដារមិនមានន័យថាផលិតផលទទួលបានវិញ្ញាបនបត្ររួចហើយទេ។ ឯកសារទិញលក់ត្រូវកំណត់វិធីសាស្ត្រដែលអនុវត្ត កំណែ លក្ខខណ្ឌសំណាក និងកម្រិតទទួលយក ហើយលទ្ធផលឆ្លុះបញ្ចាំងតែលក្ខខណ្ឌតេស្តដែលត្រូវគ្នាប៉ុណ្ណោះ។
ផែនការយកសំណាកគួរគ្របដណ្ដប់ទីតាំងកណ្ដាល និងតំបន់គែមដែលសមស្រប កម្ពស់ប្លុក ដើមនិងចុងវគ្គផលិត ឬបាច់តំណាង។ ត្រូវទុកសំណាកឱ្យមានស្ថិរភាព និងសម្របតាមលក្ខខណ្ឌបរិយាកាសដែលវិធីតេស្តជ្រើសរើសបានកំណត់។ ប្រសិនបើភាគីនីមួយៗវាស់នៅពេលខុសគ្នា ឬប្រើកម្រាស់ខុសគ្នា ជម្លោះអាចបណ្ដាលមកពីវិធីតេស្ត ជាជាងគុណភាពសម្ភារៈ។
8. កំហុសដែលជួបញឹកញាប់៖ ស្វែងរកមូលហេតុដោយភស្តុតាង
| រោគសញ្ញា | ក្រុមមូលហេតុត្រូវស៊ើបអង្កេត | វិធីត្រួតពិនិត្យសមស្រប |
|---|---|---|
| ដង់ស៊ីតេ ឬភាពរឹងប្រែប្រួល | ការកំណត់បរិមាណ វត្ថុធាតុដើម លក្ខខណ្ឌដំណើរការ ឬការយកសំណាក | ផ្ទៀងផ្ទាត់លេខកូដឡូត៍ ការក្រិតតម្រូវ ប្រវត្តិដំណើរការ និងវិធីវាស់ |
| ស្រុត ប្រេះ ឬមានរន្ធធំ | អសមតុល្យប្រតិកម្ម ការចែកចាយ ការកខ្វក់ ឬអស្ថិរភាពពេលបង្កើតប្លុក | ដាក់ដាច់ដោយឡែក កត់ត្រាទីតាំងកំហុស និងពិភាក្សាជាមួយអ្នកផ្គត់ផ្គង់ប្រព័ន្ធគីមី |
| ប្រែពណ៌ ឬក្តៅខុសប្រក្រតី | ត្រូវវាយតម្លៃលក្ខខណ្ឌប្រតិកម្ម និងការគ្រប់គ្រងកម្ដៅ | ផ្តល់អាទិភាពដល់នីតិវិធីសុវត្ថិភាព មិនត្រូវបន្តដំណើរការដូចទំនិញធម្មតាឡើយ |
| សន្លឹកមានកម្រាស់ខុស ឬផ្ទៃរហែក | ស្ថានភាពប្លុក កាំបិត ឧបករណ៍នាំទិស ឬការចាប់ទប់ទ្រ | ត្រួតពិនិត្យលក្ខខណ្ឌកាត់ និងវាស់តាមទីតាំងជាច្រើន |
| ក្លិន ឬការបញ្ចេញសារធាតុមិនស្របតាមតម្រូវការ | ប្រព័ន្ធវត្ថុធាតុដើម ការទុកឱ្យមានស្ថិរភាព ការកខ្វក់ ឬការវេចខ្ចប់ | ធ្វើតេស្តតាមតម្រូវការប្រើប្រាស់ ហើយមិនត្រូវបិទបាំងក្លិនដើម្បីឱ្យឆ្លងកាត់ការត្រួតពិនិត្យទទួលយកឡើយ |
រោគសញ្ញាតែមួយអាចបណ្ដាលមកពីមូលហេតុជាច្រើន។ វិធីស៊ើបអង្កេតដែលមានប្រសិទ្ធភាពគឺរក្សាសំណាក ទិន្នន័យ និងប្រវត្តិកែប្រែ រួចផ្ទៀងផ្ទាត់សម្មតិកម្មនីមួយៗក្នុងវិសាលភាពដែលបានអនុម័ត។ ការបន្ថែមសារធាតុជំនួយ ឬប្តូរសមាមាត្រដោយខ្លួនឯងដើម្បី «ដោះស្រាយរហ័ស» ដោយគ្មានការបញ្ជាក់ពីអ្នកជំនាញ អាចទាំងបំបាត់តម្រុយនៃមូលហេតុ និងបង្កើនហានិភ័យ។
9. សុវត្ថិភាពជាផ្នែកមួយនៃការរចនា មិនមែនជាគ្រឿងបន្ថែមទេ
OSHA ព្រមានអំពីផលប៉ះពាល់សុខភាពនៃ isocyanate រួមមានបញ្ហាផ្លូវដង្ហើម ជំងឺហឺតដោយសារការងារ និងការរលាកស្បែកនិងភ្នែក។ NIOSH ក៏កត់សម្គាល់ពីហានិភ័យនៃការបង្កភាពងាយប្រតិកម្មអាលែកហ្ស៊ីក្នុងប្រព័ន្ធដង្ហើមដោយសារ isocyanate រួមទាំងទម្រង់ polyisocyanate ផងដែរ។ ការវាយតម្លៃត្រូវពិចារណាទាំងការស្រូបចូលតាមដង្ហើម និងការប៉ះពាល់តាមស្បែក ជាពិសេសពេលទទួលវត្ថុធាតុដើម ថែទាំ សម្អាត ឬដោះស្រាយឧបទ្ទវហេតុ។ មិនត្រូវចាត់ទុកម៉ាស់ធម្មតាមួយថាជាដំណោះស្រាយគ្រប់គ្រាន់សម្រាប់ដំណាក់កាលនេះឡើយ។
រោងចក្រត្រូវការអ្នកជំនាញវាយតម្លៃការប៉ះពាល់សារធាតុ រចនាប្រព័ន្ធស្រូបប្រមូល និងបញ្ចេញខ្យល់នៅប្រភព ជ្រើសរើសឧបករណ៍ការពារដែលសមស្របនឹងសារធាតុគីមី បណ្តុះបណ្តាល និងរៀបចំការឆ្លើយតបបន្ទាន់។ ប្រសិនបើត្រូវការឧបករណ៍ការពារផ្លូវដង្ហើម ការជ្រើសរើស និងកម្មវិធីប្រើប្រាស់ត្រូវផ្អែកលើការវាយតម្លៃវិជ្ជាជីវៈ។ SDS របស់វត្ថុធាតុដើមនីមួយៗ និងការណែនាំអ្នកផ្គត់ផ្គង់ ជាព័ត៌មានចាំបាច់ដែលត្រូវមាន ហើយអត្ថបទនេះមិនជំនួសការវាយតម្លៃសុវត្ថិភាពនៅទីតាំងជាក់ស្តែងទេ។
ពពុះ PU ក៏បង្កជាបន្ទុកឥន្ធនៈឆេះគួរឱ្យកត់សម្គាល់ផងដែរ។ តំបន់ប្រតិកម្ម តំបន់ទុកឱ្យមានស្ថិរភាព កន្លែងកែច្នៃ និងឃ្លាំង ត្រូវពិចារណាជាប្រព័ន្ធតែមួយសម្រាប់ការរកឃើញអគ្គិភ័យ ការជូនដំណឹង ការទប់ស្កាត់ការរាលដាល និងការពន្លត់អគ្គិភ័យ។ ការគ្រប់គ្រងប្រភពកម្ដៅ ការងារដែលបង្កកម្ដៅឬផ្កាភ្លើង ការកកស្ទះសំណល់ និងផ្លូវជម្លៀស ត្រូវបញ្ចូលទៅក្នុងការរចនា។ PFA មានសេចក្តីណែនាំអំពីការចាត់ចែង និងស្តុកពពុះទន់ ប៉ុន្តែការអនុវត្តជាក់ស្តែងនៅតែត្រូវស្របនឹងការវាយតម្លៃបច្ចេកទេស និងបទប្បញ្ញត្តិមូលដ្ឋាន។
«មានសារធាតុពន្យារការឆេះ» មិនមានន័យថា «មិនឆេះ» ទេ។ រាល់ការអះអាងអំពីលក្ខណៈឆេះត្រូវភ្ជាប់ជាមួយវិធីតេស្ត សំណាក និងវិសាលភាពប្រើប្រាស់ដែលបានបញ្ជាក់។ ដូចគ្នានេះដែរ មិនគួរអះអាងដោយខ្លួនឯងថាពពុះសមស្របសម្រាប់ប៉ះអាហារ ការប្រើប្រាស់វេជ្ជសាស្ត្រ ឬគ្មានការបញ្ចេញសារធាតុ ដោយសារតែវាគ្មានក្លិននោះទេ។ ការប្រើប្រាស់ទាំងនេះទាមទារភស្តុតាងដោយឡែក ហើយមិនអាចសន្និដ្ឋានពីឈ្មោះ PU ឬពីឧបករណ៍បង្កើតពពុះបានឡើយ។
10. សំណល់ ពពុះ rebond និងប្រសិទ្ធភាពវិនិយោគ
កម្ទេចពពុះស្អាតក្រោយកាត់ អាចជាវត្ថុធាតុដើមសម្រាប់ដំណើរការភ្ជាប់ឡើងវិញដែលសមស្រប។ ទោះយ៉ាងណា ការផលិត rebond មិនមែនគ្រាន់តែកិន រួចបង្ហាប់សំណល់គ្រប់ប្រភេទបញ្ចូលគ្នាទេ។ ត្រូវគ្រប់គ្រងប្រភព វត្ថុចម្លែក ភាពស្អាត សារធាតុស្អិត លក្ខខណ្ឌបង្កើតចំណងភ្ជាប់ និងលក្ខណៈសម្បត្តិផលិតផល។ ប្រសិនបើសារធាតុស្អិតនៅមានសមាសធាតុដែលអាចធ្វើប្រតិកម្ម ហានិភ័យគីមីនៅតែត្រូវវាយតម្លៃ ហើយសម្ភារៈកែច្នៃឡើងវិញមិនមានន័យថាគ្មានគ្រោះថ្នាក់ដោយស្វ័យប្រវត្តិឡើយ។
មិនត្រូវនាំសំណល់ដែលមិនដឹងប្រវត្តិច្បាស់ត្រឡប់ចូលផលិតផល គ្រាន់តែដើម្បីកាត់បន្ថយថ្លៃដើមទេ។ អាចពិចារណាបែងចែកលំហូរសំណល់តាមប្រភពកំណើត ស្ថានភាព និងគោលដៅប្រើប្រាស់ដែលបានអនុម័ត។ ការកែច្នៃឡើងវិញមិនជំនួសការគ្រប់គ្រងអត្រាផលិតផលស្របតាមតម្រូវការតាំងពីដំបូងឡើយ។ ជម្រើសនីមួយៗត្រូវគណនាបន្ថែមការដឹកជញ្ជូនខាងក្នុង កម្លាំងពលកម្ម ទំហំឃ្លាំង និងការធ្វើតេស្ត។
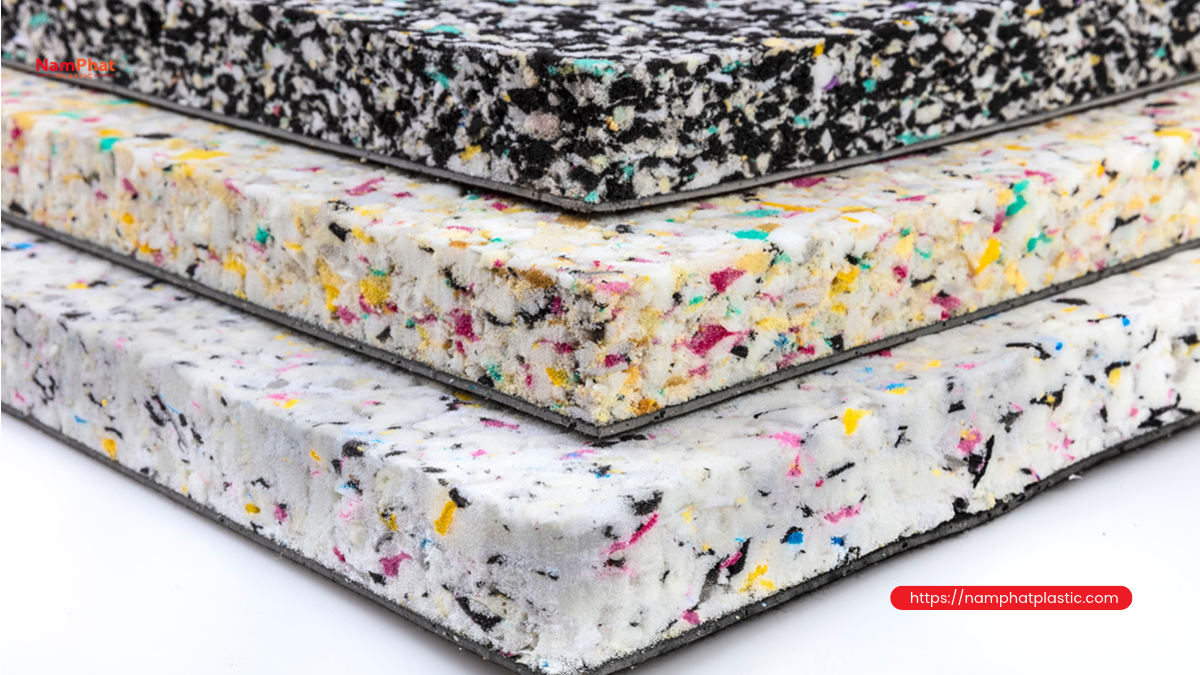
ចំណាយសរុបនៃការកាន់កាប់និងប្រើប្រាស់ខ្សែសង្វាក់ផលិត ត្រូវរួមមានវត្ថុធាតុដើមក្នុងមួយឯកតាទំនិញដែលឆ្លងកាត់ការត្រួតពិនិត្យ ថាមពលសម្រាប់ប្រព័ន្ធជំនួយ ការថែទាំ កម្លាំងពលកម្ម ខ្យល់ចេញចូល ការការពារអគ្គិភ័យ ការធ្វើតេស្ត តំបន់ទុកពពុះឱ្យមានស្ថិរភាព និងទុនជាប់ក្នុងស្តុក។ តម្លៃទិញម៉ាស៊ីនទាប មិនអាចប៉ះប៉ូវការត្រូវរក្សាប្លុកច្រើនពេករង់ចាំកាត់ ឬការបោះចោលទំនិញច្រើនក្រោយទុកឱ្យមានស្ថិរភាពបានទេ។ គួរតម្រូវឱ្យអ្នកផ្គត់ផ្គង់បង្ហាញវិសាលភាពផ្គត់ផ្គង់ឱ្យច្បាស់ និងរាយចំណុចដែលម្ចាស់គម្រោងត្រូវអនុវត្តដោយខ្លួនឯង។
11. តើឯកសារស្នើសុំសម្រង់តម្លៃគួរមានអ្វីខ្លះ?
ផ្ញើតារាងតម្រូវការផលិតផលទៅអ្នកផ្គត់ផ្គង់ ដោយរួមមានការប្រើប្រាស់ ដង់ស៊ីតេ ភាពរឹងតាមវិធីតេស្ត វិមាត្រសន្លឹក កម្រិតលម្អៀងដែលអនុញ្ញាត រចនាសម្ព័ន្ធឡូត៍ និងបរិមាណដែលអាចលក់បាន។ ភ្ជាប់ប្លង់ទីតាំង ហេដ្ឋារចនាសម្ព័ន្ធដែលមានស្រាប់ និងតម្រូវការតាមដានប្រភព។ តម្រូវការទាំងនេះជួយឱ្យសម្រង់តម្លៃឆ្លុះបញ្ចាំងគម្រោងបានត្រឹមត្រូវ ជាជាងគ្រាន់តែជាបញ្ជីម៉ាស៊ីនបង្កើតពពុះ។
ក្នុងការត្រួតពិនិត្យទទួលយក គួរមានផលិតផលតំណាង ការដំណើរការដដែលៗ ការត្រួតពិនិត្យការប្តូរប្រភេទផលិតផល និងរបាយការណ៍អត្រាឆ្លងកាត់។ ត្រូវព្រមព្រៀងជាមុនថានរណាផ្តល់វត្ថុធាតុដើម នរណាវាស់សំណាក របៀបដោះស្រាយលទ្ធផលខុសគ្នា និងវិសាលភាពបណ្តុះបណ្តាល។ សម្រាប់សូចនាករដែលពឹងផ្អែកខ្លាំងលើប្រព័ន្ធគីមី ត្រូវមានការចូលរួមពីទាំងអ្នកផ្គត់ផ្គង់វត្ថុធាតុដើម និងអ្នកផលិតម៉ាស៊ីន។
Nam Phát Plastic ចែករំលែកខ្លឹមសារនេះជាឯកសារចំណេះដឹងអំពីឧស្សាហកម្មសម្ភារៈ និងផលិតកម្ម។ អត្ថបទនេះមិនអះអាងថា Nam Phát កំពុងលក់ខ្សែសង្វាក់ PU ឬផលិតពពុះ PU ដោយផ្ទាល់ទេ។ នៅពេលពិភាក្សាតម្រូវការពាណិជ្ជកម្ម ត្រូវបញ្ជាក់ដោយឡែកអំពីបញ្ជីផលិតផល និងសមត្ថភាពផ្គត់ផ្គង់ជាក់ស្តែង។
12. សំណួរដែលសួរញឹកញាប់
តើខ្សែសង្វាក់ពពុះ PU អាចប្រើផលិតពពុះ EPE ឬ XPS បានទេ?
មិនអាចចាត់ទុកថាប្រើរួមគ្នាបានទេ។ ពពុះ PU ទន់ slabstock កើតឡើងតាមប្រព័ន្ធប្រតិកម្ម ចំណែក EPE និង XPS ជាបច្ចេកវិទ្យាពពុះ thermoplastic ដែលខុសគ្នាទាំងសម្ភារៈ និងឧបករណ៍។ ត្រូវវាយតម្លៃតាមផលិតផលពិតប្រាកដ មិនមែនតាមពាក្យ «អេប៉ុង» ឬ «ពពុះ» តែប៉ុណ្ណោះទេ។
តើពពុះដង់ស៊ីតេខ្ពស់ប្រាកដជារឹងជាងឬទេ?
មិនមែនទេ។ ដង់ស៊ីតេ និងកម្លាំងសង្កត់ឱ្យលិចជាសូចនាករពីរដាច់ដោយឡែក។ ដើម្បីប្រៀបធៀប ត្រូវប្រើវិធីសាស្ត្រ ទំហំ និងលក្ខខណ្ឌតេស្តដូចគ្នា ហើយអារម្មណ៍ពេលច្របាច់ដោយដៃមិនគ្រប់គ្រាន់សម្រាប់ធ្វើជាលក្ខខណ្ឌត្រួតពិនិត្យទទួលយកឡើយ។
តើអាចកាត់ និងវេចខ្ចប់ភ្លាមៗក្រោយប្លុករីកពពុះរួចបានទេ?
មិនគួរសន្មតដូច្នោះទេ។ ប្លុកត្រូវបំពេញតាមនីតិវិធីទុកឱ្យមានស្ថិរភាព និងលក្ខខណ្ឌសុវត្ថិភាពដែលបានកំណត់សម្រាប់ប្រព័ន្ធវត្ថុធាតុដើម ទំហំ និងលក្ខខណ្ឌរោងចក្រ។ ផ្ទៃដែលមានស្ថិរភាពមិនបញ្ជាក់ថាស្នូលខាងក្នុងរួចរាល់ហើយទេ។
តើសមត្ថភាព kg/ម៉ោង អាចបម្លែងផ្ទាល់ទៅជាចំនួនសន្លឹកបានទេ?
អាចបានតែនៅពេលដឹងថាម៉ាសពពុះនោះស្ថិតក្នុងស្ថានភាពណា ដង់ស៊ីតេ អត្រាឆ្លងកាត់ វិមាត្រសន្លឹក និងការបាត់បង់ពេលកាត់។ អត្រាលំហូរសារធាតុគីមីចូល មិនត្រូវចាត់ទុកថាស្មើនឹងម៉ាសផលិតផលសម្រេចឡើយ។
តើពពុះ rebond អាចជំនួសពពុះផលិតពីវត្ថុធាតុដើមថ្មីគ្រប់ប្រភេទបានទេ?
មិនអាចទេ។ រចនាសម្ព័ន្ធដែលភ្ជាប់ពីបំណែកពពុះ និងសារធាតុស្អិត បង្កើតលក្ខណៈសម្បត្តិខុសគ្នា។ ត្រូវធ្វើតេស្តតាមការប្រើប្រាស់ គ្រប់គ្រងប្រភពសំណល់ ហើយមិនត្រូវសន្និដ្ឋានពីគុណភាព ឬសុវត្ថិភាពដោយផ្អែកតែលើពាក្យ «កែច្នៃឡើងវិញ» ឡើយ។
សេចក្តីសន្និដ្ឋាន៖ ទិញសមត្ថភាពផលិតទំនិញស្របតាមតម្រូវការ មិនមែនទិញតែអត្រាលំហូរម៉ាស៊ីន
ផែនការវិនិយោគល្អត្រូវភ្ជាប់តម្រូវការផលិតផលជាមួយប្រព័ន្ធវត្ថុធាតុដើម ឧបករណ៍ តំបន់ទុកឱ្យមានស្ថិរភាព ការកាត់ និងការធ្វើតេស្ត។ សំណួរសំខាន់បីគឺ៖ ត្រូវការពពុះប្រភេទណា ក្នុងមួយម៉ោងអាចផលិតបានទំនិញស្របតាមតម្រូវការប៉ុន្មាន និងមានភស្តុតាងអ្វីបញ្ជាក់គុណភាពព្រមទាំងលក្ខខណ្ឌប្រតិបត្តិការដែលមានសុវត្ថិភាព។ នៅពេលសំណួរទាំងនេះច្បាស់លាស់ ការប្រៀបធៀបខ្សែសង្វាក់ផលិតពពុះ PU នឹងមានមូលដ្ឋានជាក់ស្តែងជាងការមើលតែតម្លៃម៉ាស៊ីន និងសមត្ថភាពដែលផ្សព្វផ្សាយក្នុងការផ្សាយពាណិជ្ជកម្ម។
- 0 មតិយោបល់


