


 ផាន់ វ៉ាន់ ហួង
- 20/10/2026
- 3
ខ្សែសង្វាក់ផលិតបាវ PP ត្បាញ ចាប់ពីគ្រាប់ជ័រមានផ្នែកសំខាន់បី៖ ការច្របាច់បញ្ចេញ និងទាញសរសៃបន្ទះ PP ការត្បាញជាក្រណាត់ និងការកែច្នៃក្រណាត់ទៅជាបាវ។ ការស្រោប ការបិទស្រទាប់ហ្វីលម៍ BOPP ការបោះពុម្ព ការបញ្ចូលថង់ PE ខាងក្នុង ឬការបង្កើតបាតការ៉េ គឺជាដំណាក់កាលបន្ថែមតាមរចនាសម្ព័ន្ធផលិតផល មិនមែនជាផ្នែកចាំបាច់សម្រាប់គ្រប់រោងចក្រទេ។
ដើម្បីជ្រើសរើសឧបករណ៍បានត្រឹមត្រូវ ត្រូវចាប់ផ្តើមពីប្រភេទទំនិញដែលត្រូវវេចខ្ចប់ លក្ខណៈបច្ចេកទេសរបស់បាវ និងលក្ខខណ្ឌត្រួតពិនិត្យទទួលយក។ ម៉ាស៊ីនទាញសរសៃដែលមានសមត្ថភាពផលិតខ្ពស់ មិនធានាថាខ្សែសង្វាក់ទាំងមូលនឹងផលិតបាវបានតាមស្តង់ដារច្រើននោះទេ ប្រសិនបើដំណាក់កាលត្បាញ បោះពុម្ព ឬកាត់ដេរក្លាយជាចំណុចរាំងស្ទះ។
Table of Contents [Hide]
1. កំណត់ប្រភេទបាវមុនជ្រើសរើសការរៀបចំខ្សែសង្វាក់
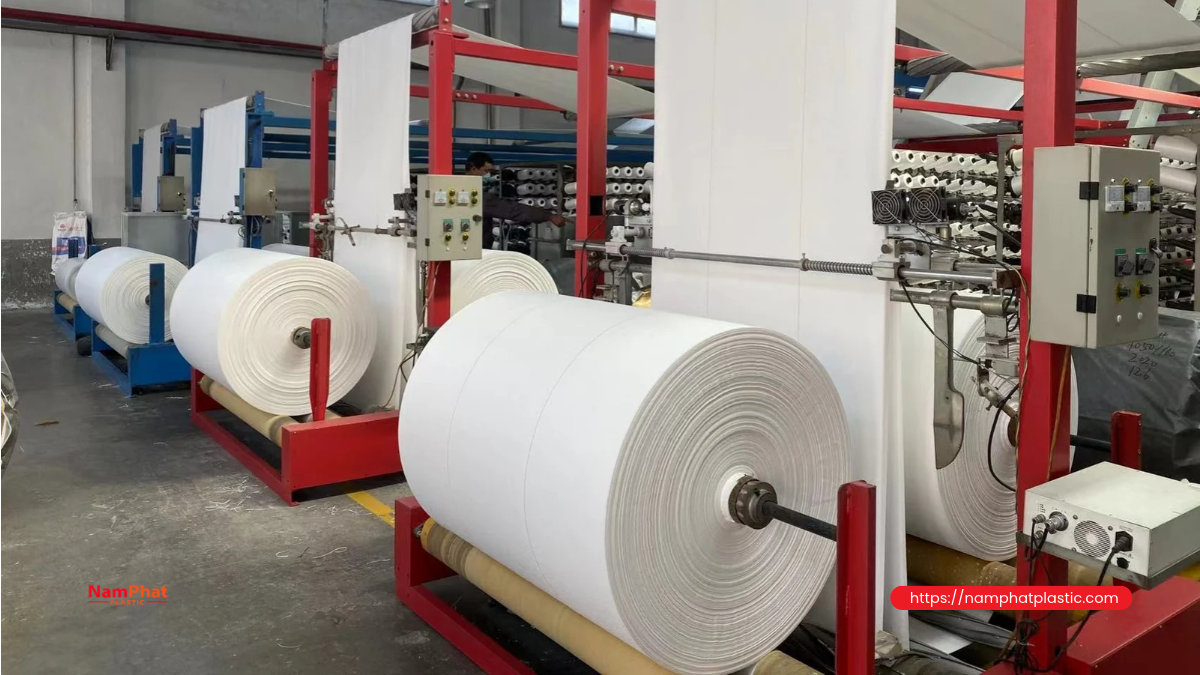
ឯកសារតម្រូវការបច្ចេកទេសគួរមានទំហំ ទម្ងន់ទំនិញដែលត្រូវផ្ទុក ទម្ងន់ក្រណាត់ក្នុងមួយឯកតាផ្ទៃ ប្រភេទបាត មាត់បាវ តម្រូវការបោះពុម្ព និងលក្ខខណ្ឌរក្សាទុក។ ចំពោះទំនិញជាម្សៅ ត្រូវពិចារណាការលេចធ្លាយធូលី និងការបញ្ចេញខ្យល់ពេលបំពេញ; ចំពោះទំនិញដែលស្រូបសំណើម ត្រូវវាយតម្លៃរចនាសម្ព័ន្ធការពារទាំងមូល មិនមែនត្រឹមតែស្រទាប់ស្រោបទេ។
| ប្រភេទផលិតផលសម្រេច | ការរៀបចំឧបករណ៍ដែលត្រូវយកចិត្តទុកដាក់ | ចំណុចដែលត្រូវផ្ទៀងផ្ទាត់ |
|---|---|---|
| បាវ PP ត្បាញធម្មតា បាតដេរ | ច្របាច់បញ្ចេញ និងទាញសរសៃ ត្បាញ កាត់ និងដេរ; បោះពុម្ពប្រសិនបើចាំបាច់ | កម្លាំងក្រណាត់ ថ្នេរ និងសមត្ថភាពរក្សាទំនិញមិនឱ្យលេចធ្លាយ |
| បាវស្រោប ឬបិទស្រទាប់ BOPP | បន្ថែមការស្រោប/បិទស្រទាប់ ការកែសម្រួលផ្ទៃ និងការបោះពុម្ពតាមរចនាសម្ព័ន្ធ | ការជាប់ស្រទាប់ ទម្ងន់ស្រទាប់ស្រោប ការខុសទីតាំងរូបភាព និងភាពជ្រីវជ្រួញ |
| បាវមានថង់ PE ខាងក្នុង | បន្ថែមការផ្គត់ផ្គង់ ការបញ្ចូល និងការចងភ្ជាប់ថង់ខាងក្នុង | ទំហំថង់ខាងក្នុង ភាពជិត និងសមត្ថភាពបំពេញទំនិញ |
| បាវវ៉ាល់ បាតការ៉េ | ឧបករណ៍ឯកទេសសម្រាប់បង្កើតវ៉ាល់ បត់បាត និងបិទបាត | ភាពសមស្របជាមួយក្បាលបំពេញ កម្លាំងបាត និងការបញ្ចេញខ្យល់ |
អត្ថបទស្តីពី ប្រភេទបាវ PP ត្បាញ ផ្តល់ព័ត៌មានមូលដ្ឋានអំពីផលិតផល។ ខ្លឹមសារខាងក្រោមផ្តោតលើឧបករណ៍ ការសម្របសម្រួលដំណាក់កាល និងការត្រួតពិនិត្យផលិតផលចេញ ជំនួសឱ្យការចាត់ទុកថាបាវគ្រប់ប្រភេទប្រើដំណើរការតែមួយ។
2. វត្ថុធាតុដើម និងភាពខុសគ្នារវាងសរសៃបន្ទះនឹងសរសៃ multifilament
វត្ថុធាតុដើមមូលដ្ឋានជាទូទៅគឺជ័រ PP ប្រភេទសម្រាប់ផលិត raffia/tape។ ត្រូវផ្ទៀងផ្ទាត់ឯកសារបច្ចេកទេសអំពីសមត្ថភាពកែច្នៃ និងលក្ខណៈសម្បត្តិដែលសមស្រប មិនគួរជ្រើសរើសតាមឈ្មោះ «គ្រាប់ជ័រ PP» តែប៉ុណ្ណោះទេ។ គ្រាប់ពណ៌ សារធាតុបំពេញ សារធាតុបន្ថែមរក្សាលំនឹង ឬវត្ថុធាតុដើមកែច្នៃឡើងវិញ ត្រូវគ្រប់គ្រងតាមគោលបំណងប្រើប្រាស់។
ក្រុមហ៊ុនផ្គត់ផ្គង់ជ័រ LyondellBasell ពិពណ៌នាបច្ចេកវិទ្យា raffia ជាដំណើរការបង្កើតហ្វីលម៍ កាត់ជាបន្ទះតូចៗ កំដៅ និងទាញឱ្យក្លាយជាសរសៃបន្ទះ។ សរសៃបន្ទះរាបនេះជាសម្ភារៈសម្រាប់សរសៃបណ្តោយ និងសរសៃទទឹងនៃក្រណាត់បាវ មិនមែនជាបាច់សរសៃឆ្មារច្រើនដូចសរសៃ PP multifilament ទេ។
ខ្សែសង្វាក់ multifilament របស់ Lohia ស្ថិតក្នុងក្រុមបច្ចេកវិទ្យាផលិតសរសៃដាច់ដោយឡែក។ ដូច្នេះ មិនគួរយកម៉ាស៊ីនផលិតសរសៃ multifilament ឬម៉ាស៊ីនរមួលអំបោះ មកជំនួសម៉ាស៊ីនទាញសរសៃបន្ទះទេ។ អំបោះដេរបាតបាវក៏ជាសម្ភារៈដាច់ដោយឡែក ដែលអាចទិញតាមលក្ខណៈបច្ចេកទេសសមស្រប ដោយមិនចាំបាច់បញ្ចូលខ្សែសង្វាក់ផលិតអំបោះផ្ទាល់ឡើយ។
កំណត់ត្រាវត្ថុធាតុដើមចូលត្រូវមានលេខកូដគ្រាប់ជ័រ លេខឡូត៍ ឯកសារគុណភាព និងគោលបំណងប្រើប្រាស់ដែលអនុញ្ញាត។ ការបង្កើនសារធាតុបំពេញ ឬជ័រកែច្នៃឡើងវិញអាចធ្វើឱ្យសមត្ថភាពទាញ កម្លាំង និងរូបរាងខាងក្រៅប្រែប្រួល; មិនមានសមាមាត្រលាយរួមមួយសម្រាប់បាវគ្រប់ប្រភេទទេ។ ចំពោះបាវដែលប៉ះពាល់ផ្ទាល់នឹងអាហារ ត្រូវវាយតម្លៃទាំងជ័រ សារធាតុបន្ថែម ទឹកថ្នាំ ស្រទាប់បិទភ្ជាប់ និងលក្ខខណ្ឌប្រើប្រាស់ មិនត្រូវសន្មតថា «PP ថ្មីមិនទាន់ប្រើ» មានន័យថាផលិតផលសម្រេចសមស្របរួចជាស្រេចនោះទេ។
3. លំហូរខ្សែសង្វាក់ និងឧបករណ៍ស្នូល
ត្រួតពិនិត្យវត្ថុធាតុដើម → វាស់បរិមាណ និងលាយ → ច្របាច់បញ្ចេញជាហ្វីលម៍ → ធ្វើឱ្យត្រជាក់ និងកាត់ជាបន្ទះ → កំដៅ ទាញពន្លាត និងធ្វើឱ្យមានលំនឹងកម្ដៅ → រុំជាបូប៊ីន → ត្បាញ និងរុំក្រណាត់ជារមូរ → ស្រោប/បិទស្រទាប់/បោះពុម្ពប្រសិនបើចាំបាច់ → កាត់ បង្កើតរូបរាង និងបិទបាត → ត្រួតពិនិត្យ រាប់ និងវេចជាបាច់។
លំដាប់នៃការបោះពុម្ព និងការបិទស្រទាប់អាស្រ័យលើផលិតផល។ បាវដែលបោះពុម្ពផ្ទាល់លើក្រណាត់ ខុសពីបាវដែលប្រើហ្វីលម៍ BOPP បានបោះពុម្ពមុនការបិទភ្ជាប់។ សហគ្រាសអាចទិញសរសៃបន្ទះ រមូរក្រណាត់ ឬហ្វីលម៍បោះពុម្ពពីខាងក្រៅ ដើម្បីវិនិយោគតែផ្នែកមួយនៃដំណើរការ ប៉ុន្តែត្រូវបន្ថែមលក្ខខណ្ឌត្រួតពិនិត្យទទួលយកផលិតផលពាក់កណ្តាលសម្រេច។
| ក្រុមឧបករណ៍ | តួនាទី | កម្រិតភាពចាំបាច់ |
|---|---|---|
| ឧបករណ៍ថ្លឹង លាយ និងផ្គត់ផ្គង់វត្ថុធាតុដើម; ម៉ាស៊ីនច្របាច់បញ្ចេញ តម្រង និងក្បាលពុម្ព | រៀបចំ និងបង្កើតលំហូរជ័រទៅជាហ្វីលម៍ | ជាផ្នែកស្នូលពេលផលិតចាប់ពីគ្រាប់ជ័រ |
| ឧបករណ៍ធ្វើឱ្យត្រជាក់ កាត់បន្ទះ ទាញ ធ្វើឱ្យមានលំនឹងកម្ដៅ និងរុំបូប៊ីន | បង្កើតសរសៃបន្ទះតាមលក្ខណៈបច្ចេកទេស និងមានស្ថិរភាពក្នុងការត្បាញ | ជាផ្នែកស្នូលនៃការផលិតសរសៃបន្ទះ |
| ជើងដាក់បូប៊ីនផ្គត់ផ្គង់សរសៃ ម៉ាស៊ីនត្បាញ និងឧបករណ៍រុំក្រណាត់ | បង្កើតក្រណាត់តាមទទឹង និងដង់ស៊ីតេត្រឹមត្រូវ | ជាផ្នែកស្នូលប្រសិនបើត្បាញដោយខ្លួនឯង |
| ឧបករណ៍កាត់ បត់ ដេរ ឬបិទបាត | កែច្នៃក្រណាត់ទៅជាបាវ | ជ្រើសរើសតាមប្រភេទបាវ មិនត្រូវសន្មតថាប្រើរួមបានទាំងអស់ |
| ឧបករណ៍ស្រោប/បិទស្រទាប់ បោះពុម្ព បញ្ចូលថង់ខាងក្នុង និងបង្កើតវ៉ាល់ | បន្ថែមមុខងារ និងរូបរាង | ជាជម្រើសតាមការបញ្ជាទិញ |
| ប្រព័ន្ធជំនួយ ការត្រួតពិនិត្យគុណភាព (QC) និងការគ្រប់គ្រងសំណល់ | រក្សាប្រតិបត្តិការ វាស់វែងត្រួតពិនិត្យ និងតាមដានប្រភព | ត្រូវមាន; ម៉ាស៊ីនកែច្នៃសំណល់ឡើងវិញនៅទីតាំងផលិតមិនមែនជាកាតព្វកិច្ចទេ |
4. តើដំណាក់កាលច្របាច់បញ្ចេញ និងទាញសរសៃបន្ទះ PP ដំណើរការយ៉ាងដូចម្តេច?
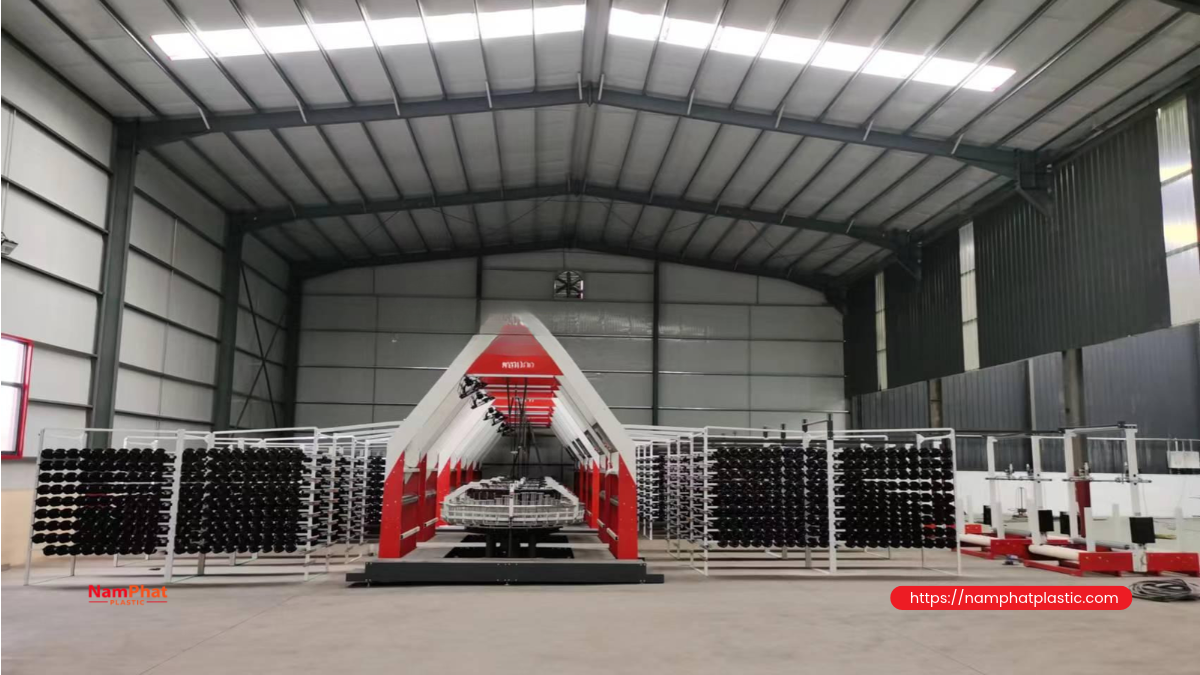
ការច្របាច់បញ្ចេញហ្វីលម៍ និងការធ្វើឱ្យត្រជាក់
ក្នុងប្រព័ន្ធប្រើក្បាលពុម្ពរាប ជ័រត្រូវបានរំលាយ ច្រោះ រួចចែកចាយជាហ្វីលម៍។ ផ្នែកធ្វើឱ្យត្រជាក់ជួយកំណត់រូបរាងមុនការកាត់ជាបន្ទះ។ គុណភាពហ្វីលម៍ដំបូងប៉ះពាល់ផ្ទាល់ដល់ភាពស្មើគ្នានៃសរសៃបន្ទះ៖ ឆ្នូតក្រាស់ស្តើងមិនស្មើ ឬសារធាតុមិនសុទ្ធ អាចក្លាយជាចំណុចខ្សោយក្រោយការទាញ។
ត្រូវតាមដានការផ្គត់ផ្គង់វត្ថុធាតុដើម សីតុណ្ហភាពជាក់ស្តែង សម្ពាធ និងភាពស្អាតនៃតម្រង។ មិនត្រូវបង្កើនកម្ដៅដោយខ្លួនឯងដើម្បីដោះស្រាយរាល់ការដាច់សរសៃបន្ទះទេ; មូលហេតុអាចស្ថិតនៅលើវត្ថុធាតុដើម កាំបិតកាត់បន្ទះ ឬប្រព័ន្ធទាញផងដែរ។
ការកាត់ជាបន្ទះ ការទាញពន្លាត និងការធ្វើឱ្យមានលំនឹងកម្ដៅ
កាំបិតកាត់បែងចែកហ្វីលម៍ជាបន្ទះ; តំបន់កំដៅ និងក្រុមរ៉ូឡូដែលមានល្បឿនសម្របសម្រួលគ្នា បង្កើតដំណើរការទាញពន្លាត។ បន្ទាប់មក ការធ្វើឱ្យមានលំនឹងកម្ដៅ និងការបន្ធូរសរសៃដោយមានការគ្រប់គ្រង ជួយគ្រប់គ្រងការរួញ។ ឯកសារ Lorex របស់ Lohia បែងចែកផ្នែករក្សាសរសៃបន្ទះពីផ្នែកទាញ និងធ្វើឱ្យមានលំនឹងកម្ដៅ ហើយបញ្ជាក់ថាការរៀបចំឧបករណ៍ប្រែប្រួលតាមម៉ូដែល។
ទទឹងកំណត់ដោយកាំបិតកាត់ មិនស្មើនឹងទទឹងសរសៃបន្ទះចុងក្រោយទេ។ នៅពេលបញ្ជាទិញម៉ាស៊ីន ត្រូវស្នើឱ្យបញ្ជាក់ជួរលក្ខណៈសរសៃបន្ទះចេញ កម្លាំង ភាពលូត និងការរួញ ដែលអាចសម្រេចបានដោយប្រើវត្ថុធាតុដើមដែលបានព្រមព្រៀងគ្នា មិនមែនសួរតែល្បឿនមេកានិចអតិបរមាទេ។
ការរុំបូប៊ីន និងសមត្ថភាពផ្គត់ផ្គង់សរសៃ
ម៉ាស៊ីនរុំត្រូវបង្កើតបូប៊ីនដែលសមស្របនឹងជើងផ្គត់ផ្គង់សរសៃ ឬត្រឡ់ត្បាញ។ កម្លាំងតានពេលរុំ រូបរាង និងស្ថិរភាពពេលស្រាយសរសៃបន្ទះ មានសារៈសំខាន់មិនចាញ់ទម្ងន់បូប៊ីននីមួយៗទេ។ បូប៊ីនដែលស្រទាប់រអិល ឬគែមត្រួតគ្នា ឬមានសរសៃបន្ទះរមួល ងាយធ្វើឱ្យម៉ាស៊ីនត្បាញឈប់ញឹកញាប់។
គួរសាកល្បងបូប៊ីនលើម៉ាស៊ីនត្បាញជាក់ស្តែង និងតាមដានចាប់ពីដើមរហូតដល់ចុងបូប៊ីន។ បញ្ជី ឧបករណ៍ Lohia បែងចែកក្រុមឧបករណ៍រុំសរសៃបន្ទះ ត្បាញ និងផលិតសរសៃ multifilament ដាច់ពីគ្នា ដែលជួយជៀសវាងការច្រឡំមុខងារពេលរៀបចំបញ្ជីវិនិយោគ។
5. ការត្បាញក្រណាត់ PP៖ ជ្រើសរើសទទឹង និងដង់ស៊ីតេ មិនមែនតែចំនួនត្រឡ់
ម៉ាស៊ីនត្បាញរាងរង្វង់ត្បាញសរសៃបណ្តោយជាមួយសរសៃទទឹង ដើម្បីបង្កើតក្រណាត់រាងបំពង់។ ទទឹងក្រណាត់ត្រូវសមស្របនឹងបាវសម្រេចក្រោយការស្រោប បត់ និងកាត់។ ត្រូវព្រមព្រៀងឱ្យច្បាស់ថាវាស់ «ទទឹងបំពង់ដែលសង្កត់រាប» ឬ «ទទឹងក្រណាត់ដែលបើកចេញ» ដើម្បីជៀសវាងការប្រើលេខតែមួយសម្រាប់វិធីវាស់ពីរផ្សេងគ្នា។
ពេលប្រៀបធៀបម៉ាស៊ីន គួរពិនិត្យទទឹងការងារ សមត្ថភាពដំណើរការសរសៃបន្ទះដែលគ្រោងប្រើ ដង់ស៊ីតេត្បាញ ប្រព័ន្ធរកឃើញសរសៃដាច់ និងគុណភាពរមូរក្រណាត់។ Lohia បែងចែកម៉ាស៊ីនត្បាញរាងរង្វង់ជាច្រើនក្រុម តាមរចនាសម្ព័ន្ធ និងការប្រើប្រាស់; ម៉ាស៊ីនត្បាញសំណាញ់មានចន្លោះខ្យល់ មិនមានន័យថាស្មើនឹងម៉ាស៊ីនផលិតក្រណាត់បាវធម្មតាដោយស្វ័យប្រវត្តិទេ។
ទោះមានទម្ងន់ g/m² ដូចគ្នាក៏ដោយ រមូរក្រណាត់ពីរអាចមានកម្លាំងខុសគ្នា ប្រសិនបើការចែកចាយសរសៃបណ្តោយ/ទទឹង កម្លាំងសរសៃបន្ទះ ឬកម្រិតខូចខាតក្នុងពេលត្បាញខុសគ្នា។ ត្រូវត្រួតពិនិត្យក្រណាត់ទាំងពីរទិស និងកត់ត្រាទីតាំងកំហុសតាមបណ្តោយរមូរ ដើម្បីឱ្យដំណាក់កាលបន្ទាប់អាចកាត់ចេញដោយមានមូលដ្ឋានច្បាស់លាស់។
6. ការស្រោប ការបិទស្រទាប់ BOPP និងការបោះពុម្ព៖ តើពេលណាត្រូវការ?
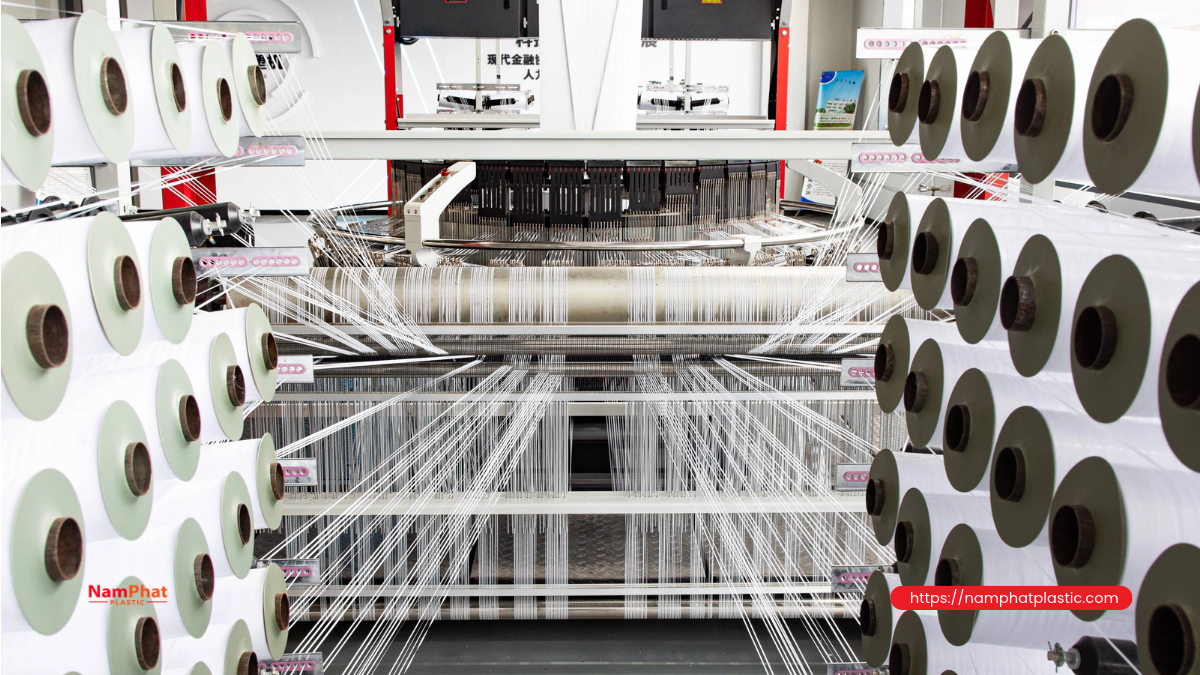
ការស្រោបបន្ថែមស្រទាប់ប៉ូលីមែរលើក្រណាត់; ការបិទស្រទាប់បន្ថែមសម្ភារៈមួយទៀត ដូចជាហ្វីលម៍ BOPP ដែលបានបោះពុម្ព។ ម៉ាស៊ីនត្រូវឆ្លើយតបនឹងប្រភេទសម្ភារៈមូលដ្ឋាន ទទឹង រចនាសម្ព័ន្ធមួយមុខឬពីរមុខ និងកម្រិតជាប់ស្រទាប់ដែលត្រូវការ។ ឧបករណ៍ស្រោប និងបិទស្រទាប់របស់ Lohia មានការរៀបចំសម្រាប់ក្រណាត់ PP/HDPE ហ្វីលម៍ BOPP និងក្រដាស ប៉ុន្តែសមត្ថភាពជាក់លាក់ត្រូវបញ្ជាក់ក្នុងសម្រង់តម្លៃ។
ស្រទាប់ស្រោបជួយកាត់បន្ថយការលេចធ្លាយធូលី និងឥទ្ធិពលនៃសំណើមតាមតួក្រណាត់។ ទោះយ៉ាងណា រន្ធម្ជុល ថ្នេរ មាត់បាវ និងរន្ធបញ្ចេញខ្យល់នៅតែប៉ះពាល់ដល់មុខងាររបស់បាវទាំងមូល។ មិនគួរផ្សព្វផ្សាយថា «ការពារទឹកទាំងស្រុង» ដោយគ្រាន់តែក្រណាត់មានស្រទាប់ស្រោបនោះទេ។
ការបោះពុម្ព flexo ផ្ទាល់ និងការបិទហ្វីលម៍ដែលបានបោះពុម្ពរួច មានតម្រូវការខុសគ្នាចំពោះរូបភាព ការផ្គូផ្គងទីតាំងពណ៌ ការតម្រង់គែម និងកម្លាំងតាន។ ត្រូវព្រមព្រៀងអំពីមុខបោះពុម្ព ទិសស្រាយរមូរ សញ្ញាកាត់ និងទីតាំងរូបភាព មុនប្រគល់ផលិតផលពាក់កណ្តាលសម្រេច។ ត្រួតពិនិត្យការជាប់ទឹកថ្នាំ ការប្រឡាក់ ភាពធន់នឹងការកកិត និងក្លិន តាមតម្រូវការផលិតផល។
មិនចាំបាច់វិនិយោគខ្សែសង្វាក់ផលិតហ្វីលម៍ BOPP ទាំងមូល ដើម្បីផលិតបាវបិទស្រទាប់ BOPP ទេ។ អាចទិញហ្វីលម៍ដែលបានត្រួតពិនិត្យគុណភាព; ដូចគ្នានេះដែរ ថង់ PE ខាងក្នុងអាចទិញពីខាងក្រៅ ប្រសិនបើឆ្លើយតបនឹងលក្ខណៈបច្ចេកទេស និងឯកសារចាំបាច់។
7. ការកាត់ ការដេរ និងជម្រើសបិទបាត
ចំពោះបាវបាតដេរ ម៉ាស៊ីនទាញក្រណាត់តាមប្រវែង កាត់ បត់គែម ដេរ រួចរៀបបាវជាជង់។ ប្រវែងកាត់ត្រូវគិតបញ្ចូលផ្នែកបត់បាត ការកែច្នៃមាត់បាវ និងការប្រែប្រួលទំហំក្រោយកែច្នៃ មិនត្រូវកំណត់ឱ្យស្មើប្រវែងប្រើប្រាស់ដោយមិនពិចារណាឡើយ។
Starlinger multiKON servo ជាឧទាហរណ៍នៃខ្សែសង្វាក់កែច្នៃក្រណាត់រាងបំពង់ទៅជាបាវកាត់ដេរ ដោយមានជម្រើសសម្រាប់ក្រណាត់ស្រោប មិនស្រោប ឬមានថង់ខាងក្នុង។
ត្រូវជ្រើសរើសអំបោះ ម្ជុល និងប្រភេទស្នាមដេរតាមរចនាសម្ព័ន្ធបាវ និងម៉ាស៊ីន។ អំបោះដែលមានកម្លាំងទាញខ្ពស់មិនទាន់គ្រប់គ្រាន់ទេ ប្រសិនបើការផ្គត់ផ្គង់អំបោះមិនមានស្ថិរភាព ឬម្ជុលធ្វើឱ្យក្រណាត់ខូច។ អាចយោងទៅក្រុម អំបោះដេរបាវឧស្សាហកម្ម នៅពេលកំណត់តម្រូវការសម្ភារៈ និងសាកល្បងដំណើរការ។
បាវវ៉ាល់ និងបាតការ៉េត្រូវការការរៀបចំដោយឡែក
បាវវ៉ាល់បាតការ៉េត្រូវការឧបករណ៍ឯកទេសសម្រាប់បង្កើតរូបរាង ដាក់វ៉ាល់ និងបិទបាត។ W&H ពិពណ៌នាបច្ចេកវិទ្យា CONVERTEX ដែលប្រើខ្យល់ក្តៅដើម្បីបង្កើតបាតបាវ PP ត្បាញ។ មិនអាចចាត់ទុកម៉ាស៊ីននេះជាម៉ាស៊ីនកាត់ដេរធម្មតាដែលគ្រាន់តែបន្ថែមគ្រឿងបន្លាស់មួយបានទេ។ បាវវ៉ាល់ក៏មិនមែនសុទ្ធតែប្រើវិធីបិទបាតដូចគ្នាដែរ។
8. ការត្រួតពិនិត្យគុណភាពចាប់ពីសរសៃបន្ទះដល់បាវ
កំណត់លក្ខខណ្ឌតាមផលិតផល និងវិធីធ្វើតេស្តដែលបានព្រមព្រៀងគ្នា។ លទ្ធផលនីមួយៗត្រូវភ្ជាប់ជាមួយឡូត៍វត្ថុធាតុដើម ម៉ាស៊ីន ពេលយកសំណាក និងលក្ខខណ្ឌវាស់វែង។ មិនត្រូវប្រើសំណាកល្អមួយដើម្បីតំណាងឱ្យវេនផលិតកម្មទាំងមូលទេ។
| ដំណាក់កាល | សូចនាករដែលគួរត្រួតពិនិត្យ | ចំណុចដែលត្រូវព្រមព្រៀង |
|---|---|---|
| សរសៃបន្ទះ | ទទឹង ភាពម៉ត់សរសៃ កម្លាំងដាច់ ភាពលូត និងការរួញ | ឯកតា ប្រវែងសំណាក លក្ខខណ្ឌធ្វើតេស្ត និងកម្រិតប្រែប្រួល |
| ក្រណាត់ត្បាញ | ទទឹង g/m² ដង់ស៊ីតេបណ្តោយ/ទទឹង កម្លាំងទាញទាំងពីរទិស និងកំហុសត្បាញ | វាស់ក្រណាត់មួយស្រទាប់; ទីតាំង និងចំនួនសំណាក |
| ការស្រោប ការបិទស្រទាប់ និងការបោះពុម្ព | ទម្ងន់ស្រទាប់ស្រោប ការជាប់ស្រទាប់ រន្ធ ភាពជ្រីវជ្រួញ ពណ៌ និងសញ្ញាកាត់ | បែងចែកទម្ងន់ក្នុងមួយឯកតាផ្ទៃរបស់ក្រណាត់មូលដ្ឋានពីរចនាសម្ព័ន្ធពេញលេញ |
| បាវសម្រេច | ទំហំ ទម្ងន់ ថ្នេរ កម្លាំងបាត និងការសាកល្បងប្រើប្រាស់ | ទម្ងន់ផ្ទុកសាកល្បង វិធីបំពេញ លក្ខខណ្ឌធ្វើតេស្តទម្លាក់ ការលេចធ្លាយធូលី ឬភាពជិតតាមការប្រើប្រាស់ |
កុំច្រឡំ denier ជាមួយទទឹងសរសៃបន្ទះ
Denier គឺជាទម្ងន់គិតជាក្រាមនៃសរសៃប្រវែង 9,000 m; tex គឺជាក្រាមក្នុងប្រវែង 1,000 m។ ដូច្នេះ denier = 9 × tex។ សរសៃបន្ទះពីរដែលមានទទឹងដូចគ្នា នៅតែអាចមានភាពម៉ត់ខុសគ្នា ប្រសិនបើកម្រាស់ ឬសមាសធាតុខុសគ្នា។ កម្លាំងដាច់ដែលគិតជា N ក៏ខុសពីកម្លាំងធៀបនឹងឯកតាភាពម៉ត់សរសៃដែរ។
គណនាទម្ងន់ក្នុងមួយឯកតាផ្ទៃ និងទម្ងន់ដោយប្រើផ្ទៃក្រឡាត្រឹមត្រូវ
ទម្ងន់ក្នុងមួយឯកតាផ្ទៃ (g/m²) = ទម្ងន់សំណាក (g) ÷ ផ្ទៃក្រឡាសំណាកមួយស្រទាប់ (m²)។ ប្រសិនបើថ្លឹងសំណាកក្រណាត់រាងបំពង់ដែលនៅមានពីរស្រទាប់ ត្រូវគិតផ្ទៃក្រឡាទាំងពីរស្រទាប់ឱ្យគ្រប់ ឬបំបែកមួយស្រទាប់មកវាស់។ នេះជាកំហុសសាមញ្ញ ប៉ុន្តែអាចធ្វើឱ្យលទ្ធផលកើនទ្វេដង។
ចំពោះក្រណាត់រាងបំពង់សង្កត់រាបដែលគ្មានផ្នត់ចំហៀង ទម្ងន់តួក្រណាត់តាមទ្រឹស្តីប្រហាក់ប្រហែលនឹង 2 × ទទឹងសង្កត់រាប × ប្រវែងកាត់ × ទម្ងន់ក្នុងមួយឯកតាផ្ទៃ ដោយទំហំគិតជាម៉ែត្រ។ មិនទាន់រាប់បញ្ចូលស្រទាប់ស្រោប ថង់ខាងក្នុង អំបោះ ឬគ្រឿងបន្ថែមទេ; បាវមានផ្នត់ចំហៀងត្រូវប្រើបរិមាត្រជាក់ស្តែង។ ការគណនានេះជួយផ្ទៀងផ្ទាត់សម្ភារៈ មិនជំនួសការថ្លឹង និងធ្វើតេស្តបាវជាក់ស្តែងទេ។
ឧទាហរណ៍សន្មត៖ ទទឹងសង្កត់រាប 0.50 m ប្រវែងកាត់ 0.90 m និងទម្ងន់ក្នុងមួយឯកតាផ្ទៃ 70 g/m² ផ្តល់ទម្ងន់ក្រណាត់មូលដ្ឋាន 2 × 0.50 × 0.90 × 70 = 63 g/បាវ។ នេះគ្រាន់តែជាឧទាហរណ៍បង្ហាញការគណនា មិនមែនជាលក្ខណៈបច្ចេកទេសដែលណែនាំ ឬកម្រិតផ្ទុកដែលធានាឡើយ។
9. កំហុសដែលជួបញឹកញាប់ និងទិសដៅកំណត់ប្រភពបញ្ហា
| បាតុភូត | ក្រុមមូលហេតុដែលត្រូវពិនិត្យ | វិធីត្រួតពិនិត្យដំបូង |
|---|---|---|
| សរសៃបន្ទះដាច់ របេះ ឬមិនស្មើគ្នា | វត្ថុធាតុដើម តម្រង កាំបិតកាត់បន្ទះ ការកំដៅ និងការទាញ | ប្រៀបធៀបទីតាំងផ្សេងៗតាមទទឹង និងផ្ទៀងផ្ទាត់ពេលប្តូរឡូត៍ |
| ក្រណាត់ខ្វះសរសៃ មានឆ្នូត ឬទទឹងប្រែប្រួល | ការផ្គត់ផ្គង់សរសៃបន្ទះ កម្លាំងតាន ការរកឃើញសរសៃដាច់ និងការទាញក្រណាត់ | ភ្ជាប់កំហុសជាមួយម៉ាស៊ីនត្បាញ និងបូប៊ីនសរសៃដែលពាក់ព័ន្ធ |
| រមូរក្រណាត់ជ្រីវជ្រួញ ឬស្រទាប់រអិល | ការតម្រង់គែម ភាពស្មើគ្នានៃក្រណាត់ និងកម្លាំងតានពេលរុំ | ត្រួតពិនិត្យរមូរពេលស្រាយលើម៉ាស៊ីនដំណាក់កាលបន្ទាប់ |
| ស្រទាប់បិទភ្ជាប់របក ឬមានពពុះ | ផ្ទៃ សម្ភារៈបិទស្រទាប់ កម្ដៅ សម្ពាធបង្ហាប់ និងកម្លាំងតាន | សាកល្បងការជាប់ស្រទាប់នៅទីតាំងនីមួយៗ; ផ្ទៀងផ្ទាត់កំណត់ត្រាវេន |
| បាវមានប្រវែងខុស ឬរូបភាពខុសទីតាំង | សញ្ញាបោះពុម្ព ការផ្គត់ផ្គង់ក្រណាត់ ការរអិលពេលទាញ និងការរួញ | វាស់បាវជាច្រើនជាប់គ្នា ជំនួសឱ្យវាស់តែបាវមួយ |
| បាតបែក រំលងស្នាមដេរ ឬទំនិញលេចធ្លាយ | ក្រណាត់ អំបោះ ម្ជុល គែមបត់ និងប្រភេទបិទបាត | បែងចែករវាងអំបោះដាច់ ក្រណាត់រហែក និងស្នាមដេររបូត |
នេះជាបញ្ជីត្រួតពិនិត្យ មិនមែនជាសេចក្តីសន្និដ្ឋានអំពីមូលហេតុទេ។ កែប្រែម្តងមួយក្រុមកត្តា តែក្នុងដែនកំណត់ដែលក្រុមហ៊ុនផលិតអនុញ្ញាត កត់ត្រាលទ្ធផល និងផ្ទៀងផ្ទាត់គុណភាពឡើងវិញក្រោយការកែសម្រួល។
10. ការធ្វើតុល្យភាពសមត្ថភាពផលិត និងការត្រួតពិនិត្យទទួលយកខ្សែសង្វាក់
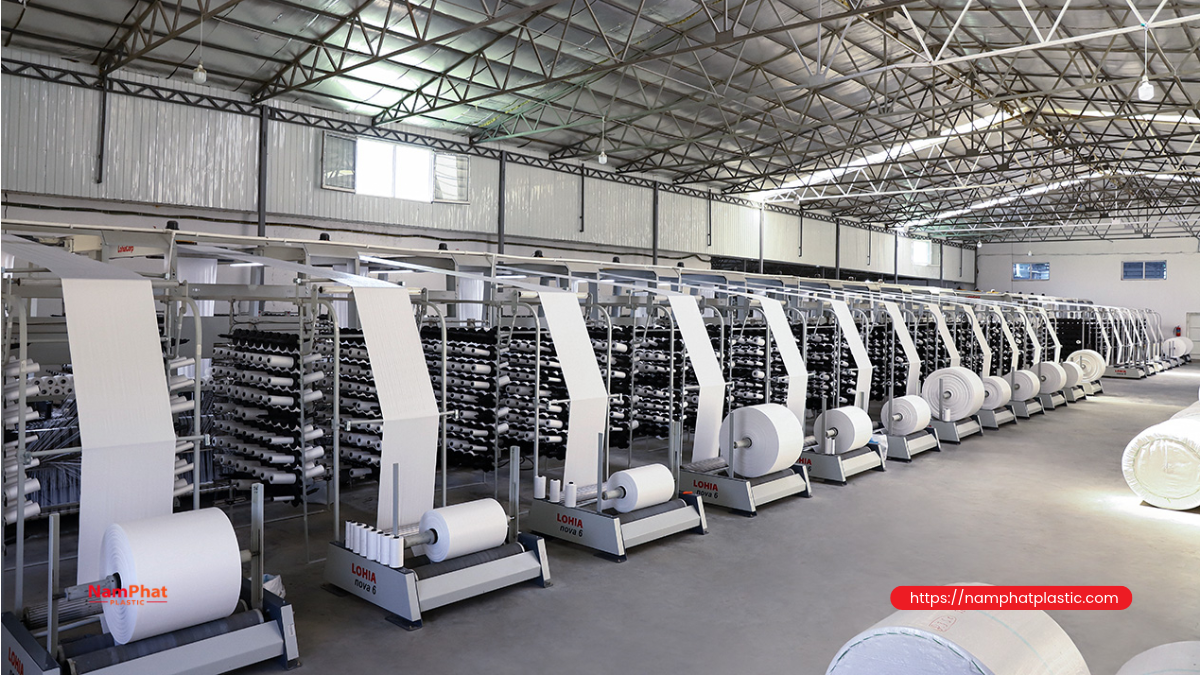
ម៉ាស៊ីនផ្សេងៗប្រើឯកតាខុសគ្នា៖ ការទាញសរសៃបន្ទះជាទូទៅគិតជា kg/ម៉ោង ការត្បាញគិតជាប្រវែងក្រណាត់ ឬចំនួនលើកបញ្ចូលសរសៃទទឹងក្នុងមួយនាទី (picks/min) ហើយការកែច្នៃជាបាវគិតជាបាវ/នាទី។ ត្រូវបម្លែងឱ្យស្ថិតលើមូលដ្ឋានផលិតផលតាមស្តង់ដារដូចគ្នាមុនប្រៀបធៀប។
ទិន្នផលតាមទ្រឹស្តី (បាវ/ម៉ោង) = បរិមាណក្រណាត់ផ្គត់ផ្គង់ទៅដំណាក់កាលកែច្នៃ (kg/ម៉ោង) ÷ បរិមាណក្រណាត់ប្រើសម្រាប់បាវមួយ (kg)។ បន្ទាប់មកទើបគិតឥទ្ធិពលនៃសំណល់ ការឈប់ម៉ាស៊ីន ការប្តូរលក្ខណៈផលិតផល និងពេលធ្វើការជាក់ស្តែង។ មិនត្រូវយកសមត្ថភាពជ័រចូលទៅចែកនឹងទម្ងន់បាវដែលរាប់បញ្ចូលស្រទាប់បិទភ្ជាប់ និងថង់ខាងក្នុងរួចហើយទេ។
ចំនួនម៉ាស៊ីនត្បាញត្រូវផ្អែកលើតម្រូវការក្រណាត់ និងទិន្នផលតាមស្តង់ដាររបស់ម៉ាស៊ីននីមួយៗ នៅទទឹង និងដង់ស៊ីតេដែលគ្រោងប្រើ។ ត្រូវរៀបចំស្តុកផលិតផលពាក់កណ្តាលសម្រេចឱ្យសមស្រប ដើម្បីកុំឱ្យដំណាក់កាលបោះពុម្ព បិទស្រទាប់ ឬប្តូរការបញ្ជាទិញធ្វើឱ្យប្រព័ន្ធទាំងមូលរង់ចាំគ្នា។
- កំណត់សំណាកសម្រាប់ត្រួតពិនិត្យទទួលយក៖ វត្ថុធាតុដើម រចនាសម្ព័ន្ធ គំនូរបច្ចេកទេស កម្រិតលម្អៀងដែលអនុញ្ញាត វិធីសាស្ត្រ និងដែនកំណត់គុណភាព។
- សាកល្បងដំណើរការឱ្យគ្រប់លក្ខខណ្ឌ៖ ពិនិត្យមុខទំនិញសំខាន់ៗ ការប្តូររមូរ ការប្តូរលក្ខណៈផលិតផល និងប្រតិបត្តិការមានស្ថិរភាព មិនមែនត្រឹមតែបង្ហាញដំណើរការរយៈពេលខ្លីទេ។
- វាស់លទ្ធផលចេញជាក់ស្តែង៖ ចំនួនបាវដែលបានតាមស្តង់ដារ សំណល់ ការឈប់ម៉ាស៊ីន អគ្គិសនី និងសម្ភារៈ ក្នុងរយៈពេលវាស់វែងដូចគ្នា។
- ត្រួតពិនិត្យភាពស៊ីគ្នារវាងដំណាក់កាល៖ បូប៊ីនសរសៃអាចត្បាញបាន រមូរក្រណាត់អាចបិទស្រទាប់បាន និងបាវសម្រេចអាចប្រើបានលើប្រព័ន្ធបំពេញទំនិញដែលគ្រោងទុក។
- ប្រគល់ការងារប្រតិបត្តិការ៖ ឯកសារ ការបណ្តុះបណ្តាល ប្រព័ន្ធការពារសុវត្ថិភាព គ្រឿងបន្លាស់ និងវិសាលភាពធានា។
ថ្លៃវិនិយោគក៏រួមមានអគាររោងចក្រ អគ្គិសនី ប្រព័ន្ធធ្វើឱ្យត្រជាក់ ខ្យល់បង្ហាប់ប្រសិនបើចាំបាច់ ប្រព័ន្ធបឺតខ្យល់ ឧបករណ៍លើកផ្លាស់ទី ឧបករណ៍ QC និងទុនសម្រាប់ស្តុក។ គួរប្រៀបធៀបថ្លៃសរុបក្នុងមួយបាវដែលបំពេញតម្រូវការ ជំនួសឱ្យប្រៀបធៀបតែតម្លៃម៉ាស៊ីន ឬតួលេខអតិបរមាក្នុងកាតាឡុក។
11. សុវត្ថិភាព និងការគ្រប់គ្រងសំណល់
តំបន់រ៉ូឡូទាញ ឧបករណ៍រុំ កាំបិតកាត់ ម្ជុលដេរ និងប្រព័ន្ធបញ្ជូនចលនា ត្រូវមានគម្របការពារសមស្រប។ ផ្តាច់ និងទប់ស្កាត់ប្រភពថាមពលមុនដោះការគាំង ឬថែទាំ; មិនត្រូវបិទមុខងារប្រព័ន្ធចាក់សោសុវត្ថិភាពអន្តរភ្ជាប់ឡើយ។ សេចក្តីណែនាំសុវត្ថិភាពខ្សែសង្វាក់ច្របាច់បញ្ចេញរបស់ HSE ជាឯកសារយោងសម្រាប់កំណត់គ្រោះថ្នាក់ មិនជំនួសការវាយតម្លៃ និងតម្រូវការដែលអនុវត្តនៅរោងចក្រទេ។
ត្រូវគ្រប់គ្រងផ្ទៃក្តៅ ផ្សែងពីការកែច្នៃ ធូលី សំឡេងរំខាន និងការលើកផ្លាស់ទីរមូរធ្ងន់។ ប្រសិនបើការបោះពុម្ពប្រើសារធាតុរំលាយ ត្រូវមានផែនការបញ្ចេញខ្យល់ និងការពារអគ្គិភ័យដែលសមស្រប។ សំណល់ស្អាតនៅទីតាំងផលិតត្រូវបំបែកពីសំណល់លាយទឹកថ្នាំ ប្រេង ឬសារធាតុមិនសុទ្ធ; សមត្ថភាពយកមកប្រើក្នុងផលិតកម្មវិញត្រូវផ្ទៀងផ្ទាត់តាមគុណភាព និងគោលបំណងប្រើប្រាស់បាវ។
12. សំណួរដែលសួរញឹកញាប់
តើម៉ាស៊ីនមួយអាចផលិតបាវ PP ត្បាញទាំងស្រុងបានទេ?
មិនបានទេ សម្រាប់ការរៀបចំផលិតចាប់ពីគ្រាប់ជ័រតាមធម្មតា។ ត្រូវសម្របសម្រួលការផលិតសរសៃបន្ទះ ការត្បាញ និងការកែច្នៃជាបាវ; សូម្បីតែប្រព័ន្ធកាត់ដេរស្វ័យប្រវត្តិក៏នៅតែត្រូវការរមូរក្រណាត់ចូល។
តើចាំបាច់ត្រូវស្រោបស្រទាប់ហ្វីលម៍ដែរឬទេ?
មិនចាំបាច់ទេ។ បាវមិនស្រោបសមស្របសម្រាប់ការប្រើប្រាស់មួយចំនួន។ ការសម្រេចស្រោប បិទស្រទាប់ ឬបញ្ចូលថង់ខាងក្នុង ផ្អែកលើប្រភេទទំនិញ តម្រូវការទប់ធូលី សំណើម និងវិធីបិទជិត។
តើបាវកាន់តែធ្ងន់មានន័យថាកាន់តែរឹងមាំឬ?
មិនអាចសន្និដ្ឋានតាមទម្ងន់តែមួយបានទេ។ ត្រូវពិនិត្យគុណភាពសរសៃបន្ទះ រចនាសម្ព័ន្ធត្បាញ កម្រិតខូចខាតពេលកែច្នៃ និងកម្លាំងផ្នែកបិទបាត។
តើត្រូវផលិតអំបោះដេរបាវដោយខ្លួនឯងដែរឬទេ?
មិនចាំបាច់ទេ។ អាចទិញអំបោះដែលសមស្របនឹងម៉ាស៊ីន និងរចនាសម្ព័ន្ធបាវ។ ត្រូវសាកល្បងស្ថិរភាពនៃការផ្គត់ផ្គង់អំបោះ ស្នាមដេរ និងកម្លាំងថ្នេរលើផលិតផលជាក់ស្តែង។
តើអាចប្រើខ្សែសង្វាក់នេះផលិតបាវ jumbo បានទេ?
ឧបករណ៍មួយចំនួនអាចមានវិសាលភាពប្រើប្រាស់ពាក់ព័ន្ធ ប៉ុន្តែមិនអាចសន្មតថាខ្សែសង្វាក់ទាំងមូលសមស្របបានទេ។ បាវ jumbo/FIBC ត្រូវការការរចនា វត្ថុធាតុដើម ការកែច្នៃ និងប្រព័ន្ធធ្វើតេស្តដោយឡែក។
ពីការយល់ដឹងអំពីខ្សែសង្វាក់ ទៅការបញ្ជាទិញបាវតាមលក្ខណៈត្រឹមត្រូវ
ខ្សែសង្វាក់សមស្របត្រូវផលិតបាវដែលបំពេញតម្រូវការប្រើប្រាស់បានជាប់លាប់ មិនមែនគ្រាន់តែដំណើរការលឿនទេ។ ប្រសិនបើកំពុងកំណត់រចនាសម្ព័ន្ធផលិតផល អាចយោងទៅ ព័ត៌មានបាវ PP ត្បាញនៅ Nam Phát Plastic និងរៀបចំព័ត៌មានអំពីប្រភេទទំនិញ ទម្ងន់ផ្ទុក ទំហំ តម្រូវការបោះពុម្ព ស្រទាប់ខាងក្នុង និងលក្ខខណ្ឌដឹកជញ្ជូន។
សូមផ្ញើសំណាក ឬឯកសារលក្ខណៈបច្ចេកទេស ដើម្បីពិភាក្សាអំពីតម្រូវការវេចខ្ចប់ និងសម្ភារៈដេរបាវដែលសមស្រប។ អត្ថបទនេះជាសេចក្តីណែនាំបច្ចេកវិទ្យាទូទៅ មិនមែនជាការផ្តល់ជូនលក់ម៉ាស៊ីន ឬការបញ្ជាក់ថា Nam Phát កំពុងប្រើប្រាស់ឧបករណ៍ទាំងអស់ដែលបានរៀបរាប់ខាងលើទេ។
- 0 មតិយោបល់


