


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 20
ខ្សែសង្វាក់ផលិតបំពង់បឺតប្លាស្ទិករួមមានការបញ្ចូលគ្រាប់ជ័រ ការច្របាច់បង្កើតបំពង់ ការធ្វើឱ្យត្រជាក់ ការទាញ និងការកាត់។ អាស្រ័យលើផលិតផល អាចបន្ថែមការបង្កើតផ្នត់បត់ ការផ្គុំបំពង់បឺតរុញចូលគ្នា ឬការវេចខ្ចប់។ នៅពេលជ្រើសរើស ត្រូវកំណត់ចំនួនបំពង់ដែលឆ្លងកាត់លក្ខខណ្ឌគុណភាពក្រោយវេចខ្ចប់ មិនមែនមើលតែសមត្ថភាពម៉ាស៊ីនច្របាច់ទេ។ ខ្សែសង្វាក់ដែលដំណើរការលឿន ប៉ុន្តែកម្រាស់ខុស មានកម្ទេចស្រួចច្រើននៅមាត់កាត់ ឬកកស្ទះនៅម៉ាស៊ីនខ្ចប់ ក៏អាចពិបាកបំពេញការបញ្ជាទិញបានដែរ។
អត្ថបទនេះសម្រាប់រោងចក្រ និងអ្នកទិញបរិក្ខារដែលកំពុងរៀបចំលក្ខខណ្ឌបច្ចេកទេស។ តារាងក្នុងអត្ថបទជាគោលការណ៍ណែនាំសម្រាប់ជ្រើសរើស មិនមែនជាលក្ខណៈបច្ចេកទេសដែល Nam Phát ធានាទេ។ PP ជាជម្រើសវត្ថុធាតុដើមមួយ។ PLA ឬ PHA គួរត្រូវបានដាក់បញ្ចូលក្នុងការកំណត់បរិក្ខារ លុះត្រាតែអ្នកផ្គត់ផ្គង់គ្រាប់ជ័រ និងអ្នកផលិតម៉ាស៊ីនបញ្ជាក់ថាសមស្រប ហើយមានលទ្ធផលសាកល្បងគាំទ្រ។
1. កំណត់លក្ខណៈបំពង់បឺតមុនជ្រើសរើសម៉ាស៊ីន
ចាប់ផ្តើមពីគំរូ និងគំនូរបច្ចេកទេសដែលមានកម្រិតលំអៀងអនុញ្ញាត។ បំពង់ដែលមានអង្កត់ផ្ចិតខាងក្រៅដូចគ្នា ប៉ុន្តែកម្រាស់ជញ្ជាំងខុសគ្នា អាចមានភាពរឹង ទម្ងន់ សមត្ថភាពបត់ និងល្បឿនវេចខ្ចប់ខុសគ្នាច្រើន។ សម្រាប់ភេសជ្ជៈដែលមានគ្រាប់ ឬការប្រើដែលត្រូវចាក់ទម្លុះស្រទាប់គម្រប ត្រូវសាកល្បងមុខងារជាមួយកែវ គម្រប និងភេសជ្ជៈដែលគ្រោងប្រើពិតប្រាកដ។
| ព័ត៌មានដំបូង | ចំណុចត្រូវបញ្ជាក់ | ឥទ្ធិពលលើការកំណត់បរិក្ខារ |
|---|---|---|
| ទម្រង់ធរណីមាត្រ | អង្កត់ផ្ចិតខាងក្រៅ D កម្រាស់ជញ្ជាំង t ប្រវែង L កម្រិតលំអៀង និងភាពពងក្រពើ | ពុម្ព មគ្គុទ្ទេសក៍បំពង់ ឧបករណ៍ទាញ កាំបិតកាត់ និងឧបករណ៍បញ្ចូលផលិតផល |
| ចុងបំពង់ | កាត់ត្រង់ ឬកាត់បញ្ឆិត និងតម្រូវការគែមកាត់ | ប្រភេទកាំបិត ការប្រមូលកម្ទេច និងទិសដៅបញ្ចូល |
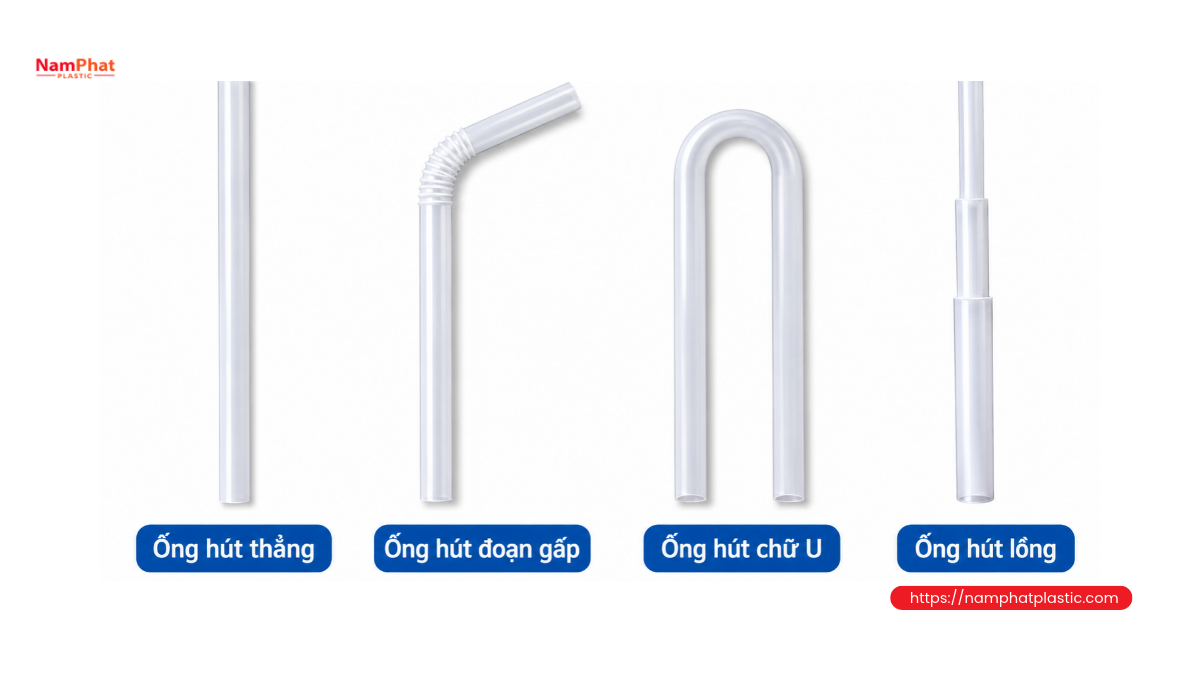
| ប្រភេទផលិតផល | បំពង់ត្រង់ បំពង់អាចបត់បាន រាងអក្សរ U ឬបំពង់រុញចូលគ្នា | បរិក្ខារបង្កើតរាង និងត្រួតពិនិត្យបន្ថែម |
| ពណ៌ | ពណ៌តែមួយ ឬឆ្នូតពណ៌ និងគំរូពណ៌ដែលទទួលយក | ឧបករណ៍កំណត់បរិមាណ និងម៉ាស៊ីនច្របាច់ជំនួយបើចាំបាច់ |
| ការវេចខ្ចប់ | ខ្ចប់មួយៗ រាប់ដាក់ក្នុងថង់ ឬខ្ចប់ជាខ្សែបន្ត | ម៉ាស៊ីនខ្ចប់ សិនស័រ ការបោះពុម្ព និងការដាក់ប្រអប់ |
កុំកំណត់ត្រឹមថា «ម៉ាស៊ីនអាចធ្វើបំពង់បឺតគ្រប់ប្រភេទ»។ ត្រូវស្នើបញ្ជីលេខកូដផលិតផល គ្រឿងប្តូរទំហំដែលរួមបញ្ចូល និងរយៈពេលប្តូរផលិតផលដែលបានផ្ទៀងផ្ទាត់។ សម្រាប់បំពង់ប្រើជាមួយម៉ាស៊ីនភ្ជាប់បំពង់ទៅប្រអប់ភេសជ្ជៈ គម្លាតតាមខ្សែវេចខ្ចប់ និងទិសដៅចុងបំពង់ជាលក្ខខណ្ឌនៃការតភ្ជាប់ប្រព័ន្ធ មិនមែនគ្រាន់តែជាជម្រើសសោភ័ណភាពទេ។
2. ដំណើរការពីគ្រាប់ជ័រទៅបំពង់បឺតសម្រេច
ការបញ្ចូលគ្រាប់ជ័រ និងកំណត់បរិមាណ
ត្រូវគ្រប់គ្រងជ័រមូលដ្ឋាន មេពណ៌ masterbatch និងសារធាតុបន្ថែមតាមលេខកូដ និងឡូត៍។ ឧបករណ៍កំណត់បរិមាណត្រូវសមនឹងអត្រាប្រើប្រាស់តិចរបស់ចរន្តពណ៌។ ត្រូវផ្ទៀងផ្ទាត់ដោយថ្លឹងជាក់ស្តែង មិនមែនពឹងតែលើភាគរយនៅអេក្រង់ទេ។ ធុងបញ្ចូល ផ្លូវបញ្ចូល និងឧបករណ៍ត្រូវស្អាត ដើម្បីជៀសវាងការលាយពណ៌ ឬវត្ថុធាតុផ្សេង។ ការសម្ងួតអាស្រ័យលើសេចក្តីណែនាំសម្រាប់ grade ជ័រជាក់លាក់ និងលក្ខខណ្ឌរក្សាទុក។
ការច្របាច់ពណ៌តែមួយ និងការច្របាច់រួមច្រើនពណ៌
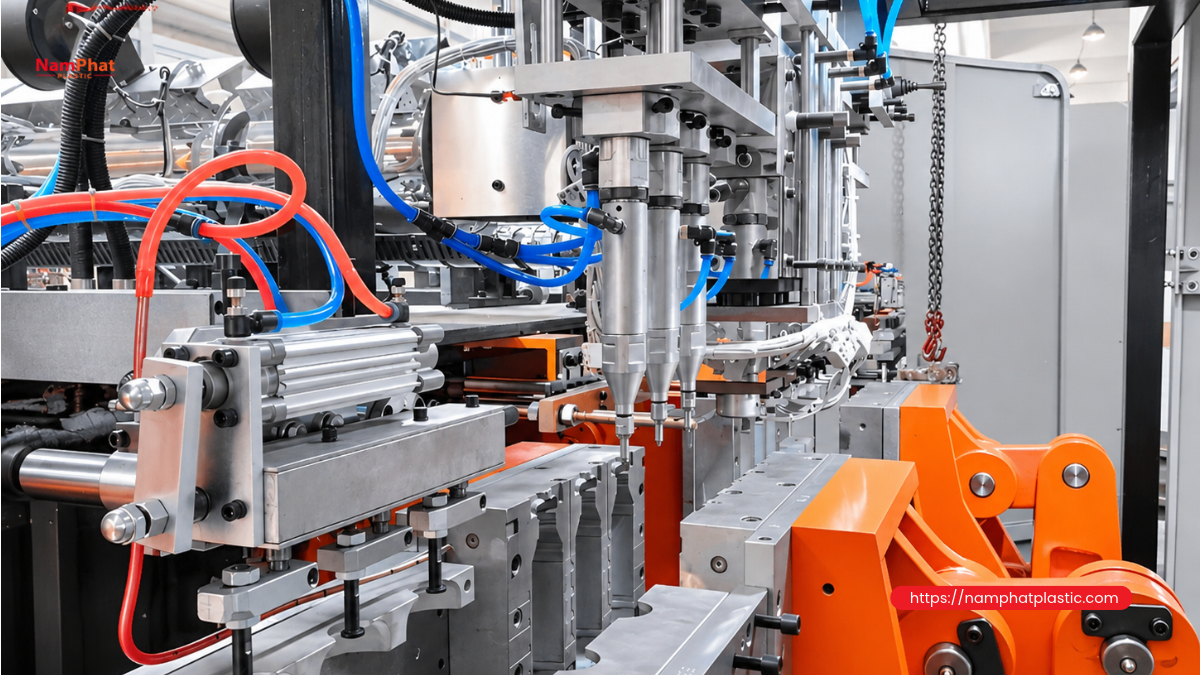
វីសធ្វើឱ្យជ័ររលាយ ហើយបញ្ជូនវាឆ្លងកាត់ពុម្ពដើម្បីបង្កើតបំពង់ប្រហោង។ ចរន្តជ័រចម្បងបង្កើតតួបំពង់ ខណៈចរន្តជំនួយអាចបង្កើតឆ្នូតតាមការរចនាពុម្ព។ ច្រើនពណ៌មិនមានន័យថាមានច្រើនស្រទាប់ដែលផ្តល់មុខងារផ្សេងៗទេ។ ឯកសាររបស់អ្នកផលិតម៉ាស៊ីនពិពណ៌នាអំពីម៉ាស៊ីនច្របាច់ ប្រព័ន្ធធ្វើឱ្យត្រជាក់ ទាញ និងកាត់ ព្រមទាំងជម្រើសពណ៌ផ្សេងៗ។ ការកំណត់បរិក្ខារជាក់លាក់ត្រូវបញ្ជាក់តាមផលិតផល។ សូមមើល ម៉ាស៊ីនច្របាច់ PP របស់ ANBO និង ខ្សែសង្វាក់បីពណ៌របស់ TECHNO។
ការធ្វើឱ្យត្រជាក់ ការទាញ និងការកាត់
បំពង់ចេញពីពុម្ពត្រូវបានធ្វើឱ្យត្រជាក់ និងរក្សារាងឱ្យស្ថិរភាព មុនពេលទទួលកម្លាំងទាញ។ ត្រូវគ្រប់គ្រងស្ថានភាពទឹក លំហូរវិលជុំ និងមគ្គុទ្ទេសក៍បំពង់។ ឧបករណ៍កំណត់ទំហំ ឬប្រព័ន្ធសុញ្ញាកាសត្រូវបានប្រើតែពេលការកំណត់បរិក្ខារតម្រូវ។ ការទាញខ្លាំងពេកពេលបំពង់នៅទន់អាចធ្វើឱ្យទម្រង់ផ្ទៃកាត់ខូច។ កាំបិតត្រូវដំណើរការស្របគ្នាជាមួយចលនាបំពង់ ហើយការប្រមូលត្រូវជៀសវាងការកិនបំពង់ឱ្យសំប៉ែត ឬធ្វើឱ្យផលិតផលមានស្នាម។
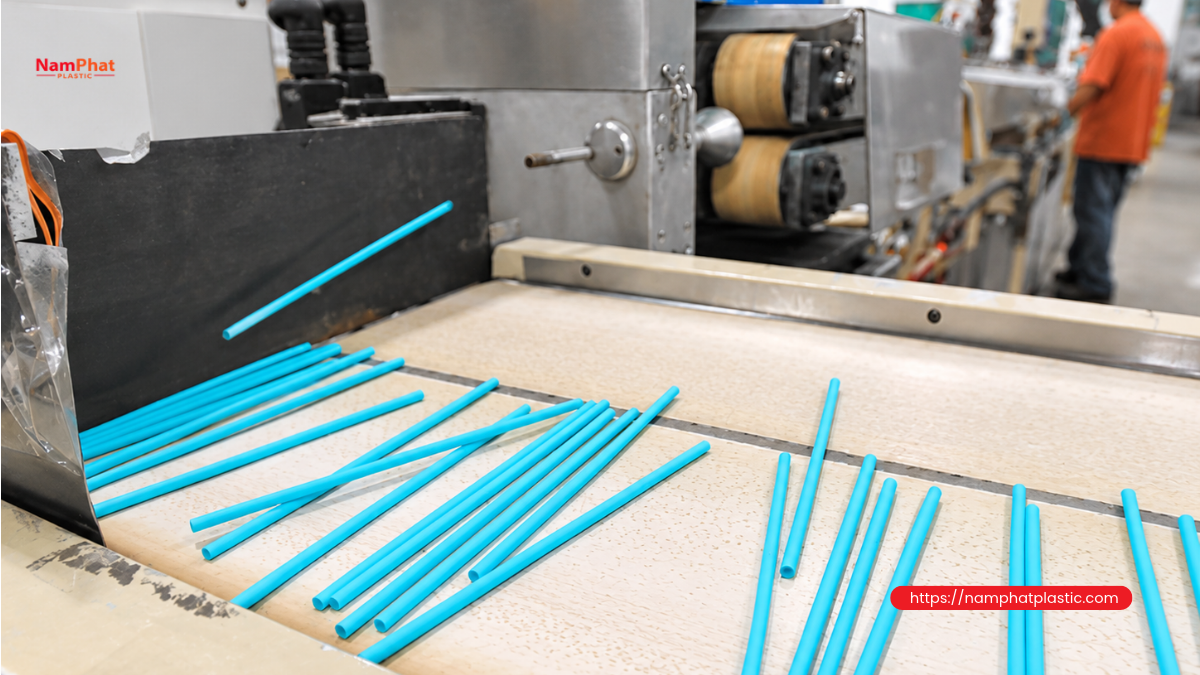
កុំចម្លងសីតុណ្ហភាព ល្បឿនវីស ឬសីតុណ្ហភាពទឹកពីជ័រមួយទៅជ័រមួយទៀត។ ជួរលក្ខខណ្ឌដំណើរការត្រូវកំណត់ពីឯកសារវត្ថុធាតុ សេចក្តីណែនាំម៉ាស៊ីន និងការសាកល្បងដែលមានកត់ត្រា។ ពេលប្តូរពណ៌ ឬវត្ថុធាតុ ត្រូវមាននីតិវិធីសម្អាត បែងចែកផលិតផលក្នុងដំណាក់កាលប្តូរ និងបញ្ជាក់គុណភាពឡូត៍ថ្មី មុនដាក់ចូលស្តុកទំនិញដែលទទួលយក។
3. PP, PLA និង PHA៖ ជ្រើសរើសតាម grade មិនមែនតាមឈ្មោះទូទៅ
| ក្រុមវត្ថុធាតុ | ចំណុចត្រូវវាយតម្លៃ | ភស្តុតាងមុនបញ្ជាទិញម៉ាស៊ីន |
|---|---|---|
| PP | ភាពរឹង ភាពធន់នៃផ្នែកបត់ ភាពងាយកែច្នៃ និងប្រព័ន្ធពណ៌ | grade ដែលបានកំណត់ ឯកសារបច្ចេកទេស និងគំរូសាកល្បងដែលឆ្លងលក្ខខណ្ឌ |
| PLA ឬល្បាយ PLA | សំណើម ប្រវត្តិទទួលកម្ដៅ ភាពផុយ និងលក្ខខណ្ឌប្រើជាមួយភេសជ្ជៈ | សេចក្តីណែនាំសម្ងួត និងកែច្នៃតាម grade ព្រមទាំងការសាកល្បងកាត់ បត់ និងរក្សាទុក |
| PHA ឬល្បាយ PHA | រូបមន្តពាណិជ្ជកម្ម ស្ថិរភាពពេលច្របាច់ ធ្វើឱ្យត្រជាក់ និងបង្កើតរាង | ការបញ្ជាក់ភាពត្រូវគ្នាជាលាយលក្ខណ៍អក្សរ និងការសាកល្បងទាំងខ្សែសង្វាក់ |
សេចក្តីណែនាំរបស់ NatureWorks ស្តីពីការបង្កើតគ្រីស្តាល់ និងសម្ងួត Ingeo បង្ហាញថាការគ្រប់គ្រងសំណើមមានសារៈសំខាន់សម្រាប់វត្ថុធាតុនេះ។ វាជាឯកសារអំពីការរៀបចំវត្ថុធាតុ មិនមែនជារូបមន្តដំណើរការផលិតបំពង់បឺតទេ។ មិនត្រូវយកប៉ារ៉ាម៉ែត្រក្នុងនោះធ្វើជាតម្លៃលំនាំដើមសម្រាប់ PLA គ្រប់ប្រភេទឡើយ។
Jumbo Steel មានការកំណត់ម៉ាស៊ីនផលិតបំពង់បឺត PHA ប៉ុន្តែការមានម៉ូដែលមួយមិនបញ្ជាក់ថាម៉ាស៊ីន PP គ្រប់គ្រឿងអាចប្តូរទៅ PHA ដោយគ្រាន់តែប្តូរសីតុណ្ហភាពទេ។ ត្រូវពិនិត្យទាំងការបញ្ចូល ការសម្ងួត វីស ពុម្ព ការធ្វើឱ្យត្រជាក់ ការទាញ ការកាត់ និងដំណាក់កាលបង្កើតរាងបន្ទាប់។
កុំដាក់ការអះអាងថា «អាចធ្វើជីកំប៉ុសបាន» «រលួយក្នុងធម្មជាតិ» ឬ «មានសុវត្ថិភាពសម្រាប់អាហារ» ដោយផ្អែកតែលើឈ្មោះជ័រ។ ឯកសារគាំទ្រត្រូវសមនឹងផលិតផលសម្រេច សារធាតុបន្ថែម ពណ៌ លក្ខខណ្ឌប្រើប្រាស់ និងទីផ្សារគោលដៅ។ វិញ្ញាបនបត្ររបស់គ្រាប់ជ័រមិនគ្របដណ្តប់ដោយស្វ័យប្រវត្តិលើបំពង់ដែលលាយពណ៌ និងវេចខ្ចប់រួចទេ។ អត្ថបទនេះមិនបញ្ជាក់ស្ថានភាពផ្លូវច្បាប់ ឬវិញ្ញាបនបត្ររបស់ផលិតផលជាក់លាក់ណាមួយឡើយ។
4. បំពង់ត្រង់ បំពង់បត់ រាង U និងបំពង់រុញចូលគ្នាខុសគ្នាយ៉ាងដូចម្តេច?
បំពង់ត្រង់អាចបន្តពីការកាត់ទៅការត្រួតពិនិត្យ និងវេចខ្ចប់។ បំពង់បឺតដែលអាចបត់បានត្រូវការដំណាក់កាលបន្ថែម ដើម្បីបង្កើតផ្នត់រាងដូចបំពង់អាក័រដេអុងនៅលើបំពង់ដើម។ ត្រូវវាយតម្លៃទីតាំងផ្នែកបត់ សមត្ថភាពរក្សាមុំ និងលំហូរពេលបត់ មិនមែនពិនិត្យតែរូបរាងខាងក្រៅទេ។ កាតាឡុកបរិក្ខារបំពង់បឺត ពិពណ៌នាអំពីម៉ាស៊ីនបង្កើតផ្នត់បត់ដាច់ដោយឡែកក្រោយម៉ាស៊ីនច្របាច់។
បំពង់រាង U ត្រូវការការបត់ និងវេចខ្ចប់ដែលសមនឹងបំពង់ដើមដែលអាចបត់បាន។ JY033 របស់ Jieyang ជាឧទាហរណ៍នៃបរិក្ខារប្រភេទនេះ។ ត្រូវបញ្ជាក់គម្លាតកញ្ចប់ ទំហំកញ្ចប់ និងសមត្ថភាពបញ្ចូលទៅម៉ាស៊ីនភ្ជាប់បំពង់។ កុំសន្មតថាវាត្រូវគ្នាជាមួយប្រព័ន្ធប្រអប់ភេសជ្ជៈទាំងអស់។
បំពង់បឺតរុញចូលគ្នាមានផ្នែកខាងក្នុង និងខាងក្រៅដែលមានទំហំសម្រាប់ផ្គុំចូលគ្នា។ JY069 របស់ Jieyang បង្ហាញឧទាហរណ៍នៃម៉ាស៊ីនបង្កើត និងខ្ចប់បំពង់ប្រភេទនេះ។ ក្រៅពីប្រវែងពេលរុញចូល និងពេលទាញចេញ ត្រូវពិនិត្យកម្លាំងទាញ ប្រព័ន្ធទប់មិនឱ្យរបូត ភាពជិតនៃកន្លែងតភ្ជាប់ និងការបញ្ចូលដែលមានស្ថិរភាព។ នេះមិនមែនជាមុខងារលំនាំដើមរបស់ម៉ាស៊ីនផលិតបំពង់ត្រង់ទេ។
5. គ្រប់គ្រងអង្កត់ផ្ចិត កម្រាស់ និងភាពលំអៀងមជ្ឈមណ្ឌល
អង្កត់ផ្ចិតខាងក្រៅត្រឹមត្រូវមិនគ្រប់គ្រាន់សម្រាប់សន្និដ្ឋានថាបំពង់ល្អទេ។ ត្រូវវាស់នៅច្រើនទីតាំងជុំវិញផ្ទៃកាត់ និងតាមបណ្តោយ។ ឧបករណ៍វាស់ដែលប៉ះផ្ទាល់អាចសង្កត់បំពង់ស្តើងឱ្យសំប៉ែត ដូច្នេះត្រូវឯកភាពលើវិធីវាស់ កម្លាំងវាស់ និងលក្ខខណ្ឌធ្វើឱ្យគំរូមានស្ថិរភាព។ ទម្ងន់នៃបំពង់មួយក្រុមមានប្រយោជន៍សម្រាប់តាមដាននិន្នាការ ប៉ុន្តែមិនអាចជំនួសការពិនិត្យកម្រាស់នៅតំបន់ជាក់លាក់បានទេ។
- អង្កត់ផ្ចិតខាងក្នុងតាមទ្រឹស្តី៖ d = D − 2t ដោយ D, d និង t ប្រើឯកតាដូចគ្នា។
- ការបង្ហាញភាពពងក្រពើតាមវិធីសាមញ្ញ៖ D អតិបរមា − D អប្បបរមា នៅលើផ្ទៃកាត់តែមួយ។
- អាចតាមដានភាពមិនស្មើនៃជញ្ជាំងដោយ E = (t អតិបរមា − t អប្បបរមា)/(t អតិបរមា + t អប្បបរមា) × 100%។ នេះជាសូចនាករដែលត្រូវឯកភាពគ្នាលើនិយមន័យ មិនមែនជាកម្រិតទទួលយកជាសកលទេ។
ឧទាហរណ៍ t អតិបរមា = 0.16 mm និង t អប្បបរមា = 0.14 mm នាំឱ្យ E ≈ 6.67%។ តម្លៃនេះគ្រាន់តែបង្ហាញរបៀបគណនា។ កម្រិតលំអៀងត្រូវផ្អែកលើតម្រូវការអតិថិជន និងការសាកល្បងមុខងារ។ ជញ្ជាំងស្តើងនៅតំបន់មួយអាចធ្វើឱ្យផ្នត់បត់ខ្សោយ ទោះទម្ងន់មធ្យមនៅតែឆ្លងលក្ខខណ្ឌក៏ដោយ។ ការបង្កើនកម្រាស់ទាំងមូលដើម្បីលាក់បញ្ហាលំអៀងមជ្ឈមណ្ឌលធ្វើឱ្យប្រើជ័រច្រើន ដោយមិនដោះស្រាយមូលហេតុ។
6. គណនាបរិមាណផលិត៖ បែងចែក kg/ម៉ោង ម៉ែត្រ/នាទី និងបំពង់/នាទី
សម្រាប់បំពង់មូលដែលមានជញ្ជាំងស្មើ អាចប៉ាន់ស្មានមាឌជ័រមួយបំពង់ពីផ្ទៃកាត់រាងរង្វង់ប្រហោង។ ឧទាហរណ៍ខាងក្រោមប្រើសម្រាប់គណនាតុល្យភាពវត្ថុធាតុប៉ុណ្ណោះ មិនមែនជាសមត្ថភាពម៉ាស៊ីន ឬការបញ្ជាទិញពិតទេ។ សន្មតថា D = 6.0 mm, t = 0.15 mm, L = 200 mm និងដង់ស៊ីតេ ρ = 0.90 g/cm³។
| ជំហាន | ការគណនាសម្រាប់បង្ហាញ | លទ្ធផល |
|---|---|---|
| អង្កត់ផ្ចិតខាងក្នុង | d = 6.0 − 2 × 0.15 | 5.70 mm |
| ផ្ទៃកាត់ជ័រ | A = π × (D² − d²)/4 | ≈ 2.7567 mm² |
| មាឌមួយបំពង់ | V = A × L/1000 | ≈ 0.5513 cm³ |
| ម៉ាសមួយបំពង់ | m = V × ρ | ≈ 0.4962 g |
| បរិមាណទ្រឹស្តីនៅ 30 kg/ម៉ោង | N = 30 × 1000/(60 × m) | ≈ 1008 បំពង់/នាទី |
បើផ្លូវផលិតមួយដំណើរការនៅ 120 ម៉ែត្រ/នាទី ហើយប្រវែងកាត់គឺ 0.200 m នោះកម្រិតតាមធរណីមាត្រគឺ 600 បំពង់/នាទី មុនគិតការខាតបង់ និងដែនកំណត់កាំបិត។ អត្រាជ័រដែលត្រូវគ្នាមានត្រឹមប្រហែល 17.86 kg/ម៉ោង។ ដូច្នេះមិនអាចយកទាំង 30 kg/ម៉ោង និង 120 ម៉ែត្រ/នាទី ជាបរិមាណផលិតសម្រាប់គំរូដូចគ្នានេះនៅលើផ្លូវផលិតតែមួយក្នុងពេលតែមួយបានទេ។
សន្មតថាដំណាក់កាលវេចខ្ចប់អាចធ្វើបានត្រឹម 500 បំពង់/នាទី ពេលវេលាដំណើរការមានប្រសិទ្ធភាពស្មើ 90% នៃវេន និងអត្រាឆ្លងគុណភាពលើកដំបូងគឺ 98%។ បរិមាណល្អដែលគណនាបានគឺ 500 × 0.90 × 0.98 = 441 បំពង់/នាទី ស្មើនឹង 26,460 បំពង់ក្នុងមួយម៉ោងនៃពេលវេលាសរុប។ ភាគរយទាំងពីរជាការសន្មតដាច់ដោយឡែក មិនមែនជាការធានាទេ។ បើទិន្នន័យដើមបានរាប់បញ្ចូលការឈប់ម៉ាស៊ីន ឬផលិតផលខូចរួចហើយ កុំកាត់បន្ថយម្តងទៀត។
7. ត្រូវធ្វើឱ្យការវេចខ្ចប់មានតុល្យភាពតាំងពីដំបូង
ការខ្ចប់មួយៗសមស្របនៅពេលចង់កាត់បន្ថយការប៉ះពាល់មុនប្រើ។ ការរាប់ដាក់ជាថង់បម្រើទម្រង់ចែកចាយផ្សេង។ អាចខ្ចប់មួយៗ រួចប្រមូលដាក់ថង់ធំ ប៉ុន្តែត្រូវគិតបន្ថែមពីការបញ្ចូល ទំហំតំបន់ស្តុកបណ្តោះអាសន្ន និងចំណុចត្រួតពិនិត្យ។ ម៉ាស៊ីនខ្ចប់មួយៗរបស់ ANBO ប្រើក្រដាស ឬ BOPP តាមការកំណត់បរិក្ខារ ខណៈ ម៉ាស៊ីនខ្ចប់បំពង់ច្រើន មានប្រព័ន្ធរាប់ និងប្រមូលជាក្រុម។
សម្ភារៈវេចខ្ចប់ត្រូវសមនឹងយន្តការភ្ជាប់ ឬផ្សារបិទរបស់ម៉ាស៊ីន។ មិនមែនក្រដាស ឬហ្វីល BOPP គ្រប់ប្រភេទអាចប្រើជំនួសគ្នាបានទេ។ ត្រូវសាកល្បងជាមួយរមូរវេចខ្ចប់ពិត ពិនិត្យទីតាំងកាត់តាមសញ្ញាបោះពុម្ព ភាពជិតនៃថ្នេរភ្ជាប់ ភាពងាយបើក និងហានិភ័យដែលចុងបំពង់ចាក់ទម្លុះកញ្ចប់។ ថង់ស្អាតខាងក្រៅមិនបញ្ជាក់ថាខាងក្នុងស្អាត ឬមានចំនួនត្រឹមត្រូវទេ។
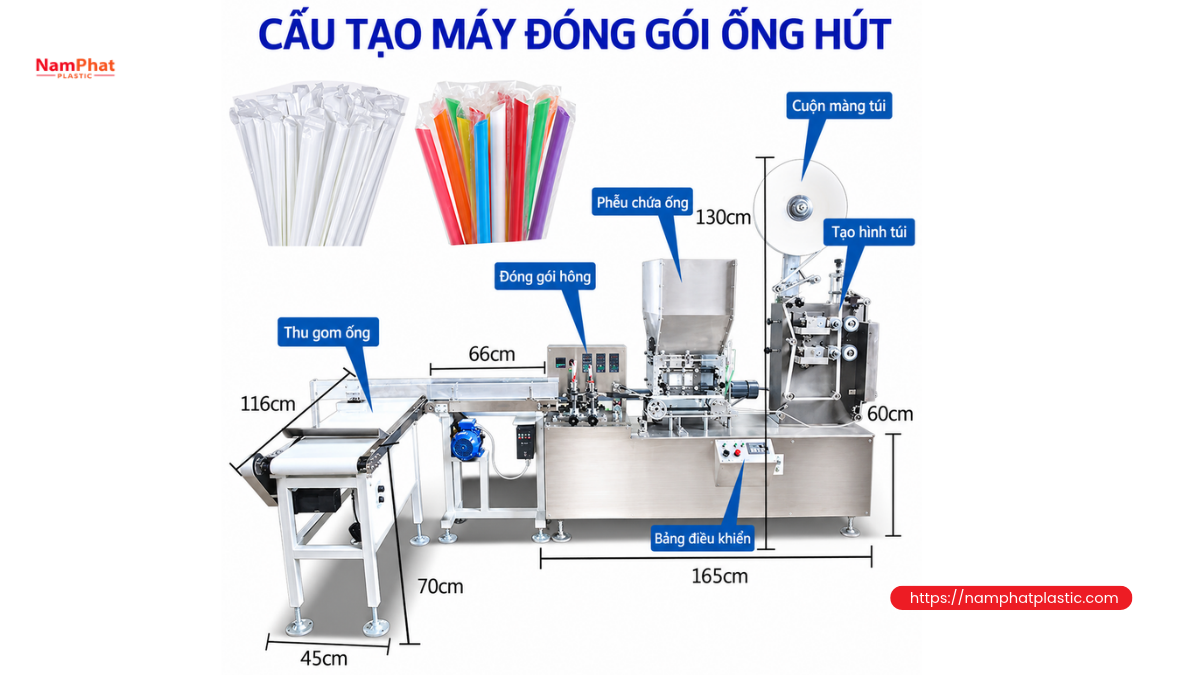
ពេលភ្ជាប់ម៉ាស៊ីនដោយផ្ទាល់ ត្រូវឯកភាពលើសញ្ញាឈប់ ការជូនដំណឹងអស់សម្ភារៈខ្ចប់ ការកកស្ទះនៅចំណុចបញ្ចូល កម្រិតពេញនៃតំបន់ស្តុកបណ្តោះអាសន្ន និងវិធីបំបែកទំនិញខូច។ តំបន់នេះជួយកាត់បន្ថយឥទ្ធិពលនៃការរំខានខ្លីៗ ប៉ុន្តែមិនអាចដោះស្រាយការខុសគ្នានៃសមត្ថភាពដែលកើតឡើងជាបន្តបន្ទាប់បានទេ។ ផលិតផលពាក់កណ្តាលសម្រេចក្នុងស្តុកត្រូវមានគម្រប កំណត់អត្តសញ្ញាណឡូត៍ និងគោលការណ៍បញ្ចេញទំនិញចូលមុនសមស្រប។
8. ត្រួតពិនិត្យគុណភាព និងដោះស្រាយកំហុសជាប្រព័ន្ធ
| រោគសញ្ញា | ក្រុមមូលហេតុត្រូវពិនិត្យ | វិធីដោះស្រាយ និងផ្ទៀងផ្ទាត់ |
|---|---|---|
| អង្កត់ផ្ចិតប្រែប្រួល | ការបញ្ចូល លំហូរជ័រ កម្លាំងទាញ ឬការធ្វើឱ្យត្រជាក់ | ប្រៀបធៀបនិន្នាការតាមពេលវេលា ហើយកែប្រែមួយកត្តាម្តងក្នុងដែនអនុញ្ញាត |
| ជញ្ជាំងមិនស្មើ ឬបំពង់មានរាងពងក្រពើ | ការតម្រឹមមជ្ឈមណ្ឌលពុម្ព មគ្គុទ្ទេសក៍ ឬការសង្កត់ពេលទាញខណៈបំពង់នៅទន់ | វាស់ផ្ទៃកាត់មុន និងក្រោយការទាញ ហើយថែទាំ និងតម្រឹមតាមនីតិវិធី |
| កម្ទេចស្រួច ឬចុងបំពង់សំប៉ែត | កាំបិតសឹក ការទ្របំពង់ ការធ្វើសមកាលកម្មកាត់ ឬភាពរឹងរបស់បំពង់ដើម | ឈប់ដោយសុវត្ថិភាពដើម្បីពិនិត្យ រួចសាកល្បងគែមកាត់ និងការប្រមូលកម្ទេចឡើងវិញ |
| ផ្នត់បត់ប្រេះ ឬបាក់ស្រុត | វត្ថុធាតុ ជញ្ជាំងស្តើងតាមតំបន់ ឬឧបករណ៍បង្កើតផ្នត់ | សាកល្បងការបត់ និងលំហូរ ហើយបញ្ជាក់ជួរលក្ខខណ្ឌបង្កើតរាងឡើងវិញ |
| ចំណុចខ្មៅ ឬក្លិនមិនប្រក្រតី | ការបំពុល ជ័រសល់ក្នុងម៉ាស៊ីន ឬប្រវត្តិទទួលកម្ដៅ | ដាក់ឡូត៍ឱ្យដាច់ដោយឡែក និងតាមដានប្រភព សម្អាត និងផ្ទៀងផ្ទាត់មុនបន្តដំណើរការ |
| ថង់ខ្វះបំពង់ ឬថ្នេរបើក | បញ្ចូលស្ទួន/ខ្វះ សិនស័រ សញ្ញាបោះពុម្ព ឬសម្ភារៈខ្ចប់មិនសម | រាប់ផ្ទៀងផ្ទាត់ដោយឯករាជ្យ ពិនិត្យថ្នេរ និងសាកល្បងប្រព័ន្ធដកទំនិញខូច |
ផែនការត្រួតពិនិត្យគួរគ្របដណ្តប់វត្ថុធាតុចូល ការចាប់ផ្តើមវេន ក្រោយប្តូរផលិតផល ក្នុងវេន និងផលិតផលវេចខ្ចប់រួច។ ត្រូវកត់ត្រាអង្កត់ផ្ចិត កម្រាស់ ប្រវែង ទម្ងន់ គែមកាត់ ភាពស្អាត មុខងារបត់ និងចំនួនក្នុងកញ្ចប់។ ចំនួនគំរូ ភាពញឹកញាប់ ដែនកំណត់ និងលក្ខខណ្ឌដាក់ឡូត៍ឱ្យដាច់ដោយឡែកត្រូវឯកភាពជាមួយអតិថិជន មិនមែនជ្រើសរើសតាមចិត្តក្រោយកើតកំហុសទេ។
ផ្ទៃដែលមើលឃើញថាស្អាតមិនមានន័យថាបំពេញតម្រូវការទាំងអស់សម្រាប់ការប៉ះអាហារទេ។ ត្រូវគ្រប់គ្រងប្រភពគ្រាប់ជ័រ ពណ៌ សារធាតុបន្ថែម ទឹកដែលប៉ះផលិតផល ឧបករណ៍ និងសម្ភារៈខ្ចប់។ ឯកសារសាកល្បងត្រូវត្រូវនឹងផលិតផល និងលក្ខខណ្ឌប្រើប្រាស់។ កុំហៅការខ្ចប់មួយៗថា «ការសម្លាប់មេរោគទាំងស្រុង» បើគ្មាននីតិវិធីដែលបានផ្ទៀងផ្ទាត់សុពលភាព។ ត្រូវបំបែកឡូត៍មិនឆ្លងលក្ខខណ្ឌ មិនត្រូវលាយជាមួយទំនិញល្អដើម្បីធ្វើឱ្យអត្រាទទួលយកមើលទៅល្អឡើយ។
9. ប្រព័ន្ធផ្គត់ផ្គង់ សុវត្ថិភាព និងការទទួលស្គាល់ខ្សែសង្វាក់
បញ្ជីប្រព័ន្ធផ្គត់ផ្គង់ត្រូវបញ្ជាក់វ៉ុល ប្រេកង់ អានុភាពដំឡើង និងបន្ទុកពេលដំណើរការដែលវាស់ពិត សមត្ថភាពទឹកត្រជាក់ និងបញ្ចេញកម្ដៅ ខ្យល់បង្ហាប់ប្រសិនបើប្រើ ប្រព័ន្ធខ្យល់ចេញចូល ផ្ទៃរោងចក្រ និងផ្លូវចូលថែទាំ។ កុំប្រើតែអានុភាពម៉ូទ័រច្របាច់ដើម្បីប៉ាន់ស្មានអគ្គិសនីទាំងខ្សែសង្វាក់។ ថ្លៃដើមក្នុងមួយពាន់បំពង់ដែលឆ្លងលក្ខខណ្ឌក៏រួមបញ្ចូលសម្ភារៈខ្ចប់ កម្លាំងពលកម្ម សំណល់ គ្រឿងបន្លាស់ និងពេលប្តូរផលិតផលដែរ។
ម៉ាស៊ីនមានតំបន់ក្តៅ ផ្នែកវិល ចំណុចកៀប និងកាំបិតកាត់។ អ្នកបានបណ្តុះបណ្តាលប៉ុណ្ណោះគួរបញ្ជាម៉ាស៊ីន ហើយត្រូវរក្សារបាំងការពារ និងប្រព័ន្ធ interlock ឱ្យដំណើរការ។ ពេលសម្អាត ប្តូរកាំបិត ដោះការកកស្ទះ ឬថែទាំ ត្រូវផ្តាច់ និងគ្រប់គ្រងប្រភពថាមពលតាមនីតិវិធីម៉ាស៊ីន និងរោងចក្រ។ កុំលូកដៃចូលឧបករណ៍ទាញ ឬកាត់ដែលកំពុងដំណើរការ។ ការបញ្ចេញជ័រក្តៅត្រូវមានតំបន់គ្រប់គ្រង ឧបករណ៍ការពារសមស្រប និងខ្យល់ចេញចូលតាមឯកសារសុវត្ថិភាពវត្ថុធាតុ។
- មុនសាកល្បង៖ អនុម័តគំនូរ grade ជ័រ គំរូពណ៌ រមូរខ្ចប់ និងលក្ខខណ្ឌទទួលយក។
- នៅរោងចក្រអ្នកផ្គត់ផ្គង់៖ វាស់គុណភាពផលិតផល និងបរិមាណល្អលើលេខកូដតំណាង រួមទាំងផលិតផលដែលផលិតពិបាក។
- ពេលសាកល្បងទាំងខ្សែសង្វាក់៖ កត់ត្រាពេលឈប់ សំណល់ កំហុសកញ្ចប់ និងប្រសិទ្ធភាពដកទំនិញខូចក្នុងរយៈពេលដែលបានព្រមព្រៀង។
- សាកល្បងប្តូរផលិតផល និងស្ថានភាពឈប់៖ បញ្ជាក់នីតិវិធីចាប់ផ្តើមឡើងវិញ មិនមែនពិនិត្យតែល្បឿនពេលមានស្ថិរភាពទេ។
- នៅរោងចក្រផលិតពិត៖ ពិនិត្យប្រព័ន្ធផ្គត់ផ្គង់ជាក់ស្តែង និងប្រគល់ឯកសារ គ្រឿងបន្លាស់ ការបណ្តុះបណ្តាល និងគំរូរក្សាទុក។
វីដេអូខ្លីមួយមិនគ្រប់គ្រាន់សម្រាប់បញ្ជាក់ផលិតភាពប្រកបដោយស្ថិរភាពទេ។ កំណត់ហេតុទទួលស្គាល់គួរមានលក្ខខណ្ឌសាកល្បង អ្នកវាស់ ឧបករណ៍វាស់ ទិន្នន័យដើម និងលក្ខខណ្ឌទទួលយក។ ពេលត្រូវការ PLA/PHA ឬទម្រង់បំពង់ពិសេស ត្រូវដាក់វត្ថុធាតុ និងទម្រង់វេចខ្ចប់ពិតក្នុងវិសាលភាពសាកល្បងទទួលស្គាល់ មិនត្រូវបញ្ជាក់ដោយប្រើគំរូ PP ដែលងាយដំណើរការជាងទេ។
10. ព័ត៌មានត្រូវរៀបចំពេលពិភាក្សាជាមួយ Nam Phát
ដើម្បីឱ្យការពិភាក្សាមានមូលដ្ឋាន សូមរៀបចំគំរូបំពង់ និងកញ្ចប់ គំនូរ D–t–L ប្រភេទចុងកាត់ ទម្រង់បត់ ចំនួនពណ៌ grade ជ័រដែលគ្រោងប្រើ ចំនួនផលិតផលល្អដែលត្រូវការក្នុងមួយវេន និងលក្ខខណ្ឌរោងចក្រ។ បញ្ជាក់ផលិតផលអាទិភាព និងផលិតផលដែលគ្រោងពង្រីក។ វិសាលភាពផ្គត់ផ្គង់ សមត្ថភាព ឯកសារ សេវាកម្ម និងកាលវិភាគគួរត្រូវសម្រេចតែតាមសំណើដែលបានបញ្ជាក់សម្រាប់គម្រោងនីមួយៗ។
អត្ថបទនេះជាឯកសារយោងបច្ចេកទេស។ វាមិនបញ្ជាក់ថា Nam Phát ផលិត ឬផ្គត់ផ្គង់ម៉ាស៊ីនធ្វើបំពង់បឺត ឬអាចគាំទ្រគ្រប់វត្ថុធាតុ និងការកំណត់បរិក្ខារដែលបានរៀបរាប់ខាងលើទេ។ វិសាលភាពគាំទ្រពិតប្រាកដត្រូវបញ្ជាក់ដោយឡែក។
ពេលប្រៀបធៀបសម្រង់តម្លៃ ត្រូវឱ្យអ្នកផ្គត់ផ្គង់ប្រើលក្ខណៈផលិតផល និងលក្ខខណ្ឌទទួលស្គាល់ដូចគ្នា។ ជម្រើសដែលមានឧបករណ៍ត្រួតពិនិត្យ ឬវេចខ្ចប់សមស្របអាចកាត់បន្ថយការងារដោយដៃ។ ម៉ាស៊ីនច្របាច់ធំជាងមិនប្រាកដថាធ្វើឱ្យថ្លៃដើមក្នុងមួយឯកតាថយចុះទេ បើដំណាក់កាលកំណត់ល្បឿននៅតែជាការបង្កើតផ្នត់ ឬការខ្ចប់មួយៗ។
11. សំណួរដែលសួរញឹកញាប់
តើម៉ាស៊ីនច្របាច់បំពង់បឺតអាចធ្វើបំពង់បត់បានដោយស្វ័យប្រវត្តិទេ?
មិនមែនជាមុខងារលំនាំដើមទេ។ ម៉ាស៊ីនច្របាច់បង្កើតបំពង់ដើម ខណៈផ្នែកផ្នត់បត់ជាធម្មតាត្រូវការបរិក្ខារដាច់ដោយឡែកដែលជ្រើសរើសតាមអង្កត់ផ្ចិត វត្ថុធាតុ និងទីតាំងបត់។ ត្រូវពិនិត្យមុខងារក្រោយបង្កើតរាង។
តើអាចប្តូរពី PP ទៅ PLA ឬ PHA ដោយគ្រាន់តែប្តូរគ្រាប់ជ័រទេ?
មិនគួរសន្មតដូច្នោះទេ។ ត្រូវបញ្ជាក់ភាពត្រូវគ្នារវាងវត្ថុធាតុ និងម៉ាស៊ីន សេចក្តីណែនាំសម្ងួត ជួរលក្ខខណ្ឌកែច្នៃ និងសមត្ថភាពដំណាក់កាលបន្ទាប់ពីច្របាច់។ សាកល្បង grade ពិត មុនសន្យាបរិមាណផលិត។
តើគួរប្រើ kg/ម៉ោង ឬបំពង់/នាទី ដើម្បីជ្រើសរើសខ្សែសង្វាក់?
ត្រូវប្រើទាំងពីរ រួមជាមួយទំហំ និងទម្ងន់បំពង់។ ការបម្លែងទៅចំនួនបំពង់ល្អក្រោយវេចខ្ចប់ក្នុងមួយម៉ោង ឬមួយវេន ជួយឱ្យការប្រៀបធៀបបានពេញលេញជាង។
តើបំពង់ដែលខ្ចប់មួយៗបំពេញតម្រូវការប៉ះអាហារដោយស្វ័យប្រវត្តិទេ?
ទេ។ ការខ្ចប់មួយៗជួយកាត់បន្ថយការប៉ះពាល់ ប៉ុន្តែមិនអាចជំនួសការគ្រប់គ្រងវត្ថុធាតុ អនាម័យផលិតកម្ម ការសាកល្បងសមស្រប និងការតាមដានឡូត៍តាមគោលបំណងប្រើប្រាស់ទេ។
តើកត្តាណាខ្លះមានឥទ្ធិពលខ្លាំងលើថ្លៃវិនិយោគ?
បញ្ជីលក្ខណៈផលិតផល វត្ថុធាតុ ចំនួនពណ៌ បរិមាណល្អ ការបង្កើតរាងបន្ថែម កម្រិតស្វ័យប្រវត្តិកម្ម និងទម្រង់វេចខ្ចប់សុទ្ធតែមានឥទ្ធិពល។ ត្រូវប្រៀបធៀបវិសាលភាពសរុប និងថ្លៃដំណើរការ មិនមែនតែតម្លៃម៉ាស៊ីនច្របាច់ទេ។
- 0 មតិយោបល់


