


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 5
ម៉ាស៊ីនចាក់ពុម្ពប្លាស្ទិក (plastic injection molding machine) បង្កើតរូបរាងផលិតផលដោយចាក់ប្លាស្ទិករលាយចូលក្នុងពុម្ព រក្សាសម្ពាធ និងបញ្ចុះកម្ដៅ មុននឹងយកផលិតផលចេញ។ បច្ចេកវិទ្យានេះប្រើសម្រាប់ផលិតកាធុន ធុងទឹក កៅអី ប្រអប់ គ្រឿងបន្លាស់ និងប៉ាឡែត ដោយប្រើវត្ថុធាតុដូចជា PP, PE, ABS ឬប្លាស្ទិកវិស្វកម្មដែលសមស្របនឹងតម្រូវការនីមួយៗ។
ទោះបីជាសុទ្ធតែជាផលិតផលប្លាស្ទិកក៏ដោយ ប្រអប់ជញ្ជាំងស្ដើង និងប៉ាឡែតទ្រទម្ងន់មានតម្រូវការខុសគ្នាយ៉ាងខ្លាំង។ ការជ្រើសរើសម៉ាស៊ីនដោយផ្អែកតែទៅលើ «ប៉ុន្មានតោន» ឬ «ចាក់បានប៉ុន្មានក្រាម» អាចមើលរំលងល្បឿនចាក់ ទំហំពុម្ព និងសមត្ថភាពបញ្ចុះកម្ដៅ។ វិធីវាយតម្លៃដែលមានប្រសិទ្ធភាពជាងគឺចាប់ផ្ដើមពី ផលិតផល → វត្ថុធាតុ → ពុម្ព → ម៉ាស៊ីន → ថ្លៃដើមក្នុងមួយផលិតផលដែលមានគុណភាពតាមកំណត់។
Table of Contents [Hide]
1. តើម៉ាស៊ីនចាក់ពុម្ពប្លាស្ទិកដំណើរការដូចម្ដេច?
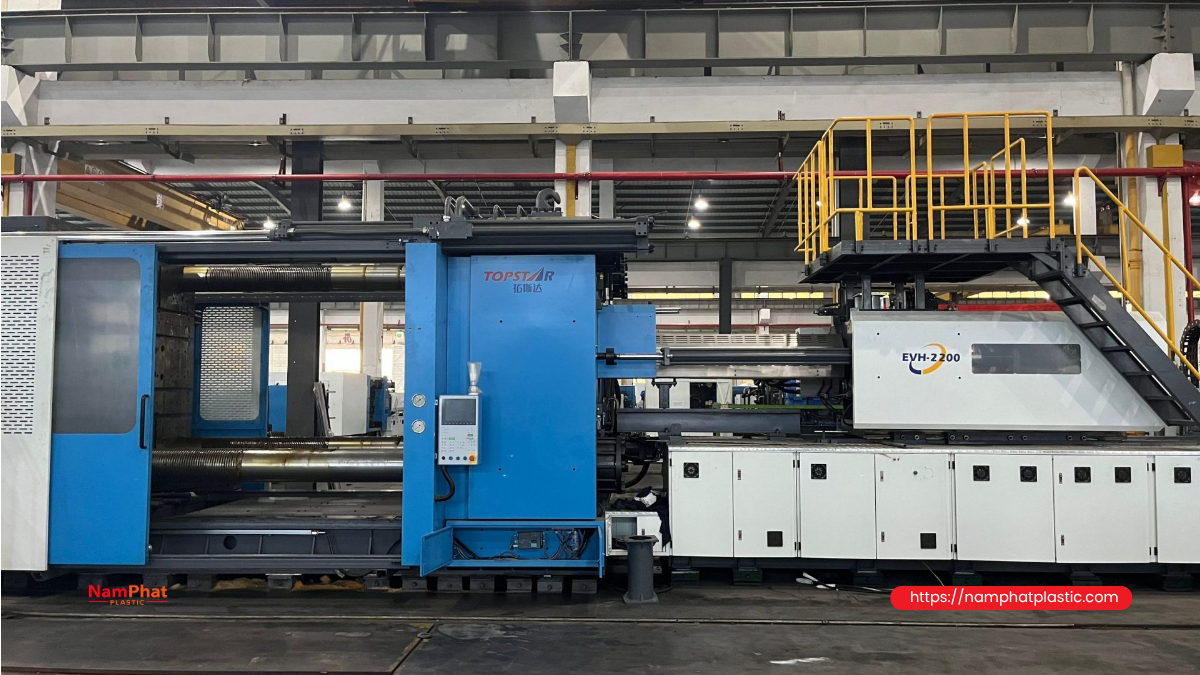
ប្រព័ន្ធចាក់ពុម្ពប្លាស្ទិកទែរម៉ូប្លាស្ទិក (thermoplastic) ជាទូទៅមានអង្គភាពធ្វើឱ្យប្លាស្ទិករលាយ និងចាក់ អង្គភាពចាប់ពុម្ព ប្រព័ន្ធបញ្ជា ពុម្ព និងឧបករណ៍ជំនួយ។ វីសបង្វិលដើម្បីដឹកជញ្ជូន និងធ្វើឱ្យវត្ថុធាតុរលាយ។ នៅពេលចាក់ វីសរុលទៅមុខដើម្បីរុញបរិមាណប្លាស្ទិកដែលបានត្រៀមទុកចូលក្នុងពុម្ព។
- បិទ និងចាប់ពុម្ព៖ ពុម្ពទាំងពីរផ្នែកត្រូវបានចាប់ឱ្យជាប់បិទ ដើម្បីទប់កម្លាំងបើកពុម្ពដែលបង្កដោយសម្ពាធប្លាស្ទិក។
- បំពេញពុម្ព៖ ប្លាស្ទិកហូរតាមក្បាលចាក់ ប្រព័ន្ធផ្លូវរត់ប្លាស្ទិក និងច្រកចាក់ ចូលទៅក្នុងប្រហោងពុម្ព។
- រក្សាសម្ពាធ៖ បញ្ចូលវត្ថុធាតុបន្ថែមដើម្បីប៉ះប៉ូវការរួញមាឌ ក្នុងអំឡុងពេលដែលច្រកចាក់នៅអាចបញ្ជូនសម្ពាធបានប្រកបដោយប្រសិទ្ធភាព។
- បញ្ចុះកម្ដៅ៖ ធ្វើឱ្យផលិតផលរឹងគ្រប់គ្រាន់សម្រាប់យកចេញពីពុម្ពដោយមិនខូចទ្រង់ទ្រាយហួសកម្រិត។ ការរៀបចំបរិមាណប្លាស្ទិកសម្រាប់វដ្ដបន្ទាប់ជាញឹកញាប់អាចប្រព្រឹត្តទៅក្នុងដំណាក់កាលនេះ។
- បើកពុម្ព និងយកផលិតផលចេញ៖ ប្រព័ន្ធរុញចេញ ឬរ៉ូបូតយកផលិតផលចេញ បន្ទាប់មកម៉ាស៊ីនចាប់ផ្ដើមវដ្ដថ្មី។
ពេលវិភាគវដ្ដផលិតកម្ម ត្រូវពិចារណាដំណាក់កាលដែលអាចដំណើរការត្រួតគ្នា។ កុំរាប់ពេលវេលាធ្វើឱ្យប្លាស្ទិករលាយពីរដង ប្រសិនបើវាបានបញ្ចប់រួចក្នុងពេលបញ្ចុះកម្ដៅ។ ផ្ទុយទៅវិញ ប្រសិនបើការធ្វើឱ្យប្លាស្ទិករលាយមិនទាន់ចប់ ខណៈដែលផលិតផលរួចរាល់សម្រាប់យកចេញ អង្គភាពចាក់នឹងក្លាយជាកត្តាកំណត់ផលិតភាព។
2. ជ្រើសរើស PP, PE និង ABS តាមតម្រូវការផលិតផល
ឈ្មោះប៉ូលីមែរគ្រាន់តែជាជំហានដំបូងនៃការចាត់ប្រភេទប៉ុណ្ណោះ។ PP ពីរលេខកូដអាចមានភាពខុសគ្នាខ្លាំងទាក់ទងនឹងសមត្ថភាពហូរ ភាពរឹង ភាពធន់នឹងការប៉ះទង្គិច និងការប្រើប្រាស់។ ដូចគ្នានេះដែរ «PE» មិនមានន័យថាគ្រប់ប្រភេទសុទ្ធតែសមស្របសម្រាប់ផលិតប៉ាឡែត ឬប្រអប់រឹងទេ។ ត្រូវកំណត់ថ្នាក់វត្ថុធាតុ (grade) ដែលត្រូវបានរចនាសម្រាប់ការចាក់ពុម្ពឱ្យបានត្រឹមត្រូវ។
| វត្ថុធាតុ | ការប្រើប្រាស់ដែលអាចពិចារណា | ចំណុចត្រូវផ្ទៀងផ្ទាត់ |
|---|---|---|
| PP | កាធុន ធុងទឹក កៅអី ប្រអប់ គម្រប និងប៉ាឡែតមួយចំនួន | តុល្យភាពរវាងភាពរឹង និងភាពធន់នឹងការប៉ះទង្គិច សមត្ថភាពហូរ ការខូចទ្រង់ទ្រាយរយៈពេលវែង និងតម្រូវការត្រចៀកបត់ ប្រសិនបើមាន |
| HDPE | ធុងទឹក ធុងផ្ទុក គ្រឿងបន្លាស់ដែលត្រូវការភាពស្វិត និងប៉ាឡែតដែលមានការរចនាសមស្រប | ភាពរឹង ការរួញ ភាពធន់នឹងការប្រេះដោយស្ត្រេស និងលក្ខខណ្ឌប៉ះពាល់សារធាតុគីមី |
| LDPE/LLDPE | គ្រឿងបន្លាស់ទន់ គម្រប ឬផ្នែកដែលត្រូវការភាពបត់បែន នៅពេលប្រើលេខកូដវត្ថុធាតុត្រឹមត្រូវ | កុំចាត់ទុកថាអាចជំនួស HDPE ដោយស្វ័យប្រវត្តិសម្រាប់ផលិតផលទ្រទម្ងន់ ឬត្រូវការភាពរឹងខ្ពស់ |
| ABS | សំបកឧបករណ៍ ប្រអប់បច្ចេកទេស និងគ្រឿងបន្លាស់ដែលត្រូវការផ្ទៃស្អាត និងភាពរឹង | សំណើម ស្ថិរភាពកម្ដៅ តម្រូវការប្រើប្រាស់ក្រៅអគារ និងភាពធន់នឹងសារធាតុគីមីតាមការប្រើប្រាស់ |
| PA, POM, PC, PBT ប្លាស្ទិកលាយ ឬប្លាស្ទិកពង្រឹង | គ្រឿងបន្លាស់ដែលមានតម្រូវការជាក់លាក់អំពីកម្ដៅ កកិត លក្ខណៈមេកានិច ឬវិមាត្រ | ការរចនាពុម្ព ការសម្ងួត ភាពធន់នឹងការសឹករបស់អង្គភាពចាក់ និងទិន្នន័យបច្ចេកទេសរបស់វត្ថុធាតុនីមួយៗ |
កុំប្រើសន្ទស្សន៍លំហូរដើម្បីវិនិច្ឆ័យគុណភាពទាំងមូល
MFR/MFI ជួយវាយតម្លៃសមត្ថភាពកែច្នៃដំបូង ប៉ុន្តែត្រូវអានជាមួយសីតុណ្ហភាព និងបន្ទុកដែលប្រើក្នុងការធ្វើតេស្ត។ មិនត្រូវប្រៀបធៀបតម្លៃពីរដែលវាស់នៅក្រោមលក្ខខណ្ឌខុសគ្នាដោយផ្ទាល់ទេ។ ប្រអប់ជញ្ជាំងស្ដើងអាចត្រូវការវត្ថុធាតុដែលបំពេញពុម្ពបានងាយ ខណៈកៅអី និងប៉ាឡែតត្រូវរកតុល្យភាពរវាងសមត្ថភាពហូរ សមត្ថភាពទ្រទម្ងន់ ភាពធន់នឹងការប៉ះទង្គិច និងអាយុកាលប្រើប្រាស់។ គ្រាប់ប្លាស្ទិកតម្លៃទាបមិនប្រាកដថាធ្វើឱ្យថ្លៃដើមផលិតផលទាបទេ ប្រសិនបើត្រូវបង្កើនទម្ងន់ ឬអត្រាផលិតផលត្រូវបដិសេធកើនឡើង។
ការរួញ និងការសម្ងួតត្រូវផ្អែកលើលេខកូដប្លាស្ទិកនីមួយៗ
PP និង PE ជាប្លាស្ទិកពាក់កណ្ដាលគ្រីស្តាល់។ កម្រិតរួញអាស្រ័យលើវត្ថុធាតុ ធរណីមាត្រផលិតផល លក្ខខណ្ឌបញ្ចុះកម្ដៅ និងការរក្សាសម្ពាធ។ មិនគួរប្រើអត្រារួញតែមួយសម្រាប់ផលិតពុម្ពគ្រប់ប្រភេទទេ។ ឯកសារ Mold Shrinkage របស់ LyondellBasell បញ្ជាក់ថាទិន្នន័យពីសំណាកសាកល្បងដែលមានរូបរាងសាមញ្ញមានប្រយោជន៍សម្រាប់ការប្រៀបធៀបប៉ុណ្ណោះ មិនអាចជំនួសការកំណត់ការរួញសម្រាប់ពុម្ពជាក់ស្ដែងបានទេ។
ជាទូទៅ PP/PE ថ្មីសុទ្ធមិនត្រូវការសម្ងួតដោយប្រព័ន្ធដកសំណើមដូចប្លាស្ទិកវិស្វកម្មជាច្រើនទេ ប៉ុន្តែត្រូវពិនិត្យគ្រាប់ដែលមានទឹកកកញើស វត្ថុធាតុកិនឡើងវិញ សារធាតុបំពេញ និងសារធាតុបន្ថែម។ ABS ជាធម្មតាត្រូវសម្ងួតតាមការណែនាំរបស់អ្នកផ្គត់ផ្គង់។ ឧទាហរណ៍ INEOS Styrolution ផ្សព្វផ្សាយការណែនាំជាក់លាក់សម្រាប់ Terluran GP-22។ មិនគួរយកប៉ារ៉ាម៉ែត្ររបស់វត្ថុធាតុនេះទៅប្រើជារូបមន្តសម្រាប់ ABS គ្រប់ប្រភេទទេ។
សម្រាប់ប្រអប់ប៉ះពាល់អាហារ ត្រូវមានឯកសារបញ្ជាក់ភាពសមស្របតាមថ្នាក់ប្លាស្ទិក ពណ៌ សារធាតុបន្ថែម និងលក្ខខណ្ឌប្រើប្រាស់ដែលបានគ្រោងទុក។ ការមានឈ្មោះ PP ឬ PE មិនមែនជាភស្តុតាងដោយខ្លួនឯងថាផលិតផលសម្រេចសមស្របសម្រាប់ប៉ះពាល់អាហារទេ។
3. តើក្រុមផលិតផលនីមួយៗគួរផ្ដល់អាទិភាពលើប៉ារ៉ាម៉ែត្រអ្វីខ្លះ?
| ផលិតផល | ចំណុចសំខាន់ក្នុងការជ្រើសរើសម៉ាស៊ីន និងពុម្ព | គុណភាពត្រូវផ្ទៀងផ្ទាត់ |
|---|---|---|
| កាធុន និងធុងទឹក | ផ្ទៃក្រឡាបញ្ចាំង ជម្រៅពុម្ព ចម្ងាយចលនាសម្រាប់យកផលិតផលចេញ និងភាពស្មើគ្នានៃជញ្ជាំង | មាត់មូលស្មើ បាតមានស្ថិរភាព ភាពមិនជ្រាបទឹក ភាពរឹងមាំនៃដងកាន់ និងទីតាំងភ្ជាប់ដងកាន់ |
| កៅអី | ពុម្ពធំ ផ្លូវហូរវែង ការបែងចែកឆ្អឹងពង្រឹង និងការបញ្ចុះកម្ដៅស្មើគ្នា | ស្ថិរភាពជើង សមត្ថភាពទ្រទម្ងន់ និងធន់នឹងការប៉ះទង្គិចក្រោមលក្ខខណ្ឌតេស្តដែលបានកំណត់ |
| ប្រអប់ជញ្ជាំងស្ដើង | អត្រាលំហូរចាក់ ការឆ្លើយតបពេលបង្កើនល្បឿន តុល្យភាពប្រហោងពុម្ព និងការយកផលិតផលចេញរហ័ស | ការបំពេញពុម្ព ទម្ងន់ថេរ គម្របបិទជិត និងសមត្ថភាពដាក់ជង់ |
| គ្រឿងបន្លាស់ | ភាពដដែលៗនៃបរិមាណចាក់ ការគ្រប់គ្រងកម្ដៅ ការកំណត់ទីតាំង និងគម្លាតអនុញ្ញាតក្នុងការផ្គុំ | វិមាត្របន្ទាប់ពីមានស្ថិរភាព ភាពរឹងមាំនៅខ្សែប្រសព្វលំហូរ និងមុខងារជាក់ស្ដែង |
| ប៉ាឡែត | កម្លាំងចាប់ពុម្ព មាឌចាក់ ទម្ងន់ពុម្ព ទំហំបើកពុម្ព និងរ៉ូបូត | បន្ទុកឋិតិវន្ត បន្ទុកពេលផ្លាស់ទី បន្ទុកលើធ្នើ កម្រិតកោងចុះ និងភាពធន់នឹងការប៉ះទង្គិច |
ប្រអប់ជញ្ជាំងស្ដើងជាឧទាហរណ៍ច្បាស់ថា «បរិមាណចាក់គ្រប់គ្រាន់» មិនស្មើនឹង «ចាក់ពុម្ពបានមានប្រសិទ្ធភាព» ទេ។ ប្លាស្ទិកត្រូវបំពេញពុម្ពមុនពេលលំហូរកករឹងហួសកម្រិត។ ដំណោះស្រាយចាក់ពុម្ពជញ្ជាំងស្ដើងរបស់ ENGEL សង្កត់ធ្ងន់លើសមត្ថភាពឆ្លើយតបរហ័សរបស់អង្គភាពចាក់ និងសមត្ថភាពធ្វើឱ្យប្លាស្ទិករលាយសម្រាប់ការប្រើប្រាស់នេះ។
ផ្ទុយទៅវិញ សម្រាប់ប៉ាឡែត លក្ខខណ្ឌទិញត្រូវបញ្ជាក់ប្រភេទបន្ទុក ការដាក់លើដីឬលើធ្នើ សីតុណ្ហភាពប្រើប្រាស់ និងរយៈពេលទ្របន្ទុក។ តួលេខ «សមត្ថភាពទ្រទម្ងន់» ដោយគ្មានលក្ខខណ្ឌតេស្តមិនគ្រប់គ្រាន់សម្រាប់សម្រេចអំពីវត្ថុធាតុ ការរចនា ឬម៉ាស៊ីនទេ។ សម្រាប់កៅអី ការអានតែកម្លាំងទ្រាំទាញរបស់គ្រាប់ប្លាស្ទិកមិនអាចជំនួសការធ្វើតេស្តផលិតផលសម្រេចទាំងមូលបានទេ។ ប៉ាឡែតអាចចាក់ពុម្ពជាដុំតែមួយ ឬផ្គុំពីផ្នែកដែលបានចាក់ពុម្ពដាច់ដោយឡែក។ ការកំណត់បរិមាណចាក់ត្រូវផ្អែកលើផ្នែកដែលចាក់ពុម្ពជាក់ស្ដែងក្នុងមួយវដ្ដ មិនត្រូវយកទម្ងន់ប៉ាឡែតសម្រេចទាំងមូលមកប្រើដោយស្វ័យប្រវត្តិទេ។
4. គណនាកម្លាំងចាប់ពុម្ព៖ ផ្ទៃក្រឡាបញ្ចាំងសំខាន់ជាងទម្ងន់
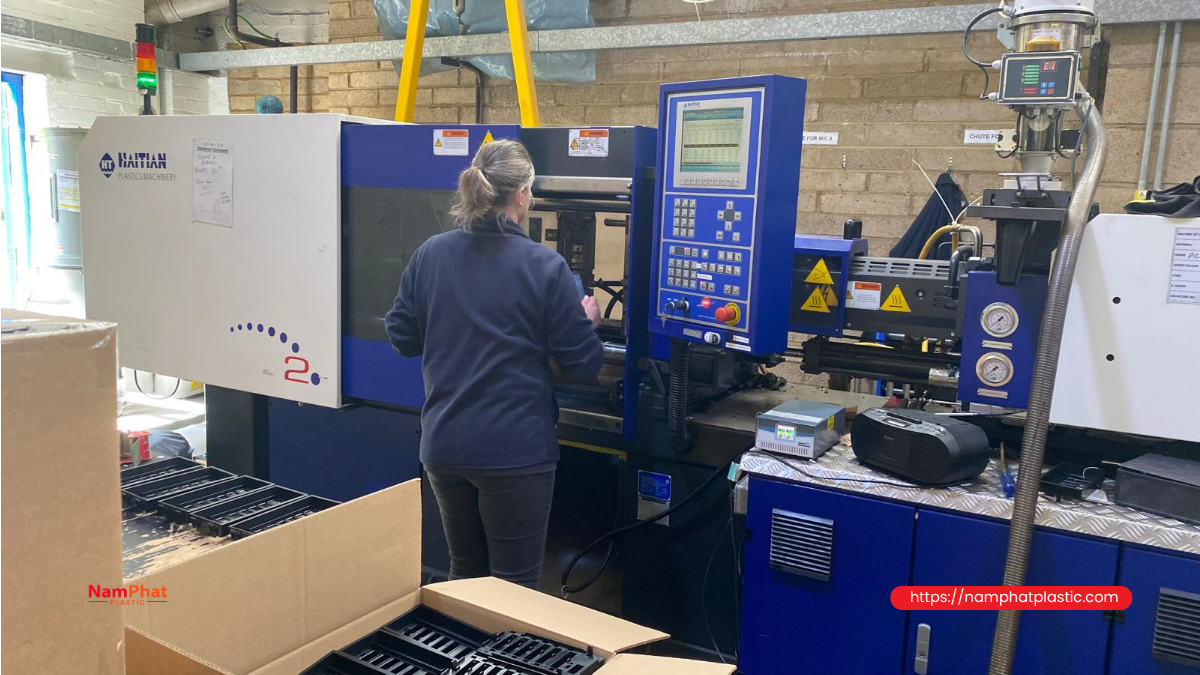
កម្លាំងចាប់ពុម្ពរក្សាពុម្ពទាំងពីរផ្នែកឱ្យជាប់បិទ។ សម្ពាធចាក់រុញប្លាស្ទិកតាមផ្លូវរត់ចូលក្នុងប្រហោងពុម្ព។ បរិមាណទាំងពីរនេះមានមុខងារ និងឯកតាខុសគ្នា៖ កម្លាំងចាប់ពុម្ពជាធម្មតាបង្ហាញជា kN ឬតោនកម្លាំង ខណៈសម្ពាធចាក់បង្ហាញជា bar ឬ MPa។
ដើម្បីប៉ាន់ស្មានដំបូង ត្រូវពិចារណាផ្ទៃក្រឡាបញ្ចាំងរបស់ប្រហោងពុម្ពទាំងអស់ និងផ្នែកប្រព័ន្ធផ្លូវរត់ប្លាស្ទិកដែលបង្កកម្លាំងបើកតាមទិសចាប់ពុម្ព។ សម្ពាធសម្រាប់គណនាគឺសម្ពាធសមមូលក្នុងប្រហោងពុម្ពសម្រាប់ស្ថានភាពបន្ទុកដែលកំពុងពិចារណា មិនមែនយកសម្ពាធចាក់អតិបរមាក្នុងកាតាឡុកមកប្រើដោយស្វ័យប្រវត្តិទេ។
F (kN) = A (cm²) × P (MPa) × 0.1
ដោយ 1 MPa = 1 N/mm²; 1 cm² = 100 mm²; 1 តោនកម្លាំងម៉ែត្រ ≈ 9.80665 kN។
ឧទាហរណ៍សន្មត៖ ផ្ទៃក្រឡាបញ្ចាំងសរុបមាន 600 cm² និងសម្ពាធសមមូលក្នុងប្រហោងពុម្ពសន្មត 35 MPa។ កម្លាំងបើកដែលប៉ាន់ស្មានគឺ 600 × 35 × 0.1 = 2,100 kN ស្មើប្រហែល 214 តោនកម្លាំង។ ប្រសិនបើក្រុមបច្ចេកទេសជ្រើសរើសមេគុណបម្រុងសម្រាប់ឧទាហរណ៍ 1.15 តម្រូវការដំបូងនឹងក្លាយជា 2,415 kN ឬប្រហែល 246 តោនកម្លាំង។
ឧទាហរណ៍នេះមិនមានន័យថាផលិតផលគ្រប់ប្រភេទដែលមានផ្ទៃក្រឡា 600 cm² ត្រូវប្រើម៉ាស៊ីន 250 តោនទេ។ សម្ពាធជាក់ស្ដែងនៅអាស្រ័យលើកម្រាស់ ផ្លូវហូរ ទីតាំងច្រកចាក់ វត្ថុធាតុ និងរបៀបបំពេញពុម្ព។ ទោះបីម៉ាស៊ីនបំពេញតាមការគណនាក៏ដោយ ក៏ត្រូវពិនិត្យពុម្ព អង្គភាពចាក់ និងធ្វើតេស្តផងដែរ។ ប្រភពយោងអំពីការប្រើផ្ទៃក្រឡាបញ្ចាំង និងដែនកំណត់នៃការប៉ាន់ស្មាន៖ ការណែនាំអំពីកម្លាំងចាប់ពុម្ពរបស់ Kruger Industries។
5. ពិនិត្យបរិមាណចាក់ វីស និងសមត្ថភាពដំឡើងពុម្ព
កុំបកស្រាយ «ក្រាម PS» ថាជាក្រាមរបស់ប្លាស្ទិកគ្រប់ប្រភេទ
កាតាឡុកអាចបង្ហាញមាឌចាក់ជា cm³ និងទម្ងន់ចាក់ដែលបម្លែងតាម PS។ មិនត្រូវយកតួលេខក្រាម PS ដដែលទៅប្រើជាសមត្ថភាពចាក់ PP, PE ឬ ABS ទេ។ ត្រូវកំណត់បរិមាណវត្ថុធាតុសរុបសម្រាប់ផលិតផលទាំងអស់ក្នុងមួយវដ្ដ បូកទាំងប្លាស្ទិកក្នុងផ្លូវចូលមេ (sprue) និងផ្លូវរត់ត្រជាក់ (cold runner) រួចផ្ទៀងផ្ទាត់នឹងមាឌប្រើប្រាស់បាន ដង់ស៊ីតេប្លាស្ទិករលាយ និងការណែនាំបម្លែងរបស់ក្រុមហ៊ុនផលិត។
សម្រាប់ប្រព័ន្ធផ្លូវរត់ក្តៅ (hot runner) មិនត្រូវរាប់ប្លាស្ទិកទាំងអស់នៅក្នុងបំពង់ចែកចាយ (manifold) ថាជាបរិមាណដែលត្រូវបញ្ចេញក្នុងមួយវដ្ដទេ។ ទោះយ៉ាងណា ប្លាស្ទិកដែលនៅសល់ក្នុងប្រព័ន្ធនៅតែពាក់ព័ន្ធនឹងរយៈពេលស្នាក់នៅ ការប្ដូរពណ៌ និងហានិភ័យនៃការបែកបាក់ដោយកម្ដៅ។ តារាងប៉ារ៉ាម៉ែត្ររបស់ ARBURG បង្ហាញយ៉ាងច្បាស់ពីការរាយមាឌតាមចម្ងាយចលនា ក្រាម PS អត្រាលំហូរ និងសម្ពាធចាក់ដាច់ដោយឡែក។
អង្គភាពចាក់តូចពេកអាចខ្វះប្លាស្ទិក ឬធ្វើឱ្យប្លាស្ទិករលាយមិនទាន់ពេល។ អង្គភាពធំពេកសម្រាប់ផលិតផលស្រាលពេកអាចធ្វើឱ្យវត្ថុធាតុស្នាក់នៅយូរ។ ឯកសារអំពីឧបករណ៍ចាក់ពុម្ពរបស់ Covestro លើកឡើងពីហានិភ័យនៃរយៈពេលស្នាក់នៅ នៅពេលចម្ងាយចលនាវីសសម្រាប់កំណត់បរិមាណខ្លីពេក។ ដូច្នេះ ការទិញម៉ាស៊ីនធំខ្លាំងដើម្បីទុកសមត្ថភាពបម្រុងមិនមែនជាជម្រើសមានសុវត្ថិភាពជានិច្ចទេ។
អានប៉ារ៉ាម៉ែត្រទាំងមូល មិនមែនតែមួយជួរឈរ
- អង្កត់ផ្ចិតវីស៖ ប៉ះពាល់ដល់មាឌតាមចម្ងាយចលនា។ ការប្ដូរអង្កត់ផ្ចិតអាចធ្វើឱ្យសម្ពាធចាក់ដែលអាចប្រើបានប្រែប្រួល។
- អត្រាលំហូរចាក់ cm³/s៖ មានប្រយោជន៍សម្រាប់ប្រៀបធៀបតម្រូវការបំពេញពុម្ព។ ល្បឿនវីសរុលទៅមុខជា mm/s អាចប្រៀបធៀបបានលុះត្រាតែដឹងអង្កត់ផ្ចិតវីស។
- សម្ពាធចាក់ និងសម្ពាធរក្សា៖ ពិនិត្យដែនកំណត់សម្រាប់ប្រតិបត្តិការបន្ត មិនមែនតែតម្លៃអតិបរមា។ សម្ពាធចាក់អតិបរមា និងអត្រាលំហូរចាក់អតិបរមាអាចមិនសម្រេចបានក្នុងពេលតែមួយទេ។ ត្រូវពិនិត្យដែនសមត្ថភាពប្រតិបត្តិការ (operating envelope) នៃរចនាសម្ព័ន្ធម៉ាស៊ីនដែលបានជ្រើសរើសជាក់ស្ដែង។
- សមត្ថភាពធ្វើឱ្យប្លាស្ទិករលាយ៖ ត្រូវផ្ទៀងផ្ទាត់តាមវត្ថុធាតុ និងលក្ខខណ្ឌដែលបានប្រកាស។ តួលេខ kg/h សម្រាប់ PS មិនអាចបម្លែងជាផលិតភាព PP ដោយស្វ័យប្រវត្តិបានទេ។
- សម្ភារៈវីស និងស៊ីឡាំង៖ ត្រូវវាយតម្លៃនៅពេលប្រើប្លាស្ទិកពង្រឹង សារធាតុបំពេញ ឬសមាសធាតុដែលត្រូវការភាពធន់នឹងការសឹក និងច្រេះ។
ពុម្ពត្រូវអាចដំឡើងបាន ហើយផលិតផលត្រូវអាចយកចេញបាន
ឯកសារផ្ទៀងផ្ទាត់ត្រូវមានគម្លាតរវាងដងទប់ (tie bars) ប្រសិនបើម៉ាស៊ីនមាន ទំហំបន្ទះចាប់ពុម្ព កម្រាស់ពុម្ពអប្បបរមា និងអតិបរមា ចម្ងាយបើកពុម្ព គម្លាតបើកអតិបរមា ទម្ងន់ពុម្ពដែលអនុញ្ញាត និងចម្ងាយរុញចេញ។ ត្រូវបន្ថែមទីតាំងរន្ធចាប់ វង់កំណត់មជ្ឈមណ្ឌល ភាពត្រូវគ្នានៃក្បាលចាក់ យន្តការដកស្នូល និងចំណុចភ្ជាប់ទំនាក់ទំនងរ៉ូបូត។
សម្រាប់ធុងជ្រៅ ឬកៅអីធំ ពុម្ពអាចដាក់សមនឹងបន្ទះម៉ាស៊ីន ប៉ុន្តែនៅតែមិនមានទំហំទំនេរគ្រប់គ្រាន់សម្រាប់យកផលិតផលចេញ។ ដូច្នេះ ប្លង់រៀបចំត្រូវពិចារណាទាំងផលិតផល ដៃចាប់ និងផ្លូវចលនា មិនមែនតែព្រំគែមពុម្ពនៅពេលបិទទេ។
6. ម៉ាស៊ីនធារាសាស្ត្រ អគ្គិសនី ឬ hybrid៖ ប្រៀបធៀបតាមតម្រូវការជាក់ស្ដែង
| ប្រភេទប្រព័ន្ធបញ្ជូនកម្លាំង | ចំណុចគួរពិចារណា | អ្វីត្រូវផ្ទៀងផ្ទាត់មុនជ្រើសរើស |
|---|---|---|
| ធារាសាស្ត្រ រួមទាំង servo-hydraulic | មានការកំណត់រចនាសម្ព័ន្ធច្រើន និងអាចងាយស្រួលសម្រាប់មុខងារដែលប្រើធារាសាស្ត្រ អាស្រ័យលើការរចនា | ថាមពលអគ្គិសនីក្នុងវដ្ដជាក់ស្ដែង ការគ្រប់គ្រងប្រេង និងកម្ដៅ ភាពដដែលៗ និងការថែទាំ |
| អគ្គិសនី | គ្រប់គ្រងអ័ក្សចលនាដោយផ្ទាល់ សមស្របនឹងតម្រូវការភាពដដែលៗ និងចលនារហ័ស នៅពេលរចនាសម្ព័ន្ធម៉ាស៊ីនអាចបំពេញបាន | ដែនកំណត់ការចាក់ និងរក្សាសម្ពាធ បន្ទុកពុម្ព ឧបករណ៍ជំនួយសម្រាប់ដកស្នូល និងថ្លៃដើមពេញអាយុកាល |
| Hybrid | រួមបញ្ចូលអ័ក្សអគ្គិសនី និងធារាសាស្ត្រដើម្បីបំពេញតម្រូវការជាក់លាក់ | អ័ក្សណាប្រើអគ្គិសនី អ័ក្សណាប្រើធារាសាស្ត្រ និងសមត្ថភាពធ្វើចលនាក្នុងពេលតែមួយ |
មិនគួរអះអាងថាម៉ាស៊ីនអគ្គិសនីតែងសន្សំថាមពលបានជាភាគរយថេរ ឬថា hybrid តែងលឿនជាងម៉ាស៊ីនធារាសាស្ត្រទាំងអស់ទេ។ រចនាសម្ព័ន្ធជាក់លាក់ និងវដ្ដផលិតផលជាកត្តាកំណត់លទ្ធផល។ ARBURG ពិពណ៌នា hybrid ថាជាការរួមបញ្ចូលអ័ក្សអគ្គិសនី និងធារាសាស្ត្រ។ វាមិនមែនជាឈ្មោះសម្រាប់រចនាសម្ព័ន្ធតែមួយប្រភេទទេ។
នៅពេលសាកល្បងម៉ាស៊ីន គួរកត់ត្រាថាមពលអគ្គិសនីក្នុងមួយផលិតផលដែលមានគុណភាពតាមកំណត់ និងបញ្ជាក់ព្រំដែនវាស់ឱ្យច្បាស់៖ តែម៉ាស៊ីន ឬរួមទាំងម៉ាស៊ីនទឹកត្រជាក់ (chiller) ម៉ាស៊ីនសម្ងួត និងរ៉ូបូត។ ការប្រៀបធៀបដោយប្រើពុម្ព វត្ថុធាតុ គុណភាព និងលក្ខខណ្ឌប្រតិបត្តិការដូចគ្នាមានប្រយោជន៍ជាងការប្រៀបធៀបតែកម្លាំងម៉ូទ័រដែលបានដំឡើង។
7. ពុម្ព និងឧបករណ៍ជំនួយកំណត់ស្ថិរភាពផលិតកម្ម
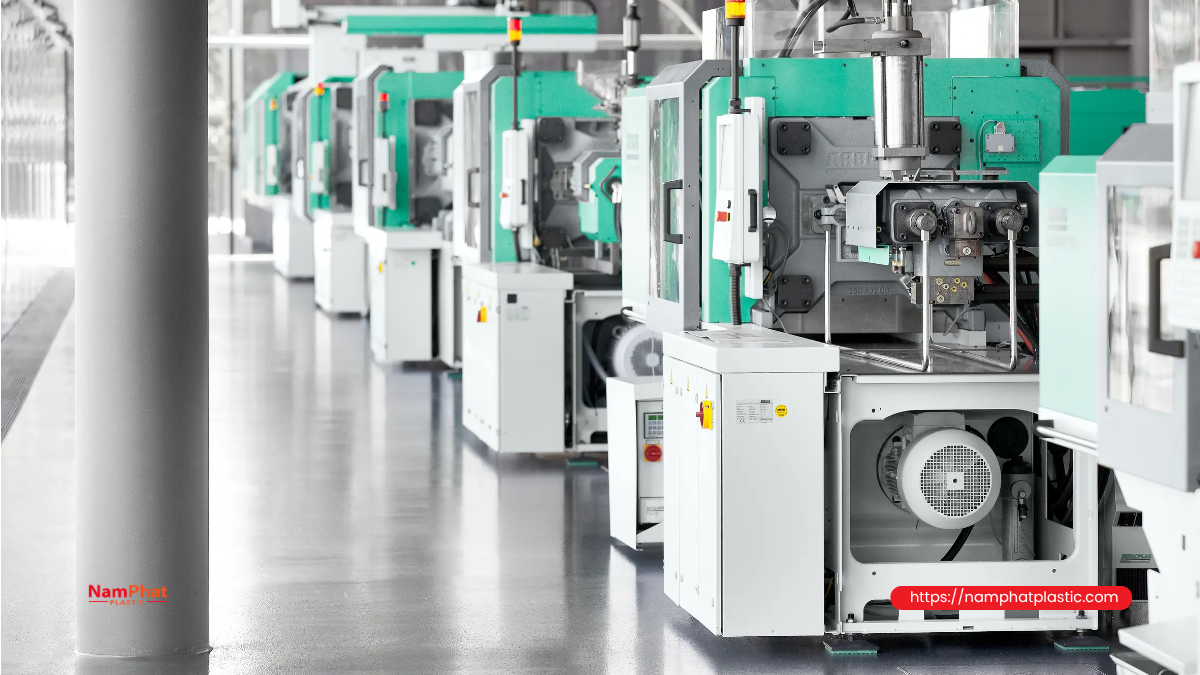
ម៉ាស៊ីនល្អមិនអាចប៉ះប៉ូវចំណុចខ្សោយនៃការរចនាទាំងអស់បានទេ។ ច្រកចាក់ត្រូវសមស្របនឹងទីតាំងបំពេញពុម្ព ស្នាមច្រកដែលអនុញ្ញាត និងខ្សែប្រសព្វលំហូរ ហើយប្រហោងពុម្ពទាំងអស់ត្រូវមានតុល្យភាព។ ប្រព័ន្ធបញ្ចេញខ្យល់ត្រូវរចនា និងថែទាំដើម្បីកាត់បន្ថយខ្យល់ជាប់។ មិនត្រូវកែចង្អូរបញ្ចេញខ្យល់ដោយខ្លួនឯងដោយប្រើទំហំរួមតែមួយសម្រាប់ប្លាស្ទិកគ្រប់ប្រភេទទេ។
ការបញ្ចុះកម្ដៅត្រូវគ្រប់គ្រងទាំងសីតុណ្ហភាព និងអត្រាលំហូរនៃសាខានីមួយៗ។ ម៉ាស៊ីន chiller ដែលមានសមត្ថភាពតាមស្លាកគ្រប់គ្រាន់មិនធានាថាពុម្ពប្ដូរកម្ដៅបានល្អទេ ប្រសិនបើបណ្ដាញទឹកស្ទះ ឬការចែកចាយមិនស្មើគ្នា។ គួរតាមដានភាពខុសគ្នាសីតុណ្ហភាព និងស្ថានភាពលំហូរ ដើម្បីបែងចែកបញ្ហាប្រភពត្រជាក់ពីបញ្ហាក្នុងពុម្ព។
- ការផ្គត់ផ្គង់ និងកំណត់បរិមាណវត្ថុធាតុ៖ កាត់បន្ថយការលាយខុសលេខកូដ ខុសសមាមាត្រពណ៌ ឬភាពប្រែប្រួលវត្ថុធាតុ។
- ម៉ាស៊ីនសម្ងួត៖ ជ្រើសរើសបច្ចេកវិទ្យាសមស្របតាមប្លាស្ទិក។ វាយតម្លៃសំណើមដែលសម្រេចបាន ជំនួសឱ្យការមើលតែសីតុណ្ហភាពលើអេក្រង់។
- ឧបករណ៍គ្រប់គ្រងសីតុណ្ហភាពពុម្ព៖ រក្សាលក្ខខណ្ឌកម្ដៅសមស្រប មិនមែនមានន័យថាត្រូវធ្វើឱ្យពុម្ពត្រជាក់បំផុតតាមដែលអាចធ្វើបានជានិច្ចទេ។
- រ៉ូបូត និងខ្សែក្រវាត់ដឹកជញ្ជូន៖ សម្របតាមវដ្ដ កាត់បន្ថយការខូចទ្រង់ទ្រាយពេលចាប់ និងជៀសវាងការរង់ចាំនៅដំណាក់កាលរៀបជង់។
- ម៉ាស៊ីនកិន៖ គ្រប់គ្រងទំហំគ្រាប់ ធូលី ការលាយកខ្វក់ និងការតាមដានប្រភពសំណល់ មុនពិចារណាប្រើឡើងវិញ។
ប្លាស្ទិកកិនស្អាតនៅក្នុងរោងចក្រក៏មិនស្មើនឹងគ្រាប់ថ្មីសុទ្ធដោយស្វ័យប្រវត្តិដែរ។ សមាមាត្រប្រើឡើងវិញត្រូវផ្ទៀងផ្ទាត់តាមតម្រូវការអតិថិជន មុខងារផលិតផល និងឯកសារវត្ថុធាតុ។ សម្រាប់ផលិតផលដែលមានតម្រូវការតឹងរ៉ឹង ការប្រើឡើងវិញត្រូវវាយតម្លៃដាច់ដោយឡែក មិនត្រូវផ្អែកលើអត្រាសន្មតតែមួយទេ។
8. គ្រប់គ្រងកំហូចដោយភស្តុតាង មិនកែម៉ាស៊ីនតាមការស្មាន
នៅពេលមានកំហូច ដំបូងត្រូវរក្សាសំណាក ហើយកំណត់ថាបញ្ហាកើតឡើងនៅគ្រប់ប្រហោងពុម្ព ឬតែទីតាំងមួយ កើតជាបន្តបន្ទាប់ ឬក្រោយប្ដូរឡូត៍វត្ថុធាតុ។ បន្ទាប់មកផ្ទៀងផ្ទាត់វត្ថុធាតុ ទិន្នន័យវដ្ដ និងស្ថានភាពពុម្ព។ តារាងខាងក្រោមជាមគ្គុទ្ទេសក៍សម្រាប់កំណត់វិសាលភាពមូលហេតុ មិនមែនជាបញ្ជាឱ្យបង្កើន ឬបន្ថយប៉ារ៉ាម៉ែត្រដោយផ្ទាល់ទេ។
| រោគសញ្ញា | ក្រុមមូលហេតុត្រូវពិចារណា | ភស្តុតាងគួរប្រមូល |
|---|---|---|
| ចាក់មិនពេញ (short shot) | សមត្ថភាពបំពេញពុម្ព ការផ្គត់ផ្គង់វត្ថុធាតុ ច្រកចាក់ និងខ្យល់ជាប់ | ទីតាំងមិនពេញ ទម្ងន់ ខ្សែកោងសម្ពាធ និងរយៈពេលបំពេញពុម្ព |
| សាច់លើសតាមស្នាមពុម្ព (flash) | ផ្ទៃប្រសព្វពុម្ព បន្ទុកចាប់ពុម្ព សម្ពាធក្នុងប្រហោងពុម្ព និងការសឹកពុម្ព | ទីតាំងសាច់លើស ស្ថានភាពផ្ទៃ និងភាពកើតឡើងដដែលតាមវដ្ដ |
| ស្នាមផត ឬប្រហោងខាងក្នុង | តំបន់សាច់ប្លាស្ទិកក្រាស់ ការប៉ះប៉ូវការរួញ និងការបញ្ជូនសម្ពាធតាមច្រក | ផ្ទៃកាត់ កម្រាស់តាមតំបន់ និងទម្ងន់បន្ទាប់ពីរក្សាសម្ពាធ |
| កោងវៀច | ការរួញមិនស្មើ ការបញ្ចុះកម្ដៅ ទិសដៅលំហូរ និងការយកចេញពីពុម្ព | វិមាត្រតាមពេលវេលា សីតុណ្ហភាពពុម្ព និងទិសដៅខូចទ្រង់ទ្រាយ |
| ឆ្នូតប្រាក់ ឬស្នាមឆេះ | សំណើម ឧស្ម័ន ការបែកបាក់ដោយកម្ដៅ ឬប្រវត្តិប៉ះពាល់កម្ដៅ | សំណើម ឡូត៍វត្ថុធាតុ ទីតាំងកំហូច និងរយៈពេលស្នាក់នៅ |
| ខ្សែប្រសព្វលំហូរខ្សោយ (weak weld line) | ការជួបគ្នានៃលំហូរ លក្ខខណ្ឌភ្ជាប់ ការរចនា និងវត្ថុធាតុ | ទីតាំងខ្សែប្រសព្វ និងតេស្តមេកានិច ឬមុខងារ |
អាចប្រើ មគ្គុទ្ទេសក៍ដោះស្រាយកំហូចចាក់ពុម្ពរបស់ BASF ជាឯកសារយោងដំបូង។ សេចក្ដីសន្និដ្ឋានត្រូវផ្អែកលើការពិនិត្យនៅខ្សែផលិតកម្ម និងការធ្វើតេស្តដែលមានការគ្រប់គ្រង។ ការប្ដូរកត្តាច្រើនក្នុងពេលតែមួយធ្វើឱ្យពិបាកកំណត់មូលហេតុពិតប្រាកដ។
ផែនការគុណភាពគួររួមមានសំណាកដើមវេន សំណាកក្រោយប្ដូរឡូត៍ ឬពុម្ព លក្ខណៈវិនិច្ឆ័យរូបរាង និងវិមាត្រសំខាន់ៗ។ សម្រាប់គ្រឿងបន្លាស់ផ្គុំ ត្រូវព្រមព្រៀងពេលវាស់ក្រោយចាក់ និងលក្ខខណ្ឌរក្សាសំណាកឱ្យមានស្ថិរភាព។ ផលិតផលដែលមានវិមាត្រត្រឹមត្រូវភ្លាមៗក្រោយចេញពីពុម្ពមិនបញ្ជាក់ថាវានឹងមានស្ថិរភាពនៅពេលយកទៅផ្គុំទេ។
9. គណនាផលិតភាព និងថ្លៃដើមក្នុងមួយផលិតផលមានគុណភាពតាមកំណត់
ផលិតភាពទ្រឹស្ដីក្នុងមួយម៉ោង = 3,600 × ចំនួនផលិតផលក្នុងមួយវដ្ដ ÷ រយៈពេលវដ្ដជាវិនាទី។ នៅពេលរៀបចំផែនការ ត្រូវដកពេលឈប់ ការបាត់បង់ល្បឿន និងផលិតផលខូច ប៉ុន្តែត្រូវជៀសវាងការរាប់ស្ទួនធាតុដែលបានបញ្ចូលក្នុងទិន្នន័យវាស់ជាក់ស្ដែងរួចហើយ។
ឧទាហរណ៍សន្មត៖ ពុម្ពពីរប្រហោង និងវដ្ដ 30 វិនាទីផ្ដល់ផលិតភាពទ្រឹស្ដី 240 ផលិតផល/ម៉ោង។ ប្រសិនបើអត្រាពេលវេលាដំណើរការដែលមានប្រយោជន៍គឺ 85% និងអត្រាផលិតផលតាមកំណត់គឺ 98% នោះបរិមាណផលិតផលតាមកំណត់ដែលរំពឹងទុកគឺ 240 × 0.85 × 0.98 ≈ 200 ផលិតផល/ម៉ោង។ ការគណនានេះសន្មតថាវដ្ដជាក់ស្ដែងនៅពេលម៉ាស៊ីនដំណើរការនៅតែ 30 វិនាទី។
ថ្លៃដើមត្រូវបែងចែកការប្រើប្រាស់វត្ថុធាតុជាក់ស្ដែង អគ្គិសនី និងសេវាជំនួយ កម្លាំងពលកម្ម រំលស់ ការថែទាំ ពុម្ព ការត្រួតពិនិត្យ និងការវេចខ្ចប់ តាមបរិមាណផលិតផលដែលមានគុណភាពតាមកំណត់។ កុំគុណចំនួនប្រហោងពុម្ពនឹងផលិតភាពដោយមិនគិតពីប្រហោងដែលត្រូវបានបិទ ឬផលិតផលដែលត្រូវបដិសេធ។
ការបង្កើនចំនួនប្រហោងអាចបង្កើនផលិតកម្ម ប៉ុន្តែក៏ធ្វើឱ្យពុម្ពធំឡើង បង្កើនតម្រូវការបរិមាណចាក់ និងធ្វើឱ្យពិបាករកតុល្យភាពជាងមុន។ ការកាត់បន្ថយពេលបញ្ចុះកម្ដៅមានតម្លៃលុះត្រាតែផលិតផលនៅតែបំពេញតម្រូវការក្រោយមានស្ថិរភាព។ ប្រសិនបើរ៉ូបូត ឬដំណាក់កាលវេចខ្ចប់យឺតជាងម៉ាស៊ីន ការវិនិយោគលើល្បឿនចាក់ខ្ពស់ជាងមុនមិនប្រាកដថាបង្កើនទំនិញដែលអាចចេញពីឃ្លាំងបានទេ។
10. ឯកសារត្រូវរៀបចំមុនស្នើសុំរចនាសម្ព័ន្ធម៉ាស៊ីន
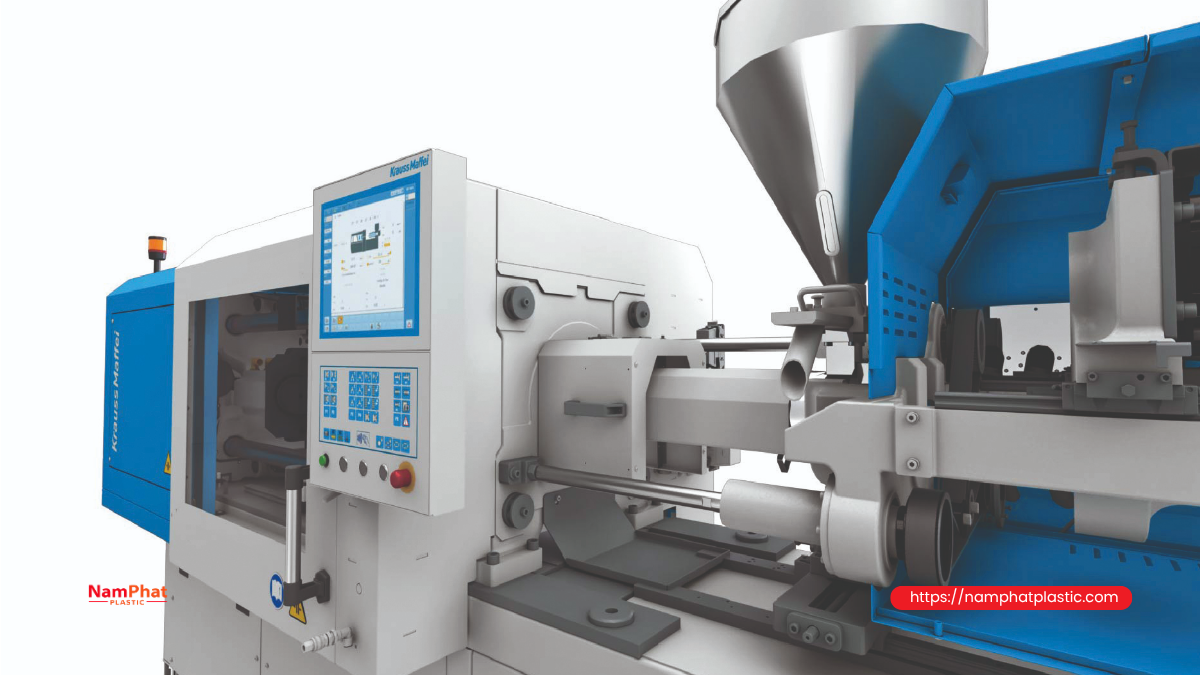
- គំនូរបច្ចេកទេស ឬសំណាកផលិតផល វិមាត្រ ទម្ងន់គោលដៅ និងតំបន់ដែលមានគម្លាតអនុញ្ញាតសំខាន់។
- លេខកូដប្លាស្ទិកដែលគ្រោងប្រើ ពណ៌ សារធាតុបន្ថែម និងតម្រូវការប្រើប្លាស្ទិកកែច្នៃឡើងវិញ ប្រសិនបើមាន។
- បរិមាណផលិតប្រចាំខែ ចំនួនវេន ទំហំឡូត៍ និងប្រេកង់ប្ដូរពណ៌។
- គំនូរពុម្ព ចំនួនប្រហោង ទំហំ ទម្ងន់ និងយន្តការពិសេស។
- លក្ខណៈវិនិច្ឆ័យទទួលយកទាក់ទងនឹងរូបរាង វិមាត្រ មុខងារ វដ្ដ និងអត្រាផលិតផលតាមកំណត់។
- អគ្គិសនី ទឹក ខ្យល់បង្ហាប់ គ្រឹះ ទំហំទីតាំង ឧបករណ៍លើក និងផែនការថែទាំ។
គួរស្នើឱ្យធ្វើតេស្តជាមួយផលិតផលតំណាង និងកត់ត្រាលក្ខខណ្ឌតេស្ត។ សំណាកស្អាតក្នុងវដ្ដពីរបីមិនគ្រប់គ្រាន់សម្រាប់វាយតម្លៃផលិតកម្មមានស្ថិរភាពទេ។ នៅពេលប្រៀបធៀបសម្រង់តម្លៃ ត្រូវបែងចែកម៉ាស៊ីន ពុម្ព ឧបករណ៍ជំនួយ រ៉ូបូត ការដំឡើង ការបណ្ដុះបណ្ដាល ការធានា និងគ្រឿងបន្លាស់បម្រុងឱ្យច្បាស់ ដើម្បីជៀសវាងការប្រៀបធៀបវិសាលភាពផ្គត់ផ្គង់ដែលមិនស្មើគ្នា។
11. សុវត្ថិភាពពេលប្រតិបត្តិការម៉ាស៊ីនចាក់ពុម្ពប្លាស្ទិក
កុំដោះ បិទមុខងារ ឬរំលងទ្វារការពារ និងប្រព័ន្ធចាក់សោសុវត្ថិភាព (safety interlocks)។ ពេលថែទាំ ឬអន្តរាគមន៍ក្នុងតំបន់គ្រោះថ្នាក់ ត្រូវអនុវត្តនីតិវិធីផ្ដាច់ប្រភពថាមពល ចាក់សោ និងដាក់ស្លាក (lockout/tagout) របស់ទីតាំងផលិតកម្ម រួមជាមួយការណែនាំរបស់ក្រុមហ៊ុនផលិត។ ការបើកទ្វារសុវត្ថិភាពមិនអាចជំនួសនីតិវិធីផ្ដាច់ថាមពលទាំងមូលបានទេ។
ត្រូវគ្រប់គ្រងផ្ទៃក្តៅ ប្លាស្ទិករលាយ សម្ពាធសន្សំទុក និងចលនារ៉ូបូត។ បុគ្គលិកត្រូវបានបណ្ដុះបណ្ដាល មានឧបករណ៍ការពារផ្ទាល់ខ្លួនសមស្រប និងប្រព័ន្ធបញ្ចេញខ្យល់តាមវត្ថុធាតុដែលប្រើ។ សូមយោង ការណែនាំសុវត្ថិភាពម៉ាស៊ីនចាក់ពុម្ពផ្ដេករបស់ OSHA។ នេះជាប្រភពយោងបច្ចេកទេស មិនអាចជំនួសតម្រូវការច្បាប់ និងនីតិវិធីសុវត្ថិភាពដែលអនុវត្តនៅរោងចក្របានទេ។
សំណួរដែលសួរញឹកញាប់អំពីម៉ាស៊ីនចាក់ពុម្ពប្លាស្ទិក
1. តើម៉ាស៊ីនមួយអាចចាក់ពុម្ពទាំង PP, PE និង ABS បានទេ?
អាចបាន ប្រសិនបើរចនាសម្ព័ន្ធម៉ាស៊ីន អង្គភាពធ្វើឱ្យប្លាស្ទិករលាយ ចន្លោះសីតុណ្ហភាព និងឧបករណ៍ជំនួយបំពេញតម្រូវការវត្ថុធាតុនីមួយៗ។ ទោះយ៉ាងណា ត្រូវមាននីតិវិធីប្ដូរវត្ថុធាតុ សម្អាត និងសម្ងួតសមស្រប។ ការប្រើម៉ាស៊ីនរួមមិនមានន័យថាអាចប្រើពុម្ពរួម ឬចម្លងប៉ារ៉ាម៉ែត្រទាំងអស់បានទេ។
2. តើម៉ាស៊ីនផលិតកាធុន ធុងទឹក និងកៅអីត្រូវការកម្លាំងចាប់ពុម្ពប៉ុន្មានតោន?
មិនអាចសន្និដ្ឋានពីឈ្មោះផលិតផលបានទេ។ ត្រូវដឹងផ្ទៃក្រឡាបញ្ចាំង ចំនួនប្រហោង សម្ពាធក្នុងប្រហោងពុម្ពដែលរំពឹងទុក និងការរចនាលំហូរ។ បន្ទាប់ពីប៉ាន់ស្មានកម្លាំងចាប់ពុម្ព ត្រូវពិនិត្យបរិមាណចាក់ ទំហំពុម្ព និងចម្ងាយចលនាសម្រាប់យកផលិតផលចេញផងដែរ។ ទម្ងន់ផលិតផលសម្រេចដោះស្រាយបានតែផ្នែកមួយនៃបញ្ហាប៉ុណ្ណោះ។
3. ហេតុអ្វីម៉ាស៊ីនមានបរិមាណចាក់គ្រប់គ្រាន់ តែនៅតែចាក់ប្រអប់ជញ្ជាំងស្ដើងមិនបានល្អ?
ម៉ាស៊ីនអាចខ្វះអត្រាលំហូរ ឬសមត្ថភាពបង្កើនល្បឿនដែលចាំបាច់ក្នុងអំឡុងពេលបំពេញពុម្ព។ ពុម្ព ប្រព័ន្ធបញ្ចេញខ្យល់ និងលេខកូដប្លាស្ទិកក៏អាចកំណត់លំហូរផងដែរ។ ត្រូវពិនិត្យទាំងអង្គភាពចាក់ និងការរចនាផលិតផល មិនមែនគ្រាន់តែបង្កើនសម្ពាធអតិបរមាទេ។
4. តើអាចប្រើប្លាស្ទិកកែច្នៃឡើងវិញដើម្បីចាក់ពុម្ពប៉ាឡែតបានទេ?
អាចពិចារណាបាន នៅពេលវត្ថុធាតុ និងផលិតផលសម្រេចត្រូវបានវាយតម្លៃថាសមស្រប។ ត្រូវគ្រប់គ្រងការលាយកខ្វក់ សមត្ថភាពហូរ ភាពរឹងមាំ និងស្ថិរភាពរវាងឡូត៍។ បន្ទុកលើធ្នើ សីតុណ្ហភាព និងរយៈពេលទ្របន្ទុកត្រូវធ្វើតេស្តដាច់ដោយឡែក មិនអាចសន្និដ្ឋានពីការមើលឃើញថាប៉ាឡែតរឹងមាំ ឬធ្ងន់បានទេ។
5. តើគួរផ្ដល់អាទិភាពដល់ម៉ាស៊ីនតម្លៃទាប ឬម៉ាស៊ីនសន្សំអគ្គិសនី?
គួរប្រៀបធៀបថ្លៃដើមសរុបក្នុងមួយផលិតផលដែលមានគុណភាពតាមកំណត់ក្នុងអំឡុងអាយុកាលប្រើប្រាស់ដែលបានគ្រោងទុក។ ម៉ាស៊ីនដែលមានតម្លៃទិញខ្ពស់ជាងមានហេតុផលលុះត្រាតែអត្ថប្រយោជន៍ពីផលិតភាព អគ្គិសនី គុណភាព ឬការថែទាំអាចប៉ះប៉ូវភាពខុសគ្នាតម្លៃបាន។ ត្រូវមានទិន្នន័យតេស្ត និងសម្មតិកម្មប្រតិបត្តិការច្បាស់លាស់ ជំនួសការពឹងលើភាគរយសន្សំក្នុងការផ្សាយពាណិជ្ជកម្ម។
សេចក្ដីសន្និដ្ឋាន៖ ជ្រើសរើសម៉ាស៊ីនដោយចាប់ផ្ដើមពីស្តង់ដារផលិតផលសម្រេច
ម៉ាស៊ីនចាក់ពុម្ពប្លាស្ទិកសមស្របគឺម៉ាស៊ីនដែលផលិតបានតាមតម្រូវការ ជាមួយថ្លៃដើម និងស្ថិរភាពដែលអាចទទួលយកបាន។ សម្រាប់កាធុន ធុងទឹក កៅអី ប្រអប់ គ្រឿងបន្លាស់ ឬប៉ាឡែត សូមចាប់ផ្ដើមពីវត្ថុធាតុ និងលក្ខខណ្ឌប្រើប្រាស់ បន្ទាប់មកផ្ទៀងផ្ទាត់ពុម្ព កម្លាំងចាប់ពុម្ព បរិមាណចាក់ ល្បឿន និងឧបករណ៍ជំនួយដោយផ្អែកលើទិន្នន័យ។
អ្នកអាចអានបន្ថែមអំពី ចំណេះដឹងឧស្សាហកម្មប្លាស្ទិកនៅ Nam Phát Plastic។ ប្រសិនបើត្រូវការដំណោះស្រាយវេចខ្ចប់ និងការពារទំនិញក្រោយផលិត សូមមើលប្រភេទ ថង់ PE និងសម្ភារៈវេចខ្ចប់ PE ហើយពិភាក្សាជាមួយ Nam Phát អំពីលក្ខណៈបច្ចេកទេស ទំហំ និងគោលបំណងប្រើប្រាស់។ អត្ថបទនេះផ្ដល់ចំណេះដឹងអំពីបច្ចេកវិទ្យាចាក់ពុម្ព មិនមែនជាការប្រកាសថា Nam Phát ផ្គត់ផ្គង់ម៉ាស៊ីនចាក់ពុម្ព ឬទទួលផលិតផលិតផលចាក់ពុម្ពដែលបានរៀបរាប់ខាងលើទេ។
- 0 មតិយោបល់


