


 ផាន់ វ៉ាន់ ហួង
- 20/10/2026
- 2
ខ្សែសង្វាក់ផលិតហ្វីល PE សម្រាប់រុំប៉ាឡែត បម្លែងគ្រាប់ជ័រទៅជាហ្វីលដែលអាចទាញលាត ភ្ជាប់ជាប់គ្នា និងរឹតរក្សាទំនិញជាកញ្ចប់។ ប្រព័ន្ធពេញលេញរួមមានការផ្គត់ផ្គង់ និងកំណត់បរិមាណវត្ថុធាតុ ការបញ្ចេញជ័រ ការបង្កើតហ្វីល ការធ្វើឱ្យត្រជាក់ ការវាស់កម្រាស់ កាត់គែម និងមូរ។ ការបែងចែករមូរ ឬទាញលាតជាមុនត្រូវបន្ថែមតាមផលិតផលសម្រេច។
អត្ថបទនេះតាមដានលំហូរវត្ថុធាតុក្នុងរោងចក្រ ដោយផ្តោតលើបច្ចេកវិទ្យា និងចំណុចត្រួតពិនិត្យគុណភាព។ ប្រសិនបើចង់ជ្រើសរើសសម្ភារៈវេចខ្ចប់ សូមមើល ទំព័រផលិតផលហ្វីលរុំប៉ាឡែតរបស់ Nam Phát។
Table of Contents [Hide]
1. កំណត់ប្រភេទផលិតផលមុនជ្រើសរើសខ្សែផលិត
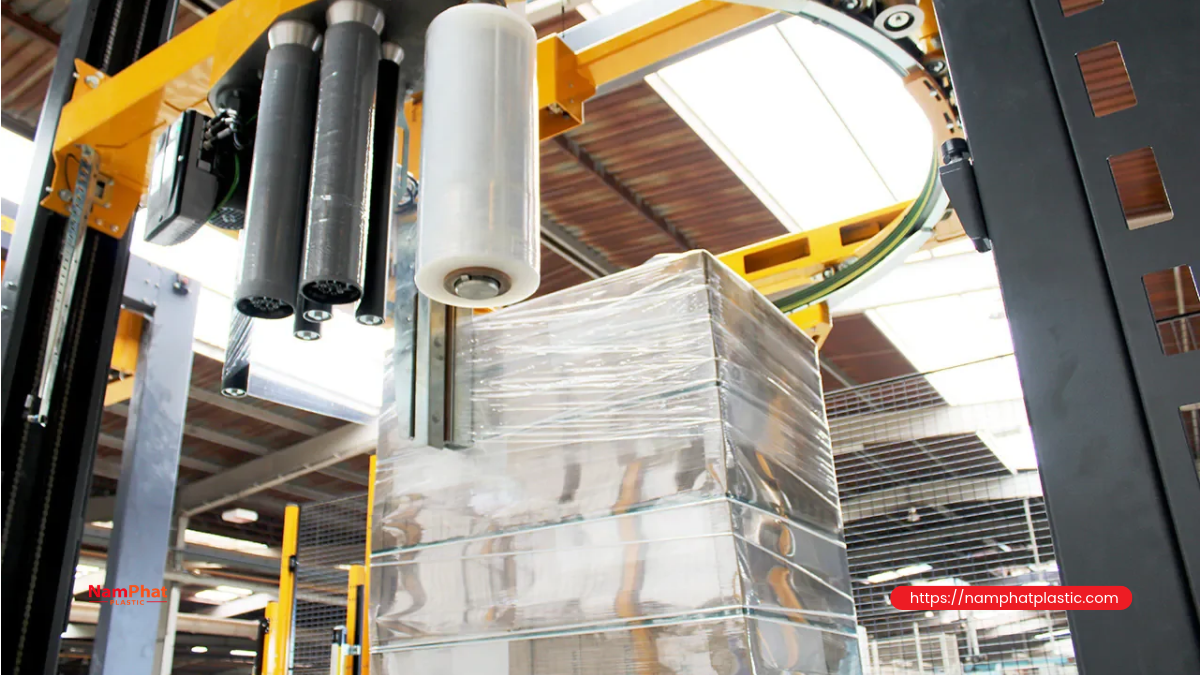
Stretch film រក្សាទំនិញដោយកម្លាំងដែលកើតឡើងនៅពេលហ្វីលត្រូវបានទាញលាត និងរុំជុំវិញបន្ទុក។ Shrink film ត្រូវការកម្ដៅដើម្បីឱ្យវារួញរុំជុំវិញផលិតផល។ ទាំងពីរអាចប្រើ PE ប៉ុន្តែគោលដៅរចនាខុសគ្នា ដូច្នេះមិនគួរយកការរៀបចំផលិត shrink film មកសន្មតថាសមស្របនឹងហ្វីលរុំប៉ាឡែតទេ។
ក៏ត្រូវបែងចែករមូរ stretch film ពីហ្វីលបំពង់គ្របប៉ាឡែត និង ថង់ PE ផងដែរ។ ការប្រើឈ្មោះវត្ថុធាតុ PE ដូចគ្នា មិនមានន័យថាផលិតផលទាំងនេះប្រើការរចនាពុម្ព និងដំណាក់កាលបញ្ចប់ដូចគ្នាទេ។
ត្រូវកំណត់ផលិតផលចេញតាំងពីដំបូង៖
- ហ្វីលរុំដោយដៃ៖ ផ្តោតលើកម្លាំងទាញដែលងាយប្រើ ការជាប់រវាងស្រទាប់ ទម្ងន់រមូរ និងស្ថិរភាពពេលស្រាយហ្វីល។
- ហ្វីលរុំដោយម៉ាស៊ីន៖ ត្រូវដំណើរការស្ថិរតាមល្បឿន យន្តការទាញលាត និងកម្លាំងរុំរបស់ឧបករណ៍ប្រើប្រាស់។
- ហ្វីល pre-stretch៖ ត្រូវបានទាញលាតជាមុនក្នុងដំណើរការកែច្នៃផលិតផល រួចមូរឡើងវិញ; ត្រូវគ្រប់គ្រងកម្រិតលាតដែលនៅសល់ និងគុណភាពគែម។
«ហ្វីលសម្រាប់ម៉ាស៊ីនដែលមានឧបករណ៍ pre-stretch» ខុសពី «រមូរហ្វីលដែលបាន pre-stretch រួច»។ ការច្រឡំពាក្យទាំងពីរនេះអាចនាំឱ្យជ្រើសម៉ាស៊ីន និងលក្ខណៈវិនិច្ឆ័យទទួលយកខុស។ ExxonMobil បែងចែកកម្មវិធី hand-wrap, machine-wrap និង power prestretch ដែលបង្ហាញថាលក្ខខណ្ឌសម្ភារៈត្រូវភ្ជាប់នឹងវិធីប្រើប្រាស់។
2. បច្ចេកវិទ្យាបង្កើតហ្វីលពីរប្រភេទ៖ cast extrusion និង blown film
ការអ៊ិចស្ត្រូដហ្វីលរាប៖ ធ្វើឱ្យត្រជាក់លើរ៉ូឡូត្រជាក់
ក្នុងបច្ចេកវិទ្យា cast ជ័ររលាយឆ្លងកាត់ពុម្ពរាប បង្កើតជាសន្លឹកហ្វីល ហើយប៉ះរ៉ូឡូត្រជាក់។ ប្រអប់បូមខ្យល់ចេញ ឬដំណោះស្រាយជំនួយដោយខ្យល់ ដូចជា air knife ដែលសមស្រប ជួយឱ្យហ្វីលប៉ះរ៉ូឡូបានស្ថិរភាព។ បន្ទាប់ពីធ្វើឱ្យត្រជាក់ ហ្វីលឆ្លងកាត់ការវាស់កម្រាស់ កាត់គែម និងមូរ។
ការរៀបចំនេះងាយគ្រប់គ្រងគុណភាពផ្ទៃ កម្រាស់ និងការផលិតរមូរជាបន្តបន្ទាប់។ SML មានខ្សែផលិត stretch cast; W&H បង្ហាញ FILMEX II Stretch ក្នុង បញ្ជីឧបករណ៍ផលិតហ្វីល; Colines មាន ALLrollEX សម្រាប់ stretch cast។ គុណភាពចុងក្រោយនៅតែអាស្រ័យលើរចនាសម្ព័ន្ធ ជ័រ និងលក្ខខណ្ឌប្រតិបត្តិការ។
ការអ៊ិចស្ត្រូដផ្លុំ៖ បង្កើតពពុះតាមពុម្ពរង្វង់
ក្នុង blown film ជ័រឆ្លងកាត់ពុម្ពរង្វង់ ហើយត្រូវផ្លុំឱ្យក្លាយជាពពុះ ធ្វើឱ្យត្រជាក់ដោយខ្យល់ ទាញតាមក្រុមទាញ និងសង្កត់ឱ្យសំប៉ែត មុនកាត់ចែក និងមូរ។ គ្រឿងសំខាន់ៗជាធម្មតារួមមានរង្វង់ខ្យល់ ស៊ុមរក្សាលំនឹងពពុះ ប៉មទាញ ឧបករណ៍សង្កត់ឱ្យសំប៉ែត និងប្រព័ន្ធមូរដែលសមស្របនឹងហ្វីលមានភាពស្អិតជាប់។
ភាពខុសគ្នានៃទិសតម្រង់ម៉ូលេគុល និងការធ្វើឱ្យត្រជាក់ នាំឱ្យលក្ខណៈហ្វីលខុសគ្នា។ មិនត្រូវសន្និដ្ឋានថាហ្វីលផ្លុំគ្រប់ប្រភេទស្វិតជាង ឬហ្វីល cast គ្រប់ប្រភេទល្អជាងទេ។ ត្រូវធ្វើតេស្តលើការប្រើប្រាស់ កម្រាស់ និងលក្ខខណ្ឌទាញដូចគ្នា។ Reifenhäuser ពិពណ៌នាប្រព័ន្ធ blown film ជាម៉ូឌុល; អ្នកផ្គត់ផ្គង់ត្រូវបញ្ជាក់ភាពសមស្របសម្រាប់កម្មវិធីជាក់លាក់។
ផ្នែកឧបករណ៍ខាងក្រោមយកខ្សែ cast ច្រើនស្រទាប់ជាការរៀបចំយោង។ សម្រាប់ blown film ពុម្ពរាប និងរ៉ូឡូត្រជាក់នឹងត្រូវជំនួសដោយប្រព័ន្ធបង្កើតពពុះ ធ្វើឱ្យត្រជាក់ និងទាញពពុះ។
3. តើវត្ថុធាតុដើម និងរចនាសម្ព័ន្ធស្រទាប់មានឥទ្ធិពលអ្វី?
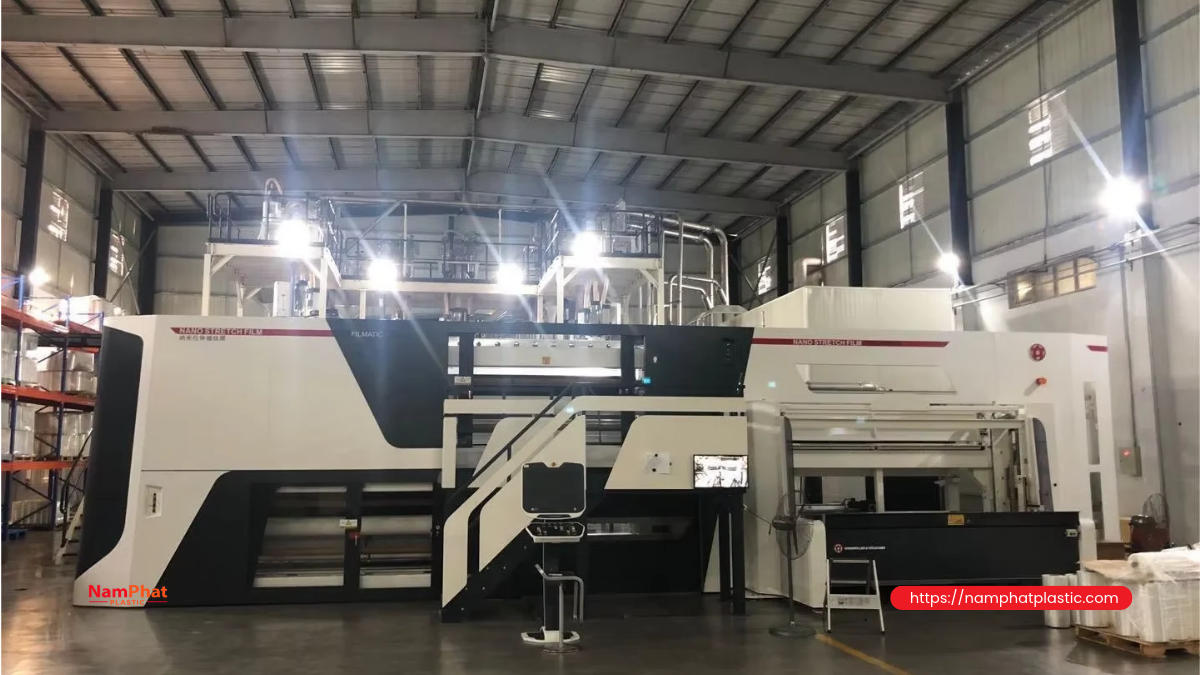
តួនាទីរបស់ LLDPE, mLLDPE និង LDPE
LLDPE ជាជ័រសំខាន់មួយសម្រាប់ stretch film ព្រោះវាផ្តល់តុល្យភាពរវាងសមត្ថភាពទាញលាត និងភាពស្វិតធន់។ ជ័រ mLLDPE គឺជា LLDPE ដែលប្រើប្រព័ន្ធកាតាលីករ metallocene អាចជួយដល់ការរចនាហ្វីលស្តើង ភាពធន់នឹងការចាក់ធ្លុះ និងសមត្ថភាពទាញលាត; លទ្ធផលអាស្រ័យលើលេខកូដជ័រ និងរចនាសម្ព័ន្ធជាក់លាក់។
LDPE អាចបញ្ចូលក្នុងល្បាយដើម្បីកែសម្រួលសមត្ថភាពកែច្នៃ និងលក្ខណៈលំហូរជ័ររលាយ។ មិនមានសមាមាត្រ LLDPE/mLLDPE/LDPE សកលសម្រាប់គ្រប់ម៉ាស៊ីនទេ។ ពេលប្តូរលេខកូដជ័រ ត្រូវពិនិត្យសន្ទស្សន៍លំហូររលាយ ដង់ស៊ីតេ សារធាតុបន្ថែមដែលមានស្រាប់ និងទិន្នន័យកែច្នៃ រួចបញ្ជាក់ដោយការសាកល្បងផលិត។ ឯកសារ DOWLEX 2107GC ជាឧទាហរណ៍នៃជ័រ LLDPE សម្រាប់ cast stretch film ដែលបញ្ជាក់ស្ថានភាព slip និង cling ដោយឡែក។
Cling, slip និងការរចនាផ្ទៃ
Cling គឺជាការជាប់រវាងស្រទាប់ហ្វីលដែលប៉ះគ្នា។ អាចបង្កើតលក្ខណៈនេះតាមការជ្រើសរើសជ័រ និងសារធាតុបន្ថែមបង្កើនភាពស្អិត រួមទាំងប្រព័ន្ធផ្អែកលើ PIB។ សារធាតុបន្ថែមខ្លះត្រូវការពេលដើម្បីធ្វើចំណាកស្រុកទៅផ្ទៃ ដូច្នេះលទ្ធផលភ្លាមៗក្រោយផលិតអាចខុសពីក្រោយរក្សាទុក។ Polytechs ពិពណ៌នា masterbatch cling ដែលផ្អែកលើ PIB និង APP។
ហ្វីលអាចត្រូវបានរចនាឱ្យស្អិតមួយផ្ទៃ ឬទាំងពីរផ្ទៃ។ សម្រាប់ហ្វីលស្អិតមួយផ្ទៃ ត្រូវគ្រប់គ្រងផ្ទៃខាងក្នុង ខាងក្រៅ និងទិសមូរឱ្យត្រឹមត្រូវ។ សារធាតុ slip អាចកាត់បន្ថយការកកិតក្នុងរចនាសម្ព័ន្ធសមស្រប ប៉ុន្តែអាចប៉ះពាល់ដល់ cling; មិនគួរបន្ថែមវាគ្រាន់តែដើម្បីឱ្យស្រាយរមូរងាយ ដោយមិនពិនិត្យអន្តរកម្ម និងការធ្វើចំណាកស្រុករបស់សារធាតុបន្ថែមទេ។
រចនាសម្ព័ន្ធច្រើនស្រទាប់សម្រាប់បែងចែកមុខងារ
ការអ៊ិចស្ត្រូដរួមគ្នាអាចបែងចែកមុខងាររវាងស្រទាប់ផ្ទៃ និងស្រទាប់ខាងក្នុង ដូចជា ការជាប់រវាងស្រទាប់ លក្ខណៈស្រាយរមូរ ភាពស្វិតធន់ ឬការប្រើប្រាស់គែមកាត់ដែលបានប្រមូលមកវិញដោយមានការគ្រប់គ្រង។ ចំនួនស្រទាប់មិនស្មើនឹងចំនួនម៉ាស៊ីនអ៊ិចស្ត្រូដទេ ព្រោះលំហូរជ័រមួយអាចបែងចែកទៅជាច្រើនស្រទាប់។
ស្រទាប់កាន់តែច្រើនមិនមានន័យថាហ្វីលល្អជាងដោយស្វ័យប្រវត្តិទេ។ ឯកសាររចនាគួរបញ្ជាក់មុខងាររបស់ស្រទាប់នីមួយៗ ស្ថិរភាពការចែកចាយ និងលទ្ធផលតេស្ត។ គែមកាត់ស្អាតពីផលិតកម្មក្នុងរោងចក្រក៏ត្រូវបែងចែកពីជ័រកែច្នៃក្រោយប្រើប្រាស់ដែរ ព្រោះប្រភពទាំងពីរមានហានិភ័យកខ្វក់ និងការប្រែប្រួលខុសគ្នា។
4. តើខ្សែផលិតហ្វីល PE ត្រូវការឧបករណ៍អ្វីខ្លះ?
ពាក្យ «ស្នូល» ខាងក្រោមសំដៅលើមុខងារដែលត្រូវមានក្នុងខ្សែ cast ពេញលេញ; មុខងារច្រើនអាចបញ្ចូលក្នុងម៉ាស៊ីនតែមួយ។ វិសាលភាពផ្គត់ផ្គង់ត្រូវសរសេរឱ្យច្បាស់ក្នុងសម្រង់តម្លៃ និងឯកសារទទួលយក។
| ក្រុមឧបករណ៍ | តួនាទីសំខាន់ | កម្រិតចាំបាច់ |
|---|---|---|
| ឃ្លាំង/ហបភើជ័រ ឧបករណ៍បូមផ្គត់ផ្គង់ និងតម្រងធូលី | ផ្គត់ផ្គង់ជ័រពីប្រភពត្រឹមត្រូវ កាត់បន្ថយភាពកខ្វក់ និងការរំខាន | ជាផ្នែកស្នូល; កម្រិតស្វ័យប្រវត្តិកម្មអាស្រ័យលើទំហំផលិតកម្ម |
| ឧបករណ៍កំណត់បរិមាណតាមទម្ងន់ និងលាយ | គ្រប់គ្រងបរិមាណជ័រ និងសារធាតុបន្ថែម ព្រមទាំងសមាមាត្រសម្រាប់ម៉ាស៊ីនអ៊ិចស្ត្រូដនីមួយៗ | ជាស្នូលក្នុងការរៀបចំយោងដែលត្រូវការភាពធ្វើឡើងវិញបាន |
| ម៉ាស៊ីនអ៊ិចស្ត្រូដ ឧបករណ៍កម្ដៅ ប្រព័ន្ធបញ្ជូន និងឧបករណ៍ចាប់សញ្ញា | រំលាយ និងធ្វើឱ្យជ័រស្មើសាច់ ព្រមទាំងផ្គត់ផ្គង់លំហូរជ័ររលាយមានស្ថិរភាព | ជាស្នូល; ចំនួនម៉ាស៊ីនអាស្រ័យលើរចនាសម្ព័ន្ធ |
| តម្រងជ័ររលាយ ឧបករណ៍ប្តូរសំណាញ់ និងបូមជ័ររលាយ | គ្រប់គ្រងភាពកខ្វក់ និងលំហូរជ័ររលាយ | ការចម្រោះជាស្នូល; បូមអាស្រ័យលើការរចនា |
| Feedblock និងពុម្ពរាប | បញ្ចូលលំហូរស្រទាប់ និងចែកចាយជ័រតាមទទឹង | ជាស្នូលសម្រាប់ការអ៊ិចស្ត្រូដរួមគ្នាតាមរចនាសម្ព័ន្ធយោង |
| រ៉ូឡូត្រជាក់ ប្រព័ន្ធគ្រប់គ្រងសីតុណ្ហភាពទឹក បូមខ្យល់ចេញ/air knife និងឧបករណ៍ទប់គែម | ធ្វើឱ្យហ្វីលត្រជាក់ និងរក្សាការប៉ះជាមួយរ៉ូឡូឱ្យស្ថិរភាព | ជាស្នូល; វិធីប៉ះជាមួយរ៉ូឡូអាស្រ័យលើការរចនាម៉ាស៊ីន |
| ការវាស់កម្រាស់ និងប្រព័ន្ធគ្រប់គ្រង | តាមដានការចែកចាយកម្រាស់ និងជួយកែសម្រួល | ការត្រួតពិនិត្យជាកាតព្វកិច្ច; គួរមានការវាស់ online |
| កាំបិតកាត់គែម ឧបករណ៍បឺតសំណល់គែម និងម៉ាស៊ីនកិន ឬផលិតគ្រាប់ជ័រឡើងវិញ | ដកគែមមិនតាមស្តង់ដារ និងប្រមូលសម្ភារៈស្អាតមកវិញ | ត្រូវមានការកាត់/ប្រមូល; ការកែច្នៃអាចធ្វើ inline ឬ offline |
| រ៉ូឡូនាំផ្លូវ ឧបករណ៍ចាប់សញ្ញាកម្លាំងតាន ម៉ាស៊ីនមូរ និងប្រព័ន្ធប្តូររមូរ | មូរឱ្យស្ថិរភាព និងគ្រប់គ្រងទម្រង់និងភាពតឹងរបស់រមូរ | ជាស្នូល |
| ម៉ាស៊ីនកាត់ចែក និងមូរឡើងវិញ | បម្លែងរមូរមេទៅជាទទឹងដែលអាចលក់បាន | ត្រូវការបើផលិតរមូរ jumbo; អាចមិនប្រើបើមូរផ្ទាល់ |
| ស្នូលក្រដាស ម៉ាស៊ីនកាត់ស្នូល និងឧបករណ៍ដាក់ស្នូល | រៀបចំស្នូលតាមទំហំ និងភាពរឹងមាំត្រឹមត្រូវ | ត្រូវការសម្រាប់ផលិតផលប្រើស្នូល; អាចទិញស្នូលកាត់រួច |
| ឧបករណ៍ pre-stretch និងមូរឡើងវិញពិសេស | ទាញលាតជាមុន រក្សាស្ថិរភាព និងបញ្ចប់រមូរ | ជាជម្រើស តាមផលិតផល |
| អគ្គិសនី ទឹកត្រជាក់ ខ្យល់បង្ហាប់ ខ្យល់ចេញ និងឧបករណ៍លើកដាក់ | គាំទ្រប្រតិបត្តិការ និងការចាត់ចែងដោយសុវត្ថិភាព | ជាស្នូលតាមតម្រូវការដំឡើង |
| ឧបករណ៍ QC ជញ្ជីង និងការតាមដានឡូត៍ | ត្រួតពិនិត្យហ្វីល ទម្ងន់ និងអត្តសញ្ញាណផលិតផល | ជាស្នូល; តេស្តឯកទេសអាចផ្ញើទៅខាងក្រៅ |
ឯកសារខ្សែផលិត stretch wrap របស់ SML បង្ហាញការរួមបញ្ចូលការកំណត់បរិមាណ ម៉ាស៊ីនអ៊ិចស្ត្រូដ feedblock ពុម្ព រ៉ូឡូត្រជាក់ ការវាស់កម្រាស់ និងការប្រមូលគែមកាត់មកវិញ។ នេះជាឧទាហរណ៍ឧបករណ៍ មិនមែនជាការបញ្ជាក់អំពីការរៀបចំម៉ាស៊ីនរបស់ Nam Phát ទេ។
ចំណុចងាយមើលរំលង
ត្រូវជ្រើស chiller ឬប្រព័ន្ធទឹកត្រជាក់តាមបន្ទុកកម្ដៅជាក់ស្តែង។ គិតបញ្ចូលទាំងបូម តម្រង បំពង់ និងគុណភាពទឹក។ ខ្យល់បង្ហាប់ត្រូវសមស្របនឹងផ្នែកប្រើខ្យល់; ការរចនាអគ្គិសនីត្រូវគិតពីម៉ូទ័រ កម្ដៅ និងឧបករណ៍ជំនួយដែលដំណើរការរួមគ្នា។
កុំសន្មតថាជ័រ PE ទាំងអស់ត្រូវការសម្ងួតដូចជ័រដែលស្រូបសំណើម។ ការសម្ងួត ឬធ្វើឱ្យវត្ថុធាតុមានស្ថិរភាពអាស្រ័យលើការរក្សាទុក កំណកទឹក សមាសធាតុល្បាយ និងការណែនាំអ្នកផ្គត់ផ្គង់។ ត្រូវរៀបចំកន្លែងដកពុម្ព ប្តូរសំណាញ់ ផ្លាស់ទីរមូរ និងថែទាំ មិនមែនវាស់តែផ្ទៃម៉ាស៊ីនប៉ុណ្ណោះទេ។
5. ដំណើរការពីគ្រាប់ជ័រទៅជារមូរសម្រេច
- ទទួល និងអនុម័តវត្ថុធាតុដើម។ ផ្ទៀងផ្ទាត់ថ្នាក់ជ័រ ឡូត៍ ឯកសារគុណភាព និងស្ថានភាពវេចខ្ចប់; ដាក់វត្ថុធាតុមិនទាន់អនុម័តឱ្យនៅដាច់ដោយឡែក។
- កំណត់បរិមាណ និងលាយ។ ពិនិត្យឧបករណ៍ផ្គត់ផ្គង់ រូបមន្ត និងផ្លូវវត្ថុធាតុ ដើម្បីជៀសវាងសារធាតុបន្ថែមខុស ឬបញ្ចូលទៅស្រទាប់ខុស។
- អ៊ិចស្ត្រូដ និងចម្រោះ។ តាមដានសីតុណ្ហភាព សម្ពាធ បន្ទុកម៉ូទ័រ និងស្ថិរភាពលំហូរជ័ររលាយ ក្នុងបង្អួចប្រតិបត្តិការដែលបានផ្ទៀងផ្ទាត់។
- បញ្ចូលស្រទាប់ បង្កើតហ្វីល និងធ្វើឱ្យត្រជាក់។ គ្រប់គ្រងការចែកចាយជ័រ ការប៉ះរ៉ូឡូ និងផ្ទៃហ្វីល។
- វាស់កម្រាស់ កាត់គែម និងប្រមូលគែមឡើងវិញ។ តាមដានការប្រែប្រួលតាមទទឹង និងពេលវេលា; បំបែកគែមដែលកខ្វក់។
- មូរ កាត់ចែក ឬ pre-stretch។ ប្រើផ្លូវផលិតផល ផ្ទៃ cling និងប៉ារ៉ាម៉ែត្រមូរដែលបានបញ្ជាក់ត្រឹមត្រូវ។
- ធ្វើឱ្យស្ថិរភាព ត្រួតពិនិត្យ និងវេចខ្ចប់។ កត់ត្រាពេលផលិត លក្ខខណ្ឌរក្សាសំណាក និងលទ្ធផល QC មុនអនុម័តឡូត៍ចេញ។
ការកំណត់ម៉ាស៊ីនត្រូវអនុលោមតាមជ័រ រចនាសម្ព័ន្ធ ការរចនាពុម្ព និងការណែនាំរបស់ក្រុមហ៊ុនផលិតឧបករណ៍។ សីតុណ្ហភាព ឬល្បឿនដែលចម្លងពីខ្សែផលិតផ្សេង មិនមែនជារូបមន្តដែលអាចផ្ទេរមកប្រើបានដោយសុវត្ថិភាពទេ។
6. មូរផ្ទាល់ រមូរ jumbo និងការកែច្នៃ pre-stretch
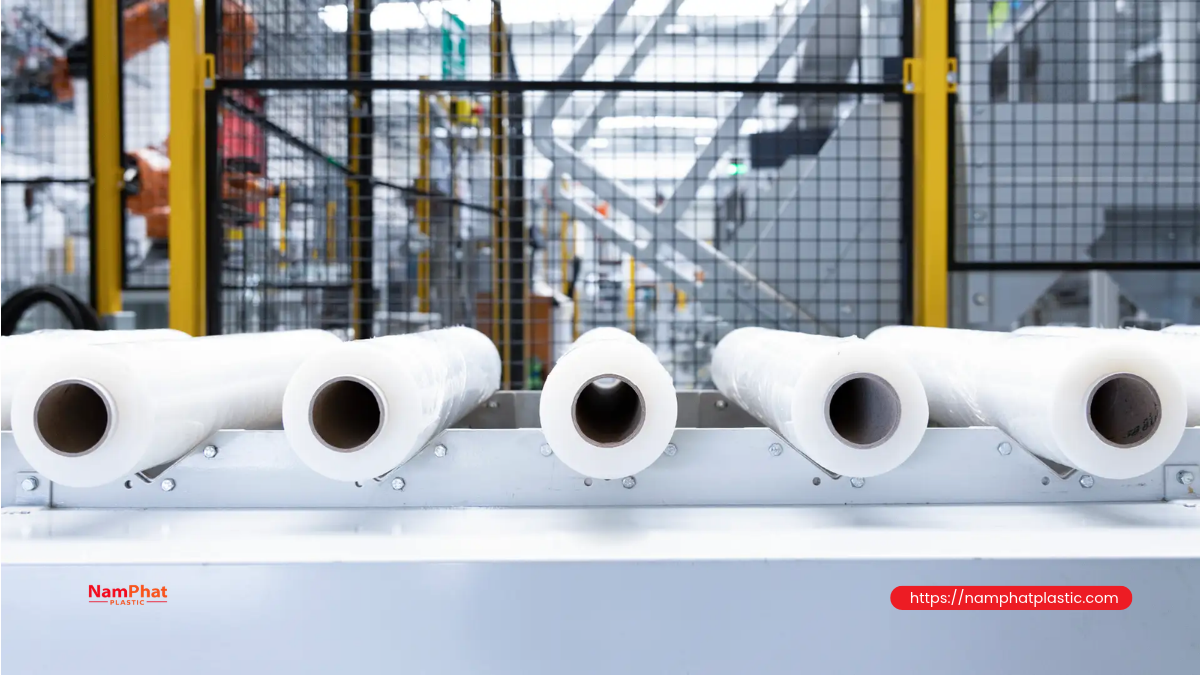
ការមូរផ្ទាល់ទៅជារមូរសម្រេច អាចកាត់បន្ថយដំណាក់កាលកែច្នៃមួយ ប្រសិនបើម៉ាស៊ីនមូរបំពេញតម្រូវការទទឹង ស្នូល និងទម្ងន់។ រមូរ jumbo ជាវត្ថុធាតុពាក់កណ្តាលសម្រេចសម្រាប់ម៉ាស៊ីនកាត់ចែក/មូរឡើងវិញ។ វាផ្តល់ភាពបត់បែនច្រើនពេលការបញ្ជាទិញត្រូវការទទឹងផ្សេងៗ ប៉ុន្តែបន្ថែមការចាត់ចែង និងការគ្រប់គ្រងការបាត់បង់ទិន្នផល។
សមត្ថភាពផលិតរមូរប្រើដោយដៃ រមូរប្រើម៉ាស៊ីន ឬរមូរ jumbo អាស្រ័យលើម៉ាស៊ីនមូរជាក់លាក់។ បញ្ជីប្រព័ន្ធមូររបស់ SML បង្ហាញភាពខុសគ្នាទាំងនេះ។ កុំសន្មតថាខ្សែផលិតទាំងអស់ត្រូវការម៉ាស៊ីនកាត់ចែកដាច់ដោយឡែកទេ។
សម្រាប់ pre-stretch ក្រុមរ៉ូឡូដែលមានល្បឿនខុសគ្នាទាញហ្វីលឱ្យលាតមុនមូរឡើងវិញ។ ត្រូវគ្រប់គ្រងការរួមតូចនៃទទឹង គែម កម្លាំងតាន និងសមត្ថភាពស្រាយរមូរ។ មានដំណោះស្រាយទាំង inline និង offline។ ជម្រើសត្រូវសមស្របនឹងបរិមាណផលិត សមត្ថភាពប្តូរផលិតផល និងគុណភាពជាក់ស្តែង មិនមែនផ្អែកតែលើល្បឿនមេកានិចទេ។
7. ការត្រួតពិនិត្យគុណភាព៖ វាស់លក្ខណៈសម្បត្តិឱ្យត្រឹមត្រូវ
ភាពលូតពេលដាច់ខុសពីការទាញ pre-stretch ក្នុងការប្រើប្រាស់
ភាពលូតពេលដាច់ជាលទ្ធផលនៃការទាញសំណាករហូតដល់ខូច។ កម្រិតទាញក្នុងការប្រើប្រាស់ត្រូវនៅសល់សមត្ថភាពទប់ទល់នឹងជ្រុងមុត ការបង្កើនល្បឿន និងរំញ័រពេលរុំ។ ដូច្នេះ មិនត្រូវយកភាគរយភាពលូតពេលដាច់ទៅកំណត់ឧបករណ៍ pre-stretch ដោយផ្ទាល់ទេ។
តាមវិធីគណនាកំណើនប្រវែង៖ អត្រាទាញលាត (%) = (ប្រវែងក្រោយទាញ − ប្រវែងដើម) / ប្រវែងដើម × 100។ ឧទាហរណ៍ 1 m ទាញទៅ 3 m គឺកើន 200% មិនមែន 300% ទេ។ ពេលពិភាក្សាប៉ារ៉ាម៉ែត្រ ត្រូវឯកភាពលើវិធីគណនាជាមួយអ្នកផ្គត់ផ្គង់ម៉ាស៊ីន។
ភ្ជាប់តេស្តសំណាកហ្វីលទៅនឹងលទ្ធផលលើប៉ាឡែត
- កម្រាស់៖ កត់ត្រាតម្លៃមធ្យម ការចែកចាយតាមទទឹង និងកន្លែងស្តើងខុសប្រក្រតី។ ផ្ទៀងផ្ទាត់ឧបករណ៍វាស់ online ជាមួយការវាស់សំណាក។
- កម្លាំងទាញ និងរហែក៖ កត់ត្រាទិសម៉ាស៊ីន (MD) ទិសទទឹង (TD) ល្បឿនតេស្ត និងលក្ខខណ្ឌសំណាក។
- ការចាក់ធ្លុះ៖ វាយតម្លៃដោយវិធីសាស្ត្រសមស្រប ដូចជា ASTM D5748។ មើលតែកម្លាំងកំពូលអាចមើលរំលងសមត្ថភាពបម្លែងទ្រង់ទ្រាយ និងថាមពលរហូតដល់ខូច។
- Cling៖ ប្រើផ្ទៃដែលប៉ះគ្នាត្រឹមត្រូវ អាយុសំណាក និងលក្ខខណ្ឌបកចេញ។ ASTM D5458 ពិពណ៌នាវិធីវាស់ភាពស្អិតជាប់រវាងស្រទាប់ហ្វីល។
- ការរួញត្រឡប់ និងការរក្សាភាពតាន៖ តាមដានក្រោយទាញ។ ASTM D5459 ជាវិធីយោងសម្រាប់ក្រុមលក្ខណៈសម្បត្តិនេះ។
Holding force (កម្លាំងរក្សារបស់ហ្វីលក្រោយទាញ) ត្រូវកំណត់និយមន័យឱ្យច្បាស់ក្នុងវិធីវាស់ និងពេលវេលាវាស់។ Containment force (កម្លាំងរឹតរក្សាបន្ទុក) លើប៉ាឡែតក៏អាស្រ័យលើកម្លាំងរុំ ចំនួនស្រទាប់ ការត្រួតគែមគ្នា និងរូបរាងបន្ទុក។ សំណាកហ្វីលដែលល្អក្នុងមន្ទីរពិសោធន៍ មិនគ្រប់គ្រាន់សម្រាប់សន្និដ្ឋានថាប៉ាឡែតមានស្ថិរភាពទេ។ គួរត្រួតពិនិត្យក្រោយរុំ ក្រោយរង់ចាំរយៈពេលសមស្រប និងក្នុងតេស្តដឹកជញ្ជូនដែលតំណាងឱ្យការប្រើប្រាស់ពិត។
ឯកសារ QC ត្រូវបញ្ជាក់កំណែវិធីសាស្ត្រ លក្ខខណ្ឌតេស្ត និងលក្ខណៈវិនិច្ឆ័យទទួលយកដែលបានព្រមព្រៀង។ ការដាក់ឈ្មោះវិធីសាស្ត្រ ASTM ក្នុងឯកសារ មិនបញ្ជាក់ដោយខ្លួនឯងថាផលិតផលបានធ្វើតេស្ត ឬបានជាប់តាមស្តង់ដារនោះទេ។
8. គណនាទម្ងន់ហ្វីលពិតប្រាកដ ដោយបំបែកស្នូលក្រដាស
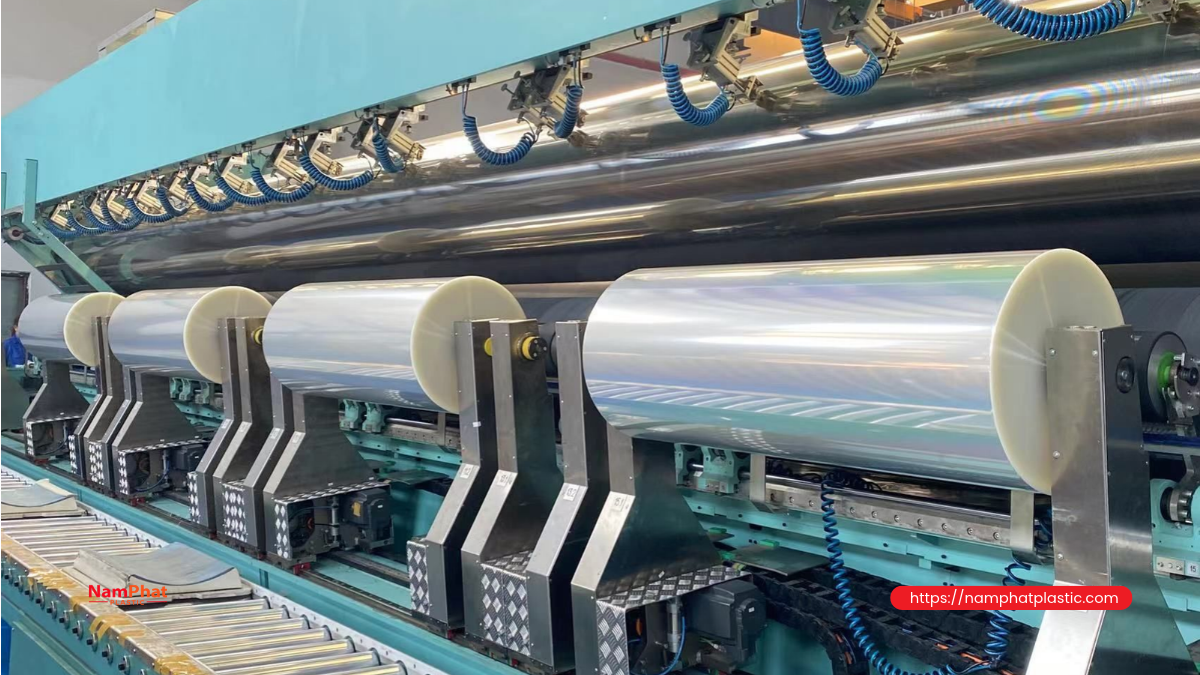
ទម្ងន់ហ្វីលសុទ្ធ = ទម្ងន់រមូរ − ទម្ងន់ស្នូល − គ្រឿងបន្ថែមដែលថ្លឹងរួមជាមួយរមូរ។ ឧទាហរណ៍៖ រមូរមានទម្ងន់ 3.00 kg និងស្នូល 0.50 kg ដោយគ្មានគ្រឿងបន្ថែម នោះហ្វីលមានទម្ងន់ 2.50 kg។ រមូរពីរដែលមានទម្ងន់ដុលស្មើគ្នា អាចមានបរិមាណហ្វីលខុសគ្នា។
សម្រាប់ផ្ទៀងផ្ទាត់តាមវិមាត្រ៖ ទម្ងន់ហ្វីល (kg) ≈ ទទឹង (m) × ប្រវែង (m) × កម្រាស់មធ្យម (µm) × ដង់ស៊ីតេ (kg/m³) × 10−6។ ត្រូវប្រើដង់ស៊ីតេដែលសមស្របនឹងល្បាយ មិនត្រូវប្រើតម្លៃដើមតែមួយសម្រាប់ហ្វីលគ្រប់ប្រភេទទេ។
រូបមន្តនេះជាការប៉ាន់ប្រមាណ។ ការប្រែប្រួលកម្រាស់ ការរួញឬលាតនៅពេលវាស់ប្រវែង និងរចនាសម្ព័ន្ធវត្ថុធាតុ សុទ្ធតែមានឥទ្ធិពលលើលទ្ធផល។ ការថ្លឹងផ្ទៀងផ្ទាត់ និងការគ្រប់គ្រងទម្ងន់ស្នូលតាមឡូត៍ ជួយជៀសវាងការច្រឡំបរិមាណប្លាស្ទិកពិតប្រាកដដែលប្រគល់ឱ្យអតិថិជន។
9. កំហុសដែលជួបញឹកញាប់ និងទិសដៅដោះស្រាយបញ្ហា
| រោគសញ្ញា | ក្រុមមូលហេតុដែលត្រូវពិនិត្យ |
|---|---|
| ឆ្នូតកម្រាស់មិនស្មើ និងរមូរមានរង្វង់ប៉ោង | ការចែកចាយនៅពុម្ព លំហូរជ័ររលាយ ការប៉ះរ៉ូឡូ ទិន្នន័យវាស់ និងកម្លាំងមូរ |
| ជែល ចំណុចខ្មៅ និងរន្ធតូច | ភាពកខ្វក់ក្នុងវត្ថុធាតុដើម រយៈពេលស្នាក់នៅយូរ ការសម្អាតផ្លូវជ័រ ការចម្រោះ និងប្រភពគែមកាត់ដែលយកមកប្រើវិញ |
| ដាច់ពេលទាញ ឬរហែកចេញពីគែម | មុតកាំបិត ចំណុចស្តើង ជែល រចនាសម្ព័ន្ធ និងកម្រិតទាញលើម៉ាស៊ីនរុំ |
| ភាពស្អិតខ្សោយ ឬខ្លាំងពេក | ប្រភេទសារធាតុបន្ថែម សមាមាត្រផ្គត់ផ្គង់ អាយុហ្វីល ផ្ទៃស្អិត លក្ខខណ្ឌរក្សាទុក និងអន្តរកម្មជាមួយ slip |
| ជ្រីវជ្រួញ រមូររអិលស្រទាប់ ឬតឹងខ្លាំងពេក | ការតម្រឹមរ៉ូឡូ កម្លាំងតាន សម្ពាធមូរ ស្នូល និងសីតុណ្ហភាពហ្វីលមុនមូរ |
ទាំងនេះជាទិសដៅដោះស្រាយបញ្ហា មិនមែនជាការវិនិច្ឆ័យច្បាស់លាស់ទេ។ ប្រៀបធៀបពេលដែលបញ្ហាចាប់ផ្តើមជាមួយការប្តូរឡូត៍ជ័រ សំណាញ់តម្រង កាំបិត ឬលក្ខខណ្ឌមូរ។ ការកែប្រែដោយមានការគ្រប់គ្រង និងការរក្សាទុកសំណាក ជួយរកមូលហេតុបានល្អជាងការប្តូរប៉ារ៉ាម៉ែត្រច្រើនក្នុងពេលតែមួយ។
10. សុវត្ថិភាព និងការទទួលយកខ្សែផលិត
ពុម្ព និងជ័រក្តៅអាចបណ្តាលឱ្យរលាក; ផ្លូវជ័ររលាយអាចនៅមានសម្ពាធ; រ៉ូឡូទាញ កាំបិត និងម៉ាស៊ីនមូរអាចគាប ឬទាញមនុស្សចូល។ ការសម្អាត ដោះការគាំង និងប្តូរឧបករណ៍ ត្រូវអនុវត្តតាមនីតិវិធីផ្តាច់ប្រភពថាមពល ផ្ទៀងផ្ទាត់ស្ថានភាពសុវត្ថិភាព និងការណែនាំរបស់អ្នកផលិតម៉ាស៊ីន។ មិនត្រូវលូកដៃកែគែមហ្វីលពេលម៉ាស៊ីនកំពុងដំណើរការទេ។
កំណត់ត្រាទទួលយកគួររួមមានផលិតផលគោលដៅ គុណភាពរមូរ អត្រាផលិតផលបានតាមស្តង់ដារ ការបាត់បង់សម្ភារៈ ការប្រើប្រាស់អគ្គិសនី និងសមត្ថភាពប្តូរផលិតផលក្រោមលក្ខខណ្ឌសាកល្បងដែលបានព្រមព្រៀង។ សមត្ថភាពដែលផ្សព្វផ្សាយមិនអាចជំនួសលទ្ធផលដំណើរការដោយជ័រ និងលក្ខណៈផលិតផលពិតបានទេ។ ត្រូវត្រួតពិនិត្យគម្របការពារ ប្រព័ន្ធ interlock ការឈប់បន្ទាន់ ខ្យល់ចេញ ឧបករណ៍លើក និងការបណ្តុះបណ្តាលផងដែរ។
សំណួរដែលសួរញឹកញាប់
តើខ្សែផលិតច្រើនស្រទាប់តែងតែល្អជាងឬ?
មិនមែនទេ។ ត្រូវវាយតម្លៃមុខងារស្រទាប់ គុណភាពចែកចាយ វត្ថុធាតុ និងសមត្ថភាពដំណើរការពិត។ ចំនួនស្រទាប់គ្រាន់តែជាលក្ខណៈមួយនៃការរៀបចំខ្សែផលិត។
តើម៉ាស៊ីនកាត់ចែក និងមូរឡើងវិញជាឧបករណ៍ចាំបាច់ឬ?
មិនចាំបាច់ទេ ប្រសិនបើម៉ាស៊ីនមូរចម្បងអាចផលិតរមូរសម្រេចតាមតម្រូវការ។ បើបម្លែងរមូរ jumbo ទៅជាលក្ខណៈបច្ចេកទេសច្រើនប្រភេទ ត្រូវការម៉ាស៊ីនកាត់ចែក និងមូរឡើងវិញដែលសមស្រប។
តើអាចយកគែមកាត់ហ្វីលត្រឡប់ទៅផលិតវិញបានទេ?
អាចធ្វើបានក្នុងករណីគែមស្អាត អាចតាមដានប្រភពបាន និងប្រើតាមសមាមាត្រដែលបានផ្ទៀងផ្ទាត់។ ត្រូវគ្រប់គ្រងភាពកខ្វក់ ប្រវត្តិកម្ដៅ និងឥទ្ធិពលលើលក្ខណៈហ្វីល; កុំចាត់ទុកសំណល់ហ្វីលគ្រប់ប្រភេទថាដូចគ្នា។
ហេតុអ្វីត្រូវត្រួតពិនិត្យ cling ក្រោយរក្សាទុក?
ប្រព័ន្ធសារធាតុបន្ថែមខ្លះបង្កើតភាពស្អិតជាប់កាន់តែច្បាស់តាមពេលវេលា។ ត្រូវកំណត់អាយុសំណាក និងលក្ខខណ្ឌរក្សាទុក ដើម្បីប្រៀបធៀបឡូត៍ផលិតកម្មក្រោមលក្ខខណ្ឌស្មើគ្នា។
តើ Nam Phát អាចផ្តល់យោបល់លើលក្ខណៈហ្វីលតាមតម្រូវការបានទេ?
លោកអ្នកអាចផ្ញើទទឹងរមូរ ទម្ងន់ហ្វីលសុទ្ធ ព័ត៌មានម៉ាស៊ីនរុំ និងរូបភាពប៉ាឡែតតាម ទំព័រហ្វីលរុំប៉ាឡែតរបស់ Nam Phát។ ព័ត៌មានចូលច្បាស់លាស់ជួយឱ្យការពិភាក្សាស្របតាមតម្រូវការសម្ភារៈ និងវិធីសាកល្បងសំណាក។
- 0 មតិយោបល់


