


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
- 8
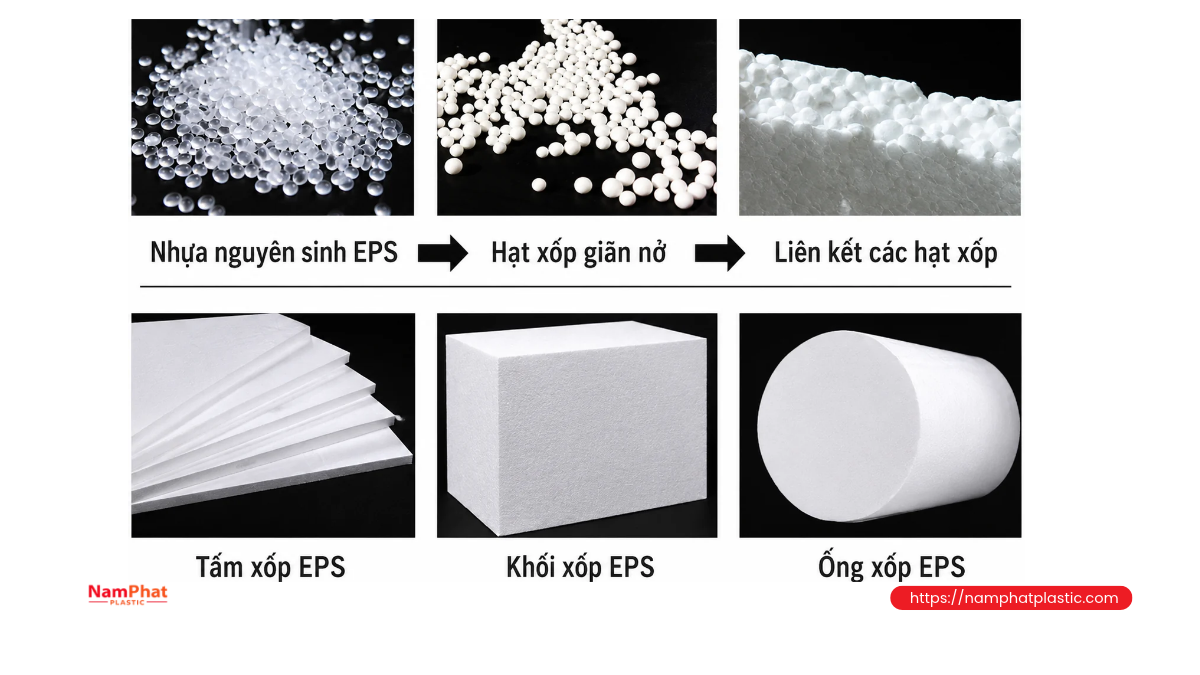
ខ្សែផលិតកម្មស្នោ EPS បែបធម្មតាបម្លែងគ្រាប់ polystyrene ដែលមានសារធាតុបង្កការពង្រីក ទៅជាដុំស្នោ ឬផលិតផលចាក់ពុម្ព តាមដំណាក់កាលពង្រីកគ្រាប់ជាមុន រក្សាលំនឹងគ្រាប់ បញ្ចូលពុម្ព ផ្តល់កម្ដៅដោយចំហាយទឹក បន្ថយកម្ដៅ និងកែច្នៃបញ្ចប់។ ការវាយតម្លៃខ្សែផលិតកម្មត្រូវពិនិត្យទាំងបរិមាណផលិតផលដែលឆ្លងកាត់គុណភាព គុណភាពចំហាយទឹក ចំណុះស៊ីឡូ និងសមត្ថភាពគ្រប់គ្រងសុវត្ថិភាព មិនមែនមើលតែសមត្ថភាពម៉ាស៊ីនពង្រីកគ្រាប់ជាមុនប៉ុណ្ណោះទេ។
អត្ថបទនេះផ្តោតលើរោងចក្រដែលកែច្នៃគ្រាប់ EPS អាចពង្រីកបាន ដែលទិញមករួចជាស្រេច។ វាមិនគ្របដណ្ដប់លើខ្សែប៉ូលីមែរកម្ម styrene ដើម្បីផលិតជ័រដើម ហើយក៏មិនមែនជាសៀវភៅណែនាំប្រតិបត្តិការឧបករណ៍សម្ពាធដែរ។ ប៉ារ៉ាម៉ែត្រប្រតិបត្តិការជាក់លាក់ត្រូវអនុវត្តតាមឯកសាររបស់អ្នកផ្គត់ផ្គង់គ្រាប់ ក្រុមហ៊ុនផលិតម៉ាស៊ីន និងការរចនាសុវត្ថិភាពរបស់រោងចក្រ។
1. កំណត់បច្ចេកវិទ្យាឱ្យបានត្រឹមត្រូវមុនជ្រើសរើសឧបករណ៍
នៅដំណាក់កាលវត្ថុធាតុដើម EPS ជាទូទៅសំដៅលើ expandable polystyrene គឺគ្រាប់ polystyrene ដែលអាចពង្រីកបាន។ បន្ទាប់ពីកែច្នៃ ផលិតផលគឺ expanded polystyrene ឬ polystyrene ដែលបានពង្រីកទៅជារចនាសម្ព័ន្ធស្នោ។ ចំហាយទឹកផ្តល់កម្ដៅឱ្យគ្រាប់ទន់ និងធ្វើឱ្យសារធាតុបង្កការពង្រីកមានប្រសិទ្ធភាព រួចគ្រាប់ភ្ជាប់ជាប់គ្នានៅក្នុងពុម្ព។ Kurtz ពន្យល់គោលការណ៍ពង្រីកគ្រាប់ជាមុន និងរក្សាលំនឹងគ្រាប់។
| សម្ភារៈ និងផលិតផល | ដំណើរការដែលជួបញឹកញាប់ | ចំណុចត្រូវបែងចែកពេលជ្រើសម៉ាស៊ីន |
|---|---|---|
| EPS ជាដុំ បន្ទះ ឬគ្រឿងចាក់ពុម្ព | ពង្រីកគ្រាប់ជាមុន រក្សាលំនឹង និងចាក់ពុម្ព រួចកាត់ដុំបន្ថែម | ត្រូវគ្រប់គ្រងគ្រាប់ ស៊ីឡូ និងពុម្ព មិនប្រើម៉ាស៊ីនបង្ហូតបន្ទះជាម៉ាស៊ីនស្នូលទេ |
| EPE ជារមូរ ឬបន្ទះទន់សម្រាប់វេចខ្ចប់ | បង្ហូត polyethylene ឱ្យក្លាយជាស្នោ បន្ថយកម្ដៅ រមូរ ឬកែច្នៃបន្ត | ប៉ូលីមែរ និងខ្សែឧបករណ៍ខុសគ្នា មិនប្រើប៉ារ៉ាម៉ែត្រ EPS ទេ |
| XPS ជាបន្ទះរឹង | បង្ហូត polystyrene ជាស្នោបន្តបន្ទាប់ បង្កើតទ្រង់ទ្រាយ និងកាត់បន្ទះ | យន្តការបង្កើតទ្រង់ទ្រាយខុសពី EPS ដែលចាក់ពុម្ពពីគ្រាប់ |
តារាងនេះបង្ហាញដំណើរការពេញនិយម មិនមែនអះអាងថា EPE ទាំងអស់ជាស្នោបង្ហូតរមូរទេ ព្រោះក៏មានបច្ចេកវិទ្យាស្នោគ្រាប់ polyethylene ផងដែរ។ ដូចគ្នានេះ ការបង្ហូតអាចប្រើនៅដំណាក់កាលដើមដើម្បីផលិតគ្រាប់ EPS ប៉ុន្តែមិនមែនជាខ្សែកែច្នៃគ្រាប់ទិញរួចដែលកំពុងពិភាក្សានេះទេ។ Sulzer ពិពណ៌នាគ្រាប់ EPS ផលិតដោយបច្ចេកវិទ្យាបង្ហូត ហើយ ASTM C578 បែងចែកបន្ទះ EPS ចាក់ពុម្ព និង XPS បង្ហូត។
2. ប្លង់ខ្សែផលិតកម្ម៖ ផ្នែកដើមរួម និងទិសបង្កើតផលិតផលពីរ
លំដាប់មូលដ្ឋានរួមមាន៖ ទទួលគ្រាប់វត្ថុធាតុដើម → ថ្លឹង និងបញ្ចូល → ពង្រីកគ្រាប់ជាមុន → សម្ងួត និងបន្ថយកម្ដៅតាមការរៀបចំឧបករណ៍ → រក្សាលំនឹងក្នុងស៊ីឡូ → ដឹកជញ្ជូនគ្រាប់ និងបញ្ចូលពុម្ព → ចាក់ពុម្ព → បន្ថយកម្ដៅ និងដោះពុម្ព → រក្សាលំនឹងផលិតផល → កែច្នៃបញ្ចប់ ត្រួតពិនិត្យ និងវេចខ្ចប់។
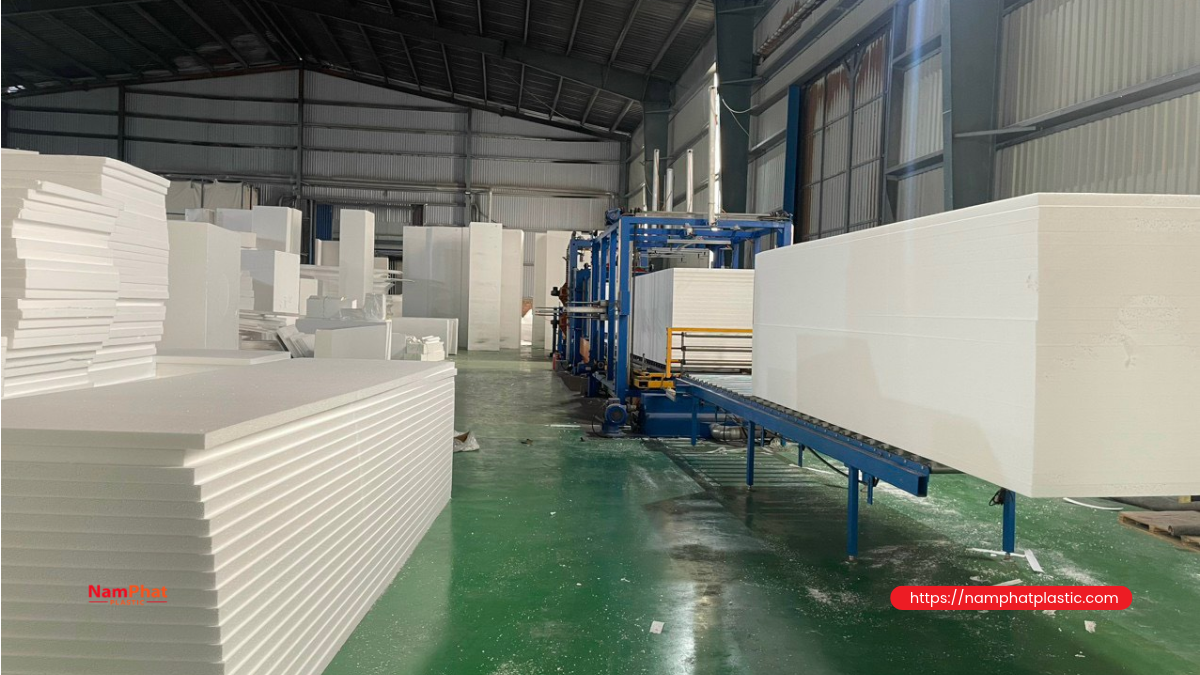
បន្ទាប់ពីស៊ីឡូ ដំណើរការបែងចែកជាពីរទិស។ ការចាក់ពុម្ពដុំ បង្កើតដុំធំសម្រាប់កាត់ជាបន្ទះ សម្ភារៈទប់ទំនិញ ឬទម្រង់ពិសេស។ ការចាក់ពុម្ពតាមរាង បង្កើតប្រអប់ ថាស ជ្រុងការពារ ឬគ្រឿងតាមប្រហោងពុម្ព។ ទិសទាំងពីរអាចប្រើហេដ្ឋារចនាសម្ព័ន្ធខ្លះរួមគ្នា ប៉ុន្តែមិនមានន័យថាអាចប្រើគ្រប់ប្រភេទគ្រាប់ ដំណើរការដែលបានផ្ទៀងផ្ទាត់ ឬលក្ខខណ្ឌទទួលយកដូចគ្នាទាំងអស់នោះទេ។ Epro បង្ហាញដំណាក់កាលពង្រីកគ្រាប់ ស៊ីឡូ និងទិសកែច្នៃទាំងពីរ។
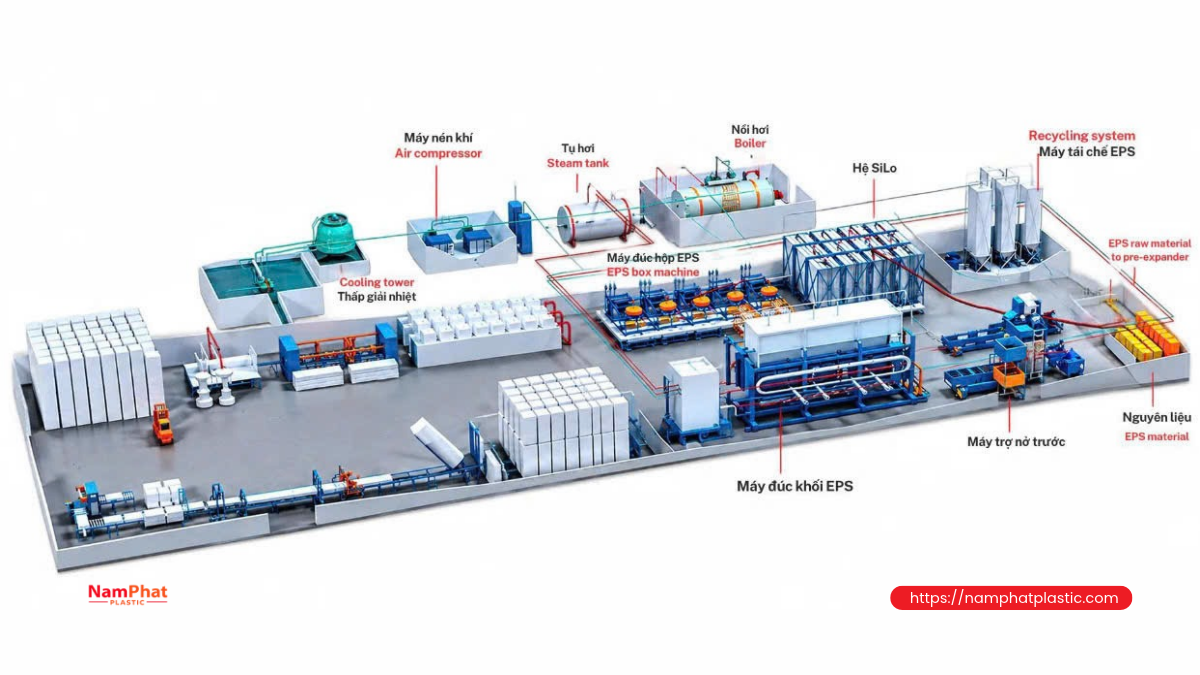
| ក្រុមឧបករណ៍ | តួនាទី | ទិន្នន័យត្រូវស្នើសុំ |
|---|---|---|
| ម៉ាស៊ីនពង្រីកគ្រាប់ជាមុន និងជញ្ជីងកំណត់បរិមាណ | បង្កើតគ្រាប់ពង្រីកដែលមានដង់ស៊ីតេរាយសមស្រប | ទិន្នផលតាមប្រភេទគ្រាប់ ដង់ស៊ីតេ និងរបៀបដំណើរការ ព្រមទាំងភាពប្រែប្រួលនៃការថ្លឹង |
| គ្រែខ្យល់អណ្ដែតប្រសិនបើមាន ស៊ីឡូ និងបំពង់ដឹកគ្រាប់ | រក្សាលំនឹង និងផ្គត់ផ្គង់គ្រាប់តាមឡូត៍ត្រឹមត្រូវ | ចំណុះប្រើប្រាស់បាន ការតាមដានប្រភព និងការការពារលាយឡូត៍ |
| ម៉ាស៊ីនចាក់ពុម្ពដុំ ឬតាមរាង | ភ្ជាប់គ្រាប់នៅក្នុងពុម្ព | ទិន្នផលឆ្លងគុណភាពតាមផលិតផលសាកល្បង ពុម្ព និងប្រព័ន្ធជំនួយ |
| ប្រព័ន្ធបន្ថយកម្ដៅ សុញ្ញាកាស និងដោះពុម្ព | ដកកម្ដៅ និងជួយឱ្យផលិតផលរក្សារាង | បន្ទុកកម្ដៅ លក្ខខណ្ឌទឹក និងពេលវដ្តជាក់ស្តែង |
| ការកាត់ កែច្នៃបញ្ចប់ និងប្រមូលសំណល់ស្អាត | សម្រេចទំហំប្រគល់ និងបែងចែកសម្ភារៈ | កម្រិតលម្អៀង ការបាត់បង់ សមត្ថភាពបឺតឧស្ម័ន និងគ្រប់គ្រងធូលី |
3. ការពង្រីកគ្រាប់ជាមុន៖ គ្រប់គ្រងដង់ស៊ីតេតាំងពីដើម
គ្រាប់ត្រូវបានថ្លឹងបញ្ចូលម៉ាស៊ីនពង្រីកបែបបន្ត ឬតាមបាច់។ កម្ដៅធ្វើឱ្យគ្រាប់កើនមាឌ និងបន្ថយដង់ស៊ីតេរាយ។ ប្រព័ន្ធថ្លឹង និងវាស់មាឌជួយគ្រប់គ្រងលទ្ធផល ប៉ុន្តែលទ្ធផលក៏អាស្រ័យលើប្រភេទគ្រាប់ ស្ថានភាពរក្សាទុក ស្ថិរភាពចំហាយទឹក និងសមត្ថភាពម៉ាស៊ីនធ្វើដដែលៗបានត្រឹមត្រូវ។
ត្រូវបែងចែកដង់ស៊ីតេរាយនៃគ្រាប់ដែលពង្រីកជាមុន ពីដង់ស៊ីតេជាក់ស្តែងនៃផលិតផលចាក់ពុម្ព។ គ្រាប់រាយមានចន្លោះរវាងគ្រាប់ ហើយបន្ទាប់ពីបញ្ចូលពុម្ព ពង្រីកបន្ថែម និងភ្ជាប់គ្នា ស្ថានភាពសម្ភារៈនឹងខុសគ្នា។ ដូច្នេះ ការថ្លឹងគ្រាប់ក្នុងកែវវាស់មិនអាចជំនួសការត្រួតពិនិត្យដង់ស៊ីតេផលិតផលបញ្ចប់បានទេ។
សម្រាប់ការរៀបចំដែលមានគ្រែខ្យល់អណ្ដែត លំហូរខ្យល់ជួយបន្ថយកម្ដៅ កាត់បន្ថយសំណើមលើផ្ទៃ និងរក្សាលំនឹងគ្រាប់មុនបញ្ជូនទៅស៊ីឡូ។ មិនមែនគ្រប់ខ្សែមានម៉ាស៊ីនសម្ងួតដាច់ដោយឡែកទេ ហើយផ្ទៃស្ងួតក៏មិនមានន័យថាផ្នែកខាងក្នុងគ្រាប់បានរក្សាលំនឹងរួចដែរ។ ការពិពណ៌នានេះស្របនឹងការរៀបចំម៉ាស៊ីនពង្រីកគ្រាប់របស់ Kurtz ប៉ុន្តែត្រូវផ្ទៀងផ្ទាត់ជាមួយឯកសារម៉ាស៊ីនជាក់ស្តែង។
ពេលធ្វើតេស្តទទួលម៉ាស៊ីន គួរយកសំណាកពីបាច់ជាច្រើនជាប់គ្នា មិនមែនវាស់តែបាច់ល្អមួយទេ។ កត់ត្រាលេខកូដគ្រាប់ ឡូត៍វត្ថុធាតុដើម ពេលវេលា ឧបករណ៍ និងវិធីយកសំណាក។ ដង់ស៊ីតេប្រែប្រួលធ្វើឱ្យទម្ងន់គ្រឿងប្រែប្រួល ពិបាករក្សាវដ្តពុម្ពឱ្យថេរ និងធ្វើឱ្យការព្យាករប្រើប្រាស់វត្ថុធាតុដើមមិនត្រឹមត្រូវ។
4. ស៊ីឡូរក្សាលំនឹងគ្រាប់មិនមែនគ្រាន់តែជាឃ្លាំងបណ្តោះអាសន្ន
បន្ទាប់ពីពង្រីកជាមុន ស្ថានភាពឧស្ម័ន និងសម្ពាធក្នុងកោសិកាស្នោបន្តសម្របសម្រួលជាមួយបរិយាកាស។ គ្រាប់ត្រូវការរយៈពេលរក្សាលំនឹងមុនបញ្ចូលពុម្ព។ ពេលវេលាសមស្របអាស្រ័យលើប្រភេទជ័រ ដង់ស៊ីតេ បរិយាកាស និងតម្រូវការផលិតផល មិនមានចំនួនម៉ោងតែមួយសម្រាប់ EPS ទាំងអស់ទេ។ ឯកសារ Styropor P 26 របស់ BASF ក៏ភ្ជាប់រយៈពេលរក្សាលំនឹងនឹងដង់ស៊ីតេ និងលក្ខខណ្ឌបរិយាកាសដែរ។
ស៊ីឡូត្រូវមានស្លាកឡូត៍ច្បាស់៖ ឈ្មោះសម្ភារៈ ប្រភេទគ្រាប់ ដង់ស៊ីតេគោលដៅ ពេលពង្រីកជាមុន និងស្ថានភាពអនុញ្ញាតឱ្យបញ្ចូលពុម្ព។ ការលាយគ្រាប់ទើបពង្រីកជាមួយគ្រាប់ដែលបានរក្សាលំនឹងអាចធ្វើឱ្យតួលេខស្តុកនៅតែត្រឹមត្រូវតាមមាឌ ប៉ុន្តែមិនបង្ហាញថាស្តុកនោះរួចរាល់សម្រាប់ផលិតឬអត់។ ពណ៌គ្រាប់តែមួយមិនគ្រប់គ្រាន់សម្រាប់កំណត់ប្រភេទជ័រទេ។
ការរៀបចំត្រូវគិតចំណុះប្រើប្រាស់បាន មិនមែនចំណុះធរណីមាត្រទេ។ ត្រូវទុកលទ្ធភាពប្តូរស៊ីឡូ ប្តូរផលិតផល សម្អាត និងផ្គត់ផ្គង់បន្តពេលឡូត៍មួយមិនទាន់មានលក្ខខណ្ឌគ្រប់គ្រាន់។ កុំបង្កើនស្តុកក្នុងបន្ទប់បិទដើម្បីជំនួសស៊ីឡូដែលមានខ្យល់ចេញចូលមិនគ្រប់ ព្រោះការបញ្ចេញសារធាតុបង្កការពង្រីកនៅតែត្រូវគ្រប់គ្រង។
5. ការដឹកគ្រាប់ និងបញ្ចូលពុម្ពប៉ះពាល់ផ្ទាល់ដល់ផលិតផល
បំពង់ដឹកគ្រាប់ វ៉ាល់ចែកចាយ និងឧបករណ៍បញ្ចូលត្រូវនាំសម្ភារៈត្រឹមត្រូវទៅម៉ាស៊ីនត្រឹមត្រូវ ដោយមិនបង្កការបែងស្រទាប់ខ្លាំង កកធូលី ឬច្រឡំឡូត៍។ សម្រាប់ផលិតផលជញ្ជាំងស្តើង ជ្រុងតូច ឬតំបន់ពិបាកបំពេញ ត្រូវវាយតម្លៃសមត្ថភាពបំពេញតាំងពីដំណាក់កាលរចនាពុម្ព មិនមែនរង់ចាំដល់ផលិតជាច្រើនទេ។
ទម្ងន់គ្រឿងប្រែប្រួល តំបន់ខ្វះគ្រាប់ ឬប្រហោង អាចពាក់ព័ន្ធនឹងការផ្គត់ផ្គង់គ្រាប់ និងការបញ្ចេញខ្យល់ពីពុម្ព មិនមែនដោយខ្វះកម្ដៅតែប៉ុណ្ណោះ។ ពេលស្វែងរកមូលហេតុកំហុស គួរត្រួតពិនិត្យតាមលំដាប់៖ សម្ភារៈត្រឹមត្រូវឬទេ គ្រាប់បានអនុម័តឬនៅ ការផ្គត់ផ្គង់ថេរឬទេ និងពុម្ពស្អាតមានផ្លូវបញ្ចេញខ្យល់ល្អឬទេ។ កុំបង្កើនចំហាយទឹកតាមការស្មានដើម្បីបិទបាំងបញ្ហាបញ្ចូលគ្រាប់។
ប្រព័ន្ធបញ្ចូលត្រូវសមស្របនឹងវដ្តម៉ាស៊ីន។ ម៉ាស៊ីនចាក់ពុម្ពលឿនជាងមុន ប៉ុន្តែរង់ចាំគ្រាប់ មិនអាចបង្កើនទិន្នផលជាក់ស្តែងបានទេ។ ជម្រើសរបស់ម៉ាស៊ីន PRO FOAMER របស់ Kurtz បង្ហាញថា ឧបករណ៍បញ្ចូល ស្ថានីយលាយ និងសុញ្ញាកាសជាផ្នែកនៃការរៀបចំម៉ាស៊ីន មិនមែនជាព័ត៌មានរងដែលអាចមិនអើពើបានទេ។
6. ការចាក់ពុម្ពដុំ និងការចាក់ពុម្ពតាមរាងខុសគ្នាដូចម្តេច?
ក្នុងខ្សែប្រើចំហាយទឹកបែបធម្មតា ពុម្ពរក្សាគ្រាប់ក្នុងរាងដែលចង់បាន ខណៈចំហាយទឹកផ្តល់កម្ដៅឱ្យគ្រាប់ពង្រីកបន្ថែម និងភ្ជាប់គ្នា។ បន្ទាប់មកកម្ដៅ និងចំហាយលើសត្រូវបានដកចេញតាមការរចនាប្រព័ន្ធបន្ថយកម្ដៅ។ ការវាយតម្លៃការភ្ជាប់គ្រាប់ត្រូវពិនិត្យតំបន់ស្នូលផង មិនមែនតែផ្ទៃខាងក្រៅស្អាតទេ។ VIRO ពិពណ៌នាតួនាទីពុម្ពដុំ និងប្រព័ន្ធបន្ថយកម្ដៅ។
| លក្ខណៈវិនិច្ឆ័យ | ការចាក់ពុម្ពដុំ | ការចាក់ពុម្ពតាមរាង |
|---|---|---|
| ផលិតផលក្រោយពុម្ព | ដុំធំត្រូវរក្សាលំនឹង និងកាត់ | គ្រឿងដែលជិតដល់រាងប្រើប្រាស់ចុងក្រោយ |
| ភាពបត់បែន | ប្តូរទំហំបន្ទះតាមផែនការកាត់ក្នុងកម្រិតដុំ | អាស្រ័យលើប្រហោងពុម្ព យន្តការដោះ និងប្រព័ន្ធបញ្ចូល |
| ចំណុចគ្រប់គ្រង | ដង់ស៊ីតេស្មើគ្នា ការភ្ជាប់ស្នូល ការកោង និងការរួញក្រោយចាក់ពុម្ព | ការបំពេញ ជញ្ជាំងស្តើង ទំហំសម្រាប់ផ្គុំ និងស្នាមដោះពុម្ព |
| ការបាត់បង់ និងស្តុក | មានសំណល់គែមកាត់ ស្តុកដុំ និងកាលវិភាគកាត់ | មានថ្លៃពុម្ព ការប្តូរពុម្ព និងស្តុកគ្រឿងតាមលេខកូដ |
សុញ្ញាកាសអាចជួយដកចំហាយ និងកម្ដៅពីដុំ ប៉ុន្តែត្រូវជ្រើសរើសជាមួយឧបករណ៍ផ្លាស់ប្តូរកម្ដៅ បំពង់ និងលក្ខខណ្ឌទឹក ឬប្រព័ន្ធបញ្ចេញកម្ដៅ។ ការមានសុញ្ញាកាសមិនធានាថាម៉ាស៊ីនទាំងអស់ផ្តល់សំណើម ឬវដ្តដូចគ្នាទេ។ Epro ពិពណ៌នាប្រព័ន្ធសុញ្ញាកាសបន្ថយកម្ដៅបែបស្ងួតមួយ ដែលបង្ហាញថាការរៀបចំប្រព័ន្ធជំនួយមានជម្រើសជាច្រើន។
ដោះផលិតផលពីពុម្ពបានតែនៅពេលមានលក្ខខណ្ឌត្រឹមត្រូវតាមម៉ាស៊ីន និងដំណើរការដែលបានផ្ទៀងផ្ទាត់។ ការដោះលឿនពេកដើម្បីកាត់បន្ថយវដ្តអាចធ្វើឱ្យខូចរាង ឬបង្កើនកំហុសដែលរកឃើញនៅដំណាក់កាលបន្ទាប់។ ក្រៅពីចំហាយទឹក ក៏មានបច្ចេកវិទ្យាភ្ជាប់ដោយរលកអេឡិចត្រូម៉ាញេទិច ដូច្នេះមិនត្រូវយកតម្រូវការប្រព័ន្ធជំនួយនៃខ្សែចំហាយទៅអនុវត្តលើម៉ាស៊ីន EPS គ្រប់ប្រភេទទេ។ Kurtz WAVE FOAMER ជាឧទាហរណ៍បច្ចេកវិទ្យាផ្សេងមួយ។
7. ការរក្សាលំនឹងក្រោយចាក់ពុម្ព កាត់ដោយខ្សែកម្ដៅ និងកែច្នៃបញ្ចប់
ដុំទើបដោះពុម្ពមិនគួរចាត់ទុកថារួចរាល់សម្រាប់ប្រគល់ភ្លាមទេ។ កម្ដៅ សំណើម និងស្ថានភាពសម្ភារៈត្រូវមានលំនឹងតាមលក្ខណៈវិនិច្ឆ័យផលិតផល។ ត្រូវវាស់ទំហំនៅពេលកំណត់ ដើម្បីយល់ពីនិន្នាការប្រែប្រួល រួចកំណត់ពេលកាត់ និងវេចខ្ចប់ដែលសមស្របនឹងប្រភេទគ្រាប់ ដុំ និងបរិយាកាសរោងចក្រ។
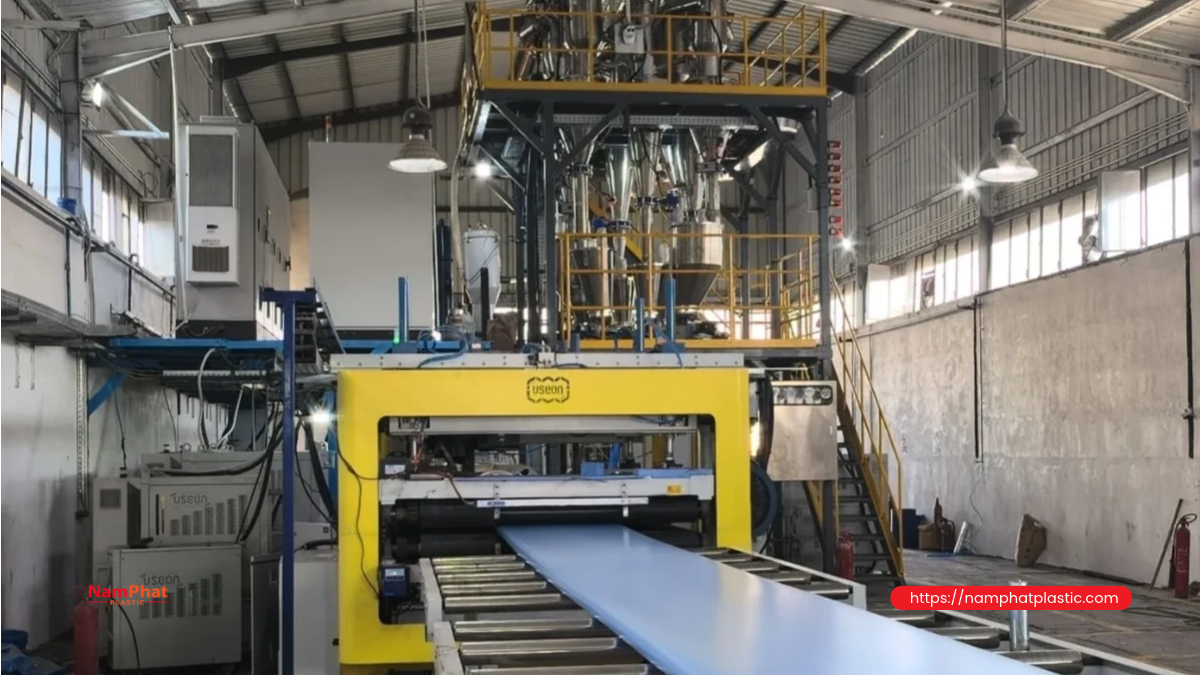
ការកាត់ដោយខ្សែកម្ដៅបង្កើតបន្ទះ ឬទម្រង់ពីដុំ។ គុណភាពកាត់អាស្រ័យលើលំនឹងដុំ ភាពតឹង និងទីតាំងខ្សែ ចលនាម៉ាស៊ីន របៀបទ្រទ្រង់ និងស្ថានភាពឧបករណ៍។ ដំណើរការត្រូវត្រួតពិនិត្យកម្រាស់នៅច្រើនទីតាំង មុំកែង ភាពរាបស្មើ ផ្ទៃ និងការបាត់បង់គែមកាត់។ កាត់លឿនជាងមុន ប៉ុន្តែមានរលកលើផ្ទៃ ឬកម្រាស់ខុស អាចកាត់បន្ថយទិន្នផលដែលលក់បាន។
តំបន់កាត់ត្រូវមានការបឺតឧស្ម័នសមស្រប និងការពារការប៉ះខ្សែក្តៅ។ BASF បញ្ជាក់ថាឧស្ម័នពេលកាត់ដោយខ្សែក្តៅត្រូវបឺតចេញ ព្រោះក្រៅពី pentane ក៏មាន styrene ក្នុងបរិមាណតិច។ ដូច្នេះមិនអាចជំនួសប្រព័ន្ធបឺតដោយគ្រាន់តែឱ្យកម្មករពាក់ម៉ាសធម្មតាទេ។ ប្រភព៖ សេចក្តីណែនាំសុវត្ថិភាព Styropor P 26។
8. ប្រព័ន្ធជំនួយកំណត់ថាម៉ាស៊ីនអាចសម្រេចសមត្ថភាពឬអត់
ទិញម៉ាស៊ីនសំខាន់គ្រប់ ប៉ុន្តែហេដ្ឋារចនាសម្ព័ន្ធមិនគ្រប់ អាចធ្វើឱ្យគម្រោងដំណើរការក្រោមការរំពឹងទុក។ ការរចនាត្រូវគិតតម្រូវការកំពូលនៅពេលម៉ាស៊ីនជាច្រើនដំណើរការវដ្តជាមួយគ្នា មិនមែនតែការប្រើប្រាស់មធ្យមក្នុងមួយវេនទេ។ ចំណុចខាងក្រោមជាបញ្ជីសម្រាប់ត្រួតពិនិត្យបច្ចេកទេស មិនមែនការរៀបចំជាកាតព្វកិច្ចសម្រាប់គ្រប់រោងចក្រទេ។
| ប្រព័ន្ធ | ចំណុចត្រូវត្រួតពិនិត្យ | ផលប៉ះពាល់ពេលខ្វះ ឬមិនថេរ |
|---|---|---|
| ឡចំហាយ និងការចែកចាយចំហាយ | គុណភាពចំហាយ បន្ទុកកំពូល អ៊ីសូឡង់ ការបង្ហូរទឹកកកើតពីចំហាយ និងការត្រួតពិនិត្យសុវត្ថិភាព | វដ្តប្រែប្រួល កម្ដៅមិនស្មើ និងបាត់បង់កម្ដៅ |
| ទឹក និងការបញ្ចេញកម្ដៅ | គុណភាព សីតុណ្ហភាពចូល ការបង្វិលប្រើ និងការគ្រប់គ្រងកំណក | សមត្ថភាពបន្ថយកម្ដៅថយ និងរង់ចាំយូរ |
| ខ្យល់បង្ហាប់ | តម្រូវការបញ្ចូលគ្រាប់ និងយន្តការចលនា ការលេចធ្លាយ និងគុណភាពខ្យល់ | បញ្ចូលគ្រាប់មិនថេរ ឈប់ម៉ាស៊ីន និងប្រើអគ្គិសនីច្រើន |
| សុញ្ញាកាស | បន្ទុកចំហាយ ភាពជិត ឧបករណ៍ផ្លាស់ប្តូរកម្ដៅ និងកាលវិភាគសម្អាត | ការដកកម្ដៅមិនថេរ និងវដ្តវែង |
| ទឹកកកើតពីចំហាយ និងទឹកផ្គត់ផ្គង់ | ភាពសមស្របនៃការប្រមូលប្រើឡើងវិញតាមគុណភាពទឹក បូម និងការព្យាបាលទឹក | បាត់កម្ដៅ បង្កើនទឹកបន្ថែម និងថ្លៃប្រតិបត្តិការ |
| ខ្យល់ចេញចូល និងការពារអគ្គិភ័យ | វាយតម្លៃ pentane ប្រភពបញ្ឆេះ តំបន់ប្រមូលផ្តុំ និងវិធានការវិស្វកម្ម | ហានិភ័យឆេះផ្ទុះ និងមិនអាចប្រតិបត្តិការដោយសុវត្ថិភាព |
ត្រូវស្នើអ្នកផ្គត់ផ្គង់បញ្ជាក់ព្រំដែនផ្គត់ផ្គង់៖ អ្វីរួមក្នុងតម្លៃម៉ាស៊ីន និងអ្វីជាផ្នែករោងចក្រ។ កំណត់អ្នកទទួលខុសត្រូវលើឧបករណ៍វាស់ បំពង់តភ្ជាប់ ការសាកល្បងប្រព័ន្ធរួម និងការបណ្តុះបណ្តាល។ ការសន្យាពេលវដ្តមានន័យ លុះត្រាតែបញ្ជាក់លក្ខខណ្ឌចំហាយ ទឹក និងខ្យល់ដែលភ្ជាប់មកជាមួយ។
9. ការត្រួតពិនិត្យគុណភាព៖ ដង់ស៊ីតេត្រឹមត្រូវនៅតែមិនគ្រប់
សំណាកពីរដែលមានដង់ស៊ីតេដូចគ្នាអាចមានកម្លាំងខុសគ្នា ដោយសារការភ្ជាប់គ្រាប់ ការចែកចាយសម្ភារៈ សំណើម ឬប្រវត្តិកែច្នៃខុសគ្នា។ ត្រូវជ្រើសតេស្តតាមកម្មវិធីប្រើប្រាស់។ សម្រាប់បន្ទះអ៊ីសូឡង់កម្ដៅ អាចយោងលក្ខណៈវិនិច្ឆ័យក្នុង ASTM C578 ប៉ុន្តែអាចអះអាងភាពអនុលោមបានតែពេលមានការវាយតម្លៃត្រឹមត្រូវតាមស្តង់ដារ និងវិសាលភាពរបស់វា។
| លក្ខណៈ | របៀបរៀបចំការត្រួតពិនិត្យ | ការសម្រេចចិត្តពាក់ព័ន្ធ |
|---|---|---|
| ដង់ស៊ីតេ និងទម្ងន់ | យកសំណាកតំណាង កត់ត្រាទីតាំង និងស្ថានភាពរក្សាលំនឹង | ស្ថិរភាពសម្ភារៈ និងប្រៀបធៀបឡូត៍ |
| ការភ្ជាប់គ្រាប់ និងភាពស្មើគ្នា | មើលផ្ទៃកាត់ និងស្នូល រួមជាមួយតេស្តមេកានិចសមស្រប | រកតំបន់ខ្សោយទោះផ្ទៃខាងក្រៅឆ្លងគុណភាព |
| កម្លាំងបង្ហាប់ ពត់ ឬសមត្ថភាពការពារទំនិញ | ប្រើវិធី និងលក្ខខណ្ឌតេស្តដែលបានព្រមព្រៀង | វាយតម្លៃតាមបន្ទុក និងការប្រើប្រាស់ពិត |
| សំណើម ទំហំ និងលំនឹង | កំណត់ពេលថ្លឹងវាស់ ការរក្សាលំនឹង និងឧបករណ៍ | ពេលកាត់ វេចខ្ចប់ និងទទួលយក |
| អ៊ីសូឡង់កម្ដៅ ឬតម្រូវការពិសេស | ធ្វើតេស្តតាមការរៀបចំផលិតផល ស្តង់ដារ និងលក្ខខណ្ឌប្រើប្រាស់ត្រឹមត្រូវ | មិនសន្និដ្ឋានពីពណ៌គ្រាប់ ឬដង់ស៊ីតេ |
ឯកសារឡូត៍គួរតភ្ជាប់វត្ថុធាតុដើម ស៊ីឡូ ម៉ាស៊ីន ពុម្ព វេនផលិត និងលទ្ធផលតេស្តបាន។ សម្រាប់សម្ភារៈការពារទំនិញ តេស្តទម្លាក់ ឬដឹកជញ្ជូនត្រូវគិតទាំងទំនិញដែលការពារ ប្រអប់ខាងក្រៅ និងរបៀបវេចខ្ចប់។ សម្រាប់ការប៉ះអាហារ ត្រូវមានឯកសារសមស្របសម្រាប់ប្រភេទជ័រ និងផលិតផលបញ្ចប់ជាក់លាក់ គោលបំណងប៉ះ សីតុណ្ហភាព និងរយៈពេលប្រើប្រាស់។ ឈ្មោះ EPS តែមួយមិនបញ្ជាក់សុវត្ថិភាពអាហារទេ។
10. គណនាទិន្នផល៖ kg/h, m³/h និងអត្រាឆ្លងគុណភាពត្រូវពិនិត្យរួមគ្នា
សមត្ថភាពគិតជា kg/h បង្ហាញលំហូរម៉ាស ខណៈ m³/h បង្ហាញលំហូរមាឌ។ សូចនាករទាំងពីរទាក់ទងគ្នាតាមដង់ស៊ីតេ ប៉ុន្តែមានន័យតែពេលប្រើមូលដ្ឋានវាស់ដូចគ្នា។ កុំយកបរិមាណគ្រាប់ដើមចូលចែកនឹងដង់ស៊ីតេផលិតផល ហើយហៅថាទិន្នផលប្រគល់ ដោយមិនគិតការប្រែប្រួលម៉ាស សំណល់ គែមកាត់ និងផលិតផលមិនឆ្លងគុណភាព។
ឧទាហរណ៍សន្មតសម្រាប់ផែនការ មិនមែនការសន្យាសមត្ថភាព៖ ប្រសិនបើដំណាក់កាលមួយផលិតស្នោបាន 300 kg/h ក្នុងស្ថានភាពវាស់ដែលបានព្រមព្រៀង និងមានដង់ស៊ីតេជាក់ស្តែង 20 kg/m³ នោះមាឌស្មើ 300 ÷ 20 = 15 m³/h។ ប្រសិនបើមានតែ 90% នៃមាឌនេះក្លាយជាផលិតផលឆ្លងគុណភាពក្រោយកាត់ និងត្រួតពិនិត្យ ទិន្នផលឆ្លងគុណភាពគឺ 13.5 m³/h។ អត្រា 90% គ្រាន់តែជាសម្មតិកម្មឧទាហរណ៍។
សន្មតសម្រាប់ផលិតផលដូចគ្នា ម៉ាស៊ីនពុម្ពសម្រេច 12 m³/h កន្លែងកាត់សម្រេច 10 m³/h ហើយផែនការគ្រាប់ និងស៊ីឡូផ្គត់ផ្គង់បាន 15 m³/h នោះកន្លែងកាត់ជាដែនកំណត់ភ្លាមៗ គឺអតិបរមា 10 m³/h មុនគិតការឈប់ និងការបាត់បង់ផ្សេងទៀត។ ការបង្កើនសមត្ថភាពម៉ាស៊ីនពង្រីកគ្រាប់មិនអាចដោះស្រាយចំណុចកកស្ទះនេះដោយស្វ័យប្រវត្តិទេ។
សម្រាប់ផលិតផលចាក់ពុម្ពតាមរាង គួរគ្រប់គ្រងចំនួនគ្រឿងក្នុងមួយម៉ោងផង៖ ចំនួនប្រហោងពុម្ព × ចំនួនវដ្តបញ្ចប់ក្នុងមួយម៉ោង × អត្រាឆ្លងគុណភាព រួចគិតពេលដែលម៉ាស៊ីនអាចដំណើរការពិត។ ប្រសិនបើរបាយការណ៍ប្រើទិន្នផលឆ្លងគុណភាពដែលវាស់ពេញមួយវេនរួច កុំគុណបន្ថយដោយអត្រាប្រសិទ្ធភាពផ្សេងដែលរួមការបាត់បង់ដូចគ្នា ព្រោះនឹងរាប់ស្ទួន។
ការប៉ាន់ប្រមាណចំណុះស៊ីឡូដំបូងអាចយកលំហូរមាឌគ្រាប់ពង្រីកដែលត្រូវផ្គត់ផ្គង់ គុណនឹងរយៈពេលរក្សាលំនឹងដែលបានបញ្ជាក់ រួចបន្ថែមតម្រូវការបែងឡូត៍ និងបម្រុងប្រតិបត្តិការ។ នេះគ្រាន់តែជាក្របខណ្ឌគណនា ការរចនាចុងក្រោយត្រូវគិតដង់ស៊ីតេរាយគ្រាប់ កម្រិតបំពេញប្រើប្រាស់បាន និងកាលវិភាគផលិតផល មិនយកដង់ស៊ីតេបន្ទះជំនួសតាមចិត្តទេ។
11. ថ្លៃដើម ថាមពល និងចំណុចកកស្ទះដែលងាយមើលរំលង
គួរប្រៀបធៀបថាមពលក្នុងមួយឯកតាផលិតផលឆ្លងគុណភាព និងក្នុងក្រុមផលិតផលដូចគ្នា ដូចជា kWh/m³ ឆ្លងគុណភាព ឬបរិមាណឥន្ធនៈ និងចំហាយក្នុងមួយ m³ ឆ្លងគុណភាព។ សូចនាករក្នុងមួយវដ្តអាចធ្វើឱ្យយល់ច្រឡំពេលមាឌ ចំនួនប្រហោងពុម្ព ឬអត្រាកំហុសខុសគ្នា។ ត្រូវវាស់ទាំងពេលចាប់ផ្តើម ប្តូរម៉ូដែល និងដំណើរការថេរ។
ការកែលម្អគួរចាប់ផ្តើមពីទិន្នន័យ៖ ជួសជុលខ្យល់លេចធ្លាយ ពិនិត្យអន្ទាក់ចំហាយ អ៊ីសូឡង់ សម្អាតឧបករណ៍ផ្លាស់ប្តូរកម្ដៅ ធ្វើឱ្យការផ្គត់ផ្គង់គ្រាប់ថេរ កាត់បន្ថយការរង់ចាំពុម្ព និងរៀបចំកាលវិភាគកាត់។ កុំបន្ថយពេលបន្ថយកម្ដៅ ឬរក្សាលំនឹងចេញពីដែនដែលបានផ្ទៀងផ្ទាត់ ដើម្បីសម្រេចតួលេខទិន្នផលតែប៉ុណ្ណោះ។
ថ្លៃវិនិយោគសរុបរួមមានពុម្ព ឡចំហាយ ការព្យាបាលទឹក ខ្យល់ចេញចូល ការពារអគ្គិភ័យ អគ្គិសនី ផ្ទៃកន្លែងរក្សាលំនឹងដុំ កន្លែងតេស្ត បុគ្គលិក និងគ្រឿងបន្លាស់។ ប្រៀបធៀបសម្រង់តម្លៃដោយប្រើវិសាលភាពដូចគ្នា។ ការអះអាងសន្សំថាមពលរបស់ក្រុមហ៊ុនម៉ាស៊ីនអាចជាមូលដ្ឋានសួរសំណួរសាកល្បង ប៉ុន្តែមិនជំនួសទិន្នន័យវាស់លើផលិតផល និងហេដ្ឋារចនាសម្ព័ន្ធរបស់គម្រោងបានទេ។
12. EPS ស ប្រភេទមាន graphite សារធាតុពន្យារការឆេះ និងសម្ភារៈកិនប្រើឡើងវិញ
EPS ស និង EPS មាន graphite អាចបម្រើគោលដៅខុសគ្នា។ Graphite ត្រូវបានប្រើក្នុងប្រភេទ EPS មួយចំនួនដើម្បីកែលម្អសមត្ថភាពអ៊ីសូឡង់កម្ដៅ។ នេះជាលក្ខណៈរបស់ប្រភេទជ័រ និងផលិតផលដែលបានកំណត់ មិនមែនការធានាទូទៅសម្រាប់គ្រាប់ពណ៌ប្រផេះទាំងអស់ទេ។ BASF ពន្យល់សមាសធាតុរបស់ Neopor។
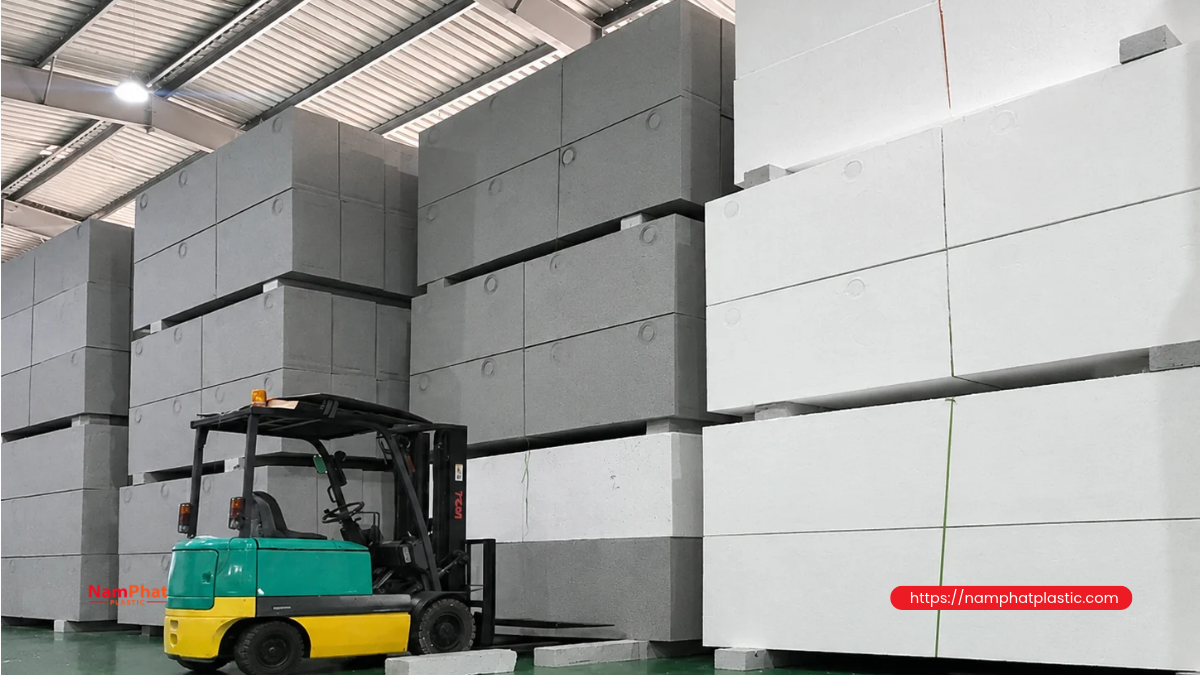
ប្រភេទមានសារធាតុពន្យារការឆេះមិនមានន័យថាផលិតផលមិនឆេះ ធន់ភ្លើងដោយគ្មានកំណត់ ឬត្រូវបានអនុម័តសម្រាប់សំណង់គ្រប់ប្រភេទដោយស្វ័យប្រវត្តិទេ។ ត្រូវពិនិត្យប្រភេទជ័រ ស្តង់ដារតេស្ត រចនាសម្ព័ន្ធប្រើប្រាស់ និងឯកសារផលិតផលបញ្ចប់។ បញ្ជីផលិតផល EPS របស់ BASF បែងចែកប្រភេទតាមកម្មវិធីប្រើប្រាស់ ទំហំគ្រាប់ និងលក្ខណៈ។ មិនគួរប្តូរប្រភេទដោយសារតែមានឈ្មោះប៉ូលីមែរដូចគ្នាប៉ុណ្ណោះទេ។
សំណល់ EPS ស្អាតក្នុងរោងចក្រអាចកិន បំបែកធូលី និងពិចារណាលាយប្រើឡើងវិញ ប្រសិនបើបច្ចេកវិទ្យា ផលិតផល និងតម្រូវការអតិថិជនអនុញ្ញាត។ មិនមានភាគរយប្រើឡើងវិញតែមួយសម្រាប់ពុម្ព និងកម្មវិធីទាំងអស់ទេ។ ត្រូវផ្ទៀងផ្ទាត់ភាពស្អាត ទំហំ ដង់ស៊ីតេ ហានិភ័យបែងស្រទាប់ កម្លាំង និងការតាមដានប្រភព។ សំណល់ក្រោយប្រើប្រាស់មានបញ្ហាបំពុល និងប្រមូលបន្ថែម ខុសពីសំណល់ស្អាតក្នុងរោងចក្រ។
លទ្ធភាពប្រមូលសម្ភារៈមកប្រើឡើងវិញមិនមានន័យថាផលិតផល EPS ទាំងអស់ត្រូវបានកែច្នៃឡើងវិញពិតប្រាកដទេ។ លទ្ធផលអាស្រ័យលើប្រព័ន្ធបែងចែក អ្នកទទួលកែច្នៃ ការដឹកជញ្ជូន និងគុណភាពសំណល់។ មិនគួរប្រើការអះអាងថា «កែច្នៃឡើងវិញទាំងស្រុង» ដោយមិនគិតការបាត់បង់ និងលក្ខខណ្ឌមូលដ្ឋានទេ។
13. សុវត្ថិភាព pentane ចំហាយក្តៅ និងឧបករណ៍មានចលនា
គ្រាប់ EPS អាចបញ្ចេញ pentane ពេលរក្សាទុក និងកែច្នៃ។ ចំហាយងាយឆេះអាចប្រមូលផ្តុំនៅកន្លែងខ្យល់ចេញចូលមិនល្អ រួមទាំងតំបន់ទទួលទំនិញ និងរក្សាផលិតផលទើបផលិត។ HSE មានសេចក្តីណែនាំជាក់លាក់អំពីហានិភ័យឆេះផ្ទុះ pentane ក្នុង EPS។ ការវាយតម្លៃហានិភ័យត្រូវគ្របដណ្ដប់ខ្សែទាំងមូល មិនមែនតែម៉ាស៊ីនពង្រីកគ្រាប់ទេ។
អ្នកមានសមត្ថភាពត្រូវរចនាប្រព័ន្ធខ្យល់ចេញចូលសមស្រប គ្រប់គ្រងប្រភពបញ្ឆេះ និងអគ្គិសនីស្ថិតិ ការភ្ជាប់ដីតាមការវាយតម្លៃ ជ្រើសឧបករណ៍អគ្គិសនីសមស្របតំបន់គ្រោះថ្នាក់ និងវិធានការរកឃើញហានិភ័យនិងការពារអគ្គិភ័យចាំបាច់។ ការបើកទ្វាររោងចក្រ ឬដំឡើងកង្ហារប្រើក្នុងផ្ទះមិនមែនជាភស្តុតាងថាហានិភ័យត្រូវបានគ្រប់គ្រងទេ។ SDS របស់ Sunpor EPS បញ្ជាក់ការបង្ការការប្រមូលផ្តុំ pentane និងការបញ្ចេញអគ្គិសនីស្ថិតិ។
ជាមួយគ្នានេះ ត្រូវគ្រប់គ្រងឧបករណ៍សម្ពាធ ផ្ទៃក្តៅ ចំណុចគៀបពុម្ព ចលនាម៉ាស៊ីនកាត់ ការលើកដុំ និងការផ្តាច់ប្រភពថាមពលពេលថែទាំ។ របាំងការពារ ប្រព័ន្ធទប់ស្កាត់សុវត្ថិភាព ប្រព័ន្ធបឺត និងនីតិវិធីសុវត្ថិភាពជាវិធានការសំខាន់។ ឧបករណ៍ការពារផ្ទាល់ខ្លួនជាការបន្ថែមតាមការវាយតម្លៃការងារ។ អត្ថបទនេះមិនផ្តល់សម្ពាធចំហាយ សីតុណ្ហភាពខ្សែកាត់ ឬកម្រិតឧស្ម័នសម្រាប់អ្នកអានកំណត់ម៉ាស៊ីនដោយខ្លួនឯងទេ។
14. បញ្ជីត្រួតពិនិត្យមុនអនុម័តខ្សែផលិតកម្ម EPS
- កំណត់ផលិតផល គំនូរបច្ចេកទេស ដង់ស៊ីតេ កម្រិតលម្អៀង និងលក្ខណៈវិនិច្ឆ័យតេស្តតាមកម្មវិធីប្រើប្រាស់។
- បញ្ជាក់ប្រភេទគ្រាប់ ឯកសារបច្ចេកទេស និង SDS ហើយបែងចែកសម្ភារៈស មាន graphite ពន្យារការឆេះ និងសម្ភារៈប្រើឡើងវិញ។
- ស្នើសាកល្បងលើផលិតផលតំណាង មិនមែនត្រឹមការបង្ហាញម៉ាស៊ីនដំណើរការគ្មានបន្ទុក។
- វាស់ទិន្នផលឆ្លងគុណភាពក្នុងរយៈពេលដែលឆ្លុះបញ្ចាំងការប្តូរម៉ូដែល ការរង់ចាំ និងការត្រួតពិនិត្យ។
- ពិនិត្យតុល្យភាពរវាងការពង្រីកគ្រាប់ ស៊ីឡូ ពុម្ព ការបន្ថយកម្ដៅ ការរក្សាលំនឹង និងការកាត់។
- ព្រមព្រៀងវិសាលភាពប្រព័ន្ធជំនួយ សុវត្ថិភាព ការត្រួតពិនិត្យ ការបណ្តុះបណ្តាល និងគ្រឿងបន្លាស់។
- រៀបផែនការគ្រប់គ្រងការផ្លាស់ប្តូរពេលប្តូរប្រភេទគ្រាប់ ពុម្ព ឬភាគរយសម្ភារៈប្រើឡើងវិញ។
សម្រាប់អ្នកទិញសម្ភារៈវេចខ្ចប់ សំណួរមានប្រយោជន៍គឺថា ផលិតផលការពារទំនិញ រក្សាទំហំ និងបំពេញលក្ខខណ្ឌប្រើប្រាស់បានឬទេ មិនមែនសួរតែដង់ស៊ីតេស្នោទេ។ អ្នកអាចស្វែងយល់បន្ថែមអំពីផលិតផល និងចំណេះដឹងវេចខ្ចប់នៅ Nam Phát Plastic។ អត្ថបទនេះជាឯកសារយោងបច្ចេកទេស មិនមែនការអះអាងថា Nam Phát ផលិត EPS ឬផ្គត់ផ្គង់ខ្សែផលិតកម្ម EPS ទេ។
សំណួរញឹកញាប់អំពីខ្សែផលិតកម្មស្នោ EPS
1. តើខ្សែ EPS ប្រើម៉ាស៊ីនបង្ហូតជាម៉ាស៊ីនសំខាន់ឬទេ?
ខ្សែកែច្នៃគ្រាប់ EPS ទិញរួច ជាទូទៅប្រើម៉ាស៊ីនពង្រីកគ្រាប់ជាមុន និងម៉ាស៊ីនចាក់ពុម្ព។ ម៉ាស៊ីនបង្ហូតជាផ្នែកនៃខ្សែផ្សេង ដូចជាផលិតគ្រាប់ EPS នៅដំណាក់កាលដើម ឬបង្ហូតស្នោ XPS។ មិនត្រូវចាត់ទុកខ្សែទាំងនេះថាដូចគ្នាទេ។
2. តើអាចរំលងស៊ីឡូ ហើយបញ្ចូលគ្រាប់ទើបពង្រីកទៅពុម្ពភ្លាមបានទេ?
មិនគួររំលងការរក្សាលំនឹងតាមការស្មានទេ។ ភាពរួចរាល់សម្រាប់បញ្ចូលពុម្ពត្រូវបញ្ជាក់តាមប្រភេទគ្រាប់ ដង់ស៊ីតេ និងបច្ចេកវិទ្យា។ ស៊ីឡូក៏ជួយបែងឡូត៍ និងតុល្យភាពផលិតកម្ម ប៉ុន្តែត្រូវរចនាជាមួយខ្យល់ចេញចូលដែលមានសុវត្ថិភាព។
3. តើដង់ស៊ីតេខ្ពស់ជាង មានន័យថាផលិតផលល្អជាងជានិច្ចឬ?
មិនអាចសន្និដ្ឋានជាទូទៅបានទេ។ ត្រូវវាយតម្លៃកម្លាំង ការភ្ជាប់គ្រាប់ ទំហំ និងតម្រូវការប្រើប្រាស់។ បង្កើនដង់ស៊ីតេអាចប្រើសម្ភារៈច្រើនឡើង ប៉ុន្តែមិនដោះស្រាយកំហុសបញ្ចូលពុម្ព ឬការភ្ជាប់ខ្សោយឡើយ។
4. តើអាចប្រើភាគរយសំណល់កិនដូចគ្នាសម្រាប់ផលិតផលទាំងអស់បានទេ?
មិនបានទេ។ ភាគរយអនុញ្ញាតត្រូវផ្ទៀងផ្ទាត់តាមតេស្ត និងតម្រូវការអតិថិជន រួមទាំងប្រភពសំណល់ ភាពស្អាត ការចែកចាយទំហំគ្រាប់ និងសមត្ថភាពផលិតផលចុងក្រោយ។ កម្មវិធីមានតម្រូវការពិសេសត្រូវពិនិត្យដោយឡែក។
5. តើធ្វើដូចម្តេចដើម្បីដឹងថាសមត្ថភាពក្នុងសម្រង់តម្លៃជាក់ស្តែង?
ស្នើបញ្ជាក់ប្រភេទគ្រាប់ ផលិតផល ដង់ស៊ីតេ ពុម្ព លក្ខខណ្ឌប្រព័ន្ធជំនួយ រយៈពេលវាស់ និងអត្រាឆ្លងគុណភាព។ ប្រៀបធៀបទិន្នផលខ្សែទាំងមូលក្រោយកែច្នៃបញ្ចប់ មិនមែនតែ kg/h របស់ម៉ាស៊ីនពង្រីកគ្រាប់ ឬវដ្តលឿនបំផុតរបស់ម៉ាស៊ីនពុម្ពទេ។
- 0 មតិយោបល់


