


 ផាន់ វ៉ាន់ ហួង
- 21/10/2026
ខ្សែផលិតកម្មស្នោ EPE ជាសន្លឹក/រមូរ បម្លែងប្លាស្ទិក polyethylene ទៅជាសម្ភារៈទ្រនាប់ស្រាល តាមរយៈដំណើរការបញ្ចោញស្នោដោយវិធីរូបវន្ត។ គុណភាពមិនអាស្រ័យតែលើម៉ាស៊ីនបញ្ចោញទេ៖ ការកំណត់បរិមាណវត្ថុធាតុដើម ការបំបែកចែកចាយសារធាតុបង្កើតស្នោ ការធ្វើឱ្យលំហូរប្លាស្ទិករលាយត្រជាក់ ការបង្កើតរាង កម្លាំងទាញ ការរមូរ និងការរក្សាស្ថិរភាពក្រោយការបញ្ចោញ សុទ្ធតែកំណត់ថាតើផលិតផលរក្សាបានកម្រាស់ ភាពយឺត និងវិមាត្រត្រឹមត្រូវនៅពេលទៅដល់អតិថិជនឬអត់។
សម្រាប់អាជីវកម្មវេចខ្ចប់ សំណួរសំខាន់គឺថាតើខ្សែផលិតកម្មអាចផលិតបាន បរិមាណផលិតផលដែលបានស្តង់ដារ តាមលក្ខណៈបច្ចេកទេសដែលត្រូវលក់ពិតប្រាកដ ឬគ្រាន់តែសម្រេចសមត្ថភាពអតិបរមាក្នុងកាតាឡុក។ អត្ថបទនេះវិភាគឧបករណ៍ ចំណុចត្រួតពិនិត្យ និងការរៀបចំតម្រូវការវិនិយោគ មិនមែនជាសេចក្តីណែនាំប្រតិបត្តិការប្រព័ន្ធឧស្ម័ន ឬរូបមន្តផលិតឡើយ។
Table of Contents [Hide]
1. តើស្នោ EPE ជាសន្លឹក/រមូរជាអ្វី? កំណត់បច្ចេកវិទ្យាឱ្យត្រឹមត្រូវមុនជ្រើសរើសម៉ាស៊ីន
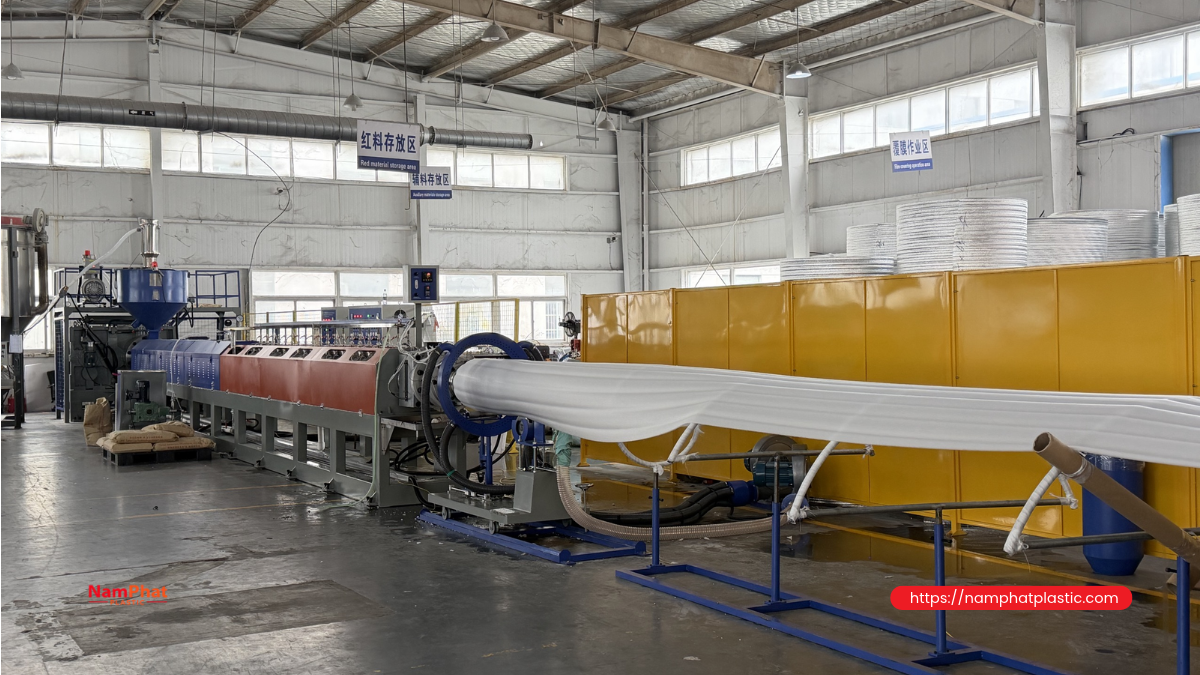
វិសាលភាពអត្ថបទនេះគឺស្នោ PE ដែលមិនមានការភ្ជាប់ឆ្លងកាត់ខ្សែម៉ូលេគុល ជាទូទៅប្រើ LDPE ជាមូលដ្ឋាន ហើយត្រូវបានបញ្ចោញ និងពង្រីកជារចនាសម្ព័ន្ធកោសិកាបិទជិត រួចរមូរជាបន្តបន្ទាប់ ឬកាត់ជាសន្លឹក។ ឈ្មោះពាណិជ្ជកម្ម EPE ពេលខ្លះត្រូវបានប្រើទូលំទូលាយសម្រាប់ផលិតផល polyethylene ពង្រីកជាច្រើនប្រភេទ។ ដូច្នេះ ឯកសារទិញម៉ាស៊ីនត្រូវបញ្ជាក់ non-crosslinked extruded PE foam sheet/roll ឱ្យច្បាស់ មិនមែនគ្រាន់តែសរសេរ “ម៉ាស៊ីនផលិតស្នោ” ទេ។
| ក្រុមសម្ភារៈ | លក្ខណៈនៃដំណើរការបច្ចេកវិទ្យា | ចំណុចដែលមិនត្រូវច្រឡំ |
|---|---|---|
| EPE សន្លឹក/រមូរក្នុងអត្ថបទនេះ | ប្លាស្ទិក PE រលាយ បង្កើតស្នោដោយវិធីរូបវន្ត និងបញ្ចោញជាបន្តបន្ទាប់ | មិនមែនជាបច្ចេកវិទ្យាពង្រីកគ្រាប់ រួចសង្កត់ក្នុងពុម្ពទេ |
| គ្រាប់ EPS | គ្រាប់ polystyrene ដែលអាចពង្រីកបាន ការពង្រីកជាមុន និងការបង្កើតរាង | វត្ថុធាតុដើម ឧបករណ៍ និងរចនាសម្ព័ន្ធខុសពី EPE រមូរ |
| XPE/IXPE | PE ដែលភ្ជាប់ឆ្លងកាត់ខ្សែម៉ូលេគុលដោយគីមី ឬវិទ្យុសកម្ម អាស្រ័យលើប្រភេទ | មិនអាចជំនួសដោយផ្ទាល់ជាមួយម៉ាស៊ីនបញ្ចោញ EPE ធម្មតាបានទេ |
| ស្នោ PU និង EVA | ប្រព័ន្ធប៉ូលីមែរ និងវិធីបង្កើតស្នោអាស្រ័យលើផលិតផល | មិនត្រូវប្រើប៉ារ៉ាម៉ែត្រ ឬសេចក្តីសន្និដ្ឋានអំពីការកែច្នៃឡើងវិញដូចគ្នាទេ |
EPE អាចប្រើជាស្រទាប់បំបែកការពារការកកិត ទ្រនាប់បំពេញចន្លោះ និងសម្ភារៈកែច្នៃវេចខ្ចប់តាមរាង។ ទោះយ៉ាងណា កម្រាស់ ឬអារម្មណ៍ទន់មិនគ្រប់គ្រាន់ដើម្បីបញ្ជាក់សមត្ថភាពការពារការប៉ះទង្គិចឡើយ។ ទំនិញធ្ងន់ គែមមុត និងទំនិញងាយរងឥទ្ធិពលអគ្គិសនីស្តាទិច ត្រូវការលក្ខណៈវិនិច្ឆ័យដាច់ដោយឡែក។ ភាពធន់នឹងសំណើមរបស់សម្ភារៈក៏មិនមានន័យថាកញ្ចប់វេចខ្ចប់ទាំងមូលជ្រាបទឹកមិនចូលដែរ។
2. វត្ថុធាតុដើម និងការបង្កើតស្នោដោយវិធីរូបវន្ត៖ តើអ្វីកំណត់រចនាសម្ព័ន្ធកោសិកា?
LDPE ត្រូវសមស្របសម្រាប់ការបញ្ចោញស្នោ មិនមែនគ្រាន់តែមានឈ្មោះប្លាស្ទិកត្រឹមត្រូវទេ
ជ័រត្រូវមានសមត្ថភាពហូរគ្រប់គ្រាន់សម្រាប់កែច្នៃ ប៉ុន្តែនៅតែអាចរក្សាជញ្ជាំងកោសិកានៅដំណាក់កាលពង្រីក។ សន្ទស្សន៍លំហូររលាយមិនពណ៌នាបានពេញលេញពីកម្លាំងរបស់ជ័ររលាយ ការចែកចាយម៉ូលេគុល ឬសមត្ថភាពរក្សាស្ថិរភាពកោសិកាឡើយ។ ឧទាហរណ៍ Dow ពណ៌នាអំពី LDPE 450E តាមតុល្យភាពរវាងកម្លាំងរបស់ជ័ររលាយ និងសមត្ថភាពទាញពង្រីកសម្រាប់ការបញ្ចោញស្នោ។ នេះជាឧទាហរណ៍នៃហេតុផលជ្រើសរើសប្រភេទជ័រ មិនមែនជាការកំណត់ថាគ្រប់ខ្សែផលិតកម្មត្រូវប្រើប្រភេទនេះទេ។
រោងចក្រត្រូវគ្រប់គ្រងលេខកូដប្រភេទជ័រ ឡូត៍ ឯកសារបច្ចេកទេស សារធាតុបន្ថែមដែលមានស្រាប់ និងប្រវត្តិការលាយ។ នៅពេលប្តូរអ្នកផ្គត់ផ្គង់ ត្រូវវាយតម្លៃឡើងវិញនូវរូបរាងខាងក្រៅ ដង់ស៊ីតេស្នោ លក្ខណៈមេកានិច និងស្ថិរភាពក្រោយរក្សាទុក។ មិនត្រូវសន្មតថាគ្រាប់ជ័រពីរប្រភេទដែលមានសន្ទស្សន៍លំហូរដូចគ្នា នឹងផ្តល់ល្បឿន អត្រាសំណល់ ឬគុណភាពដូចគ្នាឡើយ។
តួនាទីរបស់សារធាតុបន្ថែម និងសារធាតុបង្កើតស្នោ
សារធាតុបន្ថែមបង្កើតស្នូលជួយដល់ការកកើតកោសិកា។ ក្រុមសារធាតុកែសម្រួលស្ថិរភាពវិមាត្រជួយរក្សាតុល្យភាពនៃការផ្លាស់ប្តូរឧស្ម័ន។ ពណ៌ និងសារធាតុបន្ថែមមុខងារត្រូវសមស្របជាមួយប្រព័ន្ធជ័រ។ សារធាតុបំពេញ ឬសារធាតុកខ្វក់ដែលមិនបានគ្រប់គ្រង អាចផ្លាស់ប្តូរម៉ាស ផ្ទៃ និងកម្លាំងជញ្ជាំងកោសិកា។ ក្រុមទាំងនេះមានមុខងារខុសគ្នា មិនគួររួមហៅទាំងអស់ថា “ម្សៅបង្កើតស្នោ” ទេ។
ក្នុងការបង្កើតស្នោដោយវិធីរូបវន្ត សារធាតុបង្កើតស្នោត្រូវបានបញ្ចូលតាមបរិមាណកំណត់ទៅក្នុងជ័ររលាយ និងចែកចាយក្នុងលក្ខខណ្ឌដែលឧបករណ៍ត្រូវបានរចនាឡើង។ ពេលសម្ភារៈចេញពីក្បាលពុម្ព ការប្រែប្រួលសម្ពាធជំរុញការកកើតស្នូល និងការលូតលាស់កោសិកា។ ប្រព័ន្ធ EPE ពាណិជ្ជកម្មមួយចំនួនប្រើអ៊ីដ្រូកាបូន ដូចជា butane។ ការជ្រើសរើសឧស្ម័នត្រូវបានបញ្ជាក់ដោយ OEM និងអ្នករចនាប្រព័ន្ធសុវត្ថិភាព។ មិនត្រូវប្តូរទៅឧស្ម័នផ្សេងដោយខ្លួនឯង គ្រាន់តែដោយសារតម្លៃថោកជាងទេ។ Foamtech Korea បង្ហាញគោលការណ៍ឧបករណ៍ស្នោ PE និងក្រុមវត្ថុធាតុដើមពាក់ព័ន្ធ ប៉ុន្តែប៉ារ៉ាម៉ែត្រជាក់លាក់របស់ក្រុមហ៊ុនមិនមែនជារូបមន្តដែលអនុវត្តជាទូទៅឡើយ។
3. លំដាប់ខ្សែផលិតកម្ម និងមុខងាររបស់ផ្នែកនីមួយៗ
លំដាប់ទូទៅ៖ ទទួល និងកំណត់បរិមាណវត្ថុធាតុដើម → ធ្វើឱ្យជ័ររលាយ → បញ្ចូល និងលាយសារធាតុបង្កើតស្នោ → កែសម្រួលសីតុណ្ហភាពលំហូរជ័រ → ក្បាលពុម្ព និងការពង្រីក → ធ្វើឱ្យត្រជាក់ និងកំណត់រាង → ទាញ ពុះ និងកាត់គែម → រមូរ ឬកាត់ជាសន្លឹក → រក្សាស្ថិរភាព និងត្រួតពិនិត្យ → កែច្នៃ និងដឹកចេញ។ ទីតាំងជាក់លាក់នៃការច្រោះ ការលាយ និងការធ្វើឱ្យត្រជាក់ ត្រូវអនុវត្តតាមការរចនារបស់ OEM។
| ផ្នែកឧបករណ៍ | ភារកិច្ច | ចំណុចត្រូវត្រួតពិនិត្យពេលទទួលយក |
|---|---|---|
| ការផ្គត់ផ្គង់ ថ្លឹង និងលាយវត្ថុធាតុ | រក្សាសមាសភាព និងលំហូរឱ្យមានស្ថិរភាព | ភាពដដែលនៃលទ្ធផលថ្លឹង ការសម្គាល់ឡូត៍ និងការទប់ស្កាត់ការបញ្ចូលខុស |
| ម៉ាស៊ីនបញ្ចោញ | ធ្វើឱ្យជ័ររលាយ ដឹកជញ្ជូន និងលាយឱ្យស្មើគ្នា | ផលិតភាពដែលបានស្តង់ដារ ស្ថិរភាព និងសមត្ថភាពប្តូរលក្ខណៈផលិតផល |
| ផ្នែកកំណត់បរិមាណសារធាតុបង្កើតស្នោ | ផ្គត់ផ្គង់សារធាតុតាមការរចនាដំណើរការ | ការវាស់ ភាពមិនលេចធ្លាយ ប្រព័ន្ធចាក់សោសុវត្ថិភាព និងឯកសារសុវត្ថិភាព |
| ការលាយ និងធ្វើឱ្យលំហូរជ័រត្រជាក់ | ធ្វើឱ្យសីតុណ្ហភាព និងការចែកចាយសារធាតុស្មើគ្នាមុនក្បាលពុម្ព | សមត្ថភាពគ្រប់គ្រងពេលប្តូរបន្ទុក និងលក្ខខណ្ឌបរិយាកាស |
| ក្បាលពុម្ព កំណត់រាង និងធ្វើឱ្យត្រជាក់ | បង្កើតផ្ទៃកាត់ និងរក្សាស្ថិរភាពរចនាសម្ព័ន្ធកោសិកា | ភាពស្មើគ្នាតាមទទឹង ផ្ទៃ និងភាពងាយថែទាំ |
| ការទាញ ពុះ និងរមូរ | បង្កើតទទឹងប្រើប្រាស់បាន និងទំហំរមូរ | កម្លាំងតឹង ប្រវែង គែមកាត់ និងស្ថិរភាពរមូរ |
| តំបន់រក្សាស្ថិរភាព និងកែច្នៃ | គ្រប់គ្រងផលិតផលពាក់កណ្តាលសម្រេចមុនបិទស្រទាប់/កាត់ | ខ្យល់ចេញចូល ការតាមដានប្រភព និងលក្ខខណ្ឌបញ្ជូនទៅដំណាក់កាលបន្ទាប់ |
តើម៉ាស៊ីនមួយដំណាក់កាល និងប្រព័ន្ធ tandem ខុសគ្នាយ៉ាងដូចម្តេច?
ម៉ាស៊ីនមួយដំណាក់កាលរួមបញ្ចូលភារកិច្ចសំខាន់ៗក្នុងប្រព័ន្ធបញ្ចោញដែលរចនាជាពិសេស។ ប្រព័ន្ធ tandem រៀបចំម៉ាស៊ីនបញ្ចោញតភ្ជាប់បន្តគ្នា ដើម្បីបែងចែកភារកិច្ចរលាយជ័រ លាយ និងធ្វើឱ្យត្រជាក់។ Tandem មិនមានន័យថាវីសភ្លោះទេ៖ ចំនួនម៉ាស៊ីនតភ្ជាប់គ្នា និងចំនួនវីសក្នុងម៉ាស៊ីននីមួយៗ គឺជាវិធីចាត់ថ្នាក់ពីរផ្សេងគ្នា។
Pacific Industry បង្ហាញឧបករណ៍ EPE ប្រើម៉ាស៊ីនបញ្ចោញមួយ និងការរៀបចំបែប tandem។ នេះបង្ហាញថាមិនមានការរៀបចំតែមួយសម្រាប់គ្រប់ផលិតផលទេ។ ពេលប្រៀបធៀប គួរស្នើសុំការសាកល្បងដោយប្រើប្រភេទជ័រ ទទឹង កម្រាស់ ដង់ស៊ីតេស្នោ និងកម្រិតលម្អៀងអនុញ្ញាតដូចគ្នា។ សមត្ថភាពធ្វើឱ្យត្រជាក់ ស្ថិរភាពនៅបន្ទុកទាប ពេលវេលាប្តូរការបញ្ជាទិញ និងទំហំទីតាំង អាចសំខាន់ជាងឈ្មោះប្រភេទប្រព័ន្ធ។
ការធ្វើឱ្យត្រជាក់មុនក្បាលពុម្ព ខុសពីការធ្វើឱ្យត្រជាក់ក្រោយក្បាលពុម្ព
មុនក្បាលពុម្ព គោលដៅគឺនាំលំហូរជ័រដែលមានសារធាតុបង្កើតស្នោទៅស្ថានភាពសមស្របសម្រាប់ការពង្រីក និងរក្សាភាពស្មើគ្នា។ ក្រោយក្បាលពុម្ព គោលដៅគឺជួយឱ្យជញ្ជាំងកោសិកា និងវិមាត្រមានស្ថិរភាព។ កង្វះសមត្ថភាពកែសម្រួលសីតុណ្ហភាពអាចកំណត់ផលិតភាព ទោះបីម៉ូទ័រនៅមានកម្លាំងសល់ក៏ដោយ។ ដូច្នេះ ឯកសារបច្ចេកទេសត្រូវពិចារណាប្រព័ន្ធទឹកត្រជាក់ ការផ្លាស់ប្តូរកម្ដៅ និងបន្ទុកកម្ដៅពិតប្រាកដ។
Promix ពណ៌នាម៉ូឌុលកំណត់បរិមាណ ធ្វើឱ្យស្មើគ្នា និងធ្វើឱ្យត្រជាក់ ក្នុងការបញ្ចោញស្នោដោយវិធីរូបវន្ត។ គោលការណ៍បែងចែកមុខងារនេះមានប្រយោជន៍ពេលវាយតម្លៃខ្សែផលិតកម្ម ប៉ុន្តែមិនត្រូវសន្និដ្ឋានពីប្រព័ន្ធ microcell CO2/N2 របស់ក្រុមហ៊ុនថា ម៉ាស៊ីន EPE ប្រើអ៊ីដ្រូកាបូនអាចប្តូរឧស្ម័នដោយមិនរចនាឡើងវិញបានទេ។
4. ពីក្បាលពុម្ពដល់រមូរ៖ ការគ្រប់គ្រងកម្រាស់ និងកម្លាំងតឹង
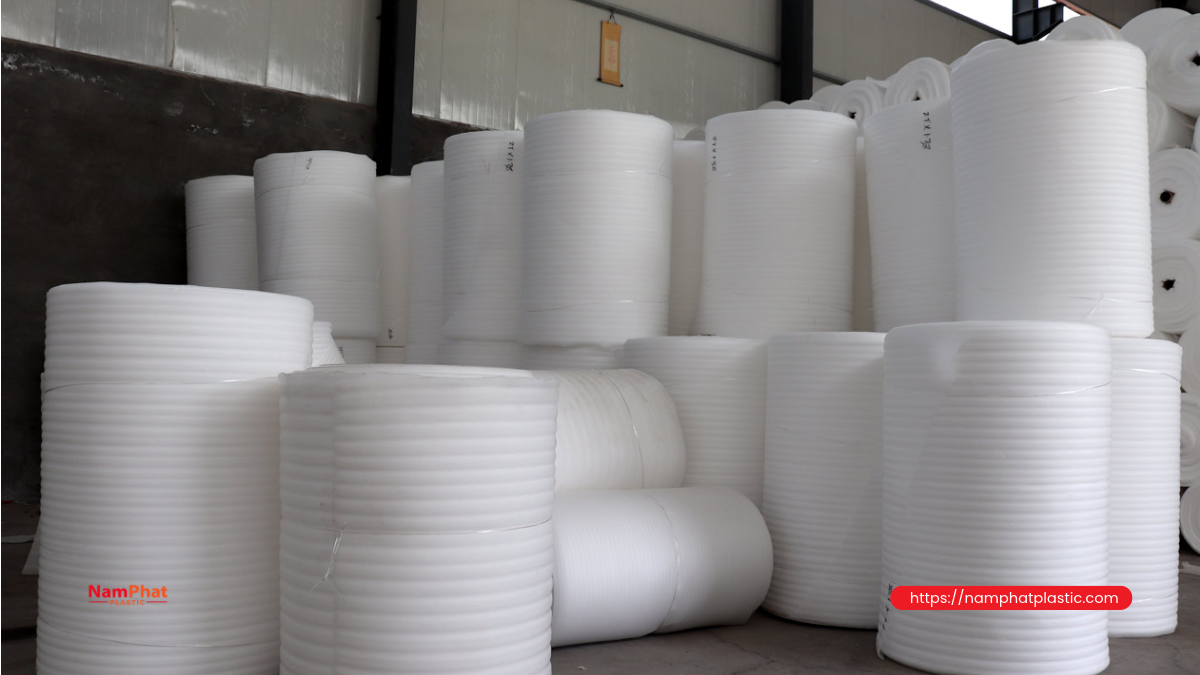
ក្នុងខ្សែដែលប្រើក្បាលពុម្ពរង្វង់ សម្ភារៈអាចក្លាយជាបំពង់ស្នោ ត្រូវបានកំណត់រាង រួចពុះបើកជាសន្លឹក។ ប្រព័ន្ធក្បាលពុម្ពរាបស្មើបង្កើតរាងតាមវិធីផ្សេង ហើយការជ្រើសរើសអាស្រ័យលើជួរផលិតផល។ ឯកសារប៉ាតង់អំពីស្នោ PE ពណ៌នាប្រភេទក្បាលពុម្ព និងជំហានពុះបំពង់ទៅជាសន្លឹក។ នេះជាមូលដ្ឋានបញ្ជាក់ពីជម្រើសបច្ចេកវិទ្យា មិនមែនជាស្តង់ដារប្រតិបត្តិការទេ។
កម្រាស់ចុងក្រោយកើតចេញពីលំហូរម៉ាស កម្រិតពង្រីក ទទឹង និងល្បឿនទាញរួមគ្នា។ ការបង្កើនល្បឿនទាញអាចធ្វើឱ្យសន្លឹកស្តើងជាងមុន ប៉ុន្តែក៏ផ្លាស់ប្តូរទិសតម្រង់ និងភាពតានតឹងផងដែរ ដូច្នេះមិនអាចចាត់ទុកល្បឿនជាការកែតម្រូវឯករាជ្យបានទេ។ ការវាស់កម្រាស់នៅទីតាំងជាច្រើនតាមទទឹង ជួយបែងចែកភាពលម្អៀងតាមកន្លែងពីការប្រែប្រួលនៃខ្សែទាំងមូល។
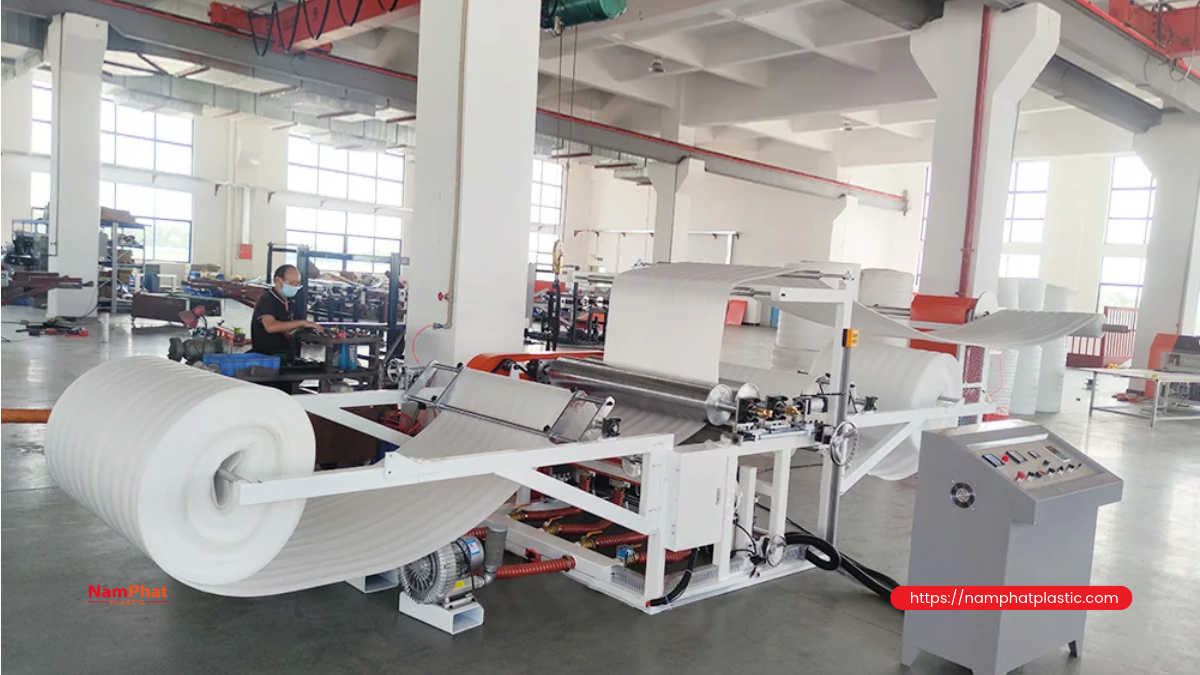
ផ្នែកទាញត្រូវកាត់បន្ថយការសង្កត់បំប៉ោងកោសិកាឱ្យរាប ឬការរអិលដែលធ្វើឱ្យប្រវែងខុស។ ការកាត់គែមធ្វើឱ្យគែមស្អាត ប៉ុន្តែក៏បន្ថយផលិតភាពប្រើប្រាស់បាន។ ការរមូរតឹងពេកអាចបង្កការបង្ហាប់ ស្នាមជ្រួញ និងភាពខុសគ្នារវាងស្រទាប់ខាងក្នុងនិងខាងក្រៅ។ ការរមូរធូរពេកធ្វើឱ្យរមូររអិលខុសតម្រង់។ គួរយកសំណាកពីដើម កណ្តាល និងចុងរមូរ ក្រោយលក្ខខណ្ឌរក្សាស្ថិរភាពដែលបានព្រមព្រៀង។
5. ស្ថិរភាពក្រោយបញ្ចោញ និងសុវត្ថិភាពឧស្ម័ន៖ មិនមែនជាពេលរង់ចាំឥតប្រយោជន៍ទេ
ក្រោយចេញពីម៉ាស៊ីន ស្នោបន្តផ្លាស់ប្តូរឧស្ម័នជាមួយបរិយាកាស និងអាចប្រែប្រួលវិមាត្រ។ រយៈពេលរក្សាស្ថិរភាពអាស្រ័យលើប្រព័ន្ធជ័រ សារធាតុបង្កើតស្នោ រចនាសម្ព័ន្ធកោសិកា កម្រាស់ វិធីរមូរ និងលក្ខខណ្ឌឃ្លាំង។ មិនមានចំនួនម៉ោងរួមណាមួយធានាថាគ្រប់រមូរត្រៀមរួចសម្រាប់បិទស្រទាប់ វេចខ្ចប់បិទជិត ឬដឹកជញ្ជូនឡើយ។
អាជីវកម្មគួរបង្កើតលក្ខណៈវិនិច្ឆ័យអនុញ្ញាតឱ្យឡូត៍ឆ្លងទៅដំណាក់កាលបន្ទាប់៖ វិមាត្រ និងម៉ាសដែលតាមដានមានស្ថិរភាព ស្ថានភាពសម្ភារៈសមស្របសម្រាប់ដំណាក់កាលបន្ទាប់ និងបំពេញការគ្រប់គ្រងឧស្ម័នសំណល់និងសុវត្ថិភាពដែលអ្នកជំនាញបានកំណត់។ ក្លិនស្រាល ឬមិនមានក្លិន មិនបញ្ជាក់ ថាកំហាប់ឧស្ម័នមានសុវត្ថិភាពទេ។ ការវាយតម្លៃដោយអារម្មណ៍មិនអាចជំនួសការវាស់បានឡើយ។
អ៊ីដ្រូកាបូនងាយឆេះអាចបង្កហានិភ័យនៅតំបន់ផ្គត់ផ្គង់ឧស្ម័ន ម៉ាស៊ីន រមូរថ្មី ឃ្លាំងរក្សាស្ថិរភាព និងទីតាំងកែច្នៃដោយកម្ដៅ។ ឯកសារ NIOSH ស្តីពី butane ជាឯកសារយោងសុខភាពការងារ មិនជំនួសការវាយតម្លៃនៅរោងចក្រឡើយ។ ប្រព័ន្ធត្រូវបានរចនា ត្រួតពិនិត្យ និងទទួលយកដោយ OEM និងវិស្វករដែលមានសមត្ថភាព តាមតម្រូវការដែលអនុវត្ត។
- កំណត់តំបន់គ្រោះថ្នាក់ ទីតាំងដែលឧស្ម័នអាចកកកុញ និងផែនការបឺតខ្យល់ចេញ និងផ្គត់ផ្គង់ខ្យល់ជំនួសឱ្យសមស្រប។
- ដំឡើងឧបករណ៍រកការលេចធ្លាយ សញ្ញាព្រមាន និងប្រព័ន្ធចាក់សោបញ្ឈប់ដោយសុវត្ថិភាព ហើយផ្ទៀងផ្ទាត់មុខងារតាមការរចនា។
- គ្រប់គ្រងប្រភពបញ្ឆេះ ផ្ទៃក្តៅ ការងារផ្សារ/កាត់ និងការបញ្ចេញអគ្គិសនីស្តាទិច ព្រមទាំងជ្រើសរើសឧបករណ៍អគ្គិសនីសមស្រប។
- គ្រប់គ្រងការតភ្ជាប់ដី ការតភ្ជាប់សមសក្តានុពល ការសម្អាតសំណល់ និងផែនការឆ្លើយតបហេតុការណ៍។ មិនត្រូវបិទមុខងារការពារដើម្បីរក្សាផលិតភាពទេ។
HSE ផ្តល់សេចក្តីណែនាំគ្រប់គ្រងអគ្គិភ័យសម្រាប់ប្លាស្ទិកស្នោ រួមមានប្រភពបញ្ឆេះ អគ្គិសនីស្តាទិច និងការរក្សាទុក។ នេះជាឯកសារយោងបច្ចេកទេសអន្តរជាតិ មិនមែនជាសេចក្តីសន្និដ្ឋានអំពីការអនុលោមច្បាប់វៀតណាមទេ។ អត្ថបទនេះមិនផ្តល់សម្ពាធ សីតុណ្ហភាព កំហាប់ផ្គត់ផ្គង់ឧស្ម័ន ឬលំដាប់ដោះស្រាយហេតុការណ៍សម្រាប់អ្នកអានអនុវត្តដោយខ្លួនឯងឡើយ។
6. សន្លឹកក្រាស់ ការបិទស្រទាប់ដោយកម្ដៅ និងសម្ភារៈច្រើនស្រទាប់
កម្រាស់ដែលបញ្ចោញដោយផ្ទាល់អាស្រ័យលើការរចនាម៉ាស៊ីន ក្បាលពុម្ព ដង់ស៊ីតេស្នោ និងសមត្ថភាពធ្វើឱ្យត្រជាក់។ មិនគួរអះអាងថាសន្លឹក EPE ក្រាស់ទាំងអស់បង្កើតពីការបិទស្រទាប់ ឬថាគ្រប់ខ្សែរមូរអាចបញ្ចោញសន្លឹកក្រាស់បានទេ។ Foamtech Korea បង្ហាញខ្សែ sheet និង board ដាច់ដោយឡែក។ ជួរសមត្ថភាពដែលបានបង្ហាញរបស់ម៉ូដែលណាមួយមិនអាចចាត់ទុកជាសមត្ថភាពរបស់រោងចក្រផ្សេងបានឡើយ។
ការបិទស្រទាប់ជាច្រើនដោយកម្ដៅជាវិធីមួយសម្រាប់បង្កើតកម្រាស់ ឬរចនាសម្ព័ន្ធសមស្របសម្រាប់កែច្នៃ។ គុណភាពតំណភ្ជាប់ត្រូវត្រួតពិនិត្យជាមួយកម្រាស់ពិត ភាពរាបស្មើ ការខូចទ្រង់ទ្រាយដោយសង្កត់ និងភាពធន់នឹងការរបកស្រទាប់។ សន្លឹកបិទស្រទាប់ដែលមានកម្រាស់នាមករណ៍សរុបត្រឹមត្រូវ នៅតែអាចមិនបានស្តង់ដារ ប្រសិនបើតំណភ្ជាប់ខ្សោយ ឬតំបន់ប៉ះគ្នាត្រូវបានបង្ហាប់ហួសកម្រិត។
ពេលបិទជាមួយហ្វីលម PE ក្រដាស ហ្វីលមលោហៈ ឬស្រទាប់មានកាវ ត្រូវកំណត់គោលបំណង៖ ការពារផ្ទៃ បង្កើនភាពរឹងមាំ ឬមុខងារផ្សេង។ ស្រទាប់បន្ថែមផ្លាស់ប្តូរលក្ខណៈមេកានិច សមត្ថភាពផ្លាស់ប្តូរឧស្ម័ន និងផ្លូវកែច្នៃឡើងវិញ។ មិនត្រូវយកលក្ខខណ្ឌដឹកចេញរបស់ស្នោមួយស្រទាប់ទៅអនុវត្តដោយស្វ័យប្រវត្តិលើរចនាសម្ព័ន្ធបិទស្រទាប់ជិតទេ។ ដំណាក់កាលប្រើកម្ដៅអាចធ្វើបានតែក្រោយផលិតផលពាក់កណ្តាលសម្រេចត្រូវបានអនុញ្ញាត តាមនីតិវិធីសុវត្ថិភាពដែលបានផ្ទៀងផ្ទាត់។
7. ប៉ារ៉ាម៉ែត្រគុណភាពដែលត្រូវព្រមព្រៀងជាមួយអតិថិជន
ការបញ្ជាទិញ “ស្នោក្រាស់ ស្រាល និងយឺតល្អ” ពិបាកត្រួតពិនិត្យទទួលយក។ ត្រូវបម្លែងការពណ៌នាទៅជាលក្ខណៈដែលមានវិធីវាស់ លក្ខខណ្ឌសំណាក កម្រិតលម្អៀងអនុញ្ញាត និងទីតាំងយកសំណាក។ ដង់ស៊ីតេគ្រាប់ជ័រខុសពីដង់ស៊ីតេជាក់ស្តែងរបស់ស្នោ ដូច្នេះមិនត្រូវប្រើទិន្នន័យក្នុង datasheet LDPE ជំនួសការវាស់ផលិតផលសម្រេចទេ។
| លក្ខណៈត្រួតពិនិត្យ | វិធីកំណត់ដែលមានប្រយោជន៍ | អត្ថន័យជាក់ស្តែង |
|---|---|---|
| ដង់ស៊ីតេជាក់ស្តែង | kg/m³; សំណាកមានវិមាត្រ និងលក្ខខណ្ឌរក្សាស្ថិរភាពកំណត់ច្បាស់ | គ្រប់គ្រងម៉ាសសម្ភារៈក្នុងមួយមាឌ មិនជំនួសការធ្វើតេស្តទ្រនាប់ទាំងអស់ទេ |
| កម្រាស់ ទទឹង ប្រវែង | mm, m; កំណត់សម្ពាធពេលវាស់កម្រាស់ និងកម្រិតលម្អៀងអនុញ្ញាត | ជៀសវាងជម្លោះដោយសារស្នោត្រូវបង្ហាប់ពេលវាស់ ឬរមូរ |
| រចនាសម្ព័ន្ធកោសិកា និងផ្ទៃ | លក្ខណៈវិនិច្ឆ័យសម្រាប់កោសិកាធំ រន្ធទទេ ស្នាមឆ្នូត គ្រាប់រឹង និងសំណាកកម្រិតទទួលយក | ពាក់ព័ន្ធនឹងភាពស្មើគ្នា និងហានិភ័យឆ្កូតទំនិញ |
| ការបង្ហាប់ និងការស្ដាររាង | កម្រិតខូចទ្រង់ទ្រាយ/បន្ទុក រយៈពេលរក្សាបន្ទុក ពេលស្ដាររាង និងសីតុណ្ហភាព | បែងចែកភាពយឺតភ្លាមៗពីការខូចទ្រង់ទ្រាយនៅសល់ |
| ការទាញ និងការរហែក | វិធីធ្វើតេស្ត និងទិសបណ្តោយ/ទទឹងម៉ាស៊ីន | វាយតម្លៃសមត្ថភាពកែច្នៃ និងធន់នឹងកម្លាំងតាមទិស |
| ក្លិន ភាពស្អាត និងស្ថិរភាពវិមាត្រ | លក្ខខណ្ឌរក្សាសំណាក ពេលវាយតម្លៃ និងលក្ខណៈទទួលយក | សមស្របជាមួយផ្ទៃផលិតផល និងរយៈពេលរក្សាទុក |
| ការបិទស្រទាប់ និងមុខងារអគ្គិសនី | តេស្តតំណភ្ជាប់ និងតេស្តរេស៊ីស្តង់តាមតម្រូវការប្រើប្រាស់ | មិនសន្និដ្ឋានតាមពណ៌ ឬឈ្មោះពាណិជ្ជកម្ម |
សម្រាប់ការពារការប៉ះទង្គិច គួរធ្វើតេស្តប្រព័ន្ធវេចខ្ចប់ទាំងមូលជាមួយផលិតផល ឬវត្ថុជំនួសដែលបានព្រមព្រៀង៖ ផ្ទៃទ្របន្ទុក ទីតាំងទ្រនាប់ ចន្លោះទទេ និងលក្ខខណ្ឌដឹកជញ្ជូនសុទ្ធតែប៉ះពាល់។ ការបន្ថយដង់ស៊ីតេអាចសន្សំជ័រ ប៉ុន្តែមិនត្រូវធ្វើឱ្យបាត់សមត្ថភាពការពារទេ។ សម្រាប់ផ្ទៃលាបថ្នាំ កញ្ចក់ ឬផ្នែករលោង ត្រូវធ្វើតេស្តភាពសមស្របនៃការប៉ះ ការកកិត និងការរក្សាទុក។
“ប្រឆាំងអគ្គិសនីស្តាទិច” មិនមានន័យថាចម្លងអគ្គិសនីទេ
PE ធម្មតាមានលក្ខណៈជាអ៊ីសូឡង់អគ្គិសនី។ ការកែច្នៃផ្ទៃ ឬសារធាតុបន្ថែមប្រឆាំងអគ្គិសនីស្តាទិច មិនបម្លែងសម្ភារៈដោយស្វ័យប្រវត្តិទៅជាស្នោចម្លងអគ្គិសនី ដែលមានលក្ខណៈស្ថិតស្ថេរពេញមាឌឡើយ។ យន្តការមួយចំនួនអាស្រ័យលើសំណើម ពេលវេលា ឬស្ថានភាពផ្ទៃ។ ឯកសារលក្ខណៈអគ្គិសនីរបស់ Zotefoams ពន្យល់ភាពខុសគ្នារវាងយន្តការទាំងនេះ ប៉ុន្តែមិនត្រូវយកលទ្ធផលនៃស្នោភ្ជាប់ឆ្លងកាត់ខ្សែម៉ូលេគុលរបស់ក្រុមហ៊ុនទៅបញ្ជាក់គុណភាព EPE ផ្សេងទេ។
ពណ៌ផ្កាឈូក ខ្មៅ ឬស្លាក “antistatic” មិនគ្រប់គ្រាន់សម្រាប់ធានាការពារគ្រឿងបន្លាស់ឡើយ។ ត្រូវមានរបាយការណ៍តេស្តត្រឹមត្រូវតាមប្រភេទរេស៊ីស្តង់ លក្ខខណ្ឌសំណើម រយៈពេលរក្សាទុក និងលក្ខណៈវិនិច្ឆ័យរបស់អតិថិជន។ បើចាំបាច់ ត្រូវវាយតម្លៃបន្ថែមពីការបង្កើតបន្ទុកអគ្គិសនី និងការការពារបាំងអគ្គិសនីនៃប្រព័ន្ធវេចខ្ចប់ទាំងមូល។
8. ការគណនាសមត្ថភាព៖ មិនអាចប្រៀបធៀប kg/h ជាមួយ m/min ដោយផ្ទាល់ទេ
សម្រាប់សន្លឹកស្មើគ្នាក្រោយរក្សាស្ថិរភាព ម៉ាសផលិតផលសម្រេចអាចប៉ាន់ស្មានតាមទំនាក់ទំនងធរណីមាត្រដូចខាងក្រោម៖
Q = 60 × v × W × t × ρ
នៅទីនេះ Q គិតជា kg/h, v គិតជា m/min, W ជាទទឹងប្រើប្រាស់បានសរុបគិតជា m, t ជាកម្រាស់គិតជា m និង ρ ជាដង់ស៊ីតេជាក់ស្តែងគិតជា kg/m³។ បើបញ្ចូល t ជា mm៖ Q = 0.06 × v × W × t(mm) × ρ។ សម្រាប់បន្ទះច្រើនដែលមានកម្រាស់ ឬដង់ស៊ីតេខុសគ្នា ត្រូវគណនាបន្ទះនីមួយៗរួចបូកចូលគ្នា មិនត្រូវប្រើតម្លៃមធ្យមដែលគ្មានមូលដ្ឋានទេ។
ឧទាហរណ៍សន្មតទាំងស្រុង៖ សន្លឹកទទឹង 1.2 m កម្រាស់ 2 mm ដង់ស៊ីតេ 25 kg/m³ រត់ក្នុងល្បឿន 30 m/min នឹងស្មើ Q = 0.06 × 30 × 1.2 × 2 × 25 = 108 kg/h នៃផលិតផលសម្រេចប្រើប្រាស់បាន។ ម៉ាសក្នុងមួយផ្ទៃគឺ 0.002 × 25 = 0.05 kg/m² ឬ 50 g/m²។ នេះជាការគណនាសម្រាប់ពន្យល់ មិនមែនជាសមត្ថភាព ឬលក្ខណៈផលិតផលដែល Nam Phát ធានាទេ។
បើរក្សាទទឹង ដង់ស៊ីតេ និងល្បឿនដដែល ហើយបង្កើនកម្រាស់ទ្វេដង តម្រូវការម៉ាសក៏កើនទ្វេដងដែរ។ បើម៉ាស៊ីនមិនអាចបង្កើនលំហូរដែលបានស្តង់ដារ ល្បឿនត្រូវបន្ថយ ឬត្រូវប្តូរការរៀបចំប្រព័ន្ធ។ រូបមន្តបង្ហាញតែទំនាក់ទំនងតុល្យភាពម៉ាស មិនបញ្ជាក់ថាម៉ាស៊ីនអាចបំពេញតម្រូវការកម្ដៅ ធរណីមាត្រ ឬស្ថិរភាពកោសិកាបានទេ។
ត្រូវបែងចែកលំហូរជ័រចូល ម៉ាសស្នោលើខ្សែផលិតកម្ម និងម៉ាសដែលលក់បានក្រោយកាត់គែម សំណល់ពេលចាប់ផ្តើម ប្តូរប្រភេទ និងត្រួតពិនិត្យ។ ពេលរៀបចំផែនការវេន ត្រូវគិតពេលរត់មានប្រយោជន៍ និងអត្រាផលិតផលបានស្តង់ដារ មិនត្រូវគុណសមត្ថភាពអតិបរមានឹងម៉ោងវេនទាំងអស់ រួចចាត់ទុកថាជាបរិមាណដឹកជូនទេ។ តុល្យភាពសម្ភារៈក៏ត្រូវបែងចែកឧស្ម័នដែលចេញ និងលំហូរបង្វិលត្រឡប់ ដើម្បីជៀសវាងរាប់ពីរដង។
9. កំហុសដែលជួបញឹកញាប់ និងការកំណត់តំបន់មូលហេតុដោយទិន្នន័យ
តារាងខាងក្រោមជាទិសដៅត្រួតពិនិត្យ មិនមែនជាសេចក្តីសន្និដ្ឋានថាមានមូលហេតុតែមួយ ឬសេចក្តីណែនាំកែប្រព័ន្ធឧស្ម័នដោយខ្លួនឯងទេ។ ពេលមានសញ្ញាលេចធ្លាយ សញ្ញាព្រមាន ឬប្រព័ន្ធចាក់សោសុវត្ថិភាព ត្រូវផ្តល់អាទិភាពដល់នីតិវិធីសុវត្ថិភាពរោងចក្រមុនគោលដៅគុណភាពទាំងអស់។
| រោគសញ្ញា | ក្រុមមូលហេតុដែលត្រូវផ្ទៀងផ្ទាត់ | ទិន្នន័យគួរប្រៀបធៀប |
|---|---|---|
| កម្រាស់មិនស្មើតាមទទឹង | ការចែកចាយលំហូរ ក្បាលពុម្ព ការធ្វើឱ្យត្រជាក់ និងកំណត់រាង | ផែនទីកម្រាស់ ទីតាំងកំហុស ប្រវត្តិសម្អាត/ថែទាំ |
| ការប្រែប្រួលតាមបណ្តោយ | ការផ្គត់ផ្គង់វត្ថុធាតុ លំហូរ ការទាញ ឬគ្រប់គ្រងសីតុណ្ហភាព | ក្រាហ្វដំណើរការដែលផ្គូផ្គងជាមួយពេលយកសំណាក |
| កោសិកាធំ រន្ធ ឬតំបន់ស្រុត | ការចែកចាយ ស្ថានភាពលំហូរជ័រ វត្ថុធាតុដើម | រូបភាពផ្ទៃកាត់ ដង់ស៊ីតេ ឡូត៍ជ័រ និងប្រវត្តិប្តូរ |
| រួញវិមាត្រក្រោយរក្សាទុក | ស្ថិរភាពឧស្ម័ន រចនាសម្ព័ន្ធកោសិកា លក្ខខណ្ឌរមូរ/រក្សាទុក | វិមាត្រតាមពេលវេលា ទីតាំងក្នុងរមូរ |
| ជ្រួញ រមូរខុសតម្រង់ បង្ហាប់រាប | កម្លាំងតឹង ការតម្រង់ សម្ពាធប៉ះ | សំណាកតាមស្រទាប់រមូរ ការរអិល និងទិន្នន័យរមូរ |
| ក្លិនប្លែក ចំណុចខ្មៅ គ្រាប់រឹង | ភាពកខ្វក់ សម្ភារៈសល់ ការខូចដោយកម្ដៅ ឬសារធាតុបន្ថែម | សំណាកវត្ថុធាតុដើម ប្រវត្តិសម្អាត ការតាមដានសំណល់បង្វិលត្រឡប់ |
| របកស្រទាប់ក្រោយបិទភ្ជាប់ | លក្ខខណ្ឌផ្ទៃ ស្ថានភាពស្នោ ដំណើរការភ្ជាប់ | ទីតាំងបែក ភាពរាបស្មើ ឡូត៍មុននិងក្រោយបិទស្រទាប់ |
វិធីមានប្រសិទ្ធភាពគឺរក្សាសំណាកប្រៀបធៀប កត់ត្រាការប្រែប្រួលតាមឡូត៍ និងផ្ទៀងផ្ទាត់សម្មតិកម្មក្រោមការគ្រប់គ្រង ក្នុងវិសាលភាពដែល OEM អនុញ្ញាត។ ការប្តូរកត្តាច្រើនក្នុងពេលតែមួយធ្វើឱ្យបាត់សមត្ថភាពកំណត់មូលហេតុ។ ឡូត៍ដែលបានស្តង់ដារភ្លាមៗក្រោយម៉ាស៊ីន ក៏នៅតែត្រូវវាយតម្លៃក្រោយរក្សាស្ថិរភាព ប្រសិនបើកំហុសកើតយឺត។
10. ការកែច្នៃឡើងវិញ និងចំណាយវិនិយោគ៖ វាយតម្លៃប្រព័ន្ធទាំងមូល
EPE ដែលមិនមានការភ្ជាប់ឆ្លងកាត់ខ្សែម៉ូលេគុល អាចចូលក្នុងដំណើរការកែច្នៃឡើងវិញដោយកម្ដៅនិងមេកានិចដែលសមស្រប ប៉ុន្តែមិនមែនសំណល់ EPE ទាំងអស់ត្រូវបានប្រមូល ឬប្រើឡើងវិញដូចគ្នាទេ។ សំណល់ស្អាតពីប្រភពតែមួយខុសពីផលិតផលក្រោយប្រើប្រាស់ដែលជាប់ប្រេង កាវ ក្រដាស ឬហ្វីលមផ្សេង។ ការបិទស្រទាប់សម្ភារៈច្រើនប្រភេទ សារធាតុបន្ថែមមុខងារ ក្លិន និងការខូចក្រោយកែច្នៃ អាចកំណត់ការប្រើប្រាស់បន្ត។
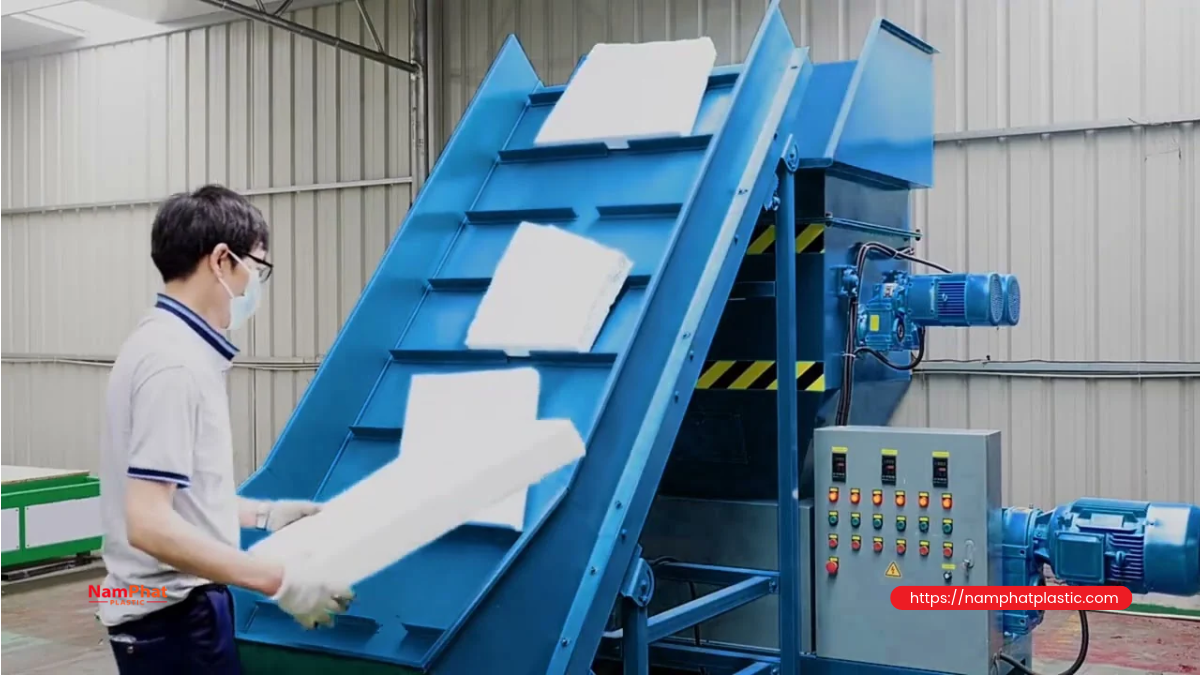
សំណល់ត្រូវចាត់ប្រភេទ គ្រប់គ្រងឧស្ម័នសំណល់ និងកែច្នៃដោយឧបករណ៍ដែលរចនាសមស្រប។ ការបង្រួមមាឌ បង្កើតគ្រាប់ និងបញ្ចូលត្រឡប់ទៅល្បាយ ត្រូវឆ្លងកាត់ការវាយតម្លៃគុណភាពនិងសុវត្ថិភាព។ មិនត្រូវប្រកាស “អាចកែច្នៃឡើងវិញ 100%” ឬភាគរយជ័រកែច្នៃឡើងវិញថេរ បើមិនទាន់កំណត់ផ្លូវទទួលកែច្នៃ ស្តង់ដារផលិតផលសម្រេច និងលទ្ធផលតេស្តទេ។ ការប្រមូលសម្ភារៈយកមកវិញបាន មិនមានន័យថាគ្មានការបាត់បង់ ឬអាចប្រើឡើងវិញសម្រាប់គ្រប់កម្មវិធីឡើយ។
ថវិកាត្រូវរាប់បញ្ចូលម៉ាស៊ីនសំខាន់ និងផ្នែកដែលតែងតែត្រូវបានរំលង៖ ប្រព័ន្ធឧស្ម័ន ការធ្វើឱ្យត្រជាក់ អគ្គិសនី ខ្យល់ចេញចូល ការការពារអគ្គិភ័យ ទីតាំងរក្សាស្ថិរភាព ឧបករណ៍វាស់ រមូរ/កាត់ កែច្នៃ គ្រប់គ្រងសំណល់ បណ្តុះបណ្តាល និងគ្រឿងបន្លាស់។ មិនអាចមានតម្លៃខ្សែផលិតកម្មដែលគួរឱ្យទុកចិត្តពីឈ្មោះ “ម៉ាស៊ីន EPE” តែប៉ុណ្ណោះទេ ព្រោះវិសាលភាពផ្គត់ផ្គង់អាចខុសគ្នាខ្លាំង។
ពេលប្រៀបធៀបសម្រង់តម្លៃ ត្រូវស្នើសុំបញ្ជីលក្ខណៈផលិតផល និងលក្ខខណ្ឌទទួលយកដូចគ្នា។ ថ្លៃដើមក្នុងមួយឯកតាគួរគណនាតាម kg ឬ m² នៃ ផលិតផលបានស្តង់ដារដែលអាចលក់បាន រួមមានជ័រ សារធាតុបន្ថែម សារធាតុបង្កើតស្នោ អគ្គិសនី កម្លាំងពលកម្ម ថែទាំ ការបាត់បង់ ស្តុក និងដឹកជញ្ជូន។ ស្នោស្រាលប៉ុន្តែចំណាយមាឌធំ ដូច្នេះឃ្លាំងនិងភស្តុភារអាចក្លាយជាចំណុចរាំងស្ទះ ទោះបីម៉ាស៊ីននៅមានសមត្ថភាពសល់ក៏ដោយ។
11. បញ្ជីត្រួតពិនិត្យមុនអនុម័តទិញខ្សែផលិតកម្ម EPE
- កំណត់បញ្ជីផលិតផល៖ សន្លឹក/រមូរ ទទឹងប្រើប្រាស់បាន កម្រាស់ ដង់ស៊ីតេ និងរចនាសម្ព័ន្ធមួយស្រទាប់ ឬបិទច្រើនស្រទាប់។
- កំណត់គោលបំណង៖ ការពារឆ្កូត ទ្រនាប់ទ្របន្ទុក កែច្នៃតាមរាង ឬតម្រូវការអគ្គិសនីពិសេស។
- ស្នើសុំសំណាក និងសាកល្បងលើវត្ថុធាតុដើមដែលគ្រោងប្រើ ហើយវាស់ក្រោយលក្ខខណ្ឌរក្សាស្ថិរភាពដែលបានព្រមព្រៀង។
- កត់ត្រាសមត្ថភាពធានាតាមលក្ខណៈផលិតផលនីមួយៗ គុណភាព សំណល់ និងវិសាលភាពប្រព័ន្ធផ្គត់ផ្គង់ជំនួយ។
- ពិនិត្យការរចនាឧស្ម័ន ខ្យល់ចេញចូល ប្រព័ន្ធចាក់សោសុវត្ថិភាព ការការពារអគ្គិភ័យ និងសមត្ថកិច្ចទទួលយក។
- ព្រមព្រៀងឯកសារប្រគល់ បណ្តុះបណ្តាល ថែទាំ គ្រឿងបន្លាស់ និងការទទួលខុសត្រូវពេលមិនបំពេញលក្ខខណ្ឌទទួលយក។
ក្នុងការជ្រើសរើសវេចខ្ចប់ឧស្សាហកម្ម គួរចាប់ផ្តើមពីលក្ខណៈទំនិញដែលត្រូវការពារ មុនសម្រេចសម្ភារៈ និងបច្ចេកវិទ្យា។ អ្នកអាចយោង ក្រុមផលិតផលវេចខ្ចប់ PE របស់ Nam Phát Plastic ពេលរៀបចំដំណោះស្រាយវេចខ្ចប់ទូទៅ។ អត្ថបទចំណេះដឹងនេះមិនមែនជាការអះអាងថា Nam Phát លក់ម៉ាស៊ីន ឬមានខ្សែផលិតកម្ម EPE ទេ។
12. សំណួរដែលសួរញឹកញាប់
តើខ្សែផលិតកម្ម EPE អាចប្រើផលិតស្នោគ្រាប់ EPS បានទេ?
មិនគួរចាត់ទុកថាជាខ្សែផលិតកម្មដូចគ្នាទេ។ EPE សន្លឹក/រមូរក្នុងអត្ថបទនេះគឺស្នោ PE បញ្ចោញជាបន្តបន្ទាប់ ខណៈគ្រាប់ EPS មានវត្ថុធាតុដើម និងដំណើរការបង្កើតរាងផ្សេង។ ត្រូវបញ្ជាក់សម្ភារៈ រចនាសម្ព័ន្ធ និងទម្រង់ផលិតផលឱ្យច្បាស់ក្នុងតម្រូវការបច្ចេកទេស។
តើប្រព័ន្ធ tandem តែងតែល្អជាងម៉ាស៊ីនមួយដំណាក់កាលឬ?
ទេ។ ការរៀបចំដែលសមស្របអាស្រ័យលើបញ្ជីផលិតផល សមត្ថភាពធ្វើឱ្យត្រជាក់ ស្ថិរភាព ទីតាំង និងប្រសិទ្ធភាពផលិតផលបានស្តង់ដារ។ ការសាកល្បងតាមលក្ខណៈផលិតផលដូចគ្នាមានតម្លៃជាងការប្រៀបធៀបឈ្មោះប្រព័ន្ធ ឬសមត្ថភាពអតិបរមា។
តើសន្លឹក EPE ក្រាស់ចាំបាច់ត្រូវបិទច្រើនស្រទាប់ឬ?
មិនចាំបាច់ទេ។ មានឧបករណ៍បញ្ចោញសន្លឹក ឬ board ក្រាស់ដោយផ្ទាល់ ប៉ុន្តែដែនកំណត់អាស្រ័យលើម៉ូដែល និងលក្ខខណ្ឌផលិតផល។ ការបិទច្រើនស្រទាប់ជាជម្រើសមួយទៀត ដែលត្រូវគ្រប់គ្រងតំណភ្ជាប់ ភាពរាបស្មើ និងការខូចទ្រង់ទ្រាយ។
តើ EPE ចេញពីម៉ាស៊ីនអាចវេចខ្ចប់បិទជិត និងដឹកចេញភ្លាមបានទេ?
មិនអាចសន្និដ្ឋានជាទូទៅបានទេ។ ត្រូវបំពេញលក្ខខណ្ឌស្ថិរភាពវិមាត្រ ឧស្ម័នសំណល់ សុវត្ថិភាព និងតម្រូវការកែច្នៃបន្ទាប់។ រយៈពេលរង់ចាំថេរ ឬការវាយតម្លៃតាមក្លិន មិនជំនួសនីតិវិធីអនុញ្ញាតឡូត៍ដែលបានផ្ទៀងផ្ទាត់ឡើយ។
តើ EPE ពណ៌ផ្កាឈូកពិតជាធានាការពារគ្រឿងអេឡិចត្រូនិកឬ?
ទេ។ ពណ៌គ្រាន់តែជាការសម្គាល់។ ត្រូវផ្ទៀងផ្ទាត់មុខងារអគ្គិសនីដោយវិធីតេស្ត និងលក្ខខណ្ឌប្រើប្រាស់សមស្រប។ ការប្រឆាំងអគ្គិសនីស្តាទិច ការបំបាត់បន្ទុកអគ្គិសនី និងការចម្លងអគ្គិសនី មិនមែនជាគំនិតដូចគ្នាទេ។
សេចក្តីសន្និដ្ឋាន៖ ខ្សែផលិតកម្ម EPE ដែលមានប្រសិទ្ធភាពត្រូវសម្របសម្រួលគុណភាពស្នោ ផលិតភាពប្រើប្រាស់បាន និងសុវត្ថិភាព ចាប់ពីការផ្គត់ផ្គង់វត្ថុធាតុដើមរហូតដល់ឃ្លាំងរក្សាស្ថិរភាព។ ឯកសារវិនិយោគដែលកំណត់ផលិតផល វិធីត្រួតពិនិត្យ និងលក្ខខណ្ឌទទួលយកកាន់តែច្បាស់ ជួយអាជីវកម្មជៀសវាងការទិញម៉ាស៊ីនដែលមានសមត្ថភាពនាមករណ៍គ្រប់គ្រាន់ ប៉ុន្តែមិនផលិតទំនិញតាមតម្រូវការពិតប្រាកដ។
- 0 មតិយោបល់


