


 ផាន់ វ៉ាន់ ហួង
- 27/07/2026
- 136
ខ្សែដេរដែលទើបបញ្ចប់អាចមើលទៅស្មើ រឹងមាំ និងមិនមានថ្នេរខក។ ទោះជាយ៉ាងណា បន្ទាប់ពីអ្នកប្រតិបត្តិការកាត់ខ្សែដែលលើស ចុងថ្នេរខ្សែសង្វាក់អាចចាប់ផ្តើមរអិល ធ្វើឱ្យរង្វង់ខ្សែរលុង និងរបើកចេញពីគែមថង់ម្តងមួយៗ។ ប្រសិនបើមិនរកឃើញទាន់ពេល ផ្នែកដែលរបើកអាចរាលដាលចូលទៅក្នុងខ្សែដេរ ហើយធ្វើឱ្យមាត់ថង់បើកនៅពេលដឹកជញ្ជូន ដាក់ជង់ ឬលើកដាក់ទំនិញ។
បាតុភូតដែលចុងថ្នេរខ្សែសង្វាក់រអិលតែបន្ទាប់ពីកាត់ មិនមែនជាបញ្ហារបស់ខ្សែស្រឡាយតែប៉ុណ្ណោះទេ។ មូលហេតុអាចមកពីរចនាសម្ព័ន្ធរបស់ថ្នេរខ្សែសង្វាក់ ប្រវែងខ្សែដែលទុកសល់ ភាពតានតឹងរបស់ខ្សែ ប្រព័ន្ធកាត់ខ្សែ ពេលវេលាកាត់ ម្ជុល មុខចាប់ខ្សែ ឬការធ្វើសមកាលកម្មរវាងម៉ាស៊ីនដេរ និងខ្សែបញ្ជូន។
ដើម្បីដោះស្រាយបញ្ហាឱ្យបានត្រឹមត្រូវ អ្នកប្រតិបត្តិការត្រូវកំណត់ឱ្យបានច្បាស់ថា យន្តការណាដែលបណ្តាលឱ្យថ្នេររអិល ជំនួសឱ្យការបង្កើនភាពតានតឹងរបស់ខ្សែ ឬប្តូរទៅប្រើខ្សែដែលធំជាងដោយមិនពិនិត្យមូលហេតុជាមុន។
Table of Contents [Hide]
1. តើថ្នេរខ្សែសង្វាក់ដំណើរការយ៉ាងដូចម្តេច?
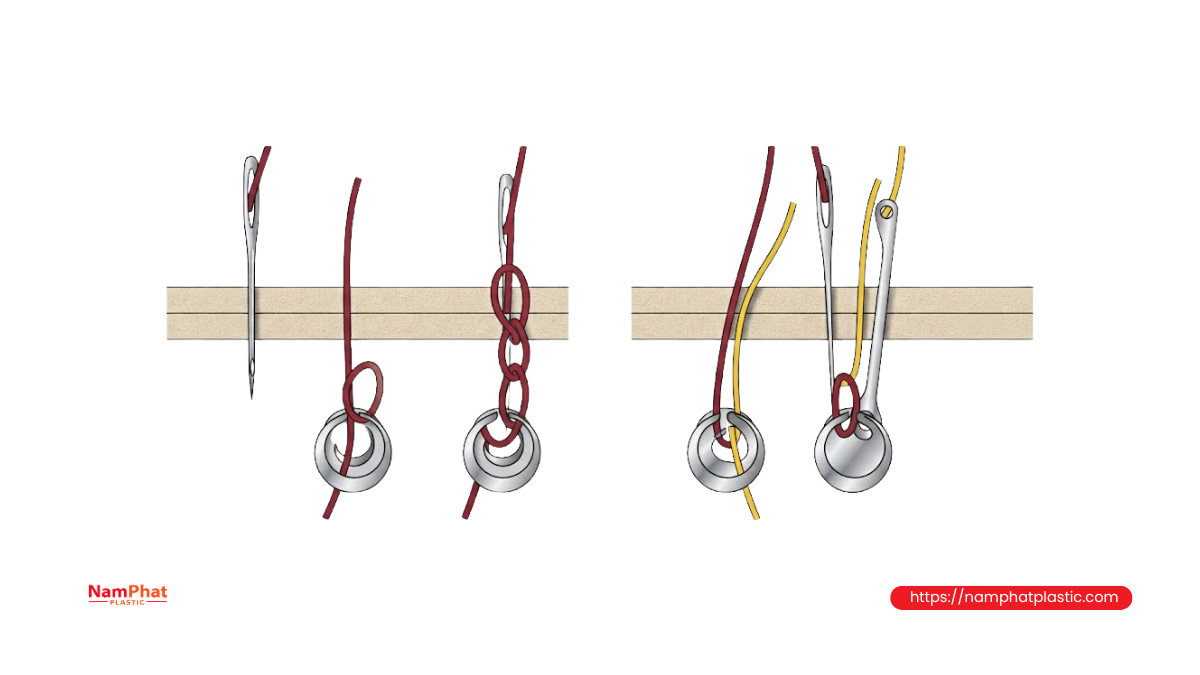
ខុសពីថ្នេរចាក់ជាប់ ថ្នេរខ្សែសង្វាក់ត្រូវបានបង្កើតឡើងពីរង្វង់ខ្សែដែលភ្ជាប់គ្នាជាបន្តបន្ទាប់។ រង្វង់ថ្មីនីមួយៗមានតួនាទីរក្សារង្វង់ដែលបានបង្កើតមុន។ ដោយសាររចនាសម្ព័ន្ធនេះ ម៉ាស៊ីនដេរថង់អាចដំណើរការក្នុងល្បឿនខ្ពស់ ខ្សែដេរមានភាពបត់បែនល្អ ហើយមិនចាំបាច់ប្រើស្ពូលខ្សែខាងក្រោមដូចម៉ាស៊ីនដេរធម្មតាមួយចំនួនឡើយ។
ទោះជាយ៉ាងណា រចនាសម្ព័ន្ធដែលភ្ជាប់ជាបន្តបន្ទាប់នេះក៏មានចំណុចខ្សោយមួយដែរ៖ ប្រសិនបើចុងខ្សែដេរមិនត្រូវបានរក្សាឱ្យបានត្រឹមត្រូវ រង្វង់ចុងក្រោយអាចត្រូវបានទាញថយក្រោយ ហើយធ្វើឱ្យរង្វង់មុនៗរបើកចេញម្តងមួយៗ។
អាចស្រមៃថា ថ្នេរខ្សែសង្វាក់ដូចជាខ្សែសង្វាក់មួយដែលមានរង្វង់ជាច្រើនភ្ជាប់គ្នា។ នៅពេលរង្វង់ចុងក្រោយត្រូវបានរក្សាឱ្យមានស្ថិរភាព ខ្សែសង្វាក់ទាំងមូលនៅតែរឹងមាំ។ ប៉ុន្តែប្រសិនបើកាត់នៅទីតាំងខុស ឬទាញតាមខ្សែដែលអាចដោះរង្វង់បាន ថ្នេរអាចរបើកយ៉ាងឆាប់រហ័ស ទោះបីផ្នែកដែលនៅសល់ត្រូវបានដេរត្រឹមត្រូវក៏ដោយ។
1.1. ថ្នេរខ្សែសង្វាក់មួយខ្សែ
ថ្នេរខ្សែសង្វាក់មួយខ្សែជាទូទៅប្រើខ្សែស្រឡាយមួយសរសៃដើម្បីបង្កើតរង្វង់ដែលភ្ជាប់ជាមួយខ្លួនវា។ ថ្នេរប្រភេទនេះមានរចនាសម្ព័ន្ធសាមញ្ញ អាចដំណើរការក្នុងល្បឿនខ្ពស់ និងត្រូវបានប្រើយ៉ាងទូលំទូលាយលើម៉ាស៊ីនដេរថង់ប្រភេទកាន់ដោយដៃ។
ដោយសារមានខ្សែតែមួយចូលរួមបង្កើតថ្នេរ ចុងថ្នេរមួយខ្សែជាទូទៅងាយរងឥទ្ធិពលពីការកាត់ និងការទាញខ្សែ។ នៅពេលចុងខ្សែត្រូវបានទាញតាមទិសដោះរង្វង់ ថ្នេរអាចរបើកជាបន្តបន្ទាប់។
1.2. ថ្នេរខ្សែសង្វាក់ពីរខ្សែ
ថ្នេរខ្សែសង្វាក់ពីរខ្សែប្រើខ្សែម្ជុល និងខ្សែមុខចាប់ ដើម្បីបង្កើតការភ្ជាប់រវាងរង្វង់។ ថ្នេរប្រភេទនេះជាទូទៅមានស្ថិរភាពជាង និងអាចរក្សាមាត់ថង់បានល្អជាងនៅក្នុងលក្ខខណ្ឌផលិតកម្មជាច្រើន។
ទោះជាយ៉ាងណា ថ្នេរខ្សែសង្វាក់ពីរខ្សែក៏អាចរអិលបាន ប្រសិនបើ៖
-
ខ្សែណាមួយក្នុងចំណោមខ្សែទាំងពីរត្រូវបានកាត់ជិតពេក។
-
ខ្សែមុខចាប់មិនត្រូវបានតានតឹងត្រឹមត្រូវ។
-
មានថ្នេរខកនៅចុងខ្សែដេរ។
-
កាំបិតកាត់ទាញខ្សែមុនពេលកាត់ផ្តាច់។
-
ភាពតានតឹងរវាងខ្សែម្ជុល និងខ្សែមុខចាប់មិនមានតុល្យភាព។
ដូច្នេះ ការប្រើថ្នេរខ្សែសង្វាក់ពីរខ្សែមិនមានន័យថាចុងខ្សែដេរនឹងមិនរបើកជាដាច់ខាតនោះទេ។
2. កំហុសបីប្រភេទដែលជាញឹកញាប់ត្រូវបានច្រឡំជាមួយការរអិលរបស់ថ្នេរខ្សែសង្វាក់
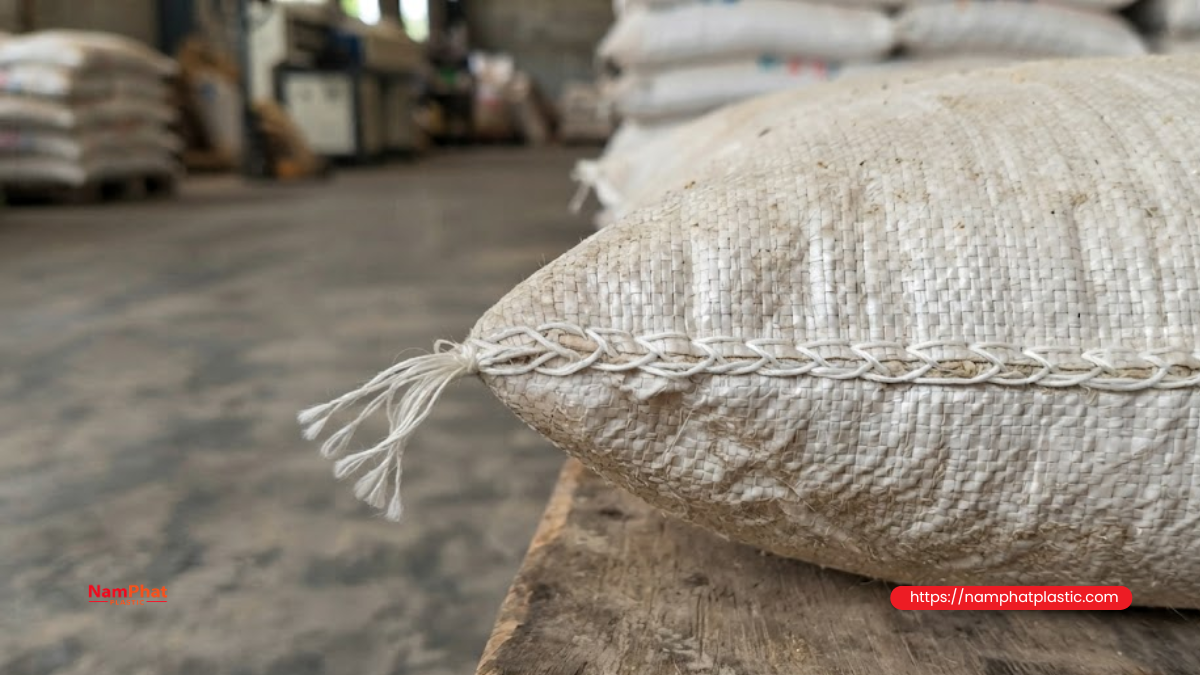
មុនពេលកែតម្រូវម៉ាស៊ីន ត្រូវបែងចែកឱ្យច្បាស់រវាងកំហុសបីប្រភេទដែលអាចមានរោគសញ្ញាស្រដៀងគ្នា។
2.1. ខ្សែរអិលតាមរចនាសម្ព័ន្ធរបស់ថ្នេរខ្សែសង្វាក់
ក្នុងករណីនេះ ខ្សែស្រឡាយមិនបានដាច់ទេ។ រង្វង់ខ្សែត្រូវបានដោះចេញម្តងមួយៗពីចុងខ្សែដេរ បន្ទាប់ពីខ្សែដែលលើសត្រូវបានទាញ។
សញ្ញាដែលអាចសង្កេតឃើញ៖
-
ខ្សែរបើកចេញជាផ្នែកមួយដែលនៅតែបន្តជាប់គ្នា។
-
ថ្នេររបើកតាមលំដាប់ជាបន្តបន្ទាប់។
-
មិនឃើញចុងខ្សែមានសរសៃចេញ ឬរលាយច្បាស់លាស់ទេ។
-
នៅពេលទាញតាមទិសមួយ ថ្នេររបើកងាយ ប៉ុន្តែទាញតាមទិសផ្ទុយអាចមិនរបើក។
នេះជាកំហុសដែលពាក់ព័ន្ធដោយផ្ទាល់ទៅនឹងវិធីបញ្ចប់ និងរក្សាចុងខ្សែដេរ។
2.2. ខ្សែដាច់នៅថ្នេរចុងក្រោយ ហើយបង្កើតអារម្មណ៍ដូចជាខ្សែរអិល
ក្នុងករណីនេះ ខ្សែត្រូវបានធ្វើឱ្យចុះខ្សោយរួចហើយ មុនពេល ឬក្នុងអំឡុងពេលកាត់។ នៅពេលថង់ទទួលកម្លាំងទាញ ខ្សែដាច់នៅថ្នេរចុងក្រោយ បន្ទាប់មករង្វង់ខ្សែសង្វាក់ចាប់ផ្តើមរបើក។
សញ្ញាដែលជាញឹកញាប់៖
-
ចុងខ្សែមានសរសៃចេញ រាបស្មើ ឬរឹង។
-
ចំណុចខូចខាតប្រមូលផ្តុំនៅជិតរន្ធម្ជុល។
-
ខ្សែដាច់មានលក្ខណៈមិនស្មើគ្នា។
-
អាចមានម្ជុលក្តៅពេក ការកកិតខ្ពស់ ឬកាំបិតកាត់ធ្វើឱ្យខ្សែខូច។
ដូច្នេះ ដំណោះស្រាយមិនគួរផ្តោតតែទៅលើការរក្សាចុងថ្នេរទេ ប៉ុន្តែត្រូវដោះស្រាយមូលហេតុដែលធ្វើឱ្យភាពរឹងមាំរបស់ខ្សែថយចុះផងដែរ។
2.3. ថ្នេរខក ឬថ្នេរក្លែងក្លាយនៅចុងខ្សែដេរ
ម៉ាស៊ីនអាចបង្កើតទម្រង់ដែលមើលទៅដូចជាថ្នេរមួយ ប៉ុន្តែរង្វង់ខ្សែមិនត្រូវបានចាប់ជាប់ពេញលេញទេ។ នៅពេលកាត់ ខ្សែថ្នេរក្លែងក្លាយបាត់ការភ្ជាប់ ហើយធ្វើឱ្យចុងថ្នេររបើក។
សញ្ញាដែលអាចសង្កេតឃើញ៖
-
ចន្លោះរវាងថ្នេរមិនស្មើគ្នា។
-
មានផ្នែកខ្សែខុសប្រក្រតីនៅផ្នែកខាងក្រោមថង់។
-
ការរអិលកើតឡើងតែលើថង់មួយចំនួន មិនមែនគ្រប់ថង់ទេ។
-
បញ្ហាកើតញឹកញាប់ជាងនៅពេលម៉ាស៊ីនដំណើរការលឿន ឬគែមថង់ញ័រ។
ករណីនេះត្រូវពិនិត្យម្ជុល មុខចាប់ខ្សែ ពេលវេលាចាប់រង្វង់ និងចលនាបញ្ចូលសម្ភារៈ។
3. មូលហេតុដែលធ្វើឱ្យចុងថ្នេរខ្សែសង្វាក់រអិលបន្ទាប់ពីកាត់
3.1. ខ្សែដែលទុកសល់មានប្រវែងខ្លីពេក
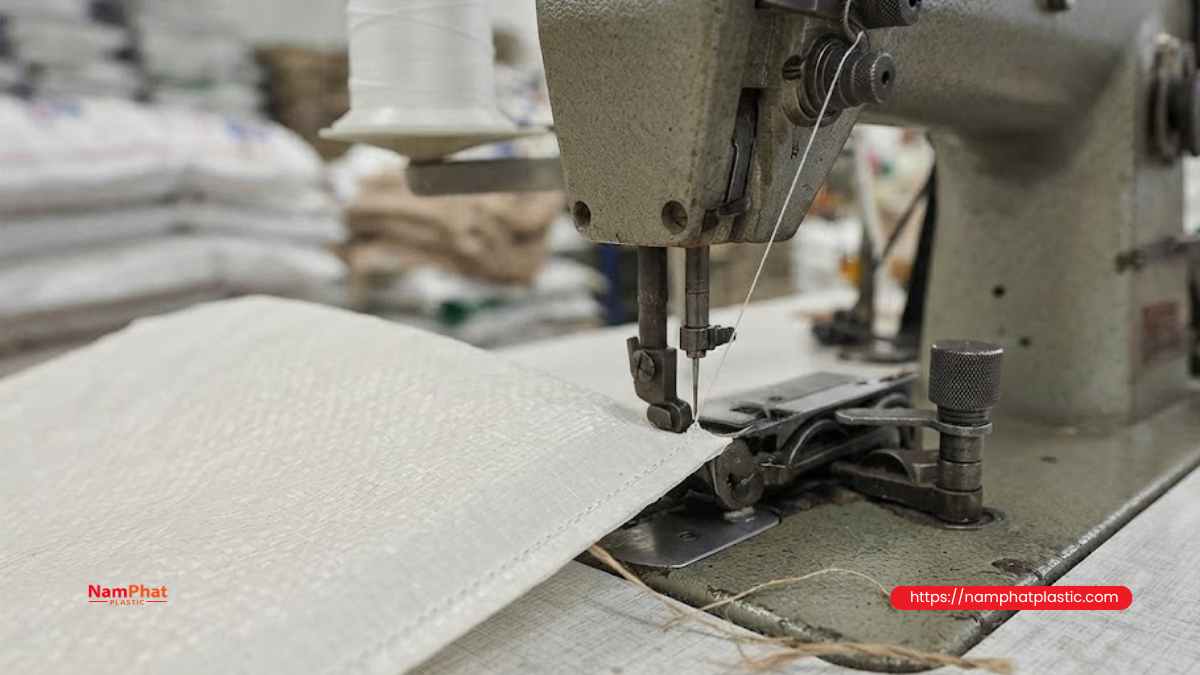
នេះជាមូលហេតុមួយដែលជួបញឹកញាប់បំផុត។ នៅពេលកាំបិតកាត់ជិតថ្នេរចុងក្រោយពេក ប្រវែងខ្សែដែលនៅសល់មិនគ្រប់គ្រាន់សម្រាប់បង្កើតកម្លាំងកកិត និងរក្សាចុងថ្នេរឱ្យមានស្ថិរភាព។
ក្នុងអំឡុងពេល៖
-
កម្មករកាន់ថង់។
-
ថង់ធ្លាក់ចុះលើខ្សែបញ្ជូន។
-
មាត់ថង់ត្រូវបានបត់។
-
ថង់ប៉ះទង្គិចជាមួយថង់ផ្សេង។
-
អ្នកដឹកជញ្ជូនទាញផ្នែកខ្សែដែលលើស។
ចុងខ្សែដែលខ្លីពេកអាចត្រូវបានទាញថយក្រោយចូលទៅក្នុងរង្វង់ចុងក្រោយ ហើយធ្វើឱ្យថ្នេររបើក។
មិនគួរកំណត់ប្រវែងចុងខ្សែតាមអារម្មណ៍តែប៉ុណ្ណោះទេ។ រោងចក្រគួរបង្កើតជួរស្តង់ដារមួយ ហើយសាកល្បងលើថង់ដែលផលិតពិតប្រាកដ។ សម្រាប់កម្មវិធីដេរថង់ជាច្រើន អាចចាប់ផ្តើមសាកល្បងនៅប្រហែល 50–80 មម ហើយបន្ទាប់មកកែតម្រូវតាមប្រភេទថ្នេរ ប្រភេទខ្សែ ទម្ងន់ថង់ និងវិធីដឹកជញ្ជូន។
ថង់ដែលមានទម្ងន់ធ្ងន់ ផ្ទៃរលោង ឬជាញឹកញាប់ត្រូវបានទាញនៅមាត់ថង់ អាចត្រូវការចុងខ្សែវែងជាង ឬវិធីរក្សាចុងខ្សែបន្ថែម។
3.2. កាត់ខ្សែត្រង់លើគែមថង់
ប្រសិនបើថ្នេរចុងក្រោយស្ថិតនៅត្រង់គែមសម្ភារៈ ហើយកាំបិតកាត់ភ្លាមៗ រង្វង់ចុងក្រោយអាចមិនទាន់មានពេលគ្រប់គ្រាន់ដើម្បីមានស្ថិរភាព។ គែមថង់ក៏អាចរួញ បែកចេញ ឬរអិលចេញពីជើងចុច ដែលធ្វើឱ្យកម្លាំងលើខ្សែផ្លាស់ប្តូរ។
វិធីសមស្របជាងគឺឱ្យម៉ាស៊ីនបន្តបង្កើតថ្នេរខ្សែសង្វាក់ខ្លីមួយនៅខាងក្រៅគែមថង់ បន្ទាប់ពីម្ជុលចេញពីសម្ភារៈ រួចទើបកាត់ខ្សែ។
ផ្នែកខ្សែសង្វាក់ដែលលាតចេញពីគែមថង់មានអត្ថប្រយោជន៍បីយ៉ាង៖
-
ជួយឱ្យរង្វង់ចុងក្រោយលើថង់មានស្ថិរភាព។
-
បង្កើតចម្ងាយសុវត្ថិភាពរវាងថ្នេរចុងក្រោយ និងទីតាំងកាត់។
-
អនុញ្ញាតឱ្យអ្នកប្រតិបត្តិការចង បញ្ចូល ឬរក្សាចុងខ្សែបានងាយស្រួលជាងមុន។
ប្រសិនបើខ្សែបន្ទាត់ស្វ័យប្រវត្តិកាត់លឿនពេក អាចត្រូវកែតម្រូវឧបករណ៍ចាប់សញ្ញា ឬពេលពន្យារមុនពេលកាត់។
3.3. អ្នកប្រតិបត្តិការទាញចុងខ្សែខុសទៅតាមទិសដោះថ្នេរ
ថ្នេរខ្សែសង្វាក់អាចរឹងមាំក្នុងទិសមួយ ប៉ុន្តែងាយរបើកក្នុងទិសមួយទៀត។ ប្រសិនបើអ្នកប្រតិបត្តិការចាប់ចុងខ្សែ ហើយទាញខ្សែដែលធ្វើឱ្យរង្វង់របើក ថ្នេរអាចរបើក ទោះបីម៉ាស៊ីនមិនមានបញ្ហាធំក៏ដោយ។
វាអាចកើតឡើងនៅពេល៖
-
កម្មករទាញខ្សែដើម្បីបំបែកថង់ពីគ្នា។
-
ចុងខ្សែជាប់នឹងស្រោមដៃ ឬខ្សែបញ្ជូន។
-
លើកថង់ដោយប្រើចុងខ្សែ។
-
ទាញខ្សែខ្លាំងដើម្បីពិនិត្យភាពរឹងមាំនៃថ្នេរ។
-
ចុងខ្សែវែងពេក ហើយជាប់ក្នុងឧបករណ៍ដែលកំពុងផ្លាស់ទី។
ដូច្នេះ គួរបណ្តុះបណ្តាលកម្មករឱ្យពិនិត្យភាពរឹងមាំនៃថ្នេរដោយដាក់កម្លាំងលើគែមថង់ទាំងពីរ ជំនួសឱ្យការទាញខ្សែដោយផ្ទាល់។
3.4. ភាពតានតឹងរបស់ខ្សែម្ជុលរលុងពេក
នៅពេលខ្សែម្ជុលរលុងពេក រង្វង់ខ្សែដែលបង្កើតឡើងនឹងធំ ហើយមិនចាប់សម្ភារៈបានជិតល្អ។ រង្វង់ខ្សែដែលរលុងអាចផ្លាស់ទីបន្ទាប់ពីកាត់ ជាពិសេសនៅពេលថង់ញ័រ ឬត្រូវបានកាន់។
សញ្ញាដែលជាញឹកញាប់៖
-
រង្វង់ខ្សែធំនៅផ្នែកខាងក្រោម។
-
ខ្សែដេរទន់ និងអាចទាញឱ្យលាតបានងាយ។
-
រង្វង់ខ្សែមិនស្មើគ្នារវាងថ្នេរនីមួយៗ។
-
ចុងខ្សែរបើកដោយប្រើកម្លាំងតិច។
-
នៅពេលទាញគែមថង់ទាំងពីរ រង្វង់ខ្សែផ្លាស់ទីយ៉ាងច្បាស់។
គួរបង្កើនភាពតានតឹងខ្សែបន្តិចម្តងៗ ហើយដំណើរការសាកល្បងបន្ទាប់ពីការកែតម្រូវនីមួយៗ។ មិនគួររឹតខ្សែខ្លាំងភ្លាមៗទេ ព្រោះភាពតានតឹងខ្ពស់ពេកអាចធ្វើឱ្យគែមថង់ជ្រីវជ្រួញ ខ្សែដាច់ ឬបង្កើនកំដៅនៅតំបន់ម្ជុល។
3.5. ភាពតានតឹងរបស់ខ្សែមុខចាប់មិនមានតុល្យភាព
សម្រាប់ថ្នេរខ្សែសង្វាក់ពីរខ្សែ ភាពតានតឹងរបស់ខ្សែម្ជុល និងខ្សែមុខចាប់ត្រូវធ្វើការរួមគ្នា។ ប្រសិនបើខ្សែមុខចាប់រលុងពេក រង្វង់មុខចាប់អាចមិនរក្សាខ្សែម្ជុលបានល្អ។ ប្រសិនបើខ្សែមុខចាប់តឹងពេក រង្វង់អាចត្រូវបានទាញចេញពីទីតាំង ហើយធ្វើឱ្យថ្នេរចុងក្រោយមិនបង្កើតបានត្រឹមត្រូវ។
សញ្ញានៃភាពមិនមានតុល្យភាព៖
-
ខ្សែមួយស្ទើរតែត្រង់ ខណៈខ្សែមួយទៀតបង្កើតរង្វង់ធំ។
-
ខ្សែដេរលំទៅម្ខាង។
-
ផ្នែកខាងលើមើលទៅល្អ ប៉ុន្តែផ្នែកខាងក្រោមរលុង។
-
ថ្នេរចុងក្រោយមានទម្រង់ខុសពីថ្នេរនៅកណ្តាល។
-
បញ្ហាកើតញឹកញាប់បន្ទាប់ពីប្តូរក្រឡុកខ្សែ ឬចងខ្សែឡើងវិញ។
នៅពេលកែតម្រូវម៉ាស៊ីនពីរខ្សែ មិនគួរផ្តោតតែលើប៊ូតុងភាពតានតឹងរបស់ខ្សែម្ជុលទេ។ ត្រូវពិនិត្យផ្លូវខ្សែរបស់ខ្សែទាំងពីរ រួមទាំងស្ព្រីងតានតឹង ចំណុចណែនាំខ្សែ ឌីសតានតឹង និងមុខចាប់ខ្សែ។
3.6. ប្រវែងថ្នេរវែងពេក
ប្រវែងថ្នេរវែងជួយកាត់បន្ថយបរិមាណខ្សែដែលប្រើប្រាស់ និងអាចបង្កើនល្បឿនបញ្ចប់ថង់នីមួយៗ។ ទោះជាយ៉ាងណា នៅពេលចន្លោះថ្នេរធំពេក ចំនួនចំណុចភ្ជាប់ក្នុងមួយឯកតាប្រវែងនឹងថយចុះ។
នៅជិតចុងខ្សែដេរ វាអាចធ្វើឱ្យ៖
-
មានរង្វង់តិចជាងមុនសម្រាប់រក្សាចុងខ្សែ។
-
ថ្នេរនីមួយៗទទួលបន្ទុកខ្ពស់ជាងមុន។
-
ងាយរងឥទ្ធិពលនៅពេលរង្វង់ណាមួយរលុង។
-
ផ្នែករបើករាលដាលលឿនជាងមុន។
ប្រសិនបើចុងថ្នេរខ្សែសង្វាក់រអិលជាញឹកញាប់ គួរពិនិត្យប្រវែងថ្នេរបច្ចុប្បន្នធៀបនឹងប្រភេទថង់ និងទម្ងន់ទំនិញ។
ជំនួសឱ្យការកែតម្រូវខ្លាំង អាចសាកល្បងបន្ថយប្រវែងថ្នេរបន្តិចម្តងៗ ឧទាហរណ៍បន្ថយប្រហែល 0.5–1 មម ពីការកំណត់បច្ចុប្បន្ន រួចពិនិត្យឡើងវិញ។
មិនគួរធ្វើឱ្យថ្នេរខ្លីពេកដោយគ្មានការគ្រប់គ្រងទេ។ ថ្នេរដែលក្រាស់ពេកអាចបង្កើតឥទ្ធិពលដូចជាការចោះរន្ធជាបន្តបន្ទាប់ និងធ្វើឱ្យគែមថង់ PP ត្បាញ ក្រដាស kraft ឬសម្ភារៈឡាមីណេតចុះខ្សោយ។
3.7. ថ្នេរចុងក្រោយមិនត្រូវបានបង្កើតពេញលេញ
ចុងខ្សែដេរជាតំបន់ដែលម៉ាស៊ីនផ្លាស់ប្តូរពីការដេរលើសម្ភារៈ ទៅការបង្កើតខ្សែសង្វាក់សេរីនៅខាងក្រៅគែម។ ប្រសិនបើគែមថង់ចេញពីជើងចុចលឿនពេក ម្ជុល និងមុខចាប់អាចមិនបង្កើតរង្វង់ចុងក្រោយបានពេញលេញ។
មូលហេតុអាចរួមមាន៖
-
គែមថង់ត្រូវបានទាញចុះក្រោម។
-
កម្មករទាញថង់ចេញពីម៉ាស៊ីន។
-
ខ្សែបញ្ជូនដំណើរការលឿនជាងល្បឿនបញ្ចូលរបស់ម៉ាស៊ីន។
-
ជើងចុចមិនអាចរក្សាសម្ភារៈដោយកម្លាំងគ្រប់គ្រាន់។
-
ថង់រលុង ឬផ្អៀងនៅពេលចេញពីក្បាលដេរ។
-
ឧបករណ៍ចាប់សញ្ញាកាត់ដំណើរការលឿនពេក។
នៅពេលសង្កេតក្នុងល្បឿនទាប អាចឃើញរង្វង់ចុងក្រោយធំជាង ផ្លាស់ទីចេញពីទីតាំង ឬមានទម្រង់ខុសពីថ្នេរមុនៗ។
3.8. ម្ជុលកោង សឹក ឬមិនត្រឹមត្រូវតាមលក្ខណៈបច្ចេកទេស
ម្ជុលមានឥទ្ធិពលដោយផ្ទាល់ទៅលើដំណើរការបង្កើតរង្វង់ ដែលអនុញ្ញាតឱ្យមុខចាប់ចាប់ខ្សែបាន។ ម្ជុលកោងបន្តិចអាចនៅតែចាក់កាត់សម្ភារៈបាន ប៉ុន្តែអាចផ្លាស់ប្តូរទីតាំងដែលរង្វង់ត្រូវបានបង្កើត។ ម្ជុលសឹកធ្វើឱ្យកម្លាំងចាក់កើនឡើង ទាញខ្សែខ្លាំងជាងមុន និងធ្វើឱ្យថ្នេរចុងក្រោយមិនមានស្ថិរភាព។
ត្រូវពិនិត្យ៖
-
ម្ជុលមានប្រព័ន្ធត្រឹមត្រូវសម្រាប់ម៉ាស៊ីនឬអត់។
-
ទំហំម្ជុលសមស្របនឹងខ្សែឬអត់។
-
រន្ធ ឬចង្អូររបស់ម្ជុលបែរទិសត្រឹមត្រូវឬអត់។
-
ម្ជុលត្រូវបានបញ្ចូលដល់ទីតាំងត្រឹមត្រូវឬអត់។
-
ចុងម្ជុលសឹក កោង ឬខូចឬអត់។
-
រន្ធម្ជុលមានគែមមុតដែលអាចធ្វើឱ្យខ្សែខូចឬអត់។
ប្រសិនបើបញ្ហាចាប់ផ្តើមបន្ទាប់ពីប្តូរម្ជុល គួរពិនិត្យទិសដាក់ម្ជុល និងជម្រៅដាក់ម្ជុលជាមុន។
3.9. មុខចាប់ខ្សែមិនចាប់រង្វង់ខ្សែបានស្ថិរភាព
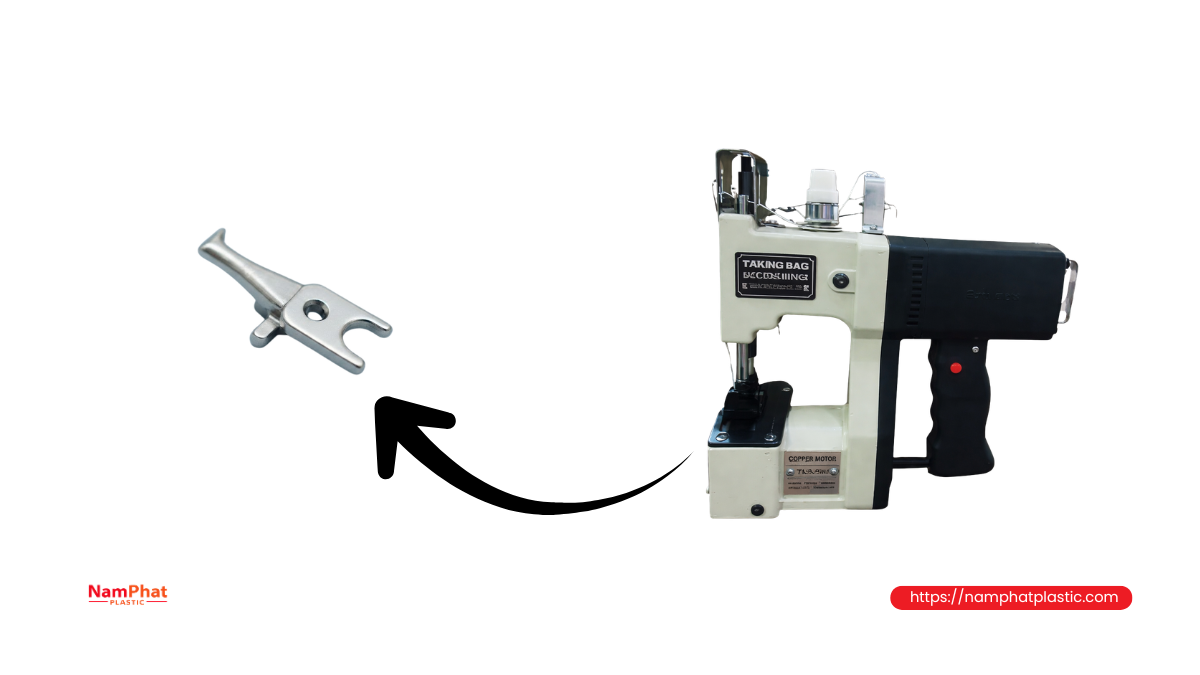
ទីតាំង និងពេលវេលាធ្វើការរវាងម្ជុល និងមុខចាប់កំណត់ថារង្វង់ខ្សែសង្វាក់ត្រូវបានបង្កើតត្រឹមត្រូវឬអត់។
នៅពេលមុខចាប់៖
-
ឆ្លងកាត់ឆ្ងាយពីម្ជុលពេក។
-
មកដល់មុន ឬយឺតពេក។
-
ចុងមុខចាប់សឹក។
-
មានស្នាមមុត ឬសំណល់មុត។
-
មានធូលីខ្សែ ប្រេងកខ្វក់ ឬសំណល់សម្ភារៈ។
ម៉ាស៊ីនអាចបង្កើតថ្នេរធម្មតានៅល្បឿនទាប ប៉ុន្តែចាប់ផ្តើមមានថ្នេរខកនៅល្បឿនខ្ពស់។ ថ្នេរខូចនៅជិតទីតាំងកាត់ធ្វើឱ្យចុងខ្សែដេរងាយរបើកជាពិសេស។
ការកែតម្រូវពេលវេលារវាងម្ជុល និងមុខចាប់គួរអនុវត្តតាមឯកសារបច្ចេកទេសរបស់ម៉ាស៊ីននីមួយៗ។ មិនគួរបត់មុខចាប់ ឬបង្ខំឱ្យមុខចាប់ចូលជិតម្ជុលពេកទេ ព្រោះអាចបង្កការប៉ះទង្គិច បាក់ម្ជុល និងខូចយន្តការ។
3.10. កាំបិតកាត់ខ្សែសឹក ឬទាញខ្សែមុនពេលកាត់
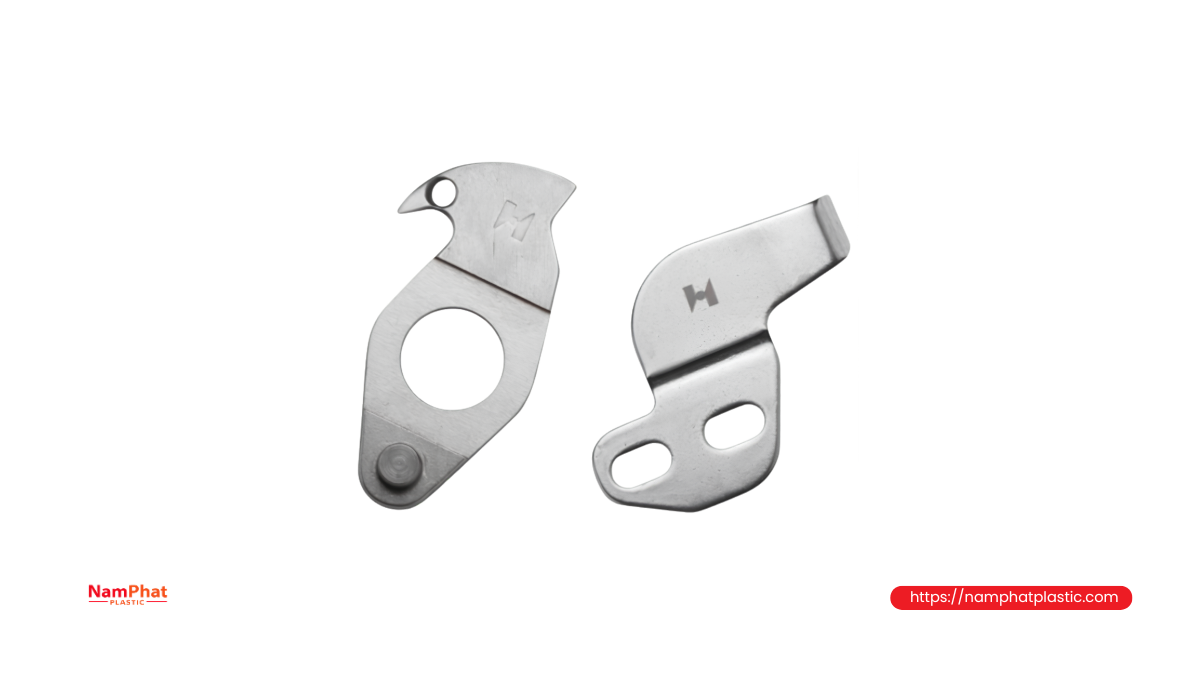
កាំបិតកាត់ដែលដំណើរការល្អគួរកាត់ខ្សែបានរហ័ស និងច្បាស់។ ប្រសិនបើកាំបិតសឹក គម្លាតរវាងកាំបិតមិនត្រឹមត្រូវ ឬយន្តការកាត់ដំណើរការយឺត ខ្សែអាចត្រូវបានទាញឱ្យតឹងមុនពេលដាច់។
កម្លាំងទាញនេះត្រូវបានបញ្ជូនត្រឡប់ទៅថ្នេរខ្សែសង្វាក់ចុងក្រោយ ហើយអាចធ្វើឱ្យរង្វង់រលុង មុនពេលថង់ចេញពីម៉ាស៊ីន។
សញ្ញាដែលបង្ហាញថាកាំបិតកាត់មានបញ្ហា៖
-
ចុងខ្សែមានសរសៃចេញ។
-
ប្រវែងចុងខ្សែមិនស្មើគ្នា។
-
ពេលខ្លះកាំបិតមិនអាចកាត់ខ្សែផ្តាច់ទាំងស្រុង។
-
ខ្សែត្រូវបានលាតមុនពេលដាច់។
-
សំឡេងកាត់ធ្ងន់ ឬមិនស្មើគ្នា។
-
ទីតាំងកាត់ខុសគ្នារវាងថង់នីមួយៗ។
គួរសម្អាតកាំបិត ពិនិត្យភាពមុត ពិនិត្យសម្ពាធរវាងកាំបិត និងពិនិត្យចលនារបស់យន្តការកាត់។ បន្ទាប់ពីប្តូរ ឬសំលៀងកាំបិត ត្រូវពិនិត្យទីតាំងកាត់ឡើងវិញ ដើម្បីជៀសវាងការកាត់ជិតថ្នេរចុងក្រោយពេក។
3.11. ខ្សែរលោងពេក ឬបរិមាណប្រេងលើខ្សែមិនសមស្រប
ខ្សែប្រភេទខ្លះមានផ្ទៃរលោងខ្លាំង ឬមានប្រេងបញ្ចប់ក្នុងបរិមាណខ្ពស់។ លក្ខណៈនេះជួយឱ្យខ្សែឆ្លងកាត់ចំណុចណែនាំ និងម្ជុលបានងាយ ប៉ុន្តែក៏អាចកាត់បន្ថយកម្លាំងកកិតដែលជួយរក្សារង្វង់ខ្សែសង្វាក់ឱ្យជាប់គ្នា។
ចុងខ្សែអាចងាយរអិលជាងមុន នៅពេលមានកត្តាច្រើនកើតឡើងជាមួយគ្នា៖
-
ចុងខ្សែខ្លី។
-
រង្វង់ខ្សែរលុង។
-
ប្រវែងថ្នេរវែង។
-
ផ្ទៃថង់រលោង។
-
កាំបិតកាត់នៅជិតគែម។
-
អ្នកប្រតិបត្តិការទាញចុងខ្សែដោយផ្ទាល់។
មិនគួរចាត់ទុកខ្សែរលោងថាជាខ្សែគុណភាពអន់ដោយស្វ័យប្រវត្តិទេ។ ខ្សែដែលសមស្របត្រូវមានតុល្យភាពរវាងសមត្ថភាពដំណើរការម៉ាស៊ីន កម្លាំងទាញ ភាពស្ថិរភាពនៃរង្វង់ និងកម្លាំងកកិតដែលត្រូវការសម្រាប់រក្សារចនាសម្ព័ន្ធថ្នេរ។
នៅពេលប្តូរអ្នកផ្គត់ផ្គង់ ឬប្តូរលេខកូដបាច់ខ្សែ គួរដំណើរការសាកល្បងដោយប្រើការកំណត់ម៉ាស៊ីនដដែល ហើយប្រៀបធៀប៖
-
ស្ថិរភាពភាពតានតឹង។
-
អត្រាដាច់ខ្សែ។
-
ទម្រង់រង្វង់ខ្សែ។
-
ការរបើកចុងខ្សែសង្វាក់។
-
កម្រិតសរសៃចេញបន្ទាប់ពីឆ្លងកាត់ម្ជុល។
-
ភាពស្មើគ្នាចាប់ពីដើមដល់ចុងក្រឡុកខ្សែ។
3.12. ការបង្វិលរបស់ខ្សែមិនមានស្ថិរភាព ឬខ្សែរបើកសរសៃ
ខ្សែដែលមានកម្រិតបង្វិលមិនសមស្របអាចបាត់ការបង្វិលនៅពេលឆ្លងកាត់ប្រព័ន្ធណែនាំខ្សែ។ នៅពេលទៅដល់តំបន់ម្ជុល និងមុខចាប់ រចនាសម្ព័ន្ធខ្សែអាចលែងមានស្ថិរភាព ដែលធ្វើឱ្យរង្វង់ខ្សែខូចទម្រង់ ឬធ្វើឱ្យភាពរឹងមាំរបស់ខ្សែថយចុះ។
បន្ទាប់ពីកាត់ ចុងខ្សែអាច៖
-
បែកជាសរសៃតូចៗជាច្រើន។
-
បែកសរសៃចេញជាចំហៀង។
-
ជាប់ក្នុងរង្វង់ខ្សែសង្វាក់។
-
ដាច់តែផ្នែកខ្លះ។
-
ងាយត្រូវបានទាញចេញពីថ្នេរចុងក្រោយ។
សម្រាប់ខ្សែច្រើនសរសៃ ឬខ្សែដែលបង្វិលជាច្រើនជាន់ ត្រូវគ្រប់គ្រងភាពស្មើគ្នានៃការបង្វិល ភាពតានតឹងរបស់សរសៃផ្សំ និងគុណភាពចំណុចភ្ជាប់។
3.13. ម្ជុលក្តៅពេកធ្វើឱ្យខ្សែចុះខ្សោយ
នៅពេលម៉ាស៊ីនដំណើរការជាបន្តបន្ទាប់ក្នុងល្បឿនខ្ពស់ ការកកិតរវាងម្ជុល ខ្សែ និងសម្ភារៈធ្វើឱ្យសីតុណ្ហភាពម្ជុលកើនឡើង។ សម្រាប់ខ្សែដែលមានភាពធន់នឹងកំដៅមានកម្រិត ផ្ទៃខ្សែអាចទន់ រួញ រលាយបន្តិច ឬបាត់បង់ភាពរឹងមាំ។
ប្រសិនបើផ្នែកដែលចុះខ្សោយស្ថិតនៅជិតថ្នេរចុងក្រោយ ខ្សែអាចដាច់ភ្លាមៗបន្ទាប់ពីកាត់ ហើយបង្កើតរូបរាងដូចការរអិលចុងខ្សែសង្វាក់។
សញ្ញាដែលអាចសង្កេតឃើញ៖
-
ចុងខ្សែរឹង ឬរាបស្មើ។
-
មានភាគល្អិតដូចប្លាស្ទិកតូចៗនៅចុងដាច់។
-
មានការផ្លាស់ប្តូរពណ៌បន្តិច។
-
បញ្ហាតិចនៅល្បឿនទាប ប៉ុន្តែកើនឡើងនៅល្បឿនខ្ពស់។
-
បន្ទាប់ពីឈប់ម៉ាស៊ីនមួយរយៈ គុណភាពថ្នេរមានភាពល្អឡើងវិញជាបណ្តោះអាសន្ន។
វិធានការអាចរួមមានការកាត់បន្ថយកំដៅម្ជុល ពិនិត្យទំហំម្ជុល កាត់បន្ថយការកកិតតាមផ្លូវខ្សែ ប្រើខ្សែដែលសមស្របនឹងល្បឿនម៉ាស៊ីន និងជៀសវាងភាពតានតឹងខ្សែខ្ពស់ពេក។
3.14. ល្បឿនម៉ាស៊ីនដេរ និងខ្សែបញ្ជូនមិនបានធ្វើសមកាលកម្ម
នៅក្នុងខ្សែផលិតកម្មដេរមាត់ថង់ស្វ័យប្រវត្តិ ខ្សែបញ្ជូនត្រូវផ្លាស់ទីថង់ក្នុងល្បឿនដែលសមស្របនឹងល្បឿនបញ្ចូលរបស់ក្បាលដេរ។
ប្រសិនបើខ្សែបញ្ជូនលឿនជាង៖
-
ថង់ទាញខ្សែដេរឱ្យលាត។
-
ថ្នេរអាចត្រូវបានទាញឱ្យវែង។
-
គែមថង់ត្រូវបានទាញចេញពីជើងចុច។
-
ថ្នេរចុងក្រោយអាចមិនបង្កើតបានពេញលេញ។
-
ចុងខ្សែត្រូវបានទាញភ្លាមៗបន្ទាប់ពីកាត់។
ប្រសិនបើខ្សែបញ្ជូនយឺតជាង៖
-
ថង់រួមជុំ ឬរលុង។
-
ចន្លោះថ្នេរមិនស្មើគ្នា។
-
គែមថង់អាចបង្វិលចេញពីទីតាំង។
-
ក្បាលដេរបង្កើតរង្វង់ខ្សែមិនមានស្ថិរភាព។
-
ឧបករណ៍ចាប់សញ្ញាកាត់អាចដំណើរការខុសពេលវេលា។
មិនគួរប្រៀបធៀបតែល្បឿនបង្វិលរបស់ម៉ូទ័រទេ។ ត្រូវពិនិត្យល្បឿនផ្លាស់ទីជាក់ស្តែងរបស់គែមថង់តាមក្បាលដេរ និងខ្សែបញ្ជូន នៅពេលមានបន្ទុកពិតប្រាកដ។
3.15. គែមថង់ទន់ពេក ជ្រីវជ្រួញ ឬមិនត្រូវបានរក្សាឱ្យត្រង់
គែមថង់ដែលមិនមានស្ថិរភាពធ្វើឱ្យម្ជុលចាក់នៅទីតាំងខុសៗគ្នា កម្រាស់សម្ភារៈប្រែប្រួល និងជើងចុចមិនអាចបញ្ចេញសម្ពាធស្មើគ្នា។
បញ្ហាជាញឹកញាប់កើតឡើងនៅពេល៖
-
មាត់ថង់មិនត្រូវបានរៀបឱ្យរាបស្មើ។
-
ថង់ដាក់ផលិតផលពេញពេក។
-
ផ្នែកសម្ភារៈនៅខាងលើខ្សែដេរតូចពេក។
-
គែមថង់ត្រូវបានបត់ជាច្រើនស្រទាប់មិនស្មើគ្នា។
-
សម្ភារៈ PP ត្បាញមានសរសៃរបើកនៅគែម។
-
ក្រដាស ឬខ្សែភាពយន្តឡាមីណេតខូចនៅតាមគែម។
-
អ្នកប្រតិបត្តិការដាក់ថង់ចូលក្នុងម៉ាស៊ីនដោយមានមុំលំអៀង។
ខ្សែដេរដែលមើលទៅល្អមិនអាស្រ័យតែលើម៉ាស៊ីន និងខ្សែទេ។ វិធីរៀបចំមាត់ថង់មុនពេលដេរមានឥទ្ធិពលយ៉ាងច្បាស់លើភាពរឹងមាំរបស់ថ្នេរដំបូង និងថ្នេរចុងក្រោយ។
4. វិធីកាត់បន្ថយការរអិលរបស់ចុងថ្នេរខ្សែសង្វាក់បន្ទាប់ពីកាត់
ទុកផ្នែកខ្សែសង្វាក់ឱ្យវែងគ្រប់គ្រាន់មុនពេលកាត់
នេះជាវិធានការដំបូងដែលគួរសាកល្បង ព្រោះងាយអនុវត្ត និងមានផលប៉ះពាល់តិចចំពោះរចនាសម្ព័ន្ធម៉ាស៊ីន។
នីតិវិធីណែនាំ៖
-
ឱ្យម៉ាស៊ីនដេរហួសពីគែមថង់។
-
បង្កើតផ្នែកខ្សែសង្វាក់សេរីបន្ថែម។
-
កាត់នៅចម្ងាយសុវត្ថិភាពពីថ្នេរចុងក្រោយ។
-
ពិនិត្យថាចុងខ្សែនៅតែរបើកដោយខ្លួនឯងនៅពេលញ័រ ឬទាញស្រាលឬអត់។
-
សាកល្បងប្រវែងចុងខ្សែជាច្រើន ដើម្បីកំណត់ជួរដែលសមស្រប។
ប្រវែងល្អបំផុតមិនមែនជាប្រវែងវែងបំផុតជានិច្ចទេ។ ចុងខ្សែវែងពេកអាចជាប់នឹងខ្សែបញ្ជូន ឬថង់ផ្សេង និងប៉ះពាល់ដល់រូបរាងផលិតផល។ គោលដៅគឺរកប្រវែងដែលមានសុវត្ថិភាពគ្រប់គ្រាន់ ប៉ុន្តែមិនបង្កការរាំងស្ទះ។
រក្សាចុងខ្សែដេរ
អាស្រ័យលើឧបករណ៍ និងតម្រូវការផលិតផល អាចប្រើវិធីមួយក្នុងចំណោមវិធីខាងក្រោម៖
-
ចងផ្នែកខ្សែសង្វាក់ចុងក្រោយជាចំណង។
-
បញ្ចូលចុងខ្សែចូលក្នុងរង្វង់ខ្សែតាមបច្ចេកទេសត្រឹមត្រូវ។
-
បត់ចុងខ្សែសង្វាក់ត្រឡប់ទៅគែមថង់។
-
ដេរជាន់លើផ្នែកខ្លីមួយ ប្រសិនបើម៉ាស៊ីន និងដំណើរការអនុញ្ញាត។
-
ប្រើកាសែត ឬស្លាកដើម្បីរក្សាចុងខ្សែ។
-
ដំឡើងយន្តការចាក់សោ ឬរក្សាចុងខ្សែដោយស្វ័យប្រវត្តិ។
-
ប្រើឧបករណ៍កាត់ និងរក្សាខ្សែដែលមានជំនាញជាក់លាក់។
សម្រាប់ខ្សែផលិតកម្មដែលមានបរិមាណខ្ពស់ ការចងដោយដៃអាចកាត់បន្ថយផលិតភាព។ ក្នុងករណីនេះ គួរផ្តល់អាទិភាពដល់ការកែតម្រូវយន្តការកាត់ ពេលវេលាបង្កើតខ្សែសង្វាក់ និងដំណោះស្រាយរក្សាចុងខ្សែដោយស្វ័យប្រវត្តិ។
កែតម្រូវភាពតានតឹងខ្សែបន្តិចម្តងៗ
មិនគួរបង្វិលប៊ូតុងកែតម្រូវជាច្រើនក្នុងពេលតែមួយទេ។ វិធីសមស្របគឺ៖
-
កត់ត្រាការកំណត់បច្ចុប្បន្ន។
-
ជ្រើសរើសកត្តាមួយសម្រាប់កែតម្រូវ។
-
ផ្លាស់ប្តូរបន្តិចបន្តួច។
-
ដេរសាកល្បងយ៉ាងហោចណាស់ 10–20 ថង់។
-
ប្រៀបធៀបទម្រង់ថ្នេរទាំងពីរផ្នែក។
-
ពិនិត្យចុងខ្សែភ្លាមៗបន្ទាប់ពីដេរ និងបន្ទាប់ពីអង្រួនថង់។
-
ប្តូរទៅកត្តាផ្សេងទៀតតែបន្ទាប់ពីបញ្ជាក់លទ្ធផល។
ខ្សែដេរត្រូវបានចាត់ទុកថាសមស្របនៅពេលរង្វង់ខ្សែស្មើគ្នា មិនរលុងពេក សម្ភារៈមិនជ្រីវជ្រួញ ហើយខ្សែមិនត្រូវបានទាញតឹងដល់កម្រិតងាយដាច់។
ពិនិត្យប្រវែងថ្នេរឡើងវិញ
នៅពេលចុងខ្សែសង្វាក់រអិលជាញឹកញាប់ គួរពិនិត្យថាប្រវែងថ្នេរបច្ចុប្បន្នវែងពេកសម្រាប់ប្រភេទថង់ និងទម្ងន់ទំនិញឬអត់។
ជំនួសឱ្យការបន្ថយខ្លាំង គួរបន្ថយប្រវែងថ្នេរបន្តិចម្តងៗ ហើយតាមដាន៖
-
ការរអិលចុងខ្សែសង្វាក់។
-
ការរហែកគែមថង់។
-
បរិមាណខ្សែដែលប្រើ។
-
ល្បឿនផលិតកម្ម។
-
សីតុណ្ហភាពម្ជុល។
-
រូបរាងខ្សែដេរ។
គោលដៅមិនមែនបង្កើតថ្នេរឱ្យបានច្រើនបំផុតទេ ប៉ុន្តែបង្កើតចំណុចភ្ជាប់ឱ្យបានគ្រប់គ្រាន់ ដោយមិនធ្វើឱ្យសម្ភារៈចុះខ្សោយ។
កែតម្រូវពេលវេលាកាត់ខ្សែ
នៅលើខ្សែផលិតកម្មស្វ័យប្រវត្តិ កាំបិតគួរដំណើរការបន្ទាប់ពី៖
-
ថ្នេរចុងក្រោយលើសម្ភារៈត្រូវបានបង្កើតរួចរាល់។
-
ថង់បានផ្លាស់ទីចេញពីក្បាលដេរតាមចម្ងាយសមស្រប។
-
ម៉ាស៊ីនបានបង្កើតខ្សែសង្វាក់គ្រប់គ្រាន់នៅខាងក្រៅគែម។
-
កម្លាំងទាញពីខ្សែបញ្ជូនមិនកំពុងទាញខ្លាំងលើចុងខ្សែ។
អាចត្រូវកែតម្រូវ៖
-
ទីតាំងឧបករណ៍ចាប់សញ្ញារកឃើញគែមថង់។
-
ពេលពន្យារមុនពេលកាត់។
-
ចម្ងាយចលនារបស់កាំបិត។
-
ទីតាំងកាំបិតធៀបនឹងជើងចុច។
-
ល្បឿនបិទរបស់កាំបិត។
-
យន្តការរក្សាខ្សែក្នុងអំឡុងពេលកាត់។
ប្រសិនបើកាំបិតទាញខ្សែពេលកំពុងកាត់ គួរដោះស្រាយបញ្ហាកាំបិតជាមុនសិន មុននឹងកែភាពតានតឹងខ្សែ។
ធ្វើសមកាលកម្មក្បាលដេរជាមួយខ្សែបញ្ជូន
ដើម្បីពិនិត្យការធ្វើសមកាលកម្ម អាចគូសសញ្ញាមួយនៅលើគែមថង់ ហើយសង្កេតការផ្លាស់ទីរបស់សញ្ញានោះនៅតំបន់ដេរ។
សញ្ញានៃការធ្វើសមកាលកម្មមិនល្អ៖
-
ថង់ត្រូវបានទាញឱ្យលាតបន្ទាប់ពីឆ្លងកាត់ជើងចុច។
-
ថង់រួមជុំមុនពេលចូលក្បាលដេរ។
-
ប្រវែងថ្នេរផ្លាស់ប្តូរតាមបន្ទុក។
-
ខ្សែដេរលំទៅម្ខាង។
-
ថ្នេរចុងក្រោយវែងខុសធម្មតា។
-
ចុងខ្សែសង្វាក់ត្រូវបានទាញខ្លាំងភ្លាមៗបន្ទាប់ពីកាត់។
ការកែតម្រូវល្បឿនគួរធ្វើជាមួយថង់ផលិតកម្មពិតប្រាកដដែលមានបន្ទុក។ ការដំណើរការម៉ាស៊ីនដោយគ្មានបន្ទុកអាចមិនបង្ហាញឱ្យឃើញច្បាស់ពីការរអិលរបស់សម្ភារៈ និងកម្លាំងទាញរបស់ខ្សែបញ្ជូន។
ប្តូរម្ជុល និងពិនិត្យមុខចាប់ជាប្រចាំ
គួរបង្កើតកាលវិភាគប្តូរម្ជុលដោយផ្អែកលើចំនួនម៉ោងដំណើរការ ឬចំនួនថង់ដែលបានដេរ ជំនួសឱ្យរង់ចាំរហូតដល់ម្ជុលបាក់។
គួរប្តូរម្ជុលមុនពេលមាន៖
-
ថ្នេរខក។
-
ខ្សែមានសរសៃចេញខុសប្រក្រតី។
-
សំឡេងចាក់សម្ភារៈខ្លាំង។
-
រន្ធម្ជុលលើថង់ធំពេក។
-
ខ្សែដេរលំទៅម្ខាង។
-
អត្រាដាច់ខ្សែកើនឡើង។
-
ចុងខ្សែសង្វាក់មិនមានស្ថិរភាព។
បន្ទាប់ពីប្តូរម្ជុល ត្រូវពិនិត្យទិសដាក់ម្ជុល និងទីតាំងរបស់ម្ជុលធៀបនឹងមុខចាប់។
សម្អាតផ្លូវខ្សែ និងយន្តការបង្កើតថ្នេរ
ធូលីខ្សែ ប្រេងកខ្វក់ ភាគល្អិតប្លាស្ទិក ឬសរសៃក្រដាសអាចធ្វើឱ្យភាពតានតឹងប្រែប្រួលជាបន្តបន្ទាប់។ ថង់មួយអាចមានខ្សែដេរល្អ ប៉ុន្តែថង់បន្ទាប់អាចមានថ្នេររលុង។
តំបន់ដែលគួរសម្អាតរួមមាន៖
-
ឌីសតានតឹងខ្សែ។
-
ស្ព្រីងទាញខ្សែ។
-
ចំណុចណែនាំខ្សែ។
-
ដងម្ជុល។
-
មុខចាប់។
-
បន្ទះម្ជុល។
-
ធ្មេញបញ្ចូលសម្ភារៈ។
-
ជើងចុច។
-
កាំបិតកាត់។
-
តំបន់ឧបករណ៍ចាប់សញ្ញា។
បន្ទាប់ពីសម្អាត ត្រូវដាក់ខ្សែឡើងវិញតាមគំនូសណែនាំត្រឹមត្រូវ។ ការរំលងចំណុចណែនាំខ្សែតែមួយអាចធ្វើឱ្យភាពតានតឹងខ្សែប្រែប្រួលយ៉ាងខ្លាំង។
គ្រប់គ្រងគុណភាពខ្សែសម្រាប់ដេរថង់
នៅពេលជ្រើសរើសខ្សែ មិនគួរពឹងផ្អែកតែលើទម្ងន់ក្រឡុក ឬទំហំតាមឈ្មោះទេ។ ត្រូវយកចិត្តទុកដាក់លើ៖
-
កម្លាំងទាញ។
-
ការរីកបន្លាយ។
-
ភាពស្មើគ្នានៃអង្កត់ផ្ចិត។
-
កម្រិតបង្វិល។
-
កម្រិតសរសៃចេញ។
-
ភាពធន់នឹងកំដៅ។
-
ស្ថិរភាពភាពតានតឹង។
-
គុណភាពចំណុចភ្ជាប់។
-
បរិមាណប្រេងបញ្ចប់។
-
សមត្ថភាពបង្កើតរង្វង់លើម៉ាស៊ីនដែលកំពុងប្រើ។
ខ្សែដែលដំណើរការល្អលើម៉ាស៊ីនល្បឿនទាប មិនប្រាកដថាសមស្របសម្រាប់ខ្សែផលិតកម្មស្វ័យប្រវត្តិល្បឿនខ្ពស់ទេ។ គួរសាកល្បងខ្សែក្រោមលក្ខខណ្ឌផលិតកម្មពិត មុនពេលផ្លាស់ប្តូរទៅប្រើក្នុងបរិមាណច្រើន។
តារាងកំណត់មូលហេតុតាមរោគសញ្ញាដែលសង្កេតឃើញ
| រោគសញ្ញាដែលសង្កេតឃើញ | មូលហេតុដែលអាចកើតមានខ្ពស់ | ចំណុចត្រួតពិនិត្យដំបូង |
| ថ្នេររបើកជាបន្តបន្ទាប់ពីចុងកាត់ | ចុងខ្សែខ្លីពេក ឬមិនបានរក្សាចុងថ្នេរ | បង្កើនប្រវែងខ្សែសង្វាក់មុនពេលកាត់ |
| ខ្សែរបើកតែនៅពេលទាញសរសៃមួយ | ខ្សែត្រូវបានទាញតាមទិសដោះថ្នេរ | ពិនិត្យវិធីប្រតិបត្តិ និងរក្សាចុងខ្សែ |
| ចុងខ្សែមានសរសៃចេញបន្ទាប់ពីកាត់ | កាំបិតសឹក ឬការកកិតខ្សែខ្ពស់ | ពិនិត្យកាំបិត ម្ជុល និងផ្លូវខ្សែ |
| មានរង្វង់ខ្សែធំនៅផ្នែកខាងក្រោម | ភាពតានតឹងខ្សែម្ជុល ឬខ្សែមុខចាប់ទាបពេក | កែភាពតានតឹងបន្តិចម្តងៗ |
| ថង់ខ្លះរបើក ខ្លះមិនរបើក | ថ្នេរខក កាំបិតមិនស្ថិរភាព ឬគែមថង់ញ័រ | ពិនិត្យម្ជុល មុខចាប់ ឧបករណ៍ចាប់សញ្ញា និងខ្សែបញ្ជូន |
| បញ្ហាកើនឡើងនៅល្បឿនខ្ពស់ | ពេលវេលាមិនត្រឹមត្រូវ ម្ជុលក្តៅ ឬល្បឿនមិនសមកាលកម្ម | បន្ថយល្បឿនសម្រាប់ប្រៀបធៀប រួចពិនិត្យពេលវេលា |
| ថ្នេរចុងក្រោយវែងជាងថ្នេរផ្សេង | ថង់ត្រូវបានទាញចេញពីម៉ាស៊ីន ឬកាត់លឿនពេក | ពិនិត្យល្បឿនខ្សែបញ្ជូន និងពេលវេលាកាត់ |
| ចុងខ្សែមានសញ្ញារលាយ ឬរឹង | សីតុណ្ហភាពម្ជុលខ្ពស់ពេក | ពិនិត្យម្ជុល ល្បឿន និងការកកិត |
| ខ្សែដេរជ្រីវជ្រួញ ហើយនៅតែរបើក | ភាពតានតឹងខ្ពស់ ឬមិនមានតុល្យភាព | បន្ថយ និងធ្វើឱ្យភាពតានតឹងមានតុល្យភាព |
| ប្រវែងចុងខ្សែប្រែប្រួល | កាំបិត ឬឧបករណ៍ចាប់សញ្ញាដំណើរការមិនស្ថិរភាព | ពិនិត្យយន្តការកាត់ និងទីតាំងឧបករណ៍ចាប់សញ្ញា |
5. ដំណើរការដោះស្រាយបញ្ហារហ័សនៅរោងចក្រ
នៅពេលរកឃើញការរអិលរបស់ចុងថ្នេរខ្សែសង្វាក់បន្ទាប់ពីកាត់ អាចពិនិត្យម៉ាស៊ីនតាមលំដាប់ខាងក្រោម៖
ជំហានទី 1៖ កំណត់របៀបដែលថ្នេររបើក
ទាញចុងខ្សែបន្តិច ហើយសង្កេត៖
-
ខ្សែរបើកជារង្វង់ពេញ ឬដាច់?
-
របើកតាមទិសមួយ ឬទាំងពីរទិស?
-
ថ្នេរចុងក្រោយខុសពីថ្នេរផ្សេងឬអត់?
-
ចុងខ្សែមានសរសៃចេញ រលាយ ឬត្រូវបានកិនប៉ះឬអត់?
ជំហានទី 2៖ បង្កើនប្រវែងចុងខ្សែសង្វាក់
ឱ្យម៉ាស៊ីនបន្តដេរហួសគែមថង់យូរជាងមុន ហើយកាត់ឱ្យឆ្ងាយពីថ្នេរចុងក្រោយជាងមុន។ ប្រសិនបើបញ្ហាថយចុះយ៉ាងច្បាស់ មូលហេតុចម្បងទំនងជាទាក់ទងនឹងទីតាំងកាត់ ឬវិធីរក្សាចុងថ្នេរ។
ជំហានទី 3៖ ពិនិត្យកាំបិតកាត់
ធ្វើការកាត់ជាច្រើនដង ហើយប្រៀបធៀបប្រវែងចុងខ្សែ។ ប្រសិនបើប្រវែងមិនស្មើគ្នា ឬចុងខ្សែមានសរសៃចេញ កាំបិតត្រូវការការត្រួតពិនិត្យ។
ជំហានទី 4៖ ពិនិត្យទម្រង់ថ្នេរ
ពិនិត្យទាំងផ្នែកខាងលើ និងខាងក្រោម។ ប្រសិនបើមានរង្វង់រលុង ថ្នេរលំ ឬថ្នេរខក ត្រូវកែភាពតានតឹង ម្ជុល និងមុខចាប់។
ជំហានទី 5៖ បន្ថយល្បឿនសម្រាប់ប្រៀបធៀប
ដំណើរការម៉ាស៊ីនក្នុងល្បឿនទាបជាងមុន។ ប្រសិនបើបញ្ហាថយចុះយ៉ាងច្បាស់ គួរផ្តោតលើ៖
-
ពេលវេលារវាងម្ជុល និងមុខចាប់។
-
កំដៅម្ជុល។
-
កាំបិតកាត់។
-
ការញ័រ។
-
ការធ្វើសមកាលកម្មខ្សែបញ្ជូន។
-
ការបញ្ចូលខ្សែ។
ជំហានទី 6៖ ដាក់ម្ជុលថ្មី
ការប្តូរទៅម្ជុលថ្មីដែលមានប្រព័ន្ធ និងទំហំត្រឹមត្រូវ ជាវិធីសាកល្បងរហ័សដែលមានចំណាយទាប ហើយអាចកម្ចាត់មូលហេតុជាច្រើនដែលពិបាករកឃើញដោយភ្នែក។
ជំហានទី 7៖ សាកល្បងក្រឡុកខ្សែផ្សេង
ប្រើក្រឡុកខ្សែដែលបានបញ្ជាក់រួចថាដំណើរការល្អ។ ប្រសិនបើបញ្ហាបាត់ទៅ គួរពិនិត្យលេខកូដបាច់ខ្សែ កម្រិតបង្វិល ភាពរលោងលើផ្ទៃ ឬគុណភាពចំណុចភ្ជាប់។
ជំហានទី 8៖ សាកល្បងលើថង់ជាច្រើន
មិនគួរសន្និដ្ឋានបន្ទាប់ពីផលិតផលមួយ ឬពីរទេ។ គួរដេរសាកល្បងជាបាច់តូច ហើយពិនិត្យខ្សែដេរបន្ទាប់ពី៖
-
អង្រួនថង់។
-
បត់មាត់ថង់។
-
ដាក់ជង់។
-
ទាញគែមទាំងពីរ។
-
ទុកឱ្យខ្សែដេរមានស្ថិរភាពមួយរយៈ។
-
សាកល្បងលក្ខខណ្ឌកាន់ និងដឹកជញ្ជូនពិតប្រាកដ។
6. វិធីបង្កើតស្តង់ដារត្រួតពិនិត្យចុងខ្សែដេរ
ដើម្បីការពារកុំឱ្យបញ្ហាកើតឡើងម្តងទៀត រោងចក្រគួរបម្លែងបទពិសោធន៍របស់អ្នកប្រតិបត្តិការទៅជាស្តង់ដារដែលអាចវាស់វែងបាន។
ប័ណ្ណត្រួតពិនិត្យអាចរួមមាន៖
-
ប្រវែងចុងខ្សែអប្បបរមា។
-
ចម្ងាយរវាងថ្នេរចុងក្រោយ និងគែមថង់។
-
ចំនួនថ្នេរក្នុងមួយឯកតាប្រវែង។
-
ទម្រង់ថ្នេរផ្នែកខាងលើ និងខាងក្រោម។
-
ស្ថានភាពចុងខ្សែបន្ទាប់ពីកាត់។
-
ការរអិលនៅពេលទាញស្រាល។
-
ស្ថានភាពកាំបិតកាត់។
-
លេខកូដបាច់ខ្សែដែលកំពុងប្រើ។
-
លេខកូដម្ជុល និងពេលវេលាប្តូរម្ជុល។
-
ល្បឿនក្បាលដេរ និងល្បឿនខ្សែបញ្ជូន។
-
អត្រាកំហុសក្នុងចំនួនថង់ដែលបានត្រួតពិនិត្យ។
គួរយកគំរូពិនិត្យនៅបីពេល៖
-
នៅដើមវេនផលិតកម្ម។
-
បន្ទាប់ពីប្តូរក្រឡុកខ្សែ ឬប្តូរម្ជុល។
-
បន្ទាប់ពីម៉ាស៊ីនដំណើរការក្តៅអស់រយៈពេលមួយ។
វិធីនេះជួយរកឃើញកំហុសដែលកើតឡើងតែនៅពេលសីតុណ្ហភាពម៉ាស៊ីនកើនឡើង ឬនៅពេលភាពតានតឹងផ្លាស់ប្តូរតាមអង្កត់ផ្ចិតក្រឡុកខ្សែដែលកាន់តែតូច។
7. តើគួរបង្កើនទំហំខ្សែដើម្បីការពារការរអិលចុងថ្នេរខ្សែសង្វាក់ទេ?
ការបង្កើនទំហំខ្សែអាចជួយបង្កើនកម្លាំងទាញរបស់ខ្សែដេរក្នុងករណីខ្លះ ប៉ុន្តែមិនមែនជាដំណោះស្រាយផ្ទាល់សម្រាប់ការរអិលគ្រប់ប្រភេទទេ។
ប្រសិនបើមូលហេតុគឺការកាត់ជិតពេក ថ្នេរចុងក្រោយខក ឬការទាញខ្សែតាមទិសដោះថ្នេរ ខ្សែធំជាងក៏អាចរបើកបានដែរ។
លើសពីនេះ ការបង្កើនទំហំខ្សែដោយមិនផ្លាស់ប្តូរម្ជុល និងការកំណត់ម៉ាស៊ីនអាចបង្ក៖
-
ការកកិតខ្ពស់ជាងមុន។
-
សីតុណ្ហភាពម្ជុលខ្ពស់ជាងមុន។
-
ការលំបាកក្នុងការបង្កើតរង្វង់។
-
ថ្នេរខក។
-
ភាពតានតឹងខ្សែកើនឡើង។
-
គែមថង់រហែក។
-
ការប្រើប្រាស់ខ្សែកើនឡើង។
គួរបង្កើនទំហំខ្សែតែនៅពេលភាពរឹងមាំបច្ចុប្បន្នមិនគ្រប់គ្រាន់សម្រាប់បន្ទុក ហើយត្រូវពិនិត្យភាពសមស្របជាមួយម្ជុល មុខចាប់ និងល្បឿនម៉ាស៊ីនផងដែរ។
8. កំហុសដែលជាញឹកញាប់កើតឡើងនៅពេលដោះស្រាយបញ្ហាខ្សែរអិល
រឹតភាពតានតឹងខ្សែដល់កម្រិតអតិបរមា
ភាពតានតឹងខ្ពស់មិនធានាថាចុងថ្នេររឹងមាំជាងមុនទេ។ ផ្ទុយទៅវិញ វាអាចធ្វើឱ្យខ្សែចុះខ្សោយ ធ្វើឱ្យខ្សែដេរជ្រីវជ្រួញ និងបង្កើនហានិភ័យដាច់នៅពេលថង់ទទួលការប៉ះទង្គិច។
កាត់ចុងខ្សែឱ្យខ្លីបំផុត ដើម្បីឱ្យខ្សែដេរមើលទៅស្អាត
ចុងខ្សែខ្លីបង្កើតតំបន់សុវត្ថិភាពតូចជាងមុន។ រូបរាងត្រូវមានតុល្យភាពជាមួយសុវត្ថិភាពនៃខ្សែដេរ។
ប្តូរខ្សែដោយមិនពិនិត្យម៉ាស៊ីន
ខ្សែដែលមានគុណភាពល្អមិនអាចជំនួសម្ជុលកោង ពេលវេលាមុខចាប់ខុស ឬកាំបិតសឹកបានទេ។
ពិនិត្យតែផ្នែកខាងលើនៃខ្សែដេរ
បញ្ហាថ្នេរខ្សែសង្វាក់ជាច្រើនបង្ហាញច្បាស់នៅផ្នែកខាងក្រោម។ ប្រសិនបើពិនិត្យតែផ្នែកមួយ អាចមិនឃើញរង្វង់រលុង ឬការចាប់រង្វង់មិនពេញលេញ។
កែតម្រូវប៉ារ៉ាម៉ែត្រជាច្រើនក្នុងពេលតែមួយ
ប្រសិនបើប្តូរភាពតានតឹង ល្បឿន ប្រវែងថ្នេរ និងទីតាំងកាំបិតក្នុងពេលតែមួយ នឹងពិបាកកំណត់ថាកត្តាណាដែលជួយដោះស្រាយបញ្ហាពិតប្រាកដ។
វាយតម្លៃខ្សែដេរភ្លាមៗបន្ទាប់ពីដេរ
ខ្សែដេរមួយចំនួនរបើកតែបន្ទាប់ពីថង់ត្រូវបានអង្រួន បត់ ឬដាក់ជង់។ ដូច្នេះ ការត្រួតពិនិត្យគួរធ្វើក្នុងលក្ខខណ្ឌដែលស្រដៀងនឹងការប្រើប្រាស់ និងការកាន់ជាក់ស្តែង។
សេចក្តីសន្និដ្ឋាន
ការរអិលរបស់ចុងថ្នេរខ្សែសង្វាក់បន្ទាប់ពីកាត់ ជាញឹកញាប់កើតឡើងដោយការរួមបញ្ចូលគ្នារវាងកត្តាជាច្រើន រួមមានរចនាសម្ព័ន្ធថ្នេរខ្សែសង្វាក់ ប្រវែងចុងខ្សែ ទីតាំងកាត់ ភាពតានតឹង គុណភាពថ្នេរចុងក្រោយ ស្ថានភាពកាំបិត ម្ជុល មុខចាប់ និងល្បឿនខ្សែបញ្ជូន។
ក្នុងការអនុវត្ត គួរផ្តល់អាទិភាពដល់ការត្រួតពិនិត្យតាមលំដាប់៖
-
កំណត់ថាជាការរបើកខ្សែពិត ឬខ្សែដាច់។
-
បង្កើនផ្នែកខ្សែសង្វាក់នៅខាងក្រៅគែមថង់។
-
ពិនិត្យភាពមុត និងពេលវេលាកាត់របស់កាំបិត។
-
ធ្វើឱ្យភាពតានតឹងខ្សែមានតុល្យភាព។
-
ពិនិត្យម្ជុល មុខចាប់ និងថ្នេរចុងក្រោយ។
-
ធ្វើសមកាលកម្មល្បឿនក្បាលដេរជាមួយខ្សែបញ្ជូន។
-
សាកល្បងជាមួយបាច់ខ្សែដែលមានស្ថិរភាព។
-
ពិនិត្យខ្សែដេរក្រោមលក្ខខណ្ឌកាន់ និងដឹកជញ្ជូនជាក់ស្តែង។
ការដោះស្រាយតាមមូលហេតុពិតប្រាកដមិនត្រឹមតែជួយកាត់បន្ថយការរបើកខ្សែប៉ុណ្ណោះទេ ប៉ុន្តែថែមទាំងជួយកាត់បន្ថយថង់ខូច ការដេរឡើងវិញ ការលេចធ្លាយទំនិញ និងបង្កើនស្ថិរភាពនៃខ្សែផលិតកម្មវេចខ្ចប់ទាំងមូល។
សំណួរដែលសួរជាញឹកញាប់
1. ហេតុអ្វីខ្សែដេរមើលទៅរឹងមាំ ប៉ុន្តែរបើកភ្លាមនៅពេលទាញចុងខ្សែ?
វាអាចកើតឡើងដោយសាររចនាសម្ព័ន្ធរបស់ថ្នេរខ្សែសង្វាក់។ ប្រសិនបើចុងខ្សែត្រូវបានទាញតាមទិសដែលធ្វើឱ្យរង្វង់របើក ហើយចុងថ្នេរមិនត្រូវបានរក្សា រង្វង់អាចរបើកជាបន្តបន្ទាប់។ គួរទុកចុងខ្សែឱ្យមានប្រវែងគ្រប់គ្រាន់ និងប្រើវិធីរក្សាចុងខ្សែដែលសមស្រប។
2. តើចុងខ្សែគួរមានប្រវែងប៉ុន្មាន?
មិនមានប្រវែងតែមួយដែលសមស្របសម្រាប់ម៉ាស៊ីនទាំងអស់ទេ។ អាចចាប់ផ្តើមសាកល្បងនៅប្រហែល 50–80 មម ហើយបន្ទាប់មកកែតម្រូវតាមប្រភេទថ្នេរ សម្ភារៈថង់ ទម្ងន់ទំនិញ និងលក្ខខណ្ឌកាន់។
3. តើចុងខ្សែវែងជាងតែងតែធ្វើឱ្យថ្នេរពិបាករបើកមែនទេ?
ចុងខ្សែវែងជាទូទៅផ្តល់តំបន់សុវត្ថិភាពធំជាង ប៉ុន្តែចុងខ្សែវែងពេកអាចជាប់នឹងខ្សែបញ្ជូន ឬថង់ផ្សេង។ អ្វីដែលសំខាន់ជាងប្រវែងគឺថ្នេរចុងក្រោយត្រូវបានបង្កើតត្រឹមត្រូវ ហើយចុងខ្សែមិនត្រូវបានទាញតាមទិសដោះថ្នេរ។
4. តើអាចប្រើកាវដើម្បីរក្សាចុងថ្នេរបានទេ?
អាចប្រើកាសែត ឬវិធីរក្សាបន្ថែមផ្សេងទៀតសម្រាប់កម្មវិធីមួយចំនួន។ ទោះជាយ៉ាងណា វាមិនគួរជំនួសការកែតម្រូវម៉ាស៊ីន កាំបិត និងភាពតានតឹងខ្សែឱ្យបានត្រឹមត្រូវទេ។
5. តើថ្នេរខ្សែសង្វាក់មួយខ្សែងាយរបើកជាងថ្នេរពីរខ្សែឬទេ?
ថ្នេរខ្សែសង្វាក់មួយខ្សែជាទូទៅងាយរងឥទ្ធិពលពីការទាញចុងខ្សែជាង ដោយសាររចនាសម្ព័ន្ធរង្វង់របស់វា។ ថ្នេរពីរខ្សែអាចមានស្ថិរភាពជាង ប៉ុន្តែវានៅតែអាចរបើកបាន ប្រសិនបើថ្នេរចុងក្រោយខូច ឬខ្សែណាមួយក្នុងចំណោមពីរត្រូវបានកាត់ជិតពេក។
6. ហេតុអ្វីបញ្ហាកើតឡើងតែបន្ទាប់ពីម៉ាស៊ីនដំណើរការយូរ?
ការដំណើរការយូរអាចធ្វើឱ្យសីតុណ្ហភាពម្ជុលកើនឡើង ធ្វើឱ្យភាពតានតឹងផ្លាស់ប្តូរ ធ្វើឱ្យធូលីខ្សែប្រមូលផ្តុំ ឬប៉ះពាល់ដល់ប្រសិទ្ធភាពកាំបិតកាត់។ គួរពិនិត្យម៉ាស៊ីនទាំងនៅពេលចាប់ផ្តើម និងបន្ទាប់ពីម៉ាស៊ីនដល់សីតុណ្ហភាពប្រតិបត្តិការ។
7. តើការប្តូរទៅប្រើខ្សែធំជាងអាចដោះស្រាយបញ្ហាបានទេ?
មិនប្រាកដទេ។ ខ្សែធំអាចបង្កើនកម្លាំងទាញក្នុងករណីខ្លះ។ ប្រសិនបើមូលហេតុពិតប្រាកដគឺថ្នេរខក កាំបិតកាត់ដំណើរការមិនត្រឹមត្រូវ ឬចុងខ្សែខ្លីពេក បញ្ហាអាចនៅតែបន្តកើតឡើង។
>>> មើលបន្ថែម៖
- 0 មតិយោបល់


